Hubungi UD Packaging Company

Diperbarui September 2026
Sistem logistik dan pergudangan berfungsi paling baik ketika barang, informasi, dan tanggung jawab mengalir bersama. Logistik & Pergudangan mengacu pada aliran barang dan informasi yang terkoordinasi melalui jaringan pengangkutan dan setiap gudang logistik. Pandangan terpadu ini menghubungkan manajemen gudang dengan manajemen rantai pasok sehingga strategi logistik memiliki titik kendali yang praktis. Gunakan panduan ini untuk mendefinisikan logistik gudang, mengidentifikasi tantangan logistik gudang, dan memperbaiki logistik gudang tanpa mengubahnya menjadi sekadar daftar solusi logistik. Profil perusahaan UD Packaging memberikan konteks manufaktur untuk kartu serah terima dari sumber langsung yang digunakan kemudian dalam panduan ini. Panduan ini menggunakan serah terima sebagai titik awal diagnosis. Sebuah palet mungkin tiba tanpa identitas yang dapat digunakan, stok mungkin dipindahkan tanpa transaksi yang diselesaikan, lokasi picking mungkin kosong, atau muatan di area staging mungkin mencapai dok tanpa penanggung jawab pengecualian yang ditetapkan. Oleh karena itu, panduan ini memperlakukan gudang sebagai satu sistem terpadu dari penerimaan hingga pengiriman dan retur, sehingga membantu tim menemukan kelemahan dalam serah terima sebelum menambah peralatan atau mengejar kecepatan yang lebih tinggi.
Rantai Alur Gudang
Terima → periksa → identifikasi → tempatkan → simpan → isi ulang → ambil → kemas → tempatkan di area staging → kirim → retur. Pada setiap tanda panah, pastikan tiga hal: kondisi fisik, status sistem, dan penanggung jawab berikutnya.
Arti Logistik dan Pergudangan serta Letak Batas Tanggung Jawabnya
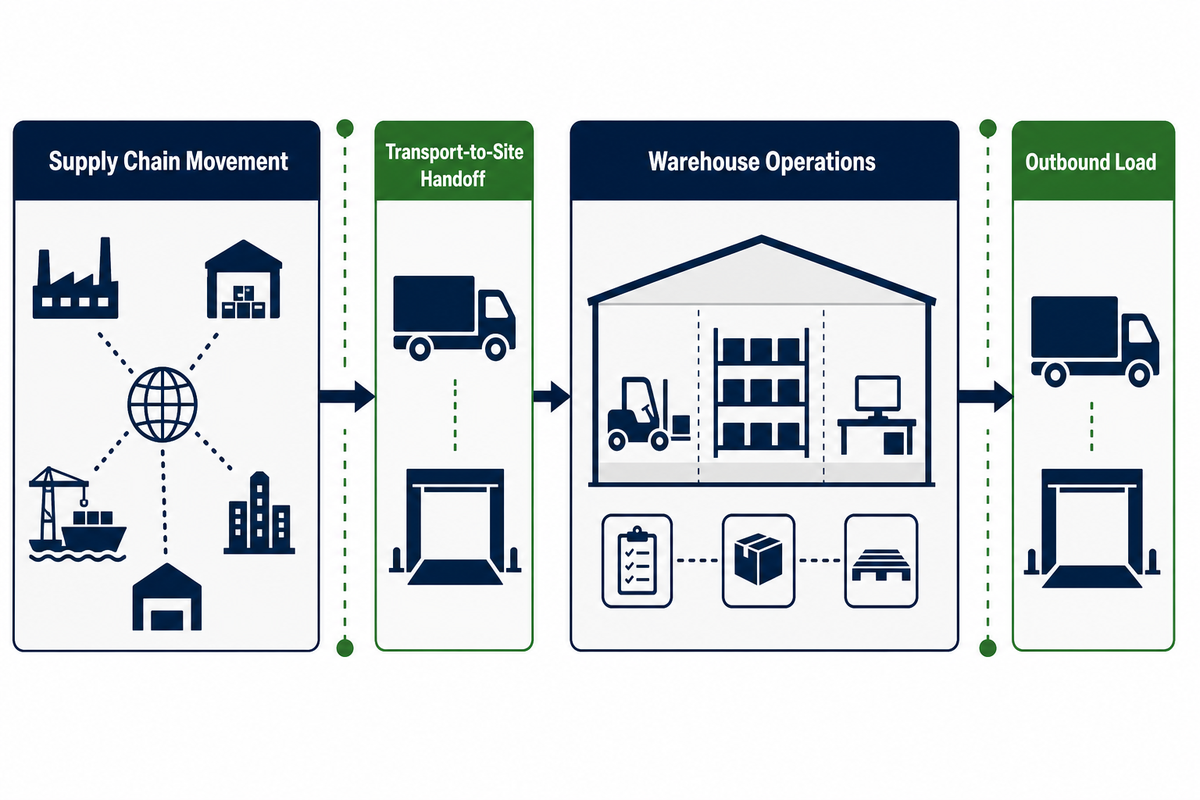
Logistik dan pergudangan menghubungkan pengendalian untuk memindahkan, menerima, mengidentifikasi, menyimpan, mengambil, menempatkan di area staging, dan mengeluarkan barang: logistik mengoordinasikan pergerakan di seluruh rantai pasok, sedangkan pergudangan mengendalikan barang, transaksi, dan tanggung jawab di dalam fasilitas, dengan batas praktis pada titik serah terima dari pengangkutan ke lokasi.
Gudang logistik menyediakan penyimpanan dan distribusi produk yang terkendali, tetapi hasilnya bergantung pada cara gudang beroperasi, bukan hanya pada luas lantainya. Operasi gudang yang baik mengoordinasikan setiap pemasok, prioritas kiriman, dan waktu pengiriman agar produk mencapai titik berikutnya sesuai rencana. Tim internal dan setiap penyedia layanan harus menggunakan satu perangkat aturan operasional yang sama. Dengan cara inilah logistik dapat meningkatkan efisiensi rantai pasok, efisiensi operasional, dan kepuasan pelanggan, serta pada akhirnya meningkatkan kinerja pengiriman kepada pelanggan. Pergudangan mengelola segala sesuatu yang terjadi pada barang ketika masuk, disimpan, berada dalam pengendalian, disiapkan, dan dikeluarkan dari fasilitas. Oleh karena itu, gudang merupakan salah satu komponen dalam rantai logistik dan tidak dapat dioptimalkan secara terpisah.
Batas praktis dapat dipetakan sebagai batas tanggung jawab. Salah satu model operasional yang bermanfaat menetapkan perencanaan kedatangan barang masuk kepada bagian pengangkutan, pemeriksaan jadwal dan dokumen kepada bagian penerimaan, pelepasan pesanan kepada layanan pelanggan, serta pengisian ulang, picking, pengepakan, dan staging kepada bagian operasi gudang. Pada serah terima barang keluar, gudang memverifikasi barang, catatan, dan kondisi muatan sebelum pengangkut menerima muatan tersebut. Tanggung jawab dan penguasaan barang yang sebenarnya tetap bergantung pada prosedur, kontrak, ketentuan perdagangan, dan peraturan yang berlaku bagi organisasi.
Pembedaan ini bermanfaat karena menunjukkan bahwa perbaikan yang menguntungkan satu departemen dapat menyebabkan kegagalan bagi departemen lain. Tim bongkar muat dapat mencatat waktu dok yang singkat, tetapi meninggalkan barang tanpa identitas untuk ditangani bagian pengendalian inventaris. Tim picking dapat mencatat tingkat pengambilan per lini yang tinggi sementara bagian pengepakan harus menanggung kesalahannya. Tinjauan risiko dan pengendalian pergudangan dari OSHA juga menyajikan penerimaan, penyimpanan, picking, dan peralatan bertenaga sebagai fungsi kerja yang saling terhubung dengan bahaya dan pengendalian yang berbeda.
Petakan Alur Gudang Menyeluruh dan Pengendalian Internalnya
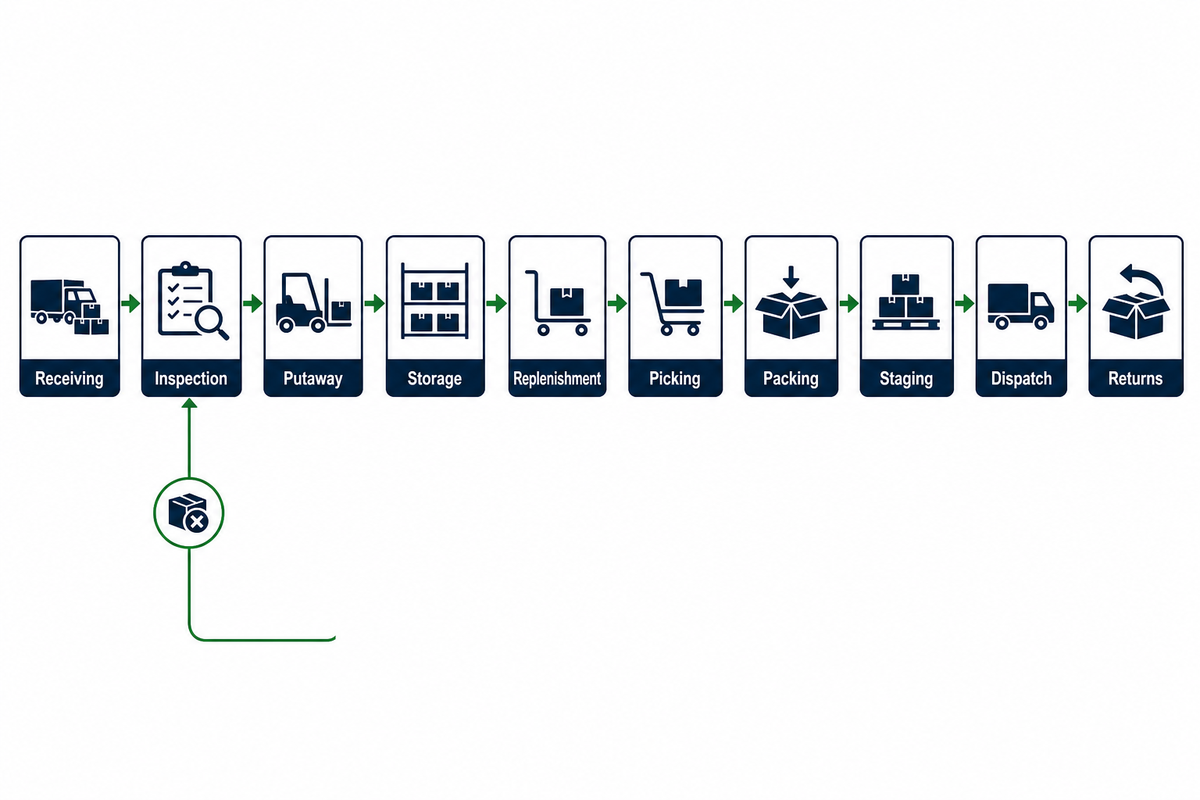
Mulailah dari jalur yang benar-benar dilalui satu unit, termasuk antrean dan jalur pengecualian. Dalam praktiknya, sistem manajemen gudang hanya dapat menyederhanakan operasi yang kompleks setelah sistem manajemen tersebut mencerminkan proses sebenarnya. Urutan ini dapat memperbaiki operasi gudang melalui alokasi tenaga kerja yang lebih baik dan biaya operasional yang lebih rendah, tetapi perangkat lunak saja tidak dapat mengotomatiskan rutinitas gudang dengan aman. Peta proses yang hanya menggambarkan alur tanpa masalah bukanlah dokumen pengendalian. Telusuri satu pesanan normal dan satu pesanan bermasalah dari pintu masuk hingga pintu keluar, lalu catat siapa yang bertanggung jawab atas setiap keputusan dan sinyal apa yang menunjukkan bahwa langkah tersebut telah selesai.
| Kategori proses | Input yang diperlukan | Bukti penyelesaian | Sinyal kegagalan |
|---|---|---|---|
| Penerimaan | Jadwal, dokumen, unit fisik | Jumlah, identitas, dan kondisi telah dicatat | Stok tidak dikenal, kurang, berlebih, atau rusak |
| Pemeriksaan | Unit yang diterima dan aturan penerimaan | Status dikeluarkan atau dikarantina | Ketidaksesuaian tanpa penanggung jawab |
| Penempatan stok | Inventaris yang telah dikeluarkan dan tujuan yang valid | Transaksi unit dan lokasi sesuai | Stok di lantai atau pemindaian lokasi yang salah |
| Penyimpanan | Unit stabil dan lokasi kompatibel | Inventaris aman dan mudah diakses | Lorong terhalang, kerusakan, atau status hilang |
| Pengisian ulang | Pemicu permintaan dan stok cadangan | Stok lokasi picking dipulihkan sebelum terjadi kekurangan | Pemindahan darurat atau konflik penggunaan lorong |
| Picking | Pekerjaan yang telah dilepas dan stok yang tersedia | Barang dan jumlah yang benar telah dikonfirmasi | Kekurangan, substitusi, atau barang yang salah |
| Pengepakan | Lini pesanan yang telah dikonfirmasi dan aturan pengepakan | Identitas dan kondisi pesanan terlindungi | Pengerjaan ulang, ketidaksesuaian, atau isi yang longgar |
| Staging | Pesanan selesai dan penetapan rute pengiriman | Batas waktu, pintu, dan urutan yang benar | Antrean terlalu lama atau pintu yang salah |
| Pengiriman | Muatan dan pengangkut yang telah diverifikasi | Pemindaian muatan dan serah terima kepada pengangkut | Batas waktu terlewat atau unit tidak stabil |
| Retur | Unit yang dikembalikan dan aturan penanganan akhir | Keputusan untuk mengembalikan ke stok, memperbaiki, menahan, atau menjadikannya barang afkir | Stok tanpa identitas masuk kembali ke inventaris |
Dalam panduan ini, gunakan Audit Alur dan Pengendalian Gudang pada lima titik serah terima: penerimaan, penyimpanan, picking/pengepakan, staging, dan pengiriman. Ini merupakan kerangka diagnosis praktis, bukan standar industri. Pada setiap serah terima, periksa juga empat pengendalian di dalam pekerjaan, bukan hanya di antara departemen: ergonomi, kondisi penyimpanan, integritas transaksi, serta tekanan kecepatan atau pengecualian. Hal ini penting karena perubahan sifat teknologi pemantauan dapat mengubah cara kecepatan kerja ditetapkan dan pada akhirnya cara pekerjaan dilaksanakan. U.S. Government Accountability Office menyatakan bahwa dalam keadaan tertentu, teknologi dapat meningkatkan keselamatan dan mengurangi risiko, sedangkan pemantauan kinerja dan kecepatan kerja yang lebih tinggi dapat meningkatkan risiko cedera ergonomis.
Penerimaan dan Penempatan Stok: Hentikan Kesalahan di Pintu
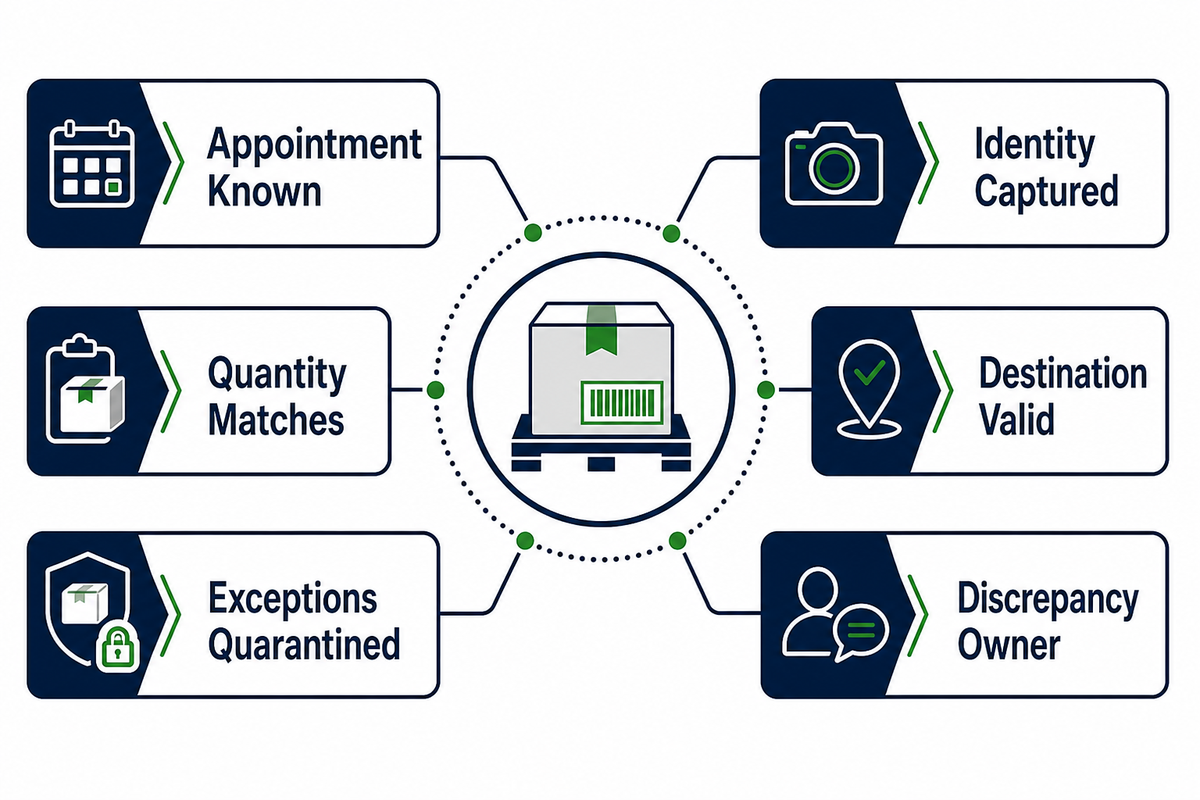
Menemukan ketidaksesuaian saat penerimaan dapat mencegah pencarian, penghitungan, dan picking yang sebenarnya dapat dihindari pada tahap berikutnya. Penerimaan barang harus menetapkan identitas, jumlah, kondisi, tanggung jawab, dan jalur pengecualian sebelum penempatan stok. Kontraktor dan pemasok harus menggunakan istilah penerimaan yang sama. Stok yang masuk ke penyimpanan cadangan tanpa identitas atau dalam kondisi rusak akan menimbulkan pekerjaan tambahan di kemudian hari. Siapkan pintu penerimaan dan lokasi tujuan. Verifikasi dokumentasi, jumlah, dan kondisi yang terlihat. Karantina setiap pengecualian. Rekam identitas unit, lalu hanya keluarkan inventaris yang telah dikonfirmasi untuk ditempatkan ke lokasi yang ditentukan.
Checklist pengendalian penerimaan
- Apakah jadwal, pesanan pembelian, atau transfer sudah diketahui sebelum pembongkaran?
- Apakah jumlah fisik sesuai dengan jumlah unit penanganan yang diperkirakan?
- Apakah barang yang rusak, terkontaminasi, atau tidak stabil dipisahkan dari stok yang dapat digunakan?
- Apakah identitas unit dapat dibaca dan ditautkan ke transaksi yang benar?
- Apakah tujuan penempatan stok valid dari segi ukuran, berat, kompatibilitas, dan status?
- Siapa yang bertanggung jawab atas ketidaksesuaian tersebut, dan di mana unit menunggu tanpa sampai hilang dari pengawasan?
Setiap unit logistik, seperti palet, dapat diidentifikasi dengan Serial Shipping Container Code. GS1 Logistic Label Guideline menjelaskan penggunaan pengenal ini di seluruh proses pengangkutan dan pergudangan. Namun, SSCC yang dipindai tidak dapat memastikan bahwa catatan inventaris sudah benar. Catatan penerimaan, barang, jumlah, dan lokasi terkait semuanya diperlukan untuk mengonfirmasi transaksi. Identitas, perekaman, dan pencatatan transaksi merupakan tiga pengendalian yang terpisah.
Penyimpanan dan Penataan Lokasi: Rancang untuk Pergerakan, Akses, dan Stabilitas
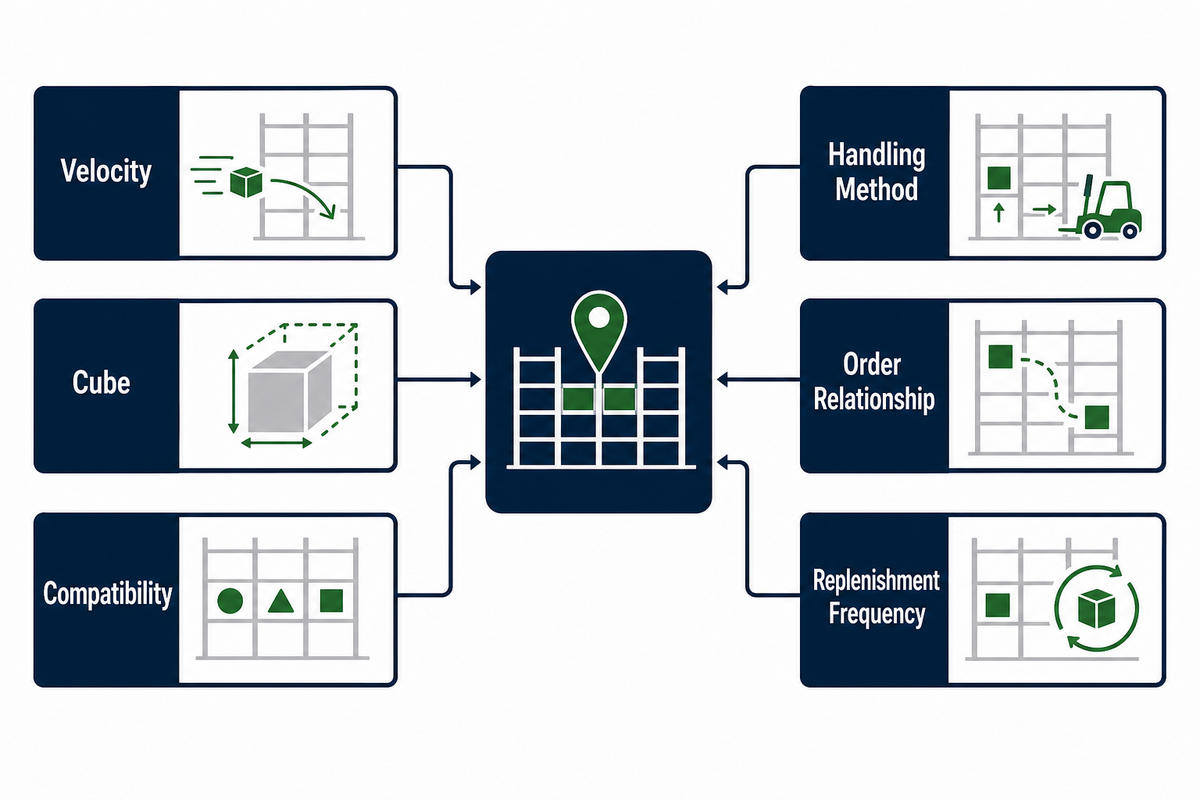
Penataan lokasi menentukan tempat setiap barang harus disimpan. Penentuan lokasi yang baik mempertimbangkan kecepatan perputaran, volume, kompatibilitas, metode penanganan, hubungan antarbarang dalam pesanan, dan frekuensi pengisian ulang. Ada faktor lain yang menentukan lokasi penyimpanan utama. Sebagai contoh, meskipun suatu lokasi memiliki kecepatan perputaran tinggi, lokasi tersebut belum tentu paling stabil atau aman.
Pisahkan logika stok cadangan dari logika lokasi picking depan. Lokasi depan harus memiliki stok yang cukup untuk memenuhi siklus pengisian ulang tanpa menimbulkan penumpukan stok. Posisi rak cadangan seharusnya membuat pengisian ulang lebih mudah diprediksi, bukan sekadar mengisi setiap ruang yang tersedia. Tinjau pengelompokan keluarga produk dengan cermat: barang yang sering dipesan bersama dapat mengurangi jarak tempuh jika ditempatkan berdekatan, sedangkan produk yang tampak serupa mungkin perlu sengaja dipisahkan untuk mencegah kesalahan picking.
Aturan penyimpanan harus sesuai dengan fasilitas dan peralatan yang sebenarnya. Ruang penyimpanan dan ruang gudang tidak sama dengan kapasitas yang dapat digunakan; aturan penyimpanan produk, sistem penyimpanan, dan pengendalian akses menentukan seberapa luas lantai yang dapat digunakan. Area penyimpanan kering, pendinginan, dan zona food grade memerlukan solusi penyimpanan serta aturan kompatibilitas yang berbeda. Fasilitas hanya boleh memaksimalkan ruang setelah memastikan bahwa produk disimpan dengan aman dan tersedia untuk dikeluarkan. Untuk tempat kerja di U.S. yang tercakup dalam OSHA, 29 CFR 1910.176 mewajibkan jarak bebas yang aman pada lorong dan jalur yang digunakan peralatan penanganan mekanis, jalur yang bebas hambatan dan terawat, serta penyimpanan stabil yang diamankan agar tidak bergeser atau roboh. Lokasi lain harus menerapkan persyaratan setempat terbaru yang berlaku. Hal ini mendukung aturan lokasi berbasis risiko, bukan angka lebar lorong universal yang disalin dari bangunan lain.
Akurasi Inventaris: Kendalikan Transaksi, Bukan Hanya Jumlah
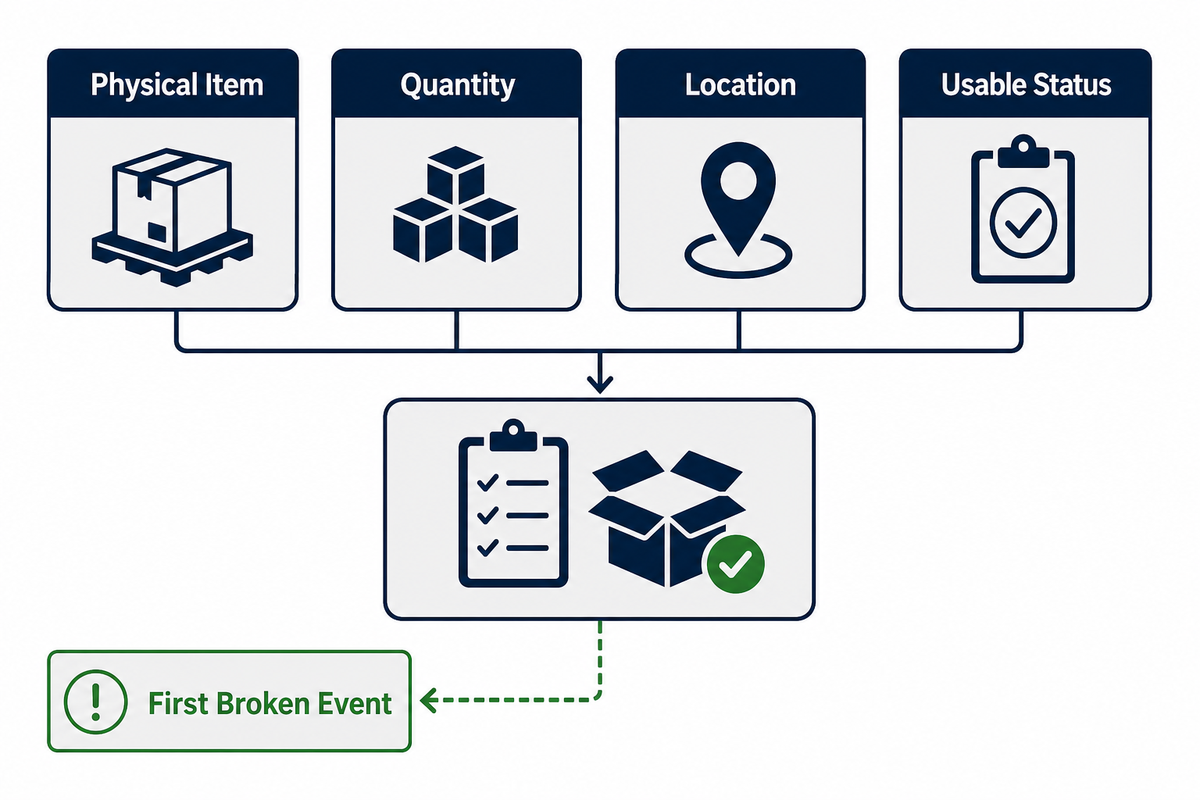
Akurasi inventaris adalah kesesuaian antara barang fisik, jumlah, lokasi, dan status kelayakan pakainya. Aturan penyimpanan dan penataan lokasi di atas membentuk dasar acuan lokasi; akurasi menunjukkan apakah sistem dan stok fisik masih sesuai dengan acuan tersebut. Hasil penghitungan stok dapat terlihat akurat meskipun stok berada di lokasi yang salah atau berstatus diblokir. Setiap pergerakan fisik harus diperlakukan sebagai transaksi: menerima, menempatkan, mengambil, menyesuaikan, mengembalikan, mengafkirkan, dan mengisi ulang.
Dalam manajemen inventaris, penghitungan siklus bekerja paling baik sebagai putaran umpan balik. Manajemen inventaris yang efisien menghubungkan inventaris fisik, pengendalian inventaris, dan status sistem. Tim mengelola inventaris dengan mencatat setiap penerimaan, pemindahan, penyesuaian, dan pengeluaran pada titik pelaksanaan pekerjaan. Alih-alih menghitung setiap barang dengan frekuensi tetap, tentukan penghitungan berdasarkan tingkat risiko: kecepatan perputaran tinggi, nilai tinggi, selisih atau proses baru, bahkan siklus picking yang singkat. Setelah terjadi selisih, simpan bukti cukup lama untuk mengidentifikasi kejadian pertama yang bermasalah. Mengoreksi saldo tanpa memperbaiki kegagalan proses hanya mengulang siklus masalah dari awal.
Hasil penghitunganJumlah fisik dibandingkan dengan jumlah tercatat pada lokasi dan waktu yang ditentukan.
Hasil prosesTransaksi atau serah terima yang menimbulkan selisih, serta pengendalian yang diubah untuk mencegah terulangnya masalah.
Sebelum tim membandingkan metrik kinerja, definisinya harus konsisten. Titik awal yang baik untuk definisi ini adalah tinjauan KPI gudang ASCM, tetapi setiap persentase yang diberikan harus diperlakukan sebagai konteks, bukan target. Bauran produk, profil pesanan, dan metode penghitungan menentukan seperti apa kinerja yang dapat diterima.
Picking, Pengepakan, dan Pengisian Ulang sebagai Satu Sistem
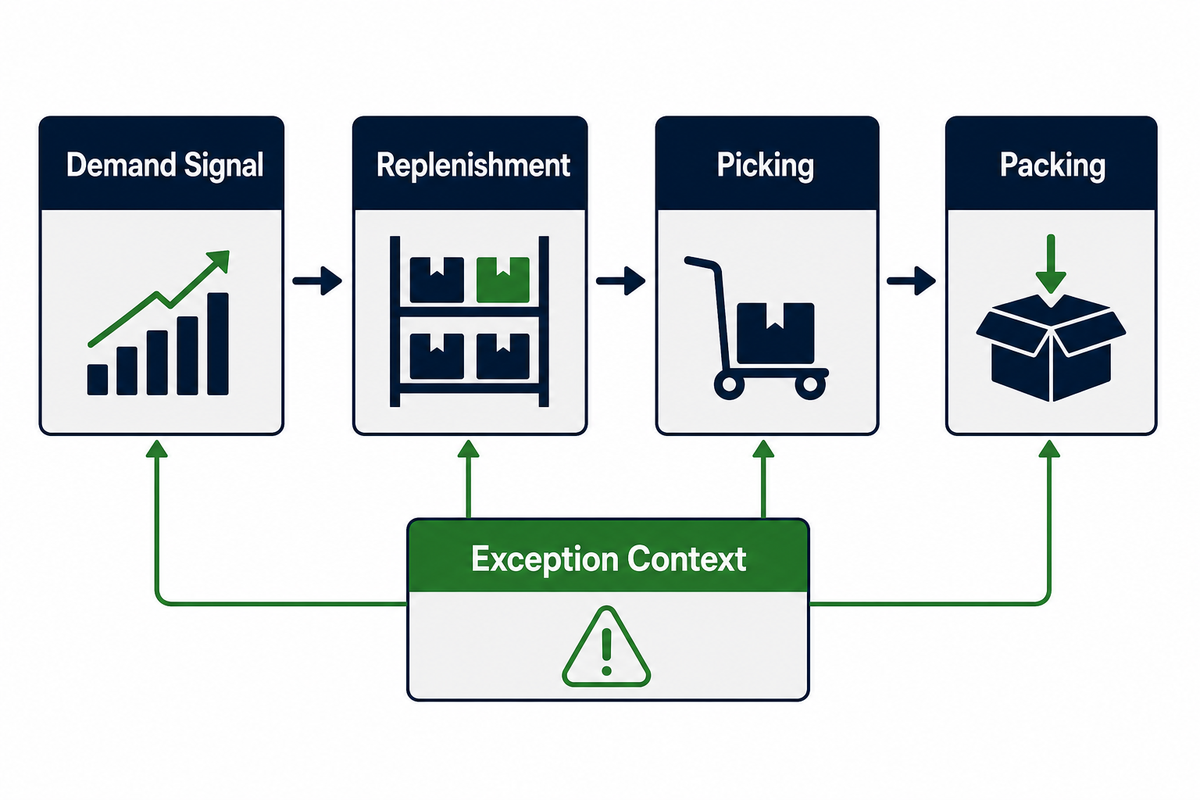
Agar picking tetap produktif, pengisian ulang harus dapat diprediksi. Penyiapan pesanan menghubungkan picking dan pengisian ulang dengan pemenuhan pesanan; pemenuhan yang andal bergantung pada tersampaikannya konteks pengecualian ke bagian pengepakan. Untuk meningkatkan kinerja gudang, pantau seluruh alur, bukan hanya satu tingkat produktivitas tenaga kerja secara terpisah. Pengepakan tidak dapat tetap akurat jika pengecualian picking tiba tanpa konteks. Pilih metode berdasarkan struktur pesanan: picking diskret sesuai untuk volume rendah atau pesanan kompleks; picking batch mengurangi perjalanan berulang untuk pesanan kecil yang serupa; picking zona mempertahankan operator di area yang ditentukan; picking gelombang mengoordinasikan pekerjaan dengan batas waktu pengangkut atau kapasitas pengepakan.
Pengisian ulang harus ditujukan untuk menjaga ketersediaan stok di lokasi picking, tetapi tidak boleh membuat kendaraan pengisian ulang harus berbagi lorong dengan petugas picking. Gunakan permintaan, jumlah per karton, waktu tunggu, dan tingkat stok untuk menetapkan pemicu pengisian ulang. Catat pengisian ulang darurat secara terpisah; hal tersebut merupakan petunjuk diagnosis kapasitas lokasi atau kualitas perencanaan, bukan pekerjaan normal yang disembunyikan di dalam nilai rata-rata.
Metode picking hibrida lazim digunakan, dan ergonomi harus menjadi bagian dari pemilihan metode. Untuk aktivitas pengangkatan dengan dua tangan yang memenuhi kriteria, NIOSH Revised Lifting Equation mencakup berat angkatan, posisi tangan, jarak perpindahan, asimetri, frekuensi, durasi, dan kualitas pegangan. Pekerjaan di luar cakupan yang dinyatakan dalam persamaan tersebut memerlukan penilaian ergonomis tersendiri, bukan hasil RNLE yang diasumsikan.
Staging, Integritas Unit Muatan, dan Serah Terima Pengiriman
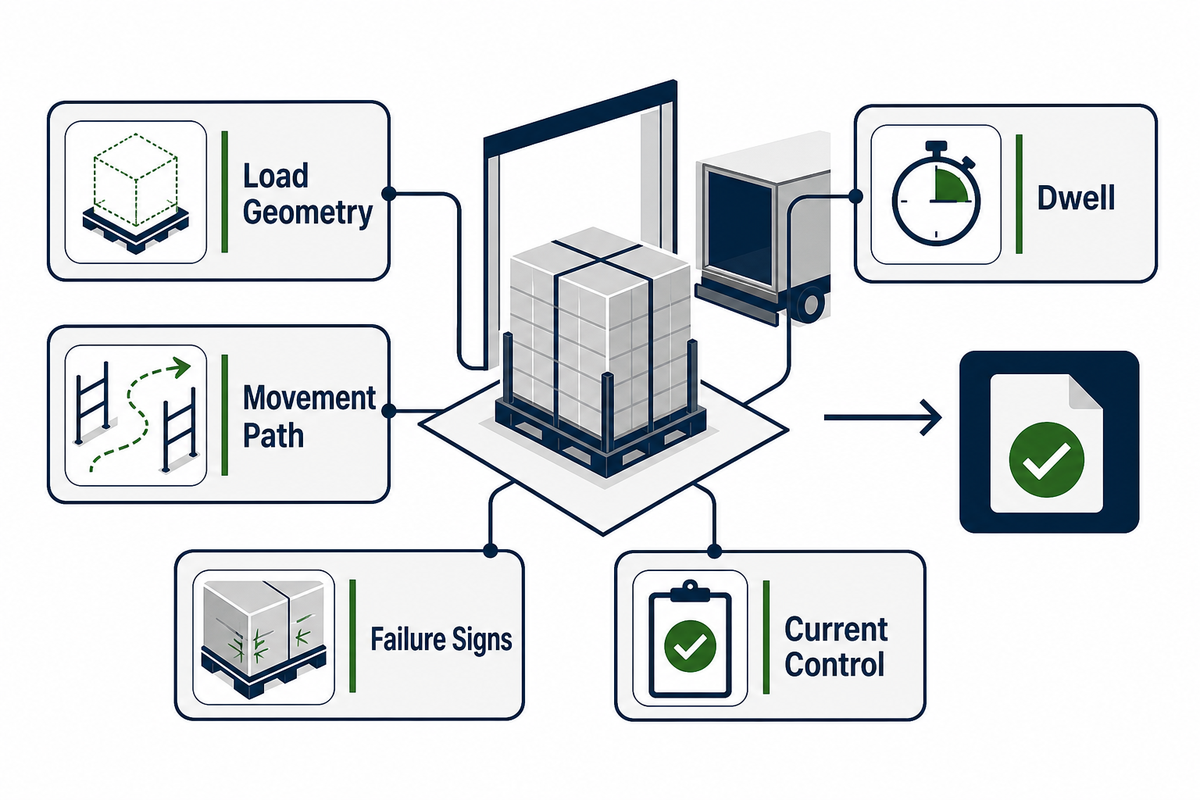
Staging adalah antrean terkendali, bukan ruang lantai cadangan. Saat pengiriman, integritas muatan dan penentuan rute juga dapat mengubah biaya pengangkutan sebelum kiriman meninggalkan gudang. Posisikan unit berdasarkan rute pengiriman, batas waktu, pintu, atau urutan pemuatan. Pastikan identitas dapat dibaca dari lorong pergerakan. Sediakan jalur bertanda untuk pengecualian. Sebelum pemuatan, pastikan untuk memverifikasi pesanan, pengangkut, rute pengiriman, dan unit fisik. Pemindaian sebelum pemuatan hanya membantu jika identitas yang dipindai ditautkan ke catatan pengiriman yang benar.
Kartu Serah Terima Gudang UD
Sebelum mengubah metode pengamanan muatan, catat kondisi nyata yang dialami muatan: Agar pencatatan awal dapat diulang secara konsisten, pemilih profil karakteristik muatan industri membantu merekam kondisi aplikasi sebelum rute pengemasan dipilih.
- Geometri muatan: tapak, tinggi, distribusi berat, dan paparan sudut.
- Jalur pergerakan: konveyor, forklift, troli tangan, titik transfer, dan jenis kendaraan.
- Waktu tunggu: waktu dalam penyimpanan, staging, perjalanan, serta kondisi luar ruang atau kondisi yang berubah-ubah.
- Tanda kegagalan meliputi pergeseran, penyok akibat tekanan, dan abrasi. Periksa juga apakah pengamanan muatan mengendur atau sudutnya rusak.
- Pengendalian saat ini: bahan, metode aplikasi, titik pemeriksaan, dan aturan pengecualian.
Kartu tersebut membedakan masalah pengendalian muatan dari masalah penjadwalan, penanganan, atau transaksi. Untuk tindak lanjut yang terstruktur, gunakan tinjauan unit muatan guna mengatur pengamatan tanpa mengubah panduan ini menjadi RFQ. Jika diagnosis menunjukkan perlunya pengamanan pada serah terima dari gudang ke pengangkutan, buka jalur aplikasi komersial solusi pengemasan logistik dan pergudangan UD Packaging di situs mereka. Dengan tidak membahas solusi tersebut dalam panduan operasional ini, perbedaan antara diagnosis proses dan pemilihan produk menjadi lebih jelas.
Panduan dukungan SSCC dari GS1 mendukung hal yang sama. Panduan dukungan SSCC dari GS1 menegaskan perbedaan yang sama: kode tersebut mengidentifikasi unit logistik secara unik, sedangkan sistem bisnis dan peristiwa pemindaian membawa informasi terkait. Sistem bisnis dan peristiwa pemindaian memuat data lainnya. Periksa muatan fisik dan serah terima digitalnya sebelum dikeluarkan.
KPI Gudang yang Mendiagnosis Alur, Bukan Menyembunyikannya
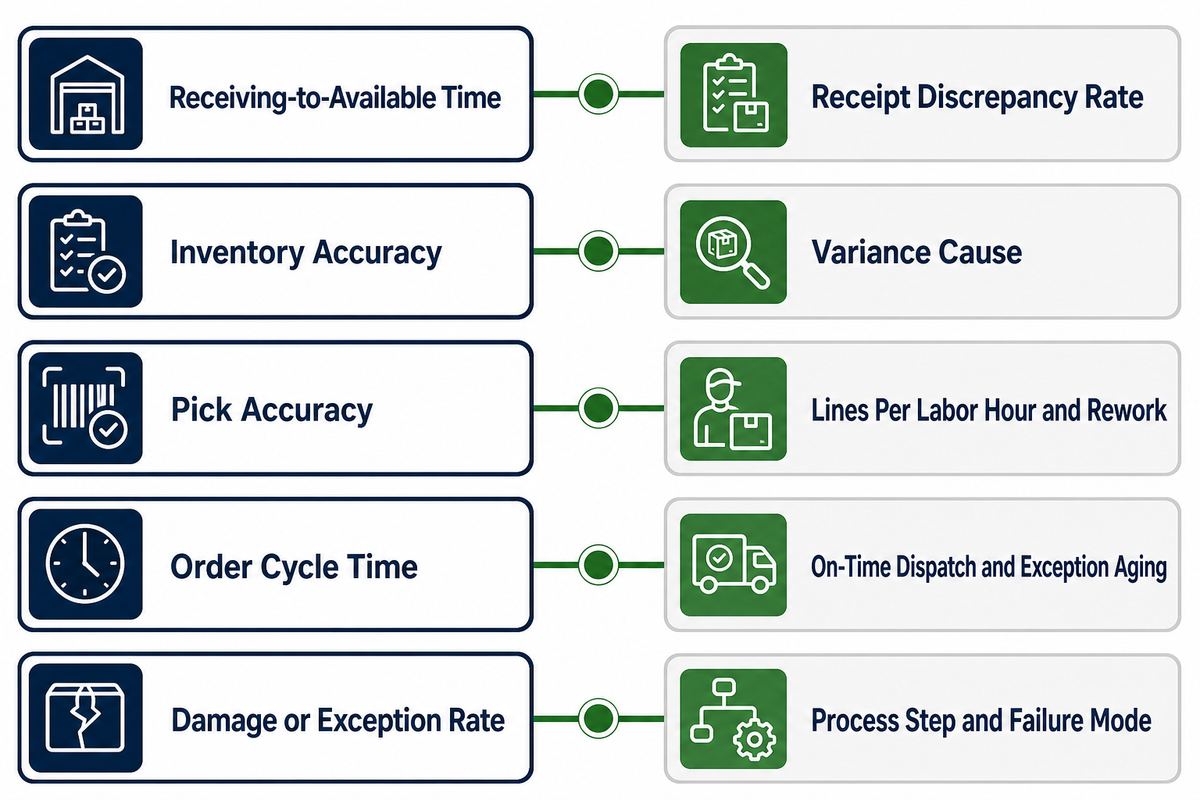
Metrik atau pengukuran harus memengaruhi suatu keputusan. Serah terima pada staging di atas memberikan batas diagnosis pertama: identitas, kondisi muatan, rute pengiriman, dan status pengeluaran. Mulailah dengan sejumlah kecil ukuran yang mencakup kecepatan, akurasi, dan pengecualian, lalu kelompokkan berdasarkan proses, giliran kerja, jenis pesanan, atau keluarga SKU. Nilai rata-rata satu fasilitas dapat menyamarkan alur yang bermasalah di tengah tingginya volume pekerjaan rutin. Ukuran operasional harus terhubung dengan target tingkat layanan seperti kepuasan pelanggan dan pengiriman tepat waktu, tetapi pertahankan sinyal proses yang cukup spesifik agar penanggung jawab gudang dapat mengambil tindakan.
| KPI | Hal yang didiagnosis | Pasangkan dengan |
|---|---|---|
| Waktu dari penerimaan hingga tersedia | Alur barang masuk dan keterlambatan pengeluaran | Tingkat ketidaksesuaian penerimaan |
| Akurasi inventaris | Kesesuaian antara kondisi fisik dan sistem | Penyebab selisih dan akurasi lokasi |
| Akurasi picking | Barang dan jumlah yang benar | Lini per jam kerja dan pengerjaan ulang |
| Waktu siklus pesanan | Respons menyeluruh | Pengiriman tepat waktu dan lamanya pengecualian belum ditangani |
| Tingkat kerusakan atau pengecualian | Kegagalan penanganan dan pengamanan muatan | Langkah proses dan jenis kegagalan |
Sebagai aturan diagnosis praktis dalam panduan ini, pasangkan ukuran kecepatan dengan ukuran kualitas. Peningkatan kecepatan yang disertai peningkatan kesalahan bukanlah perbaikan, dan waktu penerimaan yang lebih singkat dengan antrean pemeriksaan yang terus bertambah bukanlah peningkatan produktivitas dok. Program produktivitas U.S. Bureau of Labor Statistics menggambarkan mengapa output dan input tenaga kerja memerlukan definisi yang tepat pada tingkat ekonomi secara luas. Di gudang, gunakan definisi dan tolok ukur awal yang telah Anda tetapkan sendiri, bukan mengambil target dari profil operasi yang berbeda.
WMS, Pemindaian, dan Otomatisasi: Urutkan Investasinya
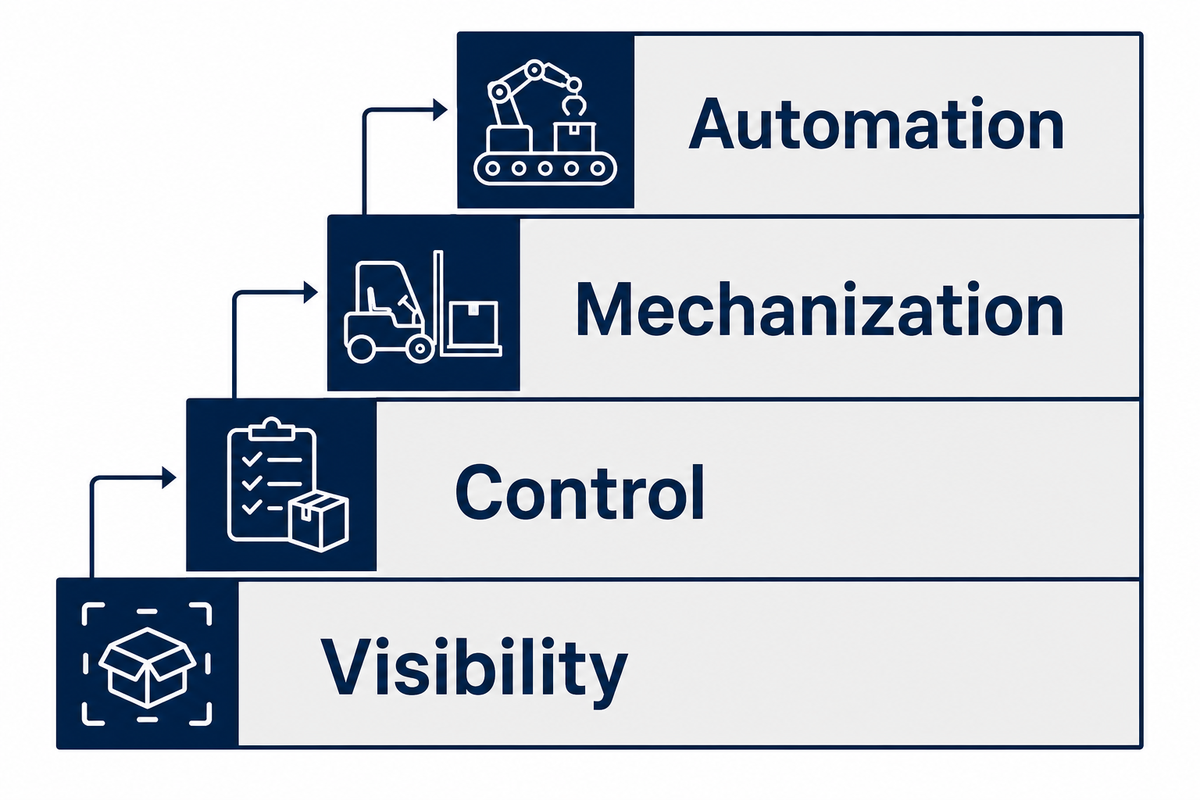
Teknologi memperkuat dampak proses yang diterimanya. Jika data induk barang, lokasi, satuan ukuran, atau penanggung jawab pengecualian belum ditetapkan, pelaksanaan yang lebih cepat dapat menyebarkan kesalahan proses yang sama sebelum tim menyadarinya. Panduan ini menggunakan Tahapan Keputusan dari Visibilitas hingga Otomatisasi yang praktis untuk mengurutkan pembahasan:
- Visibilitas: pastikan unit, lokasi, status, dan antrean dapat diamati.
- Pengendalian: tentukan transaksi yang valid, titik konfirmasi, dan penanggung jawab pengecualian.
- Mekanisasi: kurangi beban fisik tertentu dengan peralatan yang sesuai.
- Otomatisasi: otomatisasi proses yang telah ditetapkan dan dapat diukur beserta kasus pengecualiannya.
WMS Anda harus mendukung alur yang telah disepakati, bukan menggantikan proses untuk mencapai kesepakatan atas alur tersebut. Pemindaian harus mengonfirmasi kejadian yang bermakna dan tidak boleh sekadar menambahkan bunyi bip yang akhirnya hanya membuat operator belajar mengabaikannya. Keselamatan, pemeliharaan, mode pemulihan, dan perubahan kecepatan kerja juga harus dipertimbangkan ketika mengevaluasi otomatisasi. Tinjauan keselamatan pekerja gudang GAO merupakan contoh yang baik untuk mengimbangi asumsi ROI otomatis: teknologi dapat mengurangi beberapa paparan risiko, tetapi manajemen kinerja dan perubahan kecepatan kerja dapat menimbulkan paparan risiko baru.
Untuk proyek energi dan fasilitas, tetapkan tolok ukur awal sebelum memilih intervensi, lalu pantau hasilnya. Contoh dari U.S. Department of Energy Better Buildings menerapkan logika pengukuran sebelum dan sesudah ini pada gudang dan pusat distribusi. Disiplin yang sama harus diterapkan pada kajian bisnis otomatisasi.
Rencana Perbaikan Gudang 30 Hari
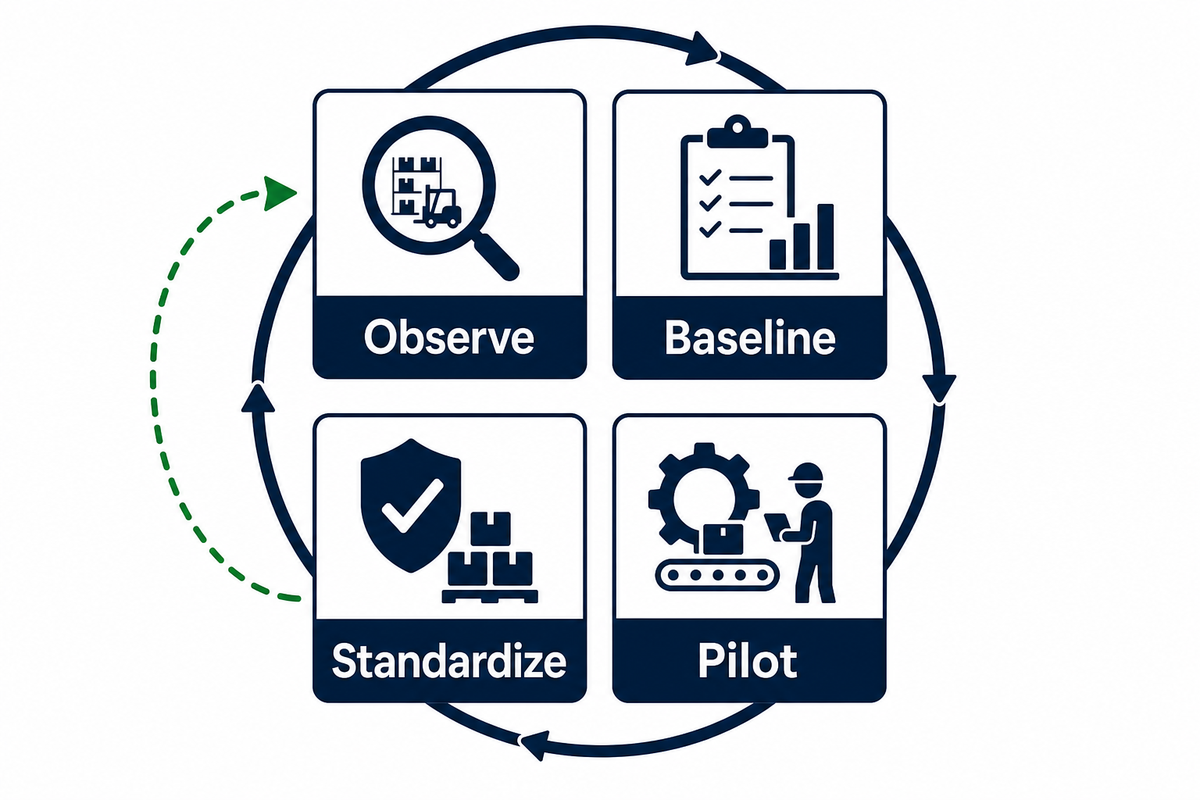
Jangan merencanakan perancangan ulang secara menyeluruh. Rencana awal 30 hari berikut menggunakan waktu satu bulan untuk membuat alur terlihat, menetapkan tolok ukur awal yang dapat dipercaya, menguji satu kendala, dan memutuskan apakah hasilnya harus dijadikan standar. Ini merupakan ritme perbaikan dengan cakupan terbatas, bukan janji jangka waktu pencapaian kinerja.
Minggu 1: Amati
Telusuri pesanan normal dan pesanan dengan pengecualian. Petakan antrean, serah terima, solusi sementara, dan tanggung jawab yang belum ditetapkan.
Telusuri pesanan normal dan pesanan dengan pengecualian. Petakan antrean, serah terima, solusi sementara, dan tanggung jawab yang belum ditetapkan.
Minggu 2: Tetapkan tolok ukur awal
Sebagai kelompok awal yang mudah dikelola, tetapkan tiga hingga lima ukuran. Validasi cara setiap angka dicatat sebelum menilai kinerja.
Sebagai kelompok awal yang mudah dikelola, tetapkan tiga hingga lima ukuran. Validasi cara setiap angka dicatat sebelum menilai kinerja.
Minggu 3: Uji coba
Pilih satu kendala. Ubah satu pengendalian dalam satu area, giliran kerja, atau keluarga produk dengan cakupan terbatas.
Pilih satu kendala. Ubah satu pengendalian dalam satu area, giliran kerja, atau keluarga produk dengan cakupan terbatas.
Minggu 4: Standardisasi
Bandingkan pasangan ukuran kecepatan dan kualitas. Pertahankan, revisi, atau hentikan perubahan tersebut; tetapkan penanggung jawab audit.
Bandingkan pasangan ukuran kecepatan dan kualitas. Pertahankan, revisi, atau hentikan perubahan tersebut; tetapkan penanggung jawab audit.
Audit alur gudang yang dapat dicetak
- Setiap unit penanganan memiliki identitas yang dapat dibaca dan status sistem yang valid.
- Rute pengiriman normal dan rute pengecualian terlihat jelas secara fisik.
- Setiap serah terima mencantumkan penanggung jawab berikutnya dan tanda penyelesaian.
- Perpindahan fisik dan transaksi sistem diselesaikan secara bersamaan.
- lokasi penyimpanan sesuai dengan volume, stabilitas, kompatibilitas, dan kebutuhan akses barang.
- Pengisian ulang menjaga ketersediaan barang di lokasi pengambilan tanpa menimbulkan konflik di lorong.
- KPI kecepatan dipasangkan dengan ukuran akurasi, kerusakan, atau penyimpangan.
- Sebelum dimuat, unit di area persiapan telah ditetapkan berdasarkan rute pengiriman, batas waktu, dan pintu dok.
- Kondisi muatan dan identitas digital sama-sama dikonfirmasi saat pengiriman.
- Setiap uji coba memiliki data dasar, penanggung jawab, tanggal peninjauan, dan aturan pembatalan perubahan.
Ketentuan hukum dan kondisi fisik dasar tetap berlaku selama Anda menguji coba perubahan. Untuk tempat kerja di Amerika Serikat yang tercakup oleh OSHA, standar penanganan material OSHA mewajibkan ruang bebas yang aman dan jalur penanganan mekanis yang tidak terhalang serta terawat dengan baik, berikut penyimpanan yang stabil. Lokasi lain harus menerapkan persyaratan setempat yang berlaku. Perubahan proses tidak boleh mengganggu pengendalian yang menjaga stabilitas penyimpanan dan keselamatan lorong.
Apakah audit menunjukkan kegagalan pengamanan muatan?
Ketika Anda membawa data geometri muatan, jalur perpindahan, waktu tunggu, dan kegagalan yang teramati ke dalam peninjauan pengemasan, pembahasan akan tetap berfokus pada masalah operasional, bukan permintaan produk. Sertakan rute pengiriman, metode penanganan, dan kerusakan yang teramati agar peninjauan dapat menguji hipotesis kegagalan tertentu berdasarkan serah terima yang sebenarnya.
Minta peninjauan operasional pengemasanPertanyaan Umum
Apa itu logistik dan pergudangan?
Lihat jawaban
Logistik merencanakan dan mengendalikan pergerakan barang serta informasi terkait melalui jaringan pasokan yang lebih luas. Pergudangan adalah kegiatan di tingkat fasilitas yang mencakup penerimaan, identifikasi, penyimpanan, pengisian ulang, pengambilan, pengepakan, penempatan di area persiapan, dan pengeluaran barang tersebut. Keduanya saling berkaitan pada titik serah terima, seperti jadwal kedatangan barang dan pengiriman keluar. Gudang mendukung logistik apabila perpindahan fisik, transaksi sistem, dan aturan tanggung jawabnya tetap tersinkronisasi.
Apa fungsi logistik pergudangan?
Lihat jawaban
Logistik pergudangan mengubah barang masuk menjadi persediaan yang tersedia dan pesanan pelanggan menjadi muatan keluar yang telah diverifikasi. Kegiatan ini mengoordinasikan aktivitas dok, penempatan stok, penyimpanan, pengendalian persediaan, pengisian ulang, pengambilan barang, pengepakan, penempatan di area persiapan, pengiriman, dan retur. Tugasnya bukan hanya memindahkan produk dengan cepat. Logistik pergudangan juga harus menjaga identitas, kondisi, akurasi transaksi, dan tanggung jawab pada setiap serah terima agar tim di tahap berikutnya menerima barang yang dapat digunakan dan informasi yang dapat diandalkan.
Apa perbedaan antara pergudangan dan logistik?
Lihat jawaban
Pergudangan berfokus pada pengendalian barang di dalam fasilitas penyimpanan dan pemenuhan pesanan. Logistik mencakup jaringan yang lebih luas, termasuk pengangkutan, penempatan persediaan, arus informasi, serta koordinasi antara fasilitas, pemasok, dan pelanggan. Oleh karena itu, pergudangan merupakan bagian dari logistik. Perbedaan ini membantu menetapkan tanggung jawab: bagian pengangkutan dapat bertanggung jawab atas perencanaan kedatangan, sedangkan pihak gudang bertanggung jawab atas penerimaan, pemeriksaan kondisi, pencatatan identitas, dan transaksi penempatan stok. Batas tanggung jawab ini sangat berguna ketika terjadi penyimpangan. Trailer yang terlambat merupakan kejadian dalam jaringan; palet yang telah dibongkar tetapi tidak pernah mendapatkan lokasi yang valid merupakan kejadian dalam pengendalian gudang. Penetapan batas tersebut mencegah satu tim memperbaiki catatan waktunya sendiri dengan menyerahkan pekerjaan yang belum selesai kepada tim lain.
Apa saja proses utama di gudang?
Lihat jawaban
Alur utamanya meliputi penerimaan, pemeriksaan, identifikasi, penempatan stok, penyimpanan, pengisian ulang, pengambilan barang, pengepakan, penempatan di area persiapan, pengiriman, dan retur. Pengendalian persediaan, penanganan penyimpangan, keselamatan, dan pemeliharaan mencakup seluruh proses tersebut. Suatu proses baru selesai apabila unit fisik, catatan sistem, dan penanggung jawab berikutnya sudah selaras, bukan sekadar ketika unit telah dipindahkan ke area lain.
KPI gudang mana yang harus dipantau lebih dahulu oleh tim?
Lihat jawaban
Mulailah dengan waktu dari penerimaan hingga barang tersedia, akurasi persediaan, akurasi pengambilan barang, waktu siklus pesanan, serta tingkat kerusakan atau penyimpangan. Gunakan definisi lokal yang konsisten dan kelompokkan hasil berdasarkan proses atau kelompok produk yang dapat menindaklanjutinya. Pasangkan setiap ukuran kecepatan dengan ukuran kualitas, misalnya jumlah baris pesanan yang diambil per jam dengan akurasi pengambilan, agar bagian yang bekerja lebih cepat tidak dapat menyembunyikan pekerjaan ulang yang diteruskan ke tahap berikutnya.
Kapan gudang harus meninjau metode pengemasan dan pengamanan muatannya?
Lihat jawaban
Lakukan peninjauan ketika unit di area persiapan atau dalam pengangkutan mengalami pergeseran, pengamanan yang mengendur, sudut yang remuk, abrasi, pekerjaan ulang berulang, atau ketidakstabilan setelah tahap penanganan tertentu. Catat terlebih dahulu geometri muatan, jalur perpindahan, kondisi selama waktu tunggu, dan titik kegagalan yang tepat. Bukti tersebut membantu membedakan masalah pengamanan muatan dari penumpukan yang buruk, kontak dengan peralatan, keterlambatan di area persiapan, atau serah terima yang tidak terkendali serta membuat peninjauan solusi selanjutnya jauh lebih spesifik.
Referensi & Sumber
- Pergudangan: Bahaya dan Solusinya U.S. Occupational Safety and Health Administration.
- 29 CFR 1910.176, Penanganan Material, Umum OSHA.
- Pedoman Label Logistik GS1 GS1.
- Persamaan Pengangkatan NIOSH yang Direvisi CDC/NIOSH.
- Keselamatan Pekerja Gudang: Teknologi, Risiko Cedera, dan Perlindungan U.S. Government Accountability Office.
- Mengoptimalkan Gudang dan Pusat Distribusi untuk Efisiensi Energi U.S. Department of Energy Better Buildings.
- Ikhtisar KPI Gudang Association for supply chain Management.
Tentang UD Packaging
UD Packaging bekerja sama dengan tim operasional dalam aplikasi pengemasan untuk pengangkutan dan pengamanan muatan. Pelajari lebih lanjut latar belakang perusahaan di halaman Tentang UD Packaging. Panduan ini bersifat edukatif. Mengingat sifat panduan ini, kami sengaja menempatkan proses pemilihan produk sebagai jalur solusi yang terpisah dan berbeda.