Hubungi UD Packaging Company

Gaya penahan pada stretch film: setelan mesin pembungkus palet, protokol pengukuran, dan batas gaya penahan muatan palet

Gaya penahan pada stretch film, yang dalam rekayasa muatan satuan lazim disebut gaya penahan muatan, adalah gaya tekan ke arah dalam dari lapisan-lapisan polietilena terentang di sekeliling muatan palet satuan untuk mencegah muatan bergeser selama pengiriman. Menurut panduan penahan muatan palet Robopac USA, gaya penahan muatan merupakan total gaya tekan ke dalam yang dihitung dari gaya lilitan satu lapis dikalikan jumlah lapisan film pembungkus yang saling tumpang tindih. Kereta gulungan bermotor meregangkan stretch film pada rentang pra-regang 150% hingga 300%; namun, target gaya penahan berkisar antara 2 hingga 6 pon untuk muatan ringan (0 hingga 500 pon), hingga 15 hingga 22 pon untuk muatan ekstrem (1.700 hingga 2.200 pon).

Rasio pra-regang vs gaya ke muatan: mengapa setelan HMI mesin pembungkus menyimpang dari gaya penahan palet aktual
Gaya penahan merupakan variabel paling menentukan apakah palet kiriman tiba utuh atau roboh di dalam truk angkut. Karena gaya total yang bekerja pada tumpukan satuan menjadi spesifikasi utama dalam menekan kerusakan dan menjaga keselamatan muatan, operator tidak dapat bergantung pada tombol panel mesin semata untuk mengendalikan muatan palet kiriman. Menurut ASTM D8314-20 (Bagian 11.1.2), palet diuji regangan aktualnya karena sering terdapat selisih antara angka setelan pada mesin pembungkus palet dan regangan yang benar-benar terpasang.
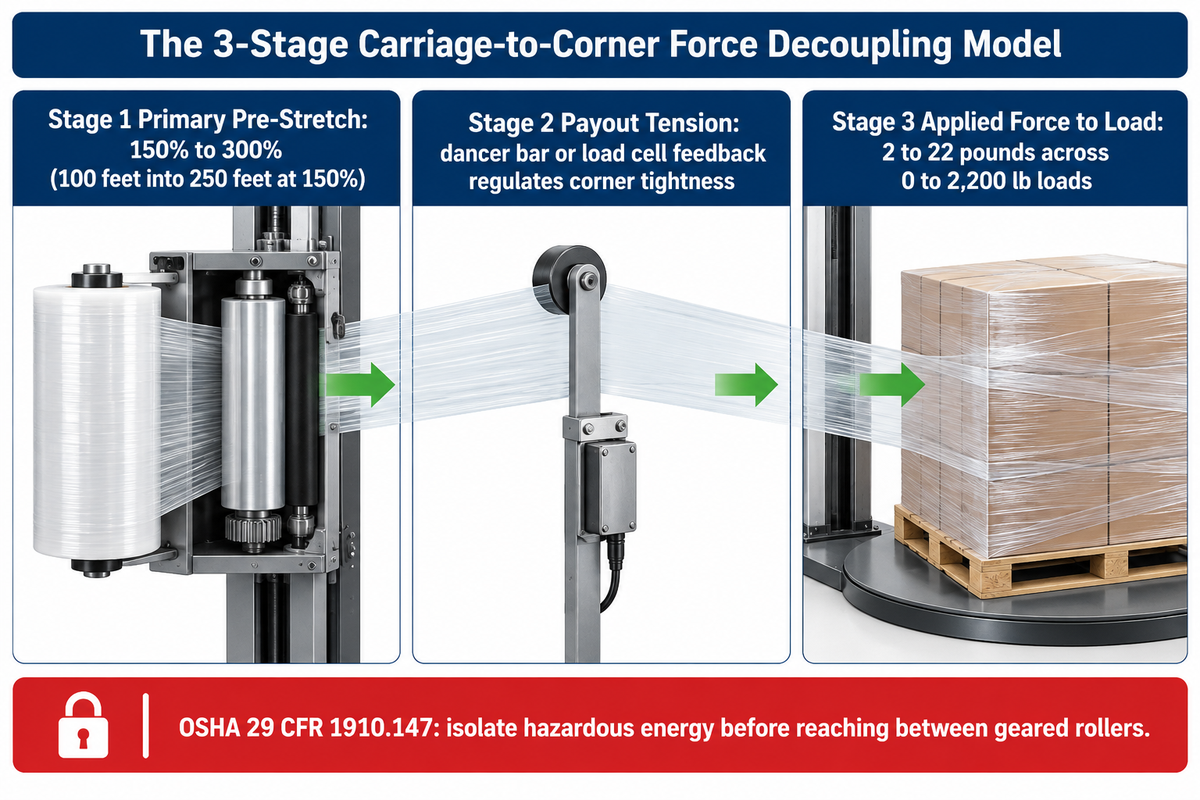
Untuk memakai stretch film secara tepat pada mesin pembungkus palet semiotomatis maupun otomatis, insinyur membagi lintasan antara gulungan dan sudut muatan menjadi tiga zona mekanis. Pertama, pra-regang primer berlangsung di antara dua rol karet bergigi di dalam kereta sebelum lembaran film keluar menuju palet. Riset studi peninjauan sejawat mengenai gaya penstabil muatan satuan (Sensors 2025, PMC12656129) menunjukkan bahwa stretch film mesin LLDPE komersial 15 mikron dan 23 mikron bekerja pada rentang pra-regang 150% hingga 300%. Pada mesin pembungkus palet meja putar Lantech Q-300 serta pengujian lapangan Morrisette Packaging, kereta yang disetel 150% pra-regang mengubah 100 kaki film menjadi 250 kaki sehingga kru tidak memakai bahan melebihi kebutuhan.
Kedua, tegangan penguluran dari kereta menuju muatan — yang disebut gaya lilitan atau kekencangan pada layar operator dan diperlakukan sebagai spesifikasi inti pencegah kerusakan — mengendalikan kecepatan penguluran film terentang saat palet berputar. Lengan penari, rem magnetik, atau sistem umpan balik sel beban mengatur tegangan ini di antara rol keluar dan sudut palet. Ketiga, setelah stretch film melilit muatan, gaya pemulihan satu lapis dikalikan lapisan tumpang tindih menghasilkan gaya ke dalam yang menjaga muatan tetap menyatu.
Dari sisi lingkup pasokan, UD Packaging memproduksi bahan habis pakai pasokan grosir stretch film LLDPE, mencakup gulungan stretch film mesin pra-regang tinggi, gulungan pembungkusan manual, dan tali strapping palet. Karena rol kereta yang aus atau variasi modulus film memengaruhi penahan gerak muatan, tim kami menyediakan lembar data terlacak per batch untuk membantu mengkalibrasi penerapan pembungkusan manual vs mesin.
Bagaimana interaksi antara rol pra-regang dalam kereta dan tegangan penguluran lengan penari?
Rol bergigi di dalam kereta menarik lembaran film melampaui titik luluhnya agar hasil panjang gulungan bertambah dan rantai polimer semakin kaku sebelum keluar. Setelah itu, tegangan pada lengan penari mengatur kecepatan penguluran lembaran film yang selanjutnya menentukan seberapa rapat lapisan memeluk sudut palet.
Ketika rol karet pra-regang mengilap karena aus atau potensiometer lengan penari bergeser antarsif, gaya aktual pada muatan menyimpang dari persentase di antarmuka manusia-mesin (HMI). Selain itu, saat teknisi membuka kereta bermotor untuk membersihkan rol atau mengatasi film putus, standar penguncian/pelabelan energi OSHA (29 CFR 1910.147) yang menggolongkan pembersihan macet sebagai pekerjaan servis mewajibkan isolasi energi berbahaya sebelum tangan menyentuh rol bergigi.
| Tahap mekanis | Lokasi fisik pada mesin pembungkus palet | Variabel kendali utama dan acuan rujukan | Dampak pada lembaran film dan muatan palet | Metode verifikasi lapangan (ASTM D8314-20) |
|---|---|---|---|---|
| Tahap 1: Pra-regang primer | Di antara rol karet bergigi cepat dan lambat di dalam kereta | 150% hingga 300% pra-regang mesin (10%–20% pada pembungkusan manual) | Meregangkan LLDPE 15 µm hingga 23 µm melampaui titik luluh; menaikkan hasil panjang gulungan dan kekakuan modulus | Pemeriksaan regangan terpasang dengan roda penanda (Bagian 11.2.1) atau metode potong dan timbang (Bagian 11.2.3) |
| Tahap 2: Tegangan penguluran sekunder | Bentangan bebas antara rol keluar kereta dan sudut palet yang berputar | Setelan gaya lilitan HMI atau umpan balik lengan penari maupun sel beban | Menentukan kekencangan satu lapis dan penyempitan lebar; tegangan berlebih meremukkan sudut kardus ringan | Periksa gerak lengan penari serta pastikan tidak ada sudut penyok atau putusnya film |
| Tahap 3: Gaya terapan pada muatan | Selubung film berlapis menekan ke arah dalam pada zona atas, tengah, dan bawah | 2 hingga 22 pon gaya penahan untuk muatan 0 hingga 2.200 lb | Gaya kumulatif ke dalam (gaya satu lapis × lapisan tumpang tindih) pencegah pergeseran muatan | Evaluasi pelat tarik (Bagian 15.3.1) atau audit 3 titik dengan timbangan kait genggam |
Titik konsentrasi gaya terapan: sudut palet vs sisi datar dan relaksasi tegangan 12 jam
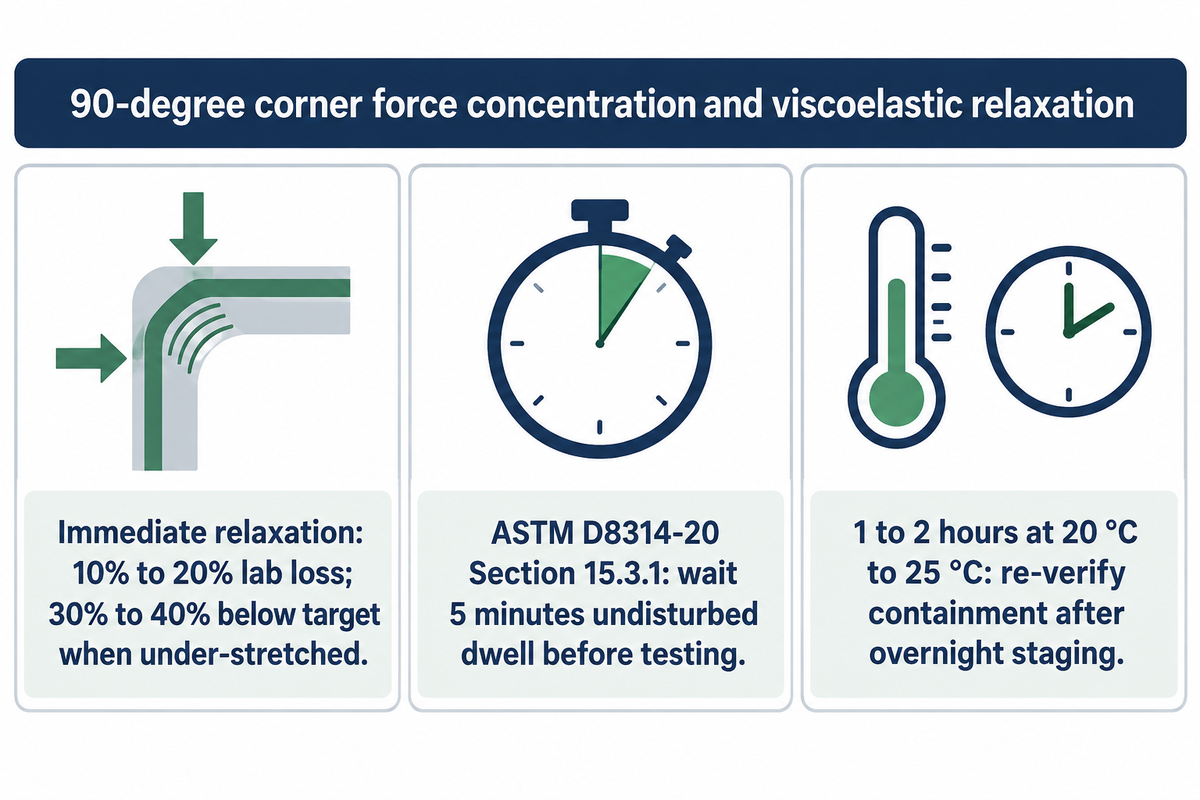
Besarnya gaya yang diterima palet persegi panjang tidak pernah seragam sepanjang kelilingnya dan tidak tetap konstan setelah meja putar berhenti. Pada sudut vertikal 90 derajat, stretch film tegang di sisi berdekatan menarik ke dalam membentuk sudut. Gaya tekan terpusat di tepi kardus, sedangkan bagian tengah dinding kardus menahan tekanan ke dalam tersebut. Selain itu, rantai polietilena terentang mengalami relaksasi usai pembungkusan sehingga gaya penahan awal turun sebelum pengiriman meninggalkan area tunggu.
Sebagaimana dicatat dalam analisis GenPac tentang kegagalan penahan muatan palet selama transit, dua lapis yang sangat kencang dan empat lapis yang lebih longgar dapat menghasilkan total gaya penahan serupa, sehingga jumlah lilitan atau ketebalan film saja tidak menjamin keamanan muatan. Anda dapat melilit palet enam kali dengan setelan tanpa kalibrasi namun tetap mengalami kerusakan produk, atau memperoleh kestabilan andal dengan lilitan lebih sedikit ketika pra-regang dan tegangan penguluran seimbang. Membungkus dengan dua lintasan terlalu kencang memusatkan tegangan puncak di sudut vertikal kotak karton, sedangkan empat lintasan bertegangan sedang meratakan gaya penahan di seluruh dinding komposit stretch film.
Apa yang terjadi pada gaya penahan stretch film segera setelah siklus pembungkusan berakhir?
Polietilena yang diregangkan langsung mengalami relaksasi usai pelilitan sehingga menurunkan gaya penstabil tersisa sebesar sekitar 10% hingga 20% dalam uji laboratorium berinstrumen (PMC12656129), sementara audit pabrik perdana yang dilaporkan oleh Morrisette Packaging menemukan gaya penahan bagian tengah 30% hingga 40% di bawah target saat film dengan pra-regang kurang mengalami relaksasi pada palet.
Tiga perilaku viskoelastis menentukan seberapa besar gaya penahan yang bertahan selama pengiriman:
- Bila pra-regang kereta disetel terlalu rendah, rantai polimer belum tertarik sepenuhnya menuju wilayah kuasi-elastis (150% hingga 250% pra-regang menurut PMC12656129). Sebagaimana dikemukakan Morrisette Packaging, film tanpa regangan atau kurang pra-regang akan mengendur sesudah dipasang sehingga gaya penahan tengah berada 30% hingga 40% di bawah target semestinya.
- Karena peluruhan tegangan paling curam terjadi pada menit-menit awal sesudah meja putar berhenti, ASTM D8314-20 Bagian 15.3.1 menyarankan waktu diam tanpa gangguan secara konsisten selama 5 menit antara akhir siklus pembungkusan dan dimulainya uji gaya penahan.
- Menurut kesimpulan Tkaczyk et al. (PMC12656129), asumsi gaya per lilitan bertahan dalam 1 hingga 2 jam pertama pada suhu 20 °C hingga 25 °C, sedangkan penyimpanan bermalam lebih lama mengharuskan verifikasi ulang angka gaya penahan agar nilai setelah relaksasi tetap aman dikirim.
Cara mengukur gaya ke muatan secara berulang: protokol pelat tarik ASTM D8314 vs timbangan kait 3 inci
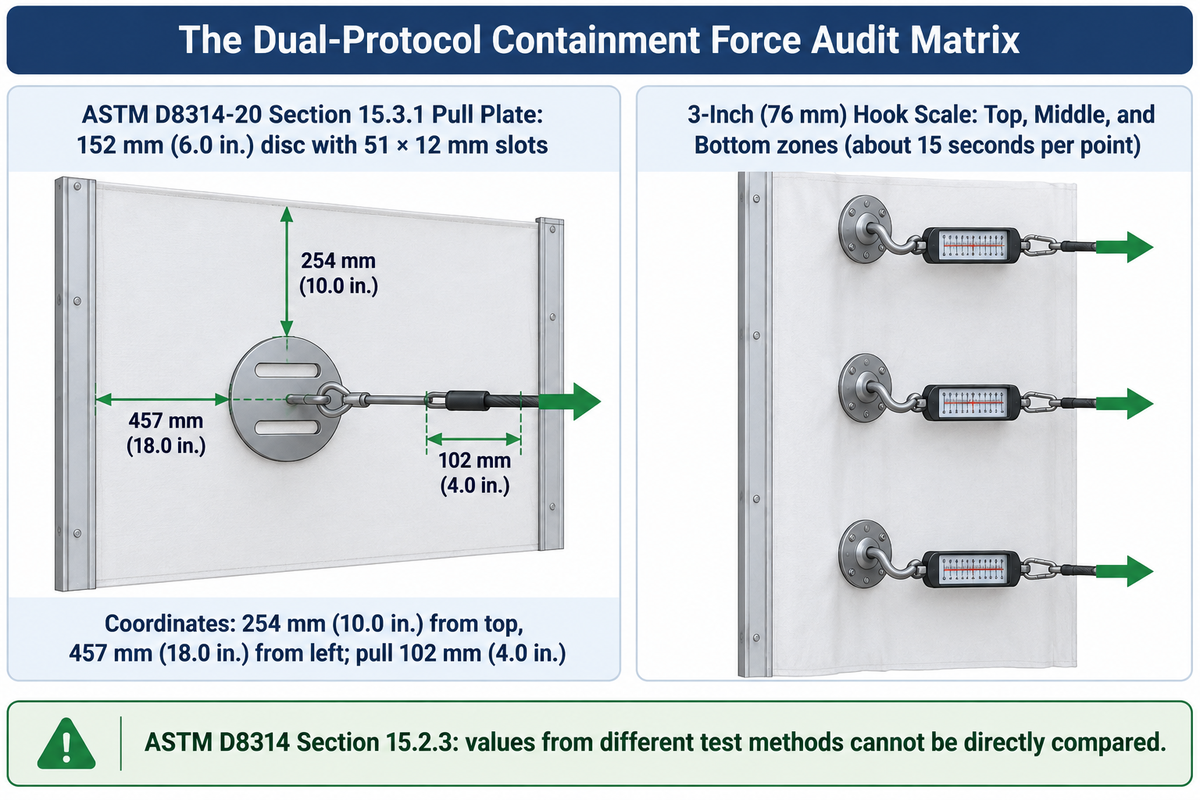
Anda tidak dapat memastikan kestabilan muatan hanya dengan menekan sisi palet terbungkus menggunakan telapak tangan. Kendali mutu berulang menuntut alat ukur gaya penahan terkalibrasi atau sistem gaya film portabel dari pemasok seperti Highlight Industries untuk menarik film hingga jarak tertentu di titik baku. Insinyur kemasan mengandalkan dua protokol pengujian yang diuraikan dalam ASTM D8314-20 (2025) Panduan Standar Uji Kinerja Stretch Film Terpasang dan Pembungkusan Regang serta perangkat uji lapangan.
Berdasarkan ASTM D8314-20 Bagian 10.2 dan Bagian 15.3.1, kualifikasi laboratorium lazimnya memakai rangka muatan palet berukuran panjang 1219 mm (48 in.) kali lebar 1016 mm (40 in.) kali tinggi 1270 mm (50 in.) dengan uji lapangan menerapkan Metode Evaluasi Pelat Tarik langsung pada muatan satuan terbungkus:
- Pelat tarik berupa cakram logam kaku berdiameter 152 mm (6.0 in.) dengan lubang kait di tengah dan pita perekat polimer anti-selip. Dua celah dekat pusat berukuran panjang 51 mm (2.0 in.) dan lebar 12 mm (0.50 in.) memungkinkan meteran ukur lewat serta mencegah vakum di balik film.
- Usai membungkus muatan dan menunggu jeda diam yang dianjurkan, operator menyisipkan pelat tarik di antara stretch film dan produk pada sisi terpanjang muatan. Pelat diletakkan 254 mm (10.0 in.) di bawah puncak produk dan 457 mm (18.0 in.) dari tepi vertikal kiri.
- Operator membuat sayatan mendatar 25 mm (1.0 in.) untuk lubang kait serta dua sayatan selebar celah bagi meteran ukur dan jalur udara. Memakai timbangan yang dikaitkan ke lubang, operator menarik pelat sejauh 102 mm (4.0 in.) keluar dari garis singgung diam untuk mengukur gaya.
Di dermaga muat bervolume tinggi tempat kru mengaudit palet sekali per sif tanpa menyayat film di sekeliling cakram logam, pabrik memakai timbangan kait genggam (seperti alat Lantech CFT-6) atau sistem gaya film portabel elektronik dari pemasok seperti Highlight Industries. Mengikuti prosedur uji lapangan 3 titik dari Morrisette Packaging, operator mengambil pembacaan di tiga area muatan — bagian bawah (sepertiga bawah), tengah (pusat), dan atas (sepertiga atas) — sekitar 15 detik per titik dengan menarik lembaran film keluar 3 inci (76 mm) untuk mencatat besarnya gaya dalam pon.
Bagaimana geometri kontak pelat tarik dan defleksi kait 3 inci memengaruhi nilai pengukuran?
Perbedaan geometri kontak serta jarak tarikan menjelaskan selisih angka antar pembacaan. Menurut ASTM D8314-20 Bagian 15.2.3, metode uji gaya penahan dikalibrasi secara berbeda sehingga angkanya tidak dapat dibandingkan langsung lintas metode.
Pelat tarik bundar ASTM 6.0 inci menyebarkan tarikan keluar pada area multilapis yang luas hingga 4.0 inci, sementara kait genggam atau dudukan jari menarik satu titik lokal pada lembaran multilapis sejauh 3.0 inci. Selain itu, jangan menyamakan gaya penahan dalam pound-force (lbf) atau newton (N) dengan kekuatan tarik lembaran dalam pon per inci linier (PLI). ASTM D8314-20 Bagian 15.3.1 menyatakan gaya penahan dalam newton atau lbf, sedangkan panduan penahan muatan dari Robopac USA menetapkan target kelas berat dalam satuan pon. Untuk tinjauan lengkap seluruh uji film terpasang, simak panduan kami tentang pengujian penahan muatan satuan menurut ASTM D8314.
| Parameter audit | Protokol pelat tarik ASTM D8314-20(2025) Bagian 15.3.1 | Protokol lantai gudang timbangan kait 3 inci (gaya CFT-6) | Aturan ketelitian berulang dan kalibrasi |
|---|---|---|---|
| Geometri kontak perangkat | Cakram logam kaku berdiameter 152 mm (6.0 in.) dengan dua celah udara serta pengukuran 51 × 12 mm (2,0 × 0.50 in.) untuk mistar | Timbangan kait atau dudukan jari berpemandu piston yang mengait lembaran film multilapis di satu titik lokal | ASTM D8314 Bagian 15.2.3 menyatakan angka dari metode uji gaya penahan berbeda tidak boleh dibandingkan langsung |
| Koordinat titik horizontal dan vertikal | Sisi panjang palet, 254 mm (10.0 in.) dari puncak dan 457 mm (18.0 in.) dari tepi vertikal kiri; opsional atas/tengah/bawah | Sisi panjang palet pada zona atas (sepertiga atas), tengah (pusat), dan bawah (sepertiga bawah) | Perbedaan posisi atau jarak tarikan beberapa milimeter saja menimbulkan penyimpangan angka yang besar |
| Jarak tarikan ke arah luar | 102 mm (4.0 inci) tegak lurus dari garis singgung posisi diam | 76 mm (3.0 inci) defleksi keluar dari permukaan muatan | Tempelkan mistar sampai permukaan produk dan hentikan tarikan tepat di tanda target |
| Waktu tunggu setelah pembungkusan dan durasi | Disarankan jeda diam tanpa gangguan 5 menit; butuh tiga sayatan horizontal kecil (25 mm dan 51 mm) | Waktu diam seragam usai lilitan; tarikan non-destruktif sekitar 15 detik per titik sekali per sif | Lakukan semua perbandingan pada selang waktu pasca-pembungkusan serta suhu ruang yang persis sama |
Patokan target gaya ke muatan per kelas berat palet dan cara mencegah sudut kardus penyok
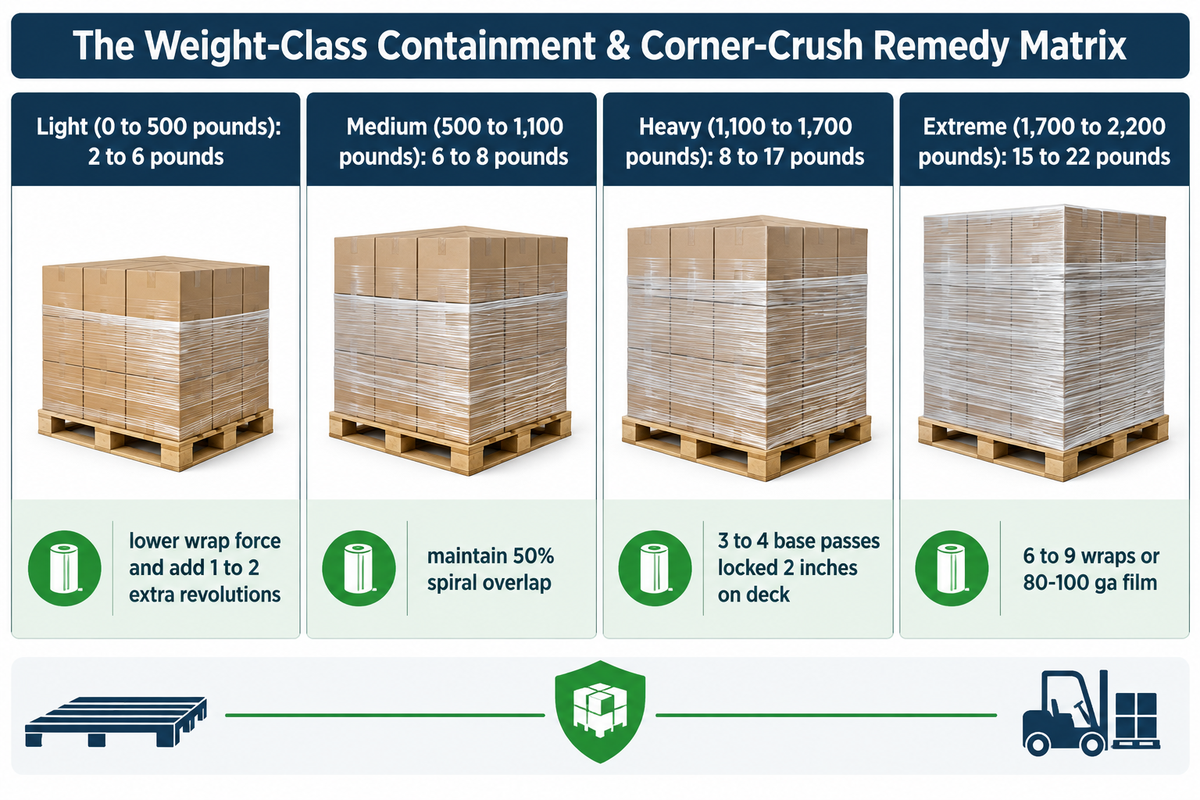
Sesudah tim Anda membangun cara pengukuran berulang pada zona atas, tengah, dan bawah muatan palet, langkah berikutnya adalah menyelaraskan besarnya gaya penahan terhadap bobot dan desain muatan Anda. Memilih pola pembungkusan optimal merupakan faktor penting dalam menyeimbangkan pemakaian bahan per palet dengan stabilitas saat pengiriman: memilih pola pembungkusan optimal merupakan faktor penting dalam menyeimbangkan pemakaian bahan per palet dengan stabilitas saat pengiriman: muatan ringan (0 hingga 500 pon) memerlukan 2 hingga 6 pon gaya penahan, sedangkan muatan ekstrem (1.700 hingga 2.200 pon) memerlukan 15 hingga 22 pon . muatan ringan (0 hingga 500 pon) memerlukan 2 hingga 6 pon gaya penahan, sedangkan muatan ekstrem (1.700 hingga 2.200 pon) memerlukan 15 hingga 22 pon.
Dipublikasikan oleh Robopac USA dan Rekomendasi penahan muatan dari IPS Packaging & Automation, muatan palet industri dikelompokkan menjadi empat tingkat berat serta profil muatan A, B, dan C:
- Profil muatan A: susunan pada dek palet bertepi seragam baik mendatar maupun vertikal tanpa tonjolan tajam.
- Profil muatan B: pola kardus tidak seragam atau sedikit menjorok dari palet sehingga timbul undakan terbuka yang menuntut ketahanan tusuk lebih tinggi.
- Profil muatan C: muatan campuran berbagai kode barang yang sangat tidak beraturan dengan tepi menonjol tajam sehingga membutuhkan ketahanan sobek unggul dan kendali tegangan cermat.
Menggabungkan keempat kelas berat dari Robopac USA dengan profil muatan A, B, dan C dari IPS Packaging menghasilkan matriks rujukan 9 tingkat untuk palet kiriman:
| Tingkat berat dan kelas profil | Rentang berat palet (lb) | Gaya penahan yang disarankan (Robopac USA) | Masalah utama dan pola kegagalan | Resep mesin pembungkus palet dan solusi antiremuk |
|---|---|---|---|---|
| Tingkat 1: Sangat ringan seragam Kelas A | 0 hingga 500 pon | 2 hingga 6 pon | Sudut kotak karton remuk dan lapisan atas penyok akibat gaya lilitan berlebih | Turunkan tegangan gaya lilitan kereta; tambah 1 hingga 2 lilitan ekstra dengan tegangan sedang |
| Tingkat 2: Ringan kardus rapuh Kelas A | 0 hingga 500 pon | 2 hingga 6 pon | Tekuk dinding gelombang pada botol PET kosong, tisu gulung, atau kotak karton tipis | Kurangi kekencangan penguluran dan manfaatkan pemulihan elastis dari 150%–250% pra-regang |
| Tingkat 3: Ringan tepi bertingkat Kelas B | 0 hingga 500 pon | 2 hingga 6 pon | Sobek setempat pada sudut baki ringan yang menjorok ketika tegangan terlalu tinggi | Gunakan stretch film lentur berregang tinggi dengan tegangan penguluran rendah serta 50% tumpang tindih |
| Tingkat 4: Sedang kardus stabil Kelas A | 500 hingga 1.100 pon | 6 hingga 8 pon | Muatan condong di tengah apabila tegangan atas ke bawah berubah antarsif operator | Pasang kartu setelan berlaminasi; jaga 50% tumpang tindih spiral saat naik dan turun |
| Tingkat 5: Sedang muatan campuran Kelas B | 500 hingga 1.100 pon | 6 hingga 8 pon | Sambungan antarlapisan horizontal lemah saat laju vertikal kereta terlalu cepat | Perlambat gerakan naik kereta; kunci film minimal 2 inci ke dasar palet |
| Tingkat 6: Berat kardus seragam Kelas A | 1.100 hingga 1.700 pon | 8 hingga 17 pon | Muatan bergeser lepas dari dek palet saat forklift mengerem mendadak atau akibat getaran truk | Terapkan 3 hingga 4 lintasan dasar diperkuat; kunci minimal 2 inci pada dek palet |
| Tingkat 7: Berat karung atau kotak tak rata Kelas B | 1.100 hingga 1.700 pon | 8 hingga 17 pon | Tusukan garpu forklift di dasar palet menyobek lilitan pengikat bagian bawah | Gulung tepi bawah film menjadi pintalan kencang tepat di bawah papan dek atas palet |
| Tingkat 8: Ekstrem tinggi atau labil Kelas B | 1.700 hingga 2.200 pon | 15 hingga 22 pon | Lapisan atas bergoyang pada muatan labil saat pengereman angkutan truk maupun kontainer | Gunakan pola spiral ganda (6 hingga 9 lilitan) dengan lilitan pengikat berpintal di atas dan bawah |
| Tingkat 9: Ekstrem bertepi tajam Kelas C | 1.700 hingga 2.200 pon | 15 hingga 22 pon | Sobekan di sudut, film putus, dan robohnya susunan bertingkat akibat tepi menonjol tajam | Kombinasikan stretch film tahan tusuk 80–100 ga dengan pelindung sudut atau tali strapping |
Ketika gudang menemukan sudut kardus penyok pada muatan ringan, kekeliruan spontan adalah menyalahkan jenis film atau menurunkan gaya penahan di bawah ambang aman transportasi. Penyok pada kotak karton timbul saat gaya lilitan Tahap 2 pada kereta dipasang terlalu tinggi. Lilitan pertama stretch film langsung menekan sudut kardus bahkan sebelum terbentuk bidang dinding penopang datar. Perbaikan rekayasanya sederhana: turunkan tegangan gaya lilitan di HMI lalu tambahkan 1 hingga 2 putaran tumpang tindih agar gaya penahan memadai terkumpul lewat perkalian lapisan, bukan tekanan berlebih satu lintasan.
Tidak kalah penting ialah analisis IPS Packaging mengenai masalah umum penahan muatan dan daftar periksa kegagalan dermaga muat dari GenPac soal penguncian dasar. Apabila stretch film tidak ditarik turun menutupi palet minimal 2 inci, tumpukan satuan dapat meluncur lepas dari papan kayu saat truk mengerem keras. Menggulung beberapa inci bagian bawah film menjadi kabel pintalan kencang tepat di bawah papan dek teratas mengunci muatan ke palet. Cara ini sekaligus memberi ruang bebas bagi garpu forklift.
Jumlah lilitan, tumpang tindih, dan suhu ruang: kaidah penskalaan linear untuk gaya penahan terapan
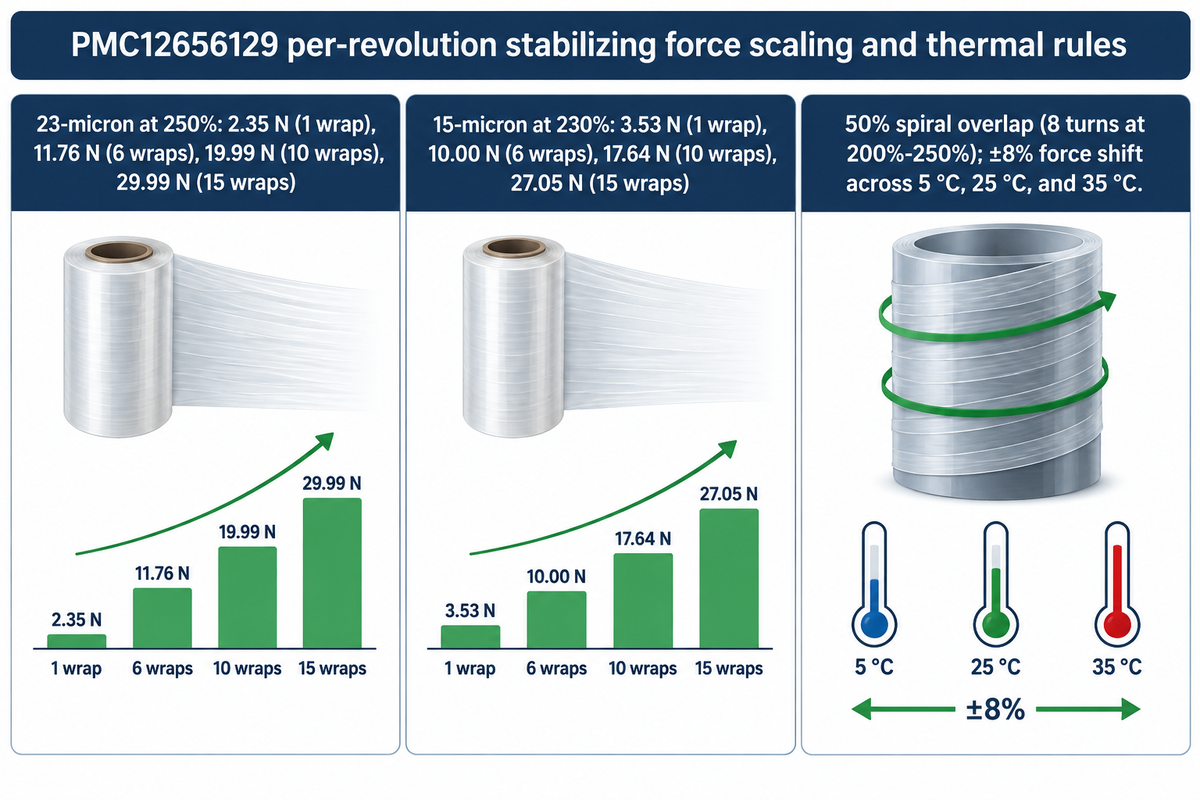
Seberapa besar tambahan setiap putaran meja putar terhadap gaya penstabil pada palet? Dalam studi peninjauan sejawat tahun 2025 pada jurnal Sensors (Tkaczyk et al., PMC12656129), peneliti memakai mesin pembungkus otomatis Robopac 705 serta cakram sensor 150 mm yang dipasang rata di dinding peti 1200 × 800 × 1500 mm untuk mengukur gaya penstabil statis ($F_s$) dan dinamis ($F_d$) pada stretch film LLDPE 15 mikron, 17 mikron, dan 23 mikron.
Data mereka membuktikan hubungan langsung antara jumlah lilitan, tingkat pra-regang, dan gaya yang menstabilkan muatan. Perlu diingat bahwa sensor rata dinding peti pada Tabel 1 dan Tabel 2 PMC12656129 mengukur gaya statis lokal ke dalam ($F_s$) pada sepertiga tinggi muatan, yakni besaran fisika berbeda dari gaya penahan tarikan keluar pelat tarik atau timbangan kait sehingga tidak dapat dikonversi 1 banding 1 ke satuan pon alat tarik:
- Untuk stretch film 23 mikron dengan pra-regang 250% (PMC12656129 Tabel 2), gaya penstabil statis lokal meningkat dari 2.35 N pada 1 lilitan menjadi 4.12 N pada 2 lilitan, 5.88 N pada 3 lilitan, dan 7.64 N pada 4 lilitan.
- Pada 6 lilitan, gaya statis lokal mencapai 11.76 N; pada 10 lilitan mencapai 19.99 N; dan pada 15 lilitan mencapai 29.99 N, dengan tambahan tiap putaran ($dF_s$) sebesar 1.76 N hingga 2.36 N per lilitan.
- Untuk stretch film bermutu tinggi 15 mikron dengan pra-regang 230% (PMC12656129 Tabel 1), gaya statis lokal berawal di 3.53 N pada 1 lilitan, mencapai 10.00 N pada 6 lilitan, 17.64 N pada 10 lilitan, serta 27.05 N pada 15 lilitan (31.16 N pada 17 lilitan).
Untuk mengubah kenaikan per putaran menjadi penahan gerak muatan yang merata dari puncak hingga dasar palet penuh, operator wajib memadukan jumlah lilitan dengan tumpang tindih spiral yang tepat. Sebagaimana dijelaskan panduan lengkap stretch film Benchmark Industrial, pada gerakan spiral naik maupun turun harus terbentuk lapisan ganda menerus dengan menumpuk lintasan sebelumnya sekitar 50%. Tkaczyk et al. (PMC12656129 Bagian 4) menyimpulkan bahwa pembungkusan sekitar 8 putaran dengan pra-regang 200% hingga 250% memberi keseimbangan efektif antara keselamatan, biaya, dan efisiensi pemakaian bahan.
Suhu ruang gudang juga menggeser gaya penahan seusai pembungkusan. Tkaczyk et al. (PMC12656129 Bagian 3.1) mencatat perubahan suhu antara 5 °C, 25 °C, dan 35 °C mengubah gaya penstabil sekitar ±8% akibat pergeseran modulus dan laju relaksasi LLDPE, sementara catatan rantai dingin Morrisette Packaging mengingatkan bahwa sifat mekanis film berubah nyata di bawah 35 °F. Jika palet dibungkus di area bersuhu hangat lalu masuk ke ruang pendingin, atau menunggu di trailer musim panas 35 °C, uji gaya penahan pada kondisi suhu sebenarnya dan tambahkan 1 lilitan kompensasi bila bacaan turun di bawah target kelas berat.
Bagaimana formulasi film dan metode ekstrusi menjaga retensi gaya ke muatan saat menurunkan ketebalan
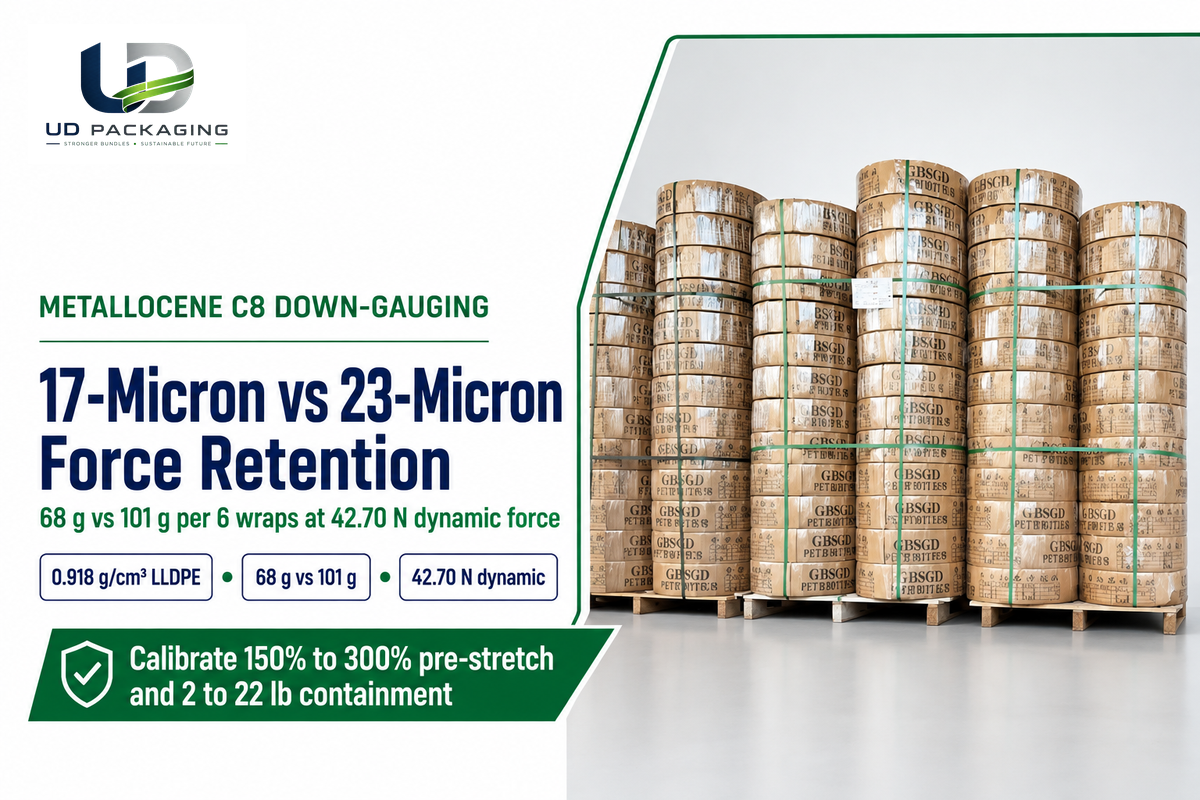
Anggapan keliru yang sering dijumpai dalam pengadaan gudang adalah semakin tebal film, semakin kuat ikatannya di palet. Meskipun ketebalan nominal menentukan luas penampang mentah pada film standar biasa, komposisi resin dan metode ekstrusi memungkinkan film rekayasa yang lebih tipis menyalurkan gaya penstabil lebih tinggi per gram polietilena.
Stretch film LLDPE komersial terbentang dari kopolimer Ziegler-Natta butena maupun heksena konvensional hingga formulasi berbasis metalosen C8 (oktena). Sebagaimana diuraikan dalam Permohonan Paten AS US20220388285A1 dan Permohonan Paten AS US20120219814A1, stretch film LLDPE multilapis memiliki kerapatan nominal sekitar 0,918 g/cm³ dan dapat memakai lapisan luar atau inti metalosen oktena dengan kulit rekat. Molekul pengikat antarlapisan rapat dari cabang samping oktena menyimpan energi elastis pada pra-regang 150% hingga 250%, sedangkan di atas 300% muncul penyempitan lebar dan penipisan lembaran yang membatasi kenaikan gaya lebih lanjut (PMC12656129 Bagian 4).
Metode ekstrusi turut menentukan respons film di bawah tegangan. Sebagaimana dijelaskan dalam panduan Stretch Film 101 Doverco serta perbandingan cast vs blown Benchmark Industrial, cast stretch film diekstrusi di atas rol dingin guna menghadirkan kejernihan pemindaian kode batang dan pelepasan gulungan lebih senyap pada ketebalan tipis (misalnya 40 hingga 60 gauge). Di antara jenis stretch film industri, blown stretch film memiliki ketahanan tusuk biaksial tinggi dan penyempitan lebih rendah saat diregangkan sehingga daya lekat antarlapis lebih kuat serta mengoptimalkan pemakaian stretch film di gudang berpendingin.
| Kelas stretch film dan kategori resin | Ketebalan & pra-regang (PMC12656129 / Benchmark) | Patokan massa terapan dan gaya | Profil penyempitan, daya lekat, dan ketahanan tusuk | Penerapan muatan palet paling sesuai |
|---|---|---|---|---|
| Kelas 1: Stretch film mesin bermutu tinggi 15 µm | 15 µm (60 ga) pada 230% pra-regang (rentang 150%–300%) | 10.00 N gaya statis pada 6 lilitan; 27.05 N pada 15 lilitan; EI(M) = 0.308 N/g | Efisiensi gaya per gram ternormalisasi tertinggi; menuntut kereta bermotor terkalibrasi | Muatan seragam profil A bervolume tinggi pada mesin pembungkus palet otomatis |
| Kelas 2: Stretch film mesin bermutu tinggi 17 µm (v1) | 17 µm (67 ga) pada 240% pra-regang (6 lilitan) | 68 g massa film; 42.70 N gaya dinamis Fd pada defleksi 123 mm (0.628 N/g) | Menyamai gaya dinamis film standar 23 µm (42.80 N) sambil menekan massa dari 101 g ke 68 g | Palet standar profil A dan B yang beralih dari film komersial 23 µm |
| Kelas 3: Bermutu tinggi 17 µm regangan maksimal (v2) | 17 µm (67 ga) pada 320% pra-regang (6 lilitan) | 57 g massa film; 53.60 N gaya dinamis Fd pada defleksi 123 mm (0.940 N/g) | Efisiensi gaya spesifik tertinggi; perlu kereta generasi baru guna mencegah putus akibat penyempitan | Jalur distribusi jarak pendek bervolume tinggi dengan muatan profil A |
| Kelas 4: Bermutu tinggi 17 µm lilitan ganda (v3) | 17 µm (67 ga) pada 240% pra-regang (9 lilitan) | 102 g massa film; 65.95 N Seri 1 hingga 71.10 N Seri 3 gaya dinamis | Penahan berlapis tinggi dengan massa palet sebanding (~101–102 g) terhadap 6 lilitan film 23 µm | Angkutan darat jarak jauh yang menuntut kestabilan tinggi pasca-relaksasi |
| Kelas 5: Film nano cast lebih tipis 60 gauge | 60 ga (15,2 µm) pada 250% hingga 300% pra-regang | Menggantikan film cast 80 gauge (20,3 µm) setelah kalibrasi ulang pra-regang mesin | Gulungan cast tidak berisik, kejernihan tinggi, serta hemat biaya sekitar 17% berkat ketebalan tepat | Pabrik yang naik tingkat dari film 80 gauge pada lini semiotomatis atau otomatis |
| Kelas 6: Stretch film mesin cast standar 80 gauge | 80 ga (20,3 µm) pada 200% hingga 250% pra-regang | Acuan industri untuk muatan standar (1.500 hingga 2.400 lb) | Modulus seimbang, pemindaian kode batang jelas, dan suara penguluran rendah di gudang | Muatan palet sedang dan berat di gudang umum lintas berbagai sif kerja |
| Kelas 7: Stretch film mesin standar 23 µm (v4) | 23 µm (90 ga) pada 150% pra-regang (6 lilitan) | 101 g massa film; 42.80 N gaya dinamis Fd pada defleksi 123 mm (0.424 N/g) | Ketebalan efektif terpasang 9–10 µm; massa per palet lebih besar daripada film 17 µm | Mesin meja putar model lama yang roda giginya terbatas di pra-regang 150% |
| Kelas 8: Film blown tugas berat 100 gauge | 100 ga (25,4 µm) konstruksi blown | Dirancang untuk muatan berat di atas 2.400 lb serta sudut tajam | Ketahanan tusuk biaksial unggul dan daya rekat di suhu dingin; suara buka lebih keras | Muatan profil B dan C tidak beraturan, gudang dingin, serta kotak karton bersudut tajam |
| Kelas 9: Stretch film manual pra-regang | 35 hingga 47 ga film berorientasi awal | Memerlukan tarikan tangan 10 hingga 15 kali lebih ringan untuk tekanan penahan prima | Penyempitan minimal dan tepi diperkuat untuk pembungkusan manual ergonomis | Area muat bervolume rendah di bawah 20 palet ringan hingga sedang per hari |
Sebagaimana dicatat Morrisette Packaging dan IPS Packaging, mengevaluasi beragam tipe stretch film termasuk film cast pra-regang dan ketebalan lebih tipis membantu pabrik menekan pemakaian bahan stretch film sekaligus jumlah total pembungkus per palet. Sebagaimana tertera pada PMC12656129 Tabel 6, film bermutu tinggi 17 mikron pada pra-regang 240% (68 g dalam 6 lilitan) menandingi gaya penstabil dinamis film standar 23 mikron pada 150% pra-regang (101 g dalam 6 lilitan), sehingga menghemat 33 g massa film per palet sambil menjaga penahan muatan dan perlindungan produk. Saat memesan bahan kemasan industri, pastikan Anda membaca artikel kami mengenai perbandingan sifat stretch film blown vs cast serta konversi ukuran gauge stretch film ke mikron dan mil. Untuk muatan profil C ekstrem atau tidak stabil seberat 2.200 pon ke atas di mana film saja tidak memadai, padukan penguat sudut dengan penguatan palet berat memakai tali strapping PET atau PP.
Cara memverifikasi lembar data stretch film, bobot metode potong-timbang, dan uji coba aplikasi pada muatan sama
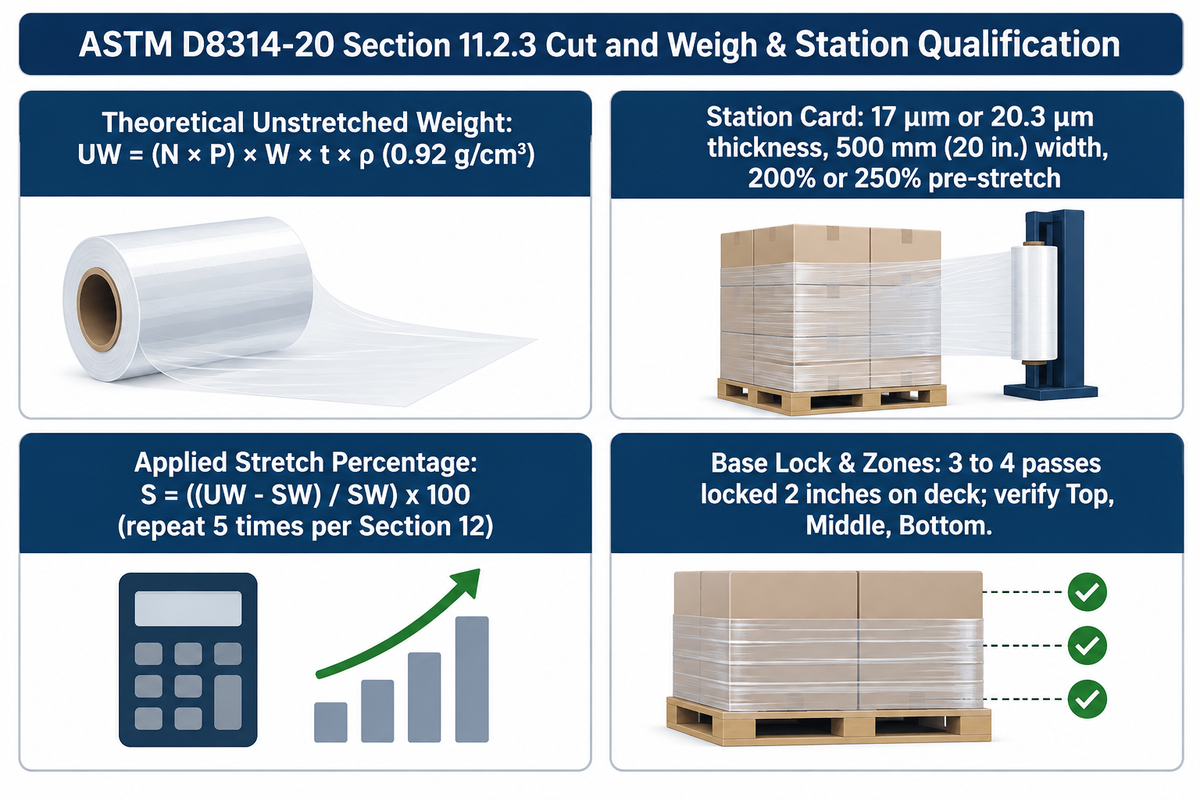
Ketika meloloskan penggantian stretch film atau memperkenalkan muatan maupun pemasok baru pada lini pengemasan otomatis Anda, dibutuhkan tiga catatan tertulis yang saling terhubung guna memverifikasi spesifikasi gulungan awal, massa film pada palet, dan resep gaya penahan.
Pertama, periksa spesifikasi gulungan datang berdasarkan ASTM D4649-20(2025) Tabel 3. Sertifikat analisis COA terlacak per batch wajib mencantumkan ketebalan nominal, bobot bersih satu gulungan, densitas nominal resin LLDPE 0,918 g/cm³, modulus tarik ASTM D882, serta pemulihan elastis ASTM D5459. Pembeli juga dapat mengecek panduan kami tentang membaca lembar data teknis stretch film dan ukuran baku gulungan stretch film mesin serta manual saat memeriksa palet masuk.
Kedua, bedakan penimbangan gulungan datang dari Metode Potong dan Timbang dalam ASTM D8314-20 Bagian 11.2.3. Tidak seperti penimbangan gulungan awal, Bagian 11.2.3 mengukur seberapa banyak stretch film yang benar-benar terpasang pada palet terbungkus dan menghitung persentase regangan aktual memakai Persamaan 3 dan 4: Persamaan 3 dan 4 pada bagian tersebut dipakai untuk menghitung persentase regangan terpasang yang sebenarnya.
Bobot teoretis tanpa regangan: UW = (N × P) × W × t × ρ
Persentase regangan terpasang pada muatan: S = ((UW – SW) / SW) x 100
- Variabel t merupakan ketebalan sebelum diregangkan (cm = mikron / 10.000), dan ρ ialah densitas rata-rata LLDPE (0,92 g/cm³ atau 0,0332 lb/in³).
- Sesudah membungkus palet dan mencatat gaya penahan di bagian atas, tengah, serta bawah, operator memotong seluruh film dari muatan, menggulungnya menjadi bola padat, lalu menimbang massa terentangnya SW dengan timbangan bertara. Untuk melepas film di dermaga penerimaan, kru dapat memakai pemotong film berbilah tersembunyi yang ergonomis untuk dermaga penerimaan setelah memastikan muatan stabil (panduan keselamatan OLFA).
- Menurut ASTM D8314-20 Bagian 12 (Uji Konsistensi Mesin Pembungkus), mengulang siklus pembungkusan dan penimbangan minimal lima kali pada rangka muatan yang sama mengukur rata-rata serta simpangan baku massa film terpasang untuk mendeteksi kinerja mesin dan film yang tidak konsisten.
Daftar periksa kualifikasi stasiun pembungkusan pada muatan yang sama
Sebelum mengesahkan resep pembungkusan baru atau meminta gulungan sampel dari pasokan grosir stretch film LLDPE UD Packaging, staf harus membuat catatan tertulis berisi enam parameter berikut di kartu stasiun berlaminasi:
- Identitas film dan COA batch: Catat konstruksi resin (cast vs blown, metalosen oktena vs LLDPE konvensional), ketebalan nominal (misalnya 17 µm atau 20,3 µm), lebar awal (500 mm atau 20 inci), dan bobot bersih gulungan sesuai ASTM D4649-20(2025).
- Setelan pra-regang dan penguluran kereta: Catat baik rasio pra-regang rol bergigi (misalnya 200% atau 250%) maupun persentase gaya lilitan lengan penari atau sel beban pada HMI.
- Pola pembungkusan dan penguncian dasar: Catat lilitan puncak, lilitan jangkar bawah (3 hingga 4 lintasan yang mengunci minimal 2 inci ke dek palet), kecepatan vertikal kereta, serta tumpang tindih spiral (sekitar 50%).
- Protokol pengukuran dan waktu diam: Cantumkan apakah gaya ke muatan diuji lewat ASTM D8314-20 Bagian 15.3.1 (metode pelat tarik sesudah jeda diam tanpa gangguan) atau timbangan kait 3 inci.
- Pembacaan gaya tiga zona (Atas / Tengah / Bawah): Pastikan ketiga zona vertikal memenuhi target kelas berat Robopac USA (2–6 lb ringan, 6–8 lb sedang, 8–17 lb berat, atau 15–22 lb ekstrem) tanpa meremukkan sudut.
- Massa terpasang metode potong-timbang (SW): Catat total gram film terpasang per palet (misalnya 57–68 g untuk film 17 µm vs 101 g untuk film 23 µm) dan persentase regangan terhitung sesuai ASTM D8314-20 Bagian 11.2.3.
Pertanyaan yang Sering Diajukan
Apa perbedaan antara persentase pra-regang dan gaya ke muatan pada mesin pembungkus palet?
Persentase pra-regang merupakan selisih kecepatan rol bergigi di dalam kereta film yang memanjangkan lembaran film (umumnya 150% hingga 300%) sebelum keluar dari kereta, sehingga menentukan rendemen gulungan dan kekakuan rantai polimer. Gaya ke muatan, atau disebut gaya penahan, ialah gaya tekan kumulatif ke dalam (diukur dalam lbf atau newton) yang diberikan seluruh lapisan tumpang tindih pada palet usai pembungkusan, diatur oleh tegangan penguluran kereta dan jumlah putaran lilitan.
Mengapa uji pelat tarik ASTM D8314 dan timbangan kait 3 inci menghasilkan angka pon berbeda di palet yang sama?
Angkanya berbeda karena kedua metode dikalibrasi secara berlainan dan membebani luas area film yang tidak sama (ASTM D8314-20 Bagian 15.2.3). Uji pelat tarik ASTM Bagian 15.3.1 menarik cakram kaku berdiameter 6.0 inci keluar sejauh 4.0 inci tegak lurus sisi muatan sesudah jeda 5 menit, sedangkan timbangan kait gudang menarik satu titik lokal film sejauh 3.0 inci sehingga menghasilkan nilai yang tidak dapat dipertukarkan dan harus dicatat terpisah. Hasil kedua pengukuran tersebut tidak saling menggantikan dan wajib dicatat secara terpisah.
Seberapa besar gaya penahan yang hilang dari palet setelah siklus pembungkusan selesai?
Palet terbungkus kehilangan sekitar 10% hingga 20% gaya penstabil tersisa sesaat setelah pembungkusan (PMC12656129), dan Morrisette Packaging melaporkan gaya penahan bagian tengah 30% hingga 40% di bawah target ketika film dengan pra-regang kurang mengendur pada palet. Karena polietilena densitas rendah linear (LLDPE) merupakan polimer viskoelastis yang rantai terentangnya berelaksasi seiring waktu, operator harus memberikan pra-regang cukup dan mengecek gaya sesudah jeda agar titik stabil relaksasi tetap mengamankan muatan selama perjalanan.
Bisakah gaya penahan ditingkatkan tanpa meremukkan sudut kotak karton bergelombang ringan?
Bisa. Turunkan tegangan penguluran kereta di HMI untuk menekan gaya jepit puncak di sudut, lalu tambah 1-2 putaran tumpang tindih agar total gaya penahan terbentuk merata melalui sejumlah lapisan bertegangan rendah.
Di titik mana pada palet operator sebaiknya menempatkan sensor atau timbangan tarik untuk mencatat gaya penahan berulang?
Untuk memvalidasi perbaikan proses di lantai gudang, ukur di tiga ketinggian vertikal sepanjang sisi terpanjang palet pada jarak horizontal tetap dari sudut. Pada uji pelat tarik menurut ASTM D8314-20 Bagian 15.3.1, posisikan pelat tarik berlubang udara pada jarak 10.0 inci di bawah puncak produk dan 18.0 inci dari tepi kiri, tunggu jeda waktu tetap, lalu tarik 4.0 inci lurus ke luar.
Apakah beralih dari film 23 mikron (90 gauge) atau 80 gauge ke film metalosen yang lebih tipis menurunkan gaya penahan?
Tidak apabila formulasi resin dan kalibrasi pra-regang disesuaikan. Pada PMC12656129 Tabel 6, stretch film mesin LLDPE 17 mikron yang diberi pra-regang 240% hingga 320% menghasilkan 42.70 N sampai 53.60 N gaya penstabil dinamis pada bobot 57 hingga 68 g per palet, setara atau melebihi film 23 mikron (42.80 N pada 101 g).
Apakah UD Packaging menjual timbangan tarik gaya penahan atau hanya bahan habis pakai stretch film?
Tidak, UD Packaging hanya menjual bahan habis pakai: stretch film LLDPE manual, gulungan stretch film mesin pra-regang tinggi tipe cast maupun blown, serta tali strapping palet industri berbahan PET/PP. Kami tidak memproduksi atau menjual perangkat pelat tarik mekanis, timbangan kait elektronik (seperti Lantech CFT-6), ataupun mesin pembungkus palet meja putar. Kami menyediakan lembar data COA terlacak per batch dan gulungan sampel agar spesialis pengemasan Anda dapat memvalidasi resep gaya penahan langsung pada lini mesin Anda.
Referensi & sumber
- ASTM International/iTeh Standards – ASTM D8314-20 Panduan Standar Uji Kinerja Stretch Film Terpasang dan Pembungkusan Regang (Bagian 10.2, 11.1.2, 11.2.3, 15.2.3 & 15.3.1)
- ASTM International – Ikhtisar Penetapan Ulang Aktif ASTM D8314-20(2025) (Subkomite D10.25 Paletisasi dan Unitisasi Muatan)
- ASTM International ASTM D4649-20(2025) Panduan Standar Pemilihan dan Penggunaan Stretch Film (Tabel 3 Batas Ketebalan & Berat Gulungan)
- National Library of Medicine/PMC (Tkaczyk et al., Sensors 2025) – Studi Percontohan Stretch Film untuk Pengamanan Muatan Palet (PMC12656129)
- U.S. Occupational Safety and Health Administration (OSHA) 29 CFR 1910.147 Pengendalian Energi Berbahaya (Lockout/Tagout untuk Servis dan Mengatasi Kemacetan Mesin)
- United States Patent and Trademark Office – US20220388285A1 Stretch Film Multilapis (Formulasi LLDPE Metalosen Oktena 0,918 g/cm³)
- United States Patent and Trademark Office – US20120219814A1 Metode Peningkatan Stretch Film Polietilena (Kendali Daya Lekat & Pelepasan Koekstrusi Multilapis)
- Robopac USA – Gaya Penahan Merupakan Kunci Pengiriman Palet yang Aman: Patokan Kelas Berat (2-22 lbf)
- IPS Packaging & Automation Gaya Penahan Stretch Film: Profil Muatan Palet A, B, dan C serta Penyesuaian Ketebalan Tepat
- Morrisette Packaging Penjelasan Gaya Penahan Stretch Film: Kesalahan Setelan Lapangan, Relaksasi, dan Dampak Rantai Dingin
- GenPac (General Packaging, Inc.) Gaya Penahan Stretch Film: Cara Menghentikan Kegagalan Muatan Palet di Perjalanan
- Benchmark Industrial Panduan Lengkap Stretch Film: Cast vs Blown, Tumpang Tindih Spiral, dan Biaya per Palet
- Lantech Spesifikasi Pra-Regang Rol Bermotor Mesin Pembungkus Palet Meja Putar Semiotomatis Q-300
- Doverco — Stretch Film 101: Memori Pemulihan Elastis dan Mekanika Pra-Regang Bermotor
- SourceBySpec –Ensiklopedia Teknis Stretch Film: Konversi Gauge ke Mikron dan Sifat Polimer
- OLFA Industrial Safety Menghilangkan Bahaya Penanganan Kardus dan Stretch Film di Dermaga Penerimaan
- r/IndustrialMaintenance Laporan Lapangan Kalibrasi Sensor dan Lengan Penari pada Kereta Mesin Pembungkus Palet