Entre em contato com a UD Packaging Company

Atualizado em setembro de 2026
Os sistemas de logística e armazenagem funcionam melhor quando mercadorias, informações e responsabilidades fluem juntas. Logística e armazenagem referem-se ao fluxo coordenado de mercadorias e informações pelas redes de transporte e por cada armazém logístico. Essa visão integrada vincula a gestão de armazéns à gestão da cadeia de suprimentos, oferecendo à estratégia logística um ponto prático de controle. Use-a para definir a logística de armazenagem, identificar seus desafios e aprimorá-la sem transformar este guia em uma lista de soluções logísticas. O perfil da empresa UD Packaging apresenta o contexto de fabricação para o cartão de transferência com dados próprios utilizado mais adiante neste guia. Este guia adota as transferências de responsabilidade como ponto de partida do diagnóstico. Um palete pode chegar sem uma identificação utilizável, o material em estoque pode ser movimentado sem a conclusão da transação, um endereço de separação pode estar vazio ou uma carga paletizada na pré-expedição pode chegar à doca sem um responsável definido pela exceção. Por isso, este guia trata o armazém como um sistema integrado, do recebimento à expedição e às devoluções, ajudando as equipes a encontrar falhas nas transferências antes de adicionar equipamentos ou buscar mais velocidade.
A cadeia de fluxo do armazém
Receber → inspecionar → identificar → endereçar → estocar → reabastecer → separar → embalar → preparar para expedição → expedir → devolver. Em cada seta, confirme três elementos: o estado físico, o estado no sistema e o próximo responsável.
O que significam logística e armazenagem e onde fica o limite
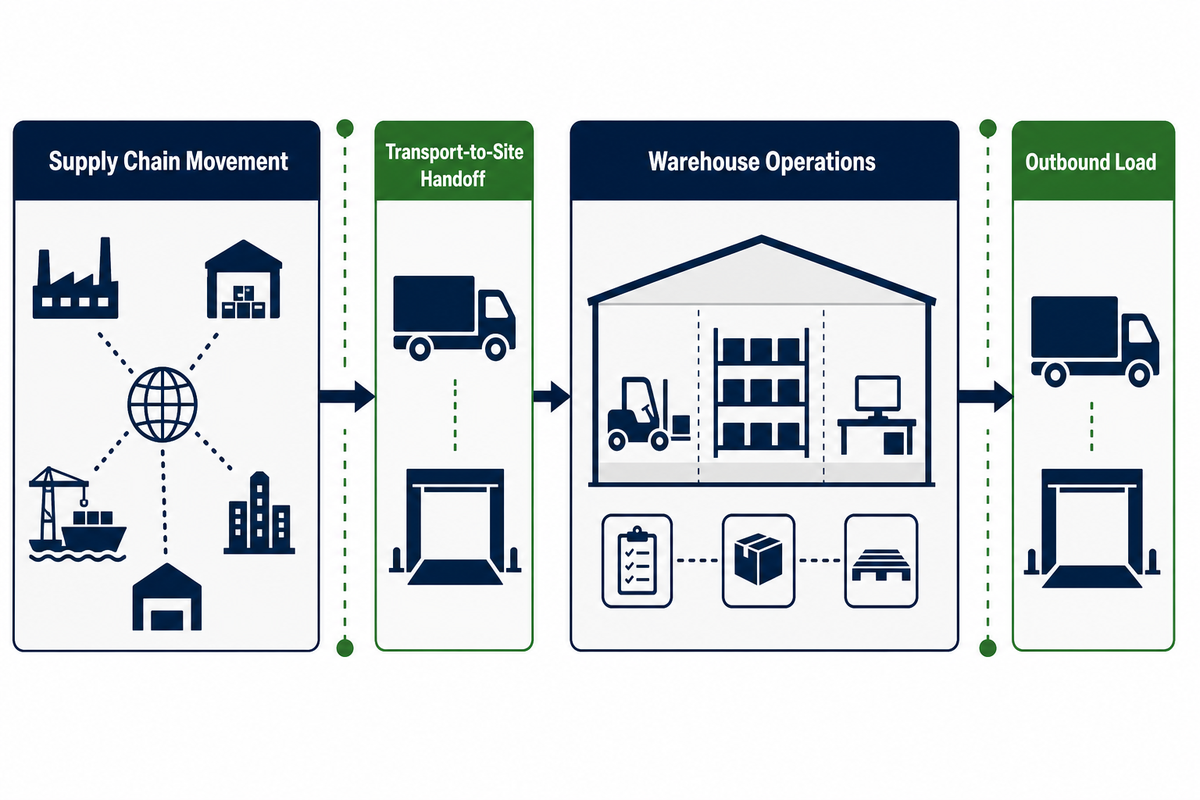
Logística e armazenagem conectam os controles de movimentação, recebimento, identificação, estocagem, separação, pré-expedição e liberação de mercadorias: a logística coordena a movimentação pela cadeia de suprimentos, enquanto a armazenagem controla as mercadorias, as transações e as responsabilidades dentro da instalação, com o limite prático na transferência entre o transporte e a unidade.
Um armazém logístico oferece estocagem e distribuição controladas de produtos, mas os resultados dependem de como ele opera, não apenas da área disponível. Operações de armazém robustas coordenam cada fornecedor, a prioridade dos embarques e os prazos de entrega para que os produtos cheguem ao próximo ponto conforme planejado. As equipes internas e qualquer prestador de serviços devem seguir um único conjunto de regras operacionais. É assim que a logística pode contribuir para uma cadeia de suprimentos eficiente, aumentar a eficiência e a satisfação do cliente e, por fim, melhorar o desempenho das entregas aos clientes. A armazenagem gerencia tudo o que acontece com as mercadorias quando elas entram na instalação, são estocadas, permanecem sob controle, são preparadas e são liberadas. Consequentemente, um armazém é um componente da cadeia logística e não pode ser otimizado isoladamente.
O limite prático pode ser mapeado como um limite de responsabilidade. Um modelo operacional útil atribui ao transporte o planejamento das chegadas de entrada; ao recebimento, a verificação de agendamentos e documentos; ao atendimento ao cliente, a liberação dos pedidos; e às operações do armazém, o reabastecimento, a separação, a embalagem e a pré-expedição. Na transferência de saída, o armazém verifica as mercadorias, os registros e as condições da carga paletizada antes que a transportadora a aceite. A responsabilidade efetiva e a custódia ainda dependem dos procedimentos, contratos, termos comerciais e requisitos aplicáveis da organização.
Essa distinção é útil porque mostra que uma melhoria benéfica para um departamento pode causar uma falha em outro. A equipe de descarga pode registrar um tempo curto de doca e deixar uma carga não identificada para o controle de estoque. As equipes de separação podem registrar uma alta produtividade por linha enquanto a embalagem absorve os erros. A visão geral da OSHA sobre riscos e controles na armazenagem também apresenta o recebimento, a estocagem, a separação e os equipamentos motorizados como funções de trabalho interligadas, com diferentes riscos e controles.
Mapeie o fluxo completo do armazém e seus controles internos
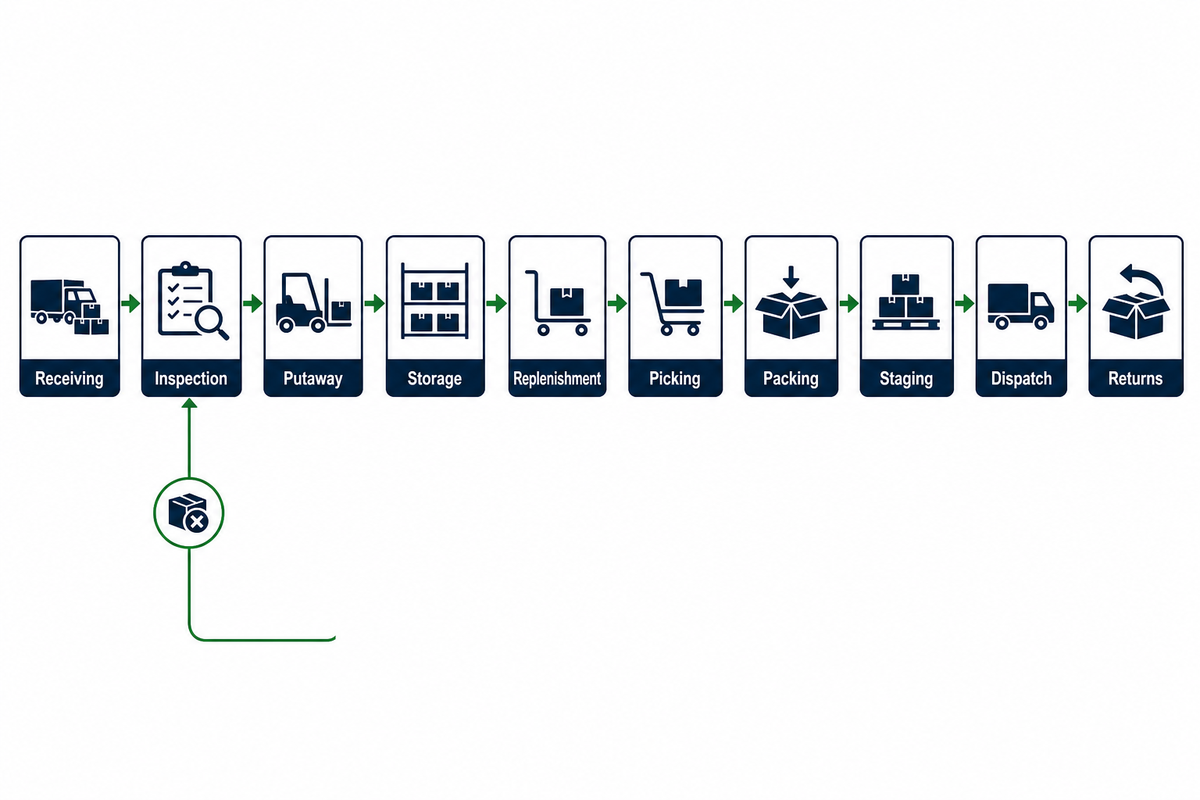
Comece pelo percurso real de uma unidade, incluindo filas e caminhos de exceção. Na prática, um sistema de gestão de armazém só consegue simplificar operações complexas depois que o sistema de gestão reflete o processo real. Essa sequência pode melhorar as operações do armazém por meio de uma alocação de mão de obra mais adequada e custos operacionais menores, mas o software, por si só, não consegue automatizar com segurança as rotinas do armazém. Mapas de processo que mostram apenas o fluxo sem problemas não são documentos de controle. Acompanhe um pedido normal e um pedido com problema de uma porta à outra e, depois, registre quem responde por cada decisão e qual sinal comprova a conclusão da etapa.
| Categoria do processo | Entrada necessária | Comprovante de conclusão | Sinal de falha |
|---|---|---|---|
| Recebimento | Agendamento, documentos e unidade física | Quantidade, identidade e condição registradas | Material em estoque desconhecido, em falta, excedente ou danificado |
| Inspeção | Unidade recebida e regra de aceitação | Status de liberação ou quarentena | Divergência sem responsável |
| Endereçamento | Estoque liberado e destino válido | Concordância entre a unidade e a transação de localização | Material em estoque no piso ou leitura no endereço errado |
| Estocagem | Unidade estável e local compatível | Estoque acessível e seguro | Corredor bloqueado, dano ou status perdido |
| Reabastecimento | Gatilho de demanda e material em estoque de reserva | Endereço de separação reabastecido antes da falta | Movimentação emergencial ou conflito no corredor |
| Separação | Trabalho liberado e material em estoque disponível | Item e quantidade corretos confirmados | Falta, substituição ou item errado |
| Embalagem | Linhas confirmadas e regra de embalagem | Identidade e condição do pedido protegidas | Retrabalho, divergência ou conteúdo solto |
| Pré-expedição | Pedido concluído e percurso logístico atribuído | Horário-limite, porta e sequência corretos | Fila envelhecida ou porta errada |
| Expedição | Carga paletizada e transportadora verificadas | Leitura da carga paletizada e transferência para a transportadora | Horário-limite perdido ou unidade instável |
| Devoluções | Unidade devolvida e regra de destinação | Decisão de reestocar, reparar, reter ou descartar | Material em estoque não identificado retorna ao estoque |
Neste guia, use uma Auditoria de fluxo e controle do armazém em cinco transferências: recebimento, estocagem, separação/embalagem, pré-expedição e expedição. Trata-se de uma estrutura prática de diagnóstico, não de uma norma do setor. Em cada transferência, examine também quatro controles dentro do trabalho, e não apenas entre departamentos: ergonomia, condições de estocagem, integridade das transações e pressão por ritmo ou por exceções. Isso é importante porque a evolução da tecnologia de monitoramento pode alterar a forma como o ritmo do trabalho é determinado e, em última análise, como ele é executado. O Escritório de Prestação de Contas do Governo dos Estados Unidos afirma que, em determinadas circunstâncias, a tecnologia pode aumentar a segurança e reduzir riscos, enquanto o monitoramento do desempenho e um ritmo mais acelerado podem elevar o risco de lesões ergonômicas.
Recebimento e endereçamento: interrompa os erros na entrada
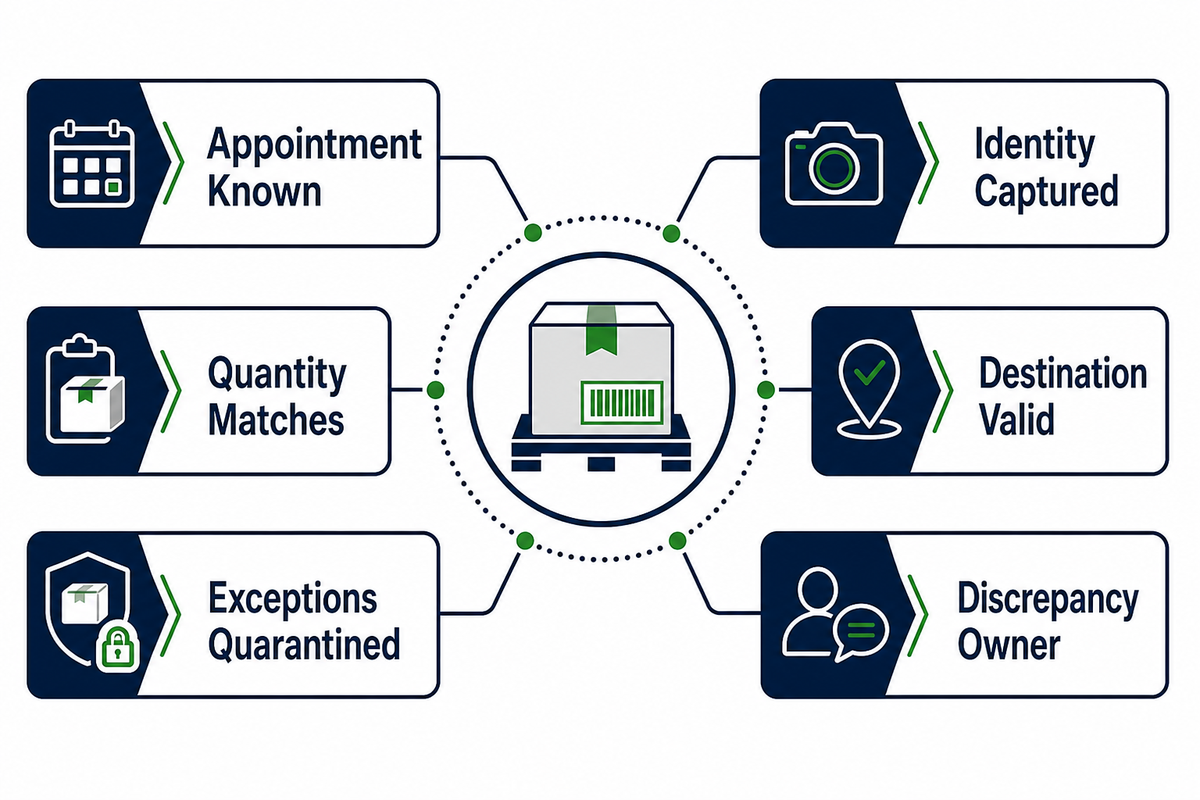
Identificar uma divergência no recebimento pode evitar buscas, contagens e separações desnecessárias nas etapas seguintes. O recebimento de mercadorias deve estabelecer identidade, quantidade, condição, responsabilidade e tratamento das exceções antes do endereçamento. Prestadores de serviços e fornecedores devem usar a mesma terminologia de aceitação. O material em estoque que entra na área de reserva sem identificação ou danificado gera trabalho adicional posteriormente. Prepare a porta de recebimento e o destino. Verifique a documentação, a quantidade e a condição visível. Coloque as exceções em quarentena. Registre a identidade da unidade e libere somente o estoque confirmado para o endereçamento direcionado.
Checklist de controle do recebimento
- O agendamento, pedido de compra ou transferência é conhecido antes da descarga?
- A quantidade física corresponde ao número esperado de unidades de movimentação?
- Danos, contaminação ou instabilidade estão separados do material em estoque utilizável?
- A identificação da unidade pode ser lida e vinculada à transação correta?
- O destino de endereçamento é válido quanto a tamanho, peso, compatibilidade e status?
- Quem é responsável pela divergência e onde a unidade aguarda sem desaparecer?
Cada unidade logística, como um palete, pode ser identificada por um Código de Série da Unidade Logística. A Diretriz para Etiquetas Logísticas da GS1 explica como esse identificador é usado nos processos de transporte e armazenagem. No entanto, a leitura de um SSCC não confirma que o registro de estoque esteja correto. O recebimento, o item, a quantidade e o local associados são todos necessários para confirmar a transação. Identificação, captura e registro da transação são três controles distintos.
Estocagem e alocação: projete para deslocamento, acesso e estabilidade
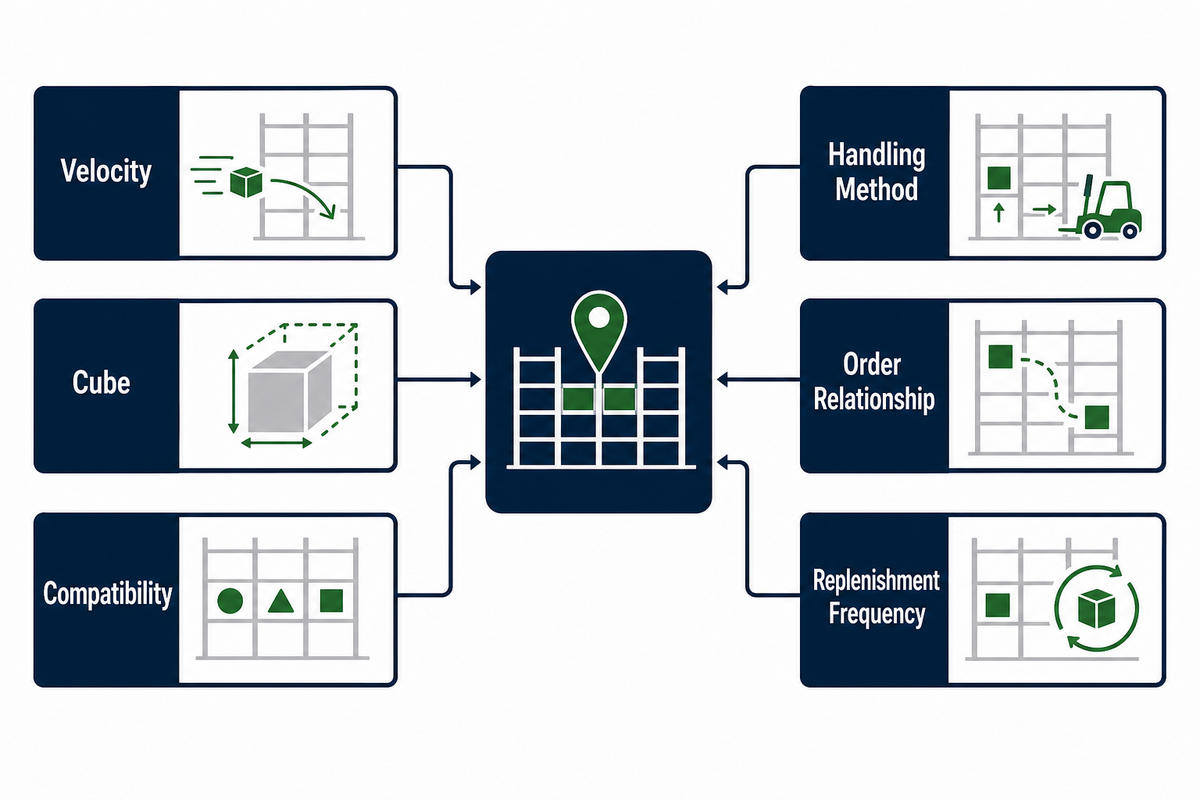
A alocação determina onde cada item deve ficar. Uma boa decisão de alocação considera giro, cubagem, compatibilidade, método de movimentação, relação entre pedidos e frequência de reabastecimento. Outros fatores também determinam o local principal de alocação. Por exemplo, mesmo que um local tenha alto giro, isso não o torna o local mais estável ou seguro.
Mantenha separadas as lógicas de reserva e de separação avançada. O endereço avançado deve ter material em estoque suficiente para cobrir o ciclo de reabastecimento sem criar congestionamento. As posições nos porta-paletes de reserva devem tornar o reabastecimento mais previsível, em vez de preencher toda a cubagem. Analise cuidadosamente os agrupamentos por família: itens frequentemente pedidos juntos podem reduzir o deslocamento se forem posicionados próximos, enquanto produtos visualmente semelhantes podem exigir separação deliberada para evitar erros de separação.
As regras de estocagem devem ser adequadas à instalação e aos equipamentos reais. Área de estocagem e área do armazém não equivalem à capacidade utilizável; as regras de estocagem dos produtos, os sistemas de armazenagem e os controles de acesso determinam quanto da área do piso pode ser usado. Áreas de estocagem seca, refrigeração e zonas de grau alimentício exigem soluções de armazenagem e regras de compatibilidade diferentes. Uma instalação só deve maximizar o uso do espaço depois de comprovar que os produtos estão armazenados com segurança e disponíveis para liberação. Em locais de trabalho dos Estados Unidos sujeitos à OSHA, a 29 CFR 1910.176 exige folgas seguras em corredores e passagens usados por equipamentos mecânicos de movimentação, passagens desobstruídas e bem conservadas e armazenamento estável, protegido contra deslizamento ou desabamento. Outros locais devem aplicar seus requisitos locais vigentes. Isso fundamenta uma regra específica para a unidade e baseada em riscos, não um número universal de largura de corredor copiado de outro edifício.
Acuracidade do estoque: controle as transações, não apenas as contagens
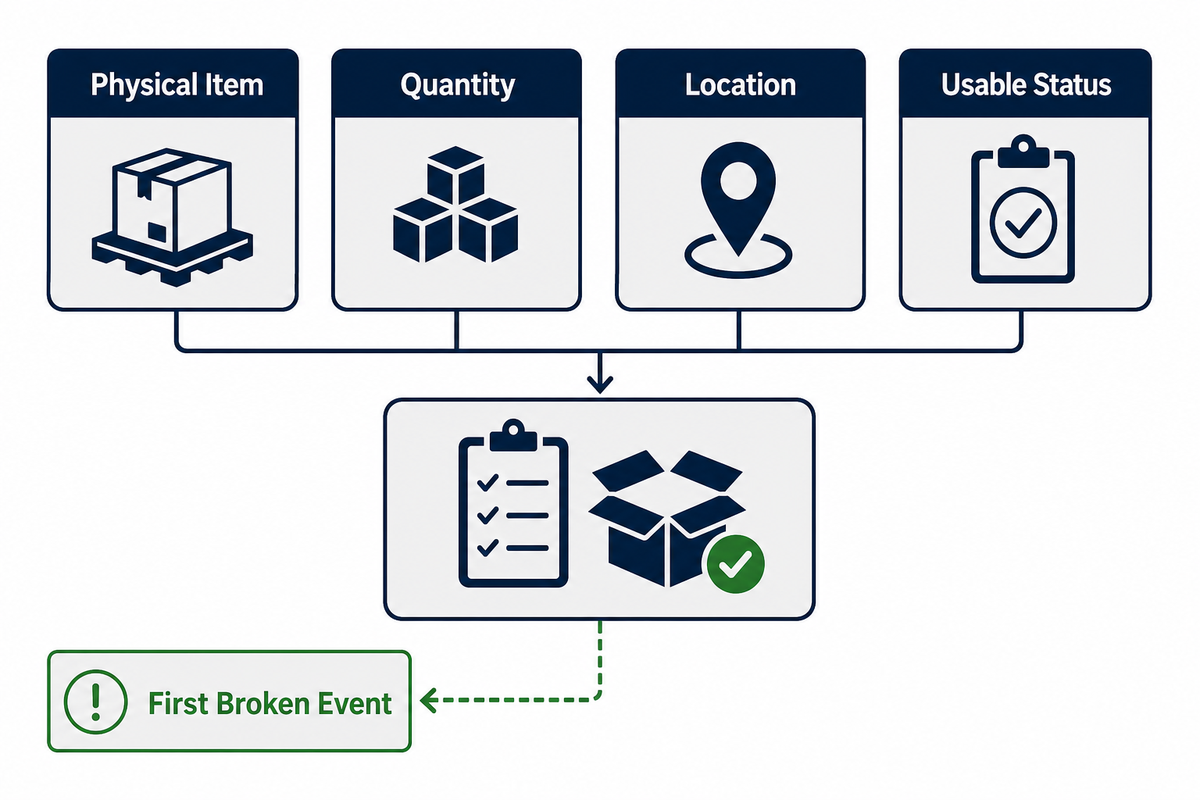
A acuracidade do estoque é a concordância entre o item físico, sua quantidade, seu local e seu status de utilização. As regras de estocagem e alocação acima estabelecem a referência de localização; a acuracidade mostra se o sistema e o material em estoque físico ainda estão de acordo com ela. Uma contagem pode parecer correta mesmo quando o material em estoque está no local errado ou tem um status bloqueado. Cada movimentação física deve ser tratada como uma transação: receber, endereçar, separar, ajustar, devolver, descartar e reabastecer.
Na gestão de estoque, a contagem cíclica funciona melhor como um ciclo de feedback. Uma gestão de estoque eficiente conecta o estoque físico, o controle de estoque e o status no sistema. As equipes gerenciam os estoques registrando cada recebimento, movimentação, ajuste e liberação no local de execução do trabalho. Em vez de contar todos os itens com uma frequência fixa, defina as contagens pelo nível de risco: alto giro, alto valor, divergência, processo novo ou até ciclos curtos de separação. Quando ocorrer uma divergência, preserve as evidências por tempo suficiente para identificar o primeiro evento com falha. Corrigir o saldo sem corrigir a falha do processo apenas reinicia o ciclo.
Resultado da contagemQuantidade física comparada à quantidade registrada em local e horário definidos.
Resultado do processoA transação ou transferência que gerou a diferença e o controle alterado para evitar a recorrência.
Antes que as equipes comparem indicadores de desempenho, as definições precisam ser consistentes. Um bom ponto de partida para essas definições é a visão geral dos KPIs de armazém da ASCM, mas quaisquer percentuais apresentados devem ser considerados como contexto, não como metas. O mix de produtos, o perfil dos pedidos e o método de contagem determinam como é um desempenho aceitável.
Separação, embalagem e reabastecimento como um único sistema
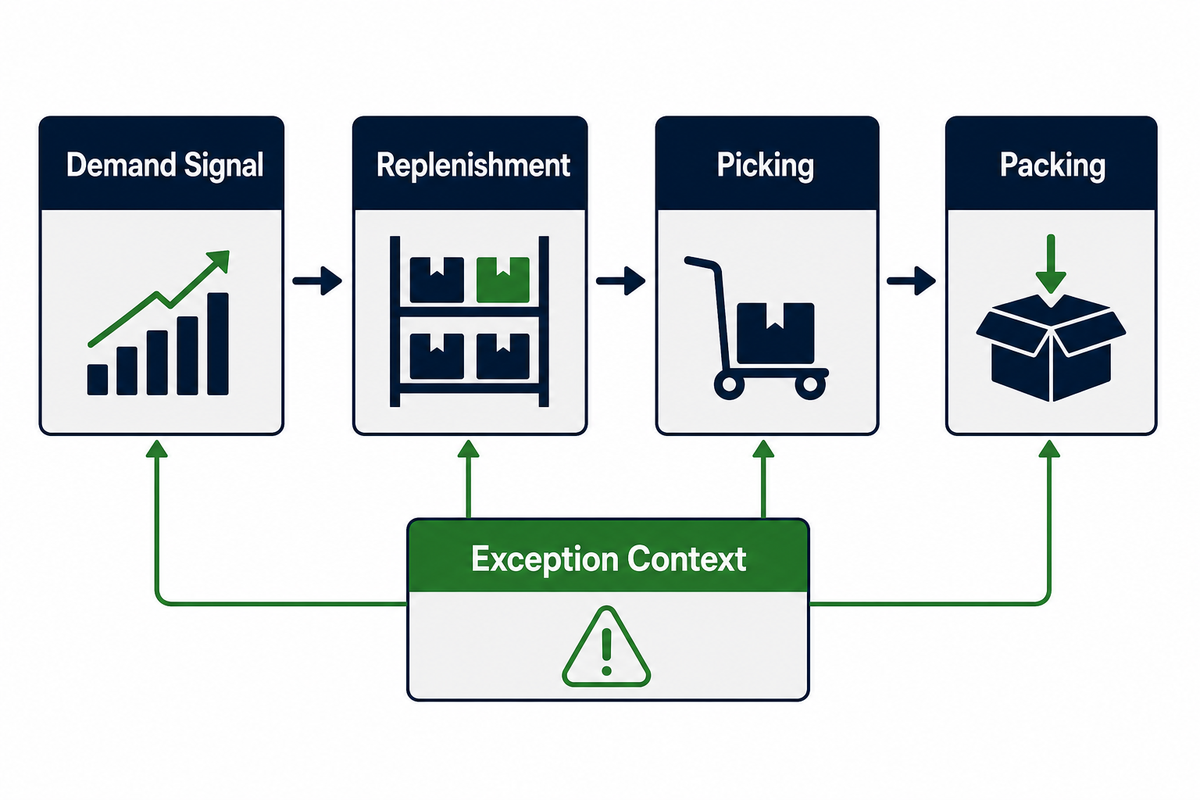
Para que a separação continue produtiva, o reabastecimento precisa ser previsível. A preparação dos pedidos conecta a separação e o reabastecimento ao atendimento dos pedidos; um atendimento confiável depende de o contexto das exceções chegar à embalagem. Para melhorar o desempenho do armazém, acompanhe o percurso completo, não uma taxa isolada de produtividade da mão de obra. A embalagem não consegue manter a acuracidade se as exceções da separação chegarem sem contexto. Escolha um método de acordo com a estrutura dos pedidos: a separação discreta é adequada para pedidos complexos ou de baixo volume; a separação em lote reduz deslocamentos repetidos para pequenos pedidos semelhantes; a separação por zona mantém os operadores em áreas definidas; e a separação por onda coordena o trabalho com os horários-limite das transportadoras ou com a capacidade de embalagem.
O reabastecimento deve buscar preservar o endereço de separação, mas não deve fazer com que os veículos de reabastecimento precisem compartilhar os corredores com os separadores. Use a demanda, a quantidade por caixa, o prazo de reposição e o nível do material em estoque para definir o gatilho de reabastecimento. Registre os reabastecimentos emergenciais separadamente; eles são um diagnóstico da capacidade dos endereços ou da qualidade do planejamento, não trabalho normal a ser ocultado na média.
Métodos híbridos de separação são comuns, e a ergonomia deve fazer parte da seleção do método. Para levantamentos aplicáveis realizados com as duas mãos, a Equação de Levantamento Revisada do NIOSH abrange a carga levantada, a posição das mãos, a distância de deslocamento, a assimetria, a frequência, a duração e a qualidade da pega. Tarefas fora do escopo declarado da equação exigem uma avaliação ergonômica separada, em vez de um resultado presumido da RNLE.
Pré-expedição, integridade da carga unitizada e transferências na expedição
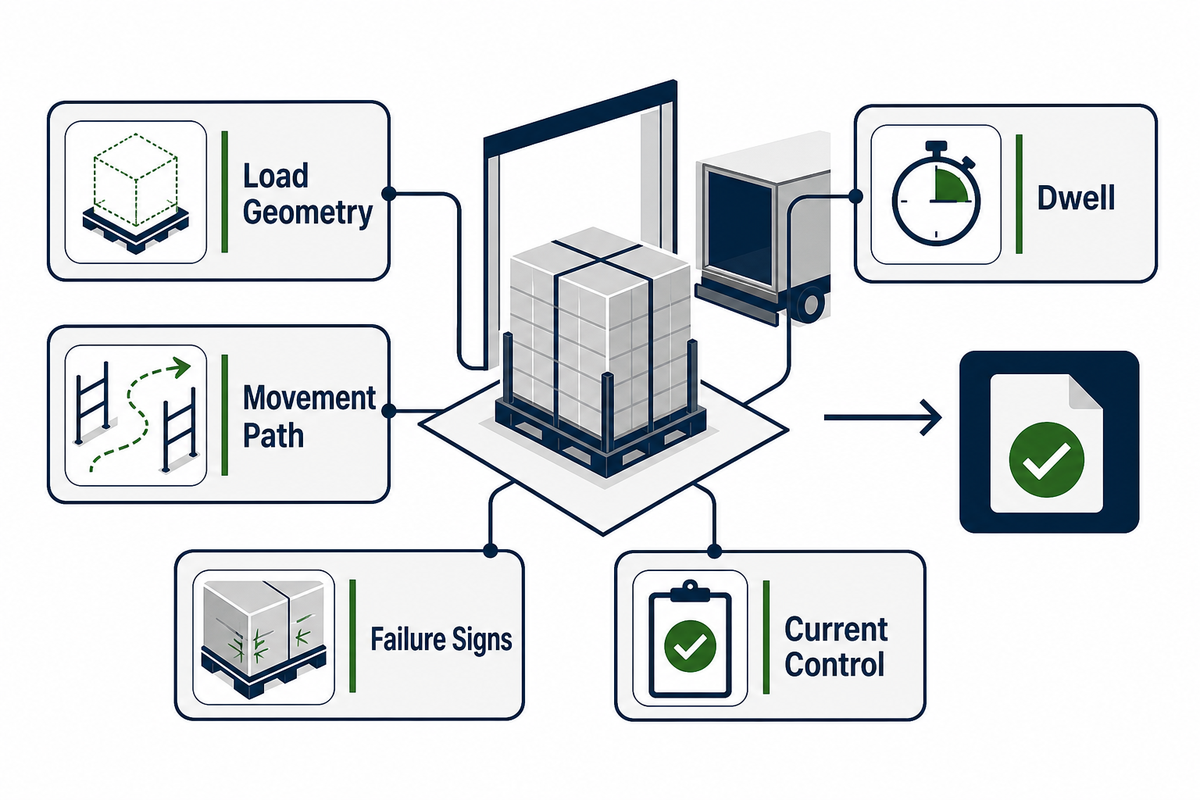
A pré-expedição é uma fila controlada, não uma área livre no piso. Na expedição, a integridade da carga paletizada e a definição do percurso logístico também podem alterar os custos de transporte antes que o embarque saia do armazém. Posicione as unidades de acordo com o percurso logístico, horário-limite, porta ou sequência de carregamento. Deixe a identificação legível a partir do corredor de circulação. As exceções devem receber uma faixa demarcada. Antes do carregamento, verifique o pedido, a transportadora, o percurso logístico e a unidade física. Uma leitura antes do carregamento só ajuda quando a identificação lida está vinculada ao registro correto de expedição.
Cartão UD de transferência no armazém
Antes de alterar um método de contenção da carga, registre as condições reais enfrentadas pela carga paletizada: para uma coleta de dados repetível, o seletor de assinatura de carga do setor ajuda a registrar as condições da aplicação antes da escolha de um percurso para a embalagem.
- Geometria da carga paletizada: área da base, altura, distribuição de peso e exposição das bordas.
- Percurso de movimentação: transportador, empilhadeira, carrinho manual, pontos de transferência e tipo de veículo.
- Permanência: tempo em estocagem, pré-expedição, trânsito e condições externas ou variáveis.
- Os sinais de falha incluem deslocamento, esmagamento e abrasão. Verifique também se há afrouxamento da contenção da carga ou cantos danificados.
- Controle atual: material, método de aplicação, ponto de inspeção e regra de exceção.
O cartão diferencia um problema de controle da carga paletizada de um problema de programação, movimentação ou transação. Para um acompanhamento estruturado, use a análise da carga unitizada para organizar as observações sem transformar este guia em uma solicitação de cotação. Se o diagnóstico indicar a necessidade de contenção da carga na transferência entre o armazém e o transporte, acesse no site o caminho de aplicação comercial da solução de embalagem para logística e armazenagem da UD Packaging. Manter a discussão sobre essa solução fora deste guia operacional ajuda a esclarecer a diferença entre o diagnóstico do processo e a seleção do produto.
A orientação de suporte sobre o SSCC da GS1 sustenta o mesmo ponto. A orientação de suporte sobre o SSCC da GS1 reforça a mesma distinção: o código identifica de forma exclusiva uma unidade logística, enquanto os sistemas empresariais e os eventos de leitura carregam as informações associadas. Os sistemas empresariais e os eventos de leitura contêm os demais dados. Verifique a carga paletizada física e sua transferência digital antes da liberação.
KPIs de armazém que diagnosticam o fluxo em vez de ocultá-lo
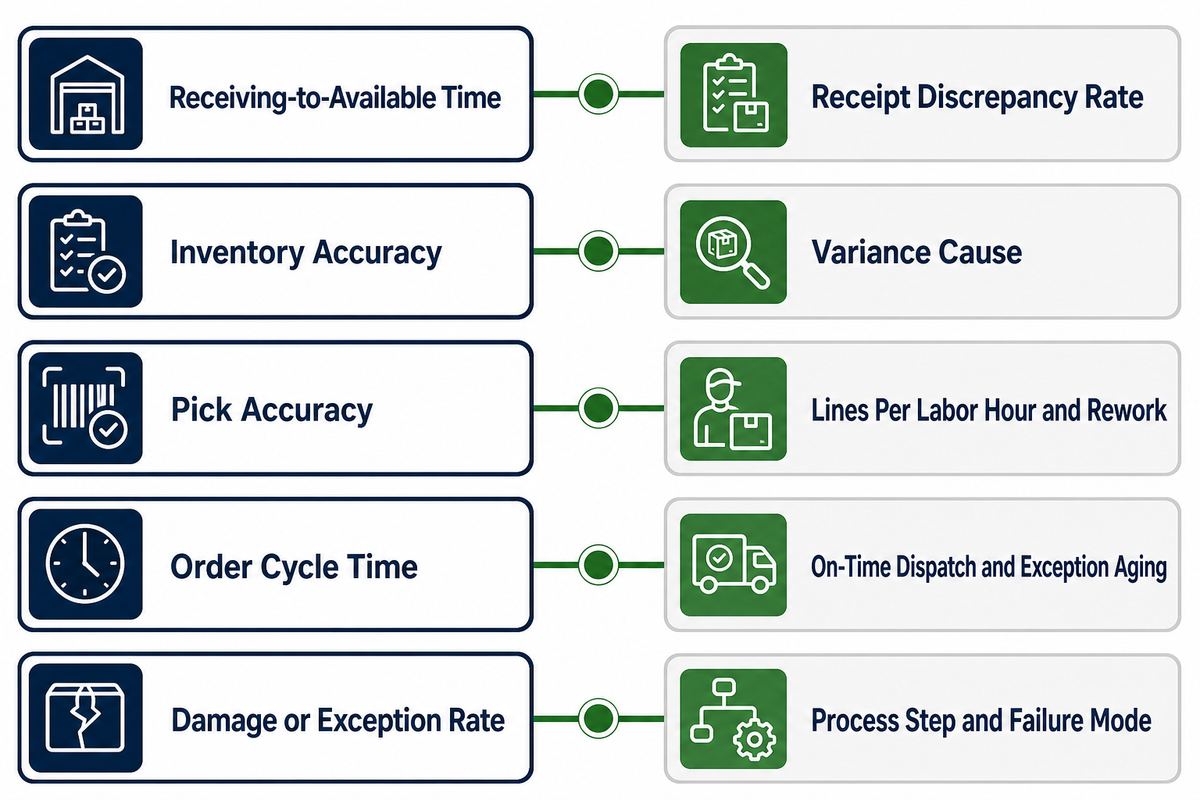
Uma métrica ou medição deve influenciar uma decisão. A transferência na pré-expedição descrita acima fornece o primeiro limite de diagnóstico: identidade, condição da carga paletizada, percurso logístico e status de liberação. Comece com um pequeno conjunto que abranja velocidade, acuracidade e exceções e, depois, segmente-o por processo, turno, tipo de pedido ou família de SKUs. A média de uma única instalação pode ocultar um fluxo com falhas em meio a um grande volume de trabalho rotineiro. Os indicadores operacionais devem estar vinculados a metas de nível de serviço, como satisfação do cliente e expedição no prazo, mas mantenha o sinal do processo específico o suficiente para que o responsável pelo armazém possa agir.
| KPI | O que diagnostica | Combine com |
|---|---|---|
| Tempo entre recebimento e disponibilidade | Fluxo de entrada e atraso na liberação | Taxa de divergência no recebimento |
| Acuracidade do estoque | Concordância entre o físico e o sistema | Causa da divergência e acuracidade da localização |
| Acuracidade da separação | Item e quantidade corretos | Linhas por hora de trabalho e retrabalho |
| Tempo do ciclo do pedido | Resposta de ponta a ponta | Expedição no prazo e envelhecimento das exceções |
| Taxa de danos ou exceções | Falhas de movimentação e contenção da carga | Etapa do processo e modo de falha |
Como regra prática de diagnóstico deste guia, combine indicadores de velocidade com indicadores de qualidade. Aumento de velocidade acompanhado de mais erros não é uma melhoria, e menor tempo de recebimento com uma fila crescente de inspeção não representa melhoria na produtividade da doca. O programa de produtividade do Escritório de Estatísticas do Trabalho dos Estados Unidos ilustra por que a produção e os insumos de mão de obra precisam de definições precisas em uma perspectiva econômica ampla. Em um armazém, use suas próprias definições e referências estabelecidas, em vez de importar uma meta de um perfil operacional diferente.
WMS, leitura e automação: defina a sequência do investimento
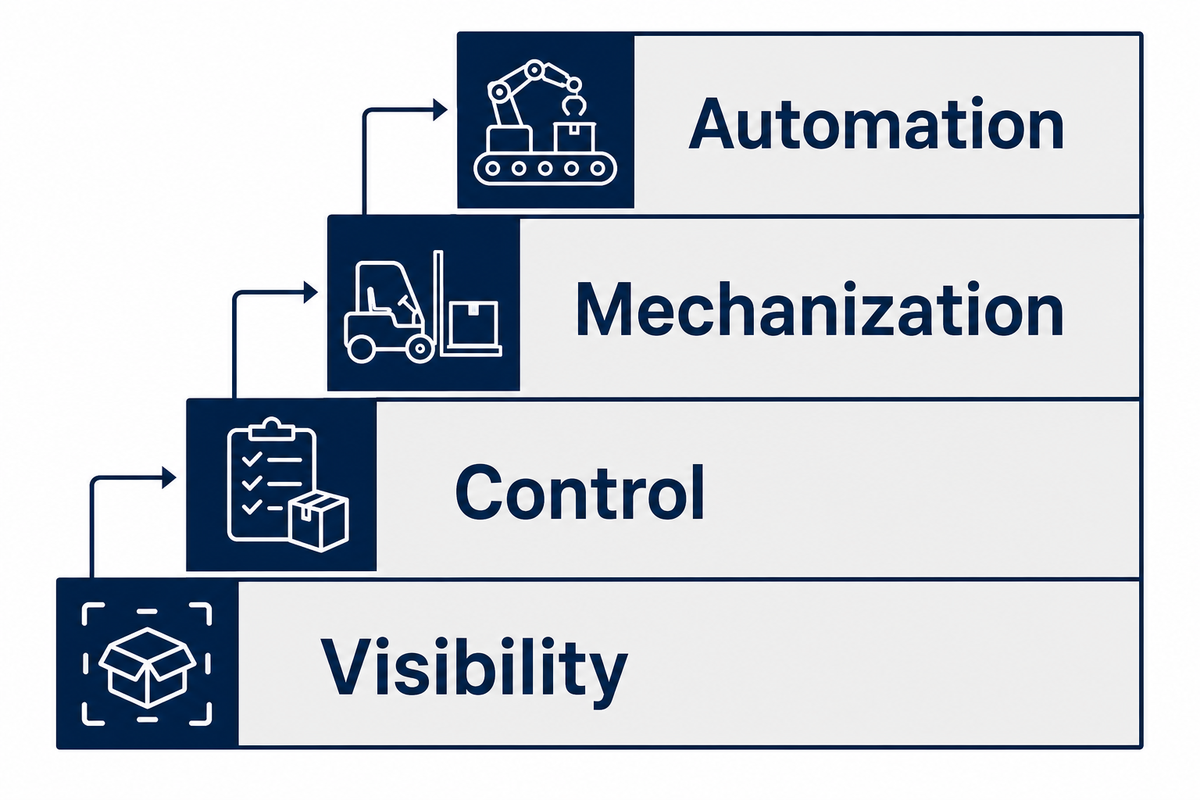
A tecnologia amplifica os efeitos do processo que recebe. Se os cadastros de itens, locais, unidades de medida ou responsáveis pelas exceções não estiverem definidos, uma execução mais rápida poderá disseminar o mesmo erro de processo antes que a equipe o perceba. Este guia usa uma Escada de decisão da visibilidade à automação como estrutura prática para ordenar a discussão:
- Visibilidade: torne observáveis as unidades, os locais, os status e as filas.
- Controle: defina transações válidas, pontos de confirmação e responsáveis pelas exceções.
- Mecanização: reduza uma carga física específica com equipamentos adequados.
- Automação: automatize um processo definido e mensurável, incluindo os casos de exceção.
Seu WMS deve dar suporte ao fluxo acordado, não substituir o trabalho de defini-lo em conjunto. A leitura deve confirmar uma ocorrência relevante e não deve adicionar um sinal sonoro que apenas ensine os operadores a ignorá-lo. Segurança, manutenção, modo de recuperação e alterações no ritmo de trabalho também devem ser considerados ao avaliar a automação. A análise do GAO sobre a segurança dos trabalhadores de armazéns é um bom exemplo para contrabalançar premissas automáticas de ROI: a tecnologia pode reduzir algumas exposições, mas a gestão de desempenho e a alteração do ritmo de trabalho podem introduzir novas exposições.
Para projetos de energia e instalações, estabeleça uma referência antes de selecionar a intervenção e, depois, monitore o resultado. Os exemplos do Better Buildings do Departamento de Energia dos Estados Unidos aplicam essa lógica de medição antes e depois a armazéns e centros de distribuição. A mesma disciplina deve ser aplicada à justificativa comercial da automação.
Plano de 30 dias para melhorar o armazém
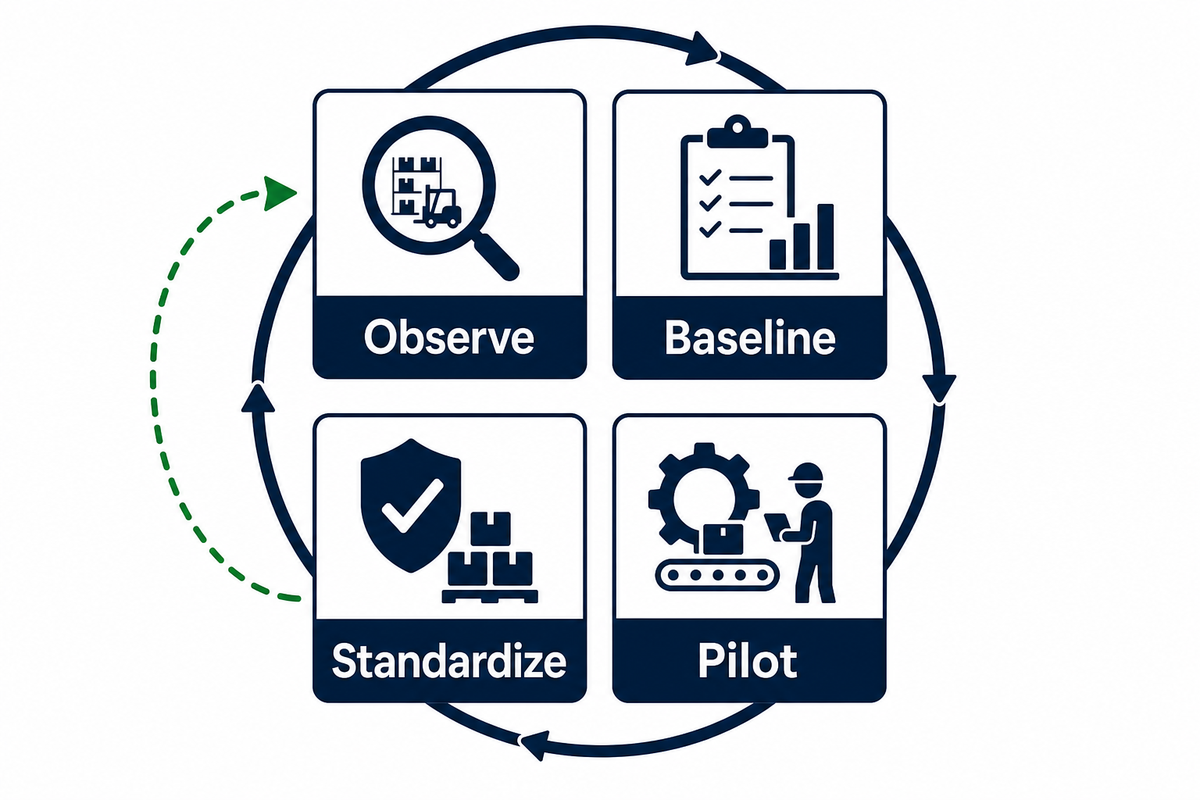
Não planeje uma reformulação completa. O plano inicial de 30 dias a seguir usa um mês para tornar o fluxo visível, estabelecer uma referência confiável, testar uma restrição e decidir se o resultado deve se tornar um padrão. É um ritmo delimitado de melhoria, não uma promessa de prazo para alcançar determinado desempenho.
Semana 1: observar
Acompanhe pedidos normais e com exceções. Mapeie filas, transferências, soluções improvisadas e responsáveis ausentes.
Acompanhe pedidos normais e com exceções. Mapeie filas, transferências, soluções improvisadas e responsáveis ausentes.
Semana 2: estabelecer a referência
Como conjunto inicial administrável, defina de três a cinco indicadores. Valide como cada número é registrado antes de avaliar o desempenho.
Como conjunto inicial administrável, defina de três a cinco indicadores. Valide como cada número é registrado antes de avaliar o desempenho.
Semana 3: executar o piloto
Escolha uma restrição. Altere um controle em uma área, turno ou família de produtos delimitados.
Escolha uma restrição. Altere um controle em uma área, turno ou família de produtos delimitados.
Semana 4: padronizar
Compare os indicadores combinados de velocidade e qualidade. Mantenha, revise ou interrompa a mudança; designe um responsável pela auditoria.
Compare os indicadores combinados de velocidade e qualidade. Mantenha, revise ou interrompa a mudança; designe um responsável pela auditoria.
Auditoria imprimível do fluxo do armazém
- Cada unidade de movimentação tem um identificador legível e um status válido no sistema.
- Os percursos logísticos normais e de exceção são fisicamente visíveis.
- Cada transferência identifica o próximo responsável e o sinal de conclusão.
- As movimentações físicas e as transações no sistema são concluídas em conjunto.
- Os locais de armazenagem correspondem às necessidades de cubagem, estabilidade, compatibilidade e acesso do item.
- A reposição mantém a área de separação abastecida sem criar conflitos no corredor.
- Os KPIs de velocidade são combinados com indicadores de precisão, avarias ou exceções.
- As unidades preparadas são atribuídas ao percurso logístico, ao horário-limite e à porta da doca antes do carregamento.
- A condição da carga paletizada e a identidade digital são confirmadas na expedição.
- Cada projeto-piloto tem uma linha de base, um responsável, uma data de revisão e uma regra de reversão.
Os requisitos legais e físicos de referência continuam válidos durante os testes das mudanças. Nos locais de trabalho dos EUA abrangidos pela OSHA, a norma da OSHA sobre movimentação de materiais exige distância livre segura e vias de passagem desobstruídas e bem conservadas para a movimentação mecânica, além de armazenagem estável. Em outros locais, devem ser aplicados os requisitos locais vigentes. As mudanças de processo não devem prejudicar os controles que protegem a estabilidade da armazenagem e a segurança dos corredores.
A auditoria indica uma falha de contenção da carga?
Ao apresentar a geometria da carga paletizada, o trajeto de movimentação, o tempo de permanência e a falha observada em uma análise da embalagem, você mantém a discussão concentrada em um problema operacional, e não em uma solicitação de produto. Inclua o percurso logístico, o método de movimentação e a avaria observada para que a análise possa testar uma hipótese específica de falha em relação à transferência real.
Solicite uma análise operacional da embalagemPerguntas frequentes
O que são logística e armazenagem?
Ver resposta
A logística planeja e controla como as mercadorias e as informações relacionadas circulam por uma rede de suprimentos mais ampla. A armazenagem abrange as atividades realizadas na instalação para receber, identificar, armazenar, repor, separar, embalar, preparar e liberar essas mercadorias. As duas se sobrepõem em transferências como o agendamento de recebimentos e a expedição de saídas. Um armazém dá suporte à logística quando suas movimentações físicas, transações no sistema e regras de responsabilidade permanecem sincronizadas.
Qual é a função da logística de armazém?
Ver resposta
A logística de armazém transforma mercadorias recebidas em estoque disponível e pedidos de clientes em cargas paletizadas de saída verificadas. Ela coordena as atividades nas docas, o endereçamento, a armazenagem, o controle de estoque, a reposição, a separação, a embalagem, a preparação para expedição, a expedição e as devoluções. Sua função não é apenas movimentar produtos com rapidez. Ela também deve preservar a identidade, a condição, a precisão das transações e a responsabilidade em cada transferência, para que as equipes das etapas seguintes recebam mercadorias utilizáveis e informações confiáveis.
Qual é a diferença entre armazenagem e logística?
Ver resposta
A armazenagem se concentra no controle das mercadorias dentro de uma instalação de armazenagem e atendimento de pedidos. A logística abrange a rede mais ampla, incluindo transporte, posicionamento de estoque, fluxo de informações e coordenação entre instalações, fornecedores e clientes. Portanto, a armazenagem faz parte da logística. Essa distinção ajuda a atribuir responsabilidades: o transporte pode ser responsável pelo planejamento da chegada, enquanto o armazém responde pelo recebimento, pela verificação das condições, pelo registro da identidade e pela transação de endereçamento. Essa delimitação torna-se especialmente útil diante de uma exceção. Um semirreboque atrasado é uma ocorrência da rede; um palete descarregado que nunca recebe uma localização válida é uma ocorrência de controle do armazém. Delimitar essa fronteira evita que uma equipe melhore seu próprio tempo transferindo trabalho inacabado para outra.
Quais são os principais processos de um armazém?
Ver resposta
O fluxo principal compreende recebimento, inspeção, identificação, endereçamento, armazenagem, reposição, separação, embalagem, preparação para expedição, expedição e devoluções. O controle de estoque, o tratamento de exceções, a segurança e a manutenção abrangem todos esses processos. Um processo só está concluído quando a unidade física, o registro no sistema e o próximo responsável estão alinhados, e não apenas quando a unidade foi movimentada para outra área.
Quais KPIs de armazém uma equipe deve acompanhar primeiro?
Ver resposta
Comece pelo tempo entre o recebimento e a disponibilização, pela precisão do estoque, pela precisão da separação, pelo tempo do ciclo do pedido e pela taxa de avarias ou exceções. Use definições locais estáveis e segmente os resultados por processo ou família de produtos capaz de atuar sobre eles. Combine cada indicador de velocidade com um indicador de qualidade, por exemplo, linhas de pedido separadas por hora com a precisão da separação, para que um departamento mais rápido não possa ocultar o retrabalho transferido à etapa seguinte.
Quando um armazém deve revisar seu método de embalagem e contenção da carga?
Ver resposta
Revise-o quando as unidades preparadas ou transportadas apresentarem deslocamento, afrouxamento da contenção da carga, cantos esmagados, abrasão, retrabalho recorrente ou instabilidade após uma etapa específica de movimentação. Primeiro, registre a geometria da carga paletizada, o trajeto de movimentação, as condições de permanência e o ponto exato da falha. Essas evidências ajudam a distinguir um problema de contenção da carga de empilhamento inadequado, contato com equipamentos, atraso na preparação para expedição ou transferência sem controle, além de tornar qualquer análise posterior da solução muito mais específica.
Referências e fontes
- Armazenagem: riscos e soluções U.S. Occupational Safety and Health Administration.
- 29 CFR 1910.176, movimentação de materiais, disposições gerais OSHA.
- Diretriz GS1 para etiquetas logísticas GS1.
- Equação revisada do NIOSH para levantamento de cargas CDC/NIOSH.
- Segurança dos trabalhadores de armazém: tecnologia, riscos de lesões e proteções U.S. Government Accountability Office.
- Otimização da eficiência energética em armazéns e centros de distribuição U.S. Department of Energy Better Buildings.
- Visão geral dos KPIs de armazém Association for supply chain Management.
Sobre a UD Packaging
A UD Packaging colabora com as equipes de operações em aplicações de embalagens para transporte e contenção da carga. Saiba mais sobre a trajetória da empresa na página Sobre a UD Packaging. Este guia tem caráter educativo. Devido à natureza do guia, deixamos intencionalmente a seleção de produtos como um caminho de solução separado e distinto.