Kontaktieren Sie UD Packaging Company

Aktualisiert im August 2026 · Verfasst von Cherry
Eine PET-Umreifungsbandrolle ist eine auf einem Rollenkern bereitgestellte Rolle aus Polyester-Umreifungsband zur kontrollierten Abwicklung über einen Handabroller, ein Umreifungsgerät oder eine Umreifungsmaschine. Behandeln Sie jede Rolle als Betriebsmittel: Identifizieren Sie sie, prüfen Sie die Wicklung, lagern Sie sie ordnungsgemäß, stimmen Sie sie auf den Handabroller ab, legen Sie sie gemäß der Geräteanleitung ein, prüfen Sie den ersten fertiggestellten Bandverschluss und verknüpfen Sie das Ergebnis mit der Rollen-ID.
Kurzantwort
Die Identität einer PET-Umreifungsbandrolle umfasst Bandprofil, Wicklung, Rollenkern und Rollenformat. Die Produktionsfreigabe erfolgt erst, wenn diese Schnittstellen zum Handabroller passen und das erste fertiggestellte Packstück Ihre betriebliche Prüfung besteht.
Betriebsablauf im Überblick
| Lebenszyklus | 7 kontrollierte Schritte vom Wareneingang bis zum rückverfolgbaren Rollenwechsel |
|---|---|
| Kompatibilität | 5 Schnittstellen: Umreifungsband, Wicklung, Rollenkern, Handabroller und Umreifungsausrüstung |
| Freigabeentscheidung | Prüfen Sie das fertiggestellte Packstück, nicht nur das Rollenetikett |
| Nächster kaufmännischer Schritt | Nutzen Sie die Seite zu Größen und Lieferoptionen für PET-Umreifungsbandrollen, um Qualitäten, Abmessungen und Dokumente einzusehen sowie ein Angebot anzufordern |
Wichtige Punkte vor Beginn
- Eine übereinstimmende Bandbreite belegt nicht, dass Rollenkern, Rolle, Handabroller und Bandvorschubsystem kompatibel sind.
- Jede neue Rolle benötigt ein eigenes Freigabeergebnis; prüfen Sie nach jedem Wechsel das erste fertiggestellte Packstück.
- Störungen beim Bandvorschub können von der Rolle, dem Handabroller, dem Führungsweg, dem Umreifungsgerät, dem Bandverschluss oder der Ladeeinheit ausgehen.
- Entnehmen Sie die Toleranzen den Betriebsaufzeichnungen und Lieferantenanweisungen; dieser Leitfaden verzichtet bewusst auf erfundene allgemeingültige Grenzwerte.
1. Betrachten Sie eine PET-Umreifungsbandrolle als 5 miteinander verbundene Schnittstellen
Jede verwendbare Umreifungsbandrolle besitzt 5 miteinander verbundene Schnittstellen: Bandprofil, Wicklung, Rollenkern, Handabroller und Umreifungsausrüstung. Breite und Dicke beschreiben das Umreifungsband, eine stabile Abwicklung hängt jedoch auch von Rollengeometrie, Passung des Rollenkerns, Sicherung und dem Zuführweg zu einem manuellen Umreifungsgerät oder einer Umreifungsmaschine ab.
Einige Teams bezeichnen das Material als Polyesterband, doch die betriebliche Frage bleibt dieselbe: Passt diese konkrete Rolle zum gesamten Anwendungsweg? Selbst ein Umreifungsset mit Spanngerät, Verschlussgerät und Zubehör belegt nicht, dass seine Rolle zu einer separaten Maschine oder einem separaten Handabroller passt.
Dies ist die Rollenprüfung mit 5 Schnittstellen. Sie verhindert einen häufigen Fehler bei der Störungsbehebung: Das Materialzertifikat wird freigegeben und anschließend wird angenommen, dass jedes Problem beim Bandvorschub ein Maschinenfehler sein müsse. Der umgekehrte Fehler entsteht, wenn eine neue Rolle verantwortlich gemacht wird, bevor Bremse, Tänzer, Führungen oder Geräteeinstellung geprüft wurden.
| Schnittstelle | Abzugleichende Merkmale | Fehlersignal | Grenzkriterium |
|---|---|---|---|
| Bandprofil | Material, Breite, Dicke, Oberfläche und Qualität | Schlechter Bandlauf, Bandvorschub oder mangelhafte Verschlussbildung | Verwenden Sie die freigegebene Produktspezifikation |
| Wicklung | Kantenzustand, Rollenform und Lagenstabilität | Auseinanderfallen, Scheuern, Teleskopieren oder unregelmäßiger Bandvorschub | Bei sichtbaren Transportschäden zur Prüfung sperren |
| Rollenkern | Innendurchmesser, Stirnbreite und struktureller Zustand | Unzureichende Aufnahme, Taumeln oder Flanschkontakt | Grenzwerte des Rollenhalters und des Lieferanten einhalten |
| Handabroller | Rollenaufnahme, Bremse oder Tänzer und Abwickelrichtung | Nachlauf, übermäßiger Widerstand oder Verdrehen des Umreifungsbands | Anleitung des Handabrollers verwenden |
| Umreifungsausrüstung | Bandvorschubweg, Spannen und Verschlussart | Ausfransen, ungleichmäßige Spannung oder offener Bandverschluss | Vollständiges Packstück validieren |
ASTM D3950 für nichtmetallische Umreifungsbänder unterscheidet zwischen den jeweils anwendbaren Eigenschaften des Umreifungsbands und des Bandverschlusses bei Verpackungs- und Versandvorgängen. Diese Unterscheidung ist an der Linie wichtig: Ein zulässiger Reißfestigkeitswert bestätigt für sich allein nicht den fertiggestellten Bandverschluss.
2. Prüfen Sie die Rolle vor der Einlagerung
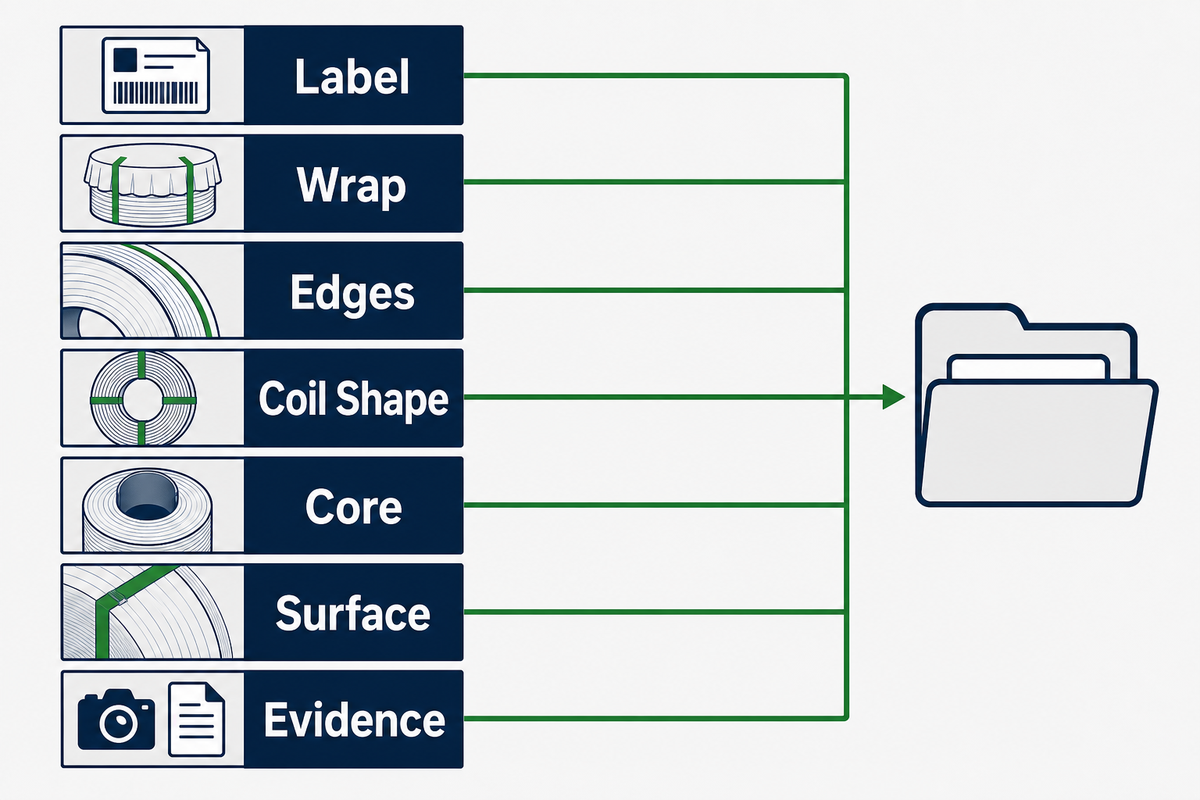
Bei der Wareneingangsprüfung sollte entschieden werden, ob eine Rolle freigegeben, zur Prüfung gesperrt oder zurückgewiesen wird, bevor ihre Identität im Lagerbestand verloren geht. Gleichen Sie das Lieferantenetikett mit der Bestellspezifikation ab und prüfen Sie anschließend Schutzverpackung, Kanten, Rollenform, Rollenkern und sichtbare Verunreinigungen, ohne die Sicherungen vorzeitig zu entfernen.
Führen Sie diese Prüfung an der Rampe durch, da spätere Belege nicht mehr eindeutig sind. Nachdem die Verpackung entsorgt und eine Rolle durch mehrere Lagerbereiche bewegt wurde, kann das Team möglicherweise nicht mehr feststellen, ob ein Kantenschaden durch den Transport, die interne Handhabung oder den Handabroller entstanden ist.
| Prüfpunkt | Aufzeichnung | Freigabe | Zur Prüfung sperren |
|---|---|---|---|
| Etikett | Lieferant, Charge, Rollen-ID und bestelltes Profil | Entspricht der freigegebenen Bestellung | Fehlende oder widersprüchliche Identität |
| Verpackung | Risse, Durchstöße und Wasserflecken | Schutzbarriere intakt | Schaden reicht bis zur Rolle |
| Kanten | Schnitte, Quetschungen, Absplitterungen oder lose Lagen | Gleichmäßig und geschützt | Sichtbare Verformung oder freiliegender Schaden |
| Rollenform | Schüsselförmige Verformung, Teleskopieren oder seitliche Verschiebung | Lagen bleiben bündig ausgerichtet | Form kann die Aufnahme oder Abwicklung beeinträchtigen |
| Rollenkern | Risse, Quetschungen und sichtbare Unrundheit | Keine sichtbaren strukturellen Schäden | Schäden können eine stabile Montage verhindern |
| Oberfläche | Öl, Staub, Wasser oder Fremdmaterial | Unter der freigegebenen Verpackung sauber | Verunreinigung könnte die Bandvorschub- oder Verschlussflächen erreichen |
| Nachweise | Fotos, Lieferschein und Prüfer | Aufzeichnung ist vollständig | Keine rückverfolgbaren Nachweise für eine beanstandete Rolle |
Erfinden Sie an der Rampe keine Abnahmetoleranzen. Wenn eine Lieferantenzeichnung oder interne Spezifikation zulässige Werte für Teleskopieren, Kantenschäden oder Verformungen des Rollenkerns festlegt, verwenden Sie diese Werte. Ist dies nicht der Fall, sperren Sie Rollen mit sichtbaren Schäden und fordern Sie eine dokumentierte Entscheidung über das weitere Vorgehen an.
3. Rollen mit Polyester-Umreifungsband lagern, konditionieren und umschlagen
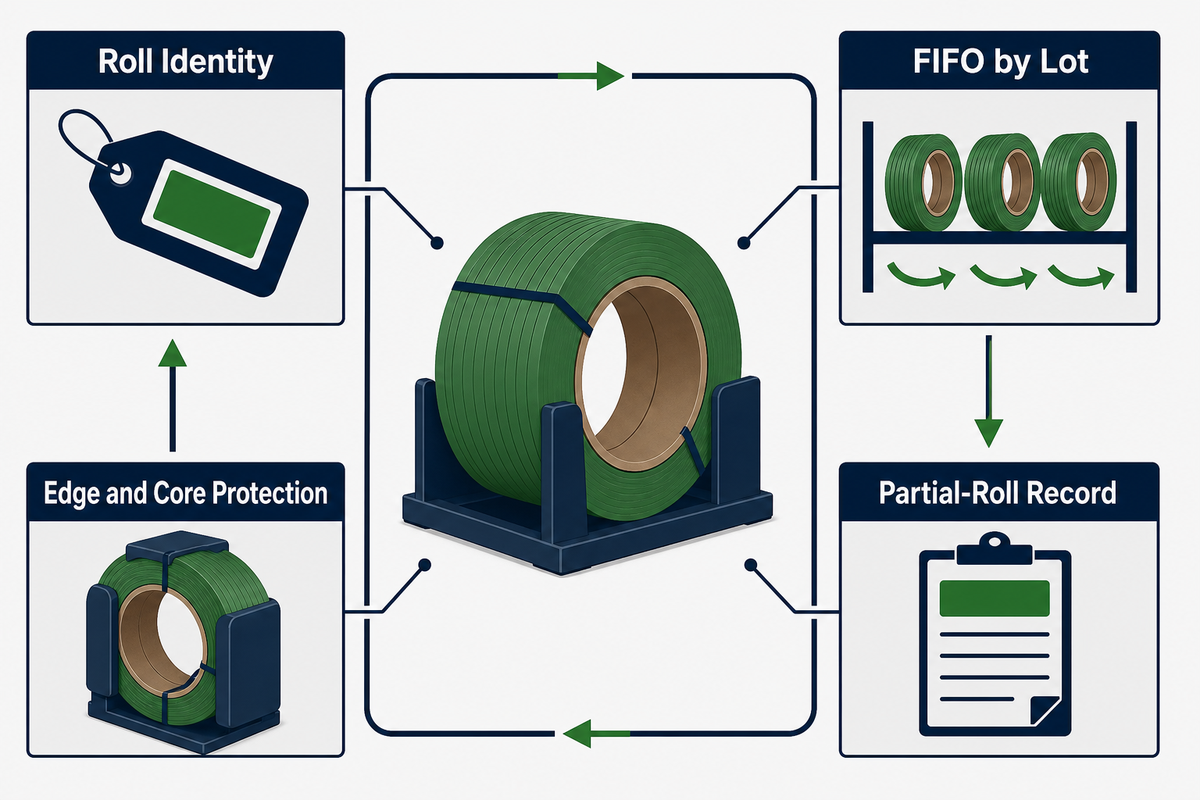
Rollen mit Polyester-Umreifungsband sollten bis zu ihrem Einsatz an der Linie gekennzeichnet und abgestützt bleiben sowie vor Stößen, Verunreinigungen und unkontrollierten Umwelteinflüssen geschützt werden. Lagerausrichtung und Stapelung müssen den Verpackungsanweisungen des Lieferanten entsprechen, während die Lageraufzeichnung die Chargenreihenfolge dokumentiert und verhindert, dass eine teilweise verbrauchte Rolle zu einem nicht identifizierten Restbestand wird.
Die OSHA-Leitlinien zur Materialhandhabung setzen eine nützliche allgemeine Grenze: Gelagertes Material sollte keine Gefahr am Arbeitsplatz darstellen und Lagerbereiche sollten ordentlich bleiben. Sie legen keine Temperaturen oder Stapelweisen für PET-Rollen fest; diese Einzelheiten sind Sache des Rollenlieferanten und Ihrer betrieblichen Verfahrensanweisung.
Richtig
- Verknüpfen Sie jedes Rollenetikett dauerhaft mit der zugehörigen Rolle.
- Wenden Sie die First-in-first-out-Regel nach Charge und Eingangsdatum an.
- Schützen Sie Kanten und Rollenkerne beim innerbetrieblichen Transport.
- Erfassen Sie die Identität jeder zurückgegebenen Teilrolle.
Falsch
- Ein loses Bandende über einen Verkehrsweg legen.
- Rollen der Bequemlichkeit halber stapeln, obwohl die Verpackung dies untersagt.
- Eine beschädigte Rolle ohne Entscheidung über das weitere Vorgehen in die Produktion bringen.
- Nicht gekennzeichnete Teilrollen an der Maschine vermischen.
Wenn sich Lager- und Produktionsumgebung unterscheiden, lassen Sie die Rolle vor der Freigabe den vom Lieferanten vorgegebenen Zustand an der Linie erreichen. Vermeiden Sie allgemeingültige Konditionierungszeiten: Rollenmasse, Verpackung, Unterschied der Umgebungsbedingungen und Lieferantenanweisungen beeinflussen die erforderliche Zeit. Eine wirksame Kontrolle beruht auf einer aufgezeichneten Übergabezeit und einer betrieblich freigegebenen Regel, nicht auf einer unbelegten Zahl.
4. Rollenkern, Rolle, Handabroller und Abwickelrichtung aufeinander abstimmen
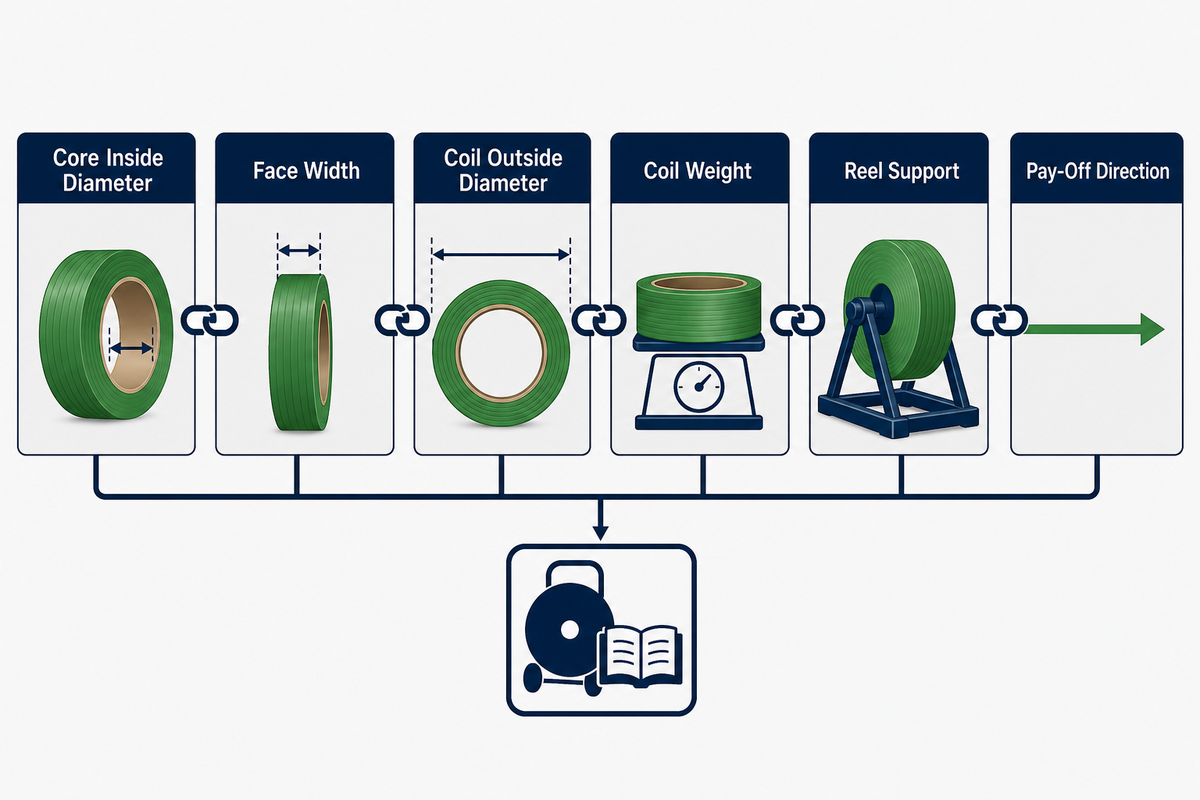
Für die Kompatibilität von Rollenkern und Rolle reicht es nicht aus, nur die Bandbreite zu prüfen. Gleichen Sie Innendurchmesser und Stirnbreite des Rollenkerns, Außendurchmesser und Gewicht der Rolle, Rollenaufnahme, Flanschführung und erforderliche Abwickelrichtung mit der Anleitung des Handabrollers ab. Jede Abweichung kann Widerstand, Ausrichtung oder Nachlauf verändern, bevor das Umreifungsband das Spanngerät erreicht.
Handelsübliche Datenblätter für PET-Umreifungsband führen Breite, Materialstärke, Lauflänge und Rollendaten üblicherweise getrennt auf, da verschiedene Geräte unterschiedliche Formate aufnehmen. Die Lösungsseite für PET-Umreifungsbandrollen von UD Packaging ist die richtige Anlaufstelle, um verfügbare Abmessungen und Lieferoptionen zu bestätigen; dieser Artikel erläutert, wie die ausgewählte Rolle an der Linie freigegeben wird.
- Typenschild der Rollenaufnahme lesen — entnehmen Sie der Anleitung des Handabrollers oder der Maschine die zulässigen Rollenkern- und Rollenformate.
- Rollenetikett lesen — gleichen Sie Material, Profil, Rollenkern, Charge und Rollenidentität mit der freigegebenen Bestellung ab.
- Aufnahme prüfen — vergewissern Sie sich, dass die Rolle gerade sitzt und die Halteelemente bestimmungsgemäß greifen.
- Abwickelrichtung bestätigen — führen Sie das Bandende in der vom Gerätehersteller angegebenen Richtung.
- Freigängigkeit prüfen — stellen Sie vor Produktionsbeginn sicher, dass die Rolle nicht an einem Flansch oder Rahmen scheuert.
Störungen des Handabrollers und Fehler des Rollenformats können ähnlich aussehen. Übermäßiger Widerstand kann durch Scheuern der Rolle, eine falsche Aufnahme oder eine zu fest eingestellte Bremse entstehen. Nachlauf kann durch eine zu schwache Bremswirkung, falsche Sicherung oder eine beschädigte Wicklung entstehen. Ändern Sie jeweils nur 1 Variable und zeichnen Sie das Ergebnis auf.
Übernehmen Sie die Einstellungen einer Polypropylen-Rollenaufnahme nicht automatisch für PET. Beide Materialien sind Kunststoff-Umreifungsbänder, doch das freigegebene Bandprofil, Rollenformat, Vorschubverhalten und die Verschlusseinstellung müssen den an Ihrem Standort verwendeten Geräte- und Materialspezifikationen entnommen werden.
5. Rolle einlegen und Band einfädeln, ohne einen neuen Fehler zu verursachen
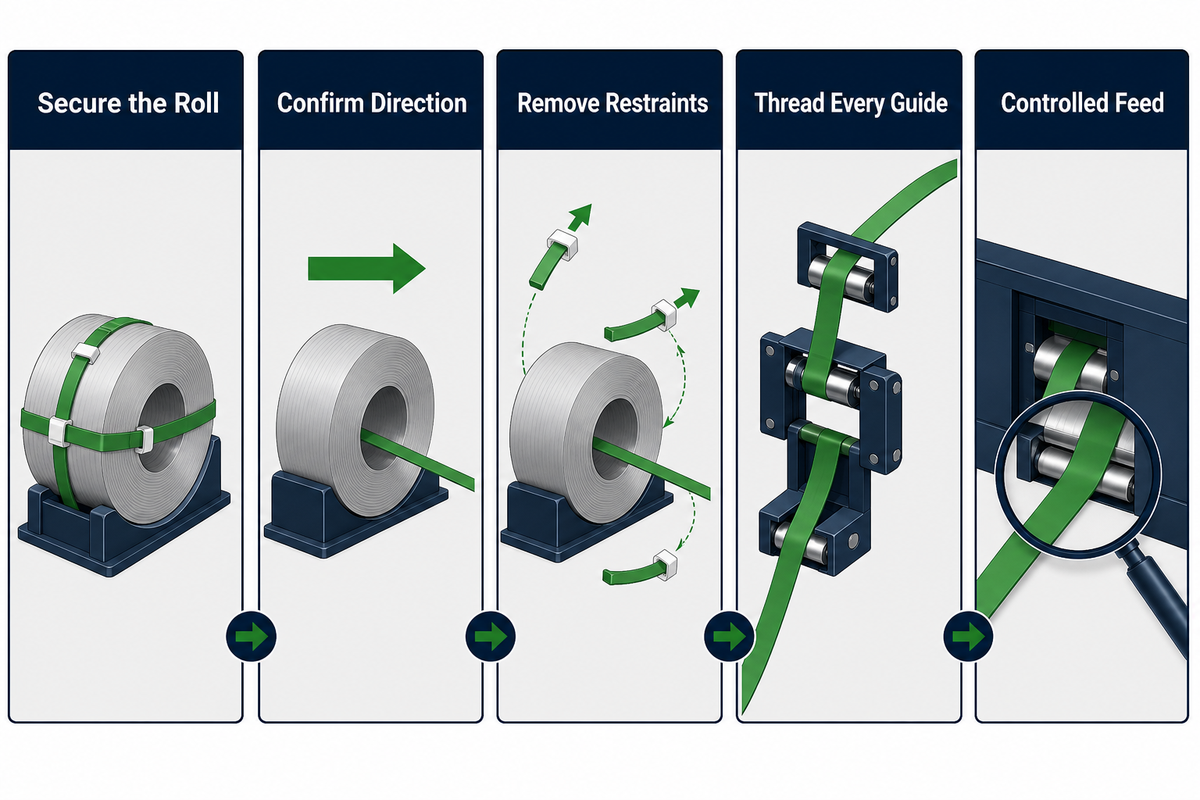
Das Einlegen sollte genau nach der Maschinen- oder Handabrolleranleitung erfolgen; dabei muss das Gerät wie vorgeschrieben gesichert und die Rolle unter Kontrolle sein, bevor ihre Sicherungsbänder entfernt werden. Die zuverlässige Reihenfolge lautet: Rolle sichern, Richtung bestätigen, Sicherungen in der vorgeschriebenen Reihenfolge entfernen, Band durch alle Führungen einfädeln und die ersten Meter bei kontrolliertem Bandvorschub prüfen.
Die Gerätekonstruktionen unterscheiden sich zu stark für eine allgemeingültige schrittweise Tastenanleitung. Wagen, freistehende Handabroller, halbautomatische Tischmaschinen und automatische Bogenmaschinen besitzen nicht dieselben Abläufe für Bremse, Tänzer, Bandspeicher oder automatischen Bandvorschub. Die Anleitung Ihres installierten Modells hat daher Vorrang vor jeder allgemeinen Online-Checkliste.
Betriebliche Grenze
Lassen Sie die Sicherungen an der Rolle, bis sie aufgenommen ist, wenn die Geräteanleitung diese Reihenfolge vorschreibt. Wird zuerst eine ungesicherte Rolle freigegeben, können sich die Lagen verschieben, bevor die Rollenaufnahme sie kontrolliert.
Beobachten Sie beim ersten kontrollierten Bandvorschub, wo der Fehler erstmals auftritt. Eine sichtbare Verdrehung vor der ersten Führung deutet auf die Abwickelrichtung oder die Rolle hin. Beginnt das Ausfransen erst nach einer Führung, deutet dies auf Ausrichtung, Verunreinigung oder Verschleiß im Bandvorschubweg hin. Diese ortsbezogene Prüfung ist schneller, als Teile wahllos auszutauschen.
Räumen Sie nach dem Einfädeln den Arbeitsbereich auf, sichern Sie das freie Bandende nach den Vorgaben des Handabrollerherstellers und zeichnen Sie die ID der eingelegten Rolle auf. Diese Aufzeichnung verknüpft spätere Fehler nun mit einer bestimmten Rolle, Maschine, einem bestimmten Bediener und Zeitfenster.
6. Prüfen Sie nach jedem Wechsel das erste fertiggestellte Packstück
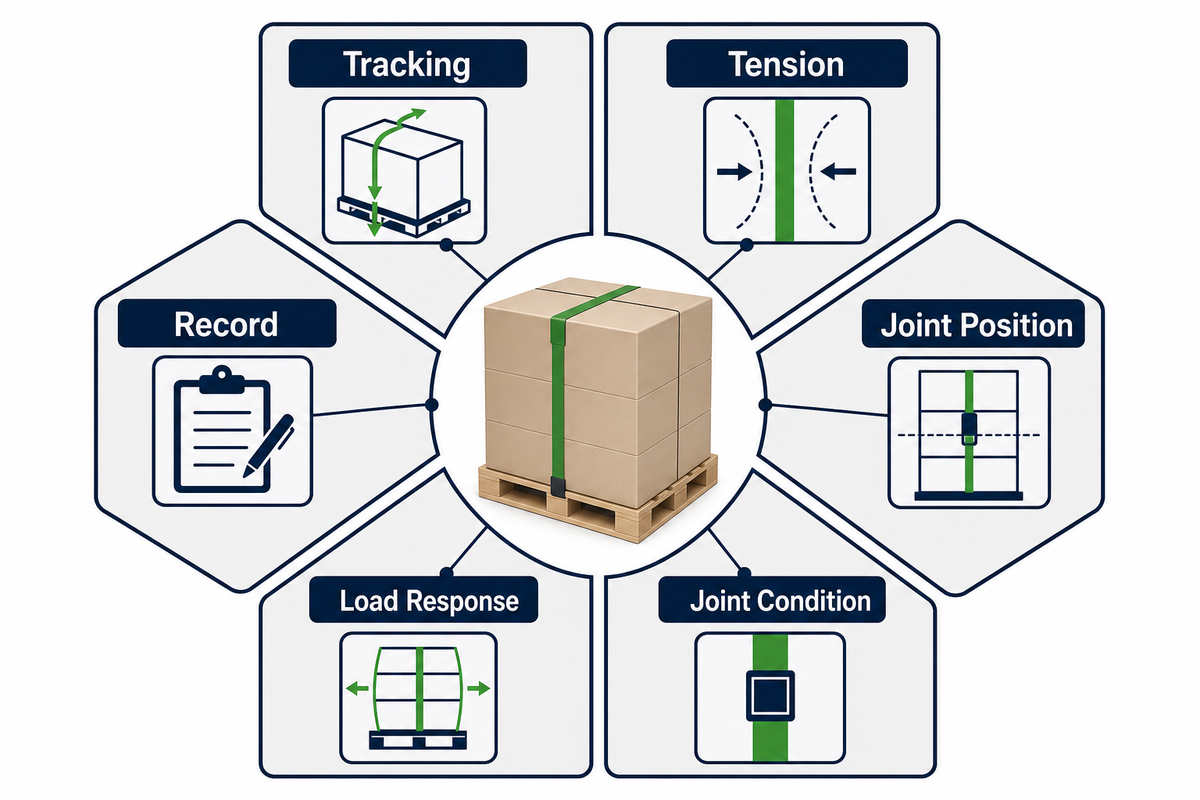
Bei der Erstmusterprüfung sollte das vollständige Umreifungssystem freigegeben werden, nicht nur das rohe Umreifungsband. Prüfen Sie Bandlauf, Spannungsverhalten, Position und Ausführung des Bandverschlusses, Kantenschutz und Verhalten der Ladeeinheit anhand des freigegebenen Verpackungsstandards. Ist ein Ergebnis unklar, halten Sie die Produktion an und beheben Sie die Ursache, bevor der Normalbetrieb fortgesetzt wird.
“The need for thorough user testing is to be emphasized.”
In der Praxis kann ein Katalogwert nicht jede Kombination aus Geometrie der Ladeeinheit, Kantenzustand, Verschlussart, Spannungseinstellung, Handhabungsereignis und Transportweg abbilden. Auch der Rahmen für Prüfverfahren von ISTA unterscheidet zwischen Screening und allgemeiner Simulation und fordert die Anwender auf, eine zum beabsichtigten Ergebnis passende Prüfung auszuwählen.
- Bandlauf: Das Umreifungsband wird ohne Kantenkontakt oder Verdrehung eingezogen, transportiert und ausgegeben.
- Spannung: Die freigegebene Einstellung bewirkt die erwartete Reaktion des Packstücks, ohne das Produkt oder den Kantenschutz zu beschädigen.
- Position des Bandverschlusses: Der Bandverschluss befindet sich an der im Verpackungsdesign vorgesehenen Stelle.
- Zustand des Bandverschlusses: Der Bereich der Verschlusshülse, Umreifungsschnalle oder Reibschweißverbindung ist vollständig ausgeführt und gemäß der betrieblichen Regel optisch einwandfrei.
- Verhalten der Ladeeinheit: Kompression, Kantenkontakt und Bandverlauf entsprechen dem freigegebenen Packstück.
- Aufzeichnung: Der Bediener bestätigt Rollen-ID, Maschine und Ergebnis, bevor die Linie wieder mit normaler Geschwindigkeit läuft.
Reißfestigkeit und Verschlussfestigkeit sind nach ASTM D3950 getrennte Merkmale. Bei einer Erstmusterprüfung, die nur das Bandetikett berücksichtigt, bleibt das Verschlusssystem ungeprüft, also der Teil, der die Schlaufe um die Ladeeinheit tatsächlich schließt.
7. Analysieren Sie das Fehlersignal, bevor Sie die Rolle verantwortlich machen
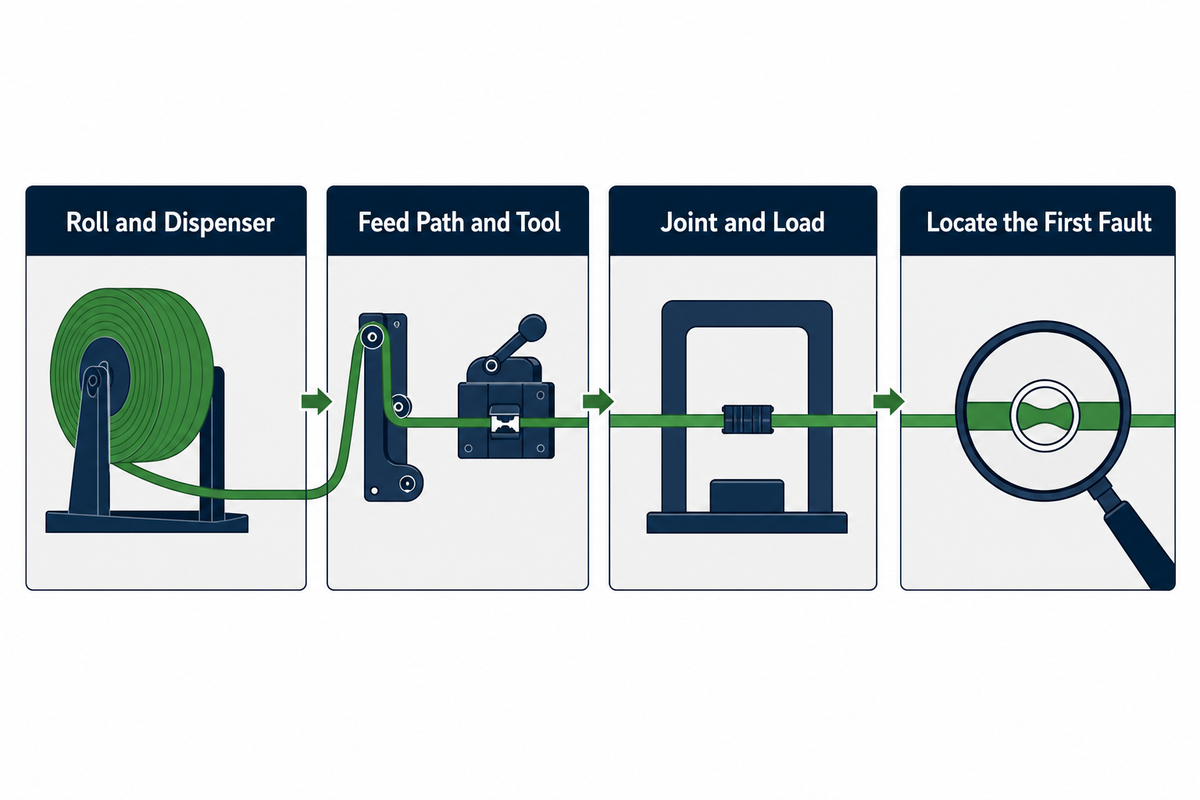
Die Störungsbehebung funktioniert am besten, wenn das Team zunächst ermittelt, wo der Fehler erstmals auftritt, und dann jeweils 1 Teilsystem eingrenzt. Beginnen Sie mit Rolle und Handabroller, fahren Sie mit Bandvorschubweg und Umreifungsgerät fort und schließen Sie mit Bandverschluss und Ladeeinheit ab. Das zeitliche Zusammentreffen eines Fehlers mit einer neuen Rolle ist ein Hinweis, aber kein Beweis für die Ursache.
| Fehlersignal | Zuerst prüfen | Anschließend eingrenzen | Rolle sperren, wenn |
|---|---|---|---|
| Rolle fällt auseinander oder bildet ein Bandknäuel | Sicherung und Bremse | Abwickelrichtung und Wicklungsschaden | Lagen haben sich vor der kontrollierten Montage verschoben |
| Bandvorschub stockt | Scheuern der Rolle und Kantenzustand | Verunreinigung der Führung, Bandspeicher oder Vorschubeinheit | Schaden ist bereits vor dem Bandvorschubweg sichtbar |
| Umreifungsband franst aus | Stelle, an der die ersten Fasern auftreten | Ausrichtung der Führungen und verschlissene Kontaktstellen | Das abgewickelte Umreifungsband weist bereits Kantenschäden auf |
| Umreifungsband verdreht sich | Ausrichtung des Bandanfangs | Führungsverlauf und Rollenrichtung | Die Rolle kann nicht in der erforderlichen Richtung abgewickelt werden |
| Spannung schwankt | Bewegung von Bremse oder Tänzer | Kalibrierung des Umreifungsgeräts und Kompression der Ladeeinheit | Rollenform verursacht reproduzierbare Änderungen des Widerstands |
| Bandverschluss öffnet sich | Verschlusseinstellung und Überlappung | Zustand des Umreifungsgeräts, Oberfläche und Spannung | Eine bestätigte Verunreinigung oder Profilabweichung liegt vor |
| Rolle teleskopiert | Wareneingangsfotos | Lagerung, Handhabung und Wicklungszustand | Form verhindert eine sichere, stabile Aufnahme |
| Fehler tritt bei 1 bestimmten Rolle auf | Prüfung mit einer kontrollierten Vergleichsrolle wiederholen | Aufzeichnungen zu Charge, Maschine, Bediener und Zeitpunkt | Der Fehler tritt bei der betreffenden Rolle erneut auf und verschwindet bei der Vergleichsrolle |
Ein kontrollierter Vergleich ist aussagekräftiger als ein Eindruck. Halten Sie Maschineneinstellung, Umreifungsgerät, Ladeeinheit und Bediener konstant; wechseln Sie nur die verdächtige Rolle, sofern dies gemäß dem betrieblichen Verfahren möglich ist. Bleibt der Fehler bestehen, war die Rolle wahrscheinlich nicht die alleinige Ursache. Wandert er mit der Rolle, sperren Sie diese und bewahren Sie Fotos, Etikettdaten und eine Probe auf.
8. Rollenverbrauch schätzen und einen rückverfolgbaren Wechsel planen
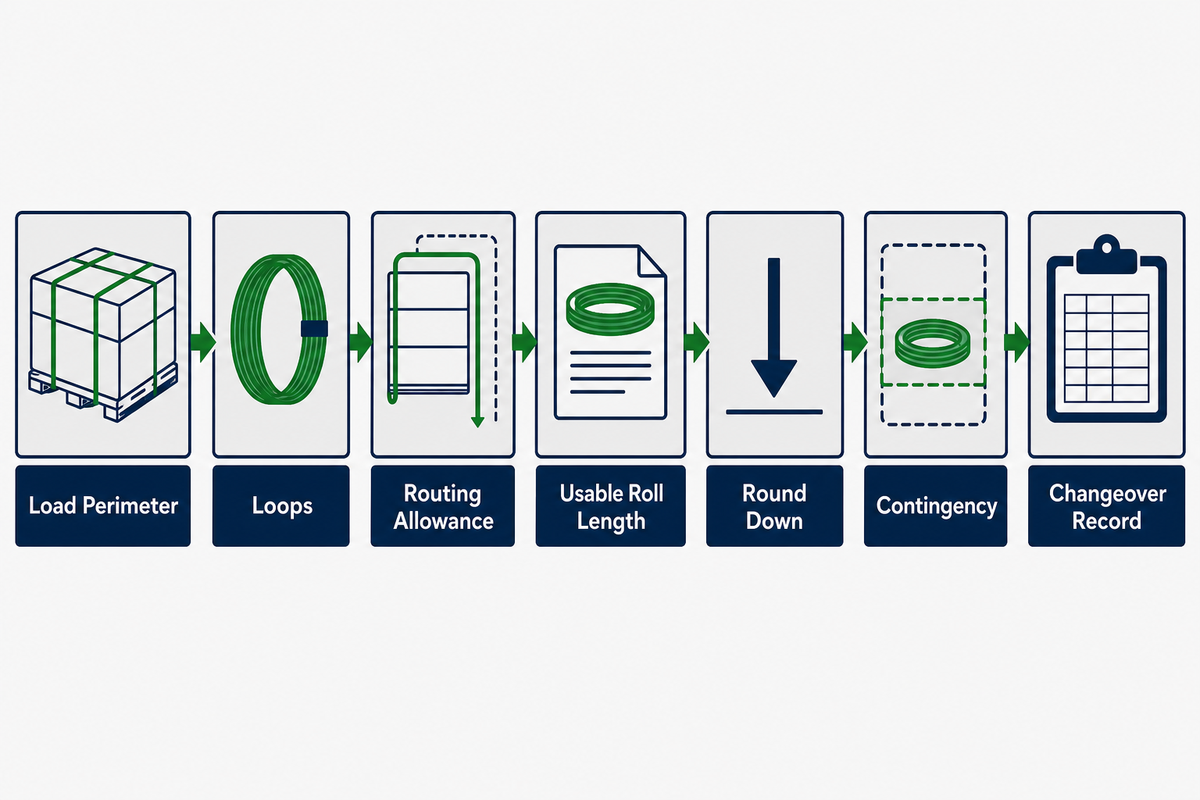
Die Rollenplanung beginnt mit einer nachvollziehbaren Längenberechnung und überführt die Schätzung anschließend in einen Auslöser für den Rollenwechsel und eine rückverfolgbare Aufzeichnung. Verwenden Sie den tatsächlichen Umfang der Ladeeinheit, die Anzahl der Umreifungen, den Zuschlag für den Bandverlauf und die nutzbare Rollenlänge aus Ihrem freigegebenen Prozess. Runden Sie auf vollständige Ladeeinheiten ab und berücksichtigen Sie eine Reserve für Anläufe, Muster und Ausschuss.
Verbrauchsformel
Umreifungsband je Ladeeinheit = Umreifungen × (Umfang der Ladeeinheit + Zuschlag für den Bandverlauf)
Vollständige Ladeeinheiten je Rolle = nutzbare Rollenlänge ÷ Umreifungsband je Ladeeinheit, abgerundet
Rechenbeispiel: Rollenlänge in einen Schichtplan umrechnen
Angenommen, eine beispielhafte Ladeeinheit benötigt 2 Umreifungen, hat einen gemessenen Umfang von 4,8 m und erfordert je Umreifung einen Zuschlag von 0,4 m für Bandverlauf und Bandverschluss. Der Umreifungsbandbedarf je Ladeeinheit beträgt 2 × (4.8 + 0.4) = 10,4 m. Bei einer nutzbaren Rollenlänge von 1.200 m ergibt sich 1.200 ÷ 10.4 = 115.38; planen Sie daher vor Berücksichtigung der Reserve höchstens 115 vollständige Ladeeinheiten ein. Ersetzen Sie alle Eingabewerte durch validierte Betriebsdaten; diese Zahlen sind ein Beispiel und keine Rollenspezifikation von UD Packaging.
| Aufzeichnungsfeld | Warum es wichtig ist | Mindesteintrag |
|---|---|---|
| Lieferant und Charge | Fasst zusammengehöriges Material zusammen | Etikettenangabe |
| Rollen-ID | Unterscheidet 1 Rolle von der Charge | Eindeutige Rollenreferenz |
| Profil und Rollenkern | Bestätigt das eingelegte Format | Freigegebene Beschreibung |
| Maschine oder Handabroller | Ordnet den Gerätepfad zu | Anlagen-ID |
| Einlegezeitpunkt | Definiert das Einsatzzeitfenster | Datum und Uhrzeit |
| Bediener | Ermöglicht die Nachverfolgung | Name oder ID |
| Erstmusterergebnis | Belegt den Freigabestatus | Freigabe, Sperrung oder Zurückweisung mit Begründung |
| Verbrauch | Verbessert die zukünftige Planung | Ladeeinheiten oder gemessene Länge |
| Fehler und Probe | Sichert Nachweise | Fehler, Zeitpunkt und Verbleib der Probe |
Wichtigste Erkenntnis
Die Identität auf dem Rollenetikett bildet den Ausgangspunkt der Rückverfolgbarkeit; das Erstmusterergebnis und die Aufzeichnung des Rollenwechsels machen sie nutzbar, wenn die Produktion später Ursachen durch Material, Ausrüstung und Ladeeinheit voneinander abgrenzen muss.
Häufig gestellte Fragen zu PET-Umreifungsbandrollen
Wofür wird eine PET-Umreifungsbandrolle verwendet?
PET-Umreifungsbandrollen liefern Polyester-Umreifungsband zum Verschließen, Verstärken, Bündeln, Zusammenfassen zu Ladeeinheiten und Palettieren von Ladungen, jedoch nur innerhalb einer freigegebenen Kombination aus Rolle, Umreifungsgerät, Bandverschluss und Verpackungsdesign.
Die richtige Anwendung hängt von Bandprofil, Verschlussart, Ausrüstung und vollständigem Verpackungsdesign ab. Verwenden Sie die Rolle nur innerhalb der freigegebenen Kombination aus Material, Umreifungsgerät und Ladeeinheit und prüfen Sie anschließend das erste Packstück. Einen umfassenderen Rahmen zu Materialspezifikation, Prüfung des Bandverschlusses und Lieferantenqualifizierung finden Sie im Leitfaden zur Spezifikation und Prüfung von PET-Umreifungsband.
Entspricht die Größe einer PET-Umreifungsbandrolle der Größe des Rollenkerns?
Nein. Die Bandabmessungen beschreiben das Profil, während die Abmessungen von Rollenkern und Rolle die Montage und Abwicklung beschreiben. Zeichnen Sie beide auf, da eine übereinstimmende Breite nicht belegt, dass die Rolle zum Handabroller passt.
Erfassen Sie vor der Freigabe beide Wertegruppen. Breite und Dicke des Umreifungsbands beschreiben das Material, das durch das Umreifungsgerät läuft, während Innendurchmesser und Stirnbreite des Rollenkerns sowie Außendurchmesser und Gewicht der Rolle beschreiben, wie die Rolle in der Rollenaufnahme sitzt. Trotz übereinstimmender Breite kann es zu Problemen kommen, wenn die Rolle nicht passt oder nicht ordnungsgemäß abgewickelt wird.
Wie sollte eine Rolle mit Polyester-Umreifungsband gelagert werden?
Lagern Sie jede gekennzeichnete Rolle unter sauberen, geordneten Bedingungen und schützen Sie sie vor Stößen und Verunreinigungen; verwenden Sie dabei die vom Lieferanten vorgeschriebene Ausrichtung und Stapelweise. Lassen Sie das Etikett angebracht und befolgen Sie die darauf angegebenen Konditionierungsanweisungen.
Halten Sie die Chargen- und Rollenidentität an der Rolle fest, wenden Sie die First-in-first-out-Regel an und erstellen Sie für jede Teilrolle eine Aufzeichnung über die Rücklagerung. Schützen Sie Kanten und Rollenkerne beim innerbetrieblichen Transport. Wenn sich die Umgebungsbedingungen im Lager und an der Linie unterscheiden, befolgen Sie eine dokumentierte Konditionierungsregel. Erfinden Sie keine allgemeingültigen Grenzwerte für Stapelung, Temperatur oder Zeit, wenn die Lieferantenanweisungen maßgeblich sind.
Warum wird eine neue Rolle anders zugeführt?
Eine neue Rolle kann eine andere Rollengeometrie, einen anderen Kantenzustand oder einen anderen Abwickelwiderstand aufweisen, doch das zeitliche Zusammentreffen allein belegt keinen Materialfehler. Ermitteln Sie das erste Fehlersignal, bevor Sie die Ursache zuordnen.
Ermitteln Sie, wo der Fehler beginnt, und vergleichen Sie anschließend Rolle, Handabroller, Führungsweg und Umreifungsgerät.
Wie stelle ich fest, ob die Rolle oder das Umreifungsgerät einen Fehler verursacht hat?
Ermitteln Sie den ersten sichtbaren Fehler, halten Sie die übrigen Variablen konstant und führen Sie 1 kontrollierten Rollenwechsel zum Vergleich durch. Ein Fehler, der dem Material folgt, ist ein Hinweis; bleibt er bestehen, liegt die Ursache an anderer Stelle.
Ein vor der ersten Führung sichtbarer Schaden deutet auf die Rolle oder Abwicklung hin. Ein Schaden, der an einer Führung beginnt, deutet auf Ausrichtung, Verunreinigung oder Verschleiß hin. Ein Fehler, der ausschließlich am Bandverschluss auftritt, erfordert eine Prüfung der Verschlussart und des Umreifungsgeräts. Wenn das Verfahren es zulässt, vergleichen Sie mit einer bekannten Vergleichsrolle, während Maschineneinstellung, Ladeeinheit und Bediener konstant bleiben, und dokumentieren Sie anschließend, ob der Fehler mit dem Material gewandert ist.
Wie viele Paletten lassen sich mit 1 Rolle umreifen?
Berechnen Sie den Umreifungsbandbedarf je Ladeeinheit anhand der Anzahl der Umreifungen, des gemessenen Umfangs und des Zuschlags für den Bandverlauf; teilen Sie anschließend die nutzbare Rollenlänge durch diesen Wert und runden Sie auf vollständige Ladeeinheiten ab.
Verwenden Sie den gemessenen Umfang, die Anzahl der Umreifungen und den Zuschlag für den Bandverlauf und berücksichtigen Sie eine Reserve für Anläufe und Ausschuss.
Wann sollte eine PET-Umreifungsbandrolle gesperrt werden?
Sperren Sie eine Rolle, wenn ihre Identität unklar ist, Schäden die Aufnahme oder Abwicklung beeinträchtigen könnten, Verunreinigungen vorhanden sind oder die Freigabeprüfung beim ersten Einsatz fehlschlägt. Bewahren Sie das Etikett, die Fotos und das Prozessprotokoll auf.
Bewahren Sie das Etikett, die Liefernachweise, die Fotos, die Maschinen- und Bedieneraufzeichnungen, den Zeitpunkt der Störung und die Rückstellprobe auf. Lagern Sie die Rolle an einem kontrollierten Sperrplatz, damit sie nicht unbemerkt wieder in die Produktion gelangt. Fordern Sie eine dokumentierte Entscheidung gemäß Kaufspezifikation oder Lieferantenanweisung an, statt nachträglich eine nicht belegte Toleranz anzuwenden.
Produktspezifikationen und Lieferoptionen
Prüfen Sie auf der Produktlösungsseite Abmessung, Güteklasse, Rollenformat, Dokumente und Lieferoptionen und übernehmen Sie anschließend die freigegebenen Werte in Ihr Wareneingangs- und Umrüstprotokoll.
Besprechen Sie Ihre Anforderungen an PET-UmreifungsbandrollenMethodik und Abgrenzung der Quellen
Dieser Leitfaden zu PET-Umreifungsbandrollen trennt Entscheidungen zur Lager- und Linienkontrolle von der bereits auf der Produktseite von UD Packaging veröffentlichten kommerziellen Spezifikation. Er stützt die Abgrenzung der Nachweise auf die aktuellen Geltungsbereichsangaben von ASTM und ISTA, vermeidet allgemeingültige Betriebsgrenzen und verweist bei Produkt- oder Unternehmensfragen auf das freigegebene Unternehmensprofil von UD Packaging. Verfasst von Cherry.
Ähnliche Artikel
- Leitfaden für PET-Umreifungsband: das Gesamtsystem spezifizieren, prüfen und qualifizieren
- So prüfen Sie die Festigkeit eines Bandverschlusses und beurteilen das Versagensbild
- Leitfaden für Spanngeräte, Verschlussgeräte und Umreifungsmaschinen
- Umreifungsmaschinentypen und Kaufratgeber
- PET-Umreifungsband und Stahl-Umreifungsband im Vergleich als Gesamtsystem zur Ladungssicherung
Literatur und Quellen
- ASTM D3950-23: Standardspezifikation für nichtmetallisches Umreifungsband (und Verschlussverfahren) ASTM International
- ASTM D4675-14a(2022): Standardleitfaden für die Auswahl und Verwendung flacher Umreifungsbandmaterialien ASTM International
- ISTA-Prüfverfahren International Safe Transit Association
- Einstieg in Konstruktion und Prüfung International Safe Transit Association
- Materialhandhabung und Lagerung Occupational Safety and Health Administration
- Überblick über Normen für Papier und Verpackungen ASTM International