Comuníquese con UD Packaging Company

Actualizado en agosto de 2026 · Escrito por Cherry
Un rollo de fleje PET es una bobina de fleje de poliéster suministrada sobre un núcleo para desenrollarse de forma controlada a través de un dispensador, una herramienta o una flejadora. Gestione cada rollo como un insumo de trabajo: identifíquelo, inspeccione el bobinado, almacénelo correctamente, compruebe que sea compatible con el dispensador, cárguelo según el manual del equipo, verifique la primera unión terminada y vincule el resultado con el ID del rollo.
Respuesta rápida
La identificación de un rollo de fleje PET incluye el perfil del fleje, el bobinado, el núcleo y el formato de la bobina. La producción solo se autoriza cuando esas interfaces son compatibles con el dispensador y el primer paquete terminado supera la verificación local.
Mapa operativo rápido
| Ciclo de vida | 7 pasos controlados desde la recepción hasta un cambio de rollo trazable |
|---|---|
| Compatibilidad | 5 interfaces: fleje, bobinado, núcleo, dispensador y equipo de aplicación |
| Decisión de liberación | Inspeccione el paquete terminado, no solo la etiqueta del rollo |
| Siguiente paso comercial | Consulte la página de medidas y suministro de rollos de fleje PET para conocer grados, dimensiones y documentos, y solicitar una cotización |
Puntos clave antes de comenzar
- Que el ancho del fleje coincida no demuestra que el núcleo, la bobina, el dispensador y el sistema de alimentación sean compatibles.
- Cada rollo nuevo necesita su propio resultado de liberación; verifique el primer paquete terminado después de cada cambio.
- Las fallas de alimentación pueden originarse en el rollo, el dispensador, el recorrido por las guías, la herramienta, la unión o la carga.
- Use los registros de la planta y las instrucciones del proveedor para determinar las tolerancias; esta guía evita deliberadamente establecer límites universales sin fundamento.
1. Trate un rollo de fleje PET como cinco interfaces conectadas
Todo rollo de fleje utilizable tiene cinco interfaces conectadas: el perfil del fleje, el bobinado, el núcleo, el dispensador y el equipo de aplicación. El ancho y el espesor describen el fleje, pero un desenrollado estable también depende de la geometría de la bobina, el ajuste del núcleo, la sujeción y el recorrido hacia una herramienta manual o una flejadora.
Algunos equipos llaman al material cinta de poliéster, pero la cuestión operativa sigue siendo la misma: ¿esta bobina específica es compatible con todo el recorrido de aplicación? Incluso un kit de flejado que incluya un tensor, una selladora y accesorios no demuestra que su rollo sea compatible con otra máquina o dispensador.
Esta es la verificación del rollo en cinco interfaces. Evita un error común al solucionar problemas: aprobar el certificado del material y luego suponer que todo problema de alimentación debe ser una falla de la máquina. Culpar a un rollo nuevo antes de revisar el freno, el brazo compensador, las guías o la configuración de la herramienta produce el error contrario.
| Interfaz | Qué debe coincidir | Señal de falla | Criterio aplicable |
|---|---|---|---|
| Perfil del fleje | Material, ancho, espesor, superficie y grado | Seguimiento, alimentación o formación de la unión deficientes | Use la especificación de producto aprobada |
| Bobinado | Estado de los bordes, forma de la bobina y estabilidad de las capas | Desarme, rozamiento, telescopado o alimentación intermitente | Retenga para revisión cualquier daño visible por transporte |
| Núcleo | Diámetro interior, ancho de la cara y estado estructural | Sujeción deficiente, oscilación o contacto con la brida | Respete los límites del portabobina y del proveedor |
| Dispensador | Soporte del portabobina, freno o brazo compensador y sentido de desenrollado | Desenrollado excesivo, arrastre excesivo o torsión del fleje | Use el manual del dispensador |
| Equipo de aplicación | Recorrido de alimentación, tensado y método de unión | Deshilachado, tensión irregular o unión abierta | Valide el paquete completo |
ASTM D3950 para flejes no metálicos distingue las propiedades aplicables del fleje y de la unión para tareas de embalaje y envío. Esa distinción es importante en la línea: un valor aceptable de resistencia a la rotura no confirma por sí solo la unión terminada.
2. Inspeccione el rollo antes de ingresarlo al inventario
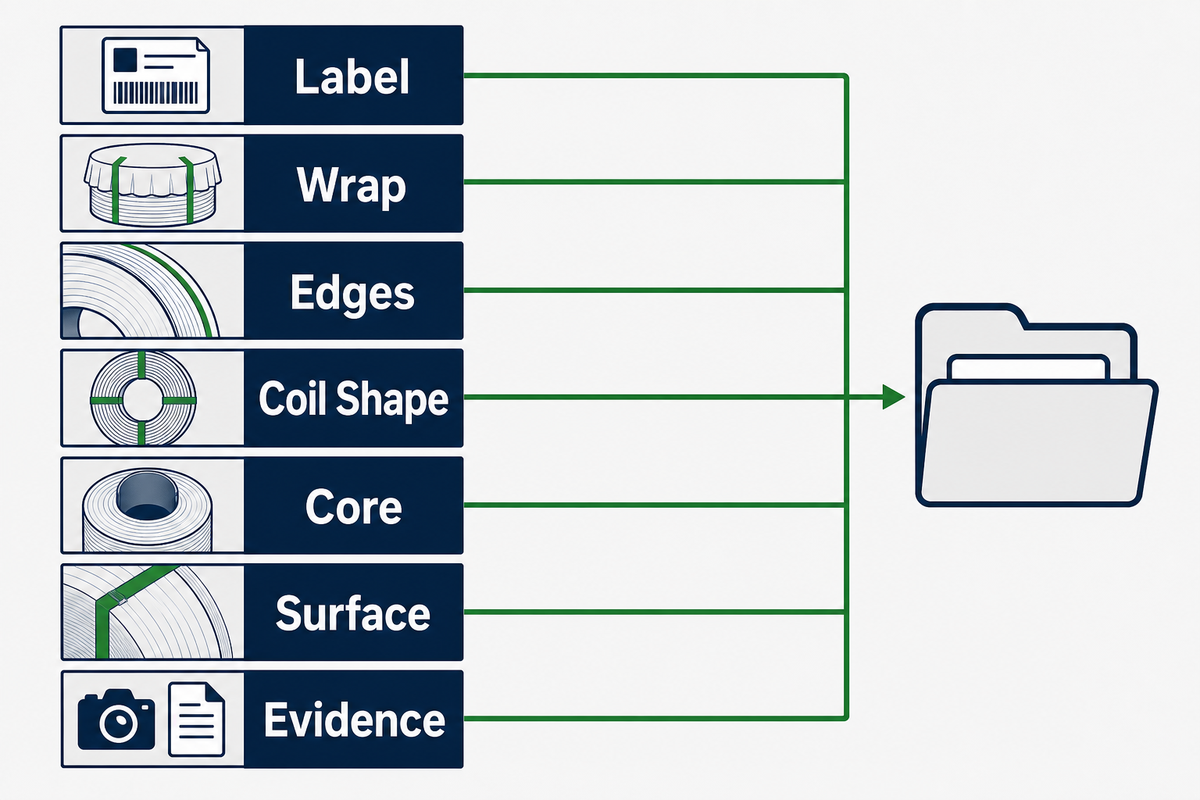
La inspección de recepción debe determinar si el rollo se libera, se retiene para revisión o se rechaza antes de que su identidad se pierda en el inventario del almacén. Compare la etiqueta del proveedor con la especificación de compra y luego inspeccione la envoltura protectora, los bordes, la forma de la bobina, el núcleo y cualquier contaminación visible sin retirar prematuramente las sujeciones.
Hágalo en el muelle de recepción porque después las evidencias se vuelven ambiguas. Una vez desechada la envoltura y trasladada la bobina por varios lugares de almacenamiento, es posible que el equipo ya no sepa si un defecto del borde se originó durante el transporte, la manipulación interna o en el dispensador.
| Verificación | Registro | Liberar | Retener para revisión |
|---|---|---|---|
| Etiqueta | Proveedor, lote, ID del rollo y perfil pedido | Coincide con el pedido aprobado | Identidad ausente o contradictoria |
| Envoltura | Desgarros, perforaciones y marcas de agua | Barrera protectora intacta | El daño alcanza la bobina |
| Bordes | Cortes, aplastamiento, astilladuras o capas sueltas | Uniformes y protegidos | Deformación visible o daño expuesto |
| Forma de la bobina | Abombamiento, telescopado o desplazamiento lateral | Las capas permanecen alineadas | La forma puede afectar la sujeción o el desenrollado |
| Núcleo | Grietas, aplastamiento y aspecto no circular | Sin daños estructurales visibles | El daño puede impedir un montaje estable |
| Superficie | Aceite, polvo, agua o materiales extraños | Limpia bajo el embalaje aprobado | La contaminación podría alcanzar las superficies de alimentación o unión |
| Evidencias | Fotos, nota de entrega e inspector | El registro está completo | No hay evidencias trazables para un rollo en disputa |
No invente tolerancias de aceptación en el muelle de recepción. Si un plano del proveedor o una especificación interna define el telescopado, los daños en los bordes o la deformación del núcleo permitidos, use esos valores. Si no lo hace, ponga en cuarentena los daños visibles y solicite una disposición documentada.
3. Almacene, acondicione y rote los rollos de fleje de poliéster
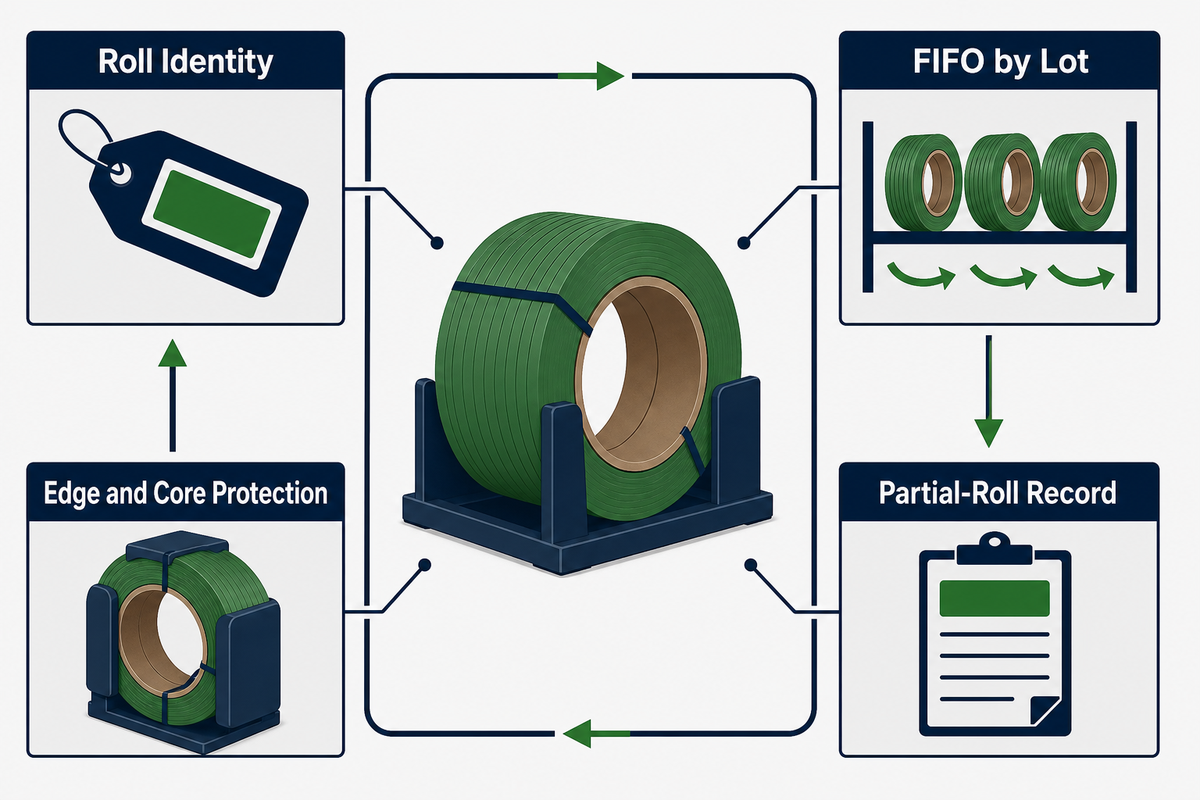
Los rollos de fleje de poliéster deben permanecer identificados, apoyados y protegidos contra impactos, contaminación y exposición sin control hasta que la línea los necesite. La orientación de almacenamiento y el apilamiento deben ajustarse a las instrucciones de embalaje del proveedor, mientras que el registro del almacén conserva el orden de los lotes y evita que una bobina parcialmente usada se convierta en un sobrante sin identificar.
La guía de OSHA sobre manipulación de materiales establece un criterio general útil: el material almacenado no debe crear un peligro en el lugar de trabajo y las áreas de almacenamiento deben permanecer ordenadas. No establece temperaturas ni patrones de apilamiento para las bobinas de PET; esos detalles corresponden al proveedor del rollo y al procedimiento de sus instalaciones.
Qué hacer
- Mantenga la etiqueta de cada rollo vinculada con la bobina física.
- Aplique el control de primeras entradas, primeras salidas por lote y fecha de recepción.
- Proteja los bordes y los núcleos durante los traslados internos.
- Registre la identidad de cada rollo parcial devuelto.
Qué no hacer
- Dejar un extremo suelto del fleje sobre una vía de tránsito.
- Apilar los rollos por conveniencia cuando el embalaje lo prohíbe.
- Enviar una bobina dañada a producción sin una disposición.
- Mezclar rollos parciales sin etiqueta junto a la máquina.
Cuando los entornos de almacenamiento y producción sean diferentes, deje que el rollo alcance las condiciones de la línea especificadas por el proveedor antes de liberarlo. Evite establecer tiempos universales de acondicionamiento: la masa de la bobina, el embalaje, la diferencia ambiental y las instrucciones del proveedor modifican la respuesta. El control útil proviene de registrar la hora del traslado y aplicar una regla aprobada para las instalaciones, no de una cifra sin fundamento.
4. Compruebe la compatibilidad del núcleo, la bobina, el dispensador y el sentido de desenrollado
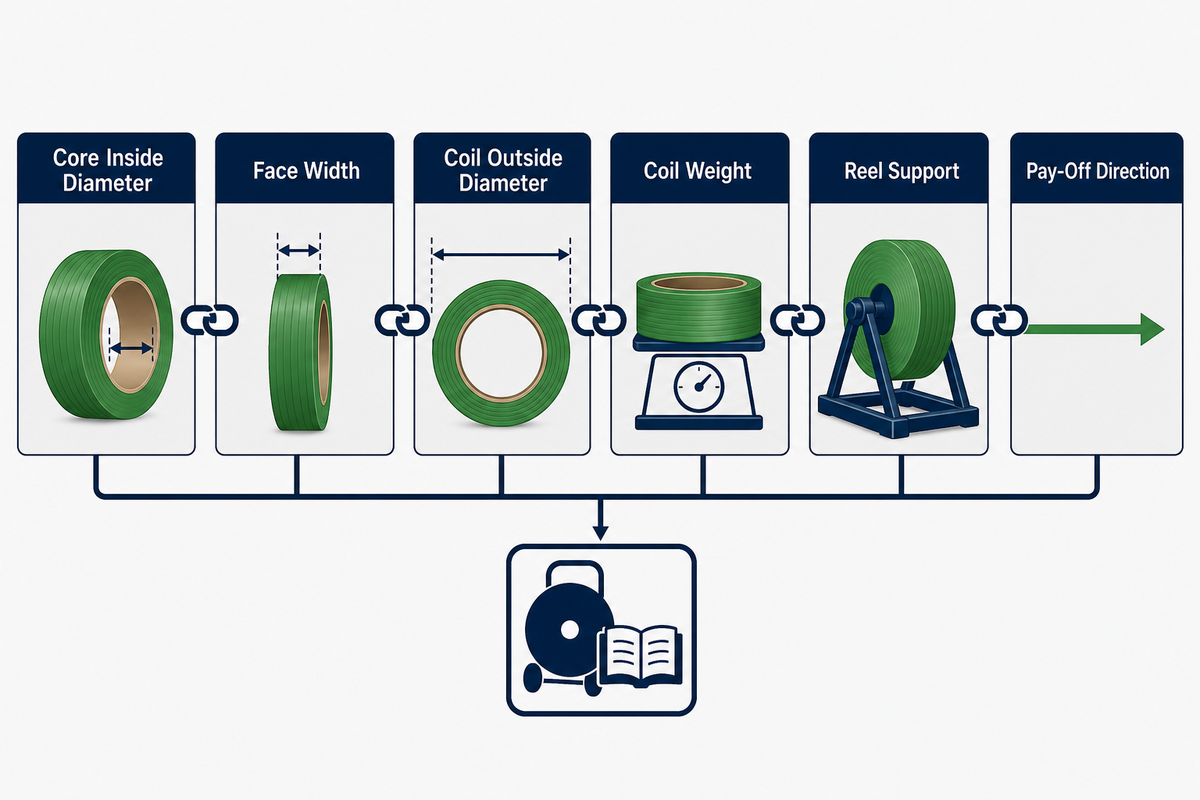
Para comprobar la compatibilidad del núcleo y la bobina no basta con revisar el ancho del fleje. Compare el diámetro interior del núcleo, el ancho de la cara, el diámetro exterior, el peso de la bobina, el soporte del portabobina, la sujeción de las bridas y el sentido de desenrollado requerido con el manual del dispensador. Cualquier incompatibilidad puede alterar el arrastre, la alineación o el desenrollado excesivo antes de que el fleje llegue al tensor.
Las fichas comerciales de fleje PET suelen separar los campos de ancho, calibre, longitud y bobina porque cada equipo admite formatos diferentes. La página de soluciones de rollos de fleje PET de UD Packaging es el lugar correcto para confirmar las dimensiones disponibles y las opciones de suministro; este artículo explica cómo liberar en la línea el rollo elegido.
- Lea la placa del portabobina — obtenga del manual del dispensador o de la máquina los formatos de núcleo y bobina permitidos.
- Lea la etiqueta del rollo — compare el material, el perfil, el núcleo, el lote y la identidad del rollo con el pedido aprobado.
- Inspeccione la sujeción — confirme que la bobina quede recta y que las piezas de retención encajen según el diseño.
- Confirme el sentido de desenrollado — conduzca el extremo inicial en el sentido indicado por el fabricante del equipo.
- Compruebe el movimiento libre — verifique que la bobina no roce una brida ni el bastidor antes de iniciar la producción.
Las fallas del dispensador y las del formato de la bobina pueden parecer iguales. Un arrastre excesivo puede deberse al rozamiento de la bobina, una sujeción incorrecta o un freno demasiado apretado. El desenrollado excesivo puede deberse a un frenado insuficiente, una sujeción incorrecta o un bobinado dañado. Cambie una variable a la vez y registre el resultado.
No aplique automáticamente al PET la configuración del portabobina usada para polipropileno. Ambos son materiales plásticos de flejado, pero el perfil de fleje aprobado, el formato de la bobina, el comportamiento de alimentación y la configuración de unión deben proceder de las especificaciones del equipo y el material utilizadas en sus instalaciones.
5. Cargue y enhebre el rollo sin crear una nueva falla
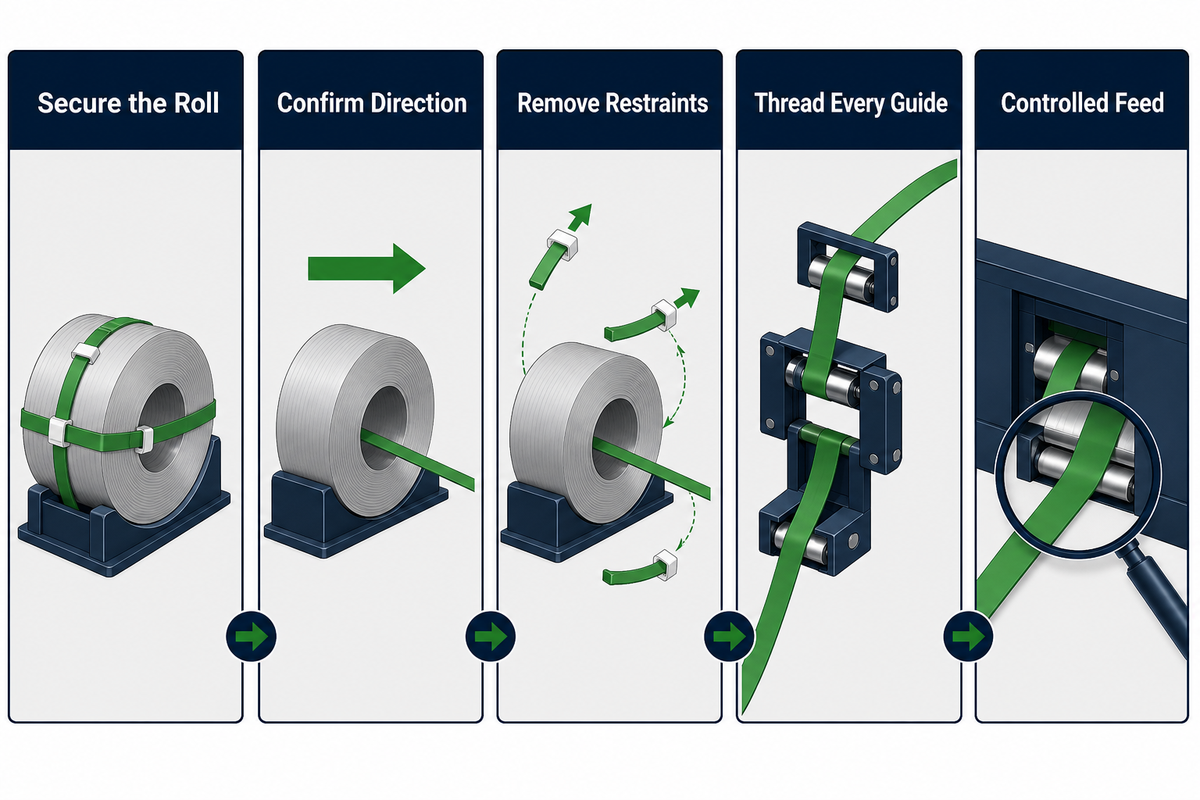
La carga debe realizarse según el manual exacto de la máquina o del dispensador, con el equipo aislado según corresponda y la bobina bajo control antes de retirar sus flejes de sujeción. La secuencia confiable consiste en asegurar el rollo, confirmar el sentido, retirar las sujeciones en el orden indicado, pasar el fleje por todas las guías e inspeccionar los primeros metros durante una alimentación controlada.
Los diseños de los equipos varían demasiado como para establecer un procedimiento universal botón por botón. Los carros, los dispensadores independientes, las máquinas de mesa semiautomáticas y las máquinas automáticas de arco no comparten la misma secuencia de freno, brazo compensador, acumulador o alimentación automática. Por lo tanto, el manual del modelo instalado tiene prioridad sobre cualquier lista de verificación genérica de internet.
Límite operativo
Mantenga las sujeciones instaladas hasta que la bobina quede asegurada cuando el manual del equipo exija ese orden. Liberar primero una bobina sin asegurar puede permitir que las capas se desplacen antes de que el portabobina las controle.
Durante la primera alimentación controlada, observe dónde aparece la falla por primera vez. Una torsión visible antes de la primera guía apunta al sentido de desenrollado o a la bobina. Si el deshilachado comienza solo después de una guía, apunta a la alineación, la contaminación o el desgaste en el recorrido de alimentación. Esta verificación basada en la ubicación es más rápida que sustituir piezas al azar.
Después del enhebrado, ordene el área de trabajo, asegure el extremo libre según las indicaciones del fabricante del dispensador y registre el ID del rollo instalado. Ese registro vinculará cualquier falla posterior con una bobina, máquina, operador y período específicos.
6. Verifique el primer paquete terminado después de cada cambio
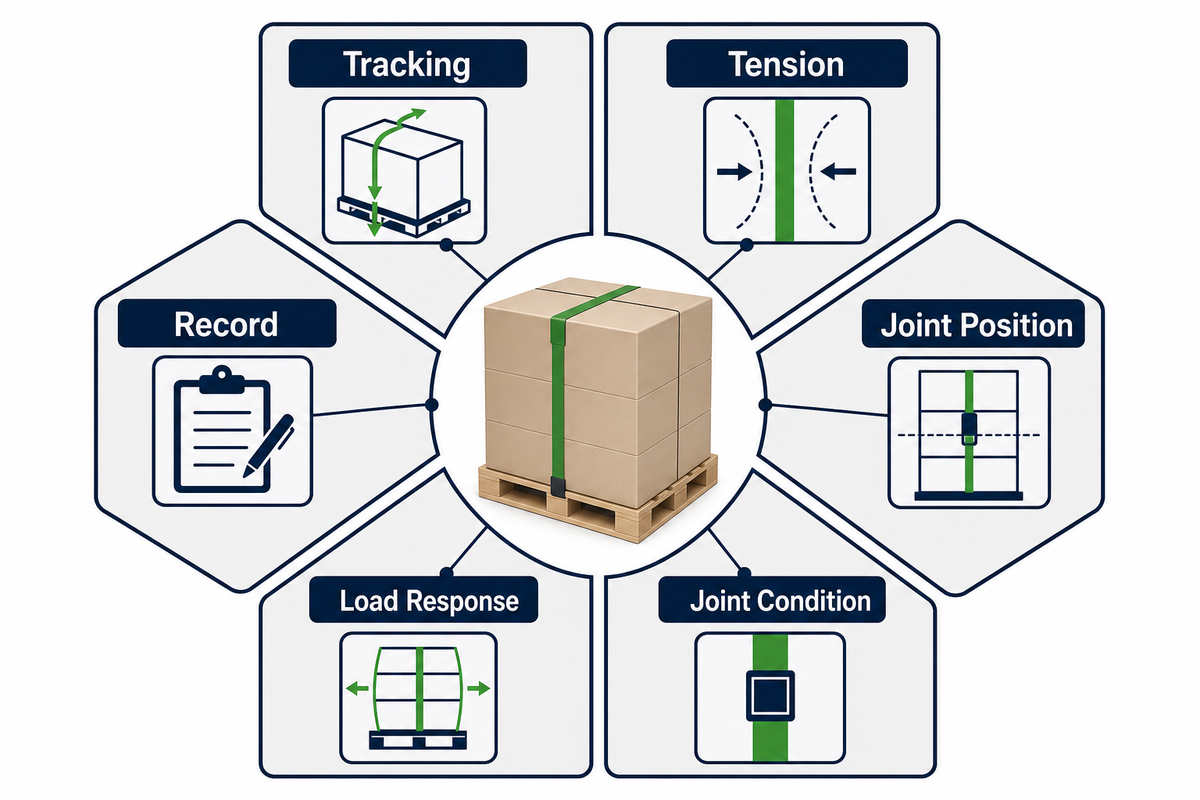
La verificación de la primera unidad debe liberar el sistema de flejado terminado, no solo el fleje sin procesar. Compare el seguimiento, la respuesta a la tensión, la posición y formación de la unión, la protección de los bordes y el comportamiento de la carga con la norma de embalaje aprobada. Si algún resultado no está claro, deténgase y corrija la causa antes de reanudar la producción normal.
“Debe destacarse la necesidad de que el usuario realice pruebas exhaustivas.”
En la práctica, un valor de catálogo no puede predecir todas las combinaciones de geometría de carga, estado de los bordes, método de unión, ajuste de tensión, evento de manipulación y ruta de distribución. El marco de procedimientos de prueba de ISTA también distingue las pruebas de evaluación preliminar de las de simulación general y solicita a los usuarios que elijan una prueba adecuada para el resultado previsto.
- Seguimiento: el fleje entra, avanza y sale sin contacto con los bordes ni torsión.
- Tensión: el ajuste aprobado produce la respuesta esperada del paquete sin dañar el producto ni el protector de bordes.
- Posición de la unión: la unión queda donde lo prevé el diseño del paquete.
- Estado de la unión: el sello, la hebilla o el área de soldadura por fricción está completa y es visualmente aceptable según la norma de las instalaciones.
- Respuesta de la carga: la compresión, el contacto en las esquinas y el recorrido del fleje coinciden con el paquete liberado.
- Registro: el operador firma el ID del rollo, la máquina y el resultado antes de que la línea vuelva a la velocidad normal.
La resistencia a la rotura y la resistencia de la unión son características diferentes según ASTM D3950. Una verificación de la primera unidad que solo considere la etiqueta del fleje pasa por alto el sistema de unión, la parte que realmente cierra el lazo alrededor de la carga.
7. Investigue la señal de falla antes de culpar al rollo
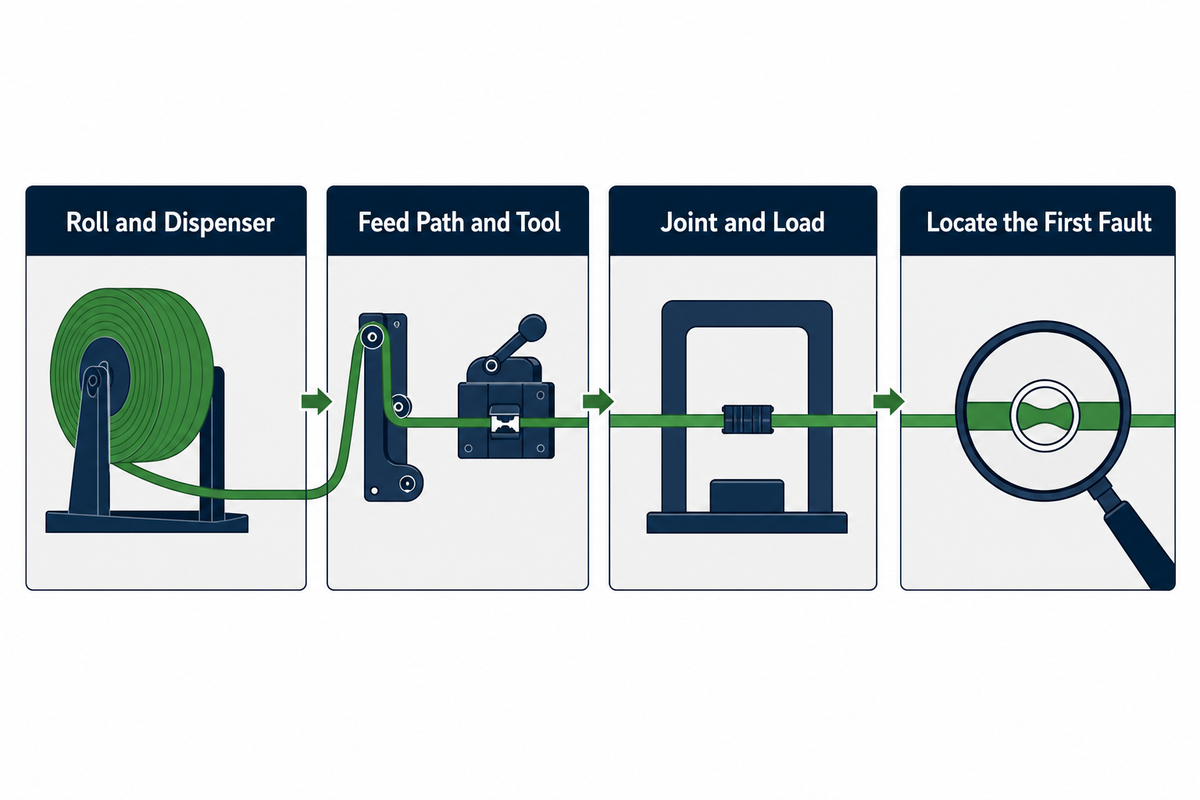
La solución de problemas funciona mejor cuando el equipo identifica dónde aparece la falla por primera vez y luego aísla un subsistema a la vez. Comience con el rollo y el dispensador, continúe por el recorrido de alimentación y la herramienta, y termine en la unión y la carga. Que una falla coincida en el tiempo con un rollo nuevo es una evidencia, no una prueba de la causa.
| Señal de falla | Revise primero | Luego aísle | Retenga el rollo cuando |
|---|---|---|---|
| La bobina se desarma o se enmaraña | Sujeción y freno | Sentido de desenrollado y daños del bobinado | Las capas se desplazaron antes del montaje controlado |
| La alimentación se interrumpe | Rozamiento de la bobina y estado de los bordes | Contaminación de las guías, acumulador o alimentador | El daño es visible antes del recorrido de alimentación |
| El fleje se deshilacha | Dónde aparecen las fibras por primera vez | Alineación de las guías y puntos de contacto desgastados | El fleje desenrollado ya presenta daños en los bordes |
| El fleje se tuerce | Orientación del extremo inicial | Recorrido por las guías y sentido de la bobina | La bobina no puede desenrollarse en el sentido requerido |
| La tensión varía | Movimiento del freno o del brazo compensador | Calibración de la herramienta y compresión de la carga | La forma de la bobina produce variaciones repetibles del arrastre |
| La unión se abre | Configuración y superposición de la unión | Estado de la herramienta, superficie y tensión | Existe contaminación verificada o incompatibilidad del perfil |
| La bobina se telescopa | Fotos de recepción | Estado del almacenamiento, la manipulación y el bobinado | La forma impide una sujeción segura y estable |
| La falla sigue a un rollo | Repita la prueba con un rollo de referencia controlado | Registros de lote, máquina, operador y hora | La falla se repite con el rollo y desaparece con el rollo de referencia |
Una comparación controlada es más confiable que una impresión. Mantenga constantes el ajuste de la máquina, la herramienta, la carga y el operador; cambie solo el rollo sospechoso cuando el procedimiento de las instalaciones lo permita. Si la falla permanece, probablemente el rollo no era la única causa. Si la falla sigue al rollo, póngalo en cuarentena y conserve las fotos, los datos de la etiqueta y una muestra.
8. Calcule el uso del rollo y establezca un cambio trazable
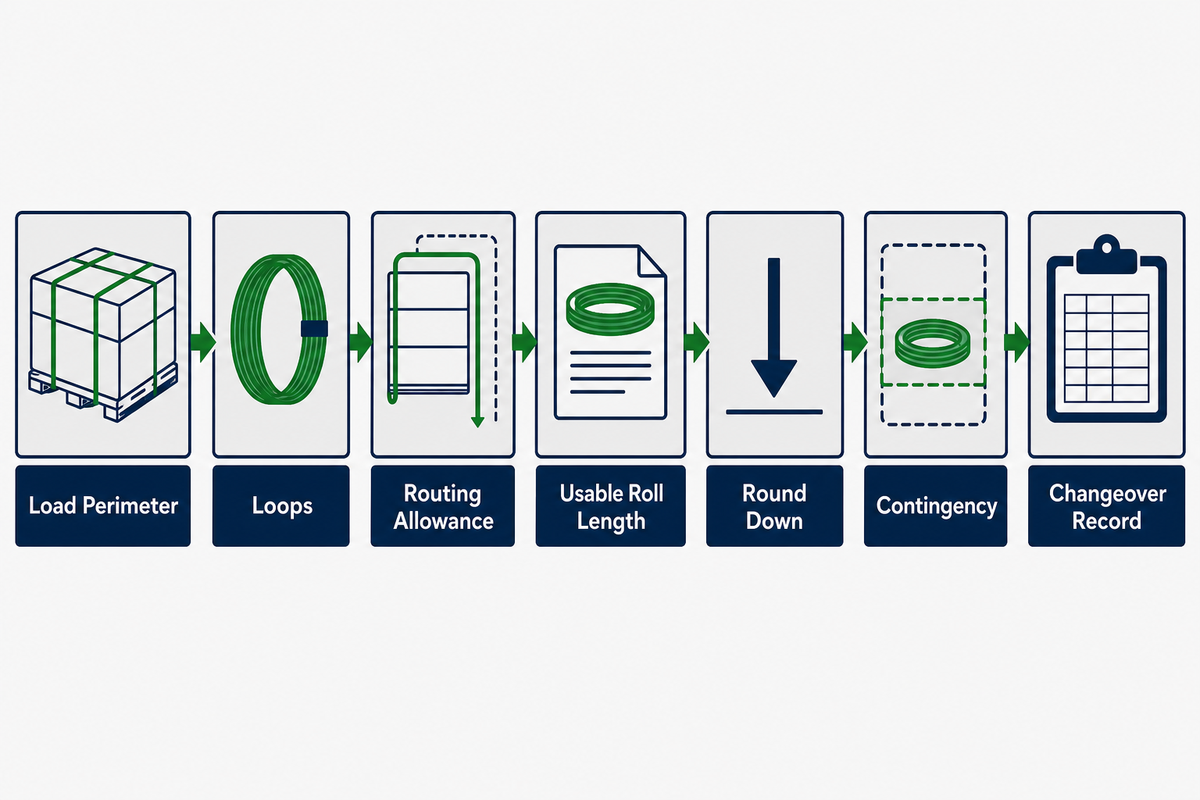
La planificación del rollo comienza con un cálculo transparente de la longitud y luego convierte la estimación en un punto de activación del cambio y un registro trazable. Use el perímetro real de la carga, la cantidad de vueltas, el margen de recorrido y la longitud utilizable del rollo de su proceso liberado. Redondee hacia abajo a cargas completas y mantenga un margen para arranques, muestras y desperdicios.
Fórmula de consumo
Fleje por carga = vueltas × (perímetro de la carga + margen de recorrido)
Cargas completas por rollo = longitud utilizable del rollo ÷ fleje por carga, redondeado hacia abajo
Ejemplo práctico: convierta la longitud de un rollo en un plan de turno
Suponga que una carga ilustrativa usa 2 vueltas, tiene un perímetro medido de 4.8 m y necesita 0.4 m de margen de recorrido y unión por vuelta. El fleje por carga es 2 × (4.8 + 0.4) = 10.4 m. Si la longitud utilizable del rollo es 1,200 m, entonces 1,200 ÷ 10.4 = 115.38, por lo que debe planificar como máximo 115 cargas completas antes de aplicar el margen de contingencia. Sustituya cada dato por información validada de la planta; estas cifras son un ejemplo, no una especificación de los rollos de UD Packaging.
| Campo del registro | Por qué es importante | Dato mínimo |
|---|---|---|
| Proveedor y lote | Agrupa materiales relacionados | Valor de la etiqueta |
| ID del rollo | Distingue una bobina del resto del lote | Referencia única del rollo |
| Perfil y núcleo | Confirma el formato instalado | Descripción aprobada |
| Máquina o dispensador | Identifica el recorrido del equipo | ID del activo |
| Hora de instalación | Define el período de exposición | Fecha y hora |
| Operador | Facilita el seguimiento | Nombre o ID |
| Resultado de la primera unidad | Demuestra el estado de liberación | Aprobar, retener o rechazar con el motivo |
| Uso | Mejora la planificación futura | Cargas o longitud medida |
| Falla y muestra | Conserva las evidencias | Falla, hora y disposición de la muestra |
Conclusión clave
La identidad de la etiqueta del rollo inicia la trazabilidad; el resultado de la primera unidad y el registro del cambio la vuelven útil cuando producción necesita distinguir posteriormente entre causas relacionadas con el material, el equipo y la carga.
Preguntas frecuentes sobre rollos de fleje PET
¿Para qué se utiliza un rollo de fleje PET?
Los rollos de fleje PET suministran fleje de poliéster para cerrar, reforzar, agrupar, unitarizar y paletizar cargas, pero únicamente como parte de una combinación liberada de rollo, herramienta, unión y diseño del paquete.
La aplicación correcta depende del perfil del fleje, el método de unión, el equipo y el diseño completo del paquete. Use el rollo únicamente dentro de la combinación liberada de material, herramienta y carga, y luego verifique el primer paquete. Para consultar un marco más amplio que abarque la especificación del material, la comprobación de la unión y la calificación del proveedor, vea la guía de especificación y pruebas del fleje PET.
¿El tamaño del rollo de fleje PET es igual al tamaño del núcleo?
No. El tamaño del fleje describe el perfil, mientras que las dimensiones del núcleo y la bobina describen el montaje y el desenrollado. Registre ambos, porque la coincidencia del ancho no demuestra que el rollo sea compatible con el dispensador.
Registre ambos conjuntos de valores antes de la liberación. El ancho y el espesor del fleje describen el material que pasa por la herramienta, mientras que el diámetro interior del núcleo, el ancho de la cara, el diámetro exterior y el peso de la bobina describen cómo se asienta el rollo en el portabobina. Aunque el ancho coincida, pueden producirse fallas si la bobina no encaja o no se desenrolla correctamente.
¿Cómo debe almacenarse un rollo de fleje de poliéster?
Almacene cada rollo identificado en condiciones limpias y ordenadas, protegido contra impactos y contaminación, y con la orientación y el método de apilamiento exigidos por el proveedor. Mantenga la etiqueta adherida y siga sus instrucciones de acondicionamiento.
Mantenga vinculadas las identidades del lote y el rollo, aplique el control de primeras entradas, primeras salidas y genere un registro de devolución al inventario para cada rollo parcial. Proteja los bordes y los núcleos durante los traslados internos. Cuando los entornos del almacén y la línea sean diferentes, siga una regla de acondicionamiento documentada. No invente límites universales de apilamiento, temperatura o tiempo cuando las instrucciones del proveedor sean la fuente que rige.
¿Por qué un rollo nuevo se alimenta de manera diferente?
Un rollo nuevo puede cambiar la geometría de la bobina, el estado de los bordes o el arrastre durante el desenrollado, pero la coincidencia temporal por sí sola no demuestra una falla del material. Localice la primera señal de falla antes de atribuir la causa.
Localice dónde comienza la falla y luego compare el rollo, el dispensador, el recorrido por las guías y la herramienta.
¿Cómo puedo saber si la falla fue causada por el rollo o por la herramienta de flejado?
Localice la primera falla visible, mantenga constantes las demás variables y haga una comparación controlada cambiando un solo rollo. Una falla que sigue al material es una evidencia; una que permanece apunta a otro componente.
Los daños visibles antes de la primera guía apuntan al rollo o al desenrollado. Los daños que comienzan en una guía apuntan a problemas de alineación, contaminación o desgaste. Una falla que solo afecta la unión requiere revisar el método de unión y la herramienta. Cuando el procedimiento lo permita, haga la comparación con un rollo de referencia conocido mientras mantiene constantes el ajuste de la máquina, la carga y el operador, y luego documente si la falla siguió al material.
¿Cuántas tarimas se pueden flejar con un rollo?
Calcule el fleje por carga a partir de la cantidad de vueltas, el perímetro medido y el margen de recorrido; luego divida la longitud utilizable del rollo entre ese valor y redondee hacia abajo a cargas completas.
Use el perímetro medido, la cantidad de vueltas y el margen de recorrido, con un margen de contingencia para arranques y desperdicios.
¿Cuándo debe ponerse en cuarentena un rollo de fleje PET?
Ponga en cuarentena un rollo cuando existan dudas sobre su identificación, los daños puedan afectar el montaje o el desenrollado, haya contaminación o falle la inspección de liberación de la primera pieza. Conserve la etiqueta, las fotografías y el registro del proceso.
Conserve la etiqueta, el comprobante de entrega, las fotografías, el registro de la máquina y del operador, la hora de la falla y una muestra retenida. Mantenga el rollo en una ubicación de retención controlada para impedir que vuelva a entrar en producción sin que se detecte. Solicite una decisión documentada sobre su disposición conforme a la especificación de compra o las instrucciones del proveedor, en lugar de aplicar una tolerancia sin fundamento después del incidente.
Especificaciones del producto y suministro
Utilice la página de soluciones de producto para confirmar las dimensiones, el grado, el formato de la bobina, los documentos y las opciones de suministro; después, incorpore los valores aprobados a su registro de recepción y cambio de formato.
Analice sus requisitos de rollos de fleje PETAlcance del método y de las fuentes
Esta guía sobre rollos de fleje PET distingue las decisiones de almacén y control de línea de la especificación comercial ya publicada en la página de producto de UD Packaging. Utiliza las declaraciones de alcance vigentes de ASTM e ISTA para delimitar la evidencia, evita establecer límites operativos universales y remite las preguntas sobre productos o la empresa al perfil de empresa oficial de UD Packaging. Escrito por Cherry.
Artículos relacionados
- Guía de fleje PET: cómo especificar, probar y homologar el sistema completo
- Cómo probar la resistencia de la unión del fleje e interpretar la falla
- Guía de herramientas de flejado: tensores, selladoras y máquinas
- Tipos de máquinas flejadoras y guía de compra
- Fleje PET frente a fleje de acero como sistema integral de sujeción de carga
Referencias y fuentes
- ASTM D3950-23: Especificación estándar para flejes no metálicos (y métodos de unión) ASTM International
- ASTM D4675-14a(2022): Guía estándar para la selección y el uso de materiales de flejado planos ASTM International
- Procedimientos de prueba de ISTA Asociación Internacional de Tránsito Seguro
- Introducción al diseño y las pruebas Asociación Internacional de Tránsito Seguro
- Manipulación y almacenamiento de materiales Administración de Seguridad y Salud Ocupacional
- Descripción general de las normas para papel y embalaje ASTM International