Comuníquese con UD Packaging Company

UD-PACKAGING // EXTRUSIÓN-DE-ALTA-RESISTENCIA // FLEJE-DE-PET // SYS.ONLINE // UD-PACKAGING // EXTRUSIÓN-DE-ALTA-RESISTENCIA // FLEJE-DE-PET // SYS.ONLINE //
Normas con certificación ISO
Fleje de PET
Fabricante de fleje de PET
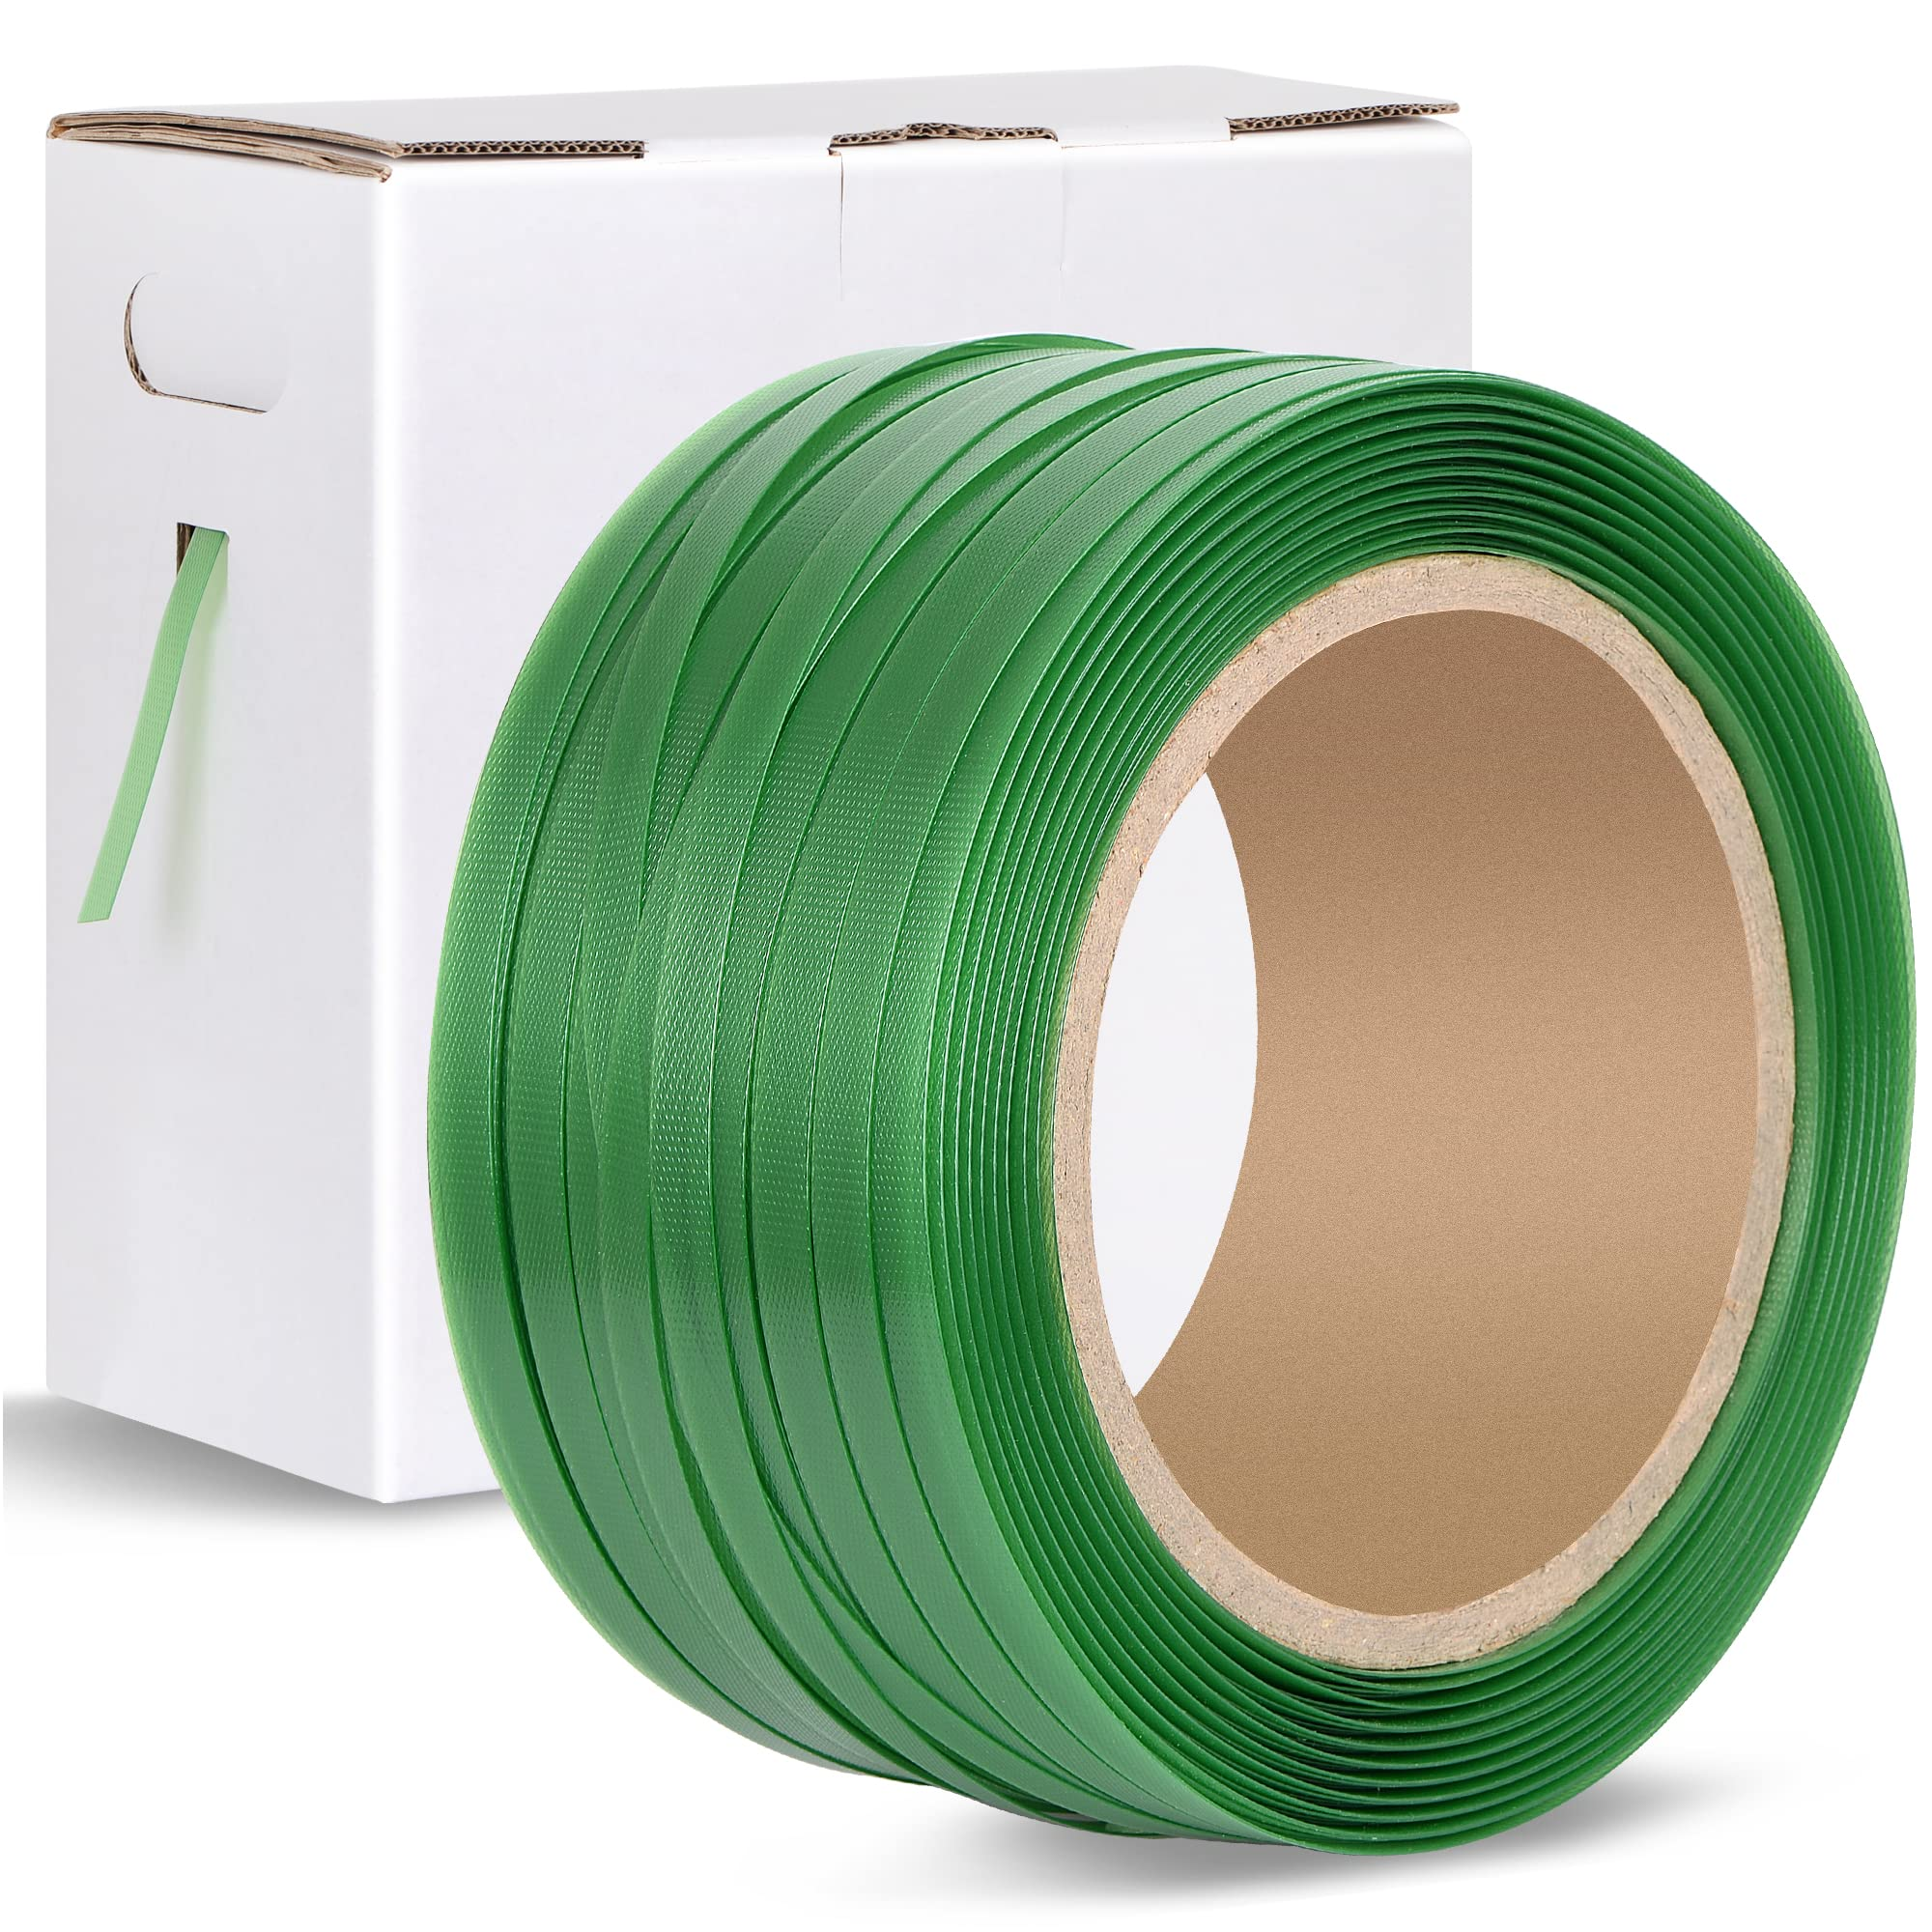
El fleje de PET es un fleje de poliéster extruido que se utiliza para agrupar y unitarizar cargas pesadas paletizadas —bobinas de acero, ladrillos, madera, bobinas de papel y módulos solares— cuando el fleje de acero puede oxidarse, marcar el producto o formar bordes afilados durante la manipulación. UD Packaging lo extruye en sus propias líneas en Jiangyin, China.
- Extruido en nuestras propias líneas
- Pedido mínimo de un palé
- Producción en 15-30 días hábiles
- Documentación del lote incluida
Solicitar cotización
Envíe la etiqueta del fleje actual, el modelo de la máquina o una foto clara si no tiene una especificación escrita.
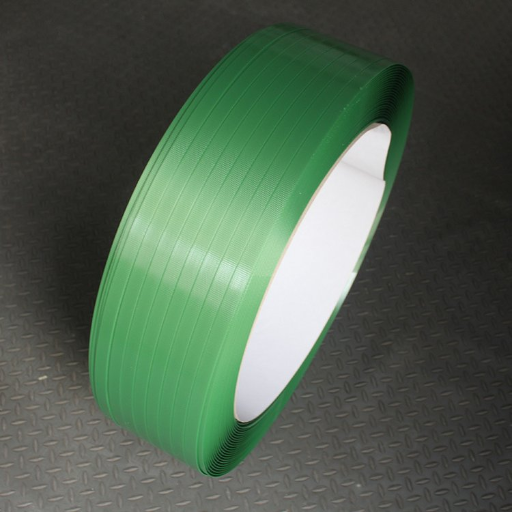
Extrusión premium
ISO 9001 / CERT
Garantía de calidad y datos del pedido de un vistazo
Fabricación
La extrusión, el estiramiento y el bobinado se realizan íntegramente en nuestras propias líneas; la producción del fleje no se subcontrata.
Ubicación
Nuestras líneas operan en Jiangyin, Wuxi, provincia de Jiangsu, China.
Métodos de ensayo
La resistencia a la tracción y el alargamiento a la rotura se ensayan conforme a GB/T 1040.1-2018 y GB/T 1040.3-2006.
Pedido mínimo
El pedido mínimo es de un palé completo por medida, aproximadamente 500-700 kg según el ancho del fleje.
Producción
Los lotes de producción se despachan en 15-30 días hábiles tras la confirmación del pedido.
Pago
El pago consiste en un anticipo del 30% por T/T y el saldo del 70% antes del envío; los pedidos inferiores a USD 1,500 se pagan por adelantado en su totalidad.
Capacidad de extrusión y estructura del fleje
Controlamos la cadena desde la granulación del PET hasta la extrusión, el estiramiento, la formación de la superficie y el bobinado. Esto es importante porque un fleje no se evalúa solo por el nombre de la resina: la uniformidad de la alimentación, la orientación, el enfriamiento y las condiciones de bobinado influyen en cómo avanza, se sella y mantiene la tensión.
Control de la producción
En la fábrica de UD Packaging, la granulación, la extrusión y el bobinado del PET se realizan internamente en nuestras líneas de producción. Un rollo que no corresponda al núcleo de la máquina, la trayectoria de alimentación, la superficie o el método de sellado resulta inutilizable, aunque el nombre de la resina sea correcto.
Preparación de la resina
El control de la humedad y la contaminación precede a la extrusión. El historial de procesamiento puede alterar la ductilidad, por lo que el contenido reciclado por sí solo no certifica la resistencia.
Extrusión y orientación
El fleje se forma, estira y orienta en sentido longitudinal. Gracias a la orientación, un fleje de poliéster puede combinar la resistencia a la tracción con una recuperación útil después del asentamiento de la carga.
Superficie y bobinado
El patrón de la superficie, la rectitud y el bobinado afectan la alimentación de la máquina y la formación de la soldadura. Confirmamos esos datos del pedido antes de la producción, en lugar de considerar que el ancho constituye toda la especificación.
Grados según el método de aplicación
Grado para máquina automática:
especifique el modelo de la máquina, el núcleo, la dirección de alimentación y el método de sellado.
Grado para herramienta a batería o neumática:
ajuste el ancho y el espesor del fleje al tensor y al cabezal de soldadura por fricción. Una herramienta neumática para fleje de PET debe verificarse con respecto al rango de fleje indicado.
Grado para herramienta manual:
confirme el tensor, la selladora, los sellos metálicos o las hebillas y el estado de los bordes de la carga.
Los sellos para fleje de PET y el dispensador de fleje de PET deben incluirse en la revisión de la línea cuando determinan la unión o la manipulación de la bobina.
Resina PET, fleje de PP y fleje de acero
El PET, el polipropileno y el acero resuelven distintos problemas de contención. La elección correcta depende de la rigidez y el asentamiento de la carga, el estado de los bordes, el almacenamiento, las normas de transporte, la inversión en herramientas y la resistencia del sistema completo de carga unitaria, no de una clasificación simplista de materiales.
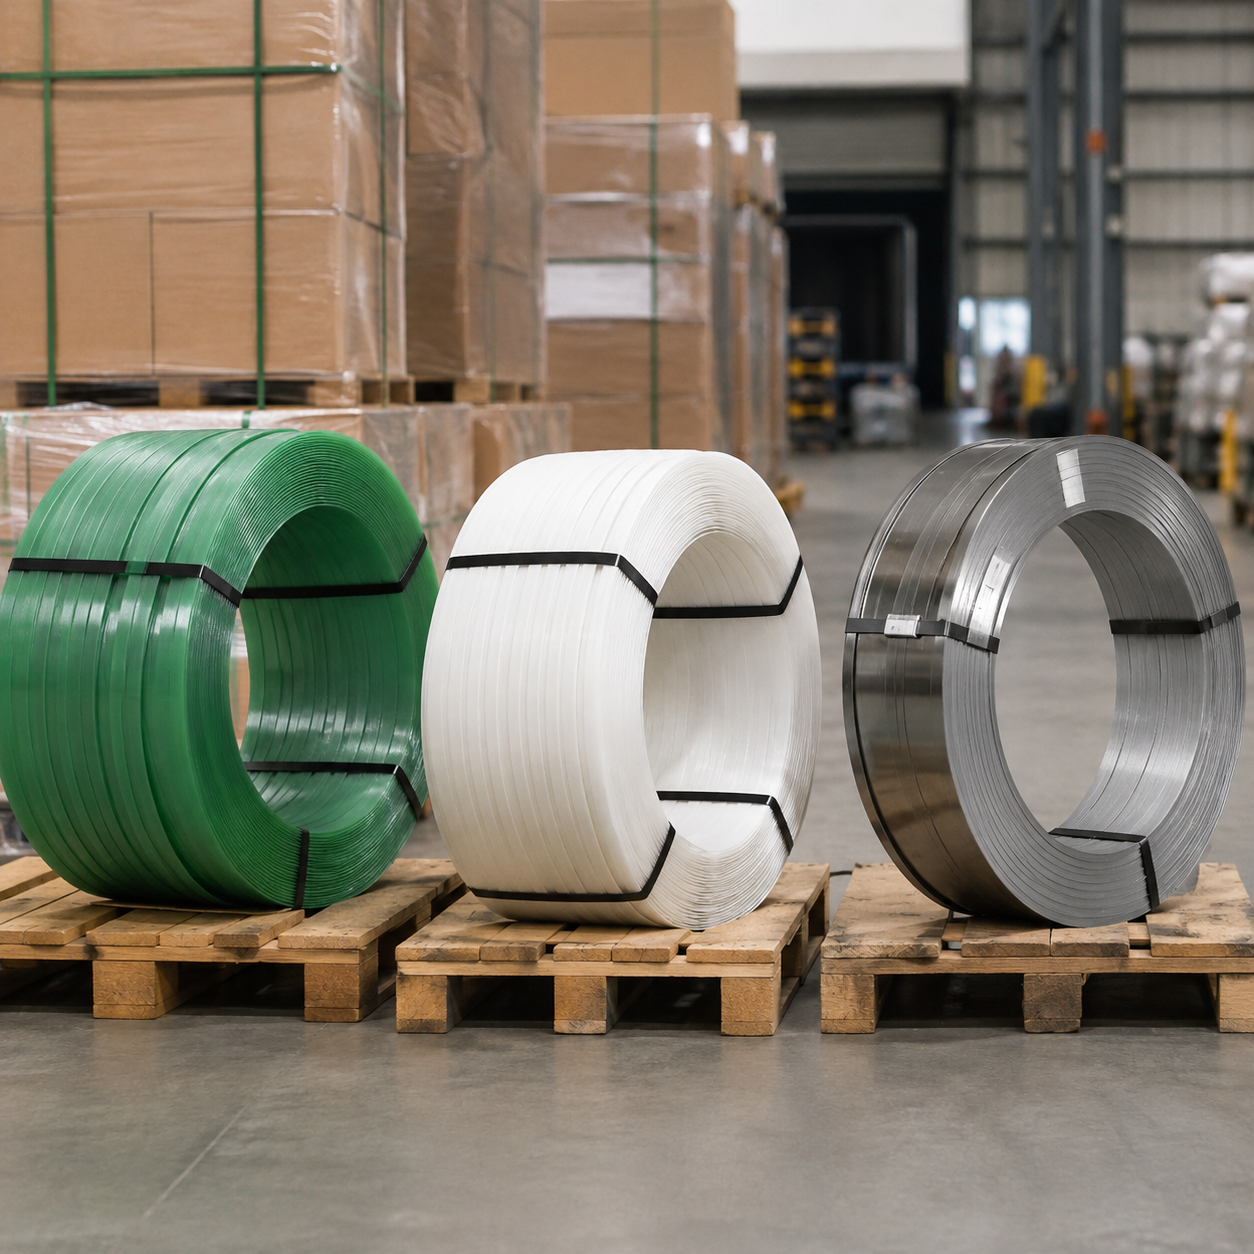
| Criterio de decisión | Fleje de PET | Fleje de PP | Fleje de acero |
|---|---|---|---|
| Mejor punto de partida | Cargas paletizadas medianas o pesadas que se asientan o necesitan mantener la tensión | Cajas y paquetes más ligeros con menor necesidad de tensión sostenida | Cargas rígidas, muy pesadas, calientes o sujetas a aprobación |
| Respuesta de la carga | El alargamiento y la recuperación permiten que el fleje acompañe cierta contracción de la carga | Una mayor elongación puede ser útil en paquetes más ligeros, pero puede reducir la tensión | La baja elongación mantiene ajustada una carga rígida, pero ofrece poca recuperación después del asentamiento |
| Bordes | Use protectores de bordes cuando las esquinas afiladas puedan mellar o partir el fleje plástico | Requiere protección contra bordes cortantes | Resiste mejor los cortes, pero los bordes afilados del fleje aumentan el riesgo durante la manipulación |
| Humedad | No se oxida | No se oxida | Puede necesitar protección contra la corrosión |
| Unión | Soldadura por fricción, termosellado o sello metálico especificado | Termosellado, soldadura por fricción, hebilla o sello metálico según el grado | Unión con sello, unión por muesca o herramienta sin sello según el sistema |
| Cambio de herramienta | Confirme el rango de tensión, la trayectoria de alimentación, el núcleo y el programa de soldadura | Confirme la configuración para PP y el rango de fleje de la herramienta | No se presupone que las herramientas para acero puedan utilizar PET |
01
Diagnóstico de fallas
Los compradores suelen culpar a la resistencia del fleje cuando una carga llega floja, pero esta no siempre es la causa. El rollo más barato no siempre es la mejor opción de sujeción, ya que el asentamiento, la unión, la herramienta y los bordes de la carga pueden determinar el resultado.
02
Regla de ingeniería de aplicaciones
Si una carga llega floja, revise el asentamiento, la formación de la unión, la configuración de la herramienta y los daños en los bordes antes de pasar directamente a una mayor resistencia a la rotura. Un rollo más resistente no puede corregir una soldadura deficiente ni un palé que se comprime.
03
Orden de inspección
Comience por la unión que falló. Luego revise la configuración de la herramienta. Finalice con el fleje y el registro de ensayos del lote.
Superficies lisas y gofradas según el método de sellado
La superficie es un dato funcional del pedido. Modifica el contacto en la trayectoria de alimentación y en la unión, por lo que un mismo ancho nominal puede comportarse de manera diferente en una soldadora por fricción, una máquina de termosellado o una selladora manual.
Superficie o unión
Criterio de selección
Datos para la solicitud de cotización
Fleje de PET liso
Una superficie lisa es adecuada para sistemas de soldadura por fricción cuando la herramienta es compatible con el material del fleje.
Modelo de la máquina, programa de soldadura y etiqueta del fleje actual
Fleje de PET gofrado
La textura modifica el contacto y el comportamiento de alimentación; se utiliza con sistemas compatibles de sellado térmico o por fricción.
Patrón de gofrado, foto de la superficie y método de sellado
Soldadura por fricción
El calor de la unión se genera mediante el movimiento rápido entre las caras superpuestas del fleje.
Marca y modelo de la herramienta, ajuste de tensión y tiempo de soldadura
Termosellado
Un elemento calentado funde las superficies superpuestas antes de que la presión forme la unión.
Modelo de la máquina, estado del calentador y muestra de la unión
Sello metálico o hebilla
La unión depende de la geometría del sello y de la calidad de la muesca o el engarce, no solo de la resistencia del fleje.
Tipo de sello, modelo de la selladora y foto del cierre
Especificación
Campos de especificación que determinan si el fleje sujeta la carga
Las cuatro formas en que una carga flejada se afloja
| Modo de falla | Propiedad o factor del sistema | Dato que debe verificarse |
|---|---|---|
| El producto se asienta y el lazo pierde tensión | Recuperación y tensión retenida | Alargamiento a la rotura, tensión retenida y compresión de la carga |
| Un impacto rompe el fleje | Resistencia a la rotura y absorción de energía | Valor ensayado del fleje, valor de la unión, masa del palé y ruta |
| Un borde mella o parte el fleje | Espesor, orientación y protección de bordes | Perfil de las esquinas, superficie, espesor y protector |
| La unión se abre o la máquina alimenta mal el fleje | Superficie, programa de la herramienta y compatibilidad dimensional | Ancho, espesor, núcleo, método de sellado y modelo de la máquina |
BS EN 13394 proporciona un marco para las dimensiones y propiedades físicas de los flejes no metálicos, mientras que el comprador y el proveedor pueden acordar dimensiones específicas para la aplicación. Las normas de sujeción de cargas también evalúan el sistema instalado bajo fuerzas direccionales; los valores de laboratorio del fleje son solo una parte de ese sistema.
Comparación de proveedores
Dos proveedores pueden publicar diferentes resistencias a la rotura para una misma medida nominal. El error consiste en tratar una escala de catálogo como una especificación de producto transferible; verifique la medida cotizada y el resultado del lote producido.
| Dato del pedido | Formato de referencia | Lo que debe proporcionar |
|---|---|---|
| Ancho | Los anchos de catálogo incluyen 9 / 11 / 12 / 15 / 16 / 19 / 25 / 32 mm (aproximadamente 0.35–1.26 in) | Ancho exacto de la herramienta o máquina |
| Espesor | Los flejes de catálogo abarcan aproximadamente 0.5–1.5 mm (0.020–0.060 in) | Etiqueta actual o espesor medido |
| Resistencia a la rotura | Resultado específico del producto en N y lbf; 1 lbf equivale a 4.448 N | Masa máxima del palé e impactos durante la manipulación |
| Alargamiento | Resultado ensayado específico del producto en %; regístrelo con la precisión acordada para el informe | Asentamiento de la carga, ruta y duración del almacenamiento |
| Núcleo | Los formatos habituales para máquinas incluyen 200 mm y 406 mm (16 in) | Diámetro del mandril y ancho del núcleo |
| Formato de la bobina | Registre la masa neta de la bobina en kg (lb) y la longitud en m (ft) | Límite del dispensador y objetivo de tiempo de cambio |
| Superficie | 2 opciones de pedido: lisa o gofrada | Trayectoria de alimentación y método de sellado |
| Unión | 4 métodos indicados: soldadura por fricción, termosellado, hebilla o sello metálico | Modelo de la herramienta y foto de una unión terminada |
| Plazo de producción | 15-30 días hábiles después de la confirmación del pedido | Fecha de llegada requerida y destino |
Utilice la especificación cotizada y el resultado del ensayo del lote producido como criterios de liberación del pedido.
Industrias que abastecemos y sus problemas de flejado
Suministramos fleje de PET, película stretch industrial, sellos y hebillas para fleje, y máquinas flejadoras manuales, semiautomáticas y totalmente automáticas mediante un solo proveedor. La siguiente lista de aplicaciones refleja las industrias que abastecemos; cada una requiere su propia revisión de la carga y las herramientas.
Acero y aluminio
La gran masa y los bordes afilados hacen que la resistencia al desgarro, la resistencia a la rotura y la protección de los bordes sean prioritarias.
Energía solar fotovoltaica
Las superficies de los módulos y marcos necesitan sujeción sin marcas de óxido ni rayones causados por bordes metálicos.
Ladrillos y materiales de construcción
Las esquinas abrasivas, el almacenamiento al aire libre y las pilas inestables hacen que los daños superficiales aparezcan rápidamente.
Madera y productos de madera
Los cambios de humedad modifican las dimensiones del paquete, por lo que mantener la tensión es importante después del despacho.
Bobinas de papel
Una tensión local excesiva puede dañar un borde blando o aplastar un núcleo, mientras que una tensión insuficiente permite el movimiento.
Fibra química y algodón
Las pacas comprimidas se recuperan después del embalaje y ejercen una exigencia sostenida sobre el lazo y la unión.
Agricultura y alimentos
La manipulación limpia y la ausencia de óxido son importantes junto con la contención de la carga.
Electrónica
La protección de la superficie y un ajuste controlado de la tensión son más importantes que la fuerza máxima.
Tabaco y cajas de cartón
La unitarización ordenada y la alimentación confiable de la máquina son las principales preocupaciones con cargas más ligeras.
Cuándo el fleje de PET es una elección incorrecta
El PET y el acero no son intercambiables. El PET no es un sustituto cuando el plan de carga especifica un producto aprobado concreto. Las altas temperaturas o los bordes cortantes sin protección pueden hacer que el PET sea una elección incorrecta.
Situación
Por qué el PET puede resultar contraproducente
Mejor paso siguiente
Es obligatoria la aprobación ferroviaria específica del producto
La aprobación corresponde al producto de flejado y a la aplicación indicados, no al poliéster como categoría.
Utilice exactamente el producto aprobado que figura en el plan de carga.
El material caliente entra en contacto con el fleje
El calor puede modificar el comportamiento del polímero o dañar la unión.
Aísle el fleje del calor o evalúe el acero u otro método de sujeción.
Los bordes afilados y sin protección soportan la carga
Un corte o una muesca puede iniciar una rotura antes de alcanzar la resistencia nominal a la rotura.
Añada una protección de bordes diseñada para la aplicación o seleccione un sistema certificado para ese tipo de borde.
La línea existente no puede alimentar ni soldar PET
Cambiar de material sin validar las herramientas puede sustituir los problemas de manipulación del acero por atascos y uniones débiles.
Pruebe primero la muestra gratuita en la máquina real y revise la configuración de las herramientas.
Herramientas y guías interactivas sobre fleje de PET
Generador de ficha de especificaciones para fleje de PET
Ingrese únicamente los datos que conozca. Los campos en blanco permanecen marcados para que el proveedor los revise; la herramienta nunca introduce valores predeterminados de resistencia, ancho o núcleo.
Explorar la herramienta
Guía para elegir entre fleje de PET, PP o acero
Esta pantalla ayuda a delimitar el material y el proceso de prueba. No calcula la resistencia del producto ni sustituye un diseño de sujeción de carga.
Explorar la guía
Estimador de cambios y manipulación de bobinas
Utilice su propio consumo mensual y la masa de la bobina. El resultado muestra la frecuencia de manipulación y el tiempo de cambio; no presupone ningún formato de bobina de UD.
Explorar el estimador
FLEJE DE PET
Preguntas frecuentes sobre fleje de PET
Información clave
¿Qué significa PET en los flejes?
01PET significa tereftalato de polietileno, un poliéster. En los flejes, la resina se extruye y orienta para formar una banda estrecha destinada a contener cargas.
Sí. El fleje de PET y el fleje de poliéster describen la misma familia de polímeros, aunque para comprarlo también se deben especificar el ancho, el espesor, la superficie, el núcleo, la resistencia y el alargamiento.
El cintado y el flejado suelen referirse a la misma operación de embalaje. No obstante, el nombre del material es importante porque los flejes plásticos, los cordones, los flejes de PET y el acero utilizan herramientas y uniones diferentes.
El PP es un punto de partida para cajas y paquetes más ligeros. El PET ofrece mayor tensión retenida para cargas paletizadas exigentes, pero la elección final debe ser compatible con la compresión de la carga, la herramienta, la unión y la ruta.
Considere el PET cuando la carga esté dentro de los límites del diseño ensayado del fleje y la unión, sea importante mantener la tensión y se quieran evitar el óxido o los bordes metálicos afilados. Mantenga el acero o una alternativa aprobada cuando lo exijan el calor, los bordes cortantes o una especificación de transporte.
La superficie modifica la alimentación y el contacto en la unión. Adapte el material liso o gofrado al método de sellado y confírmelo mediante una prueba en la máquina.
El pedido mínimo es de un palé completo por medida, aproximadamente 500-700 kg según el ancho del fleje.
Hay muestras gratuitas disponibles para realizar pruebas con su propio tensor, sellador o máquina flejadora antes de comprometerse con un pedido de producción.
Los pedidos de producción se envían en un plazo de 15-30 días hábiles tras la confirmación del pedido. El pago consiste en un depósito del 30% mediante T/T y el saldo del 70% se liquida antes del envío; los pedidos inferiores a USD 1,500 se pagan por adelantado en su totalidad.
Con su pedido se incluyen un informe de ensayo del lote producido, una SDS, las declaraciones RoHS y REACH y un Certificado de Origen, cuya validez para su mercado de destino se confirma al realizar el pedido.
Comience por comparar la resistencia a la rotura comprobada, la elongación, la tensión retenida, el método de unión y el estado de los bordes. Las dimensiones del fleje plástico por sí solas no determinan la elección, y un fleje plástico para cargas metálicas también requiere una herramienta, una unión y un protector compatibles.