Comuníquese con UD Packaging Company

Flejar una tarima es un proceso controlado que comienza con una especificación aprobada de unitización de la carga, una tarima en buen estado y una carga debidamente apoyada. Pase el fleje especificado por el recorrido definido, proteja los puntos de contacto vulnerables, utilice la herramienta y la unión compatibles y, luego, inspeccione la tarima antes de moverla y nuevamente cuando se cumplan los criterios definidos de manipulación o almacenamiento. La verificación final es una revisión del operador, no una prueba del desempeño durante la distribución. Esta guía se centra en la aplicación, la observación, el diagnóstico y el retrabajo; no elige el sistema de flejado por usted.
Respuesta breve: Prepare la tarima y la carga, confirme la combinación aprobada de fleje, unión y herramienta, pase el fleje, proteja los bordes, aplique el ajuste validado, complete la unión, inspeccione cinco zonas y registre una decisión interna de liberación, retrabajo o revalidación. Deténgase si la tarima, la carga, el equipo o la especificación no son seguros o no están definidos.
Alcance antes del primer paso
Este es un procedimiento de unitización de tarimas. No es un método de sujeción para vehículos, una verificación del cumplimiento normativo de materiales peligrosos, una prueba estructural ni una instrucción de izaje. El flejado estándar para transporte no es un equipo de izaje. Siga la especificación de embalaje aprobada, las instrucciones del fabricante de la herramienta, las normas aplicables y el programa de seguridad del sitio.
Qué debe lograr el flejado de tarimas antes de comenzar
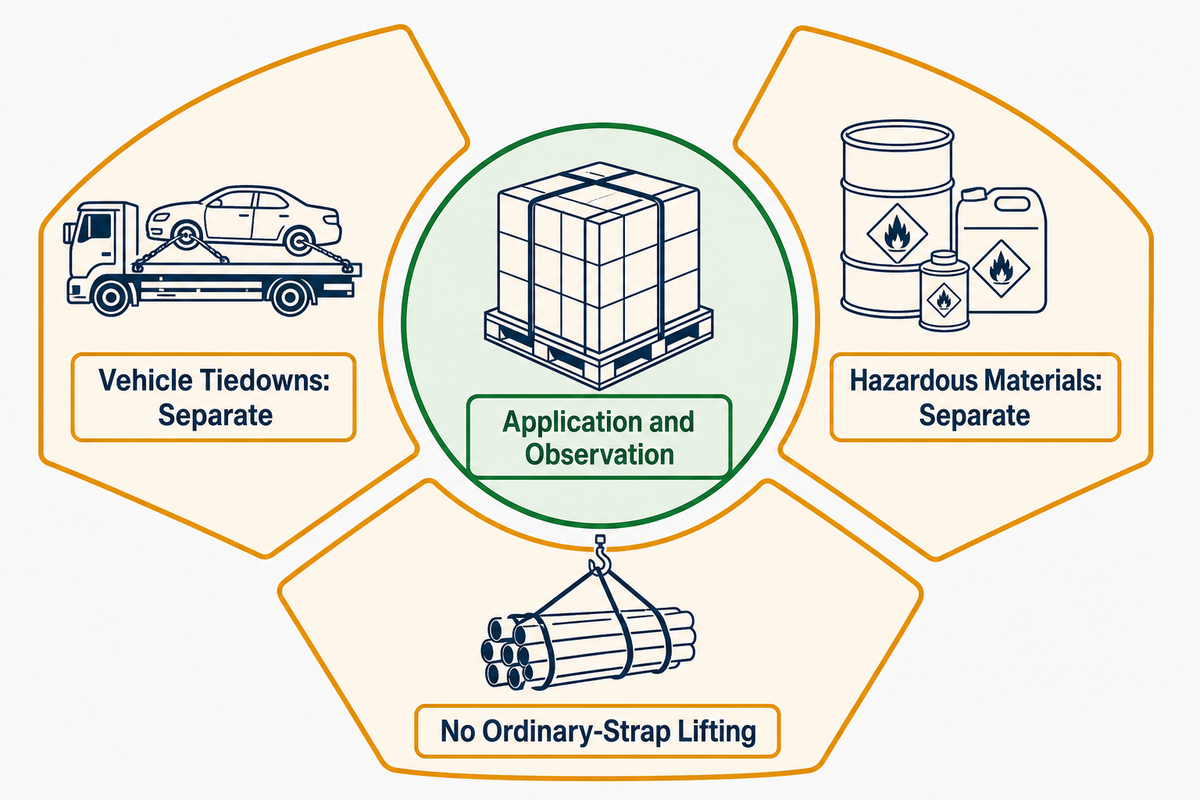
El flejado de tarimas puede dar cohesión a una pila y unirla a la tarima, pero no puede certificar una tarima dañada, una disposición sin apoyo adecuado ni condiciones de envío desconocidas. Antes de comenzar el trabajo, defina la especificación aprobada de unitización y los límites de este procedimiento: aplicación y observación, no validación del transporte, el izaje ni el cumplimiento normativo.
Un artículo del NIST publicado en 2011 a partir del taller PerMIS de 2010 explica que la envoltura y el flejado pueden mantener unida una pila mixta y sujetarla a la tarima. Este antiguo ejemplo de mecánica corrige una exageración común: la carga no tiene que contar con toda su cohesión final antes de que el fleje la toque. No se presenta como una norma operativa vigente. Aun así, el flejado no puede reparar una tabla de cubierta agrietada, un producto sin apoyo adecuado ni una disposición que exceda el uso nominal de la tarima.
OSHA 1910.176(b) exige que los materiales almacenados en niveles sean estables y estén asegurados contra deslizamientos o derrumbes. Utilice este requisito como criterio para detener el trabajo, no como fórmula para determinar la cantidad de flejes. La cantidad necesaria de vueltas de fleje y su recorrido deben figurar en la especificación aprobada. La liberación desde la estación conforme a esta guía no autoriza el almacenamiento en niveles; la altura de apilamiento, el bloqueo, el entrelazado y la disposición de almacenamiento requieren su propio plan aprobado.
En el caso de embalajes regulados de madera maciza que ingresen a Estados Unidos o transiten por el país, la liberación desde la estación no determina que sean aptos para la importación. APHIS indica que el material de embalaje de madera regulado debe cumplir los requisitos aplicables de tratamiento y marcado de la NIMF 15. Confirme la norma fitosanitaria y los registros específicos del destino con el área responsable del cumplimiento normativo; esta guía no valida el tratamiento ni aprueba una marca IPPC.
No exceda estos límites: las sujeciones de vehículos de FMCSA se rigen por reglas distintas de carga de trabajo y cantidad. Los embalajes y sobreembalajes de materiales peligrosos tienen obligaciones independientes de marcado, etiquetado, embalaje y colocación de carteles. Los flejes comunes para transporte no deben utilizarse para izar.
Solo un sistema de izaje diseñado por separado puede utilizar flejes con capacidad nominal conforme a una norma que lo permita expresamente; este artículo no proporciona ningún método de izaje.
ASTM D3950-23 se cita aquí únicamente para los flejes no metálicos y sus métodos de unión. No establece requisitos para los flejes de acero. ASTM D4675 es la guía de aplicación más amplia para flejes de acero y no metálicos, aunque también exige una revisión específica de cada situación y pruebas por parte del usuario.
Confirme el fleje, la unión, las herramientas y las condiciones para detener el trabajo
Comience únicamente cuando la especificación de embalaje identifique el fleje, la unión, la herramienta, la protección de bordes, la disposición del recorrido, el valor de ajuste o método de control y los criterios de aceptación. Compruebe que todos los elementos coincidan antes de activar una estación manual, a batería, neumática, semiautomática o automática. Una combinación no definida exige detenerse para realizar una revisión técnica, no improvisar.
Los peligros que se presentan a continuación son ejemplos, no un inventario completo de riesgos. Antes del trabajo, la persona competente o calificada designada por el empleador debe evaluar la carga real, el área de trabajo, el suministro de material, el equipo, las fuentes de energía, el tránsito, el acceso, la atmósfera, la exposición eléctrica y la tarea de manipulación manual conforme a los programas aplicables del sitio. Si esa evaluación no ha contemplado alguna condición presente en la estación, deténgase en lugar de interpretar su ausencia en esta guía como permiso para continuar.
Este artículo no constituye capacitación ni autorización para operadores. Solo el personal que el empleador haya capacitado adecuadamente y evaluado como competente para la herramienta, máquina, tarea, peligros y precauciones específicos puede realizar o supervisar el trabajo; las normas del sitio determinan cualquier autorización adicional. HSE indica que todas las personas que utilicen equipos de trabajo deben recibir capacitación de seguridad adecuada sobre métodos, riesgos y precauciones. Un registro de OSHA describe el caso de un trabajador con aproximadamente 2 hr de capacitación cuyo brazo fue aplastado en una flejadora durante su ciclo.
- Fleje: confirme el material, el ancho, el espesor o grado, la identificación del lote y el estado aprobado.
- Unión: confirme el sello, la hebilla, el clip o el programa de unión soldada especificado y su fleje compatible.
- Herramienta: confirme el tensor, la selladora, la cortadora, la herramienta a batería o la flejadora de tarimas aprobados.
- Protección: prepare las cantoneras, los protectores de esquinas, la lámina superior, la capa antideslizante u otro control de interfaz definido que se requieran.
- Seguridad: use el equipo de protección personal requerido y verifique los resguardos, las paradas de emergencia, el espacio libre de trabajo y el procedimiento de aislamiento.
- Registro: tenga en la estación la especificación de embalaje vigente, las instrucciones del equipo y el formulario de defectos y disposición.
Si la herramienta aprobada utiliza una batería de litio, inspeccione el paquete especificado, el cargador y la herramienta antes de usarlos o cargarlos, de acuerdo con el procedimiento del fabricante y del empleador. El boletín informativo de OSHA menciona los impactos, el aplastamiento, las perforaciones, la temperatura y la carga inadecuada como mecanismos de daño, y la hinchazón, las grietas, los silbidos, las fugas, el aumento de temperatura o el humo como señales de falla. No utilice ni cargue un paquete sospechoso; despeje la zona de exposición y siga el plan de emergencias e incidentes con baterías del sitio. Esta guía no establece cómo manipular, almacenar, extinguir ni desechar una batería defectuosa.
Para una herramienta o estación neumática, verifique antes de presurizar que la manguera y las conexiones estén diseñadas para la presión y el servicio especificados, se encuentren en el estado aprobado y estén aseguradas conforme al procedimiento del sitio. OSHA 1910.243(b)(2) establece el requisito de idoneidad para la presión y el servicio; una citación grave de 2025 documenta el posible latigazo de una manguera debido al uso de abrazaderas inadecuadas. No active una conexión improvisada, dañada, con fugas o en movimiento, y mantenga a las personas fuera de su posible trayectoria de latigazo. Aísle cualquier falla conforme al procedimiento aprobado en lugar de sujetar la manguera.
Regla para mantener las manos alejadas
Mantenga los dedos fuera del espacio debajo del fleje y alejados de la trayectoria de tensado antes de activar la herramienta. Un registro de accidente de OSHA describe la amputación de la punta de un dedo después de que una persona colocara los dedos entre un fleje plástico y un canal de la carga antes de que una herramienta a batería lo tensara.
Nunca utilice un fleje de embalaje como asidero o punto de sujeción para tirar, arrastrar, girar o cambiar de posición una tarima, caja o producto. Un registro de OSHA describe el caso de un trabajador que utilizó bandas metálicas como asideros para arrastrar una caja; una banda se rompió y el trabajador trastabilló de 5 a 6 ft antes de caer aproximadamente 4 ft y sufrir múltiples fracturas. Utilice en su lugar el método de manipulación de materiales aprobado por el sitio; esta guía no lo selecciona.
Un fleje tensado intacto puede fallar sin que se corte deliberadamente. Considere su trayectoria probable de retroceso o proyección como una zona de exclusión durante la aplicación, la manipulación, la inspección y cualquier acercamiento posterior a la liberación; nunca coloque el rostro, el cuello ni el cuerpo en línea con el fleje o la unión. OSHA registra el caso de una banda que se rompió al caer una bobina de acero de 23,000 lb y que golpeó y mató a un trabajador. Si algún daño, el movimiento de la carga, la pérdida de apoyo o una unión dudosa altera esa trayectoria, despeje el área y aplique la respuesta aprobada del sitio en lugar de acercarse para inspeccionar.
Antes de comenzar a pasar o tensar el fleje, establezca la zona de exclusión definida por el sitio alrededor del área de trabajo activa y sepárela del tránsito simultáneo de montacargas u otros equipos de manipulación de cargas. HSE indica que las áreas de carga y descarga deben mantenerse libres de otros vehículos y de personas innecesarias. OSHA documenta un accidente mortal en un área de flejado, en el que un montacargas que pasaba derribó sucesivamente rollos de papel de 2,300 lb. Deténgase si un vehículo o una carga en movimiento entra en la zona; reanude el trabajo únicamente después de que el control de tránsito del sitio haya restablecido la separación.
Cuando el flejado, la inspección o el retrabajo se realicen sobre o junto a un remolque, la plataforma de un vehículo o un muelle de carga, también se debe impedir que el propio vehículo se mueva mediante los controles del sitio. HSE identifica la salida prematura del vehículo y el desplazamiento gradual del remolque causados por los impactos del equipo de manipulación; cualquiera de estas situaciones puede abrir un espacio en el muelle o desplazar una rampa. No comience ni continúe hasta que la evaluación de riesgos y el sistema aprobado de retención, señalización o trabajo del sitio controlen el vehículo, al conductor y al equipo de manipulación. Esta guía no selecciona calzos, dispositivos de retención, señales ni procedimientos de muelle.
Inmovilizar el vehículo no hace que sea seguro permanecer de pie sobre él o sobre la plataforma de carga. HSE incluye específicamente el acceso del personal a la plataforma de carga de un vehículo durante la carga, la descarga o el trabajo con cargas desplazadas en sus directrices sobre riesgos de seguridad de la carga y recomienda evitar el acceso al remolque cuando sea posible. No pase ni tense flejes cerca de un borde expuesto de un vehículo, remolque, muelle o andén de carga, a menos que el sistema de trabajo en altura aprobado del sitio contemple el acceso, la prevención de caídas, el calzado, la supervisión y el rescate para la tarea. Esta guía no elige esos controles.
Detenga el trabajo si hay una cuchilla expuesta o un punto de atrapamiento, un movimiento inesperado, una carga inestable o que cae, un atasco que podría liberarse repentinamente o energía neumática o hidráulica almacenada. Cuando despejar un atasco pueda exponer a un trabajador a la activación, la puesta en marcha o la energía almacenada inesperadas, OSHA 1910.147 considera el desatasco como una actividad de mantenimiento dentro de su alcance. Solo un empleado autorizado puede proceder conforme al programa de control de energía aplicable del empleador después de aislar todas las fuentes de energía y verificar la desenergización; las instrucciones del fabricante no sustituyen ese programa. OSHA documenta un caso mortal en el que una flejadora automática atascada completó parcialmente un ciclo mientras su operador intentaba corregir el problema. Nunca introduzca la mano a través de un resguardo ni incluya una anulación improvisada en las instrucciones de flejado de tarimas.
La clasificación del área de trabajo establece una condición independiente para detenerse antes del arranque. HSE advierte que la electricidad puede generar superficies calientes o chispas capaces de encender una atmósfera explosiva donde haya gases, vapores, neblinas, aerosoles o polvos; sus directrices de mantenimiento también identifican las descargas estáticas y las herramientas que no son resistentes a las chispas como fuentes de ignición. No comience el flejado manual o motorizado en ese lugar hasta que la autoridad responsable del sitio haya evaluado el área y aprobado las herramientas, los materiales, los controles y el método. Esta guía no clasifica el área ni determina la idoneidad del equipo.
Los flejes conductores de acero establecen una condición independiente para detenerse por riesgo de contacto eléctrico. OSHA 1910.333 exige protección contra el contacto directo e indirecto cerca de equipos o circuitos energizados y aborda específicamente los materiales conductores próximos a partes energizadas expuestas. No transporte, alimente, jale ni pase flejes de acero por lugares donde el material o el trabajador puedan entrar en contacto con un conductor o una parte de un circuito energizados y expuestos. Deténgase hasta que la autoridad eléctrica responsable del sitio haya eliminado o controlado la exposición conforme al programa de seguridad eléctrica aplicable; esta guía no establece una distancia de aproximación, un método de desenergización ni un procedimiento de trabajo con equipos energizados.
No ingrese a un contenedor de carga cerrado para realizar tareas de flejado, inspección o retrabajo hasta que la autoridad responsable del sitio haya completado la evaluación aplicable de espacios cerrados o confinados y haya autorizado el espacio conforme a su sistema de trabajo seguro. HSE RR1178 informa que los contenedores de carga pueden acumular fumigantes, monóxido de carbono, otras sustancias tóxicas o niveles de oxígeno peligrosamente bajos, con el consiguiente riesgo de asfixia o problemas de salud. Este riesgo puede existir sin una atmósfera explosiva. La guía no proporciona ningún procedimiento de ingreso, ventilación, pruebas atmosféricas, protección respiratoria o rescate.
El retrabajo y el retiro de flejes requieren sus propios controles de energía almacenada. Las directrices de OSHA para astilleros advierten que cortar una banda tensada puede hacer que los extremos salten hacia la persona que corta o hacia trabajadores cercanos. Considere ese documento como prueba del mecanismo de retroceso, no como un método específico para cortar flejes de tarimas. Antes de cortar, aleje a las personas cercanas, evalúe hacia dónde pueden desplazarse ambos extremos y siga el procedimiento de retiro aprobado con la protección ocular y de manos especificada. Mantenga los tramos cortados fuera de pisos, pasillos, muelles y vías de acceso a remolques y, luego, retírelos conforme al procedimiento de orden y limpieza del sitio.
Antes de cortar o aflojar cualquier fleje, verifique conforme al plan de retiro aprobado que el producto tenga un apoyo independiente, sea estable y no se expanda, desenrolle, ruede, se separe ni pierda apoyo cuando se libere la sujeción. OSHA registra un caso mortal en el que una bobina de alambre de acero se soltó al retirar el flejado y otro en el que se cortó la última de 4 bandas de una bobina de aproximadamente 3 toneladas. Estos hechos establecen la necesidad de verificar la energía del producto y su apoyo, no un método de retiro. Si la estabilidad depende de la última banda o se desconoce la energía liberable de la carga, deténgase y solicite que personal calificado del sitio la asegure mediante un procedimiento diseñado para ese fin.
El retroceso no es el único peligro durante el retiro. Un registro de una muerte de OSHA informa que una envoltura plástica o un fleje de bulto cortados aparentemente se engancharon en una tarima adyacente apilada a dos niveles y la derribaron. Antes de cortar o retirar el material, aísle el trabajo de las cargas adyacentes y apiladas, controle los tramos sueltos para que no se enganchen en otra carga y deténgase si no puede establecer un espacio libre.
Pasar el fleje manualmente puede exigir inclinarse, estirarse y adoptar posturas incómodas repetidamente, mientras que preparar o sustituir un rollo de suministro constituye una tarea de levantamiento independiente. La herramienta electrónica para la industria de la impresión de OSHA señala que la envoltura automática de tarimas y el flejado automático pueden reducir los movimientos repetitivos y las posturas incómodas. En una evaluación de almacén, NIOSH documentó rollos de fleje de acero de 100 lb y determinó que levantarlos manualmente representaba un riesgo de lesión inaceptablemente alto en el entorno evaluado. No considere 100 lb como un límite universal: determine el peso real del rollo, el trayecto, la frecuencia de manipulación y la postura antes de prepararlo o sustituirlo y, luego, utilice el equipo de manipulación o alimentación aprobado por el sitio y el procedimiento ergonómico. Una tarea de flejado manual no autoriza levantar manualmente un rollo, y la automatización no elimina la obligación de inspeccionar.
Si falta compatibilidad, utilice la página del sistema de flejado especificado para tarimas para transferir la configuración. Un tensor compatible para flejado de tarimas es solo una parte de esa combinación definida.
Los flejes de polipropileno y poliéster pueden tener comportamientos distintos de elongación y recuperación, por lo que no deben intercambiarse basándose únicamente en el ancho. La combinación aprobada y el registro de pruebas, no la palabra “firmemente” en una lista de verificación, deben establecer la base para la liberación. Asegúrese de registrar la identidad del material antes de tensarlo.
Las búsquedas de “cómo usar una flejadora de tarimas” o “cómo usar flejes para tarimas” también requieren una instrucción de trabajo que identifique el sistema exacto. Las etiquetas comerciales como “kit de flejado para tarimas”, “fleje para tarimas” y “herramienta de flejado para tarimas” describen categorías; no demuestran la compatibilidad de los componentes.
Prepare la tarima y estabilice la carga
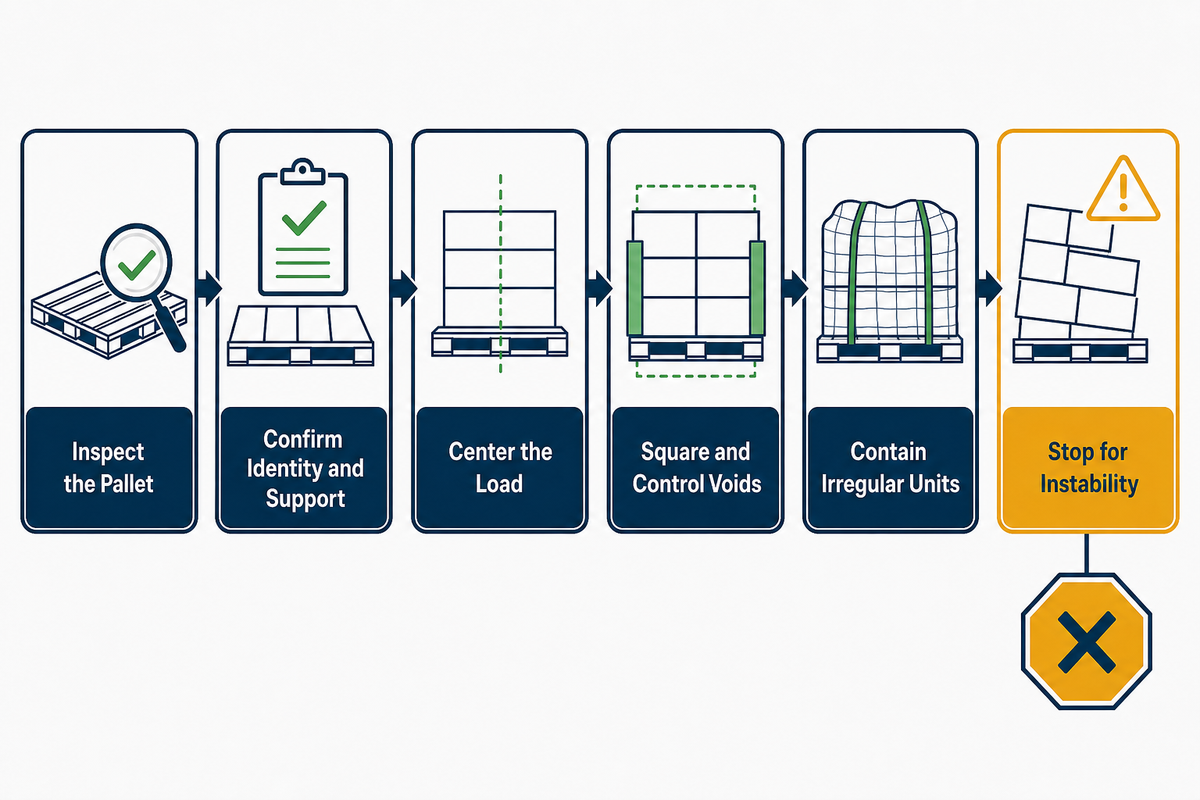
Rechace cualquier tarima dañada y, luego, verifique que su capacidad aprobada corresponda a las condiciones reales de apoyo y carga. Centre el producto, corrija los salientes sin apoyo, controle los espacios vacíos y contenga las unidades sueltas. El objetivo es obtener una condición inicial segura para la aplicación que el método de flejado y envoltura especificado pueda mantener, no enderezar a la fuerza con tensión una pila inclinada.
Virginia Tech distingue entre las condiciones de apoyo en estanterías, pisos, horquillas, transportadores, eslingas y otros soportes porque cada una carga la tarima de manera diferente. La capacidad estática sobre el piso no equivale automáticamente a la capacidad en estanterías o sobre horquillas en movimiento. Confirme también la distribución del producto: una carga uniforme flexible, una carga lineal rígida y cargas puntuales aisladas no ejercen el mismo esfuerzo sobre la cubierta.
La identidad del material puede cambiar el riesgo de manipulación. HSE PM15 señala que las tarimas de plástico pueden tener superficies resbaladizas y ser inestables sobre las horquillas de un montacargas. Para una tarima de plástico, confirme el control especificado entre la carga y la cubierta, el estado de la pila vacía cuando corresponda y la interfaz real con las horquillas; no suponga que se comporta como una tarima de madera.
No poder alcanzar la parte superior de la carga exige detenerse por acceso elevado; no es un permiso para trepar o permanecer de pie sobre una tarima. OSHA describe una caída mortal de 7 ft desde una tarima elevada por un montacargas y afirma que las tarimas no están diseñadas para sentarse o pararse sobre ellas ni para elevar trabajadores. Mantenga a las personas fuera de las tarimas y nunca utilice una tarima sobre horquillas como plataforma de trabajo improvisada. Utilice únicamente el equipo de acceso, la capacitación y el procedimiento de protección contra caídas aprobados por el sitio para la tarea.
- Revise las tablas de la cubierta, los bloques o largueros, los sujetadores, las aberturas para horquillas, la contaminación y las deformaciones visibles.
- Confirme la identidad de la tarima y la condición de apoyo aprobada para esta carga y destino.
- Centre el centro de masa y mantenga el producto dentro del área permitida.
- Alinee las columnas de cajas; bloquee o rellene los espacios vacíos únicamente como lo permita el método de embalaje.
- Contenga cubetas, tambores, bultos rígidos o piezas irregulares con los dispositivos o materiales de relleno indicados en su especificación.
- Deténgase si una unidad puede deslizarse, volcarse, rodar, perforar el fleje o impedir la manipulación segura de materiales.
Ejemplo práctico ilustrativo, Línea de cajas A
Este registro ficticio utiliza una tarima de 48 in × 40 in (1.22 m × 1.02 m), una carga de 1,100 lb, 30 cajas, una altura final de 54 in (1.37 m), un saliente aprobado de 0 mm, un fleje de poliéster de 12 mm, 4 protectores de esquinas de 914 mm, una permanencia en la estación de 20 min, un circuito de montacargas de 18.3 m y una condición ambiental registrada de 72°F con 50% RH. Estos son campos de ejemplo, no límites recomendados ni especificaciones de productos de UD Packaging.
En el caso de las cajas, inspeccione el apoyo de las columnas y la continuidad de la superficie superior. En el caso de cubetas o tambores, controle el rodamiento y el contacto puntual mediante el método aprobado de embalaje y validación específico del producto; las indicaciones de preparación de esta guía no asignan un método de prueba para esos recipientes. En el caso de bultos rígidos, confirme que el fleje no pueda desplazarse hasta salirse por un extremo. Para cargas irregulares, utilice un plan documentado de dispositivos de sujeción o inmovilización; añadir una vuelta alrededor de cualquier superficie disponible no es una solución segura.
Pase el fleje por la tarima y sobre la carga
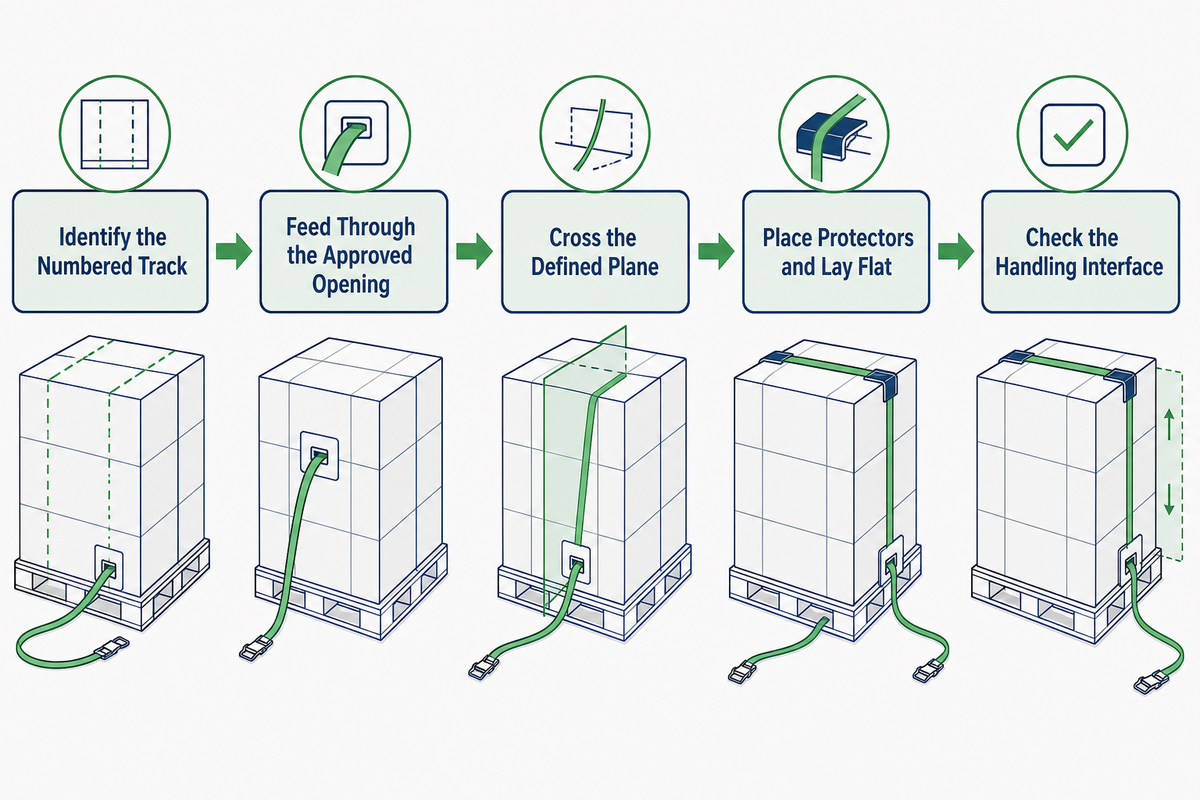
Siga el diagrama de recorrido aprobado para que cada vuelta sujete la tarima y la carga sin cruzar una zona débil de la plataforma, una abertura para horquillas, una saliente afilada, un hueco inestable ni una zona de contacto con el equipo del receptor. Confirme todo el recorrido mientras el fleje aún esté suelto. No existe un recorrido ni una cantidad de flejes universal para todas las tarimas.
ASTM D4675-14a(2022) explica por qué es importante el diagrama: el tipo de carga y empaque, el desempeño del fleje, los planos de cizallamiento, la fricción entre componentes, la geometría, los requisitos del transportista, las normas y las pruebas del usuario influyen en el método de aplicación. La guía es un punto de partida, no una indicación de usar un único patrón.
Ninguna parte de este paso de colocación autoriza a una persona a permanecer o pasar debajo de una parte elevada de un montacargas industrial motorizado. La prohibición de OSHA 1910.178(m)(2) se aplica tanto si el montacargas está cargado como si está vacío. Si el recorrido previsto obligara a una persona a situarse debajo de una parte elevada del montacargas, deténgase y baje la carga o colóquela sobre el soporte estable aprobado conforme al procedimiento de aislamiento y manejo de materiales del sitio antes de pasar el fleje.
- Identifique el recorrido numerado en la especificación de empaque.
- Introduzca o deslice el fleje por la abertura aprobada de la tarima sin torcerlo.
- Pase el fleje sobre la carga por el plano definido y manténgalo alejado de etiquetas, cierres y bordes afilados.
- Coloque los protectores y confirme que la vuelta quede plana antes de unir los extremos.
- Revise la interfaz de manejo del receptor —horquillas, pinza, mecanismo de empuje y arrastre, transportador u otro equipo— antes de tensar.
Cuando se aplique ISPM 15, el recorrido final también debe dejar visible y legible durante el uso la marca exigida para el embalaje de madera. El Anexo 2 indica que la marca debe aparecer preferentemente en al menos dos lados opuestos. Compruebe únicamente que el fleje, el protector, la película o la etiqueta no oculten la marca aceptada por el área responsable del cumplimiento; esta guía no autentica la marca ni aprueba el embalaje para exportación.
¿Cómo flejar una tarima manualmente?
Para flejar una tarima manualmente, use las herramientas manuales y el equipo de protección aprobados. Pase el fleje especificado por la abertura designada de la tarima, llévelo sobre la carga, instale la protección de bordes requerida e introduzca los extremos en el tensor y la herramienta de unión compatibles. Mantenga las manos fuera del recorrido de tensado. Aplique únicamente el control o valor de ajuste validado, realice la unión especificada con hebilla, sello, grapa o soldadura, corte el sobrante de forma segura e inspeccione toda la vuelta antes de mover la tarima.
No sustituya las herramientas por un destornillador, una matraca improvisada, una grapa metálica o una cuerda solo porque un video de YouTube parezca mostrar el procedimiento.
En el registro de la Línea de Cajas A, el Recorrido 1 está a 8 in (203 mm) del borde de referencia delantero y el Recorrido 2 está a 8 in (203 mm) del borde trasero. Cada fleje de 12 mm cruza un protector de 914 mm, mantiene una separación de 76 mm respecto de la zona de la etiqueta y deja una ventana de inspección de 51 mm alrededor de la unión. Estas dimensiones corresponden únicamente al diagrama ficticio.
Proteja los bordes y los puntos de contacto del fleje
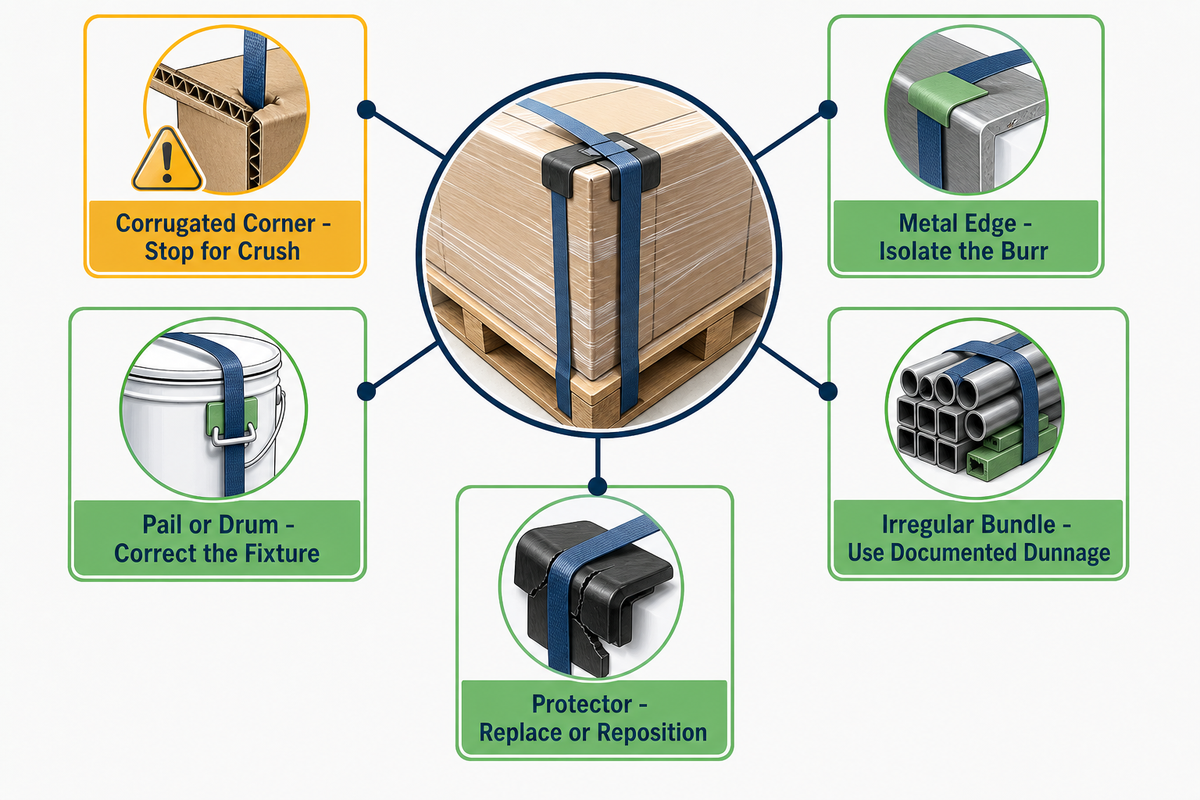
Proteja cada interfaz donde el fleje pueda cortar, desgastar, aplastar, marcar o desplazarse sobre el empaque. El protector correcto distribuye la fuerza y permanece en su posición durante el tensado y el manejo. Si la superficie de contacto se deforma, el protector se desplaza o el fleje se acerca a una saliente afilada, deténgase antes de aplicar tensión.
La colocación de los protectores es un paso independiente que debe realizarse con las manos alejadas, no como parte de un ciclo activo de la herramienta. No coloque, sustituya ni cambie de posición un protector de bordes mientras una herramienta portátil pueda activarse y tensar el fleje. Antes de acercar una mano al protector, ponga la herramienta en la condición no activable aprobada por el empleador y el fabricante e impida el accionamiento del control; deténgase si dicha condición no está definida o no puede verificarse. Un registro de accidente de OSHA describe el caso de un trabajador que sufrió la amputación de la punta de un dedo después de que una herramienta de flejado a batería se activara mientras colocaba un protector de bordes debajo de un fleje plástico.
| Interfaz | Qué debe vigilarse | Respuesta del operador |
|---|---|---|
| Esquina de cartón corrugado | Aplastamiento localizado, pandeo, revestimiento rasgado | Deténgase; verifique el protector y el ajuste aprobado |
| Borde metálico o mecanizado | Corte, contacto con rebabas, carga concentrada | Aísle el borde con la protección especificada |
| Borde de cubeta o tambor | Desplazamiento, rodamiento, contacto puntual | Corrija el dispositivo de sujeción y el recorrido antes de tensar |
| Bulto irregular | Fleje suspendido sobre un hueco o deslizamiento del fleje | Use el soporte o material de estiba documentado |
| El propio protector | Rotura, inclinación, área de apoyo insuficiente | Sustitúyalo o cámbielo de posición; no tense sobre él |
La protección de bordes no autoriza un ajuste de mayor tensión. Su función es controlar una interfaz dentro de una configuración ya validada. Para flejes no metálicos, ASTM D3950 distingue entre las propiedades del material y las de la unión; ninguna de ellas demuestra por sí sola que una caja sensible al aplastamiento pueda soportar la compresión aplicada.
Tense el fleje sin aplastar la carga ni perder la sujeción
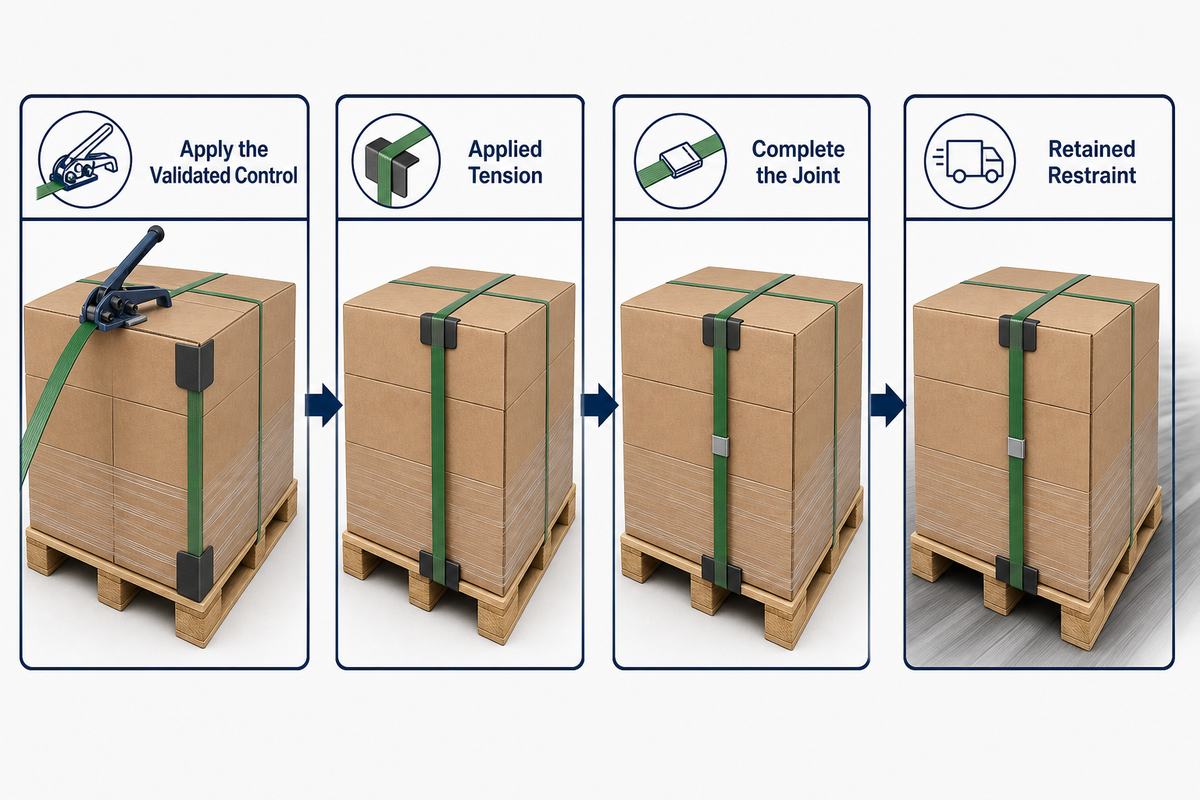
Use el control validado de la herramienta para el fleje, la unión, la tarima, la carga y el recorrido exactos. La tensión solo es aceptable cuando el fleje está bien asentado, los protectores permanecen alineados, la carga no presenta señales de rechazo y la condición de sujeción conservada cumple la especificación de empaque. «Se siente apretado» y «apriételo más» no son métodos de aceptación.
La tensión aplicada es la que genera la herramienta durante el ciclo. La sujeción conservada es la que permanece después de realizar la unión y de que la carga se asienta o se mueve. La compresión de las cajas, el movimiento de los protectores, la relajación del material, el deslizamiento de la unión y el manejo pueden cambiar la segunda condición aunque la primera pareciera normal.
¿Cómo usar un tensor de fleje para tarimas?
Coloque el tensor de fleje para tarimas compatible sobre el fleje correctamente tendido y protegido, tal como indica su manual. Elimine la holgura manteniendo plano el fleje, conserve ambas manos en las empuñaduras aprobadas y fuera de la vuelta y, después, accione la herramienta hasta alcanzar el valor de control validado o la condición de parada. Deténgase si las cajas se aplastan, los protectores se desplazan, el fleje se daña, la herramienta presenta una anomalía o se produce un movimiento inesperado. Complete la unión correspondiente antes de soltar la herramienta y, después, inspeccione la sujeción conservada.
Observe la carga y los puntos de contacto durante todo el ciclo. Un clic de la herramienta, un sonido de torque o un valor en la pantalla no constituyen una prueba por sí solos.
No existe una cantidad ni una tensión universal
La especificación de empaque puede exigir 2, 3, 4 u otra cantidad de vueltas para una aplicación definida, pero esta guía no establece un valor predeterminado. Esta afirmación se aplica únicamente al fleje de empaque utilizado para unitarizar tarimas. No reemplaza las normas de sujeción en vehículos, los requisitos del transportista ni un plan de carga probado.
La Línea de Cajas A registra un fleje PET de 12 mm × 0.7 mm, el Programa de Herramienta 17, un ajuste de 58% en la pantalla de la máquina, 4 protectores y 2 recorridos. Después de un tiempo de reposo de 20 min y un circuito de manejo de 60 ft, el operador registra la posición y el estado en vez de convertir esos valores de ejemplo en un objetivo de tensión universal.
No compense un resultado flojo aumentando la tensión al azar. Una unión débil, una esquina aplastada, una pila que se asienta, un recorrido incorrecto, un fleje dañado o una herramienta incompatible pueden producir un síntoma similar. Primero diagnostique el mecanismo.
Complete y revise la unión con sello, hebilla o soldadura
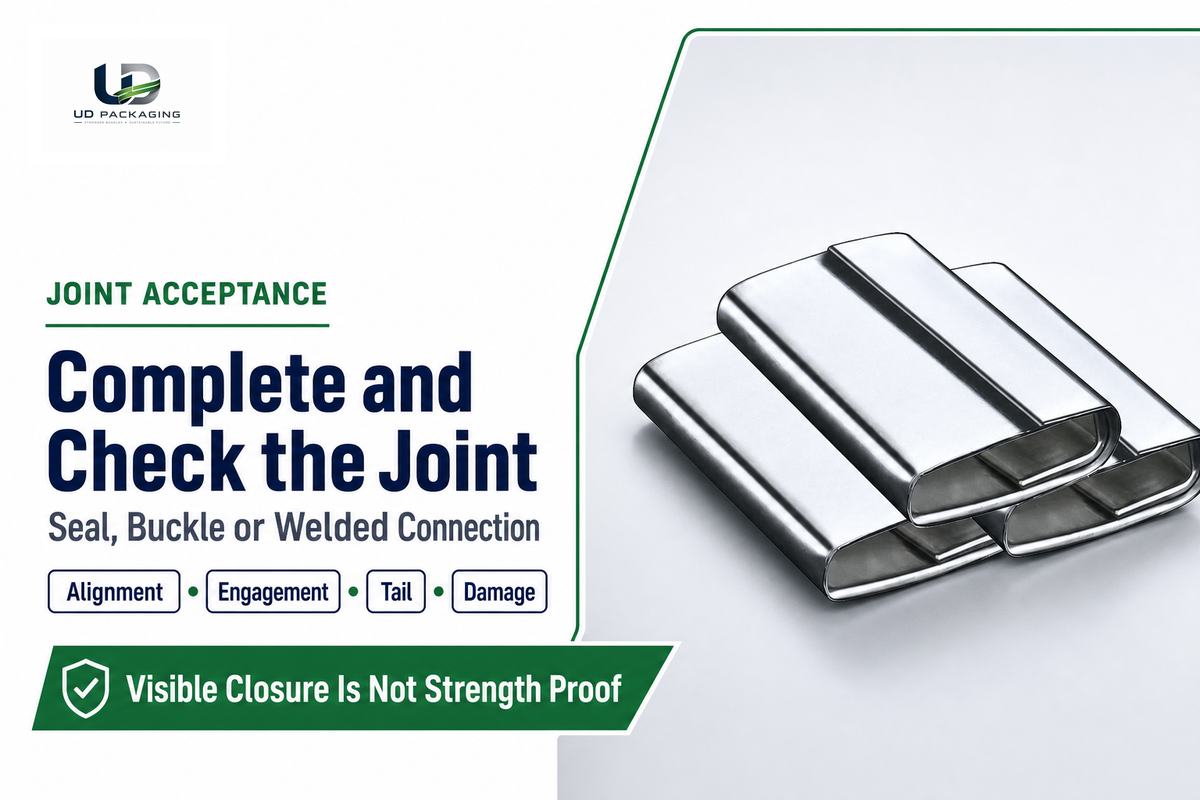
Realice únicamente la unión indicada en la especificación de empaque y en las instrucciones de la herramienta. Alinee el fleje, el componente de unión y la herramienta; complete el engarzado, el acoplamiento de la hebilla o la soldadura por fricción definidos; corte el sobrante de forma controlada; después, compruebe la ubicación, el acoplamiento, la alineación, el estado del sobrante y cualquier daño visible antes de liberar la vuelta.
¿Cómo usar grapas para flejar tarimas?
Use grapas para flejar tarimas únicamente cuando la especificación indique la grapa y el patrón de enhebrado correspondientes a ese fleje. Pase los extremos en la dirección ilustrada, elimine la holgura, asiente la grapa sin inclinación y aplique tensión con la herramienta compatible mientras mantiene las manos fuera de la vuelta.
Después de realizar la unión, confirme que la grapa no se haya inclinado, abierto, cortado el fleje ni desplazado hasta un borde. Rechace cualquier acoplamiento incompleto o sobrante dañado. Una grapa que parece cerrada no demuestra la eficiencia de la unión; use la prueba de aceptación y el plan de muestreo definidos para el sistema.
ASTM D3950-23 enumera la resistencia a la rotura, la elongación, la resistencia transversal y la resistencia de la unión como propiedades independientes de los flejes no metálicos. Esta distinción es importante: un rollo resistente puede formar una unión inaceptable y un sello de apariencia correcta no demuestra que la vuelta ensamblada haya superado la prueba exigida.
Las flejadoras automáticas y semiautomáticas pueden alimentar, retraer, tensar, sellar y cortar en un único ciclo controlado. US7454877B2 describe funciones controladas por torque y contempla que distintas cargas requieran distintos niveles de torque. Una señal de ciclo completo solo demuestra que el controlador alcanzó el estado programado; no exime a la tarima de la inspección.
Inspeccione con el control de liberación de tarimas de 5 zonas: una revisión del operador, no una prueba de validación
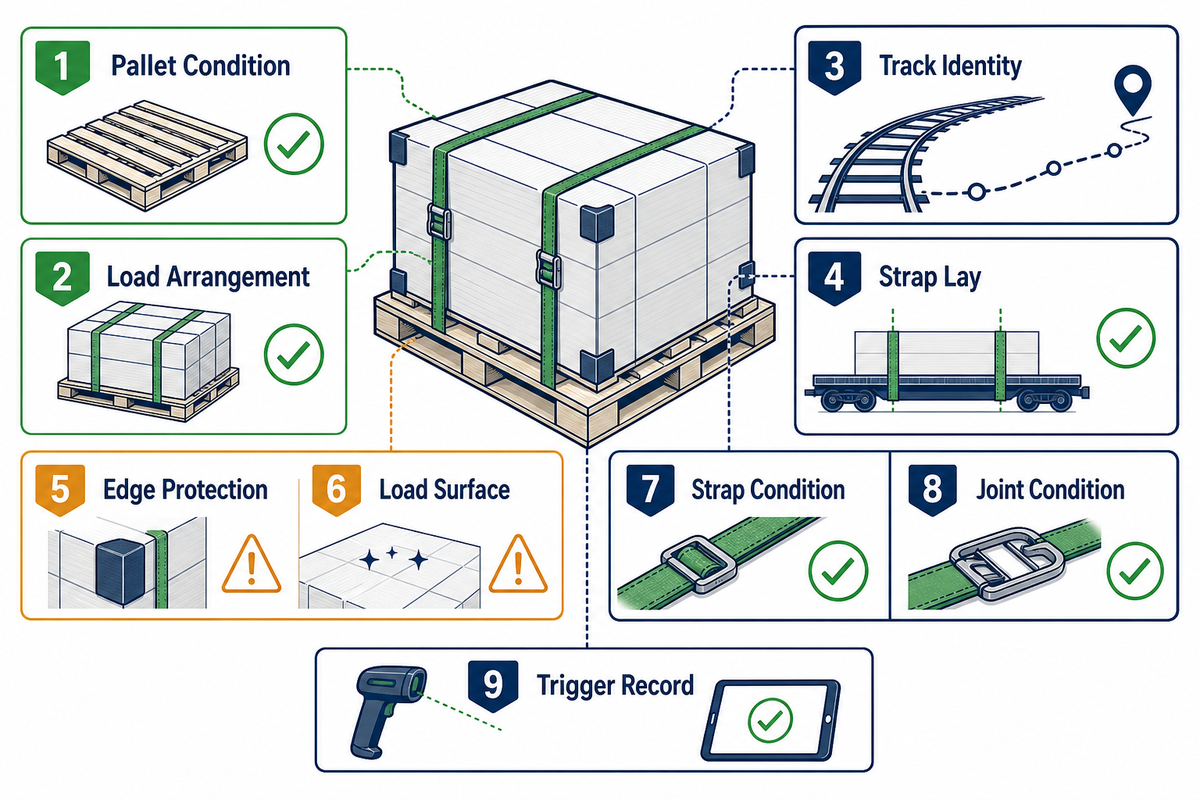
El control de liberación de tarimas de 5 zonas registra nueve condiciones observables en la tarima/carga, el recorrido, las interfaces, el fleje/unión y el evento de manejo desencadenante. Sirve de apoyo para tomar una decisión interna de liberación, retrabajo o retención conforme a una especificación aprobada. Aprobar esta revisión no certifica el desempeño estructural, durante el manejo mecánico o la distribución, en la sujeción vehicular ni en materia normativa.
Limitación del método
Este control se creó para esta guía como registro de observaciones del operador. No es una norma de la industria ni sustituye las pruebas de ASTM, ISTA, el transportista, el cliente, ingeniería o los organismos reguladores. «Liberación», en el texto siguiente, significa únicamente liberación dentro del proceso aprobado de la empresa.
ASTM D6179 emplea pruebas de manejo brusco para determinar la integridad y estabilidad de las cargas unitarias. ASTM D6055 evalúa el manejo mecánico repetido con el equipo real especificado por el usuario. Estos alcances explican por qué una tabla visual de nueve puntos es útil para detectar defectos, pero no puede validar peligros posteriores.
Esta revisión solo puede utilizarse cuando el operador tiene acceso seguro y luz suficiente para observar todas las condiciones requeridas de la tarima, el recorrido, las interfaces, el fleje y la unión. Las directrices de WorkSafe exigen una iluminación adecuada en el almacén para cargar y descargar tarimas de forma segura. Una zona requerida que esté oculta, en sombra o que no pueda observarse por cualquier otro motivo no es aprobatoria: retenga la tarima hasta que la zona pueda hacerse observable o evaluarse mediante un método alternativo aprobado.
| Zona / verificación | Observar y registrar | Señal para detener o retrabajar | Fuente / fundamento |
|---|---|---|---|
| 1. Estado de la tarima | Plataforma, bloques/largueros, sujetadores, aberturas para horquillas | Grieta, separación, obstrucción, deformación | Registro de tarima aprobada; límite de estabilidad de OSHA |
| 2. Disposición de la carga | Centrado, soporte, voladizo, unidades sueltas | Inclinación, producto sin soporte, unidad que rueda o se desliza | Especificación de empaque; revisión de las condiciones de soporte |
| 3. Identificación del recorrido | Recorrido numerado y cantidad de vueltas correctos | Recorrido faltante, adicional, cruzado o incorrecto | Diagrama de recorrido específico para la aplicación |
| 4. Disposición del fleje | Fleje plano, alejado de etiquetas y puntos de manejo | Torsión, contacto con bordes, zona de horquillas/pinza bloqueada | Instrucciones de la herramienta; variables de ASTM D4675 |
| 5. Protección de bordes | Posición, área de apoyo, protector intacto | Rotura, inclinación, desplazamiento, aplastamiento localizado | Control de interfaz aprobado |
| 6. Superficie de la carga | Estado de la caja/borde/bulto debajo de cada punto de contacto | Hendidura, desgarro, pandeo, perforación | Criterios de aceptación del empaque |
| 7. Estado del fleje | Sin cortes, abrasión, roturas, blanqueamiento anormal ni dobleces | Cualquier daño o estado no aprobado del sobrante | Especificación del fleje e instrucciones de la herramienta |
| 8. Estado de la unión | Ubicación, alineación, acoplamiento, apariencia de la soldadura/sello | Unión abierta, inclinada, cortada, deslizada o mal ubicada | Instrucciones de la unión; plan de muestreo/pruebas |
| 9. Registro del evento desencadenante | Punto de control requerido durante el reposo, primer movimiento, almacenamiento o recorrido | Evento desencadenante no definido o condición modificada | Especificación de empaque; plan de validación del manejo |
Si la carga comienza a desplazarse o caer, no intente atrapar la mercancía ni las cajas. Desaloje la zona de exposición y siga el procedimiento de emergencia del sitio para la caída de cargas. Este límite de respuesta procede de una hoja de recomendaciones sobre seguridad de tarimas de Washington State Department of Labor and Industries archivada por CDC; no sustituye la prevención, las zonas de exclusión ni las prácticas de manejo de materiales por personal capacitado.
Un flejado terminado no hace que la zona de posible caída sea segura para colocar etiquetas o rótulos, tomar fotografías o realizar una inspección de cerca. Antes de efectuar cualquier tarea complementaria posterior al flejado junto a una carga alta o potencialmente inestable, el responsable designado del sitio debe verificar que la carga esté apoyada y definir un método que mantenga a las personas fuera de la posible trayectoria de colapso; retenga la carga si no puede establecerse esa separación. Un registro de una muerte de OSHA describe cómo una pila de madera contrachapada flejada de 9 ft se desplazó y aplastó a un trabajador mientras colocaba etiquetas de identificación.
Después de colocar el pallet, también se debe comprobar que haya suficiente espacio libre en el punto de manipulación para evitar enganches. Una investigación de una muerte laboral realizada por Massachusetts FACE informa que un fleje plástico se enganchó en un perno del mástil de un montacargas y que el pallet retrocedió junto con el vehículo. En ese incidente, las horquillas estaban a unos 6 ft de altura y el vehículo retrocedió aproximadamente 2 ft; estos datos describen el suceso, no los límites de operación ni de espacio libre. En el punto de control definido para el primer desplazamiento o la colocación, revise el lazo y los extremos del fleje con respecto al mástil, el carro, la horquilla, la pinza, el transportador u otra interfaz especificada en el plan de manipulación. Retenga el pallet si un fleje puede engancharse, quedar arrastrando o introducirse en una interfaz en movimiento; una sola observación sin problemas no sustituye la validación reiterada y específica para cada equipo.
La liberación interna del flejado no autoriza mover la tarima con un montacargas industrial motorizado. OSHA identifica por separado la visibilidad obstruida, las cargas descentradas, la sobrecarga y la capacidad especificada del centro de carga del montacargas como peligros de manejo. El operador capacitado y el plan de manejo del sitio deben aprobar el montacargas real, su rango de capacidad, el centro de carga, la línea de visión y el recorrido antes del movimiento; esta revisión no proporciona ningún método de conducción ni autorización de movimiento.
Para la Línea de Cajas A, la revisión registra una tarima de 1.22 m × 1.02 m, una altura de carga de 1.37 m, un voladizo de 0 mm, 2 recorridos identificados, 4 protectores, un fleje de 12 mm, un tiempo de reposo de 20 min y un circuito de primer movimiento de 18.3 m. El registro sin defectos solo permite la disposición interna definida para este ejemplo; no demuestra el desempeño en una ruta de carga de 805 km ni en un destino diferente.
UD Packaging informa que controla el proceso desde la granulación de PET hasta los rollos terminados y que sus productos se someten a pruebas de SGS. El enfoque de control de calidad de UD Packaging puede facilitar la trazabilidad y la revisión técnica, pero una prueba del proveedor no sustituye la aceptación específica de la carga ni la validación de la ruta por parte del comprador. La referencia GB/T 1040.1-2018 proporcionada por el usuario no se presenta como vigente porque el registro oficial de SAMR indica que esa edición fue abolida.
Vuelva a inspeccionar ante los eventos definidos de manejo, almacenamiento o reposo
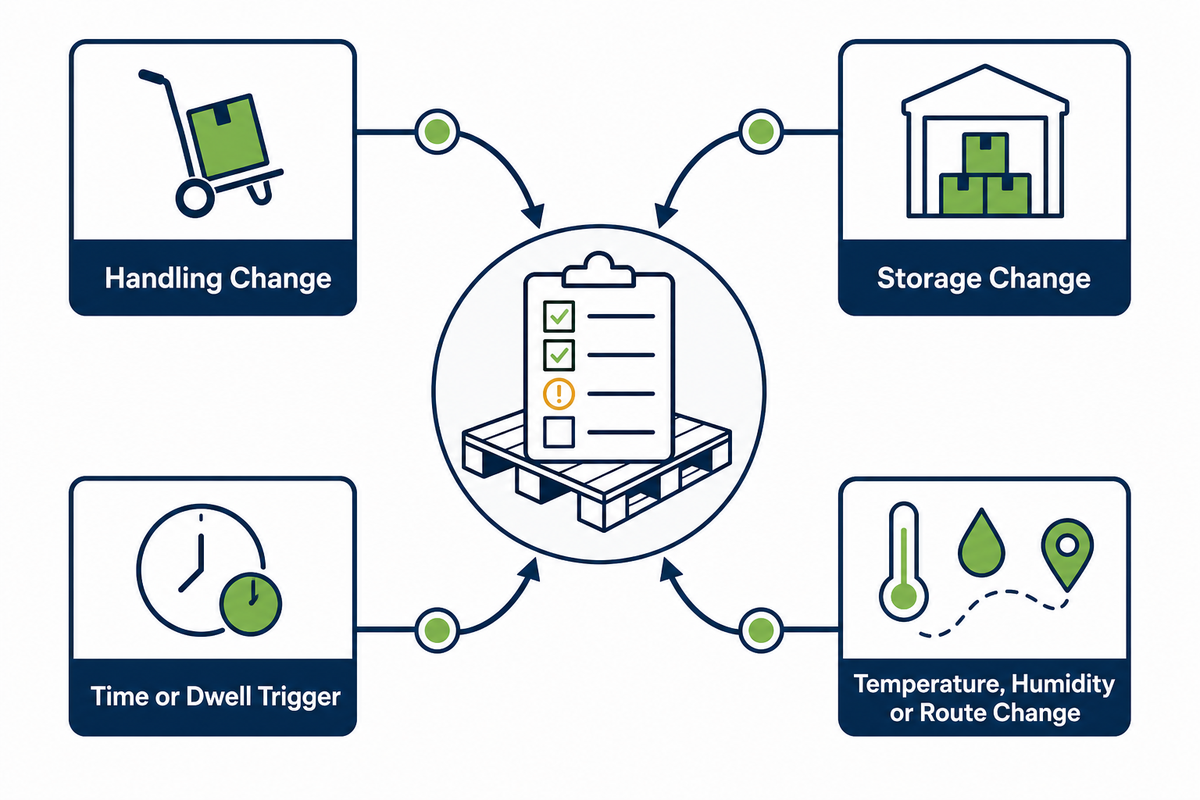
Vuelva a inspeccionar cada vez que la especificación de empaque establezca un evento desencadenante relacionado con el manejo, el almacenamiento, el tiempo, la temperatura, la humedad o la ruta, y siempre que cambie una condición no prevista. Un primer movimiento puede revelar un defecto, pero no demuestra el desempeño ante la exposición repetida a montacargas, pinzas, transportadores, vibraciones, impactos o almacenamiento prolongado.
ASTM D6055 abarca el manejo repetido con el equipo real especificado por el usuario, incluidos los métodos con horquillas, pinzas, mecanismos de empuje y arrastre, palas, ganchos de agarre y eslingas. Su alcance excluye expresamente los tambores individuales y los tambores sobre tarimas. Por lo tanto, las verificaciones de D6055 aquí descritas solo se aplican a cargas unitarizadas adecuadas y cajas o cajones grandes; las cargas de cubetas o tambores requieren su propio método de validación aprobado y un resultado de D6055 no puede usarse como prueba de su validación. En las cargas incluidas en el alcance, el equipo del receptor sigue formando parte de la validación: una tarima que parece estable después de un movimiento con horquillas aún podría estar fuera de la condición probada.
La investigación de USDA Forest Products Laboratory relaciona la carga segura y el tiempo hasta la falla del cartón corrugado con el nivel de carga, el tiempo de almacenamiento y la humedad cíclica. No convierta ese hallazgo en un umbral genérico de tiempo de reposo o humedad. Úselo para determinar si la especificación de empaque requiere una nueva revisión después de un cambio ambiental o una espera prolongada.
- Compare la ubicación del fleje y la unión antes y después del movimiento definido.
- Busque fluencia o compresión de las cajas, desplazamiento de los protectores, abrasión del fleje o cambios en la posición de la vuelta.
- Registre el equipo utilizado, el tramo del recorrido, las condiciones de almacenamiento, el tiempo transcurrido y el cambio observado.
- Retenga la tarima si el evento desencadenante no estaba definido o si la condición excede el intervalo aprobado.
A 72°F y 50% RH, la Línea de Cajas A se observa al finalizar el ciclo, después de 20 min y después de un circuito de montacargas de 18.3 m con una separación entre horquillas de 686 mm. Si las condiciones de espera cambian a 85°F, 75% RH u 8 hr, el operador no supone que sean equivalentes. La condición modificada se remite al responsable de la especificación.
Un fleje de tarima que queda flojo después del almacenamiento no siempre indica un problema de tensión. USPS ha documentado una aplicación en la que las cargas comprimibles de correo podían aflojar el fleje durante el almacenamiento o el transporte. Este ejemplo no constituye una regla general de sustitución; demuestra por qué debe diagnosticarse el mecanismo de la carga antes de volver a tensar.
Consulte el mapa de 9 síntomas de fallas en la sujeción de tarimas
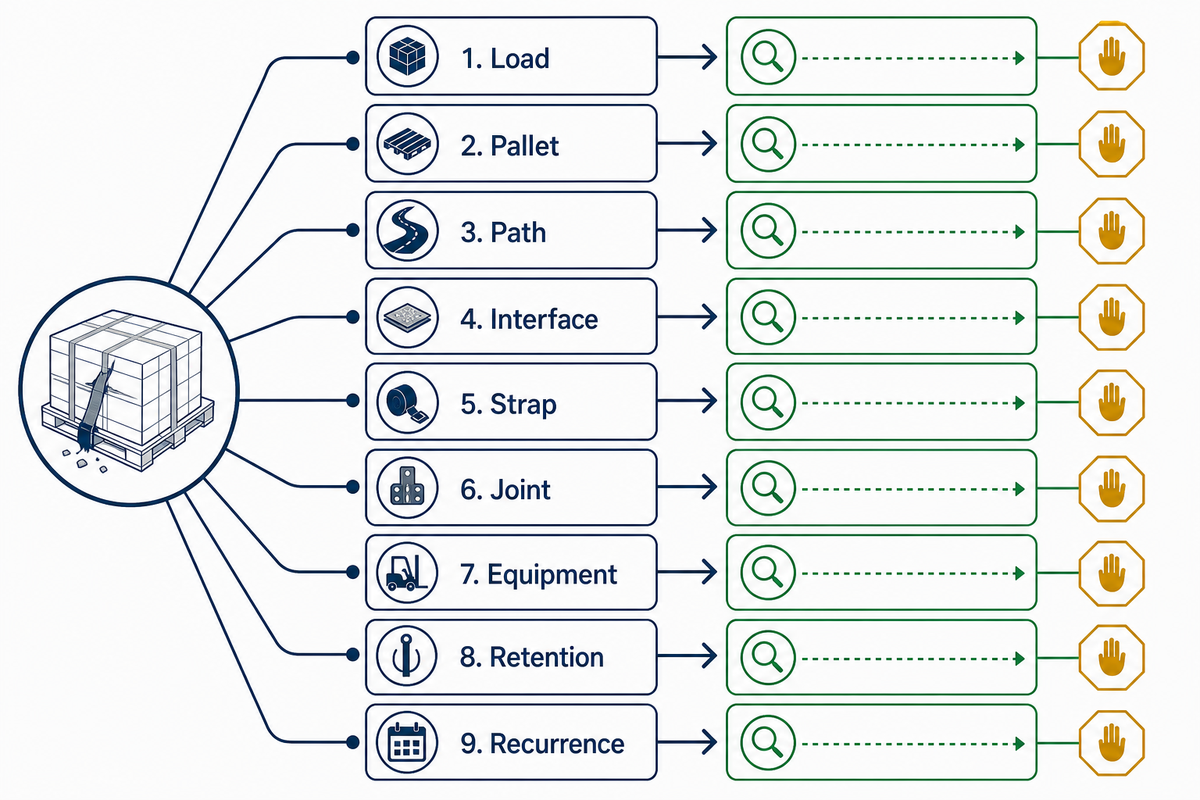
El mapa de 9 síntomas de fallas en la sujeción de pallets convierte un defecto observado en posibles verificaciones y una acción segura inmediata. No permite diagnosticar una causa raíz universal. Registre dónde y cuándo apareció el síntoma, aísle el pallet cuando sea necesario y pruebe una hipótesis acotada en lugar de cambiar varios ajustes a la vez.
Limitación del diagnóstico
Este mapa es una guía para el operador, no una norma de aceptación. Una fotografía o un síntoma visible por sí solos no permiten determinar si la sujeción es adecuada ni establecer la causa. Cada línea sugiere verificaciones que deben realizarse; las áreas de ingeniería, mantenimiento o calidad, o el proveedor, deben identificar la causa raíz mediante el proceso de cambios aprobado.
ASTM D4675 clasifica por separado las propiedades del fleje, la tensión, la disposición del embalaje, las uniones, el equipo de aplicación, las pruebas y el análisis de fallas. Ese marco permite establecer un mapa ordenado: un lazo flojo, un borde dañado y una unión abierta no deben corregirse todos aumentando la tensión.
| Tipo de síntoma | Síntoma observable | Posibles mecanismos que deben verificarse | Acción segura inmediata | Límite de la evidencia |
|---|---|---|---|---|
| 1. Carga | La pila se inclina o una unidad se desliza | Soporte de la base, espacio vacío, centro de masa, fricción, elemento de fijación faltante | Retener; reconstruir o revalidar la disposición | Una mayor tensión no permite validar una base inestable |
| 2. Pallet | La plataforma o un bloque se agrietan después de la aplicación | Daño, carga puntual, modo de apoyo incorrecto, concentración del contacto | Aislar; sustituir el pallet y revisar la distribución de la carga | La sustitución basada en una inspección visual no equivale a una prueba de capacidad |
| 3. Recorrido | El lazo se desplaza o se sale de su recorrido | Geometría, superficie inclinada, torsión, desplazamiento del protector, contacto durante la manipulación | Retener; comparar con el plano del recorrido y la interfaz del equipo | La apariencia por sí sola no permite aprobar un nuevo recorrido |
| 4. Interfaz | Aplastamiento de esquinas o hendiduras en la superficie | Área del protector, resistencia del embalaje, posición, ajuste excesivo | Detener; sustituir el embalaje o protector dañado y revisar el ajuste | No añada otro fleje sin validarlo |
| 5. Fleje | Corte, rajadura, abrasión, blanqueamiento, doblez | Borde afilado, guía desgastada, torsión, contacto durante la manipulación, material incorrecto | Retener; retirar de forma segura e inspeccionar todo el recorrido | Cambiar únicamente el rollo puede no eliminar la causa |
| 6. Unión | El sello se abre, la hebilla se inclina, la soldadura se desprende o el extremo se desplaza | Compatibilidad, alineación, desgaste, contaminación, ciclo incompleto | Retener; inspeccionar la herramienta y el proceso de unión antes del retrabajo | Un cierre visible no demuestra la resistencia de la unión |
| 7. Equipo | Alimentación incorrecta, atasco, corte irregular, sonido anormal | Recorrido de alimentación, sensor, cuchilla, guía, estado del suministro de aire o de la batería, mantenimiento | Detener y aislar conforme al procedimiento del equipo | No elimine un atasco con el equipo energizado |
| 8. Retención | El lazo queda flojo después del tiempo de reposo o la manipulación | Compresión de la carga, relajación del material, deslizamiento de la unión, desplazamiento del protector, cambio de recorrido | Retener; comparar los registros anteriores y posteriores, y probar el mecanismo | Que esté flojo no significa automáticamente que la tensión inicial haya sido baja |
| 9. Recurrencia | El mismo defecto reaparece después de un retrabajo acotado | Especificación no válida, variación sin corregir, cambio de recorrido o de equipo | Detener los retrabajos sucesivos; solicitar la revalidación de la configuración | Los síntomas repetidos elevan el nivel de decisión |
Registre un ajuste a la vez. Si la unión está abierta, investigue primero el proceso de unión antes de aumentar la tensión. Si el borde está aplastado, confirme la protección, la resistencia y la posición del embalaje mediante el control aprobado. Si el fleje solo queda flojo después del almacenamiento, examine la compresión de la carga y la sujeción residual. Ese orden hace que el registro sea útil para las áreas de calidad y mantenimiento, en lugar de ocultar el defecto inicial.
Elija entre liberación, retrabajo o revalidación de la configuración
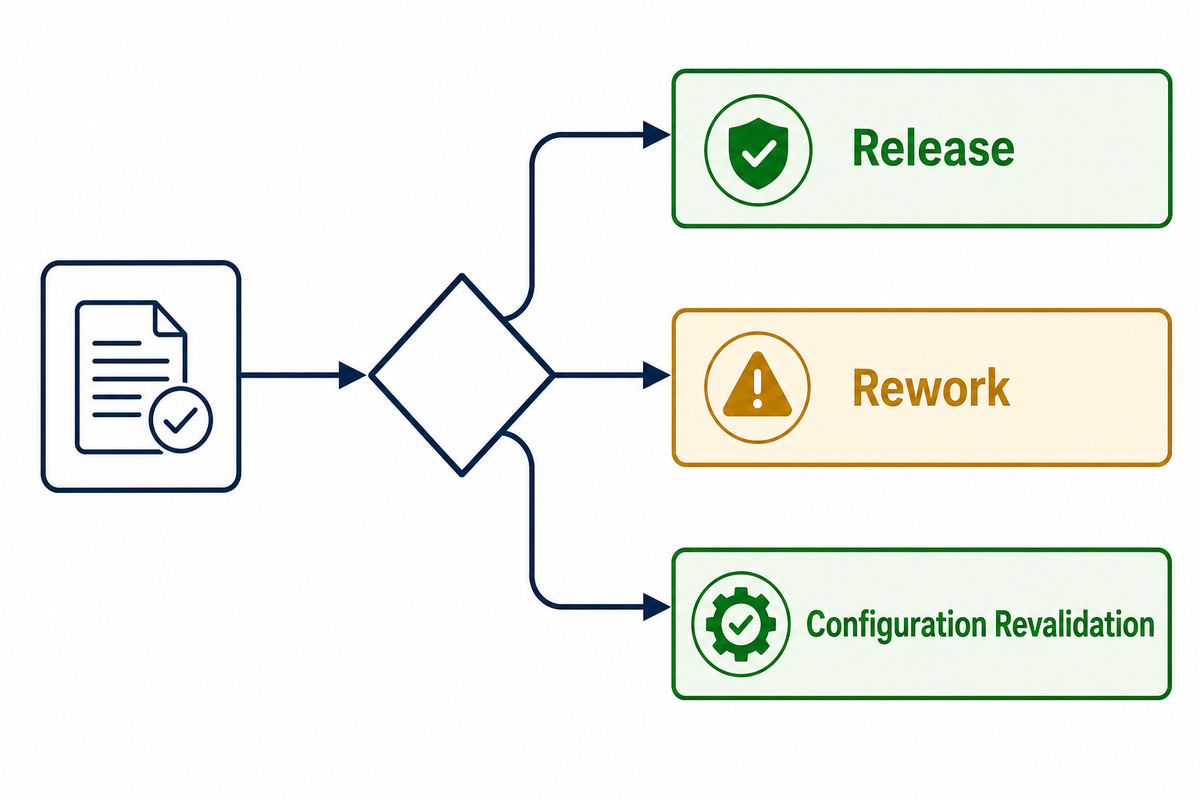
Determine la disposición con base en la evidencia, no en la urgencia. Libere únicamente cuando todas las verificaciones especificadas se hayan aprobado dentro de las condiciones validadas. Realice el retrabajo únicamente con una instrucción aprobada que preserve la trazabilidad. Revalide cuando la configuración no esté definida, haya cambiado una entrada crítica, el recorrido de manipulación sea diferente o el mismo defecto reaparezca después de un retrabajo acotado.
| Disposición interna | Evidencia mínima | No utilizar cuando |
|---|---|---|
| Liberación | Especificación aprobada identificada; todas las observaciones y condiciones de activación requeridas son satisfactorias; registro completo | Una prueba, un recorrido o un reglamento requerido está pendiente de resolución |
| Retrabajo | El defecto está acotado; existe un método de retrabajo aprobado y un paso de reinspección | La causa es desconocida o el retrabajo se repite |
| Revalidación de la configuración | El responsable técnico revisa el fleje, la unión, la herramienta, el pallet, la carga, el equipo, el recorrido y la evidencia de aceptación | Nunca la omita agregando más lazos o aumentando el ajuste |
Cuando una falla recurrente llegue a la tercera fila, solicite una revalidación de la configuración. Envíe el registro del pallet y la carga, la identificación del fleje y la unión, el modelo y el programa de la herramienta, fotografías de todo el recorrido y del defecto, el momento en que ocurrió, el equipo de manipulación, el entorno y el historial de disposiciones.
¿Necesita una revisión técnica del sistema de flejado completo?
UD Packaging suministra fleje de PET, consumibles complementarios y equipos manuales, semiautomáticos y automáticos. Presente la condición de falla y el requisito de aceptación, no solo el peso de la carga, para que el equipo pueda revisar toda la configuración.
Abrir el formulario de revisión de la configuraciónPreguntas frecuentes
Las respuestas se limitan al alcance operativo de esta guía. No sustituyen una especificación de embalaje, una revisión de selección de materiales, un manual del equipo, una norma de transporte ni un plan de validación de la carga. Si el ajuste modifica un fleje, una unión, una herramienta, un recorrido, un pallet, un producto o un equipo de manipulación, considérelo una decisión de configuración.
¿Qué se necesita para flejar un pallet?
Se necesita un pallet válido, una carga adecuada, el fleje aprobado, su hebilla, grapa, sello o programa de soldadura compatible, la selladora y el tensor correspondientes, cualquier protección de bordes necesaria, EPP y la especificación de embalaje vigente. Incluya el registro de inspección y el criterio definido para una nueva verificación antes de comenzar el trabajo. Un kit universal para flejar pallets no demuestra por sí solo que los componentes sean compatibles. Antes de comenzar el trabajo, confirme también la interfaz de manipulación del destinatario y la condición aprobada para activar la primera reinspección posterior al movimiento.
¿Qué tan tensos deben quedar los flejes de un pallet?
Utilice el control validado o el rango medido para la combinación exacta de fleje, unión, herramienta, carga, pallet, protección y recorrido. No existe una respuesta universal segura. Deténgase si el embalaje se aplasta, un protector se desplaza, el fleje se daña o la unión cambia. Después de realizar la unión, evalúe la sujeción residual cuando se cumpla el tiempo de reposo especificado o la condición de manipulación establecida. Tensar más un lazo puede agravar una falla distinta. Registre el programa de la herramienta, el resultado de la unión, el intervalo de reposo y cualquier cambio observado después del primer movimiento de manipulación.
¿Se pueden usar correas de trinquete en un pallet?
Solo cuando un plan validado de embalaje o transporte especifique expresamente ese sistema de trinquete para la función prevista. Las correas de carga reutilizables, los flejes desechables para pallets y los amarres para vehículos no son intercambiables. No pase una correa de trinquete por un pallet solo porque parezca práctico.
Nunca deduzca la cantidad de lazos de embalaje a partir de las normas de FMCSA para vehículos.
¿Se puede automatizar el flejado de pallets?
Sí. Las máquinas flejadoras de pallets pueden alimentar, tensar, unir y cortar el fleje de manera eficiente, lo cual puede mejorar la productividad y reducir parte de la exposición asociada al trabajo manual. La automatización sigue requiriendo una presentación controlada de la carga, el recorrido correcto, la colocación de las protecciones, materiales compatibles, la aceptación de la unión, resguardos, recuperación ante fallas y una inspección posterior al ciclo.
La señal de ciclo completado de una máquina no demuestra que el pallet permanezca estable durante el transporte.
¿Cuál es la diferencia entre flejar, envolver y zunchar un pallet?
El flejado de pallets aplica lazos tensados independientes. El término zunchado suele utilizarse como sinónimo, aunque cada proyecto debe definir el material y la función. Para envolver un pallet se coloca película alrededor de la carga; la película estirable puede contener artículos ligeros sueltos y aumentar la interacción entre las superficies. El flejado y la envoltura pueden utilizarse juntos.
Ninguno sustituye automáticamente al otro ni asegura la carga a un vehículo.
¿Cómo se estabiliza un pallet antes de flejarlo?
Utilice un pallet sin daños cuya capacidad aprobada corresponda a la condición de apoyo. Centre y apoye la carga, corrija los salientes, controle los espacios vacíos y contenga las piezas que puedan rodar, deslizarse o desplazarse. Añada únicamente el material de relleno, la lámina superior, la película, el elemento de fijación o el protector indicado en el método de embalaje.
El flejado puede ayudar a asegurar la pila, pero no puede hacer segura una base no válida.
Por qué escribimos esto
UD Packaging trabaja con fleje de PET, consumibles, herramientas manuales y sistemas automatizados. Esa amplitud hace importante la delimitación de responsabilidades: la página comercial se ocupa de la selección del material y la configuración, mientras que esta guía se ocupa de la ejecución, la observación y el escalamiento. El objetivo es contar con un registro repetible que muestre qué le ocurrió al pallet, no afirmar de forma general que un rollo o una máquina sirve para cualquier carga.
Referencias y fuentes seleccionadas
Los enlaces sobre seguridad y normas se incluyen junto a las afirmaciones que respaldan. La lista siguiente reúne las fuentes fundamentales en lugar de repetir cada cita junto a la afirmación correspondiente.
- OSHA 1910.176, Manipulación de materiales, general
- NIST, Métricas para el apilamiento mixto de pallets
- ASTM D3950-23, Flejes no metálicos y métodos de unión
- ASTM D4675-14a(2022) — Selección y uso de flejes planos
- ASTM D6055-96(2019) — Manipulación mecánica de cargas unitizadas
- ASTM D6179-20(2025) — Manipulación brusca de cargas unitizadas
- WorkSafe New Zealand, Trabajo seguro con sistemas de estanterías para pallets
- Virginia Tech, ¿Cuánta carga puede soportar mi pallet?
- USDA Forest Products Laboratory, Criterios de resistencia y vida útil del cartón corrugado
- HSE, Peligros de la maquinaria de embalaje
- OSHA Accident Report 115642.015, Lesión causada por una herramienta para flejes de plástico
- OSHA 1910.333, Prácticas de trabajo relacionadas con la seguridad eléctrica
- NIOSH HETA 2005-0318-3006, Evaluación de riesgos de la manipulación manual
- FMCSA, Normas de sujeción de la carga
- HSE, Límite entre el flejado nominal y las tareas de elevación
- PHMSA Interpretation 20-0019, El pallet y los flejes como sobreembalaje
- USPS Federal Register rule, Paletización específica para cada aplicación y cargas compresibles
- ISTA, Descripción general de los procedimientos de prueba