Comuníquese con UD Packaging Company

Actualizado en agosto de 2026 · Escrito por XCX
El fleje industrial es la banda que mantiene unida una carga unitarizada durante el transporte y se fabrica en cinco materiales: polipropileno, poliéster, acero, cordón compuesto y poliéster tejido. El material establece el límite máximo de resistencia a la rotura. La unión determina cuánto se conserva. Un cierre que retenga el 45% de la resistencia a la rotura reduce a la mitad su carga útil, sin importar el tipo que haya comprado.
Cuatro cosas que los compradores entienden mal sobre los tipos de fleje
- Dos guías de selección del sector califican al acero por encima del poliéster en retención de tensión, en contra del consenso comercial. Ambas interpretaciones son defendibles, y la diferencia determina cuál debe pedir.
- La norma ASTM D3950 exige que un sello metálico en fleje de poliéster alcance una resistencia mínima de la unión del 45%, mientras que se ha medido un 82–98% en una soldadura por fricción realizada sobre la misma bobina.
- Las normas federales de sujeción de carga todavía incorporan la ASTM D3953-97, una edición de febrero de 1998 que está dos revisiones por detrás de la vigente.
- Un fleje que parece más grueso al medirlo puede ser más débil, porque la profundidad del grabado aumenta la lectura del espesor sin añadir material.
Una guía de compra publicada por Packaging Strategies expone el problema claramente: “por regla general, las empresas buscan cuatro atributos al comprar fleje: elongación, resistencia a la rotura, resistencia a la corrosión y resistencia a los rayos UV”. La eficiencia de la unión y la retención de tensión no aparecen en ninguna parte de esa página. Tampoco aparecen en la mayoría de las tablas comparativas de proveedores, aunque ambas determinan si una carga llega intacta.
Los cinco tipos de materiales de flejado de un vistazo
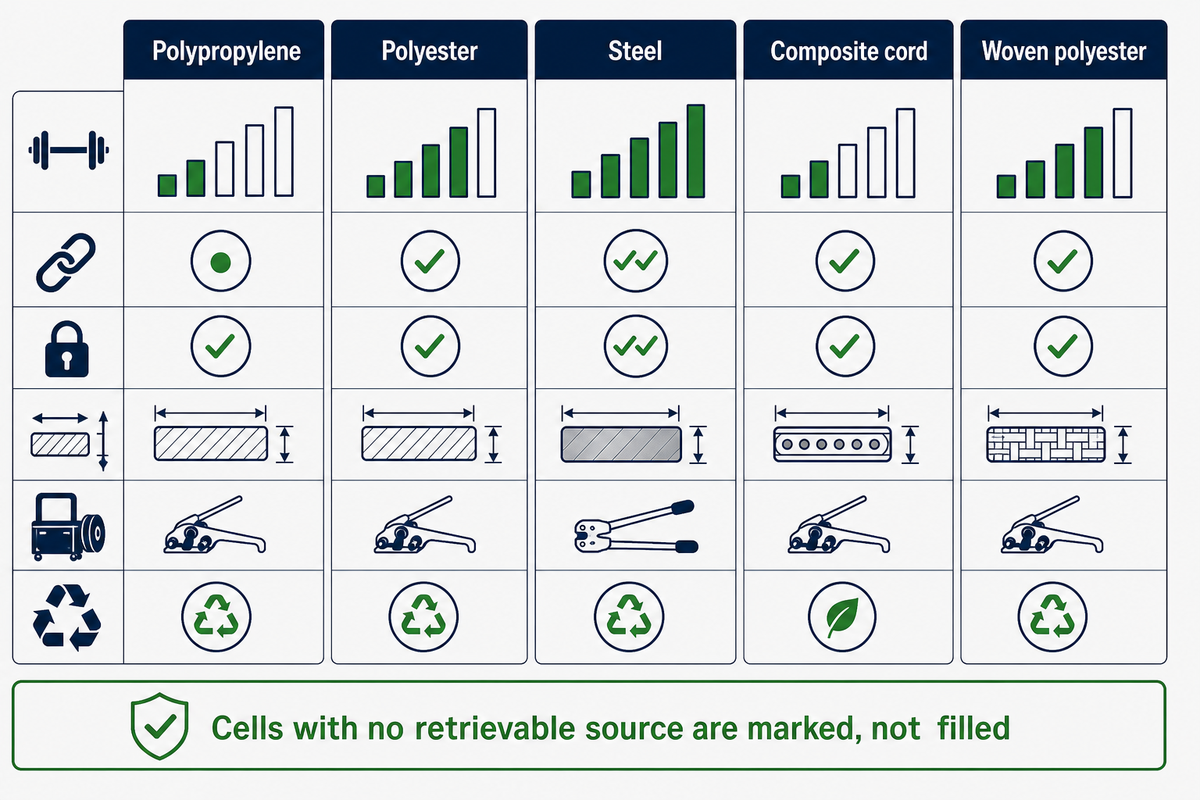
Cinco materiales de flejado transportan casi todas las cargas unitarias industriales: polipropileno, poliéster, acero, cordón compuesto y poliéster tejido. La ASTM D3950 abarca las familias no metálicas bajo cinco designaciones, Tipos I, IA, II, III y IV, mientras que la ASTM D3953 cubre por separado el acero plano. El material utilizado determina la cifra impresa en la etiqueta de la bobina; el cierre determina cuánto de esa cifra llega a la carga.
Esa distinción importa porque ambas especificaciones registran la resistencia de la unión de la misma manera. El método 12.6.3.1 de la D3950 expresa la resistencia de la unión como porcentaje de la resistencia mínima a la rotura del material base, y la cláusula 13.5.3 de la D3953 utiliza una fórmula idéntica en las ediciones consultadas para este artículo. Un solo cálculo sirve para el acero y el plástico, por lo que ambos pueden figurar en una misma tabla.
Estos cinco abarcan los tipos de fleje comunes que cualquier proveedor cotizará, y los distintos tipos de fleje se diferencian por su comportamiento, no por su composición química. El polipropileno es el material de flejado habitual para agrupaciones ligeras; el poliéster soporta la mayor parte de las cargas transportadas; el acero, el cordón compuesto y la cinta tejida se encargan del resto.
La tabla de cargas ajustadas según la unión que aparece a continuación combina cada material con el cierre con el que normalmente se vende y muestra después lo que la norma o la medición permiten conservar. Las celdas sin una fuente primaria recuperable se marcan como tales en lugar de rellenarse con una cifra plausible. Las especificaciones completas del fleje plástico siempre deben confirmarse con la edición vigente de la norma conforme a la cual esté diseñando.
| Material y cierre | Ancho x espesor | Resistencia a la rotura | Eficiencia de la unión | Carga útil en la unión | Limitación / dónde deja de funcionar |
|---|---|---|---|---|---|
| Polipropileno, soldadura por fricción | grado para máquina, 0.014–0.030 in | no se recuperó ningún rango publicado | mínimo del 45%, D3950 7.3.3 Tipo II | no se puede calcular sin un rango | Se estira un 18–34% y recupera un 20–40% de ese estiramiento; queda flojo en cuestión de días sobre una carga que se asienta |
| Polipropileno, sello metálico | grado para máquina, 0.014–0.030 in | no se recuperó ningún rango publicado | mínimo del 45%, D3950 7.3.3 | no se puede calcular sin un rango | Se vuelve quebradizo en almacenes de congelación; se degrada al aire libre por la exposición ultravioleta |
| Poliéster, soldadura por fricción | 5/8 pulg. x 0.035 pulg. | 1,400 lb en catálogo; 1,406–1,515 lb medidos | 82–98% medido en dos cabezales de sellado | 1,148–1,372 lb | La calidad de la soldadura se desploma si la herramienta está mal configurada; ninguna soldadura resiste una carga caliente |
| Poliéster, sello metálico | 5/8 pulg. x 0.035 pulg. | 1,400 lb en catálogo | mínimo del 45%; un fabricante afirma que es “por lo general menos de la mitad” | 630 lb | Desaprovecha más de la mitad de la bobina que pagó |
| Poliéster, hebilla y tensor manual | 1/2 pulg. x 0.020 pulg. | 600 lb en catálogo | alrededor del 60% con una herramienta manual | alrededor de 360 lb | El resultado varía según el operador, no según la especificación |
| Poliéster de alta resistencia, soldadura por fricción | 1-1/4 pulg. x 0.050 pulg. | 4,000 lb en catálogo | 82–98% medido | 3,280–3,920 lb | Necesita un cabezal capaz de aplicar la tensión; los cabezales automáticos para poliéster de un fabricante alcanzan un máximo de 7,000 N |
| Acero, sello de una muesca | 3/4 pulg. x 0.020 pulg. | 2,000 lbf, D3953 Tabla 3 | mínimo del 45%, D3953 8.9.2 | 900 lbf | El cierre de menor rendimiento de la norma; rara vez justifica usar acero |
| Acero, sello de doble muesca | 3/4 pulg. x 0.020 pulg. | 2,000 lbf, D3953 Tabla 3 | mínimo del 75%, D3953 8.9.2 | 1,500 lbf | Solo para amarre en vehículos: el fleje de 1 in o más de ancho necesita dos pares de engarces por sello conforme a 49 CFR 393.104 |
| Acero, engarce en fleje USLM | combinación publicada, D3953 Tabla 4 | 8,500 lbf | mínimo del 90%, D3953 8.9.3 | 7,650 lbf | Las bobinas USLM no deben contener ninguna soldadura de producción |
| Cordón compuesto, hebilla de alambre | sustituyó al acero de 13, 16, 19 y 32 mm | sistemas de un proveedor clasificados para 480–2,600 kg | no se recuperó ningún porcentaje publicado | clasificado a nivel del sistema, no de la bobina | Rango publicado por un proveedor: servicio desde menos 30 °C hasta 140 °C, con ablandamiento a partir de 125 °C |
| Poliéster tejido, hebilla | cinta de 4 in | resistencia mínima a la rotura de 20,000 lb | no se recuperó ningún porcentaje publicado | depende de la hebilla | La cifra nominal corresponde a una tracción recta; una esquina afilada reduce su capacidad |
Las resistencias a la rotura del poliéster proceden de un catálogo publicado de un proveedor con 46 filas; las cifras del acero proceden de las Tablas 3 y 4 de ASTM D3953; las eficiencias medidas de las uniones de poliéster proceden de la patente EP 2 768 889 B1, presentada por un fabricante de flejes. En esta investigación no se pudieron recuperar rangos de polipropileno de ninguna fuente primaria, por lo que se dejan abiertos.
Fleje de polipropileno: dónde falla realmente el tipo más barato
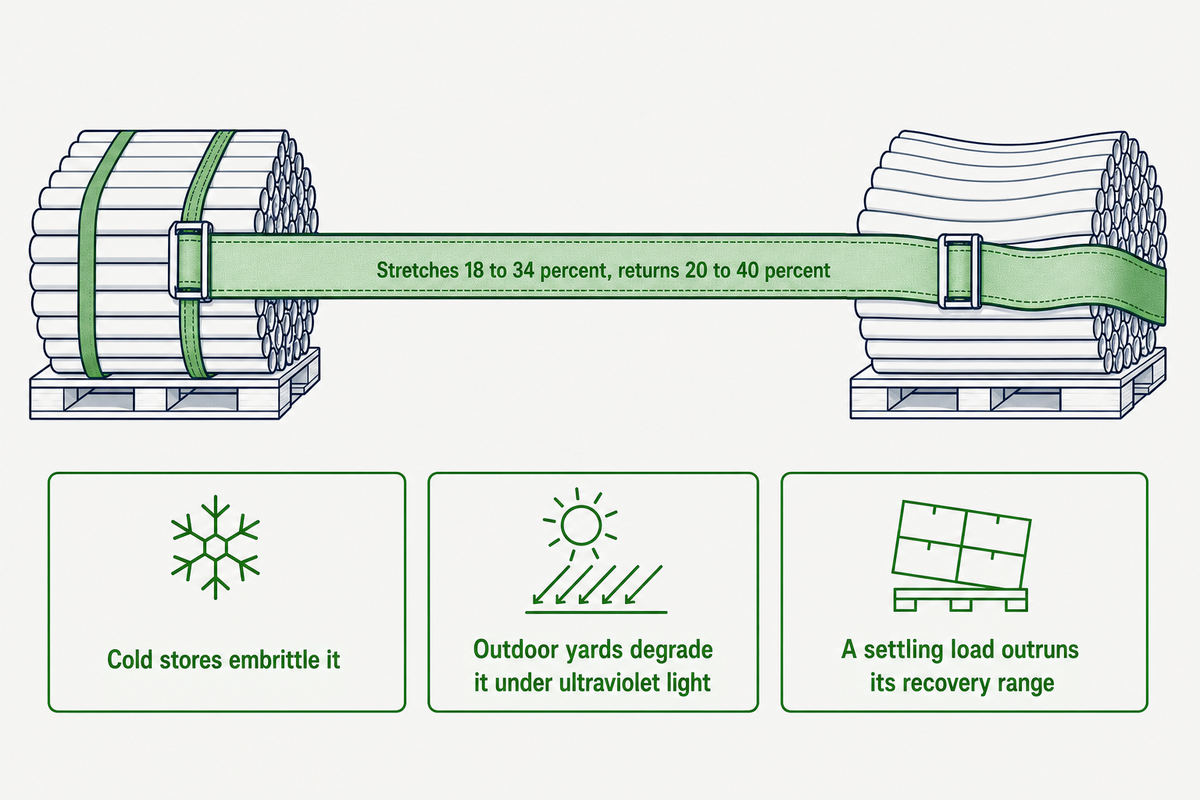
El fleje de polipropileno se estira entre un 18 y un 34 por ciento bajo tensión y solo recupera entre un 20 y un 40 por ciento de ese estiramiento, por eso un bulto que está firme el lunes puede quedar flojo el jueves. Funciona bien para bultos de cartón corrugado de peso ligero a medio, traslados internos entre departamentos y flejado manual de cargas más ligeras. El flejado manual con tensor y sello metálico es habitual en esta categoría de peso, porque si la unión se desliza habrá que volver a envolver la carga, en lugar de recoger una carga que se haya caído.
Tres condiciones lo descartan antes de comparar precios. Los almacenes frigoríficos lo vuelven quebradizo. Los patios exteriores lo degradan por la luz ultravioleta. Cualquier carga que se asiente más de un par de puntos porcentuales superará su rango de recuperación, y el fleje simplemente dejará de ejercer fuerza. Las guías de selección de los fabricantes califican muy bien su rango de recuperación, pero califican mal su retención de tensión, lo que parece contradictorio hasta separar ambas magnitudes. El rango de recuperación indica hasta qué punto el fleje puede acompañar la contracción de una carga; la retención de tensión indica cuánta fuerza queda al día siguiente. El polipropileno gana en lo primero y pierde en lo segundo.
Los compradores también confunden el fleje de polietileno con el de polipropileno. Es un polímero diferente con un comportamiento distinto bajo carga, aunque la ASTM D3950 agrupa ambos como poliolefina Tipo II, por lo que la designación del tipo por sí sola no permite distinguirlos. Si una cotización indica polietileno cuando esperaba polipropileno, trátelo como un fleje diferente que debe evaluar, no como un sinónimo que puede aceptar. Agrupar cajas ligeras y sujetar artículos entre sí en una sola pasada es el límite real del fleje de pp. Todo lo que se transporte, permanezca almacenado o se asiente corresponde a la siguiente sección.
Fleje de poliéster: la alternativa al acero que mantiene la tensión
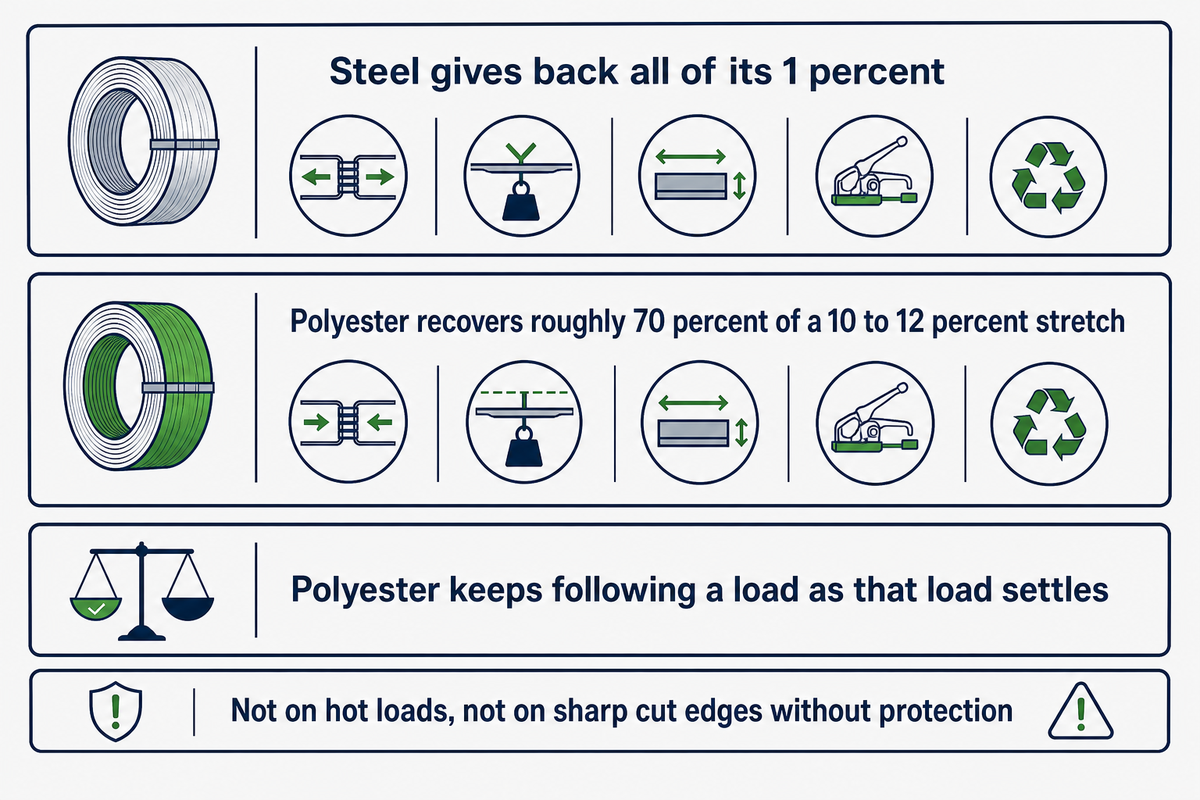
El fleje de poliéster sustituye al acero en la mayoría de las cargas paletizadas y agrupadas porque recupera aproximadamente el 70 por ciento de un estiramiento del 10 al 12 por ciento, por lo que continúa adaptándose a la carga mientras esta se asienta. El acero recupera por completo su estiramiento del 1 por ciento y después ya no puede ceder más.
Lea esas dos frases en conjunto y la respuesta sobre la sustitución resulta evidente. El acero no sufre fluencia, por lo que mantiene la tensión estática mejor que cualquier polímero. El poliéster tiene un rango de recuperación mucho mayor, por lo que continúa ejerciendo fuerza sobre una carga que aún se mueve. Elija en función de cuál de esos dos comportamientos necesita realmente su carga, no de cuál material parece más resistente. Nuestro trabajo de selección de flejes industriales con empacadores y transportistas parte precisamente de esa pregunta.
El límite es real y cualquiera que venda PET debería dejarlo claro. El poliéster no sustituye al acero en cargas calientes ni en bordes cortantes sin protección. El nivel de elongación indicado en una ficha técnica también presenta más variabilidad de la que esperan los compradores: el coeficiente de variación entre laboratorios en la tabla de precisión de la ASTM D3950, en la edición consultada para este artículo, es del 2.4% para la resistencia a la rotura del poliéster, pero del 37.3% para su elongación, y la dispersión también es alta para el polipropileno y el poliéster en esa propiedad. La cifra que utilizan los proveedores para vender es la menos precisa.
UD Packaging declara su propio programa de calidad en lugar de insinuar un certificado que usted no ha visto: sus productos superan las pruebas internacionales de calidad de productos de SGS, las propiedades de tracción se ensayan conforme a la serie GB/T 1040 y la prueba de resistencia de la unión se declara como parte del mismo programa, no como parte de esa serie. Antes de considerarlo una certificación de lote, solicite a cualquier proveedor, incluido el nuestro, el número, el alcance y la fecha del informe. Las especificaciones completas del fleje de PET y los formatos de bobina se encuentran en la página del producto.
Fleje de acero: dónde deja de ser defendible sustituirlo por polímeros
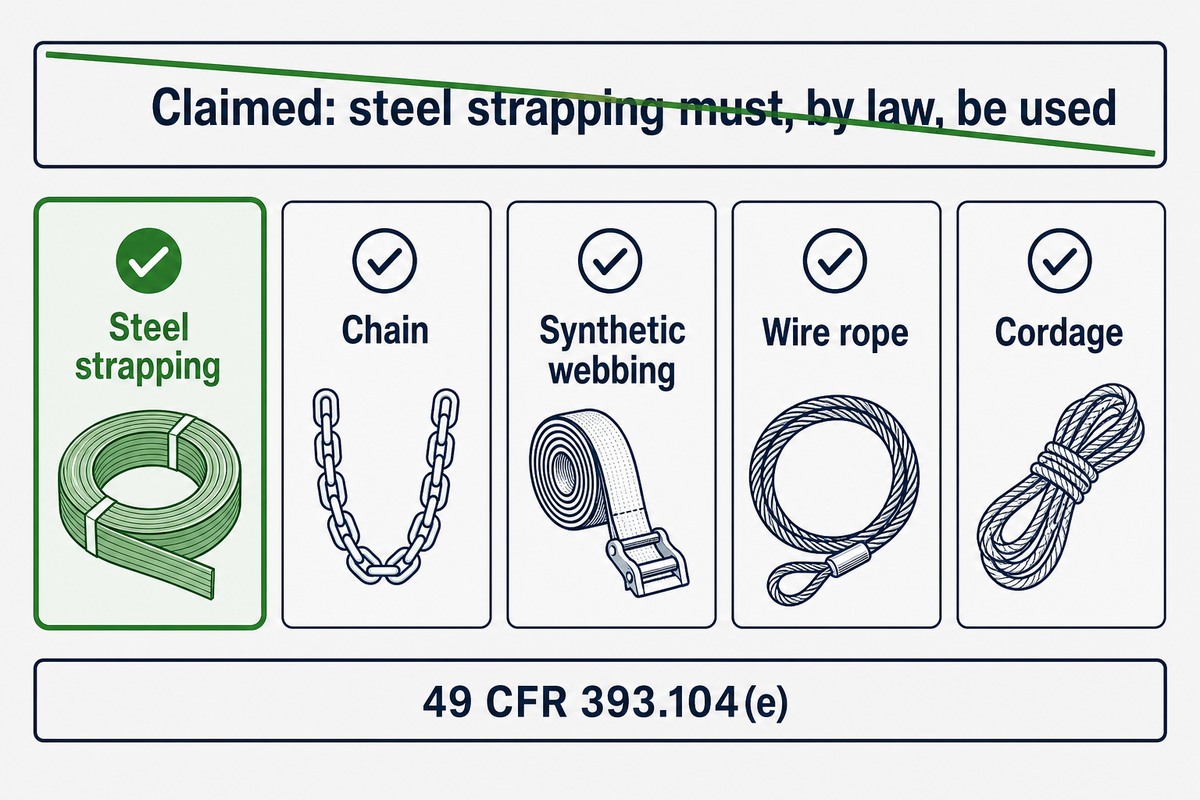
El fleje de acero sigue siendo la elección técnicamente acertada para cargas calientes, bordes cortantes sin protección y cualquier situación en la que la carga no se asiente y simplemente sea necesario mantener una tensión estática. Las afirmaciones de que el acero es obligatorio no resisten una revisión de la normativa, así que considere la elección como un criterio de ingeniería, no como un requisito legal.
Una página comparativa que clasifica las opciones afirma que, al enviar cualquier carga que no vaya dentro de un contenedor, “la ley exige utilizar fleje de acero”. La tabla de 49 CFR 393.104(e) enumera lado a lado el fleje de acero, las cadenas, las cinchas sintéticas, los cables de acero y las cuerdas como conjuntos de amarre conformes. La misma página atribuye la norma al “gobierno (específicamente, la Association of American Railroads)”, aunque la AAR es una asociación comercial privada. Una norma sectorial redactada para un solo modo de transporte se ha presentado como una ley aplicable a todos los modos, y sigue circulando.
El acero implica costos que rara vez aparecen en la cotización. Corrosión en los productos almacenados. Laceraciones del operador cuando los extremos cortados saltan hacia atrás, algo tan común que un transportista contó en un foro del sector que en sus instalaciones existe una orden permanente que prohíbe al personal recortar el sobrante de la bobina. Peso para desechar. Y una gran dependencia de la calidad del engarce, ya que se exige que un sello de una muesca alcance apenas el 45% de la resistencia a la rotura del material base, mientras que un engarce en fleje USLM llega al 90%. Una hebilla o un sello de acero solo rinde tanto como el engarce que lo sujeta, y la norma del transporte carretero apunta en la misma dirección: conforme a 49 CFR 393.104, los flejes de acero de 1 pulgada o más de ancho deben llevar al menos dos pares de engarces en cada sello. Esta es una ley sobre amarres en vehículos, no sobre la unitarización en almacenes, pero es el aspecto en el que el regulador decidió enfocarse. Las cargas más pesadas de materiales de construcción son donde esta disyuntiva se resuelve con mayor frecuencia.
Fleje compuesto y tejido: dónde el cordón supera al plástico y al acero
El fleje compuesto consiste en hilos de poliéster de alta tenacidad recubiertos por un polímero; el fleje tejido consiste en hilos de poliéster entrelazados para formar una cinta plana sin ese recubrimiento. Ambos se cierran con una hebilla de alambre en lugar de una soldadura, absorben mejor los impactos que el acero y corresponden al Tipo IA de la ASTM D3950, no a una familia de materiales independiente.
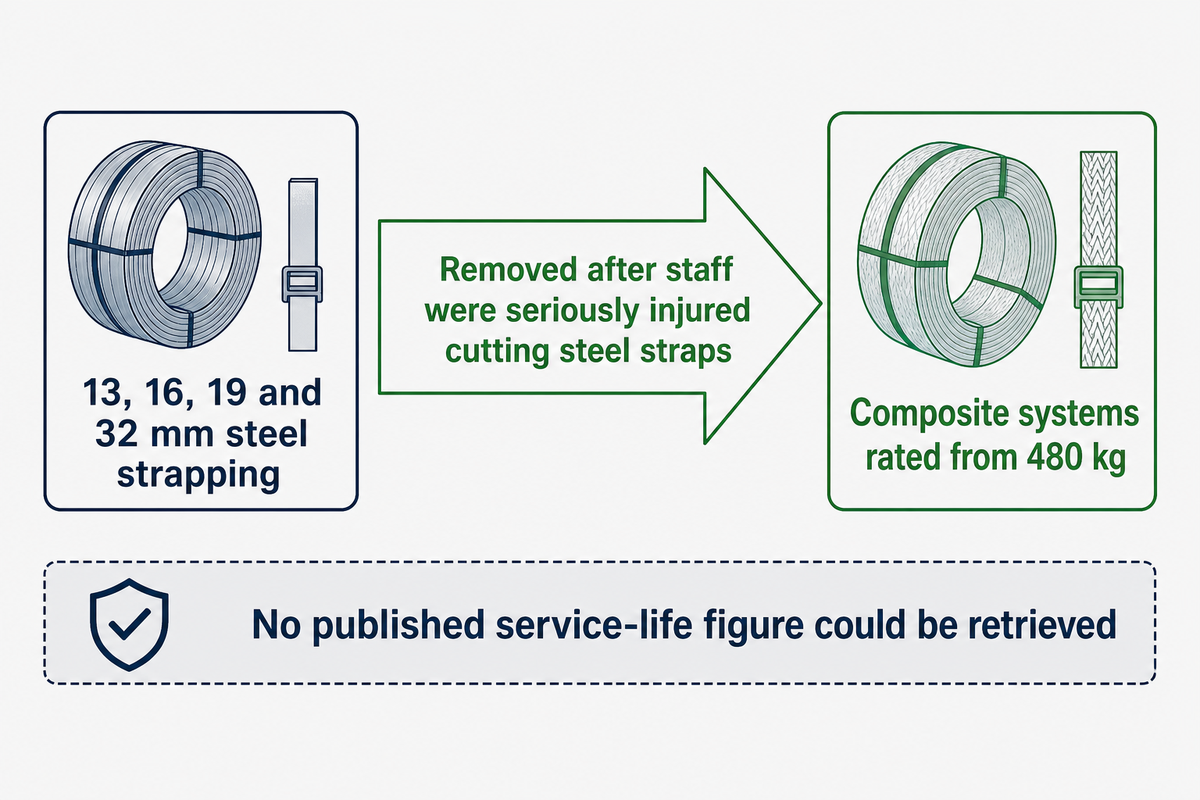
Una cadena australiana de tiendas para el hogar y ferreterías eliminó el fleje de acero de toda su cadena de suministro después de que empleados sufrieran lesiones graves al cortar flejes de acero, y sustituyó el acero de 13, 16, 19 y 32 mm por sistemas compuestos clasificados para 480 kg a 2,600 kg. La tabla comparativa del propio proveedor califica como Alta la uniformidad de resistencia del sistema con hebilla de alambre, frente a la calificación Baja del acero, indicada como dependiente del operador y de la herramienta. Aquí no se adoptan dos afirmaciones superlativas de la misma página: no se presenta ninguna prueba que respalde la afirmación de que el compuesto es el único fleje más resistente que el acero a igualdad de tamaño, y una viñeta que afirma que es “cinco veces más ligero” contradice la propia tabla de la página.
La vida útil es donde deja de haber información fiable. En esta investigación no se pudo recuperar ninguna cifra publicada sobre la vida útil del fleje compuesto o tejido, y las Reglas de carga en vagones abiertos de la AAR que rigen la aceptación ferroviaria están tras un muro de pago. Lo que sí puede afirmarse es que la aceptación ferroviaria aparece marcada en el propio fleje: una circular de la AAR de 2017, según el resumen publicado por un fabricante de vagones sobre esas circulares, revisó la Regla General 19.5.1 para exigir que el grado y la resistencia mínima a la rotura en libras figuren junto a la marca de identificación de la AAR, con el ejemplo literal “AAR 123 Grade 7 MBS 11,000 lbs.” Lea la marca, no el folleto. El cordón también es más fácil de colocar y retirar a mano que el acero, lo que ayuda a explicar por qué se produjo el cambio en la cadena minorista mencionada, aunque la gama de flejes disponible en grados compuestos sigue siendo reducida frente a la de poliéster. Por ese motivo, las pasadas de fleje vertical y horizontal sobre la misma carga unitaria pueden necesitar grados diferentes.
Vale la pena mencionar una señal del mercado. En toda la matriz de palabras clave de este artículo, el fleje compuesto tiene el costo por clic más alto de todos los términos, con $49.45, pero solo devuelve nueve sugerencias de palabras clave en total. Valioso desde el punto de vista comercial, casi sin documentar desde el punto de vista editorial.
Límite de eficiencia de la unión: por qué el método de cierre limita el fleje que compró
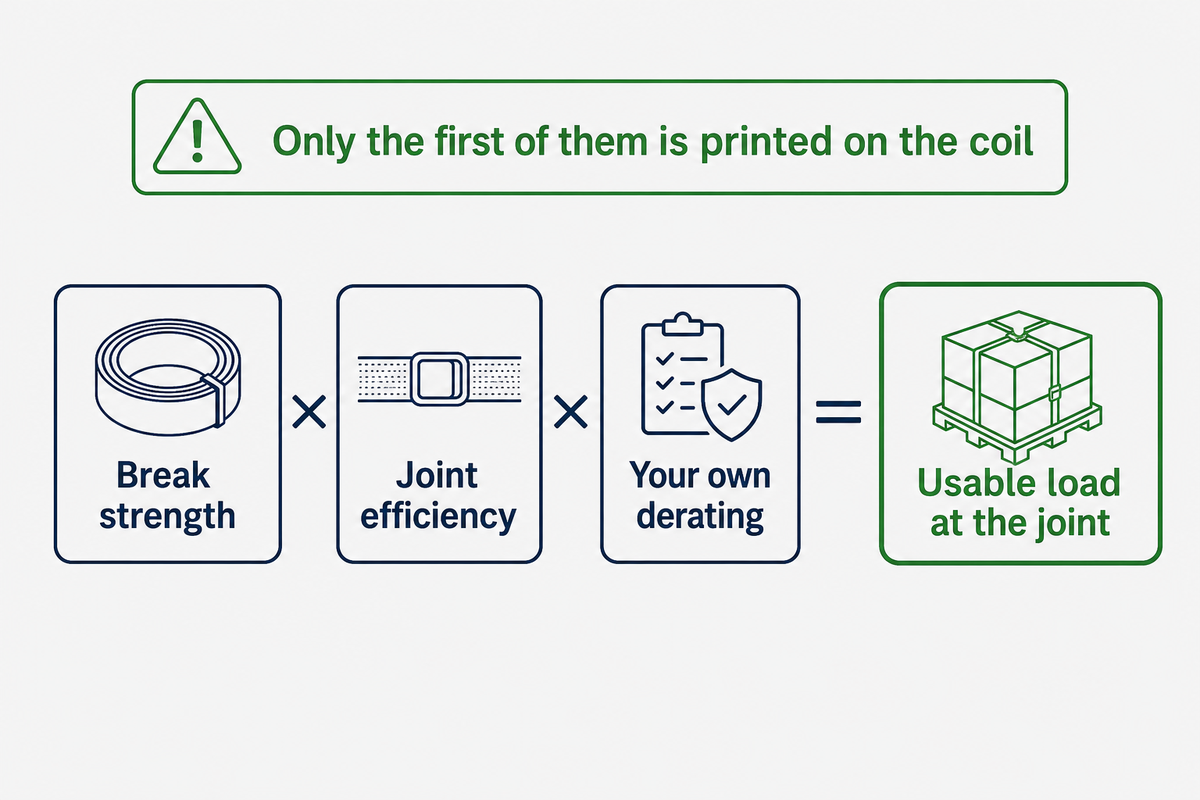
El límite de eficiencia de la unión es la proporción de la resistencia a la rotura de un fleje que su cierre transmite realmente, y limita todos los cálculos de carga que realice. Cada resistencia a la rotura indicada anteriormente corresponde a la bobina, y esta es la cifra que determina cuánto de ella llega realmente a la carga. Dos normas establecen mínimos de hasta el 45%, los fabricantes publican eficiencias medidas que superan el noventa por ciento y ambos tipos de cifras no son intercambiables, pero ninguna cambia porque usted cambie de material. El sello determina la cifra.
“Sin una configuración correcta de la herramienta, no se lograrán soldaduras resistentes, sin importar la tecnología utilizada”.
Interpretadas como especificaciones mínimas (lo mínimo que puede ofrecer una unión conforme, no lo que ofrecerá la suya), las normas establecen: el mínimo general para materiales no metálicos y para el sello de acero de una muesca, 45%; un empalme de bobina, 50%, con un máximo de uno por bobina; los Grados 3 a 5 del Tipo IA, 55%; las soldaduras de proceso, los sellos de doble muesca y los engarces de alta resistencia, 75%; y un engarce en acero USLM, 90%.
Interpretadas como eficiencias medidas (lo que los fabricantes informan a partir de sus propios bancos de pruebas, que constituye otro tipo de evidencia y refleja sus intereses), una herramienta manual con hebilla o sello se sitúa alrededor del 60% y una soldadura por fricción realizada con una herramienta a batería, alrededor del 85%. No promedie ambas listas ni interprete un mínimo del 75% como una promesa del 75%. Los porcentajes aquí citados proceden de las ediciones y fichas técnicas consultadas para este artículo; antes de diseñar conforme a cualquiera de ellos, deben comprarse y revisarse las ediciones vigentes.
Dimensionamos según lo que llamamos la regla de carga útil de 3 factores: carga útil = resistencia a la rotura × eficiencia de la unión × su propio factor de reducción. Tres cifras, una línea, y solo la primera está impresa en la bobina. Haga el cálculo una vez y el debate sobre el material cambiará de orden, porque el peso que un fleje puede soportar en su línea resulta ser una cifra del cierre, no de la bobina. El fleje es uno de los pocos insumos de empaque en los que el accesorio determina la especificación.
Ejemplo resuelto: la misma bobina, dos cierres, un palé
Fleje: poliéster de 5/8 in x 0.035 in, resistencia nominal a la rotura de 1,400 lb según un catálogo publicado.
Sello metálico con el mínimo de la D3950: 1,400 × 0.45 = 630 lb (2,802 N) por fleje en la unión.
Soldadura por fricción al 85%, dentro del rango del 82–98% medido en dos cabezales de sellado: 1,400 × 0.85 = 1,190 lb (5,293 N) por fleje.
Ahora dimensione el flejado del palé. La regla publicada por un fabricante para cajas paletizadas es el peso del palé × 1.5, dividido entre el número de flejes. Un palé de 1,600 lb con cuatro flejes necesita 1,600 × 1.5 ÷ 4 = 600 lb (2,669 N) por fleje.
La unión sellada supera ese valor en un 5 por ciento. La unión soldada lo supera en un 98 por ciento. La misma bobina, el mismo palé, el mismo peso de la carga y una diferencia de 560 lb que proviene íntegramente del cierre.
Tres variables modifican la eficiencia de la unión y ninguna es el material: la configuración de la herramienta, el patrón de grabado y el estado de la placa calefactora. Con el tiempo, las placas calefactoras distribuyen el calor de manera menos uniforme en sus bordes exteriores y reaccionan a los cambios de temperatura ambiente; la soldadura por fricción no está expuesta a esos factores, y todas las herramientas de flejado a batería sueldan por fricción. Por lo tanto, los elementos de cierre son una decisión de especificación, no algo que se decide al final, razón por la cual los sellos para fleje y las hebillas para fleje deben incluirse en la misma solicitud de cotización que la bobina.
La ASTM D3953 añade una advertencia que no aparece en ninguna tabla de proveedores: “Alcanzar la resistencia mínima especificada de la unión no basta, por sí solo, para garantizar un método de elevación seguro”. Superar el mínimo es apenas el comienzo del cálculo.
Conclusión clave
Solicite por escrito a cualquier proveedor la eficiencia que su cierre alcanza en la unión de su línea. Cualquier bobina cotizada sin una cifra para el cierre es una especificación a medias.
Ventana de retención de tensión: cómo queda su carga después del primer día
La ventana de retención de tensión es la diferencia entre la tensión que aplica una máquina y la que sigue presente cuando llega la carga. La eficiencia de la unión determina cuánta fuerza transmite el cierre en el momento del sellado; esto es lo que le ocurre a esa fuerza durante el día siguiente. La tensión aplicada no es la tensión retenida. El asentamiento de la carga, los ciclos térmicos y la relajación del polímero reducen la fuerza de un fleje que se tensó correctamente en el muelle de carga.
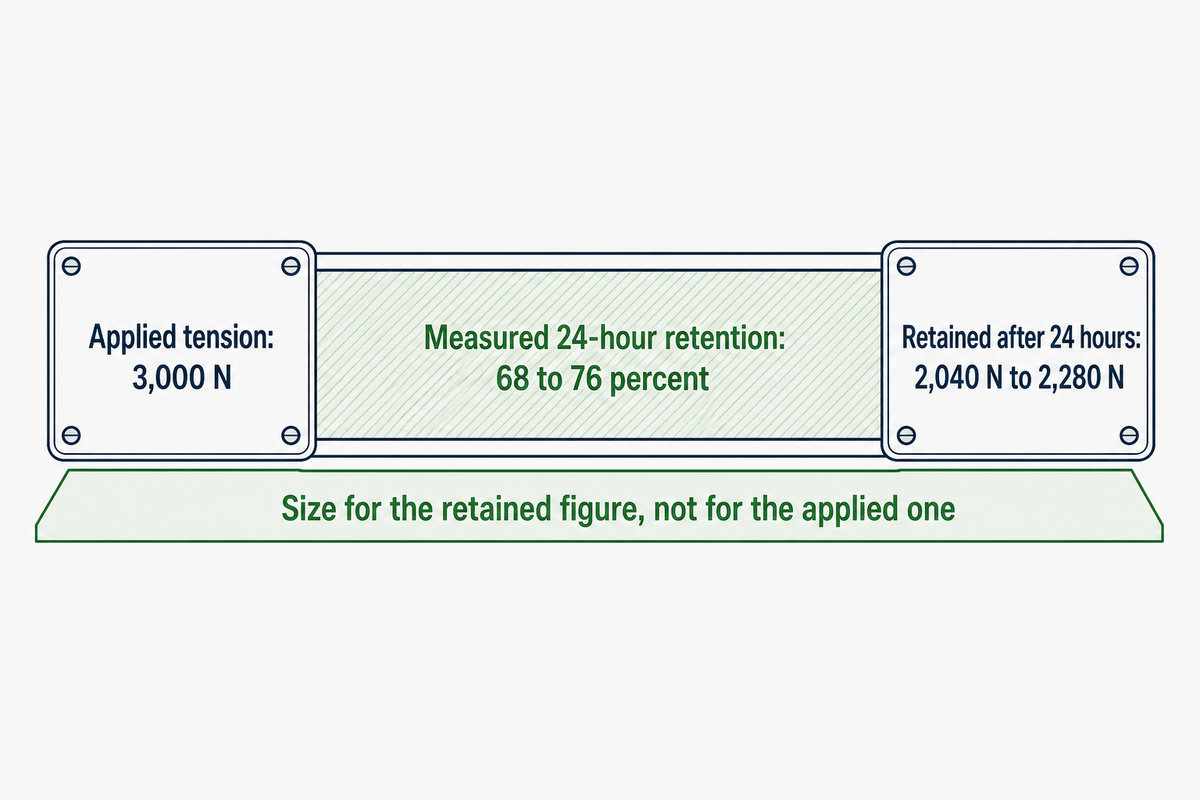
Es poco común encontrar cifras públicas obtenidas mediante instrumentos para este fenómeno. El conjunto más claro se encuentra en una patente europea concedida sobre flejes de poliéster, EP2768889B1, que registra una retención de tensión a las 24 horas del 68 al 76 por ciento en flejes de poliéster de 15 mm x 0.9 mm correspondientes a doce composiciones. La patente está asignada a un fabricante de flejes que también publica una de las dos guías de selección citadas anteriormente, por lo que debe considerarse una medición de la industria y no una validación independiente; aun así, es una medición realizada con cabezales de sellado identificados, algo que ninguna tabla comparativa ofrece.
Ejemplo práctico: qué se conserva durante las primeras 24 horas
Tensión aplicada: 3,000 N, holgadamente dentro del límite de 3,500 N de un cabezal automático para poliéster.
Rango medido de retención a las 24 horas: 68–76%, según las pruebas de la patente con fleje de poliéster de 15 mm × 0.9 mm. La geometría de su carga y su cabezal no son los de esa prueba, así que tome este dato como una indicación del patrón de pérdida, no como una predicción de su cifra.
3,000 × 0.68 = 2,040 N (459 lb). 3,000 × 0.76 = 2,280 N (513 lb).
Por lo tanto, entre 720 N y 960 N ya han desaparecido del fleje cuando se descarga el camión, antes de que le haya ocurrido algo fuera de lo común al envío. Calcule las dimensiones según la cifra retenida, no según la aplicada.
Más allá de las 24 horas, solo puede afirmarse la tendencia, y aquí no se inventará ninguna cifra. La fluencia continúa bajo una fuerza constante, y cuatro factores la agravan: tiempos de envío prolongados, cargas pesadas sobre tarimas, temperaturas elevadas durante el transporte y el almacenamiento, y productos compresibles. El polipropileno pierde la mayor parte de la tensión aplicada, el poliéster conserva la mayor parte y el acero la conserva casi por completo, aunque casi no ofrece reserva cuando la propia carga se contrae.
La tensión aplicada tiene un segundo límite del que nadie habla. Los cabezales automáticos para acero de un fabricante tienen capacidades nominales de 9,000 N y 18,000 N, mientras que todos los cabezales automáticos para poliéster del mismo catálogo alcanzan como máximo 3,500 N o 7,000 N. Una diferencia de 2.6 veces en la fuerza que la máquina puede aplicar al fleje vuelve irrelevante la resistencia a la rotura del catálogo en cuanto el cabezal no puede alcanzar la tensión necesaria. Ya sea que tense a máquina o a mano, el tensor de fleje establece la cifra inicial que todos los demás factores van reduciendo.
Cómo elegir el fleje según el comportamiento de la carga, no por el nombre del material
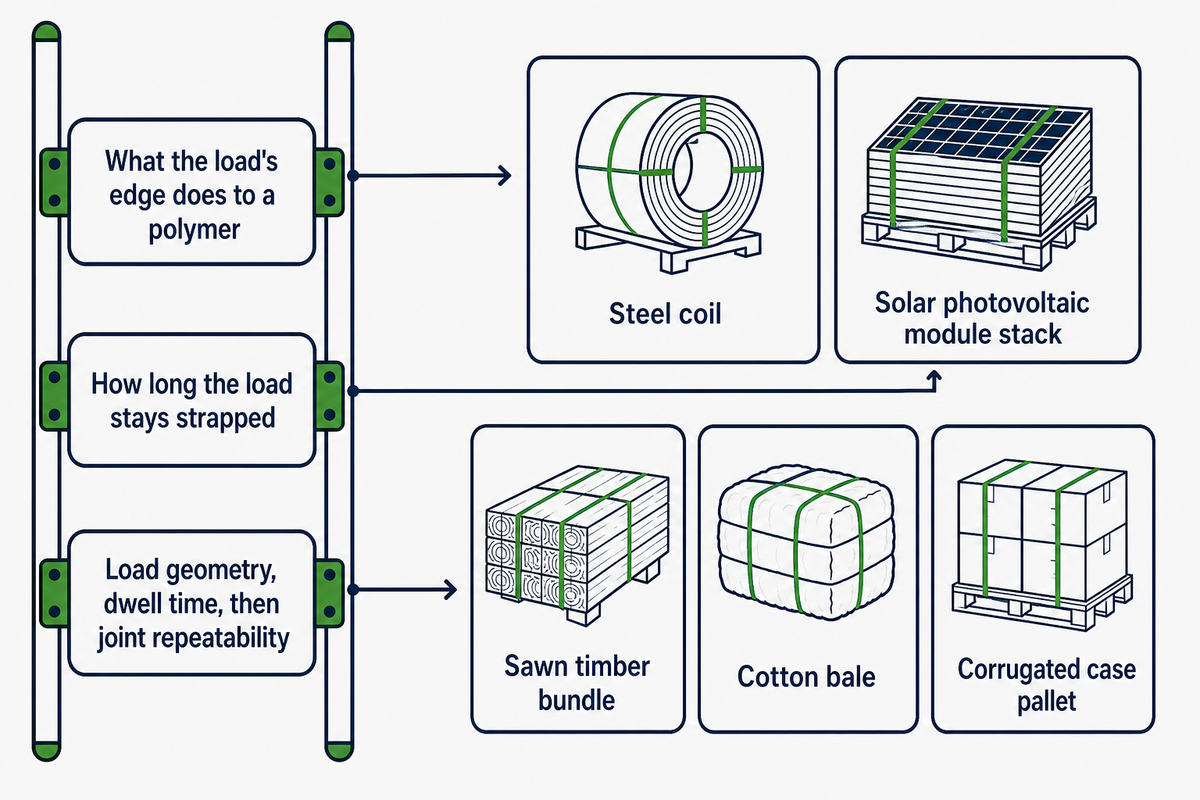
Para elegir el fleje adecuado, comience por lo que hace la carga y no por el nombre del material. Tres preguntas resuelven casi todos los casos: qué les hacen los bordes de la carga a los polímeros, cuánto tiempo permanece flejada la carga y si se asienta, y qué tipo de unión puede producir su línea de manera uniforme. El siguiente Índice de comportamiento de la carga relaciona once cargas industriales comunes con esas respuestas.
No existe un único material de flejado que sea el mejor, y los factores que deben considerarse al elegirlo siguen este orden: geometría de la carga, tiempo de permanencia y, después, uniformidad de la unión. Los compradores que intentan encontrar el mejor fleje en términos abstractos terminan modificando dos veces sus especificaciones. Cuando el fleje se utiliza para agrupar una carga en vez de reforzar un paquete, la relación de dimensionamiento también cambia: pasa de tres a uno hasta cinco a uno respecto de la resistencia total a la rotura.
| Clase de carga | Características de los bordes | Permanencia y asentamiento | Material | Método de unión | Ancho x espesor | Modo de falla que debe vigilarse |
|---|---|---|---|---|---|---|
| Bobina de acero | Afilados, pesados y rígidos | Permanencia prolongada, sin asentamiento | Acero | Doble muesca o engarce | 3/4–1-1/4 pulg. x 0.020–0.044 pulg. | Deslizamiento del sello en la esquina |
| Pila de lingotes de aluminio | Romos, pero abrasivos | Permanencia prolongada, asentamiento mínimo | Acero o poliéster de alta resistencia | Engarce o soldadura por fricción | 1–1-1/4 pulg. x 0.040–0.050 pulg. | Abrasión del borde hasta atravesar el fleje |
| Pila de módulos solares fotovoltaicos | Marco frágil que necesita protección | Transporte prolongado, cierto asentamiento | Poliéster | Soldadura por fricción | 1/2–5/8 pulg. x 0.020–0.030 pulg. | Aplastamiento del marco por exceso de tensión |
| Paquete de ladrillos y bloques | Duros, con esquinas que se despostillan | Permanencia media, se asienta durante el transporte | Poliéster o compuesto | Soldadura por fricción o hebilla de alambre | 5/8–3/4 pulg. x 0.035–0.050 pulg. | Holgura después del desplazamiento del paquete |
| Atado de madera aserrada | Astillados e irregulares | Permanencia prolongada, se seca y se contrae | Poliéster o compuesto | Hebilla de alambre | 5/8–3/4 pulg. x 0.035–0.040 pulg. | La pérdida de humedad supera el rango de recuperación |
| Bobina de papel | Blanda, se marca fácilmente | Permanencia media, se comprime | Poliéster | Soldadura por fricción | 1/2–5/8 pulg. x 0.020–0.030 pulg. | El fleje corta el borde de la bobina |
| Fardo de fibra química | Compresible, sin bordes | Permanencia prolongada, se expande después del prensado | Poliéster | Soldadura por fricción | 1/2–5/8 pulg. x 0.025–0.035 pulg. | La expansión del fardo rompe un fleje rígido |
| Fardo de algodón | Altamente compresible | Permanencia prolongada, alta energía almacenada | Acero o poliéster de alta resistencia | Engarce o soldadura por fricción | 3/4–1-1/4 pulg. x 0.035–0.050 pulg. | Apertura de la unión por la energía almacenada |
| Tarima de cajas de cartón corrugado | Blanda, puede aplastarse | Permanencia corta a media | Polipropileno o poliéster | Soldadura por fricción | 1/2 pulg. x 0.020–0.026 pulg. | Aplastamiento de las esquinas antes de que falle el fleje |
| Pila de tambores de fibra | Borde enrollado, sin aristas afiladas | Permanencia media, poco asentamiento | Poliéster | Soldadura por fricción | 1/2–5/8 pulg. x 0.025–0.035 pulg. | Los tambores se salen de la línea del fleje |
| Fardo de tabaco | Blando y compresible | Almacenamiento prolongado, ciclos de humedad | Poliéster | Soldadura por fricción o hebilla | 1/2–5/8 pulg. x 0.025–0.035 pulg. | Pérdida de tensión durante meses de almacenamiento |
Este índice representa nuestra propia interpretación de las pruebas presentadas en este artículo, aplicada a las clases de carga que abastecemos, entre ellas equipos industriales, materiales de construcción, productos forestales y fardos blandos; no es una especificación publicada. ASTM D4675 enumera un conjunto más amplio de variables (tipo de carga y paquete, propiedades y desempeño del fleje, peso, planos de corte, fricción de los componentes y geometría), y cada fila de esta tabla debe confirmarse mediante una prueba en su propia línea.
Cuándo no comprar basándose en la cifra del catálogo
En la práctica, dimensionar el fleje dividiendo el peso del atado entre la resistencia a la rotura indicada en el catálogo no funciona. En un foro de ingeniería, tres ingenieros en ejercicio calcularon la fuerza de flejado de la misma pila de cuatro atados y obtuvieron valores de 38, 64.95 y 29.26 veces el peso unitario, una diferencia de 2.2 veces entre profesionales que resolvían el mismo problema. El autor del hilo había dimensionado sus flejes dividiendo el peso entre la resistencia del catálogo, sin considerar la eficiencia de la unión, la geometría ni factores de reducción, y sus atados ya estaban fallando durante el uso.
No compre basándose únicamente en la resistencia a la rotura cuando la carga tenga esquinas, cuando vaya a asentarse o cuando su línea no pueda producir dos veces la misma unión. Tampoco considere la resistencia mínima a la rotura como una cifra de trabajo: en el compendio de circulares citado anteriormente, la AAR la define como la carga a la que falla un conjunto sometido a una tracción recta, y ninguna tarima está sometida a una tracción recta. Las autoridades de transporte por carretera plantean el mismo problema mediante fracciones y no con una sola cifra: la Driver and Vehicle Standards Agency del Reino Unido exige que un sistema de sujeción de carga resista todo el peso de la carga hacia delante, la mitad de su peso hacia los lados y la mitad hacia atrás, suponiendo un coeficiente de fricción de 0.2 a menos que pueda demostrarse uno mejor. Esta es una normativa sobre la sujeción de carga en vehículos y no sobre su agrupación, pero constituye la respuesta publicada más clara a la pregunta que realmente hacen los compradores: cómo convertir una carga en una cifra. Nuestra guía sobre cómo flejar una tarima explica paso a paso cómo calcular cuántos flejes necesita una aplicación de flejado para tarimas y dónde deben colocarse.
Ancho, espesor y compatibilidad con la máquina: las especificaciones que provocan el rechazo de pedidos
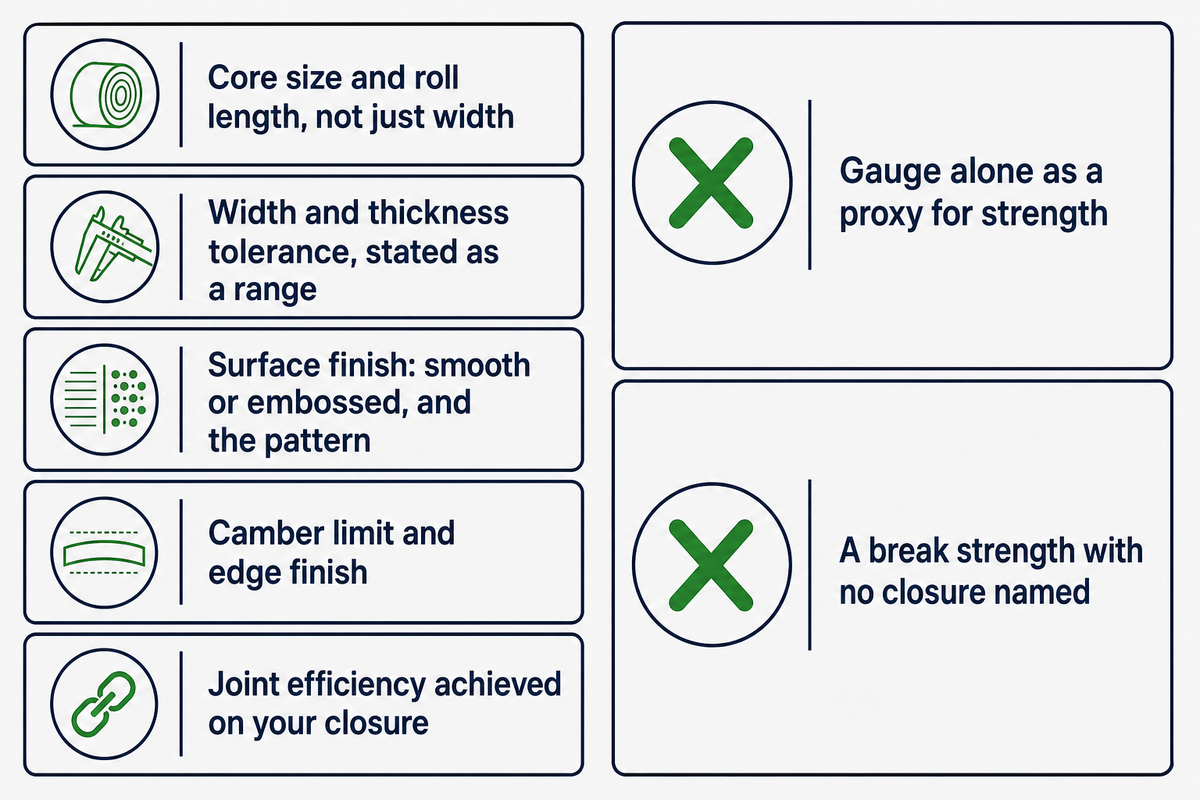
Cuatro dimensiones determinan si una bobina sustituta funcionará en su línea: tamaño del núcleo, longitud de la bobina, tolerancias de ancho y espesor, y curvatura. Si se equivoca en una, una máquina ajustada para el proveedor anterior rechazará un fleje que sobre el papel cumple con la especificación nominal.
El espesor merece especial desconfianza. Un fabricante describe el espesor del fleje como “una medición relativamente imprecisa”, porque un fleje estándar de 1/2 inch para máquina puede medir entre 0.014 y 0.030 inch debido únicamente a la profundidad del patrón de gofrado, y en un fleje con gofrado excesivo la medición del espesor aumenta mientras disminuye la resistencia a la rotura. Un segundo proveedor sin relación con el primero lo expresa directamente: el fleje de acabado liso tiene mayor resistencia a la tensión que uno del mismo calibre con acabado gofrado. Un fleje que parece más grueso al medirlo puede ser el más débil.
Una misma bobina de fleje solo puede utilizarse en más de una máquina cuando coinciden el tamaño del núcleo, la curvatura y el acabado. La curvatura, una torsión o curva no deseada a lo largo de la bobina, es el segundo factor silencioso que puede frustrar un acuerdo. El fleje para máquina debe estar prácticamente libre de curvatura para poder desplazarse por el arco de una máquina flejadora automática; un contenido reciclado que produzca curvatura dañará el equipo antes que la carga.
Valide cualquier sustitución en su propio proceso de empaque antes de llevarla a producción. Pase una bobina de prueba por todo el proceso de flejado, inspeccione la unión y vuelva a inspeccionarla después de 24 horas. Una opción de flejado que coincide sobre el papel pero falla en el arco cuesta más que el ahorro que prometía. Cuando una sola solución de flejado deba cubrir varias necesidades de empaque en una planta, especifique el caso más exigente y haga que los más sencillos funcionen dentro de esos parámetros.
Incluya en la solicitud de cotización
- Tamaño del núcleo y longitud de la bobina, no solo el ancho
- Tolerancias de ancho y espesor, expresadas como un rango
- Acabado de la superficie: liso o gofrado, y el patrón
- Límite de curvatura y acabado de los bordes
- Eficiencia de la unión lograda con su método de cierre
No incluya
- El calibre por sí solo como indicador de resistencia
- “Equivalente a” un número de pieza de la competencia
- Una resistencia a la rotura sin especificar el cierre
- Una afirmación de reciclabilidad sin citar ninguna norma
- Un límite de carga de trabajo sin una prueba que lo respalde
Reciclado y reciclable: qué certifica realmente una afirmación sobre flejes
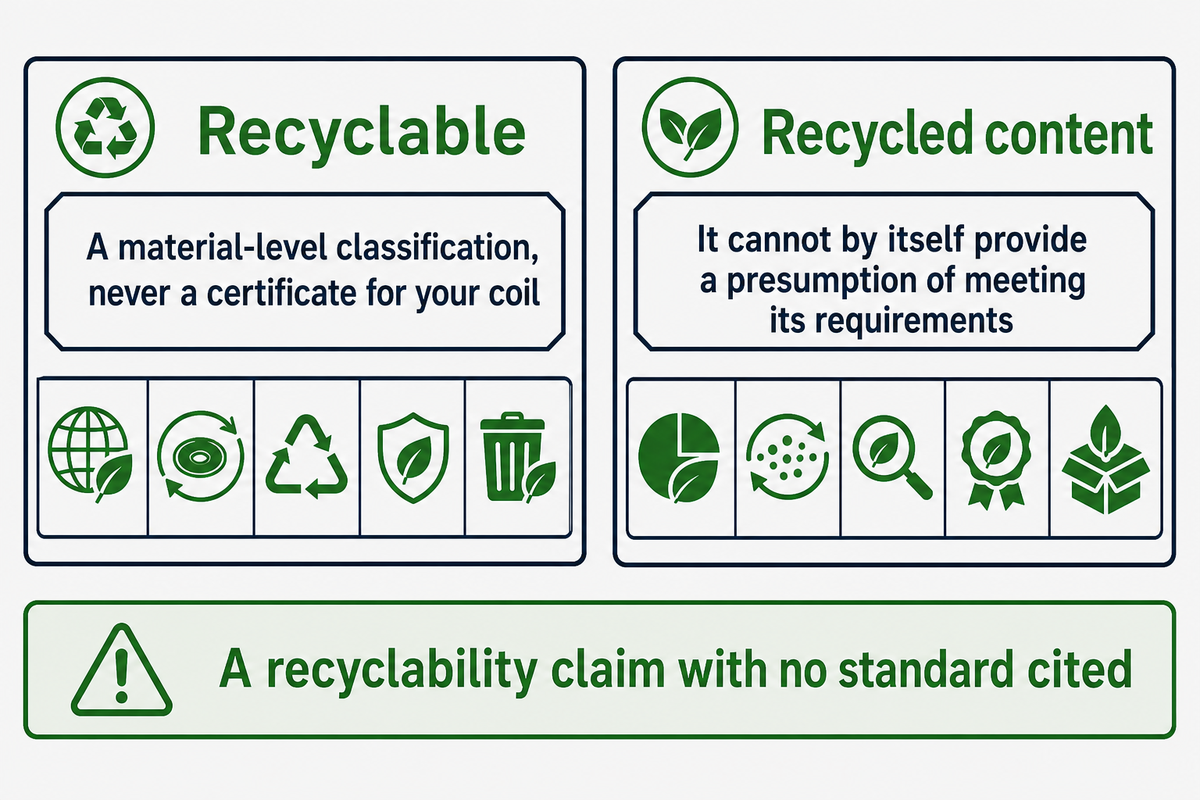
La reciclabilidad y el contenido reciclado son dos afirmaciones diferentes, reguladas por dos normas distintas, y ninguna garantiza nada sobre la bobina que tiene delante. ISO 18604 especifica los requisitos para clasificar un envase o embalaje como recuperable mediante el reciclaje de materiales; en cambio, la afirmación pública impresa en una etiqueta pertenece a la familia ISO 14021.
ISO 18604 también declara, en su propio alcance, que por sí sola no permite presumir el cumplimiento de sus requisitos; el procedimiento de aplicación figura en una norma complementaria. Considérela una clasificación a nivel del material, nunca un certificado a nivel del lote. Cabe señalar algo sobre el etiquetado: ISO 14021:2016 fue retirada el 24 de junio de 2026 y sustituida por la revisión ISO 14021:2026, por lo que toda ficha técnica que aún cite la edición de 2016 está haciendo referencia a un documento retirado.
“El material reciclado de PET tiene una huella menor que el PET virgen nuevo. Los fabricantes que elaboran productos con PET reciclado —como flejes, películas y fibras— deberían poder afirmar que generan menos carbono que las alternativas fabricadas con PET nuevo.”
Ese artículo tiene doce años y se cita aquí como origen del argumento, no como fuente de una cifra actual. UD Packaging opera una cadena que abarca desde la granulación del poliéster hasta los productos terminados para respaldar el uso de recursos renovables, lo cual constituye una posición de suministro, no un certificado. Quien incluya fleje de PET reciclado en el informe de sostenibilidad de su propio cliente debe solicitar a la vez la norma, la edición y el alcance.
Qué está cambiando en la selección de flejes y qué significa para su próximo pedido
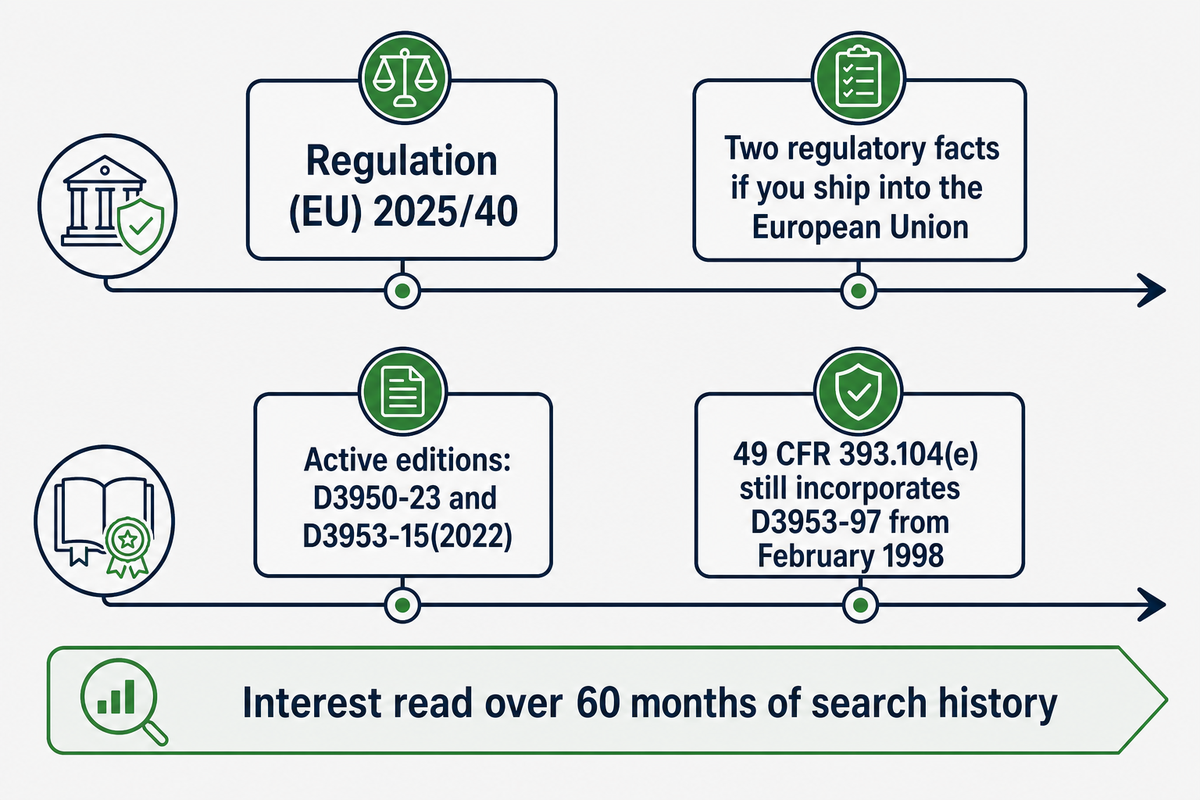
Los compradores están reconsiderando una decisión que ya habían tomado, y las pruebas de ello son conductuales, no promocionales. En nuestra propia matriz de palabras clave, a lo largo de 60 meses de historial de búsquedas, el nivel de referencia del interés por las consultas sobre taxonomía de flejes aumentó 85.8 por ciento, con un promedio reciente de 12 meses de 283.3 frente a 152.5 en el periodo de 24 a 36 meses, mientras que los términos relacionados con el acero en la misma matriz se mantuvieron estables, con una estacionalidad leve y habitual.
Una consulta creciente sobre taxonomía junto a consultas estables sobre materiales indica que los compradores están reconsiderando una selección que creían resuelta. Si realiza envíos a la Unión Europea, dos hechos normativos explican parte de esa tendencia. El Reglamento (UE) 2025/40 sobre los envases y residuos de envases entró en vigor el 11 de febrero de 2025 y se aplica desde el 12 de agosto de 2026, fecha en la que se deroga la directiva anterior para la mayoría de los efectos; algunas de sus disposiciones continúan aplicándose después de esa fecha. Dentro de ese régimen, una Decisión Delegada de la Comisión con fecha del 25 de febrero de 2026 exime a determinados operadores económicos que utilizan envolturas y flejes para tarimas del requisito de reutilización del 100% aplicable a esos formatos. Interprete bien el sentido: se trata de una exención de la obligación de reutilización para un grupo definido, no de una nueva norma dirigida a los compradores de flejes. Lo que sí demuestra es que los flejes para tarimas ahora se mencionan individualmente en la legislación europea vinculante sobre envases y embalajes, algo que no señala ninguna página comparativa de esta categoría. No se repiten aquí las cifras sobre los objetivos para 2030 que circulan en resúmenes de fuentes secundarias porque no se verificaron en la fuente original.
En cuanto a las normas, la situación dista mucho de estar resuelta. Las ediciones vigentes de ASTM son D3950-23 y D3953-15(2022), mientras que 49 CFR 393.104(e) todavía incorpora D3953-97 de febrero de 1998. Si va a redactar una especificación durante el próximo trimestre, indique y verifique la edición correspondiente, porque la referencia legal y la norma actual no son el mismo documento.
Ninguna cifra presentada aquí permitirá dimensionar el mercado. Siete editoriales de investigación independientes describen la misma sustitución del acero por poliéster, pero sus cifras abarcan una diferencia aproximada de tres veces, en parte porque sus alcances son distintos y en parte porque nadie puede conciliarlas. Vale la pena actuar basándose en la dirección de la tendencia; en esta categoría, la magnitud no constituye una prueba.
Preguntas frecuentes
¿Cuál es la diferencia entre el fleje de poliéster y el de polipropileno?
Leer la respuesta
El poliéster se estira entre 10 y 12 por ciento y recupera alrededor del 70 por ciento de ese alargamiento; el polipropileno se estira entre 18 y 34 por ciento y solo recupera entre 20 y 40 por ciento. Por eso, el poliéster continúa adaptándose a una carga que se asienta, mientras que el polipropileno queda flojo. El poliéster también resiste mucho mejor el almacenamiento al aire libre y las bajas temperaturas, razón por la cual se utiliza para mercancías paletizadas y el polipropileno para atados ligeros.
¿Cuál es la alternativa al fleje de acero?
Leer la respuesta
El poliéster y el cordón compuesto son las dos alternativas funcionales al acero. Ambos evitan el óxido, los bordes cortantes y las lesiones por laceración, y ambos conservan mejor que el acero la fuerza aplicada sobre una carga que se asienta. Ninguno sustituye al acero en cargas calientes ni en bordes afilados sin protección. Las normas federales de sujeción de carga incluyen el fleje de acero junto con cadenas, cinchas sintéticas, cables de acero y cuerdas, por lo que ninguna norma jurídica general obliga a usar acero en el transporte de mercancías por carretera.
¿Cuánto dura el fleje compuesto?
Leer la respuesta
Para este artículo no se pudo obtener de una fuente primaria ninguna cifra publicada sobre la vida útil del fleje compuesto, y a cualquier proveedor que indique una se le debe solicitar la prueba que la respalde. Lo que un proveedor publica para su propio sistema es un rango de temperatura de servicio de menos 30 °C a 140 °C, con ablandamiento a partir de 125 °C. Las condiciones de almacenamiento, la exposición a la radiación ultravioleta y la calidad de la hebilla influyen más en la vida útil real que el recubrimiento.
¿El fleje de polipropileno es reciclable?
Leer la respuesta
El fleje de polipropileno puede clasificarse como recuperable mediante el reciclaje de materiales conforme a ISO 18604, pero esa clasificación describe el material, no el lote. Pregunte con qué norma se realiza la afirmación, qué edición se aplica y si abarca el contenido reciclado o la reciclabilidad, porque son afirmaciones distintas.
¿Cuál es la diferencia entre el fleje tejido y el compuesto?
Leer la respuesta
El fleje compuesto consiste en hilos de poliéster de alta tenacidad encapsulados en un recubrimiento de polímero. El fleje tejido consiste en hilos de poliéster entretejidos para formar una cinta sin ese recubrimiento. Ambos se cierran con una hebilla de alambre y pertenecen al Tipo IA de ASTM D3950, en lugar de constituir familias de materiales diferentes. El recubrimiento del fleje compuesto proporciona una superficie más lisa y uniforme para que la hebilla se sujete, además de una mayor resistencia a los daños durante la manipulación, mientras que la cinta tejida distribuye la carga sobre una superficie más ancha y es adecuada para atados blandos o irregulares. Elija entre ambos según el tiempo de permanencia, la forma de enhebrar la hebilla y si el destino acepta el grado marcado en el fleje. Una guía comercial de compra ampliamente utilizada solo reconoce tres materiales de flejado y omite ambos, por lo que escasean las comparaciones entre proveedores en este segmento del mercado.
¿Cómo se llama el fleje de plástico?
Leer la respuesta
Fleje de plástico es el nombre comercial general y también se conoce como cinta de embalaje. Bajo esa denominación se agrupan cuatro productos distintos: fleje de polipropileno, escrito a veces como fleje pp; fleje de poliéster, que suele venderse como fleje PET; fleje de cordón compuesto; y fleje tejido de poliéster. ASTM D3950 establece designaciones formales de tipo para toda la familia no metálica: la poliolefina es Tipo II, el nailon Tipo III, el poliéster Tipo IV y el cordón de poliéster adherido o tejido Tipo IA. Cuando una cotización diga únicamente “fleje de plástico”, pregunte a cuál de esos cuatro productos se refiere, porque su resistencia a la rotura, alargamiento y comportamiento de la unión no son intercambiables.
Referencias y fuentes
- 49 CFR 393.104, Normas para dispositivos y sistemas de sujeción de carga — Gobierno de Estados Unidos, Código Electrónico de Regulaciones Federales.
- ASTM D3950-23, Especificación estándar para flejes no metálicos (y métodos de unión) — ASTM International.
- ASTM D3953-15(2022), Especificación estándar para flejes planos de acero y sellos — ASTM International.
- ASTM D4675-14a(2022), Guía estándar para la selección y el uso de materiales de flejado plano — ASTM International.
- EP 2 768 889 B1, Flejes y métodos para fabricarlos — patente concedida por la Oficina Europea de Patentes, cuyo titular es Samuel Son and Co (USA) Inc.
- Sujeción de cargas en vehículos pesados y vehículos de mercancías, sección 2 — Agencia de Normas para Conductores y Vehículos del Reino Unido.
- ISO 18604, Envases y medio ambiente: reciclaje de materiales — Organización Internacional de Normalización.
- ISO 14021, Etiquetas y declaraciones ambientales: afirmaciones ambientales autodeclaradas — Organización Internacional de Normalización.
- Residuos de envases, Reglamento (UE) 2025/40 — Comisión Europea, Dirección General de Medio Ambiente.
- Decisión Delegada de la Comisión sobre los operadores económicos que utilizan envolturas y flejes para pallets — Comisión Europea, Dirección General de Medio Ambiente, 25 de febrero de 2026.
- Guía completa sobre flejes y equipos de flejado — Packaging Strategies, BNP Media, 17 de marzo de 2016.
- El reciclaje no siempre es la opción con menor huella de carbono para las botellas de PET, según un nuevo informe — Packaging Digest, 29 de enero de 2014.
Cómo se investigó este artículo y qué no afirma. Los porcentajes de eficiencia de unión, los números de las cláusulas, las cifras de la tabla de precisión y la salvedad citada de D3953 provienen de las ediciones de las normas consultadas para este artículo, no de las ediciones vigentes, que deben adquirirse y revisarse antes de que cualquiera de ellas se diseñe para. El rango de retención de 24 horas procede de una patente cedida a un fabricante de flejes, por lo que se trata de una medición del sector y no de una validación independiente. Aquí no se incluye ningún rango de resistencia a la rotura del polipropileno, ninguna cifra de vida útil de los materiales compuestos ni ningún dato sobre el tamaño del mercado, porque no pudimos obtenerlos de una fuente que estuviéramos dispuestos a respaldar. Las pruebas SGS de UD Packaging y las referencias a la serie GB/T 1040 corresponden al programa de calidad declarado por la empresa, no a una certificación por lote.
¿Necesita especificar el fleje para una carga que debe llegar bien ajustada?
UD Packaging fabrica flejes de PET y película stretch industrial, y suministra sellos y hebillas para flejes, además de máquinas flejadoras que van desde modelos manuales hasta totalmente automáticos, desde su planta de producción en Jiangyin, Wuxi, para cargas de los sectores metalúrgico, de nuevas energías, materiales de construcción, madera, papel, fibra química, textiles de algodón, agricultura, alimentos, electrónica y tabaco.
Envíenos la clase de carga, el tiempo de permanencia y el tipo de unión que puede realizar su línea, y cotizaremos con base en esos tres datos en lugar de hacerlo por ancho. Comience con la gama de uniones y accesorios.