Kontaktieren Sie UD Packaging Company

Kernlose Stretchfolie wird ohne Einweg-Rollenkern geliefert. Damit entfällt ein Verpackungsartikel, doch die Kaufentscheidung hängt weiterhin von der Passung zum Abrollgerät, vom Folienverbrauch und von der Leistung an der Ladeeinheit ab. Eine Rolle, die sich leichter anfühlt, kann im Einsatz teurer sein, wenn sie auf der Halterung rutscht oder mehr zurückgewiesene Ladeeinheiten zur Folge hat.
Kernlose Stretchfolie verzichtet auf den Einweg-Rollenkern. Stimmen Sie die Rolle auf das Abrollgerät ab, messen Sie die verbrauchte Netto-Folie und vergleichen Sie die Kosten erst, wenn beide Optionen dieselben Abnahmekriterien für Ladeeinheiten erfüllen.
Kurzdaten: Beispiele zum Abgleich mit Ihrem System
- Abrollgerät von EngineeringCC: veröffentlichter Folienbreitenbereich von 400–530 mm.
- Kernlose Premium-Maschinenfolie von POLIFILM: veröffentlichter Dickenbereich von 15–23 µm mit passendem, wiederverwendbarem Adapter.
- Das kernlose Lieferformat legt weder Vorreckung noch Rezyklatanteil fest.
- Vergleichen Sie Netto-Folienmasse, tatsächlichen Verbrauch und abgenommene Ladeeinheiten; das Bruttogewicht der Rolle allein genügt nicht.
Nutzen Sie die fünf folgenden Prüfungen, bevor Sie eine Nachschubbestellung für das Lager ändern. Die Beispiele zeigen, was Lieferanten dokumentieren; die Prüfblätter für den Praxistest sind vorgeschlagene Methoden des Käufers. Keine der durchgerechneten Zahlen ist ein Prüfergebnis von UD Packaging oder ein Marktpreisangebot.
Was kernlose Stretchfolie ändert – und was nicht
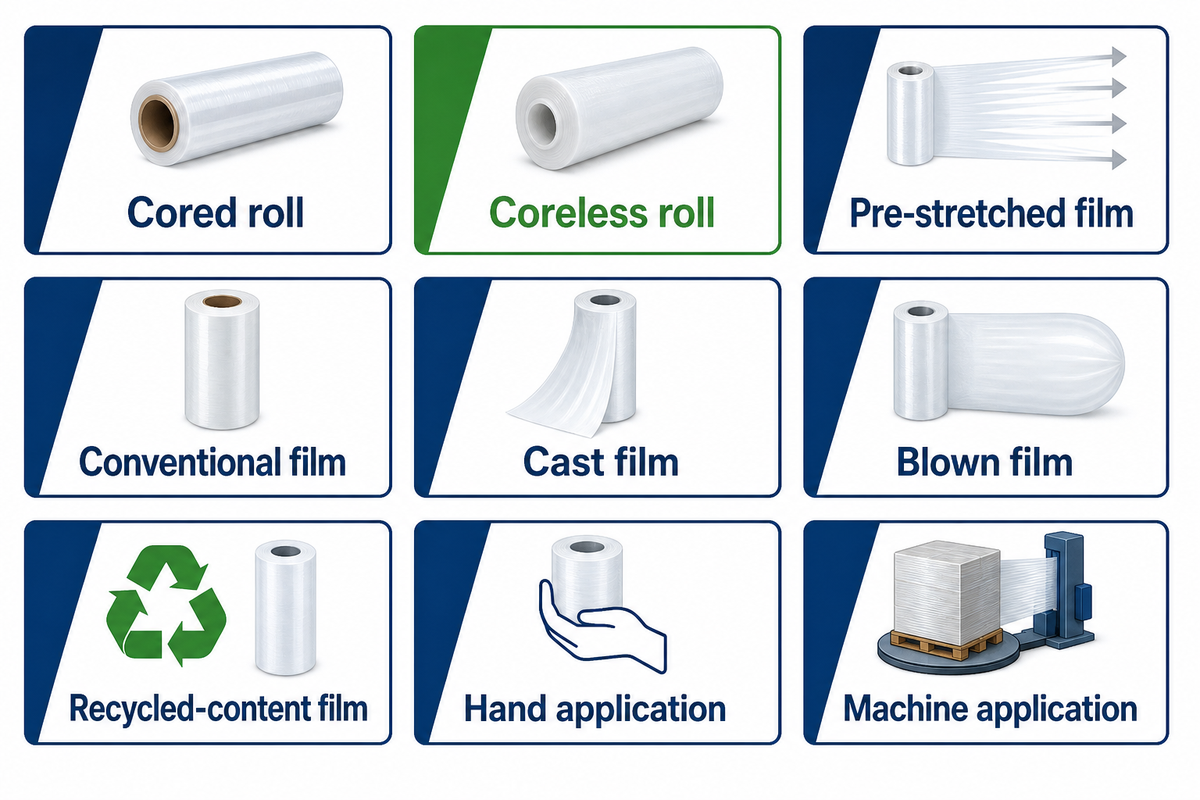
Eine kernlose Rolle verändert, wie Stretchfolie gehalten und abgewickelt wird. Das Format legt für sich genommen weder die Polyethylen-Rezeptur noch den Aufbau als Cast- oder Blasfolie, den Vorreckgrad oder den Rezyklatanteil fest. Fragen Sie diese Angaben getrennt ab, damit ein Vergleich dem Wegfall des Kerns nicht zuschreibt, was auf eine andere Folienrezeptur zurückgeht.
Wie funktioniert kernlose Stretchfolie?
Kernlose Stretchfolie wird von einer Rolle ohne Einweg-Papphülse abgewickelt, und zwar mit der für das jeweilige Produkt vorgegebenen Halterung. Manche Systeme verwenden ein wiederverwendbares Abrollgerät oder einen Adapter. Folienspannung und Haftung tragen dazu bei, die gewickelte Ladeeinheit zu bilden, während die Halterung steuert, wie die Rolle abläuft. Aus der fehlenden Papphülse lässt sich weder die erforderliche Spannung noch die Vorreckeinstellung ablesen, noch wie gut eine bestimmte Ladeeinheit den Transport übersteht. Halten Sie die Kennungen von Rolle und Hardware vor der Installation fest. Befolgen Sie die Einlegeanweisung des Lieferanten und vergleichen Sie das Wickelergebnis mit Ihrem freigegebenen Verfahren. Die Bezeichnung „kernlos“ des Lieferanten beschreibt das Rollenformat; der praktische Vorteil muss an der Anwendung nachgewiesen werden, die Sie betreiben möchten.
Lieferantenbezeichnungen können mehrere Merkmale in einem Produktnamen bündeln. Die Klassifizierungsmatrix trennt sie bereits bei der Angebotserstellung und vor einer Testbestellung.
| Typ oder Merkmal | Was es kennzeichnet | Anzufordernder Nachweis |
|---|---|---|
| Rolle mit Kern | Einweg-Stützelement verbleibt in der Rolle | Material des Rollenkerns und Innendurchmesser |
| Kernlose Rolle | Einweg-Rollenkern entfällt | Genaue Einlege- und Halterungsanordnung |
| Vorgereckte Folie | Vor dem Einsatz gereckte Folie | Angegebener Aufbau und Anwendungshinweise |
| Konventionelle Folie | Standard-Anwendungsqualität des Lieferanten | Empfehlungen zu Dehnung und Spannung |
| Cast-Folie | Folienherstellungsverfahren | Produktdatenblatt |
| Blasfolie | Alternatives Folienherstellungsverfahren | Produktdatenblatt |
| Folie mit Rezyklatanteil | Angegebener Anteil an Recyclingmaterial | Prozentwert, Materialherkunft und Geltungsbereich der Angabe |
| Manuelle Anwendung | Manuelles Wickelverfahren | Rolle, Handabroller und Anwenderanleitung |
| Maschinelle Anwendung | Maschinelles Wickelverfahren | Freigabe von Wickelmaschine, Folienwagen und Adapter |
Auf der Seite zur kernlosen Folie von POLIFILM führt POLIFILM eine Premium-Maschinenfolie im Dickenbereich von 15-23 µm auf und beschreibt Optionen mit Rezyklatanteil gesondert. Wenn Sie Maschinenfolie mit einer anderen Rolle vergleichen, berücksichtigen Sie neben den Adaptern auch Dicke und Materialzusammensetzung. „Kernlos“ beantwortet keine dieser Fragen.
Passung zum Abrollgerät prüfen, bevor Sie eine Testrolle kaufen
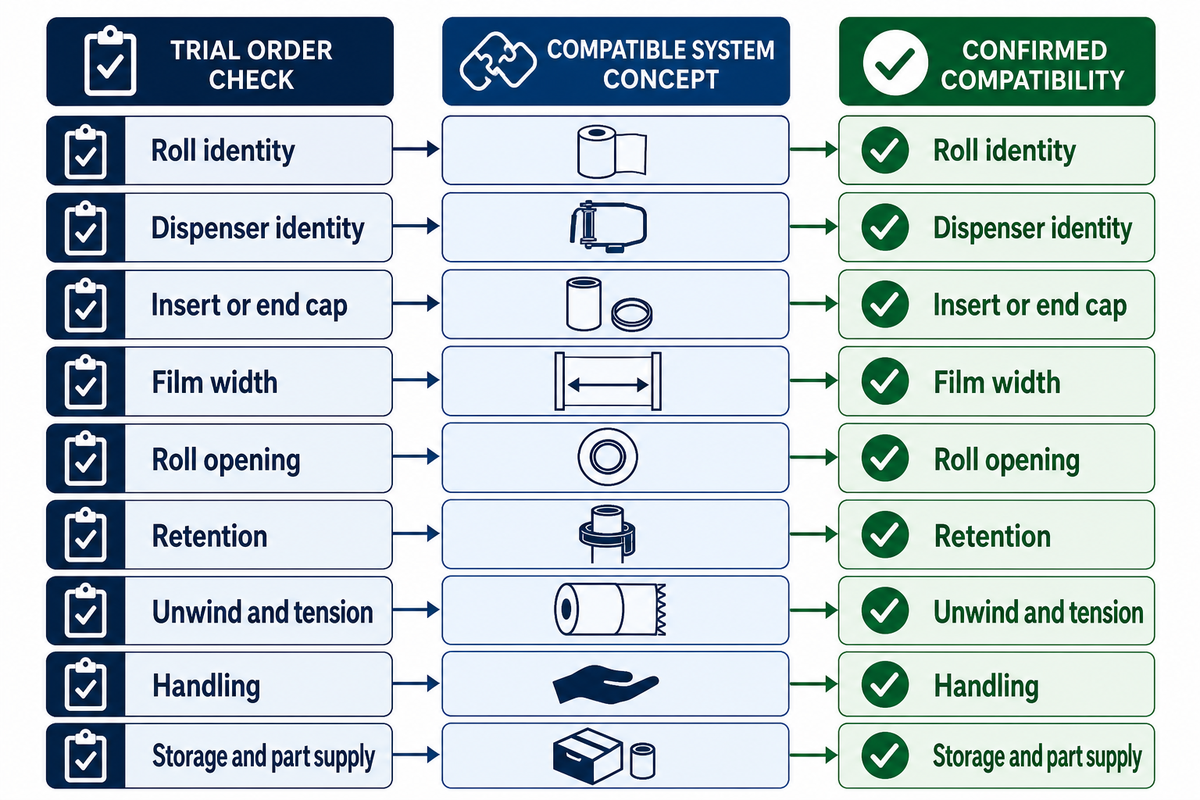
Die Passung zum Abrollgerät erfordert eine nachgewiesene Kompatibilität zwischen der Rolle und den Halteteilen. Die hier genannten Produktbeispiele stammen aus den eigenen Beschreibungen der Lieferanten, nicht aus unabhängigen Kompatibilitätsprüfungen. Bestätigen Sie Rollen-SKU, Abrollgerätemodell sowie die Kennung von Einsatz oder Endkappe gemeinsam, bevor Sie eine Testbestellung aufgeben.
Rollenabgleich in 3 Teilen
Führen Sie die drei Kennungen in der Bestellanforderung und in der Aufzeichnung des Praxistests auf. Verwendet die Konstruktion keinen Einsatz, vermerken Sie auch das. Eine ähnliche Breite oder Öffnung bedeutet nicht, dass Greifwirkung, Fixierung oder Spannungskontrolle gegeben sind.
Angenommen, ein Käufer ersetzt eine 500 mm breite Handrolle mit Rollenkern. Die vorgeschlagene kernlose Rolle ist ebenfalls 500 mm breit, sodass das Angebot austauschbar wirkt. Doch die Aufnahme der vorhandenen Halterung für Rollenkerne mit 76 mm sagt nichts darüber aus, wie sie die neue Rolle hält. Der Käufer fordert das vorgeschlagene Abrollgerätemodell samt Einlegeanleitung an und besorgt dann die angegebene Musterkombination. Kann der Lieferant nur die Breite bestätigen, bleibt die Testbestellung zurückgestellt. Ein Mangel ist nicht nachgewiesen; es fehlen lediglich die Angaben, die für eine Entscheidung über die Passung nötig sind. So wird verhindert, dass aus einem kostengünstigen Mustereinkauf an jedem Packplatz eine ungeplante Umstellung der Hardware wird.
| Prüfpunkt | Nachweis | Entscheidung | Einschränkungen / Nicht geeignet für |
|---|---|---|---|
| Rollenkennung | SKU und Chargenetikett | Fortfahren, wenn das Muster der Bestellung entspricht | Ein nicht etikettierter Ersatzartikel |
| Kennung des Abrollgeräts | Benanntes Modell und Anleitung | Zuordnung durch den Lieferanten bestätigen lassen | Abgleich allein nach Aussehen |
| Einsatz oder Endkappe | Teilekennung oder ausdrücklich einsatzlose Bauart | Erforderliche Teile einbeziehen | Improvisierte Fixierteile |
| Folienbreite | Tatsächliche Breite gegenüber dem Bereich der Halterung | Spiel prüfen | Die Breite allein belegt keine Passung |
| Rollenöffnung | Vorgegebene Geometrie der Schnittstelle | Sitz gemäß Anleitung prüfen | Annahme, dass eine Halterung für Rollen mit 76 mm Kern passt |
| Fixierung | Eingesetzte Rolle bleibt fest sitzen | Zurückstellen, wenn die Rolle rutscht oder wandert | Ad-hoc-Distanzstücke ohne Freigabe |
| Abwicklung und Spannung | Kontrollierte Zuführung über die Rolle hinweg | Verhalten am Anfang und am Ende vergleichen | Eine kurze Vorführung im Freilauf |
| Handhabung | Praxistest durch den Bediener mit kompletter Baugruppe | Komfort und Kontrolle aufzeichnen | Reine Folienmasse als Handhabungsgewicht angesetzt |
| Lagerung und Teileversorgung | Schriftliche Regelung zu Lagerung und Ersatzbezug | Vor der Großumstellung bestätigen | Erfundene universelle Lagerungsausrichtung |
EngineeringCC veröffentlicht einen Breitenbereich des Abrollgeräts von 400–530 mm und beschreibt zwei Einstellringe. Das stützt das eigene Produkt. Eine 500 mm breite Rolle liegt innerhalb des angegebenen Breitenbereichs, doch Öffnung, Fixierung und Bedienungsanleitung müssen bestätigt werden. Die Breite ist nur ein Aspekt der Passung.
Handabroller und Maschinenadapter sind unterschiedliche Systeme
Manuelles und maschinelles Wickeln müssen getrennt qualifiziert werden, weil sich ihre Halterungs- und Spannungsanordnungen unterscheiden. Eine Folie kann für beide Anwendungen freigegeben sein, doch ein erfolgreicher Praxistest von Hand gibt keinen Folienwagen einer Maschine frei. Lassen Sie sich die genaue Rolle, den Adapter und den Betriebsaufbau vom Lieferanten und vom Anlagenlieferanten bestätigen.
Alle leichten Handabroller müssen kontrollierbar bleiben, während der Bediener die Ladeeinheit umrundet. Auch bei einer Wickelmaschine muss die Rolle mit der vorgegebenen Aufnahme und der vorgegebenen Folienführung funktionieren. Prüfen Sie, ob die Fixierteile die Rolle wie vorgegeben sichern. Pläne zur Automatisierung des Palettierens sollten diese Prüfung der Schnittstelle enthalten, bevor die Produktionslinie Testmaterial erhält.
Manuelle Anwendung
- Handabroller und Fixierteile bestätigen.
- Die komplette Handhabungsbaugruppe wiegen.
- Die Kontrolle über die Rolle hinweg beobachten.
Maschinelle Anwendung
- Modelle von Wickelmaschine und Folienwagen bestätigen.
- Vorgegebenen Adapter und vorgegebene Folienführung verwenden.
- Freigegebene Betriebseinstellungen im Praxistest prüfen.
Behalten Sie ein freigegebenes System mit Rollenkern im Einsatz, wenn der vorgeschlagenen kernlosen Anordnung eine dokumentierte Passung fehlt. „Innovativ“ ist eine Produktbeschreibung, kein Grund, eine Prüfung der Ausrüstung zu umgehen. Die Fragen zur Spezifikation von Maschinenfolie helfen, die Anfrage zu strukturieren, ohne vorauszusetzen, dass eine kernlose Option verfügbar ist.
Ein Beispiel für POLIFILM-Maschinenfolie mit 15–23 µm gehört zu dem dazu passenden Adaptersystem. Der Wechsel von einem Kandidaten mit 20 µm zu einem Kandidaten mit 15 µm verändert auch den Folienvergleich, selbst wenn der Adapter gleich bleibt. Halten Sie jede Änderung fest, damit das Ergebnis der Ausrüstung nicht allein dem fehlenden Rollenkern zugeschrieben wird.
Netto-Folienausbeute und Abfall auf derselben Basis vergleichen
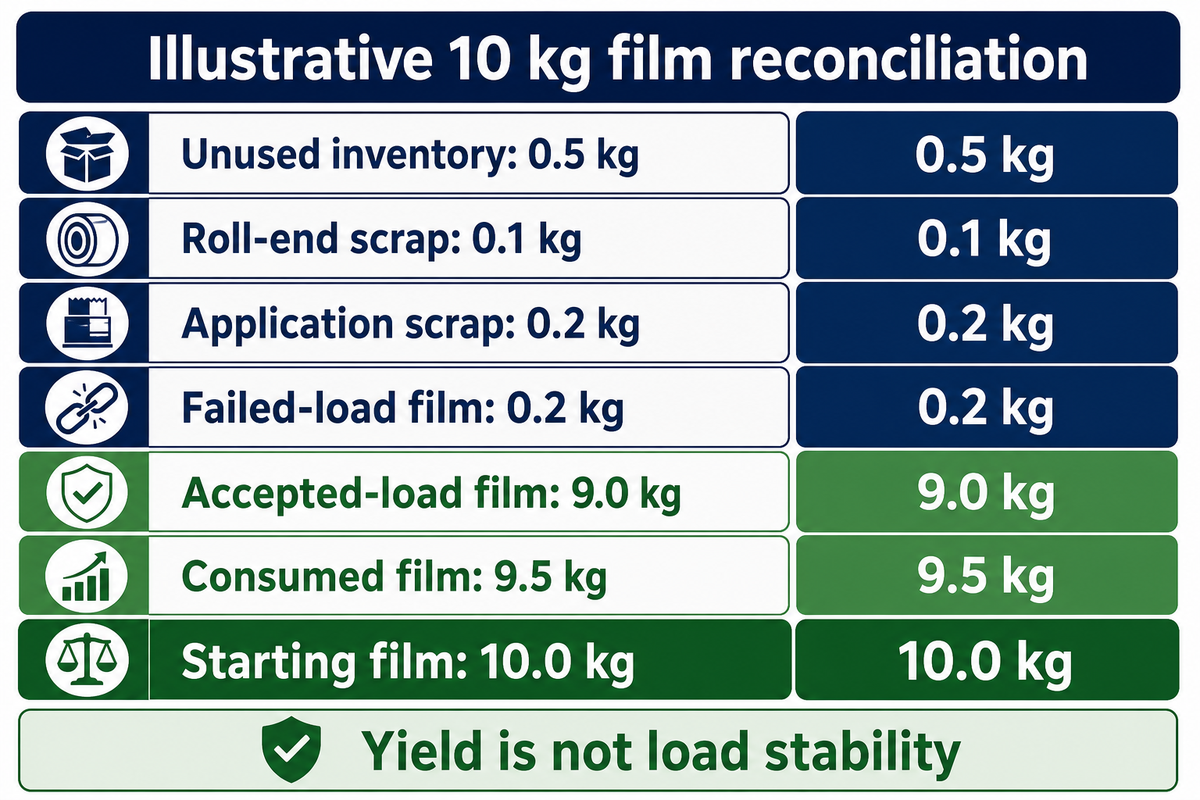
Die Netto-Folienausbeute zeigt, wohin die eingekaufte Folie geht, ohne Rollenkern und Umverpackung. Wiegen Sie die Folie, die für eine definierte Charge verwendet wird, und trennen Sie den verwendbaren Bestand vom Abfall. Wer eine leichtere Brutto-Rolle als Materialersparnis wertet, kann einen Unterschied bei der Netto-Folienmasse oder bei der abgenommenen Ausbringungsmenge verdecken.
Massenbilanz der Rolle in 5 Teilströmen
Gleichen Sie die Anfangsmenge an Netto-Folie mit dem ungenutzten Bestand, dem Rollenendabfall, dem Anwendungsabfall, der von zurückgewiesenen Ladeeinheiten entfernten Folie und der auf abgenommenen Ladeeinheiten verbleibenden Folie ab. Ordnen Sie jeden Anteil nur einmal zu. Die Folie, die von einer später erfolgreich neu gewickelten Ladeeinheit entfernt wurde, gehört zum Teilstrom der zurückgewiesenen Ladeeinheiten. Die schließlich auf den abgenommenen Ladeeinheiten verbleibende Folie bildet die Ausbringungsmenge.
| Verbleib | Folienmasse | Einordnung |
|---|---|---|
| Ungenutzte Folie auf Rollen | 0,5 kg | Bestand, für spätere Verwendung verfügbar |
| Rollenendabfall | 0,1 kg | Verbrauchter Folienverlust |
| Anwendungsabfall | 0,2 kg | Verbrauchter Folienverlust |
| Von zurückgewiesenen Ladeeinheiten entfernte Folie | 0,2 kg | Verbrauchter Folienverlust |
| Folie auf abgenommenen Ladeeinheiten | 9,0 kg | Folie der abgenommenen Ausbringungsmenge |
| Insgesamt erfasst | 10,0 kg | Entspricht der Anfangsmenge an Netto-Folie |
In dieser hypothetischen Charge gehen 10,0 kg in die Aufzeichnung ein und 0,5 kg bleiben ungenutzt, der Verbrauch beträgt also 9,5 kg. Die 9,0 kg auf den abgenommenen Ladeeinheiten entsprechen etwa 94,7 % der verbrauchten Folie: 9.0 ÷ 9,5 × 100. Bezogen auf den Anfangsbestand sind es 90 %, also ein anderer Nenner. Keiner der beiden Prozentwerte misst die Stabilität der Ladeeinheit. Die fehlenden 0,5 kg zwischen dem Verbrauch und der Folie der abgenommenen Ausbringungsmenge entsprechen dem zusammengefassten Abfall, nicht einer unsichtbaren Einsparung durch die Papphülse. Ein Käufer, der dieselbe Abrechnung für die aktuelle Rolle wiederholt, kann die tatsächlichen Verluststrome vergleichen, ohne zu versprechen, dass jede kernlose Rolle 100 % nutzbare Folie liefert.
Halten Sie Schätzungen der Rollenlänge getrennt vom gewogenen Verbrauch. Sie können die Folienlänge anhand der Rollenabmessungen abschätzen, doch eine theoretische Länge zeigt keine beschädigten Kanten, verworfenen Folienenden oder Neuwicklungen. Der Fall zur Auswahl der Foliendicke von Crown Packaging zeigt zudem, warum weniger Mikrometer allein nicht geringeren Verbrauch bedeuten müssen: Laut dessen Kundenbericht wurde von 39 auf 80 Gauge (Foliendicke) gewechselt, mit weniger Wickelgängen, jedoch ohne geprüfte Einsparungen.
Praxistest vom ersten Wickelgang bis zur letzten nutzbaren Folie durchführen
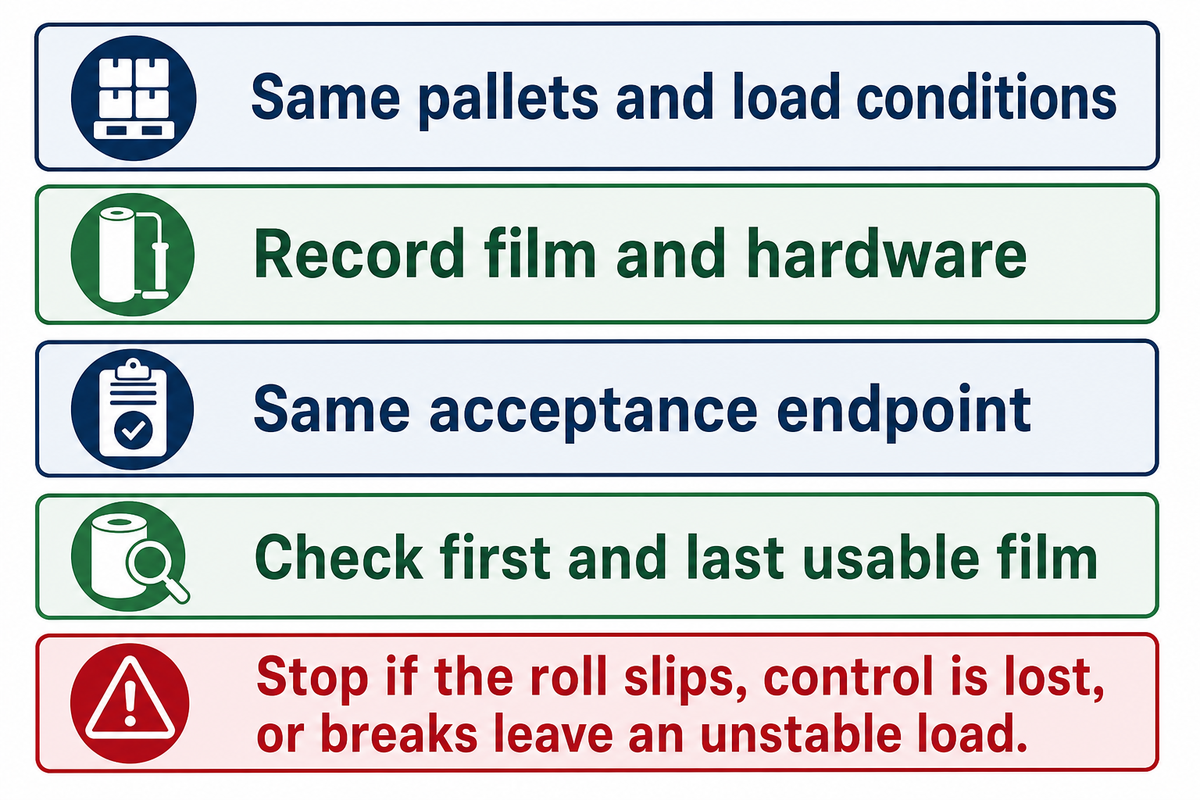
Ein Praxistest des Wickelsystems mit kernloser Folie hält Ladeeinheit und Abnahmebedingungen gleich und erfasst, was sich im System ändert. Legen Sie die Zurückweisungskriterien und den Endpunkt der Prüfung fest, bevor gewickelt wird. Die Abnahme unmittelbar nach dem Wickeln ist eine engere Bedingung als die Abnahme nach denselben Lagerungs-, Handhabungs- und Verteilbedingungen.
„Sie kann zwischen Käufer und Verkäufer verwendet werden, um zu Einkaufsspezifikationen zu gelangen.“
Verwenden Sie dieselben Palettentypen und -zustände. Halten Sie außerdem Kartonabmessungen, Stapelbilder und Gewichte der Ladeeinheiten konstant. Dokumentieren Sie die Folienchage, die Hardware, die Wickelbilder, die Reckeinstellungen und den Namen des Bedieners. Die Untersuchung von Park und Kollegen zum Load Bridging zeigt, warum Palettensteifigkeit und Packstückgröße in dieser Aufzeichnung stehen sollten: Verpackungskomponenten wirken mit der getragenen Ladeeinheit zusammen.
Prüfen Sie an den vereinbarten Punkten auf Folienrisse, Durchstoß, Halt des Folienendes, Verschiebung der Ladeeinheit und Kartonschäden. Virginia Techs Forschung zum Rückhaltevermögen stellte zeitliche und temperaturbedingte Veränderungen fest. Eine kurze Abwickelvorführung lässt daher einen Teil der Lagerungsfrage unbeantwortet. Kunde und Verpackungsfachkraft sollten anwendungsspezifische Grenzwerte festlegen; dieser Leitfaden liefert keinen allgemeingültigen Kraftgrenzwert.
Wann Sie noch keine Ersatzrolle kaufen sollten
Angenommen, ein Distributionsteam vergleicht zwei 500 mm breite Rollen an optisch ähnlichen Kartons. Der Kandidat läuft gleichmäßig ab, doch beim Test wird eine andere Palette verwendet und die Ladeeinheit nur an der Wickelstation geprüft. Der aktuelle Prozess wird normalerweise nach Lagerung und Handhabung abgenommen. Diese Ergebnisse können keinen gleichwertigen Schutz belegen. Wiederholen Sie den Vergleich mit derselben Palettenkonstruktion und demselben Abnahme-Endpunkt und behalten Sie das aktuell freigegebene Material bei, bis der Kandidat besteht. Rutscht die Rolle, verliert ein Bediener die Kontrolle oder hinterlassen Folienrisse eine instabile Ladeeinheit, brechen Sie den Praxistest ab und folgen Sie dem Isolierverfahren des Standorts. Anpassungen erfordern die Anweisungen des Anlagenlieferanten; ein behelfsmäßiger Einsatz ist keine validierte Lösung.
Die Hinweise der OSHA zum Palettenwickeln nennen Gefahren wie Bücken und Kontakt mit den Fingern und erörtern Optionen wie mechanische Hilfsmittel oder leichte Rollen mit Griffen. Halten Sie den Handhabungsaufwand der gesamten Baugruppe fest. Ein minimaler Kraftaufwand erfordert eine Prüfung durch den Bediener, eine kürzere Zykluszeit eine zeitlich gemessene Beobachtung. Die Qualifizierung der Folie lässt zudem die Beurteilung der Ladungssicherung am Fahrzeug durch das Transportunternehmen unberührt.
Erfassen Sie für die beispielhafte Charge von 10 kg den Rollenendabfall von 0,1 kg getrennt vom Anwendungsabfall von 0,2 kg. Prüfen Sie die erste und die letzte nutzbare Folie nach demselben Abnahmeplan. Weniger Abfall ist nur dann von Nutzen, wenn die verbleibende Folie weiterhin die erforderliche Schutzwicklung der Ladeeinheit ergibt.
Kosten je abgenommener Palette vergleichen
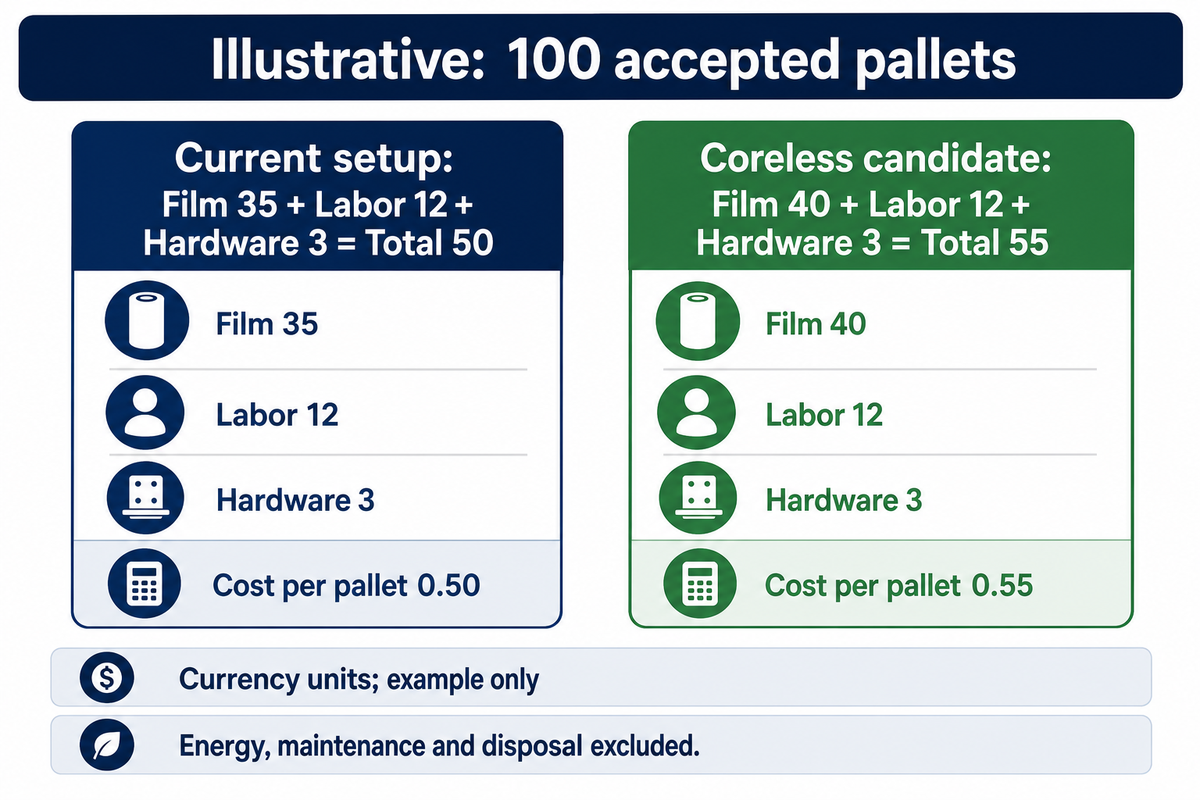
Teilen Sie die vereinbarten Betriebskosten durch die Ladeeinheiten, die denselben Abnahme-Endpunkt erreichen, um die Kosten je abgenommener Palette zu ermitteln. Berücksichtigen Sie verbrauchte Folie und das Wickeln sowie den Personalaufwand für Nacharbeit. Ergänzen Sie den Kostenanteil für Abrollgerät oder Adapter und beachten Sie Energie-, Wartungs- und Entsorgungskosten. Setzen Sie wesentliche Energie-, Wartungs- und Entsorgungskosten für beide Optionen auf derselben Basis an.
| Berücksichtigte Kosten | Aktuelles System | Kernloser Kandidat |
|---|---|---|
| Verbrauchte, gelieferte Folie | 35 Währungseinheiten | 40 Währungseinheiten |
| Personalaufwand für Wickeln und Nacharbeit | 12 Währungseinheiten | 12 Währungseinheiten |
| Kostenanteil Hardware | 3 Währungseinheiten | 3 Währungseinheiten |
| Gesamtsumme der berücksichtigten Kosten | 50 Währungseinheiten | 55 Währungseinheiten |
| Berücksichtigte Kosten je abgenommener Palette | 0.50 Währungseinheiten/Palette | 0.55 Währungseinheiten/Palette |
Im vorliegenden Beispiel vermeidet der Kandidat Abfall durch den Rollenkern, kostet auf der angegebenen Basis aber mehr: (40 + 12 + 3) ÷ 100 = 0.55 Währungseinheiten je Palette gegenüber (35 + 12 + 3) ÷ 100 = 0.50. Energie, Wartung und Entsorgung sind in diesem Beispiel nicht enthalten, gelten aber nicht als kostenlos. Eingekaufte Folie, die ungenutzt bleibt, verbleibt im Bestand. Folie für Neuwicklungen, die im Verbrauch enthalten ist, darf nicht erneut berechnet werden.
Lohnt sich kernlose Stretchfolie?
Kernlose Stretchfolie ist eine Option, wenn das abgestimmte System zum gewünschten Ergebnis führt und eine für den Käufer wichtige Kosten- oder Abfallkennzahl verbessert. Der Nutzen kann in weniger Einweg-Rollenkernen, einfacherer Handhabung oder niedrigeren gemessenen Betriebskosten bestehen, doch dafür sind jeweils andere Prüfungen nötig. Verwenden Sie für beide Praxistests dieselbe Definition der abgenommenen Ladeeinheit, beziehen Sie Nacharbeit ein und verteilen Sie die Kosten für wiederverwendbare Hardware über eine angegebene Annahme zur Nutzungsdauer. Eine Rolle mit niedrigerem Preis kann weniger Folie enthalten; eine Rolle mit höherem Preis kann dennoch wirtschaftlich sein, wenn der belegte Verbrauch oder der Arbeitsaufwand ausreichend sinkt. Behalten Sie das freigegebene konventionelle System bei, wenn der Kandidat keine zuverlässige Handhabung und keinen vergleichbaren Schutz der Ladeeinheit bietet.
Für Ihre eigenen Zahlen vergleichen Sie den Folienverbrauch je Palette anhand einer dokumentierten Charge. Produktivität zu steigern heißt, Zeit und abgenommene Ausbringungsmenge gemeinsam zu messen; ein schneller Zyklus, der mehr Nacharbeit verursacht, ist kein effizientes Ergebnis.
Weniger Papphülsen und Folienrecycling getrennt betrachten
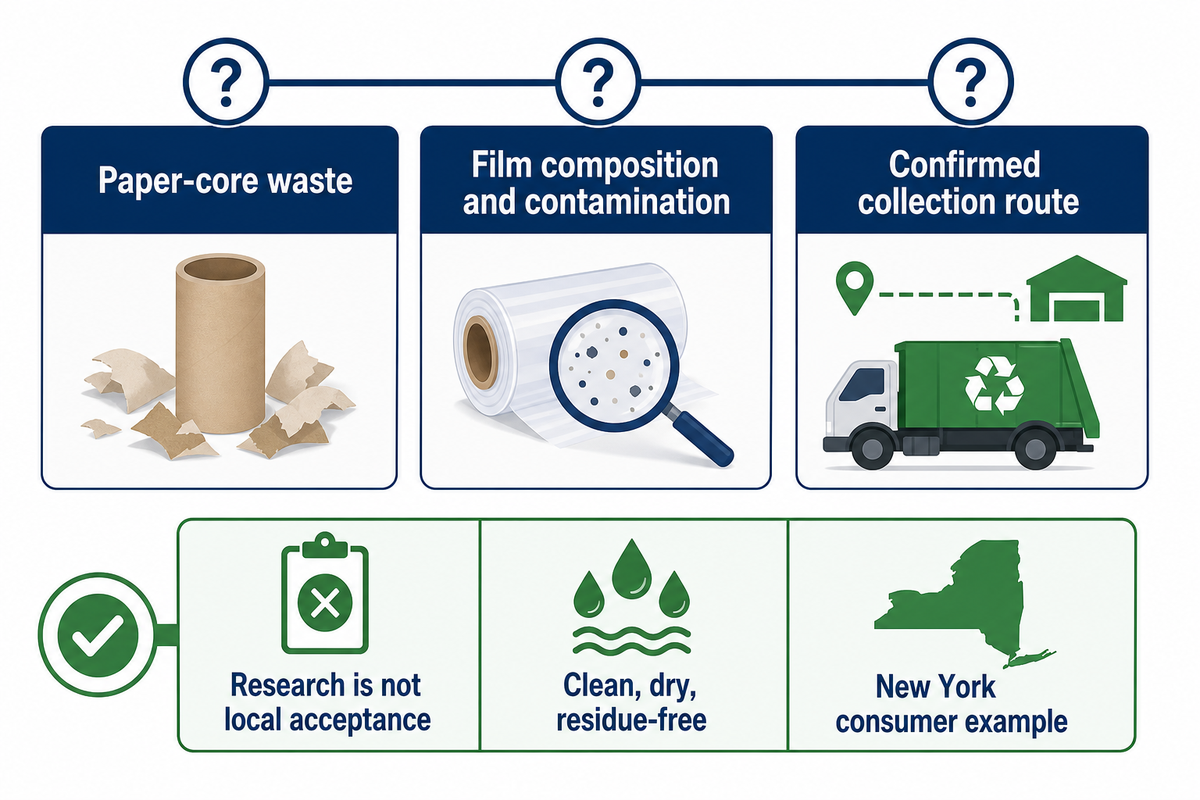
Der Wegfall einer Papphülse verändert einen Abfallstrom. Das Recycling des verbleibenden Kunststoffs hängt von dessen Zusammensetzung, Verunreinigung und den Regeln der annehmenden Stelle ab. Erfassen Sie vermiedene Papphülsen getrennt vom Folienabfall und bestätigen Sie einen Sammelweg für das tatsächliche Material, bevor Sie die Änderung als Umweltverbesserung bezeichnen.
Eine Ökobilanzstudie von Stefanini und Kollegen aus dem Jahr 2026 ordnete rund 1,5 % der modellierten Klimawirkung ihrer Referenz einer herkömmlichen Folie mit 23 µm der Papphülse zu. Größere Unterschiede ergaben sich aus Änderungen von Dicke, Reckverhältnis und Rezyklatanteil. HIPAC finanzierte die Studie und beschäftigte drei der Koautoren. Der Vergleich legte einen Quadratmeter nach dem Recken zugrunde und nahm gleichwertige Leistung an; er war kein abgestimmter Praxistest mit Lager und Transport.
Die Arbeit der Association of Plastic Recyclers zu Folien befasst sich mit der Verträglichkeit der Einzelmaterialien und mit Verunreinigungen. Die New Yorker Hinweise zur Sammlung von Folien im Einzelhandel umfassen saubere, trockene, rückstandsfreie Paletten-Stretchfolie. Dieses Beispiel für die Sammlung von Folien bei Verbrauchern stellt keine Abnahme von Großmengen, Lagervolumina oder sämtlichen Folienrezepturen dar.
Fragen Sie den Abnehmer nach Trennung, Kennzeichnung, Rückständen und Sammelmengen. Der Wegfall von Rollenkernen kann einen Abfallstrom verringern; Folienverluste müssen gesondert gemessen werden. Formulieren Sie die Umweltaussage konkret: Branchenarbeiten zur Materialgestaltung rechtfertigen Ihren Sammelweg nicht. Eine hochwertige Wickelfolie kann ihren Verpackungszweck erfüllen und dennoch einen gesondert vereinbarten Entsorgungsweg erfordern.
Eine vergleichbare Angebotsanfrage formulieren
Ein vergleichbares Angebot benennt Rolle, Betriebskonfiguration, Menge und Abnahmebasis in derselben Anfrage. Bestehen Sie darauf, dass der Lieferant angebotene Werte von Anfragebereichen unterscheidet und die erforderliche Hardware ausweist. Trennen Sie den Preis eines kernlosen Systems vom Standardfolienangebot, damit Verfügbarkeit und Kompatibilität nicht stillschweigend unterstellt werden.
Auch die Transport- und Lagerbedingungen des Logistikteams sollten in die Anfrage aufgenommen werden. Allein anhand der Rollenabmessungen kann ein Lieferant keinen sinnvollen Aufbau für den Praxistest wählen.
Die Seite zur Bewertung von Handwickelfolie von UD Packaging nennt Breiten von 450 oder 500 mm, eine Dicke von 12-25 µm sowie Kerninnendurchmesser von 50 oder 76 mm als Anfragemöglichkeiten. Das sind Angaben für Folie mit Rollenkern. Sie bestätigen weder ein kernloses Angebot von UD noch eine Passung zum Abrollgerät oder eine eigene Fertigung kernloser Folie.
Übernehmen Sie diese Checkliste in die Anfrage und ersetzen Sie die Eingabefelder durch den aktuellen Prozess und den vorgeschlagenen Praxistest. Empfohlene Rollenabmessungen werden nicht angegeben.
RFQ-Checkliste – diese Punkte in Ihre Angebotsanfrage übernehmen:
| Parameter | Empfohlener Bereich | Warum es wichtig ist | Überprüfung |
|---|---|---|---|
| Folienbreite und Foliendicke | Erforderliche mm und µm eintragen; kein allgemeingültiger Bereich | Legt den Mustervergleich fest | Angebotene Werte und Toleranzen |
| Rollenmasse und Rollenlänge | Netto-kg und m getrennt von Brutto-kg eintragen | Verhindert ungleiche Rollenvergleiche | Wägung und Grundlage der angegebenen Länge |
| Rolle und Hardware | Genaue Modelle; Maßgrenzen in mm | Bestimmt Passung und Fixierung | Schriftliche Kompatibilitätsbestätigung |
| Folienaufbau | Angegebene Reckung und Rezyklatanteil in % | Trennt Materialänderungen | Produktdaten und Geltungsbereich der Angabe |
| Ladeeinheit und Bedingungen im Praxistest | Gewicht Ihrer Ladeeinheit in kg, Abmessungen und Haltedauer | Legt eine vergleichbare Abnahme fest | Vereinbarte Aufzeichnung und Endpunkt des Praxistests |
| Kommerzielle Basis | Ihre Rollen/Bestellung und Lieferbasis | Gleicht Versand- und Hardwarekosten an | Im Angebot enthaltene und ausgeschlossene Leistungen |
Eine Anfrage mit 450 mm und eine mit 500 mm sollten getrennte Angebotsoptionen bleiben. Ebenso sind 12 µm und 25 µm die Enden des öffentlichen Handfolienbereichs von UD und keine austauschbaren Leistungsklassen. Fordern Sie die Produktanleitung des Herstellers und eine schriftliche Lieferspezifikation an, bevor Sie einen Kandidaten als freigegeben behandeln.
Das Wichtigste in Kürze
Setzen Sie kernlose Stretchfolie ein, wenn das genaue Abrollsystem und der Praxistest mit abgenommenen Ladeeinheiten den Wechsel stützen. Wegfall des Rollenkerns, Folienverbrauch und Gesamtbetriebskosten erfordern jeweils einen eigenen Nachweis.
Häufig gestellte Fragen
Welche kernlose Stretchfolie ist die beste?
Die beste Wahl ist der Kandidat, der Ihren abgestimmten Praxistest besteht.
Entscheiden Sie anhand der bestätigten Kombination aus Rolle und Handabroller, der Anforderungen an die Ladeeinheiten und des gemessenen Verbrauchs. Allein eine Dickenangabe oder ein Markenname kann nicht klären, welche Option für jedes Lager die beste ist. Vergleichen Sie die aktuell freigegebene Folie und den Kandidaten am selben Abnahmekriterium und bewerten Sie anschließend den Folienverbrauch, die Nacharbeit und die Handhabung. Halten Sie die genaue Musterkennung in der Einkaufsspezifikation fest, damit die Großbestellung dem Praxistest entspricht.
Lässt sich Stretchfolie ohne Rollenkern reparieren?
Eine beschädigte Rolle erfordert die Anweisung des Lieferanten statt einer improvisierten Reparatur.
Unterscheiden Sie eine beschädigte Folienkante oder verformte Rolle von einem austauschbaren Teil des Handabrollers. Verwenden Sie eine Rolle, die sich nicht korrekt zuführen lässt oder nicht richtig gehalten wird, nicht weiter, ermitteln Sie ihre Charge und fragen Sie den Lieferanten nach Anweisungen zum weiteren Verbleib. Für einen wiederverwendbaren Griff gibt es möglicherweise freigegebene Ersatzteile, doch die Reparatur der Hardware stellt beschädigte Folie nicht wieder her. Bezeichnen Sie eine geflickte Rolle ohne erneute Prüfung nicht als gleichwertig mit dem freigegebenen Muster.
Wird Stretchfolie ohne Rollenkern noch eingesetzt?
Lieferanten veröffentlichen derzeit Produktinformationen zu Hand- und Maschinenfolien ohne Rollenkern.
Die Seiten zum Handabroller von EngineeringCC und zur Maschinenfolie von POLIFILM sind Beispiele für öffentlich beschriebene Systeme, die für diesen Leitfaden geprüft wurden. Ihr Vorhandensein sagt weder etwas über den Marktanteil aus noch bestätigt es die Lagerverfügbarkeit in Ihrer Region. Fragen Sie nach der genauen Folie, den wiederverwendbaren Teilen, der Liefersicherheit und dem Ersatzteilsupport. Ein verfügbares Muster ist nur der Ausgangspunkt; Kompatibilität und Leistung bei den Ladeeinheiten müssen vor einer größeren Bestellung noch in einem anwendungsspezifischen Praxistest geprüft werden.
Kann ich die Papphülse aus einer gewöhnlichen Rolle herausschneiden?
Das Entfernen der Papphülse macht aus einer gewöhnlichen Rolle noch kein freigegebenes Produkt ohne Rollenkern.
Die gelieferte Rolle und ihre Halterung wurden gemeinsam spezifiziert. Das Herausschneiden oder Herausziehen der Stützhülse kann die Folie beschädigen oder den Halt verändern. Beschaffen Sie stattdessen einen eigens dafür gefertigten Kandidaten mit Anleitung zum Einlegen und belassen Sie die Originalrolle in der dafür vorgesehenen Handhabungsweise.
Was soll ich mit teilweise verbrauchten Rollen aus dem Praxistest tun?
Kennzeichnen und wiegen Sie verwendbare Restmengen getrennt vom Ausschuss.
Halten Sie die Foliencharge, die verbleibende Nettomasse und die freigegebenen Lagerungshinweise in einer Aufzeichnung fest. Führen Sie wiederverwendbare Restmengen im Bestandsstrom der Massenbilanz. Material, das wegen Beschädigung oder Verunreinigung ausgesondert wird, gehört in einen separaten Verluststrom, wobei der Entsorgungsweg zu bestätigen und nicht einfach anzunehmen ist.
Eine vergleichbare Folienanfrage vorbereiten
Senden Sie UD Packaging die aktuelle Rollenspezifikation, die Arbeitsweise und den geplanten Praxistest mit Ladeeinheiten. Beginnen Sie mit dem Standard-Lieferprogramm für Stretchfolie und lassen Sie sich jedes angefragte System ohne Rollenkern und die zugehörige Hardware schriftlich bestätigen.
Geltungsbereich: Dieser Leitfaden stützt sich auf öffentliche Lieferantenbeschreibungen, veröffentlichte Forschungsarbeiten und zusammengefasste Normen. Die beschriebenen Beispiele und Methoden sind redaktioneller Natur und stellen keine veröffentlichten Prüfergebnisse von UD Packaging dar. Technologien und Forschungsarbeiten der Lieferanten werden weiterhin ihren jeweiligen Urhebern zugeschrieben.
Referenzen und Quellen
- ASTM D4649-20(2025), öffentlicher Geltungsbereich und Bedeutung ASTM International.
- Der Einfluss der Umschließungskraft von Stretchfolie auf die Ladungsüberbrückung bei Ladeeinheiten Park et al., 2018; Forschungsdatensatz des US Forest Service.
- Forschung zu Temperatur und Umschließung durch Stretchfolie Virginia Tech, 2019.
- Lagerhaltung im Lebensmittelhandel: Verpackung Occupational Safety and Health Administration.
- Lebenszyklusvergleich von Stretchfolien 2026 Stefanini et al., Sustainability; von HIPAC finanzierte Forschung.
- Technischer Ausschuss für Folien Association of Plastic Recyclers.
- Recycling von Kunststofftüten und Kunststofffolien New York State Department of Environmental Conservation.