Kontaktieren Sie UD Packaging Company

Aktualisiert im September 2026
Technische Kurzübersicht
- Eingaben: Rollenaußendurchmesser, Außendurchmesser des Rollenkerns und gesamte Materialdicke.
- Metrische Kombination: Durchmesser in mm, Dicke in Mikrometern, geschätzte Länge in Metern.
- Rechenbeispiel: Eine Rolle mit 200 mm Durchmesser, einem Rollenkern mit 80 mm Außendurchmesser und einer Dicke von 20 Mikrometern ergibt etwa 1.319,5 m.
- Geltungsbereich: gleichmäßiges Material und gleichmäßige Wicklung; das Ergebnis ist eine Schätzung und kein Nachweis der gelieferten Länge.
Die Rollenlänge ist die Länge des aufgewickelten Materials; wenn Sie wissen, wie sich die Rollenlänge berechnen lässt, sind Sie im Vorteil, falls eine Rolle teilweise verbraucht wurde und ihr Etikett fehlt oder Sie für eine Folienbestellung schnell die Abmessungen prüfen müssen. Sie können das verbleibende Material schätzen, ohne es abzuwickeln. Das Ergebnis ist nur dann brauchbar, wenn der Außendurchmesser des Rollenkerns genau gemessen wurde und Sie wissen, welche Schichten die Dickenangabe umfasst.
Die Rollenlänge wird geschätzt, indem das Quadrat des Außendurchmessers des Rollenkerns vom Quadrat des Rollenaußendurchmessers abgezogen, das Ergebnis mit Pi multipliziert und durch die vierfache Materialdicke geteilt wird. Bei Durchmessern in mm und einer Dicke in Mikrometern ergibt sich der Zahlenwert in Metern.
Geschätzte Länge einer aufgewickelten Rolle anhand von Außendurchmesser, Rollenkern und Gesamtmaterialstärke
Bei einer gleichmäßig gewickelten Rolle entspricht der Materialquerschnitt dem Kreisring zwischen dem Außendurchmesser des Rollenkerns und dem Rollenaußendurchmesser. Die Länge beträgt L[m] = pi x (D[mm]^2 – coreOD[mm]^2) / (4 x t[µm]), wobei die Umrechnung von Millimetern in Meter in der Berechnung berücksichtigt wird.
Geschätzte Rollenlänge
m
Nur eine Schätzung: Verwenden Sie den AUSSENDURCHMESSER des Rollenkerns und die Gesamtmaterialstärke einschließlich der Trennlagen. Vorausgesetzt werden eine gleichmäßige, hohlraumfreie Wicklung; nicht für die exakte Versandlänge oder Stückzahl geeignet.
Nur eine Schätzung: Verwenden Sie den AUSSENDURCHMESSER des Rollenkerns und die Gesamtmaterialstärke einschließlich der Trennlagen. Vorausgesetzt werden eine gleichmäßige, hohlraumfreie Wicklung; nicht für die exakte Versandlänge oder Stückzahl geeignet.
- Der Innendurchmesser eines Rollenkerns muss zur Halterung passen; seine Außenfläche ist für die Folienberechnung maßgeblich.
- Die Breite kürzt sich nur im idealisierten Modell einer gleichmäßigen Materialbahn heraus.
- Der halbe Außendurchmesser bedeutet nicht, dass noch die Hälfte der Folie vorhanden ist.
- Mehr angezeigte Dezimalstellen belegen keine höhere Messgenauigkeit.
Rollenlängenrechner
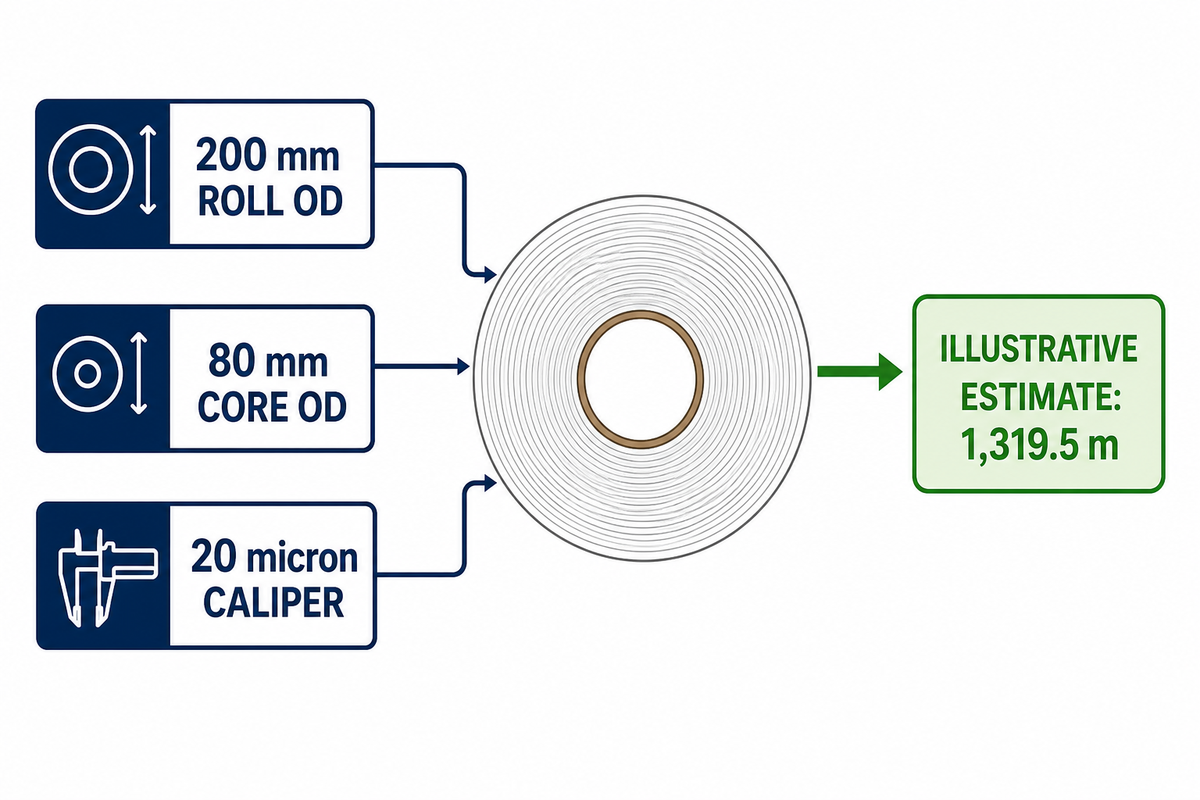
Der Rollenlängenrechner schätzt die Länge einer Rolle anhand des Außendurchmessers des Materials, des Außendurchmessers ihres Rollenkerns und der gesamten Materialdicke. Dieser Rollenrechner verwendet Millimeter für beide Durchmesser und Mikrometer für die Materialstärke. Das Ergebnis ist eine geometrische Schätzung in Metern.
Wenn Sie beispielsweise mit den Eingabewerten 200 mm, 80 mm und 20 Mikrometern beginnen, lautet das Endergebnis 1.319,5 m. Bei einer leeren Rolle können Sie auch von identischen Durchmessern ausgehen. In diesem Fall ist das Ergebnis jedoch null. Eingaben sind ungültig, wenn der Rollendurchmesser kleiner als der Rollenkern oder die Dicke null ist. Wenn die Materialstärke unbekannt ist, sollten Sie sich nicht auf diesen Wert verlassen, sondern ihn zuerst messen.
Mit diesem Rechner können Sie die Länge eines Lagerbestands mit fehlendem Lageretikett ermitteln, ohne das Material manuell abwickeln zu müssen. Messen Sie jeden Eingabeparameter. Bei flexiblen, komprimierbaren Materialien kann die tatsächliche Materialrolle vom idealisierten Modell abweichen. Ein stabiler Anzeigewert löst dieses Messproblem nicht.
Wie berechnen Sie die Rollenlänge anhand des Durchmessers?
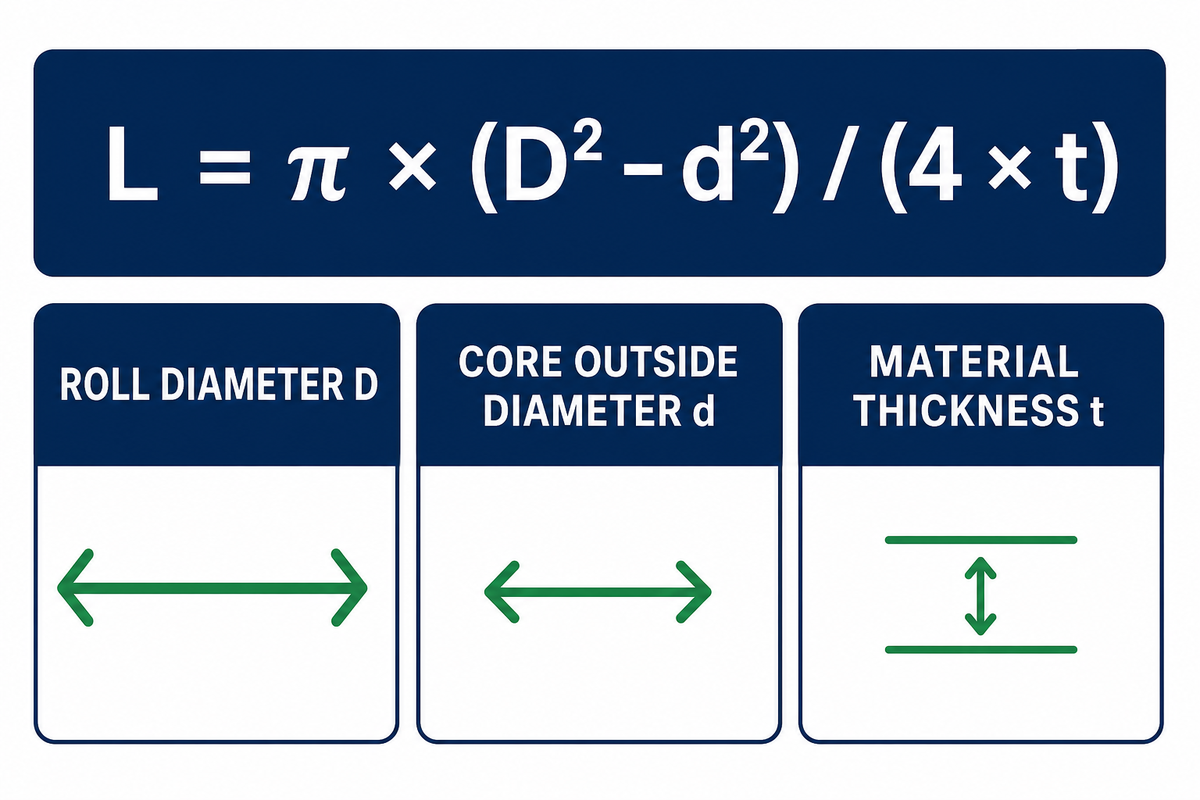
Berechnen Sie die Rollenlänge, indem Sie die ringförmige Querschnittsfläche des Materials durch seine Dicke teilen. Ein Kreisring ist eine ringförmige Fläche. Hier ist damit der Ring zwischen der Außenfläche des Rollenkerns und dem Außendurchmesser der Rolle gemeint. Diese Berechnung setzt eine kreisförmige Rolle mit gleichmäßiger Dicke und sehr wenig oder gar keinem Zwischenraum zwischen den Lagen voraus.
Bei Verwendung einer gemeinsamen Einheit: L = π × (D² − d²) / (4 × t).
Dabei bezeichnet ‘D’ den Rollendurchmesser, ‘d’ den Außendurchmesser des Rollenkerns und ‘t’ die Materialdicke. Wenn alle drei Messwerte in mm angegeben werden, wird auch L in mm ausgegeben. Teilen Sie durch 1.000, um das Ergebnis in Meter umzurechnen.
Für Durchmesser in mm und eine Dicke in Mikrometern: L (m) = π × (D² − d²) / (4 × t). Durch die Umrechnung von Mikrometern in mm entsteht der Faktor 1,000, der sich bei der anschließenden Umrechnung der Länge von mm in Meter herauskürzt. Führen Sie diese Einheiten bei der Formel mit.
Karl Hahns bei der Shippensburg University bereitgestellte Analysis-Lektion erläutert den zugrunde liegenden Flächenzusammenhang: Bei seitlicher Betrachtung eines Streifens trägt jeder Streifen mit dem Produkt aus Dicke und Länge bei. Nach Abzug der Kreisfläche des Rollenkerns lässt sich dieser Zusammenhang auf eine Rolle anwenden.
„Und die Fläche dieses Rechtecks entspricht Dicke mal Länge“
Die Rollenbreite kürzt sich aus der Volumenberechnung heraus, weil sie auf beiden Seiten der Gleichung als Faktor vorkommt. Bei der Betrachtung von Fläche, Masse und Maschinentauglichkeit spielt die Breite weiterhin eine wesentliche Rolle. Konische Rollen und Materialbahnen, deren Dicke über die Breite variiert, erfüllen die Voraussetzung einer gleichmäßigen Materialbahn nicht.
Diese Rollenlängenformel gilt auch für die Länge von Papierrollen: Stellen Sie sich eine lange Papierbahn vor, die um einen Rollenkern gewickelt ist. Im Idealfall bleibt ihre seitlich betrachtete Fläche gleich. Zur Berechnung der Länge wird daher der Querschnitt des aufgewickelten Materials und nicht seine Breite verwendet.
Bei einer gleichmäßigen Rolle können eine Materialbahn mit 500 mm und eine mit 450 mm Breite dieselbe geometrische Länge aufweisen, wenn beide Durchmesser und Materialstärken übereinstimmen. Die Breite verändert die Materialmenge nach Fläche und Masse. Deshalb muss sie bei einem Einkaufsvergleich berücksichtigt werden, obwohl sie für die Längengleichung nicht erforderlich ist.
Welche Durchmesser und welche Dicke sollten Sie messen?
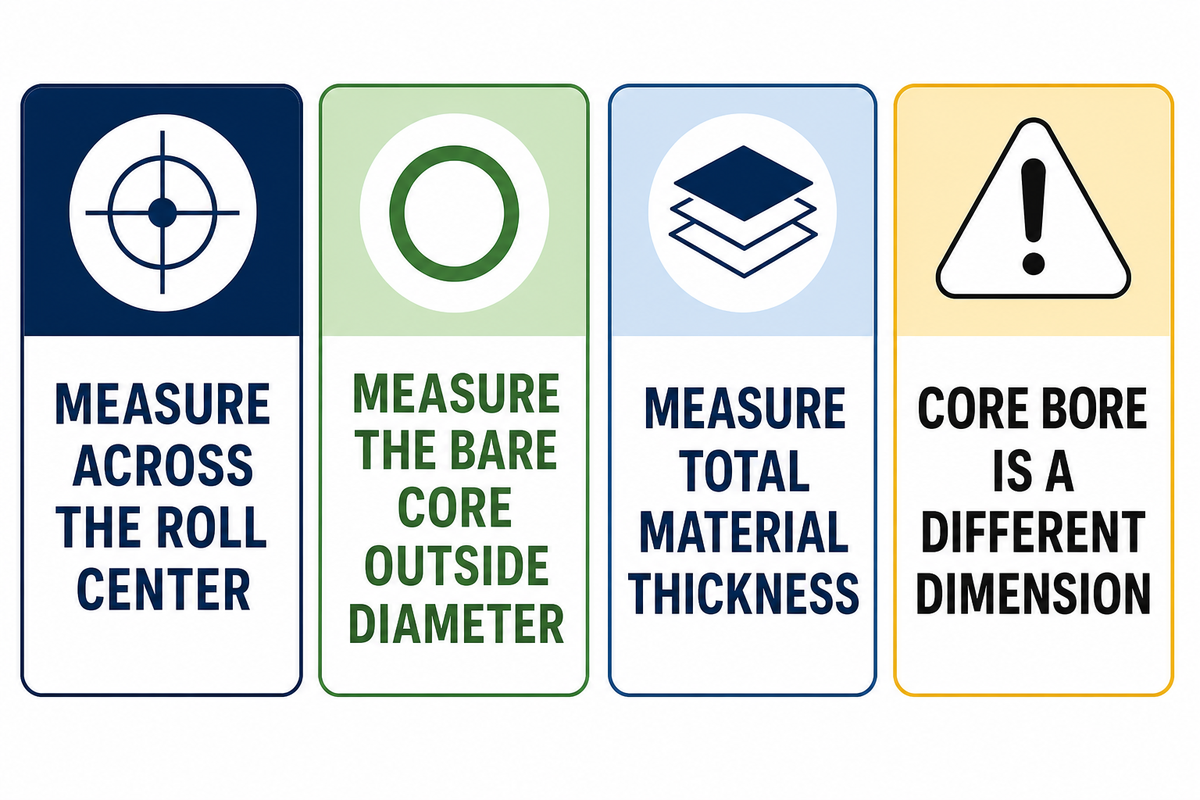
Messen Sie durch die Mitte der aufgewickelten Rolle, anschließend die Außenseite des blanken Rollenkerns und ermitteln Sie die vollständige Materialstärke einer Lage. Das Mittelloch des Rollenkerns hat ein anderes Maß. Berücksichtigen Sie bei selbstklebenden Laminaten oder Haftetikettenmaterial alle gemeinsam aufgewickelten Schichten einschließlich des Trägermaterials.
Prüfen Sie bei einer stillstehenden, zugänglichen Rolle den Durchmesser in mehr als einer Ausrichtung und über ihre Breite hinweg. Lose Folienenden, beschädigte Kanten und unrunde Profile können einen einzelnen Messwert verfälschen. Protokollieren Sie die Messwerte, anstatt denjenigen auszuwählen, der mit dem Etikett übereinstimmt. Befolgen Sie das sichere Zugangsverfahren, bevor Sie Material an einer Anlage messen.
In den Anfragespezifikationen für Handstretchfolie von UD Packaging werden 50 oder 76 mm als mögliche Innendurchmesser des Rollenkerns genannt. Dies sind Abmessungen für die Passung zur Halterung. Der zugehörige Außendurchmesser des Rollenkerns wird auf der Seite nicht angegeben, daher darf keiner der beiden Werte ohne Prüfung des Rollenkerns in den Rechner eingegeben werden.
Richtig
- Messen Sie die äußere Wickelfläche des Rollenkerns.
- Berücksichtigen Sie den vollständigen aufgewickelten Aufbau bei der Materialstärke.
- Notieren Sie neben jeder Eingabe die Einheit.
Falsch
- Den Innendurchmesser des Rollenkerns anstelle seines Außendurchmessers einsetzen.
- Bei vorhandenem Trägermaterial nur die Dicke der Deckfolie eingeben.
- Eine Nennspezifikation wie einen Messwert behandeln.
ISO 4593:1993 beschreibt die mechanische Abtastung zur Bestimmung der Dicke von Kunststofffolien und -bahnen. Der öffentlich zugängliche Geltungsbereich schließt geprägte Folie aus. Die Ausgabe wurde 2025 überprüft und bestätigt; durch diese Bestätigung entstand keine neue Ausgabe von 2025. Wählen Sie das für das Material am besten geeignete Verfahren zur Dickenmessung.
Eine Schätzung der Rollenlänge lässt sich nicht mit einem Rollenkern-Innendurchmesser von 76 mm berechnen, da dabei die Wandstärke der Papphülse unberücksichtigt bleibt. Messen Sie den Außendurchmesser des Rollenkerns separat und protokollieren Sie die Gesamtmaterialstärke in Mikrometern. Wenn einer der beiden Werte fehlt, lassen Sie die Schätzung ungelöst. Bei unbekannten Abmessungen sollten Sie besser Lücken lassen, als vertraute Nennmaße anzunehmen.
Rechenbeispiele mit metrischen Einheiten und Zoll
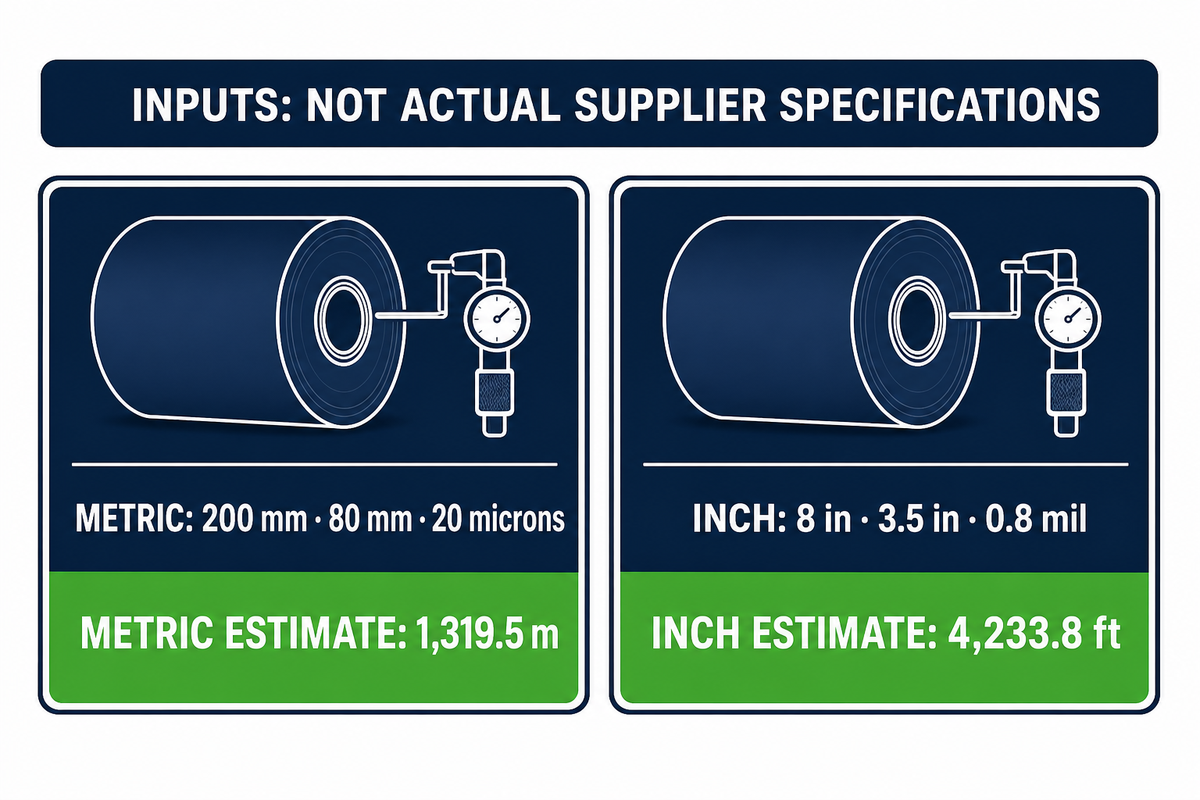
Das metrische Beispiel verwendet einen Außendurchmesser von 200 mm, einen Rollenkern-Außendurchmesser von 80 mm und ein Material mit 20 Mikrometern Dicke. Daraus ergeben sich ungefähr 1.319,5 m. Das Zoll-Beispiel verwendet eine Rolle mit 8 in, einen Rollenkern mit 3.5 in und eine Materialstärke von 0.8 mil. Diese Eingabewerte sind keine tatsächlichen Lieferantenspezifikationen.
Metrisch: π × (200² − 80²) / (4 × 20) = 1,319.4689… m. Behalten Sie das ungerundete Ergebnis intern bei; zeigen Sie etwa 1.319,5 m an. Um die Materiallänge in Excel zu berechnen, tragen Sie D in Zelle A2, den Außendurchmesser des Rollenkerns in B2 und die Dicke in Mikrometern in C2 ein und geben anschließend =PI()*(A2^2-B2^2)/(4*C2) ein.
Rollenlänge in Zoll berechnen
Zoll: 0.8 mil entsprechen 0.0008 in. Berechnen Sie π × (8² − 3.5²) / (4 × 0.0008) und teilen Sie anschließend durch 12. Die geschätzte Länge beträgt 4.233,8 ft. Für die metrische Umrechnung bestätigt die Längenreferenz des National Institute of Standards and Technology, dass ein Zoll exakt 25,4 mm entspricht.
Setzen Sie nicht 0.8 in eine Gleichung ein, die Zoll erwartet. Durch diesen Einheitenfehler wird das Ergebnis 1.000-mal zu klein. Ebenso liefert die Kurzformel mit Durchmessern in mm bereits Meter, wenn t in Mikrometern angegeben wird; eine weitere Division durch 1.000 wäre falsch.
Wie im NIST-Leitfaden GLP 9 zur Rundung erläutert, müssen Zwischenergebnisse mit ausreichender Genauigkeit beibehalten und die angegebenen Messwertstellen auf die Unsicherheit bezogen werden. Die hier verwendete Anzeige mit einer Dezimalstelle dient der Darstellung. Sie bedeutet weder eine Genauigkeit von ±0,1 m noch eine kalibrierte Unsicherheit für eine fertige Rolle.
Eine Rolle mit 8 in Durchmesser, einem Rollenkern mit 3.5 in und einer Materialstärke von 0.8 mil ergibt bei idealer Geometrie etwa 4.233,8 ft. Die Umrechnung von 0.8 mil in 0.0008 in ist unverzichtbar. In einer Tabellenkalkulation sollte jede Eingabespalte beschriftet und das berechnete Ergebnis von der vom Lieferanten angegebenen Länge und Toleranz unterschieden werden.
Wie viel Folie verbleibt auf einer teilweise verbrauchten Rolle?
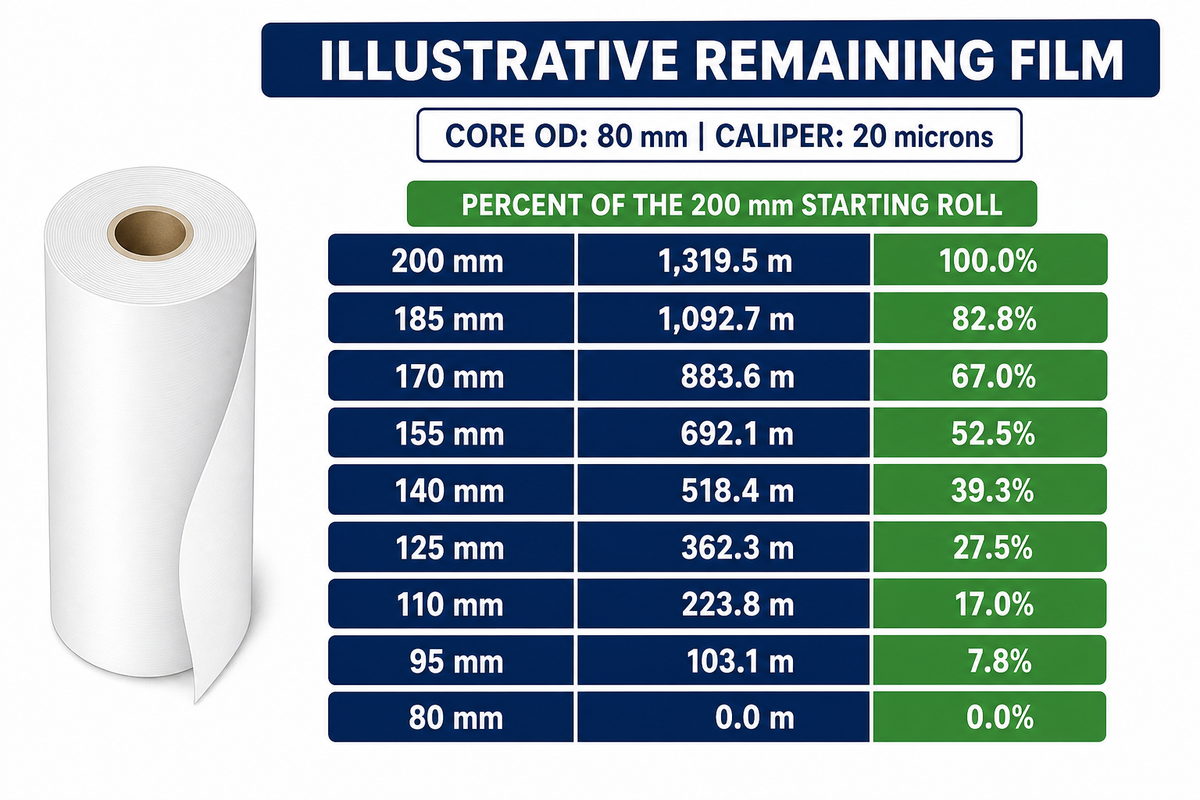
Schätzen Sie eine teilweise verbrauchte Rolle anhand ihres aktuellen Außendurchmessers, des unveränderten Außendurchmessers des Rollenkerns und einer verifizierten Materialstärke. Die verbleibende Länge wird näherungsweise anhand der Differenz der quadrierten Durchmesser bestimmt. Wenn Sie nur die Außendurchmesser vergleichen, unterschätzen Sie den vom Rollenkern beanspruchten Raum und überschätzen die auf der Rolle verbleibende Materialmenge.
9-stufige Restlängentabelle
Eine Restlängentabelle überführt den gemessenen Rollendurchmesser in die geschätzte Restlänge, während Rollenkern-Durchmesser und Materialstärke konstant bleiben.
| Aktueller Rollendurchmesser | Geschätzte Länge | Anteil an der Ausgangsrolle mit 200 mm |
|---|---|---|
| 200 mm | 1.319,5 m | 100.0% |
| 185 mm | 1.092,7 m | 82.8% |
| 170 mm | 883,6 m | 67.0% |
| 155 mm | 692,1 m | 52.5% |
| 140 mm | 518,4 m | 39.3% |
| 125 mm | 362,3 m | 27.5% |
| 110 mm | 223,8 m | 17.0% |
| 95 mm | 103,1 m | 7.8% |
| 80 mm | 0,0 m | 0.0% |
In der Nähe des Rollenkerns reagieren die berechneten Längen empfindlicher auf die Durchmessermesswerte. In diesem Modell ändert sich die geschätzte Länge von 103,1 m auf 110,6 m, wenn ein Messwert von 95 mm auf 96 mm geändert wird. Das entspricht einer Abweichung von etwa 7,3 % infolge einer Änderung um 1 mm. Dies ist ein Beispiel für die Empfindlichkeit und keine Spezifikation des Gerätefehlers.
Anhand der Länge allein lässt sich die Anzahl der verbleibenden Teile auf der Rolle weder bestimmen noch vorhersagen. Ein Verarbeitungsbetrieb benötigt Wiederhollänge oder Teilungsmaß, nutzbare Breite, Ausschusszugabe und Angaben zu beschädigten Abschnitten, um die verbleibende Stückzahl auf der Rolle zu schätzen. Für die Folienzufuhr einer Palettenwickelmaschine ist eine separate Messung in der Anwendung erforderlich.
Eine teilweise verbrauchte Rolle mit 140 mm Durchmesser enthält im Beispiel mit einem Rollenkern von 80 mm und einer Materialstärke von 20 Mikrometern etwa 518,4 m beziehungsweise 39,3 % der Ausgangslänge. Bewahren Sie bei einer Bestandsprüfung die ursprünglichen Eingabewerte zusammen mit dieser Schätzung auf und beachten Sie beim Anzeigen der Ergebnisse den NIST-Leitfaden zur Rundung. Allein aus dem Durchmesser abgeleitete Prozentwerte können weder die nutzbare Stückzahl noch die Betriebsdauer oder die Anzahl abgenommener Paletten belegen.
Wann wird die geometrisch berechnete Rollenlänge unzuverlässig?
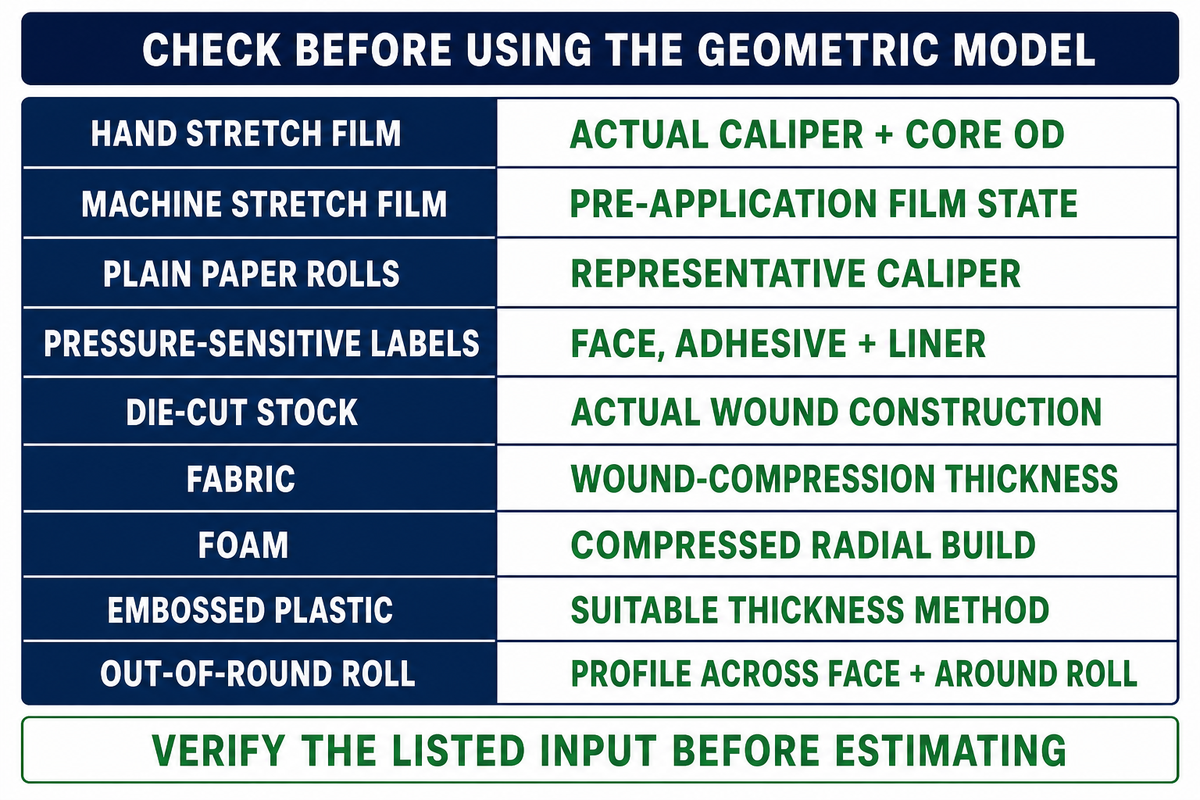
Die geometrisch berechnete Länge wird unzuverlässig, wenn sich das aufgewickelte Material nicht anhand eines einzigen Durchmessers und einer Materialstärke beschreiben lässt. Zwischenräume, Kompression, ungleichmäßige Wicklung und schwankende Dicke verändern den radialen Aufbau. Obwohl eine Berechnung eine präzise wirkende Zahl liefern kann, erfordert die Überprüfung der gelieferten Menge außerdem ein vereinbartes Messverfahren und eine Produkttoleranz.
Die Dicke wirkt sich umgekehrt proportional aus. Wenn beide Durchmesser unverändert bleiben, sinkt die geschätzte Länge von 1.319,5 m auf 1.199,5 m, wenn 20 Mikrometer durch 22 Mikrometer ersetzt werden. Die um 10 % höhere Dicke führt zu einer um etwa 9,1 % geringeren Länge. Versuchen Sie nicht, einen Fehler der Nenndicke durch eine sachfremde feste Zugabe zu jeder Rolle auszugleichen.
| Material- oder Rollenzustand | Zu bestimmender Eingabewert | Grund, die Schätzung auszusetzen |
|---|---|---|
| Handstretchfolie | Tatsächliche Materialstärke und Außendurchmesser des Rollenkerns | Nur Angaben zum Innendurchmesser des Rollenkerns oder zur Nenndicke verfügbar |
| Maschinenstretchfolie | Folienzustand vor der Dehnung in der Anwendung | Dicke der aufgebrachten, gedehnten Folie anstelle der aufgewickelten Materialstärke eingesetzt |
| Glatte Papierrollen | Repräsentative Papierdicke | Weichheit oder ungleichmäßige Wicklung verändert den radialen Aufbau |
| Haftetiketten | Obermaterial, Klebstoff und Trägermaterial zusammen | Nur das Obermaterial wird gemessen |
| Stanzmaterial auf einem Träger | Tatsächlicher, wiederholt aufgewickelter Materialaufbau | Fehlendes Material macht die Annahme einer durchgängigen Materialbahn ungeeignet |
| Gewebe | Für die Kompression in der Wicklung repräsentative Dicke | Flor oder eingeschlossene Luft macht die unbelastete Dicke irreführend |
| Schaumstoff | Komprimierter radialer Aufbau | Die unbelastete Materialstärke weicht vom aufgewickelten Zustand ab |
| Geprägte Kunststoffbahn | Geeignetes Verfahren zur Dickenmessung und geeignetes Wickelmodell | Geltungsbereich der mechanischen Abtastung oder Oberflächenstruktur wird ignoriert |
| Teleskopierte oder unrunde Rolle | Profil über die Rollenbreite und um den Rollenumfang | Ein einzelner Durchmesser kann den Querschnitt nicht repräsentieren |
ISO 4592:1992 legt ein Referenzverfahren für die freie Länge von Kunststofffolienrollen bis 100 m fest. Dieser begrenzte Geltungsbereich unterscheidet sich von der Schätzung einer aufgewickelten Rolle mit 1.319,5 m Länge. Die veröffentlichte Zusammenfassung ersetzt weder das vollständige Verfahren noch das vereinbarte Messverfahren für längere Rollen.
ISO 4591:1992 behandelt die gravimetrische Dickenbestimmung anhand von Probenmasse, Fläche und Dichte und ist besonders für geprägtes Material von Nutzen, wenn die mechanische Abtastung nicht ausreichend präzise ist. Die gravimetrische mittlere Dicke ersetzt dennoch nicht den wirksamen radialen Aufbau einer locker gewickelten Rolle.
Eine Schätzung von 1.319,5 m sollte ohne gemessene Eingabewerte und ein vereinbartes Verfahren nicht zur abgenommenen Lieferlänge werden. Im Beispiel sinkt der Wert auf 1.199,5 m, wenn sich die Materialstärke von 20 auf 22 Mikrometer ändert. Prüfen Sie die Messgrundlage, bevor Sie eine Abweichung vom Etikett als Beleg für eine Unterlieferung werten.
Schätzung mit Ihrer Folienbestellung abgleichen
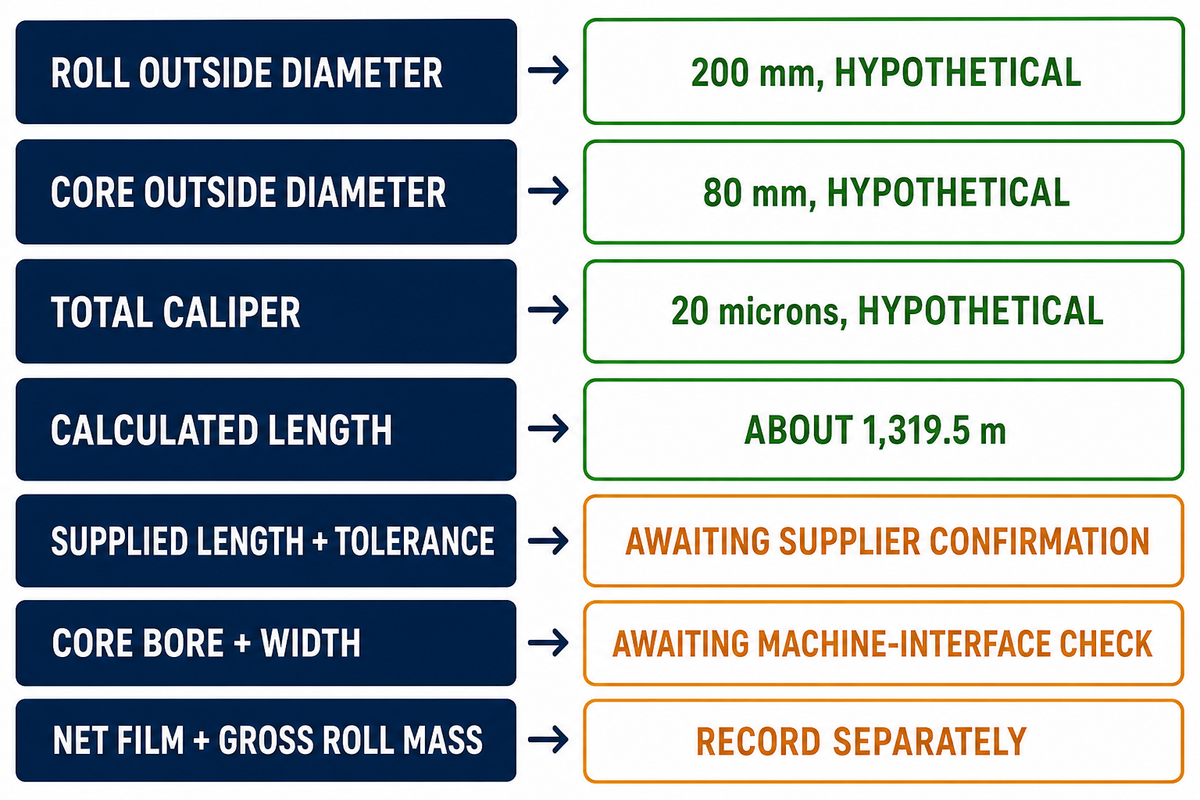
Für den Abgleich mit einer Folienbestellung müssen beobachtete Abmessungen, berechnete Länge und Bedingungen des angebotenen Lieferumfangs getrennt betrachtet werden. Das Lagerpersonal kann die Rollengeometrie protokollieren, während das technische Personal Materialstärke und Maschinenschnittstellen prüfen kann. Der Einkauf kann die gelieferte Länge und die Toleranz verifizieren. Das folgende Übergabeblatt ist ein Beispiel für diese Trennung und kein Prüfprotokoll eines Lieferanten.
Übergabeblatt zur Rollenmessung mit 7 Feldern
Ein Übergabeblatt zur Rollenmessung trennt gemessene Eingabewerte, berechnete Ergebnisse und vom Lieferanten bestätigte Lieferbedingungen, bevor eine Folienbestellung freigegeben wird.
| Feld | Ausgefülltes Beispiel | Nächste Prüfung |
|---|---|---|
| Rollenaußendurchmesser | 200 mm, hypothetisch | Tatsächliche Messwerte über die Rollenbreite protokollieren |
| Außendurchmesser des Rollenkerns | 80 mm, hypothetisch | Wickelfläche messen |
| Gesamtmaterialstärke | 20 Mikrometer, hypothetisch | Material und Messverfahren bestätigen |
| Berechnete Länge | Etwa 1.319,5 m | Als Schätzung beibehalten |
| Gelieferte Länge und Toleranz | Bestätigung des Lieferanten ausstehend | Schriftliches Angebot und Abnahmegrundlage dokumentieren |
| Innendurchmesser und Breite des Rollenkerns | Prüfung der Maschinenschnittstelle ausstehend | Passung zur Halterung und Grenzwerte für die Rollenbreite bestätigen |
| Nettofolienmasse und Bruttorollenmasse | Separat dokumentieren | Rollenkern und Verpackung von der Nettofolienmasse ausschließen |
Auf der Seite für Handstretchfolie von UD Packaging werden mögliche Breiten von 450 oder 500 mm und Dicken von 12–25 Mikrometern genannt, während Rollenlänge und Toleranz im Angebot festgelegt werden. Diese Auswahlmöglichkeiten für Anfragen decken nicht das gesamte Angebot an Maschinenstretchfolie ab. Bestätigen Sie vor dem Vergleich von Großmengen den gewählten Materialaufbau beim Lieferanten.
Der von UD Packaging bereitgestellte Spezifikationsrechner für Stretchfolie ist ein guter Ausgangspunkt für die Vereinheitlichung von Einheiten. Verwenden Sie das Arbeitsblatt zum Vergleich des Folienverbrauchs je Palette für den beobachteten Folienverbrauch und die Anzahl abgenommener Paletten. Die Länge allein bestimmt weder die Wickeleffizienz noch die Ladungssicherung.
Wenn die Rollenlänge einem Einkaufsdatensatz widerspricht, prüfen Sie zuerst, ob sich die Aufzeichnungen auf die Nettofolienmenge, denselben Rollenkern und dieselbe Messgrundlage beziehen. Bitten Sie den Materialhersteller oder Lieferanten, die Abweichung schriftlich zu klären. Geben Sie keine größere Bestellung frei, bei der die Dicke geändert wurde, damit sie mit den Zahlen übereinstimmt.
Eine Folienschätzung mit 20 Mikrometern und eine angebotene Beschreibung mit 20 Mikrometern beantworten unterschiedliche Fragen, wenn die Messgrundlage fehlt. Tragen Sie den gemessenen Außendurchmesser des Rollenkerns und die berechneten Meter in das Übergabeblatt ein und bitten Sie den Lieferanten um die schriftliche Längentoleranz sowie die Nettofolienmasse. Bei ähnlichen Angeboten müssen diese Unterschiede vor der Einkaufsfreigabe geklärt werden.
Wie berechnen Sie den Rollendurchmesser anhand der Länge?
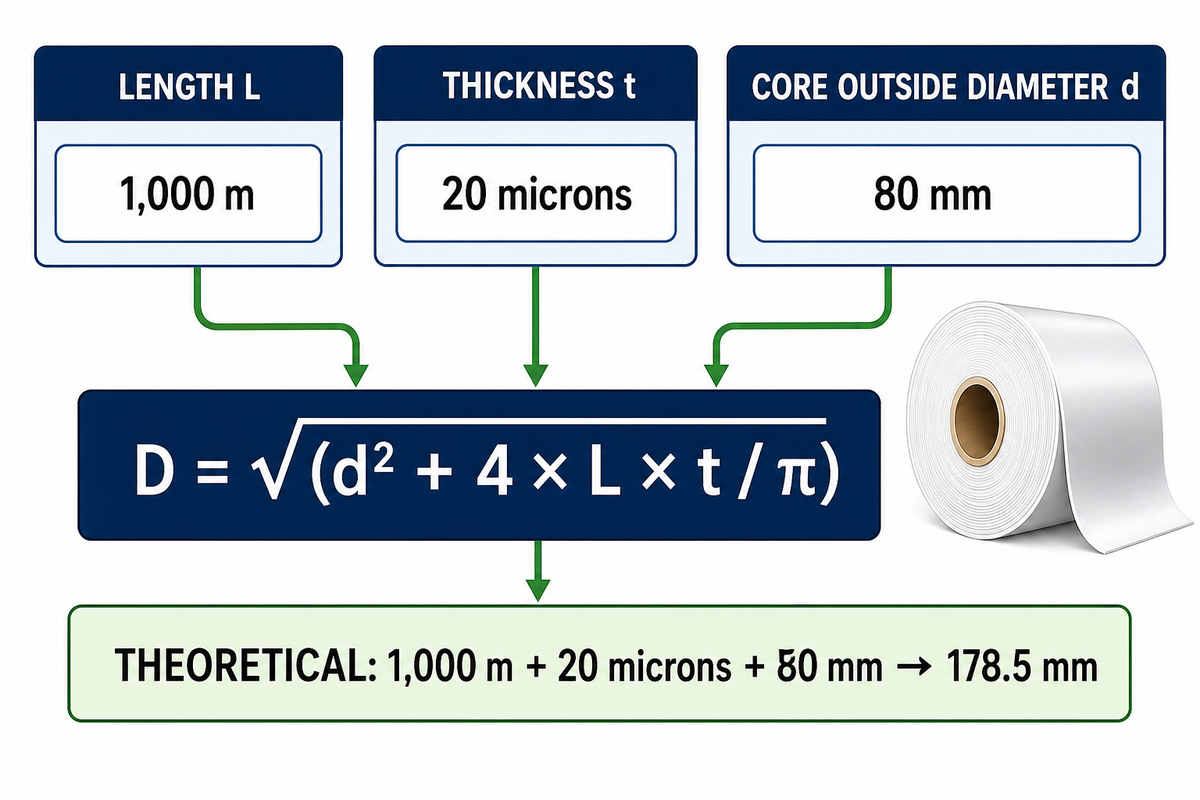
Ein Rollendurchmesserrechner kehrt dieselbe Kreisringgleichung um. Berechnen Sie bei einer Länge in Metern, einer Dicke in Mikrometern und einem Rollenkern-Außendurchmesser in mm D = √(d² + 4 × L × t / π), um den geschätzten Außendurchmesser in mm zu erhalten. Die Umrechnungsfaktoren der metrischen Einheiten kürzen sich bei dieser speziellen Kombination heraus.
Für 1.000 m Material mit einer Dicke von 20 Mikrometern auf einem Rollenkern mit 80 mm ergibt √(80² + 4 × 1.000 × 20 / π) ungefähr 178,5 mm. Dieser Zusammenhang zwischen Rollenlänge und Durchmesser setzt dieselbe gleichmäßige Wicklung wie die Vorwärtsgleichung voraus.
Druckmaschinen, Schneidmaschinen und Wickelmaschinen können jeweils Vorgaben für den maximalen Rollendurchmesser, die Breite und die Halterungsschnittstelle haben. Gleichen Sie diese Abmessungen mit der entsprechenden Maschinendokumentation ab. Das theoretische Ergebnis von 178,5 mm bestätigt nicht die Maschinentauglichkeit; lassen Sie den Maximalwert der Maschine offen, bis er bestätigt wurde.
Häufig gestellte Fragen
Wie berechne ich die Länge einer Rolle?
Antwort anzeigen
Messen Sie den Außendurchmesser des aufgewickelten Materials, den Außendurchmesser seines Rollenkerns und die vollständige Materialdicke. Verwenden Sie in der Kreisringformel dieselbe Längeneinheit und rechnen Sie das Ergebnis anschließend in Meter oder Fuß um. Die Berechnung schätzt die Länge einer gleichmäßig gewickelten Rolle. Sie bestätigt weder die gelieferte Länge noch ersetzt sie eine kalibrierte Längenmessung oder berücksichtigt automatisch Zwischenräume und Kompression.
Wie berechnen Sie die Länge einer Geweberolle?
Antwort anzeigen
Mit derselben geometrischen Gleichung lässt sich die Stofflänge abschätzen, wenn der Stoff eine hinreichend gleichmäßige effektive Dicke aufweist und die Rolle gleichmäßig gewickelt ist. Kompression, Flor und eingeschlossene Luft können dazu führen, dass eine Stoffrolle erheblich vom idealen Modell abweicht. Verwenden Sie eine Dicke, die dem gewickelten Zustand entspricht, oder vergleichen Sie die Rolle unter gleichen Bedingungen mit einer Rolle bekannter Länge. Eine flach und unbelastet gemessene Dicke bildet den radialen Rollenaufbau möglicherweise nicht ab.
Wie berechnen Sie die Rollenlänge in Zoll?
Antwort anzeigen
Geben Sie den Außendurchmesser der Rolle und des Rollenkerns in Zoll ein und rechnen Sie die Dicke vor Anwendung der Gleichung in Zoll um. Ein mil entspricht einem Tausendstel Zoll; teilen Sie daher eine in mil angegebene Dicke zunächst durch eintausend. Die berechnete Länge wird in Zoll ausgegeben; teilen Sie diesen Wert für die Angabe in Fuß durch zwölf. Geben Sie einen Wert in mil nicht direkt in eine Formel ein, die Zoll voraussetzt.
Kann ich die Rollenlänge ermitteln, ohne die Dicke zu kennen?
Antwort anzeigen
Nicht allein anhand der beiden Durchmesser. Sie benötigen eine weitere unabhängige Messgröße, etwa eine verifizierte effektive Gesamtdicke, eine gemessene Länge oder die Nettomasse des Materials zusammen mit einem geeigneten Masse-pro-Länge-Wert. Jede Alternative beruht auf eigenen Annahmen.
Enthält eine größere Rolle immer mehr Material?
Antwort anzeigen
Vergleichen Sie Durchmesser auf diese Weise nur, wenn Außendurchmesser des Rollenkerns, Materialdicke und Wickelbedingungen vergleichbar sind. Ein größerer Papphülsendurchmesser beansprucht einen größeren Teil des Rollenquerschnitts, ohne dass dadurch mehr Folie hinzukommt. Dickeres Material vergrößert den Durchmesser schneller, während eine lockere Wicklung Zwischenräume zwischen den Lagen erzeugt. Daher kann selbst eine größer wirkende Rolle weniger nutzbare Länge enthalten als eine kleinere, fest gewickelte Rolle aus dünnerem Material. Die Breite ist eine separate Größe: Sie verändert die gesamte Folienfläche und Masse, kürzt sich jedoch in der idealen Gleichung zur Längenberechnung anhand des Durchmessers heraus, wenn die gewickelte Materialbahn eine gleichmäßige Breite aufweist. Halten Sie für einen Angebotsvergleich die tatsächlichen Abmessungen von Rolle und Rollenkern, die angegebene Dicke samt Messgrundlage sowie die Längentoleranz des Lieferanten fest. Erfassen Sie die Nettofolienmasse getrennt von der Bruttomasse der Rolle. Weicht die Schätzung von der Etikettangabe ab, prüfen Sie die Eingabewerte und das vereinbarte Messverfahren, bevor Sie die Abweichung als Beleg für eine Minderlieferung werten.
Wichtigste Erkenntnis
Eine Rolle mit 200 mm Außendurchmesser, einem Rollenkern von 80 mm Außendurchmesser und 20 Mikrometer dickem Material ergibt nach idealer Geometrie etwa 1.319,5 m. Messen Sie den Außendurchmesser des Rollenkerns, verifizieren Sie die Gesamtdicke und kennzeichnen Sie das Ergebnis weiterhin als Schätzung.
Planen Sie, Messungen vorzunehmen? Senden Sie uns die von Ihnen gemessenen Rollenabmessungen, den aktuellen Folienaufbau und die Anwendung. Bitten Sie um Bestätigung der Länge und der Toleranz. Sehen Sie sich unser Sortiment an Verpackungs-Stretchfolie an, um den passenden Bezugsweg zu ermitteln.
Methodischer Hinweis: Die Berechnungen und ausgefüllten Arbeitsblätter sind theoretische Beispiele. Die öffentlich zugänglichen Zusammenfassungen der Normen legen die Grenzen der Verfahren fest; es wird weder die Anwendung eines vollständigen Normverfahrens noch ein Praxistest im Werk, eine kalibrierte Genauigkeit oder eine Produktzertifizierung beansprucht.
Literatur und Quellen
- Karl’s Calculus Tutor: Verwandte Änderungsraten Karl Hahn; bereitgestellt von Shippensburg University.
- ISO 4593:1993: Bestimmung der Dicke durch mechanische Abtastung International Organization for Standardization.
- SI-Einheiten: Länge National Institute of Standards and Technology.
- GLP 9: Rundung erweiterter Unsicherheiten und Kalibrierwerte National Institute of Standards and Technology.
- ISO 4592:1992: Bestimmung von Länge und Breite International Organization for Standardization.
- ISO 4591:1992: Gravimetrische Dicke International Organization for Standardization.