Entre em contato com a UD Packaging Company

Como especificar e qualificar o filme stretch para máquina

O filme stretch para máquina não é qualificado pelo rótulo, pela espessura ou pelo rendimento teórico. Sua qualificação depende da envolvedora em que é utilizado e de um processo documentado que produz repetidamente uma carga de filme que atende aos critérios de movimentação e de rota da unidade. As evidências para qualificar a envolvedora são construídas com a experiência e com testes repetidos de produtos embalados em envolvedoras de mesa giratória e em outras operações de aplicação de filme, contribuindo para a eficiência operacional das atividades de embalagem. Este guia se concentra na construção dessas evidências, em vez de transformar o artigo em uma cotação de uma envolvedora.
Decisão rápida: primeiro, descreva a carga e a rota; depois, registre a envolvedora e a receita atual; em seguida, compare uma alteração controlada por vez. Preço, pedido mínimo, prazo de entrega, amostras e configurações de produto devem ser consultados na página de opções de filme stretch para máquina depois que o resumo técnico estiver pronto.
O que é filme stretch para máquina — e o que o rótulo não comprova
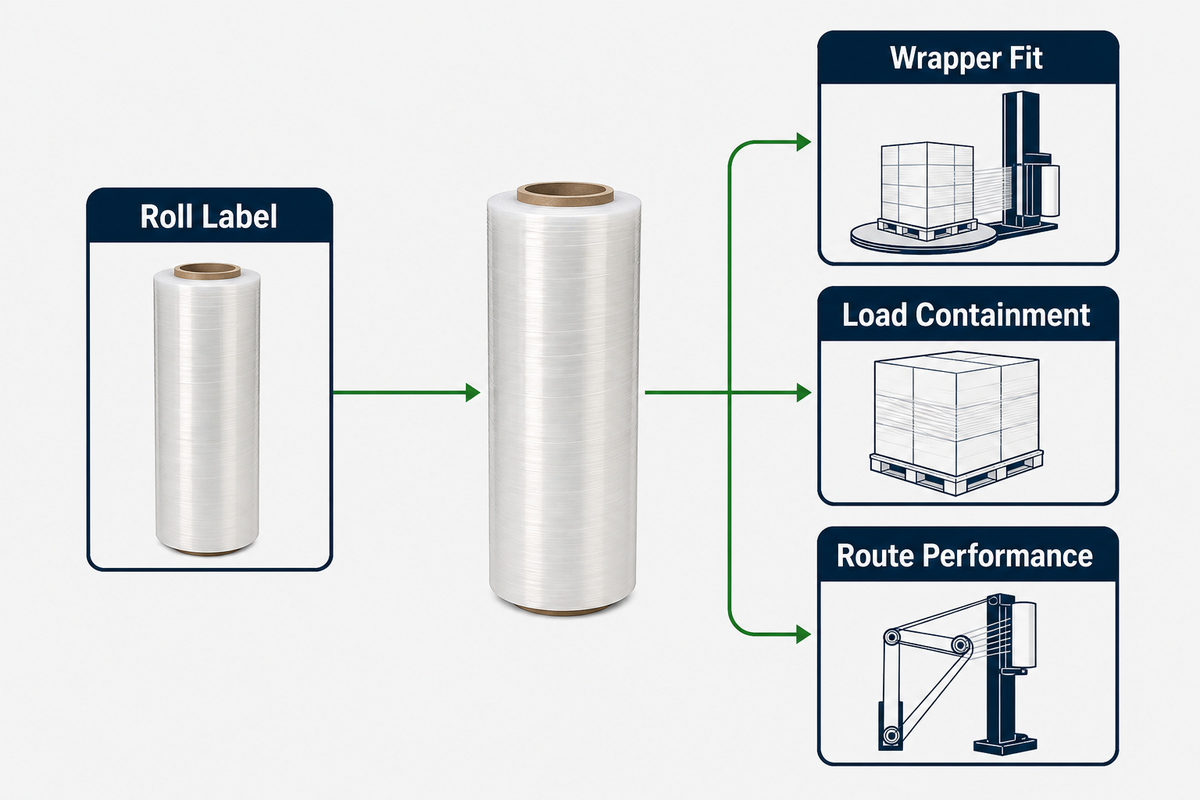
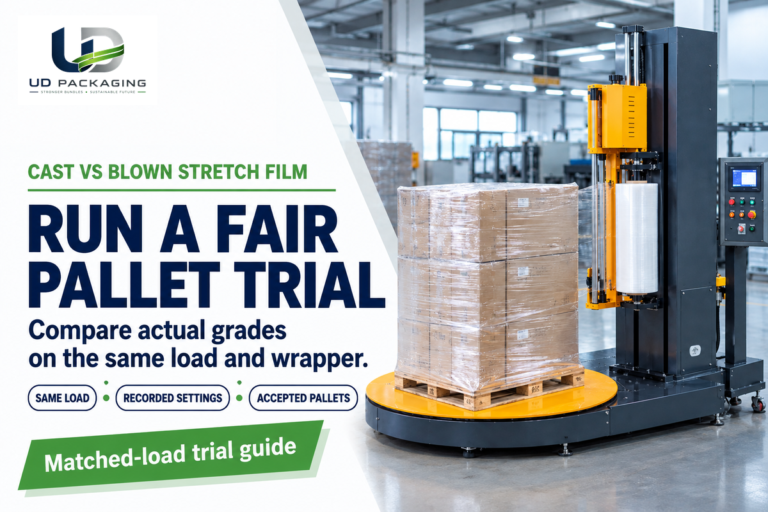
O filme stretch para máquina é um tipo de filme stretch de polietileno utilizado em envolvedoras de paletes motorizadas ou parcialmente motorizadas. A bobina é transportada por um carro porta-bobina, enquanto uma mesa giratória, um braço rotativo ou um anel giratório movimenta o filme ao redor da carga antes da armazenagem e do transporte, da movimentação e do transporte ou de outras etapas de armazenagem e transporte.
A máquina pode ajudar a tornar a aplicação mais repetível do que um processo manual, mas o termo ‘máquina’ não comprova que uma bobina seja compatível com determinado carro porta-bobina, proteja determinado palete ou forme uma barreira protetora para qualquer carga.
O rótulo normalmente informa a espessura nominal, a largura, o comprimento ou o peso da bobina, o tamanho do tubete e, às vezes, a estrutura do filme. Esses dados podem ajudar na seleção inicial dos candidatos, mas não comprovam o pré-estiramento que pode ser mantido, o comportamento diante de perfurações em um canto afiado, a força residual após o relaxamento, o comportamento da carga durante transferências com empilhadeira e transporte ou a compatibilidade de um tipo de filme pré-estirado com a capacidade de pré-estiramento da envolvedora.
A ASTM D4649 é útil para delimitar a seleção e o uso; não é um certificado de que uma bobina específica seja compatível com determinada envolvedora e carga.
| O que o rótulo pode informar | O que o rótulo não comprova | Evidências a coletar |
|---|---|---|
| Espessura nominal ou micragem | Estabilidade da carga ou resistência à perfuração | Teste com uma carga envolvida comparável |
| Largura, tubete, diâmetro, peso da bobina | Compatibilidade com o carro porta-bobina e alinhamento correto do filme | Limites da envolvedora e verificação supervisionada dos ajustes |
| Descrição de filme cast (extrudado por matriz plana), soprado ou multicamada | Um desempenho superior em todas as situações | Dados específicos do tipo de filme e observações na mesma linha |
| Faixa de estiramento sugerida | Uma receita segura para qualquer carga | Capacidade da máquina, comportamento nas rupturas e resultados de aceitação |
Qual é a diferença entre filme stretch e filme termoencolhível?
O filme stretch utiliza a recuperação elástica para manter a carga unida, enquanto o filme termoencolhível é aquecido e se contrai para manter a carga unida. Os materiais, as máquinas, o processo, o consumo de material e os controles de aceitação são diferentes. Tratar os dois como equivalentes pode resultar no uso de equipamentos inadequados e/ou não qualificados.
Defina a carga e a rota antes de trocar o filme
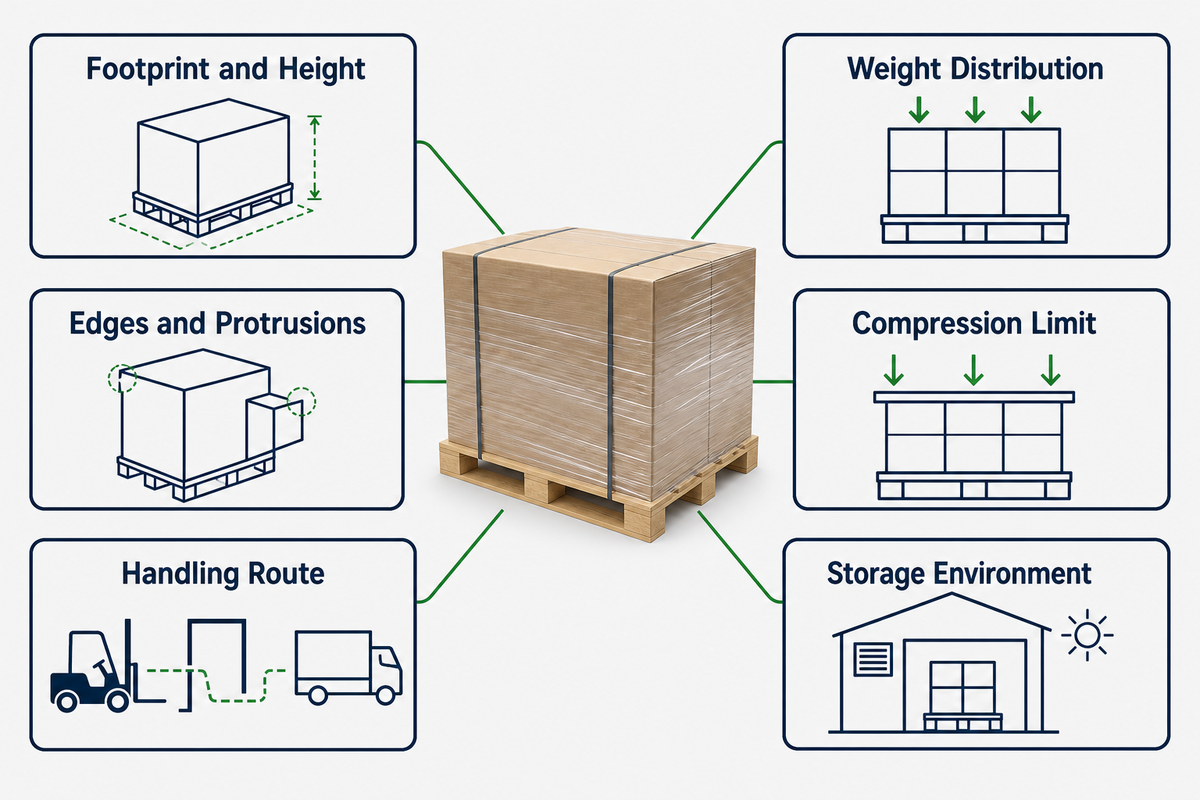
Documente a carga, o palete, a movimentação, o ambiente e a rota antes de alterar o filme ou os ajustes da máquina. Uma carga estável de caixas apresenta desafios diferentes dos de sacos flexíveis, pilhas altas em coluna, caixas de papelão desalinhadas, bordas metálicas afiadas, cargas pesadas ou cargas com espaços vazios que podem se acomodar, e a aparência, por si só, não comprova que a carga esteja segura e estável. O filme não pode consertar um palete quebrado, restaurar uma embalagem frágil ou tornar aceitável uma pilha insegura.
Crie uma ficha de carga para cada família principal de cargas. Documente o estado do palete, as dimensões, a massa e sua distribuição, a disposição dos produtos, a sensibilidade à compressão, as bordas expostas, o atrito superficial, as condições e características da carga, as transferências no armazém, o modo de transporte e as falhas que afetam mercadorias paletizadas em armazéns e centros de distribuição ou reduzem a produtividade. Fotos da carga vistas de quatro ângulos são úteis. A comparação de cargas durante um teste pressupõe que elas sejam equivalentes.
O escopo de seleção para uso em ambientes internos descrito pela ASTM D4649 é mais um motivo para registrar a temperatura, a exposição e a movimentação, em vez de tratar o rótulo do filme como evidência de adequação à rota.
Condição de interrupção: coloque em quarentena um palete visivelmente danificado ou uma pilha insegura. Aumentar o número de voltas pode mascarar o sintoma e manter o defeito original da carga.
Modelo de 9 verificações: envolvedora, filme e carga
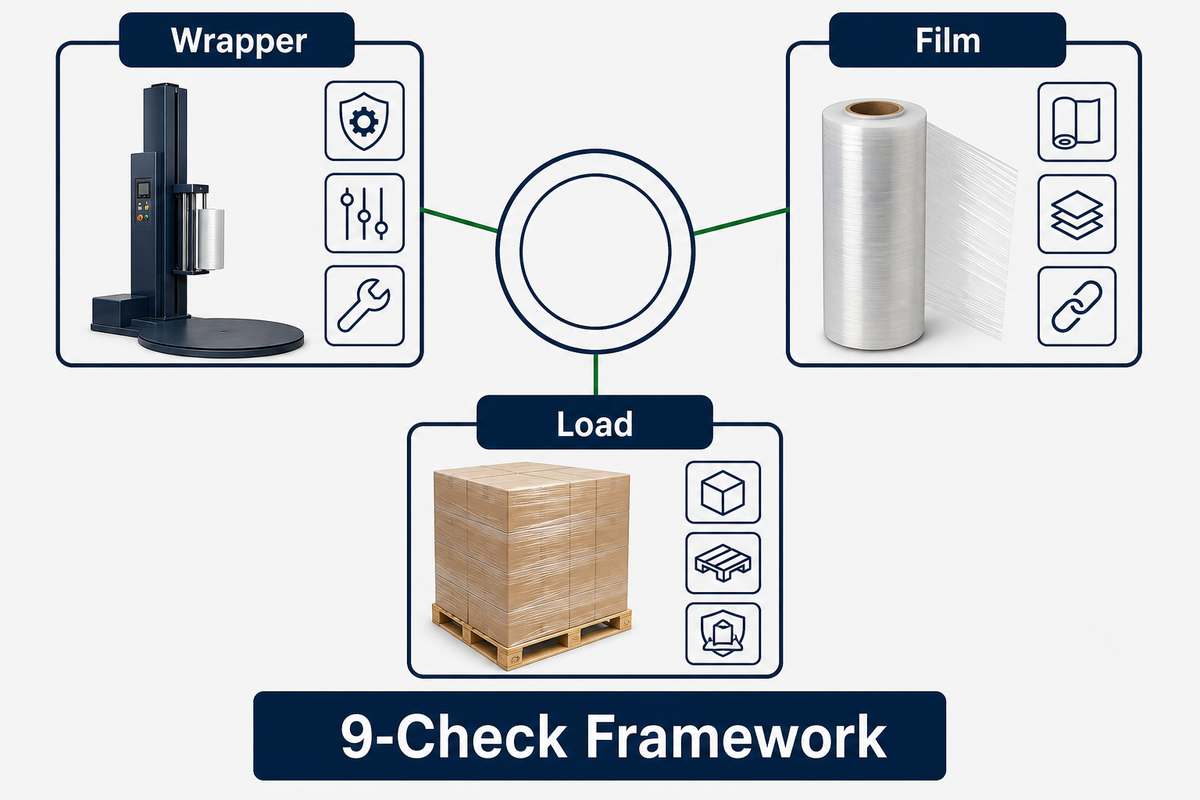
No processo de avaliação deste guia, considera-se que o comportamento do filme, da envolvedora e da carga impõe limites recíprocos. Considere uma bobina qualificada apenas para situações semelhantes dentro do escopo documentado do teste. Neste processo de avaliação, considere as suposições sobre a envolvedora, o filme e a carga como não verificadas até que sejam testadas cargas com os mesmos tamanhos e pesos; registre qualquer ruptura ou perda de controle da bobina como observações do teste, em vez de resultados universais.
Use as variáveis da ASTM D4649 para estruturar a análise de seleção e, em seguida, qualifique o sistema integrado de envolvedora, filme e carga nas condições relevantes para a unidade.
| Envolvedora | Filme | Carga e rota |
|---|---|---|
| Tipo de máquina, carro porta-bobina, percurso do filme, mecanismo de pré-estiramento, velocidade, sistema de fixação/corte/alisamento | Largura, tubete, diâmetro, peso da bobina, espessura, estrutura, comportamento no desenrolamento e na aderência | Geometria, distribuição de massa, bordas, compressão, atrito, movimentação, temperatura e rota |
| Receita atual, alarmes, estado de manutenção, limites OEM | Identificação do lote, ficha técnica, condições de armazenagem, rupturas e alinhamento observados | Método de aceitação, amostragem, fotos, histórico de danos e de reaplicações de filme |
Comece pelo manual da envolvedora de filme stretch e pela bobina atualmente aprovada. Documente o percurso do filme e o estado dos carros porta-bobina antes de trocar o material. Confirme que o tubete, a largura, o OD e o peso da bobina estejam dentro dos limites do equipamento. Em diferentes envolvedoras, uma bobina que se encaixa no mandril ainda pode apresentar problemas de alinhamento, sobrecarregar o carro porta-bobina ou se comportar de forma inesperada ao passar pelos rolos de pré-estiramento. Trate a aplicação de filme em máquina como um processo controlado para assegurar a carga de uma remessa, não como a simples compra de uma bobina.
Filme cast (extrudado por matriz plana) ou soprado? Compare o comportamento no processo, não os rótulos
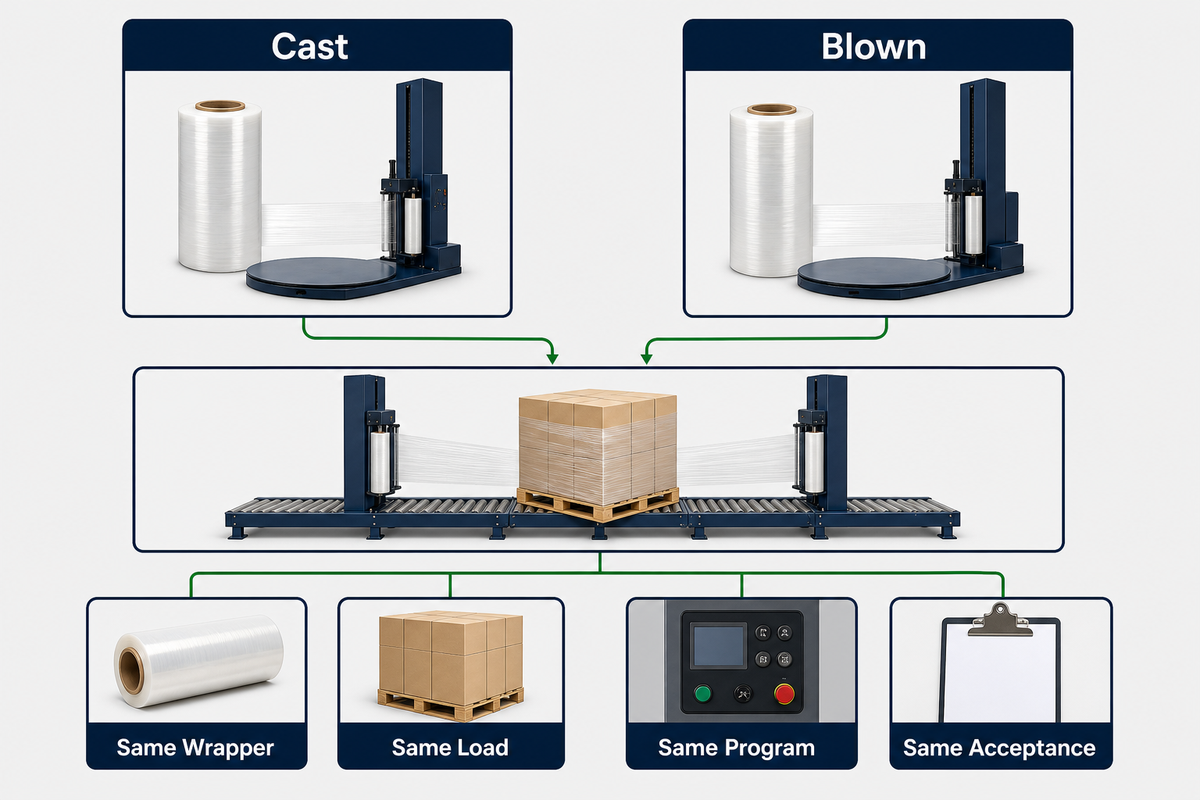
Filme cast (extrudado por matriz plana) e filme soprado são descrições de processos de fabricação, não garantias de resultados na sua linha. Em geral, os compradores associam o filme cast (extrudado por matriz plana) ao desenrolamento silencioso e à transparência, e o filme soprado à tenacidade ou ao comportamento diante de perfurações. Embora essas tendências possam servir de ponto de partida para uma hipótese de trabalho, vários outros fatores, como o sistema de resinas, a estrutura das camadas, o controle de espessura e a formulação, podem acabar determinando o resultado.
A ASTM D5459 é um exemplo de medição do comportamento de recuperação e de retenção de tensão mecânica, em vez de inferir o desempenho a partir da denominação do processo.
Expresse a hipótese de uma forma que possa ser observada: o filme se mantém centralizado durante o percurso? O filme se desenrola silenciosamente na velocidade da linha em uma aplicação de alta velocidade? Onde começam as perfurações? Os rasgos se propagam? A aderência mantém a ponta presa na etapa real de finalização? Há irregularidades na carga? A variabilidade entre operadores, o controle da carga, o envolvimento e o método de medição utilizado afetam o resultado?
Limite da decisão: a família de processos delimita o teste. Ela não qualifica a carga. Exija documentação específica do tipo de filme e um teste na mesma linha antes de considerar uma das estruturas superior.
Espessura, pré-estiramento e contenção residual são variáveis diferentes
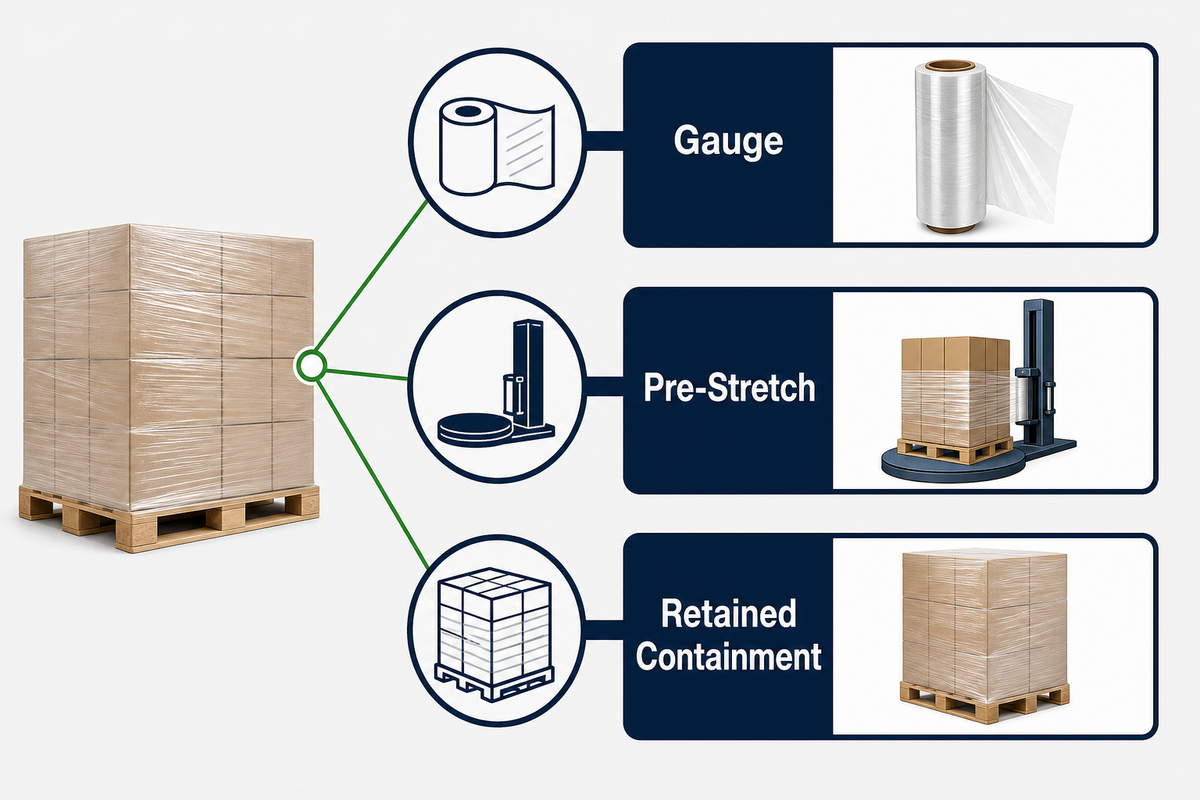
A espessura, o estiramento aplicado e a contenção residual da carga envolvida respondem a perguntas diferentes. A espessura nominal do filme pode ser indicada pela espessura ou em micrômetros. O pré-estiramento é o alongamento produzido pelo carro porta-bobina durante a aplicação. A contenção residual é aquela a que a carga envolvida fica submetida após o alongamento e o relaxamento. Um valor maior em uma coluna não significa melhora nas outras duas em uma operação de alto volume, independentemente dos rótulos de alto desempenho ou alta qualidade.
O escopo oficial da ASTM D5459-95 (2025) trata da recuperação elástica, da deformação permanente e da retenção de tensão mecânica do filme stretch em vários níveis de alongamento. Isso diferencia a recuperação e a tensão mecânica residual da espessura. Trata-se, porém, de um método de ensaio do filme, e não de uma comprovação de que um palete percorrerá a rota da unidade.
Nesta seção, o termo contenção se refere ao efeito combinado da força de aplicação do filme e das camadas de filme. O guia rápido da Lantech sugere verificar vários pontos da carga, definir a meta com base em dados reais de transporte e usar um único instrumento e um único sistema de medição para comparar os valores; muitas vezes, os resultados de métodos ou instrumentos diferentes não são comparáveis.
O filme stretch para máquina estica?
Sim, mas “estiramento” não corresponde a um único nível de desempenho claramente definido. O grau de alongamento alcançável e o tempo pelo qual pode ser mantido dependem do tipo e do estado do filme, do carro porta-bobina e dos rolos, da velocidade, da temperatura, da força de aplicação do filme e da carga. Se uma nova bobina atinge um pré-estiramento teórico maior, mas rompe com mais frequência e/ou resulta em uma carga menos contida, o cálculo do rendimento não levou a um resultado melhor.
Como qualificar um filme substituto ou de espessura reduzida?
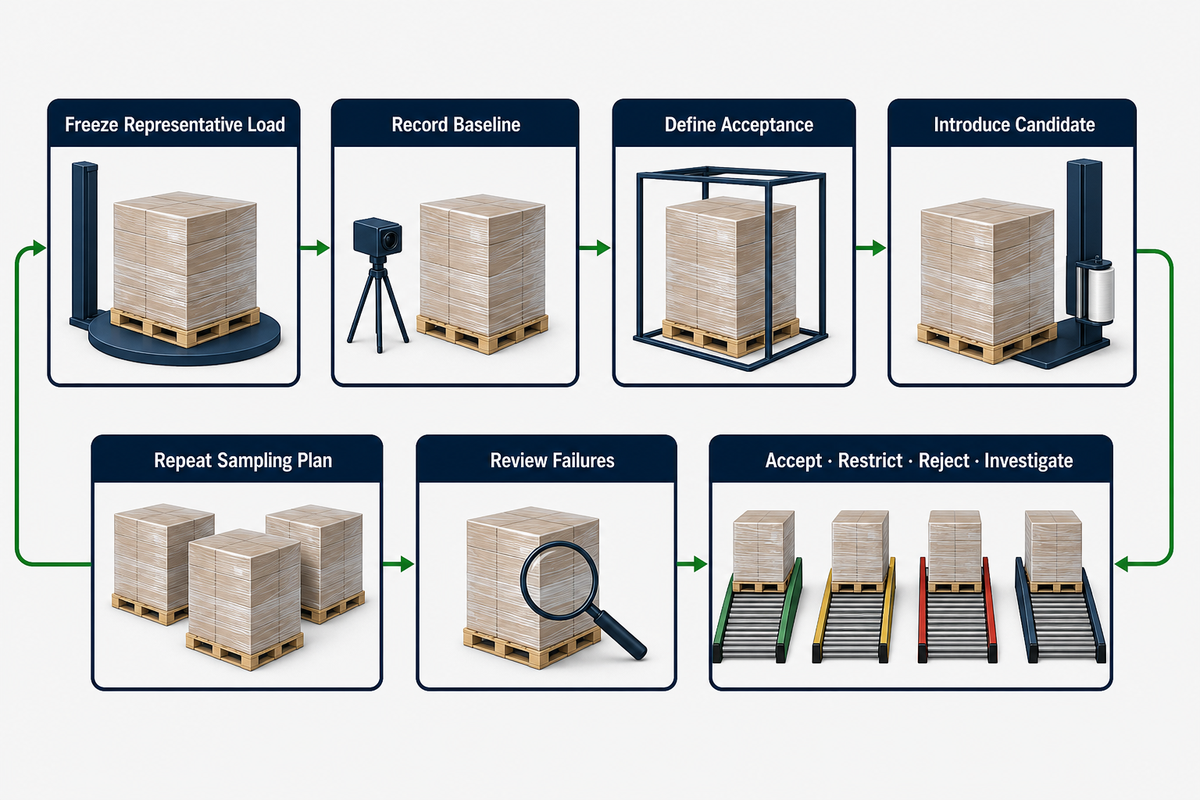
Fixe uma referência de comparação, defina os critérios de aceitação, altere uma variável, repita os testes com cargas comparáveis, observe a movimentação real, documente os desvios e obtenha a aprovação ou a rejeição de um responsável identificado. Esse é o Protocolo do candidato às cargas aprovadas, aplicado em turnos, cargas e condições de rota representativos antes da liberação.
Alterar uma variável é um controle de diagnóstico, não uma prova de que não há interações. Se o filme, a receita, a geometria da carga ou a temperatura puderem interagir, compare as combinações relevantes em um teste com planejamento experimental e restrinja a conclusão às condições testadas. A aprovação em laboratório ou na estação de envolvimento também não comprova, por si só, a aceitação na rota; exposição ao ar livre, temperaturas extremas, movimentação mecânica e outros riscos não testados exigem evidências próprias.
Essa distinção importa porque a ASTM D5459 mede propriedades do filme, enquanto a decisão de aprovar a carga depende do escopo completo do teste.
- Fixe a referência de comparação. Identifique o filme e o lote, a envolvedora, a receita, o instrumento, a família de cargas, a rota e o período de observação.
- Defina os critérios de aceitação antes do teste. Informe o que será medido, por quem, onde, quando e em quais condições uma unidade será rejeitada ou colocada em quarentena.
- Verifique a compatibilidade física. Revise a geometria da bobina, o alinhamento do filme, os limites OEM, a fixação/corte/alisamento/agitação, os procedimentos seguros de carregamento e a trajetória do carro porta-bobina.
- Altere uma variável. Não altere o filme, a receita ou a família de cargas simultaneamente.
- Repita os testes com cargas de tipo e condições comparáveis. Um palete bem-sucedido indica a possibilidade de repetibilidade, mas não demonstra a repetibilidade. Faça a amostragem entre as cargas, bobinas, turnos e condições que representam o escopo do projeto.
- Observe a movimentação e a rota reais. Registre as transferências com empilhadeira, a permanência na área de espera, o estado da carreta e do contêiner, o estado na chegada e o retrabalho. A aprovação na estação de envolvimento não equivale à aprovação na rota.
- Aprove, rejeite ou prorrogue o teste. Um responsável técnico identificado assina o documento para registrar as limitações e as condições de retorno à configuração anterior.
As orientações da ISTA sobre procedimentos de ensaio consideram a embalagem e o produto uma única unidade e sugerem que condições específicas de distribuição, como umidade ou pressão, podem não estar contempladas nos procedimentos de ensaio. Por isso, devem ser incluídas evidências de campo quando cabível.
O Projeto de alternativas de filme da Lantech também menciona a verificação do desempenho dos materiais e alerta para as limitações de uma única amostra de teste. O contexto do fornecedor restringe o quanto o resultado pode ser generalizado, mas a ressalva sobre a repetição dos testes é válida.
Campos do formulário de teste; informe os valores da unidade, em vez de presumir ajustes: registre a largura e o tubete da bobina, a altura e a massa da carga, a velocidade da mesa giratória ou do braço, o pré-estiramento indicado, a massa de filme aplicada, os horários de observação, as temperaturas na área de espera, o tempo de permanência e o turno. Use a máquina, a carga, a rota e o método de medição reais.
| Tipo de dado do teste | Referência de comparação | Candidato | Uso na decisão |
|---|---|---|---|
| Identificação do filme e do lote | Informe o registro da unidade | Informe o registro da unidade | Rastreabilidade |
| Envolvedora e receita | Informe o registro da unidade | Informe o registro da unidade | Controle de fatores de confusão |
| Número de cargas comparáveis | Informe o registro da unidade | Informe o registro da unidade | Escopo da amostragem |
| Filme utilizado; rupturas; reaplicações | Informe o registro da unidade | Informe o registro da unidade | Resultado do material e do processo |
| Verificações no topo/meio/base | Informe o registro da unidade | Informe o registro da unidade | Uniformidade da aplicação |
| Observações na movimentação/chegada | Informe o registro da unidade | Informe o registro da unidade | Aceitação na rota |
| Armazenagem e ambiente | Informe o registro da unidade | Informe o registro da unidade | Limites de exposição |
| Desvio e condição para retorno à configuração anterior | Informe o registro da unidade | Informe o registro da unidade | Controle de alterações |
| Responsável e decisão | Informe o registro da unidade | Informe o registro da unidade | Aprovação ou retorno à configuração anterior |
Por que o filme rompe, as pontas se soltam e as cargas se deslocam
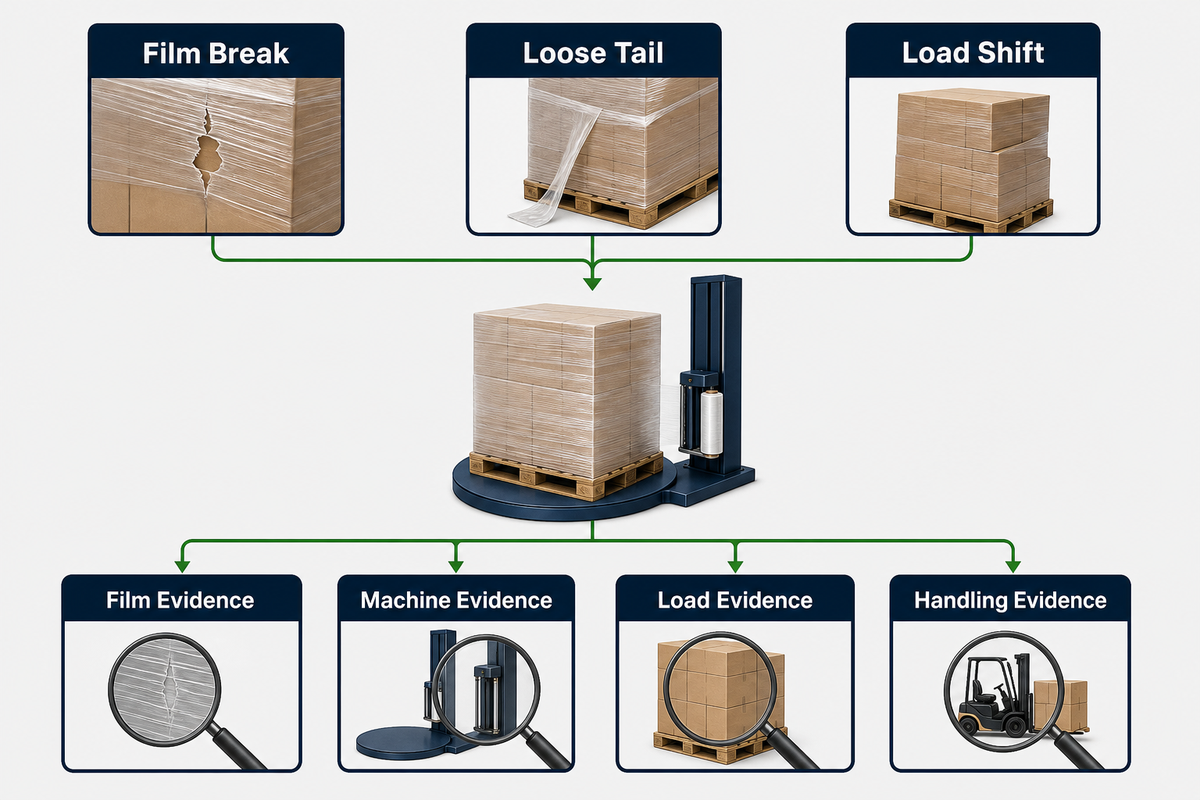
Documente o sintoma, depois acompanhe o percurso do filme e inspecione os componentes do equipamento, se necessário. Inspecione a bobina, o filme e a receita. Inspecione a carga e verifique como, quando e por que ela é movimentada. Se o sintoma persistir, altere um parâmetro e meça novamente. Essa Sequência de diagnóstico com uma alteração por vez é mais rápida do que passar os primeiros cinco minutos fazendo suposições e causa a perda de menos cargas do que ajustes aleatórios durante o turno.
A ASTM D4649 fornece orientações de seleção e envolvimento, mas o manual da envolvedora e o ponto de ruptura observado continuam sendo determinantes para o diagnóstico do equipamento.
| Sintoma | Verificações iniciais | Não presuma |
|---|---|---|
| Ruptura recorrente no mesmo ponto da máquina | Percurso do filme, rolos, entalhes, alinhamento, pontos de contato, estado do carro porta-bobina | A bobina está com defeito |
| Ruptura em uma borda da carga | Geometria da borda, saliências, movimentação da carga, força de aplicação do filme naquele ponto | Uma espessura maior, por si só, resolverá o problema |
| Ponta solta ou se arrastando | Face aderente, comprimento da ponta, ação de corte/alisamento/fixação, poeira ou umidade, sequência de finalização | Mais voltas no topo corrigem o mecanismo de fixação da ponta |
| Contenção baixa ou irregular | Receita, fornecimento do filme, perfil da carga, ponto de medição, relaxamento do filme, manutenção | Uma leitura no centro representa a carga |
| A carga se desloca durante o transporte | Relação entre carga e palete, ocorrência na rota, controle da base/do topo, estado do palete/da pilha | A estação de envolvimento é a única causa |
Mantenha o registro da amostra que falhou: horário, ID da carga, bobina e lote, envolvedora, alarmes, ajustes, ponto de falha, foto e o que foi alterado. Falhas recorrentes e sem explicação do equipamento, falta de rastreabilidade ou uma carga evidentemente perigosa são motivos para quarentena, não uma desculpa para acelerar o processo.
Compare os custos somente depois que a carga for aprovada
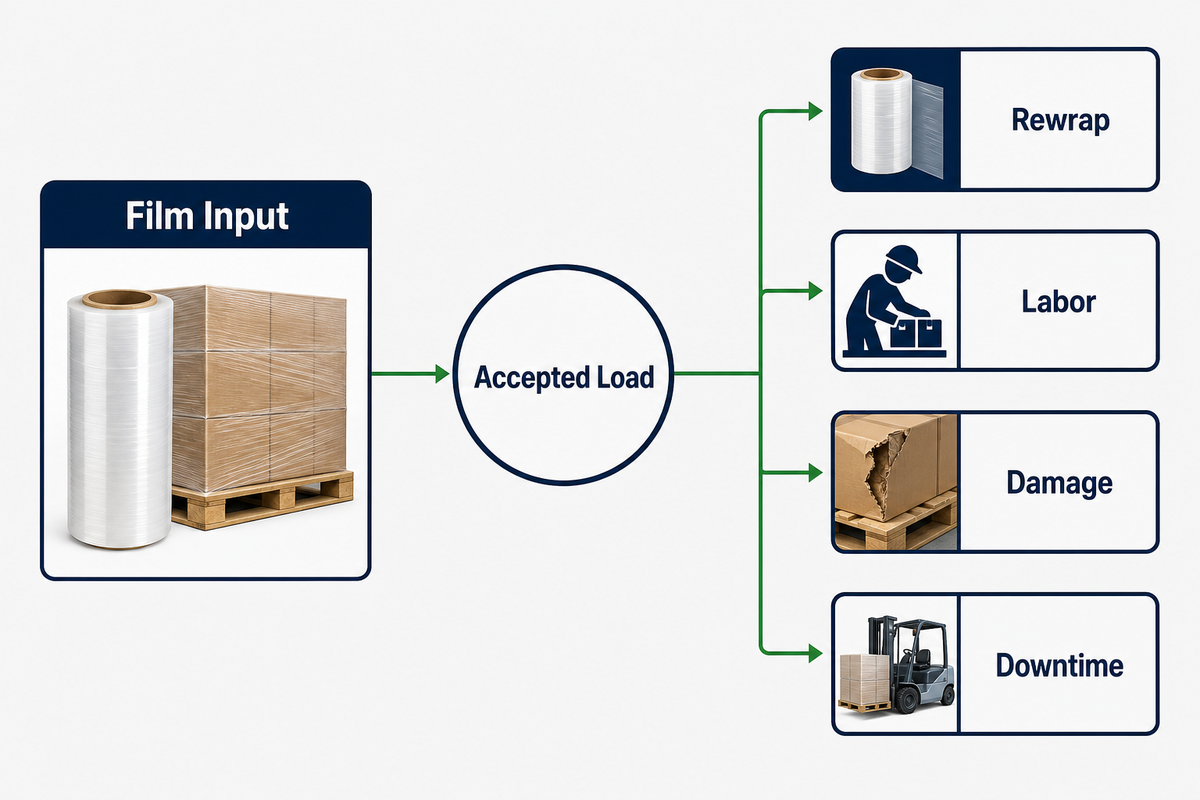
Divida o custo total do teste devidamente justificado pelo número de cargas aprovadas e inclua somente as perdas de processo efetivamente registradas. O rendimento teórico e o custo da bobina são dados para a seleção inicial, não o denominador final.
Um estudo sobre cargas unitizadas da Virginia Tech informa o consumo de filme em gramas por palete, mostrando por que o material aplicado deve constar no registro de custos de cargas comparáveis.
O Registro de custos por carga aprovada começa pelo custo do filme e verifica seu consumo. Inclui rupturas, reaplicações de filme e paradas registradas. Também inclui cargas rejeitadas e outras perdas acordadas para ambos os processos, o de referência e o candidato. Aplique as mesmas regras à referência e ao candidato. Se a unidade não conseguir justificar uma perda, exclua-a e informe a justificativa.
Comparação mínima defensável: mesma família de cargas, mesmo escopo de rota, envolvedora/receita documentadas, consumo de filme verificado, número de cargas aprovadas e um critério uniforme para rupturas e reaplicações. Um custo menor por tentativa de envolver um palete ainda pode resultar em um custo maior por carga aprovada.
Quais evidências você deve entregar a um fornecedor?
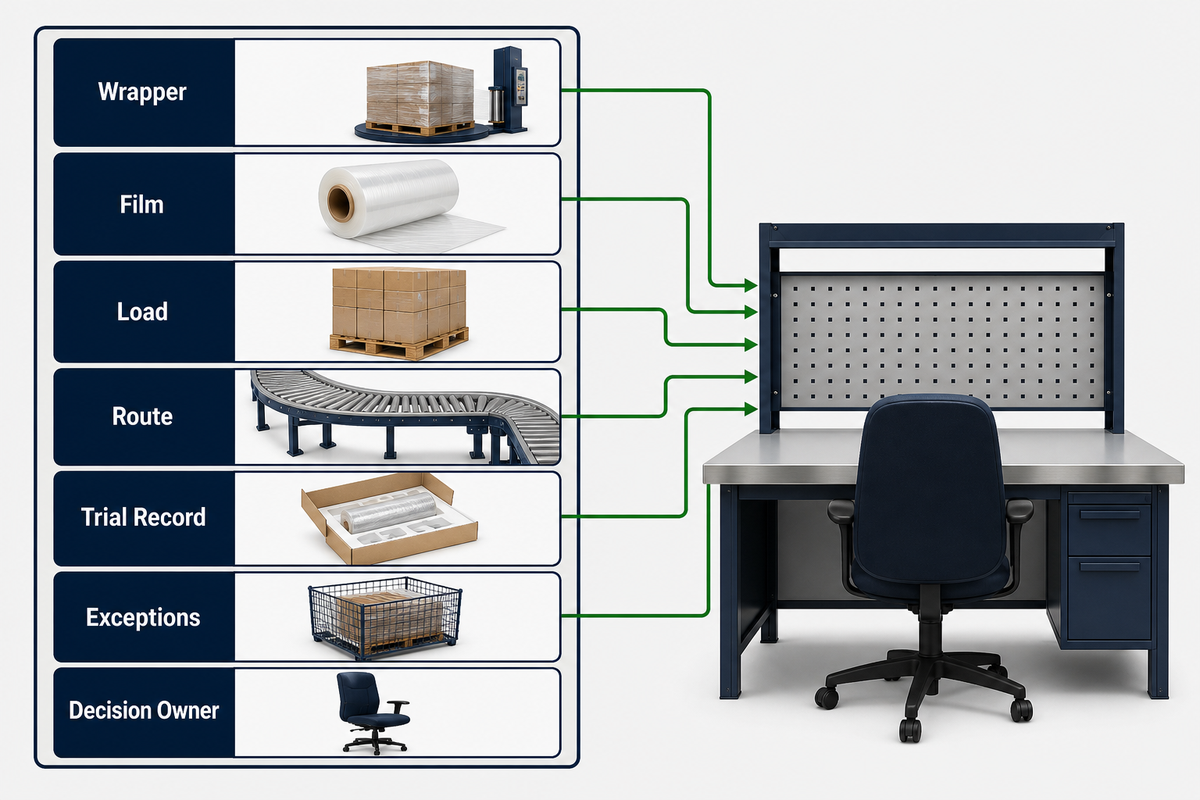
Envie as fichas de carga e de rota, detalhes da envolvedora, do filme atual e da receita, histórico de falhas, fotos, documentos necessários e critérios de aceitação do teste. Um conjunto adequado de evidências permite ao fornecedor enviar a amostra mais relevante e esclarece para ambas as partes o que precisa ser comprovado.
Identifique o método e a edição no material entregue — por exemplo, o registro oficial da ASTM D5459 — para que o nome de um ensaio não seja confundido com evidências de um procedimento ou revisão incorretos.
- Famílias de cargas, dimensões, distribuições de massa, áreas cortantes e macias, estado do palete e do empilhamento
- Envolvedora e carro porta-bobina, sistema de pré-estiramento, percurso do filme, limites da bobina, velocidade e receita
- Identificação, dimensões e lote do filme e falhas conhecidas na aplicação
- Condições da rota, permanência na área de espera, exposições e observações
- Fichas técnicas exigidas, declarações, relatórios de ensaio, rotulagem das amostras e comunicação de alterações
- Teste, método, escopo, medições, responsável e critérios de retorno à configuração anterior e de rejeição
- Use a matriz a seguir para manter uma consulta sobre filme stretch para máquina vinculada às evidências. Um tipo de filme stretch, um rótulo de filme plástico ou uma alegação de alta elasticidade não permite, por si só, identificar o filme stretch adequado. O processo de envolvimento, a faixa adequada de estiramento, a durabilidade e a capacidade de manter a estabilidade devem ser verificados na envolvedora em questão para que os produtos permaneçam estáveis ao longo da cadeia de suprimentos, e uma família diferente de cargas deve ser tratada como um novo escopo.
Depois de preparar o resumo técnico, consulte as opções específicas de filme stretch para máquina da UD Packaging para discutir o produto. O perfil da empresa UD Packaging é fornecido como informação institucional da própria empresa e não é usado aqui como referência de desempenho técnico.
| Ponto de verificação das evidências | Registro a fornecer | Decisão que o registro apoia |
|---|---|---|
| Configuração da envolvedora | Envolvedora de filme stretch de mesa giratória, braço rotativo ou anel, semiautomática ou totalmente automática | Define os limites do equipamento |
| Família de filmes | Rótulo, estrutura e lote do filme stretch para máquina em uso | Cria uma referência de comparação rastreável |
| Interface da bobina | Tubete, largura, diâmetro externo, peso e método de carregamento | Verifica a compatibilidade com o carro porta-bobina |
| Receita de aplicação | Percurso do filme, mecanismo de pré-estiramento, força de aplicação do filme, sobreposição, velocidade e número de voltas | Define o processo controlado de envolvimento |
| Família de cargas | Geometria, distribuição de massa, superfícies, bordas, palete e fotos | Evita que os resultados sejam transferidos para uma carga diferente |
| Exposição na rota | Movimentação, permanência na área de espera, transporte, temperatura, umidade e tempo de permanência | Define os limites do uso previsto |
| Desempenho observado | Ponto de ruptura, alinhamento do filme, ponta, contenção, estabilidade e registro de danos | Verifica se as cargas aprovadas permanecem estáveis |
| Plano de aceitação | Método, escopo da amostragem, pontos de medição, responsável e regra de retorno à configuração anterior | Distingue um teste de uma alegação sobre o produto |
| Resposta do fornecedor | Identificação do candidato, evidências, limites, aviso de alteração e suporte ao teste | Apoia uma decisão de liberação segura e estável |
Perguntas frequentes
Para que serve o filme stretch para máquina?
O filme stretch para máquina é utilizado por envolvedoras para unitizar cargas paletizadas destinadas à distribuição e à movimentação. O sucesso da unitização depende de vários fatores da envolvedora, do tipo e da compatibilidade do filme, da geometria da carga, da exposição ao longo da rota e dos ajustes validados da máquina. Ele não deve ser usado para corrigir uma carga instável ou uma pilha insegura de paletes.
Qual é a diferença entre filme stretch para máquina e filme stretch manual?
O filme para máquina deve ser instalado em equipamentos de envolvimento e ser compatível com o carro porta-bobina, as dimensões da bobina, o sistema de pré-estiramento, o percurso do filme e o programa. O filme manual é aplicado manualmente e segue um procedimento diferente. Eles podem pertencer à mesma família de polímeros ou ter a mesma aparência, mas isso não significa que sejam intercambiáveis. Obtenha os limites da envolvedora, os dados do fornecedor e os dados de testes específicos da aplicação antes de considerar a substituição.
Qual espessura de filme stretch para máquina devo usar?
Nenhuma espessura é adequada a todas as envolvedoras, cargas ou rotas. A indicação de espessura informa a espessura do filme; não comprova resistência à perfuração, comportamento no estiramento, contenção residual nem aceitação da carga. Partindo da referência de comparação verificada, descreva a envolvedora e a carga e teste um candidato repetidamente em cargas comparáveis. Altere uma variável por vez e aprove o filme somente se ele atender aos critérios de aceitação da unidade.
Posso reduzir a espessura sem alterar os ajustes da envolvedora?
Não tire conclusões precipitadas. Um filme candidato de menor espessura pode se comportar de forma diferente durante o transporte e quando aplicado à carga. Estabeleça uma condição de referência, verifique a compatibilidade, ajuste uma variável e repita os testes em condições comparáveis antes de decidir se é necessário alterar os ajustes ou o material.
Como calculo o custo por palete envolvido com filme?
No ensaio, divida o custo total justificado do teste pelo número de cargas aceitas, e não pelo número de cargas submetidas ao teste. Registre o consumo verificado de filme e, quando houver monitoramento confiável, as rupturas, as reaplicações de filme, as paradas e as rejeições. Mantenha o escopo da condição de referência comparável ao do filme candidato. O rendimento teórico da bobina pode ajudar a reduzir o número de opções, mas não pode comprovar a economia de custos até que a carga seja aprovada de acordo com o plano de aceitação.
Referências e fontes
Os limites metodológicos deste guia se baseiam nas fontes da ASTM e da ISTA e nas fontes sobre equipamentos e cargas unitizadas indicadas nos links. Para navegar pelo site, consulte a categoria de filme stretch industrial e a solução de filme stretch manual, apresentada em uma página separada; nenhuma dessas páginas substitui a qualificação específica para a envolvedora.
Transforme o guia em uma especificação de filme que possa ser testada
Apresente o perfil da sua carga, os detalhes da envolvedora, o filme utilizado atualmente, a falha recorrente e o plano de aceitação. A UD Packaging pode usar essas evidências para discutir uma próxima etapa específica para o produto, sem substituir a decisão de qualificação da sua fábrica.
Converse sobre seus requisitos de filme stretch para aplicação em máquina
Revisado pelo processo de produção de conteúdo técnico da UD Packaging com base nas fontes citadas da ASTM e da ISTA e nas fontes sobre equipamentos. A aprovação efetiva do filme é feita caso a caso.