Comuníquese con UD Packaging Company

Cómo especificar y validar la película estirable para máquina

La película estirable para máquina no se valida por su etiqueta, su espesor ni su rendimiento teórico. Se valida en función de la envolvedora en la que se utiliza y de un proceso documentado que produce repetidamente una carga de película que cumple los criterios de manipulación y ruta de la planta. La evidencia para validar la envolvedora se obtiene a partir de la experiencia y de ensayos repetidos con productos envueltos procesados en envolvedoras de plato giratorio y en otras operaciones de envoltura, lo que contribuye a la eficiencia operativa de las operaciones de embalaje. Esta guía se centra en obtener esa evidencia, en lugar de convertir el artículo en una cotización de una envolvedora.
Decisión rápida: primero describa la carga y la ruta, luego registre la envolvedora y la configuración de envoltura actual y, después, compare un solo cambio controlado a la vez. El precio, la cantidad mínima de pedido, el plazo de entrega, las muestras y las configuraciones del producto se consultan en la página de opciones de película estirable para máquina una vez preparada la ficha técnica de requisitos.
Qué es la película estirable para máquina y qué no puede demostrar la etiqueta
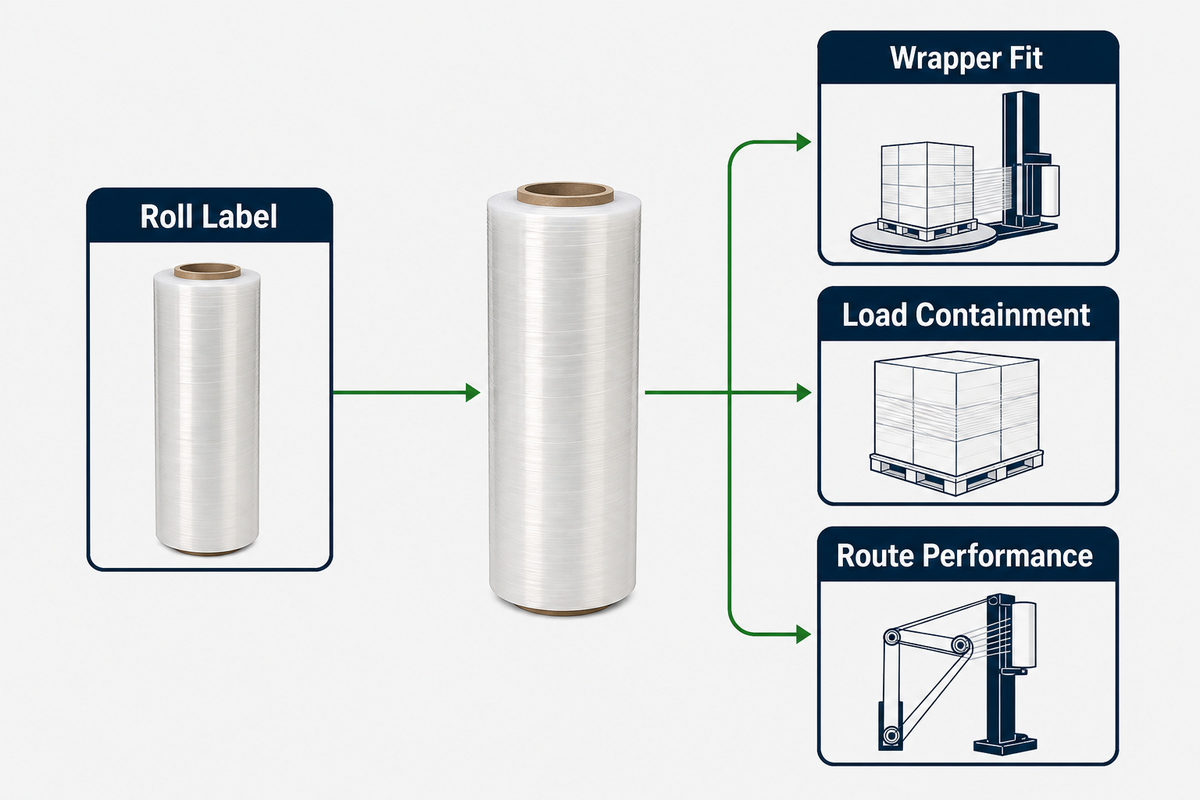
La película estirable para máquina es un tipo de película estirable de polietileno que se utiliza en envolvedoras de tarimas motorizadas o parcialmente motorizadas. Un carro portabobina transporta el rollo, mientras un plato giratorio, un brazo giratorio o un anillo giratorio desplaza la película alrededor de la carga antes del almacenamiento y el transporte, la manipulación y el transporte u otras etapas de almacenamiento y transporte.
La máquina puede ayudar a que la aplicación sea más repetible que un proceso manual, pero el término ‘máquina’ no demuestra que un rollo sea compatible con un carro portabobina específico, proteja una tarima determinada o forme una barrera protectora para todas las cargas.
Una etiqueta normalmente indica el espesor nominal, el ancho, la longitud o el peso del rollo, las dimensiones del tubo central y, en ocasiones, la estructura de la película. Estos datos permiten preseleccionar las opciones candidatas, pero no demuestran el preestirado que puede mantenerse, el comportamiento frente a la perforación en una esquina afilada, la fuerza residual después de la relajación, el comportamiento de la carga durante los traslados con montacargas y el transporte ni la compatibilidad de un grado preestirado con las capacidades de preestirado de la envolvedora.
ASTM D4649 es útil para delimitar la selección y el uso; no es un certificado de que un rollo específico sea compatible con una envolvedora y una carga determinadas.
| La etiqueta puede indicar | La etiqueta no puede demostrar | Evidencia que debe recopilar |
|---|---|---|
| Calibre nominal o espesor en micras | Estabilidad de la carga o resistencia a la perforación | Ensayo con una carga envuelta comparable |
| Ancho, tubo central, diámetro y peso del rollo | Compatibilidad con el carro portabobina y guiado de la película sin problemas | Límites de la envolvedora y verificación supervisada de la puesta a punto |
| Descripción de extrusión plana, extrusión por soplado o estructura multicapa | Una opción de rendimiento superior en todos los casos | Datos específicos del grado y observaciones en la misma línea |
| Rango de elongación recomendado | Una configuración de envoltura segura para todas las cargas | Capacidad de la máquina, comportamiento de rotura y resultados de aceptación |
¿Cuál es la diferencia entre la película estirable y la película termocontraíble?
La película estirable utiliza la recuperación elástica para sujetar una carga, mientras que la película termocontraíble se calienta y se contrae para sujetarla. Los materiales, la maquinaria, el proceso, el consumo de material y los controles de aceptación son diferentes. Equipararlas puede llevar al uso de equipos inadecuados y/o no validados.
Defina la carga y la ruta antes de cambiar la película
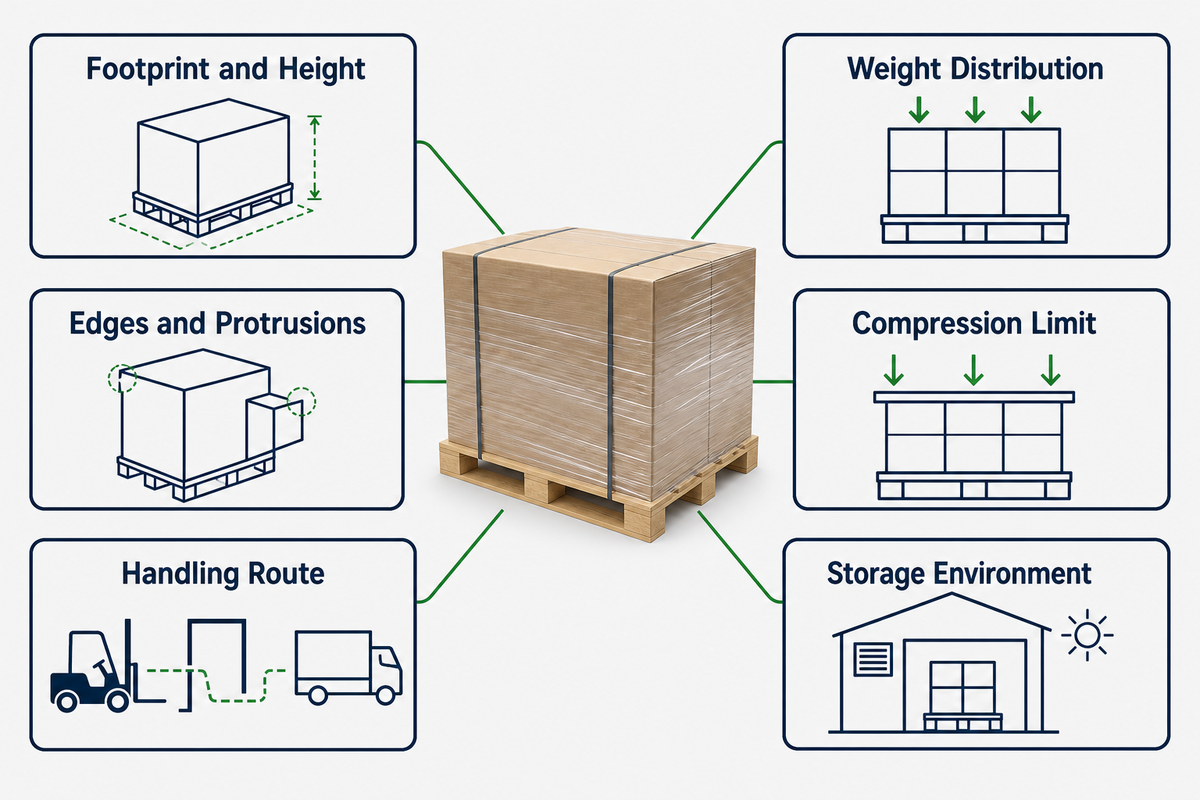
Documente la carga, la tarima, la manipulación, el entorno y la ruta antes de cambiar la película o los ajustes de la máquina. Una carga estable de cajas plantea un problema distinto al de sacos blandos, columnas altas, cajas desalineadas, bordes metálicos afilados, cargas pesadas o cargas con espacios que pueden asentarse, y la apariencia por sí sola no demuestra que una carga sea segura y estable. La película no puede reparar una tarima rota, restaurar un embalaje débil ni hacer aceptable un apilamiento inseguro.
Elabore una ficha para cada familia principal de cargas. Documente el estado de la tarima, las dimensiones, la masa y su distribución, el patrón de acomodo del producto, la sensibilidad a la compresión, los bordes expuestos, la fricción superficial, las condiciones y características de la carga, los traslados dentro del almacén, el modo de transporte y las fallas que afectan a los productos paletizados en almacenes y centros de distribución o reducen la productividad. Resulta útil fotografiar la carga desde cuatro ángulos. La comparación de cargas durante un ensayo presupone que se comparan cargas equivalentes.
El alcance de selección para uso en interiores descrito en ASTM D4649 es otra razón para registrar la temperatura, la exposición y la manipulación, en lugar de considerar la etiqueta de la película como evidencia de su aptitud para la ruta.
Condición para detener el proceso: ponga en cuarentena una tarima con daños visibles o un apilamiento inseguro. Añadir vueltas puede ocultar el síntoma sin corregir el defecto subyacente de la carga.
El esquema de 9 verificaciones de envolvedora–película–carga
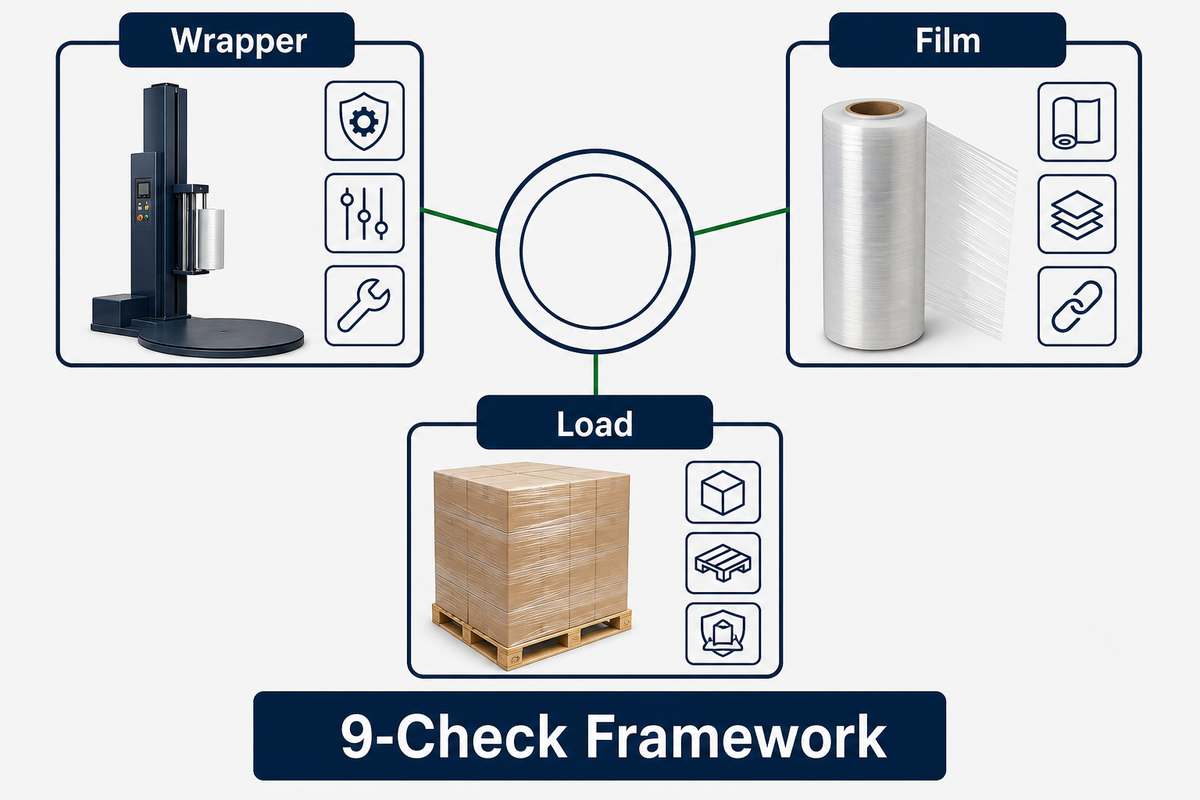
En el procedimiento de evaluación de esta guía, se considera que el comportamiento de la película, la envolvedora y la carga se condiciona mutuamente. Considere que un rollo está validado únicamente para situaciones equivalentes dentro del alcance documentado del ensayo. En el procedimiento de evaluación de esta guía, considere que las suposiciones sobre la envolvedora, la película y la carga no están verificadas hasta que se ensayen cargas de las mismas dimensiones y pesos; registre cualquier rotura o pérdida de control del rollo como una observación del ensayo, no como un resultado universal.
Utilice las variables de ASTM D4649 para estructurar la revisión de selección y luego valide el sistema integrado de envolvedora–película–carga en las condiciones relevantes para la planta.
| Envolvedora | Película | Carga y ruta |
|---|---|---|
| Tipo de máquina, carro portabobina, recorrido de la película, mecanismo de preestirado, velocidad y sistema de sujeción/corte/alisado | Ancho, tubo central, diámetro, peso del rollo, espesor, estructura y comportamiento de desenrollado y adherencia | Geometría, distribución de la masa, bordes, compresión, fricción, manipulación, temperatura y ruta |
| Configuración de envoltura actual, alarmas, estado de mantenimiento y límites del OEM | Identificación del lote, ficha técnica, condiciones de almacenamiento, roturas y guiado observados | Método de aceptación, muestreo, fotografías e historial de daños y nuevas envolturas |
Comience por el manual de la envolvedora de película estirable y el rollo aprobado que se utiliza actualmente. Documente el recorrido de la película y el estado de los carros portabobina antes de cambiar el material. Confirme que el tubo central, el ancho, el diámetro exterior y el peso del rollo estén dentro de los límites del equipo. En distintas máquinas envolvedoras, un rollo que encaja en el mandril puede aun así presentar problemas de guiado, sobrecargar el carro portabobina o comportarse de manera inesperada al pasar por los rodillos de preestirado. Considere la envoltura a máquina como un proceso controlado para asegurar un envío, no como la simple compra de un rollo.
¿Extrusión plana o por soplado? Compare el comportamiento en el proceso, no las etiquetas
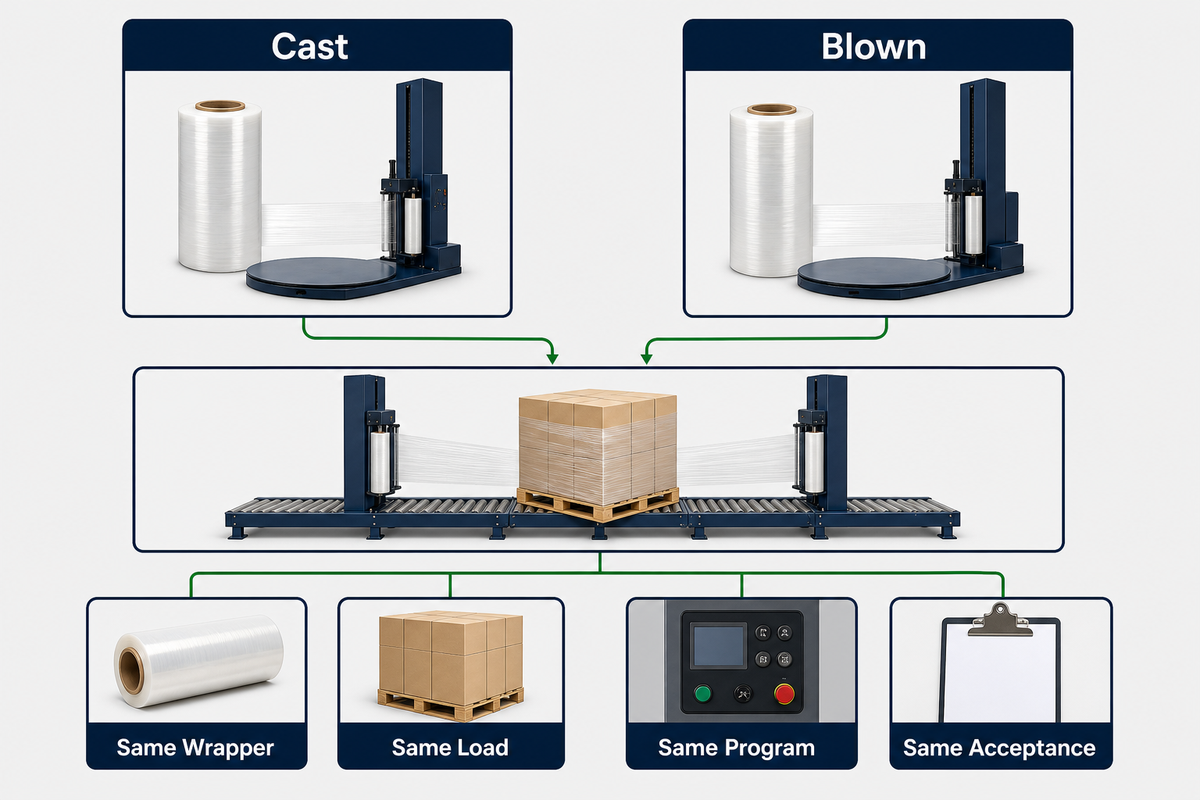
La extrusión plana y la extrusión por soplado describen procesos de fabricación, no resultados garantizados en su línea. Los compradores suelen asociar la película de extrusión plana con un desenrollado silencioso y transparencia, y la película de extrusión por soplado con tenacidad o comportamiento frente a la perforación. Si bien estas tendencias pueden servir para formular una hipótesis de trabajo, otros factores, como el sistema de resinas, el diseño de las capas, el control del espesor y la formulación, pueden determinar el resultado final.
ASTM D5459 es un ejemplo de cómo medir la recuperación y el comportamiento de la tensión residual, en lugar de inferir el rendimiento a partir de una etiqueta del proceso.
Formule la hipótesis en términos observables: ¿la película se mantiene centrada en su recorrido? ¿La película se desenrolla de forma silenciosa a la velocidad de la línea en una aplicación de alta velocidad? ¿Dónde comienzan las perforaciones? ¿Se propagan los desgarros? ¿La adherencia mantiene sujeto el extremo final al terminar el ciclo real? ¿Hay irregularidades en la carga? ¿La variabilidad entre operadores, el control de la carga, la envoltura y el método de medición utilizado afectan el resultado?
Alcance de la decisión: la familia de procesos acota el ensayo. No valida la carga. Exija documentación específica del grado y un ensayo en la misma línea antes de declarar que una estructura es mejor que la otra.
El espesor, el preestirado y la contención residual son variables diferentes
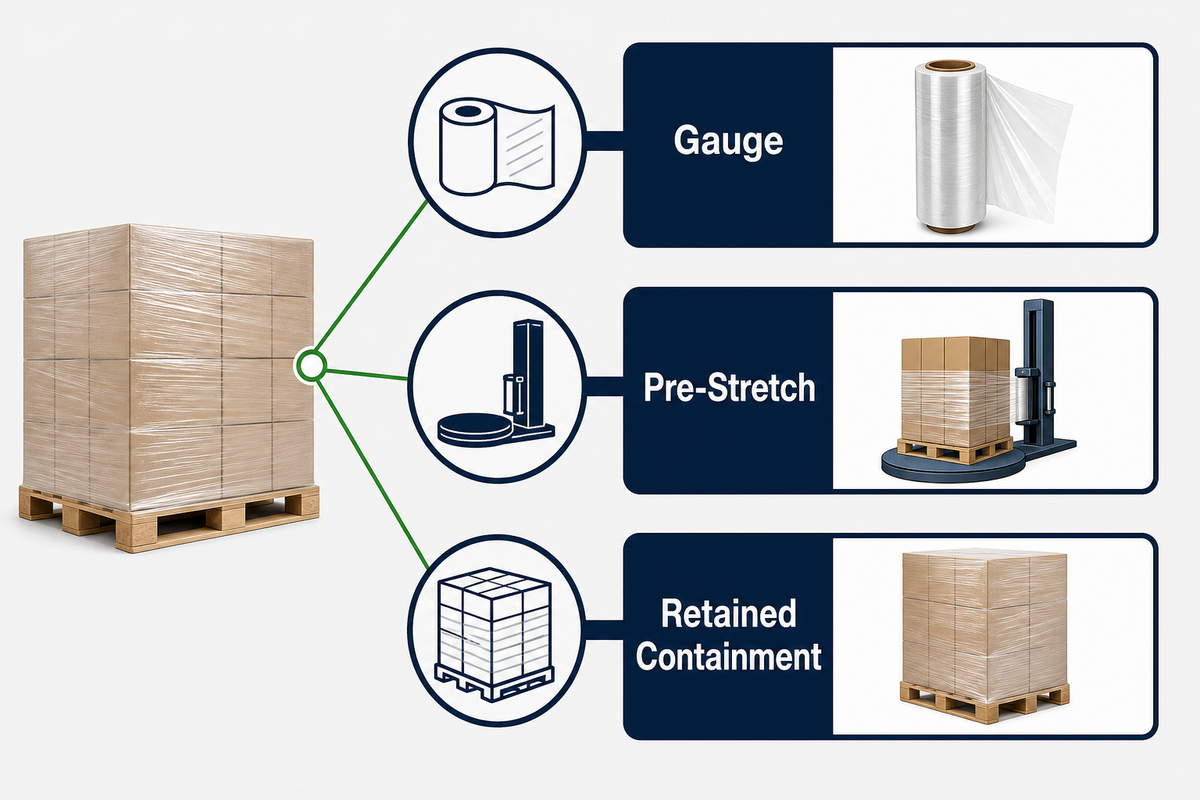
El espesor, la elongación aplicada y la contención residual de la carga envuelta responden a preguntas diferentes. El espesor nominal de la película puede expresarse como calibre o en micras. El preestirado es la elongación que genera el carro portabobina durante la aplicación. La contención residual es la que recibe la carga envuelta después de la elongación y la relajación. Un valor más alto en una columna no significa una mejora en las otras dos para una operación de gran volumen, independientemente de las etiquetas de alto rendimiento o alta calidad.
El alcance oficial de ASTM D5459-95 (2025) aborda la recuperación elástica, la deformación permanente y la retención de tensión de la película estirable para envoltura a distintos niveles de elongación. Esto distingue la recuperación y la tensión residual del espesor. Sin embargo, es un método de ensayo de la película y no demuestra que una tarima pueda recorrer la ruta de la planta.
En esta sección, la contención se refiere al efecto combinado de la fuerza de envoltura y las capas de película. La guía rápida de Lantech recomienda verificar varios puntos de la carga, definir el objetivo con datos reales de envío y utilizar un solo instrumento y un solo sistema de medición para comparar los valores; con frecuencia, los resultados de distintos métodos o instrumentos no son comparables.
¿La película estirable para máquina se estira?
Sí, pero “estirable” no representa un nivel de rendimiento único e inequívoco. El grado de elongación que puede alcanzarse y el tiempo durante el que puede mantenerse dependen del tipo y el estado de la película, del carro portabobina y los rodillos, de la velocidad, de la temperatura, de la fuerza de envoltura y de la carga. Si un rollo nuevo alcanza un preestirado teórico mayor, pero se rompe con más frecuencia y/o produce una carga con menor contención, el cálculo del rendimiento no ha dado un resultado mejor.
¿Cómo validar una película de reemplazo o de menor espesor?
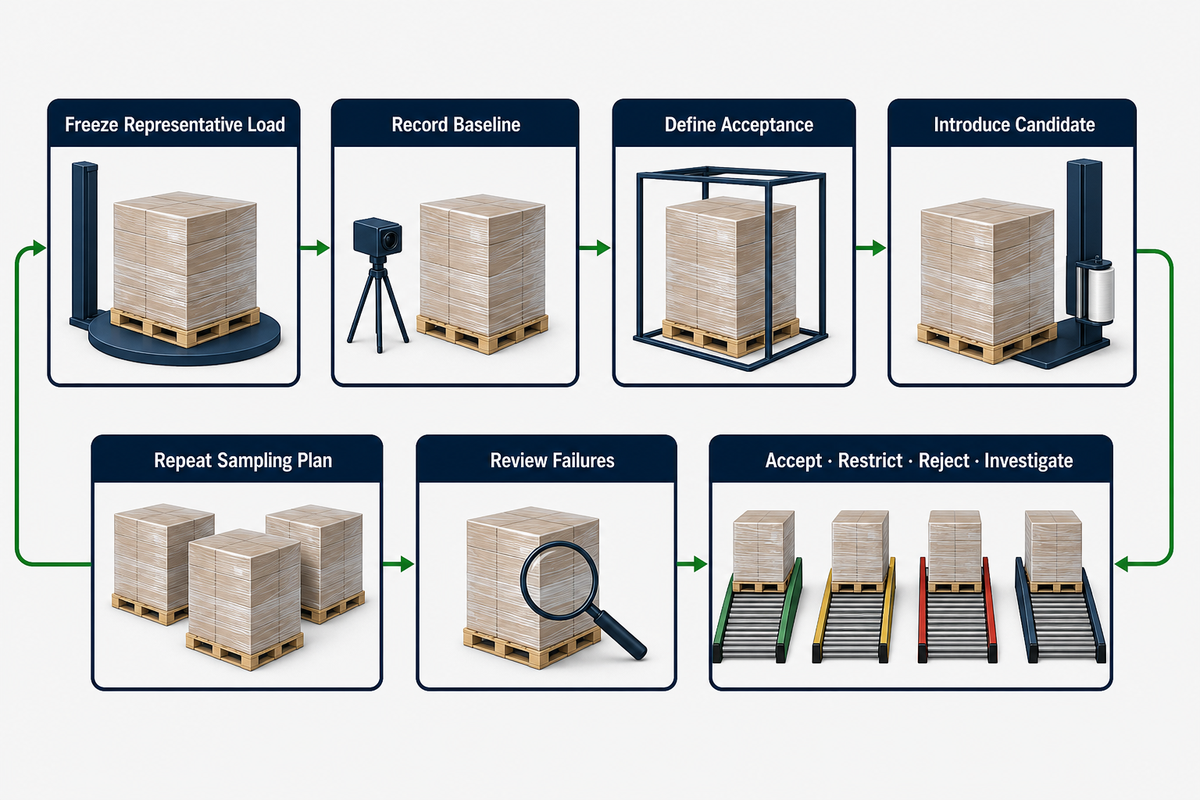
Fije las condiciones de referencia, defina los criterios de aceptación, cambie una variable, repita el ensayo con cargas comparables, observe la manipulación real, documente las desviaciones y obtenga la aprobación o el rechazo de un responsable identificado. Este es el protocolo de la película candidata a las cargas aceptadas, que se aplica en turnos, cargas y condiciones de ruta representativos antes de autorizar su uso.
Cambiar una variable es una medida de control para diagnosticar problemas, no una prueba de que no existan interacciones. Si la película, la configuración de envoltura, la geometría de la carga o la temperatura pueden interactuar, compare las combinaciones pertinentes en un ensayo diseñado para ello y limite la conclusión a las condiciones ensayadas. Aprobar un ensayo de laboratorio o en la estación de envoltura tampoco demuestra por sí solo la aceptación en la ruta; la exposición al aire libre, las temperaturas extremas, la manipulación mecánica y otros riesgos no ensayados requieren evidencia propia.
La distinción es importante porque ASTM D5459 mide propiedades de la película, mientras que la decisión de aceptar una carga corresponde al alcance completo del ensayo.
- Fije las condiciones de referencia. Identifique la película y el lote, la envolvedora, la configuración de envoltura, el instrumento, la familia de cargas, la ruta y el período de observación.
- Defina los criterios de aceptación antes del ensayo. Indique qué se medirá, quién lo hará, dónde, cuándo y en qué condiciones se rechazará o pondrá en cuarentena una unidad.
- Verifique la compatibilidad física. Revise la geometría del rollo, el guiado, los límites del OEM, la sujeción/corte/alisado/sacudida, los procedimientos seguros de carga del rollo y el recorrido del carro portabobina.
- Cambie una variable. No cambie simultáneamente la película, la configuración de envoltura ni la familia de cargas.
- Repita el ensayo con cargas de tipo y estado comparables. Una tarima que supera el ensayo muestra una posibilidad de repetibilidad, pero no una repetibilidad demostrada. Tome muestras de las cargas, los rollos, los turnos y las condiciones que representan el alcance del proyecto.
- Observe la manipulación y la ruta reales. Registre los traslados con montacargas, las esperas previas al transporte, el estado del remolque y del contenedor, el estado a la llegada y los retrabajos. La aprobación en la estación de envoltura no equivale a la aprobación en la ruta.
- Apruebe, rechace o amplíe el ensayo. Un responsable técnico identificado firma el documento para establecer las limitaciones y las condiciones para volver a la configuración anterior.
La guía de procedimientos de ensayo de ISTA considera el embalaje y el producto como una sola unidad y señala que los procedimientos de ensayo podrían no contemplar condiciones de distribución particulares, como la humedad o la presión. Por lo tanto, cuando corresponda, debe incluirse evidencia de campo.
El proyecto de alternativas de película de Lantech también hace referencia a la verificación del rendimiento de los materiales y advierte sobre las limitaciones de una sola muestra de ensayo. El contexto del proveedor limita la posibilidad de generalizar el resultado, pero la cautela respecto a la repetición de ensayos es válida.
Campos del formulario de ensayo; ingrese los valores de la planta en lugar de suponer ajustes: registre el ancho del rollo y el tubo central, la altura y la masa de la carga, la velocidad del plato o del brazo giratorio, el preestirado indicado, la masa de película aplicada, los tiempos de observación, las temperaturas de las zonas de espera previas al transporte, el tiempo de permanencia y el turno. Utilice la máquina, la carga, la ruta y el método de medición reales.
| Tipo de dato del ensayo | Condiciones de referencia | Candidata | Uso en la decisión |
|---|---|---|---|
| Identificación de la película y del lote | Ingrese el registro de la planta | Ingrese el registro de la planta | Trazabilidad |
| Envolvedora y configuración de envoltura | Ingrese el registro de la planta | Ingrese el registro de la planta | Control de factores de confusión |
| Cantidad de cargas comparables | Ingrese el registro de la planta | Ingrese el registro de la planta | Alcance del muestreo |
| Película utilizada; roturas; nuevas envolturas | Ingrese el registro de la planta | Ingrese el registro de la planta | Resultado del material y del proceso |
| Verificaciones en la parte superior/media/inferior | Ingrese el registro de la planta | Ingrese el registro de la planta | Uniformidad de la aplicación |
| Observaciones durante la manipulación/a la llegada | Ingrese el registro de la planta | Ingrese el registro de la planta | Aceptación en la ruta |
| Almacenamiento y entorno | Ingrese el registro de la planta | Ingrese el registro de la planta | Límites de exposición |
| Desviación y criterio para volver a las condiciones anteriores | Ingrese el registro de la planta | Ingrese el registro de la planta | Control de cambios |
| Responsable y decisión | Ingrese el registro de la planta | Ingrese el registro de la planta | Aprobación o retorno a las condiciones anteriores |
Por qué se rompe la película, se sueltan los extremos finales y se desplazan las cargas
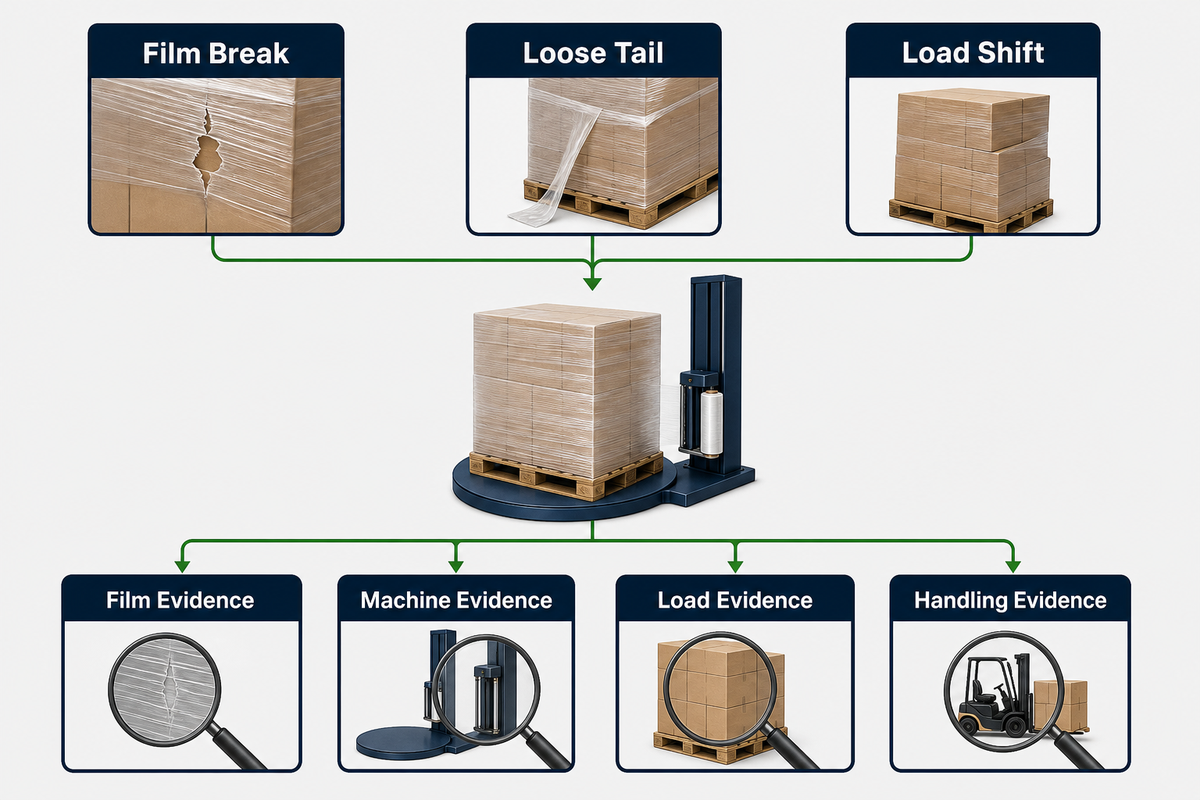
Documente el síntoma y luego siga el recorrido de la película e inspeccione los componentes del equipo si es necesario. Inspeccione el rollo, la película y la configuración de envoltura. Inspeccione la carga y cómo, cuándo y por qué se manipula. Si el síntoma persiste, cambie un factor y vuelva a medir. Esta secuencia de diagnóstico con un solo cambio es más rápida que hacer suposiciones durante los primeros cinco minutos y provoca menos pérdidas de cargas que los ajustes aleatorios durante el turno.
ASTM D4649 ofrece orientación para la selección y la envoltura, pero el manual de la envolvedora y el punto de rotura observado siguen siendo determinantes para el diagnóstico del equipo.
| Síntoma | Verificaciones iniciales | No suponga |
|---|---|---|
| Rotura que se repite en un mismo punto de la máquina | Recorrido de la película, rodillos, muescas, alineación, puntos de contacto y estado del carro portabobina | El rollo es defectuoso |
| Rotura en un borde de la carga | Geometría del borde, salientes, movimiento de la carga y fuerza de envoltura en ese punto | Un mayor espesor por sí solo resolverá el problema |
| Extremo final suelto o que arrastra | Cara adherente, longitud del extremo final, acción de corte/alisado/sujeción, polvo o humedad y secuencia de finalización | Más vueltas en la parte superior resuelven el problema del mecanismo del extremo final |
| Contención baja o desigual | Configuración de envoltura, suministro de película, perfil de la carga, punto de medición, relajación de la película y mantenimiento | Una sola medición en el centro representa la carga |
| La carga se desplaza durante el transporte | Relación entre la carga y la tarima, evento durante la ruta, control en la base/parte superior y estado de la tarima/del apilamiento | La estación de envoltura es la única causa |
Conserve el registro de la muestra que falló: hora, identificación de la carga, rollo y lote, envolvedora, alarmas, ajustes, punto de falla, fotografía y cambios realizados. Las fallas repetidas e inexplicadas del equipo, la falta de trazabilidad o una carga claramente peligrosa son motivos para ponerla en cuarentena, no una excusa para intensificar el proceso.
Compare los costos solo después de que la carga supere los controles
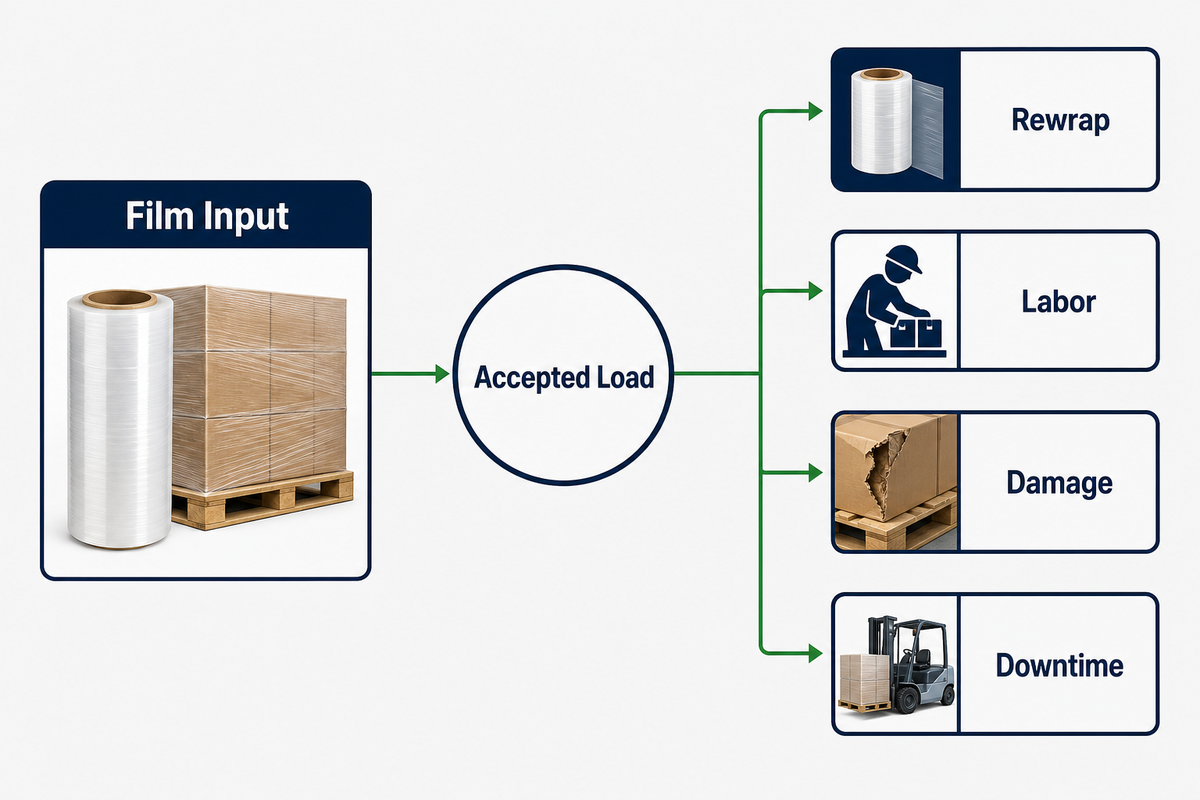
Divida el costo total justificado del ensayo entre la cantidad de cargas aceptadas e incluya únicamente las pérdidas del proceso que realmente se registran. El rendimiento teórico del rollo y el costo son datos para la preselección, no el denominador final.
Un estudio sobre cargas unitarias de Virginia Tech informa el consumo de película en gramos por tarima, lo que ilustra por qué el material aplicado debe incluirse en un registro de costos de cargas comparables.
El registro de costos por carga aceptada parte del costo de la película y verifica su consumo. Incluye las roturas, las nuevas envolturas y los tiempos de inactividad registrados. También incluye las cargas rechazadas y otras pérdidas acordadas para ambos procesos, el de referencia y el candidato. Utilice las mismas reglas para el proceso de referencia y el candidato. Si la planta no puede justificar una pérdida, exclúyala e indique el motivo.
Comparación mínima sustentable: misma familia de cargas, mismo alcance de ruta, envolvedora/configuración de envoltura documentadas, consumo de película verificado, cantidad de cargas aceptadas y una regla uniforme para las roturas y las nuevas envolturas. Un menor costo por tarima procesada puede aun así dar lugar a un mayor costo por carga aceptada.
¿Qué evidencia debe entregar a un proveedor?
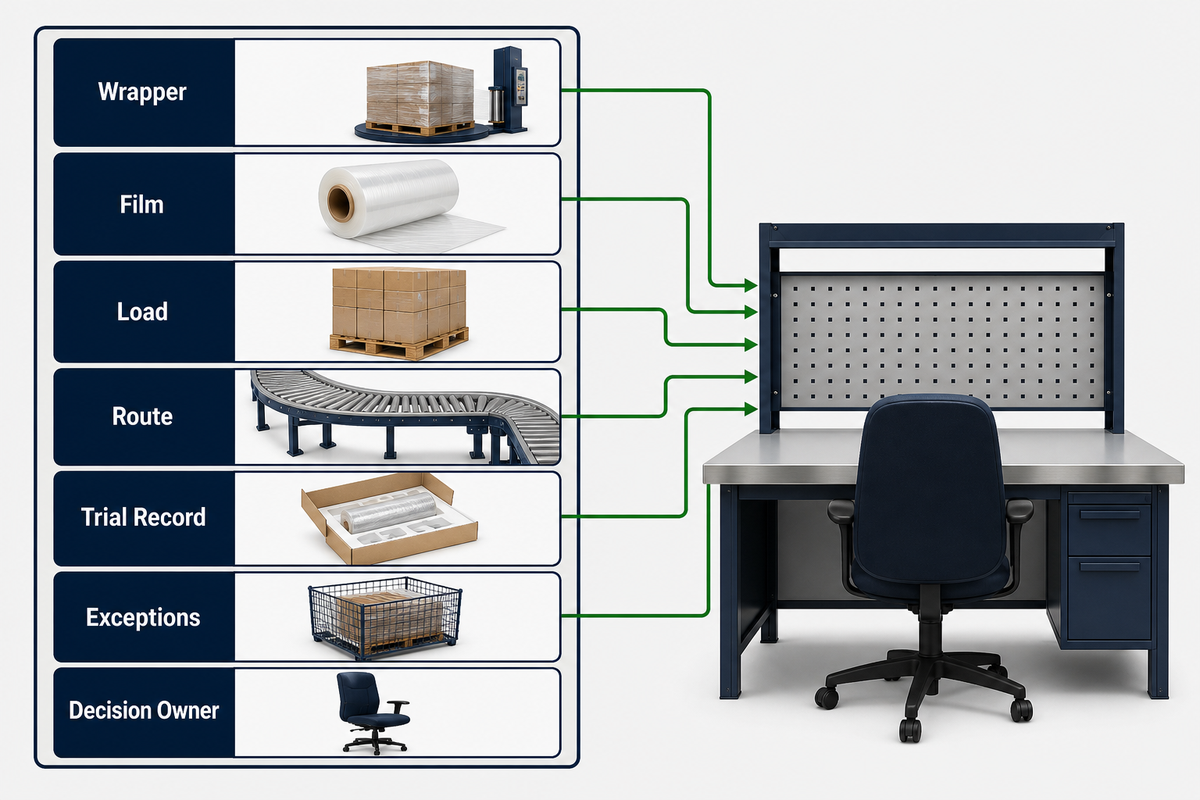
Envíe las fichas de carga y ruta, los detalles de la envolvedora, la película y la configuración de envoltura actuales, el historial de fallas, las fotografías, los documentos necesarios y los criterios de aceptación del ensayo. Un conjunto adecuado de evidencia permite al proveedor presentar la muestra más pertinente y aclara a ambas partes qué debe demostrarse.
Identifique el método y la edición en la documentación entregada, por ejemplo, la referencia oficial de ASTM D5459, para evitar que el nombre de un ensayo se confunda con evidencia obtenida mediante un procedimiento o una revisión incorrectos.
- Familias de cargas, dimensiones, distribuciones de masa, zonas afiladas y blandas, estado de la tarima y del apilamiento
- Envolvedora y carro portabobina, sistema de preestirado, recorrido de la película, límites del rollo, velocidad y configuración de envoltura
- Identificación, dimensiones y lote de la película, y fallas conocidas durante la aplicación
- Condiciones de la ruta, esperas previas al transporte, exposiciones y observaciones
- Fichas técnicas, declaraciones, informes de ensayo, etiquetado de muestras y notificaciones de cambios requeridos
- Ensayo, método, alcance, mediciones, responsable y criterios para volver a las condiciones anteriores y rechazar
- Utilice la siguiente matriz de entrega de información para que una consulta sobre película estirable para máquina se base en evidencia. Un tipo de película estirable, una etiqueta de película plástica o una afirmación de alta elasticidad no permiten identificar por sí solos la película estirable adecuada. El proceso de envoltura, el rango adecuado de elongación, la durabilidad y la capacidad de mantenerse estable deben verificarse en la envolvedora correspondiente para que los productos permanezcan estables a lo largo de la cadena de suministro, y una familia de cargas diferente debe tratarse como un nuevo alcance.
Una vez preparada la ficha de requisitos, revise las opciones específicas de película estirable para máquina de UD Packaging para conversar sobre el producto. El perfil de la empresa UD Packaging se ofrece como información de contexto proporcionada por la propia empresa y no se utiliza aquí para acreditar el rendimiento técnico.
| Punto de verificación de la evidencia | Registro que debe proporcionar | Decisión que respalda |
|---|---|---|
| Tipo de envolvedora | Envolvedora de película estirable de plato giratorio, brazo giratorio o anillo, semiautomática o totalmente automática | Define los límites del equipo |
| Familia de películas | Etiqueta, estructura y lote de la película estirable para máquina utilizada actualmente | Establece condiciones de referencia trazables |
| Interfaz del rollo | Tubo central, ancho, diámetro exterior, peso y método de carga del rollo | Verifica la compatibilidad con el carro portabobina |
| Configuración de aplicación | Recorrido de la película, mecanismo de preestirado, fuerza de envoltura, traslape, velocidad y vueltas | Define el proceso controlado de envoltura |
| Familia de cargas | Geometría, distribución de la masa, superficies, bordes, tarima y fotografías | Evita que los resultados se extrapolen a una carga diferente |
| Exposición durante la ruta | Manipulación, esperas previas al transporte, transporte, temperatura, humedad y tiempo de permanencia | Establece los límites del uso previsto |
| Rendimiento observado | Registro del punto de rotura, guiado, extremo final, contención, estabilidad y daños | Comprueba si las cargas aceptadas permanecen estables |
| Plan de aceptación | Método, alcance del muestreo, puntos de medición, responsable y regla para volver a las condiciones anteriores | Distingue un ensayo de una afirmación sobre el producto |
| Respuesta del proveedor | Identificación de la candidata, evidencia, límites, aviso de cambios y apoyo para el ensayo | Respalda una decisión de autorización de uso segura y estable |
Preguntas frecuentes
¿Para qué se utiliza la película estirable para máquina?
Las envolvedoras utilizan película estirable para máquina para agrupar las cargas sobre tarimas en una sola unidad para su distribución y manipulación. El éxito de esta agrupación depende de diversos factores de la envolvedora, del tipo de película y su compatibilidad, de la geometría de la carga, de la exposición durante la ruta y de los ajustes validados de la máquina. No debe utilizarse para corregir una carga inestable ni un apilamiento inseguro de tarimas.
¿Cuál es la diferencia entre la película estirable para máquina y la de uso manual?
La película para máquina debe instalarse en equipos de envoltura y ser compatible con el carro portabobina, las dimensiones del rollo, el sistema de preestirado, el recorrido de la película y el programa. La película de uso manual se aplica a mano y sigue un procedimiento diferente. Pueden pertenecer a la misma familia de polímeros o tener la misma apariencia, pero eso no significa que sean intercambiables. Obtenga los límites de la envolvedora, los datos del proveedor y los resultados de ensayos específicos para la aplicación antes de considerar una sustitución.
¿Qué espesor de película estirable para máquina debo usar?
No existe un espesor único que sea adecuado para todas las envolvedoras, cargas o rutas. El calibre describe el espesor; no demuestra la resistencia a la perforación, el comportamiento de elongación, la contención residual ni la aceptación de la carga. A partir de las condiciones de referencia verificadas, describa la envolvedora y la carga y ensaye una película candidata con cargas comparables de forma repetida. Cambie una variable a la vez y apruébela únicamente según los criterios de aceptación de la planta.
¿Puedo reducir el espesor sin cambiar los ajustes de la envolvedora?
No saque conclusiones precipitadas. Una película candidata de menor espesor puede comportarse de manera diferente durante el transporte y sobre la carga. Establezca una referencia, verifique la compatibilidad, ajuste una variable y repita las pruebas en condiciones comparables antes de decidir si es necesario cambiar los ajustes o el material.
¿Cómo calculo el costo por pallet envuelto?
Divida el costo total justificado de la prueba entre las cargas aceptadas durante el ensayo, no entre las cargas que se intentó envolver. Registre el consumo verificado de película y, cuando se lleve un control confiable, las roturas, las veces que hubo que volver a envolver la carga, el tiempo de inactividad y los rechazos. Mantenga un alcance comparable en la evaluación de referencia y en la de la película candidata. El rendimiento teórico del rollo puede ayudar a acotar las opciones, pero no permite validar el ahorro de costos hasta que la carga cumpla los criterios del plan de aceptación.
Referencias y fuentes
Los límites metodológicos de esta guía se basan en las fuentes enlazadas de ASTM e ISTA, así como en las relativas a equipos y cargas unitarias. Para navegar por el sitio, consulte la categoría de película estirable industrial y la página independiente de la solución de película estirable manual; ninguna de estas páginas sustituye la validación específica para cada envolvedora.
Convierta la guía en un documento con requisitos de película que puedan verificarse mediante pruebas
Presente el perfil de sus cargas, los detalles de su envolvedora, la película que utiliza actualmente, la falla recurrente y el plan de aceptación. UD Packaging puede basarse en esa evidencia para conversar sobre un siguiente paso específico para el producto sin sustituir la decisión de validación de su planta.
Converse sobre su requerimiento de película estirable para máquina
Revisado conforme a las fuentes citadas de ASTM e ISTA y a las relativas a los equipos, como parte del flujo de trabajo de contenido técnico de UD Packaging. La aprobación efectiva de la película se determina caso por caso.