Hubungi UD Packaging Company

Stretch film bundling menyatukan beberapa barang kecil dengan pita sempit film yang diberi ketegangan. Pemilihan gulungan dimulai dari geometri muatan bundel dan tugas penanganannya. Gulungan yang lebih lebar, ketebalan nominal yang lebih besar, atau harga gulungan yang lebih rendah tidak dapat menentukan keputusan pembelian dengan sendirinya.
Pisahkan tiga keputusan untuk profil, karton, dan kit bengkel. Menjaga barang tetap menyatu adalah salah satunya. Melindungi permukaan kemasan adalah yang kedua, dan memverifikasi kemasan jadi untuk rute penanganannya adalah yang ketiga. Stretch film bundling dapat membantu menstabilkan sekelompok barang untuk tugas tertentu, tetapi kemasan yang rapi di meja pelilitan hanya menjawab sebagian dari tugas tersebut.
Sebelum memesan: pisahkan lebar film dari diameter inti gulungan, bandingkan gulungan kandidat pada bundel yang sama, dan sepakati kapan bundel yang telah dililit dianggap diterima.
Fungsi stretch film bundling untuk bundel kecil
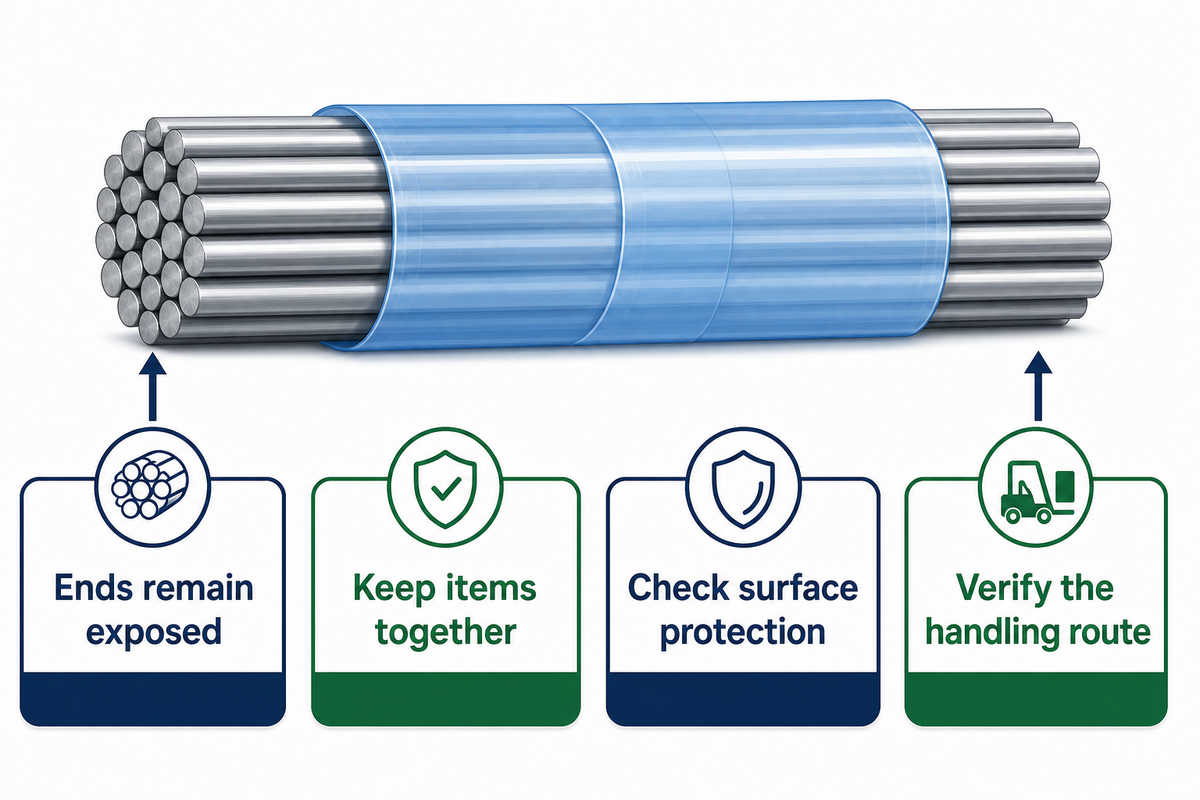
Pengikatan dengan stretch film sempit mengelompokkan beberapa barang dengan melilitkan film di bawah ketegangan pada sebagian bundel. Film melekat pada dirinya sendiri tanpa tahap penyusutan panas. Band lokal dapat membiarkan ujung dan permukaan terbuka; oleh karena itu pembeli perlu menyebutkan apakah pekerjaannya untuk penataan di bengkel, cakupan permukaan, atau persiapan untuk kemasan pengiriman berikutnya.
Band stretch film bundling yang bening dapat menjaga label tetap terlihat saat kit berpindah antarstasiun kerja. Film band menyisakan area yang tidak tertutup di luar band yang dililitkan. Band tidak menutup karton yang terbuka, tidak menutup rapat kantong kemasan terhadap air, dan tidak menentukan kapasitas angkat. Bahan stretch film secara umum memberikan konteks yang berguna, tetapi band kontak lokal tetap menjadi geometri muatan yang relevan untuk bundel kecil.
Apa perbedaan film bundling dengan stretch film?
“Film bundling” merujuk pada suatu tugas dan dapat menggambarkan berbagai jenis bahan pengemasan. Bundling dengan stretch film sempit memakai ketegangan secara dingin. Untuk shrink wrap, diperlukan proses pemanasan yang sesuai. Pastikan bahan dan rute aplikasi tercantum pada penawaran harga, jangan memesan hanya berdasarkan kata “bundling”. Sleeve shrink film tidak otomatis menggantikan pengikatan stretch film yang diaplikasikan secara manual.
Panduan publik ASTM D4649-20(2025) mencakup pemilihan dan penggunaan stretch film untuk lingkungan dalam ruangan. Cakupannya mengecualikan paparan luar ruangan dan menandai suhu ekstrem sebagai kemungkinan masalah kinerja. Oleh karena itu, metode pengelompokan di gudang memerlukan evaluasi terpisah sebelum dijadikan spesifikasi penyimpanan luar ruangan.
Kesalahan umum: Band dianggap sebagai perlindungan lengkap. Periksa area yang tidak tertutup oleh band. Pilih juga kemasan luar yang diperlukan.
Pilih lebar gulungan berdasarkan geometri muatan bundel
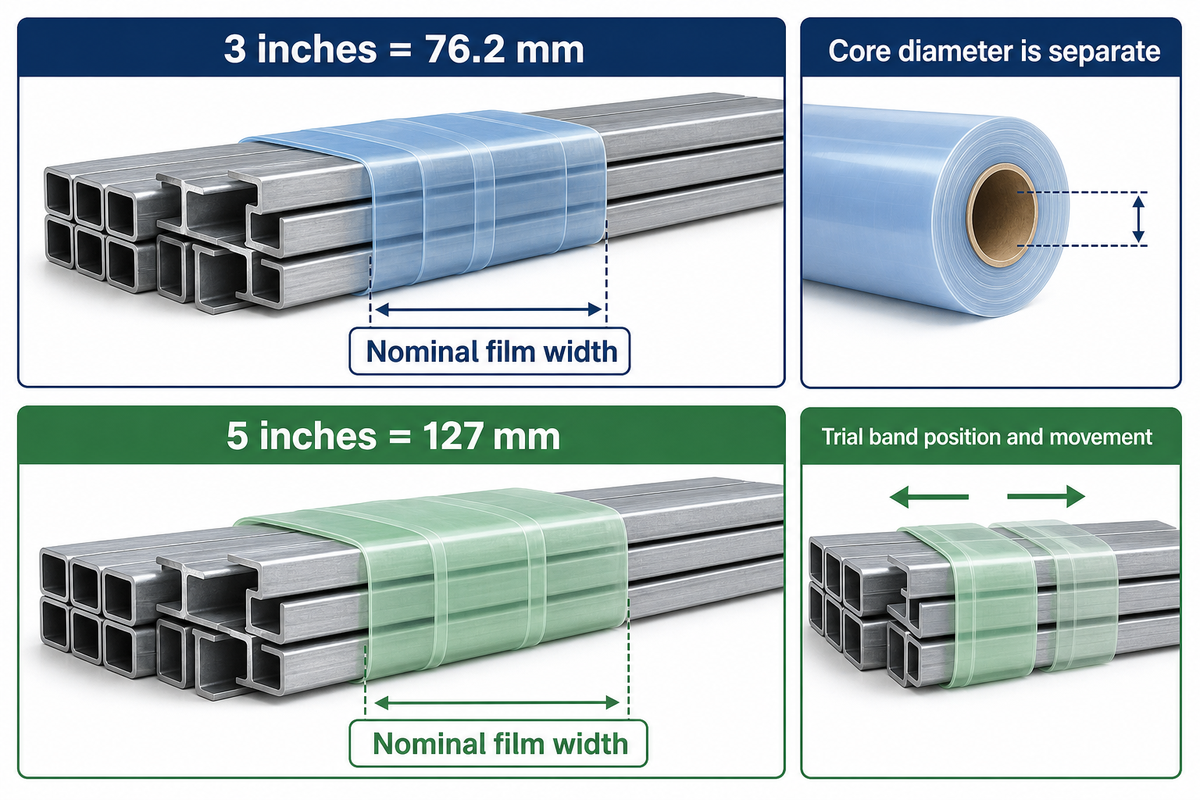
Lebar film tiga inci dan lima inci menggambarkan band kontak yang berbeda, bukan kelas kekuatan yang tetap. Saat membandingkan lebar film, tentukan apakah band tetap pada posisinya tanpa meremukkan atau meninggalkan tanda pada barang. Diameter inti gulungan, ketebalan, dan panjang yang dapat dipakai termasuk dalam kolom spesifikasi yang berbeda.
Konversi dimensinya mudah: dalam satuan metrik, 3 inci = 76,2 mm dan 5 inci = 127 mm. Ukuran tersebut adalah lebar nominal film. Produk yang tercantum dengan inti gulungan 3 inci dapat berisi film 5 inci; fungsi antarmuka dispenser dan lebar band berbeda.
| Geometri muatan bundel | Pertanyaan lebar untuk uji coba | Catatan | Keterbatasan / Tidak cocok untuk |
|---|---|---|---|
| Profil panjang | Apakah band tetap berada pada zona kontak yang dipilih? | Posisi band dan pergeseran setelah penanganan | Ujung yang terbuka tetap memerlukan keputusan perlindungan tersendiri |
| Pasangan karton kecil | Apakah band menjaga pasangan tetap sejajar? | Kondisi sudut, akses ke sambungan karton, dan sifat licin | Pengelompokan tidak menggantikan sistem pengunci karton |
| Kit bengkel dengan bentuk tidak beraturan | Dapatkah film bersentuhan dengan bentuk luar yang stabil? | Bagian yang menonjol, barang lepas, dan visibilitas label | Komponen lepas atau tajam mungkin memerlukan wadah dalam |
Ilustrasi uji coba profil: Seorang pembeli perlu menyatukan empat profil yang dilapisi di antara proses pemotongan dan pengepakan akhir. Panjang profil 1 m, dan band yang diusulkan ditempatkan menjauhi ujung. Pembeli mencoba gulungan 3” dan 5” pada bundel yang sama, dengan pemisah yang sama dan metode pelilitan yang dicatat. Operator menandai posisi awal band dan memeriksa pergeseran setelah perpindahan antarstasiun kerja dan interval penyimpanan yang disepakati. Staf mutu memeriksa pelapis saat film dilepas. Jika band yang lebih lebar menutupi label penerimaan atau tersangkut pada rak, pengamatan itu harus masuk dalam hasil meskipun bundel tampak lebih rapi. Lebar band yang disepakati adalah yang memenuhi tugas; uji coba tidak menetapkan peringkat pengangkutan.
Aplikasi harus dicantumkan dalam spesifikasi pembelian bersama dimensi, seperti pada cakupan pemilihan dan penggunaan dalam D4649. Tidak ditemukan pilihan yang jelas lebih unggul antara desain 3 inci dan 5 inci dalam dokumen publik yang ditinjau.
Lindungi permukaan hasil akhir tanpa menyembunyikan tepi yang tajam
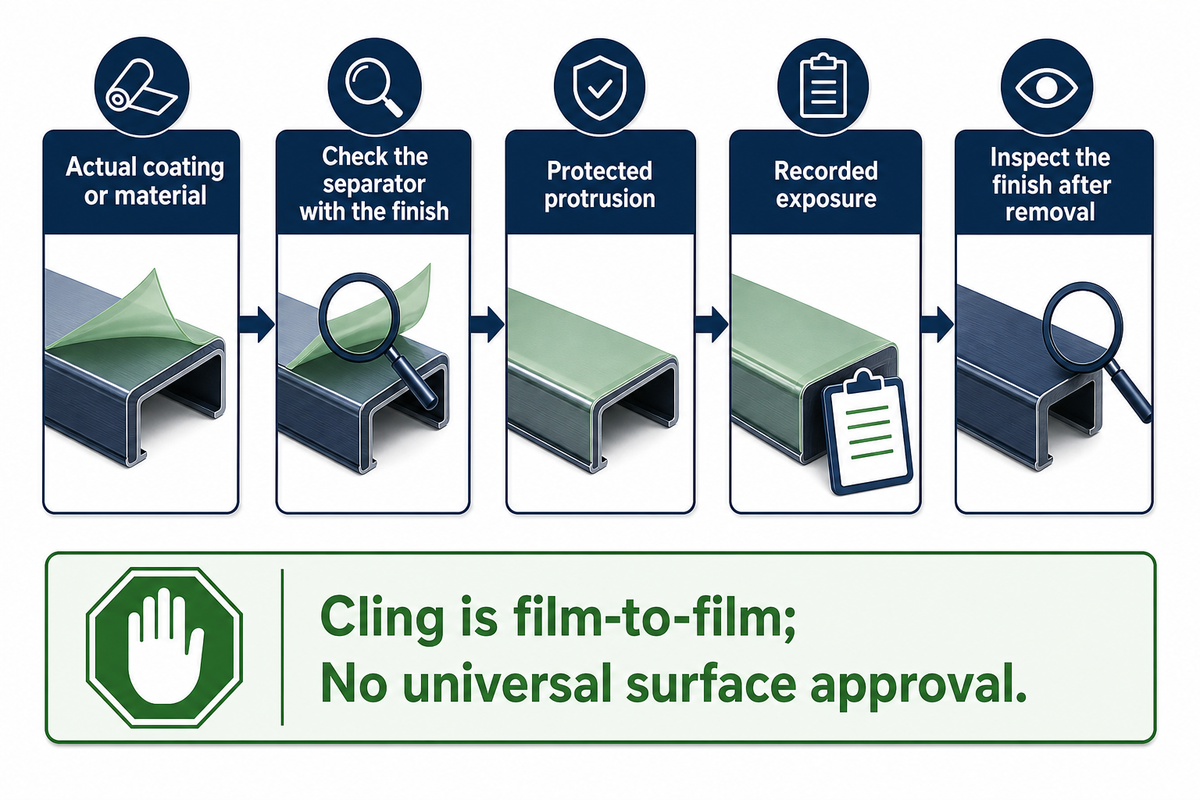
Perlindungan permukaan hasil akhir memerlukan uji coba kontak dengan film yang dipasok dan pelapis atau material yang sebenarnya. Daya lekat film terhadap film dan ketahanan tusuk mengukur sifat yang berbeda. Keduanya tidak membuktikan bahwa profil yang dicat akan tetap tidak bertanda setelah penyimpanan, tekanan, dan/atau panas, atau setelah pelepasan. Oleh karena itu, penerimaan permukaan harus didokumentasikan secara terpisah.
ASTM D5458-95(2025) mengukur daya lekat film antarlapisan film stretch wrap. Metode ini tidak menguji film terhadap komponen yang dicat. ASTM D5748-26 membahas ketahanan tusuk akibat tonjolan dalam kondisi terkendali. Penjelasan publiknya menyatakan bahwa metode tersebut tidak dapat menirukan semua pengalaman di lapangan.
Daya lekat film membantu mempertahankan bentuk band yang telah dililitkan, sedangkan tonjolan tajam menciptakan titik kegagalan lokal. Verifikasi setiap pemisah pelindung terhadap permukaan hasil akhir sebelum menyetujui kontak. Menambah film tidak dapat menghilangkan tonjolan tersebut. Pertimbangkan pemisah lain, pelindung sudut, atau kotak dalam kecil, dan ulangi pengujian aplikasi dengan perlindungan tersebut.
Apakah stretch film bundling aman?
Kesesuaian bergantung pada tugas, produk, dan metode pelilitan. Band sempit tidak boleh digunakan sebagai gagang angkat. Lindungi ujung tajam yang terbuka, jaga agar penanda identifikasi tetap terbaca, dan nilai seluruh bundel dalam kondisi penanganan yang dimaksud. Deskripsi produk yang bersifat umum tidak menetapkan batas muatan.
Kapan film sempit tidak boleh dibeli sebagai satu-satunya solusi pengemasan
Jika ada persyaratan perlindungan cuaca menyeluruh, perlindungan untuk ujung hasil akhir yang terbuka, atau sistem penahan selama pengangkutan yang telah diverifikasi, band sempit dianggap sebagai pembelian yang tidak lengkap. Cakupan dalam ruangan D4649 tidak mendukung janji kinerja luar ruangan. Hasil uji tusuk terkendali pada D5748 tidak menyelesaikan semua risiko benturan atau abrasi pada kiriman. Tentukan perlindungan yang belum ada sebelum menambah lebar gulungan atau ketebalan nominal.
Usulan perlindungan permukaan harus ditolak jika sampel yang dipasok belum diperiksa pada permukaan akhir tersebut pada suhu dan waktu penyimpanan yang disepakati. Periksa permukaan setelah film dilepas karena tampilan yang terlilit rapat dapat menyembunyikan bekas kontak. Uji coba pada permukaan logam tanpa pelapis tidak memvalidasi kompatibilitas dengan versi profil yang sama yang dicat.
Untuk komponen lepas, wadah dalam atau baki dapat memberikan bentuk stabil yang diperlukan sebelum band dililitkan. Untuk bundel yang berat atau tidak stabil, mintalah desain penahan lengkap dengan batas yang terdokumentasi. Satu gulungan film bundling bening tidak akan mengatasi spesifikasi penanganan yang belum ada. Ini adalah keputusan aplikasi dan bukan bukti bahwa setiap gulungan sempit akan mengalami kegagalan.
Pengikatan stretch film, lakban, shrink film, atau tali strapping?
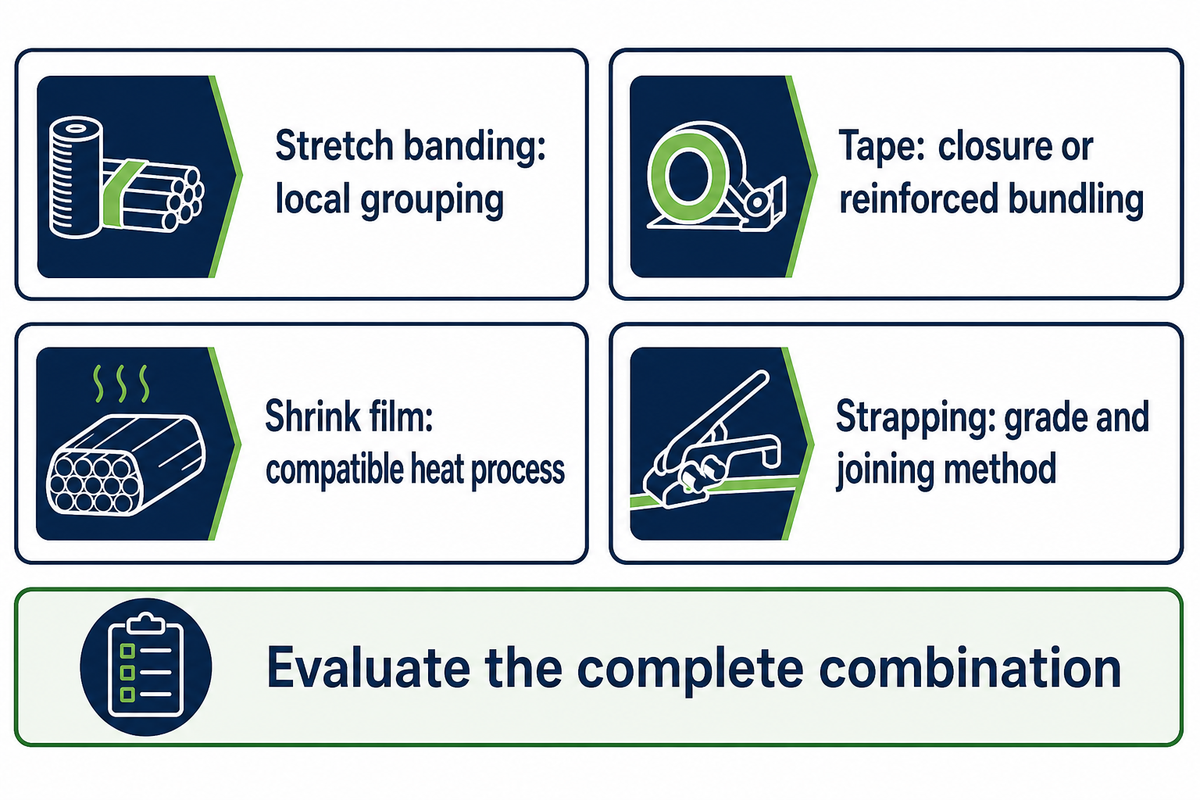
Keempat metode pengemasan ini sebaiknya dibandingkan berdasarkan fungsi yang harus dijalankannya. Pengikatan stretch film mengelompokkan barang melalui ketegangan film yang diberikan; lakban dapat berfungsi sebagai sistem pengunci atau penguat; shrink film memerlukan panas; tali strapping menggabungkan band dengan metode penyambungan. Setiap kombinasi ini perlu dievaluasi kompatibilitas dan penerimaannya.
| Metode | Fungsi yang berguna untuk dievaluasi | Periksa sebelum membeli | Keterbatasan / Tidak cocok untuk |
|---|---|---|---|
| Pengikatan stretch film sempit | Pengelompokan lokal bundel yang stabil | Posisi band, kontak permukaan, dan pengelompokan yang tetap terjaga | Bukan pengganti desain penahan pengangkutan yang tidak ditentukan |
| Lakban | Sistem pengunci karton; grade diperkuat yang sesuai dapat digunakan untuk membundel | Daya rekat, pelepasan dari permukaan, dan grade lakban | Lakban karton biasa tidak mewakili semua lakban bundling yang diperkuat |
| Film susut panas | Sleeve yang pas atau kemasan dengan peralatan yang sesuai | Bahan, proses pemanasan, dan toleransi panas produk | Dispenser manual dingin tidak dapat menyediakan proses penyusutan yang diperlukan |
| Tali strapping nonlogam | Pembundelan atau penahan dalam sistem yang dirancang | Grade tali strapping, sambungan, ketegangan, dan pelindung sudut | Tali strapping saja tidak menetapkan kapasitas kemasan secara keseluruhan |
ASTM D5330/D5330M-06(2020) menggunakan lakban berpenguat filamen untuk membundel barang untuk kiriman. ASTM D3950-23 membahas tali strapping nonlogam dan metode penyambungannya. Spesifikasi untuk lakban berpenguat tersebut mencakup penggabungan barang untuk kiriman. Cakupan-cakupan ini meniadakan perbandingan sederhana “film versus lakban apa pun”; keduanya tidak memeringkat keempat metode berdasarkan biaya.
Untuk sepasang karton, pastikan sistem pengunci terlebih dahulu, baru kemudian pengelompokan. Jika rute tali strapping tepat, panduan tali strapping untuk kotak membahas keputusan terpisah tersebut. Jangan mengubah metode penahan hanya karena gulungan film lebih murah.
Sesuaikan dispenser dengan metode pelilitan
Dispenser bundling harus sesuai dengan inti gulungan yang dipasok dan memungkinkan operator menerapkan metode pelilitan yang disepakati secara konsisten. Periksa diameter dalam inti gulungan, susunan gagang, dan format gulungan. Lebar film menentukan band kontak; dimensi inti gulungan menentukan antarmuka dengan pemegang.
Gulungan dengan inti diperpanjang dan dispenser terpisah merupakan susunan yang berbeda. Tentukan apakah gagang disertakan dalam satu dus, apakah dapat dipakai ulang, dan apakah gulungan pengganti menggunakan antarmuka yang sama. Panduan stretch film manual yang lebih luas memberikan konteks untuk aplikasi, sedangkan gulungan sempit tetap memerlukan pemeriksaan kesesuaian.
Dapatkah film bundling digunakan dengan peralatan pengemasan?
Hanya format film yang disetujui untuk peralatan tersebut yang boleh dicantumkan dalam penawaran harga untuk rute itu. Verifikasikan dimensi gulungan serta pengaturan aplikasi dan pemasangan dengan pemasok peralatan. Label stretch film mesin saja tidak membuktikan kompatibilitas dengan mesin pelilit orbital dan pemegang gulungan mini.
Catat kecepatan lini dan format film untuk uji coba peralatan berkecepatan tinggi. Persetujuan aplikasi manual di bengkel tidak menyetujui gulungan yang sama untuk rute mesin tersebut.
Kesalahan umum: mengganti dispenser selama perbandingan tanpa mencatat perubahannya. Metode aplikasi yang berbeda dapat mengubah hasil yang diamati; pertahankan tetap atau evaluasi sebagai kondisi uji coba yang terpisah.
Bandingkan film yang dapat dipakai dan biaya per bundel yang diterima
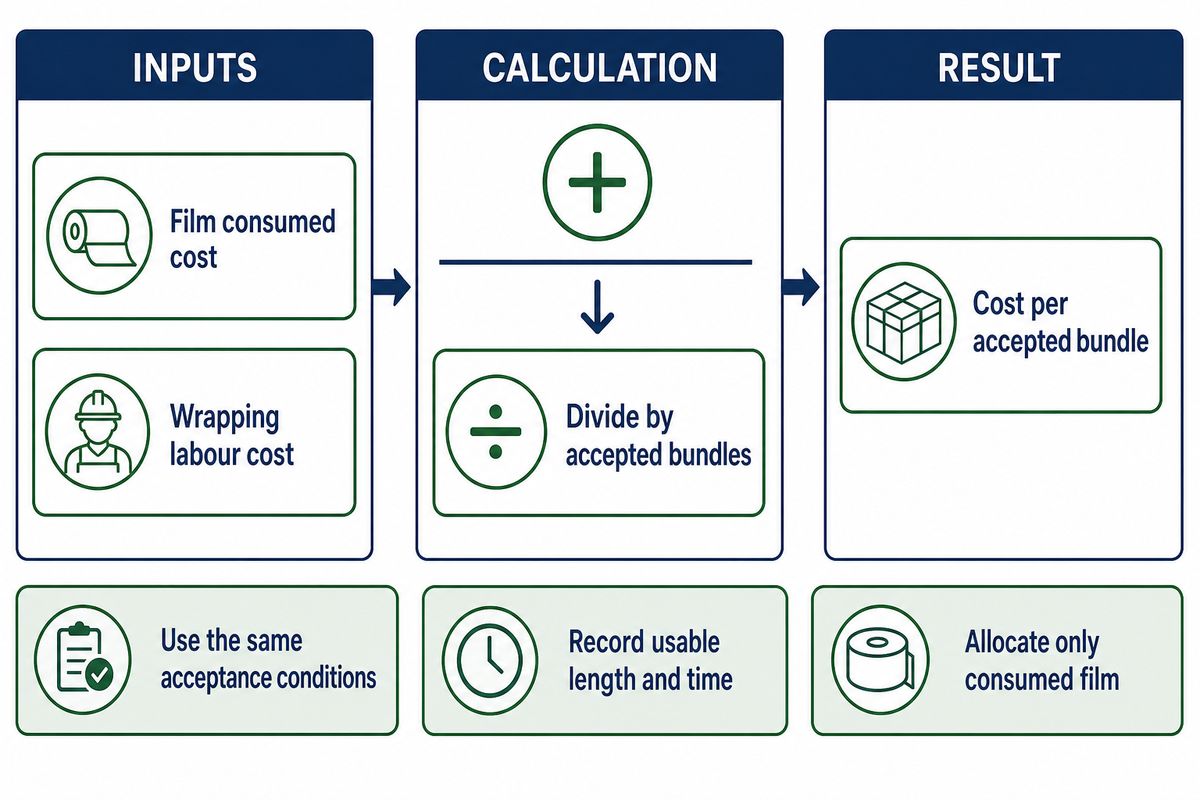
Biaya per bundel yang diterima membandingkan film dan tenaga kerja pelilitan yang terpakai dengan jumlah bundel yang memenuhi kondisi penerimaan yang sama dan telah disepakati. Ukur panjang yang dapat dipakai, waktu aplikasi, dan jumlah bundel yang ditolak. Tetapkan waktu pemeriksaan, suhu, dan tugas penanganan sebelum membandingkan gulungan; jika tidak, penyebutnya dapat mencerminkan kinerja pengemasan yang berbeda.
Lembar konversi bundel ke penawaran harga menyimpan masukan. Angka yang ditampilkan di bawah ini hanyalah contoh ilustrasi, bukan penawaran harga, harga UD, maupun hasil uji pelanggan. Kedua ilustrasi menggunakan titik akhir penerimaan yang diasumsikan sama. Lebar tidak ditetapkan untuk salah satu ilustrasi.
| Masukan atau hasil | Opsi A yang diasumsikan | Opsi B yang diasumsikan | Keterbatasan / Tidak cocok untuk |
|---|---|---|---|
| Harga gulungan | $10 | $12 | Harga ilustrasi saja |
| Panjang film yang dapat dipakai | 900 ft | 1.000 ft | Ganti dengan kuantitas yang dapat dipakai hasil pengukuran |
| Film yang terpakai per bundel yang dibuat | 9 ft | 8 ft | Termasuk konsumsi aplikasi yang diasumsikan |
| Bundel yang dibuat | 100 | 125 | 900 ÷ 9; 1,000 ÷ 8 |
| Bundel yang diterima | 95 | 125 | Titik akhir penerimaan bersama yang diasumsikan |
| Waktu pelilitan per bundel yang dibuat | 20 s | 15 s | Ganti dengan waktu operator hasil pengamatan |
| Tarif tenaga kerja per jam | $30/h | $30/h | Hanya tenaga kerja pelilitan yang diasumsikan |
| Biaya tenaga kerja pelilitan | $16.67 | $15.63 | Nilai yang belum dibulatkan digunakan dalam perhitungan |
| Film ditambah tenaga kerja pelilitan | $26.67 | $27.63 | Tidak termasuk biaya angkut, pajak, dan kerusakan produk |
| Biaya per bundel yang diterima | $0.281 | $0.221 | Ilustrasi, bukan prakiraan kinerja |
Perhitungan: biaya per bundel yang diterima dihitung sebagai (biaya film yang terpakai + biaya tenaga kerja pelilitan) dibagi jumlah bundel yang diterima. Bila seluruh gulungan yang dapat dipakai habis terpakai dalam perbandingan, biaya gulungan sama dengan biaya film. Perbandingan sebagian gulungan hanya boleh mengalokasikan film yang terpakai, termasuk limbah uji coba.
Contoh perhitungan: tim pengepakan yang membandingkan kedua opsi yang diasumsikan terlebih dahulu membagi panjang yang dapat dipakai dengan konsumsi per bundel. Opsi A menghasilkan 900 ÷ 9 = 100 bundel, dengan 95 di antaranya diterima. Tenaga kerja pelilitan adalah 100 × 20 ÷ 3.600 × $30 = $16,6667, sehingga ($10 + $16,6667) ÷ 95 = $0,2807 per bundel yang diterima. Opsi B menghasilkan 1.000 ÷ 8 = 125 bundel, semuanya diasumsikan diterima. Tenaga kerjanya adalah 125 × 15 ÷ 3.600 × $30 = $15,625, sehingga ($12 + $15,625) ÷ 125 = $0.221. Gulungan dengan harga lebih tinggi memberikan hasil yang lebih rendah berdasarkan masukan ini. Ubah penerimaan atau waktu yang terukur, dan kesimpulannya dapat berubah.
Berat kotor gulungan mencakup inti gulungan dan dapat mencakup kemasan lainnya. Massa bersih film dan panjang yang dapat dipakai menjawab pertanyaan yang berbeda; untuk stretch film tanpa inti gulungan, sebuah panduan menjawab pertanyaan tentang inti gulungan. Perbandingan dengan persyaratan minimum baru menjadi ekonomis setelah keluaran yang diperlukan terpenuhi, bukan ketika alternatif termurah telah dimasukkan ke lembar kerja.
Lakukan uji coba dengan catatan penerimaan tertulis
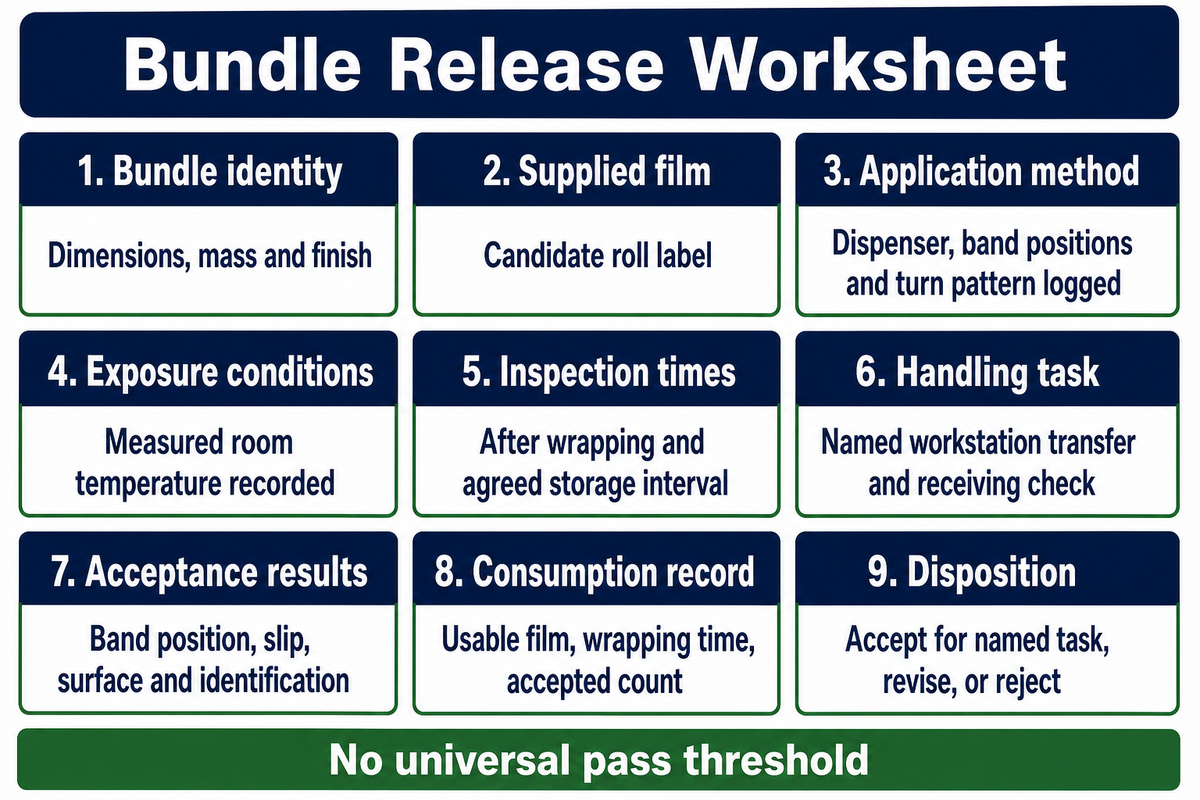
Uji coba bundel memerlukan produk, metode pelilitan, dan titik akhir pemeriksaan yang ditetapkan sebelum sampel pertama diaplikasikan. Dokumentasikan kondisi beserta hasil pengamatan dan ulangi metode tersebut pada bundel lain. Kriteria penerimaan mengikuti aplikasi yang dimaksud; pemeriksaan pengelompokan lokal tidak mengesahkan seluruh kiriman.
ASTM D8314-20(2025) memberikan panduan prosedur pengujian, termasuk pelilitan manual dan mesin, setelah stretch film diaplikasikan pada muatan unit. Cakupan publiknya menyerahkan kriteria keberhasilan kepada pengguna dan mendorong pengguna menetapkan presisi dan bias untuk aplikasinya. Lembar kerja editorial berikut tidak menyatakan kepatuhan terhadap rekomendasi dalam panduan tersebut.
“Pengguna didorong untuk menetapkan presisi dan bias untuk aplikasinya sendiri.”
Lembar kerja pelepasan bundel menyediakan sarana bagi operator, peninjau mutu, dan pembeli untuk menyepakati setiap entri. Entri yang terisi adalah contoh yang harus diganti, bukan ambang batas yang direkomendasikan.
| Bidang | Entri ilustrasi | Penanggung jawab / pengamatan | Keterbatasan / Tidak cocok untuk |
|---|---|---|---|
| 1. Identitas bundel | Empat profil, panjang 1 m; pelapis dan batch dicatat | Mutu: dimensi, massa, dan hasil akhir permukaan | Mengubah hasil akhir permukaan menciptakan kondisi baru |
| 2. Film yang dipasok | Label gulungan kandidat difoto | Pembeli: lebar, ketebalan, inti gulungan, dan batch | Nama dagang bukan spesifikasi yang lengkap |
| 3. Metode aplikasi | Dispenser, posisi band, dan pola lilitan dicatat | Operator: kondisi saat diaplikasikan dan jumlah pengulangan | Metode yang berbeda memerlukan catatan terpisah |
| 4. Kondisi paparan | Suhu ruangan terukur dicatat dalam °C | Mutu: kelembapan atau paparan relevan lainnya | Tidak ada kinerja luar ruangan yang diasumsikan |
| 5. Waktu pemeriksaan | Segera setelah pelilitan dan pada interval penyimpanan yang disepakati | Mutu: waktu yang telah berlalu dicatat dalam h | Penerimaan segera tidak mencakup penyimpanan selanjutnya |
| 6. Tugas penanganan | Perpindahan antarstasiun kerja yang ditentukan dan pemeriksaan penerimaan | Operasional: tugas lengkap dan rute | Bukan pengganti validasi kiriman |
| 7. Hasil penerimaan | Posisi band, selip, permukaan setelah pelepasan, dan identifikasi diperiksa | Mutu: kriteria lulus yang disepakati beserta pengamatan | Tidak ada ambang lulus universal yang diberikan |
| 8. Catatan konsumsi | Film yang dapat dipakai dalam m, waktu pelilitan dalam s, jumlah yang diterima | Operator dan keuangan: masukan biaya yang sebanding | Gunakan titik akhir penerimaan yang sama untuk kedua gulungan |
| 9. Disposisi | Terima untuk tugas yang disebutkan, revisi, atau tolak; penandatangan dan tanggal | Pembeli dan mutu: lingkup yang dirilis untuk pembelian | Tidak ada persetujuan untuk tugas yang belum diuji |
Waktu penting karena ketegangan film dapat berubah setelah aplikasi. Studi penyimpanan 2021 oleh Dunno dan Symanski meneliti dua film mesin 20,3 µm pada muatan unit simulasi selama 30 hari pada suhu 23°C dan 38°C. Perilaku yang diamati dalam studi tersebut mendukung pencatatan waktu dan suhu; namun, angka kehilangan yang diamati dalam studi tidak boleh digunakan untuk memprediksi bundel yang menggunakan film manual.
Untuk apa film bundling digunakan dalam manufaktur?
Ilustrasi uji coba karton: sebuah bengkel mengelompokkan dua karton suku cadang yang sudah tertutup untuk dipindahkan ke stasiun picking. Uji coba mencatat dimensi karton, massa gabungan, dan batch film sebelum operator mengaplikasikan pola band yang dipilih. Bagian operasional menentukan rute perpindahan; bagian mutu menyepakati seberapa besar pergeseran yang dapat diterima dan apakah sudut, barcode, dan sistem pengunci karton harus tetap utuh. Operator menjalankan metode tersebut pada pasangan yang berbeda dan mencatat setiap variasi, alih-alih memberikan satu contoh ‘ideal’ kepada pelanggan. Staf penerimaan memeriksa pasangan karton setelah waktu tunggu dan tugas penanganan yang disepakati. Pasangan yang lolos pemeriksaan dapat dilepas untuk penggunaan internal yang ditentukan. Pengiriman pasangan yang sama melalui perusahaan pengangkut memerlukan evaluasi terpisah terhadap kemasan lengkap dan kondisi distribusi.
OSHA 1910.176(b) menyatakan bahwa material yang disimpan harus stabil dan aman dari pergeseran atau keruntuhan. Ketentuan ini tidak menyetujui band film atau menggantikan penilaian khusus aplikasi. Tinjau hasil pengelompokan dan susunan penyimpanan dalam satu tinjauan yang sama.
Finalkan spesifikasi gulungan dan penawaran harga
Penawaran harga untuk gulungan sempit harus mencantumkan lebar film, ketebalan, panjang yang dapat digunakan, antarmuka inti gulungan, dan jumlah per karton, serta rincian bundel dan uji coba. Mintalah pemasok terpilih mengonfirmasi format yang persis tersebut secara tertulis. Spesifikasi yang dipublikasikan untuk film palet manual standar tidak menyebutkan ketersediaan gulungan bundling sempit.
Halaman pasokan stretch film industri UD yang dipublikasikan mencantumkan format awal film manual dengan lebar 450 atau 500 mm, ketebalan 12-25 µm, dan inti gulungan 50 atau 76 mm. Itu adalah pilihan film manual yang lebih lebar. Halaman publik tersebut tidak mengonfirmasi stok gulungan bundling 3 inci atau 5 inci; kebutuhan gulungan sempit memerlukan konfirmasi tertulis yang eksplisit mengenai ketersediaan dan grade. Untuk permintaan penawaran film poli, konfirmasikan resin dan grade yang dipasok, bukan mengandalkan spesifikasi material yang bersifat umum.
Lengkapi kolom yang relevan dalam permintaan penawaran dan ganti contoh dengan format pilihan Anda. Rentang informasi di bawah ini menjelaskan apa yang perlu diberikan, bukan rekomendasi produk.
Daftar periksa RFQ — salin poin berikut ke permintaan penawaran harga Anda:
| Parameter | Rentang yang disarankan | Mengapa penting | Cara verifikasi |
|---|---|---|---|
| Lebar film | Lebar pilihan dalam mm atau inci | Menentukan pita kontak | Penawaran harga tertulis dan pengukuran sampel |
| Ketebalan | µm sesuai penawaran; perjelas konvensi ketebalan nominal yang dipakai | Menjaga perbandingan grade tetap eksplisit | Data pemasok dan pemeriksaan yang disepakati |
| Jumlah yang dapat digunakan | Panjang dalam m atau ft; massa bersih film dalam kg bila dicantumkan dalam penawaran | Memisahkan berat film dari berat inti gulungan dan pengepakan | Jumlah yang disepakati dan metode toleransi |
| Inti gulungan dan pemegang | Diameter dalam dalam mm; susunan gagang | Menentukan kompatibilitas dispenser | Cocokkan dengan sampel yang dipasok |
| Isi per karton | Jumlah gulungan per karton dan gagang yang disertakan | Memperjelas satuan pembelian | Penawaran harga, daftar pengepakan, dan hitungan saat penerimaan |
| Aplikasi dan kriteria penerimaan | Tugas yang ditetapkan, suhu terukur dalam °C, dan waktu inspeksi dalam h | Mempertahankan titik akhir kinerja yang digunakan bersama | Catatan uji coba yang telah diisi lengkap |
| Lingkup komersial | Jumlah, tujuan, ketentuan sampel, dan tanggal yang dibutuhkan | Memungkinkan penawaran tertulis yang dapat dibandingkan | Konfirmasikan harga, biaya pengangkutan, dan lead time |
Untuk berkas pengadaan yang disusun pada Oktober 2026, bedakan rujukan metode yang berlaku dari sertifikat produk. D5748-26 dan D4649-20(2025) bukan pengujian atau sertifikasi atas gulungan milik pemasok.
Redaksi terkait lingkungan juga memerlukan cakupan yang jelas. Panduan pengumpulan dari EPA membedakan kantong dan pembungkus plastik dari daur ulang curbside biasa. Periksa rute pengumpulan komersial dan aturan kontaminasi; panduan daur ulang stretch wrap membahas tahap serah terima tersebut. Pastikan apakah fasilitas pengumpulan menerima film bersih secara terpisah. Deskripsi resin saja bukan jaminan pengumpulan.
Kesalahan umum: menerima penawaran stretch film yang bersifat umum sebagai jaminan untuk semua persyaratan khusus. Terbitkan pesanan pembelian berdasarkan spesifikasi gulungan tertulis dan hasil sampel yang disepakati.
FAQ
Apakah stretch film untuk bundling sama dengan shrink wrap?
Bundling dengan stretch film memakai ketegangan yang diaplikasikan; shrink wrap memerlukan proses pemanasan yang kompatibel.
Kata bundling dapat merujuk pada kedua pekerjaan tersebut, sehingga cantumkan dengan jelas jenis material pada pesanan. Pita stretch sempit dililitkan di sekeliling zona kontak yang dipilih dan dapat membiarkan ujung-ujungnya terbuka. Sleeve shrink memerlukan film dan proses pemanasan yang sesuai dengan produk. Bandingkan cakupan dan kebutuhan peralatan serta dimensi gulungan sebelum mengganti satu proses dengan proses lainnya.
Sebaiknya saya memakai mini stretch wrap 3 inci atau 5 inci?
Pilihan lebar bergantung pada zona kontak bundel dan hasil aplikasi yang disepakati.
Pisahkan lebar film dari diameter inti gulungan dan bandingkan kedua kandidat pada produk yang identik. Catat ketebalan, dispenser, posisi pita, dan metode pelilitan sebelum mengevaluasi pergerakan atau kondisi permukaan. Lebar 3 inci setara 76,2 mm dan lebar 5 inci setara 127 mm; kedua konversi tersebut tidak memberikan peringkat kekuatan. Gunakan waktu inspeksi dan suhu yang sama untuk kedua kandidat. Jika salah satu lebar menutupi barcode atau tersangkut pada rak, masukkan keterbatasan tersebut ke dalam keputusan pembelian, bukan hanya menilai dari tampilan kemasan.
Berapa lilitan yang sebaiknya saya terapkan pada bundel kecil?
Bundel kecil tidak memiliki jumlah lilitan universal yang dapat dijadikan dasar penerimaan untuk setiap film dan pekerjaan penanganan.
Sepakati metode awal dengan pemasok dan catat pola yang digunakan dalam uji coba. Periksa pergerakan pita, kelurusan barang, dan setiap perubahan permukaan setelah kondisi penanganan dan penyimpanan yang disebutkan. Ulangi metode tersebut pada bundel yang terpisah dan catat variasinya. Jika kriteria tidak terpenuhi, ubah satu kondisi pada satu waktu dan nilai metode yang telah direvisi. Hasil langsung yang tampak menarik tidak membuktikan kinerja penyimpanan atau pengiriman selanjutnya.
Bisakah saya membandingkan gulungan berdasarkan berat kotor?
Berat kotor gulungan mencakup inti gulungan dan dapat mencakup kemasan, sehingga bukan jumlah film bersih.
Mintalah massa film bersih atau panjang yang dapat digunakan beserta toleransi jumlahnya. Gunakan film yang terpakai dan hasil yang diterima untuk perbandingan biaya aplikasi.
Bisakah shrink film bercetak digunakan pada dispenser stretch manual?
Dispenser stretch manual tidak dapat menggantikan proses pemanasan yang dibutuhkan oleh shrink film.
Konfirmasikan kompatibilitas material dan peralatan. Pencetakan tidak membuat kedua metode aplikasi tersebut dapat saling menggantikan.
Apakah UD menawarkan ukuran gulungan bundling sempit?
Format film manual yang lebih lebar yang dipublikasikan UD tidak mengonfirmasi ketersediaan gulungan bundling sempit.
Halaman stretch film publik mencantumkan lebar film manual 450 atau 500 mm, ketebalan 12–25 µm, dan inti gulungan 50 atau 76 mm. Nilai-nilai tersebut merupakan bagian dari format awal film manual yang dipublikasikan; nilai itu tidak boleh disalin ke dalam spesifikasi gulungan mini. Kirimkan data bundel, lebar yang dipilih, antarmuka dispenser, dan catatan penerimaan saat membahas kebutuhan pengemasan industri. Mintalah konfirmasi tertulis mengenai grade dan format yang persis sebelum memperlakukan penawaran harga film umum sebagai penawaran gulungan sempit. Ketersediaan, jumlah, ketentuan sampel, dan jadwal pengiriman harus diselesaikan dalam penawaran harga khusus tersebut.
Mengapa UD memisahkan pita dari keputusan pengiriman
UD mempublikasikan informasi pasokan stretch film industri untuk penggunaan manual dan mesin. Panduan ini menggunakan cakupan metode yang tersedia untuk umum dan contoh yang diberi label jelas untuk membantu pembeli menyusun permintaan penawaran yang dapat ditindaklanjuti. Kedua lembar kerja tersebut merupakan alat editorial, bukan hasil pengujian UD atau sertifikat standar. Format sempit, persyaratan permukaan, atau tugas pengangkutan memerlukan spesifikasi tertulis dan bukti aplikasi tersendiri sebelum pembelian.
Referensi & sumber
- ASTM D4649-20(2025): pemilihan dan penggunaan stretch film
- ASTM D5458-95(2025): daya lekat film ke film
- ASTM D5748-26: ketahanan tusuk protrusi
- ASTM D8314-20(2025): pengujian kinerja film yang telah diaplikasikan
- ASTM D3950-23: tali strapping nonlogam dan metode penyambungan
- ASTM D5330/D5330M-06(2020): pita berpenguat filamen
- Dunno dan Symanski (2021): perilaku stretch film selama penyimpanan
- OSHA 1910.176: penanganan dan penyimpanan
- EPA: pertanyaan seputar daur ulang dan panduan pengumpulan