Entre em contato com a UD Packaging Company

Uma fita de arquear PET para fibras químicas é uma fita extrudada de tereftalato de polietileno usada para conter fardos comprimidos de fibras sintéticas sob alta tensão de retorno elástico. Os engenheiros especificam a arqueação para prensas enfardadeiras de fibras químicas segundo a norma ASTM D3950-23, que abrange fitas plásticas não metálicas e métodos de união da fita. Nas linhas de fibras sintéticas, a maioria dos laços rompidos falha na união da fita soldada por fricção, e não no meio do vão. Fiapos em suspensão e óleos de encimagem bloqueiam a fusão do polímero em cinco zonas físicas distintas. As equipes de fábrica e qualquer fabricante qualificado de fita de arquear evitam rompimentos no transporte ao combinar o nosso Mapa de Resíduos de Solda em 5 Zonas com o Código de Rastreamento de Amostras de União da Fita de 6 Campos. Juntas, essas ferramentas rastreiam falhas de solda até lotes exatos de bobinas e ciclos de limpeza de turno.
Fardos comprimidos de viscose, poliéster, nylon e acrílico agem como molas carregadas quando o prato da prensa se eleva. De acordo com a patente USPTO Patent US6536336B1, as amarrações convencionais crimpadas na lateral posicionam a união da fita na face lateral do fardo, onde a expansão lateral atinge o pico. Essa realidade mecânica torna a formação limpa da união da fita e a amostragem documentada mais importantes do que comprar um rolo mais espesso.
O que é uma fita de arquear PET para fibras químicas e como ela difere do PP e do aço?
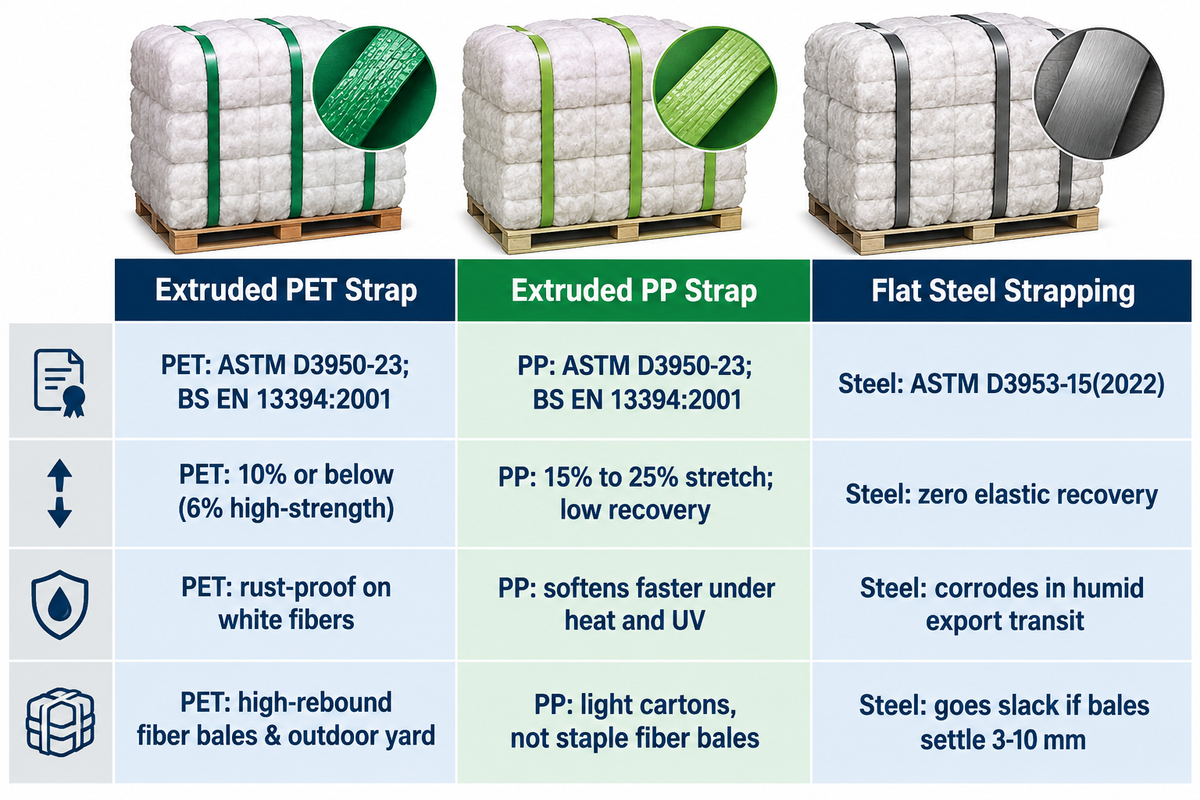
Extrudada a partir de resina de tereftalato de polietileno, uma fita de arquear PET para fibras químicas mantém o alongamento em 10% ou menos segundo a Jushuo Packaging, contra 15% a 25% de estiramento na fita de arquear de polipropileno (PP) e recuperação elástica zero no aço. A fita de arquear de poliéster padrão apresenta alongamento de 10% a 15%, enquanto o PET de grau para fibras de alta resistência mantém o estiramento em 6% ou menos. A fita de aço para arqueação enquadra-se na norma ASTM D3953-15(2022) e oferece alta resistência linear, mas afrouxa quando os fardos comprimidos acomodam durante o armazenamento e o transporte.
Há intenso debate sobre se a fita de arquear PP mais barata pode conter fibras cortadas ou se as fitas de aço tradicionais são mais seguras para contêineres de exportação. Na prática, o PP tende a perder tensão ao longo do tempo sob a pressão contínua de expansão do fardo. As fitas de aço, por outro lado, ficam permanentemente frouxas se o fardo encolher alguns milímetros. Em comparação com o aço, um poliéster de alta resistência à tração elimina o risco de chicoteamento e também evita manchas de ferrugem nas fibras têxteis. O PET extrudado permanece durável sob condições severas e mantém a resistência em ambientes adversos. Ele atua como uma alternativa altamente durável e inoxidável ao aço, evitando o deslocamento da carga paletizada em longas viagens marítimas.
| Propriedade ou fator de decisão | Fita de arquear PET extrudada (poliéster) | Fita de arquear PP extrudada (polipropileno) | Fita de aço plana para arqueação |
|---|---|---|---|
| Escopo da norma aplicável | ASTM D3950-23; BS EN 13394:2001 | ASTM D3950-23; BS EN 13394:2001 | ASTM D3953-15(2022) |
| Alongamento típico (guias de fornecedores) | 10%–15% padrão; ≤10% grau fibra (≤6% alta resistência) | 15%–25% alto alongamento; baixa recuperação elástica | Estiramento mínimo; recuperação elástica zero na acomodação da carga |
| Risco de ferrugem e contaminação da fibra | Inoxidável; não mancha fibras sintéticas brancas ou de viscose | Inoxidável; amolece mais rápido sob calor e raios UV | Sofre corrosão no transporte úmido de exportação; bordas vivas cortam o invólucro |
| Melhor adequação em cenários de embalagem | Fardos de fibras químicas de alto retorno elástico, paletes pesados, pátio externo | Caixas leves, embalagens do dia a dia, fardos internos de curto prazo | Bobinas rígidas de aço quente ou cargas metálicas cortantes que exigem fitas metálicas |
| Limitação principal | Soldas por fricção caem drasticamente se fiapos ou óleo de encimagem sujarem as mordentes | Não recomendada para fardos comprimidos de fibra cortada devido à fluência | Afrouxa se os fardos acomodarem 3–10 mm; risco de lesão por chicoteamento |
Qual é a diferença entre a arqueação com fita PET e fita PP?
A fita PET para arqueação (tereftalato de polietileno) apresenta melhor retenção de tensão, além de menor fluência e estiramento em comparação com a fita de arquear PP (polipropileno) quando aplicada em cargas industriais pesadas. A Signode diferencia os dois polímeros com clareza. O polipropileno é indicado para caixas e volumes leves a médios. O poliéster, por sua vez, suporta a arqueação de paletes pesados, exposição externa aos raios UV e remessas de longa distância sem perder a firmeza.
No caso das fábricas de fibras sintéticas, a escolha entre PP e PET resume-se à estabilidade e à limpeza da solda. A arqueação com polipropileno é mais barata por metro na embalagem manual de caixas leves. No entanto, seu alto alongamento permite que os fardos de fibra se expandam e percam a forma. A embalagem com fita PET mantém a contenção da carga constante após a abertura da prensa e resiste a variações de umidade e temperatura. Para uma análise completa entre polímeros e mecânica de retorno elástico, consulte nossos comparativos dedicados de arqueação PET vs. PP e arqueação PET vs. fita de aço.
Onde os resíduos de fibra se acumulam dentro da união da fita PET soldada por fricção?
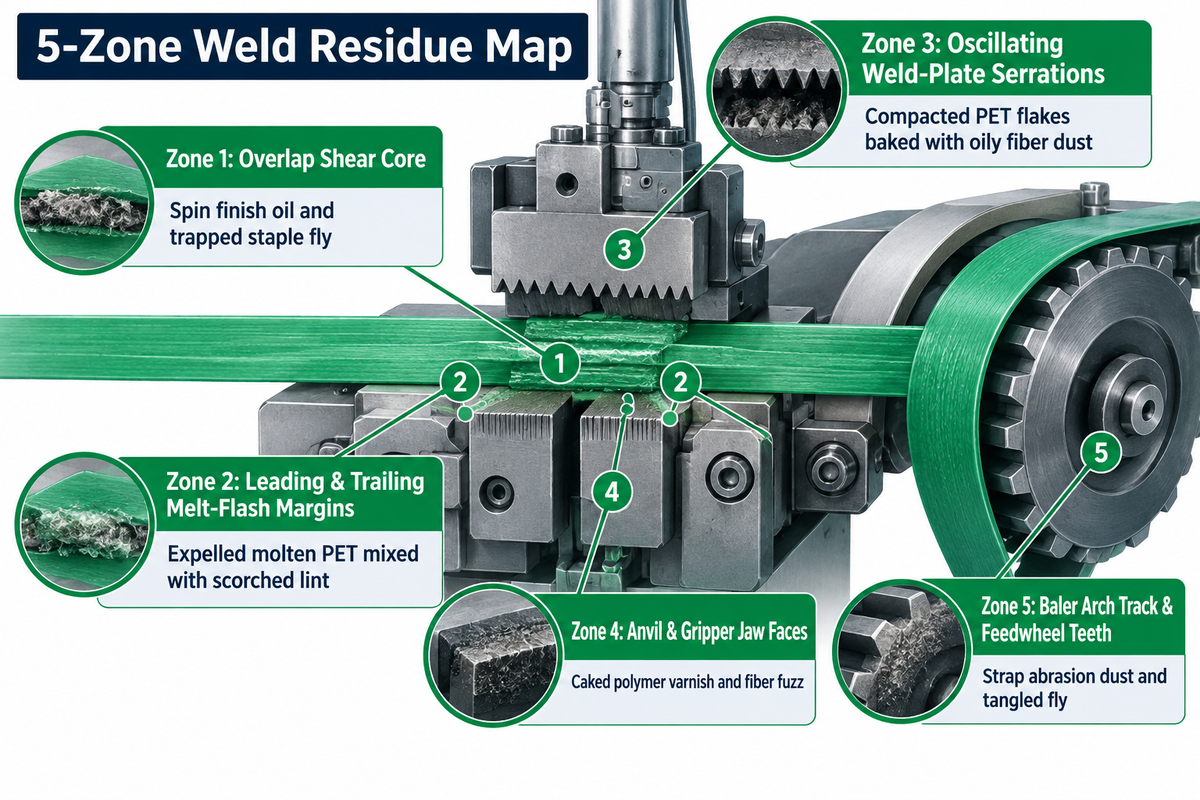
Em um sistema de arqueação com solda por fricção, os fiapos de fibra, o óleo de encimagem e o pó de PET desgastado acumulam-se em cinco zonas distintas: o núcleo de cisalhamento da sobreposição, as margens de rebarba de fusão, as serrilhas da lingueta oscilante de solda, as mordentes da bigorna e da garra, e a calha do arco da prensa enfardadeira com sua roda de alimentação da fita. Essas zonas abrangem o núcleo de cisalhamento da sobreposição, as margens de rebarba de fusão, as serrilhas da lingueta oscilante de solda, as mordentes da bigorna e da garra, além da calha do arco da enfardadeira e da roda de alimentação da fita. O resíduo na emenda da fita polimérica e o pó nos dentes da máquina são excelentes fontes de informação para determinar a causa de falhas repetidas na união da fita.
A solda por fricção assemelha-se ao ato de esfregar duas mãos secas para aquecê-las. Um cabeçote de arqueação oscila entre as faces de poliéster até que a resina termoplástica derreta e se funda. Se houver películas de óleo ou camadas degradadas nas superfícies poliméricas em contato, a solda por fricção não será bem-sucedida, afirma a TWI Global. Em um setor de fibras cortadas, fibras curtas em suspensão e óleos de encimagem do ciclo anterior recobrem o invólucro do fardo e a fita PET para arqueação que entra na máquina. O baixo atrito superficial causado pelos óleos faz a lingueta de solda deslizar em vez de fundir a resina. Fiapos e outras fibras curtas também podem atravessar a selagem como farpas na cola. Sob o impacto da empilhadeira, essas selagens podem se abrir.
“A selagem da arqueação é o ponto mais fraco se as pontas da fita de arquear não se unirem corretamente. Uma carga paletizada pode sair da máquina parecendo segura e ainda assim falhar durante o manuseio com empilhadeira se a união da fita estiver contaminada, superaquecida, subaquecida ou submetida à tensão incorreta.”
É comum que supervisores de manutenção associem rompimentos na união da fita à necessidade de usar uma fita de arquear mais espessa e cara para garantir o enfardamento. Aumentar a espessura da fita de arquear nunca resolve problemas de contaminação na interface de solda. Utilize o nosso Mapa de Resíduos de Solda em 5 Zonas sempre que abrir uma união da fita rompida ou amostrada em uma prensa enfardadeira de fibras sintéticas.
| Zona e localização | Contaminante principal | Indício visual na amostra cortada | Mecanismo de falha | Isolamento imediato da fonte |
|---|---|---|---|---|
| Zona 1: Núcleo de cisalhamento da sobreposição (centro da emenda da fita fundida) | Óleo de encimagem transferido e penugem de fibra cortada retida | Pontos brilhantes não fundidos ou fibras brancas incrustadas após o descolamento | Solda fria por perda de atrito superficial e fusão bloqueada | Verificar a integridade do invólucro do fardo e a capa contra poeira da bobina aberta |
| Zona 2: Margens frontal e traseira de rebarba de fusão | PET fundido expelido misturado com fiapos queimados | Gotas quebradiças marrom-escuras ou rebarbas escamosas nas bordas da solda | Fragilidade da união da fita por superaquecimento; rebarbas cortantes rasgam o invólucro do fardo | Reduzir o tempo de solda; inspecionar a estabilidade de fusão do lote de rPET |
| Zona 3: Serrilhas da lingueta oscilante de solda | Flocos de PET compactados e incrustados com pó de fibra oleoso | Marcação de dentes rasa e irregular no dorso externo da fita de arquear | A lingueta desliza sobre a fita de arquear superior; a energia não chega à emenda da fita | Bloquear o cabeçote; soprar ar comprimido e escovar os dentes da lingueta com escova de nylon |
| Zona 4: Faces da bigorna e da mordente de fixação | Verniz polimérico incrustado e penugem de fibra nas mordentes inferiores | Fusão unilateral; a fita de arquear inferior deslocou-se durante o ciclo | Pressão de aperto irregular e desalinhamento da base de apoio | Limpar a garra inferior; verificar arredondamento ou folga nos dentes da mordente |
| Zona 5: Calha do arco da enfardadeira e dentes da roda de alimentação da fita | Pó de abrasão da fita de arquear e penugem emaranhada de fiação de algodão ou fibra sintética | Marcas longitudinais raspadas na fita de arquear; tensão frouxa no laço | A roda de alimentação da fita patina antes da tensão-alvo; a fita de arquear entra suja | Soprar as calhas; escovar a roda de alimentação da fita semanalmente; verificar desgaste da roda |
Por que a fita PET para arqueação falha na união da fita mesmo quando a resistência à tração é aprovada?
A falha da fita PET para arqueação nas uniões ocorre porque a resistência à ruptura nominal mede o polímero íntegro, e não a emenda da fita soldada finalizada. A PeFilmPack destaca que a qualidade da união da fita, e não a carga de ruptura da ficha técnica, define o limite operacional real de um laço arqueado.
Dois fatores de campo ampliam essa diferença nas prensas de fibras químicas. Primeiro, a patente USPTO Patent US6536336B1 mostra que as uniões posicionadas na lateral ficam exatamente onde a expansão lateral do fardo atinge o pico. Consulte a USPTO Patent US6536336B1 para a análise de pressão lateral na face do fardo. Segundo, até mesmo quantidades microscópicas de óleo ou fiapos na Zona 1 reduzem a área fundida pela metade sem deixar marcas externas. Um laço pode parecer firme ao sair da prensa, mas ainda assim se abrir quando uma empilhadeira pinça o fardo.
Quando coletar amostras da união da fita em fardos e como estruturar códigos rastreáveis?
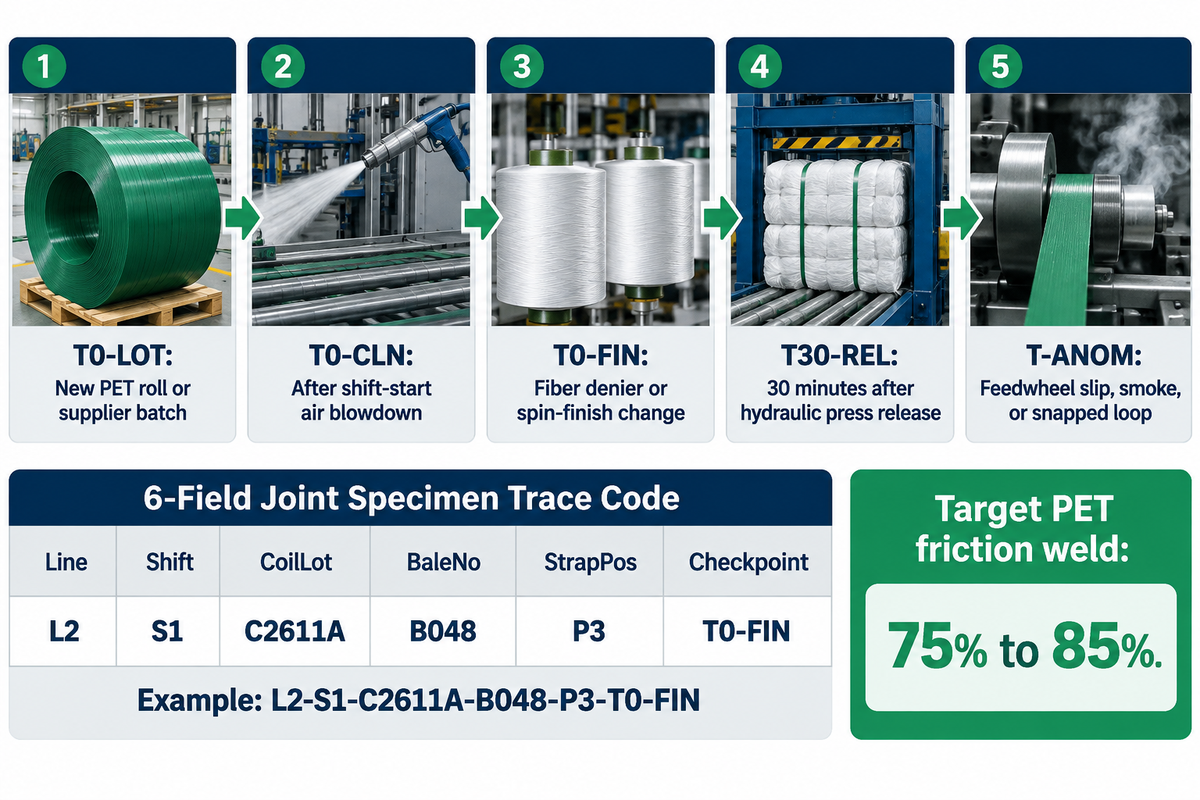
Colete amostras das uniões da fita de arquear PET em cinco gatilhos: troca de lote de bobina, início de turno pós-limpeza, mudança de grau de fibra ou óleo de encimagem, 30 minutos após a liberação do fardo e qualquer evento de deslizamento. Identifique cada união da fita cortada com o nosso Código de Rastreamento de Amostras de União da Fita de 6 Campos. Sem uma codificação com registro de tempo, uma união da fita rompida encontrada no armazém não consegue indicar se a falha veio de uma bobina de rPET ou de uma limpeza com ar comprimido omitida.
Os líderes de qualidade compreendem as demandas do enfardamento e, por isso, resistem à amostragem destrutiva, pois cortar uma fita de arquear aplicada reduz a produtividade da enfardadeira. Nem todo fardo precisa ser amostrado. A amostragem direcionada em cinco pontos críticos de transição detecta a maior parte dos desvios de processo, desperdiçando pouquíssimas fitas de arquear em um turno. Os dados de falhas em trânsito da Amass apontam que cargas comprimidas podem acomodar de 3 a 10 mm em 48 horas. Combinar uma verificação visual de tensão com o corte amostral acionado por gatilho na carga arqueada detecta tanto soldas frias imediatas quanto deslizamentos tardios.
| Código do ponto de verificação | Gatilho operacional | O que inspecionar | Critério de aprovação / ação |
|---|---|---|---|
| T0-LOT | Primeiro fardo após carregar um novo rolo de fita PET para arqueação ou lote de fornecedor | Fusão em toda a largura, cor da rebarba de solda, retilineidade na alimentação da fita | O teste de descolamento deve mostrar arrancamento de fibras do PET; colocar o lote em quarentena se a solda fria se repetir |
| T0-CLN | Primeiro fardo após o jateamento de ar de início de turno e limpeza das garras | Profundidade da marca dos dentes na Zona 3 e alinhamento das mordentes na Zona 4 | Amostra de referência de base armazenada para comparação no turno |
| T0-FIN | Mudança no polímero da fibra, título (denier) ou dosagem do óleo de encimagem | Brilho de óleo na Zona 1 ou faixas brilhantes não fundidas na emenda da fita descolada | Limpar as guias da fita de arquear; verificar a janela de tempo de solda antes da produção contínua |
| T30-REL | 30 minutos após o fardo sair da prensa hidráulica e sofrer retorno elástico | Inspeção visual não destrutiva de fluência na emenda da fita, marcação nos cantos e folga | Cortar e testar se a emenda da fita apresentar esbranquiçamento por tensão ou levantamento de borda |
| T-ANOM | Qualquer ruído de patinação da roda de alimentação da fita, fumaça de queima ou laço rompido | Todas as 5 zonas de resíduos mais as fitas de arquear adjacentes no mesmo fardo | Parar o cabeçote de arqueação da prensa; inspecionar as zonas 3–5 antes de retomar |
Identifique cada amostra cortada com uma etiqueta indelével formatada pelo nosso Código de Rastreamento de Amostras de União da Fita de 6 Campos: Line-Shift-CoilLot-BaleNo-StrapPos-Checkpoint (por exemplo, L2-S1-C2611A-B048-P3-T0-FIN). Registrar a posição StrapPos (posições P1 a P6 ao longo do fardo) é importante porque as fitas de arquear externas e centrais suportam tensões de retorno elástico desiguais. A patente USPTO Patent US6536336B1 observa que o alívio da prensa hidráulica sobrecarrega mais as fitas de arquear aplicadas primeiro do que as últimas. Registre cada código com sua pontuação da zona de resíduos e o resultado do ensaio de tração frente à faixa de eficiência de solda por fricção em PET de 75% a 85% dos testes de bancada da Rockcub (até 90% nos cabeçotes de termosselagem TITAN VK10) conforme ASTM D3950-23 ou BS EN 13394:2001. Para ajustes de fixação e limites de dano, leia nosso guia sobre ensaio de resistência da união da fita de arquear.
Como especificar largura, espessura, acabamento superficial e comprimento de corte para fardos de fibras sintéticas
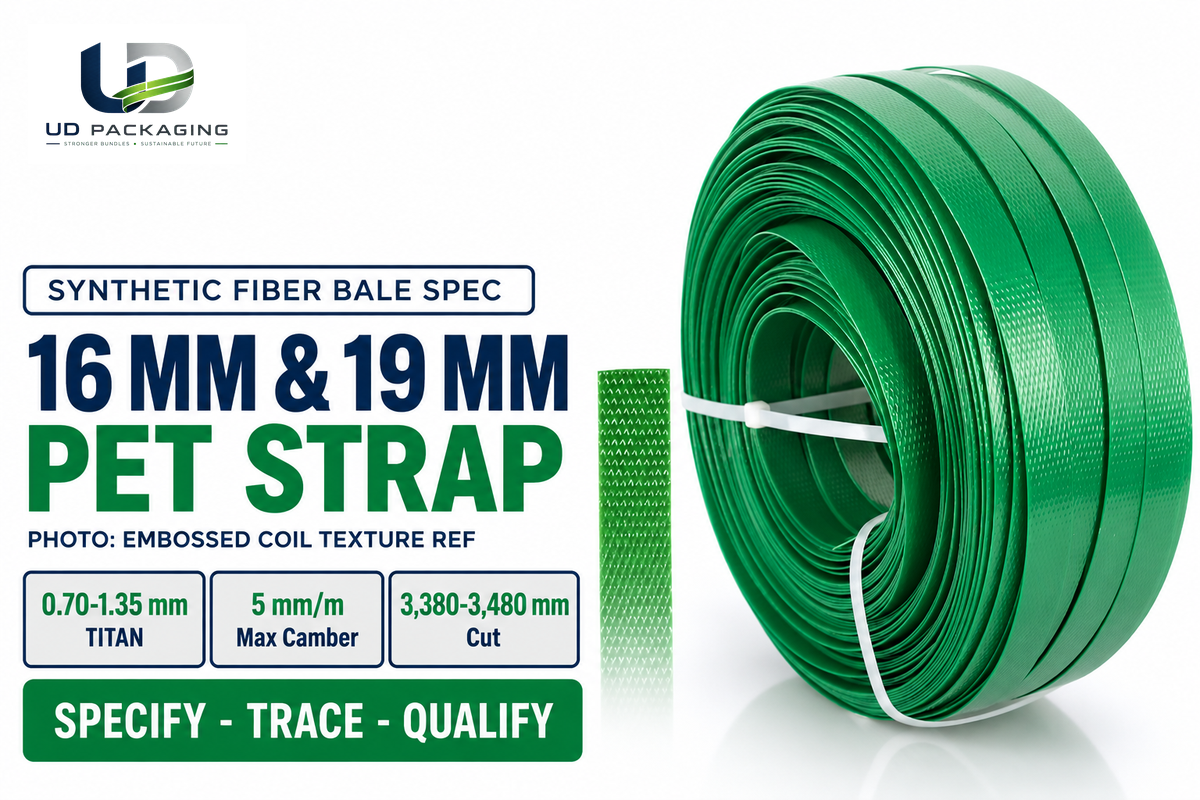
Os guias publicados por fabricantes OEM e extrusores posicionam as fitas de arquear PET para enfardamento automatizado de fibras principalmente nas larguras de 16 mm e 19 mm. A TITAN especifica espessuras de 0.70 a 1,35 mm para suas fitas de arquear de 16 e 19 mm para fibras, enquanto a Jushuo Packaging lista de 0.40 a 1,27 mm no PET de grau fibra, com desvio de retilineidade de 5 mm por metro ou menos e alongamento de 10% ou menos. A Teufelberger documenta o PET liso de 19 mm em bobinas Mega Jumbo Coils de 4.800 m nas linhas de viscose da Kelheim Fibers. A Jushuo Packaging também registra fitas de arquear pré-cortadas de 16 × 1,0 mm nos comprimentos de laço de 3.380 mm, 3.430 mm e 3.480 mm nas prensas enfardadeiras de fibra da Sateri.
Duas bobinas da mesma largura com espessuras de 0,80 mm e 1,27 mm produzem qualidades de solda e características de alimentação da fita diferentes em cabeçotes automáticos de prensa. O acabamento superficial tem igual importância. Em calhas automatizadas, porém, padrões recartilhados em relevo retêm fiapos em suspensão e precisam fundir por completo antes que a fusão total se forme. A fita de arquear PET verde lisa (comumente solicitada como fita de arquear de poliéster verde) é excelente para calhas de prensas multicabeçote e adequada para fios delicados. Consulte nossa página de fita de arquear PET para fibras químicas para conhecer perfis de extrusão e formatos alternativos.
Exemplo prático, verificação da capacidade de carga efetiva da união da fita: Calcule a resistência real do laço unido antes de encomendar bobinas de teste, em vez de confiar apenas nos valores nominais de tração. Utilizamos aqui quatro dados públicos verificados. As conversões de unidades seguem 1 lbf = 4.4482 N e 1 kgf = 9.80665 N. A Complete Packaging Products lista uma bobina Signode Tenax de 5/8″ (15,9 mm) × 0.035″ (0,89 mm) com resistência à ruptura de 1.400 lbf (6.228 N / 635 kgf). Combinamos esse dado com os perfis de grau fibra (650 kgf) e de alta resistência (900 kgf) dentro da faixa publicada de 160–1.360 kg da Jushuo Packaging. Os níveis de eficiência vêm dos ensaios de tração em bancada da Rockcub: 60% para selos metálicos crimpados de limite inferior, 75% para soldas por fricção de limite inferior e 85% para soldas por fricção bem calibradas. Fórmula: Resistência Efetiva do Laço = Resistência à Ruptura Nominal × Eficiência da União da Fita.
| Perfil da fita de arquear (largura × espessura) | Resistência à ruptura nominal | Nível do método de união da fita | Eficiência adotada | Capacidade efetiva do laço | Adequação típica na enfardadeira e limitação |
|---|---|---|---|---|---|
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) recartilhada (Signode Tenax) | 1.400 lbf (6.228 N) | Selo metálico para arqueação crimpado (baixo) | 60% | 840 lbf (3.737 N) | Apenas retrabalho manual; lento e com risco de crimpagem irregular |
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) recartilhada (Signode Tenax) | 1.400 lbf (6.228 N) | Solda por fricção em PET (baixa) | 75% | 1.050 lbf (4.671 N) | Fardos de média densidade; verificar abrasão do invólucro na fita recartilhada |
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) recartilhada (Signode Tenax) | 1.400 lbf (6.228 N) | Solda por fricção em PET (alta) | 85% | 1.190 lbf (5.294 N) | Requer lingueta de solda limpa e fita de arquear seca e livre de poeira |
| 16 mm × 1,0 mm lisa (grau fibra) | 650 kgf (6.374 N) | Selo metálico para arqueação crimpado (baixo) | 60% | 390 kgf (3.825 N) | Não recomendada para fardos de viscose de alto retorno elástico |
| 16 mm × 1,0 mm lisa (grau fibra) | 650 kgf (6.374 N) | Solda por fricção em PET (baixa) | 75% | 488 kgf (4.781 N) | Linhas padrão de fibra cortada de viscose/poliéster (ex.: corte de 3.380–3.480 mm) |
| 16 mm × 1,0 mm lisa (grau fibra) | 650 kgf (6.374 N) | Solda por fricção em PET (alta) | 85% | 553 kgf (5.418 N) | Enfardadeira automática multicabeçote com calha lisa e limpa |
| 19 mm × 1,0 mm lisa (grau fibra pesado) | 900 kgf (8.826 N) | Selo metálico para arqueação crimpado (baixo) | 60% | 540 kgf (5.296 N) | Desperdiça 360 kgf de capacidade na união da fita; alto custo de selo |
| 19 mm × 1,0 mm lisa (grau fibra pesado) | 900 kgf (8.826 N) | Solda por fricção em PET (baixa) | 75% | 675 kgf (6.619 N) | Fardos sintéticos densos de alto retorno elástico; maior distribuição de carga nos cantos |
| 19 mm × 1,0 mm lisa (grau fibra pesado) | 900 kgf (8.826 N) | Solda por fricção em PET (alta) | 85% | 765 kgf (7.502 N) | Cabeçotes de prensa automáticos de solda por fricção (distintos dos cabeçotes de termosselagem na prensa TITAN VK10 de até 90%) |
Com base nesses dados, passar de uma selagem crimpada de 60% para uma solda por fricção de 85% eleva uma fita de arquear para fibra pesada de 900 kgf de 540 kgf (5.296 N) para 765 kgf (7.502 N). Isso proporciona um ganho de 41,7% na força real de contenção sem adicionar resina extra. Esses números servem como referências aritméticas de triagem, e não substituem os ensaios da norma ASTM D3950-23 ou testes reais em fardos. Comece pelos perfis lisos mais largos dentro da faixa de resistência à ruptura de 160 a 1.360 kg da Jushuo Packaging e, em seguida, verifique a quantidade final de laços e a espessura na sua prensa conforme variam a tonelagem, a ondulação da fibra e a umidade. Larguras menores de 12 mm atendem a caixas leves e aplicações de arqueação de subfardos.
Solda por fricção vs. selos metálicos para arqueação serrilhados e fivelas para arqueação de arame: qual união da fita resiste aos fiapos?
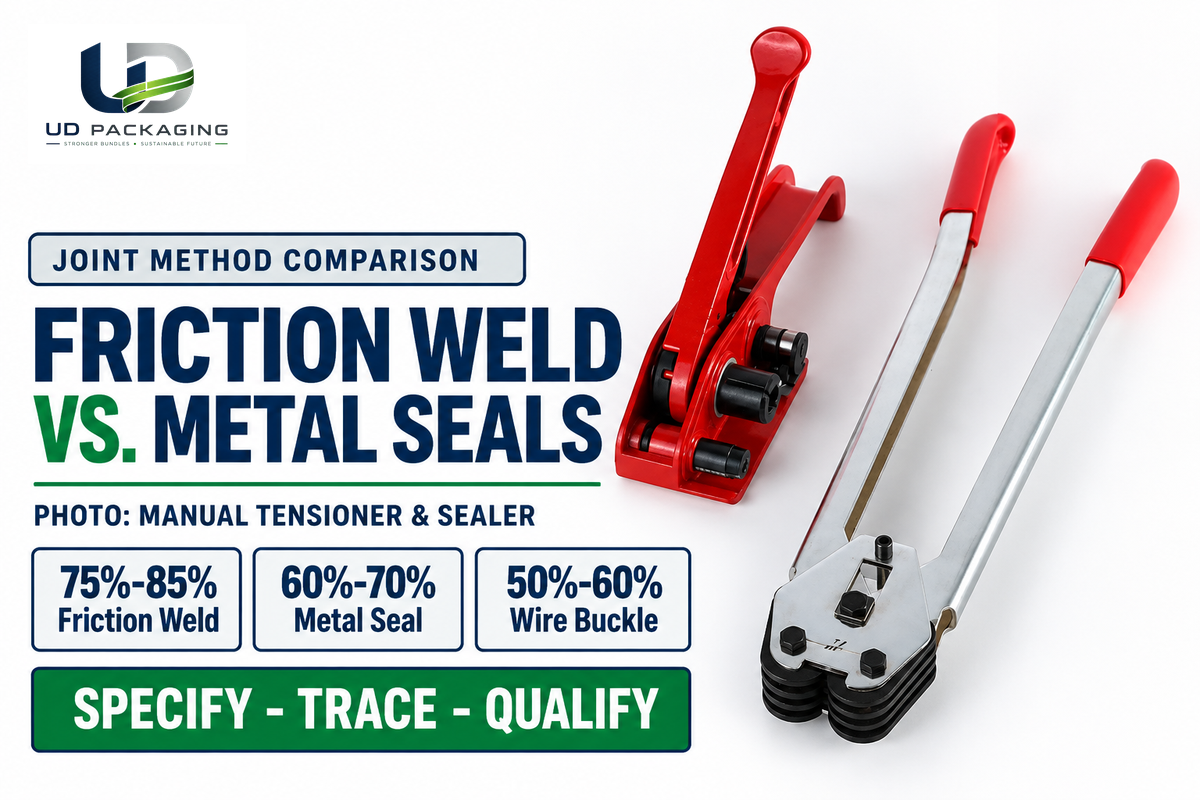
A solda por fricção e a termosselagem controlada entregam a maior eficiência de união da fita para fitas de arquear PET extrudadas para fibras sem colocar grampos metálicos perto das linhas de fiação. Os ensaios de bancada da Rockcub relatam de 75% a 85% de eficiência de união da fita para soldas por fricção em PET, enquanto os dados do cabeçote de prensa VK10 da TITAN indicam até 90%. Os selos para arqueação metálicos serrilhados crimpados caem para 60% a 70% de eficiência, com ampla variação entre operadores. As fivelas para arqueação de arame ou plástico atingem em média apenas 50% a 60% em fitas plásticas extrudadas.
Quando ocorrem soldas frias em um turno com muita poeira, os gerentes de fábrica às vezes propõem voltar aos selos para arqueação metálicos. A solda por fricção exige limpeza disciplinada das Zonas 3 e 4.
| Método de união da fita | Faixa de eficiência publicada | Sensibilidade a fiapos e óleo de encimagem | Melhor caso de uso | Limitação principal |
|---|---|---|---|---|
| Solda por fricção (sem selo) | 75%–85% em PET (bancada Rockcub) | Alta nas Zonas 1 e 3; requer lingueta de solda limpa | Enfardadeiras automáticas e ferramentas de arqueação a bateria/pneumáticas para fibras | Soldas frias se óleo ou poeira bloquearem o calor de oscilação |
| Termosselagem na prensa / ultrassônica | Até 90% (especificação OEM TITAN VK10) | Moderada; cabeçotes fechados na prensa limitam a penugem ambiente | Prensas contínuas 24/7 de alta velocidade para fibra cortada | Alto custo de capital; tolerância estrita de desvio lateral (≤5 mm/m) |
| Selo metálico para arqueação serrilhado | 60%–70% (bancada Rockcub; menor se irregular) | Moderada; o óleo de encimagem aumenta o deslizamento dentro da selagem | Reparo manual offline de fardos ou retrabalho de baixo volume | Risco de contaminação metálica; excesso de crimpagem corta a fita de arquear |
| Fivela para arqueação de arame / plástica | 50%–60% em PET (bancada Rockcub) | Baixa sensibilidade à poeira, alta sensibilidade a erro de passagem da fita | Fita composta retensionável (não para prensas de PET extrudado) | Não recomendada para enfardadeiras automáticas de PET extrudado |
É possível usar fita PET para arqueação recartilhada ou selos para arqueação metálicos em enfardadeiras automáticas de fibras químicas?
As prensas enfardadeiras automáticas de fibras químicas geralmente não utilizam fita de arquear PET com recartilhado profundo nem selos para arqueação metálicos soltos. Os cabeçotes de solda por fricção de alta velocidade, especialmente quando usados com poliéster, criam uma emenda da fita melhor e mais repetível em comparação com os selos para arqueação, além de serem menos abrasivos. Isso também protege melhor o invólucro dos fardos.
A fita de arquear PET recartilhada com selos para arqueação metálicos serrilhados funciona apenas para retrabalho manual offline quando um cabeçote automático está parado. Ao realizar um retrabalho, compatibilizar a profundidade da serrilha da selagem com a espessura da fita de arquear garante que o alicate selador não corte a borda da fita de arquear. Para limites de ajuste das mordentes em fechamentos manuais, leia nosso guia sobre configuração e falhas em selos para arqueação.
Prevenção do acúmulo de fiapos: ajuste de ferramentas de arqueação, intervalos de limpeza e proteção de cantos em enfardadeiras de fibra
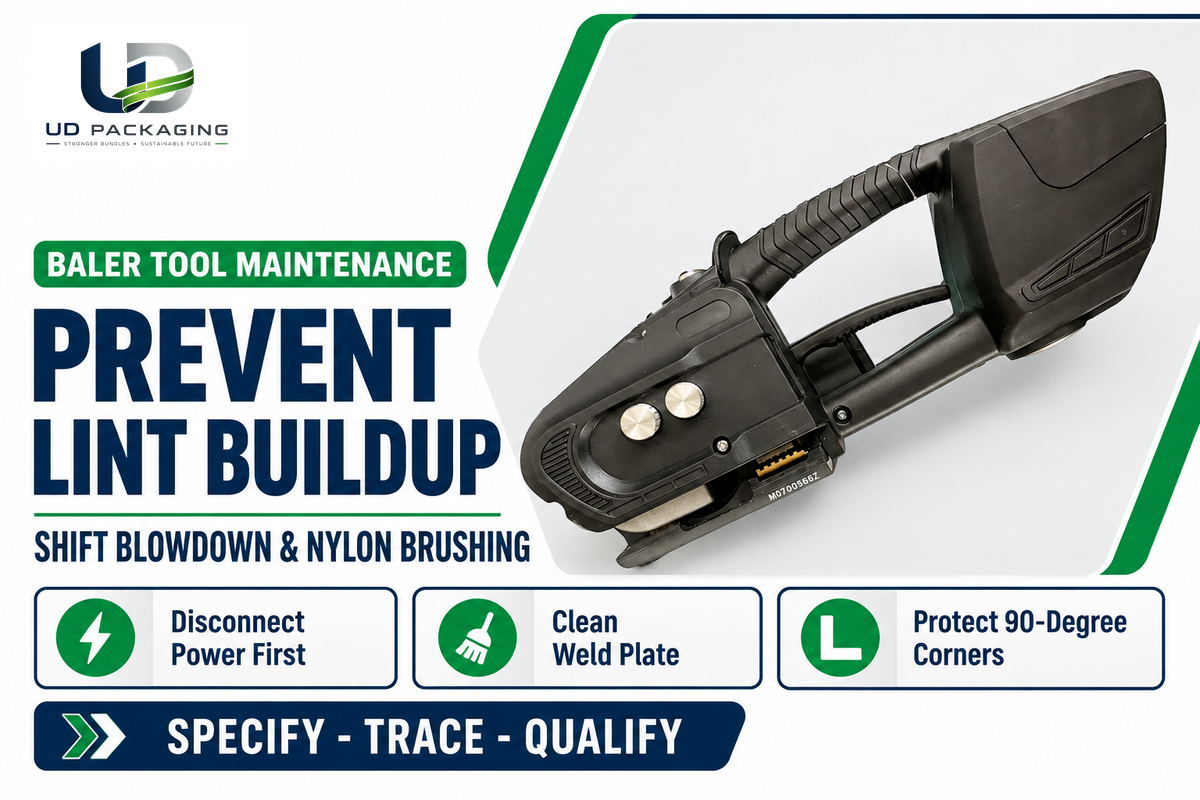
Evite soldas frias causadas por fiapos com quatro ações de rotina em toda linha de produção de enfardamento. Desconecte a alimentação elétrica da ferramenta de arqueação, sopre as linguetas de solda e as rodas de alimentação da fita com ar comprimido seco e remova os flocos de PET compactados com uma escova de nylon rígida. Adicione proteção de cantos às quinas vivas de 90 graus do fardo. Não raspe os dentes de fixação com chaves de fenda de aço. Nunca limpe ferramentas de arqueação elétricas com acetona ou solventes agressivos.
Um mau hábito dos operadores de enfardadeiras prejudica mais fitas de arquear do que qualquer outro fator. Quando os fiapos se acumulam nas rodas de alimentação da fita e causam patinação, os operadores aumentam o tempo de solda ou a tensão. O aumento do tempo de solda e da tensão raspa flocos da fita de arquear, entope os dentes da garra e agrava as soldas frias. Projetos recentes de ferramentas manuais de enfardamento, como a patente USPTO Patent US12397943B2, incorporam um sensor de contato elétrico entre o elemento de fixação e o elemento de solda antes que o ciclo de solda seja iniciado. Da mesma forma, nas ferramentas de arqueação pneumáticas padrão, as verificações manuais cumprem a mesma função do sensor de contato.
Combine as limpezas com ar comprimido a cada turno com os sintomas descritos abaixo para diagnóstico de falhas. Sempre diagnostique primeiro o padrão físico de ruptura antes de alterar a espessura da fita de arquear ou os lotes de fornecedor. Para calibração detalhada da ferramenta de arqueação manual e cantoneiras de proteção de cantos, consulte nossos guias sobre configuração e manutenção de ferramenta de arquear para poliéster e cantoneiras de proteção de cantos para arqueação.
| Sintoma observado | Causa-raiz principal | Ação corretiva imediata | Gatilho de parada / substituição |
|---|---|---|---|
| 1. A união da fita descola facilmente com a mão (solda fria) | Óleo de encimagem ou fiapos na Zona 1; lingueta de solda da Zona 3 entupida; tempo de solda curto | Desconectar a energia; soprar ar e escovar a lingueta de solda com nylon; verificar a base de apoio | Substituir a lingueta de solda se as pontas das serrilhas parecerem achatadas |
| 2. A união da fita rompe com bordas quebradiças marrons ou queimadas | Tempo excessivo de solda por fricção degradando as cadeias de PET | Reduzir o temporizador de solda em pequenos incrementos; manter o tempo de resfriamento constante | Colocar a bobina em quarentena se a viscosidade de fusão do rPET variar bruscamente |
| 3. A união da fita desliza e abre segundos após a liberação da garra | Tempo de retenção de resfriamento insuficiente sob alto retorno elástico do fardo | Aumentar o tempo de retenção de resfriamento antes de abrir as mordentes de fixação | Inspecionar queda de pressão pneumática ou bateria fraca |
| 4. A roda de alimentação da fita patina e não atinge a tensão-alvo | Pó de poliéster compactado e penugem de fibra nos dentes da roda da Zona 5 | Soprar ar e limpar os sulcos dos dentes com escova rígida ou retalho de PET | Substituir ou recondicionar a roda de alimentação da fita quando os dentes arredondarem |
| 5. A fita de arquear rompe de forma limpa no meio do vão em um canto de 90° do fardo | Abrasão de borda e atrito por vibração em canto desprotegido | Colocar cantoneiras de proteção ou proteção de cantos sob cada laço | Inspecionar os chanfros do prato da enfardadeira quanto a rebarbas metálicas cortantes |
| 6. A fita de arquear rompe no meio do vão longe dos cantos ou das uniões | Grau de resistência à tração subdimensionado ou dano oculto por UV/calor na armazenagem | Mover as bobinas para área interna protegida do sol; aumentar a seção transversal da fita de arquear | Realizar ensaio de tração na amostra retida da bobina contra a resistência à ruptura do COA |
| 7. Fitas de arquear intactas ficam frouxas 48 horas após o enfardamento | Acomodação da carga (3–10 mm) ou alongamento excessivo da fita de arquear | Executar nova verificação aos 30 minutos; confirmar alongamento ≤10% (≤6% alta resistência) | Trocar o PP ou grau de alto estiramento por PET de baixo alongamento |
| 8. Travamento da fita frequente na calha ou alimentação da fita curvada na prensa | Empenamento lateral excessivo da fita de arquear (>5 mm/m), tubete colapsado ou fiapos no sensor | Limpar sensores da calha; verificar encaixe do tubete de 406 mm (16″x6) e freio do desbobinador | Rejeitar bobinas que excedam a tolerância de retilineidade |
| 9. O invólucro plástico protetor do fardo rasga ao longo da linha da fita de arquear | Rebarbas cortantes de fusão da solda, tensão excessiva ou borda recartilhada áspera | Reduzir a rebarba de solda ajustando o ciclo; mudar para PET liso sem rebarbas | Auditar o alinhamento da lâmina de corte e rebarbas nas bordas da fita de arquear |
Preços industriais, quantidade mínima (MOQ), prazo de produção e entrega e lista de verificação de RFQ para fita PET para arqueação de fibras químicas
Como referência de distribuidor nos Estados Unidos em novembro de 2026, a Complete Packaging Products lista uma bobina de poliéster verde recartilhada Signode Tenax 5/8″ × 0.035″ × 4.000 ft por $103,40 (preço sugerido MSRP $151,25). A bobina Tenax utiliza um tubete de 16″×6″ com resistência à ruptura de 1.400 lbf e reflete a distribuição avulsa por bobina, e não preços ex-factory em grande volume por tonelada. Para cotações por tonelagem, confirme o grau e o peso da bobina, a seção transversal, a proporção de resina virgem para rPET, o tipo de resina (se aplicável) e os Incoterms, pois os preços variam conforme esses fatores.
Comparar duas cotações de fornecedores apenas em dólares por rolo oculta diferenças significativas de peso. Um rolo de fita de arquear de 20 kg e um rolo de 17 kg podem ter o mesmo preço por bobina e, ainda assim, diferir em 17,6% por quilograma de resina. A viscosidade intrínseca, o controle da polimerização no estado sólido, medidas personalizadas, comprimentos pré-cortados e relatórios de ensaio SGS também impactam o custo total internado. Ajuste o cálculo para USD/tonelada métrica (peso líquido da fita de arquear excluindo tubete e palete) e inclua uma especificação completa da fita de arquear na sua RFQ. Para etapas de inspeção de recebimento, leia nosso guia de aquisição e verificação de qualidade de fita PET para arqueação.
Qual quantidade mínima de pedido e prazo de produção e entrega as fábricas de fibras devem planejar?
Planeje uma base inicial de RFQ de 1 tonelada métrica (1.000 kg), conforme a UD Packaging informa em sua página oficial de fita PET para arqueação, com a quantidade mínima final (MOQ) confirmada em cotação formal. O prazo de produção e entrega depende de a largura, a espessura e a medida do tubete exatas estarem disponíveis como material em estoque na fábrica ou exigirem extrusão e corte personalizados. Confirme o prazo de produção e entrega na cotação formal.
Solicite de 1 a 2 bobinas de teste compatíveis com a máquina antes de fechar um contêiner completo de 20 pés. Teste essas bobinas na sua prensa em operação em todos os cinco pontos de verificação de amostragem definidos acima. Verifique o desvio de retilineidade lateral e a consistência do descolamento da solda e, em seguida, vincule os valores aprovados da ficha técnica ao seu pedido de compra.
| Parâmetro da RFQ | O que especificar por escrito | Por que isso evita falhas na enfardadeira ou desvios na cotação |
|---|---|---|
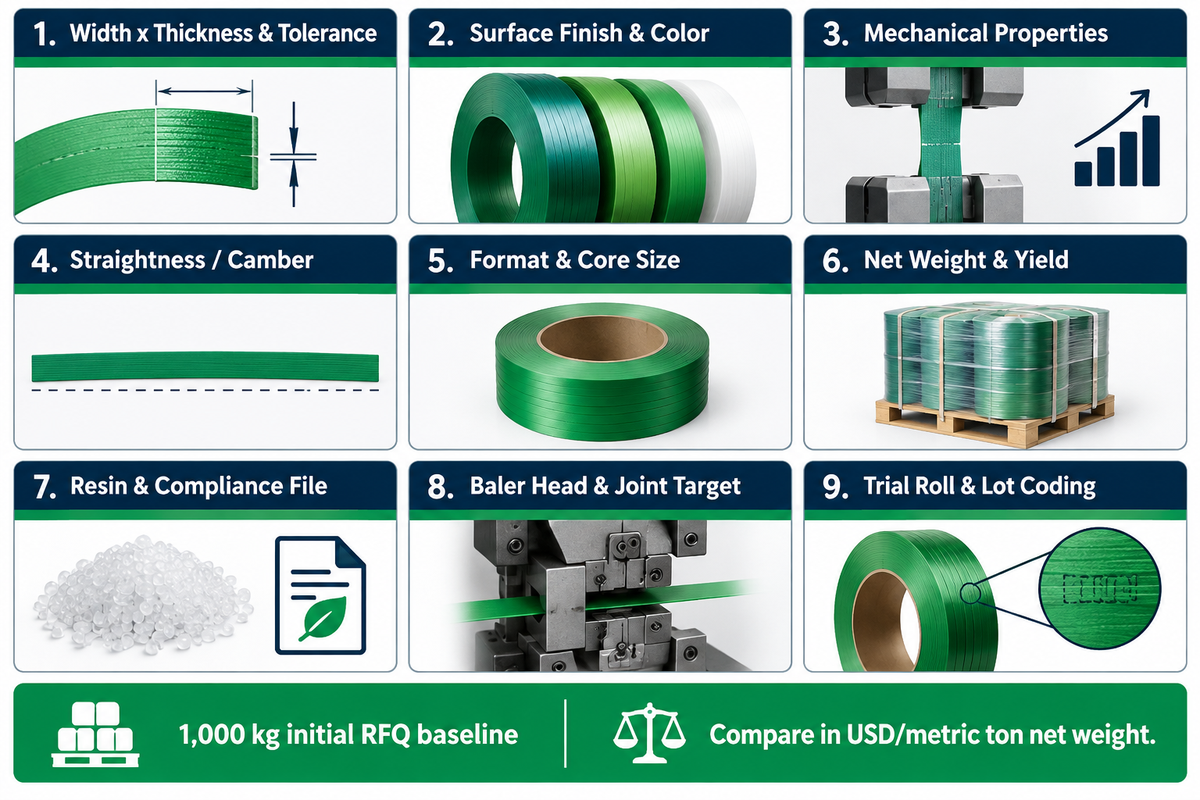
| 1. Largura × espessura e tolerância | Medida exata em mm (ex.: 16 × 1,0 mm ou 19 × 1,0 mm) mais tolerância ± | Evita atrito na calha e aperto irregular na solda por fricção |
| 2. Acabamento superficial e cor | Lisa sem rebarbas vs. recartilhada; cor verde ou transparente | Protege o invólucro do fardo e evita acúmulo de fiapos em cabeçotes automáticos |
| 3. Propriedades mecânicas | Resistência à ruptura mínima (N ou kgf) e alongamento máximo (≤10% ou ≤6%) | Contém a expansão de fardos de fibra de alto retorno elástico após a abertura da prensa |
| 4. Retilineidade / desvio lateral | Desvio máximo (ex.: ≤5 mm/m para alimentação da fita automática) | Elimina falhas de alimentação da fita curvada nas calhas de prensas multicabeçote |
| 5. Formato e medida do tubete | Bobina contínua (tubete de 406 mm / 16″×6″ ou jumbo) vs. comprimento de corte exato | Garante encaixe imediato nos desbobinadores da enfardadeira sem adaptação |
| 6. Peso líquido e rendimento | Peso líquido em kg por rolo, metros por rolo e peso de tara por palete | Permite comparação real em USD/t e USD/fardo entre propostas |
| 7. Resina e dossiê de conformidade | Percentual virgem vs. rPET, COA do lote e DoC do PPWR da UE em caso de exportação | Protege a viscosidade de fusão na zona de solda e atende a auditorias no mercado da UE |
| 8. Cabeçote da enfardadeira e meta de união da fita | Modelo exato do cabeçote de arqueação, método de solda e % alvo da união da fita | Permite ao fornecedor pré-avaliar a compatibilidade de solda por fricção |
| 9. Rolo de teste e codificação de lote | 1–2 bobinas de teste antes do pedido em grande volume; ID do lote impresso em cada tubete | Dá suporte ao Código de Rastreamento de Amostras de União da Fita de 6 Campos no chão de fábrica |
Como avaliar e comparar fabricantes de fita PET para arqueação para enfardadeiras de fibras sintéticas
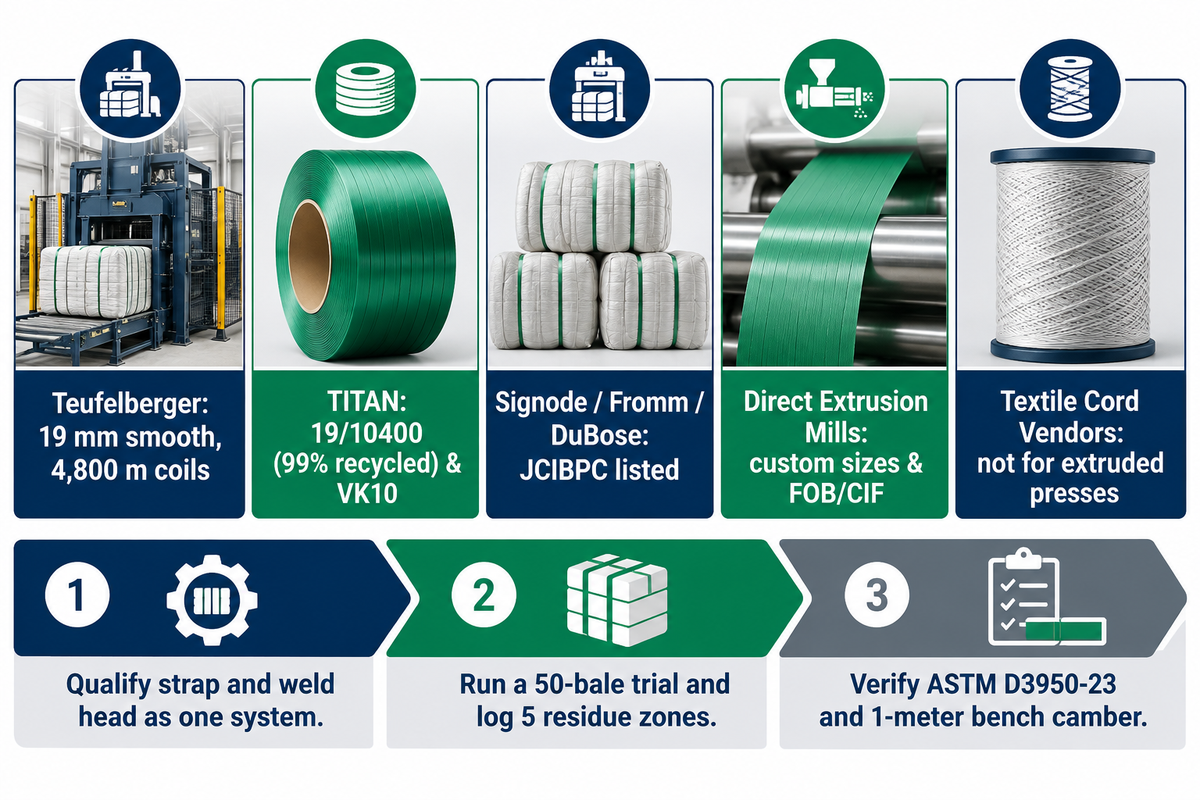
Primeiro, separe os fabricantes de fita PET (poliéster) extrudada dos fornecedores de fitas têxteis hot-melt ou compostas. Em seguida, compare fabricantes OEM de sistemas de prensagem, como Teufelberger, TITAN, Signode, Fromm e DuBose, com fábricas de extrusão direta quanto à adequação na linha de produção e ao controle de retilineidade lateral. Nunca escolha um fabricante de fita de arquear para fardos de fibra apenas pelo preço unitário antes de verificar a alimentação da fita real na prensa e o descolamento da solda.
O enfardamento de algodão nos Estados Unidos oferece uma referência de qualificação sob a Norma Federal 7 CFR 1427.5. O Joint Cotton Industry Bale Packaging Committee (JCIBPC) aprova fabricantes de fita PET para arqueação estritamente por sistema de solda: Z-weld, P-weld e CSF 1955. A DuBose Strapping Inc. figura nos três sistemas ao lado da Fromm Packaging Systems, Polychem (dba Greenbridge), Samuel Strapping Systems, HWJ Designs e Signode Industry Packaging Systems. O JCIBPC concentra-se em algodão, e não em fibras sintéticas, mas, na prática, a mesma regra se aplica. Um sistema de arqueação e o cabeçote de solda devem ser qualificados como um único conjunto integrado.
| Fornecedor / rota | Evidência publicada em fardos de fibra | Melhor cenário de aplicação | O que verificar antes do pedido |
|---|---|---|---|
| Teufelberger (TYCOON®) | Referência publicada da Kelheim Fibers usando PET liso de 19 mm em bobinas Mega Jumbo Coils de 4.800 m | Prensas europeias automatizadas 24/7 de viscose e fibra cortada que exigem longa autonomia de bobina | Prazo de produção e entrega do material em estoque regional e custo internado fora da Europa |
| TITAN | Publica a fita de arquear PET específica para fibras 19/10400 (99% reciclada) e cabeçote vertical VK10 (alegação de selagem de até 90%) | Fábricas que combinam novos cabeçotes de arqueação na prensa com fita de arquear de alto teor reciclado | Compatibilidade com cabeçotes de enfardamento legados que não sejam TITAN |
| Signode / Fromm / DuBose | Equipamentos globais Tenax® / arqueação integrada; listados nas aprovações de PET para fardos de algodão do JCIBPC | Operações norte-americanas com múltiplas plantas padronizadas em ferramentas de arqueação e assistência OEM | Confirmar acabamento liso vs. recartilhado para fibra sintética embalada |
| Fábricas de extrusão direta de PET (ex.: UD Packaging, Jiangsu) | Granulação própria de PET até a fita de arquear acabada em Jiangyin, Jiangsu; selos para arqueação e equipamentos compatíveis; RFQ inicial de 1.000 kg | Compradores industriais que buscam medidas personalizadas, tonelagem FOB/CIF em grande volume e compra consolidada de fita de arquear + ferramentas de arqueação | Rodar 1–2 bobinas de teste na prensa em operação; confirmar COA do lote e especificação de retilineidade |
| Fornecedores de fitas têxteis / compostas | Fita de poliéster hot-melt ou tecida para enfardadeiras verticais manuais com fivela para arqueação | Enfardadeiras verticais manuais de resíduos de baixo volume que usam fivelas para arqueação de arame | Não intercambiável com prensas de solda por fricção de PET extrudado |
Realize uma verificação de qualificação em seis etapas antes de aprovar compras em grande volume. Primeiro, confirme o tipo de material PET extrudado conforme ASTM D3950-23 e verifique o desvio lateral em uma bancada plana de 1 metro. Em seguida, execute um teste com 50 fardos e registre todas as cinco zonas de resíduos, verifique a resistência à ruptura do lote e confira os certificados COA de alongamento. Por fim, examine a estabilidade da linha de produção de extrusão, a capacidade produtiva, o material em estoque de bobinas de reserva e o suporte local para equipamentos de arqueação. Para comparativos mais amplos de fornecedores entre fábricas e máquinas, consulte nosso guia de comparação de fabricantes de fita PET para arqueação.
O que muda em 2025–2026: resina rPET com alto teor PCR, documentação PPWR da UE e controle automatizado de solda
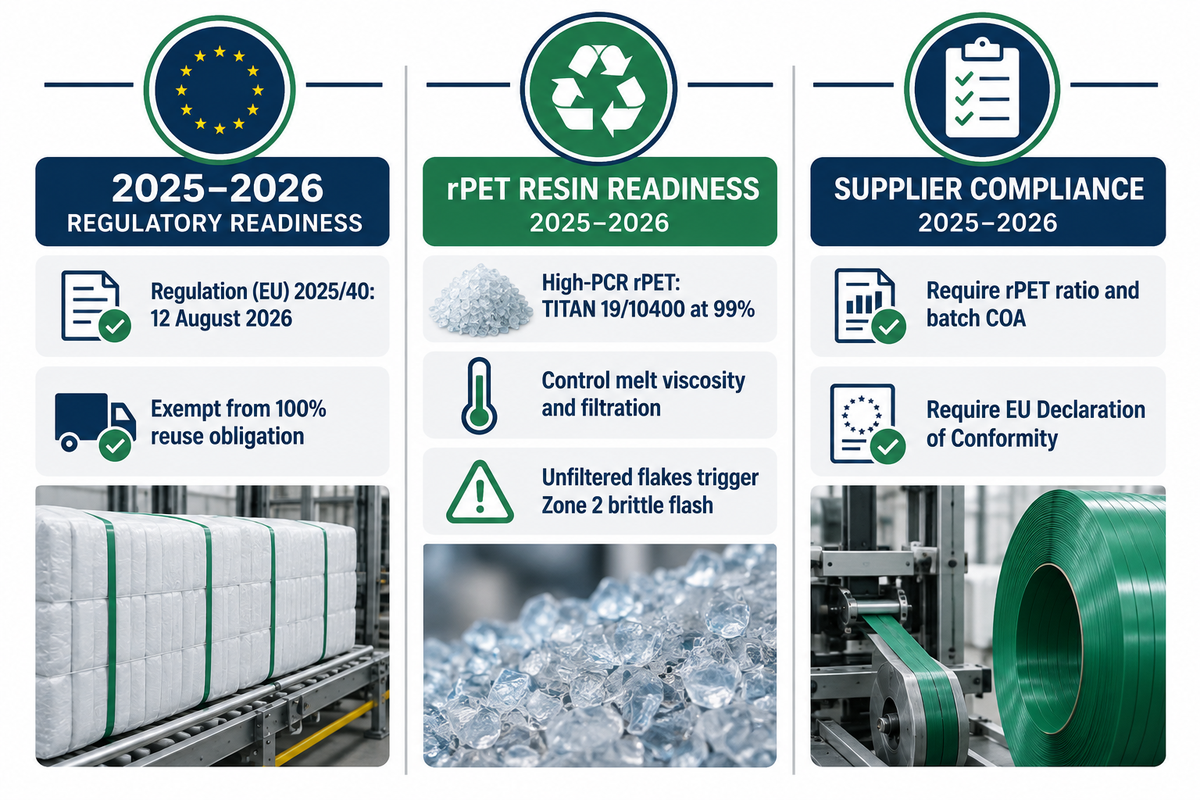
Em 2025–2026, a arqueação de fibras químicas está migrando para fitas com 99% de conteúdo reciclado (como a 19/10400 da TITAN) e para o Regulamento (UE) 2025/40 da União Europeia, aplicável a partir de 12 de agosto de 2026 com isenção da meta de 100% de reutilização para fitas de arquear de transporte. O principal risco operacional não é mais a resistência à tração bruta. É a estabilidade de solda ligada à viscosidade de fusão e os dossiês formais de conformidade. A partir de 12 de agosto de 2026, o Regulamento (UE) 2025/40 substitui a Diretiva de Embalagens de 1994 (94/62/EC) nos Estados-Membros da UE.
Um receio comum entre muitos compradores em 2024 e 2025 era que as regras da UE forçassem as fitas de arquear plásticas de transporte a entrar em circuitos obrigatórios de reutilização. O Portal de Resíduos de Embalagens da UE confirma uma atualização importante. A Comissão adotou uma Decisão Delegada que isenta os operadores que utilizam filmes de envolvimento de paletes e fitas de arquear da obrigação de 100% de reutilização. Essa isenção elimina a ameaça imediata de proibição das fitas de arquear PET extrudadas para enfardamento na Europa.
A arqueação de alto desempenho com alto teor reciclado pós-consumo (PCR) vem ganhando espaço em linhas pesadas de fibras, com a TITAN publicando sua fita de arquear para fibras 19/10400 com 99% de conteúdo reciclado. O PET reciclado ambientalmente responsável entrega desempenho confiável quando as extrusoras controlam a viscosidade de fusão com filtração rigorosa e polimerização no estado sólido. Flocos de garrafa mal secos ou sem filtração adequada causam problemas. Pontos de poliolefina e quedas de viscosidade estreitam a janela de temperatura de solda e provocam rebarbas quebradiças na Zona 2. Em 2026, exija que todos os fornecedores informem a proporção de rPET, a filtração de fusão, o Certificado de Análise (COA) do lote e a Declaração de Conformidade da UE. Para informações sobre os mecanismos da fita PET reciclada, consulte nosso artigo sobre mecânica e reciclagem de fita PET para arqueação reciclada.
Perguntas frequentes (FAQ)
O que significa a sigla PET na arqueação e do que essa fita é feita?
O tereftalato de polietileno (PET) é uma resina termoplástica semicristalina de poliéster, extrudada em rolos industriais de fita de arquear de alta resistência. As fábricas produzem a fita PET para arqueação a partir de poliéster virgem ou de flocos limpos de garrafas PET recicladas estabilizados para manter a viscosidade constante. O estiramento durante a produção da fita de arquear alinha as cadeias poliméricas no sentido longitudinal para proporcionar alta resistência à tração e baixa fluência.
Quais são os principais usos das fitas de arquear PET para fibras químicas?
As fitas de arquear PET para fibras químicas contêm fardos comprimidos de fibra cortada de poliéster, viscose, nylon, acrílico e cabo de filamentos têxteis (tow) após o enfardamento hidráulico. As fábricas utilizam essas fitas para manter os fardos densos compactos durante o empilhamento e o transporte por empilhadeira e navio porta-contêineres. A estrutura de baixo alongamento e a construção inoxidável protegem os fios brancos contra manchas de ferrugem do aço e afrouxamento da fita de arquear.
Qual é a resistência mínima da união da fita exigida para a fita PET para arqueação segundo as normas ASTM D3950 e EN 13394?
Na prática, a qualificação em fábrica busca de 75% a 85% da resistência à ruptura nominal da fita de arquear em emendas soldadas por fricção, em comparação com 60% a 70% em selos para arqueação metálicos crimpados manualmente. As normas ASTM D3950-23 (América do Norte) e BS EN 13394:2001 (Europa) regem os procedimentos formais de ensaio e os valores mínimos contratuais de união da fita para arqueação não metálica.
Os fardos de fibras químicas devem usar fita PET para arqueação lisa ou recartilhada?
As prensas enfardadeiras automáticas de fibras químicas utilizam quase sempre fitas de arquear PET lisas. As fitas lisas também fundem de maneira uniforme em toda a área de sobreposição durante a solda por fricção e deslizam pelas calhas com menos geração de pó e sem enroscar.
Com que frequência os operadores devem limpar a lingueta de solda e a roda de alimentação da fita no cabeçote de arqueação de fardos de fibra?
Sopre a lingueta de solda, as mordentes da bigorna e os dentes da roda de alimentação da fita com ar comprimido seco a cada troca de turno. Desconecte primeiro a energia da ferramenta de arqueação e, em seguida, remova os flocos de PET compactados com uma escova de nylon rígida ou uma tira de retalho de poliéster. Linhas de produção com alto teor de óleo de encimagem exigem jateamentos de ar no meio do turno sempre que as verificações T0-CLN ou T30-REL identificarem marcas de dentes rasas, os testes de descolamento mostrarem brilho na Zona 1 ou ocorrer patinação da roda durante o tensionamento.
A fita PET para arqueação pode ser fornecida em comprimentos pré-cortados para prensas enfardadeiras automáticas de fibra?
Sim, as fábricas de extrusão podem fornecer comprimentos de laço dimensionados para o perímetro do prato da prensa, além das bobinas padrão de 406 mm e bobinas jumbo contínuas para enfardadeiras automáticas.
Como uma fábrica pode verificar um novo lote de fita de arquear PET antes de aprovar o volume de um contêiner fechado?
Antes de liberar um pedido de contêiner, audite o COA do lote do fornecedor quanto às tolerâncias dimensionais, resistência à ruptura, alongamento e desvio lateral ≤5 mm/m em 1 a 2 bobinas de teste de pré-produção. Rode essas bobinas na sua prensa em operação ao longo de todos os cinco pontos de verificação de amostragem, identificando as uniões da fita cortadas na troca de bobina e realizando a inspeção de retorno elástico aos 30 minutos com o Código de Rastreamento de Amostras de União da Fita de 6 Campos. Inspecione por descolamento as cinco zonas de resíduos e aprove o volume somente se houver soldas limpas com arrancamento de polímero.
Planeje um teste prático para a sua linha de produção de enfardamento de fibras
Está auditando quedas de resistência na união da fita soldada por fricção ou homologando uma fonte alternativa de extrusão? Envie a largura, a espessura, o acabamento, a medida do tubete da sua fita de arquear e o modelo do cabeçote da enfardadeira para a nossa equipe de engenharia. Acesse a página de fita PET para arqueação da UD Packaging para consultar as especificações e solicitar bobinas de teste para a sua prensa.
Revisão técnica: Revisado pela equipe de engenharia da UD Packaging.
Referências e fontes
- ASTM International – ASTM D3950-23: Especificação padrão para arqueação não metálica (e métodos de união da fita)
- ASTM International – ASTM D3953-15(2022): Especificação padrão para fita de aço plana para arqueação e selos para arqueação
- Normas Europeias – BS EN 13394:2001 Embalagem – Especificação para fitas de arquear não metálicas sob tensão
- Comissão Europeia (Meio Ambiente) – Resíduos de embalagens: Regulamento (UE) 2025/40 (PPWR) e Decisão Delegada sobre filmes para paletes e fitas de arquear
- National Cotton Council / JCIBPC – Fabricantes aprovados de fita plástica PET para arqueação (7 CFR 1427.5)
- USPTO / Google Patents – US6536336B1: Sistema automático de arqueação de fardos
- USPTO / Google Patents US12397943B2: Dispositivo portátil de arqueação (sensor de contato de solda por fricção)
- TWI Global Materiais termoplásticos e preparação de superfície antes da soldagem por fusão
- Teufelberger Soluções de arqueação de fardos de fibra: referência Kelheim Fibers (PET liso de 19 mm e Mega Jumbo Coils de 4.800 m)
- TITAN Arqueação TITAN para fibras enfardadas (fita de arquear PET 19/10400 e cabeçote VK10)
- Signode PET vs PP: qual fita de arquear usar?
- EAM-Mosca Guia de fita plástica para arqueação: usos, benefícios e custos da fita de arquear PP vs. PET
- SelectPackTech Guia de solução de problemas em máquinas de arquear
- Amass Straps Por que minha arqueação continua falhando durante o transporte? 7 causas + soluções