Hubungi UD Packaging Company

Diperbarui September 2026
Pemecahan masalah tali strapping PET adalah proses menelusuri gangguan hingga langkah pertama yang gagal, sambil mempertahankan bukti pada 7 titik yang mungkin: pengukuran, gulungan tali strapping, jalur pengumpanan, transfer ketegangan, sambungan/alat, antarmuka muatan, dan rute pengiriman. Jangan menyesuaikan apa pun sampai Anda memiliki baseline yang diketahui baik.
Jawaban singkat
Masalah tali strapping PET adalah gangguan, bukan kesimpulan. Catat titik saat siklus pertama kali berubah, bandingkan dengan kondisi yang diketahui baik, dan gunakan hanya satu perubahan terkendali sebagai pemeriksaan awal. Jika keandalan pengukuran atau faktor-faktor yang saling berinteraksi masih belum pasti, biarkan penyebab utama tetap terbuka.
Jika Anda tiba di sini karena tali strapping tidak dapat diumpankan, las gesek terus terbuka, ketegangan berubah dari satu siklus ke siklus berikutnya, atau palet tiba dalam keadaan kendur, panduan ini ditujukan untuk situasi tersebut. Panduan ini bukan pengganti halaman produk atau halaman untuk setiap mesin yang menganggap setiap mesin hanya memiliki satu pengaturan yang benar. Untuk definisi dan bahan, lihat panduan tali strapping PET; panduan tersebut lebih umum, sedangkan panduan ini berfokus pada isolasi kegagalan.
Sebagai alur pembuktian untuk tali strapping plastik PET, panduan pemecahan masalah mesin strapping ini bukan panduan perbaikan umum. Masalah tali strapping PET terjadi selama penegangan, penyambungan, atau penanganan, tetapi tali strapping yang kendur dapat berawal dari metode pengukuran, susunan muatan, atau rute pengiriman. Pelatihan operator yang baik menghilangkan perubahan acak dan waktu henti. Hanya petugas pemeliharaan terlatih yang boleh mengganti komponen aus sesuai prosedur yang disetujui; operator tidak boleh memasuki area berpelindung untuk menelusuri gangguan.
1. Mulai dari titik kegagalan pertama
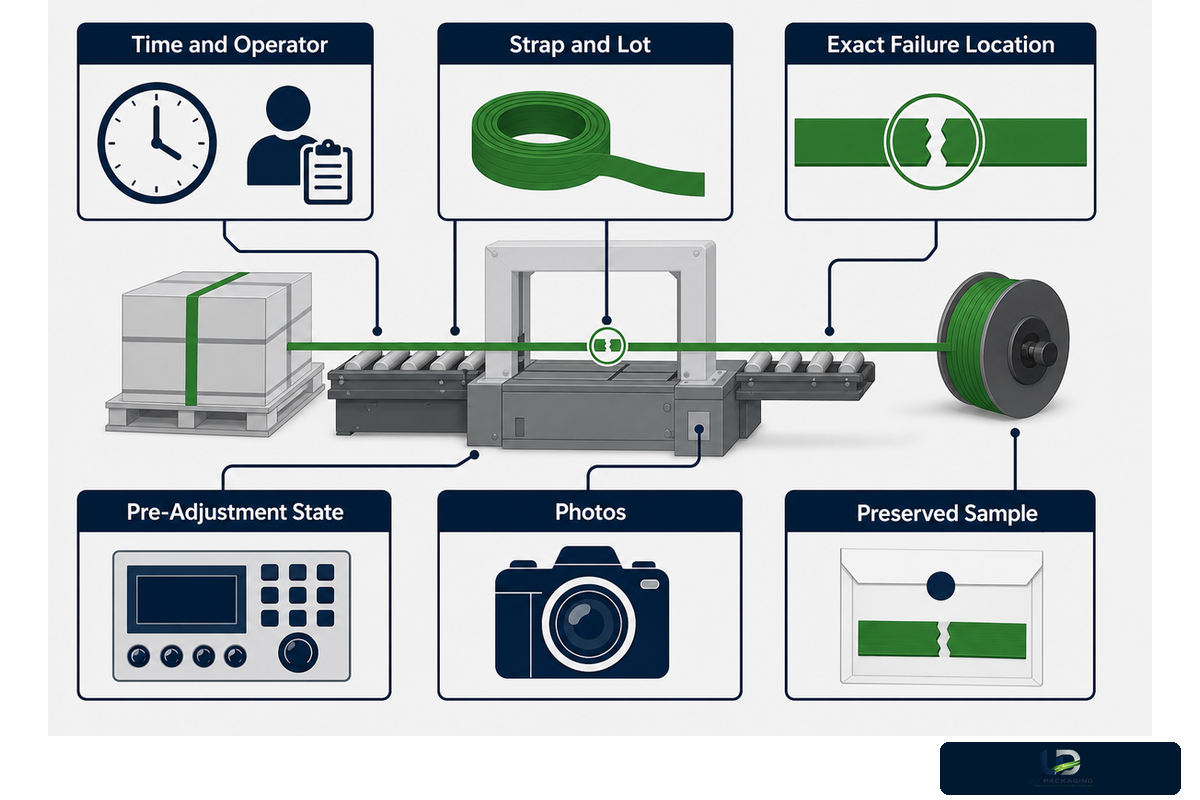
Waktu terbaik untuk mempelajari kegagalan tali strapping PET adalah sebelum ada yang membersihkan kemacetan, mengubah setelan, memotong loop yang gagal, atau memasang gulungan pengganti. Catat perubahan pertama yang dapat Anda lihat dan terus lacak apa yang terjadi jika kemudian muncul gangguan lain. Perubahan pertama sering kali merupakan petunjuk terbaik untuk menentukan alur pembuktian.
Jelaskan kejadian tanpa menyebutkan penyebabnya. “Tali strapping terlipat saat mengenai pintu masuk lengkungan” adalah pengamatan. “Tali strapping buruk” adalah kesimpulan. “Sambungan terbuka saat forklift berbelok untuk pertama kalinya” juga merupakan pengamatan. “Ketegangan tidak cukup” masih merupakan hipotesis. Membedakan keduanya mencegah tim menyesuaikan beberapa variabel berdasarkan dugaan.
Catat sekarang
- Waktu, operator, identitas mesin atau alat
- Label, dimensi, inti gulungan, dan lot tali strapping
- Lokasi persis kemacetan, selip, putus, atau sambungan
- Status panel kontrol sebelum penyesuaian
- Foto gulungan, jalur, sambungan, dan muatan
- Sampel gagal yang masih utuh jika aman
Jangan hilangkan
- Titik asal putus yang sebenarnya
- Permukaan las yang gagal
- Titik pertama penyimpangan pengumpanan
- Kondisi muatan saat terjadi kegagalan
- Variabel yang berubah sebelum masalah mulai muncul
- Apakah masalah mengikuti satu lot tertentu
Keselamatan sangatlah penting dan tidak boleh dikalahkan oleh kebutuhan mengumpulkan bukti. Jika Anda harus memasuki area tertutup untuk mengeluarkan bahan di dekat komponen yang bergerak atau berenergi, atau jika Anda harus melakukan pemeliharaan peralatan, hentikan pekerjaan dan ikuti prosedur pengendalian energi yang disetujui khusus untuk peralatan tersebut. OSHA menyatakan bahwa mesin dapat menyala secara tidak terduga atau melepaskan energi tersimpan, yang dapat menyebabkan cedera parah. HSE juga menyatakan hal yang sama mengenai pemeliharaan peralatan. Sayangnya, artikel ini tidak dapat membantu Anda menentukan prosedur yang berlaku untuk peralatan dan tugas yang sedang Anda kerjakan.
2. Catat baseline yang dapat diulang sebelum penyesuaian
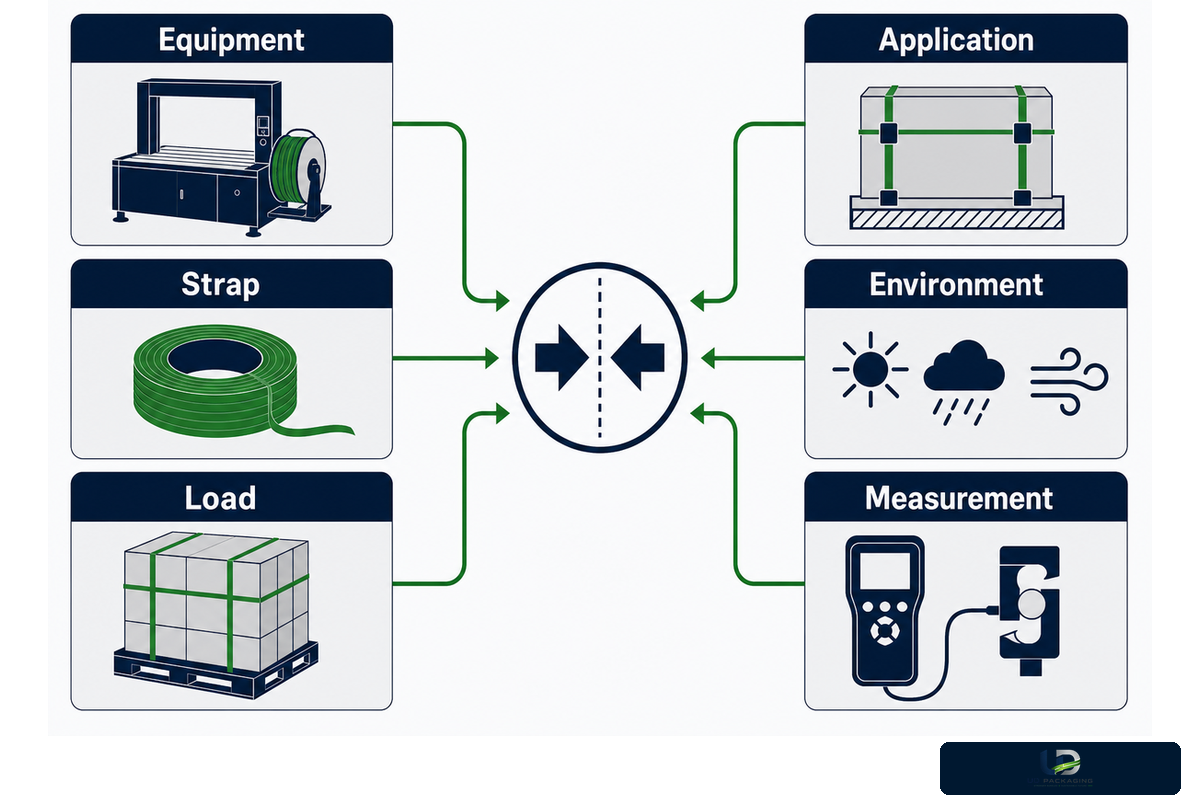
Menetapkan baseline membuat pengukuran berikutnya dapat dibandingkan. Hal ini tidak membuktikan bahwa pengukurannya benar, tetapi mencegah penyimpangan yang tidak dikoreksi pada mesin, bahan, muatan, operator, dan lingkungan. Tempatkan baseline di samping mesin. Ubah baseline hanya jika proses yang disetujui telah diubah.
| Bidang baseline | Yang perlu dicatat | Mengapa hal ini penting |
|---|---|---|
| Peralatan | Model, nomor seri, alat, perangkat lunak/resep jika relevan | Pengaturan dan rentang tali strapping yang kompatibel bersifat khusus untuk setiap model |
| Tali strapping | Grade PET, lebar, ketebalan, jenis permukaan, inti gulungan, pemasok, lot | Mencegah penggantian yang tidak didokumentasikan agar tidak tersembunyi |
| Muatan | Berat, luas tapak, pola susunan, kompresibilitas, sudut, palet | Tali strapping yang sama dapat berperilaku berbeda pada kelompok muatan lain |
| Aplikasi | Posisi tali strapping, jumlah lilitan, pelindung sudut, metode operator | Geometri muatan mengubah daya penahan dan tegangan setempat |
| Lingkungan | Waktu penyimpanan, kondisi suhu/kelembapan, penempatan sementara, dan rute pengiriman | Bahan kemasan dan keterbandingan hasil pengujian dapat berubah sesuai kondisi |
| Pengukuran | Metode, instrumen, status, operator, satuan, dan resolusi | Metode yang berfluktuasi atau bias dapat menciptakan perbedaan palsu |
| Waktu kejadian | Jumlah siklus, stempel waktu, awal munculnya gangguan, serta efek memulai ulang atau memuat ulang | Membedakan kesalahan penyiapan dari penyimpangan yang berkembang selama operasi |
| Kontrol | Gulungan dan kemasan yang diketahui baik, kondisi alat, serta variasi yang diizinkan | Menunjukkan apakah gangguan mengikuti bahan, peralatan, atau muatan |
Pengukuran bukanlah saksi yang sepenuhnya netral. NIST membagi masalah proses pengukuran menjadi keterulangan, reproduktibilitas, stabilitas, kalibrasi, dan ketidakpastian. Jika salah satu operator, alat ukur, perlengkapan penahan, atau geometri menghasilkan hasil berbeda, “perbedaan” tersebut mungkin lebih disebabkan oleh sistem pengukuran daripada tali strapping. Pastikan metodenya sesuai sebelum menggunakan hasil tersebut untuk menentukan pihak yang bertanggung jawab.
Batasan juga diperlukan untuk pengondisian. ASTM D4332-22 melakukan prakondisi terhadap wadah, kemasan, atau komponen pengemasan sebelum pengujian. Standar tersebut tidak menetapkan satu kondisi universal untuk pabrik Anda. Sebaliknya, pelajarannya di sini lebih sederhana: catat kondisi lingkungan dan jangan membandingkan kemasan yang dikondisikan dengan cara berbeda seolah-olah kondisinya identik.
3. Gunakan peta isolasi kegagalan 7 titik
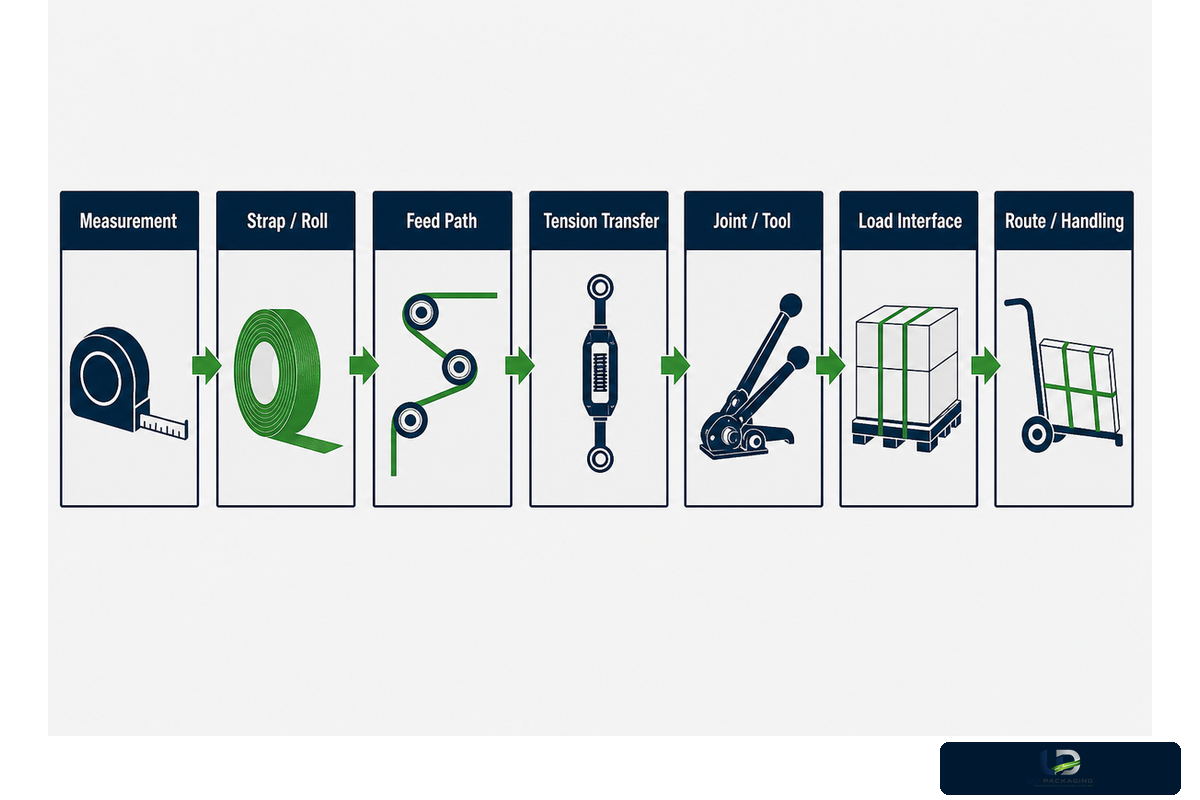
Peta ini merupakan alat pemicu pemeriksaan dan pemberi petunjuk, bukan mesin pembuat kesimpulan. Lakukan pengukuran, lalu nilai gulungan, jalur pengumpanan, transfer ketegangan, sambungan/alat, antarmuka muatan, dan rute pengiriman. Urutannya penting. Urutan ini mencegah gangguan yang jelas otomatis dianggap sebagai keluhan bahan dan menyajikan bukti yang dapat menggugat setiap asumsi awal.
| Titik | Pemeriksaan pertama | Penyebab tandingan | Bukti yang perlu disimpan | Pihak yang kemungkinan bertanggung jawab |
|---|---|---|---|---|
| 1. Pengukuran | Metode, instrumen, pengulangan oleh operator/penyiapan | Bias alat ukur, resolusi, perlengkapan penahan, atau teknik | Hasil pembacaan mentah dan ID metode | QA |
| 2. Tali strapping/gulungan | Label, lot, dimensi, penggulungan, tepi | Inti gulungan/orientasi yang salah atau kerusakan selama penyimpanan | Foto gulungan, sampel, kemasan | QA/pengadaan |
| 3. Jalur pengumpanan | Penyimpangan pertama, pemandu, rol, serpihan | Hambatan gesek, kerusakan, ketidaksejajaran, atau penyumbatan | Titik kemacetan yang ditandai dan hasil gulungan kontrol | Operator/pemeliharaan |
| 4. Transfer ketegangan | Konsistensi siklus dan kontak tali strapping | Selip, keausan, metode, kompresi muatan | Pengaturan beserta hasil yang diamati | Operator/QA |
| 5. Sambungan/alat | Kompatibilitas, permukaan sambungan, kesejajaran, keausan | Kontaminasi, proses, atau pendinginan | Sambungan yang baik dan yang gagal | QA/pemeliharaan |
| 6. Antarmuka muatan | Sudut, susunan, palet, posisi tali strapping | Penurunan susunan, tepi yang memotong, atau geometri muatan yang buruk | Foto muatan sebelum/sesudah | Pengemasan/operasi |
| 7. Rute pengiriman/penanganan | Saat kondisi pertama kali berubah | Benturan, getaran, kompresi, kejadian terkait forklift | Bukti pada titik pemeriksaan dan sepanjang rute pengiriman | Logistik/manajer pabrik |
Gunakan peta ini dalam kedua arah. Jika gulungan kompatibel yang diketahui baik juga gagal pada titik pemandu yang sama, hipotesis mengenai bahan menjadi lebih lemah. Jika satu lot gagal dan kontrol lolos pada mesin, muatan, metode, sistem pengukuran, dan kondisi yang sama, cabang penyelidikan lot/bahan menjadi lebih kuat, tetapi tetap memerlukan sampel yang belum digunakan dan peninjauan oleh pemasok. Persoalan “tali strapping” atau “mesin” biasanya tidak dapat diputuskan berdasarkan satu pengamatan.
Tetapkan batas untuk setiap unsur. Hentikan cabang pengukuran setelah metode cukup diulang untuk mengambil keputusan dan statusnya diketahui. Hentikan cabang gulungan setelah identitas, dimensi, penggulungan, dan kondisinya dipastikan identik dengan baseline yang disetujui. Hentikan cabang mesin sebelum melakukan akses atau perbaikan yang tidak disetujui. Hentikan kesimpulan mengenai bahan jika muatan, kondisi lingkungan, atau rute pengiriman berubah pada saat yang sama. Daftar periksa tanpa aturan penghentian akan terus meluas dan mencakup semua kemungkinan penyebab. Ini bukan cara yang efisien maupun efektif untuk memilih langkah berikutnya.
Pisahkan kekuatan bukti dari urgensi operasional. Contohnya adalah kasus seperti yang ditunjukkan pada baris berikut. Demi keselamatan muatan, lini harus berhenti beroperasi meskipun penyebab utama masalah belum ditentukan. Satu siklus yang berjalan baik dapat menjadi bukti untuk melanjutkan pengamatan, tetapi tidak cukup untuk membuktikan bahwa masalah telah teratasi. Catat keputusan pengendalian sementara, keputusan penyelidikan, dan kesimpulan akhir sebagai tiga hal yang terpisah. Hal ini sangat memudahkan penyerahan tindak lanjut berikutnya.
4. Saat tali strapping PET tidak dapat diumpankan atau mengikuti jalur
Masalah pengumpanan dimulai ketika tali strapping berhenti mengikuti jalurnya, bukan ketika kemacetan diketahui. Telusuri dari gulungan menuju kepala pengikat dan catat lipatan, puntiran, tekukan, selip, atau kontak tepi yang pertama. Bersihkan hanya bagian yang diizinkan oleh prosedur mesin yang disetujui.
- Verifikasi identitas dan orientasi — pastikan jenis PET, dimensi, inti gulungan, arah penggulungan, dan kompatibilitasnya dengan mesin tertentu.
- Periksa gulungan — cari bagian yang kempis, bergeser menyerupai teleskop, tepi yang rusak, paparan kelembapan, atau ujung awal yang berubah bentuk.
- Telusuri jalurnya — periksa hambatan pada dispenser, pemandu, rol, lengkungan atau saluran di bawah palet, serta titik penyimpangan pertama yang tepat.
- Periksa gangguan — cari debu tali strapping, serpihan, film yang terlepas, kerusakan palet, atau bahan kemasan yang masuk ke jalur.
- Bandingkan dengan aman — setelah kembali ke baseline yang disetujui, jalankan gulungan kompatibel yang diketahui baik pada kelompok muatan yang sama.
Jika kedua gulungan gagal di lokasi yang sama persis, berhentilah menganggapnya sebagai masalah perbandingan pemasok. Jalur, pemandu, rol, dispenser, sensor, ekor pemotong, bukaan palet, dan geometri muatan perlu diperiksa. Jika hanya lot yang dicurigai yang gagal dalam batas kondisi stabil, simpan kedua gulungan dan bandingkan lebar, ketebalan, tepi, kekakuan, penggulungan, dan kondisinya menggunakan teknik pengukuran yang sesuai.
Jangan ubah daftar periksa ini menjadi petunjuk perbaikan internal. Dalam operasi pengemasan, perbaikan praktis harus berarti petunjuk perbaikan internal yang disetujui: daftar periksa untuk pemandu yang tidak sejajar atau kegagalan mekanis lain harus berhenti saat prosedur untuk area berpelindung atau pengendalian energi mulai berlaku. Batas model, titik akses, fungsi pembersihan kemacetan, elemen pemanas, dan urutan pengaturan ulang yang aman berbeda-beda. Batas model, titik akses, dan urutan pengaturan ulang yang aman juga berbeda ketika stretch film, pelindung sudut, penyegelan karton, kemasan pelindung, atau tali strapping polipropilena memasuki jalur; polipropilena tidak dapat saling menggantikan dengan PET. Panduan mesin strapping umum dapat menjelaskan kategori mesin; manual OEM dan tim pemeliharaan terlatih Anda yang menentukan tindakan. Manual OEM dan tim pemeliharaan terlatih harus menggunakan panduan mesin strapping untuk memeriksa lebar tali strapping, ujung tali strapping, pengumpanan tali strapping, dan kualitas tali strapping sebelum menyatakan bahwa masalah umum pada lini pengemasan merupakan kegagalan bahan.
5. Saat ketegangan terlalu rendah, terlalu tinggi, atau tidak konsisten
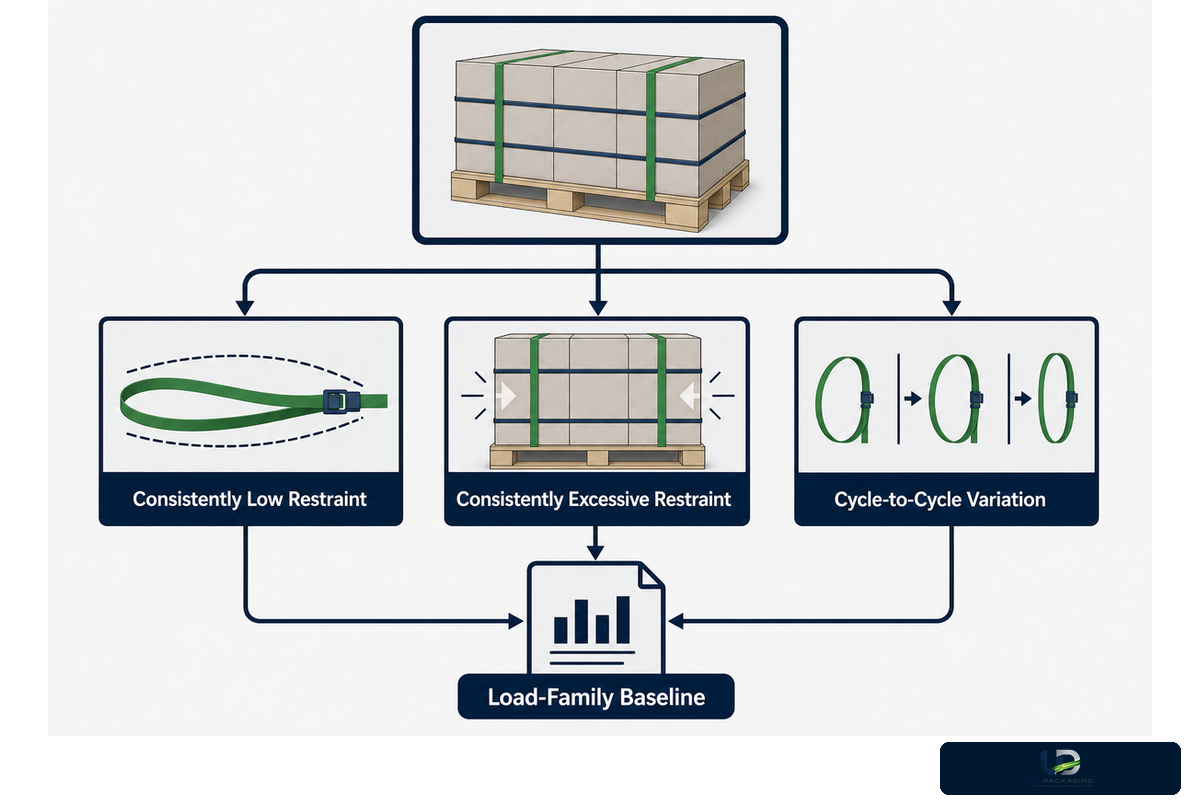
Gangguan ketegangan dapat berasal dari tahap sebelum, selama, atau setelah alat menarik tali strapping. Pengaturan yang ditampilkan adalah input, bukan bukti adanya gaya pada kemasan, dan loop yang kencang bukan bukti bahwa daya penahan tetap terjaga. Catat siklus berulang dan perhatikan perubahan kondisinya.
Mulailah dengan membedakan tiga gangguan:
- Daya penahan selalu rendah: setiap siklus pada muatan yang sama terasa atau terukur di bawah baseline yang disetujui.
- Daya penahan selalu berlebihan: karton penyok, sudut berubah bentuk, baki retak, atau tali strapping menekan masuk ke dalam kemasan.
- Variasi antarsiklus: penyiapan terdokumentasi yang sama secara bergantian menghasilkan kondisi yang dapat diterima dan kondisi kendur, rusak, atau selip.
Untuk memecahkan masalah hasil yang selalu tinggi atau rendah, cari masalah pada kompatibilitas tali strapping, permukaan kontak yang keras/licin, kompresibilitas muatan, posisi tali strapping, teknik operator, dan rentang yang dinyatakan produsen. Untuk masalah variasi, periksa keterulangan: kondisi roda pengumpan/rahang penjepit, selip tali strapping, perubahan geometri kontak, tumpang tindih yang tidak konsisten, kondisi sensor, urutan kerja operator, dan metode pengukuran. Jika muatan berubah selama siklus berikutnya, perbandingan tersebut tidak lagi hanya membandingkan ketegangan.
Untuk bukti penegangan, catat mode/pengaturan penegangan bersama siklus alat yang diamati dan/atau sambungan yang dihasilkan serta perlakuan alat setelah proses. Penegangan kedua hanya diperlukan jika tali strapping, tumpang tindih, muatan, dan metodenya sama. Bukti ini lebih membantu QA daripada foto kenop pengaturan dan dapat membedakan penegangan yang stabil dari masalah pengukuran atau antarmuka muatan.
Jangan mencoba “memperbaiki” kiriman yang kendur dengan menyesuaikan ketegangan ke tingkat sembarang yang tampak lebih baik. Ketegangan berlebih memberikan muatan terlalu besar pada sambungan, dapat merusak muatan, dan tetap membiarkan penyebab utama tidak tertangani. Demikian pula, pengaturan yang rendah dan aman bagi karton belum tentu memadai jika susunannya turun. Keputusan yang benar berkaitan dengan kelompok muatan dan rute pengiriman, bukan dengan satu nilai PET universal. Lihat panduan tensioner strapping untuk kategori alat dan panduan alat strapping untuk konteks peralatan yang lebih lengkap.
Ketika operator mengatakan “ketegangannya berubah,” tanyakan hal mana yang berubah: pengaturan yang ditampilkan, suara tarikan, durasi tarikan, gaya yang terukur, pemanjangan tali strapping, perubahan pada karton, kondisi sambungan, atau perubahan setelah menunggu. Hal-hal tersebut tidak dapat dipertukarkan. Menyebutkan perubahan yang Anda amati membantu tim pemeliharaan mengenali nilai kontrol sementara QA menjelaskan hasil pada kemasan. Hal ini juga menunjukkan kapan alat tetap sama tetapi antarmuka muatannya tidak konsisten.
Gunakan satu baseline kelompok muatan, bukan satu resep untuk seluruh pabrik. Gunakan baseline kelompok muatan tersebut sebagai pengganti resep seluruh pabrik untuk membandingkan konsistensi ketegangan tali strapping, hasil ketegangan tali strapping, penyesuaian ketegangan, muatan berat, setiap aplikasi tertentu, keamanan muatan, stabilitas muatan, barang rusak, titik terlemah, dan kondisi pengemasan industri. Label tali strapping dapat sama untuk bundel karton yang dapat dimampatkan, produk bertepi tajam, dan bundel kaku. Dengan mempertimbangkan hal tersebut, baseline yang disetujui harus mencantumkan identitas muatan dan posisi tali strapping. Jika suatu kelompok muatan tidak dapat distabilkan, anggap hasil tersebut sebagai pengembangan aplikasi, bukan pemecahan masalah mesin.
6. Saat seal strapping atau las gesek lemah
Sebelum mengubah pengaturan las dan ketegangan, pastikan Anda menyimpan sambungan yang lemah. Sambungan dapat terbuka akibat tali strapping atau metode penyambungan yang tidak kompatibel, kontaminasi, tumpang tindih yang buruk, ketidaksejajaran, input proses yang kurang atau berlebihan, pendinginan yang tidak memadai, komponen kontak yang aus, dan ketegangan yang memberi muatan pada sambungan di luar rentang proses yang dapat diterima.
Tempatkan sambungan yang baik dan dibuat sesuai baseline yang disetujui di samping sambungan yang gagal. Catat lokasi kegagalannya. Apakah sambungan gagal di bagian dalam? Apakah tali strapping gagal? Apakah tumpang tindih bergeser atau tali strapping gagal di lokasi lain? Tampilan merupakan pengujian kekuatan kualitatif, tetapi juga membantu memfokuskan pemeriksaan terkendali berikutnya dan mencegah semua kegagalan dikelompokkan sebagai las yang buruk.
Periksa dalam batas proses yang disetujui
- Kompatibilitas tali strapping dan metode penyambungan
- Lebar, ketebalan, dan posisi tumpang tindih
- Permukaan kontak yang bersih dan kering
- Kesejajaran dan kondisi keausan yang terlihat
- Kondisi las/seal strapping dan pendinginan yang terdokumentasi
- Sampel sambungan berulang dan kegagalan yang disimpan
Jangan berasumsi bahwa
- Ketegangan yang lebih tinggi memperkuat sambungan
- Satu las yang tampak baik membuktikan konsistensi
- Satu suhu atau durasi sesuai untuk setiap alat
- Sambungan yang gagal selalu berarti tali strapping buruk
- Sambungan yang lolos membuktikan stabilitas rute pengiriman
- Pemeriksaan visual menggantikan pengujian yang diwajibkan
ASTM D3950-23 mendefinisikan tali strapping nonlogam dan metode penyambungan untuk menutup, memperkuat, membundel, menyatukan muatan, dan memaletkan, serta sifat dan sambungan yang relevan. Standar ini memungkinkan tim membahas bukti mengenai tali strapping dan sambungan secara akurat. Standar ini bukan panduan pemecahan masalah untuk peralatan Anda. Panduan pemecahan masalah ini menyerahkan pemeliharaan peralatan kepada prosedur yang disetujui: seal strapping yang lemah, tali strapping putus, malafungsi, gangguan kelistrikan, peringatan panas berlebih, komponen bergerak, langkah pelumasan atau pemeriksaan komponen aus, pemeliharaan preventif, pemeliharaan pencegahan, dan pemeliharaan mesin strapping memerlukan rencana pemeliharaan yang menetapkan pengoperasian yang benar, masa pakai, penggantian bahan habis pakai, dan biaya penggantian. Untuk keterangan lebih lanjut mengenai jenis kerangka pembuktian ini, lihat panduan kekuatan sambungan tali strapping.
7. Saat tali strapping putus, terbelah, atau berjumbai
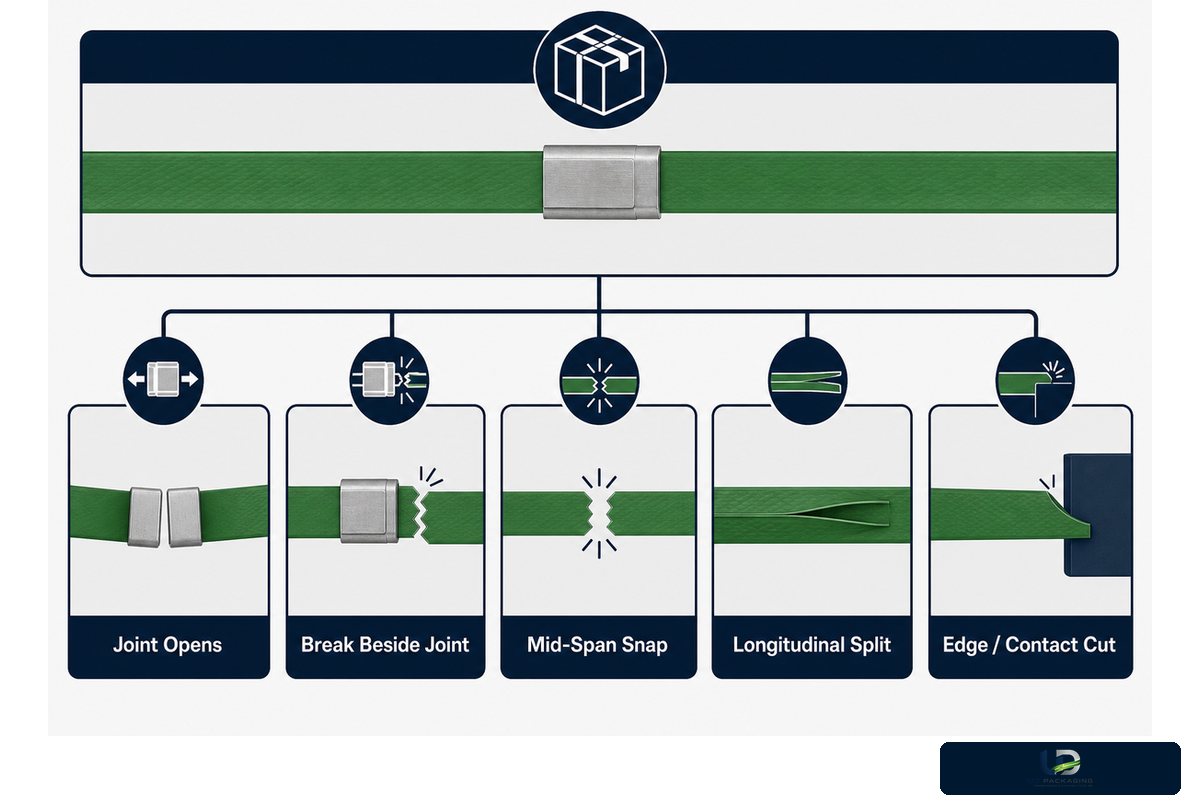
“Tali strapping putus” menyembunyikan informasi paling penting: bagaimana dan di mana kegagalan terjadi. Biarkan loop yang putus pada posisinya dan catat orientasinya pada muatan sebelum membahas kekuatan putus. Beberapa titik kontak dapat mengalahkan tali strapping yang lebih kuat selama mekanisme kegagalan utama tetap dibiarkan pada tempatnya.
| Titik asal kegagalan | Pertanyaan pertama | Bukti yang mengubah arah penyelidikan |
|---|---|---|
| Sambungan terbuka | Kompatibilitas, tumpang tindih, kontaminasi, proses, pendinginan, atau keausan? | Kegagalan yang sama pada berbagai lot dalam satu kondisi alat |
| Putus di samping sambungan | Panas/tegangan setempat, kesejajaran, takik, atau input proses berlebih? | Lokasi kegagalan berpindah ketika kondisi sambungan/alat berubah |
| Putus di bagian tengah | Kerusakan, muatan berlebih, benturan, lipatan sebelumnya, atau kondisi lot? | Titik asal yang jelas terlihat pada sampel yang disimpan |
| Belahan memanjang | Kerusakan tepi, kontak dengan pemandu, penggulungan, atau kondisi sampel? | Belahan berulang dari jalur/titik kontak yang sama |
| Sayatan akibat tepi/kontak | Sudut tajam, permukaan abrasif, pemandu rusak, atau pelindung tidak terpasang? | Lot yang berbeda gagal pada geometri muatan yang identik |
Peninjauan spesifikasi baru perlu dipertimbangkan setelah bukti yang disajikan menunjukkan kaitan tertentu dengan kompatibilitas, lot, dimensi, jenis permukaan, atau kinerja yang diperlukan. Evaluasi tali strapping PET dibandingkan PP atau tali strapping PET dibandingkan tali strapping besi tepat dilakukan ketika kelompok bahan perlu dipertimbangkan. Kedua perbandingan tersebut tidak akan memperbaiki pemandu yang rusak atau menghilangkan tepi tajam pada muatan.
8. Saat muatan berangkat dalam keadaan kencang tetapi tiba dalam keadaan kendur
Paket yang melewati mesin strapping masih dapat mengalami perubahan selama penempatan sementara, pemindahan dengan forklift, pemuatan ke trailer, paparan getaran, benturan, kompresi, serta paparan suhu dan kelembapan. Hilangnya kekencangan setelah pengiriman merupakan masalah yang berkaitan dengan waktu dan rute pengiriman. Tentukan kapan sistem penahan berubah, bukan menganggap foto di tujuan sebagai penyebabnya.
Buat linimasa bukti sederhana: segera setelah aplikasi, setelah interval penempatan sementara yang normal, setelah penanganan internal, saat pengiriman, dan setelah pengangkutan atau pengujian yang representatif. Pada setiap titik pemeriksaan, catat posisi tali strapping dan kondisi sambungan, tinggi dan geometri muatan, kontak dengan sudut atau tepi, kompresi karton yang terlihat, kondisi palet, serta setiap kejadian selama penanganan. Gunakan sudut pengambilan gambar dan tanda referensi yang sama agar pergerakan terlihat jelas.
Beberapa kemungkinan penyebab yang umum meliputi:
- Muatan turun atau kemasan karton bergelombang terkompresi, sementara panjang tali strapping hampir tidak berubah.
- Tali strapping bergeser ke bagian kemasan dengan keliling lebih kecil atau terlepas dari pelindung sudut.
- Sambungan tergelincir atau titik kerusakan setempat membesar selama penanganan.
- Geometri palet atau tumpukan berubah sehingga menimbulkan kelonggaran pada salah satu sisi.
- Benturan atau getaran mengubah muatan secara terpisah dari siklus awal mesin.
- Paket dengan kondisi lingkungan yang berbeda dibandingkan seolah-olah kondisi awalnya sama.
ISTA mengklasifikasikan pengujian penyaringan mulai dari simulasi umum hingga simulasi yang ditingkatkan berdasarkan kondisi distribusi dan hasil yang dituju. Pemilihan pengujian merupakan keputusan rekayasa pengemasan, dan komentar samar bahwa “lulus uji getaran” tidak dapat menjadi dasar keputusan tersebut. Sebuah makalah tentang pengemasan yang dipublikasikan oleh RIT memandang pengemasan, penyusunan di atas palet, sistem penahan, dan pergerakan dalam proses distribusi sebagai satu sistem. Gunakan rute pengiriman yang representatif atau prosedur yang memadai, bukan menjadikan satu pemeriksaan di sisi stasiun sebagai jaminan untuk seluruh rute pengiriman.
Pemeriksaan kontrafaktual
Paket yang terbukti baik dan tetap stabil di Rute A tetapi mengendur di Rute B lebih kuat menunjukkan adanya interaksi antara rute pengiriman dan muatan. Perubahan yang hanya terjadi pada lot yang dicurigai dalam rute pengiriman dan batasan paket terkontrol yang sama merupakan alasan untuk menyimpan kedua sampel guna peninjauan material.
9. Lakukan uji coba penyaringan terkontrol dan eskalasikan dengan bukti
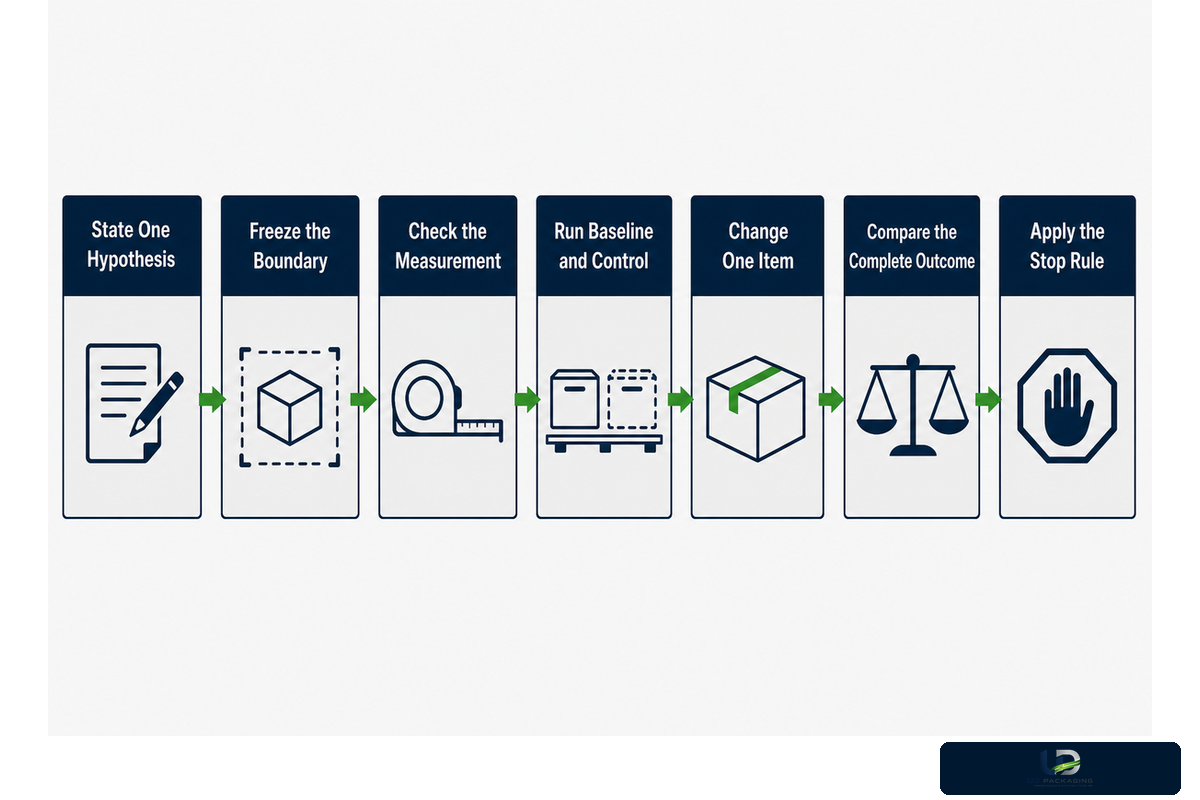
Pengujian satu faktor hanyalah penyaringan awal. NIST memperingatkan bahwa pengujian satu faktor pada satu waktu tidak mengungkap interaksi. Hasil yang keliru masih dapat diperoleh akibat interaksi antara tali strapping, pengaturan, kelenturan muatan, lingkungan, pembentukan sambungan, penanganan, dan metode pengukuran.
“Eksperimen OFAT membuat kita tidak mengetahui interaksi antar faktor.”
Kartu uji coba penyaringan dengan satu perubahan
- Nyatakan satu hipotesis — misalnya, “kegagalan mengikuti gulungan/lot ini,” bukan “tali strapping ini buruk.”
- Tetapkan batasan — gunakan mesin yang disetujui, kelompok muatan, posisi tali strapping, metode operator, lingkungan, dan pengaturan dasar yang sama.
- Periksa pengukuran — catat metode, status instrumen, satuan, resolusi, operator, dan keterulangan sebelum menggunakan hasilnya.
- Jalankan kondisi dasar dan kontrol — catat hasil berulang dengan kondisi yang terbukti baik dan simpan sampelnya.
- Ubah satu hal — gulungan, kondisi kebersihan, kondisi pemandu, posisi, atau pengaturan yang terdokumentasi; jangan pernah menyembunyikan perubahan kedua.
- Bandingkan hasil secara menyeluruh — pengumpanan, bukti ketegangan, sambungan, pemotongan, kerusakan muatan, dan kondisi setelah penanganan.
- Terapkan aturan penghentian — jangan tetapkan akar penyebab jika hasilnya tidak berulang, pengukurannya tidak pasti, atau faktor lain mengubah respons.
Di luar penyaringan ini, interaksi dapat ditelusuri jika masuk akal. Beberapa situasi memerlukan rencana multifaktor yang terstruktur dan metode pengujian yang sesuai, serta penetapan dasar penerimaan. Kartu ini dirancang untuk menghentikan penyesuaian acak dan menghasilkan petunjuk yang berguna; kartu ini tidak dirancang untuk mengubah pemecahan masalah di area produksi menjadi kesimpulan laboratorium tanpa dukungan.
Paket bukti untuk eskalasi kepada pemasok
Berikan informasi yang cukup untuk mereproduksi permasalahan: model dan nomor seri mesin/alat strapping, material dan dimensi tali strapping, pemasok dan lot, kondisi inti gulungan / core karton dan gulungan, pengaturan yang terdokumentasi, susunan muatan dan posisi tali strapping, kondisi lingkungan dan rute pengiriman, metode pengukuran, sampel yang baik dan gagal, foto/video dengan cap waktu, riwayat awal kemunculan/perubahan, status pemeliharaan, dan hasil penyaringan terkontrol.
Identifikasi hal yang dapat dibuktikan secara meyakinkan oleh setiap berkas. Foto gulungan tidak membuktikan kekuatan tarik; foto tersebut membuktikan keadaan label dan kondisi gulungan. Foto panel kontrol membuktikan keadaan data yang ditampilkan; foto tersebut tidak membuktikan gaya yang diterapkan pada paket. Foto sambungan tidak membuktikan kekuatan sambungan; foto tersebut tidak membuktikan keadaan sambungan. Foto di tujuan tidak membuktikan mekanisme perubahan; foto tersebut membuktikan keadaan dan waktu perubahan. Hal ini mencegah banyaknya lampiran menimbulkan keyakinan semu bagi peninjau.
Sertakan hasil negatif. Sertakan hasil negatif dalam pemeriksaan rutin tali strapping pada setiap giliran kerja: penghentian operasi, waktu henti yang mahal, pergantian giliran kerja, sinar matahari langsung, kondisi penyimpanan, dan perpindahan antar-rute harus menjadi masukan bagi pemeliharaan terstruktur dan rantai pasok yang andal. Jika pembersihan tidak mengatasi masalah, jika operator kedua dapat mereproduksinya, jika gulungan kontrol juga macet, atau jika paket tetap stabil selama seluruh proses penempatan sementara tetapi mengendur setelah satu segmen rute pengiriman, pengamatan ini menyingkirkan sejumlah cabang dari iterasi berikutnya. Hasil negatif sangat berguna bagi pemasok karena mengurangi pertanyaan berulang dan membantu membedakan peninjauan kompatibilitas dari permintaan servis mesin. Hasil negatif sangat berguna bagi pemasok karena praktik terbaik yang terdokumentasi mengurangi pertanyaan berulang, mendukung pengemasan yang efisien dan efisiensi operasional, menjaga kepercayaan pelanggan, serta memisahkan peninjauan kompatibilitas dari permintaan servis mesin tanpa mengklaim bahwa suatu tugas selalu memperpanjang usia pakai peralatan.
| Kategori bukti / indikasi | Penanggung jawab berikutnya | Jangan tutup kasus sebelum |
|---|---|---|
| Kesenjangan dalam prosedur, pemasangan jalur tali strapping, pemuatan, atau pencatatan | Ketua operator | Metode yang disetujui dapat diulangi di bawah pengawasan |
| Ketidakjelasan pengukuran, sampel, atau kriteria penerimaan | QA/insinyur pengemasan | Metode dan aturan pengambilan keputusan sesuai dengan tujuannya |
| Kondisi jalur, penjepit, las, pemotong, atau mesin | Teknisi pemeliharaan terlatih/layanan OEM | Pekerjaan dan verifikasi khusus model diselesaikan dengan aman |
| Kompatibilitas, penggantian yang tidak terdokumentasi, atau perbedaan lot | Tim pengadaan dan QA pemasok | Kedua sampel dan pembanding yang stabil telah ditinjau |
| Susunan muatan, rute pengiriman, atau faktor interaksi yang belum terselesaikan | Manajer pabrik/logistik/teknik | Risiko, cakupan pengujian, dan kewenangan pelepasan telah disepakati |
| Identitas atau kondisi yang terlihat pada tali strapping/gulungan | QA dan pengadaan | Label, lot, sampel, dan kontrol yang stabil telah disimpan |
| Sampel sambungan dan bukti proses penyambungan | QA dan pemeliharaan | Asal kegagalan dan batas proses khusus model telah ditinjau |
| Linimasa rute pengiriman dan perubahan pada titik pemeriksaan | Tim logistik dan rekayasa pengemasan | Kondisi distribusi yang representatif dan hasil yang dituju telah ditetapkan |
| Ketidaksesuaian kondisi lingkungan | QA dan rekayasa pengemasan | Keadaan pengondisian telah dicatat dan perbandingan dinyatakan valid |
Jika bukti saat ini mengarah pada pertanyaan tentang material atau spesifikasi, silakan tinjau opsi spesifikasi tali strapping PET untuk pengemasan. Halaman komersial memuat ukuran, konfigurasi, dan formulir pertanyaan; halaman ini memuat alur pemecahan masalah. Anda juga dapat meninjau panduan kit tali strapping PET jika masalahnya menyangkut kompatibilitas komponen, bukan material tali strapping itu sendiri.
Memerlukan peninjauan pemasok berdasarkan bukti kegagalan yang nyata?
Kirimkan detail mesin, tali strapping, muatan, sambungan, rute pengiriman, dan perbandingan secara bersamaan. Tim UD Packaging kemudian dapat meninjau cabang permasalahan material/spesifikasi tanpa menebak kondisi mesin atau aplikasi, serta mengidentifikasi pertanyaan yang menjadi tanggung jawab pemasok, tim pemeliharaan, QA, atau insinyur pengemasan.
Bagikan paket bukti AndaUntuk latar belakang perusahaan dan konteks manufaktur, lihat Tentang UD Packaging.
10. Pertanyaan yang sering diajukan
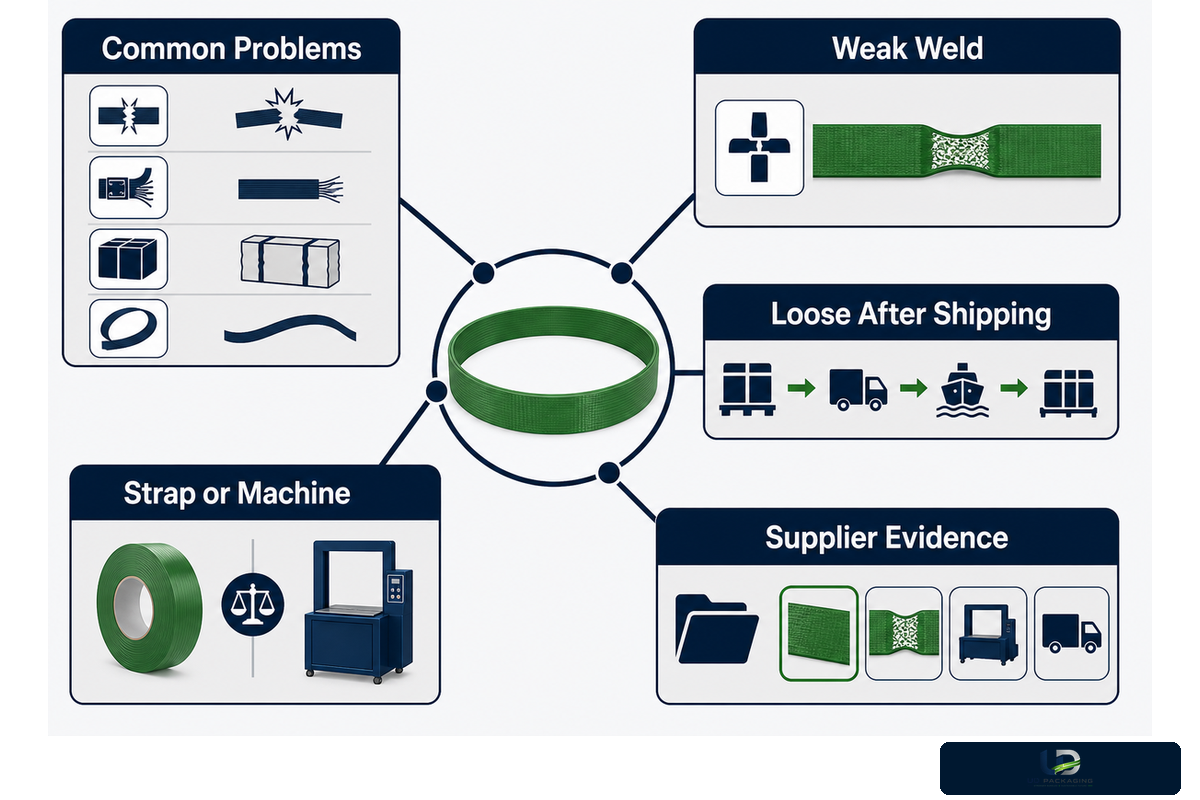
Jawaban berikut membahas pertanyaan yang paling sering diajukan pembeli dan operator. Semuanya menerapkan aturan yang sama: uraikan kegagalan, simpan bukti pertama, dan lakukan perbandingan dalam batasan yang stabil. Jika pekerjaan memasuki area berpagar pengaman atau area yang terpapar energi tersimpan, hentikan pekerjaan dan ikuti prosedur lokasi serta mesin yang berlaku.
Apa saja masalah tali strapping PET untuk pengemasan yang paling umum?
Kegagalan umum meliputi pengumpanan atau penelusuran jalur yang buruk, ketegangan rendah atau tidak konsisten, sambungan las gesek yang lemah atau bervariasi, pemotongan kasar atau tidak tuntas, sambungan terbuka, putus di bagian tengah bentang, belahan memanjang, kerusakan tepi, karton penyok, dan tali strapping yang kendur setelah penanganan. Tidak adanya kegagalan tidak menunjukkan penyebabnya. Catat tahap pertama yang gagal, simpan tali strapping dan sambungan, lalu periksa pengukuran (panjang & lebar), gulungan, jalur, transfer ketegangan, alat strapping, muatan, dan rute pengiriman.
Bagaimana cara memperbaiki sambungan las gesek yang lemah atau tidak konsisten?
Simpan sambungan yang gagal, lalu catat lot tali strapping, lebar, ketebalan, identitas mesin/alat strapping, dan pengaturan penyesuaian. Minta personel terlatih memeriksa keselarasan dan komponen aus. Hindari batas universal untuk waktu pengelasan, suhu, dan pendinginan karena alat strapping, konstruksi tali strapping, dan kondisi sangat bervariasi.
Mengapa tali strapping PET mengendur setelah pengiriman?
Muatan dapat turun dan terkompresi, berubah geometri atau ukurannya, menyebabkan tali strapping bergeser ke keliling yang lebih kecil, mengalami kerusakan akibat tepi, sambungannya tergelincir, atau penanganan selama rute pengiriman dapat mengubah posisi paket. Bandingkan bukti dengan cap waktu saat pengepakan, penempatan sementara, penanganan internal, dan setelah melewati rute pengiriman yang representatif. Catat kondisi lingkungan. Satu foto yang menunjukkan kondisi akhir tidak dapat mengidentifikasi tempat dan waktu sistem penahan kehilangan kekencangannya.
Bagaimana cara mengetahui apakah kegagalan berasal dari tali strapping atau mesin strapping?
Setelah memastikan metode pengukuran stabil, pasang gulungan yang terbukti baik pada mesin yang disetujui. Jika kedua gulungan gagal di lokasi yang sama pada jalur atau titik alat strapping yang identik, termasuk gulungan yang terbukti baik, kemungkinan masalahnya terletak pada peralatan/proses. Jika satu lot terus-menerus gagal sementara kontrol lolos pada mesin, muatan, lingkungan, dan metode yang sama, simpan kedua gulungan untuk ditinjau pemasok. Hasil ini masih merupakan hasil penyaringan jika faktor lain kemungkinan saling berinteraksi.
Bukti apa yang harus saya kirimkan kepada pemasok tali strapping PET?
Kirimkan model dan nomor seri mesin atau alat strapping, material tali strapping, lebar, ketebalan, jenis permukaan akhir, inti gulungan / core karton, pemasok dan lot, foto gulungan/pengumpanan/sambungan, sampel yang gagal, satu siklus yang berhasil dan satu siklus yang gagal, pengaturan terkini yang terdokumentasi, dimensi muatan dan posisi tali strapping, kondisi lingkungan dan rute pengiriman, metode pengukuran, riwayat awal kemunculan masalah, status pemeliharaan, serta perbandingan terkontrol. Informasi ini memungkinkan pemasok menjawab pertanyaan terkait lot, proses, pengukuran, dan aplikasi.
Referensi & sumber: Batasan metode
Sumber publik digunakan untuk menetapkan batasan metode, pengukuran, pengondisian, keselamatan, dan pengujian rute pengiriman. Panduan ini tidak mereproduksi standar berbayar ataupun menggantikan manual OEM yang memuat petunjuk pengoperasian mesin. Panduan ini tidak menetapkan prosedur pemeliharaan untuk mesin tertentu ataupun menyertifikasi paket untuk suatu rute pengiriman. Kartu operasional yang transparan merupakan sintesis editorial yang dikembangkan berdasarkan prosedur lokasi dan kriteria penerimaan yang telah disetujui.
- ASTM D3950-23, Spesifikasi Standar untuk Tali Strapping Nonlogam (dan Metode Penyambungan)
- ASTM D4332-22, Pengondisian Wadah, Paket, atau Komponen Pengemasan untuk Pengujian
- OSHA, Pengendalian Energi Berbahaya (Penguncian/Penandaan)
- HSE, Pemeliharaan Peralatan Kerja
- ISTA, Prosedur Pengujian
- Journal of Applied Packaging Research, Metode Pengamanan Muatan dan Pengemasan
- NIST/SEMATECH, Satu Faktor pada Satu Waktu dan Batas Interaksi
- NIST/SEMATECH, Proses Pengukuran
Kesimpulan akhir
Jangan terlebih dahulu bertanya, “Apakah tali strapping ini buruk?” Tanyakan tahap mana yang gagal, apakah hasil pengukuran dapat dipercaya, apa yang tetap konstan, bukti apa yang dapat menyangkal hipotesis utama, dan siapa yang bertanggung jawab atas keputusan aman berikutnya.