Hubungi UD Packaging Company

Diperbarui Agustus 2026 · Oleh XCX
Kekuatan sambungan strapping adalah gaya puncak yang mampu ditahan oleh sambungan tali strapping yang telah dibuat berdasarkan metode pengujian yang ditetapkan. Nilai ini bukan kekuatan putus tali strapping tanpa sambungan. Efisiensi sambungan sama dengan gaya puncak sambungan dibagi gaya puncak tali strapping tanpa sambungan, lalu dikalikan 100. Catat material, metode penyambungan, pengaturan alat strapping, pengondisian, geometri spesimen, dan lokasi kegagalan sebelum membandingkan hasil.
Persentase saja tidak cukup untuk menyetujui suatu metode penyambungan. Pembilang dan penyebut harus berasal dari spesimen teridentifikasi yang diuji dengan dasar yang sebanding, dan hasilnya harus disertai lokasi kegagalan. Tanpa konteks tersebut, angka yang tinggi dapat menyembunyikan pergeseran tali strapping, masalah penjepitan, pengondisian yang berbeda-beda, atau pengaturan alat strapping yang tidak sesuai.
Panduan ini menjelaskan pengujian yang dapat diulang, perhitungan yang transparan, diagnosis kegagalan, dan catatan yang perlu diminta pembeli. Panduan ini tidak menetapkan persentase kelulusan universal, beban kerja aman, jumlah sampel, atau hasil produk UD Packaging. Keputusan tersebut harus ditetapkan dalam rencana pengujian tertulis untuk tali strapping, metode penyambungan, alat strapping, kemasan, dan rute distribusi yang sebenarnya.
Batas cakupan pencarian: “Joint strength food,” “joggle lap joint,” dan “plug joint” merujuk pada pertanyaan berbeda tentang makanan, pelat logam, atau pengerjaan kayu. “Joint health” merupakan istilah medis dan juga berada di luar panduan ini. Dalam panduan ini, “sambungan tali strapping” berarti metode penyambungan untuk pengemasan industri.
Spesifikasi Ringkas: isi hasil yang dapat dibandingkan
- Gaya puncak setiap spesimen dengan sambungan lengkap, beserta satuannya.
- Gaya puncak spesimen pembanding tanpa sambungan, dengan satuan yang sama.
- Perhitungan efisiensi sambungan dengan tetap mencantumkan kedua gaya mentah.
- Identitas, lot, lebar, ketebalan, permukaan, dan persiapan tali strapping.
- Jenis metode penyambungan, identitas alat strapping, pengaturan, kondisi, serta operator atau stasiun.
- Suhu pengondisian, kelembapan relatif, durasi, dan paparan sebelumnya.
- Geometri spesimen, susunan penjepit, arah penarikan, laju, dan catatan mesin.
- Lokasi kegagalan, foto atau pengamatan, keputusan, dan pemicu pengujian ulang.
Apa yang Sebenarnya Diukur oleh Kekuatan Sambungan Strapping
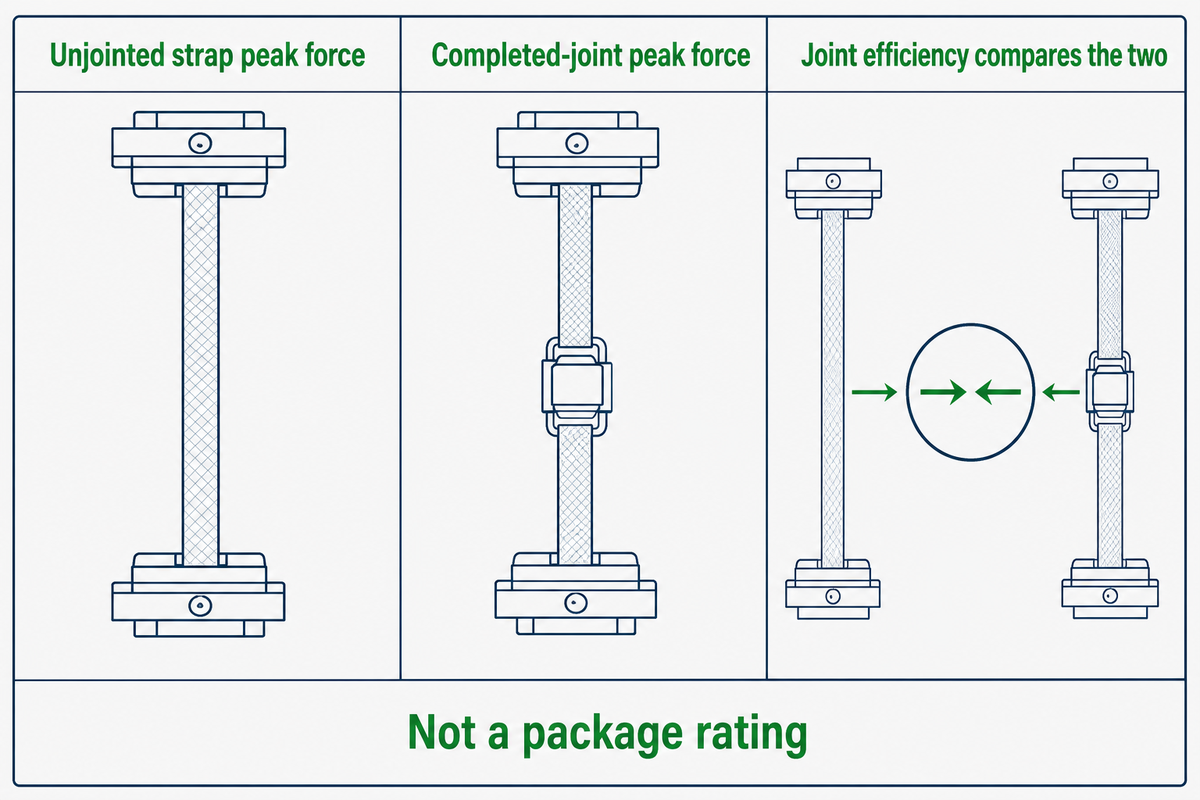
Kekuatan sambungan strapping mengukur gaya yang mampu ditahan oleh metode penyambungan yang telah dibuat: misalnya, las gesek, seal logam, atau sambungan tanpa seal. Gaya putus tali strapping mengukur spesimen tanpa sambungan. Efisiensi sambungan membandingkan keduanya, tetapi tidak mengubah salah satu nilai tersebut menjadi peringkat kinerja kemasan.
Perbedaan ini penting karena metode penyambungan merupakan suatu proses, bukan sekadar komponen. Bahkan setelah Anda membandingkan nilai dasar material tanpa sambungan, tali strapping berperingkat tinggi tetap dapat menghasilkan sambungan yang tidak stabil apabila panjang tumpang tindih, geometri seal, energi pengelasan, kondisi alat strapping, atau kontaminasi permukaannya berubah. Sebaliknya, putusnya badan tali strapping yang jauh dari sambungan yang baik dapat menunjukkan bahwa sambungan bukan lokasi pembatas pada spesimen tersebut.
| Nilai yang dilaporkan | Hal yang dibuktikan | Hal yang tidak dibuktikan |
|---|---|---|
| Gaya puncak tali strapping tanpa sambungan | Gaya puncak spesimen dalam pengujian material yang ditetapkan. | Kualitas metode penyambungan, efisiensi sambungan, ketegangan yang dipertahankan, atau kinerja kemasan. |
| Gaya puncak sambungan lengkap | Gaya puncak rakitan sambungan yang diuji dengan konfigurasi yang dicatat. | Setiap alat strapping, lot, pengaturan, lingkungan, atau rute pengiriman. |
| Efisiensi sambungan | Hasil sambungan dibandingkan dengan pembanding tanpa sambungan yang ditetapkan. | Ambang penerimaan universal atau beban kerja aman. |
Cakupan publik ASTM D3950-23 berguna untuk menetapkan batas ini karena mencakup tali strapping nonlogam dan metode penyambungan serta memperlakukan kekuatan putus dan kekuatan sambungan sebagai sifat yang berbeda. ISO 527-3 membahas sifat tarik film dan lembaran plastik; standar tersebut tidak boleh disajikan sebagai bukti sambungan tali strapping yang telah dibuat.
Cara Melakukan Uji Kekuatan Sambungan Strapping yang Dapat Diulang
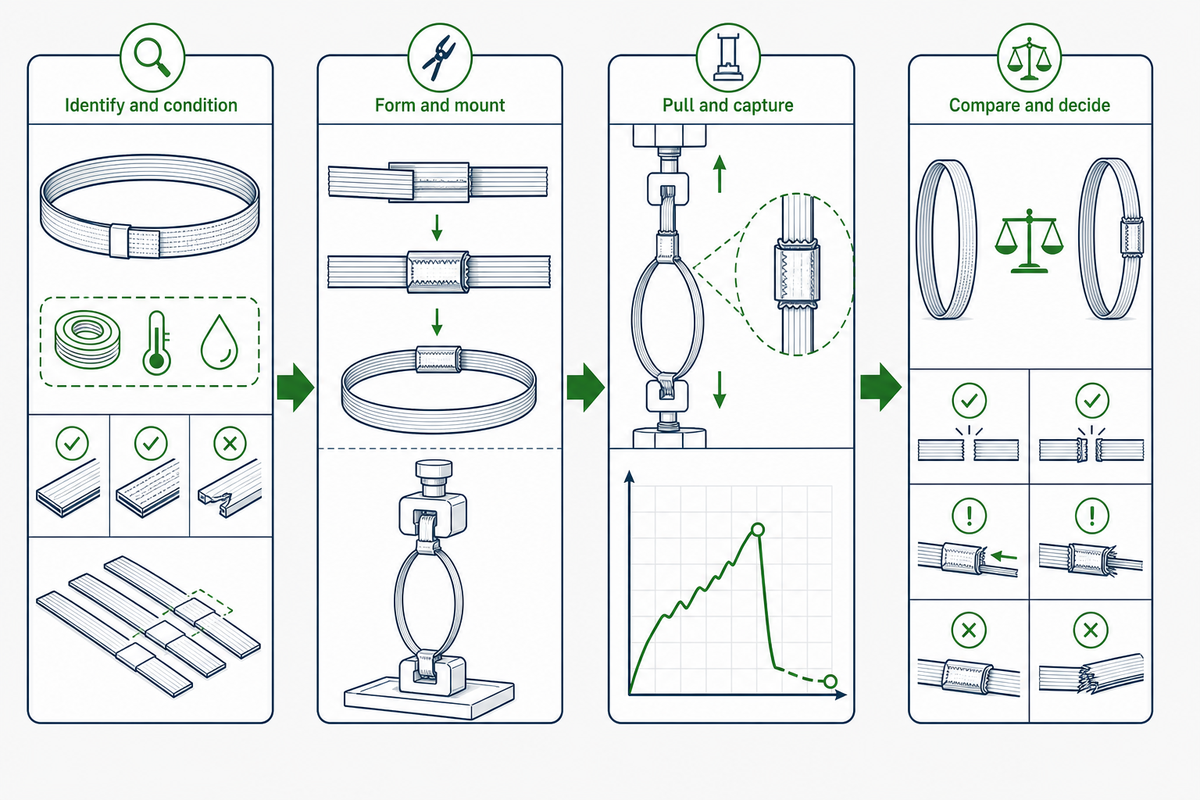
Bagaimana cara menguji kekuatan sambungan strapping?
Tuliskan metode sebelum membuat spesimen. Tujuannya bukan sekadar menarik suatu loop sampai ada bagian yang bergerak; tujuannya adalah membuat perbandingan yang dapat direproduksi oleh laboratorium atau tim produksi lain tanpa perlu menebak tali strapping, sambungan, pengondisian, penjepit, laju, atau aturan hasilnya. Catat kesejajaran sambungan dan kestabilan mekanis penjepit, jangan berasumsi bahwa fixture tetap tegak lurus.
- Identifikasi sistem — catat material, lot, dimensi, permukaan, metode penyambungan, alat strapping, pengaturan, status perawatan, dan pembuat spesimen.
- Kondisikan spesimen — nyatakan suhu, kelembapan relatif, durasi, dan paparan sebelumnya, bukan hanya menulis “kondisi ruangan.”
- Buat sambungan — gunakan panjang tumpang tindih, proses sealing atau pengelasan, orientasi alat strapping, pengaturan ketegangan, serta prosedur penahanan atau pendinginan yang telah ditetapkan.
- Pasang spesimen — sejajarkan jalur beban, cegah kerusakan akibat penjepit, serta catat geometri spesimen, jarak penjepit, dan arah penarikan.
- Lakukan penarikan — gunakan rentang gaya dan laju pengujian yang ditetapkan pada mesin yang sistem pengukuran gayanya memiliki catatan verifikasi terkini dan sesuai dengan metode.
- Dokumentasikan kegagalan — simpan gaya puncak, kurva atau rekaman jejak bila tersedia, lokasi kegagalan, pergeseran yang terlihat, dan foto sebelum melepaskan spesimen.
- Bandingkan dan putuskan — hitung setiap hasil sesuai aturan tertulis, tampilkan dispersi dan nilai minimum, lalu terapkan tindakan menerima, menyelidiki, atau menguji ulang yang telah disepakati sebelumnya.
ISO 7500-1 membahas verifikasi dan kalibrasi sistem pengukuran gaya pada mesin uji uniaksial statis. Ini merupakan batas untuk memastikan keandalan mesin, bukan metode pengujian sambungan PET. Metode tersebut tetap memerlukan spesimen khusus tali strapping, sambungan, pengondisian, penjepit, laju, dan catatan kegagalan.
Pengondisian perlu dicantumkan pada baris tersendiri dalam catatan. ASTM D618 menunjukkan mengapa suhu, kelembapan relatif, dan riwayat pengondisian penting ketika membandingkan hasil pengujian plastik. “Tali strapping sama, alat strapping sama” belum lengkap jika satu kelompok spesimen diuji setelah mengalami riwayat penyimpanan atau pengondisian yang berbeda.
Rumus Efisiensi Sambungan dan Contoh Perhitungan
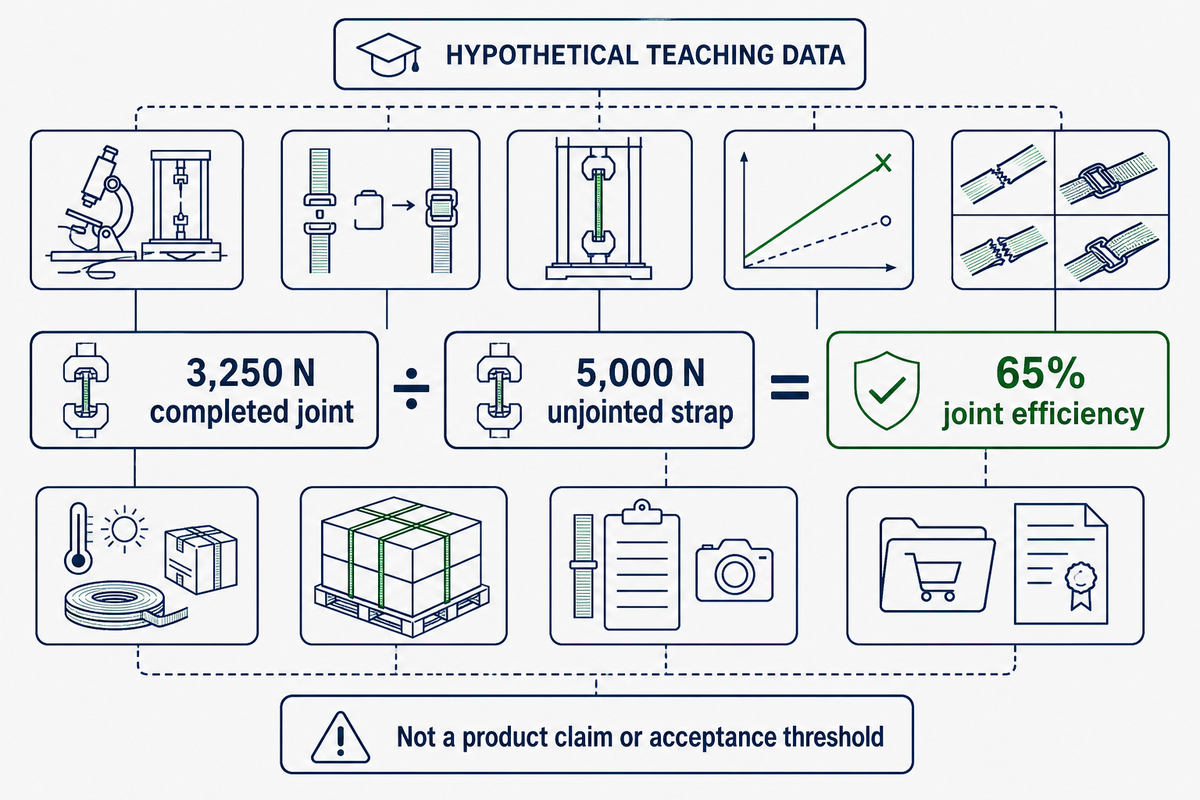
Efisiensi sambungan (%) = gaya puncak sambungan lengkap ÷ gaya puncak tali strapping tanpa sambungan × 100
Cantumkan kedua gaya, satuan, identitas spesimen, dan kondisi pembandingnya bersama persentase.
Sebagai contoh hipotetis, bagi hasil sambungan lengkap sebesar 3.250 N dengan hasil tanpa sambungan sebesar 5.000 N. Mengalikan 0.65 dengan 100 menghasilkan efisiensi sambungan sebesar 65%. Angka-angka ini hanya merupakan data pembelajaran. Angka tersebut bukan data pengujian UD Packaging, klaim produk, atau ambang penerimaan.
Catatan kondisi hipotetis: tali strapping PET 16,0 mm × 1,00 mm; 23 °C dan kelembapan relatif 50% selama 24 hr; 30 min dari pengondisian hingga pengujian; panjang bebas 300 mm; laju penarikan 200 mm/min; tumpang tindih 100 mm; waktu penahanan 10 s. Empat efisiensi pembelajaran tersebut adalah 62,0%, 65,0%, 68,0%, dan 71,0%. Nilai-nilai ini hanya menunjukkan struktur catatan dan tidak merekomendasikan ukuran spesimen, jadwal pengondisian, kecepatan, atau tingkat kelulusan.
| Spesimen | Gaya puncak sambungan | Pembanding tanpa sambungan | Efisiensi | Kegagalan yang diamati |
|---|---|---|---|---|
| J-01 | 3.250 N | 5.000 N | 65.0% | Sambungan terpisah |
| J-02 | 3.400 N | 5.000 N | 68.0% | Tali strapping bergeser pada sambungan |
| J-03 | 3.100 N | 5.000 N | 62.0% | Sambungan terpisah |
| J-04 | 3.550 N | 5.000 N | 71.0% | Badan tali strapping putus |
Jangan hanya melaporkan nilai rata-rata 66,5%. Dalam kelompok pembelajaran ini, nilai minimumnya 62,0%, nilai maksimumnya 71,0%, dan mode kegagalannya berubah. Variasi tersebut tepat menjadi alasan setiap spesimen harus dimasukkan dalam catatan. NIST Technical Note 1297 mendukung penjelasan tentang hal yang diukur dan cara komponen ketidakpastian dievaluasi; dokumen tersebut tidak menetapkan satu jumlah sampel tali strapping yang berlaku universal.
Periksa Lokasi Kegagalan Sebelum Menerima Angkanya
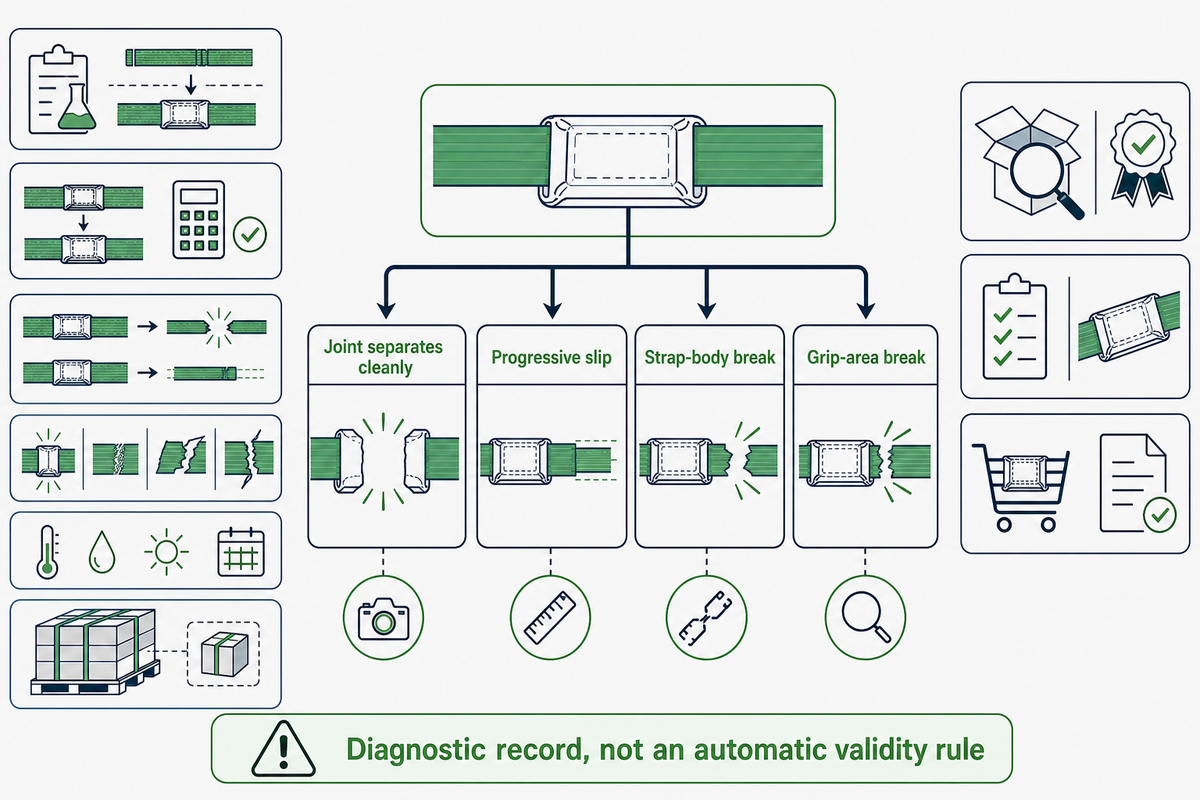
Nilai gaya puncak tanpa lokasi kegagalan merupakan bukti yang tidak lengkap. Gaya menunjukkan kapan nilai maksimum yang dicatat terjadi; permukaan yang gagal dan pola pergerakan menunjukkan apakah sambungan, badan tali strapping, atau konfigurasi pengujian yang menentukan hasil spesimen. Gunakan Matriks Diagnostik Putus–Geser berikut sebagai catatan diagnostik, bukan sebagai aturan validitas otomatis.
Matriks Diagnostik Putus–Geser dengan 9 Pengamatan
| Pengamatan | Faktor yang mungkin menentukan | Catat sekarang | Tindakan berikutnya |
|---|---|---|---|
| Sambungan terpisah dengan bersih | Ikatan las, cengkeraman seal, takik, tumpang tindih, atau kondisi permukaan | Permukaan yang terpisah, tumpang tindih, pengaturan, gaya | Bandingkan proses penyambungan dengan konfigurasi tertulis |
| Pergeseran progresif melalui seal | Geometri seal, crimp, cengkeraman gigi, permukaan tali strapping | Jarak pergeseran, orientasi seal, identitas alat strapping | Periksa kompatibilitas dan keausan alat strapping sebelum pengujian ulang |
| Pergeseran di dalam las gesek | Energi pengelasan, tekanan, pendinginan, kontaminasi, kesejajaran | Area las, residu, pengaturan, prosedur penahanan | Pulihkan rentang proses yang terkendali |
| Tali strapping putus di samping sambungan | Konsentrasi tegangan, zona terdampak panas, kerusakan tepi | Jarak dari sambungan, tampilan tepi, foto | Tinjau persiapan dan geometri sambungan |
| Tali strapping putus pada bentang bebas | Badan tali strapping mungkin menentukan hasil spesimen tersebut | Lokasi putus, dimensi, lot, gaya | Pertahankan hasilnya; periksa aturan validitas khusus metode |
| Putus di area penjepit | Tekanan penjepit, abrasi, tekukan, atau ketidaksejajaran | Bekas penjepit, jarak, foto pemasangan | Selidiki konfigurasi sebelum memperlakukannya sebagai bukti metode penyambungan |
| Spesimen terpuntir selama penarikan | Pembebanan tidak searah sumbu atau kesejajaran penjepit yang tidak sama | Arah puntiran, posisi penjepit, video jika tersedia | Perbaiki kesejajaran dan ulangi sesuai rencana |
| Gaya turun lalu pulih | Pergeseran berselang, respons mesin, atau perkembangan kegagalan sambungan | Rekaman jejak gaya, kejadian yang terdengar, gerakan yang terlihat | Tinjau rekaman jejak bersama spesimen fisik |
| Kegagalan campuran dalam satu kelompok | Beberapa mekanisme pembatas atau persiapan yang tidak stabil | Setiap mode dan gaya spesimennya | Jangan menghilangkan perubahan mode dengan merata-ratakan hasil |
Lakukan
- Foto kedua permukaan sambungan setelah pengujian.
- Tandai jarak kegagalan dari sambungan dan penjepit.
- Simpan rekaman jejak gaya bersama pengamatan fisik.
- Selidiki mode campuran sebelum menggabungkan hasil.
Jangan lakukan
- Menganggap setiap putusnya badan tali strapping sebagai kelulusan otomatis.
- Membuang hasil rendah tanpa alasan tertulis.
- Menyebut kerusakan akibat penjepit sebagai pemisahan sambungan.
- Membandingkan gaya yang dihasilkan dalam kondisi yang tidak setara.
Pengaruh Jenis Metode Penyambungan terhadap Mode Kegagalan
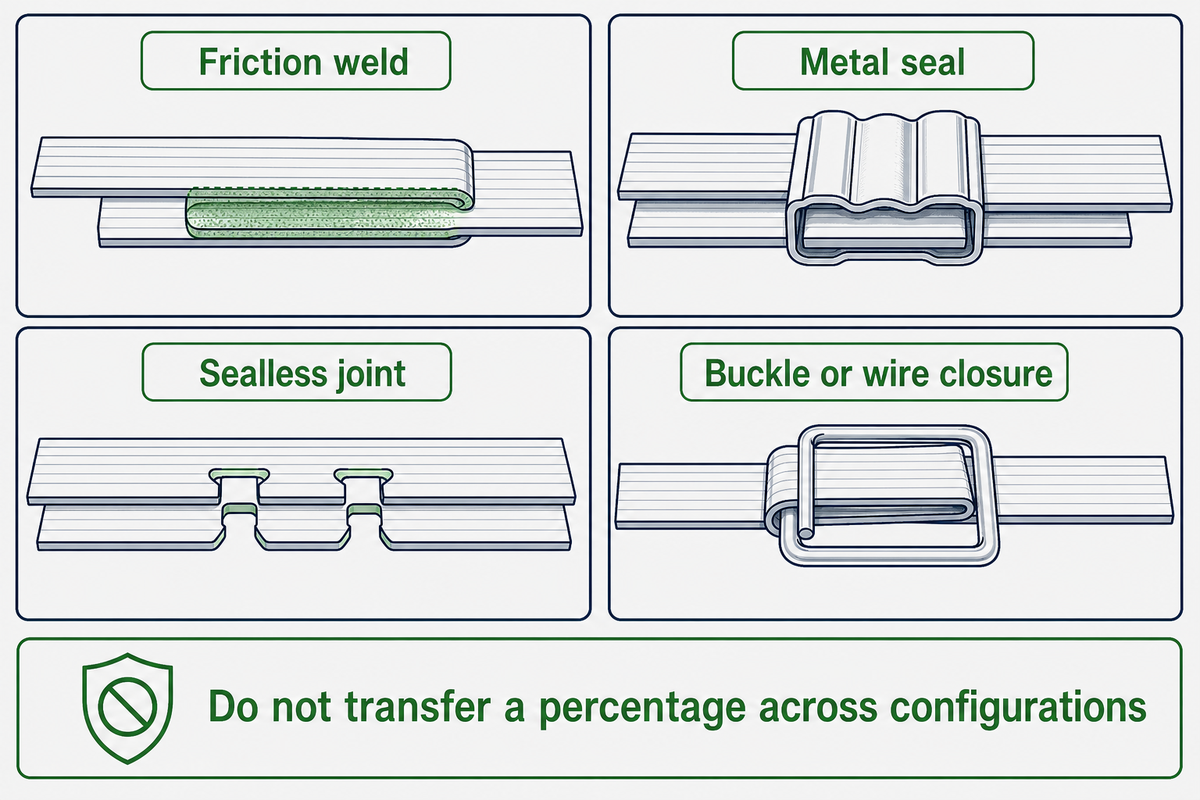
Sambungan las gesek, seal logam, dan tanpa seal tidak memiliki satu nilai efisiensi asumsi yang sama. Setiap mekanisme menghasilkan jalur beban dan kelompok variabel terkendali yang berbeda. Persentase pemasok untuk satu metode penyambungan tidak dapat diterapkan pada geometri seal, alat strapping, permukaan, atau konstruksi tali strapping lain tanpa bukti.
| Metode penyambungan | Variabel yang harus dibuat tetap | Pengamatan yang berguna |
|---|---|---|
| Las gesek | Model alat strapping, pengaturan las, tekanan, tumpang tindih, penahanan atau pendinginan, kondisi baterai, permukaan tali strapping | Area yang dilas, zona yang tidak meleleh, penetrasi akibat terbakar, pergeseran, serpihan, kontak yang tidak terpusat |
| Seal logam | Komponen dan orientasi seal, geometri crimp atau takik, model alat strapping, keausan, dimensi tali strapping | Seal terbuka, takik robek, pergeseran progresif, cengkeraman tidak simetris |
| Sambungan tanpa seal | Model alat strapping, pola sambungan, kondisi die ekstrusi, grade dan dimensi tali strapping, kesejajaran | Deformasi penguncian, jalur robekan, cengkeraman tidak sempurna, bekas alat strapping |
| Sambungan buckle strapping atau kawat | Identitas buckle strapping, jalur pemasangan tali strapping, jenis tali strapping, ketegangan yang diterapkan, panjang ujung | Rotasi, creep, pemotongan, tertarik keluar, tekukan lokal |
Jika suatu spesifikasi menggunakan seal strapping yang ditetapkan, kaitkan seal tersebut dengan dimensi tali strapping dan alat strapping yang diuji. “Cocok untuk 16 mm” bukan pernyataan kekuatan sambungan yang lengkap. Catat komponen yang tepat, geometri terpasang, alat strapping, dan kegagalan yang diamati.
Seberapa kuat tali strapping besi?
Tidak ada satu nilai yang berlaku untuk seluruh jenis material. Tali strapping baja pipih dan sambungan seal-nya merupakan bukti yang terpisah. ASTM D3953-15(2022) berlaku untuk tali strapping baja pipih dan seal; standar tersebut tidak boleh disebut sebagai spesifikasi yang mengatur atau ambang penerimaan sambungan PET.
Lima Variabel yang Menyebabkan Hasil Uji Sambungan Bergeser
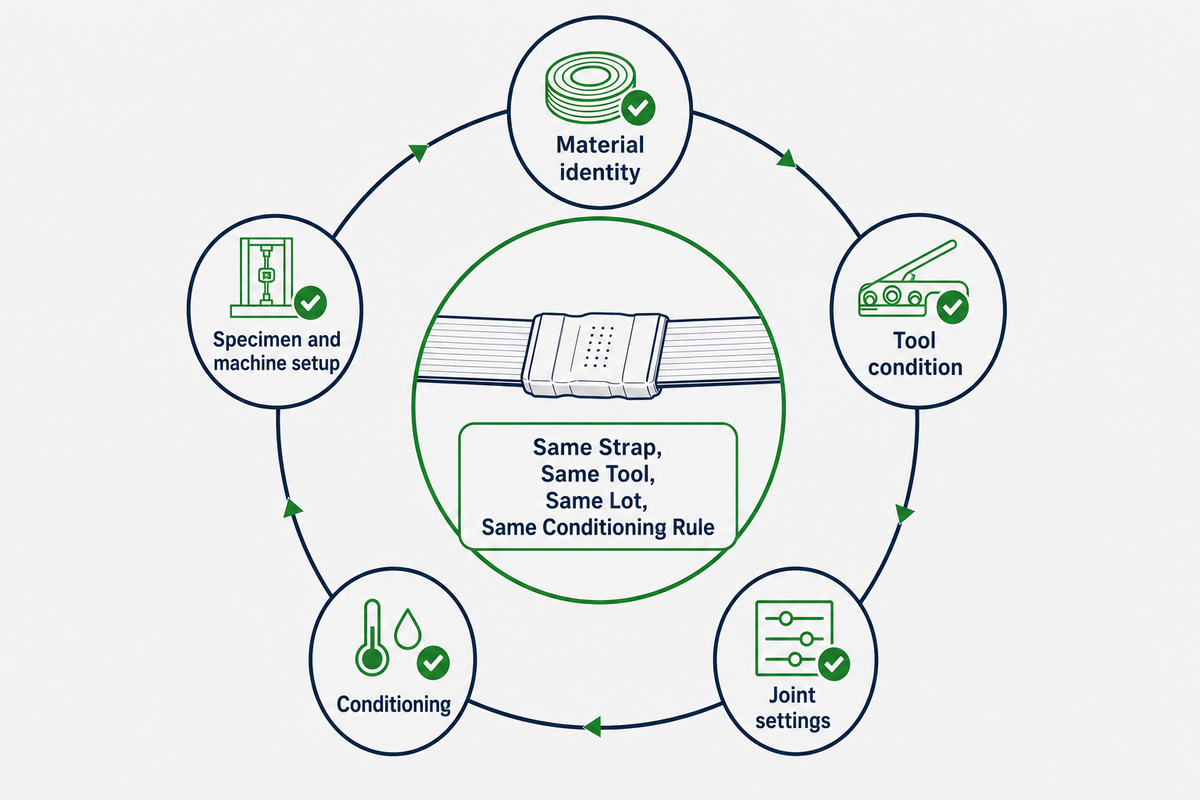
Aturan pengendalian yang paling berguna sangat sederhana: Tali Strapping Sama, Alat Strapping Sama, Lot Sama, Aturan Pengondisian Sama. Tambahkan persiapan spesimen dan konfigurasi pengujian yang sama ketika membandingkan data. Jika ada bidang terkendali yang berubah, perlakukan hasilnya sebagai kondisi berbeda sampai rencana tertulis menyatakan sebaliknya.
- Identitas material: lot, resin atau konstruksi, permukaan, lebar, ketebalan, usia, penyimpanan, dan kerusakan yang terlihat.
- Kondisi alat strapping: model persis, nomor seri atau stasiun, kondisi baterai, status kalibrasi atau verifikasi, perawatan, komponen aus, dan kebersihan.
- Pengaturan sambungan: ketegangan yang diterapkan, pengaturan las atau seal, tumpang tindih, kesejajaran, tekanan, siklus, serta prosedur pendinginan atau penahanan.
- Pengondisian: suhu, kelembapan relatif, durasi, paparan sebelumnya, serta waktu antara pengondisian, pembuatan sambungan, dan pengujian.
- Konfigurasi spesimen dan mesin: persiapan, geometri, penjepit, panjang ukur atau panjang bebas, arah penarikan, laju, operator, dan aturan akuisisi data.
Dengan demikian, alat strapping yang disertakan dalam konfigurasi pengujian merupakan bagian dari sistem yang diuji, bukan aksesori yang dapat dipertukarkan. Pemeriksaan produksi harus mengidentifikasi pengaturan dan kondisi alat strapping dengan rincian yang cukup untuk mereproduksi kondisi laboratorium atau kualifikasi.
Dari Hasil Laboratorium hingga Keputusan Pengemasan
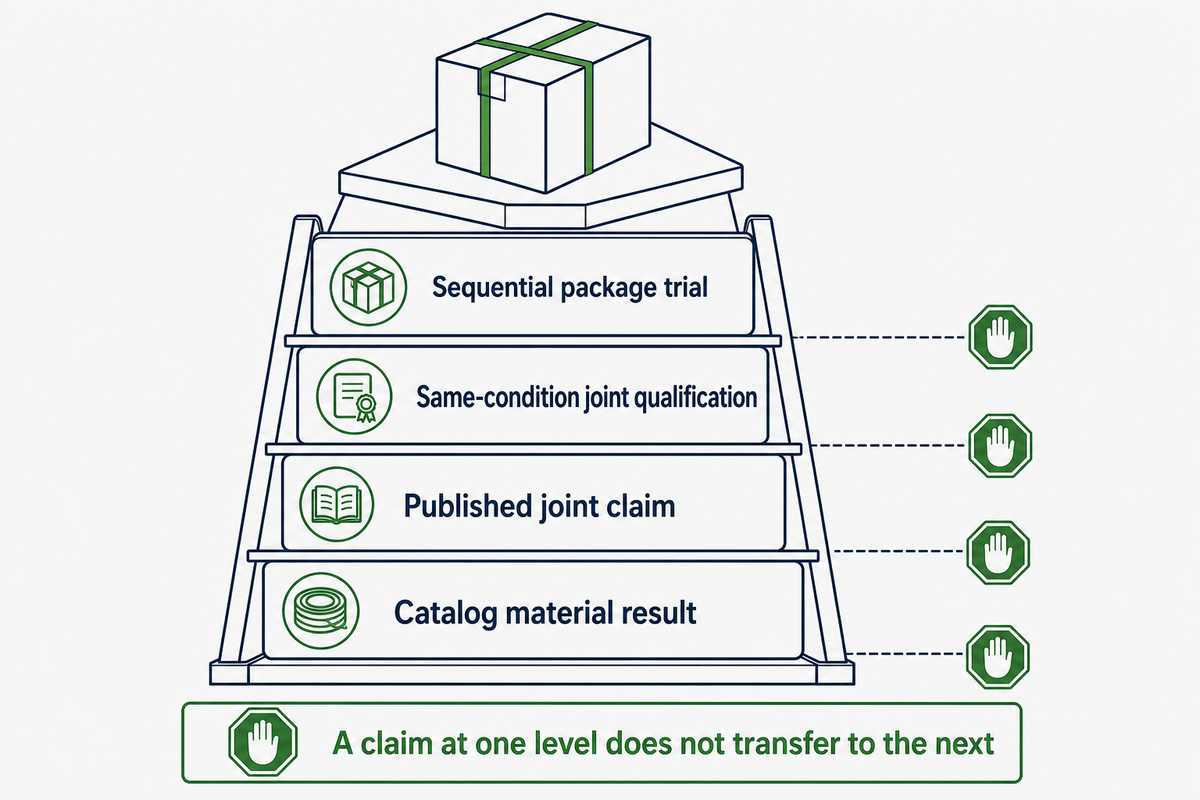
Pengujian statis pada sambungan lengkap mengualifikasi kondisi pengujian yang dicatat. Pengujian ini sendiri tidak membuktikan bahwa kotak atau palet yang diikat akan bertahan terhadap penurunan muatan, getaran, benturan, penanganan, panas, kelembapan, abrasi, atau paparan tepi tajam. Pisahkan hasil material, klaim sambungan yang dipublikasikan, kualifikasi sambungan dalam kondisi yang sama, dan uji coba kemasan berurutan sebagai tingkatan bukti yang berbeda; klaim pada satu tingkat tidak dapat dialihkan ke tingkat berikutnya.
- Hasil material katalog: menyaring tali strapping tertentu, tetapi tidak membuktikan suatu metode penyambungan.
- Klaim sambungan yang dipublikasikan: menyaring konsep metode penyambungan, tetapi tidak membuktikan alat strapping, lot, atau pengondisian milik pembeli.
- Kualifikasi sambungan dalam kondisi yang sama: mendukung konfigurasi tali strapping–metode penyambungan–alat strapping–pengondisian yang diuji.
- Uji coba kemasan berurutan: menguji unit kiriman yang belum dibuka terhadap bahaya distribusi yang dituju dan kriteria yang telah disepakati sebelumnya.
ASTM D4675-14a(2022) menempatkan pemilihan tali strapping pipih sebagai titik awal dan menekankan pengujian oleh pengguna. ASTM D4169-23e1 membahas pengujian kinerja berurutan terhadap kontainer dan sistem pengiriman pada unit kiriman belum dibuka yang sama; standar tersebut bukan metode pengujian sambungan strapping.
Untuk serah terima aplikasi yang diminta dalam panduan ini, tinjau konfigurasi strapping untuk muatan dalam karton. Gunakan halaman tersebut untuk membahas aplikasi kotak, dengan tetap memisahkan kualifikasi sambungan dan validasi rute pengiriman sebagai tahapan pembuktian yang berbeda.
Lembar Ketertelusuran Spesimen: Rencana Penerimaan dan Pengujian Ulang
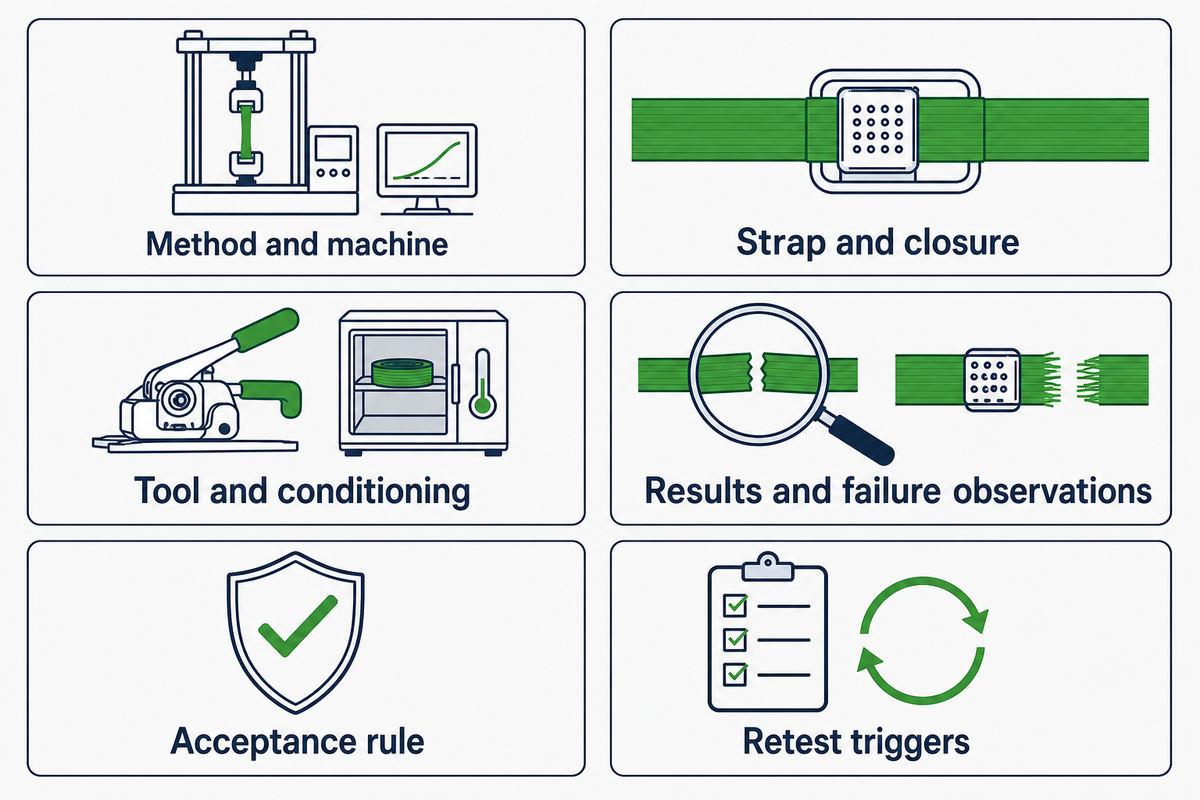
Lembar Ketertelusuran Spesimen adalah catatan pembeli yang disusun redaksi, bukan formulir standar. Fungsinya adalah menyatukan metode, kondisi, setiap hasil, mode kegagalan, keputusan, dan pemicu perubahan. Sepakati aturan penerimaan dan jumlah spesimen sebelum pengujian; jangan menentukannya setelah melihat data.
| Bidang catatan | Entri minimum | Alasan pentingnya |
|---|---|---|
| Metode dan revisi | Nama prosedur, edisi, revisi petunjuk lokal | Mencegah perubahan metode tanpa pemberitahuan |
| Mesin | Model, ID, rentang gaya, status dan tanggal verifikasi | Menghubungkan hasil gaya dengan sistem yang teridentifikasi |
| Tali strapping | Material, produk, lot, lebar, ketebalan, permukaan | Menetapkan material yang diuji |
| Metode penyambungan | Jenis sambungan, komponen seal atau buckle strapping, tumpang tindih, dan orientasi | Menetapkan mekanisme pemindahan beban |
| Alat strapping dan pengaturan | Model, ID, kondisi, ketegangan, serta pengaturan las atau seal | Memungkinkan reproduksi dalam produksi |
| Pengondisian | Suhu, kelembapan relatif, durasi, paparan sebelumnya | Memisahkan riwayat lingkungan dari variasi material |
| Konfigurasi spesimen | Geometri, panjang bebas, penjepit, arah penarikan, laju | Mengendalikan kesejajaran dan dasar perbandingan |
| Hasil individual | Setiap gaya puncak dan efisiensi, bukan hanya nilai rata-rata | Menampilkan hasil rendah dan dispersi |
| Pengamatan kegagalan | Lokasi, mode, pergeseran, foto, rekaman jejak gaya | Menunjukkan faktor yang menentukan setiap hasil |
| Ringkasan | Jumlah, rata-rata, minimum, maksimum, metode dispersi | Mendukung keputusan yang transparan |
| Aturan penerimaan | Kriteria yang telah disepakati dan penanggung jawab keputusan | Mencegah perubahan ambang setelah hasil diketahui |
| Pemicu pengujian ulang | Perubahan material, lot, dimensi, alat strapping, pengaturan, lokasi, metode, dan rute pengiriman | Menjaga persetujuan tetap dalam batas buktinya |
Panduan pengukuran berulang NIST mendukung penyimpanan pengamatan dan dispersi, tetapi tidak memberikan satu jumlah wajib untuk setiap program strapping. Sebagai contoh, spesifikasi bal kapas dapat menggunakan aturan rata-rata dan minimum yang khusus untuk aplikasinya; nilai tersebut tidak dapat diterapkan pada kotak, palet, batu bata, gulungan logam, atau kayu.
Untuk serah terima yang lebih mendalam antara pembeli dan pemasok, bawa catatan spesimen mentah ke dalam tinjauan teknis. Tinjauan tersebut harus melengkapi, bukan menggantikan, catatan spesimen mentah.
Hal yang Perlu Dicantumkan dalam RFQ atau Catatan Inspeksi Penerimaan
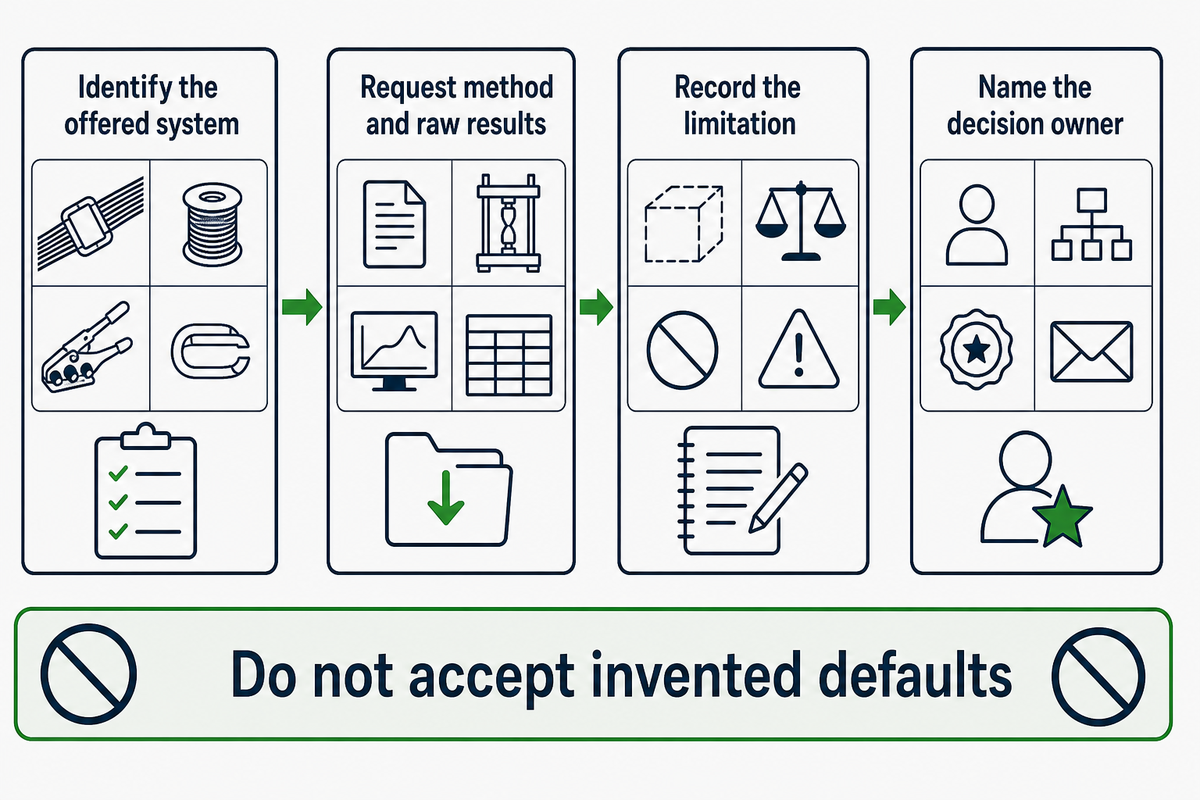
Permintaan penawaran harga harus mengaitkan tali strapping, metode penyambungan, dan kondisi alat strapping yang ditawarkan dengan bukti yang dapat diulang. Riset saat ini tidak menetapkan rentang universal yang dapat dipertanggungjawabkan untuk bidang-bidang tersebut, sehingga pembeli harus memberikan persyaratan aplikasi atau meminta nilai yang dinyatakan dan laporan pengujian, bukan menerima nilai baku yang dibuat-buat.
| Bidang permintaan | Bukti yang perlu diminta | Batasan yang perlu dicatat |
|---|---|---|
| Identitas tali strapping | Material, grade, permukaan, lebar, ketebalan, toleransi, ketertelusuran lot | Hanya berlaku untuk produk dan pengendalian lot yang disebutkan |
| Pengujian material | Metode, spesimen, pengondisian, hasil individual, satuan, revisi laporan | Tidak membuktikan sambungan lengkap |
| Hasil sambungan | Metode penyambungan, alat strapping, pengaturan, gaya mentah, efisiensi, kegagalan | Hanya berlaku untuk kondisi yang dicatat |
| Seal atau buckle strapping | Nomor komponen, material, geometri, dimensi tali strapping yang kompatibel | Lebar nominal saja bukan bukti kompatibilitas |
| Kompatibilitas alat strapping | Model persis, rentang yang disetujui, pengaturan, perawatan, dan pengendalian keausan | Kesesuaian visual bukan validasi proses |
| Pengondisian dan paparan | Batas penyimpanan, suhu, kelembapan, ultraviolet, bahan kimia, dan waktu | Minta bukti yang relevan dengan rute pengiriman |
| Uji coba kemasan | Muatan representatif, pola tali strapping, tepi, waktu diam, bahaya, kriteria penerimaan | Uji tarik sambungan bukan uji coba keseluruhan kemasan |
| Pengendalian perubahan | Aturan pemberitahuan untuk material, dimensi, proses, lokasi, alat strapping, atau metode | Persetujuan tidak otomatis tetap berlaku setelah perubahan |
| Kepemilikan laporan | Penerbit, tanggal, revisi, cakupan, tautan spesimen, dan penanggung jawab keputusan | Logo saja tidak membuktikan cakupan atau lot yang tercakup |
UD Packaging dapat membahas tali strapping PET, seal atau buckle strapping, serta peralatan manual hingga otomatis sebagai satu cakupan pengadaan gabungan. Catatan penerimaan tetap harus mengidentifikasi konfigurasi yang ditawarkan dan laporan pendukungnya; artikel ini tidak mengklaim gulungan tertentu, persentase sambungan, cakupan sertifikasi, waktu tunggu, kapasitas, atau hasil pelanggan.
Perlu membandingkan tali strapping, metode penyambungan, dan alat strapping dalam satu kondisi terdokumentasi? Sampaikan bidang material, kemasan, rute pengiriman, metode penyambungan, alat strapping, dan penerimaan kepada UD Packaging.
Minta Diskusi Pengujian SambunganPertanyaan yang Sering Diajukan
Apakah kekuatan putus tali strapping sama dengan kekuatan sambungan strapping?
Jawaban
Tidak. Kekuatan putus tali strapping diperoleh dari spesimen material tanpa sambungan berdasarkan metode yang ditetapkan. Kekuatan sambungan strapping adalah gaya puncak yang mampu ditahan oleh metode penyambungan lengkap berdasarkan metode yang dicatat. Efisiensi sambungan membandingkan keduanya, tetapi tidak satu pun dari kedua nilai tersebut dapat menetapkan beban kerja aman kemasan atau hasil distribusi jika digunakan sendiri. Satukan gaya mentah, satuan, kondisi spesimen, dan lokasi kegagalan sebelum menyetujui perbandingan.
Bagaimana cara menguji kekuatan sambungan strapping?
Jawaban
Identifikasi tali strapping, lot, metode penyambungan, alat strapping, pengaturan, pengondisian, geometri spesimen, penjepit, arah penarikan, laju, dan mesin. Buat dan pasang sambungan secara konsisten, tarik berdasarkan metode tertulis, lalu catat setiap gaya puncak, lokasi kegagalan, foto, dan rekaman jejak gaya. Terapkan aturan penerimaan dan jumlah sampel yang disepakati sebelum pengujian. Jika konfigurasi atau pengondisian berubah, klasifikasikan sebagai kondisi baru dan jangan menggabungkan hasilnya.
Apa yang dimaksud dengan efisiensi sambungan strapping?
Jawaban
Efisiensi sambungan strapping adalah gaya puncak sambungan lengkap dibagi gaya puncak tali strapping tanpa sambungan yang sebanding, lalu dikalikan 100. Laporkan persentase tersebut bersama kedua gaya mentah, satuan, kondisi spesimen, dan mode kegagalan. Persentase tanpa pembilang dan penyebutnya tidak dapat menunjukkan apakah dasar perbandingannya valid. Nilai ini merupakan hasil pengujian relatif, bukan peringkat kinerja kemasan otomatis atau ambang kelulusan universal.
Apa yang menyebabkan sambungan tali strapping PET bergeser?
Jawaban
Kemungkinan penyebabnya mencakup ketidakcocokan antara tali strapping dan alat strapping, energi atau tekanan pengelasan yang rendah, permukaan yang terkontaminasi, bagian tumpang tindih yang terlalu pendek, waktu pendinginan atau penahanan yang tidak memadai, komponen yang aus, pembebanan yang tidak segaris, keterikatan seal strapping, atau pergeseran grip uji. Catat titik awal pergeseran sebelum mengubah pengaturan.
Berapa banyak spesimen sambungan yang harus diuji?
Jawaban
Tidak ada satu jumlah yang dapat dipertanggungjawabkan untuk setiap tali strapping, metode, risiko produksi, dan aplikasi. Tetapkan jumlahnya dalam metode yang berlaku atau rencana pengujian pembeli sebelum pengujian. Pertimbangkan variasi yang diperkirakan, konsekuensi kegagalan, perubahan proses, dan presisi yang diperlukan untuk mengambil keputusan. Laporkan setiap spesimen, nilai minimum, maksimum, rata-rata, ukuran dispersi yang dipilih, dan distribusi mode kegagalan. Simpan hasil yang dikecualikan beserta alasan tertulisnya, alih-alih menghapusnya dari catatan. Jika metode, spesifikasi pelanggan, kemasan yang diatur, atau standar aplikasi menetapkan jumlah tertentu, ikuti persyaratan tersebut dan bukan angka umum dari blog. Perluas rencana pembuktian apabila lot, alat strapping, pengaturan, lokasi, metode, riwayat pengondisian, atau pola kegagalan baru dapat mengubah keputusan, dan tentukan pihak yang berwenang memberikan persetujuan sebelum pengujian dimulai.
Seberapa kuat tali strapping logam?
Jawaban
Tali strapping logam tidak memiliki satu nilai kekuatan yang berlaku untuk semuanya. Nilainya bergantung pada bahan, grade, lebar, ketebalan, lapisan akhir, spesimen, dan metode pengujian. Sambungan dengan seal strapping atau tanpa seal strapping juga memiliki hasilnya sendiri. Bandingkan tali strapping baja dan sambungan yang sama persis berdasarkan spesifikasi yang berlaku, catat lokasi kegagalan, dan pisahkan validasi kemasan; jangan menerapkan angka atau kriteria penerimaannya pada PET.
Catatan metode dan bukti
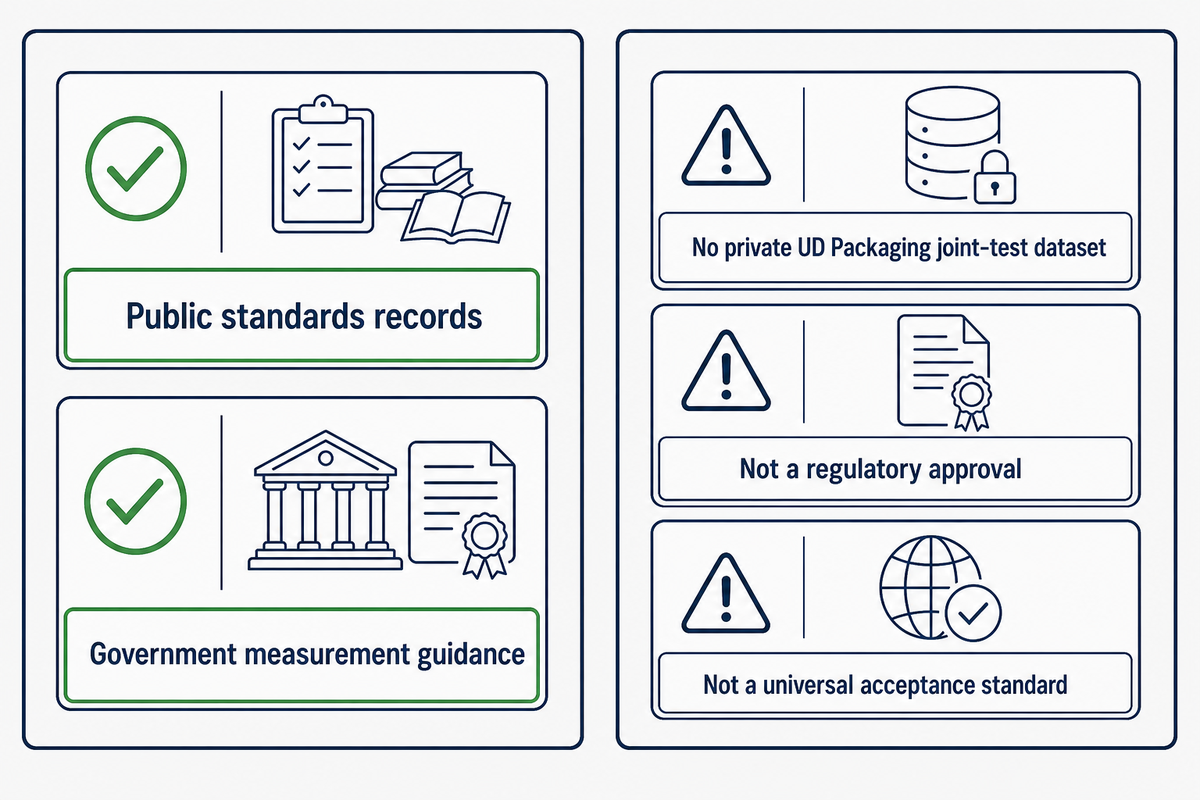
Panduan ini disusun berdasarkan catatan standar publik, panduan pengukuran pemerintah, bukti pertanyaan terkait terkini, dan tinjauan terhadap istilah yang digunakan dalam industri pengemasan. Firecrawl dan Ahrefs tidak tersedia selama proses ini, sehingga jalur cakupan tersebut diungkapkan dan diganti dengan metode cadangan pencarian web yang telah disetujui. Volume kata kunci yang tepat tidak tersedia, dan tidak ada set data pengujian sambungan milik UD Packaging yang disediakan.
Kisi Diagnostik Putus–Geser, Lembar Ketertelusuran Spesimen, dan Aturan Tali Strapping yang Sama, Alat Strapping yang Sama, Lot yang Sama, Pengondisian yang Sama merupakan alat bantu pengambilan keputusan editorial. Ketiganya bukan formulir ASTM atau ISO, persetujuan regulator, studi kasus pelanggan, ataupun standar penerimaan universal.
Referensi & sumber
- ASTM D3950-23, Spesifikasi Standar untuk Tali Strapping Nonlogam (dan Metode Penyambungan) · ASTM International
- ASTM D3953-15(2022), Spesifikasi Standar untuk Tali Strapping Baja Pipih dan Seal Strapping · ASTM International
- ASTM D4675-14a(2022), Panduan Standar untuk Pemilihan dan Penggunaan Bahan Tali Strapping Pipih · ASTM International
- ASTM D618-21, Praktik Standar untuk Pengondisian Plastik bagi Pengujian · ASTM International
- ASTM D4169-23e1, Praktik Standar untuk Pengujian Kinerja Kontainer dan Sistem Pengiriman · ASTM International
- ISO 527-3:2018, Plastik, Penentuan Sifat Kekuatan Tarik, Bagian 3 · International Organization for Standardization
- ISO 7500-1:2018, Verifikasi dan Kalibrasi Sistem Pengukuran Gaya · International Organization for Standardization
- NIST Technical Note 1297, Pedoman untuk Mengevaluasi dan Menyatakan Ketidakpastian Pengukuran · National Institute of Standards and Technology
- NIST/SEMATECH Engineering Statistics Handbook, Pengumpulan Data untuk Keterulangan · National Institute of Standards and Technology
- Spesifikasi untuk Tali Pengikat Bal · Joint Cotton Industry Bale Packaging Committee