Comuníquese con UD Packaging Company

Actualizado en septiembre de 2026
La solución de problemas del fleje de embalaje PET consiste en rastrear una falla hasta el primer paso que falló, preservando las evidencias en 7 nodos posibles: medición, rollo de fleje, recorrido de alimentación, transferencia de tensión, unión/herramienta, interfaz con la carga y ruta. No ajuste nada hasta contar con una referencia conocida que funcione correctamente.
Respuesta rápida
Un problema con el fleje de embalaje PET es una falla, no una conclusión. Registre dónde cambió primero el ciclo, compare con una condición conocida que funcione correctamente y utilice un solo cambio controlado únicamente como prueba inicial. Si la confiabilidad de la medición o los factores que interactúan siguen siendo inciertos, no dé por determinada la causa raíz.
Si llegó aquí porque el fleje no avanza, una soldadura por fricción sigue abriéndose, la tensión varía de un ciclo a otro o un pallet llegó flojo, esta guía es para esas situaciones. Esta guía no sustituye la página del producto ni pretende indicar un único ajuste correcto para todas las máquinas. Para consultar definiciones y materiales, vea la guía de flejes PET; la otra guía es más general, mientras que esta se centra en aislar fallas.
Como ruta de evidencias para el fleje plástico PET, esta guía de solución de problemas de flejadoras no es una guía general de reparación. Los problemas con el fleje de poliéster se presentan durante el tensado, la unión o la manipulación, pero un fleje flojo puede tener su origen en el método de medición, la conformación de la carga o la ruta. Una buena capacitación de los operadores elimina los cambios aleatorios y el tiempo de inactividad. Solo el personal de mantenimiento capacitado debe reemplazar componentes desgastados conforme al procedimiento aprobado; los operadores no deben entrar en zonas protegidas para investigar una falla.
1. Comience por el primer punto de falla
El mejor momento para aprender de una falla del fleje de embalaje PET es antes de que alguien haya despejado el atasco, movido un ajuste, cortado el lazo defectuoso o colocado el repuesto. Anote el primer cambio que pueda observar y lleve un registro de lo sucedido por si aparecen fallas posteriores. El primer cambio suele ser el mejor indicio de la ruta de evidencias.
Describa el suceso sin atribuirle una causa. “El fleje se dobló al llegar a la entrada del arco” es una observación. “Fleje defectuoso” es una conclusión. “La unión se abrió durante el primer giro del montacargas” también es una observación. “Tensión insuficiente” sigue siendo una hipótesis. Distinguirlas evita que el equipo ajuste varias variables basándose en una conjetura.
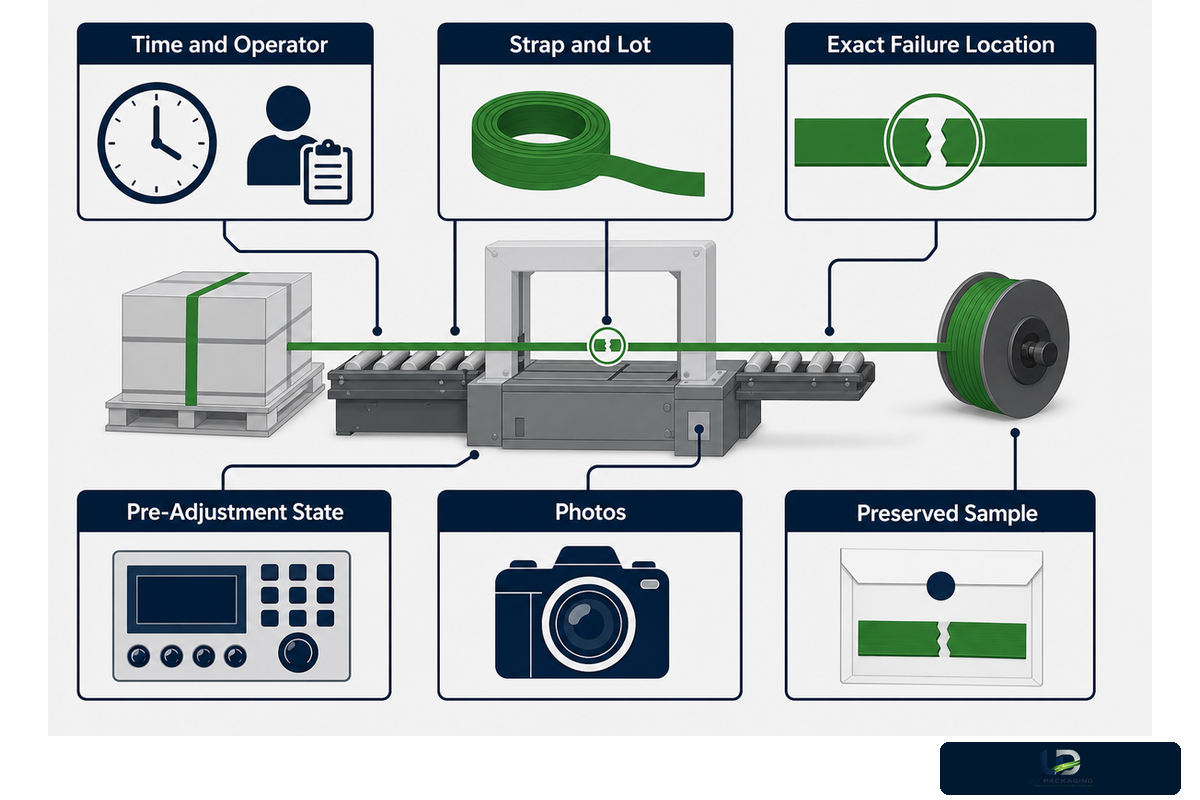
Registre ahora
- Hora, operador e identificación de la máquina o herramienta
- Etiqueta, dimensiones, núcleo y lote del fleje
- Ubicación exacta del atasco, deslizamiento, rotura o unión
- Estado del panel de control antes del ajuste
- Fotos del rollo, el recorrido, la unión y la carga
- Una muestra defectuosa intacta, cuando sea seguro conservarla
No elimine
- El origen de la rotura original
- La superficie de la soldadura defectuosa
- El primer punto de desviación durante la alimentación
- El estado de la carga en el momento de la falla
- La variable que cambió antes de que comenzara el problema
- Si el problema se limita a un solo lote
La seguridad es de suma importancia y nunca debe quedar supeditada a la recopilación de pruebas. Si debe ingresar a un área cerrada para retirar material que se encuentra cerca de una pieza en movimiento o energizada, o si debe realizar tareas de mantenimiento en el equipo, deje de trabajar y siga el procedimiento aprobado de control de energía específico para ese equipo. OSHA advierte que el equipo puede ponerse en marcha de forma inesperada o liberar energía almacenada, lo que podría causarle lesiones graves. HSE también hace la misma advertencia sobre el mantenimiento de equipos. Lamentablemente, este artículo no puede ayudarlo a determinar qué procedimiento corresponde al equipo y a la tarea que está realizando.
2. Registre una referencia repetible antes de ajustar
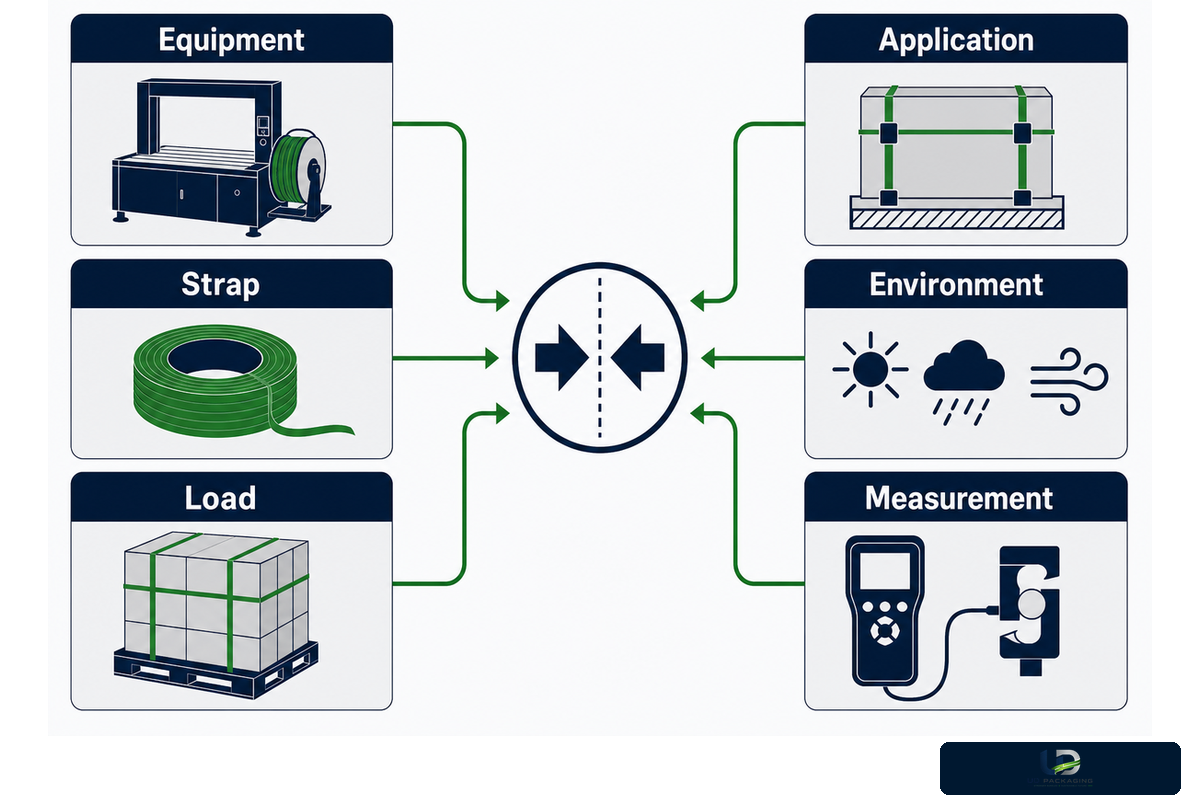
Establecer una referencia permite comparar las mediciones posteriores. No demuestra que las mediciones sean correctas, pero evita que pasen inadvertidas las desviaciones de la máquina, el material, la carga, el operador y el entorno. Coloque la referencia junto a la máquina. Modifíquela únicamente cuando haya cambiado el proceso aprobado.
| Campo de referencia | Qué registrar | Por qué es importante |
|---|---|---|
| Equipo | Modelo, número de serie, herramienta y software/receta, si corresponde | Los ajustes y rangos de fleje compatibles dependen del modelo |
| Fleje | Grado de PET, ancho, espesor, acabado, núcleo, proveedor y lote | Evita que pase inadvertida una sustitución no documentada |
| Carga | Peso, huella, patrón de apilado, compresibilidad, bordes y pallet | El mismo fleje puede comportarse de manera diferente con otra familia de cargas |
| Aplicación | Posición del fleje, número de bandas, protección de esquinas y método del operador | La geometría modifica la sujeción y la tensión localizada |
| Entorno | Tiempo de almacenamiento, condiciones de temperatura/humedad, preparación y ruta | Los materiales de embalaje y la comparabilidad de las pruebas pueden cambiar según las condiciones |
| Medición | Método, instrumento, estado, operador, unidades y resolución | Un método ruidoso o sesgado puede producir una diferencia falsa |
| Cronología | Número de ciclos, marca de tiempo, inicio de la falla y efecto del reinicio o la recarga | Distingue un error de configuración de una desviación que aparece durante el funcionamiento |
| Control | Rollo que se sabe que funciona correctamente, paquete, estado de la herramienta y variación permitida | Muestra si la falla sigue al material, al equipo o a la carga |
La medición no es un testigo completamente neutral. NIST divide los problemas del proceso de medición en repetibilidad, reproducibilidad, estabilidad, calibración e incertidumbre. Si alguno de los operadores, medidores, dispositivos de sujeción o geometrías produce un resultado diferente, la “diferencia” puede deberse más al sistema de medición que al fleje. Asegúrese de que el método sea adecuado antes de utilizar el resultado para atribuir responsabilidades.
También se necesitan límites para el acondicionamiento. ASTM D4332-22 preacondiciona recipientes, paquetes o componentes de embalaje antes de las pruebas. No establece una única condición universal para su planta. La lección aquí es más sencilla: registre las condiciones ambientales y no compare como si fueran idénticos paquetes acondicionados de formas distintas.
3. Utilice el mapa de aislamiento de fallas de 7 nodos
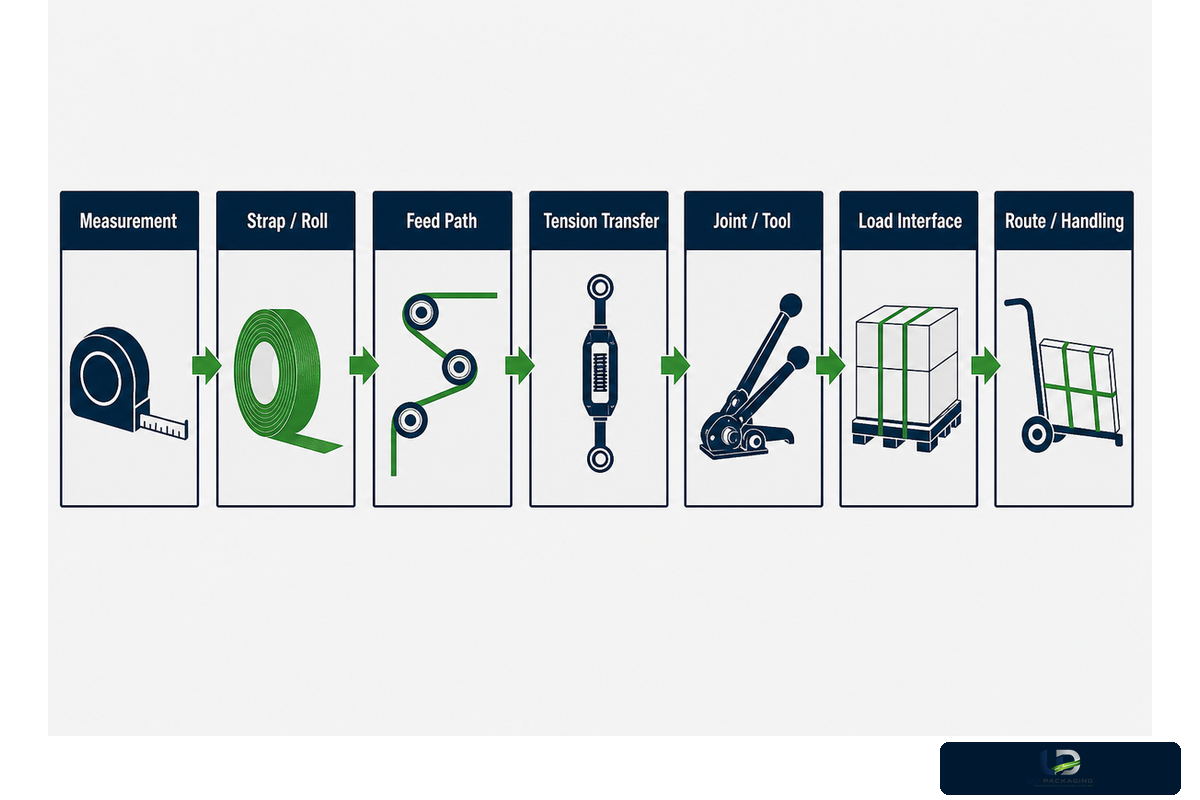
El mapa es una herramienta de recorrido y orientación, no una máquina de sacar conclusiones. Mida y luego evalúe el rollo, el recorrido de alimentación, la transferencia de tensión, la unión/herramienta, la interfaz con la carga y la ruta. El orden es importante. Evita que una falla evidente se convierta automáticamente en una reclamación sobre el material y presenta las evidencias que pondrían en duda cada supuesto preliminar.
| Nodo | Primera comprobación | Causa alternativa | Evidencias que deben conservarse | Responsable probable |
|---|---|---|---|---|
| 1. Medición | Método, instrumento y repetición por el operador/con la misma configuración | Sesgo del medidor, resolución, dispositivo de sujeción o técnica | Lecturas sin procesar e identificación del método | Control de calidad |
| 2. Fleje/rollo | Etiqueta, lote, dimensiones, bobinado y borde | Núcleo/orientación incorrectos o daños por almacenamiento | Foto del rollo, muestra y embalaje | Control de calidad/compras |
| 3. Recorrido de alimentación | Primera desviación, guías, rodillos y residuos | Arrastre, daño, desalineación u obstrucción | Punto de atasco marcado y resultado con el rollo de control | Operador/mantenimiento |
| 4. Transferencia de tensión | Uniformidad del ciclo y contacto con el fleje | Deslizamiento, desgaste, método o compresión de la carga | Ajustes y resultado observado | Operador/control de calidad |
| 5. Unión/herramienta | Compatibilidad, superficie de la unión, alineación y desgaste | Contaminación, proceso o enfriamiento | Uniones correctas y defectuosas | Control de calidad/mantenimiento |
| 6. Interfaz con la carga | Esquinas, apilado, pallet y posición del fleje | Asentamiento, corte en los bordes o geometría deficiente | Fotos de la carga antes/después | Embalaje/operaciones |
| 7. Ruta/manipulación | Momento en que la condición cambia por primera vez | Impacto, vibración, compresión o incidente con el montacargas | Evidencias de los puntos de control y de la ruta | Logística/jefe de planta |
Utilice el mapa en ambos sentidos. Si un rollo compatible que se sabe que funciona correctamente falla en el mismo punto de guía, la hipótesis del material pierde fuerza. Si un lote falla y el control funciona en la misma máquina, carga, método, sistema de medición y condición, la hipótesis del lote/material cobra fuerza, pero aun así requiere muestras sin usar y una revisión por parte del proveedor. Por lo general, una sola observación no permite decidir entre “fleje” y “máquina”.
Defina un límite para cada elemento. Cierre la rama de medición cuando el método se haya repetido lo suficiente para tomar la decisión y se conozca su estado. Cierre la rama del rollo cuando la identidad, las dimensiones, el bobinado y el estado coincidan con la referencia aprobada. Detenga la rama de la máquina antes de cualquier acceso o reparación no autorizados. No concluya que el material es la causa si la carga, las condiciones ambientales o la ruta cambiaron al mismo tiempo. Una lista de verificación sin criterios de cierre seguirá ampliándose hasta incluir todas las causas posibles. Esta no es una forma eficiente ni eficaz de seleccionar el siguiente paso.
Separe la solidez de las evidencias de la urgencia operativa. Un ejemplo es el caso que se muestra en la línea siguiente. La seguridad de la carga exige detener la línea aunque todavía no se haya determinado la causa raíz del problema. Un ciclo sin fallas puede justificar que se siga observando, pero no demuestra que el problema esté resuelto. Registre la decisión de contención, la decisión de investigación y la conclusión final como tres instancias separadas. Esto facilita mucho la entrega posterior de cada instancia.
4. Cuando el fleje de embalaje PET no avanza o se desvía
Un problema de alimentación comienza cuando el fleje deja de seguir el recorrido, no cuando se detecta el atasco. Trabaje desde el rollo hacia el cabezal de sellado y anote el primer pliegue, giro, pandeo, deslizamiento o contacto con un borde. Despeje únicamente aquello que permita el procedimiento aprobado de la máquina.
- Verifique la identidad y la orientación — confirme el PET, las dimensiones, el núcleo, la dirección de bobinado y la compatibilidad con la máquina específica.
- Inspeccione el rollo — busque aplastamiento, bobinado telescópico, bordes dañados, exposición a la humedad o un extremo inicial deformado.
- Siga el recorrido — inspeccione el arrastre del dispensador, las guías, los rodillos, el arco o canal bajo el pallet y el primer punto exacto de desviación.
- Compruebe si hay interferencias — busque polvo o fragmentos de fleje, película suelta, daños en el pallet o material de embalaje que invada el recorrido.
- Compare de forma segura — después de restablecer una referencia aprobada, pruebe en la misma familia de cargas un rollo compatible que se sepa que funciona correctamente.
Cuando ambos rollos fallan en el mismo lugar, deje de considerar el problema como una comparación entre proveedores. Es necesario examinar el recorrido, la guía, el rodillo, el dispensador, el sensor, el extremo junto a la cuchilla, la abertura del pallet y la geometría de la carga. Si solo falla el lote sospechoso dentro de límites estables, conserve ambos rollos y compare el ancho, el espesor, el borde, la rigidez, el bobinado y el estado con una técnica de medición adecuada.
No convierta esta lista de verificación en instrucciones internas de reparación. En las operaciones de embalaje, las soluciones prácticas deben ajustarse a las instrucciones internas de reparación aprobadas: una lista de verificación para una guía desalineada u otra falla mecánica debe detenerse cuando correspondan procedimientos de acceso a zonas protegidas o de control de energías. Los límites del modelo, los puntos de acceso, las funciones para despejar atascos, los elementos calientes y las secuencias seguras de reinicio varían. Los límites del modelo, los puntos de acceso y las secuencias seguras de reinicio también varían cuando ingresan al recorrido película estirable, protectores de bordes, sellado de cajas, embalaje protector o fleje de polipropileno; el polipropileno no es intercambiable con el PET. Una guía de flejadoras general puede describir las categorías de máquinas; el manual del fabricante original y su equipo de mantenimiento capacitado determinan el procedimiento que debe seguirse. El manual del fabricante original y el equipo de mantenimiento capacitado deben utilizar la guía de flejadoras para revisar el ancho y los extremos del fleje, su alimentación y su calidad antes de atribuir al material los problemas comunes de una línea de embalaje.
5. Cuando la tensión es demasiado baja, demasiado alta o irregular
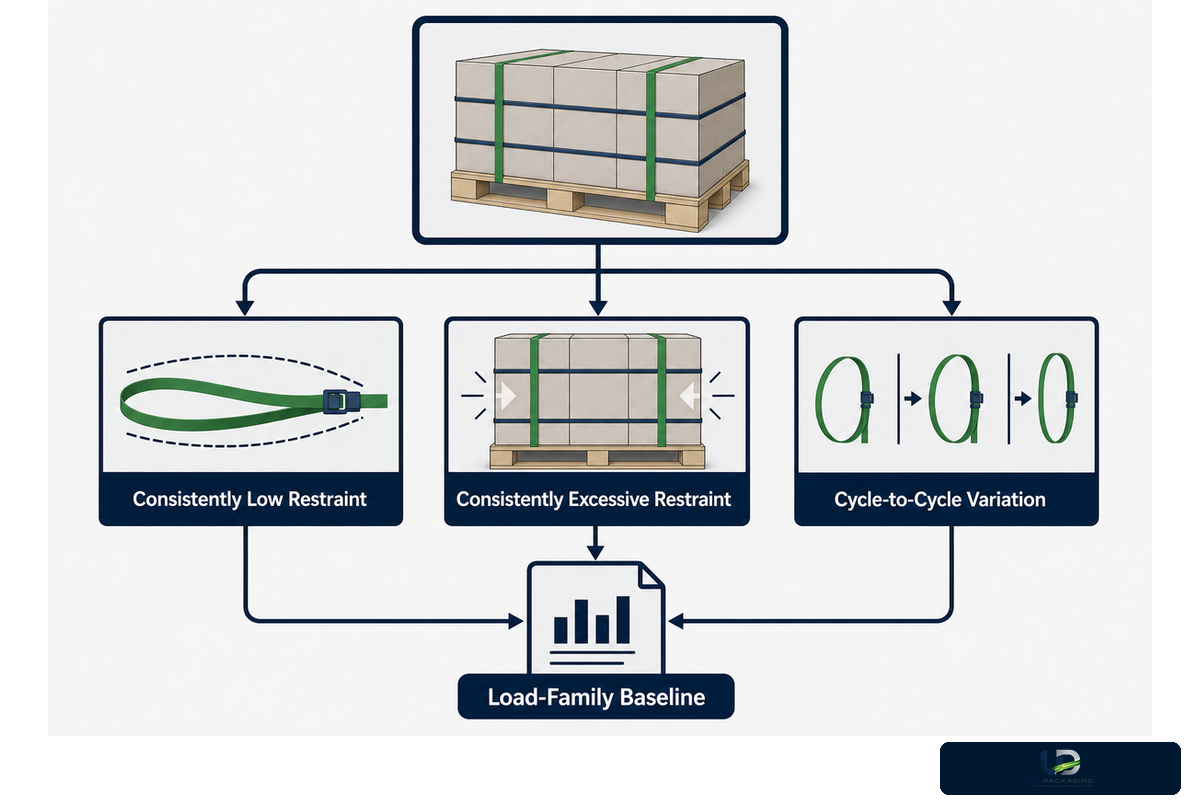
Las fallas de tensión pueden originarse antes, durante o después de que la herramienta tense el fleje. El valor mostrado es un dato de entrada, no una evidencia de la fuerza aplicada al paquete, y un lazo apretado no demuestra que se mantenga la sujeción. Registre varios ciclos y anote el cambio de condición.
Comience por distinguir tres fallas:
- Sujeción constantemente baja: en cada ciclo con la misma carga, la sujeción se percibe o mide por debajo de la referencia aprobada.
- Sujeción constantemente excesiva: las cajas se aplastan, las esquinas se deforman, las bandejas se agrietan o el fleje se incrusta en el paquete.
- Variación entre ciclos: la misma configuración documentada alterna entre resultados aceptables y resultados con holgura, daños o deslizamiento.
Para investigar resultados constantemente altos o bajos, busque problemas de compatibilidad del fleje, superficies de contacto duras/lisas, compresibilidad de la carga, posición del fleje, técnica del operador y rango indicado por el fabricante. Para investigar la variabilidad, examine la repetibilidad: estado de la rueda de alimentación/mordaza, deslizamiento del fleje, cambios en la geometría de contacto, traslape irregular, estado del sensor, secuencia del operador y método de medición. Si la carga cambia durante los ciclos posteriores, ya no se está comparando únicamente la tensión.
Como evidencia del tensado, registre el modo/ajuste de tensión junto con el ciclo observado de la herramienta y/o la unión resultante y el estado de la herramienta después del proceso. Solo debe realizarse un segundo tensado si el fleje, el traslape, la carga y el método son iguales. Esto resulta más útil para control de calidad que una fotografía del selector y puede distinguir un tensado estable de problemas de medición o de la interfaz con la carga.
No intente “corregir” un envío flojo ajustando la tensión a un nivel arbitrario que parezca mejor. Una tensión excesiva impone demasiada carga sobre la unión, puede dañar la carga y aun así dejar sin resolver la causa raíz. Del mismo modo, un ajuste bajo que sea seguro para las cajas no es necesariamente satisfactorio si la pila se asienta. La decisión correcta depende de la familia de cargas y de la ruta, no de un único valor universal para PET. Consulte la guía de tensores de fleje para conocer las categorías de herramientas y la guía de herramientas de flejado para obtener más información sobre las herramientas.
Cuando los operadores dicen “cambió la tensión”, pregunte cuál de los siguientes aspectos cambió: el ajuste mostrado, el sonido del tensado, la duración del tensado, la fuerza medida, la elongación del fleje, los cambios en la caja, el estado de la unión o el cambio después de esperar. Estos elementos no son intercambiables. Nombrar el cambio observado ayuda a mantenimiento a identificar un valor de control mientras control de calidad describe el resultado en el paquete. También permite detectar cuándo la herramienta sigue igual pero la interfaz con la carga es irregular.
Utilice una referencia para cada familia de cargas en lugar de una receta para toda la planta. Utilice esa referencia de la familia de cargas, en vez de una receta general para la planta, para comparar la uniformidad de la tensión del fleje, los resultados de tensión, el ajuste de tensión, las cargas pesadas, cada aplicación específica, la seguridad y estabilidad de la carga, las mercancías dañadas, el punto más débil y las condiciones del embalaje industrial. Las etiquetas del fleje pueden ser iguales para un bulto de cajas compresibles, un producto con bordes afilados y un bulto rígido. Teniendo en cuenta lo anterior, la referencia aprobada debe incluir la identidad de la carga y la posición del fleje. Si una familia de cargas no puede estabilizarse, considere el resultado como desarrollo de una aplicación y no como solución de problemas de una máquina.
6. Cuando el sello o la soldadura por fricción son débiles
Antes de cambiar los ajustes de soldadura y tensión, asegúrese de conservar una unión débil. La apertura de la unión puede deberse a un fleje o método de unión incompatibles, contaminación, traslape deficiente, desalineación, parámetros de proceso insuficientes o excesivos, enfriamiento insuficiente, piezas de contacto desgastadas y una tensión que carga la unión fuera del rango aceptable del proceso.
Coloque junto a la unión defectuosa una unión correcta realizada conforme a la referencia aprobada. Registre la ubicación de la falla. ¿La unión falló internamente? ¿Falló uno de los flejes? ¿Se desplazó el traslape o el fleje falló en otro punto? La apariencia es una prueba cualitativa de resistencia, pero también ayuda a enfocar la siguiente comprobación controlada y evita agrupar todas las fallas como soldaduras defectuosas.
Compruebe dentro del proceso aprobado
- Compatibilidad entre el fleje y el método de unión
- Ancho, espesor y posición del traslape
- Superficies de contacto limpias y secas
- Alineación y estado de desgaste visible
- Estado documentado de la soldadura/sello y el enfriamiento
- Muestras repetidas de uniones y fallas conservadas
No suponga que
- Una mayor tensión refuerza la unión
- Una soldadura de buen aspecto demuestra uniformidad
- Una misma temperatura o duración sirve para todas las herramientas
- Una unión defectuosa siempre significa que el fleje es malo
- Una unión aprobada demuestra la estabilidad de la ruta
- La inspección visual sustituye las pruebas requeridas
ASTM D3950-23 define los flejes no metálicos y los métodos de unión para cerrar, reforzar, agrupar, unitarizar y paletizar, así como las propiedades y uniones pertinentes. Permite que los equipos analicen con precisión las evidencias del fleje y de las uniones. No es una guía de solución de problemas para su equipo. Esta guía de solución de problemas deja el mantenimiento del equipo en manos del procedimiento aprobado: los sellos débiles, las roturas del fleje, las averías, las fallas eléctricas, las advertencias de sobrecalentamiento, las piezas móviles, los pasos para lubricar o inspeccionar piezas de desgaste, el mantenimiento preventivo, el mantenimiento preventivo y el mantenimiento de flejadoras requieren un plan de mantenimiento que defina el funcionamiento correcto, la vida útil, la sustitución de consumibles y los costos de reemplazo. Para obtener más información sobre este tipo de marco de evidencias, consulte la guía sobre la resistencia de las uniones de flejes.
7. Cuando el fleje se rompe, se raja o se deshilacha
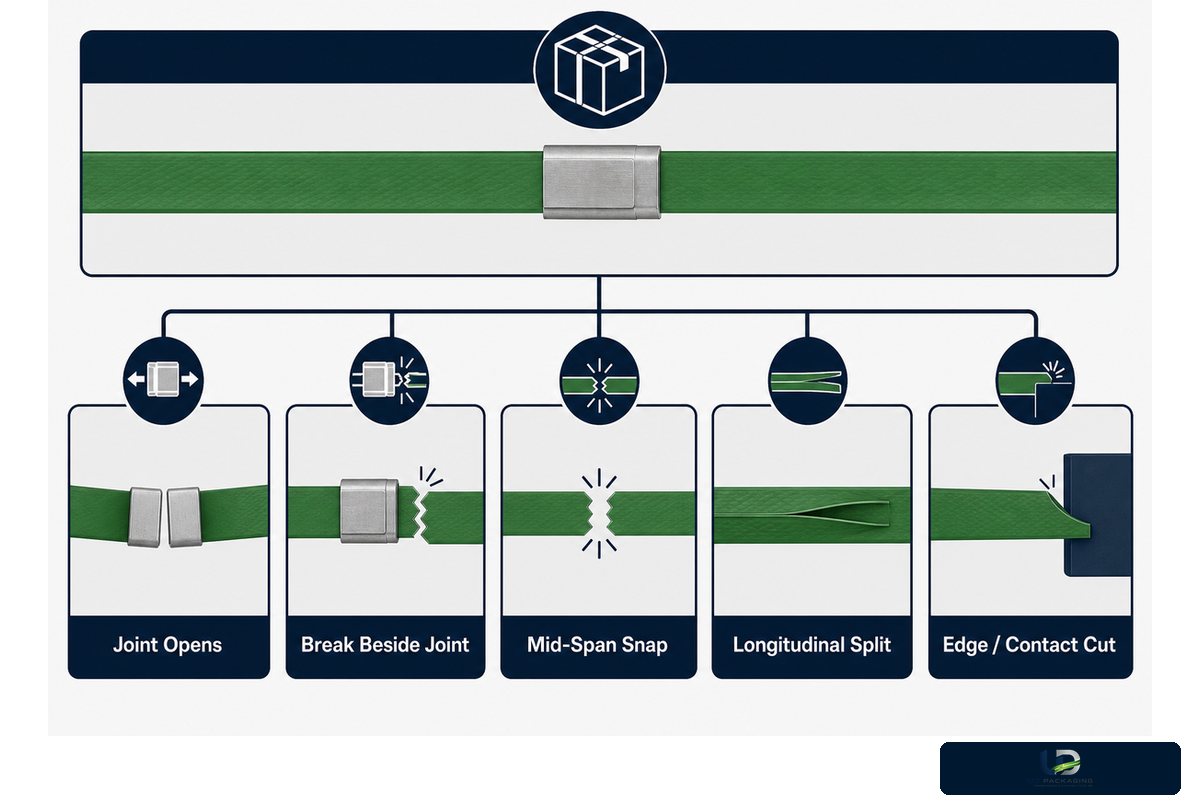
“El fleje se rompió” oculta la información más importante: cómo y dónde falló. Conserve el lazo roto en su posición actual y anote su orientación sobre la carga antes de analizar la resistencia a la rotura. Varios puntos de contacto pueden vencer incluso a un fleje más resistente, siempre que se mantenga intacto el mecanismo principal de la falla.
| Origen de la falla | Primeras preguntas | Evidencias que cambian el rumbo de la investigación |
|---|---|---|
| La unión se abre | ¿Compatibilidad, traslape, contaminación, proceso, enfriamiento o desgaste? | La misma falla en varios lotes con una misma condición de la herramienta |
| Rotura junto a la unión | ¿Calor/tensión local, alineación, muesca o parámetros de proceso excesivos? | La falla cambia de lugar cuando cambia el estado de la unión/herramienta |
| Rotura en el tramo intermedio | ¿Daño, sobrecarga, impacto, pliegue previo o estado del lote? | Origen definido visible en la muestra conservada |
| Rajadura longitudinal | ¿Daño en el borde, contacto con la guía, bobinado o estado de la muestra? | La rajadura se repite desde el mismo punto de contacto/recorrido |
| Corte por borde/contacto | ¿Esquina afilada, superficie abrasiva, guía dañada o protector faltante? | Lotes diferentes fallan con una geometría idéntica |
Solo después de que las evidencias presentadas apunten en cierta medida a la compatibilidad, el lote, las dimensiones, el acabado o el rendimiento requerido, debe considerarse una revisión de la especificación. Evaluar el fleje PET frente al fleje PP o el fleje PET frente al fleje de acero es apropiado cuando se está considerando la familia de materiales. Ninguna de las comparaciones reparará una guía dañada ni eliminará un borde afilado de la carga.
8. Cuando la carga sale bien ajustada, pero llega floja
Un paquete que pasa por una flejadora aún puede experimentar cambios durante la espera previa al despacho, el movimiento con montacargas, la carga en el remolque y la exposición a vibraciones, impactos, compresión, temperatura y humedad. La pérdida de ajuste que se produce después del envío es un problema relacionado con el tiempo y la ruta. Determine cuándo cambió la sujeción en lugar de considerar que la foto tomada en el destino muestra la causa.
Cree una cronología sencilla de las evidencias: inmediatamente después de la aplicación, tras los intervalos habituales de espera, después de la manipulación interna, al momento del despacho y después de un transporte o una prueba representativos. En cada punto de control, anote la posición del fleje y el estado de la unión, la altura y la geometría de la carga, el contacto con alguna esquina o borde, cualquier compresión visible de las cajas y el estado del pallet, así como cualquier incidente durante la manipulación. Use el mismo punto de vista y las mismas marcas de referencia para que el movimiento resulte evidente.
Estas son algunas explicaciones alternativas habituales:
- La carga se asienta o el embalaje de cartón corrugado se comprime mientras la longitud del fleje permanece casi igual.
- El fleje se desliza hacia una zona de menor perímetro del paquete o se sale de un protector de bordes.
- La unión se desliza o un punto con daños localizados se agrava durante la manipulación.
- La geometría del pallet o de la pila cambia y genera holgura en uno de sus lados.
- Los impactos o las vibraciones alteran la carga independientemente del ciclo inicial de la máquina.
- Se comparan paquetes acondicionados de manera diferente como si sus condiciones iniciales fueran idénticas.
ISTA clasifica las pruebas de evaluación desde simulaciones generales hasta simulaciones avanzadas de las condiciones de distribución y sus resultados previstos. La selección de la prueba es una decisión de ingeniería de embalaje, y un comentario impreciso como “pasó la prueba de vibración” no basta para justificarla. Un artículo sobre embalaje alojado por RIT aborda como un sistema el embalaje, la paletización, las sujeciones y los movimientos durante el proceso de distribución. Use una ruta representativa o un procedimiento adecuado en lugar de convertir una sola inspección junto a la estación en una garantía para toda la ruta.
Comprobación contrafactual
Si un paquete de eficacia comprobada permanece estable en la Ruta A, pero se afloja en la Ruta B, esto apunta con mayor fuerza a una interacción entre la ruta y la carga. Si el cambio se limita al lote sospechoso bajo la misma ruta controlada y los mismos límites del paquete, hay motivos para conservar ambas muestras a fin de realizar una revisión del material.
9. Realice una prueba de evaluación controlada y escale el caso con evidencias
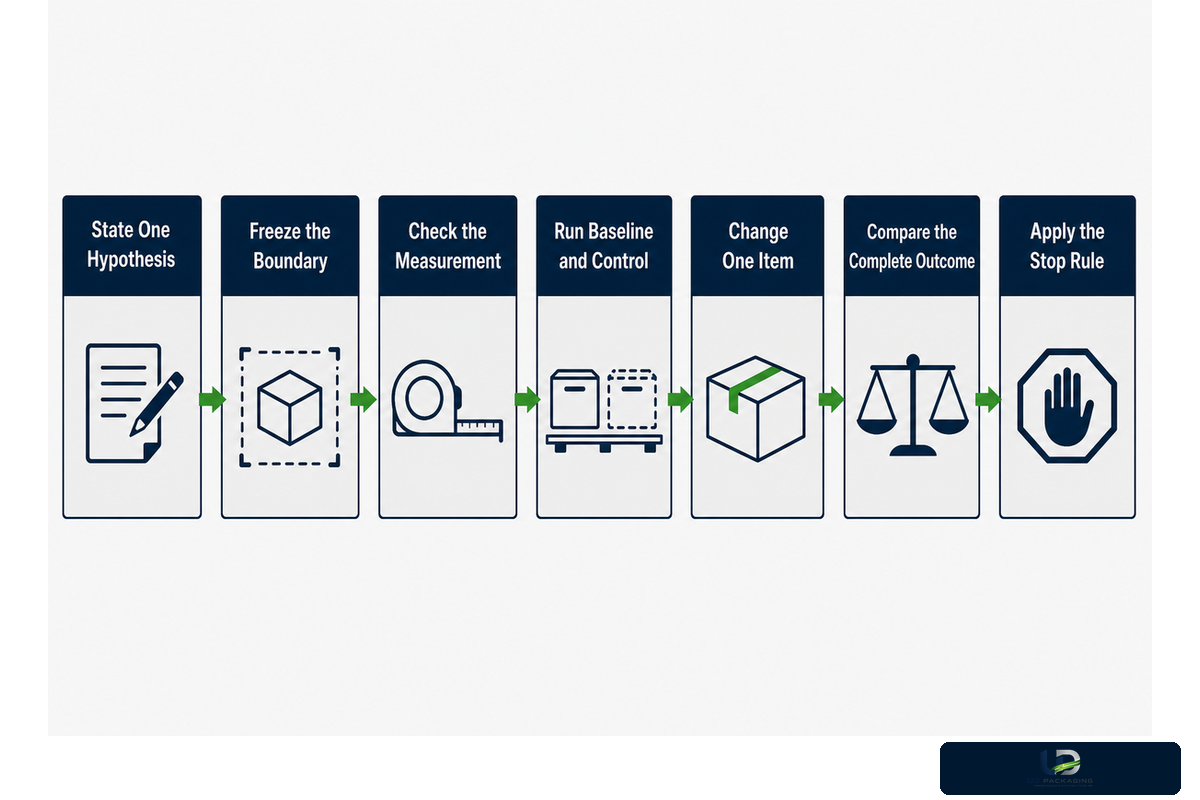
Una prueba de un solo factor es apenas una evaluación preliminar. NIST advierte que analizar un factor a la vez no permite detectar las interacciones. Aun así, puede obtenerse un resultado incorrecto debido a las interacciones entre el fleje, la configuración, la capacidad de deformación de la carga, el entorno, la formación de la unión, la manipulación y el método de medición.
“Los experimentos OFAT no permiten conocer las interacciones entre los factores.”
Ficha de prueba de evaluación con un solo cambio
- Formule una sola hipótesis — por ejemplo, “la falla está vinculada con este rollo/lote”, no “el fleje es malo”.
- Mantenga constantes las condiciones — la misma máquina aprobada, familia de cargas, posición del fleje, método del operador, entorno y configuración de referencia.
- Compruebe la medición — registre el método, el estado del instrumento, las unidades, la resolución, el operador y la repetibilidad antes de utilizar el resultado.
- Ejecute la prueba de referencia y la de control — registre resultados repetidos con la condición de eficacia comprobada y conserve las muestras.
- Cambie un solo elemento — el rollo, el estado de limpieza, el estado de la guía, la posición o un ajuste documentado; nunca oculte un segundo cambio.
- Compare el resultado completo — la alimentación, las evidencias de tensión, la unión, el corte, los daños en la carga y el estado posterior a la manipulación.
- Aplique la regla de interrupción — no dé por determinada la causa raíz si el resultado no se repite, la medición es incierta o algún otro factor modifica la respuesta.
Más allá de estas evaluaciones, pueden explorarse las interacciones si resultan plausibles. Algunas situaciones requerirán un plan multifactorial estructurado y un método de prueba adecuado, además de definir una base de aceptación. Esta ficha está diseñada para detener los ajustes aleatorios y obtener una pista útil; no está diseñada para convertir la resolución de problemas en planta en una conclusión de laboratorio sin fundamento.
Paquete de evidencias para escalar el caso al proveedor
Proporcione información suficiente para reproducir el problema: modelo y número de serie de la máquina/herramienta, material y dimensiones del fleje, proveedor y lote, estado del núcleo y del rollo, configuración documentada, conformación de la carga y posición del fleje, condiciones ambientales y de la ruta, método de medición, muestras correctas y fallidas, fotos/videos con fecha y hora, historial del inicio y de los cambios, estado del mantenimiento y resultado de la evaluación controlada.
Identifique qué demuestra de manera concluyente cada archivo. La foto de un rollo no demuestra la resistencia a la tracción; demuestra el estado de la etiqueta y del rollo. La foto del panel de control demuestra el estado de los datos mostrados; no demuestra la fuerza aplicada al paquete. La foto de una unión no demuestra la resistencia de la unión; tampoco demuestra el estado de la unión. La foto tomada en el destino no demuestra el mecanismo del cambio; demuestra el estado y el momento del cambio. Esto evita que una gran cantidad de archivos adjuntos genere una falsa confianza en quien realiza la revisión.
Incluya resultados negativos. Incluya resultados negativos en las verificaciones rutinarias del flejado de cada turno: una parada, un tiempo de inactividad costoso, los cambios de turno, la luz solar directa, las condiciones de almacenamiento y las transferencias entre rutas deben servir de base para un mantenimiento estructurado y una cadena de suministro confiable. Si la limpieza no corrigió el problema, si un segundo operador lo reprodujo, si un rollo de control también se atascó o si el paquete permaneció estable durante todo el proceso de espera, pero se aflojó después de un solo tramo de la ruta, estas observaciones descartan posibilidades en la siguiente iteración. Los resultados negativos son especialmente útiles para los proveedores porque reducen las consultas repetidas y ayudan a distinguir una revisión de compatibilidad de una solicitud de servicio técnico para la máquina. Los resultados negativos son especialmente útiles para los proveedores porque las buenas prácticas documentadas reducen las consultas repetidas, favorecen un embalaje eficiente y la eficiencia operativa, preservan la confianza del cliente y mantienen separada una revisión de compatibilidad de una solicitud de servicio técnico para la máquina, sin afirmar que una tarea siempre prolonga la vida útil del equipo.
| Categoría de evidencia / indica | Próximo responsable | No cerrar hasta que |
|---|---|---|
| Deficiencia en el procedimiento, el enhebrado, la carga o el registro | Supervisor de operadores | El método aprobado se repita bajo supervisión |
| Ambigüedad en la medición, la muestra o la aceptación | Ingeniero de calidad/embalaje | El método y la regla de decisión sean adecuados para el propósito |
| Estado del recorrido, la pinza, la soldadura, la cuchilla o la máquina | Personal de mantenimiento capacitado/servicio técnico del fabricante original | Finalicen el trabajo seguro específico para el modelo y su verificación |
| Compatibilidad, sustitución no documentada o diferencia entre lotes | Compras y control de calidad del proveedor | Se revisen ambas muestras y la comparación estable |
| Conformación de la carga, ruta o factores interactivos no resueltos | Gerente de planta/logística/ingeniería | Se acuerden el riesgo, el alcance de la prueba y la autoridad de liberación |
| Identidad o estado visible del fleje/rollo | Calidad y compras | Se conserven la etiqueta, el lote, la muestra y el control estable |
| Muestra de la unión y evidencias del proceso de unión | Calidad y mantenimiento | Se revisen el origen de la falla y los límites del proceso específicos para el modelo |
| Cronología de la ruta y cambio en el punto de control | Logística e ingeniería de embalaje | Se definan las condiciones representativas de distribución y el resultado previsto |
| Discrepancia en las condiciones ambientales | Calidad e ingeniería de embalaje | Se registre el estado de acondicionamiento y las comparaciones sean válidas |
Si las evidencias actuales apuntan a una consulta sobre el material o la especificación, revise las opciones de especificación del fleje de embalaje PET. La página comercial incluye tamaños, configuraciones y un formulario de consulta; esta página contiene el procedimiento de diagnóstico. También puede consultar la guía del kit de flejado PET si el problema es la compatibilidad entre los componentes y no el material del fleje por sí solo.
¿Necesita una revisión del proveedor basada en evidencias reales de la falla?
Envíe en conjunto los datos de la máquina, el fleje, la carga, la unión, la ruta y las comparaciones. Así, el equipo de UD Packaging podrá revisar los aspectos relacionados con el material o la especificación sin hacer suposiciones sobre la máquina o la aplicación, e identificar las cuestiones que corresponden al proveedor, al personal de mantenimiento, a calidad o al ingeniero de embalaje.
Comparta su paquete de evidenciasPara conocer la trayectoria de la empresa y su capacidad de fabricación, consulte Acerca de UD Packaging.
10. Preguntas frecuentes
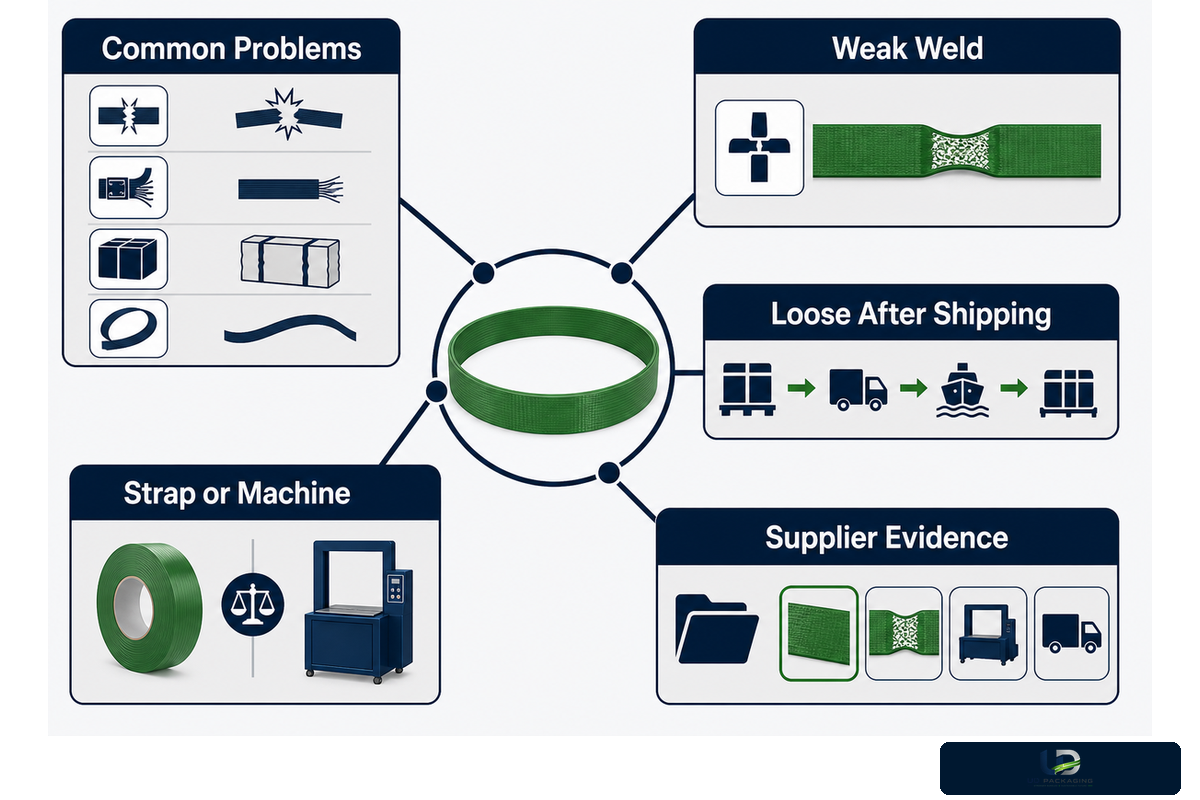
Estas respuestas abarcan las preguntas más frecuentes de compradores y operadores. Todas siguen la misma regla: describir la falla, conservar las primeras evidencias y realizar la comparación bajo condiciones estables. Si la tarea requiere ingresar en zonas protegidas o con exposición a energía almacenada, deténgase y aplique el procedimiento correspondiente de la planta y de la máquina.
¿Cuáles son los problemas más comunes de los flejes de embalaje PET?
Las fallas habituales incluyen alimentación o guiado deficientes, tensión baja o irregular, soldaduras por fricción débiles o variables, cortes irregulares o incompletos, apertura de la unión, roturas en puntos intermedios, grietas longitudinales, daños en los bordes, aplastamiento de las cajas y flejes flojos después de la manipulación. La ausencia de fallas no indica la causa. Registre la primera etapa que falló, conserve el fleje y la unión, y compruebe la medición (longitud y ancho), el rollo, el recorrido, la transferencia de tensión, la herramienta, la carga y la ruta.
¿Cómo corrijo una soldadura por fricción débil o irregular?
Conserve una unión fallida y registre el lote, el ancho y el grosor del fleje, la identificación de la máquina/herramienta y los ajustes de configuración. Solicite a personal capacitado que inspeccione la alineación y las piezas de desgaste. Evite establecer límites universales de tiempo de soldadura, temperatura y enfriamiento porque las herramientas, la fabricación del fleje y las condiciones son muy variables.
¿Por qué el fleje PET se afloja después del envío?
La carga puede asentarse y comprimirse, cambiar de geometría o tamaño, hacer que el fleje se desplace hacia una zona de menor perímetro, sufrir daños por un borde, permitir que la unión se deslice o cambiar de posición debido a la manipulación durante la ruta. Compare las evidencias con fecha y hora correspondientes al embalaje, la espera previa al despacho, la manipulación interna y el momento posterior al recorrido por la ruta representativa. Registre las condiciones ambientales. Una sola fotografía del estado final no permite determinar dónde ni cuándo se perdió la sujeción.
¿Cómo sé si la falla está en el fleje o en la flejadora?
Después de comprobar la estabilidad del método de medición, cargue la máquina aprobada con un rollo de eficacia comprobada. Si ambos rollos fallan en el mismo punto del recorrido o de la herramienta, incluso con un rollo de eficacia comprobada, es probable que el problema esté en el equipo o el proceso. Si un lote falla sistemáticamente mientras el control pasa la prueba con la misma máquina, carga, entorno y método, conserve ambos rollos para que el proveedor los revise. Este es solo un resultado de evaluación si resulta probable que estén interactuando otros factores.
¿Qué evidencias debo enviar a un proveedor de flejes PET?
Envíe el modelo y el número de serie de la máquina o herramienta, el material, el ancho, el grosor y el acabado del fleje, el núcleo, el proveedor y el lote, fotos del rollo, la alimentación y la unión, muestras fallidas, un ciclo correcto y uno fallido, la configuración actual documentada, las dimensiones de la carga y la posición del fleje, así como las condiciones ambientales y la ruta, junto con el método de medición, el historial del inicio del problema, el estado del mantenimiento y la comparación controlada. Esto permite que el proveedor responda las preguntas relacionadas con el lote, el proceso, la medición y la aplicación.
Referencias y fuentes: límites del método
Las fuentes públicas se utilizan para definir los límites relativos al método, la medición, el acondicionamiento, la seguridad y las pruebas de ruta. Esta guía no reproduce normas de pago ni sustituye el manual del fabricante original que contiene las instrucciones de operación de la máquina. Tampoco prescribe el mantenimiento de una máquina específica ni certifica un paquete para una ruta. Las fichas operativas transparentes son síntesis editoriales elaboradas a partir de procedimientos aprobados de la planta y criterios de aceptación.
- ASTM D3950-23, Especificación estándar para flejes no metálicos (y métodos de unión)
- ASTM D4332-22, Acondicionamiento de contenedores, paquetes o componentes de embalaje para pruebas
- OSHA, Control de energías peligrosas (bloqueo/etiquetado)
- HSE, Mantenimiento de equipos de trabajo
- ISTA, Procedimientos de prueba
- Journal of Applied Packaging Research, Métodos de sujeción de cargas y embalaje
- NIST/SEMATECH, Un factor a la vez y límites de las interacciones
- NIST/SEMATECH, Proceso de medición
Conclusión final
No pregunte primero “¿El fleje es malo?”. Pregunte qué etapa falló, si la medición es confiable, qué permaneció constante, qué evidencia refutaría la hipótesis principal y quién es responsable de tomar la siguiente decisión segura.