Hubungi UD Packaging Company

Diperbarui September 2026 · Oleh XCX
Komponen sistem strapping industri mencakup bahan habis pakai yang melingkari muatan, peralatan yang mengumpankan, menegangkan, dan menyambungkannya, serta perangkat keras di sisi lini yang mengarahkan tali strapping dan memindahkan kemasan. Keandalan sistem hanya setara dengan mata rantai berperingkat terendah atau dengan pengendalian paling lemah dalam rangkaian tersebut.
Tali strapping yang kuat masih dapat meninggalkan area pengiriman dengan sambungan yang lemah, tensioner strapping berkinerja rendah, atau dispenser yang mengumpankan gulungan dengan orientasi yang salah. Karena itu, penawaran harga yang memadai harus menjelaskan suatu sistem, bukan sekadar menyebutkan bahan tali strapping dan model mesin.
Panduan ini menguraikan sistem tersebut menjadi daftar 12 baris, pemeriksaan keliling di lima stasiun, dan dokumen penerimaan komponen. Panduan ini membantu pembeli membandingkan solusi strapping bermutu tinggi tanpa menganggap istilah “tali strapping plastik”, “tali strapping besi”, atau “otomatis” sebagai bukti bahwa seluruh sistem sudah sesuai satu sama lain.
Panduan ini tidak memilih bahan, menetapkan harga tingkat otomatisasi, atau menggantikan pengujian pada kemasan dan rute distribusi yang sebenarnya. Tujuannya adalah menutup celah lingkup sebelum menimbulkan kerusakan muatan, pengerjaan ulang, atau waktu henti yang dapat dihindari.
Aturan praktis
Tentukan spesifikasi gulungan, metode penyambungan, dan peralatan aplikasi sebagai satu kombinasi yang telah diuji. Kemudian tambahkan setiap komponen yang diperlukan untuk menyimpan, mengeluarkan, mengarahkan, mengendalikan, dan melindungi kombinasi tersebut di lini Anda.
Apa saja yang termasuk komponen sistem strapping industri?
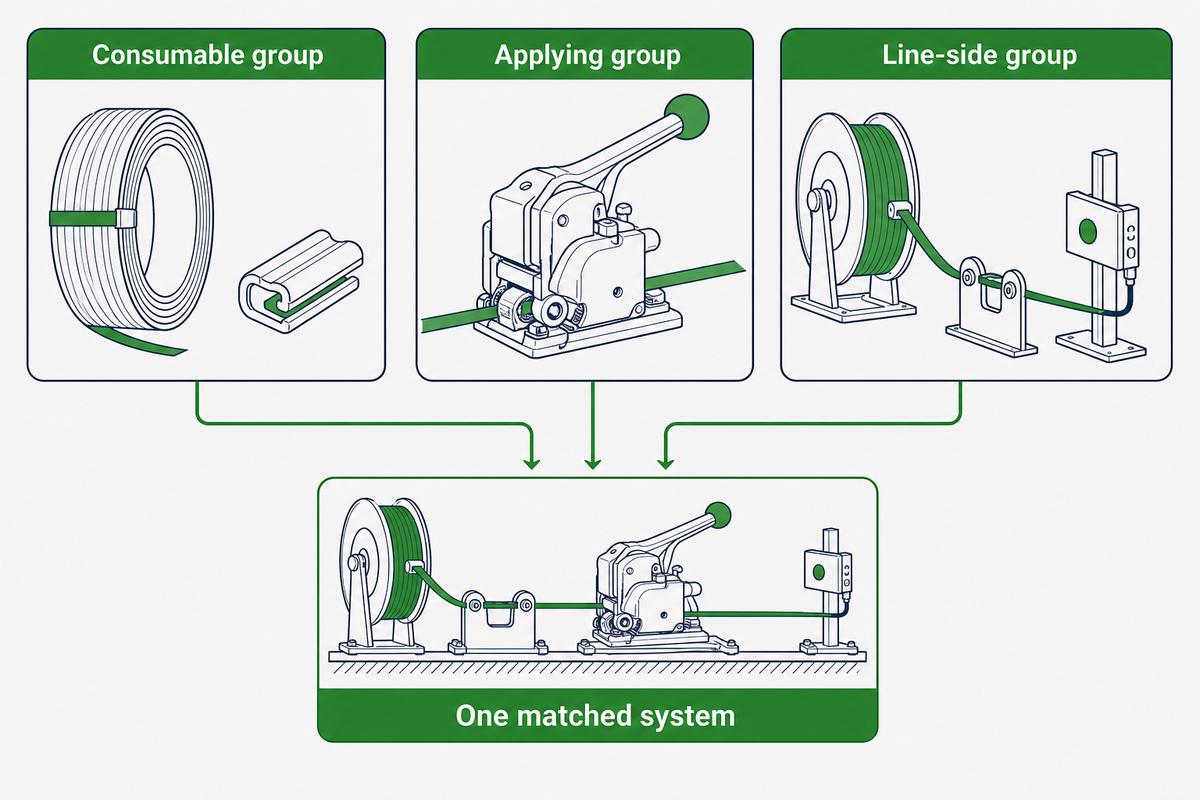
Komponen sistem strapping industri adalah setiap komponen yang mengubah cara tali strapping disimpan, disalurkan, ditegangkan, disambungkan, diarahkan, dilindungi, atau diverifikasi di sekeliling muatan. Definisi tersebut mencakup lebih dari sekadar tali strapping, tensioner strapping, dan alat penyegel yang sudah jelas karena rem gulungan, rel pemandu, pemotong, penjepit, sensor, atau pelindung sudut dapat mengubah hasil akhirnya.
1. Kelompok bahan habis pakai
Tali strapping, seal strapping, buckle strapping, dan komponen pelindung pada titik kontak yang ikut terkirim bersama bundel atau habis digunakan saat membuatnya.
2. Kelompok aplikasi
Tensioner strapping, alat penyegel, sistem pengumpanan, kepala pengikat, dan komponen internal yang menghasilkan ketegangan serta membentuk sambungan.
3. Kelompok sisi lini
Dispenser, troli, chute, antarmuka konveyor, sistem kontrol, dan pelindung mesin yang memungkinkan pengoperasian berulang.
Kelompok publikasi ASTM saat ini mendukung sebagian dari pemisahan ini. ASTM D3950-23 membahas tali strapping nonlogam dan metode penyambungan, ASTM D3953-15(2022) membahas tali strapping baja pipih dan seal strapping, sedangkan ASTM D4675-14a(2022) merupakan panduan pemilihan dan penggunaan. Lingkup tersebut tidak menjadi satu spesifikasi kinerja untuk setiap komponen aplikasi dan sisi lini.
Namun, bukan berarti mesin tidak diatur. Di Uni Eropa, misalnya, kewajiban kesesuaian mesin berada dalam rezim hukum tersendiri; pembedaan yang berguna dalam pengadaan adalah antara bukti kesesuaian terhadap peraturan dan bukti bahwa kepala pengikat tertentu menerapkan ketegangan serta menghasilkan kinerja sambungan yang tercantum dalam spesifikasi Anda.
Peralatan strapping dapat berkisar dari alat manual hingga sel yang sepenuhnya otomatis, termasuk alat portabel untuk tali strapping plastik, mesin strapping semiotomatis, dan mesin strapping otomatis penuh yang terintegrasi ke dalam lini produksi. Karena itu, memilih susunan strapping yang tepat dan memilih komponen strapping yang tepat merupakan tugas yang sama dilihat pada dua tingkat: pembeli harus mencocokkan setiap fungsi sebelum membandingkan kelas mesin.
Daftar 12 baris sistem strapping
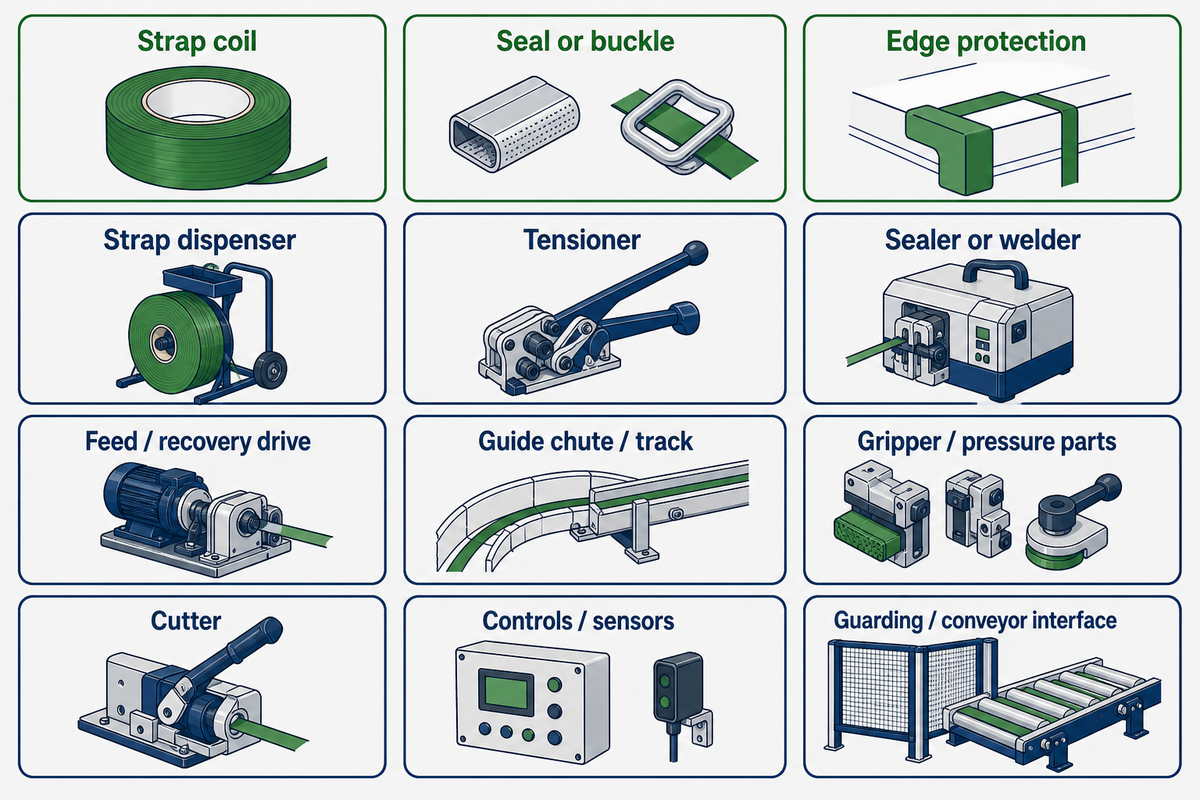
Gunakan daftar ini sebelum membandingkan harga. ASTM D4675-14a(2022) mencakup pemilihan dan penggunaan bahan tali strapping pipih; baris komponen tambahan di sini merupakan kontrol pengadaan, bukan klaim bahwa panduan tersebut menstandardisasi seluruh mesin. Pemasok dapat menggabungkan beberapa baris dalam satu mesin, menjualnya secara terpisah, atau mengecualikannya, tetapi setiap fungsi tetap memerlukan penanggung jawab dan catatan penerimaan.
| Jenis komponen | Kategori kelompok | Fungsinya | Cantumkan dalam penawaran harga | Tanda kegagalan atau keausan |
|---|---|---|---|---|
| 1. Gulungan tali strapping | Bahan habis pakai | Mempertahankan ketegangan di sekeliling muatan | Bahan, grade, lebar, ketebalan, permukaan, gaya putus, elongasi, inti gulungan, dan format gulungan | Tali terbelah, kerusakan tepi, pengumpanan tidak konsisten, atau elongasi tak terduga |
| 2. Seal atau buckle strapping | Bahan habis pakai | Menyambungkan kedua ujung tali strapping | Komponen, bahan, lapisan akhir, ukuran, geometri, metode pemasangan atau crimp, dan tali strapping yang sesuai | Tali tertarik keluar, berputar, crimp terbuka, robek, atau mengalami korosi |
| 3. Pelindung sudut | Bahan habis pakai | Memisahkan tali strapping dari titik yang dapat memotong atau meremukkan | Bahan, bidang kontak, radius sudut, ketahanan terhadap tekanan, dan penempatan | Tali strapping terpotong, sudut remuk, atau pelindung bergeser dari posisinya |
| 4. Dispenser tali strapping | Sisi lini | Menopang gulungan dan mengendalikan pelepasan tali | Rentang inti gulungan, lebar dan massa gulungan, orientasi, serta rentang rem atau hambatan | Gulungan terus berputar, terbentuk loop di lantai, pengumpanan tersentak, atau tali strapping terpilin |
| 5. Tensioner strapping | Aplikasi | Menarik tali strapping hingga mencapai pengaturan yang terkendali | Rentang tali strapping, rentang pengaturan, metode verifikasi, sumber daya, dan bukti keterulangan | Ketegangan rendah atau berubah-ubah, kerusakan permukaan, atau selip berulang |
| 6. Alat penyegel atau pengelas | Aplikasi | Membentuk sambungan mekanis, gesek, atau panas | Metode penyambungan, komponen yang sesuai, rentang pengaturan, dan hasil sambungan akhir | Las lemah, crimp tidak sempurna, terbakar tembus, atau siklus tidak stabil |
| 7. Penggerak pengumpanan dan penarikan kembali | Aplikasi | Mengumpankan tali strapping mengelilingi muatan dan menarik kembali bagian yang kendur | Arah dan kecepatan pengumpanan, logika penarikan kembali, serta rentang tali strapping yang kompatibel | Pengumpanan terlalu pendek, pengumpanan terbalik, penarikan kembali gagal, atau pemasangan ulang tali berulang |
| 8. Chute atau rel pemandu | Sisi lini | Mengarahkan tali strapping mengelilingi bundel | Bukaan, batas dimensi kemasan, akses, toleransi penyelarasan, dan metode pelepasan | Tali tersangkut, penempatan tali strapping meleset, atau tali strapping keluar dari rel |
| 9. Komponen penjepit dan penekan | Aplikasi | Menahan tali strapping selama proses penegangan, penyambungan, dan pemotongan | Nomor komponen, kriteria keausan, akses, dan suku cadang yang direkomendasikan | Bekas selip, perubahan panjang tumpang tindih, atau posisi sambungan yang tidak konsisten |
| 10. Pemotong | Aplikasi | Memisahkan loop yang telah selesai dari gulungan | Komponen pisau, akses servis, kondisi potongan yang diharapkan, dan kriteria penggantian | Ujung tali strapping berjumbai, miring, atau hanya terpotong sebagian |
| 11. Sistem kontrol dan sensor | Sisi lini | Mengatur urutan siklus serta mendeteksi kemasan, tali strapping, dan gangguan | Antarmuka, resep, alarm, logika reset, catatan, dan batas tanggung jawab | Pemicu palsu, kemasan tidak terdeteksi, atau gangguan yang berulang tanpa kerusakan fisik |
| 12. Pelindung mesin dan antarmuka konveyor | Sisi lini | Mengendalikan akses dan menyajikan muatan secara konsisten | Titik acuan kemasan, rentang tinggi, interlock, batas pelindung mesin, dan penanggung jawab lini | Tali strapping salah posisi, akses tidak aman, atau hilangnya waktu akibat sinkronisasi hulu/hilir |
Dua komponen yang paling mudah terlewat adalah dispenser dan antarmuka yang memosisikan muatan. Keduanya tidak membuat sambungan, tetapi menentukan apakah tali strapping yang sama tiba di kepala pengikat dengan orientasi yang sama dan apakah setiap tali strapping berada pada bagian kemasan yang dituju.
Mesin otomatis dapat mengintegrasikan beberapa fungsi tersebut, sedangkan sistem strapping manual serta lini semiotomatis dan otomatis penuh mengemasnya dengan cara berbeda. Beri tanda “termasuk”, “dipasok terpisah”, “disediakan pembeli”, atau “tidak berlaku” di samping seluruh 12 baris, bukan menganggap nama mesin sudah menetapkan lingkupnya.
Kelompok bahan habis pakai: gulungan tali strapping, seal, dan buckle strapping
Spesifikasi gulungan yang lengkap menyebutkan lebih dari sekadar poliester atau polipropilena. Perincian tersebut mengubah baris bahan habis pakai dalam daftar menjadi spesifikasi yang dapat dibeli. Catat grade, lebar dan ketebalan nominal, toleransi, permukaan, warna jika relevan secara operasional, gaya putus, elongasi, dimensi inti gulungan, arah penggulungan, massa atau panjang gulungan, kebijakan sambungan antarujung gulungan, identitas lot, dan batas penyimpanan.
Format inti dan gulungan penting karena bahan tali strapping yang sama dapat digulung untuk dispenser yang berbeda. Ketidaksesuaian mungkin masih dapat dipasang pada spindle, tetapi tetap mengumpan dari ketinggian, arah, atau rentang rem yang salah sehingga spesifikasi bahan yang benar berubah menjadi proses strapping yang tidak stabil.
Tuliskan tali strapping polipropilena, tali strapping PET, tali strapping tenun, atau tali strapping kord, bukan istilah longgar “poli”. Pilihan strapping tersebut merupakan bahan atau konstruksi tali strapping plastik yang berbeda, dan gulungan tali strapping untuk karton bergelombang atau produk kertas mungkin tidak sesuai untuk pengangkutan dan penyimpanan tugas berat meskipun lebarnya tampak sama.
Kedisiplinan yang sama berlaku pada beragam aplikasi, mulai dari pengemasan dan pengiriman karton ringan hingga pengikatan horizontal dan vertikal pada bundel padat. Kekuatan dan fleksibilitas bahan penting, tetapi metode penyambungan dan peralatan aplikasi tetap menentukan apakah sifat yang dinyatakan benar-benar diterapkan pada muatan.
| Jenis metode penyambungan | Hal yang harus diidentifikasi pada baris ini | Pemeriksaan penerimaan yang berguna |
|---|---|---|
| Seal terbuka | Lebar, panjang, bahan, lapisan akhir, geometri takik atau crimp, dan alat yang sesuai | Identitas komponen, dimensi, dan profil terpasang pada tali strapping yang dituju |
| Seal tertutup | Dimensi bagian dalam, metode tumpang tindih atau pemasangan, lapisan akhir, dan tali strapping yang sesuai | Gerakan bebas sebelum penegangan dan sambungan tertutup sempurna setelahnya |
| Seal tipe snap-on atau dorong | Arah aplikasi, fitur penahan, ukuran, dan geometri alat penyegel | Terpasang dengan benar tanpa deformasi atau pengaitan sebagian |
| Buckle kawat atau buckle cetak | Bahan, geometri kawat atau badan, ukuran, diagram pemasangan tali, dan peringkat sistem | Arah pemasangan tali, panjang ujung tali, rotasi, dan perilaku saat ditarik menembus buckle |
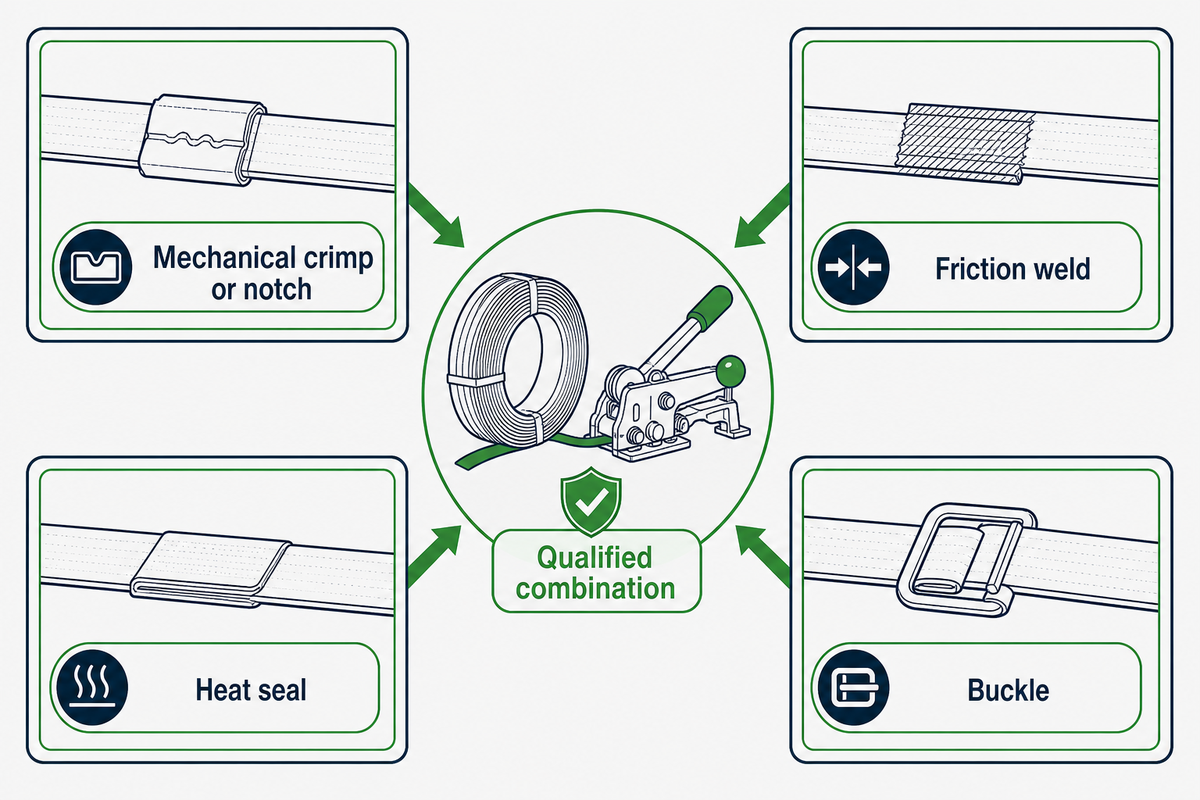
Jalur pembelian yang paling aman adalah memperlakukan tali strapping, metode penyambungan, dan alat sebagai satu kombinasi yang telah dikualifikasi. UD Packaging memasok tali strapping PET beserta bahan habis pakai dan peralatan pendukung; pernyataan mutu produk dan pengujiannya tetap harus diperiksa berdasarkan nomor laporan, lingkup, tanggal, lot sampel, dan produk spesifik yang ditawarkan, bukan dianggap sebagai sertifikat yang berlaku menyeluruh.
Untuk dimensi dan format penyambungan, tinjau perangkat keras penyambungan untuk sistem strapping dari UD Packaging, termasuk kelompok geometri seal dan pilihan buckle strapping yang tersedia. Jika keputusan yang belum ditentukan adalah memilih poliester, polipropilena, baja, atau jenis lain, gunakan perbandingan bahan tali strapping yang terpisah, bukan memperluas daftar komponen ini menjadi panduan bahan lainnya.
Kelompok aplikasi: tensioner strapping, alat penyegel, dan sambungan yang dihasilkannya
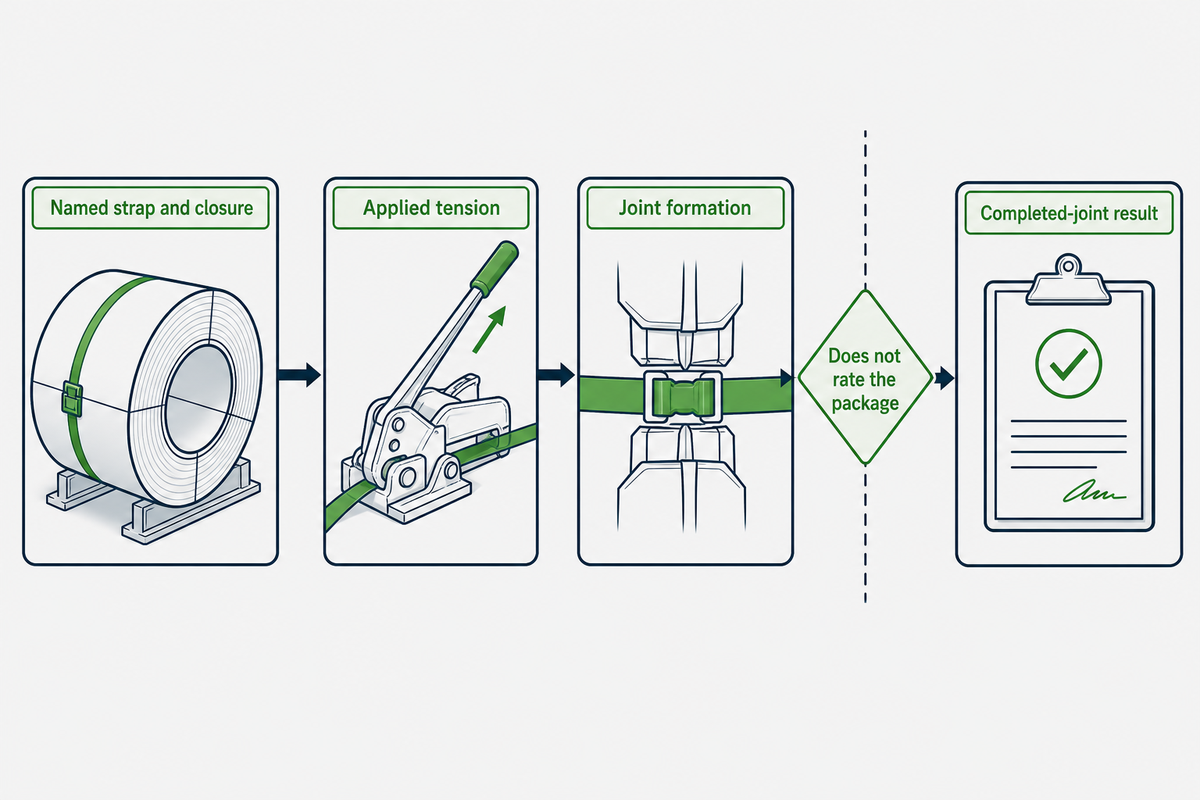
Tensioner strapping mengatur besarnya gaya yang diterapkan sebelum penyambungan; alat penyegel menentukan seberapa besar potensi tali strapping yang tetap bertahan pada sambungan. Setelah gulungan dan jenis metode penyambungan diidentifikasi, kelompok aplikasi mengubah bahan habis pakai tersebut menjadi sambungan. Alat manual, pneumatik, dan bertenaga baterai semuanya dapat sesuai, tetapi kelas alat saja tidak menunjukkan pengaturan operasi, kondisi, atau hasil sambungan akhirnya.
| Metode penyambungan | Cara penyambungannya | Variabel yang harus ditetapkan | Bukti yang perlu diminta |
|---|---|---|---|
| Crimp atau takik mekanis | Seal logam dideformasi mengelilingi tali strapping yang saling bertumpang tindih | Komponen seal, orientasi, alat dan profil rahang penjepit, serta jumlah dan posisi crimp | Kekuatan sambungan akhir dan mode kegagalan untuk kombinasi yang ditentukan |
| Las gesek | Pengelasan gesek menggunakan getaran untuk menghasilkan panas di antara permukaan tali strapping plastik yang saling bertumpang tindih | Pengaturan las, tekanan, tumpang tindih, waktu penahanan, permukaan tali strapping, dan kondisi alat | Uji sambungan disertai pengaturan dan penilaian visual hasil las |
| Seal panas | Elemen pemanas membentuk ikatan sebelum proses penekanan dan pendinginan | Pengendalian suhu atau energi, tekanan, tumpang tindih, pengaturan waktu, dan kondisi pemanas | Catatan siklus terkendali dan hasil sambungan akhir |
| Buckle strapping | Jalur pemasangan tali dan gesekan mengunci tali strapping saat menahan muatan | Identitas buckle, cara pemasangan tali, ujung tali, konstruksi tali strapping, dan ketegangan yang diterapkan | Hasil uji tarik tingkat sistem serta rotasi atau selip yang diamati |
Contoh perhitungan kapasitas sambungan yang dapat digunakan
Misalkan pemasok menyatakan gaya putus tali strapping sebesar 5.000 N dan memberikan efisiensi sambungan akhir sebesar 72% untuk kombinasi tali strapping, alat, dan pengaturan yang sedang ditinjau. Perhitungannya adalah 5.000 N × 0.72 = 3.600 N pada sambungan.
Gaya putus tali strapping yang dinyatakan sebesar 5.000 N × efisiensi sambungan yang dinyatakan sebesar 72% = hasil sambungan yang dinyatakan sebesar 3.600 N
Hanya contoh perhitungan—bukan data pengujian UD Packaging, muatan kerja aman, atau ambang penerimaan.
Pemeriksaan sensitivitas singkat memperlihatkan selisihnya: dalam contoh hipotetis yang sama, setiap perubahan 1 poin persentase setara dengan 50 N, sehingga 70% akan menghasilkan 3.500 N, 71% akan menghasilkan 3.550 N, dan 72% akan menghasilkan 3.600 N. Simpan data gaya dan kondisi yang mendasarinya, bukan hanya menyalin persentase ke dalam catatan pembelian.
Perhitungan tersebut menunjukkan bukti yang Anda perlukan, tetapi tidak menetapkan peringkat kemasan. Anda tetap perlu memastikan bagaimana kedua angka masukan diperoleh, apakah hasilnya merupakan nilai minimum atau tipikal, kegagalan apa yang terjadi, dan apakah pengujian distribusi yang dituju menerima muatan unit lengkap tersebut.
Untuk batas pengujian dan interpretasi kegagalan, lihat cara menguji sambungan tali strapping. Untuk pilihan pengoperasian antara peralatan manual, pneumatik, dan bertenaga baterai, gunakan panduan pengoperasian tensioner strapping yang terpisah.
Mengapa mesin strapping saya tidak mengencangkan tali?
Mulailah dari logika gangguan dan pemulihan mesin, lalu periksa resep yang dipilih, dimensi tali strapping, pelepasan gulungan, jalur pengumpanan, posisi muatan, dan pengaturan ketegangan. Hanya setelah pemeriksaan tersebut Anda boleh beralih ke roda pengumpan, penjepit, rol penekan, atau komponen penggerak yang aus karena gejala ketegangan rendah yang berulang dapat berasal dari perangkat lunak, pengaturan, bahan habis pakai, atau keausan mekanis.
Catat ketegangan aktual atau bukti sambungan akhir sebelum dan sesudah koreksi. Menaikkan pengaturan tanpa menemukan penyebabnya dapat meninggalkan bekas pada produk, membebani proses penyambungan secara berlebihan, atau menyembunyikan masalah pada dispenser dan pengumpanan.
Kelompok mesin strapping: komponen di dalam kepala pengikat
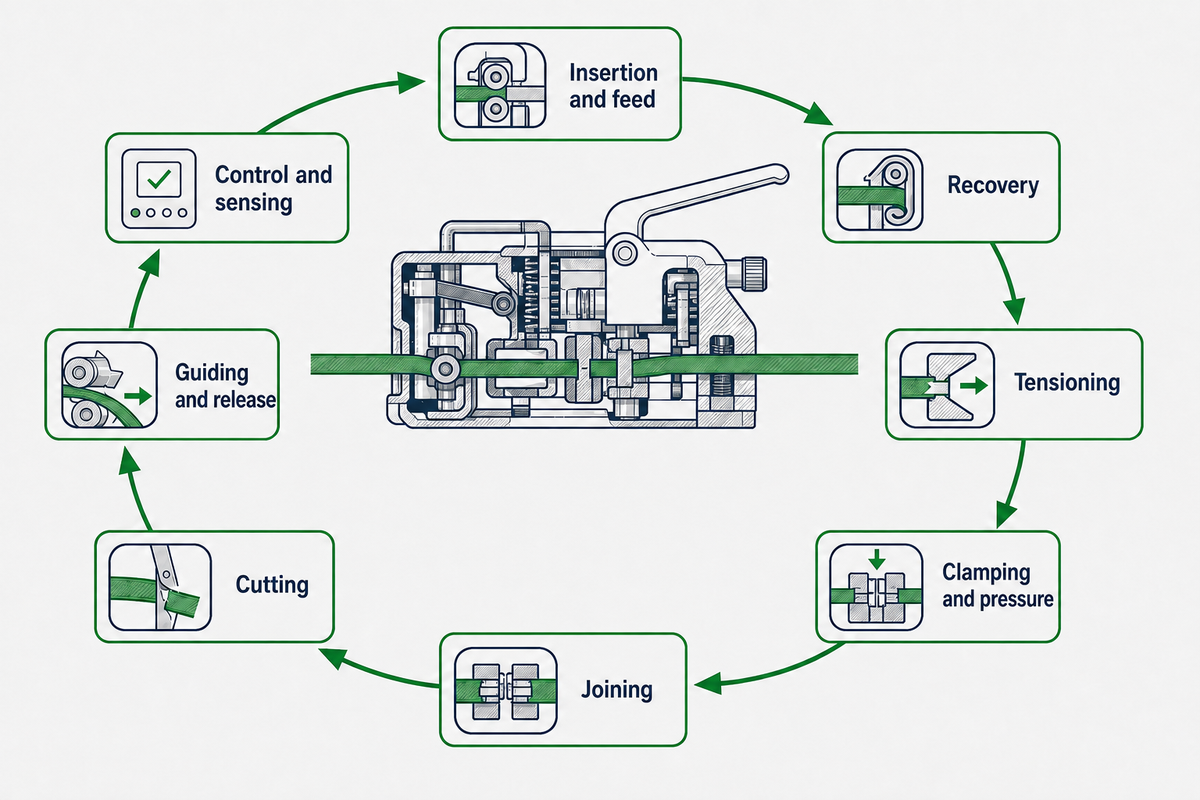
Mesin strapping otomatis biasanya memiliki fungsi untuk memasukkan, menarik kembali, memberikan ketegangan akhir, menjepit, menyambung, dan memotong. Urutan tersebut menyatukan fungsi penegangan dan penyegelan yang terpisah ke dalam satu kepala mesin. Bergantung pada desainnya, fungsi-fungsi tersebut dapat menggunakan roda dan rol penekan terpisah atau digabungkan dalam kepala pengikat yang ringkas.
- Pemasukan dan pengumpanan: mendorong tali strapping melalui rel pemandu dan mengelilingi kemasan.
- Penarikan kembali: menarik kembali bagian yang kendur setelah tali strapping menyelesaikan jalurnya.
- Penegangan: menerapkan gerakan atau gaya akhir yang terkendali sebelum penyambungan.
- Penjepitan dan penekanan: menahan kedua lapisan tali strapping pada posisinya selama pembentukan sambungan.
- Penyambungan: melakukan crimp pada seal, membuat las gesek, atau menerapkan panas dan tekanan.
- Pemotongan: melepaskan loop yang telah selesai sekaligus mempertahankan ujung tali strapping agar siap diumpankan.
- Pemanduan dan pelepasan: mengarahkan tali strapping, lalu membuka rel agar loop dapat mengencang pada muatan.
- Kontrol dan deteksi: menangani deteksi kemasan, pengaturan waktu siklus, alarm, pengumpanan ulang, dan komunikasi lini.
Dua catatan paten resmi—bukan teknologi UD Packaging—menunjukkan mengapa “pengaturan ketegangan” bukan mekanisme universal. EP 1 095 858 B1, yang mencatat Illinois Tool Works Inc. sebagai pemegang hak saat paten diberikan, mendokumentasikan alat manual yang mengenali ketegangan prasetelnya melalui kondisi motor berhenti berputar. EP 1 232 093 B1, yang mencatat Officina Meccanica Sestese S.p.A. sebagai pemegang hak saat paten diberikan, mendokumentasikan tensioner mesin dengan penundaan 0 hingga n persepuluh detik yang mengubah bagian efektif dari gerakan roda tetap sebesar 120°, yang dalam perwujudan tersebut setara dengan pergerakan tali strapping sepanjang 100 mm.
Dokumen kedua menjelaskan konteks berkinerja tinggi dengan 40 hingga 50 siklus strapping per menit dan menerangkan bagaimana keausan dapat menyebabkan penyetelan yang tidak tepat. Angka-angka tersebut hanya berlaku untuk perwujudan yang dipatenkan itu; angka tersebut bukan janji kapasitas produksi atau masa pakai untuk mesin otomatis saat ini.
“dapat mengalami penyetelan yang tidak tepat akibat keausan selama penggunaan”
Dokumen pemberian paten historis ini menjelaskan dua perwujudan desain, bukan cara kerja semua mesin saat ini atau pihak yang memiliki hak apa pun sekarang. Dokumen tersebut menunjukkan bahwa nama pengaturan saja tidak memadai: pemasok harus menyatakan mekanisme, metode penyetelan, prosedur verifikasi, dan hasil yang dapat diterima untuk peralatan yang ditawarkan.
Pengalihan lingkup: tingkat otomatisasi, utilitas, pemasangan, rentang harga, dan batas keselamatan khusus model dibahas dalam panduan mesin strapping. Bagian ini hanya mengidentifikasi komponen yang kondisinya dapat mengubah mutu pengumpanan, ketegangan, penyambungan, dan pemotongan.
Komponen sisi lini yang perlu diperiksa dalam penawaran harga: dispenser tali strapping, troli, dan chute
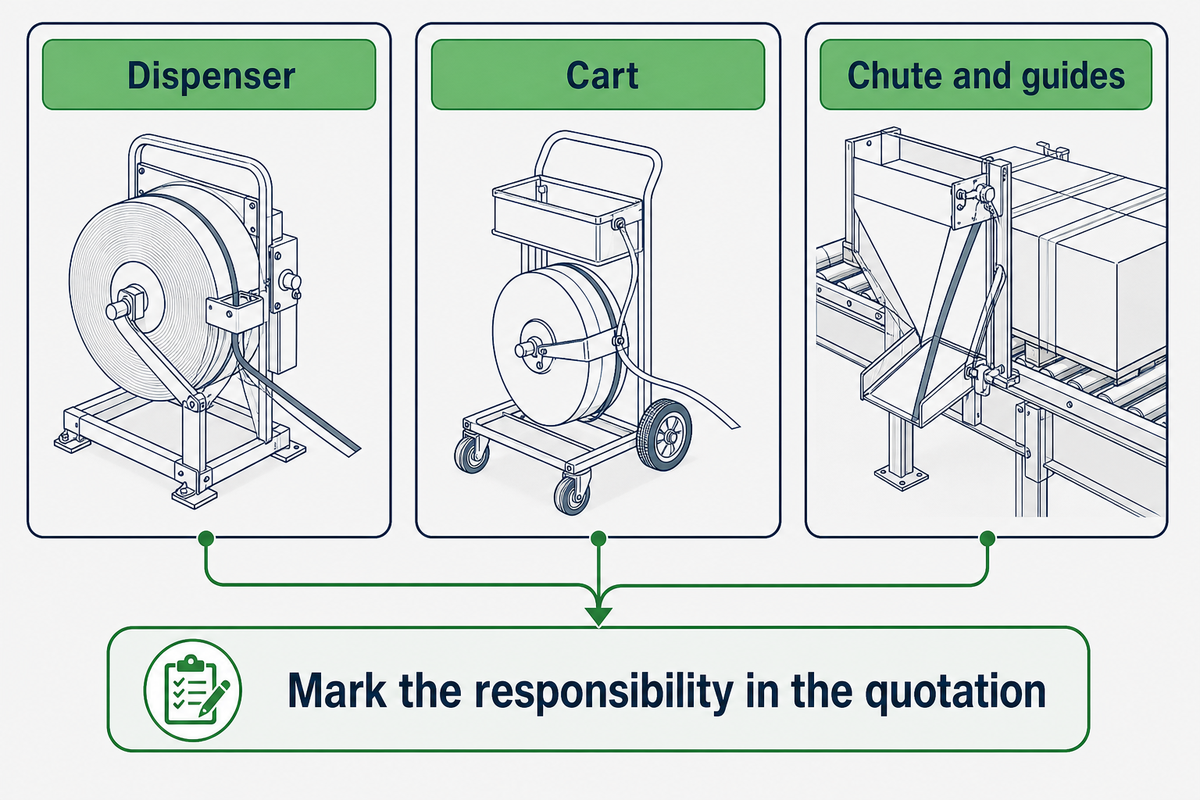
Perangkat keras di sisi lini tidak otomatis disertakan atau dikecualikan. Pemeriksaan lingkup ini memperluas batas kepala mesin hingga ke dispenser, troli, dan pemandu. Satu mesin dapat mengintegrasikan pengumpanan tali strapping dan kontrol di sisi dispenser, sedangkan penawaran harga lain dapat mencantumkan troli, tensioner strapping, dan alat penyegel secara terpisah.
Satu-satunya petunjuk yang aman adalah menandai tanggung jawab dalam penawaran harga yang sedang Anda tinjau; lingkup publik ASTM D4675 terbatas pada bahan tali strapping pipih dan tidak menetapkan batas komersial tersebut. Dengan demikian, Anda tidak membayar kepala pengikat canggih sementara gulungannya ditempatkan pada troli dengan spindle, rem, dan orientasi yang belum pernah disesuaikan dengannya.
Dispenser
Pastikan kesesuaian spindle/inti gulungan, dimensi dan massa maksimum gulungan, arah pelepasan, penyetelan rem atau hambatan, pengendalian putaran berlebih, dan perlengkapan sensor.
Troli
Pastikan kapasitas roda, kondisi lantai, penahan gulungan, baki alat, tempat penyimpanan seal, posisi pegangan, dan metode yang aman untuk memasang gulungan penuh.
Chute dan pemandu
Pastikan batas dimensi kemasan, jalur tali strapping, mekanisme pelepasan, titik akses, pemeriksaan penyelarasan, dan prosedur untuk mengatasi kemacetan parah.
Troli atau dispenser sering kali lebih memengaruhi efisiensi operasional daripada yang terlihat dari harganya karena komponen tersebut mengendalikan penanganan dan pelepasan gulungan pada setiap siklus. Untuk alat strapping manual dan portabel, sertakan seluruh rute dari gulungan hingga alat dalam uji coba, bukan mendemonstrasikan alat menggunakan potongan tali yang diumpankan dengan tangan.
Troli strapping harus tercantum dalam matriks tanggung jawab meskipun alat strapping bersifat portabel, sedangkan peralatan tali strapping besi inline dapat menempatkan perangkat keras dispenser di belakang sel produksi. Penetapan batas tanggung jawab membantu meningkatkan efisiensi karena operator mengetahui siapa yang bertanggung jawab atas pemasangan gulungan, penyetelan pelepasan, dan akses, alih-alih baru menemukan celah tersebut selama commissioning.
Pemeriksaan 5 stasiun untuk mata rantai terlemah: komponen mana yang membatasi seluruh sistem?
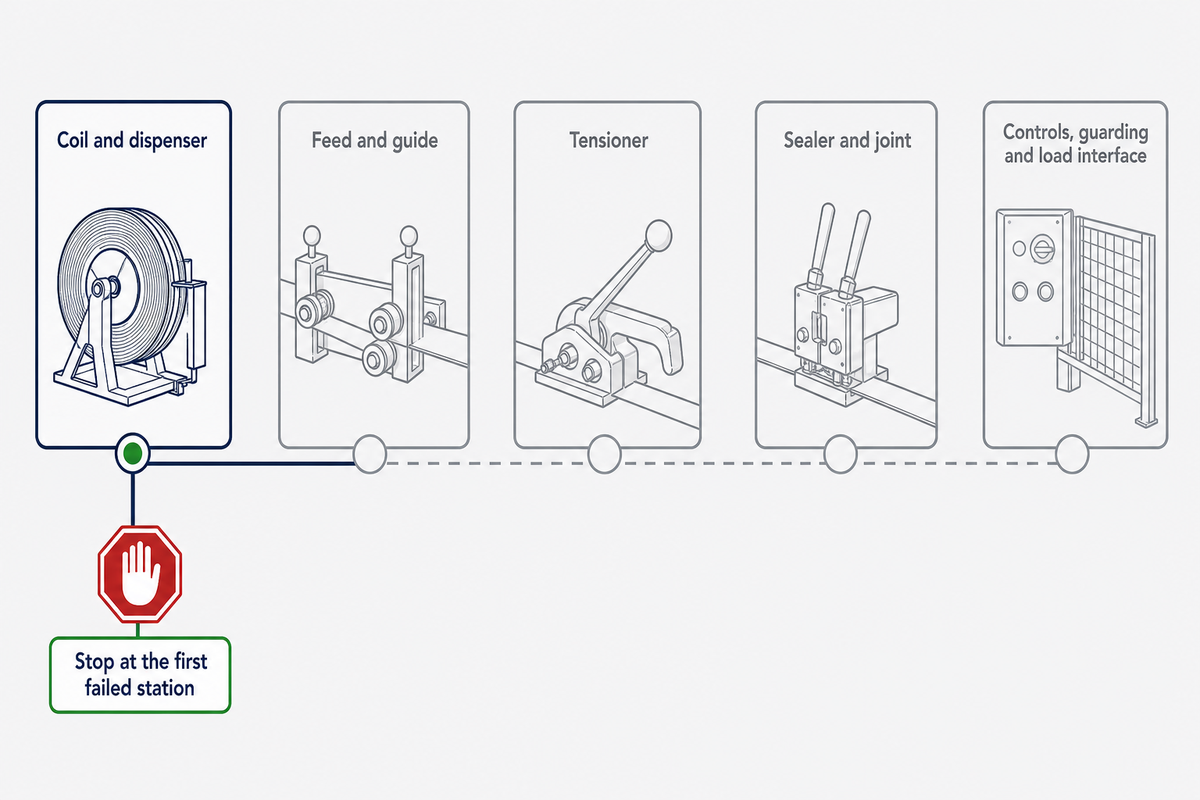
Telusuri sistem sesuai urutan proses dan berhentilah di stasiun pertama yang batas, kondisi, atau buktinya berada di bawah persyaratan. Penelusuran ini memperluas matriks tanggung jawab dari perangkat keras di sisi lini hingga sambungan dan kontrol. Pengaturan yang lebih tinggi di bagian hilir tidak dapat memulihkan kapasitas yang telah hilang akibat tali strapping rusak, pengumpanan tidak stabil, atau sambungan yang tidak teridentifikasi.
- Gulungan dan dispenser: verifikasi identitas material, dimensi, kesesuaian inti gulungan / core karton, arah pelepasan, dan kerja rem. Stasiun ini membatasi sistem ketika tali strapping yang salah dipasang atau kerusakan saat pengumpanan mengubah material sebelum proses penegangan.
- Pengumpanan dan pemandu: verifikasi bahwa tali strapping melewati seluruh jalur tanpa terpuntir, mengalami kerusakan tepi, tersangkut, atau ditempatkan secara tidak konsisten. Stasiun ini membatasi keterulangan ketika kepala pengikat menerima posisi tali yang berbeda pada setiap siklus.
- Tensioner strapping: verifikasi mekanisme, pengaturan yang dipilih, dan keluaran aktual pada konfigurasi yang ditawarkan. Stasiun ini membatasi sistem ketika alat strapping tidak dapat mencapai atau mengulangi ketegangan yang ditentukan.
- Alat penyegel dan sambungan: verifikasi kombinasi metode penyambungan yang tepat dan hasil sambungan akhir. Stasiun ini membatasi kekuatan tali strapping yang dapat digunakan ketika sambungan meneruskan gaya yang lebih kecil daripada tali strapping utuh.
- Kontrol, pelindung, dan antarmuka muatan: verifikasi deteksi kemasan, titik acuan, resep, respons alarm, interlock, dan pelepasan. Stasiun ini membatasi produksi yang aman ketika proses tidak dapat diulang atau gangguan tidak dapat diatasi sesuai prosedur yang disetujui.
Contoh hukum yang relevan memperkuat logika teknis tersebut, tetapi cakupannya harus tetap diperjelas. Untuk pengikat muatan dalam pengangkutan jalan komersial di Amerika Serikat, 49 CFR 393.108(a) menetapkan batas beban kerja berdasarkan batas terendah dari komponen mana pun, yang secara eksplisit mencakup tensioner strapping, atau titik jangkar, mana saja yang lebih rendah.
Tabel strapping baja pada bagian yang sama juga menunjukkan mengapa dimensi yang lebih besar tidak otomatis menghasilkan peringkat regulasi yang lebih tinggi. Dalam tabel tersebut, 31,7 × 0,74 mm, 31,7 × 0,79 mm, dan 31,7 × 0,89 mm masing-masing tercantum sebesar 540 kg, sedangkan 31,7 × 1,12 mm dan 31,7 × 1,27 mm masing-masing tercantum sebesar 770 kg.
| Lebar × ketebalan | Batas beban kerja yang tercantum |
|---|---|
| 31,7 × 0,74 mm | 540 kg |
| 31,7 × 0,79 mm | 540 kg |
| 31,7 × 0,89 mm | 540 kg |
| 31,7 × 1,12 mm | 770 kg |
| 31,7 × 1,27 mm | 770 kg |
| 31,7 × 1,50 mm | 870 kg |
| 50,8 × 1,12 mm | 1.200 kg |
| 50,8 × 1,27 mm | 1.200 kg |
Aturan tersebut tidak menghasilkan rumus strapping kemasan yang berlaku secara global, dan menyatukan barang di atas palet tidak otomatis mengamankannya pada kendaraan. Namun, aturan itu memperjelas satu pelajaran pengadaan: tali strapping berperingkat tidak menghilangkan peran setiap komponen terkait dari rantai kapasitas.
| Jika stasiun pertama yang gagal adalah… | Lakukan ini selanjutnya | Jangan lakukan ini dahulu |
|---|---|---|
| Gulungan/dispenser | Perbaiki material, format, orientasi, dan kontrol pelepasan | Menaikkan ketegangan untuk mengatasi pengumpanan yang buruk |
| Pengumpanan/pemandu | Pulihkan keselarasan, jarak bebas, dan posisi tali yang rapi | Mengganti alat penyegel karena tali strapping tiba dalam kondisi rusak |
| Tensioner strapping | Verifikasi mekanisme pengaturan dan keluaran pada alat strapping yang disebutkan | Menggunakan gaya putus tali strapping sebagai bukti ketegangan yang diterapkan |
| Sambungan | Uji kombinasi tali strapping/metode penyambungan/alat strapping yang tepat | Mengalihkan nilai efisiensi dari metode penyambungan lain |
| Kontrol/antarmuka | Selesaikan batas tanggung jawab terkait resep, sensor, pemulihan, dan pihak terkait | Menganggap setiap alarm berulang sebagai keausan mekanis |
Komponen aus dan gejala yang ditimbulkan masing-masing komponen
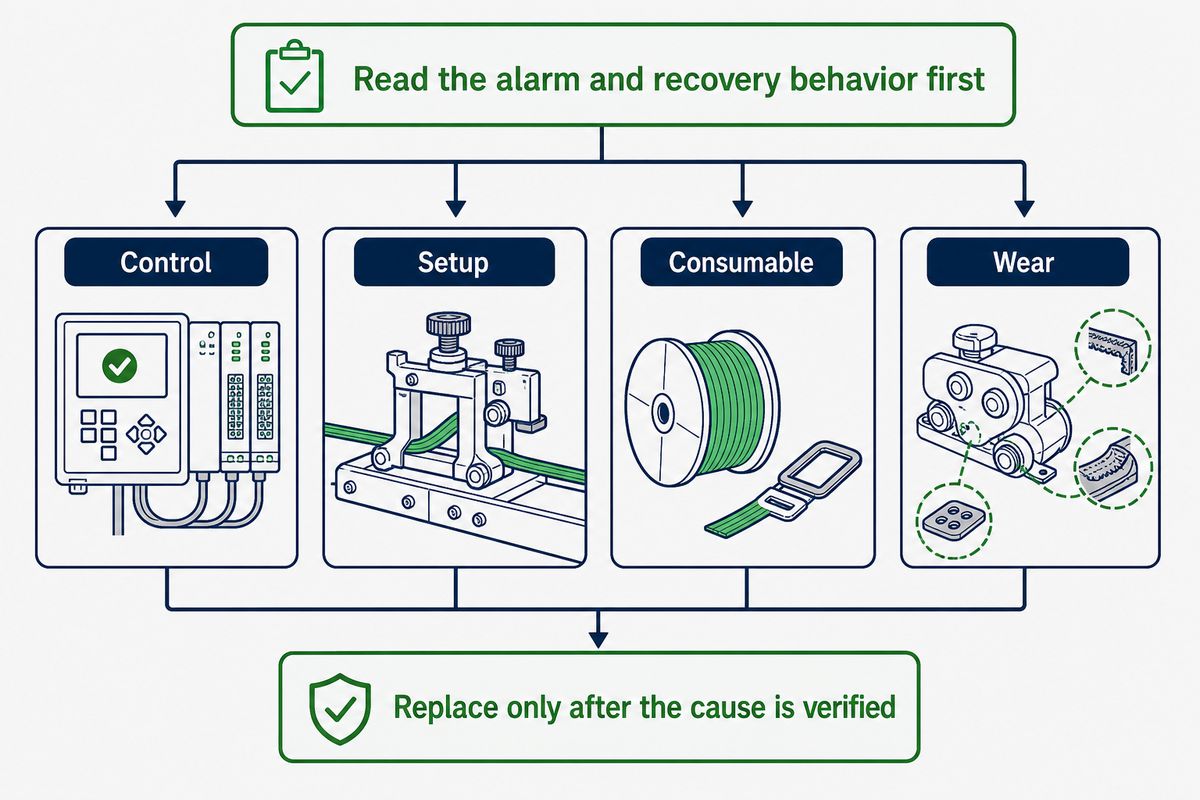
Lakukan diagnosis dalam 3 cabang: pertama, tanyakan apakah logika pemulihan mesin memang dirancang untuk mengatasi gangguan tersebut; kedua, periksa pengaturan, tali strapping, dan muatan; ketiga, periksa komponen aus. Memulai dari penggantian komponen membuang waktu dan untuk sementara dapat menyamarkan kondisi yang sebenarnya.
Tidak ada sumber publik tepercaya dalam riset ini yang menetapkan satu interval penggantian universal untuk seluruh model dan lingkungan mesin strapping. Gunakan rencana perawatan khusus model dari produsen bersama kondisi yang teramati, penyimpangan pengukuran, dan bukti sambungan akhir.
| Gejala pada lini | Komponen atau cabang yang dicurigai | Pemeriksaan yang harus dilakukan | Ganti jika |
|---|---|---|---|
| Tali strapping tidak dapat melewati seluruh chute | Logika pemulihan, roda pengumpan, pemandu, atau tali strapping yang berubah bentuk | Baca riwayat gangguan; periksa jalur secara manual dan inspeksi ujung depan | Komponen yang disebutkan gagal dalam pemeriksaan kondisi khusus model setelah pengaturan dan jalur dipastikan benar |
| Ketegangan rendah berulang | Resep, hambatan dispenser, roda pengumpan, atau gripper | Verifikasi pengaturan yang dipilih dan ukur keluaran sebelum membuka kepala pengikat | Keluaran tetap di luar rentang yang disepakati dan pemeriksaan mengonfirmasi adanya keausan |
| Tali strapping lecet atau terkikis | Tepi pemandu, roller penekan, gripper, atau ketidakselarasan | Telusuri bekas tersebut ke arah hulu dan bandingkan kedua permukaan tali strapping | Suatu permukaan rusak melampaui batas produsen dan keselarasan sudah benar |
| Las gesek lemah atau tidak sempurna | Pengaturan, kontaminasi, komponen penekan, atau elemen gesek | Periksa area las, bersihkan jalur, dan verifikasi pengaturan yang dikendalikan | Bukti sambungan tetap tidak dapat diterima dan kriteria keausan telah terpenuhi |
| Seal strapping terbuka atau bergeser | Seal strapping yang salah, profil rahang penjepit, keausan alat penyegel, atau orientasi | Pastikan identitas komponen dan periksa hasil crimp atau takikan akhir | Geometri alat strapping berada di luar batas produsen atau tidak dapat membentuk profil yang disetujui |
| Ujung potongan berjumbai | Pisau, pengaturan waktu, tali strapping yang masih berada di bawah ketegangan, atau penyangga yang buruk | Periksa potongan setelah ketegangan dilepaskan dan inspeksi kondisi pisau/penyangga | Pisau gompal, tumpul, atau tidak dapat menghasilkan potongan sesuai sampel yang diterima |
| Panjang tumpang tindih berubah | Pengaturan pengumpanan/pemulihan, gripper yang selip, atau pengaturan waktu sensor | Ukur tumpang tindih sepanjang siklus berurutan dan korelasikan dengan alarm | Komponen penahan gagal dalam pemeriksaan setelah pengaturan waktu dan penyetelan diverifikasi |
| Gulungan terus berputar atau tersentak | Rem dispenser, bantalan, kesesuaian inti gulungan / core karton, atau arah pelepasan | Amati pelepasan saat mulai/berhenti menggunakan gulungan produksi | Rem atau bantalan tidak dapat mempertahankan penyetelan yang dinyatakan di bawah muatan gulungan |
| Mesin berulang kali berhenti tanpa kerusakan yang terlihat | Sensor, urutan kontrol, posisi kemasan, atau gangguan pemulihan yang dirancang | Baca status alarm dan input sebelum mengusik komponen mekanis | Hanya setelah cabang kontrol dan penyetelan dinyatakan tidak bermasalah serta pengujian komponen menunjukkan kegagalan |
Gudang yang dingin, lembap, atau berdebu dapat mengubah gesekan, kondensasi, korosi, dan penumpukan serpihan, sehingga jadwal yang disalin dari lini bersih dengan kondisi lingkungan terkendali dapat menyesatkan. Sediakan stok komponen penting untuk pengumpanan, penjepitan, penekanan, penyambungan, dan pemotongan berdasarkan konfigurasi mesin yang tepat, tetapi hubungkan pengisian kembali stok dengan kondisi hasil pemeriksaan dan riwayat pemakaian.
Apa saja masalah umum pada mesin strapping?
Gejala umum mencakup kegagalan pengumpanan atau pemasangan ulang tali strapping, ketegangan rendah atau menyimpang, kerusakan tali strapping, las lemah, crimp seal yang tidak sempurna, potongan berjumbai, perubahan tumpang tindih, gulungan yang terus berputar, dan penghentian semu. Gejala yang sama dapat disebabkan oleh kontrol, penyetelan, bahan habis pakai, atau keausan, jadi baca alarm dan perilaku pemulihan mesin terlebih dahulu, lalu verifikasi tali strapping dan pengaturan sebelum mengganti komponen.
Bukti penerimaan yang harus diminta untuk setiap komponen saat RFQ
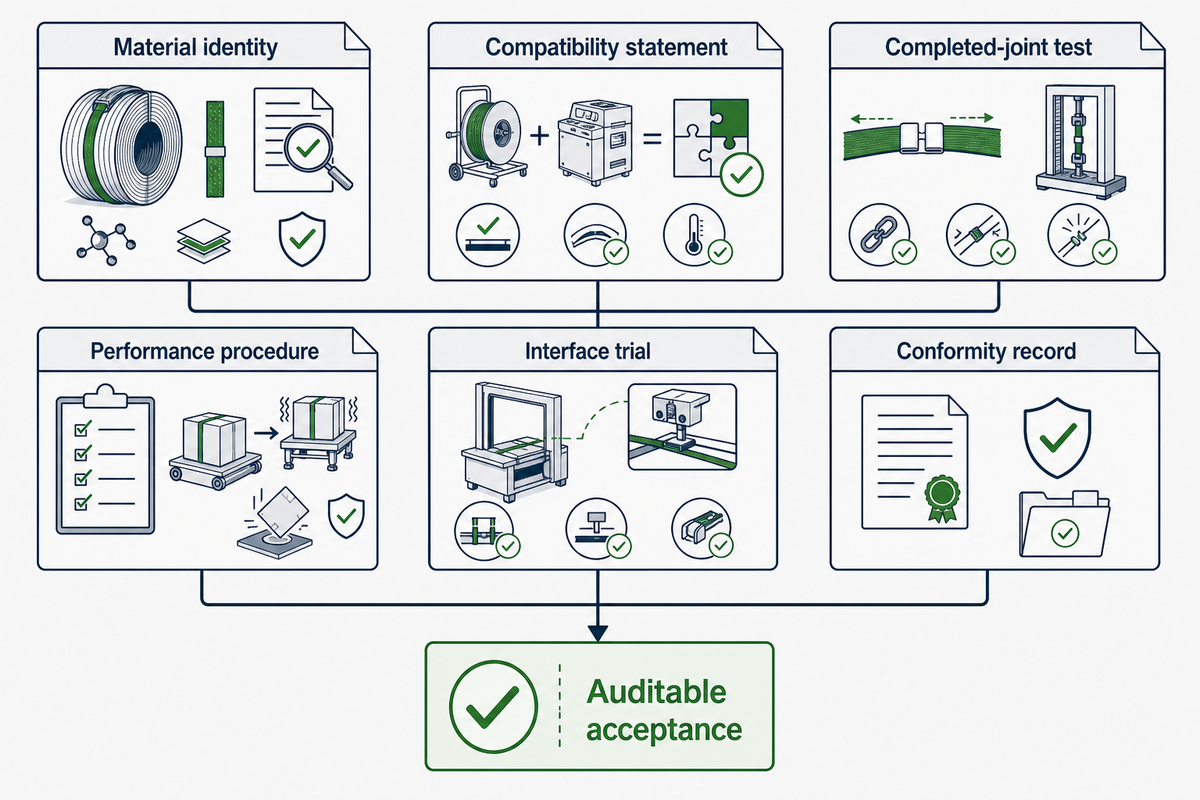
Permintaan penawaran harga harus membuat setiap klaim dapat diaudit. “Cocok untuk PET” tidak cukup ketika tali strapping, metode penyambungan, alat strapping, dan pengaturan yang dikirim masing-masing dapat mengubah sambungan akhir. Cakupan publikasi ASTM D3950 saat ini menyebutkan secara terpisah strapping nonlogam dan metode penyambungan, sehingga bukti material dan bukti sambungan akhir harus dicantumkan pada baris terpisah.
| Komponen | Dokumen yang harus diminta | Informasi yang wajib dicantumkan | Cara memverifikasi |
|---|---|---|---|
| Gulungan tali strapping | Spesifikasi terkendali dan catatan lot | Material, grade, dimensi, toleransi, sifat pengujian, inti gulungan / core karton, dan identitas lot | Cocokkan label dan sampel penerimaan yang telah diukur dengan dokumen yang ditawarkan |
| Seal strapping atau buckle strapping | Gambar komponen dan pernyataan kompatibilitas | Geometri, material, lapisan akhir, rentang tali strapping, alat strapping, dan arah pemasangan | Periksa komponen yang dikirim dan satu sambungan akhir |
| Sistem tali strapping/metode penyambungan | Laporan pengujian sambungan akhir | Kombinasi yang tepat, pengondisian, pengaturan, hasil, dan lokasi kegagalan | Hitung ulang efisiensi yang dilaporkan dan ulangi uji penerimaan yang disepakati |
| Dispenser/troli | Gambar susunan umum dan lembar peringkat | Rentang inti gulungan / core karton, batas dimensi/massa gulungan, orientasi, rem, roda, dan penahan | Pasang gulungan produksi dan amati pelepasan yang terkendali |
| Tensioner strapping | Prosedur kinerja dan verifikasi | Rentang tali strapping, mekanisme pengaturan, rentang keluaran, toleransi, dan metode pemeriksaan | Saksikan pemeriksaan pada pengaturan rendah, kerja, dan tinggi yang disepakati |
| Alat penyegel/kepala pengikat | Rentang proses dan daftar komponen aus | Metode penyambungan, parameter terkendali, nomor komponen, dan indikator penolakan | Tinjau sambungan berurutan dan sampel uji destruktif |
| Pemandu/chute | Gambar tata letak dan batas dimensi kemasan | Jalur, jarak bebas, titik acuan, akses, pelepasan, dan metode mengatasi kemacetan | Jalankan kondisi kemasan minimum dan maksimum yang disepakati |
| Kontrol/antarmuka | Deskripsi fungsi dan daftar antarmuka | Urutan, resep, sinyal, alarm, pemulihan, dan kepemilikan data | Jalankan skenario normal, batas, dan gangguan dalam rencana penerimaan |
| Pelindung/permesinan | Dokumentasi kesesuaian dan teknis yang berlaku | Yurisdiksi, identitas mesin, cakupan, deklarasi, dan informasi risiko residual | Konfirmasikan mesin dan pasar yang ditawarkan tanpa menganggap kesesuaian sebagai bukti ketegangan |
Salin baris-baris ini ke dalam RFQ
| Baris RFQ | Input yang diperlukan | Tanggapan pemasok | Bukti penerimaan |
|---|---|---|---|
| Muatan dan rute pengiriman | Geometri kemasan, massa, permukaan, penurunan muatan, penanganan, dan kondisi distribusi | Dasar desain dan pengecualian | Uji coba kemasan/distribusi yang disepakati |
| Set bahan habis pakai | Identitas tali strapping, metode penyambungan, dan pelindung sudut | Daftar komponen terkendali | Catatan penerimaan barang dan sambungan |
| Set aplikasi | Ketegangan dan metode penyambungan, alat strapping/kepala pengikat, serta pengaturan | Rentang operasi dan batas | Pengujian keluaran dan sambungan akhir |
| Set sisi lini | Dispenser, troli, chute, konveyor, dan kontrol | Matriks tanggung jawab yang disertakan/dikecualikan | Uji coba dengan gulungan terpasang dan rentang kemasan |
| Suku cadang/servis | Komponen aus yang disebutkan, kriteria, akses, dan batas dukungan | Daftar komponen dan rencana perawatan | Demonstrasi pemeriksaan dan servis |
UD Packaging menyatakan bahwa produknya menjalani kontrol kualitas dan pengujian kualitas produk oleh SGS, serta bahwa praktik pengujian kekuatan tarik plastik dan kekuatan sambungannya mengacu pada GB/T 1040.1-2018 dan GB/T 1040.3-2006. Mintalah laporan terkini, objek pengujian, cakupan metode, keterkaitan lot, dan hasil pengukuran; jangan mengubah pernyataan tingkat perusahaan menjadi nilai untuk gulungan yang tidak teridentifikasi.
Periksa juga apakah edisi yang disebutkan merupakan edisi yang diwajibkan pada tanggal pembelian. Catatan resmi untuk GB/T 1040.1-2018 mengidentifikasi edisi tersebut; pembeli dan pemasok harus memverifikasi edisi yang diwajibkan oleh kontrak dan registri standar yang berlaku sebelum menjadikannya kriteria penerimaan.
Bawa ringkasan sistem, bukan sekadar nama tali strapping
Kirimkan daftar 12 baris, detail kemasan dan rute pengiriman, bahan habis pakai yang direncanakan, bukti sambungan yang diwajibkan, serta baris tanggung jawab yang masih terbuka. UD Packaging dapat meninjau batas tali strapping PET, metode penyambungan, dan peralatan berdasarkan ringkasan tersebut tanpa mereka-reka nilai penerimaan yang belum tersedia.
Minta tinjauan strapping dengan komponen yang sesuaiApa yang berubah dalam cara komponen ditentukan?
Untuk pengadaan, nyatakan metode penyambungan, pengaturan terkendalinya, dan hasil sambungan akhir secara bersamaan. “Mesin mengelas PET” menjelaskan suatu kemampuan; pernyataan itu tidak menyebutkan persentase atau gaya yang dicapai sambungan teridentifikasi, kondisi pencapaiannya, atau cara produksi mempertahankannya dalam rentang yang diterima.
Dokumentasi tersebut berlaku baik ketika PET dipertimbangkan sebagai alternatif untuk baja maupun ketika pabrik membandingkan alat strapping plastik dengan kepala pengikat tetap. Pertanyaannya bukan katalog mana yang menawarkan lebih banyak aplikasi strapping, melainkan apakah setiap komponen dapat dikaitkan dengan input terkendali dan hasil yang dapat ditinjau.
Data permintaan pencarian dari proses ini menunjukkan topik yang stabil, bukan yang melonjak. Sebanyak 14 dari 20 istilah komponen yang dilacak tetap datar atau berada dalam rentang stabil selama 12 bulan pengukuran, dan tidak ada istilah yang menunjukkan penurunan berkelanjutan; ini merupakan perilaku pencarian, bukan data ukuran pasar atau kiriman.
Alasan tidak ada angka ukuran pasar di sini: penerbit publik menempatkan pasar strapping yang tampaknya sebanding dalam rentang yang tidak dapat diselaraskan. Mengulang satu perkiraan atau tingkat pertumbuhan akan memberikan ketepatan semu pada spesifikasi komponen, sehingga artikel ini menggunakan standar primer, regulasi, paten, dan permintaan kata kunci terukur sebagai gantinya.
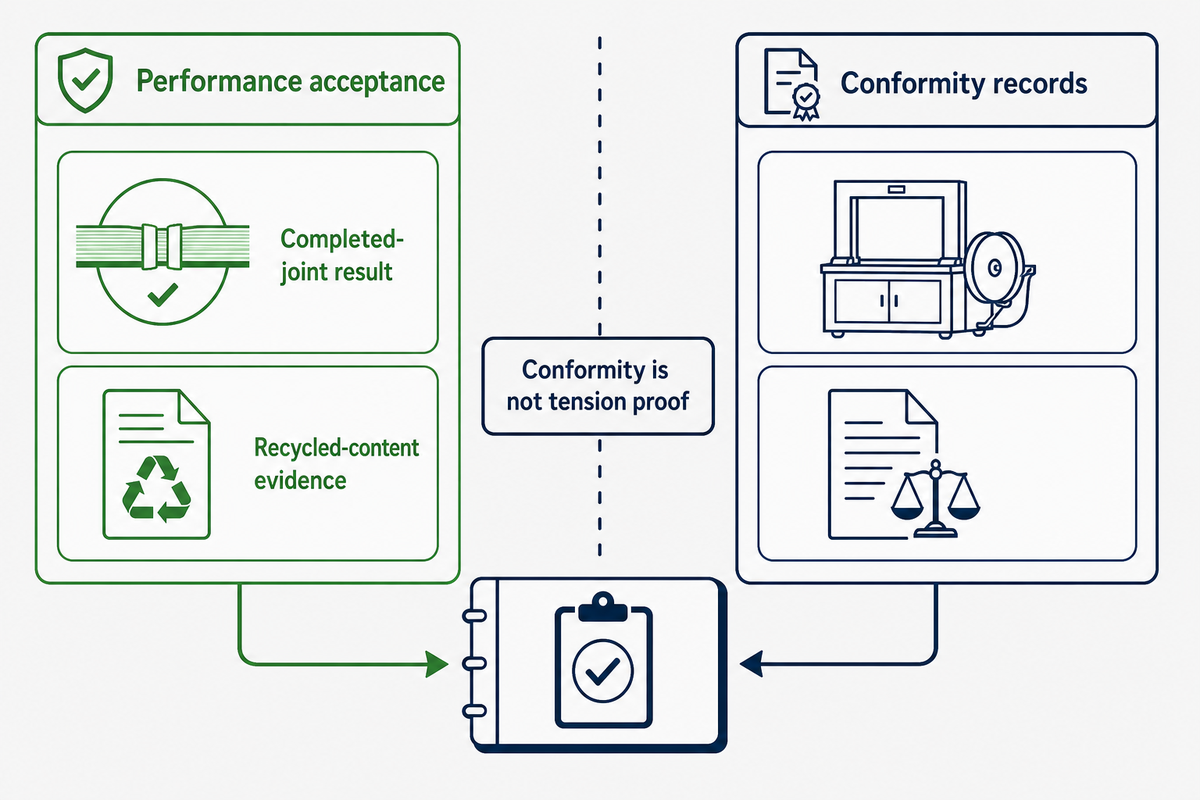
Bukti kandungan daur ulang menjadi dokumen lain pada tingkat gulungan, tetapi pihak yang bertanggung jawab dan deklarasi yang diperlukan bergantung pada yurisdiksi dan transaksi. Di Uni Eropa, Peraturan tentang Kemasan dan Limbah Kemasan mulai berlaku pada 11 Februari 2025 dan diterapkan mulai 12 Agustus 2026; undang-undang delegasi Februari 2026 mengecualikan pembungkus palet dan tali strapping dari persyaratan penggunaan kembali 100% sambil tetap memasukkannya ke dalam target penggunaan kembali yang lebih luas sebesar 40% untuk kemasan pengangkutan dan penjualan mulai 1 Januari 2030.
Halaman pengecualian tersebut khusus untuk hukum Uni Eropa dan tidak mengidentifikasi peran hukum pembeli tertentu. Pastikan siapa yang mendesain, memberi merek, mengimpor, atau menempatkan kemasan di pasar terkait sebelum membebankan dokumen tersebut kepada pemasok atau pelanggan.
Dokumentasi mesin juga memiliki masa transisi berdasarkan tanggal. Halaman permesinan Komisi Eropa menyatakan bahwa mesin yang ditempatkan di pasar Uni Eropa sebelum 20 Januari 2027 harus mematuhi Petunjuk Mesin 2006/42/EC, sedangkan Peraturan (EU) 2023/1230 wajib diterapkan mulai tanggal tersebut.
Simpan catatan penerimaan kinerja dan kesesuaian dalam dokumen yang sama, tetapi pada baris terpisah. Deklarasi atau tanda CE berkaitan dengan jalur kesesuaian hukum; hal tersebut tidak dengan sendirinya membuktikan keterulangan ketegangan yang diterapkan, efisiensi sambungan, atau kinerja kemasan.
Pertanyaan yang sering diajukan
Apa saja komponen utama sistem strapping industri?
Komponen utamanya adalah tali strapping dan metode penyambungan, peralatan yang mengumpankan, menegangkan, menyegel, dan memotongnya, serta perangkat keras di sisi lini yang menyimpan gulungan, memandu tali strapping, memosisikan muatan, dan mengendalikan siklus. Tinjauan lengkap juga mencakup pelindung sudut, sensor, pelindung mesin, antarmuka konveyor, dan dokumen penerimaan untuk kombinasi yang tepat.
Apa saja masalah umum pada mesin strapping?
Masalah yang sering terjadi mencakup kegagalan pengumpanan atau pemasangan ulang tali strapping, ketegangan rendah, tali strapping rusak, las lemah, crimp yang tidak sempurna, potongan berjumbai, gulungan yang terus berputar, dan penghentian semu. Baca alarm dan status pemulihan terlebih dahulu, lalu periksa resep, bahan habis pakai, pelepasan gulungan, dan posisi muatan sebelum beralih ke roda pengumpan, gripper, komponen penekan, pemanas, elemen gesek, atau pemotong.
Bagaimana cara meningkatkan ketegangan pada mesin strapping?
Gunakan prosedur penyetelan dan verifikasi khusus model dari produsen mesin karena desain yang berbeda dapat mengubah suatu pengaturan menjadi ketegangan dengan cara yang berbeda. Pastikan resep dan tali strapping sudah benar, ukur keluaran yang dihasilkan, periksa kemasan dan sambungan, serta jangan pernah menaikkan pengaturan hanya untuk mengatasi pelepasan gulungan yang buruk atau jalur pengumpanan yang rusak.
Apa saja jenis tali strapping yang berbeda?
Jenis industri yang umum mencakup polipropilena, poliester atau PET, baja pipih, tali komposit, dan poliester anyaman. Masing-masing memiliki karakteristik perpanjangan, pemulihan elastis, tepi, suhu, dan metode penyambungan yang berbeda; gunakan panduan material khusus ketika keputusan yang masih terbuka adalah pemilihan material, bukan kelengkapan sistem.
Komponen strapping mana yang harus ditentukan terlebih dahulu?
Mulailah dari muatan: geometri muatan, massa, permukaan kontak, tepi tajam, suhu, perilaku penurunan muatan, metode penanganan, dan rute distribusi. Tambahkan batasan khusus pelanggan, perusahaan pengangkutan, dan yurisdiksi sebelum memilih gulungan karena fakta-fakta tersebut menentukan hal yang harus mampu ditahan oleh unit akhir.
Selanjutnya, tentukan hasil tali strapping dan metode penyambungan, termasuk cara mengukur kinerja sambungan akhir dan penerimaan kemasan. Pilih peralatan aplikasi hanya setelah hasil tersebut jelas, lalu tentukan dispenser, pemandu, kontrol, pelindung mesin, titik acuan konveyor, dan perilaku pemulihan yang diperlukan untuk mengulanginya.
Urutan ini mencegah pembalikan yang umum terjadi: membeli mesin terlebih dahulu, lalu memaksakan gulungan dan seal strapping yang tersedia agar sesuai dengannya. Urutan ini juga menyediakan jalur bukti yang jelas ketika satu komponen berubah karena tim dapat memvalidasi ulang stasiun yang terdampak, alih-alih diam-diam menganggap semua hasil lainnya masih berlaku.
Berapa harga mesin strapping?
Harga bergantung pada otomatisasi, rentang kemasan, kepala pengikat, utilitas, konveyor, kontrol, pelindung mesin, dan pemasangan. Gunakan panduan pembelian mesin untuk perbandingan dengan cakupan yang jelas.
Referensi & sumber
- ASTM D3950-23 — Spesifikasi Standar untuk Strapping Nonlogam (dan Metode Penyambungan). Halaman publikasi dan cakupan resmi.
- ASTM D3953-15(2022) — Spesifikasi Standar untuk Strapping Baja Pipih dan Seal Strapping. Halaman publikasi dan cakupan resmi.
- ASTM D4675-14a(2022) — Panduan Standar untuk Pemilihan dan Penggunaan Material Strapping Pipih. Halaman publikasi dan cakupan resmi.
- Kode Elektronik Peraturan Federal, 49 CFR 393.108. Batas beban kerja untuk rakitan pengikat muatan dalam cakupan pengangkutan jalan di Amerika Serikat yang dinyatakan di dalamnya.
- Paten Eropa EP 1 095 858 B1 — Alat strapping manual. PDF pemberian paten resmi; Illinois Tool Works Inc. tercatat sebagai pemilik paten.
- Paten Eropa EP 1 232 093 B1 — Perangkat penegang untuk mesin strapping. PDF pemberian paten resmi; Officina Meccanica Sestese S.p.A. tercatat sebagai pemilik paten.
- Komisi Eropa — Pembungkus palet dan tali strapping dikecualikan dari persyaratan penggunaan kembali 100%, 25 Februari 2026.
- Komisi Eropa — Peraturan perundang-undangan permesinan. Tanggal transisi Petunjuk dan Peraturan.
Batas bukti: Contoh numerik dalam artikel ini bersifat penjelasan kecuali secara eksplisit dikaitkan dengan suatu sumber. Contoh tersebut bukan hasil produk UD Packaging, beban kerja aman, nasihat hukum, atau kriteria penerimaan untuk kemasan yang tidak teridentifikasi.