Comuníquese con UD Packaging Company

Actualizado en septiembre de 2026 · Por XCX
Los componentes de un sistema de flejado industrial abarcan los consumibles que rodean la carga, los equipos que los alimentan, tensan y unen, y los elementos instalados junto a la línea que presentan el fleje y desplazan el paquete. La confiabilidad del sistema depende del eslabón con la menor capacidad nominal o el menor control de toda la cadena.
Incluso un fleje resistente puede salir del área de despacho con una unión débil, un tensor de rendimiento insuficiente o un dispensador que alimenta la bobina con una orientación incorrecta. Por eso, una cotización útil debe describir un sistema, no limitarse a indicar el material del fleje y el modelo de la máquina.
Esta guía convierte el sistema en un registro de 12 líneas, un recorrido de inspección de cinco estaciones y un expediente de aceptación de componentes. Ayuda a los compradores a comparar soluciones de flejado de alta calidad sin considerar que las expresiones “fleje plástico”, “fleje de acero” o “automático” demuestran que todo el sistema es compatible.
No selecciona un material, no determina el precio de un nivel de automatización ni sustituye las pruebas realizadas con el paquete y la ruta de distribución reales. Su propósito es eliminar los vacíos de alcance antes de que ocasionen cargas dañadas, retrabajos o tiempos de inactividad evitables.
La regla práctica
Especifique la bobina, el cierre y el equipo de aplicación como una combinación probada. Después, agregue todos los elementos necesarios para almacenar, dispensar, guiar, controlar y proteger esa combinación en su línea.
¿Qué se considera un componente de un sistema de flejado industrial?
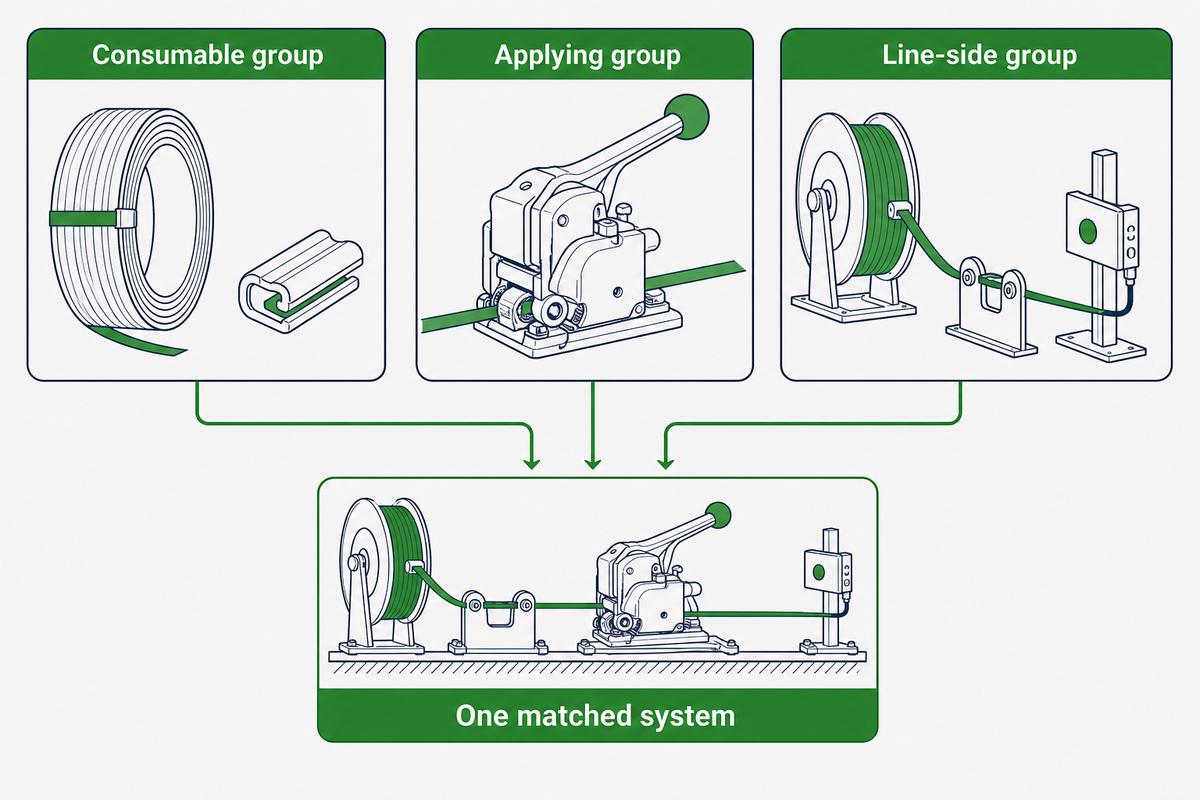
Un componente de un sistema de flejado industrial es cualquier elemento que modifique la manera en que el fleje se almacena, suministra, tensa, une, guía, protege o verifica alrededor de una carga. Esta definición va más allá del fleje, el tensor y la selladora evidentes, porque un freno de bobina, un riel guía, una cuchilla, una mordaza, un sensor o un protector de bordes pueden modificar el resultado final.
1. Grupo de consumibles
Fleje, sellos, hebillas y piezas protectoras de contacto que se envían con el bulto o se consumen durante su preparación.
2. Grupo de aplicación
El tensor, la selladora, el sistema de alimentación, el cabezal de flejado y las piezas internas que generan la tensión y forman la unión.
3. Grupo de elementos de línea
El dispensador, el carro, la canaleta, la interfaz del transportador, los controles y las protecciones que permiten repetir la operación.
La familia actual de publicaciones de ASTM respalda parte de esta separación. ASTM D3950-23 aborda los flejes no metálicos y los métodos de unión, ASTM D3953-15(2022) aborda los flejes planos de acero y sus sellos, y ASTM D4675-14a(2022) es una guía de selección y uso. Estos alcances no constituyen una única especificación de rendimiento para todos los componentes de aplicación y de línea.
Por lo tanto, la maquinaria no carece de regulación. En la Unión Europea, por ejemplo, las obligaciones de conformidad de la maquinaria pertenecen a un régimen jurídico separado; para las compras, conviene distinguir entre demostrar el cumplimiento normativo y demostrar que un cabezal específico aplica la tensión y logra el rendimiento de unión establecidos en su especificación.
Los equipos de flejado abarcan desde herramientas manuales hasta celdas totalmente automatizadas, incluidas herramientas portátiles para fleje plástico, máquinas flejadoras semiautomáticas y máquinas flejadoras totalmente automáticas integradas en una línea de producción. Por lo tanto, elegir la configuración de flejado adecuada y seleccionar los componentes de flejado correctos son la misma tarea vista en dos niveles: el comprador debe compatibilizar cada función antes de comparar las clases de máquinas.
Registro de 12 líneas del sistema de flejado
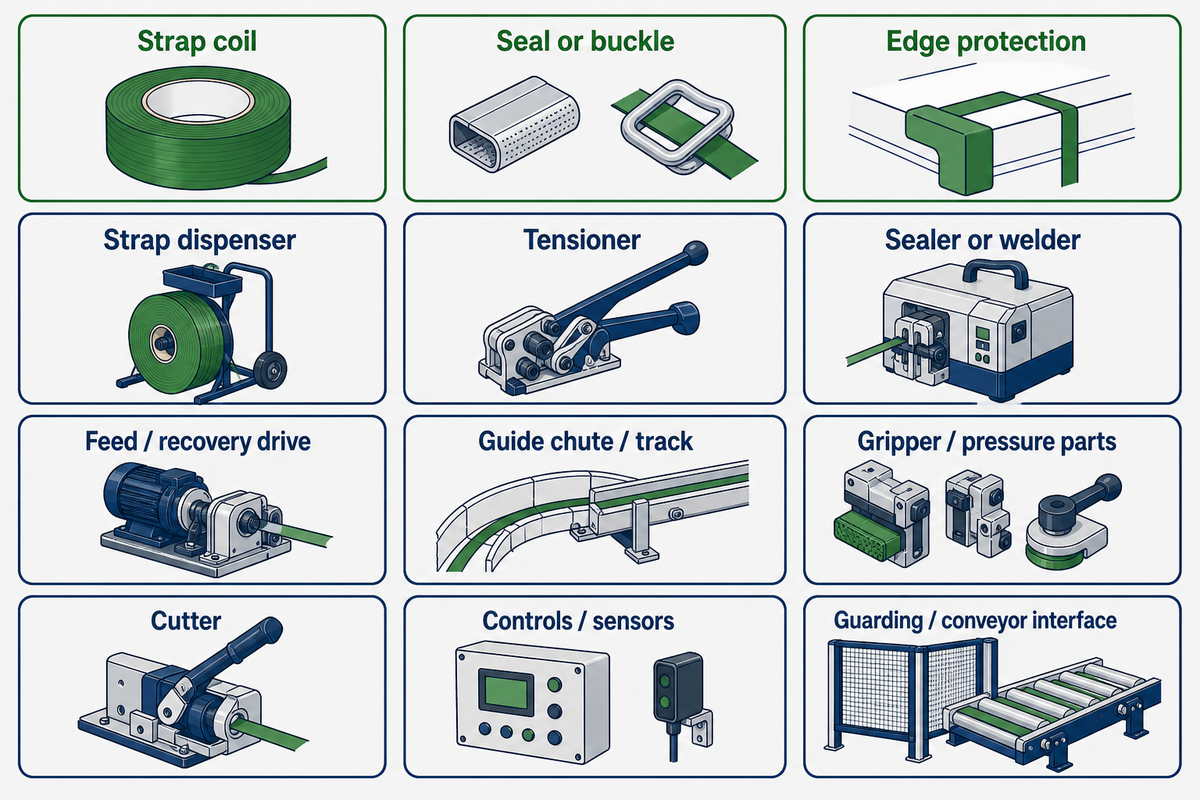
Utilice este registro antes de comparar precios. ASTM D4675-14a(2022) abarca la selección y el uso de materiales de flejado plano; las líneas de componentes adicionales incluidas aquí son un control de compras, no una afirmación de que la guía estandariza toda la máquina. Un proveedor puede integrar varias líneas en una sola máquina, venderlas por separado o excluirlas, pero cada función necesita un responsable y un registro de aceptación.
| Tipo de componente | Categoría del grupo | Qué hace | Qué debe indicarse en la cotización | Señal de falla o desgaste |
|---|---|---|---|---|
| 1. Bobina de fleje | Consumible | Mantiene la tensión alrededor de la carga | Material, grado, ancho, espesor, superficie, fuerza de rotura, elongación, núcleo y formato de la bobina | Rajaduras, daños en los bordes, alimentación irregular o elongación inesperada |
| 2. Sello o hebilla | Consumible | Une los extremos del fleje | Pieza, material, acabado, tamaño, geometría, método de enhebrado o engarzado y fleje compatible | Deslizamiento a través del cierre, rotación, engarzado abierto, desgarro o corrosión |
| 3. Protección de bordes | Consumible | Separa el fleje de los puntos de corte o aplastamiento | Material, superficie de apoyo, radio de esquina, resistencia al aplastamiento y ubicación | Fleje cortado, esquina aplastada o protector que se desplaza de su posición |
| 4. Dispensador de fleje | De línea | Sostiene la bobina y controla el desenrollado | Rango de núcleos, ancho y masa de la bobina, orientación y rango del freno o de la resistencia al desenrollado | Desenrollado excesivo, bucles en el piso, alimentación a tirones o fleje retorcido |
| 5. Tensor | De aplicación | Tensa el fleje hasta alcanzar un ajuste controlado | Rango de flejes, rango de ajustes, método de verificación, fuente de energía y pruebas de repetibilidad | Tensión baja o fluctuante, daños superficiales o deslizamiento repetido |
| 6. Selladora o soldadora | De aplicación | Forma la unión mecánica, por fricción o térmica | Método de cierre, piezas compatibles, margen de ajuste y resultado de la unión terminada | Soldadura débil, engarzado incompleto, perforación por quemadura o ciclo inestable |
| 7. Accionamiento de alimentación y recuperación | De aplicación | Alimenta el fleje alrededor de la carga y recupera la holgura | Dirección y velocidad de alimentación, lógica de recuperación y rango de flejes compatibles | Alimentación insuficiente, alimentación inversa, retracción fallida o reenhebrado repetido |
| 8. Canaleta o riel guía | De línea | Guía el fleje alrededor del bulto | Abertura, dimensiones límite del paquete, acceso, tolerancia de alineación y método de liberación | Atascos, colocación descentrada del fleje o fleje que se sale del riel |
| 9. Mordazas y piezas de presión | De aplicación | Sostienen el fleje durante el tensado, la unión y el corte | Números de pieza, criterios de desgaste, acceso y repuestos recomendados | Marcas de deslizamiento, cambios en el traslape o posición irregular de la unión |
| 10. Cuchilla | De aplicación | Separa el ciclo terminado de la bobina | Pieza de la cuchilla, acceso para mantenimiento, condición de corte esperada y criterio de reemplazo | Extremos del fleje deshilachados, angulados o cortados parcialmente |
| 11. Controles y sensores | De línea | Secuencian el ciclo y detectan paquetes, fleje y fallas | Interfaces, recetas, alarmas, lógica de restablecimiento, registros y límite de responsabilidades | Activaciones falsas, paquetes no detectados o fallas recurrentes sin un defecto físico |
| 12. Protecciones e interfaz del transportador | De línea | Controlan el acceso y presentan la carga de manera uniforme | Referencia del paquete, rango de altura, enclavamientos, límite de las protecciones y responsabilidad sobre la línea | Flejes mal colocados, acceso inseguro o pérdidas de sincronización en los equipos anteriores o posteriores |
Las dos omisiones más fáciles de pasar por alto son el dispensador y la interfaz que posiciona la carga. Ninguno forma la unión, pero ambos determinan si el mismo fleje llega al cabezal con la misma orientación y si cada fleje queda sobre la parte prevista del paquete.
Las máquinas automáticas pueden integrar algunas de estas funciones, mientras que los sistemas de flejado manual y las líneas semiautomáticas y totalmente automáticas las agrupan de distintas maneras. Marque “incluido”, “suministrado por separado”, “a cargo del comprador” o “no aplicable” junto a las 12 líneas, en lugar de suponer que el nombre de la máquina define el alcance.
El grupo de consumibles: bobina de fleje, sellos y hebillas
Una línea completa para la bobina identifica mucho más que si es de poliéster o polipropileno. Ese detalle convierte la línea de consumibles del registro en una especificación apta para compras. Registre el grado, el ancho y espesor nominales, las tolerancias, la superficie, el color si resulta pertinente para la operación, la fuerza de rotura, la elongación, las dimensiones del núcleo, la dirección de bobinado, la masa o longitud de la bobina, la política sobre empalmes, la identificación del lote y los límites de almacenamiento.
El formato del núcleo y la bobina es importante porque el mismo material de flejado puede estar bobinado para un dispensador diferente. Una combinación incompatible puede caber en el eje, pero aun así alimentarse desde una altura o dirección incorrecta, o fuera del rango del freno, lo que convierte una especificación correcta del material en un proceso de flejado inestable.
Escriba fleje de polipropileno, fleje de poliéster, fleje tejido o fleje de cordón, en lugar del término impreciso “poli”. Esas opciones de flejado son distintos materiales o construcciones de fleje plástico, y una bobina de fleje para cartón corrugado o productos de papel puede no ser adecuada para el transporte y almacenamiento de cargas pesadas, aunque el ancho parezca idéntico.
La misma disciplina se aplica a una amplia variedad de usos, desde el embalaje y envío de cajas livianas hasta el flejado horizontal y vertical de bultos densos. La resistencia y la flexibilidad del material son importantes, pero el cierre y el equipo de aplicación siguen determinando si la propiedad declarada llega a la carga.
| Familia de cierres | Qué debe identificar la línea | Verificación útil al recibir el producto |
|---|---|---|
| Sello abierto | Ancho, longitud, material, acabado, geometría de muesca o engarzado y herramienta compatible | Identidad y dimensiones de la pieza, y perfil instalado sobre el fleje previsto |
| Sello cerrado | Dimensiones interiores, método de traslape o enhebrado, acabado y fleje compatible | Movimiento libre antes del tensado y cierre completo después |
| Sello de encaje o de inserción | Dirección de aplicación, elemento de retención, tamaño y geometría de la selladora | Asentamiento correcto sin deformación ni acoplamiento parcial |
| Hebilla de alambre o moldeada | Material, geometría del alambre o cuerpo, tamaño, diagrama de enhebrado y capacidad nominal del sistema | Dirección de enhebrado, longitud del extremo libre, rotación y comportamiento ante el deslizamiento |
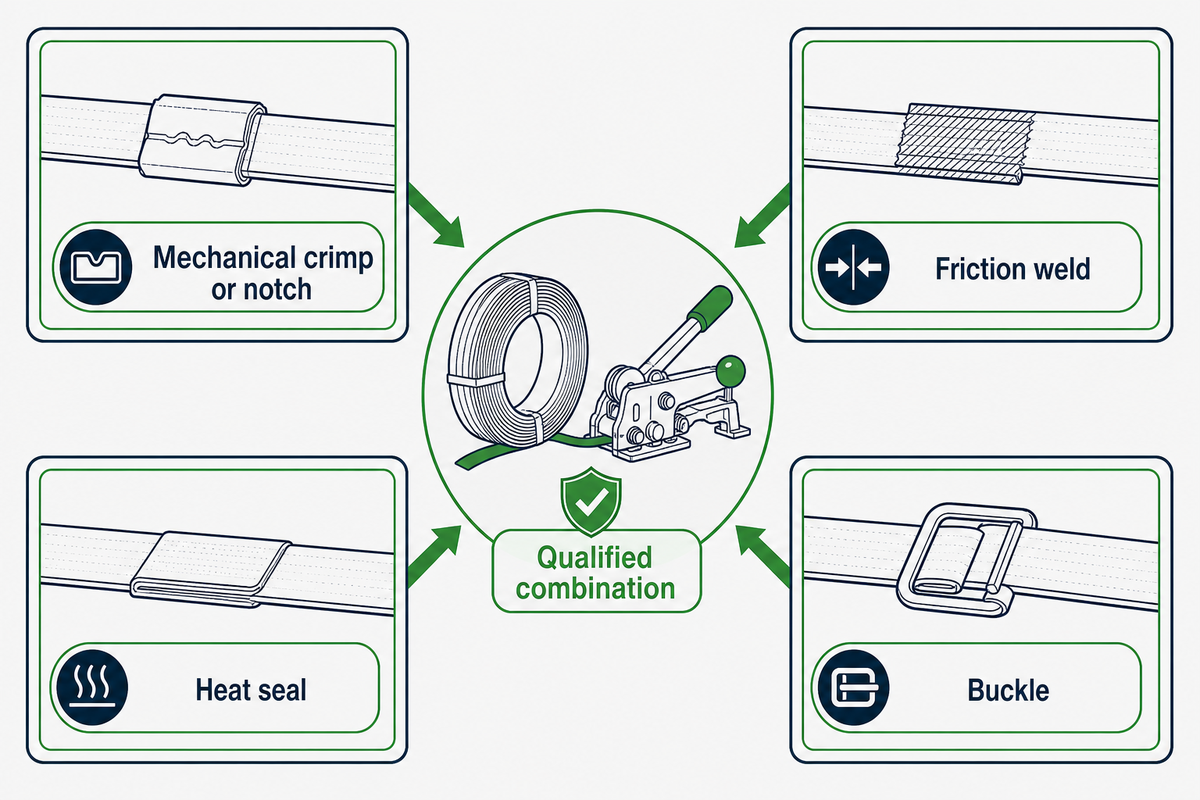
La opción de compra más segura es tratar el fleje, el cierre y la herramienta como una combinación homologada. UD Packaging suministra fleje PET, además de consumibles y equipos complementarios; aun así, sus declaraciones de calidad y pruebas de producto deben verificarse según el número, alcance y fecha del informe, el lote muestreado y el producto exacto ofrecido, en lugar de considerarlas un certificado general.
Para consultar las dimensiones y los formatos de cierre, revise los elementos de cierre para sistemas de flejado de UD Packaging, incluidas sus familias de geometrías de sellos y opciones de hebillas para flejado. Si aún debe decidir entre poliéster, polipropileno, acero u otra familia, utilice la comparación de materiales de flejado independiente, en lugar de convertir el registro de componentes en otra guía de materiales.
El grupo de aplicación: el tensor, la selladora y la unión que producen
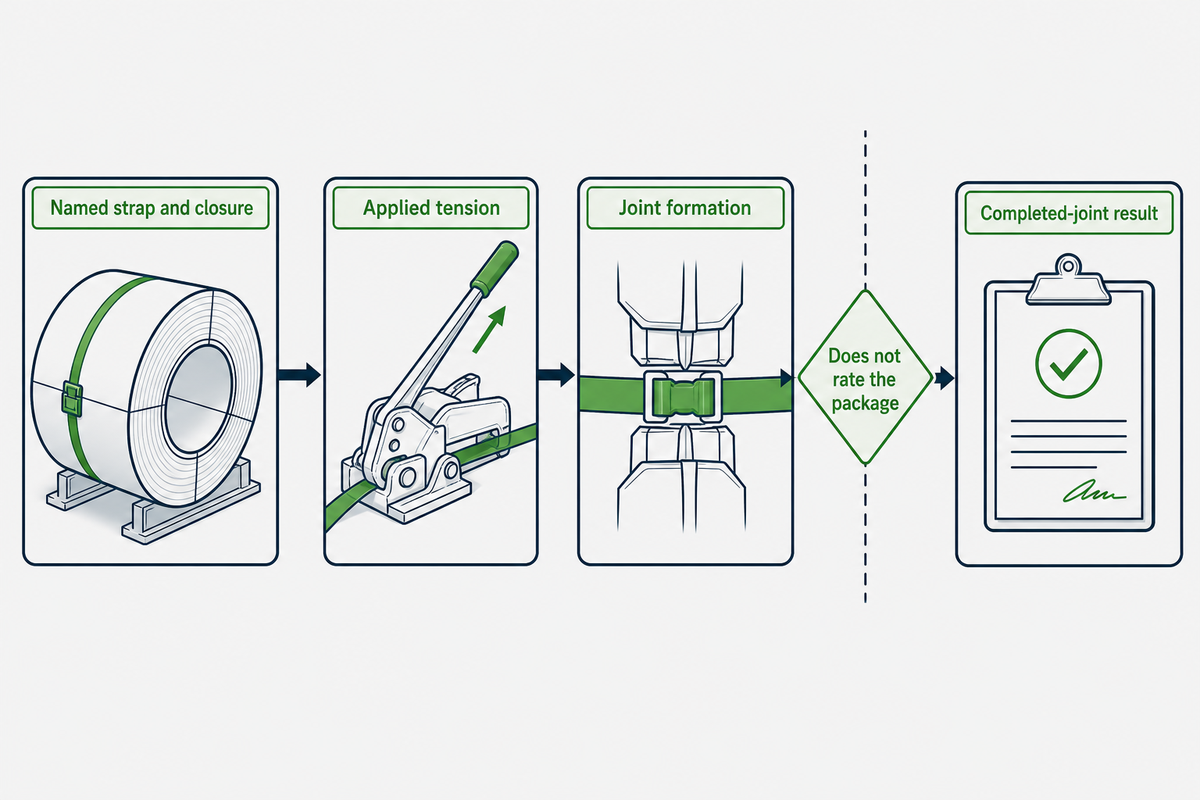
El tensor determina cuánta fuerza se aplica antes del cierre; la selladora determina cuánto del potencial del fleje se conserva en la unión. Una vez identificadas la bobina y la familia de cierres, el grupo de aplicación convierte esos consumibles en una unión. Las herramientas manuales, neumáticas y a batería pueden ser adecuadas, pero su clase por sí sola no indica el ajuste de operación, el estado ni el resultado de la unión terminada.
| Método de cierre | Cómo realiza la unión | Variables que deben fijarse | Pruebas que deben solicitarse |
|---|---|---|---|
| Engarzado o muesca mecánicos | Un sello metálico se deforma alrededor de las capas de fleje traslapadas | Pieza del sello, orientación, herramienta y perfil de las mordazas, cantidad y posición de los engarzados | Resistencia de la unión terminada y modo de falla de la combinación especificada |
| Soldadura por fricción | La soldadura por fricción utiliza vibración para generar calor entre las superficies traslapadas del fleje plástico | Ajuste de soldadura, presión, traslape, tiempo de retención, superficie del fleje y estado de la herramienta | Prueba de la unión con los ajustes y evaluación visual de la soldadura |
| Termosellado | Un elemento calentado forma la unión antes de aplicar presión y enfriamiento | Control de temperatura o energía, presión, traslape, tiempos y estado del calentador | Registro del ciclo controlado y resultado de la unión terminada |
| Hebilla | El recorrido de enhebrado y la fricción bloquean el fleje bajo carga | Identidad de la hebilla, enhebrado, extremo libre, construcción del fleje y tensión aplicada | Resultado de tracción de todo el sistema y rotación o deslizamiento observados |
Ejemplo de cálculo de una unión utilizable
Supongamos que un proveedor identifica la fuerza de rotura de un fleje como 5,000 N y proporciona una eficiencia de la unión terminada del 72% para el fleje, la herramienta y el ajuste exactos que se evalúan. El cálculo es 5,000 N × 0.72 = 3,600 N en la unión.
Fuerza de rotura declarada del fleje de 5,000 N × eficiencia declarada de la unión del 72% = resultado declarado de la unión de 3,600 N
Cálculo solo ilustrativo; no corresponde a datos de pruebas de UD Packaging, una carga de trabajo segura ni un umbral de aceptación.
Una comprobación rápida de sensibilidad permite ver la diferencia: dentro de este mismo supuesto, cada cambio de 1 punto porcentual equivale a 50 N, por lo que el 70% produciría 3,500 N, el 71% produciría 3,550 N y el 72% produciría 3,600 N. Conserve las fuerzas y condiciones subyacentes, en lugar de copiar solo el porcentaje en el registro de compra.
El cálculo muestra las pruebas que necesita, pero no determina la capacidad del paquete. Aún debe confirmar cómo se obtuvieron las dos cifras de entrada, si el resultado es un valor mínimo o típico, qué falla ocurrió y si la prueba de distribución prevista acepta la carga unitaria completa.
Para consultar los límites de la prueba y la interpretación de las fallas, vea cómo probar una unión de fleje. Para elegir entre equipos manuales, neumáticos y a batería, utilice la guía de operación de tensores independiente.
¿Por qué mi máquina flejadora no tensa?
Comience por revisar la lógica de fallas y recuperación de la máquina; después, compruebe la receta seleccionada, las dimensiones del fleje, el desenrollado de la bobina, el recorrido de alimentación, la posición de la carga y el ajuste de tensión. Solo después de esas comprobaciones debe revisar si hay ruedas de alimentación, mordazas, rodillos de presión o piezas de accionamiento desgastadas, porque un problema recurrente de baja tensión puede deberse al software, la configuración, el consumible o el desgaste mecánico.
Registre la tensión real o las pruebas de la unión terminada antes y después de la corrección. Aumentar el ajuste sin encontrar la causa puede dejar marcas en el producto, sobrecargar el proceso de cierre u ocultar un problema del dispensador y la alimentación.
El grupo de la máquina flejadora: qué hay dentro del cabezal
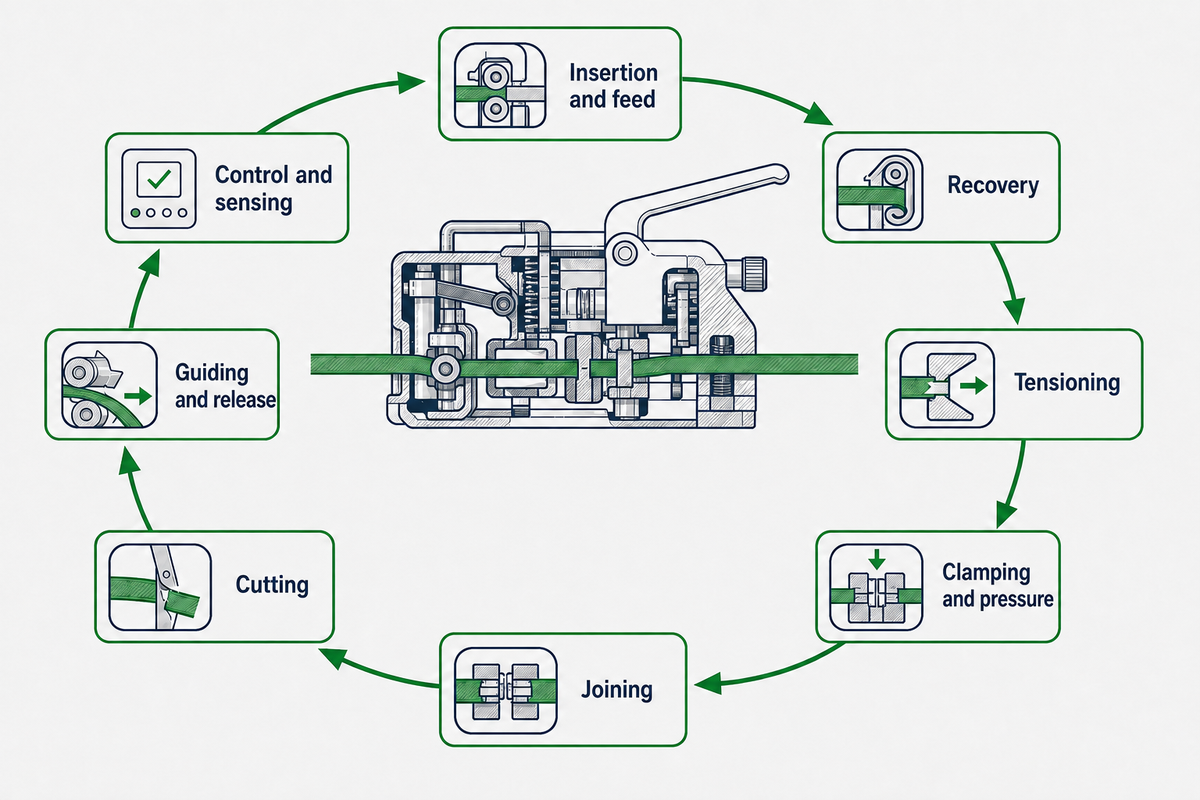
Una máquina flejadora automática suele incluir funciones de inserción, recuperación, tensado final, sujeción, unión y corte. Esta secuencia integra las funciones separadas de tensado y sellado en un solo cabezal. Según el diseño, estas funciones pueden usar ruedas y rodillos de presión separados o estar combinadas en un cabezal de flejado compacto.
- Inserción y alimentación: impulsa el fleje por el riel guía y alrededor del paquete.
- Recuperación: retrae la holgura libre después de que el fleje completa el recorrido.
- Tensado: aplica el movimiento o la fuerza final controlados antes del cierre.
- Sujeción y presión: mantiene las dos capas del fleje en posición durante la formación de la unión.
- Unión: engarza un sello, crea una soldadura por fricción o aplica calor y presión.
- Corte: libera el lazo terminado y conserva un extremo del fleje listo para la alimentación.
- Guiado y liberación: presenta el fleje y después abre el riel para que el lazo pueda tensarse sobre la carga.
- Control y detección: gestiona la detección de paquetes, la sincronización del ciclo, las alarmas, la realimentación y la comunicación con la línea.
Dos registros oficiales de patentes —que no corresponden a tecnología de UD Packaging— muestran por qué el “ajuste de tensión” no es un mecanismo universal. EP 1 095 858 B1, que registra a Illinois Tool Works Inc. como titular en el momento de la concesión, documenta una herramienta manual que identifica su tensión predeterminada mediante la detención del motor. EP 1 232 093 B1, que registra a Officina Meccanica Sestese S.p.A. como titular en el momento de la concesión, documenta un tensor de máquina en el que un retardo de 0 a n décimas de segundo modifica la parte efectiva de un movimiento fijo de la rueda de 120°, equivalente en esa realización a un recorrido del fleje de 100 mm.
El segundo documento describe un contexto de alto rendimiento de 40 a 50 ciclos de flejado por minuto y explica cómo el desgaste puede provocar un ajuste incorrecto. Esas cifras corresponden a dicha realización patentada; no constituyen una promesa de producción ni de vida útil para las máquinas automáticas actuales.
“está sujeto a un ajuste incorrecto como consecuencia del desgaste durante el uso”
Estos documentos históricos de concesión describen dos realizaciones de diseño, no la manera en que funcionan todas las máquinas actuales ni quién posee hoy los derechos. Demuestran que el nombre del ajuste por sí solo no basta: el proveedor debe indicar el mecanismo, el método de ajuste, el procedimiento de verificación y el resultado aceptable del equipo ofrecido.
Transferencia de alcance: los niveles de automatización, los servicios auxiliares, la instalación, los rangos de precios y el perímetro de seguridad específico del modelo pertenecen a la guía de máquinas flejadoras. Esta sección solo identifica los componentes cuyo estado puede modificar la alimentación, la tensión, la unión y la calidad del corte.
Componentes de línea que deben verificarse en la cotización: dispensador de fleje, carro y canaleta
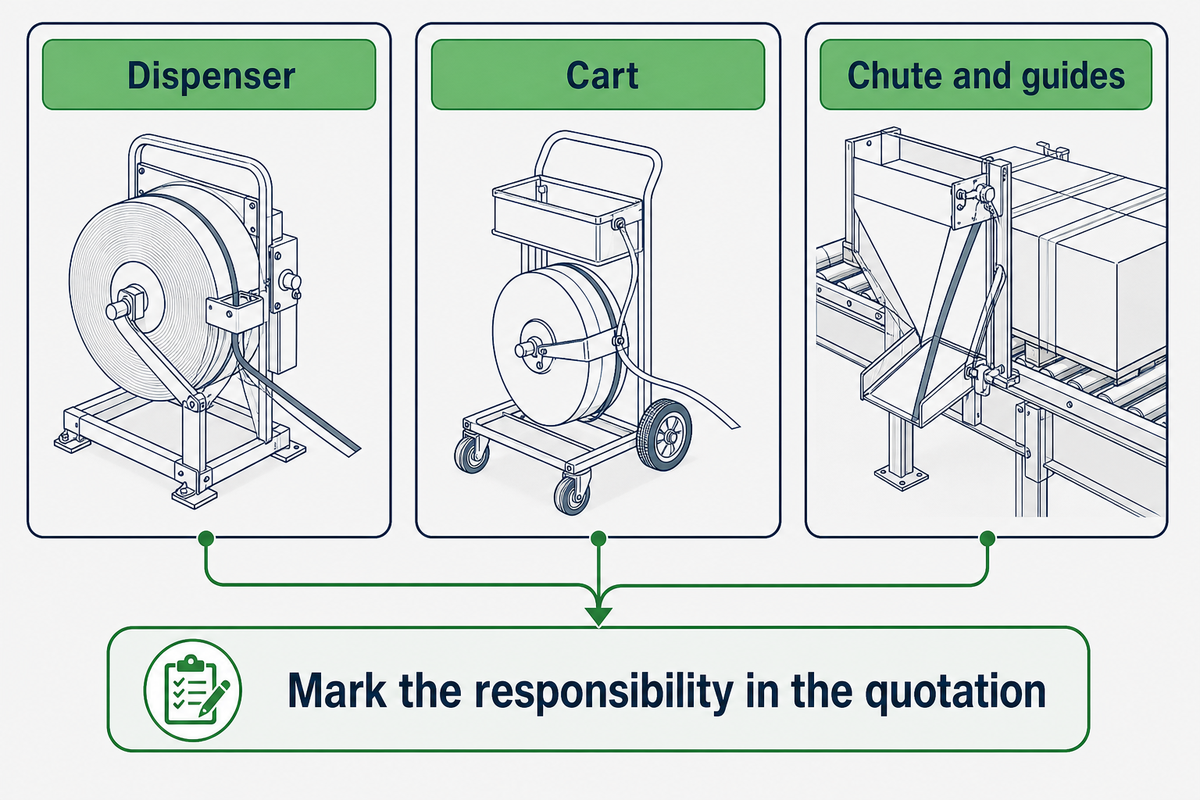
Los elementos instalados junto a la línea no están incluidos ni excluidos automáticamente. Esta verificación del alcance extiende los límites del cabezal de la máquina hasta el dispensador, el carro y las guías. Una máquina puede integrar la alimentación del fleje y el control del lado del dispensador, mientras que otra cotización puede indicar por separado el carro, el tensor y la selladora.
La única instrucción segura es marcar la responsabilidad en la cotización que tiene delante; el alcance público de ASTM D4675 se limita a los materiales de flejado plano y no resuelve ese límite comercial. Así se evita pagar por un cabezal avanzado y dejar la bobina en un carro cuyo eje, freno y orientación nunca se hicieron compatibles con él.
Dispensador
Confirme la compatibilidad entre el eje y el núcleo, las dimensiones y la masa máximas de la bobina, la dirección de desenrollado, el ajuste del freno o de la resistencia, el control del desenrollado excesivo y las previsiones para sensores.
Carro
Confirme la capacidad nominal de las ruedas, el estado del piso, la retención de la bobina, la bandeja de herramientas, el almacenamiento de sellos, la posición del asa y el método seguro para cargar una bobina llena.
Canaleta y guías
Confirme las dimensiones límite del paquete, el recorrido del fleje, la acción de liberación, los puntos de acceso, las comprobaciones de alineación y el procedimiento para despejar un atasco grave.
Un carro o dispensador suele influir en la eficiencia operativa más de lo que su precio sugiere, porque controla la manipulación y el desenrollado de la bobina en cada ciclo. Para las herramientas de flejado manuales y portátiles, incluya en la prueba todo el recorrido desde la bobina hasta la herramienta, en lugar de demostrar la herramienta con una tira alimentada a mano.
Los carros de flejado deben figurar en la matriz de responsabilidades incluso cuando la flejadora sea portátil, mientras que los equipos de flejado de acero en línea pueden colocar los elementos de dispensado detrás de la celda de producción. Definir el límite ayuda a mejorar la eficiencia porque los operadores saben quién es responsable de cargar la bobina, ajustar el desenrollado y proporcionar el acceso, en lugar de descubrir el vacío durante la puesta en marcha.
Recorrido de 5 estaciones para detectar el eslabón más débil: ¿qué componente limita todo el sistema?
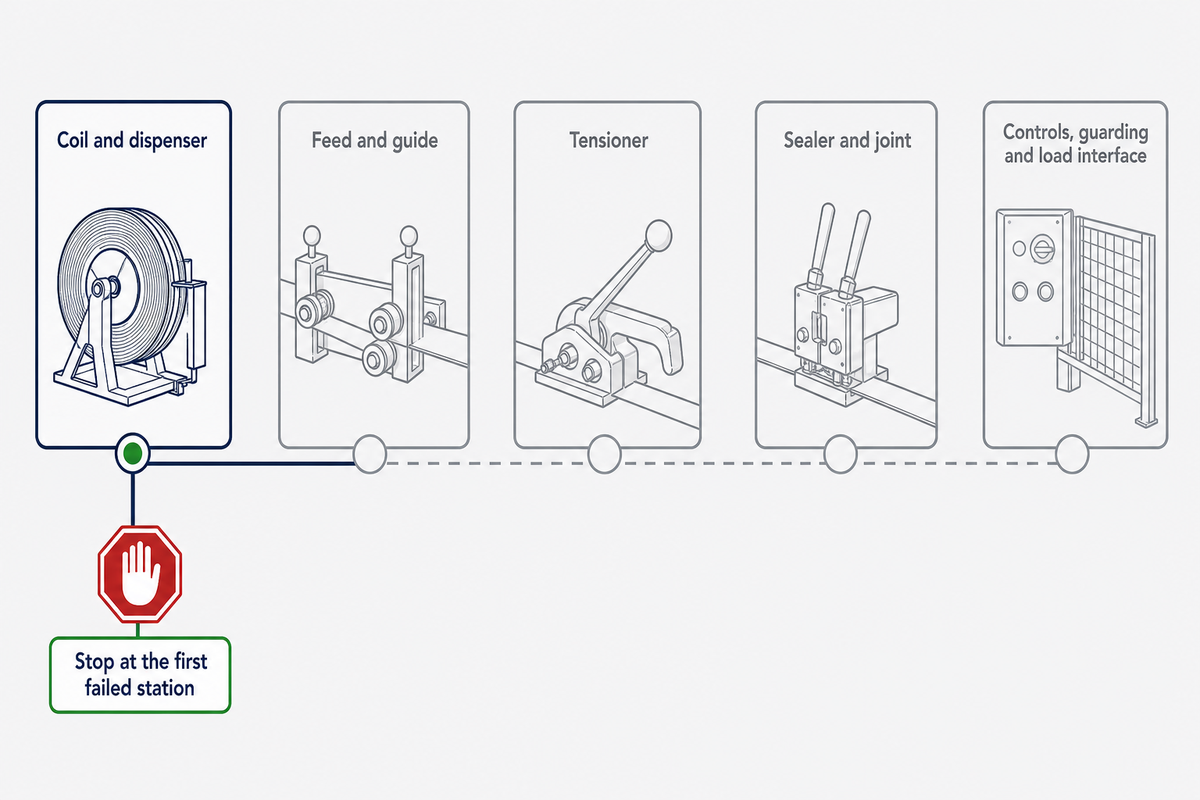
Recorra el sistema siguiendo el orden del proceso y deténgase en la primera estación cuyo límite, estado o evidencia esté por debajo del requisito. Este recorrido amplía la matriz de responsabilidades desde los equipos junto a la línea hasta la unión y los controles. Un ajuste más alto en una etapa posterior no puede recuperar la capacidad ya perdida por un fleje dañado, una alimentación inestable o una unión no identificada.
- Bobina y dispensador: verifique la identidad del material, las dimensiones, el ajuste del núcleo, el sentido de desenrollado y el funcionamiento del freno. Esta estación limita el sistema cuando se carga el fleje equivocado o cuando los daños durante la alimentación alteran el material antes del tensado.
- Alimentación y guía: verifique que el fleje complete el recorrido sin torcerse, sufrir daños en los bordes, atascarse ni quedar colocado de manera irregular. Esta estación limita la repetibilidad cuando el cabezal recibe el fleje de forma diferente en cada ciclo.
- Tensor: verifique el mecanismo, el ajuste seleccionado y la salida real con la configuración ofrecida. Esta estación limita el sistema cuando la herramienta no puede alcanzar o repetir la tensión prevista.
- Selladora y unión: verifique la combinación exacta de cierre y el resultado de la unión terminada. Esta estación limita la resistencia útil del fleje cuando la unión transmite menos carga que el fleje base.
- Controles, resguardos e interfaz con la carga: verifique la detección del paquete, la referencia, la receta, la respuesta a alarmas, los enclavamientos y la liberación. Esta estación limita la seguridad de la producción cuando el proceso no puede repetirse o las fallas no pueden solucionarse mediante el procedimiento aprobado.
Un ejemplo legal útil refuerza la lógica de ingeniería, pero su alcance debe quedar claro. Para los dispositivos de sujeción utilizados en el transporte comercial por carretera en Estados Unidos, 49 CFR 393.108(a) define el límite de carga de trabajo según el menor límite de cualquiera de los componentes, incluido explícitamente el tensor, o de los puntos de anclaje, el que sea menor.
La tabla de flejes de acero de la misma sección también demuestra por qué una dimensión mayor no implica automáticamente una clasificación reglamentaria mayor. En esa tabla, 31.7 × 0.74 mm, 31.7 × 0.79 mm y 31.7 × 0.89 mm figuran con 540 kg cada uno, mientras que 31.7 × 1.12 mm y 31.7 × 1.27 mm figuran con 770 kg cada uno.
| Ancho × espesor | Límite de carga de trabajo indicado |
|---|---|
| 31.7 × 0.74 mm | 540 kg |
| 31.7 × 0.79 mm | 540 kg |
| 31.7 × 0.89 mm | 540 kg |
| 31.7 × 1.12 mm | 770 kg |
| 31.7 × 1.27 mm | 770 kg |
| 31.7 × 1.50 mm | 870 kg |
| 50.8 × 1.12 mm | 1,200 kg |
| 50.8 × 1.27 mm | 1,200 kg |
Esa regla no crea una fórmula universal para el flejado de paquetes, y unificar una carga sobre un pallet no la asegura automáticamente a un vehículo. Sin embargo, deja especialmente clara una lección de compras: un fleje con capacidad nominal no elimina de la cadena de capacidad todos los componentes relacionados.
| Si la primera estación que falla es… | Haga esto a continuación | No haga esto todavía |
|---|---|---|
| Bobina/dispensador | Corrija el material, el formato, la orientación y el control del desenrollado | Aumentar la tensión para compensar una alimentación deficiente |
| Alimentación/guía | Restablezca la alineación, las holguras y la correcta presentación del fleje | Reemplazar una selladora porque el fleje llegó dañado |
| Tensor | Verifique el mecanismo de ajuste y la salida de la herramienta indicada | Usar la fuerza de rotura del fleje como prueba de la tensión aplicada |
| Unión | Pruebe la combinación exacta de fleje/cierre/herramienta | Transferir la eficiencia de otro cierre |
| Control/interfaz | Resuelva los límites de la receta, el sensor, la recuperación y las responsabilidades | Tratar cada alarma recurrente como desgaste mecánico |
Piezas de desgaste y el síntoma que produce cada una
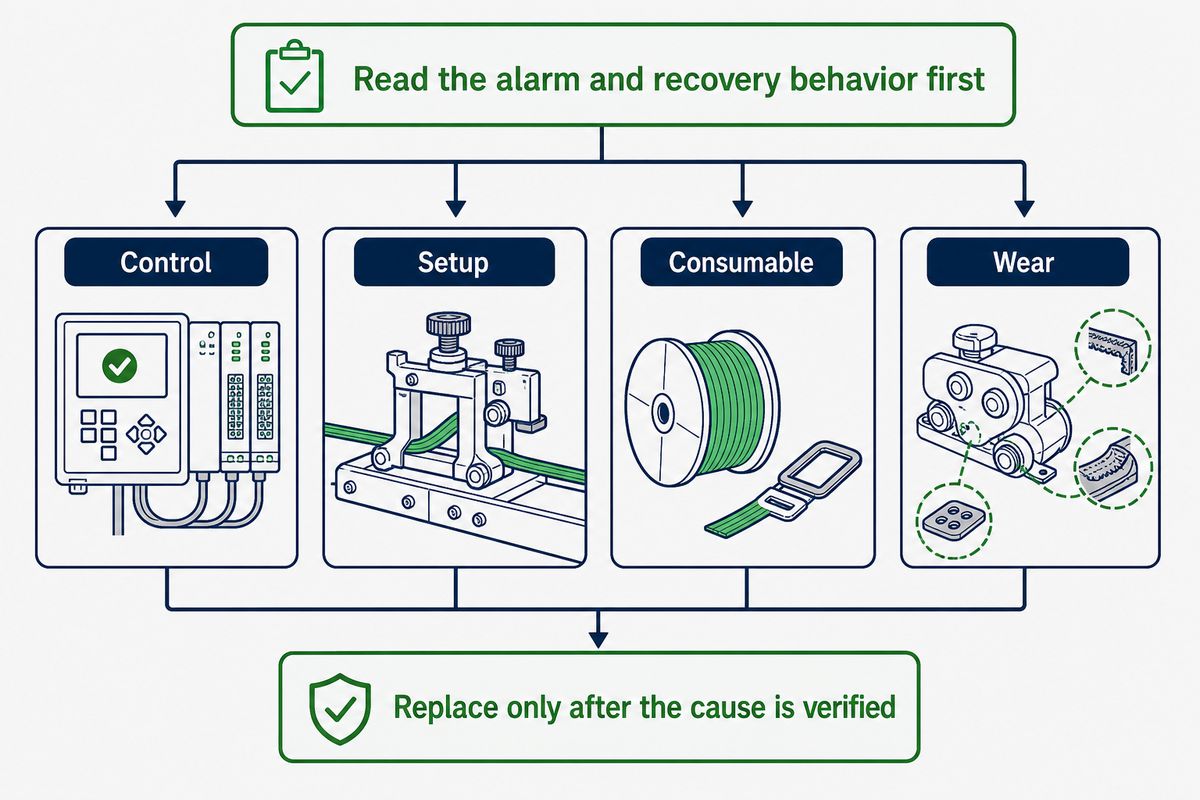
Realice el diagnóstico en tres ramas: primero pregunte si la lógica de recuperación de la propia máquina está diseñada para solucionar la falla; después revise los ajustes, el fleje y la carga; por último, inspeccione las piezas de desgaste. Empezar por reemplazar piezas desperdicia tiempo y puede ocultar brevemente el verdadero problema.
Ninguna fuente pública confiable consultada en esta investigación estableció un intervalo universal de reemplazo para todos los modelos de máquinas flejadoras y todos los entornos. Use el plan de mantenimiento específico del modelo proporcionado por el fabricante, junto con el estado observado, la desviación de las mediciones y la evidencia de las uniones terminadas.
| Síntoma en la línea | Componente o rama sospechosa | Comprobación que debe realizarse | Cuándo reemplazar |
|---|---|---|---|
| El fleje no completa el recorrido por el canal | Lógica de recuperación, rueda de alimentación, guía o fleje deformado | Consulte el historial de fallas; revise manualmente el recorrido e inspeccione el extremo delantero | Una pieza identificada no supera la comprobación de estado específica del modelo después de confirmar la configuración y el recorrido |
| Tensión baja recurrente | Receta, resistencia del dispensador, rueda de alimentación o pinza | Verifique el ajuste seleccionado y mida la salida antes de abrir el cabezal | La salida permanece fuera del rango acordado y la inspección confirma el desgaste |
| Fleje raspado o rebajado | Borde de la guía, rodillo de presión, pinza o desalineación | Rastree la marca hacia las etapas anteriores y compare ambas caras del fleje | Una superficie está dañada más allá del límite del fabricante y la alineación es correcta |
| Soldadura por fricción débil o incompleta | Ajuste, contaminación, pieza de presión o elemento de fricción | Inspeccione el área de soldadura, limpie el recorrido y verifique el ajuste controlado | La evidencia de la unión sigue siendo inaceptable y se cumple el criterio de desgaste |
| El sello se abre o se desliza | Sello incorrecto, perfil de las mordazas, desgaste de la selladora u orientación | Confirme la identidad de la pieza e inspeccione el engarce o la muesca terminados | La geometría de la herramienta está fuera del límite del fabricante o no puede formar el perfil aprobado |
| Extremo cortado deshilachado | Cuchilla, sincronización, fleje aún tensado o soporte deficiente | Revise el corte después de liberar la tensión e inspeccione el estado de la cuchilla y del soporte | La cuchilla está mellada, desafilada o no puede igualar la muestra de corte aceptada |
| Longitud de traslape variable | Ajuste de alimentación/recuperación, deslizamiento de la pinza o sincronización del sensor | Mida el traslape en ciclos consecutivos y correlacione las alarmas | Una pieza de sujeción no supera la inspección después de verificar la sincronización y la configuración |
| La bobina sigue girando o da tirones | Freno del dispensador, rodamiento, ajuste del núcleo o sentido de desenrollado | Observe el arranque y la parada del desenrollado con la bobina de producción | El freno o el rodamiento no puede mantener el ajuste indicado bajo la carga de la bobina |
| La máquina se detiene repetidamente sin daños visibles | Sensor, secuencia de control, posición del paquete o falla prevista para activar la recuperación | Consulte la alarma y los estados de las entradas antes de intervenir las piezas mecánicas | Solo después de descartar las ramas de control y configuración y de que un componente no supere una prueba |
Los almacenes fríos, húmedos o polvorientos pueden alterar la fricción, la condensación, la corrosión y la acumulación de residuos, por lo que un calendario copiado de una línea limpia y climatizada puede resultar engañoso. Mantenga existencias de las piezas críticas de alimentación, sujeción, presión, unión y corte según la configuración exacta de la máquina, pero vincule su reposición con el estado inspeccionado y el historial de consumo.
¿Cuáles son los problemas comunes de las máquinas flejadoras?
Los síntomas comunes incluyen fallas de alimentación o reenhebrado, tensión baja o variable, daños en el fleje, soldaduras débiles, engarces incompletos del sello, cortes deshilachados, traslape variable, giro excesivo de la bobina y falsas paradas. Un mismo síntoma puede deberse al control, la configuración, el consumible o el desgaste, así que consulte primero la alarma y el comportamiento de recuperación de la máquina y después verifique el fleje y los ajustes antes de reemplazar piezas.
Evidencia de aceptación que debe exigir para cada componente al solicitar una cotización
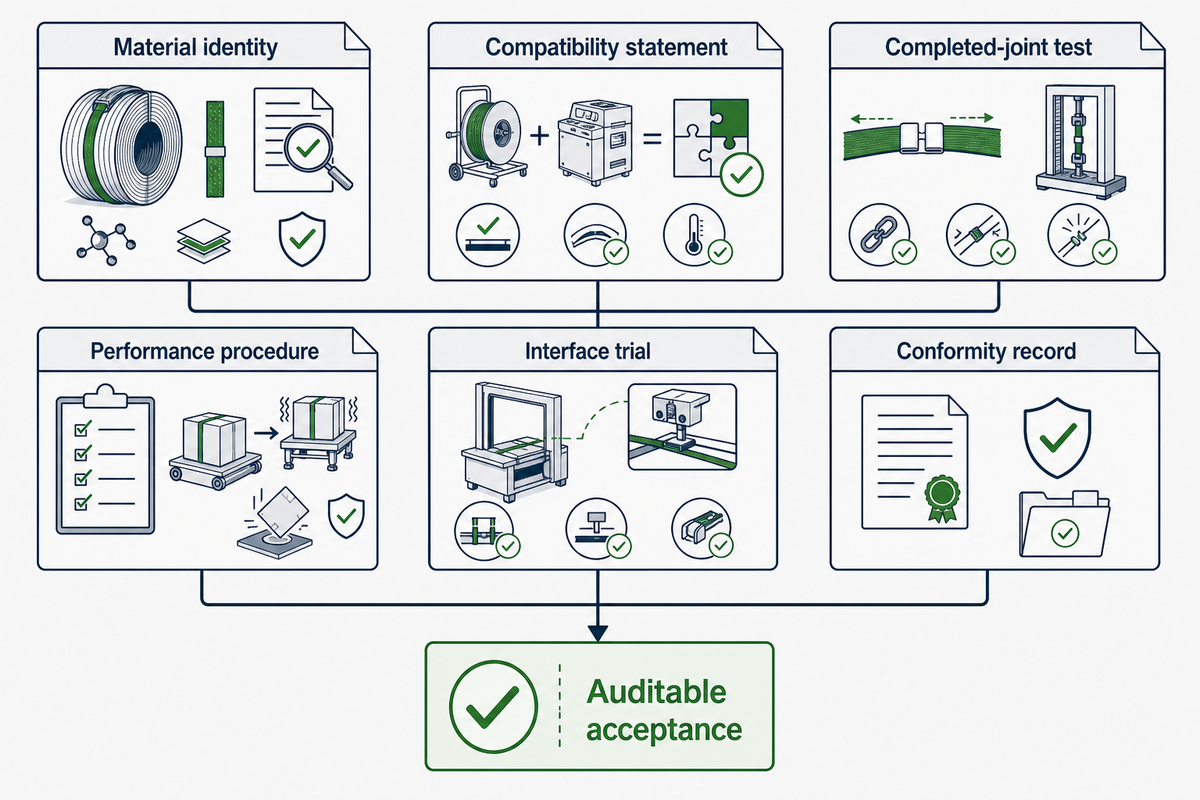
Una solicitud de cotización debe permitir auditar cada afirmación. “Apto para PET” no es suficiente cuando el fleje, el cierre, la herramienta y el ajuste entregados pueden modificar la unión terminada. El alcance de la publicación vigente ASTM D3950 menciona por separado los flejes no metálicos y los métodos de unión, por lo que la evidencia del material y la evidencia de la unión terminada deben figurar en renglones distintos.
| Componente | Documento que debe exigirse | Qué debe indicar | Cómo verificarlo |
|---|---|---|---|
| Bobina de fleje | Especificación controlada y registro del lote | Material, grado, dimensiones, tolerancias, propiedades de ensayo, núcleo e identidad del lote | Compare las etiquetas y la muestra recibida y medida con el documento ofrecido |
| Sello o hebilla | Plano de la pieza y declaración de compatibilidad | Geometría, material, acabado, rango de flejes, herramienta y sentido de instalación | Inspeccione la pieza entregada y una unión terminada |
| Sistema de fleje/cierre | Informe de ensayo de la unión terminada | Combinación exacta, acondicionamiento, ajustes, resultados y puntos de falla | Vuelva a calcular la eficiencia informada y repita el ensayo de aceptación acordado |
| Dispensador/carro | Plano general y ficha de capacidades nominales | Rango del núcleo, dimensiones exteriores/masa de la bobina, orientación, freno, ruedas y retención | Cargue la bobina de producción y observe el desenrollado controlado |
| Tensor | Procedimiento de desempeño y verificación | Rango de flejes, mecanismo de ajuste, rango de salida, tolerancia y método de comprobación | Presencie las comprobaciones con los ajustes acordados bajo, de trabajo y alto |
| Selladora/cabezal | Ventana de proceso y lista de piezas de desgaste | Método de cierre, parámetros controlados, números de pieza e indicadores de rechazo | Revise uniones consecutivas y muestras sometidas a ensayos destructivos |
| Guía/canal | Plano de disposición y dimensiones exteriores del paquete | Recorrido, holguras, referencia, acceso, liberación y método para eliminar atascos | Ejecute las condiciones mínimas y máximas acordadas del paquete |
| Controles/interfaces | Descripción funcional y lista de interfaces | Secuencia, recetas, señales, alarmas, recuperación y propiedad de los datos | Ejecute situaciones normales, límite y de falla en el plan de aceptación |
| Resguardos/maquinaria | Documentación técnica y de conformidad aplicable | Jurisdicción, identidad de la máquina, alcance, declaración e información sobre riesgos residuales | Confirme la máquina y el mercado ofrecidos, sin considerar la conformidad como prueba de tensión |
Copie estos renglones en la solicitud de cotización
| Renglón de la solicitud de cotización | Datos requeridos | Respuesta del proveedor | Evidencia de aceptación |
|---|---|---|---|
| Carga y ruta | Geometría, masa, superficies, asentamiento, manipulación y condiciones de distribución del paquete | Bases de diseño y exclusiones | Prueba acordada del paquete y la distribución |
| Conjunto de consumibles | Identidades del fleje, el cierre y los protectores | Lista controlada de piezas | Registros de recepción y de uniones |
| Conjunto de aplicación | Método de tensado y sellado, herramienta/cabezal y ajustes | Ventana y límites de operación | Ensayos de salida y de uniones terminadas |
| Conjunto junto a la línea | Dispensador, carro, canal, transportador y controles | Matriz de responsabilidades incluidas/excluidas | Pruebas con la bobina cargada y el rango de paquetes |
| Repuestos/servicio | Piezas de desgaste identificadas, criterios, acceso y alcance del soporte | Lista de piezas y plan de mantenimiento | Demostración de inspección y servicio |
UD Packaging declara que sus productos se someten a control de calidad y a ensayos de calidad de productos de SGS, y que sus prácticas para la resistencia a la tracción del plástico y la resistencia de las uniones hacen referencia a GB/T 1040.1-2018 y GB/T 1040.3-2006. Solicite el informe vigente, el objeto del ensayo, el alcance del método, la relación con el lote y el resultado medido; no convierta una declaración de toda la empresa en un valor correspondiente a un rollo no identificado.
Compruebe también si la edición indicada es la exigida en la fecha de compra. El registro oficial de GB/T 1040.1-2018 identifica esa edición; el comprador y el proveedor deben verificar la edición exigida por el contrato y el registro de normas aplicable antes de convertirla en un criterio de aceptación.
Presente una especificación del sistema, no solo el nombre de un fleje
Envíe el registro de 12 renglones, los datos del paquete y la ruta, los consumibles previstos, la evidencia requerida de las uniones y los renglones de responsabilidad pendientes. UD Packaging puede revisar los límites entre el fleje de PET, el cierre y el equipo con base en esa especificación sin inventar los valores de aceptación faltantes.
Solicite una revisión de flejado con componentes compatibles¿Qué está cambiando en la especificación de los componentes?
Para la compra, indique conjuntamente el método de cierre, sus ajustes controlados y el resultado de la unión terminada. “La máquina suelda PET” describe una capacidad; no indica qué porcentaje o fuerza alcanzó la unión identificada, en qué condiciones ni cómo la producción la mantendrá dentro de la ventana aceptada.
Esa documentación se aplica tanto si se considera el PET como alternativa al acero como si una planta compara herramientas para flejes plásticos con un cabezal fijo. La pregunta pendiente no es qué catálogo ofrece más aplicaciones de flejado, sino si cada componente puede vincularse con una entrada controlada y un resultado verificable.
Los datos de demanda de búsqueda de este análisis muestran un tema estable, no uno en auge. Catorce de los 20 términos de componentes analizados se mantuvieron sin cambios o dentro de una franja estable durante los 12 meses medidos, y ninguno mostró una caída sostenida; esto refleja el comportamiento de búsqueda, no el tamaño del mercado ni los datos de envíos.
Por qué no se incluye aquí una cifra del tamaño del mercado: las fuentes públicas sitúan mercados de flejado aparentemente comparables en rangos irreconciliables. Repetir una estimación o tasa de crecimiento añadiría una falsa precisión a la especificación de componentes, por lo que el artículo utiliza en su lugar normas primarias, reglamentos, patentes y demanda medida de palabras clave.
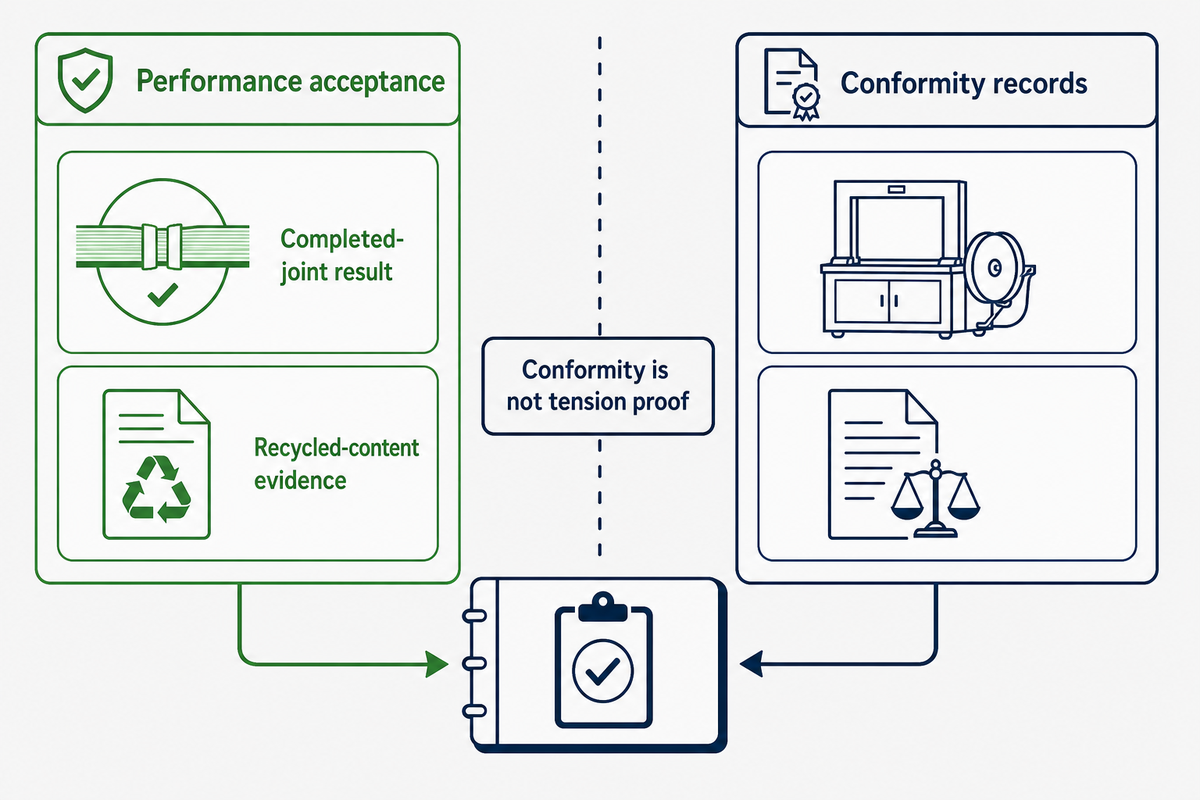
La evidencia del contenido reciclado se está convirtiendo en otro documento a nivel de bobina, pero el responsable y la declaración exigida dependen de la jurisdicción y de la transacción. En la Unión Europea, el Reglamento de Envases y Residuos de Envases entró en vigor el 11 de febrero de 2025 y se aplica desde el 12 de agosto de 2026; un acto delegado de febrero de 2026 exime a las envolturas y los flejes para pallets del requisito de reutilización del 100%, aunque los mantiene dentro del objetivo general del 40% de envases reutilizables de transporte y venta a partir del 1 de enero de 2030.
La página sobre la exención se refiere específicamente a la legislación de la Unión Europea y no identifica la función legal de un comprador concreto. Confirme quién diseña, identifica con su marca, importa o comercializa el envase en el mercado correspondiente antes de asignar el documento a un proveedor o cliente.
La documentación de maquinaria también tiene una transición con fechas definidas. La página sobre maquinaria de la European Commission indica que la maquinaria comercializada en la Unión Europea antes del 20 de enero de 2027 debe cumplir la Directiva de Máquinas 2006/42/EC, mientras que el Reglamento (EU) 2023/1230 será obligatorio a partir de esa fecha.
Mantenga los registros de aceptación del desempeño y de conformidad en el mismo expediente, pero en renglones separados. Una declaración o el marcado CE aborda una vía de conformidad legal; por sí solo, no demuestra la repetibilidad de la tensión aplicada, la eficiencia de la unión ni el desempeño del paquete.
Preguntas frecuentes
¿Cuáles son los componentes principales de un sistema de flejado industrial?
Los componentes principales son el fleje y el cierre, el equipo que alimenta, tensa, sella y corta el fleje, y los equipos junto a la línea que almacenan la bobina, guían el fleje, posicionan la carga y controlan el ciclo. Una revisión completa también incluye protectores de bordes, sensores, resguardos, interfaces del transportador y los documentos de aceptación correspondientes a la combinación exacta.
¿Cuáles son los problemas comunes de las máquinas flejadoras?
Los problemas frecuentes incluyen fallas de alimentación o reenhebrado, tensión baja, fleje dañado, soldaduras débiles, engarces incompletos, cortes deshilachados, giro excesivo de la bobina y falsas paradas. Consulte primero la alarma y el estado de recuperación; después revise la receta, el consumible, el desenrollado y la posición de la carga antes de pasar a las ruedas de alimentación, las pinzas, las piezas de presión, los calentadores, los elementos de fricción o las cuchillas.
¿Cómo se ajusta la tensión de una máquina flejadora?
Use el procedimiento de ajuste y verificación específico del modelo indicado por el fabricante de la máquina, ya que distintos diseños pueden convertir un ajuste en tensión de diferentes maneras. Confirme que la receta y el fleje sean correctos, mida la salida resultante, inspeccione el paquete y la unión, y nunca aumente un ajuste simplemente para compensar un desenrollado deficiente de la bobina o un recorrido de alimentación dañado.
¿Cuáles son los diferentes tipos de fleje?
Las familias industriales comunes incluyen polipropileno, poliéster o PET, acero plano, cordón compuesto y poliéster tejido. Cada una presenta un comportamiento diferente en cuanto a elongación, recuperación, bordes, temperatura y cierre; consulte la guía específica de materiales cuando la decisión pendiente sea seleccionar el material y no completar el sistema.
¿Qué componente del sistema de flejado debe especificarse primero?
Comience por la carga: geometría, masa, superficies de contacto, bordes afilados, temperatura, comportamiento de asentamiento, método de manipulación y ruta de distribución. Añada las restricciones específicas del cliente, el transportista y la jurisdicción antes de seleccionar una bobina, porque esos datos determinan lo que debe soportar la unidad terminada.
A continuación, defina el resultado del fleje y el cierre, incluido cómo se medirán el desempeño de la unión terminada y la aceptación del paquete. Seleccione el equipo de aplicación solo después de definir ese resultado y, a continuación, especifique el dispensador, la guía, los controles, los resguardos, la referencia del transportador y el comportamiento de recuperación necesarios para repetirlo.
Este orden evita una inversión habitual: comprar primero una máquina y luego obligar a que una bobina y un sello disponibles se adapten a ella. También deja una ruta de evidencia clara cuando cambia un componente, porque el equipo puede revalidar la estación afectada en vez de suponer silenciosamente que todos los demás resultados siguen siendo aplicables.
¿Cuánto cuesta una máquina flejadora?
El precio depende de la automatización, el rango de paquetes, el cabezal, los servicios auxiliares, el transportador, los controles, los resguardos y la instalación. Consulte la guía de compra de máquinas para realizar una comparación con un alcance definido.
Referencias y fuentes
- ASTM D3950-23 — Especificación estándar para flejes no metálicos (y métodos de unión). Página oficial de publicación y alcance.
- ASTM D3953-15(2022) — Especificación estándar para flejes de acero planos y sellos. Página oficial de publicación y alcance.
- ASTM D4675-14a(2022) — Guía estándar para la selección y el uso de materiales de flejado planos. Página oficial de publicación y alcance.
- Código Electrónico de Reglamentos Federales, 49 CFR 393.108. Límites de carga de trabajo para conjuntos de sujeción dentro de su alcance declarado para el transporte por carretera en Estados Unidos.
- Patente europea EP 1 095 858 B1 — Herramienta manual de flejado. PDF oficial de concesión; Illinois Tool Works Inc. figura como titular en el registro de concesión.
- Patente europea EP 1 232 093 B1 — Dispositivo tensor para máquinas flejadoras. PDF oficial de concesión; Officina Meccanica Sestese S.p.A. figura como titular en el registro de concesión.
- European Commission — Envolturas y flejes para pallets exentos del requisito de reutilización del 100%, 25 de febrero de 2026.
- European Commission — Legislación sobre maquinaria. Fechas de transición de la Directiva y el Reglamento.
Límites de la evidencia: Los ejemplos numéricos de este artículo son explicativos, salvo que se atribuyan explícitamente a una fuente. No son resultados de productos de UD Packaging, cargas de trabajo seguras, asesoría legal ni criterios de aceptación para un paquete no identificado.