Comuníquese con UD Packaging Company

Actualizado el 24 de agosto de 2026
Un kit de flejado PET es un sistema de trabajo para tensar y unir flejes de poliéster alrededor de cajas, bultos o cargas paletizadas. Un kit manual típico incluye un rollo de fleje, un tensor, una selladora, sellos metálicos o hebillas, un cortador, un dispensador y protectores de esquinas. Esa lista es útil, pero no demuestra que las piezas sean compatibles.
Lo importante en el flejado de tarimas y otros trabajos industriales es que el fleje, la herramienta, el método de unión y la interfaz con la carga funcionen en conjunto. Esta guía explica esa cadena y luego muestra cómo documentar la configuración, realizar una prueba y diagnosticar síntomas comunes. Si necesita conocer las configuraciones disponibles, consultar la documentación del proveedor o solicitar una cotización, encontrará esos detalles comerciales en la página específica de la solución, en lugar de repetirlos aquí.
La respuesta breve
Considere el kit como una cadena de compatibilidad. Verifique las dimensiones y el material del fleje, el rango de trabajo del tensor, el método de unión, el sello o proceso de soldadura correspondiente, el cortador y el dispensador, y la manera en que el fleje entra en contacto con la carga. Luego apruebe la unión terminada y una unidad de envío representativa conforme a sus propios criterios documentados.
¿Qué es un kit de flejado PET?
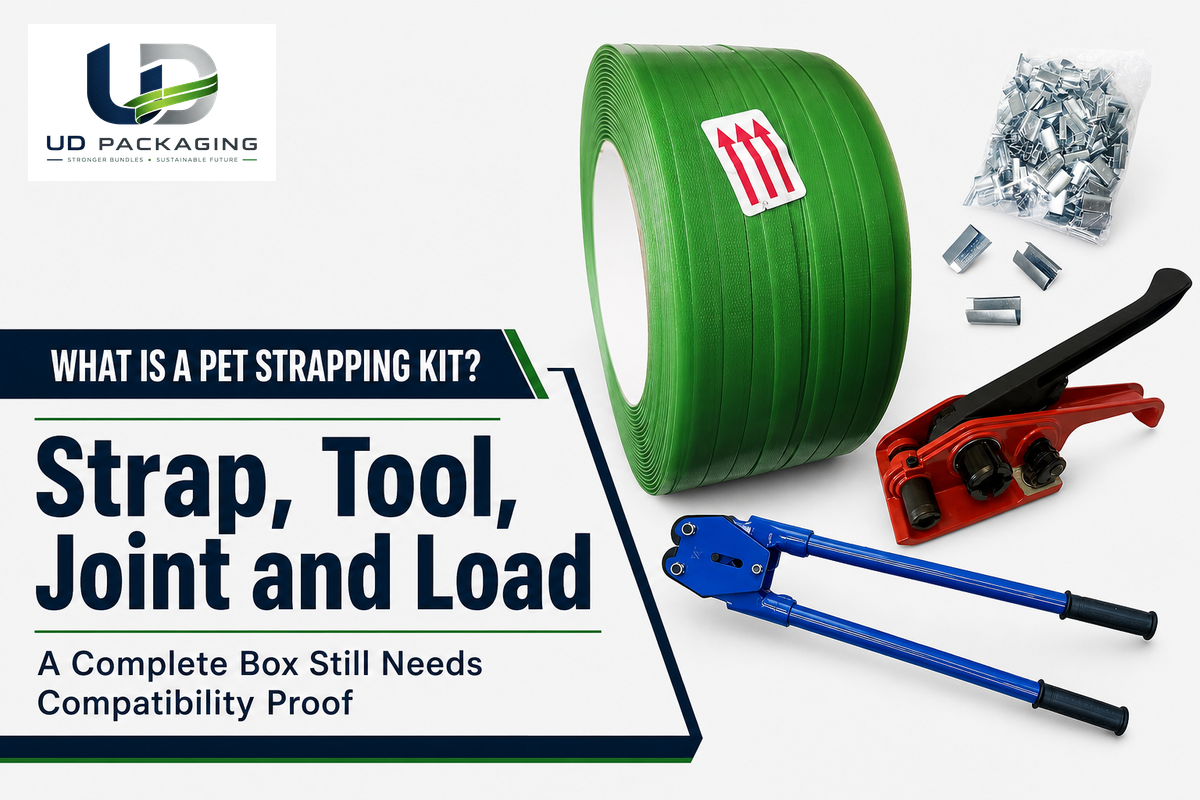
PET significa tereftalato de polietileno, el polímero que en esta aplicación suele denominarse poliéster. El fleje PET se utiliza para agrupar productos y embalar tarimas en aplicaciones industriales donde el fleje, la unión y la disposición de la carga están diseñados para permanecer estables durante la manipulación y el transporte. Es diferente de los flejes de polipropileno y acero, y estos materiales no deben considerarse automáticamente intercambiables solo porque un proveedor los agrupe bajo la denominación general de flejes.
Los kits de flejado manual suelen distribuir el trabajo entre varios componentes:
- Fleje — envuelve el paquete y soporta la tensión aplicada.
- Tensor — tensa el fleje hasta alcanzar la condición de operación aprobada.
- Selladora y sellos — engarzan los extremos superpuestos del fleje con sellos lisos o dentados compatibles, según lo especificado para ese fleje y esa selladora.
- Hebilla — proporciona una vía de unión diferente para los sistemas diseñados para usar una hebilla.
- Herramienta de flejado con soldadura por fricción — tensa y une flejes plásticos compatibles sin usar un sello metálico independiente.
- Cortador y dispensador — controlan el extremo libre y la bobina para que el fleje avance correctamente.
- Protección de esquinas o bordes — controla el contacto entre el fleje y los bordes vulnerables o afilados de la carga.
Algunas herramientas combinadas realizan el tensado, la unión y el corte en una sola unidad. Otras realizan estas operaciones por separado. Ninguna configuración es automáticamente mejor. La elección depende del rango de flejes aprobado, el método de unión, la carga de trabajo, la interacción con el operador y las pruebas que exija la aplicación.
Por eso, una caja completa puede seguir siendo una solución incompleta. Un tensor puede admitir el ancho del fleje, pero dañar su superficie. Incluso una selladora cómoda de usar puede producir un engarzado incorrecto para el sello suministrado. Las uniones firmes también pueden quedar sobre un borde afilado o una carga que se asiente después del flejado.
Use la cadena de compatibilidad antes de abrir la caja
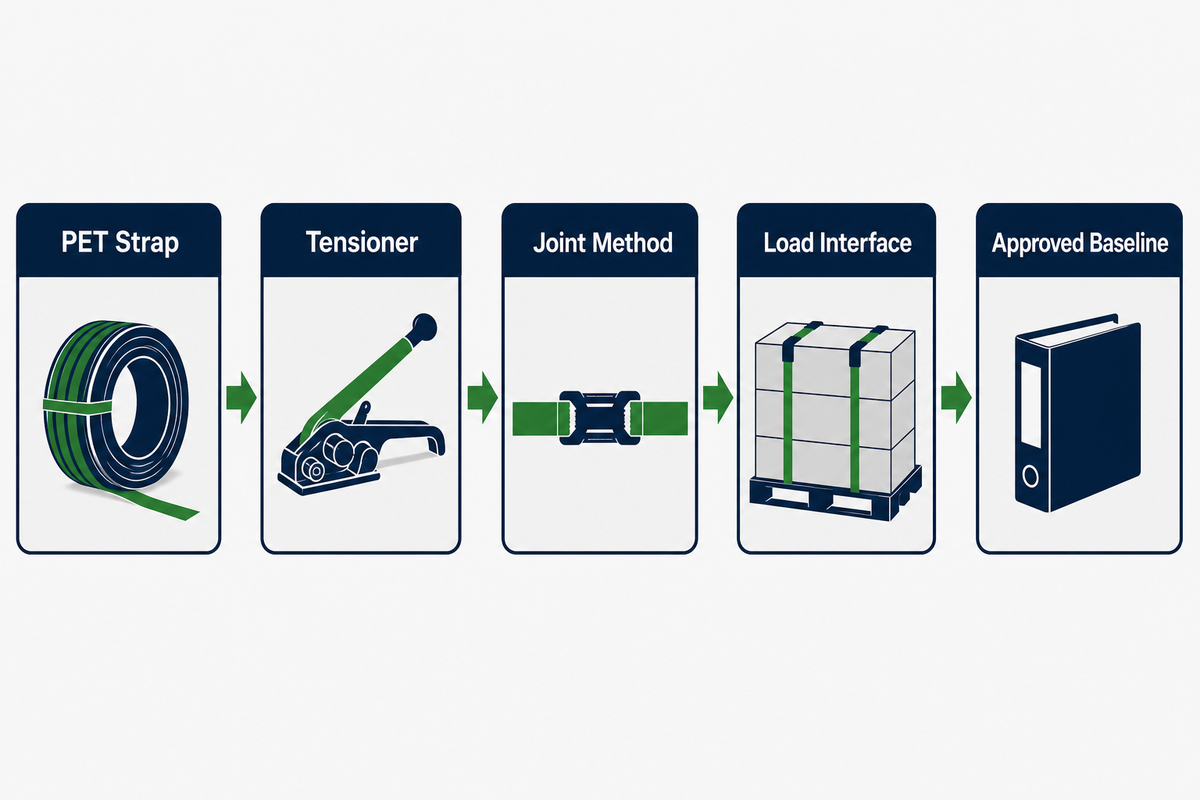
La cadena de compatibilidad del kit PET
Comience con una aplicación definida, no con una lista de compras. Esta cadena ayuda a los equipos de compras, ingeniería de embalaje y calidad a plantear las mismas preguntas antes de que el kit llegue a la línea.
| Eslabón de la cadena | Especificación o rango que debe verificarse | Evidencia que debe conservarse | Posible señal de incompatibilidad |
|---|---|---|---|
| Fleje | Material PET, ancho, espesor, superficie, formato de bobina, resistencia declarada y base de medición de la elongación | Identificación del lote, datos del proveedor, especificación del comprador, método de prueba y edición | Avance deficiente, daños superficiales, estiramiento inesperado o rotura prematura |
| Tensor | Modelo, rango nominal del fleje, método de control de la tensión, estado del cortador y condiciones de mantenimiento | Placa de identificación, revisión del manual, registro de inspección o mantenimiento | Atascamiento, deslizamiento, deshilachado, tensión irregular o liberación difícil |
| Método de unión | Proceso con sello, hebilla, calor o soldadura por fricción definido para el fleje y la herramienta | Identificación del consumible, ajuste o programa aprobado, método de inspección de la unión | Deslizamiento del sello, engarzado deficiente, desprendimiento de la soldadura o unión irregular |
| Sello, hebilla o cabezal de soldadura | Dimensiones, geometría, orientación, estado y compatibilidad con el fleje elegido | Identificación de la pieza, rango de la herramienta, muestra de unión aprobada | Engarzado parcial, fleje aplastado, soldadura débil o dificultad para retirar la herramienta |
| Dispensador y cortador | Compatibilidad de la bobina, funcionamiento del freno o la alimentación, posición en la estación de trabajo y estado de la cuchilla | Revisión previa al uso e historial de reemplazos | Dobleces, desenrollado descontrolado, fleje contaminado o extremo deshilachado |
| Interfaz con la carga | Estado de la tarima, bordes, fricción de la superficie, asentamiento, recorrido del fleje, protección de esquinas y método de manipulación | Descripción de una carga representativa, fotografías y observaciones posteriores a la manipulación | Fleje cortado, pérdida de tensión, protector desplazado o unidad inestable |
| Operador y método | Capacitación, revisión del manual, posición corporal, secuencia aprobada y carga de trabajo | Registro de capacitación, instrucción de trabajo y prueba observada | Uniones variables, postura insegura, inspección omitida o extremo cortado sin controlar |
| Control de cambios | Piezas de repuesto, lote del fleje, ajustes, geometría de la carga y método de producción | Referencia aprobada, registro de cambios y decisión de revalidación | Un proceso que antes era estable cambia sin que exista una falla evidente de la máquina |
La resistencia a la rotura no equivale a la resistencia del circuito cerrado
La resistencia a la rotura describe el cuerpo del fleje conforme a una base de prueba determinada. La resistencia de la unión se refiere a la conexión entre los extremos superpuestos. En la práctica, la capacidad del circuito cerrado puede verse limitada por la unión, los daños causados por la herramienta, el contacto con los bordes, el recorrido del fleje o la propia carga. Por lo tanto, “elegir un fleje más resistente” no es una regla completa para solucionar problemas ni aprobar una aplicación.
El alcance público de ASTM D3950-23 refuerza esta distinción: abarca los flejes no metálicos y sus métodos de unión, y considera la resistencia a la rotura, la elongación y la resistencia de la unión como propiedades independientes cuando corresponde. Esa norma constituye un marco de aceptación para los materiales y las uniones; no certifica un kit ni una unidad de envío específicos.
Los rangos de trabajo de las herramientas son igual de específicos. Por ejemplo, una herramienta industrial de soldadura por fricción documentada tiene un rango definido de dimensiones para el fleje PET y una capacidad máxima de tensión. Los compradores no deben copiar los valores de ese modelo; deben exigir la misma claridad para la herramienta que realmente utilizarán.
Instale y opere el kit de forma segura
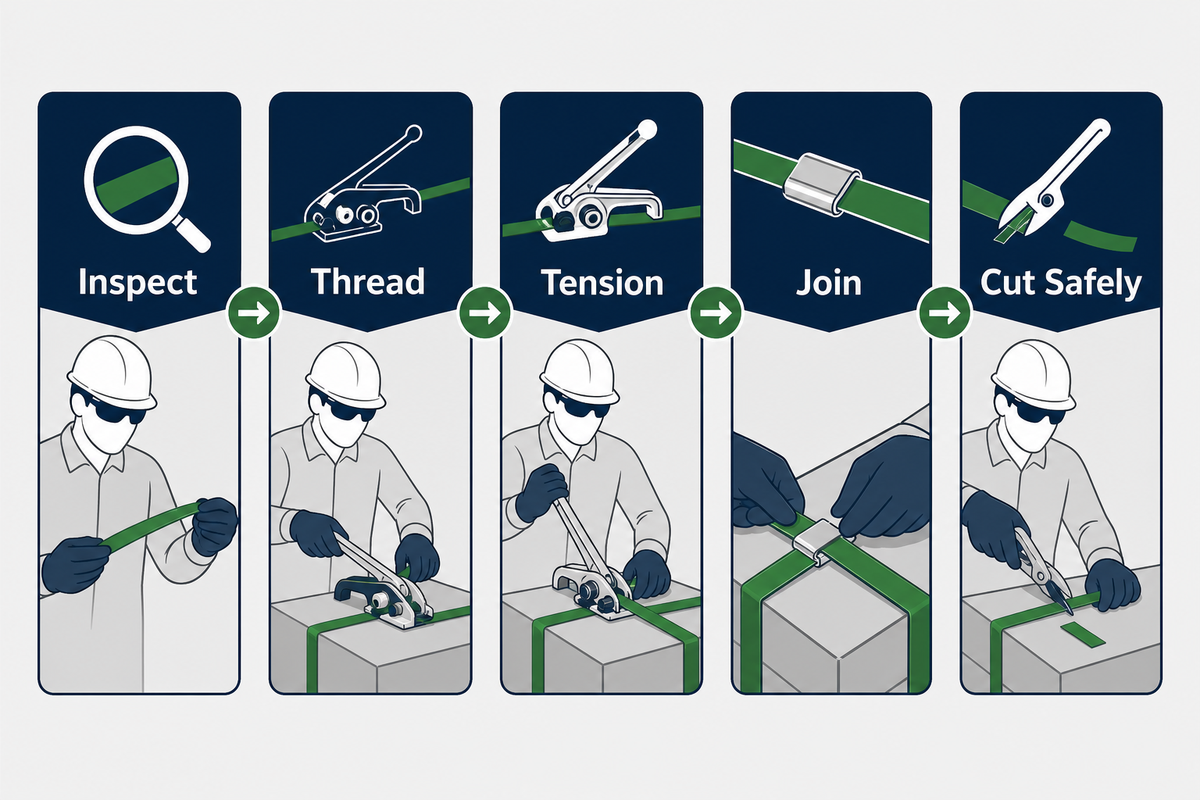
Siga el manual aplicable de la herramienta como procedimiento principal. A modo de orientación, la secuencia siguiente describe un proceso convencional con tensor y selladora manuales; no sustituye las instrucciones específicas del modelo, la capacitación, las protecciones ni la evaluación de riesgos del lugar de trabajo.
- Confirme la identificación. Compare el fleje, el tensor, la selladora, el sello o la hebilla y el cortador con el registro de la prueba aprobada. Deténgase si alguna pieza o configuración cambió sin revisión previa.
- Inspeccione antes del uso. Busque cuchillas dañadas, superficies de agarre desgastadas, piezas sueltas, contaminación, sellos dañados o flejes doblados o cortados.
- Prepare la interfaz con la carga. Confirme el estado de la tarima, el recorrido del fleje, la protección de los bordes y el espacio libre. No pretenda que el fleje compense una base inestable o un borde afilado sin protección.
- Pase el fleje según el manual. Manténgalo plano y sin torceduras. Confirme que la superposición y la posición del extremo libre sean adecuadas para el método de unión previsto.
- Aplique la tensión gradualmente. Observe el fleje, la herramienta, los protectores y la carga. Utilice el ajuste o método aprobado para el modelo; no siga aumentando la tensión porque una unión o carga parezca dudosa.
- Forme e inspeccione la unión. Coloque y engarce el sello según las instrucciones, o complete el ciclo de soldadura por fricción exactamente como lo indique el manual aplicable antes de retirar la herramienta.
- Controle el extremo cortado. Colóquese fuera de la trayectoria de retroceso, controle el extremo liberado y deje un corte limpio que no genere riesgos durante la manipulación.
Límites de seguridad para el operador
Un manual público de un tensor para flejes de polipropileno y poliéster indica que los usuarios deben usar protección para los ojos, la cara y las manos; mantener las partes del cuerpo fuera del espacio entre el fleje y el paquete; evitar colocarse en línea con el fleje durante el tensado; y controlar la parte superior al cortar, porque el fleje liberado puede salir despedido hacia adelante. Aplique el manual de su propia herramienta y los controles de riesgos de sus instalaciones.
Las instrucciones del tensor específicas del modelo de Kleton también describen la limpieza y lubricación. Esas indicaciones no deben generalizarse como un programa universal de mantenimiento. En los equipos motorizados, las tareas de servicio o mantenimiento que puedan exponer a un trabajador a un arranque inesperado o a la liberación de energía peligrosa requieren el procedimiento aplicable de las instalaciones; en la industria general de EE. UU., OSHA 29 CFR 1910.147 define el alcance y los requisitos mínimos para el control de la energía. El manual de la herramienta y las normas locales siguen rigiendo la máquina y la jurisdicción correspondientes.
Apruebe el kit mediante un registro de prueba
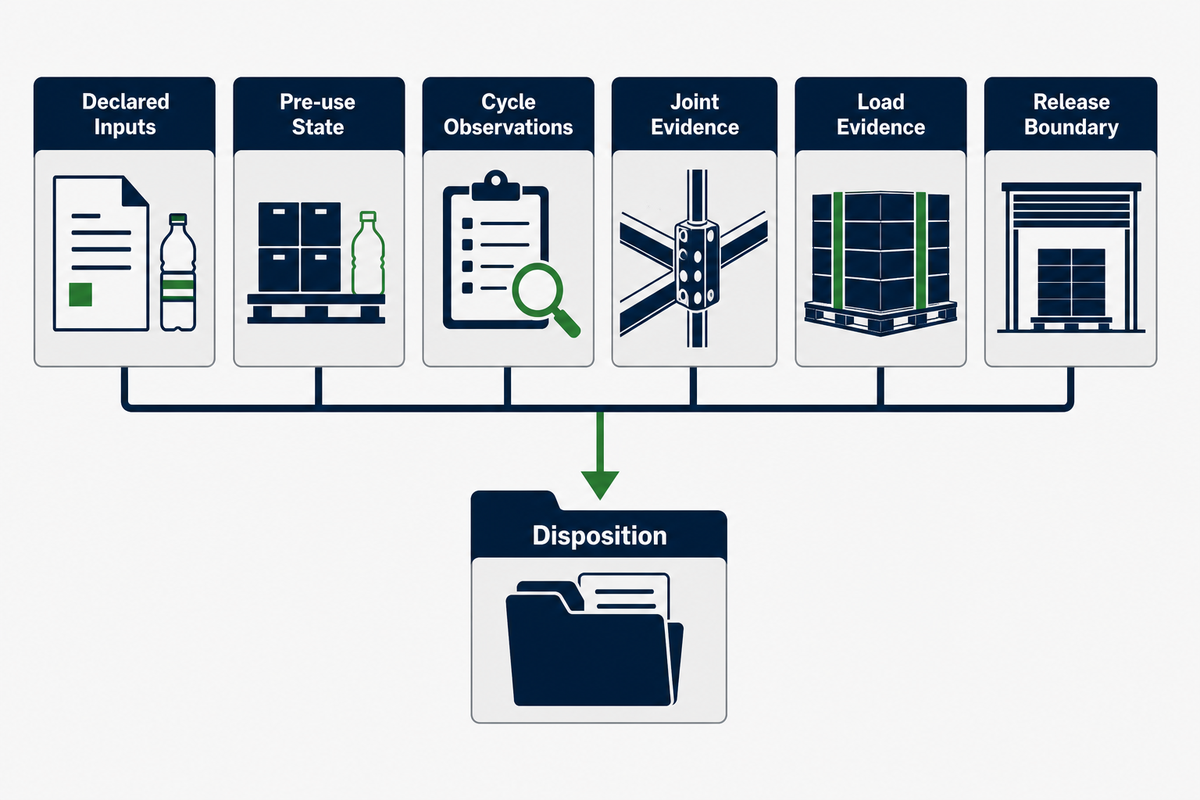
Registro de evidencia de la prueba
Completar un ciclo de la herramienta no demuestra que la unión o la unidad de envío sean aceptables. Antes de autorizar la producción, pruebe la combinación real en una carga representativa y conserve suficiente información para repetir la decisión. Su plan de calidad, los requisitos del cliente, el método de transporte y la norma aplicable determinan la cantidad de muestras y los criterios de aprobación; esta guía no establece un umbral universal.
| Registro | Qué documentar | Pregunta para tomar la decisión | Responsable |
|---|---|---|---|
| Datos de entrada declarados | Material, dimensiones y lote del fleje; herramienta y rango; método de unión y consumible; identificación de la carga y la tarima | ¿Son estas las piezas y condiciones exactas que se están evaluando? | Compras / ingeniería |
| Estado previo al uso | Revisión del manual, resultado de la inspección, ajuste o método aprobado, protección de los bordes y preparación del operador | ¿La prueba comenzó en condiciones controladas? | Operador / mantenimiento |
| Observaciones del ciclo | Alimentación, alineación, respuesta a la tensión, liberación de la herramienta, calidad del corte y sonidos o movimientos anormales | ¿El proceso se mantuvo uniforme sin dañar el fleje? | Operador |
| Evidencia de la unión | Posición de la unión, estado visual, repetibilidad y cualquier resultado de prueba requerido, con su método y edición | ¿La unión terminada cumple con la base de aceptación declarada? | Calidad |
| Evidencia de la carga | Recorrido del fleje, contacto con los bordes, asentamiento, movimiento de los protectores y estado después de una manipulación representativa | ¿La unidad de envío permaneció estable durante la prueba aprobada? | Ingeniería de embalaje / calidad |
| Respuesta ante cambios | Cualquier diferencia respecto de los datos de entrada, el ajuste, la carga, el método de unión o la ruta de manipulación aprobados | ¿El cambio requiere una revalidación antes de la autorización? | Ingeniería / calidad |
| Alcance de la autorización | Productos, cargas, instalaciones, operadores y rutas cubiertos por la decisión | ¿El alcance de la aprobación está definido con suficiente precisión para reproducirlo? | Responsable autorizado de la aprobación |
| Decisión final | Aceptado, condicionado o rechazado; brechas pendientes; responsable asignado; condición que activará la próxima revisión | ¿Esta combinación exacta puede autorizarse y reproducirse? | Responsable autorizado de la aprobación |
Si la prueba revela una deficiencia en las dimensiones del fleje, el rango de la herramienta, el método de unión, el contacto con la carga o la evidencia, vuelva a los datos de entrada de la aplicación. Los lectores que necesiten que el proveedor revise la configuración pueden consultar un kit de flejado PET compatible en la página existente de la solución. Esa página sigue siendo el lugar indicado para consultar configuraciones y dar seguimiento comercial.
Solicitar una revisión de compatibilidad
Solucione los problemas del flejado PET según el síntoma
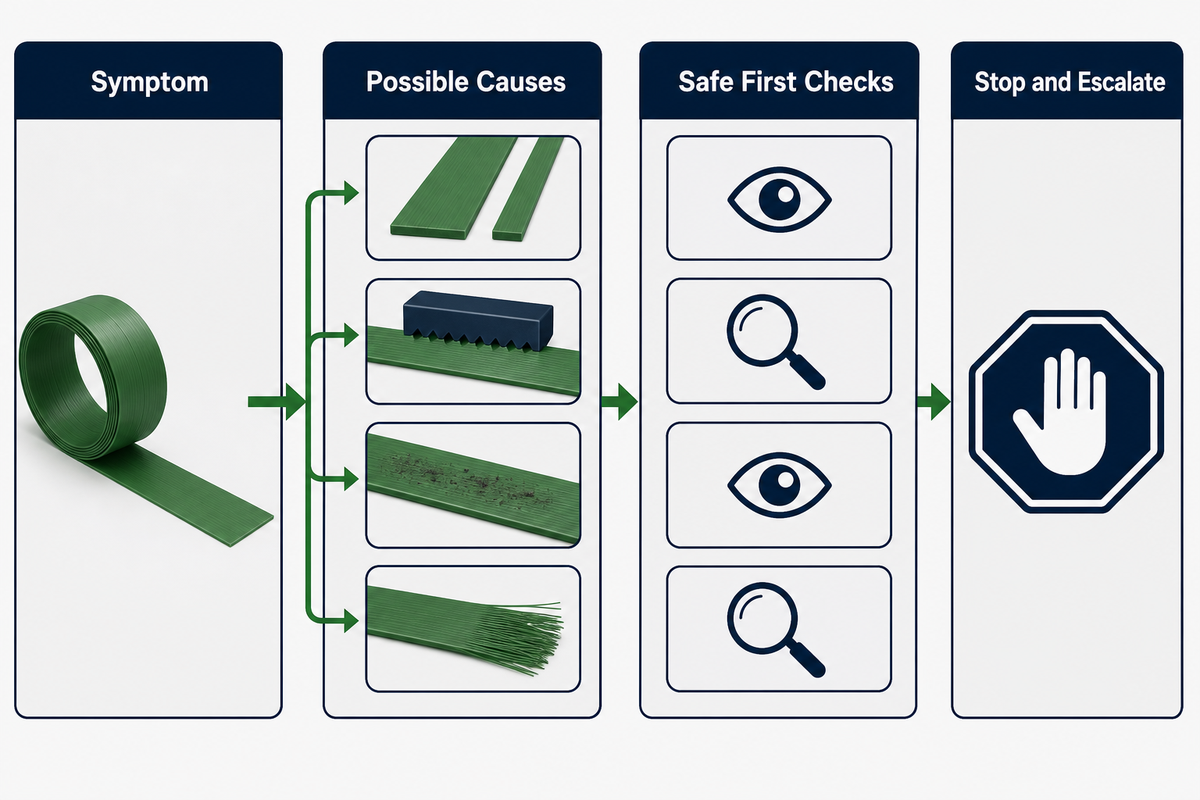
Matriz de solución de problemas basada en los síntomas
La solución de problemas debe comenzar con el síntoma observable y la última referencia controlada. No suponga que todo fleje flojo necesita más tensión ni que toda unión débil necesita más energía de soldadura. Esos cambios pueden ocultar un problema de compatibilidad o dañar el fleje.
| Síntoma | Causas posibles | Primeras verificaciones seguras |
|---|---|---|
| El fleje no avanza o se atasca | Ancho o espesor incorrectos, recorrido torcido, contaminación, mordaza desgastada, guía dañada | Detenga el proceso, descargue de forma segura, confirme la identificación del fleje y el rango de la herramienta, inspeccione el recorrido y siga el manual |
| El fleje se rompe durante el tensado | Tensión excesiva, borde afilado de la carga, fleje dañado, rebaba o desgaste en la herramienta | Manténgase fuera de la línea del fleje e inspeccione el punto de rotura, la protección de los bordes, la superficie del fleje y los puntos de contacto de la herramienta |
| El sello se desliza o el engarzado varía | Sello incorrecto, orientación incorrecta, incompatibilidad de la selladora, cierre incompleto, desgaste | Confirme la identificación del sello y del fleje, revise la orientación e inspeccione el patrón aprobado de la muestra de unión |
| La soldadura por fricción se desprende o varía | Material o espesor incompatibles, superficies sucias, piezas de soldadura desgastadas, programa aprobado incorrecto | Aísle el equipo según corresponda, confirme el rango del fleje y el programa, limpie o dé mantenimiento solo según lo permita el manual y repita la verificación controlada de la unión |
| El fleje se afloja después de la manipulación | Asentamiento de la carga, movimiento de los protectores, contacto superficial deficiente, recorrido inadecuado del fleje, deslizamiento de la unión | Compare con el registro de la prueba, inspeccione la carga y la unión por separado y revise el método completo de contención |
| El cortador deshilacha el extremo | Cuchilla desgastada, espesor incompatible, contaminación, movimiento de liberación incorrecto | Retire la herramienta de servicio si está dañada; inspeccione y reemplace las piezas conforme a las instrucciones del fabricante |
Detenga la prueba si la herramienta está dañada, el fleje se rompe repetidamente, no es posible inspeccionar una unión de manera uniforme o el ajuste necesario queda fuera del rango aprobado. Comunique el síntoma exacto, la identificación de los datos de entrada, las fotografías y el registro de la prueba, en lugar de enviar el mensaje impreciso “el kit no funciona”.
Mantenga el kit y controle su documentación
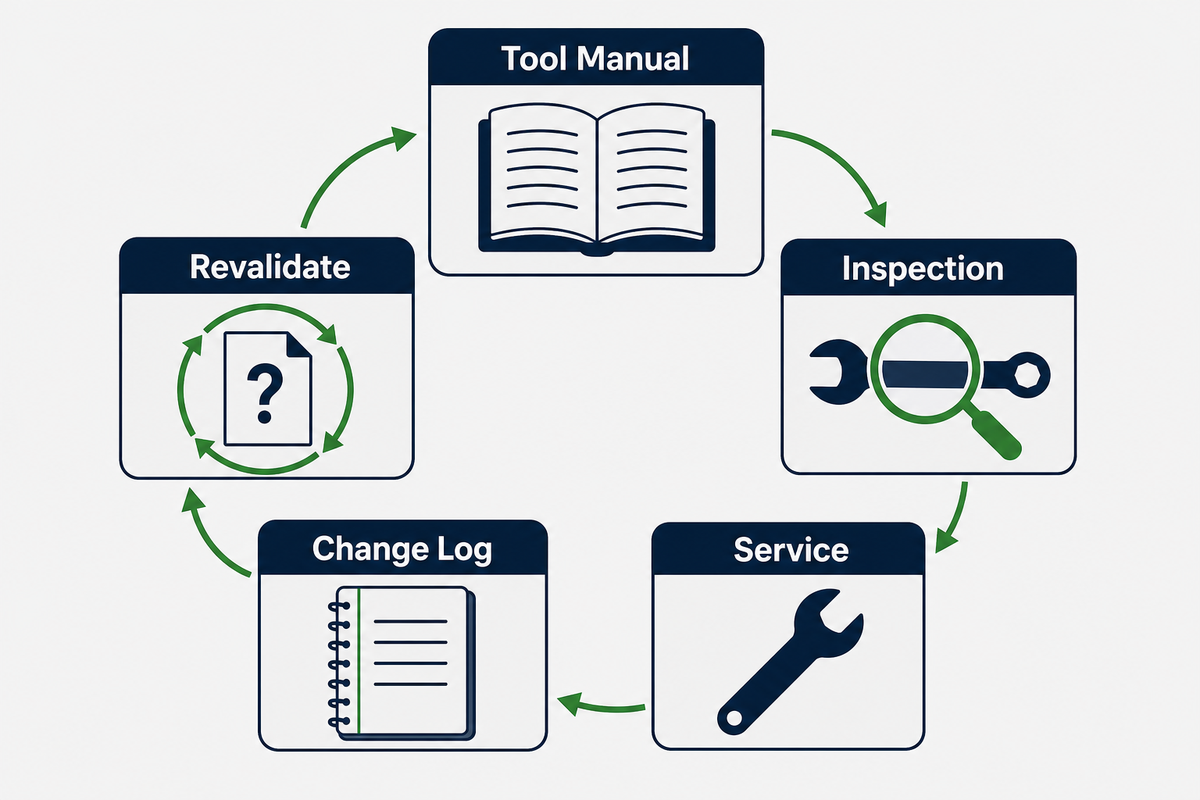
La estabilidad del proceso depende de saber qué cambió. Mantenga cerca de la estación de trabajo las identificaciones aprobadas del fleje, la unión y la herramienta. Registre el mantenimiento o reemplazo de las piezas de agarre, sellado, soldadura y corte. Si los operadores cambian el formato de la bobina, las dimensiones del fleje, el tipo de sello, el programa de soldadura, el modelo de la herramienta, la tarima, el protector de bordes o la geometría de la carga, determine si la evidencia de la prueba sigue siendo válida.
En una herramienta manual, la limpieza y la lubricación deben realizarse conforme a sus propias instrucciones. Un manual público de un tensor indica que las piezas móviles deben limpiarse periódicamente y lubricarse con aceite ligero para máquinas. Esa indicación específica del modelo no establece el intervalo aplicable a otra herramienta.
Mantenga juntos estos registros
- manual vigente de la herramienta y método de operación aprobado;
- modelo de la herramienta, rango nominal del fleje, estado de mantenimiento e historial de piezas;
- especificación del fleje, identificación del lote, condiciones de almacenamiento y datos de prueba del proveedor;
- identificación del sello, la hebilla o el programa de soldadura;
- registro de capacitación del operador e inspección previa al uso;
- evidencia de la prueba y alcance de su aprobación;
- registro de cambios de la carga, la tarima, la protección de esquinas y el método de transporte;
- método de prueba aplicable, edición de la norma, unidades y criterios de aceptación.
Verifique las normas por su edición, no por costumbre
Las normas cambian. Los registros oficiales de las normas chinas muestran que GB/T 1040.1-2025 reemplazó a GB/T 1040.1-2018 y entró en vigor en 2025. Durante este proceso, el registro oficial de GB/T 1040.3-2006 todavía la mostraba como vigente. Verifique la edición vigente en la fecha real de la prueba y confirme que su alcance corresponda a la muestra y a la afirmación.
Las pruebas de tracción del material, las pruebas de las uniones y las pruebas con unidades de envío representativas responden preguntas diferentes. Mantenga cada resultado vinculado con su método y alcance. No convierta un solo resultado aprobado en una aprobación general para todos los flejes, herramientas, tarimas, cargas o rutas.
Preguntas frecuentes
¿El fleje PET es lo mismo que el fleje de poliéster?
Sí, en el embalaje industrial, el fleje PET normalmente se refiere al fleje de poliéster fabricado con tereftalato de polietileno. No debe confundirse con el polipropileno, que suele abreviarse PP, ni con los flejes tejidos o de cordón compuesto. El nombre del material por sí solo no constituye una especificación completa: el ancho, el espesor, la superficie, el formato de la bobina, la base de medición de la resistencia, la elongación y el método de unión previsto también deben ser compatibles con la aplicación y la herramienta.
¿Todos los flejes PET funcionan con cualquier tensor o selladora?
No. Las herramientas tienen rangos nominales de materiales y dimensiones del fleje, y las selladoras están diseñadas para determinadas geometrías de sellos y combinaciones de flejes. Aunque un fleje entre en la herramienta, puede avanzar de manera deficiente, sufrir daños superficiales o formar una unión irregular durante la instalación o la producción.
Confirme la placa de identificación y el manual, y luego pruebe el fleje, la herramienta, el sello o proceso de soldadura y la carga exactos, en lugar de confiar en que todos comparten la denominación “PET”.
¿La resistencia a la rotura equivale a la resistencia de la unión?
No. La resistencia a la rotura describe el cuerpo del fleje conforme a un método de prueba determinado, mientras que la resistencia de la unión se refiere a la conexión entre los extremos superpuestos. En un circuito cerrado terminado, el sello, la hebilla, la soldadura, el contacto con la herramienta, el estado de los bordes o el comportamiento de la carga pueden convertirse en el factor limitante.
Por lo tanto, un valor alto en el catálogo no demuestra que la unión instalada sea aceptable. Mantenga separados el resultado del fleje y el de la unión, identifique el método y la edición que respaldan cada uno y registre el comportamiento de la carga representativa. Si se prueba la unión, utilice el requisito de aceptación declarado para esa aplicación, en lugar de tomar un porcentaje o factor de seguridad de una página de producto no relacionada.
¿Cómo sé si una prueba fue aprobada?
Una prueba se aprueba cuando el fleje, la herramienta, la unión, la carga y las condiciones de manipulación declarados cumplen los criterios de aceptación aprobados para esa aplicación. Un registro útil identifica el lote del material, la herramienta y el proceso de unión; documenta el estado previo al uso y al operador; describe la uniformidad de la unión y cualquier prueba requerida; muestra qué ocurrió con la carga representativa después de la manipulación; e identifica a la persona que autorizó su uso.
También establece los límites de esa aprobación, para que una tarima, un fleje, una herramienta, una geometría de carga o una ruta de transporte diferentes no hereden automáticamente el resultado. No existe una cantidad universal de muestras ni un único porcentaje de aprobación que resulte confiable para todas las cargas.
¿Cuándo debo pasar de un kit manual a un sistema motorizado?
Considere un sistema motorizado cuando el ritmo de producción, la repetibilidad, la carga de trabajo del operador, la uniformidad de las uniones, la captura de datos o la integración de la línea ya no puedan controlarse adecuadamente con el método manual. Esa decisión sigue comenzando por el fleje y la carga, no por la categoría comercial de la herramienta. Documente la demanda actual de ciclos, la tensión y el método de unión aprobados, las inquietudes de los operadores, los servicios necesarios, las protecciones, la capacidad de mantenimiento y la evidencia que el nuevo sistema deberá reproducir. Utilice esos registros para comparar la repetibilidad y la carga de trabajo antes de aprobar un cambio en el método de producción.
Una entrega de información útil debe ser específica
Envíe las dimensiones y el lote del fleje, el modelo y el rango nominal de la herramienta, el método de unión, la identificación del sello o la soldadura, la descripción de la carga y la tarima, la protección de los bordes, el síntoma observado y la evidencia de la prueba. Ese conjunto de información proporciona el mismo punto de partida a ingeniería, calidad, mantenimiento y al proveedor.
Referencias y fuentes
- ASTM D3950-23, Especificación estándar para flejes no metálicos (y métodos de unión)
- Manual del tensor de flejes de polipropileno y poliéster PC939
- Registro oficial de vigencia de GB/T 1040.1-2025
- Registro oficial de vigencia de GB/T 1040.3-2006
- Registro de tereftalato de polietileno en NIST Chemistry WebBook