Kontaktieren Sie UD Packaging Company

UD PACKAGING
ISO-zertifiziert
Stretchfolie
Industrie-Stretchfolie zum Umwickeln von Paletten
UD Packaging liefert Industrie-Stretchfolie, die palettierte Ladeeinheiten bei Lagerung, Warenumschlag und Transport sichert. Statt die Auswahl allein anhand der Foliendicke zu treffen, leiten wir aus Ihrer derzeitigen Rolle, dem Palettenprofil, der Wickelmethode und dem Bestimmungsort eine schriftliche Folienspezifikation ab.
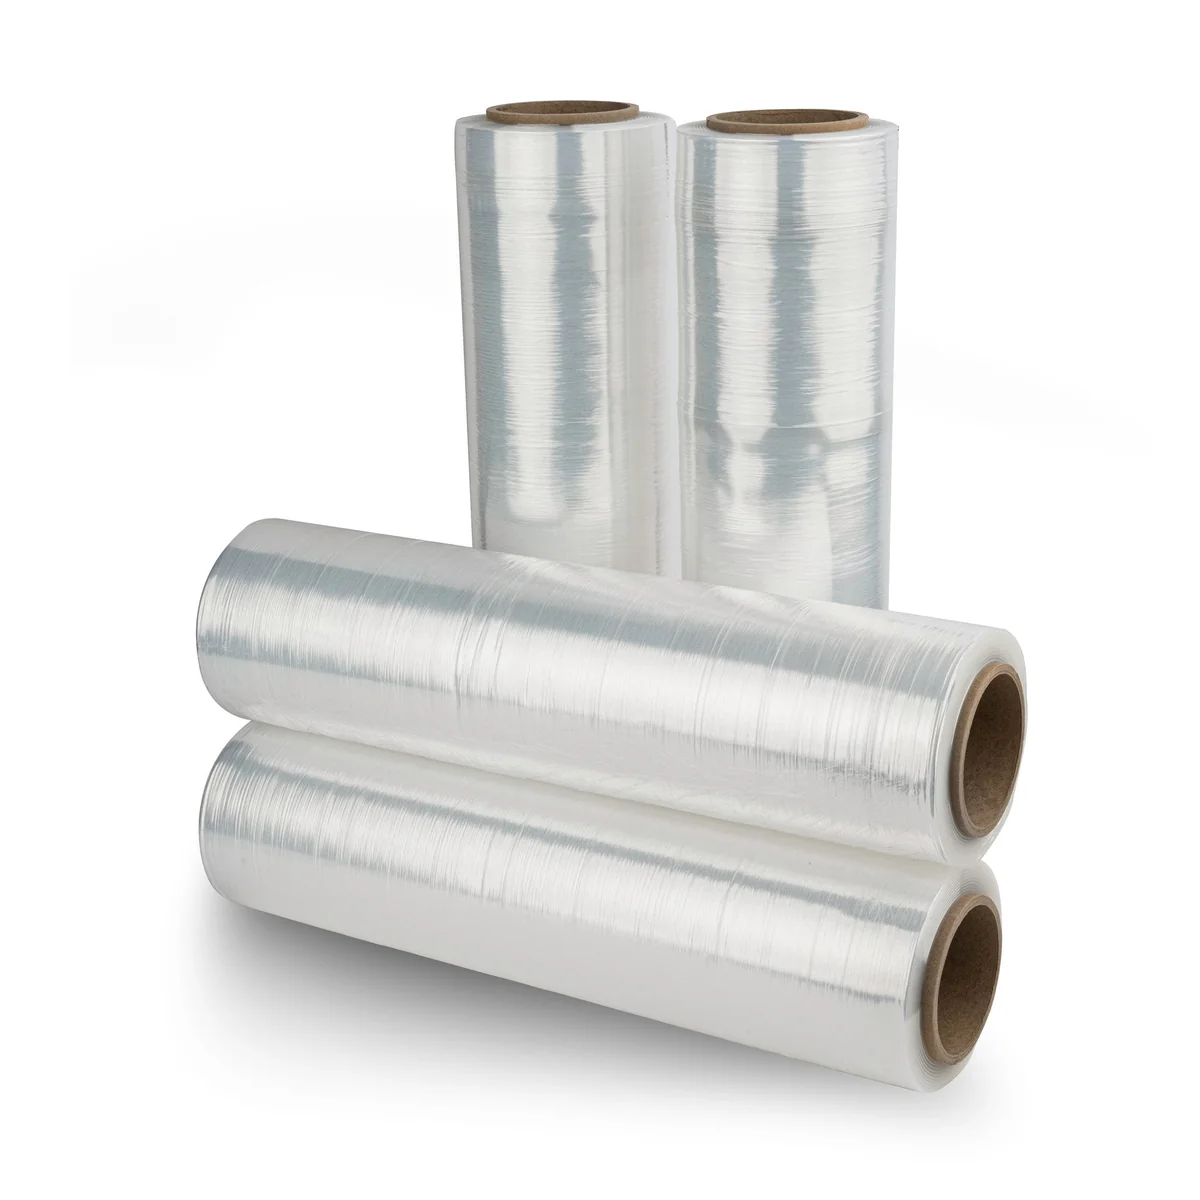
- Handstretchfolie zum manuellen Wickeln sowie für Handabroller und Ausführungen mit verlängertem Griff.
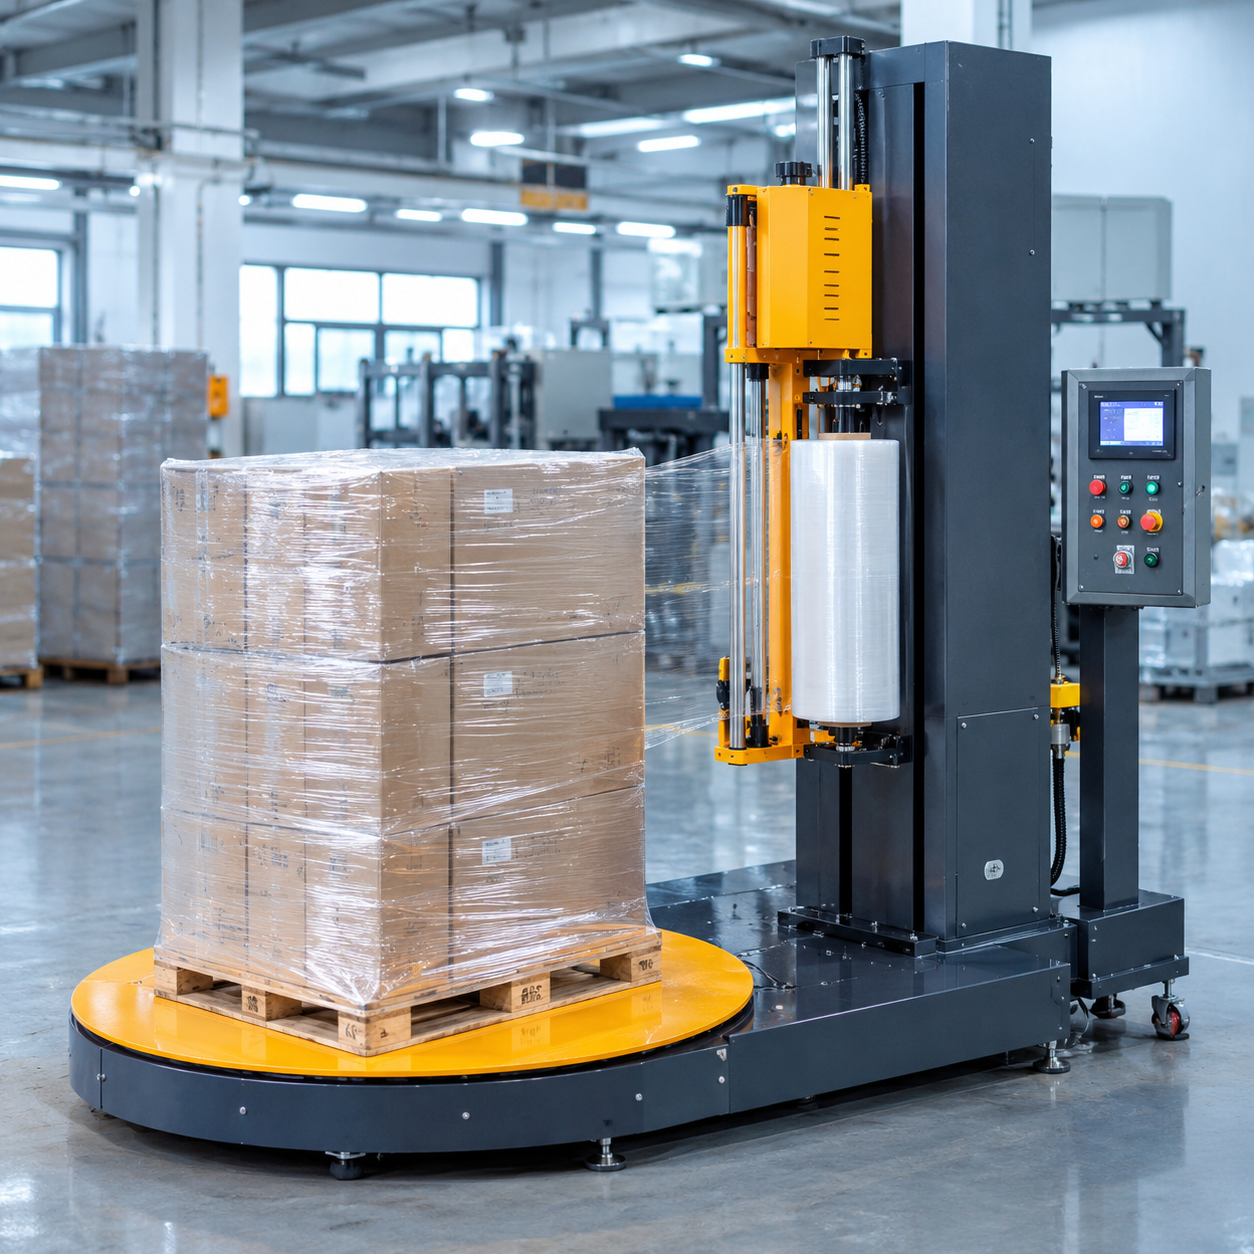
- Maschinenstretchfolie für angetriebene Vorrecksysteme mit kontrollierten Einstellungen der Wickelmaschine.
- Auswahl zwischen Gießfolie, Blasfolie und vorgereckter Folie anhand von Haftung, Durchstoßfestigkeit, Transparenz und Ladungssicherung.
Senden Sie uns das aktuelle Folienetikett, die Rollenabmessungen, Palettenfotos oder eine Skizze der Ladeeinheit, die monatliche Menge und den Bestimmungsort. Wir antworten an Werktagen innerhalb von 24 Stunden und können ein kostenloses Bemusterungsmuster bereitstellen; Fracht- und Versandbedingungen werden mit dem Angebot bestätigt.
Angebotsantwort innerhalb von 24 Stunden
Produktionsplan von 20-25 Tagen
Kostenlose Bemusterungsmuster
FOB, EXW oder CIF
Stretchfolienlieferung — auf einen Blick
Angebotsantwort
An Werktagen innerhalb von 24 Stunden
Produktionsplan
20-25 Tage nach Anzahlung und Bestätigung der Spezifikation
Mindestbestellmenge
Wird anhand von Folienspezifikation, Rollenformat, Verpackung und Anforderungen der Testbestellung festgelegt
Bemusterungsmuster
Kostenloses Muster; Fracht und Versand werden im Angebot festgelegt
Zahlung
30 % Anzahlung per T/T; Restzahlung vor dem Versand oder gegen Kopie des B/L
Lieferbedingung
Standardmäßig FOB; EXW und CIF auf Anfrage verfügbar
Dokumentenumfang
Für das angebotene Produkt festgelegte Daten-, Inspektions-, Prüf-, Versand- und marktspezifische Dokumente
Anfragebereich für Handstretchfolie
450 oder 500 mm Breite, 12-25 µm, Rollenkern mit 50 oder 76 mm
Produktionsstandort
Jiangyin, Wuxi, Provinz Jiangsu, China
Stretchfolienkonstruktionen und Anwendungsarten
Stretchfolie ist eine dehnbare Kunststofffolie, die einen Kasten, Karton oder ein gemischtes Gebinde ohne die beim Schrumpffolieren eingesetzte Wärme fest auf einer Palette hält. Die richtige Verpackungslösung hält die tatsächliche Ladeeinheit nach der Anwendung zusammen; sie ist nicht einfach die Folie mit dem höchsten Wert für die Materialstärke auf einem Produktdatenblatt.
Wir liefern sowohl Handstretchfolie als auch Maschinenstretchfolie und stimmen anschließend das angebotene Rollenformat auf die Anwendungsmethode ab. Handelsbezeichnungen wie gegossene Stretchfolie, Maschinenstretchfolie und Paletten-Stretchfolie sind nützliche Suchbegriffe, doch für das Angebot werden weiterhin Abmessungen, Anwendung und das Ergebnis an der Ladeeinheit benötigt.
Konstruktionsart
Vorteil für den Käufer
Zu prüfender Zielkonflikt
Zu übermittelnde Nachweise
Gegossene Stretchfolie
Geräuscharme Abwicklung, gute Transparenz und eine gleichmäßige optische Oberfläche zum Lesen von Barcodes.
Scharfe Ecken und problematische Vorsprünge erfordern dennoch einen Praxistest zur Durchstoßfestigkeit; Transparenz belegt keine ausreichende Ladungssicherung.
Fotos der Ladeeinheit, Kantenprofil, derzeitige Bruchstellen und erforderlicher Durchsichtbereich zum Scannen.
Geblasene Stretchfolie
Eine zu prüfende Ausführung, wenn das Weiterreißverhalten und unregelmäßige Ladeeinheiten mit scharfen Kanten die Entscheidung bestimmen.
Höhere Abwickelgeräusche und optische Trübung können im Lager- oder Einzelhandelsablauf relevant sein.
Eckengeometrie, Folienverbrauch, manuelle oder maschinelle Anwendung und Schadensstelle.
Vorgereckte Folie
Geringere Zugkraft beim manuellen Wickeln und kontrollierte Ausgangslänge vor der Anwendung.
Der nominelle Vorreckgrad entspricht nicht der tatsächlich abgedeckten Fläche. Einschnürung, Überlappung und Brüche können die erwartete Einsparung aufheben.
Aufgebrachte Breite, Rollengewicht, Anzahl der Wicklungen und Foliengewicht je Palette.
Technische Einschätzung: Ordnen Sie diese Ausführungen nicht als gut, besser und am besten ein. Harz, Extrusionsverfahren, Orientierung, Kontrolle der Folienherstellung und Einstellungen der Wickelmaschine wirken zusammen; mehr Schichten oder ein höher angegebener Vorreckgrad verbessern nicht jede Eigenschaft.
Manuelle und maschinelle Anwendung
Handstretchfolie
Verwenden Sie Handstretchfolie bei einer geringen bis mittleren Anzahl von Paletten, gemischten Lagerarbeiten und Ladeeinheiten, die eine genaue Kontrolle durch den Bediener erfordern. Bei einem geeigneten Format für die manuelle Umwicklung werden Rollengewicht, Rollenkern, Handabroller oder Griff, erforderliche Zugkraft und die Fähigkeit des Bedieners berücksichtigt, eine gleichmäßige Überlappung einzuhalten.
Handstretchfolie ansehen
Maschinenstretchfolie
Verwenden Sie Maschinenstretchfolie, wenn ein reproduzierbarer Vorreckgrad, eine gleichbleibende Drehzahl und festgelegte Wickelbilder wichtig sind. Wir benötigen den Typ der Wickelmaschine, das Übersetzungsverhältnis des Vorreckschlittens, die Abmessungen der Folienrolle, die aktuellen Einstellungen, den Durchsatz und die genaue Stelle, an der die Folie reißt oder sich die Ladeeinheit verschiebt.
Maschinenstretchfolie ansehen
Angaben zur Ladeeinheit, die die Auswahl beeinflussen
▹Stabile Kartons mit A-Profil, Gebinde unterschiedlicher Höhe, Fässer, Eimer oder unregelmäßig geformte Maschinenteile.
▹Gewicht der Ladeeinheit, Palettengrundfläche, Schwerpunkt und Zwischenräume zwischen Packstücken.
▹Scharfe Ecken, Vorsprünge, Kartons mit geringer Reibung und Verunreinigungen am Außenkarton.
▹Innenlagerung, Kühllager, heißes Umschlagterminal, Sonnenlicht oder Außenbewitterung.
▹Manuelles Verpacken, Drehteller-Stretchwickler, Dreharmwickler oder Ringwickler.
Harzsysteme, Folienstrukturen und Varianten
Die meisten Paletten-Stretchfolien basieren auf linearem Polyethylen niedriger Dichte (LLDPE). Harzauswahl, Schichtaufbau, Haftungspaket und Extrusionsbedingungen stimmen die Folie auf ihre Anwendung ab. Jede nachstehende Zeile beschreibt eine Angebotsoption: Im schriftlichen Angebot werden die gelieferte Konstruktion, die verfügbaren Daten und der Musterplan genannt.
| Zu prüfende Variante | Ziel des Käufers | Aufzudeckendes Risiko der Ladeeinheit | Angeforderte Nachweise | Angebotsstatus |
|---|---|---|---|---|
| LLDPE-Stretchfolie | Ausgewogene Dehnung, elastisches Rückstellvermögen und Stabilisierung von Paletten im täglichen Einsatz. | Eine allgemeine Harzbezeichnung verdeckt Unterschiede bei Comonomer, Orientierung und Prozess. | Aktuelles Datenblatt, Rollenetikett und Ergebnis der aufgebrachten Folie. | Konstruktion im Angebot angegeben. |
| Folie mit mLLDPE-Anteil | Potenzial für Durchstoßfestigkeit und Dickenreduzierung bewerten, ohne die sichere Ladungssicherung zu beeinträchtigen. | Eine Harzbezeichnung allein belegt weder Durchstoßfestigkeit noch Rissausbreitung. | Durchstoßstelle, angestrebte Foliendicke und Bestehenskriterium für das Muster. | Harzsystem im Angebot bestätigt. |
| Einschichtfolie | Einfache Verpackungsmaterialoption, wenn Kosten und eine bekannte Ladeeinheit ausschlaggebend sind. | Auch eine einzelne Schicht kann gut funktionieren; sie sollte nicht ohne Praxistest an der Ladeeinheit verworfen werden. | Leistung der aktuellen Folie und Fehlerprotokoll. | Verfügbare Option wird bei der Anfrage geprüft. |
| Koextrudierte Mehrschichtfolie | Haftungs-, Struktur- und Handhabungsfunktionen auf verschiedene Schichten verteilen. | Mehr Schichten erhöhen nicht automatisch Zugfestigkeit, Durchstoßfestigkeit oder Weiterreißfestigkeit. | Erforderliche Oberflächenfunktion und unabhängige Prüfwerte. | Schichtaufbau wird bei der Angebotserstellung offengelegt. |
| Transparente Stretchfolie | Barcodescannen, Sichtprüfung und Identifizierung der Ladeeinheit. | Die Transparenz kann nach Dehnung, Überlappung oder Verunreinigung abnehmen. | Scanabstand, Position des Etiketts und Überlappungsbild. | Optische Anforderung im Angebot festgehalten. |
| Schwarze Stretchfolie | Sichtschutz, Kennzeichnung von Ladeeinheiten und eingeschränkte Sichtkontrolle. | Undurchsichtige Folie kann Abläufe zum Scannen von Barcodes und zur Inspektion beeinträchtigen. | Erforderliche Opazität, Kennzeichnungsfarbe und Etikettenplan. | Farbe anhand eines Musters abgeglichen. |
| Zu prüfende Variante | Ziel des Käufers | Aufzudeckendes Risiko der Ladeeinheit | Angeforderte Nachweise | Angebotsstatus |
|---|---|---|---|---|
| Farbige Stretchfolie | Lagerzonierung und schnelle Erkennung von Produktfamilien. | Die Tönungsstärke kann mit den Anforderungen an das Durchscannen kollidieren. | Zielfarbe und Scananforderung. | Farbe und Opazität anhand eines Musters bestätigt. |
| Perforierte, luftdurchlässige Paletten-Stretchfolie | Luftzirkulation für heiß abgefüllte, gekühlte oder feuchtigkeitsempfindliche Ladeeinheiten. | Das Perforationsbild reduziert die durchgehende Folienfläche und verändert die Ladungssicherung. | Temperatur, Kondensationsrisiko, Lochbild und Praxistest an der Ladeeinheit. | Die perforierte Ausführung wird separat geprüft. |
| UVI-Stretchfolie | Außenbewitterung oder Sonneneinstrahlung über eine reine Innenlagerung hinaus. | ASTM D4649 deckt Außenbewitterung nicht ab; Dauer und UV-Dosis sind relevant. | Standort, Jahreszeit, Dauer ohne Abdeckung und Folgen eines Versagens. | Die Ausführung für den Außenbereich erfordert eine separate Validierung. |
| Antistatische Folie | Statische Aufladung bei ausgewählten industriellen Ladeeinheiten reduzieren. | Zielwert des Oberflächenwiderstands, Wirkungsdauer und regulatorischer Kontext können nicht vorausgesetzt werden. | Erforderliches Prüfverfahren und Abnahmebereich. | Anforderung wird vor der Angebotserstellung geprüft. |
| Vorgereckte Handstretchfolie | Geringere Zugkraft für den Bediener und einfachere manuelle Handhabung. | Ein zu lockeres Aufbringen kann die Ladungssicherung verringern, selbst wenn sich die Folie leicht verarbeiten lässt. | Arbeitsweise des Bedieners, Überlappung, aufgebrachte Breite und Ergebnis an der Palette. | Praxistest mit Muster empfohlen. |
| Jumborolle Stretchfolie | Konfektionierung oder Folienprodukte mit hohem Volumen und vom Käufer gesteuertem Umwickeln. | Wicklung, Rollenkern, Rollenhärte und Handhabungsmöglichkeiten werden Teil des Lieferrisikos. | Konfektionierungsanlage, Rollenabmessungen und Wickelspezifikation. | Der Umfang für Jumborollen wird separat angeboten. |
Optionen für Haftung, Transparenz und Handhabung
Kontaktfläche und Rollenformat beeinflussen den täglichen Einsatz ebenso stark wie das Grundharz. Wir behandeln Haftung, Abwicklung, Transparenz, Rollenkern und Griffigkeit als Beschaffungsmerkmale, damit eine technisch geeignete Kunststofffolie auch für Bediener und Maschine funktioniert.
| Handhabungsmerkmal | Entscheidungsregel | Beobachtung im Praxistest |
|---|---|---|
| Einseitige Haftung | Richten Sie die haftende Seite zur Ladeeinheit oder zur darunterliegenden Folienschicht aus, während die Außenseite weniger klebrig bleibt. | Prüfen Sie Staubaufnahme, Kontakt mit benachbarten Paletten und den Halt des Folienendes. |
| Beidseitige Haftung | Verwenden Sie diese Ausführung, wenn die Verbindung der Überlappungen auf beiden Seiten wichtig ist und das Blockierungsrisiko kontrolliert wird. | Prüfen Sie nach der Lagerung Abwickelkraft und Blockieren der Rolle. |
| Hohe Transparenz | Geben Sie an, welcher Barcode, welches Etikett oder welcher Prüfbereich lesbar bleiben muss. | Scannen Sie nach der vorgesehenen Anzahl von Überlappungen und nicht an einer losen Folienbahn. |
| Geräuscharme Abwicklung | Priorisieren Sie diese Eigenschaft in Verpackungsbereichen mit Bedienpersonal, in denen Lärm die Arbeitsbedingungen beeinträchtigt. | Beurteilen Sie das Geräusch bei der tatsächlichen Abwickelgeschwindigkeit und Spannung. |
| Kontrollierte Abwicklung | Stimmen Sie die Zugkraft auf Handabroller, Bediener oder Folienschlitten ab. | Achten Sie auf ruckartige Bewegungen, Kantenschäden und ungleichmäßige Überlappung. |
| Rollenkern mit 50 mm | Mögliche Handstretchfolienausführung für die Halterung oder das Rollenformat des Käufers. | Prüfen Sie vor einem Musterlauf die Eignung des Rollenkerns mit 1.97 in. |
| Rollenkern mit 76 mm | Mögliche Handstretchfolienausführung für Rollenkernsysteme der 3-in-Klasse. | Prüfen Sie die Passung des Rollenkerns mit 2.99 in und die Rollenauflage. |
| Verlängerter Rollenkern oder Ausführung mit Griff | Verringert beim manuellen Stretchwickeln den Kontakt der Finger mit dem rotierenden Rollenkern. | Prüfen Sie Griffigkeit, Rollenauswuchtung, Ermüdung und die abschließende Erreichbarkeit des unteren Palettenbereichs. |
Eignung für den Bediener
Erfassen Sie beim manuellen Wickeln die Verwendung von Handschuhen, den Typ des Handabrollers, das Rollengewicht und ob die Bediener die Spannung an den Ecken kontrollieren. Ein komfortabler Griff ersetzt keinen Test der Ladungssicherung, doch schlechte Ergonomie kann die Reproduzierbarkeit zunichtemachen.
Maschineneignung
Erfassen Sie beim maschinellen Stretchwickeln Größe des Rollenkerns, äußeren Rollendurchmesser, Breite, Nettofoliengewicht, Übersetzungsverhältnis des Vorreckschlittens und Drehzahl. Nicht passende Abmessungen können den Praxistest verhindern, noch bevor die Folienleistung gemessen wird.
Stretchfolienspezifikation und Referenz zur Foliendicke
Gauge ist eine Angabe der Foliendicke und keine Belastbarkeitsklasse. Die hier verwendete mathematische Beziehung lautet 100 gauge = 1 mil = 25,4 µm, somit gilt 1 gauge = 0,254 µm; Handelsangaben werden häufig gerundet, und der angebotene Mikrometerwert bleibt die Liefergrundlage.
| Spezifikationsmerkmal | Metrische Grundlage | Umrechnung in US-Einheiten | Verwendungshinweis |
|---|---|---|---|
| Mögliche geringere Dicke für Handstretchfolie | 12 µm | 0.472 mil / 47.2 gauge | Untergrenze des bestätigten Anfragebereichs, keine allgemeingültige Empfehlung für leichte Ladeeinheiten. |
| Referenzdicke | 15 µm | 0.591 mil / 59.1 gauge | Mathematische Umrechnung zum Vergleich mit einem aktuellen Etikett. |
| Referenzdicke | 17 µm | 0.669 mil / 66.9 gauge | Zusammen mit Daten zu Durchstoß, aufgebrachter Breite und Ladeeinheit verwenden. |
| Referenzdicke | 20 µm | 0.787 mil / 78.7 gauge | Nahe an der gerundeten Handelsbezeichnung 80 gauge. |
| Referenzdicke | 23 µm | 0.906 mil / 90.6 gauge | Gehen Sie ohne Praxistest nicht davon aus, dass sie eine dünnere, technisch ausgelegte Folie übertrifft. |
| Mögliche obere Dicke für Handstretchfolie | 25 µm | 0.984 mil / 98.4 gauge | Obergrenze des bestätigten Anfragebereichs; der tatsächliche Wert wird im Angebot festgelegt. |
| Spezifikationsmerkmal | Metrische Grundlage | Umrechnung in US-Einheiten | Verwendungshinweis |
|---|---|---|---|
| Mögliche Breite für Handstretchfolie | 450 mm | 17.72 in | Prüfen Sie die effektiv aufgebrachte Breite nach Dehnung und Einschnürung. |
| Mögliche Breite für Handstretchfolie | 500 mm | 19.69 in | Prüfen Sie Überlappung, Palettenhöhe und Rollenhandhabung. |
| Möglicher Rollenkern für Handstretchfolie | 50 mm | 1.97 in | Prüfen Sie Halterung, Handabroller und Griff des Bedieners. |
| Möglicher Rollenkern für Handstretchfolie | 76 mm | 2.99 in | Prüfen Sie die Eignung für Geräte der 3-in-Klasse. |
| Längenumrechnung | 1.000 m | 3.280,84 ft | Nur Umrechnung; die tatsächliche Rollenlänge wird im Angebot festgelegt. |
| Massenumrechnung | 1,00 kg | 2,205 lb | Vergleichen Sie die Nettofolienmasse und nicht nur das Bruttogewicht der Rolle. |
| Produktionsplan | 20-25 Tage | 20-25 Tage | Beginnt nach Anzahlung und Bestätigung der Spezifikation; die Transportzeit wird separat gerechnet. |
Grenzen der Prüfung zur Ladungssicherung und Versanddokumente
Eine Prüfbezeichnung beantwortet eine klar definierte Frage. Wir wählen das Nachweispaket anhand der Ladeeinheit, der Anwendungsmethode und des Abnahmekriteriums aus; die Bezeichnung einer Norm allein ist weder eine Zertifizierung noch ein Chargenergebnis oder Nachweis einer reproduzierbaren Folienherstellung.
„Eine Palette wird anhand des Ergebnisses an der Ladeeinheit freigegeben, nicht allein anhand der Foliendicke.“
Anders als bei einem Katalogvergleich, der allein auf der Foliendicke beruht, trennt diese Prüfung die Daten zu den Folieneigenschaften von den Nachweisen an der umwickelten Ladeeinheit. Häufig wird angenommen, dass eine größere Foliendicke automatisch eine sicherere Ladeeinheit ergibt. Ein höherer nomineller Vorreckgrad senkt nicht zwangsläufig die Folienkosten je Palette, wenn Einschnürung und Brüche berücksichtigt werden, und eine feste Anzahl von Wicklungen lässt sich nicht immer auf unterschiedliche Profile von Ladeeinheiten übertragen.
Verfahren
Was es beantworten kann
Was es nicht beantwortet
Angaben des Käufers
ISO 527-3:2018
Zugeigenschaften von Kunststofffolien oder -tafeln unter 1 mm bei festgelegten Prüfbedingungen.
Stabilität der umwickelten Palette, Lebensdauer im Außenbereich oder Reproduzierbarkeit beim Lieferanten.
Erforderliche Zugeigenschaft, Richtung, Konditionierung und Abnahmebereich.
ASTM D882
Zugeigenschaften dünner Kunststoffbahnen einschließlich Folien unter 1,0 mm.
Haftung, Durchstoß, tatsächlicher maschineller Vorreckgrad oder Ergebnis an der Ladeeinheit.
Probenrichtung, Konditionierung und angeforderte Berichtsfelder.
ASTM D5459-95(2025)
Elastisches Rückstellvermögen in Maschinenrichtung, bleibende Verformung und Spannungserhalt.
Transportsimulation oder allein der Erfolg einer bestimmten Palette.
Dehnungsniveau, Zeit, Kraft und Abnahmekriterium.
ASTM D4649-20R25
Auswahl, Spezifikation und Verwendung von Stretchfolien in Innenbereichen zur Bildung von Ladeeinheiten und zur Palettierung.
Außenbewitterung; der Leitfaden weist außerdem darauf hin, dass extreme Temperaturen die Leistung beeinträchtigen können.
Einsatz im Innenbereich, Lager-/Transportumgebung und außergewöhnliche Temperaturbedingungen.
ASTM D8314-20R25
Folienleistung nach manueller oder maschineller Anwendung auf einer realen oder zu Prüfzwecken zusammengestellten Ladeeinheit.
Unabhängige Folieneigenschaften außerhalb der Anwendung mit der Stretchwickelmaschine.
Vom Anwender festgelegte Erfolgskriterien und eine repräsentative Ladeeinheit.
ISTA-Transportprüfverfahren
Ausgewählte Gefahren im Vertrieb unter einer angegebenen Simulationsstufe.
Jedes Ereignis im praktischen Einsatz, der genaue Arbeitszyklus oder sämtliche Feuchtigkeits-, Druck- und Handhabungsbedingungen.
Vertriebsweg, Handhabungsarten und Folgen eines Versagens.
ASTM-/ISO-Protokoll
Abnahmepaket für eine Erstbestellung
Erfassen Sie das Profil der Ladeeinheit: Palettengrundfläche, Höhe, Gewicht, Schwerpunkt, Kantenprofil und Reibung der Packstücke.
Erfassen Sie die Anwendung: manuelle oder maschinelle Ausführung, Typ der Wickelmaschine, Übersetzungsverhältnis des Vorreckschlittens, Geschwindigkeit, Überlappung und Verstärkungsbild.
Legen Sie das Bestehenskriterium fest: zulässige Verschiebung, Verformung, Folienbruch, Eckenschäden, Durchsicht zum Scannen und Lagerdauer.
Führen Sie den Praxistest mit dem Muster durch. Verwenden Sie das kostenlose Bemusterungsmuster an einer repräsentativen Ladeeinheit und dokumentieren Sie das Ergebnis der aufgebrachten Folie zusammen mit der Spezifikation.
Geben Sie den schriftlichen Geltungsbereich frei. Im Angebot werden Folie, Verpackung, beigefügte Dokumente und marktspezifische Anforderungen aufgeführt.
In der Anfrage zu benennende Dokumente
Angeforderte Produktdaten für die angebotene Stretchfolie.
Inspektions- oder Prüfbericht mit dem genauen Verfahren und den Abnahmekriterien.
Packliste, Handelsrechnung, Transportdokument und bestimmmungsortspezifische Versandpapiere.
Alle vom Käufer verlangten Markterklärungen, Materialerklärungen oder Prüfungen durch Dritte.
Wir ordnen Daten-, Inspektions-, Prüf-, Versand- und marktspezifische Dokumente dem angebotenen Produktumfang zu. Fordern Sie den genauen Bericht oder die genaue Erklärung namentlich an; im Angebot ist angegeben, was beigefügt wird und wofür ein separates Verfahren erforderlich ist.
Bediente Branchen und angrenzender Verpackungsbereich
UD Packaging // Industrieller Anwendungsbereich
UD Packaging ist ein Hersteller von Stretchfolie und ein integriertes Produktions- und Handelsunternehmen für Verpackungsmaterialien aus Kunststoff mit Produktionsstandort in Jiangyin, Wuxi, Provinz Jiangsu, China. Anfragen zu Stretchfolie ordnen wir in den folgenden industriellen Bereichen nach Ladeeinheit und Anwendung ein.
Lagerhaltung und Distribution
Gemischte Kartons, Umschlagterminals, Lagerung und ausgehende palettierte Ladeeinheiten.Lebensmittel- und Getränkelogistik
Kartonierte Ladeeinheiten und Kühlketten-Transportwege, für die Temperaturbedingungen angegeben werden müssen.Baustoffe
Schwere oder scharfkantige Produkte, bei denen Durchstoßrisiko und Verstärkung geprüft werden müssen.Chemikalien
Fässer, Eimer und regulierte Ladeeinheiten mit gesonderten Anforderungen an Kompatibilität und Dokumentation.Konsumgüter
Transparente, farbige oder blickdichte Palettenwicklung unter Berücksichtigung der Etikettier- und Scananforderungen.E-Commerce-Auftragsabwicklung
Wechselnde Kartonzusammenstellungen, häufiges Wickeln und Kontrolle des Folienverbrauchs.Papier und Druck
Feuchtigkeitsempfindliche Ladeeinheiten und saubere Handhabung bei Kontaminationsrisiken.Automobilzulieferung
Dichte Bauteile, Mehrwegverpackungen und festgelegte innerbetriebliche Transportwege.Möbel und Haushaltsgeräte
Große Oberflächen und unregelmäßige Geometrien, bei denen der Kantenschutz ausschlaggebend sein kann.Landwirtschaftliche Betriebsmittel
Ladeeinheiten aus Säcken und Bündeln; landwirtschaftliche Wickelfolie selbst erfordert einen gesonderten Produktbereich.Allgemeine Fertigungsindustrie
Fertigwaren, innerbetriebliche Transporte von Halbfabrikaten und Exportpaletten.Anwendungen, die gesondert geprüft werden müssen
Zu einer guten Verpackungslösung gehört auch, Fälle zu erkennen, in denen der erste Ansatz ungeeignet ist. Für jede der folgenden Bedingungen gibt es eine Alternative, damit die Entscheidung die Ladeeinheit schützt, statt Stretchfolie für jede Aufgabe zu erzwingen.
Bedingung
Warum der Standardansatz scheitern kann
Nächstes Vorgehen
Hohes, wiederkehrendes Handwickelvolumen
Ermüdung des Bedieners und ungleichmäßiger Zug können Folienverbrauch und Schwankungen erhöhen.
Prüfen Sie Maschinenstretchfolie und einen Stretchwickler.
Scharfe Kanten oder hervorstehende Teile
Ein Durchstoß kann selbst bei einer dickeren Folie einen Riss auslösen.
Testen Sie eine auf Durchstoßfestigkeit ausgelegte Konstruktion, ergänzen Sie Kantenschutz oder kombinieren Sie die Folie mit PET-Umreifungsband.
Lange Außenlagerung oder Sonneneinstrahlung
ASTM D4649 deckt die Außenbewitterung nicht ab.
Geben Sie Dauer und UV-Bedingungen an; prüfen Sie eine UVI-Ausführung oder ein anderes Abdecksystem.
Extreme Kälte oder Hitze
Elastizität, Haftung und Rückstellvermögen können sich außerhalb des geprüften Temperaturbereichs verändern.
Führen Sie einen für den jeweiligen Transportweg konditionierten Muster- und Transporttest durch.
Direkter Kontakt mit Lebensmitteln oder Arzneimitteln
Die Eignung zur Palettenwicklung belegt keine Konformität für den direkten Kontakt.
Führen Sie eine gesonderte Prüfung des Materials, der Migration und der marktbezogenen Vorschriften durch.
Gefahrgut oder regulierte Güter
Die Ladungssicherung ersetzt keine Zulassung der Gefahrgutverpackung.
Gehen Sie von den geltenden Transportvorschriften und dem zugelassenen Verpackungssystem aus.
Starre Bündelung oder sehr schwere Transporte
Elastische Folie bietet möglicherweise nicht die starre Fixierung, die für die Ladeeinheit erforderlich ist.
Prüfen Sie PET-Umreifungsband oder ein kombiniertes System aus Folie und Umreifungsband.
Erweiterte Bewertungstools für Stretchfolie
01
Spezifikationsumrechner für Stretchfolie
Rechnen Sie Gauge, Mikrometer, Breite und Rollenlänge um und schätzen Sie anschließend die theoretische Nettofolienmasse anhand einer anpassbaren Dichteannahme. Dies ist ein Arbeitsblatt für Spezifikationen und keine Empfehlung zur zulässigen Ladeeinheit.
Tool aufrufen
02
Vergleichstool für Folienkonstruktionen
Treffen Sie anhand von drei Prioritäten des Käufers eine Vorauswahl zwischen gegossener, geblasener und vorgereckter Folie. Das Ergebnis dient als Ausgangspunkt für einen Mustertest; es besagt nicht, dass eine Konstruktion für Ihre Ladeeinheit geeignet ist.
Tool aufrufen
03
Vergleichstool für Verfahren zur Sicherung von Ladeeinheiten
Treffen Sie anhand von Ladungsmasse, Kantenrisiko und erforderlicher starrer Fixierung eine Vorauswahl zwischen Stretchfolie, PET-Umreifungsband und einer kombinierten Lösung. Das Regelwerk verweist auf den nächsten Test; es genehmigt weder ein Gefahrgut-Packstück noch ersetzt es die Transportvalidierung.
Tool aufrufen
Käuferfragen zu Stretchfolie
Wofür wird industrielle Stretchfolie verwendet?
Sie dient dazu, palettierte Ladeeinheiten, Kartons und Bündel für Lagerung, Handhabung und Transport zu sichern. Die Folie wird um die Ladeeinheit gedehnt und erhält durch ihr elastisches Rückstellvermögen die Haltekraft; sie wird nicht durch Wärme geschrumpft.
Welche Hauptarten von Stretchfolie gibt es?
Die relevanten Beschaffungsgruppen sind gegossene Folie, Blasfolie, vorgereckte Folie, Handstretchfolie und Maschinenstretchfolie. Farbe, Haftung, Perforation beziehungsweise Luftdurchlässigkeit, Antistatik- und UV-Ausführungen sind diesen Anwendungsvarianten untergeordnet.
Gegossene oder geblasene Stretchfolie – welche eignet sich für meine Ladeeinheit?
Wählen Sie anhand des Risikoprofils der Ladeeinheit. Gegossene Folie ist eine gute Wahl, wenn Transparenz und geräuscharme Abwicklung wichtig sind; geblasene Stretchfolie sollte getestet werden, wenn scharfe Kanten, unregelmäßige Geometrien und die Rissausbreitung das Hauptproblem darstellen. Ein Muster auf der tatsächlichen Ladeeinheit gibt den Ausschlag.
Hand- oder Maschinenstretchfolie – wie entscheide ich?
Verwenden Sie Handstretchfolie, wenn die Palettenzahl überschaubar ist oder sich die Ladeeinheiten häufig ändern und eine genaue Kontrolle durch den Bediener wichtig ist. Verwenden Sie Maschinenstretchfolie, wenn Durchsatz, reproduzierbare Vorreckung, Wickelschemata und Folienverbrauch einen Stretchwickler rechtfertigen; Rolle und Rollenkern müssen zum Folienschlitten passen.
Was bedeutet Gauge bei Stretchfolie und wie wird der Wert in Mikrometer umgerechnet?
Gauge ist eine Angabe der Foliendicke: 100 Gauge entsprechen 1 mil oder 25,4 µm; Mikrometer ÷ 0,254 ergibt somit den Gauge-Wert. Eine Handelsbezeichnung von 80 Gauge entspricht ungefähr 20,3 µm, für die Kaufspezifikation sollte jedoch der schriftlich angegebene Mikrometerwert verwendet werden.
Ist Stretchfolie dasselbe wie Schrumpffolie?
Nein. Stretchfolie wird unter Spannung angebracht und hält durch Elastizität und Haftung; Schrumpffolie oder schrumpfender Kunststoff zieht sich unter Wärmeeinwirkung zusammen. Wenn die Ladeeinheit statt einer elastischen Palettenwicklung eine heißversiegelte Abdeckung benötigt, ist dies als gesonderter Verpackungsprozess zu behandeln.
Kann eine Folie mit geringerer Foliendicke auf meinem Wickler schneller laufen, ohne zu reißen?
Das ist möglich, lässt sich jedoch nicht allein anhand der Foliendicke vorhersagen. Folienqualität, Kantenzustand, Vorreckschlitten, Drehgeschwindigkeit, Spannung, Einschnürung der Folienbahn und die Ecken der Ladeeinheit sind gleichermaßen relevant; protokollieren Sie bei einem kontrollierten Musterlauf die Einstellung und die Bruchstelle der Folie.
Wie viel Stretchfolie wird pro Palette verbraucht?
Messen Sie den Verbrauch, statt ihn anhand der Rollenlänge zu schätzen. Protokollieren Sie die Bruttomasse der Rolle vor und nach einer bekannten Anzahl abgenommener Paletten, ziehen Sie bei Bedarf Rollenkern und Verpackung ab und teilen Sie anschließend den Nettofolienverbrauch durch die Anzahl der abgenommenen Paletten.
Welche Breite, Dicke, welchen Rollenkern und welche Rollenlänge sollte ich angeben?
Gehen Sie von Ihrer aktuellen Rolle und der Kompatibilität mit der Anlage aus. Für Anfragen zu UD-Handstretchfolie sind Breiten von 450 und 500 mm, Dicken von 12-25 µm sowie Rollenkerne von 50 oder 76 mm bestätigte Optionen; Rollenlänge und Nettofoliengewicht werden im schriftlichen Angebot festgelegt.
Woran erkenne ich, ob mein Wickler für diese Ladeeinheit zu viel Folie verbraucht?
Definieren Sie zunächst ein vom Käufer festgelegtes Ergebnis für die Ladungssicherung, wiegen Sie dann den tatsächlichen Folienverbrauch je abgenommener Palette und protokollieren Sie Geschwindigkeit, Spannung, Vorreckung und Wickelschema. Wenn der Folienverbrauch steigt, ohne Verschiebung, Verformung oder Schäden zu verringern, testen Sie eine Einstellung mit geringerem Verbrauch, statt davon auszugehen, dass mehr Wicklungen sicherer sind.
Wodurch verändert sich der Preis von Stretchfolie?
Harz, Folienaufbau, Foliendicke, Breite, Rollenlänge, Rollenkern, Haftung, Farbe oder Additiv, Nettofoliengewicht, Menge, Verpackung und Bestimmungsort beeinflussen das Angebot. Vergleichen Sie Lieferanten anhand derselben schriftlichen Spezifikation und der Gesamtkosten pro abgenommener Palette, nicht anhand eines unverbindlichen Preises pro kg.
Wie hoch ist die Mindestbestellmenge und wie sieht der Produktionsplan aus?
Die MOQ wird anhand von Folienspezifikation, Rollenformat, Verpackung und Anforderungen an den Testauftrag bestätigt. Produktionsläufe werden 20-25 Tage nach Eingang der Anzahlung und Bestätigung der Spezifikation eingeplant; internationaler Transport, Zollabfertigung und letzte Meile kommen gesondert hinzu.
Welche Prüfberichte und Versanddokumente können bereitgestellt werden?
Nennen Sie die genauen Produktdaten sowie das benötigte Inspektions-, Prüf-, Versand- oder marktspezifische Dokument und den Zielmarkt. UD ordnet die Anlage dem angebotenen Geltungsbereich der Folie zu; ISO 527-3, ASTM D882, ASTM D5459, ASTM D4649 und ASTM D8314 beantworten jeweils unterschiedliche Fragen.
Welcher HS- oder HTS-Code gilt für Stretchfolie beim Export?
Die Einreihung hängt von der tatsächlichen Harzzusammensetzung, Dichte, Selbstklebeeigenschaft, den Abmessungen, der Verarbeitung, dem Ursprung, dem Bestimmungsort und dem Einfuhrdatum ab. Bestätigen Sie den genauen Code und Zollsatz anhand des Zolltarifs des Bestimmungslands und mit dem Zollagenten; die allgemeine Produktbezeichnung „Stretchfolie“ reicht nicht aus.
Kann UD einen Ersatz für Sigma oder eine andere derzeit verwendete Folienmarke anbieten?
Ja – das Angebot sollte auf messbaren Angaben und nicht allein auf einem Markennamen beruhen. Senden Sie das Rollenetikett von Sigma, Uline oder einer anderen Marke sowie Foliendicke in Gauge oder Mikrometern, Breite, Länge, Rollenkern, Nettofoliengewicht, Wicklereinstellungen und das Ladungsergebnis, das Sie beibehalten oder verbessern möchten.