Kontaktieren Sie UD Packaging Company

Aktualisiert im November 2026 | Technischer Leitfaden für Wareneingangsprüfung & Beschaffung
Ein Rollenkern für Stretchfolie ist die spiralgewickelte Papphülse, die Folie aus linearem Polyethylen niedriger Dichte beim Aufwickeln, beim Transport und bei der Abwicklung trägt. Nordamerikanische Handrollen und weltweite Maschinenrollen nutzen typischerweise einen Innendurchmesser von 76,2 mm (3 in). Europäische Handrollen verwenden meist eine 50 mm (2 in) Bohrung bei 450 mm oder 500 mm Folienbreite. Schmale Bündelrollen nutzen 38 mm (1.5 in) Papphülsen, während Maschinenhülsen pro Seite 7 bis 15 mm Überstand bieten.
Bei einer Handrolle mit 2,0 kg Nettogewicht wiegen Standard-Papphülsen 0.35 bis 0,55 kg und dickwandige Hülsen erreichen 0,70 kg. Rollenkerne für Maschinenrollen wiegen je nach Wanddicke und Drehmomentbedarf am Wickler typischerweise 1,1 kg bis 1,8 kg. Der Abgleich technischer Spezifikationen für industrielle Stretchfolienrollen mit den Normen der Reihe ISO 11093 hilft Teams, Bohrungstoleranz, Radialdruckfestigkeit und Nettofoliengewicht zu prüfen.
Direkte Antwort: Standard-Rollenkerne für Maschinen-Stretchfolie nutzen einen Innendurchmesser von 76,2 mm (3 in) mit einer Bohrungstoleranz von ±0,5 mm. Rollenkerne für Handfolie messen 76,2 mm (3 in) in Nordamerika oder 50 mm (2 in) in Europa und wiegen 0.35 bis 0,55 kg (bis zu 0,70 kg bei dicken Wänden). Maschinenrollen mit Papphülse weisen typischerweise 7 bis 15 mm Kantenüberstand pro Seite auf.
| Parameter | Hand-Stretchfolienrolle | Maschinen-Stretchfolienrolle | Schmale Bündelrolle / Überstehender Rollenkern |
|---|---|---|---|
| Nenn-Innendurchmesser (ID) | 50 mm / 50,8 mm (2 in) oder 76,2 mm (3 in) | 76 mm / 76,2 mm (3 in, ±0,5 mm Toleranz) | 38 mm (1.5 in) bis 76,2 mm (3 in) |
| Standard-Folienbreite | 450 mm oder 500 mm (18 in US) | 500 mm (20 in US) | Kundenspezifische Bündelbreite oder 450–500 mm Folienbahn |
| Hülsenüberstand / Griffüberstand | Bündige Kante oder 7–15 mm Lippe pro Seite | 7 bis 15 mm Lippe pro Seite (14–30 mm gesamt) | 1 in bis 5 in (25–127 mm) überstehender Handgriff |
| Typisches Hülsen-Taragewicht | 0.35 bis 0,55 kg (bis zu 0,70 kg dickwandig) | 1,10 kg bis 1,80 kg (variiert nach Wanddicke) | Variiert nach Griffüberstand und Wandlagen |
| Typische Wanddicke | 3,5 mm bis 4,5 mm leichte Kraftpapierwand | 6,0 mm bis 12,0 mm hochsteife Wand | Abgestimmt auf Handgriff oder Bündelspannung |
Wichtige technische Erkenntnisse
- Prüfungen durch ROLL Lab zeigen, dass die Flachstauchfestigkeit nach ISO 11093-9 und CCTI T-108 nur schwach mit der Radialdruckfestigkeit korreliert. Geben Sie die minimale Radialdruckfestigkeit in bar (Methode T-158 oder T-159) mit einer Sicherheitsreserve über dem Liniendruck vor.
- Eine im Juni 2026 in PubMed Central (PMC12656129) veröffentlichte begutachtete Studie untersuchte eine 23 um Rolle. Die Papphülse macht etwa 1,5 % der gesamten Klimawirkung aus.
- In empirischen Prüfungen von ROLL Lab verringerte jeder Anstieg der Feuchte um einen Prozentpunkt die Radialdruckfestigkeit um etwa 7,1 %. Er senkte die Innendurchmesser-Steifigkeit um 12,3 % und die Flachstauchfestigkeit um 3,6 %.
- Bei einer Handrolle mit 2,0 kg Nettogewicht macht ein 0,35 kg bis 0,70 kg schwerer Rollenkern 14,9 % bis 25,9 % des Bruttogewichts aus. Zwei Maschinenrollen mit 15,0 kg Bruttogewicht und 1,1 kg gegenüber 1,8 kg Rollenkern unterscheiden sich um 8 % bis 12 % bei der nutzbaren Folienlauflänge.
Standardabmessungen für Stretchfolien-Rollenkerne: Innendurchmesser, Länge und Taragewicht
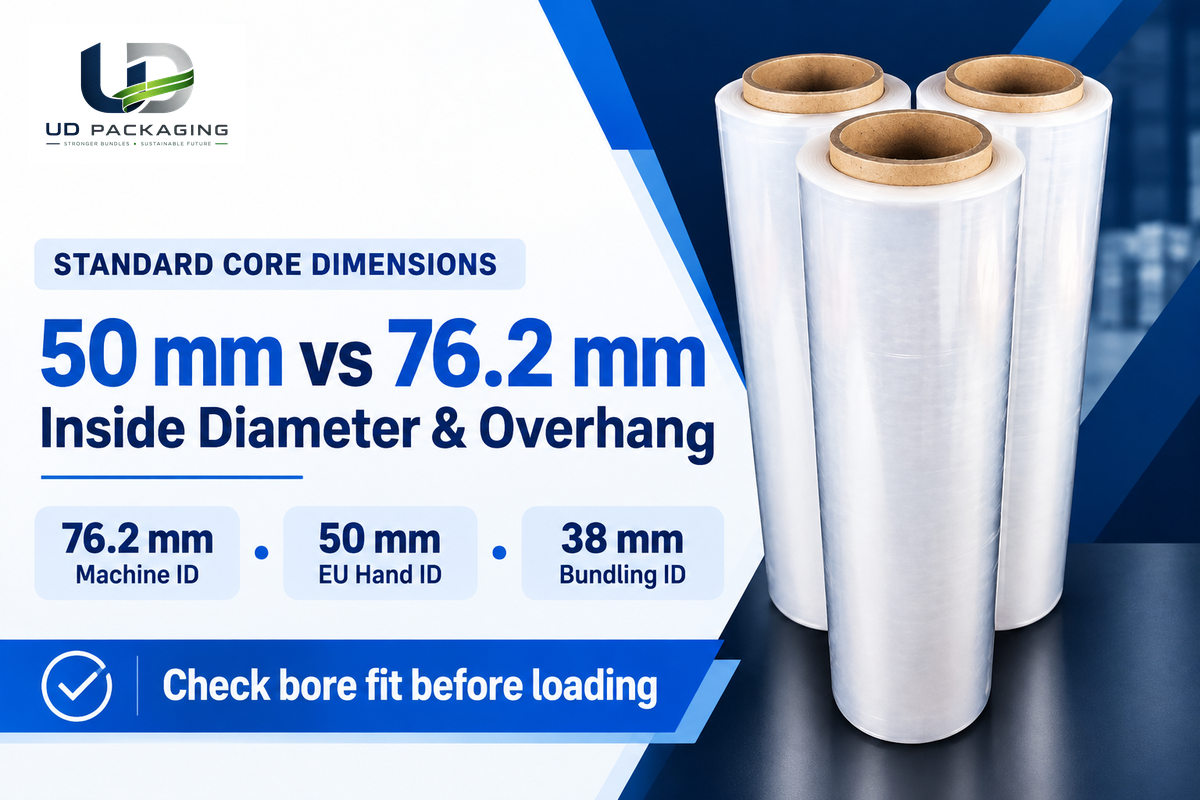
Standard-Rollenkerne für Maschinen-Stretchfolie verwenden einen Innendurchmesser von 76,2 mm (3 in) mit ±0,5 mm Toleranz. Zudem verfügen sie über 7 bis 15 mm Überstand pro Seite. Handrollen nutzen 76,2 mm in Nordamerika oder 50 mm in Europa. Diese Handkerne wiegen 0.35 bis 0,55 kg und erreichen bei dicken Wänden 0,70 kg.
Gemäß der Zusammenfassung von ISO 11093-4:2022 bei iTeh (ISO 11093-4) legt die Norm geometrische Prüfverfahren für Hülsen aus Papier und Vollpappe fest. Sie deckt Innendurchmesser, Außendurchmesser, Wanddicke und Länge ab. Spezifikationen der Western Container Corp zeigen, dass Verarbeiter spiralgewickelte Folienhülsen mit 2 Zoll (50,8 mm) und 3 Zoll (76,2 mm) Innendurchmesser fertigen. Hanpak gibt an, dass US-Handfolie 18 Zoll Breite auf 3 Zoll (76 mm) Papphülsen nutzt. Europäische Werke verwenden 450 mm oder 500 mm Folienbreite auf 50 mm Handhülsen und 76 mm Maschinenhülsen.
Ein Rollenkern mit einer tatsächlichen 76,0 mm Bohrung weist auf einer starren 76,2 mm Welle ein diametrales Übermaß von 0,2 mm auf. Eine untermaßige 76,0 mm Papphülse, die auf einen massiven 76,2 mm Metalldorn gepresst wird, klemmt auf der Verpackungsanlage. Umgekehrt rutscht ein zu großes Bohrungsspiel beim Beschleunigen des Folienschlittens auf mechanischen Spannkegeln durch. Regionale Präferenzen beim Innendurchmesser (76,2 mm in Nordamerika gegenüber 50,8 mm in Europa) richten sich nach dem Bestand an Handabrollern und den Werkzeugen der Verarbeiter.
| Rollenformat & Referenzquelle | Innendurchmesser (Metrisch / Imperial) | Folienbreite | Hülsenlänge / Überstand | Hülsen-Taragewicht | Wand- / Foliendicke |
|---|---|---|---|---|---|
| Nordamerikanische Handfolie (Hanpak / Western Container) | 76,2 mm (3.0 in) | 18 in (457 mm) oder 20 in | Bündig oder +7 bis 15 mm Lippe/Seite | 0,35 kg bis 0,55 kg (0,70 kg dickwandig) | 3,5–4,5 mm Wand; Foliendicke 60–120 |
| Europäische Hand-Stretchfolie (Hanpak-Referenz) | 50 mm / 50,8 mm (2.0 in) | 450 mm oder 500 mm | Bündig oder +7 bis 15 mm Lippe/Seite | 0,35 kg bis 0,55 kg Standard | 15 um bis 30 um Foliendicke |
| 2,0 kg Netto-Handrolle (Teagolpack-Spezifikation) | 76 mm (3.0 in) | 500 mm | Abgestimmt auf 500 mm Folienbahn | 0,35 kg bis 0,70 kg Papphülse | 20 um (Foliendicke 80) LLDPE-Folie |
| Maschinen-Stretchfolienrolle (Hanpak / Sonoco RCS) | 76 mm / 76,2 mm (3.0 in, ±0,5 mm) | 500 mm (20 in) | 514 mm bis 530 mm (+7–15 mm/Seite) | 1,10 kg bis 1,80 kg Hülsenmasse | 6,0–12,0 mm Wand; 15–30 um Folie |
| Bündelrolle mit überstehendem Rollenkern (Castle Industrial) | 38 mm (1.5 in) oder 76,2 mm (3 in) | Bündel- oder Handbreite | +1 in bis 5 in (25–127 mm) Griffüberstand | Einschließlich Masse des Griffüberstands | 15 um bis 23 um LLDPE-Stretchfolie |
Wenn Sie manuelle Hand-Stretchfolienrollen mit 50 mm und 76 mm Rollenkernen beschaffen, stimmen Sie zuerst den Innendurchmesser der Papphülse auf Ihre Handabroller mit Bremse ab. Der Wechsel von einem 76 mm Rollenkern auf einen leichteren 50 mm Rollenkern verringert den Hülsendurchmesser bei vergleichbarem Foliengewicht, vergleichbarer Wanddicke und Kartonverpackung. Prüfen Sie vorab, ob Ihre Handabroller im Betrieb über einen 50 mm Aufnahmekegel für das Einstretchen von Paletten verfügen.
Bündiger Rollenkern vs. überstehender Rollenkern vs. kernlose Stretchfolienrollen: Abroller-Passform und Abfall-Abwägungen
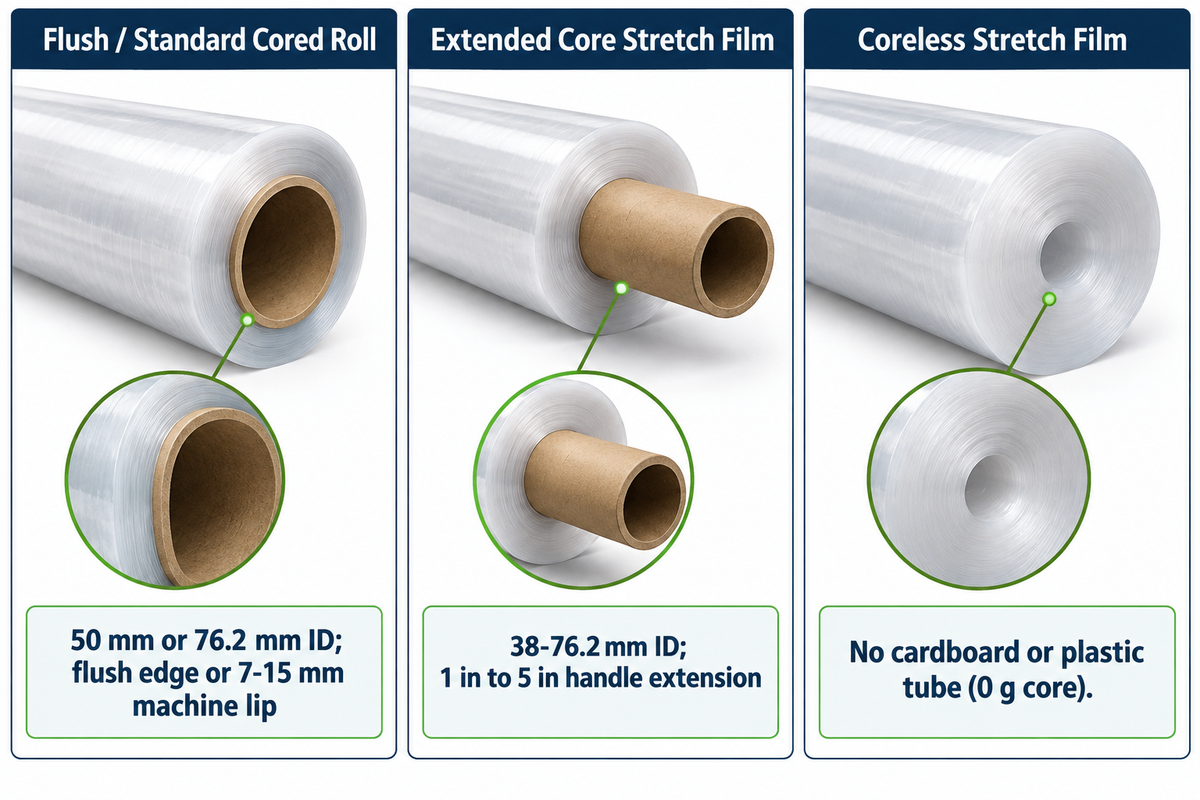
Wählen Sie Rollen mit bündigem Rollenkern, wenn Hülsenbohrung und Rollenaußendurchmesser zu Ihren Handabrollern oder Palettenwicklern passen. Laut Castle Industrial nutzt Stretchfolie mit überstehendem Rollenkern einen 1 Zoll Griffüberstand bei Handrollen oder einen 5 Zoll Überstand bei Maschinenrollen. Verwenden Sie kernlose Stretchfolien mit passenden Mehrweg-Handadaptern oder Spreizdornen.
Eine bündige Papphülse schließt annähernd eben mit den Folienkanten ab. Manche Maschinenrollen mit Papphülse lassen eine freiliegende Kartonlippe stehen, wo Spannfutter am Folienschlitten Kantenfreiheit benötigen. Laut Castle Industrial verwendet Stretchfolie mit überstehendem Rollenkern eine Papphülse, die bei Handrollen 1 Zoll oder bei Maschinenrollen 5 Zoll über die Folienbreite hinausragt. Bei Handrollen dient dieser 1 Zoll Überstand als integrierter Handgriff. Folien mit überstehendem Rollenkern ermöglichen es dem Bediener, die Hülse direkt zu greifen, wenn mehrere Kartons zu einem Gebinde gebündelt werden. Teams sichern damit auch unregelmäßig geformte Güter oder stretchen sperrige Produkte in engen Bereitstellungsgängen ein. Unbehandelte Papphülsengriffe erzeugen Reibung an den Arbeitshandschuhen der Bediener. Linien mit hohem Durchsatz setzen wiederverwendbare Kunststoff-Kernstopfen ein (wie Lagerbediener in Verpackungsforen anmerken), um die Ergonomie zu verbessern und das manuelle Einstretchen zu erleichtern.
| Vergleichsdimension | Bündige / Standard-Rolle mit Papphülse | Stretchfolie mit überstehendem Rollenkern | Kernlose Stretchfolie |
|---|---|---|---|
| Hülsengeometrie | 50 mm oder 76,2 mm ID; bündige Kante oder 7–15 mm Maschinenlippe | 38–76,2 mm ID; 1 in bis 5 in Griffüberstand | Keine Papp- oder Kunststoffhülse (0 g Rollenkern) |
| Erforderliche Abrolltechnik | Passender Handabroller-Kegel oder Maschinenspannfutter | Integrierter Papphülsengriff oder optionaler Drehstopfen | Mehrweg-Handadapter oder Spreizdorn (z. B. US9212022B2) |
| Kartonabfall pro Rolle | 0,35–0,55 kg (Hand, bis zu 0,70 kg) oder 1,1–1,8 kg (Maschine) | Papphülse plus 1–5 in überstehendes Griffstück | 0 kg Papphülsenabfall (reduzierter Abfall) |
| Dehnanwendung | Motorische Vorreckung (z. B. 250 % Übersetzung) oder Handbremse | Manueller Zug; Dehnung hängt von Folie und Bediener ab | Manuelle Adapter oder spezielle kernlose Abwickler |
| Risiko für innere Folienlagen | Gering, wenn Radialdruckfestigkeit den Wickeldruck übersteigt | Verbiegen des Griffüberstands beim Herunterfallen in der Bereitstellung | Einreißen der Innenlagen oder Bohrungsverformung ohne Innenstütze |
Viele Unternehmen gehen davon aus, dass der Umstieg auf kernlose Stretchfolie ihren CO2-Fußabdruck sofort deutlich senkt. Eine im Juni 2026 in PubMed Central (PMC12656129) veröffentlichte begutachtete Ökobilanz untersuchte die Umweltwirkung einer herkömmlichen 23 um Stretchfolie. Die Untersuchung ergab, dass die Papphülse lediglich rund 1,5 % der gesamten Klimawirkung der Rolle ausmacht. Das LLDPE-Granulat verursacht den weitaus größten Anteil der Umweltwirkung der Rolle. Wenn eine kernlose Rolle auf einer ungeeigneten Welle hakt und zusätzliche Wickellagen erfordert, kann der höhere Folienverbrauch den in dieser Studie ausgewiesenen Hülsenanteil von 1,5 % wieder aufheben.
Die bedarfsgerechte Dimensionierung von Rollenkernen steht zudem im Einklang mit den europäischen Vorschriften über Verpackungsabfälle. Laut der Europäischen Kommission sowie der EUR-Lex-Zusammenfassung der Verordnung (EU) 2025/40 trat die EU-Verpackungsverordnung im Februar 2025 in Kraft. Sowohl der PPWR-Leitfaden der britischen Regierung als auch Baker McKenzie weisen darauf hin, dass die Verordnung ab dem 12. August 2026 gilt. Der Rahmen der erweiterten Herstellerverantwortung dieser Verordnung legt stufenweise Reduktionsziele für das Pro-Kopf-Verpackungsabfallaufkommen für 2030, 2035 und 2040 fest. Zudem weitet er die Herstellerverantwortung aus. Der Einsatz leichterer Rollen mit passend dimensionierten Rollenkernen unterstützt nachhaltige Verpackungen und unternehmerische Nachhaltigkeitsziele, ohne die Ladungsstabilität zu beeinträchtigen.
Wareneingangsprüfung: Toleranz des Innendurchmessers, Kantenüberstand und Radialdruckfestigkeit prüfen
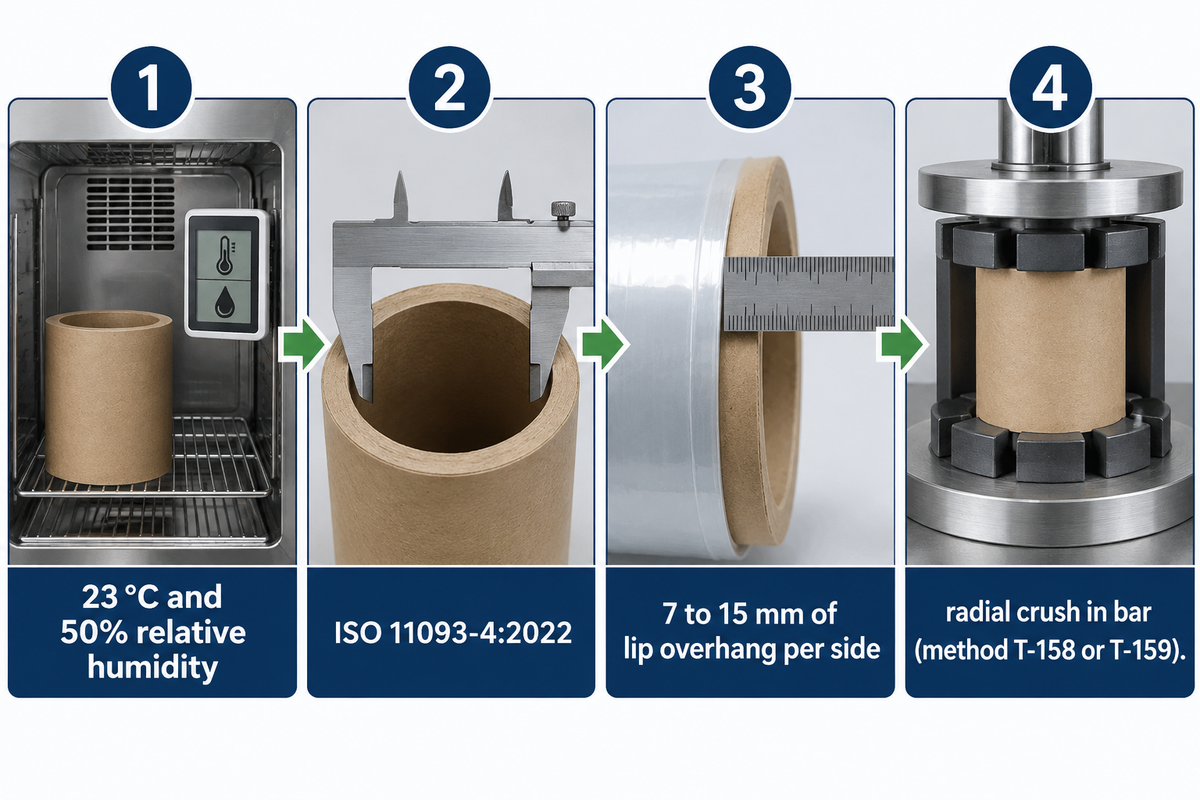
Konditionieren Sie Hülsenproben im Labor bei 23 °C und 50 % RH gemäß ISO 11093-2:2025, bis zwei Wägungen im Abstand von mindestens 48 Stunden um höchstens 0,1 % der Masse voneinander abweichen. Messen Sie Innendurchmesser, Wanddicke und Länge nach ISO 11093-4:2022, prüfen Sie den Lippenfreigang am Folienschlitten und geben Sie die minimale Radialdruckfestigkeit in bar (T-158 oder T-159) sowie die ID-Steifigkeit vor.
Bohrungs-, Überstands- und Druckprüfprotokoll für die Wareneingangskontrolle
Dieses Wareneingangsprotokoll verbindet die Laborkonditionierung mit der Maßprüfung, der Kontrolle des Kantenüberstands und der Radialdruckprüfung.
- Die vorgeschaltete Laborkonditionierung (ISO 11093-2 / iTeh-Zusammenfassung zu ISO 11093-2:2025) ersetzt die Ausgabe von 1994. Sie bereitet Hülsenprüfkörper bei 23 °C und 50 % relativer Luftfeuchtigkeit vor. Das Feuchtegleichgewicht ist erreicht, wenn zwei aufeinanderfolgende Wägungen im Abstand von mindestens 48 Stunden um 0,1 % oder weniger der Masse voneinander abweichen.
- Laut iTeh legt ISO 11093-4:2022 Prüfverfahren für Innendurchmesser, Außendurchmesser, Wanddicke und Länge von Hülsen aus Papier und Vollpappe fest. Beim Wareneingang prüfen Innenmessschieber-Messungen über mehrere Winkel an beiden Hülsenenden die Bohrungsrundheit (
Ovality = D_max - D_min), während ein Grenzlehrdorn (Gut/Ausschuss) die Toleranzgrenzen der Bohrung kontrolliert. - Wenn Folienschlitten oder Spannbacken an Maschinen axialen Kantenfreigang benötigen, prüfen Sie den freiliegenden Papphülsenüberstand pro Seite passend zur Trägerplatte Ihres Folienschlittens. Auf Anlagen, bei denen die Folienkante die untere Trägerplatte berühren kann, führt ein fehlender Überstand oder ein zurückgesetzter Rollenkern beim Einstretchen von Paletten zu Scheuern und Kantenschäden.
- Prüfungen durch ROLL Lab belegen, dass die Flachstauchfestigkeit nach ISO 11093-9:2019 (und CCTI T-108) eine Platten-Produktionsprüfung ist. Zugleich erläutert Pacorr, dass ASTM D2659 die vertikale Plattendruckfestigkeit von Papphülsen bewertet und ASTM D2412 Kunststoffrohre und -hülsen abdeckt. Geben Sie die minimale Radialdruckfestigkeit in bar unter Angabe des Prüfverfahrens (T-158 oder T-159) und einer Sicherheitsreserve über dem Liniendruck vor. Kombinieren Sie diesen Zielwert mit der Innendurchmesser-Steifigkeit in bar pro 0,1 mm ID-Verringerung.
” Flachstauchfestigkeit (Stauchen zwischen Platten, kN/m), Radialdruckfestigkeit (gleichmäßiger Druck, bar) und ID-Steifigkeit (bar pro 0,1 mm ID-Verringerung) sind drei unterschiedliche Kennwerte. Für Folienrollen sind die letzten beiden entscheidend, und die Flachstauchfestigkeit lässt keinen Rückschluss auf sie zu.”
Geben Sie bei der Bewertung dünnwandiger Hülsen die Radialdruckfestigkeit und die Innendurchmesser-Steifigkeit getrennt von der Flachstauchfestigkeit vor. Laut Hanpak benötigt ein auf 250 % Vorreckgrad eingestellter Wickler eine Folien- und Rolleneinheit, die dieses Übersetzungsverhältnis ohne Folienriss bewältigt. Betrachten Sie ein anschauliches Szenario in einem Getränkelager, das 20 um Maschinenrollen auf einem Dreharmwickler mit 250 % Vorreckung einsetzt. Heruntergefallene Kartons mit eingekerbten Hülsenrändern und ohne Überstand lassen die untere Folienkante an der Schlittenplatte scheuern. Die Vorgabe eines 76,2 mm (±0,5 mm) Rollenkerns mit 7 bis 15 mm Lippenüberstand pro Seite verhindert dieses Kantenscheuern. Eine zusätzliche Vorgabe der Radialdruckfestigkeit nach T-158 oder T-159 vermeidet ungeplante Stillstände beim Rollenwechsel.
Hülsen-Taragewicht vs. Nettofoliengewicht: Reale Folienkosten pro Kilogramm prüfen
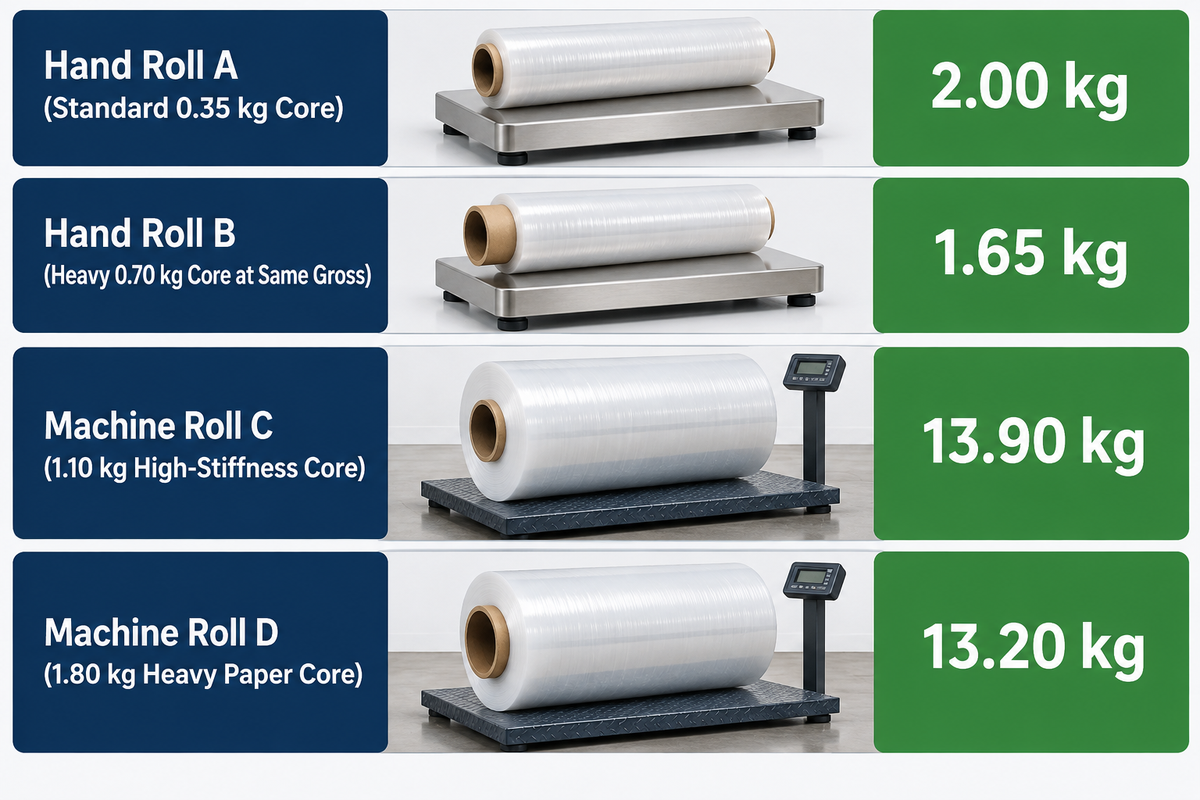
Das Taragewicht der Papphülse verringert bei jeder nach Bruttogewicht abgerechneten Rolle den nutzbaren Kunststoffanteil. Einkäufer müssen bei jeder Lieferung die Hülsenmasse abziehen (Net Film Weight = Gross Roll Weight - Core Tare Weight). Dieser Schritt ermittelt das verifizierte Nettofoliengewicht und schätzt die Folienlauflänge aus Nennbreite, Dicke und Dichte ab.
Nettofolien-Tara-Prüfgleichung für Brutto- vs. Netto-Rollenabrechnung
Der Abzug des Hülsen-Taragewichts vom Rollenbruttogewicht ergibt die Netto-LLDPE-Folienmasse, aus der anschließend die Laufmeter pro Rolle näherungsweise berechnet werden.
Angenommene Eingangsgrößen: Betrachten Sie zunächst eine Hand-Stretchfolienrolle mit 2,0 kg Nettogewicht (500 mm Breite, 20 um Dicke, 0,92 g/cm3 LLDPE-Dichte). Ein Standard-Rollenkern mit 0,35 kg ergibt eine 2,35 kg Bruttorolle (14,9 % Hülsenanteil am Bruttogewicht). Ein schwerer 0,70 kg Rollenkern ergibt eine 2,70 kg Bruttorolle (25,9 % Hülsenanteil am Bruttogewicht). Wird diese 2,70 kg Bruttorolle zum Nettofolienpreis abgerechnet, verursachen die zusätzlichen 0,35 kg Vollpappe einen Foliengewichtsnachteil von 17,5 % bis 35,0 %. Zweitens liefern in der nachstehenden Tabelle mit festem Bruttogewicht Lieferant A und Lieferant B jeweils eine 2,35 kg Brutto-Handrolle. Maschinenrolle C und Maschinenrolle D liefern jeweils eine 15,0 kg Brutto-Maschinenrolle. Im Handrollenvergleich macht der Rollenkern 14,9 % des Bruttogewichts von Rolle A und 29,8 % bei Rolle B aus. Bei einem beispielhaften Preis von $5,00 pro Rolle kostet Rolle B pro Nettokilogramm Folie 21,2 % mehr.
| Rollenabrechnungsszenario (Angenommene Eingangsgrößen) | Rollenbruttogewicht | Hülsen-Taragewicht (Anteil am Brutto) | Verifiziertes Nettofoliengewicht | Geschätzte Länge (500 mm x 20 um) | Nettofoliendifferenz |
|---|---|---|---|---|---|
| Handrolle A (Standard-Rollenkern 0,35 kg) | 2,35 kg | 0,35 kg (14,9 % vom Brutto) | 2,00 kg | 217,4 m | Referenzwert ($2.50/Netto-kg bei $5,00/Rolle) |
| Handrolle B (Schwerer 0,70 kg Rollenkern bei gleichem Brutto) | 2,35 kg | 0,70 kg (29,8 % vom Brutto) | 1,65 kg | 179,3 m (-38,1 m) | $3.03/Netto-kg (+21,2 % Folienkosten/Einheit) |
| Maschinenrolle C (Hochsteifer 1,10 kg Rollenkern) | 15,00 kg | 1,10 kg (7,3 % vom Brutto) | 13,90 kg | 1.510,9 m | Referenzwert 15,00 kg Brutto-Maschinenrolle |
| Maschinenrolle D (Schwere 1,80 kg Papphülse) | 15,00 kg | 1,80 kg (12,0 % vom Brutto) | 13,20 kg | 1.434,8 m (-76,1 m) | -0,70 kg Nettofolie (8 %–12 % Lauflängendifferenz über Foliendicken) |
Zwei mit 15,0 kg Bruttogewicht deklarierte 500 mm Maschinenrollen können sich bei der nutzbaren Folienlauflänge um 8 % bis 12 % unterscheiden. Diese Differenz entsteht, wenn ein Lieferant einen hochsteifen 1,1 kg Rollenkern durch eine 1,8 kg schwere Papphülse ersetzt. Maschinenrollen für hohe Vorreckgrade benötigen dennoch ausreichende Wanddicke und Radialdruckfestigkeit, um ein Kollabieren zu verhindern. Zur Umrechnung von Foliendicken bei der Wareneingangsprüfung lesen Sie unseren Leitfaden zur Umrechnung von Stretchfolien-Dickenangaben und mil in Mikrometer.
Die Kosten für Papphülsen sind 2026 in der gesamten Verpackungsbranche ebenfalls gestiegen. Daten von Towards Packaging prognostizieren ein Wachstum des weltweiten Marktes für Papphülsen von USD 5,13 Milliarden im Jahr 2026 auf USD 7,55 Milliarden bis 2035 (4,37 % CAGR). Gleichzeitig beziffert ein Marktforschungsanbieter (DataIntelo) den Markt für 2025 auf $4,8 Milliarden und prognostiziert $7,6 Milliarden bis 2034 (5,2 % CAGR). Laut Sonoco Investor Relations und der Marktberatung Prismane Consulting kündigte Sonoco mit Wirkung zum April 2026 eine Preiserhöhung von 8 % für weiterverarbeitete Rohre und Hülsen an. Diese Mitteilung vom April beinhaltete angesichts anhaltender Inflation und hoher Werkauslastung zudem einen Aufschlag von $70 pro Tonne für URB in den USA und Kanada (€80 pro Tonne in EMEA). Mit Wirkung zum 8. Juli 2026 ließ Sonoco eine Erhöhung um 7 % bei weiterverarbeiteten Produkten sowie $60 pro Tonne bei URB folgen.
Im Vereinigten Königreich setzte der Hülsenhersteller Just Paper Tubes zum 1. Oktober 2026 eine Preiserhöhung von 10 % für Papprohre und Papphülsen um. Gemäß der Energie- und Materialkostenanalyse 2026 von Just Paper Tubes stiegen die Inlandspreise für Altpapier der Sorte OCC 1.04 zwischen Juni und Oktober 2026 von £65–£80 auf £84–£98 pro Tonne. Dieser Anstieg entspricht einer Erhöhung des Spannenmittelwerts um rund 25,5 %. Derselbe Hersteller berichtete, dass europäisches TTF-Erdgas am 2. November 2026 bei €94,20/MWh notierte und damit rund 199 % über dem Vorkriegsniveau von €31,51/MWh vom 27. Februar 2026 lag. Zudem stiegen die durchschnittlichen britischen Dieselpreise an den Tankstellen um 19,2 % von 167.12p pro Liter (Woche vom 29. Juni 2026) auf 199.22p pro Liter (Woche vom 26. Oktober 2026).
Rollenkern-Spezifikationen auf Handabroller, Drehtellerwickler und Dreharm-Stretchwickler abstimmen
Stimmen Sie dünnwandige 50 mm (2 in) oder 76,2 mm (3 in) Rollenkerne (3.5 bis 4,5 mm Wand) auf manuelle Handabroller ab. Verwenden Sie auf Drehteller-, Dreharm- und Ring-Stretchwicklern 76,2 mm (±0,5 mm) Rollenkerne mit 6.0 bis 12,0 mm Wanddicke und geprüfter Radialdruckfestigkeit.
Wenn Folie auf eine Papphülse gewickelt und auf einem Stretchwickler montiert wird, beanspruchen das Vorreckgetriebe des Folienschlittens und das Dornspannfutter die Hülse. Schnelllaufende Umspuler und automatische Ringwickler übertragen beim Beschleunigen und Abbremsen hohe Drehmomente. Produktdaten von Sonoco zeigen, dass deren Hülsen mit erhöhter Radialdruckfestigkeit (RCS) das Folienwickeln unter hoher Folienspannung unterstützen. Die T2-Drehmomentübertragungs-Folienhülsen von Sonoco sind darauf ausgelegt, die Drehmomentübertragung an der Schnittstelle zwischen Spannfutter und Rollenkern zu verbessern. Für Betriebe, die sowohl Rollen mit Papphülse als auch kernlose Rollen einsetzen, beschreibt das USPTO-Patent US9212022B2 einen verstellbaren zylindrischen Wickeldorn. Er nutzt Segmente mit 45-Grad-Schrägebenen, die sich radial aufweiten, um den Halt gleichmäßig in der Bohrung zu verteilen. Radial spreizende Schrägebenen-Wickeldorne sind eine technische Bauform für kernlose Rollen oder Rollen mit dünnen Seitenwänden. Pneumatische und mechanische Reibspannfutter bilden den Standard bei Palettenwicklern für Rollen mit Papphülse.
| Wickelanlagentyp | Folienspannungs- / Vorreckmodus | Nenn-Hülsen-ID | Hülsenendgeometrie | Dorn- / Spannfutter-Schnittstelle | Empfohlene Hülsenausführung |
|---|---|---|---|---|---|
| 1. Manuelles Einstretchen ohne Abrollgerät | Manuelle Handspannung durch Bediener | 38 mm (1.5 in) bis 76,2 mm (3 in) | 1 in bis 5 in überstehender Handgriff | Direkter Handgriff am Hülsenüberstand | Spiralgewickelte Papphülse mit Griffüberstand |
| 2. Handstretchen mit Kunststoff-Kernstopfen | Manueller Zug mit drehbaren Einsätzen | 50,8 mm (2 in) oder 76,2 mm (3 in) | Bündige Kante oder Standardlippe | Einsteckbare drehbare Polymer-Kernstopfen | 3,5–4,5 mm Wand (0,35–0,55 kg) Handkern |
| 3. Zweihand-Bremsabrollgerät | Mechanische Handbremsspannung | 50 mm (EU) oder 76,2 mm (US) | Bündige Kante oder 7–15 mm Lippe | Oberer Gewindekegel und untere Nabenplatte | 0,35–0,55 kg (bis zu 0,70 kg) Kraftpapierhülse |
| 4. Kernloser Handadapter oder Spreizdorn | Manuelle oder leichte Abwickelspannung | 50,8 mm oder 76,2 mm kernloses Innenauge | Keine Papphülse (0 g Rollenkern) | Mehrweg-Handstab oder Spreizdorn | Kernlos gewickelte LLDPE-Rolle |
| 5. Drehteller-Palettenwickler mit Kernbremse | Mechanische Bremsschlittenspannung | 76 mm / 76,2 mm (3 in, ±0,5 mm) | 7 mm bis 15 mm Lippe pro Seite | Oberer Reibkegel + untere Schlittenplatte | 6,0–12,0 mm Wand (1,1–1,8 kg) Maschinenkern |
| 6. Drehtellerwickler mit motorischer Vorreckung | Motorische Getriebevorreckung (z. B. 250 %) | 76 mm / 76,2 mm (3 in, ±0,5 mm) | 7 mm bis 15 mm Lippe pro Seite | Federbelasteter Oberkegel + unterer Aufnahmedorn | Rollenkern mit hoher Radialdruckfestigkeit (T-158 / T-159 geprüft) |
| 7. Schnelllaufender Dreharmwickler | Motorische Schlittenvorreckung (z. B. 250 %) | 76,2 mm (3 in, ±0,5 mm Toleranz) | Abgestimmt auf Dreharm-Schlittenfreigang | Pneumatisches oder mechanisches Spreizspannfutter | Radialdruckgeprüfter Rollenkern (z. B. Sonoco RCS) |
| 8. Automatischer Hochgeschwindigkeits-Ringwickler | Stark beschleunigtes Ringwickeln & Abbremsen | 76,2 mm (3 in) Präzisionsbohrung | Abgestimmt auf Spannfutterbreite des Ringschlittens | Hochdrehmoment-Spreizdornbacken | Drehmomentübertragungs-Rollenkern (z. B. Sonoco T2) |
| 9. Schrägebenen-Spreizdornsystem | Abwicklung von Rollen mit Papphülse oder kernlosen Rollen | Verstellbare zylindrische Bohrungsspannung | Bündige Rollenkante mit Papphülse oder kernlos | Radiale 45-Grad-Schrägebenensegmente (US9212022B2) | Standard-Papphülse oder kernlose Rolle |
Wenn Sie Maschinen-Stretchfolienrollen für automatische Palettenwickler einsetzen, prüfen Sie zuerst den Gehäusefreigang Ihres Folienschlittens und den Durchmesser Ihrer Aufnahmedorne. Jumborollen speisen ein entsprechend ausgelegtes Abwickelsystem oder einen Umspuler; die Rollenaufnahme muss Masse, Außendurchmesser und Hülsenbohrung der Rollen aufnehmen können.
Hülsenkollaps, Durchrutschen auf dem Spannfutter und Kanteneinkerbungen in feuchten Lagern verhindern
Verhindern Sie Ausfälle von Stretchfolien-Rollenkernen im Lagerbetrieb, indem Sie palettierte Rollen ohne Kontakt zu feuchtem Beton in klimatisierten Bereichen lagern. Prüfen Sie vor dem Einsetzen die Maschinenbohrungstoleranz von ±0,5 mm. Erhalten Sie außerdem pro Seite 7 bis 15 mm unbeschädigte Kartonlippe, sofern der Folienschlitten des Wicklers dies erfordert.
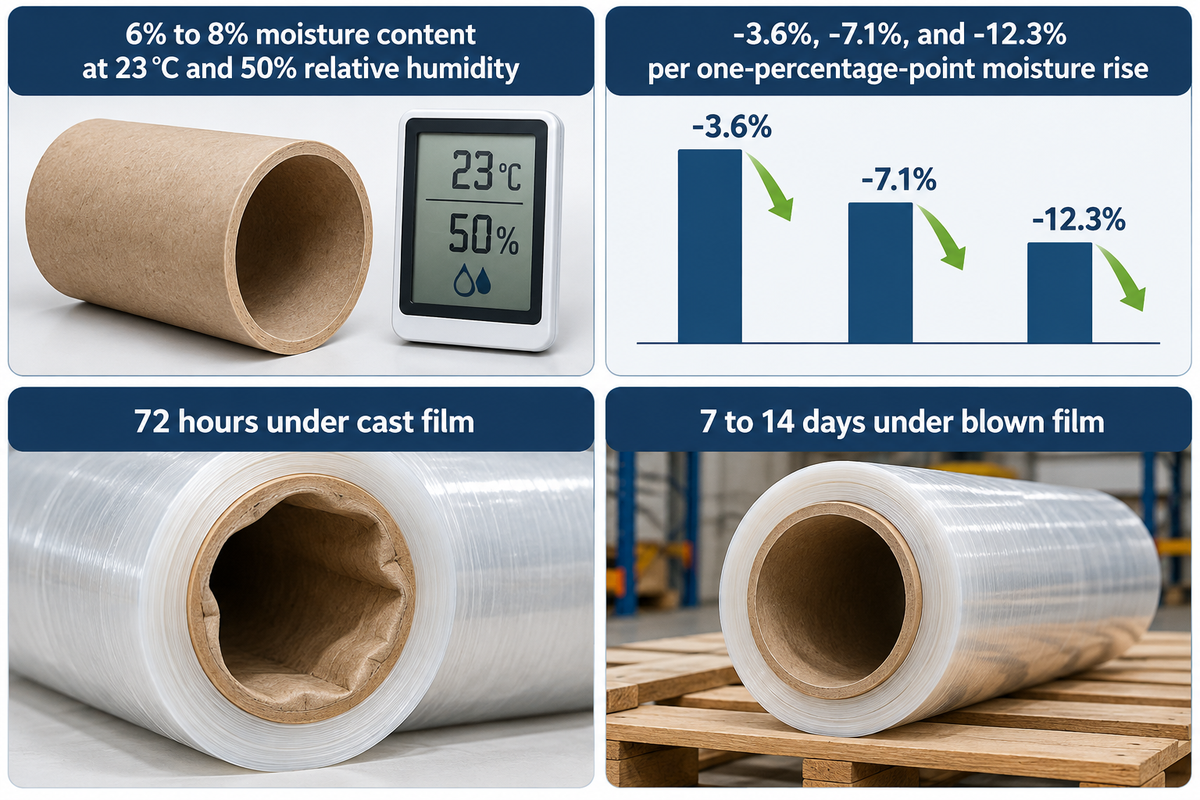
Hohe Umgebungsfeuchte während Transport und Lagerung schwächt spiralgewickelte Vollpappe rasch. Nach ISO 11093-2:2025 ist das Feuchtegleichgewicht im Labor erreicht, wenn zwei Wägungen im Abstand von mindestens 48 Stunden um 0,1 % oder weniger der Masse voneinander abweichen. Die empirischen Prüfungen von ROLL Lab zeigen, dass sich Papphülsen bei 23 °C und 50 % relativer Luftfeuchtigkeit typischerweise bei 6 % bis 8 % Feuchtegehalt einpendeln. In den empirischen Prüfungen von ROLL Lab kostet jeder zusätzliche 1 Prozentpunkt Feuchtegehalt etwa 3,6 % der Flachstauchfestigkeit. Derselbe Feuchteanstieg verringert zudem die Radialdruckfestigkeit um 7,1 % und die Innendurchmesser-Steifigkeit um 12,3 %. ROLL Lab berichtet, dass unterdimensionierte Rollenkerne mit Cast-Stretchfolie unter den geprüften Wickel- und Lagerbedingungen innerhalb von 72 Stunden versagen können. Bei Blasfolie traten Ausfälle innerhalb von 7 bis 14 Tagen auf. Empirische Ausfallzeitfenster (72 Stunden unter Cast-Folie und 7 bis 14 Tage unter Blasfolie) variieren je nach Kartonsorte und Wickelspannung. Die Koeffizienten für den feuchtebedingten Steifigkeitsverlust (-3,6 %, -7,1 % und -12,3 % pro Feuchteanstieg um einen Prozentpunkt) hängen außerdem vom jeweiligen Klebstoffsystem ab.
| Ausfallbild an der Linie | Beobachtbares Symptom im Betrieb | Primäre Hauptursache | Prüfkenngröße / Referenzwert | Technische Abhilfemaßnahme |
|---|---|---|---|---|
| 1. Bohrungskollaps nach dem Wickeln (Cast-Folie) | Rollenkern knickt bei der Bereitstellung nach innen ein | Ringdruckspannung überschreitet Radialdruckfestigkeit | ROLL Lab 72 h Ausfallfenster bei Cast-Folie | Radialdruckfestigkeit in bar (T-158 / T-159) und ID-Steifigkeit vorgeben |
| 2. Verzögertes Bohrungskriechen (Blasfolie) | Rolle passt anfangs, klemmt aber nach Lagerung | Allmählicher radialer Druckaufbau auf die Papphülse | ROLL Lab 7–14 Tage Zeitfenster bei Blasfolie | Hülsenwand (6,0–12,0 mm) und ID-Steifigkeit (bar/0.1 mm) erhöhen |
| 3. Feuchteerweichung & Steifigkeitsverlust | Weiche Hülsenenden in der unteren Palettenlage | Hülsenfeuchte steigt über das Gleichgewicht von 6 %–8 % | -12,3 % ID-Steifigkeit & -7,1 % Radialdruck pro +1 % Punkt | Paletten ohne Kontakt zu feuchtem Beton nahe 23 °C / 50 % RH lagern |
| 4. Festklemmen auf der Spindel beim Rollenwechsel | Leere Papphülse klemmt auf der Wicklerwelle | 76,0 mm Bohrung auf 76,2 mm Welle gepresst (0,2 mm Übermaß) | ISO 11093-4:2022 Messschieberprüfung (±0,5 mm Toleranz) | Auf Aufnahmedorn abgestimmte 76,2 mm (±0,5 mm) Bohrung vorgeben |
| 5. Durchdrehen & Ausfransen am Spannfutter | Innere Papierlage zerfasert beim Beschleunigen | Hohes Schlittendrehmoment oder abgenutzte Spannbacken | Durchrutschen der Spannbacken beim Schnellwickeln | Drehmomentverstärkte Hülsen (z. B. Sonoco T2) nutzen und Backen warten |
| 6. Scheuern & Reißen der unteren Folienkante | Folienbahn reißt an der unteren Rollenkante am Schlitten | Zurückgesetzter Kern oder eingekerbte Lippe lässt Folie an Platte scheuern | Prüfung des Kantenfreigangs an der Schlittenträgerplatte | Rollenenden schützen und erforderlichen Schlittenüberstand einhalten |
| 7. Überhöhte Wickelumdrehungen pro Palette | Bediener bringen zusätzliche Wickellagen zur Sicherung der Ladeeinheiten auf | Minderwertige Folie mit geringer Durchstoßfestigkeit | Allied Packaging Kosten-pro-Palette-Sicherungscheck | Nettofolienkosten pro eingestretchter Palette statt pro Rolle prüfen |
| 8. Eindrücken des überstehenden Hülsengriffs | Überstehender Papphülsengriff verbiegt sich im Karton | Axialer Stoß auf 1 in oder 5 in Hülsenüberstand | Sichtprüfung der überstehenden Griffenden beim Wareneingang | Mehrweg-Kunststoffstopfen zur Abstützung des Handgriffs einsetzen |
Betrachten Sie ein anschauliches Szenario in einem Küstenlager, in dem Paletten mit 23 um Cast-Maschinen-Stretchfolie auf unversiegeltem Beton stehen. In diesem Szenario erhöht aufsteigende Feuchte in den unteren Lagen den Hülsenfeuchtegehalt über das angenommene Feuchtegleichgewicht von 6-8 % hinaus. Gemäß dem empirischen Koeffizienten von ROLL Lab von -12,3 % Innendurchmesser-Steifigkeit pro zusätzlichem Prozentpunkt Feuchte ziehen sich feuchte Papphülsen auf 76,2 mm Aufnahmedornen zusammen. Diese Verengung erhöht den Arbeitsaufwand beim Rollenwechsel und beeinträchtigt die betriebliche Effizienz an ausgelasteten Verpackungslinien. Kombinieren Sie für eine effiziente Verpackung bei der Außenbereitstellung geschlossene Palettenhauben mit bewährten Verfahren für die witterungsgeschützte Außenlagerung von UV-beständiger Stretchfolie, und schützen Sie scharfe Palettenkanten mit verstärkten Kantenschutzwinkeln für Palettenecken sowie einer passenden Umreifung.
So spezifizieren Sie Rollenkern-Parameter für Stretchfolie in Ihrer Bestellung
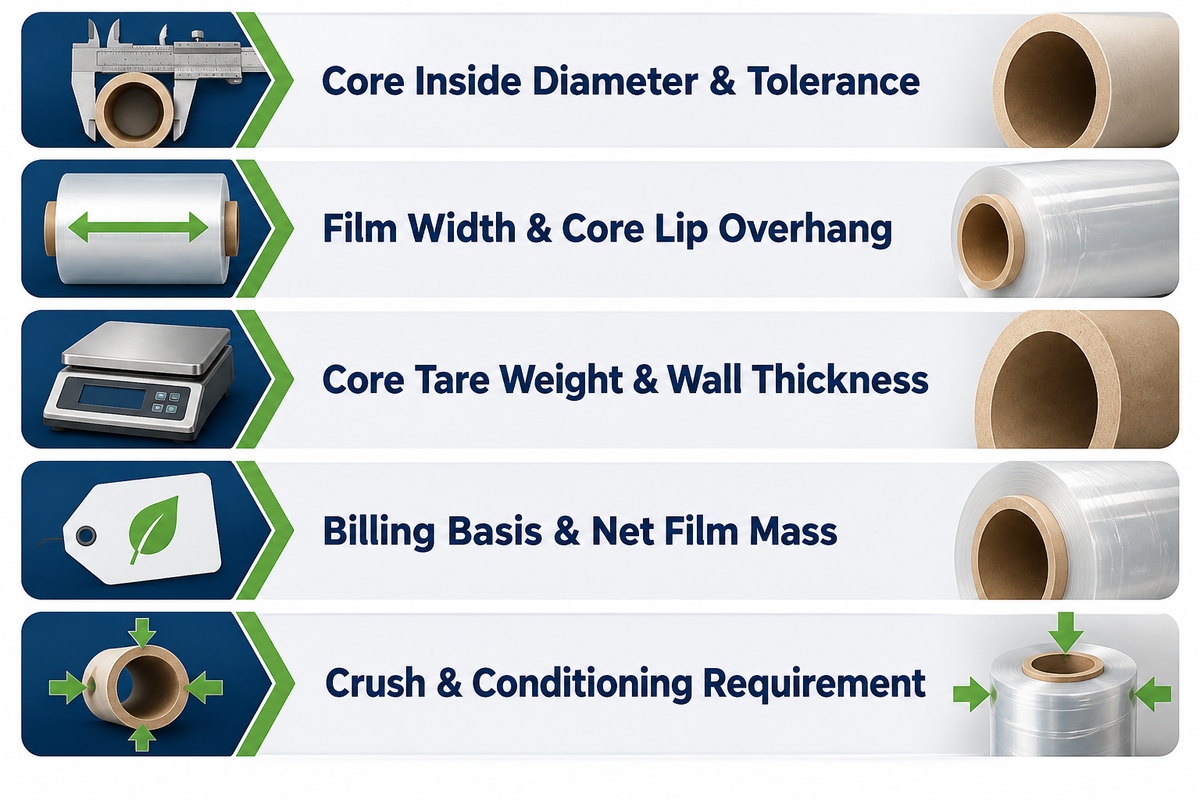
Legen Sie in jeder Bestellung für industrielle Stretchfolie fünf Rollenkern-Parameter verbindlich fest, damit die Stretchfolie eine zuverlässige Ladungssicherung bietet. Geben Sie den Innendurchmesser und die Toleranz des Rollenkerns, den für Ihren Folienschlitten erforderlichen Kantenüberstand sowie das Taragewicht der Papphülse in Kilogramm an. Spezifizieren Sie außerdem das garantierte Nettofoliengewicht und die Radialdruckprüfung (T-158 oder T-159).
Einkaufsrichtlinien von Allied Packaging zeigen, dass die günstigste Folie pro Rolle auf die Palette gerechnet deutlich teurer sein kann. Eine minderwertige Folie erfordert unter Umständen zusätzliche Wickellagen, um Ihren Standard für die Ladungssicherung zu erfüllen. Bei der Beschaffung klassischer Stretchfolien- und Hülsenprodukte für Ihren Verpackungsprozess bietet Stretchfolie nur dann optimalen Zusammenhalt, wenn die Rollenspezifikationen exakt zur Linie passen. Unabhängig davon, ob Ihr Betrieb Adapter aus Vollpappe oder Kunststoff nutzt, vermeiden eindeutige Maßtoleranzen in der Bestellung Streitigkeiten über zu kurze Rollen. Klare Spezifikationen steigern zudem die Produktionseffizienz.
| Bestellpositionsfeld | Empfohlener Zielwert Handrolle | Empfohlener Zielwert Maschinenrolle | Prüfnorm / Prüfverfahren |
|---|---|---|---|
| Hülsen-Innendurchmesser & Toleranz | 50 mm / 50,8 mm (2 in) oder 76,2 mm (3 in) | 76,2 mm (3 in) mit ±0,5 mm Bohrungstoleranz | ISO 11093-4:2022 Innenmessschieber & Grenzlehrdorn |
| Folienbreite & Kantenüberstand | 450/500 mm (EU) oder 18 in (US); bündig oder 1 in Griff | 500 mm Folienbahn; bündig, Schlittenlippe oder 5 in Überstand | ISO 11093-4:2022 Längen- & Schlittenfreigangsprüfung |
| Hülsen-Taragewicht & Wanddicke | 0.35 bis 0,55 kg (bis zu 0,70 kg); 3,5–4,5 mm Wand | 1.10 bis 1,80 kg laut Etikett; 6,0–12,0 mm Wand | Digitale Tischwaage an abgezogener Papphülse |
| Abrechnungsbasis & Nettofolienmasse | Netto-LLDPE-Gewicht (z. B. 2,0 kg netto) getrennt ausgewiesen | Netto-LLDPE-Gewicht getrennt vom Hülsen-Tara abgerechnet | Net Mass = Gross Mass - Core Tare |
| Druckfestigkeits- & Konditionierungsanforderung | Unbeschädigte Lippe; konditioniert nach ISO 11093-2:2025 | Minimale Radialdruckfestigkeit in bar (T-158 / T-159) + ID-Steifigkeit | ROLL Lab T-158 / T-159 & ISO 11093-9:2019 Prüfung |
In den globalen Lieferketten führt Hanpak europäische 50 mm Handkerne und 76 mm Maschinenkerne in 450 mm und 500 mm Breite auf. Hanpak nennt außerdem 18 Zoll US-Handrollen auf 3 Zoll (76 mm) Rollenkernen. Western Container Corp fertigt spiralgewickelte 2 Zoll (50,8 mm) und 3 Zoll (76,2 mm) Folienhülsen, während Sonoco RCS- und T2-Folienkerne liefert. Teagolpack führt 20 um x 500 mm x 2,0 kg Netto-LLDPE-Handrollen auf 76 mm Kernen (0.35 bis 0,70 kg Papphülse). Eine übersichtliche Kartonkennzeichnung ermöglicht die rasche Identifizierung von Folienbreite, Foliendicke, Hülsenbohrung und Nettogewicht in ausgelasteten Verpackungsbetrieben. Wenn Sie regionale Verarbeiter und OEM-Werke vergleichen, lesen Sie unseren Leitfaden zur Bewertung weltweiter Stretchfolien-Hersteller.
Häufig gestellte Fragen zu Rollenkernen für Stretchfolie
Was ist die Standardgröße eines Rollenkerns für Stretchfolie?
Ein industrieller Standard-Rollenkern für Stretchfolie verwendet einen Innendurchmesser von 3 Zoll (76 mm oder 76,2 mm) mit einer Maschinenbohrungstoleranz von ±0,5 mm. Europäische Handstretchlinien nutzen häufig 2 Zoll (50 mm oder 50,8 mm) Papphülsen bei 450 mm oder 500 mm Folienbreite. Schmale Bündelrollen verwenden 1.5 Zoll (38 mm) Hülsen, während manche Maschinenhülsen pro Seite 7 bis 15 mm Überstand aufweisen.
Wie viel wiegt eine Papphülse für Stretchfolie und wie beeinflusst sie den Rollenpreis?
Bei einer Handrolle mit 2,0 kg Nettogewicht wiegt eine 76 mm Standard-Papphülse 0.35 bis 0,55 kg. Dickwandige Handhülsen erreichen 0,70 kg, was 14,9 % bis 25,9 % des Bruttogewichts entspricht. Rollenkerne für Maschinenrollen wiegen 1.1 bis 1,8 kg. Der Abzug des Hülsen-Taragewichts vom Rollenbruttogewicht zeigt das verifizierte Nettofoliengewicht für wirtschaftliche Preisvergleiche.
Worin besteht der Unterschied zwischen Stretchfolie mit bündigem Rollenkern, überstehendem Rollenkern und kernloser Ausführung?
Stretchfolie mit bündigem Rollenkern nutzt eine auf Höhe der Folienkante geschnittene Papphülse, die auf Handabroller und Wicklerspannfutter passt. Stretchfolie mit überstehendem Rollenkern ragt bei Handrollen 1 Zoll oder bei Maschinenrollen 5 Zoll über die Folienbreite hinaus. Kernlose Stretchfolie kommt ohne Papphülse aus und nutzt einen wiederverwendbaren Aufnahmedorn.
Warum kollabieren oder klemmen Rollenkerne für Stretchfolie auf automatischen Palettenwicklern?
Rollenkerne für Stretchfolie kollabieren oder klemmen, wenn der Wickeldruck der Folie die Radialdruckfestigkeit übersteigt oder Feuchte die Kraftpapierlagen aufweicht. Die Vorgabe einer minimalen Radialdruckfestigkeit in bar (Methode T-158 oder T-159) und die Prüfung konditionierter Proben nach ISO 11093-2:2025 beugen einem Einknicken vor. Die Abstimmung der Bohrungstoleranz auf die Spindel reduziert hülsenbedingtes Klemmen, wobei auch Spindelverschleiß und beschädigte Spannbacken Blockaden verursachen können.
Wie hängt die Foliendicke (z. B. Foliendicke 60 vs. Foliendicke 80) mit der Auswahl des Stretchfolien-Rollenkerns zusammen?
Eine Stretchfolie der Foliendicke 80 (20 um) ist im gängigen industriellen Bereich von 15 bis 30 um dicker als eine Folie der Foliendicke 60 (15 um). Der radiale Druck auf Papphülsen hängt neben der Foliendicke unter anderem von der Wickelspannung, dem Rollendurchmesser und der Folienrelaxation ab. Unter hoher Folienspannung gewickelte Maschinenrollen verwenden Rollenkerne mit 6.0 bis 12,0 mm Wanddicke, die auf Radialdruckfestigkeit in bar und ID-Steifigkeit ausgelegt sind.
Kundenspezifische Spezifikationen für Stretchfolienrollen mit 50 mm & 76 mm Rollenkern anfordern
Benötigen Sie Hand- oder Maschinen-Stretchfolie, die exakt auf Ihre Abrollkegel und Wicklerdorne abgestimmt ist? Entdecken Sie unser komplettes LLDPE-Stretchfoliensortiment, um Rollenmuster mit kundenspezifischen 50 mm (2 in) oder 76,2 mm (3 in) Hülsen-Innendurchmessern anzufordern. Wir bestätigen bei jeder Bestellung zudem 450 mm oder 500 mm Folienbreite sowie die Abrechnung nach Nettofoliengewicht.
Referenzen & Quellen
- ISO 11093-4, Papier und Vollpappe, Prüfung von Hülsen, Teil 4: Bestimmung der Maße Internationale Organisation für Normung (ISO)
- ISO 11093-4:2022, Papier und Vollpappe, Prüfung von Hülsen, Teil 4: Bestimmung der Maße iTeh Standards
- ISO 11093-2, Papier und Vollpappe, Prüfung von Hülsen, Teil 2: Probenvorbereitung durch Klimatisieren Internationale Organisation für Normung (ISO)
- ISO 11093-2:2025, Papier und Vollpappe, Prüfung von Hülsen, Teil 2: Probenvorbereitung durch Klimatisieren (Zusammenfassung der 3. Ausgabe) iTeh Standards
- ISO 11093-9:2019, Papier und Vollpappe, Prüfung von Hülsen, Teil 9: Bestimmung des Flachstauchwiderstandes Internationale Organisation für Normung (ISO)
- Druckfestigkeit von Papphülsen: Flachstauchfestigkeit, Radialdruckfestigkeit und ID-Steifigkeit ROLL Lab
- Vergleichende Ökobilanz von kernloser und konventioneller Stretchfolienverpackung (PMC12656129) PubMed Central / National Library of Medicine
- Neue Verpackungsvorschriften: Weniger Abfall und einfacheres Recycling (Anwendung ab 12. August 2026) Europäische Kommission
- Verordnung (EU) 2025/40, Verpackungen und Verpackungsabfälle ab 2026 – Zusammenfassung EUR-Lex / Amt für Veröffentlichungen der Europäischen Union
- Leitfaden zur EU-Verordnung über Verpackungen und Verpackungsabfälle (EU PPWR) UK Department for Business and Trade
- Sonoco setzt Preiserhöhungen für ungestrichenen Recyclingkarton und weiterverarbeitete Kartonprodukte um (2026) Sonoco Investor Relations
- Marktgröße und Prognose für Papphülsen 2026–2035 Towards Packaging
- US-Patent US9212022B2, Wickeldorn für Stretchfolienrollen mit Hülse und ohne Hülse United States Patent and Trademark Office (über Google Patents)