Kontaktieren Sie UD Packaging Company

Maschinen-Stretchfolie spezifizieren und qualifizieren

Maschinen-Stretchfolie wird nicht anhand ihres Etiketts, ihrer Foliendicke oder ihrer theoretischen Ergiebigkeit qualifiziert. Qualifiziert wird sie durch den Palettenwickler, in dem sie eingesetzt wird, und einen dokumentierten Prozess, der wiederholt eine Ladung Folie erzeugt, die den betrieblichen Kriterien für Handhabung und Transportweg entspricht. Die Nachweise zur Qualifizierung des Palettenwicklers werden durch Erfahrungen und wiederholte Versuche mit umwickelten Produkten erarbeitet, die auf Drehtellerwicklern und in anderen Wickelprozessen verarbeitet werden, und unterstützen die betriebliche Effizienz der Verpackungsabläufe. Dieser Leitfaden konzentriert sich darauf, diese Nachweise zu erarbeiten, statt den Artikel zu einem Angebot für einen Palettenwickler zu machen.
Schnelle Entscheidung: Beschreiben Sie zuerst Ladeeinheit und Transportweg, dokumentieren Sie anschließend den Palettenwickler und den aktuellen Wickelparametersatz und vergleichen Sie danach jeweils nur eine kontrollierte Änderung. Preis, Mindestbestellmenge, Lieferzeit, Muster und Produktkonfigurationen gehören auf die Seite Optionen für Maschinen-Stretchfolie, sobald die technische Spezifikation fertig ist.
Was Maschinen-Stretchfolie ist – und was das Etikett nicht belegen kann
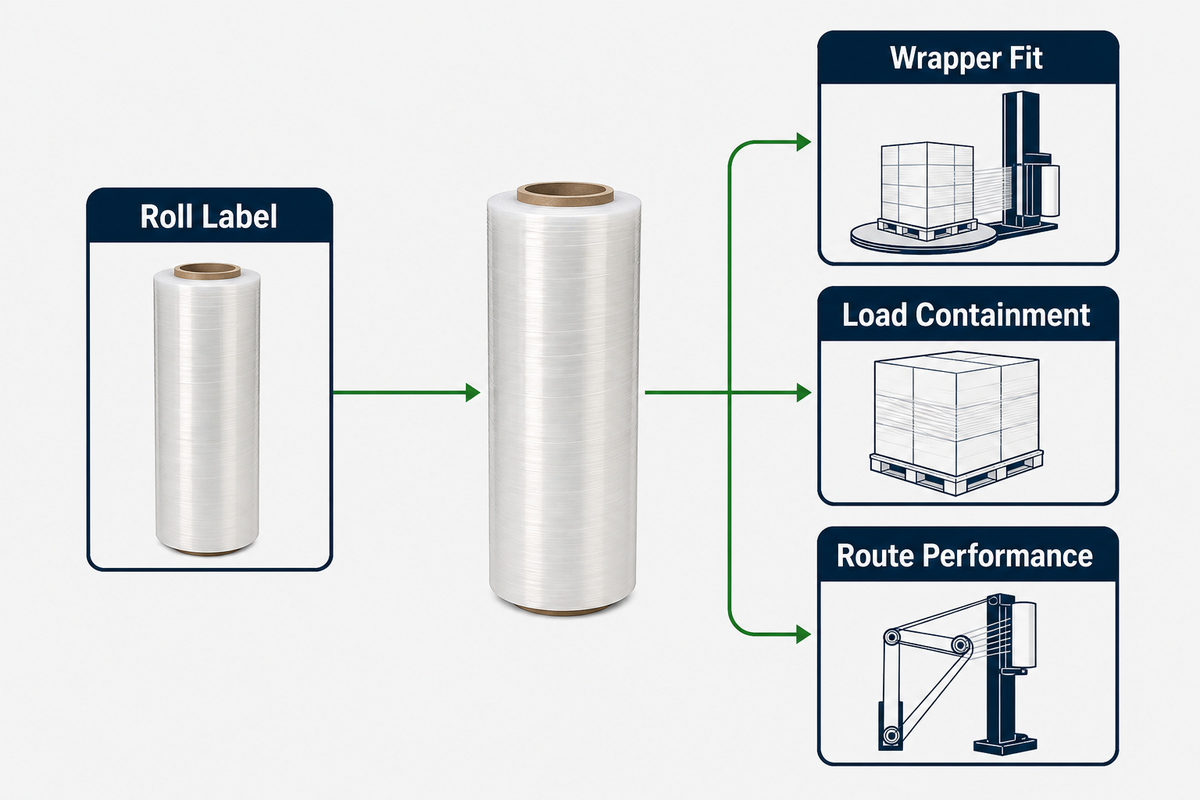
Maschinen-Stretchfolie ist eine Polyethylen-Stretchfolie, die in motorisierten oder teilmotorisierten Palettenwicklern eingesetzt wird. Die Rolle wird von einem Folienschlitten transportiert, während ein Drehteller, ein Dreharm oder ein rotierender Ring die Folie um die Ladeeinheit bewegt, bevor Lagerung und Transport, Handhabung und Transport oder weitere Lager- und Transportphasen folgen.
Die Maschine kann die Folienanwendung gegenüber einem manuellen Verfahren wiederholbarer machen, doch die Bezeichnung ‘Maschine’ belegt nicht, dass eine Rolle zu einem bestimmten Folienschlitten passt, eine bestimmte Palette schützt oder bei jeder Ladeeinheit eine Schutzbarriere bildet.
Ein Etikett nennt normalerweise Nennfoliendicke, Breite, Rollenlänge oder Gewicht, Abmessungen der Wickelhülse und manchmal den Folienaufbau. Diese Angaben können der Vorauswahl von Folienkandidaten dienen, belegen aber weder eine dauerhaft nutzbare Vordehnung noch das Durchstoßverhalten an einer scharfen Ecke, die verbleibende Kraft nach der Relaxation, das Verhalten der Ladeeinheit bei Staplertransfers und Transport oder die Eignung einer vorgedehnten Foliensorte für die Vordehnmöglichkeiten des Palettenwicklers.
ASTM D4649 bietet einen hilfreichen Rahmen für Auswahl und Anwendung; die Norm ist kein Zertifikat dafür, dass eine bestimmte Rolle zu einem bestimmten Palettenwickler und einer bestimmten Ladeeinheit passt.
| Was das Etikett Ihnen sagen kann | Was das Etikett nicht belegen kann | Zu erfassende Nachweise |
|---|---|---|
| Nennfoliendicke oder Mikrometerangabe | Stabilität der Ladeeinheit oder Widerstand gegen Durchstiche | Vergleichbarer Versuch mit einer umwickelten Ladeeinheit |
| Breite, Wickelhülse, Durchmesser, Rollengewicht | Kompatibilität mit dem Folienschlitten und sauberer Folienlauf | Grenzwerte des Palettenwicklers und eine beaufsichtigte Prüfung der Einrichtung |
| Beschreibung als Castfolie, Blasfolie oder Mehrschichtfolie | Eine in jeder Anwendung überlegene Leistung | Daten zur jeweiligen Foliensorte und Beobachtungen an derselben Produktionslinie |
| Empfohlener Dehnbereich | Ein sicherer Wickelparametersatz für jede Ladeeinheit | Maschinenfähigkeit, Rissverhalten und Abnahmeergebnisse |
Was ist der Unterschied zwischen Stretchfolie und Schrumpffolie?
Stretchfolie hält eine Ladeeinheit durch elastische Rückstellung zusammen, während Schrumpffolie erhitzt wird und sich zusammenzieht, um die Ladeeinheit zusammenzuhalten. Materialien, Maschinen, Verfahren, Materialverbrauch und Abnahmekontrollen unterscheiden sich. Wer beides gleichsetzt, kann ungeeignete und/oder nicht qualifizierte Anlagen einsetzen.
Definieren Sie Ladeeinheit und Transportweg, bevor Sie die Folie wechseln
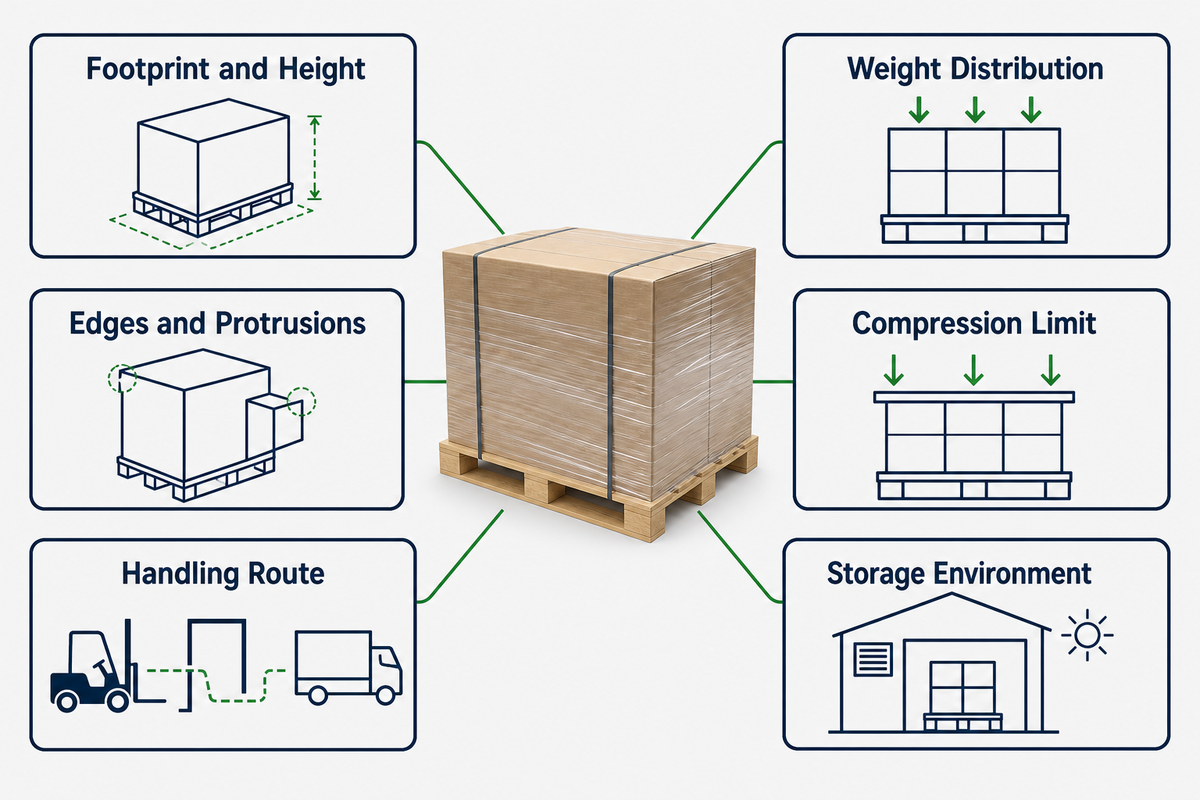
Dokumentieren Sie Ladeeinheit, Palette, Handhabung, Umgebung und Transportweg, bevor Sie Folie oder Maschineneinstellungen ändern. Eine stabile Ladeeinheit aus Kartons stellt andere Anforderungen als weiche Säcke, hohe Säulen, versetzte Kartons, scharfe Metallkanten, schwere Ladeeinheiten oder Ladeeinheiten mit Lücken, die sich setzen können, und das Erscheinungsbild allein belegt keine sichere und stabile Ladeeinheit. Folie kann weder eine beschädigte Palette reparieren noch schwache Verpackungen wiederherstellen oder einen unsicheren Stapel abnahmefähig machen.
Erstellen Sie für jede wesentliche Ladeeinheitengruppe ein Erfassungsblatt. Dokumentieren Sie Palettenzustand, Abmessungen, Masse und Massenverteilung, Anordnung der Produkte, Druckempfindlichkeit, freiliegende Kanten, Oberflächenreibung, Zustand und Eigenschaften der Ladeeinheit, Transfers im Lager, Transportart sowie Fehler, die palettierte Waren in Lagerhäusern und Distributionszentren beeinträchtigen oder die Produktivität verringern. Fotos der Ladeeinheit aus vier Blickrichtungen sind hilfreich. Der Vergleich von Ladeeinheiten während eines Versuchs setzt voraus, dass Gleiches mit Gleichem verglichen wird.
Dass sich der in ASTM D4649 beschriebene Auswahlrahmen auf Innenbereiche bezieht, ist ein weiterer Grund, Temperatur, Einwirkungen und Handhabung zu dokumentieren, statt das Folienetikett als Nachweis für die Eignung auf dem Transportweg zu behandeln.
Abbruchbedingung: Sperren Sie eine sichtbar beschädigte Palette oder einen unsicheren Stapel. Zusätzliche Umdrehungen können das Symptom verdecken, während der zugrunde liegende Mangel der Ladeeinheit bestehen bleibt.
Das Prüfschema mit 9 Prüfpunkten für Palettenwickler, Folie und Ladeeinheit
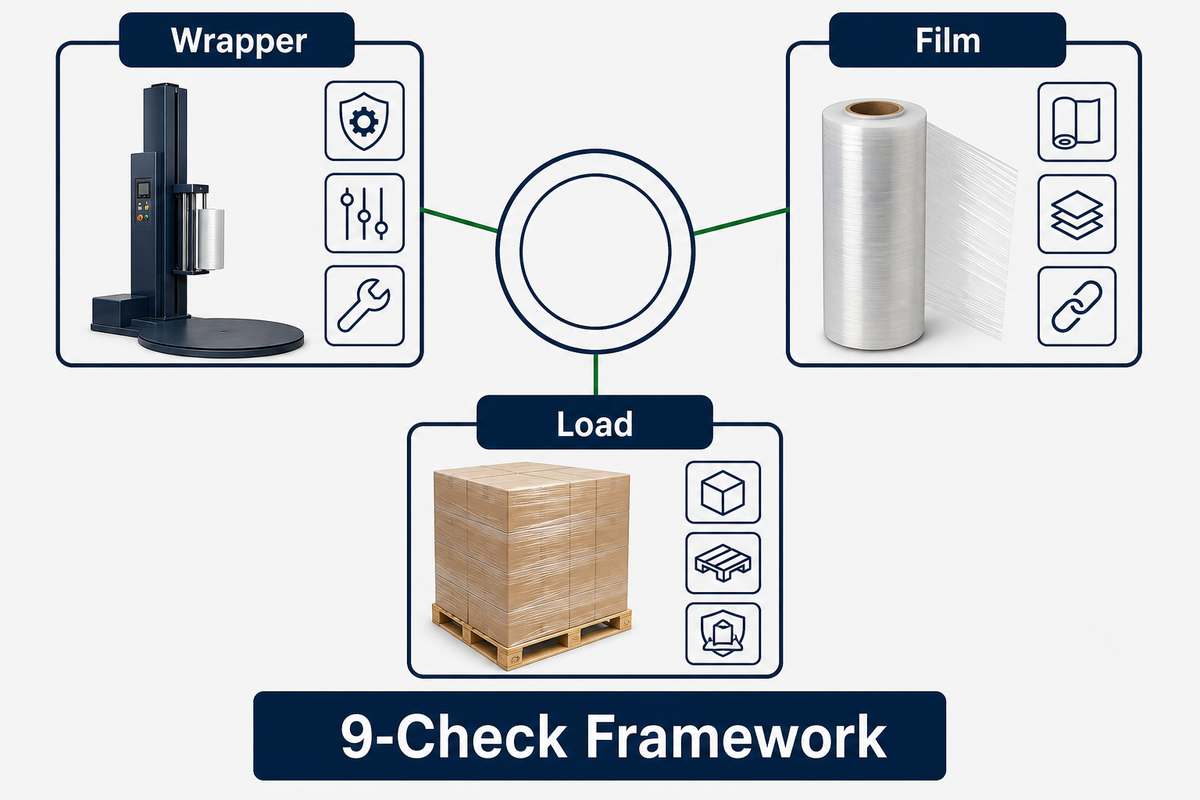
Im Bewertungsablauf dieses Leitfadens wird davon ausgegangen, dass sich das Verhalten von Folie, Palettenwickler und Ladeeinheit gegenseitig begrenzt. Betrachten Sie eine Rolle nur für vergleichbare Situationen innerhalb des dokumentierten Geltungsbereichs des Versuchs als qualifiziert. Behandeln Sie im Bewertungsablauf dieses Leitfadens Annahmen über Palettenwickler, Folie und Ladeeinheit als ungeprüft, bis Ladeeinheiten mit denselben Abmessungen und Gewichten getestet wurden; dokumentieren Sie Folienrisse oder den Verlust der Kontrolle über die Rolle als Versuchsbeobachtungen und nicht als allgemeingültige Ergebnisse.
Nutzen Sie die Variablen aus ASTM D4649, um die Überprüfung der Auswahl zu strukturieren, und qualifizieren Sie anschließend das Gesamtsystem aus Palettenwickler, Folie und Ladeeinheit unter den für den Betrieb relevanten Bedingungen.
| Palettenwickler | Folie | Ladeeinheit und Transportweg |
|---|---|---|
| Maschinentyp, Folienschlitten, Folienführung, Vordehnmechanismus, Geschwindigkeit, Klemm-/Schneid-/Andrücksystem | Breite, Wickelhülse, Durchmesser, Rollengewicht, Foliendicke, Aufbau, Abroll- und Haftverhalten | Geometrie, Massenverteilung, Kanten, Kompression, Reibung, Handhabung, Temperatur und Transportweg |
| Aktueller Wickelparametersatz, Alarme, Wartungszustand, OEM-Grenzwerte | Chargenkennzeichnung, Datenblatt, Lagerbedingungen, beobachtete Folienrisse und Folienlauf | Abnahmeverfahren, Stichproben, Fotos sowie bisherige Schäden und erneute Umwicklungen |
Beginnen Sie mit der Betriebsanleitung des Stretchwicklers und der aktuell freigegebenen Rolle. Dokumentieren Sie die Folienführung und den Zustand der Folienschlitten, bevor Sie das Material wechseln. Prüfen Sie, ob Wickelhülse, Breite, Außendurchmesser und Gewicht der Rolle innerhalb der Grenzwerte der Anlage liegen. Bei unterschiedlichen Wickelmaschinen kann eine Rolle zwar auf den Aufnahmedorn passen, dennoch schlecht laufen, den Folienschlitten überlasten oder sich beim Durchlauf durch die Vordehnwalzen unerwartet verhalten. Betrachten Sie das maschinelle Umwickeln als kontrollierten Prozess zur Sicherung einer Sendung und nicht als bloßen Kauf einer Folienrolle.
Castfolie oder Blasfolie? Vergleichen Sie das Prozessverhalten statt der Bezeichnungen
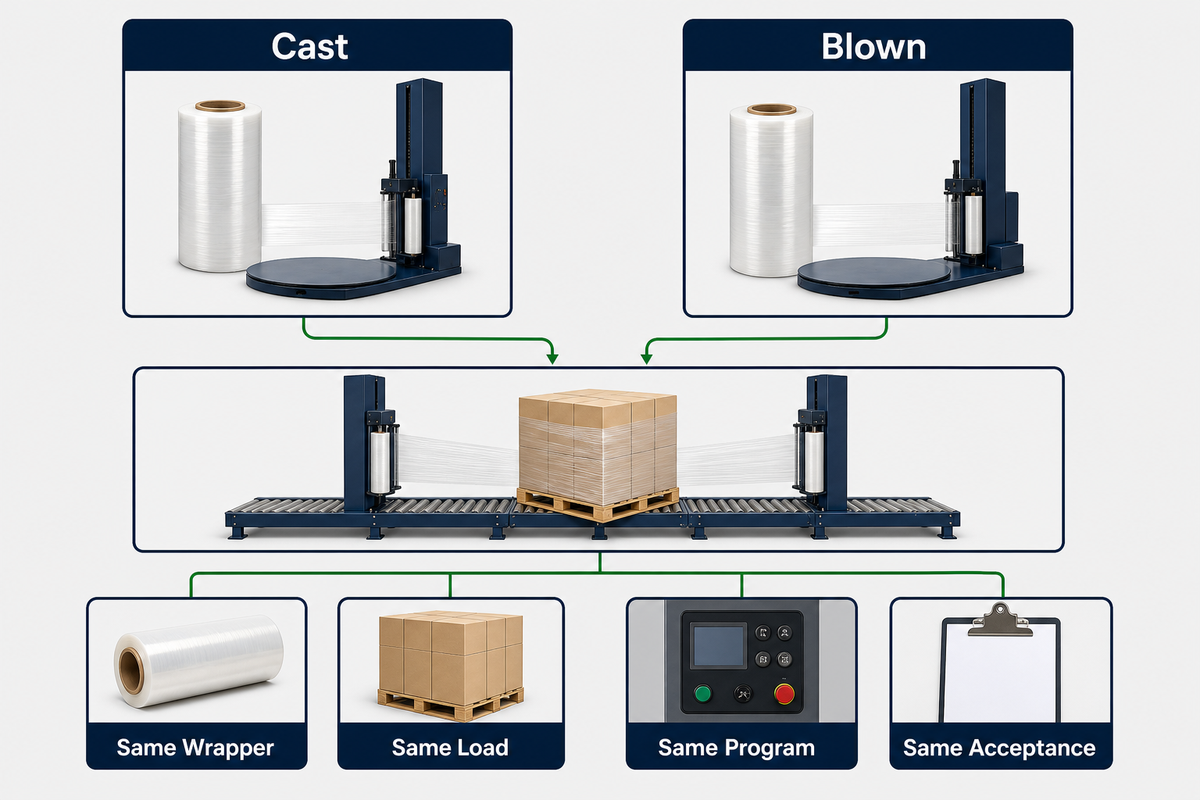
Castfolie und Blasfolie bezeichnen Herstellungsverfahren, keine garantierten Ergebnisse auf Ihrer Produktionslinie. Einkäufer verbinden Castfolie häufig mit geräuscharmem Abrollen und Transparenz sowie Blasfolie mit Zähigkeit oder Durchstoßverhalten. Solche Tendenzen können zwar als Ansatz für eine Arbeitshypothese dienen, doch letztlich können mehrere weitere Faktoren wie Polymersystem, Schichtaufbau, Kontrolle der Foliendicke und Rezeptur das Ergebnis bestimmen.
ASTM D5459 ist ein Beispiel dafür, Rückstellung und den Erhalt der Zugspannung zu messen, statt die Leistung aus der Bezeichnung eines Herstellungsverfahrens abzuleiten.
Formulieren Sie die Hypothese so, dass sie sich durch Beobachtung prüfen lässt: Läuft die Folie mittig? Lässt sich die Folie bei einer Hochgeschwindigkeitsanwendung mit der Geschwindigkeit der Produktionslinie geräuscharm abrollen? Wo entstehen Durchstiche? Breiten sich Risse aus? Hält die Haftung das Folienende beim tatsächlichen Abschluss des Wickelvorgangs fest? Weist die Ladeeinheit Unregelmäßigkeiten auf? Beeinflussen Unterschiede zwischen Bedienern, die Kontrolle der Ladeeinheit, die Umwicklung und die verwendete Messmethode das Ergebnis?
Entscheidungsrahmen: Die Verfahrensgruppe grenzt den Versuch ein. Sie weist die Eignung der Ladeeinheit nicht nach. Fordern Sie Unterlagen zur jeweiligen Foliensorte und einen Versuch auf derselben Produktionslinie, bevor Sie eine der beiden Folienausführungen als besser einstufen.
Foliendicke, Vordehnung und verbleibende Haltekraft sind unterschiedliche Variablen
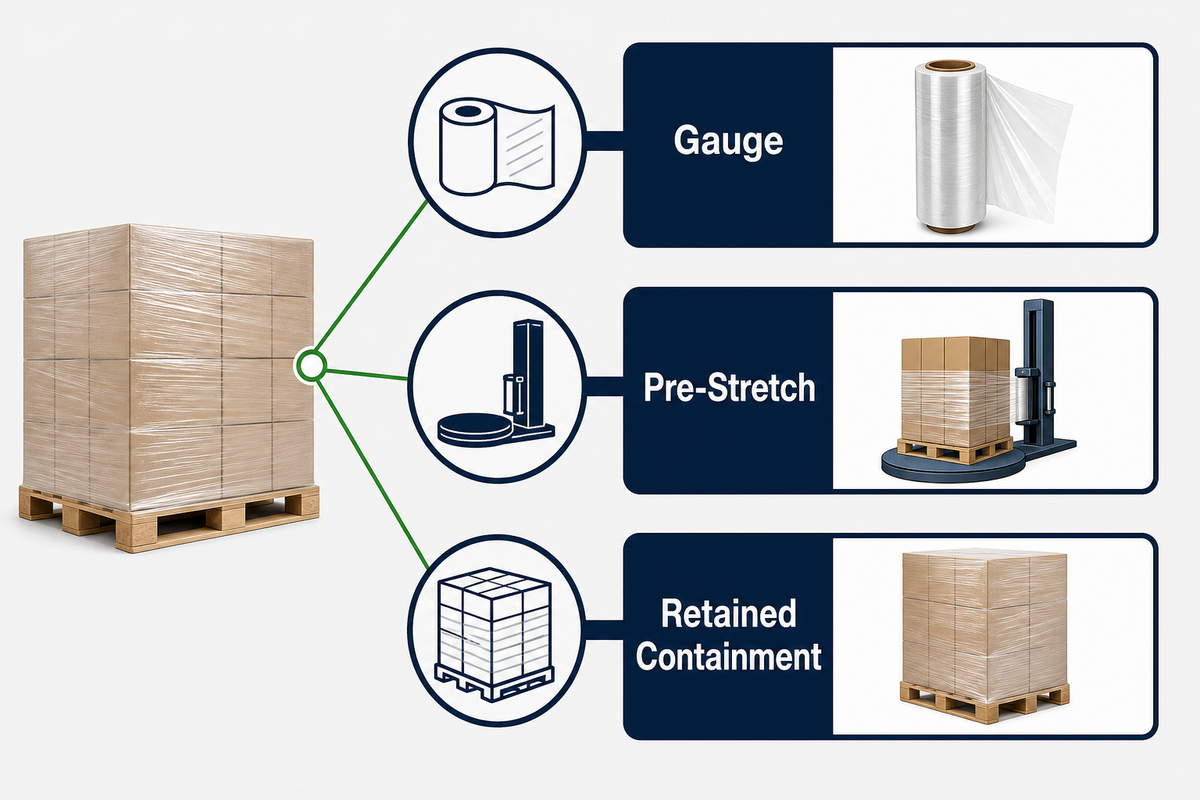
Foliendicke, aufgebrachte Dehnung und die an der umwickelten Ladeeinheit verbleibende Haltekraft beantworten unterschiedliche Fragen. Die Nennfoliendicke kann als Foliendickenwert oder in Mikrometern angegeben werden. Die Vordehnung ist die Dehnung, die der Folienschlitten beim Aufbringen erzeugt. Die verbleibende Haltekraft ist die Kraft, die nach Dehnung und Relaxation auf die umwickelte Ladeeinheit wirkt. Ein höherer Wert in einer Spalte bedeutet bei einem Betrieb mit hohem Durchsatz keine Verbesserung der beiden anderen Werte, ungeachtet von Angaben zu hoher Leistung oder hoher Qualität.
Der offizielle Anwendungsbereich von ASTM D5459-95 (2025) umfasst die elastische Rückstellung, die bleibende Verformung und den Spannungserhalt von Stretchfolie bei verschiedenen Dehnungen. Damit werden Rückstellung und verbleibende Zugspannung von der Foliendicke unterschieden. Es handelt sich jedoch um ein Prüfverfahren für Folien und nicht um einen Nachweis dafür, dass eine Palette den betrieblichen Transportweg bewältigt.
In diesem Abschnitt bezeichnet Haltekraft die kombinierte Wirkung aus Wickelzugkraft und Folienlagen. Der Kurzleitfaden von Lantech empfiehlt, an mehreren Stellen der Ladeeinheit zu prüfen, das Ziel anhand tatsächlicher Versanddaten festzulegen sowie ein einziges Instrument und ein einziges Messsystem zu verwenden und die Werte zu vergleichen; häufig sind Ergebnisse verschiedener Methoden oder Instrumente nicht miteinander vergleichbar.
Lässt sich Maschinen-Stretchfolie dehnen?
Ja, doch “Dehnung” bezeichnet kein einzelnes, eindeutig definiertes Leistungsniveau. Welche Dehnung erreichbar ist und wie lange sie sich aufrechterhalten lässt, hängt von Art und Zustand der Folie, des Folienschlittens und der Walzen sowie von Geschwindigkeit, Temperatur, Wickelzugkraft und Ladeeinheit ab. Wenn eine neue Rolle zwar eine höhere theoretische Vordehnung erreicht, aber häufiger reißt und/oder die Ladeeinheit weniger gut zusammenhält, ergibt die Ergiebigkeitsrechnung kein besseres Ergebnis.
Wie qualifizieren Sie eine Ersatzfolie oder eine dünnere Folie?
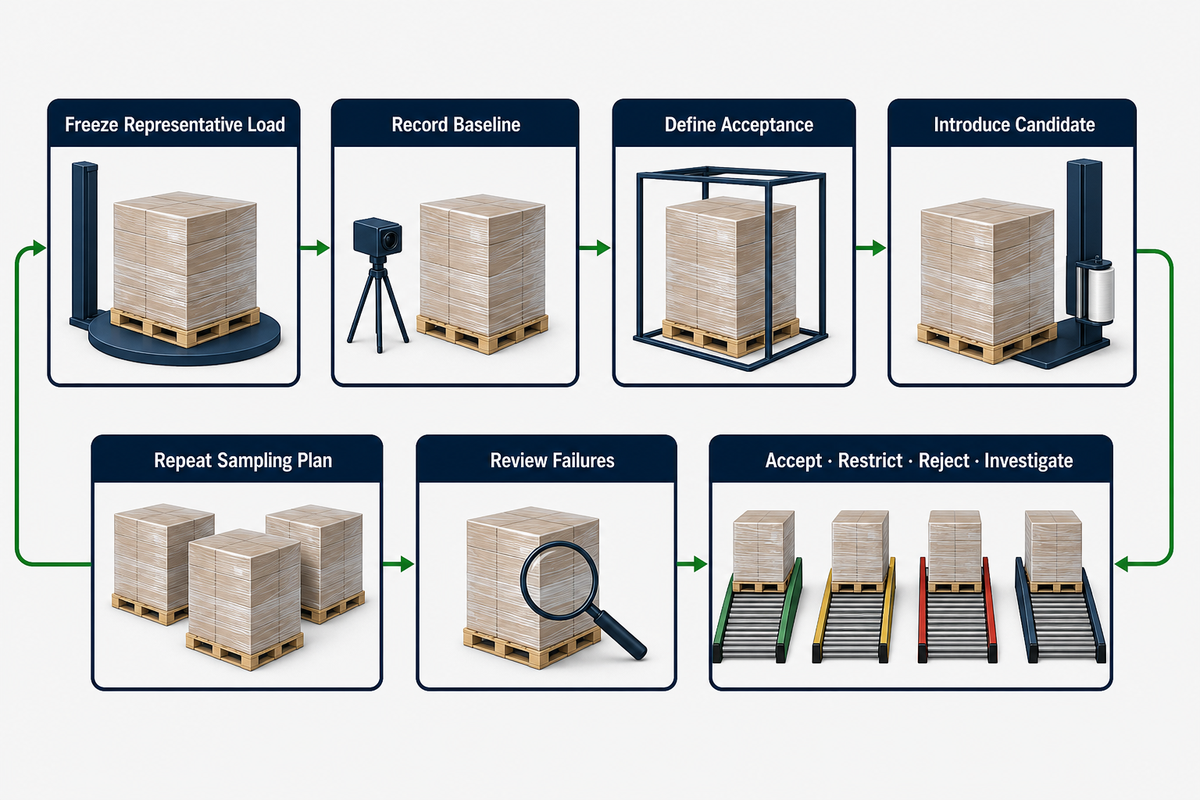
Schreiben Sie den Referenzzustand fest, definieren Sie die Abnahme, ändern Sie eine Variable, wiederholen Sie Versuche mit vergleichbaren Ladeeinheiten, beobachten Sie die tatsächliche Handhabung, dokumentieren Sie Abweichungen und lassen Sie einen namentlich benannten Verantwortlichen die Freigabe oder Ablehnung erteilen. Dies ist das Prüfprotokoll für Folienkandidaten bis zur Abnahme der Ladeeinheiten, das vor der Freigabe über repräsentative Schichten, Ladeeinheiten und Bedingungen auf dem Transportweg hinweg angewendet wird.
Die Änderung jeweils einer Variable dient der Kontrolle bei der Fehlersuche und ist kein Beleg dafür, dass keine Wechselwirkungen bestehen. Wenn Folie, Wickelparametersatz, Ladeeinheitengeometrie oder Temperatur zusammenwirken können, vergleichen Sie die relevanten Kombinationen in einem systematisch geplanten Versuch und beschränken Sie die Schlussfolgerung auf die getesteten Bedingungen. Eine bestandene Prüfung im Labor oder an der Wickelstation belegt für sich genommen außerdem noch nicht, dass die Abnahmekriterien für den Transportweg erfüllt sind; Außenbewitterung, extreme Temperaturen, mechanische Handhabung und weitere ungeprüfte Gefahren erfordern eigene Nachweise.
Diese Unterscheidung ist wichtig, weil ASTM D5459 Folieneigenschaften misst, die Entscheidung über die Abnahme einer Ladeeinheit hingegen den vollständigen Prüfumfang betrifft.
- Schreiben Sie den Referenzzustand fest. Erfassen Sie Folie und Charge, Palettenwickler, Wickelparametersatz, Messinstrument, Ladeeinheitengruppe, Transportweg und Beobachtungszeitraum.
- Definieren Sie die Abnahme vor dem Versuch. Legen Sie fest, was von wem, wo und wann gemessen wird und unter welchen Bedingungen eine Einheit zurückgewiesen oder gesperrt wird.
- Prüfen Sie die physische Kompatibilität. Prüfen Sie Rollengeometrie, Folienlauf, OEM-Grenzwerte, Klemmen/Schneiden/Andrücken/Rütteln, sichere Beladeverfahren und den Verfahrweg des Folienschlittens.
- Ändern Sie eine Variable. Ändern Sie Folie, Wickelparametersatz oder Ladeeinheitengruppe nicht gleichzeitig.
- Wiederholen Sie Versuche mit Ladeeinheiten vergleichbarer Art und vergleichbaren Zustands. Eine erfolgreiche Palette zeigt, dass Wiederholbarkeit möglich ist, weist sie aber noch nicht nach. Nehmen Sie Stichproben über die Ladeeinheiten, Rollen, Schichten und Bedingungen hinweg, die den Geltungsbereich des Projekts repräsentieren.
- Beobachten Sie die tatsächliche Handhabung und den tatsächlichen Transportweg. Erfassen Sie Staplertransfers, Bereitstellung, Zustand von Auflieger und Container, Zustand bei Ankunft sowie Nacharbeiten. Eine bestandene Prüfung an der Wickelstation ist keine bestandene Prüfung des Transportwegs.
- Freigeben, ablehnen oder erweitern. Ein namentlich benannter technisch Verantwortlicher unterzeichnet das Dokument, in dem Einschränkungen und Bedingungen für eine Rückkehr zum Referenzzustand festgehalten werden.
Der Leitfaden von ISTA zu Prüfverfahren betrachtet Verpackung und Produkt als eine Einheit und weist darauf hin, dass besondere Distributionsbedingungen wie Feuchtigkeit oder Druck möglicherweise nicht durch die Prüfverfahren abgedeckt werden. Deshalb sollten, sofern erforderlich, Nachweise aus der Praxis einbezogen werden.
Das Lantech Film Alternatives Project verweist ebenfalls auf die Prüfung der Materialleistung und warnt vor der begrenzten Aussagekraft einer einzelnen Prüfprobe. Da die Angaben von einem Lieferanten stammen, lassen sich die Ergebnisse nur begrenzt verallgemeinern; die Einschränkung hinsichtlich der Wiederholbarkeit ist jedoch sachlich begründet.
Felder des Versuchsformulars; tragen Sie betriebliche Werte ein, statt Einstellungen vorauszusetzen: Erfassen Sie Rollenbreite und Wickelhülse, Höhe und Masse der Ladeeinheit, Drehteller- oder Dreharmgeschwindigkeit, angezeigte Vordehnung, aufgebrachte Folienmasse, Beobachtungszeitpunkte, Temperaturen im Bereitstellungsbereich, Verweilzeit und Schicht. Verwenden Sie die tatsächliche Maschine, Ladeeinheit, den tatsächlichen Transportweg und die tatsächliche Messmethode.
| Art der Versuchsdaten | Referenzzustand | Folienkandidat | Nutzen für die Entscheidung |
|---|---|---|---|
| Folien- und Chargenkennzeichnung | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Rückverfolgbarkeit |
| Palettenwickler und Wickelparametersatz | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Kontrolle von Störeinflüssen |
| Anzahl vergleichbarer Ladeeinheiten | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Stichprobenumfang |
| Folienverbrauch; Folienrisse; erneute Umwicklungen | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Material- und Prozessergebnis |
| Prüfungen oben/in der Mitte/unten | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Konstanz der Folienanwendung |
| Beobachtungen bei Handhabung/Ankunft | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Abnahme für den Transportweg |
| Lagerung und Umgebung | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Grenzen der Belastung durch Umgebungseinflüsse |
| Abweichung und Auslöser für die Rückkehr zum Referenzzustand | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Änderungslenkung |
| Verantwortlicher und Entscheidung | Betriebliche Aufzeichnung eintragen | Betriebliche Aufzeichnung eintragen | Freigabe oder Rückkehr zum Referenzzustand |
Warum Folien reißen, Folienenden sich lösen und Ladeeinheiten verrutschen
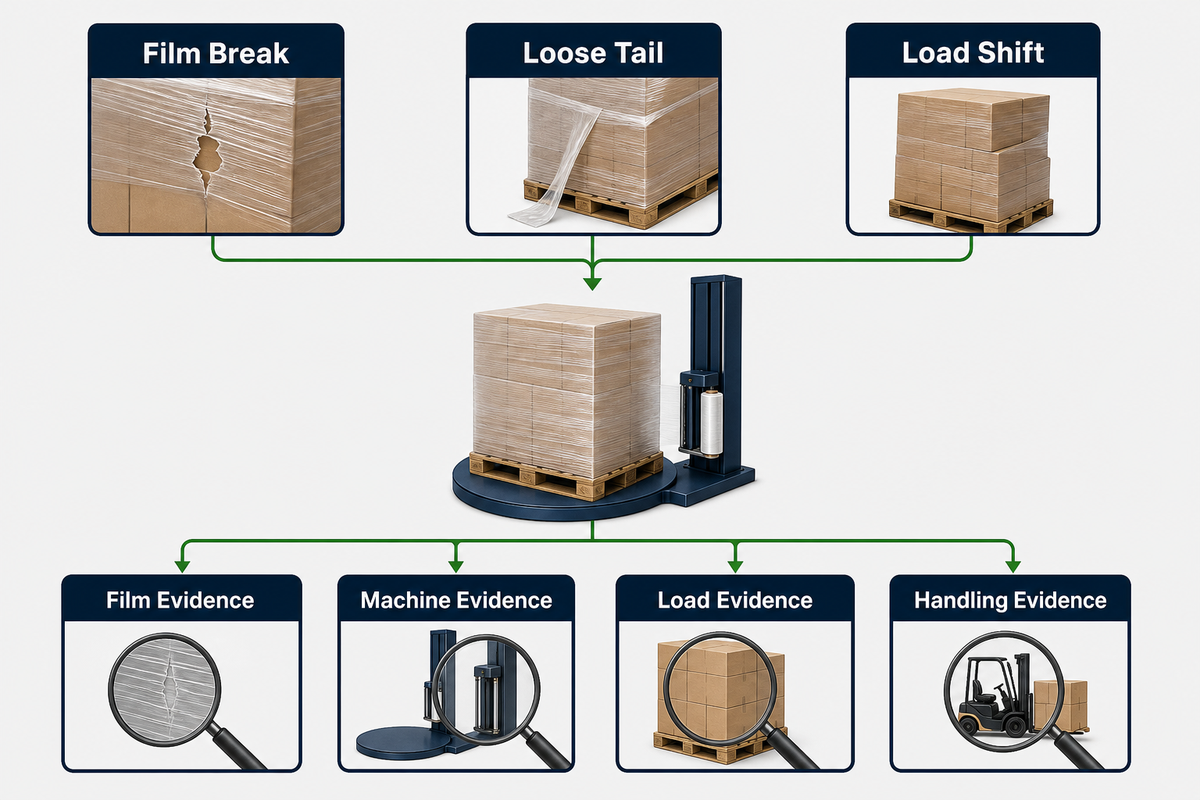
Dokumentieren Sie das Symptom, verfolgen Sie anschließend die Folienführung und prüfen Sie bei Bedarf die mechanischen Komponenten. Prüfen Sie Rolle, Folie und Wickelparametersatz. Prüfen Sie die Ladeeinheit sowie Art, Zeitpunkt und Anlass ihrer Handhabung. Verändern Sie bei anhaltendem Symptom eine Einflussgröße und messen Sie erneut. Dieser Diagnoseablauf mit jeweils einer Änderung ist schneller als bloßes Raten in den ersten fünf Minuten und führt zu weniger verlorenen Ladeeinheiten als wahllose Anpassungen während der Schicht.
ASTM D4649 bietet Hinweise zur Auswahl und Umwicklung, doch für die anlagenseitige Diagnose sind weiterhin die Betriebsanleitung des Palettenwicklers und die beobachtete Rissstelle maßgeblich.
| Symptom | Erste Prüfungen | Nicht voraussetzen |
|---|---|---|
| Folienriss wiederholt an derselben Stelle der Maschine | Folienführung, Walzen, Kerben, Ausrichtung, Berührungsstellen, Zustand des Folienschlittens | Die Rolle ist fehlerhaft |
| Folienriss an einer Kante der Ladeeinheit | Kantengeometrie, Vorsprünge, Bewegung der Ladeeinheit, Wickelzugkraft an dieser Stelle | Eine größere Foliendicke allein löst das Problem |
| Loses oder schleifendes Folienende | Haftseite, Länge des Folienendes, Schneid-/Andrück-/Klemmfunktion, Staub oder Feuchtigkeit, Abschlusssequenz | Mehr Wicklungen im oberen Bereich beheben das Problem mit der Folienendfixierung |
| Geringe oder ungleichmäßige Haltekraft | Wickelparametersatz, Folienzufuhr, Profil der Ladeeinheit, Messstelle, Relaxation der Folie, Wartung | Ein einzelner Messwert in der Mitte repräsentiert die Ladeeinheit |
| Die Ladeeinheit verrutscht beim Transport | Zusammenspiel von Ladeeinheit und Palette, Ereignis auf dem Transportweg, Sicherung im unteren/oberen Bereich, Zustand von Palette/Stapel | Die Wickelstation ist die einzige Ursache |
Bewahren Sie die Aufzeichnung zur Probe mit negativem Prüfergebnis auf: Zeitpunkt, Ladeeinheiten-ID, Rolle und Charge, Palettenwickler, Alarme, Einstellungen, Fehlerstelle, Foto und vorgenommene Änderungen. Wiederholte ungeklärte Anlagenstörungen, fehlende Rückverfolgbarkeit oder eine offensichtlich gefährliche Ladeeinheit sind Gründe für eine Sperrung, keine Rechtfertigung dafür, den Prozess hochzufahren.
Vergleichen Sie die Kosten erst, wenn die Ladeeinheit die Prüfung bestanden hat
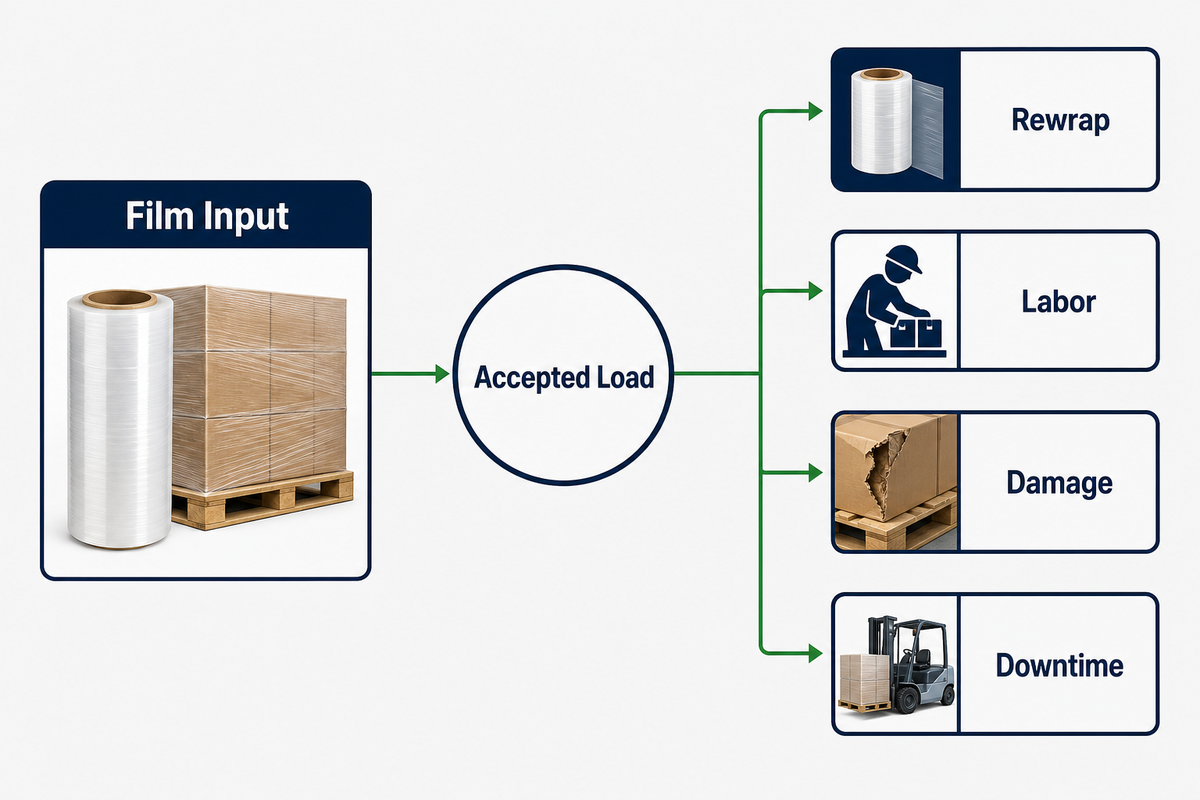
Teilen Sie die nachvollziehbar belegten Gesamtkosten des Versuchs durch die Anzahl der abgenommenen Ladeeinheiten und berücksichtigen Sie nur tatsächlich erfasste Prozessverluste. Theoretische Rollenergiebigkeit und Kosten dienen der Vorauswahl und bilden nicht den endgültigen Nenner.
Eine Studie zu Ladeeinheiten von Virginia Tech gibt den Folienverbrauch in Gramm je Palette an und zeigt damit, weshalb die aufgebrachte Materialmenge in einer Kostenaufzeichnung für vergleichbare Ladeeinheiten erfasst werden sollte.
Die Kostenaufstellung je abgenommener Ladeeinheit beginnt mit den Folienkosten und überprüft den Folienverbrauch. Sie erfasst dokumentierte Folienrisse, erneute Umwicklungen und Stillstandzeiten. Sie erfasst auch zurückgewiesene Ladeeinheiten und weitere Verluste, die für den Referenzprozess und den Prüfprozess gemeinsam vereinbart wurden. Wenden Sie für Referenzzustand und Folienkandidat dieselben Regeln an. Kann der Betrieb einen Verlust nicht belegen, lassen Sie ihn unberücksichtigt und dokumentieren Sie die Begründung.
Mindestanforderungen an einen belastbaren Vergleich: gleiche Ladeeinheitengruppe, gleicher Geltungsbereich des Transportwegs, dokumentierter Palettenwickler/Wickelparametersatz, überprüfter Folienverbrauch, Anzahl abgenommener Ladeeinheiten und eine einheitliche Regel für Folienrisse und erneute Umwicklungen. Niedrigere Kosten je versuchsweise umwickelter Palette können dennoch zu höheren Kosten je abgenommener Ladeeinheit führen.
Welche Nachweise sollten Sie einem Lieferanten übergeben?
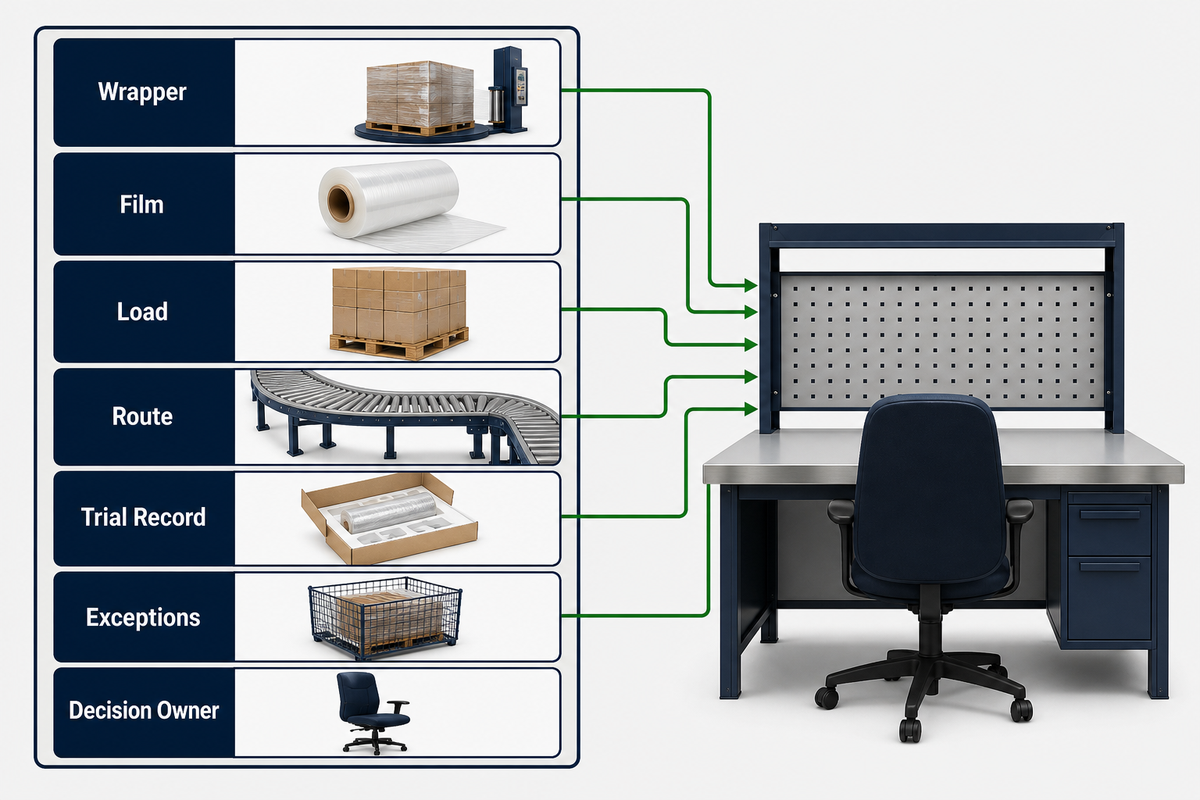
Senden Sie Erfassungsblätter für Ladeeinheiten und Transportwege, Angaben zum Palettenwickler, zur aktuellen Folie und zum Wickelparametersatz, die Fehlerhistorie, Fotos, erforderliche Unterlagen und die Abnahmekriterien für den Versuch. Ein ausreichendes Nachweispaket ermöglicht dem Lieferanten, das am besten geeignete Muster einzureichen, und verdeutlicht beiden Parteien, was nachgewiesen werden muss.
Nennen Sie bei der Übergabe das Verfahren und die Ausgabe – beispielsweise anhand des offiziellen Eintrags zu ASTM D5459 –, damit die Bezeichnung einer Prüfung nicht mit einem Nachweis aus dem falschen Verfahren oder der falschen Revision verwechselt wird.
- Ladeeinheitengruppen, Abmessungen, Massenverteilungen, scharfe und weiche Bereiche, Paletten- und Stapelzustand
- Palettenwickler und Folienschlitten, Vordehnsystem, Folienführung, Rollengrenzwerte, Geschwindigkeit und Wickelparametersatz
- Identität und Abmessungen der Folie, Charge und bekannte Fehler bei der Anwendung
- Bedingungen auf dem Transportweg, Bereitstellung, Einwirkungen und Beobachtungen
- Erforderliche Datenblätter, Erklärungen, Prüfberichte, Musterkennzeichnung und Änderungsmitteilungen
- Versuch, Verfahren, Geltungsbereich, Messungen, Verantwortlicher sowie Kriterien für Rückkehr zum Referenzzustand und Ablehnung
- Nutzen Sie die folgende Übergabematrix, um eine Anfrage zu Maschinen-Stretchfolie auf Nachweise zu stützen. Ein Stretchfolientyp, das Etikett einer Kunststofffolie oder die Behauptung hoher Elastizität allein reichen nicht aus, um die richtige Stretchfolie zu bestimmen. Der Wickelprozess, der geeignete Dehnbereich, die Widerstandsfähigkeit und die Fähigkeit, stabil zu bleiben, müssen am jeweiligen Palettenwickler geprüft werden, damit die Produkte entlang der Lieferkette stabil bleiben, und eine andere Ladeeinheitengruppe muss als neuer Geltungsbereich behandelt werden.
Prüfen Sie nach Zusammenstellung der Spezifikation die produktspezifischen Optionen für Maschinen-Stretchfolie von UD Packaging als Grundlage für das Produktgespräch. Das Unternehmensprofil von UD Packaging liefert Hintergrundinformationen aus erster Hand und wird hier nicht zur Beurteilung der technischen Leistung herangezogen.
| Prüfpunkt für Nachweise | Bereitzustellende Aufzeichnung | Unterstützte Entscheidung |
|---|---|---|
| Wicklerbauart | Drehteller-, Dreharm- oder Ringwickler, halbautomatischer oder vollautomatischer Stretchwickler | Definiert die Grenzen der Anlage |
| Foliengruppe | Etikett, Aufbau und Charge der aktuell eingesetzten Maschinen-Stretchfolie | Schafft einen rückverfolgbaren Referenzzustand |
| Rollenaufnahme | Wickelhülse, Breite, Außendurchmesser, Gewicht und Verfahren zum Einlegen der Rolle | Prüft die Kompatibilität mit dem Folienschlitten |
| Wickelparametersatz | Folienführung, Vordehnmechanismus, Wickelzugkraft, Überlappung, Geschwindigkeit und Umdrehungen | Definiert den kontrollierten Wickelprozess |
| Ladeeinheitengruppe | Geometrie, Massenverteilung, Oberflächen, Kanten, Palette und Fotos | Verhindert die Übertragung von Ergebnissen auf eine andersartige Ladeeinheit |
| Einwirkungen auf dem Transportweg | Handhabung, Bereitstellung, Transport, Temperatur, Feuchtigkeit und Verweilzeit | Legt die Grenzen des vorgesehenen Einsatzes fest |
| Beobachtete Leistung | Rissstelle, Folienlauf, Folienende, Haltekraft, Stabilität und Schadensaufzeichnung | Prüft, ob abgenommene Ladeeinheiten stabil bleiben |
| Abnahmeplan | Verfahren, Stichprobenumfang, Messstellen, Verantwortlicher und Regel für die Rückkehr zum Referenzzustand | Grenzt einen Versuch von einer Produktaussage ab |
| Antwort des Lieferanten | Kennzeichnung des Folienkandidaten, Nachweise, Grenzen, Änderungsmitteilung und Unterstützung beim Versuch | Unterstützt eine sichere und belastbare Freigabeentscheidung |
Häufig gestellte Fragen
Wofür wird Maschinen-Stretchfolie verwendet?
Maschinen-Stretchfolie wird in Stretchwicklern eingesetzt, um Palettenladungen für Distribution und Handhabung zu Ladeeinheiten zusammenzufassen. Die erfolgreiche Bildung von Ladeeinheiten hängt von verschiedenen Faktoren des Palettenwicklers, vom Folientyp und dessen Kompatibilität, von der Geometrie der Ladeeinheit, von den Einwirkungen auf dem Transportweg sowie von validierten Maschineneinstellungen ab. Sie sollte nicht zur Reparatur einer instabilen Ladeeinheit oder für einen unsicheren Palettenstapel verwendet werden.
Was ist der Unterschied zwischen Maschinen- und Hand-Stretchfolie?
Maschinen-Stretchfolie muss in die Wickelanlage eingesetzt werden und auf den Folienschlitten, die Rollenabmessungen, das Vordehnsystem, die Folienführung und das Programm abgestimmt sein. Hand-Stretchfolie wird von Hand nach einem anderen Verfahren aufgebracht. Beide können derselben Polymergruppe angehören oder gleich aussehen, sind deshalb aber nicht zwangsläufig austauschbar. Beschaffen Sie die Grenzwerte des Palettenwicklers, Lieferantendaten und anwendungsspezifische Versuchsdaten, bevor Sie einen Austausch in Betracht ziehen.
Welche Foliendicke sollte ich bei Maschinen-Stretchfolie verwenden?
Keine Foliendicke eignet sich für alle Palettenwickler, Ladeeinheiten oder Transportwege. Die Foliendicke gibt die Materialdicke an; sie belegt weder Durchstoßfestigkeit noch Dehnverhalten, verbleibende Haltekraft oder die Erfüllung der Abnahmekriterien durch die Ladeeinheit. Beschreiben Sie ausgehend vom überprüften Referenzzustand Palettenwickler und Ladeeinheit und testen Sie einen Folienkandidaten wiederholt an vergleichbaren Ladeeinheiten. Ändern Sie jeweils nur eine Variable und erteilen Sie eine Freigabe ausschließlich anhand der betrieblichen Abnahmekriterien.
Kann ich die Foliendicke reduzieren, ohne die Einstellungen des Palettenwicklers zu ändern?
Ziehen Sie keine voreiligen Schlüsse. Eine dünnere Testfolie kann sich beim Transport und an der Ladeeinheit anders verhalten. Legen Sie eine Vergleichsbasis fest, prüfen Sie die Kompatibilität, stellen Sie einen Parameter ein und wiederholen Sie die Tests unter vergleichbaren Bedingungen, bevor Sie entscheiden, ob die Einstellungen oder das Material geändert werden müssen.
Wie berechne ich die Kosten pro umwickelter Palette?
Teilen Sie für den Versuch die belegten Gesamtkosten des Tests durch die Anzahl der abgenommenen Ladeeinheiten, nicht durch die Anzahl der Ladeeinheiten, bei denen ein Wickelversuch unternommen wurde. Erfassen Sie den nachgewiesenen Folienverbrauch sowie Folienrisse, erneute Wickelvorgänge, Stillstandszeiten und Ausschuss, soweit diese zuverlässig überwacht werden. Halten Sie den Prüfumfang für Referenz und Testfolie vergleichbar. Die theoretische Ergiebigkeit einer Rolle kann helfen, die Auswahl einzugrenzen, kann Kosteneinsparungen jedoch erst belegen, wenn die Ladeeinheit die Anforderungen des Abnahmeplans erfüllt.
Literatur und Quellen
Die Grenzen der in diesem Leitfaden beschriebenen Methoden ergeben sich aus den verlinkten Quellen von ASTM und ISTA sowie den Quellen zur Anlagentechnik und zu Ladeeinheiten. Zur Navigation auf der Website nutzen Sie die Kategorie für industrielle Stretchfolie und die separate Lösung für Handstretchfolie; keine der beiden Seiten ersetzt die Qualifizierung für die jeweilige Wickelmaschine.
Machen Sie aus dem Leitfaden ein prüfbares Anforderungsprofil für die Folie
Bringen Sie das Profil Ihrer Ladeeinheiten, Angaben zu Ihrer Wickelmaschine, Ihre aktuelle Folie, Informationen zum wiederkehrenden Fehler und Ihren Abnahmeplan mit. UD Packaging kann anhand dieser Nachweise einen produktspezifischen nächsten Schritt mit Ihnen besprechen, ohne die Entscheidung Ihres Betriebs über die Qualifizierung zu ersetzen.
Im Rahmen des Workflows für technische Inhalte von UD Packaging anhand der zitierten Quellen von ASTM und ISTA sowie der Quellen zur Anlagentechnik überprüft. Die tatsächliche Freigabe der Folie erfolgt im Einzelfall.