Entre em contato com a UD Packaging Company

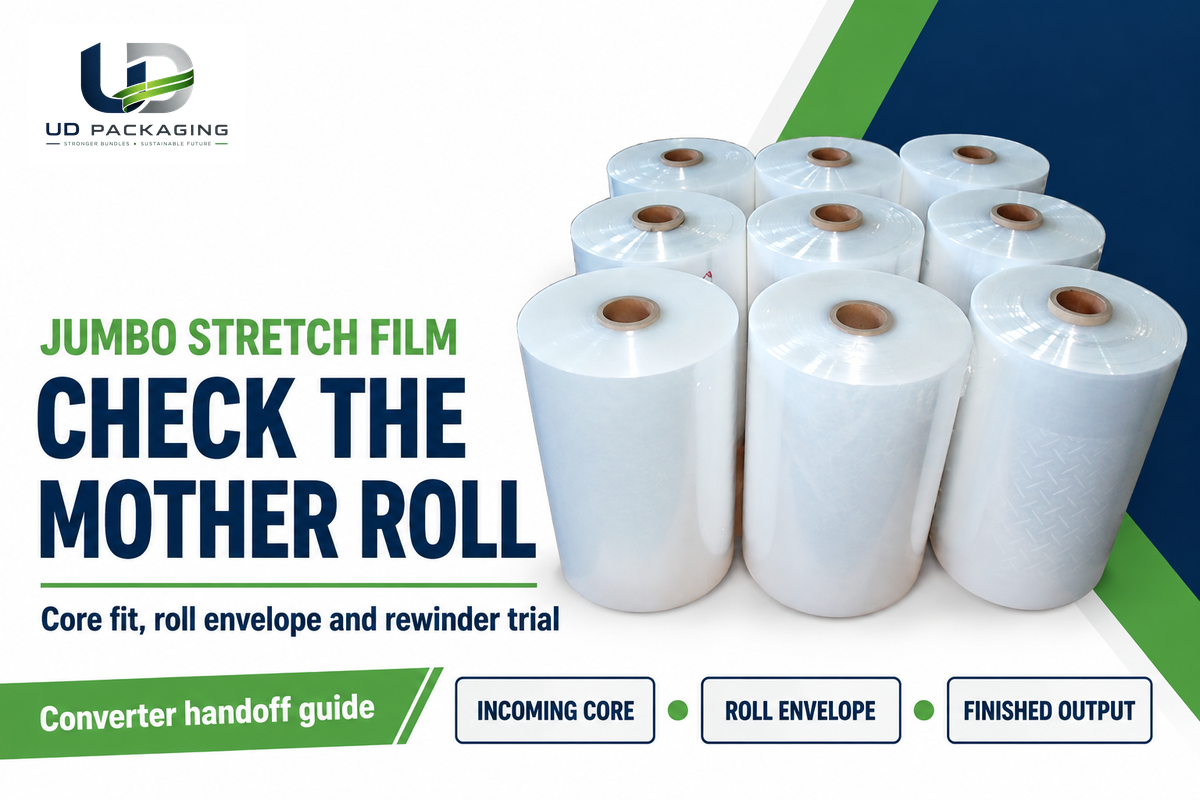
O filme stretch jumbo é um formato de fornecimento em bobina-mãe para convertedores que refilam ou rebobinam o filme em bobinas acabadas menores. A compra começa na estação de desbobinamento: o tubete precisa encaixar, a bobina cheia precisa passar livre pela máquina e o filme precisa ser processado até chegar a uma especificação acabada previamente acordada. Um preço baixo por bobina não resolve nenhuma dessas verificações.
Uma bobina pode parecer em ordem na chegada e, mesmo assim, deslocar-se durante a aceleração. Algumas podem rodar sem problemas e ainda assim gerar bobinas acabadas que não atendem aos requisitos de filme do comprador. O estado em que as bobinas são recebidas, o encaixe na máquina, o comportamento nos testes e o resultado acabado precisam ser documentados para embasar as decisões de conversão.
Atualizado em outubro de 2026 · Para convertedores industriais de filme e equipes de compras
Diferencie bobinas-mãe de filme stretch acabado
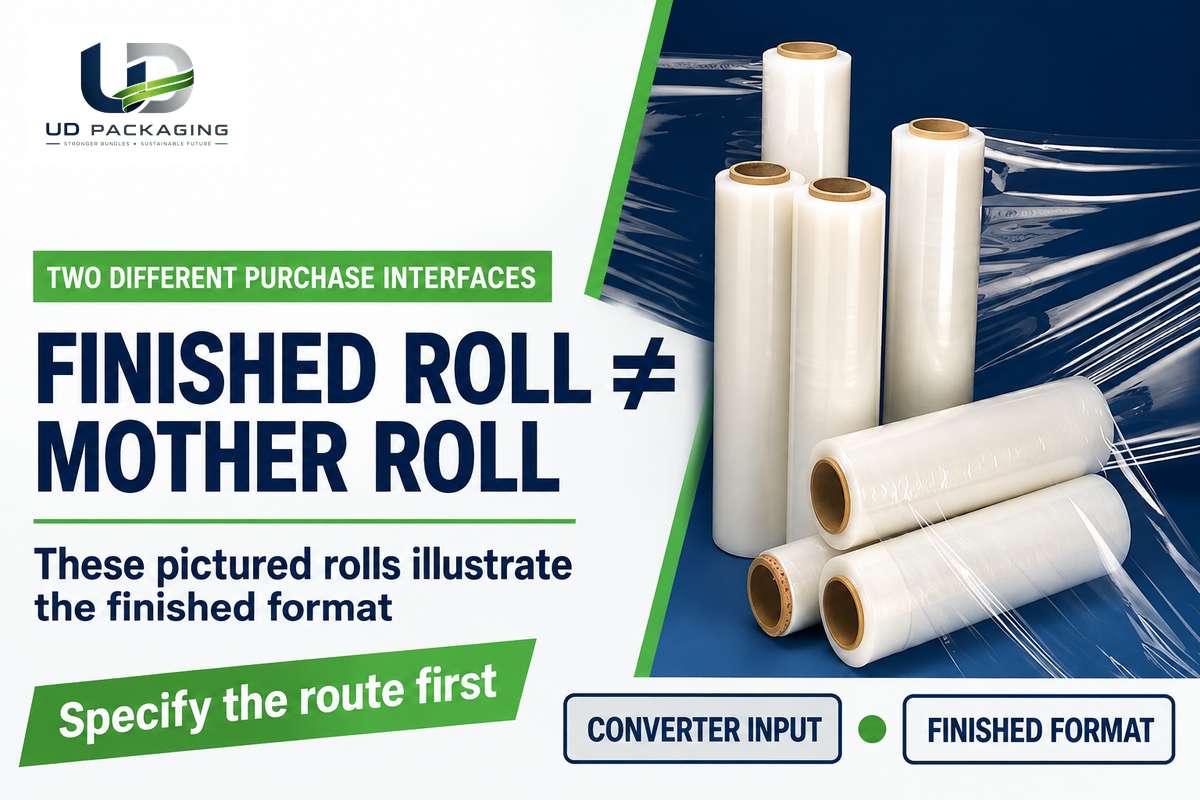
Uma bobina jumbo de filme stretch pedida para conversão deve ser posicionada em uma estação de desbobinamento antes de se tornar uma bobina manual ou de máquina pronta para venda. Uma bobina acabada de filme stretch é colocada em um dispensador ou em uma máquina de envolvimento com filme. Essa distinção deve constar no pedido de compra, pois a palavra jumbo, por si só, não descreve o processo em questão.
Inicie o pedido com o material e a rota, por exemplo, um filme stretch de LLDPE, a ser refilado e rebobinado no formato acabado especificado. Mantenha separadas a especificação da bobina-mãe e a da bobina acabada. As dimensões do tubete, o diâmetro da bobina e o peso permitido podem ser diferentes nas duas extremidades da mesma linha.
Como o filme stretch jumbo é fabricado?
O filme stretch jumbo é enrolado em uma bobina-mãe durante a produção do filme e depois convertido em bobinas menores. O repasse da compra deve identificar a construção do filme e a rota de conversão, sem tratar “jumbo” como um tipo de resina. É preciso saber com o fabricante a qual especificação de produção o filme fornecido corresponde.
Para um convertedor já em operação, a primeira consideração deve ser se a construção e o arranjo de enrolamento fornecidos são compatíveis com a linha em uso. Registre o estiramento durante a conversão separadamente do simples rebobinamento. Para o envolvimento de paletes, consulte os requisitos do filme stretch para máquina quanto ao carro e à carga paletizada prevista.
Compatibilize o tubete de papel com a estação de desbobinamento
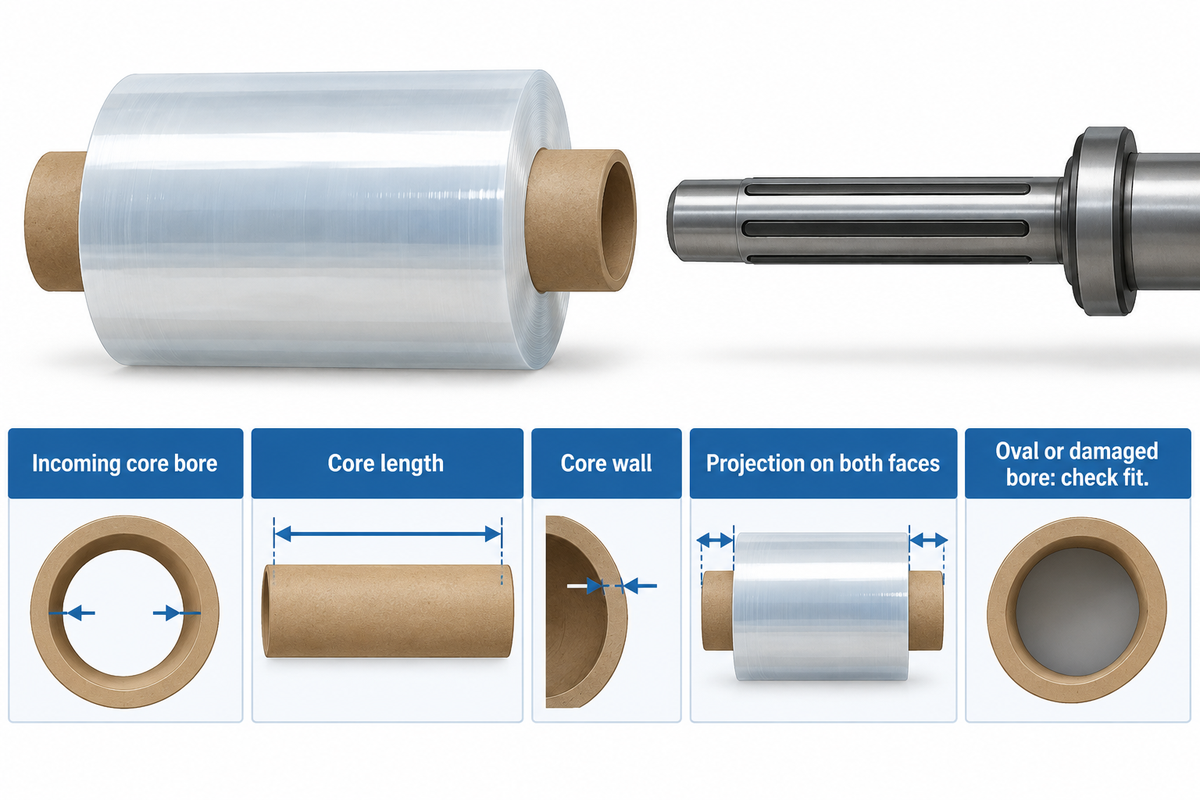
Uma rebobinadeira exige que o diâmetro interno, o comprimento, a parede e o estado do tubete recebido sejam compatíveis com o conjunto de eixo ou mandril. Para o tubete de uma bobina, registre a projeção do tubete nas duas faces da bobina. A coincidência do diâmetro nominal pouco ajuda se o tubete estiver oval ou danificado. A coincidência do diâmetro nominal é apenas o ponto de partida: um furo oval ou danificado pode impedir a montagem mesmo quando a etiqueta da compra está correta.
A especificação da DMS SRM-60F ilustra por que os valores de entrada e de saída precisam de campos separados: o tubete da bobina-mãe consta como 76 mm, enquanto as opções de alimentador de tubetes acabados incluem 38 mm e 50 mm. Essas são interfaces de uma única rebobinadeira específica, não opções intercambiáveis nem tamanhos jumbo universais. Para este pedido, devem prevalecer o desenho do tubete e o manual da máquina.
A resistência do tubete também merece um acordo específico. A orientação da Sonoco para tubetes de filme descreve a pressão radial exercida pelo filme enrolado e o esmagamento que pode ocorrer durante o armazenamento. A espessura da parede, isoladamente, não cobre todos os aspectos desse comportamento. Substitua a alegação de resistência superior pela especificação do tubete e, quando exigido, por um método de ensaio de resistência acordado; depois, arquive os dados do tubete informados pelo fornecedor junto ao registro do teste.
| Categoria da interface | Informação do fornecedor | Verificação na linha | Responsável e decisão |
|---|---|---|---|
| Furo do tubete | Diâmetro interno e tolerância, mm | Desenho do eixo ou mandril; ajuste de montagem | Produção confirma o tubete exato recebido |
| Comprimento e projeção do tubete | Comprimento do tubete e projeção em cada face, mm | Engate do mandril e folga lateral | Produção resolve conflitos entre desenhos |
| Construção do tubete | Parede, classe e método acordado de ensaio de resistência | Pressão de enrolamento e solicitação no armazenamento | Qualidade acorda o critério aplicável ao tubete |
| Largura do filme | Largura fornecida e tolerância, mm | Percurso da lâmina contínua e layout de refilagem previsto | Produção aprova a largura útil |
| Envelope dimensional da bobina cheia | Diâmetro externo, mm; massa bruta da bobina, kg | Folga no desbobinamento e capacidade nominal do equipamento | Produção aprova a capacidade de montagem |
| Sentido de enrolamento | Sentido de desbobinamento e lado de aderência exigido | Compatibilizar com o percurso da lâmina contínua e com o requisito da bobina acabada | Produção confirma a orientação |
| Estado do tubete | Formato do furo e estado das extremidades no despacho | Inspecionar antes da montagem | Qualidade retém o material danificado até a definição do destino |
| Unidades de medida | Dimensões consistentes em milímetros | Converter valores em centímetros: 1 cm = 10 mm | Compras concilia as unidades antes do pedido |
| Embalagem e manuseio | Orientação da bobina, apoios e fixação | Equipamento de recebimento e posição de armazenamento | Recebimento confirma o trajeto de manuseio |
Por exemplo, uma cotação que descreve apenas o tubete acabado deixa a primeira linha em aberto. Compras devolve esse desenho para correção antes de liberar o pedido. Enquanto isso, a produção não presume o ajuste ao eixo. Se o produto acabado não tiver tubete, verifique as bobinas acabadas sem tubete de papelão separadamente do tubete de papel recebido da bobina-mãe.
Confirme o envelope dimensional da bobina antes da entrega
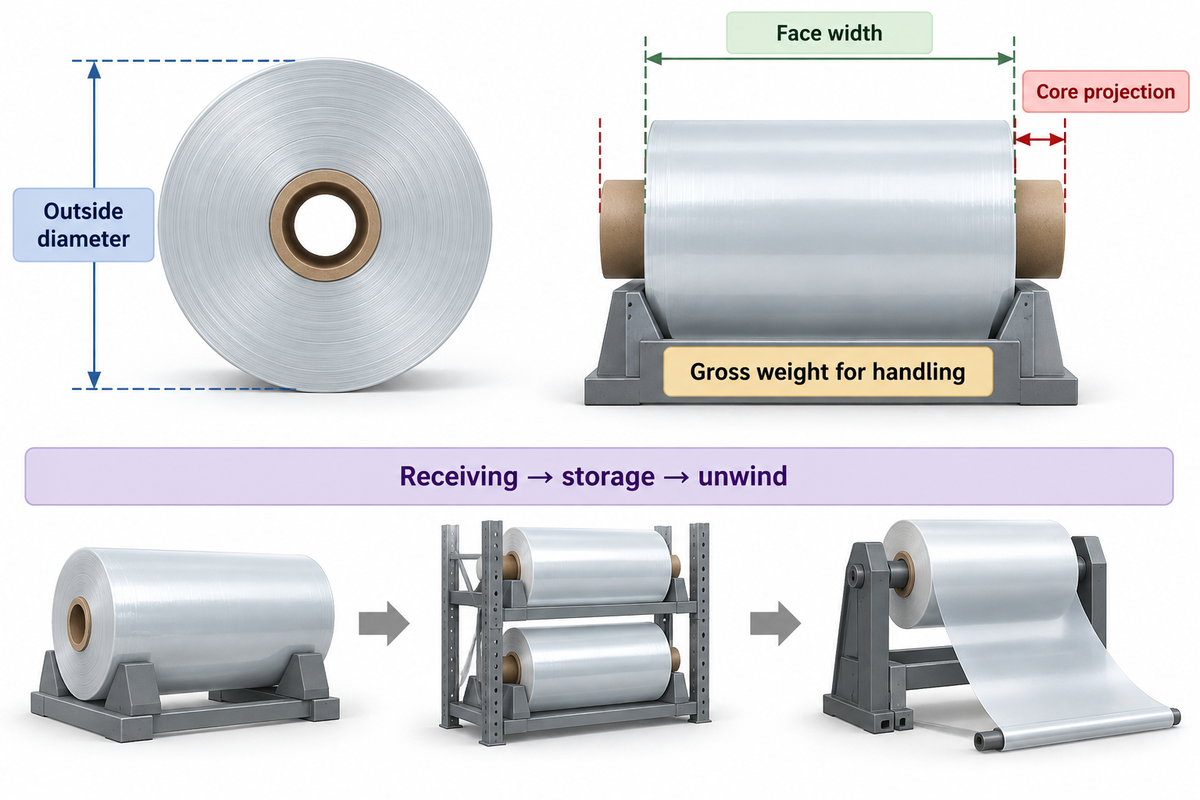
O envelope dimensional da bobina indica o efeito combinado de diâmetro externo, largura da face, projeção do tubete e peso bruto que os equipamentos de recebimento e desbobinamento precisam manusear. Avalie todos esses itens em relação aos limites aprovados para a linha antes da remessa. Uma bobina mais pesada pode permanecer dentro da folga de diâmetro e, ainda assim, exceder a capacidade nominal de manuseio ou de desbobinamento.
Percorra fisicamente o trajeto do veículo de entrega até o armazenamento e a estação de desbobinamento. Identifique o acessório de içamento, os pontos de apoio, a orientação da bobina e a folga necessária para a montagem. Registre o peso bruto para o manuseio; mantenha o peso líquido do filme separado, como campo de compra. O material de embalagem e o tubete devem ser incluídos no peso bruto.
A orientação da HSE sobre manuseio de bobinas de papel é útil por tratar de tamanho e formato, além do peso. Seus exemplos da indústria de papel não são limites para bobinas de filme. Para veículos industriais motorizados, a capacidade nominal do equipamento e o arranjo da carga são relevantes; as disposições dos Estados Unidos sobre carga em veículos industriais, 1910.178(o), tratam da capacidade nominal e de cargas cuja geometria afeta essa capacidade.
No planejamento logístico, defina se a colocação das bobinas na máquina é manual ou automática e informe o acessório de içamento aprovado. Uma linha de alta velocidade ainda exige um procedimento controlado de montagem, antes que a velocidade da linha seja relevante.
Antes de passar para uma bobina maior, a produção deve assinar o registro de interface revisado, e o recebimento deve confirmar o novo arranjo de manuseio. Menos trocas planejadas oferecem pouca vantagem se a bobina não puder chegar à estação de desbobinamento na orientação aprovada.
Inspecione o enrolamento e as bordas no recebimento
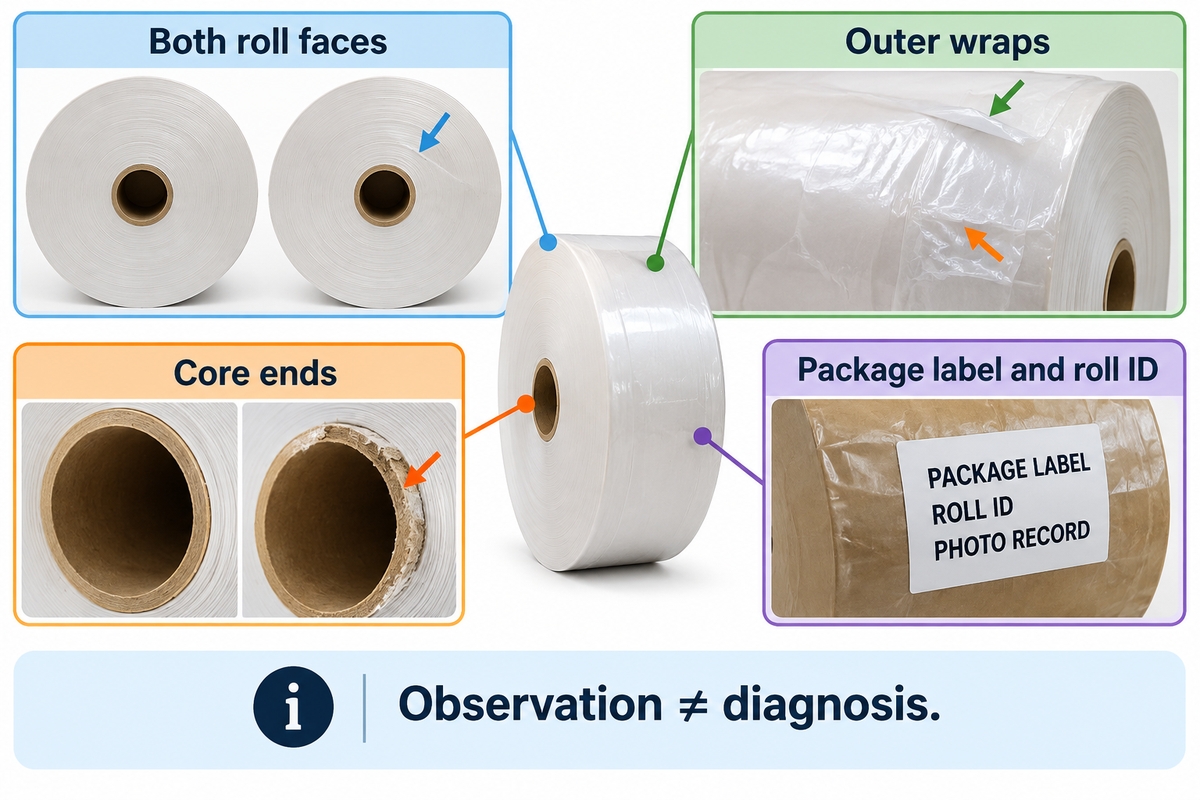
A inspeção de recebimento deve registrar a aparência da bobina antes da montagem ou do ajuste das configurações da máquina. Fotografe as duas faces, as camadas externas, as extremidades do tubete e a etiqueta da embalagem. Anote deslocamentos de camadas, áreas esmagadas, danos nas bordas e/ou camadas soltas e registre-os na identificação da bobina. Em seguida, encaminhe o material afetado para uma destinação definida.
Diferencie descrições de causas. Uma face deslocada é uma observação; “tensão de enrolamento incorreta” é um diagnóstico que exige mais evidências. No artigo de 2023 da PFFC sobre defeitos em bobinas enroladas, Neal Michal distingue a telescopagem durante o desbobinamento da telescopagem durante o enrolamento. Recomenda anotar o momento do deslizamento, bem como o diâmetro da bobina no plano de deslizamento.
| Ponto de observação | Anotação do registro | Próxima verificação | Responsável pela destinação |
|---|---|---|---|
| Antes de desembalar | Fixação da embalagem deslocada; fotografar etiqueta e apoio | Comparar o estado da bobina antes da montagem | Recebimento e qualidade |
| Na montagem | Furo do tubete deformado; encaixe não aceito | Comparar o estado do tubete com o desenho acordado | Produção e qualidade |
| Na aceleração | As camadas se deslocam quando a velocidade aumenta | Salvar a velocidade, o ajuste de tensão e o momento do deslocamento | Produção investiga junto com o fornecedor |
| Em operação estável | Ruptura de borda se repete no mesmo lado | Reter a posição no filme e inspecionar o percurso da lâmina contínua | Produção separa as causas da linha e do material |
| Perto do tubete | Mudança no comportamento de desbobinamento | Salvar o diâmetro restante e a produção afetada | Qualidade retém a produção rastreada para análise |
| Após o armazenamento | As camadas externas parecem mais frouxas do que no recebimento | Comparar fotografias e tempo de armazenamento decorrido | Qualidade registra a condição alterada |
| Em uma emenda | Emenda da fita marcada chega ao percurso da lâmina contínua | Rastrear a emenda até a bobina acabada afetada | Produção segue a regra de emenda acordada |
| Após a retirada do eixo | O formato do tubete muda após a descarga | Preservar o tubete e o registro de montagem anterior | Qualidade solicita uma investigação do tubete |
| Na inspeção da produção acabada | A bobina rebobinada roda sem problemas, mas não atende a uma propriedade acordada | Reter o resultado do teste e a identificação da produção | Qualidade separa a conversão da liberação |
Os exemplos acima mostram como redigir um registro. Substitua-os pela observação real, pela identificação da bobina e pelo critério acordado; nenhum deles estabelece um limite universal para rejeitar um lote. Evite ajustar a linha ou afrouxar uma bobina antes de preservar a condição original, pois a foto tirada depois pode não responder à pergunta do recebimento.
Uma bobina com superfície externa lisa também pode não ser suficiente. Em Winding Better Rolls, Timothy J. Walker afirma que o ar pode ficar retido durante o enrolamento, mascarando a variação de espessura, e depois escapar, deixando a bobina mais frouxa. Registre os intervalos entre o recebimento, o armazenamento e o teste quando se avalia uma mudança na condição de enrolamento.
Acorde as propriedades do filme e as condições de emenda
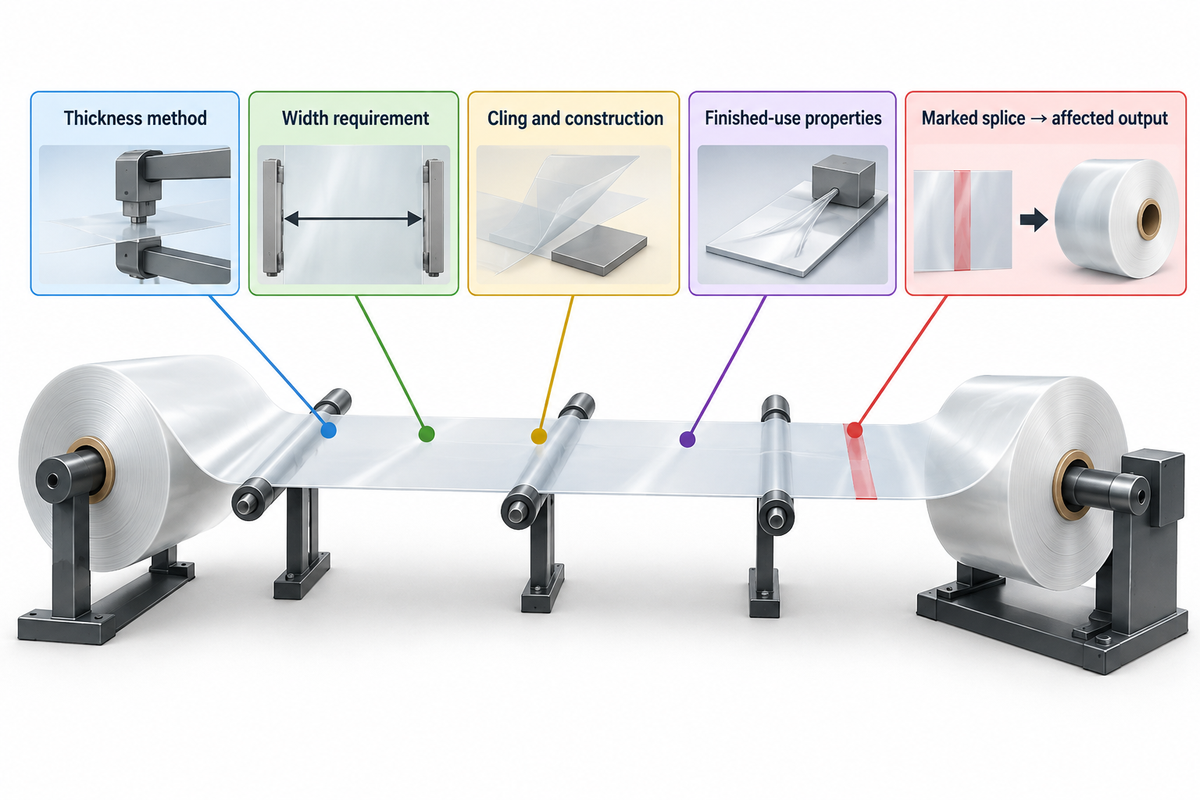
É preciso haver consenso sobre o método de medição de espessura, o requisito de largura e a especificação de uso final, junto com as verificações de enrolamento. A espessura média, a variação local de espessura e o comportamento de estiramento respondem a perguntas diferentes. Indique na especificação de compra o método de ensaio e a direção pertinente, para que os resultados obtidos pelo fornecedor e pelo convertedor possam ser comparados na mesma base.
“Pode ser usado entre comprador e vendedor para chegar às especificações de compra.”
O guia fornece informações sobre a seleção e o uso de filme stretch. Para medições de filmes recebidos, a ASTM D8136-24 descreve a medição de capacitância sem contato e a variabilidade de espessura nas direções de máquina e transversal. A faixa declarada do método é de 2.5 a 250 µm; essa faixa representa um escopo de medição, não uma espessura recomendada para filme jumbo.
A ISO 4593:1993 descreve a medição mecânica de espessura e permaneceu vigente após a confirmação em 2025. Discuta qual método será usado e como as amostras serão localizadas. Uma leitura média pode mascarar uma faixa espessa no sentido transversal que se acumula repetidamente na mesma posição da bobina enrolada.
Estipule a construção do filme, a aderência, a transparência ou a cor e as propriedades do filme convertido. A ASTM D5459-95(2025) mede a recuperação, a deformação permanente e a retenção de tensão na direção de máquina. Isso é diferente de testar se a rebobinadeira consegue processar o material. Uma afirmação genérica como “alta qualidade” ou “forte e durável” fornece pouca ou nenhuma informação à equipe de qualidade sobre quais condições de ensaio usar ou quais critérios de aceitação devem ser atendidos. A capacidade de estiramento deve ser definida com condições de ensaio e de extensão acordadas, e não com um percentual sem qualificação.
Para bobinas jumbo pretas, especifique a cor e o aspecto solicitados nas especificações do cliente. Diferentes tipos de filme stretch exigem suas próprias propriedades aprovadas. Uma mudança de cor não deve alterar as especificações básicas do filme. Os pedidos de certificação, quando aplicáveis, devem estar vinculados a um esquema nomeado e ao produto fornecido.
Registre por escrito os requisitos de emenda: quantidade permitida, forma da emenda, marcação, posição, registro e destinação das bobinas acabadas afetadas. Aplique a especificação acordada quando ocorrer uma emenda durante um teste. Para as unidades das etiquetas, compare as etiquetas de espessura em gauge e em mícrons; para a metragem declarada, use o método separado para verificar o comprimento declarado da bobina.
Realize um teste rastreável na rebobinadeira
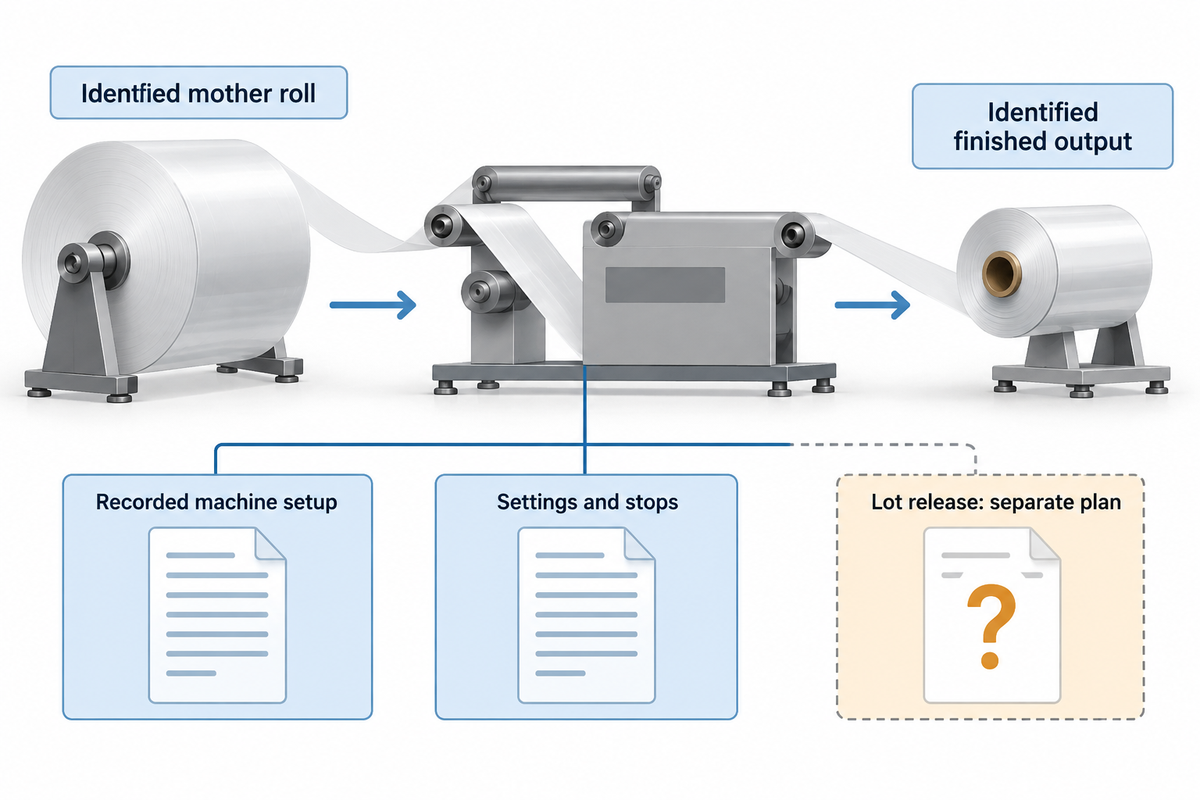
Um teste rastreável liga uma bobina-mãe identificada a uma configuração de máquina registrada e às respectivas bobinas acabadas. Registre o modelo da máquina de bobinas jumbo e os dados da bobina recebida. Salve todos os ajustes, as alterações de velocidade e de tensão e as paradas durante o teste. Registre em detalhe o comportamento na partida e na operação estável da máquina, bem como perto do tubete da bobina. Se for observado comportamento diferente, registre-o em detalhe.
Produção e qualidade devem acordar as condições do teste antes de sua realização. Defina o que conta como produção acabada aceitável, incluindo dimensões, condição de enrolamento e verificações exigidas das propriedades do filme. Atribua um identificador de produção que mantenha o vínculo com a bobina recebida. Se houver alterações de ajuste durante o teste, mantenha os registros anteriores e posteriores à alteração, em vez de combinar toda a produção.
Qual filme stretch jumbo é o melhor para uma linha de conversão?
O melhor candidato de filme stretch jumbo para uma linha de conversão é o material especificado que corresponde à interface de entrada e atende aos requisitos da produção acabada nas condições de teste acordadas. A escolha entre candidatos deve se basear em construção de bobina, métodos de ensaio e verificações de produção comparáveis. Um primeiro teste com melhor desempenho não define a melhor opção de fornecimento.
Comparações para linhas de produção exigem condições de teste comparáveis. Um filme adequado para uma configuração não deve herdar a aprovação para outra sem que se verifiquem a interface alterada e os requisitos de produção.
Compare as paradas por causa e localização antes de atribuí-las ao filme. Uma ruptura em uma borda danificada, uma emenda marcada e uma alteração de ajuste da máquina pertencem a campos de registro diferentes. Guarde a amostra afetada e o registro da máquina para que o fornecedor possa investigar o mesmo evento observado pela produção.
A liberação de lotes é uma decisão separada. A explicação do NIST sobre amostragem de aceitação trata da amostragem aleatória de um lote definido, com um plano específico de aceitação ou rejeição. A qualidade deve acordar com o fornecedor a definição do lote, o método de amostragem, o tamanho da amostra e as regras de decisão. Uma bobina aceitável não indica a aceitação geral de todas as bobinas dessa remessa.
Compare o filme aproveitável e as perdas de conversão
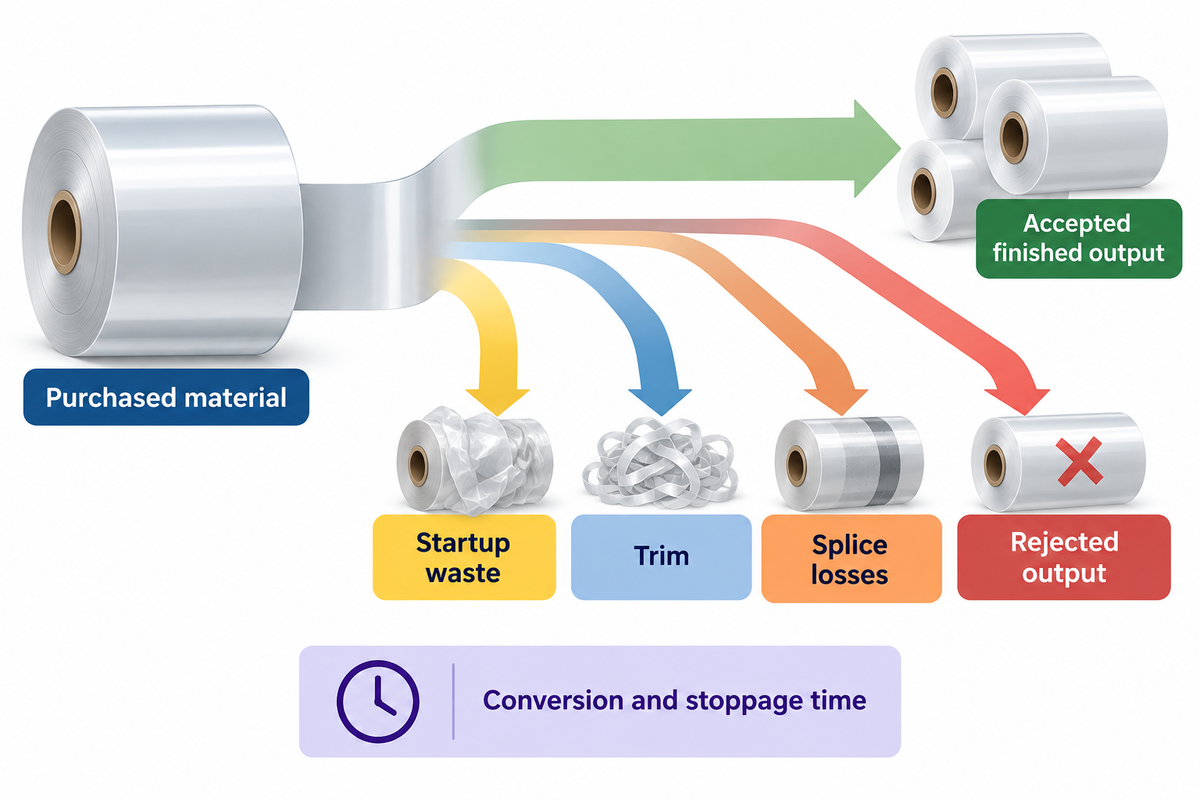
As comparações de custos e as avaliações de testes devem usar a mesma especificação de filme acabado e indicar a unidade de medida da produção (por exemplo, massa líquida de filme aceita). Mantenha separados o material comprado, o desperdício de partida, as aparas, as perdas por emenda e a produção rejeitada. A contagem de bobinas, isoladamente, pode induzir a erro ao comparar bobinas acabadas que diferem em comprimento, largura ou espessura.
A ISO 14051:2011 fornece uma estrutura para o rastreamento dos fluxos físicos de materiais e dos custos associados. O método da linha de material da EPA também separa o material de entrada do material incorporado ao produto. No contexto de um teste, pese os fluxos pertinentes, usando um método de tara consistente, e relacione cada um à mesma produção.
Avalie a relação custo-benefício em relação à produção aceita. Mantenha o tempo de conversão, o tempo de parada e eventuais custos adicionais de manuseio junto ao registro de material. A produção rejeitada não deve ficar escondida no custo médio dos quilogramas comprados. Um comprador que compara cotações de “filme stretch em bobina jumbo” precisa saber qual peso corresponde ao filme líquido e qual ao peso de embarque, antes de avaliar os preços.
Nas comparações baseadas em área, a espessura e a densidade também influenciam. A ISO 4591:1992 descreve a espessura gravimétrica a partir de massa, área e densidade. Use as mesmas medições nas comparações e mantenha inalterada a especificação final. Uma bobina acabada mais fina ou mais curta é uma oferta diferente, mesmo que o preço da bobina seja menor.
Envie ao fornecedor um repasse completo
A interface de entrada aprovada, a especificação do filme, as fotos identificadas, as condições do teste e a destinação da produção devem ser reunidas no repasse ao fornecedor. Envie a mesma revisão a compras, produção e qualidade. O documento deve explicar o que foi aceito, o que precisa de correção e quais das entradas alteradas exigem nova análise para determinar a aceitação antes de liberar um pedido recorrente.
A especificação de fornecimento de filme stretch da UD Packaging define o escopo para a conversão controlada pelo comprador e solicita a linha de conversão, as dimensões da bobina e a especificação de enrolamento. O escopo jumbo é cotado separadamente. Use esses campos para iniciar a conversa e, em seguida, anexe os registros de interface e de teste, em vez de solicitar uma bobina grande não especificada.
Lista de verificação da cotação — copie estes requisitos para o pedido de cotação:
| Parâmetro | Faixa recomendada | Por que é importante | Como verificar |
|---|---|---|---|
| Tubete recebido | Furo e comprimento aprovados pela linha, mm | Montagem e engate | Conferir com o desenho do tubete recebido |
| Envelope dimensional da bobina | Diâmetro e largura aprovados, mm; massa bruta, kg | Adequação ao desbobinamento e ao manuseio | Comparar com as capacidades nominais do equipamento |
| Espessura do filme | Nominal e variação acordados com o comprador, µm | Especificação acabada consistente | Indicar o método de medição e os pontos de amostragem |
| Emendas | Quantidade acordada por bobina e posições marcadas | Rastrear a produção acabada afetada | Manter o registro de emendas durante o teste |
| Produção e liberação de lote | Dimensões acabadas e limites de propriedades acordados | Separar conversão bem-sucedida de aceitação | Anexar os resultados do teste e o plano de amostragem do lote |
Peça ao fabricante do filme stretch em bobina jumbo que identifique a especificação usada para fabricar o material cotado e que mantenha essa versão junto ao pedido. Para o filme stretch em bobina jumbo usado em embalagem após a conversão, relacione os testes do filme acabado às necessidades reais de embalagem do cliente.
Insira os valores aprovados antes de enviar esta lista; os campos não são limites de engenharia padrão. Para rastreabilidade, peça ao fornecedor que identifique a especificação do filme fornecido e o fabricante responsável. Faça um acordo semelhante para garantir que a embalagem fixe a bobina na orientação declarada durante o transporte.
Libere o pedido recorrente com base na revisão aceita. Alterações no tubete, na construção do filme, no envelope dimensional da bobina ou nas condições de conversão devem voltar ao responsável por essa área. Assim, o repasse é encerrado com uma decisão com responsável identificado, e não com uma promessa vaga de durabilidade ou eficiência.
Perguntas frequentes
Para que serve o filme stretch jumbo?
O filme stretch jumbo fornece aos convertedores bobinas-mãe para a produção de bobinas acabadas menores.
A descrição de compra deve especificar a rota de conversão prevista e o formato final. Os fornecedores também podem usar a expressão bobina grande para descrever material destinado diretamente a uma máquina de envolvimento, por isso convém examinar a interface de recebimento, e não a etiqueta. O convertedor deve ter um tubete recebido, um envelope dimensional da bobina e uma especificação de filme aprovados e, em seguida, realizar verificações da produção em condições de teste registradas.
O filme stretch jumbo é igual ao filme plástico aderente?
Filme stretch jumbo e filme plástico aderente de uso doméstico devem ser adquiridos conforme especificações de aplicação diferentes.
Aparência transparente ou uma descrição de aderência não indicam a composição da resina, a adequação ao contato com alimentos nem a compatibilidade com a rebobinadeira. Informe a aplicação industrial pretendida e solicite a especificação correspondente do filme. Se a aplicação exigir contato com alimentos, esse requisito deve ser tratado separadamente com o fornecedor. O formato de bobina-mãe descreve como o material é fornecido e não comprova um uso final específico.
Quanto custa o filme stretch jumbo?
Uma cotação comparável de filme jumbo exige a especificação do filme, a massa líquida, o tubete, a quantidade, a embalagem e o destino.
Oriente todos os fornecedores a apresentar cotações sobre a mesma base e a diferenciar a massa líquida de filme do peso bruto da bobina. Em seguida, compare a produção acabada aprovada nas mesmas condições de conversão e registre separadamente o refugo e o manuseio adicional. Um preço por bobina não sustenta uma escolha justa quando o conteúdo das bobinas ou as especificações do produto acabado são diferentes. Use o registro do ensaio para explicar a diferença, em vez de presumir que o menor preço unitário é o melhor.
Uma bobina maior sempre reduz o custo de conversão?
Uma bobina maior só reduz o custo quando a produção aproveitável e os requisitos de manuseio justificam a mudança.
Menos trocas de bobina não compensam paradas repetidas e/ou bobinas acabadas rejeitadas.
Posso aprovar uma remessa depois de verificar uma única bobina de amostra?
Uma bobina de amostra registra o resultado de um ensaio; a liberação da remessa exige o plano de aceitação de lote acordado.
Defina o lote, o tamanho da amostra, as regras de aceitação ou rejeição e o método de seleção das bobinas antes de usar amostras para liberar remessas. Preserve a identificação das bobinas recebidas e da produção acabada durante o ensaio. Se alguma bobina apresentar dano ou comportamento diferente, registre sua condição e encaminhe-a para a definição de destinação, sem aplicar automaticamente às demais o resultado da amostra anterior. A área de Qualidade também deve registrar se houve alteração no tubete, no filme ou nos ajustes da linha de produção que exija um novo ensaio.
Sobre este guia
Este guia da UD Packaging reúne escopos públicos de ensaio de filme plástico, orientações sobre bobinamento e os campos de cotação de bobinas jumbo publicados pela empresa. Os dois formatos de registro são auxiliares editoriais de compra; as observações das amostras mostram como documentar a transferência. Os limites da máquina e os critérios de liberação devem ser preenchidos com base nas especificações aprovadas pelo comprador. As normas foram conferidas nas respectivas páginas públicas de catálogo em outubro de 2026.
Referências e fontes
- ASTM D4649-20(2025), seleção de filme stretch e especificações de compra
- ASTM D8136-24, espessura de filme plástico por capacitância sem contato
- ISO 4593:1993, medição mecânica da espessura de filme plástico
- ASTM D5459-95(2025), recuperação elástica, deformação e retenção de tensão
- Neal Michal, PFFC, 2023, soluções para defeitos comuns em bobinas enroladas
- Timothy J. Walker, PFFC, 2003, Bobinar melhores bobinas
- NIST, amostragem para aceitação de lotes
- ISO 14051:2011, contabilidade de custos de fluxo de materiais
- EPA, kit de ferramentas Lean e meio ambiente, fluxos de materiais
- ISO 4591:1992, espessura gravimétrica e rendimento da bobina
- HSE, manuseio de bobinas de papel, tamanho e formato
- eCFR, carregamento em veículos industriais motorizados, 1910.178(o)