Kontaktieren Sie UD Packaging Company

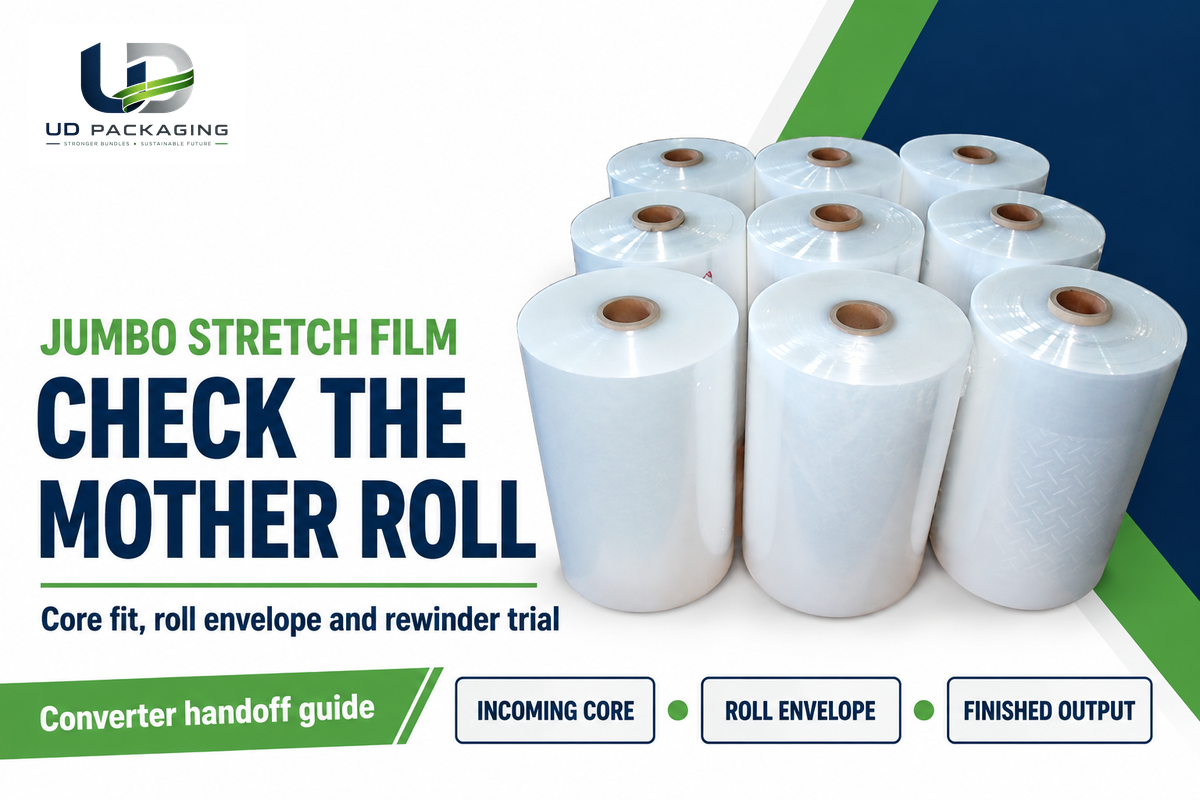
Jumbo-Stretchfolie ist ein Mutterrollen-Lieferformat für Konfektionäre, die Folie schneiden oder zu kleineren Fertigrollen umspulen. Der Einkauf beginnt an der Abwickelstation: Der Rollenkern muss passen, die volle Rolle muss genügend Freiraum in der Maschine haben, und die Folie muss sich zu einer vereinbarten Fertigspezifikation verarbeiten lassen. Ein niedriger Preis pro Rolle klärt keinen dieser Punkte.
Eine Rolle kann bei der Anlieferung ordentlich aussehen und sich bei der Beschleunigung dennoch verschieben. Manche Rollen laufen sauber und liefern trotzdem Fertigrollen, welche die Folienanforderungen des Käufers nicht erfüllen. Zustand bei Anlieferung, Passung in der Maschine, Verhalten in den Testläufen und Fertigware müssen durchgängig dokumentiert werden, damit fundierte Entscheidungen zur Konfektionierung möglich sind.
Aktualisiert im Oktober 2026 · Für industrielle Folienkonfektionäre und Einkaufsteams
Mutterrollen und fertige Stretchfolie voneinander trennen
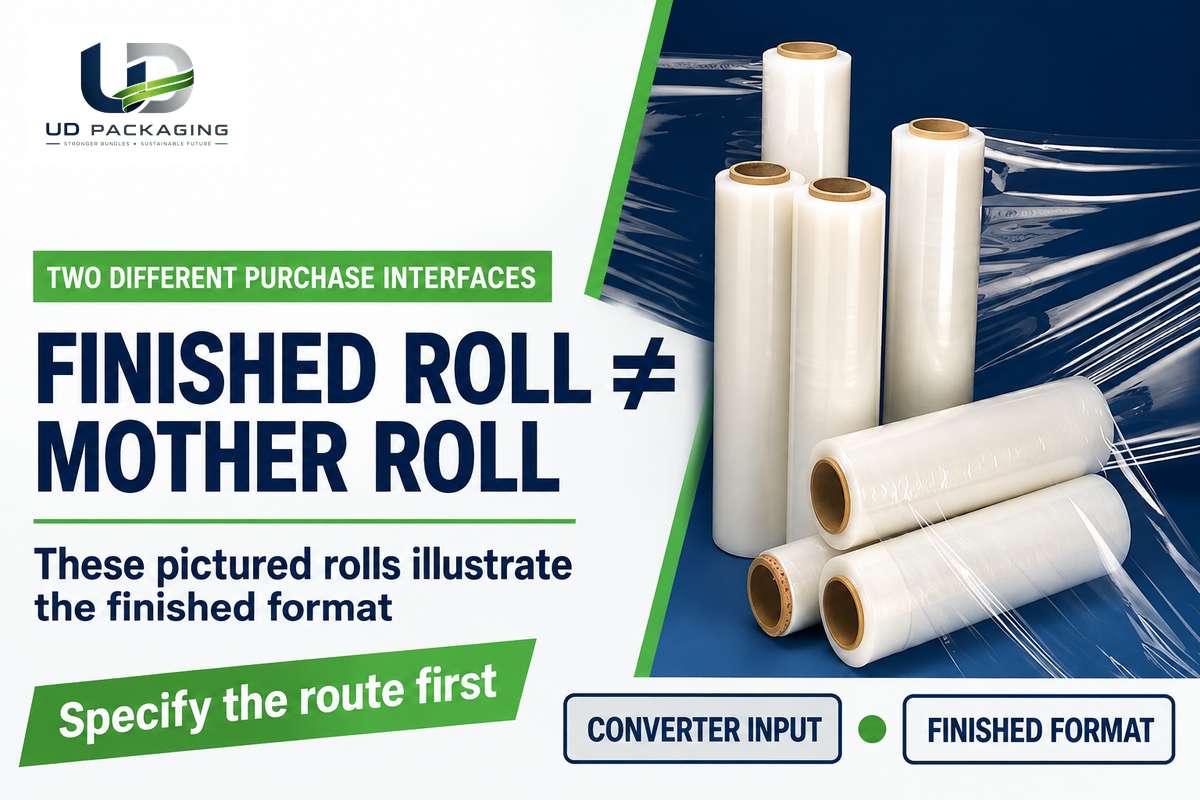
Eine zur Konfektionierung bestellte Jumbo-Rolle aus Stretchfolie wird zunächst auf eine Abwickelstation gelegt, bevor daraus eine verkaufsfähige Handrolle oder Maschinenrolle wird. Eine fertige Stretchfolienrolle kommt auf einen Handabroller oder eine Wickelmaschine. Unterscheiden Sie dies in der Bestellung, da das Wort Jumbo allein den betreffenden Prozess nicht beschreibt.
Beginnen Sie die Bestellung mit Material und Verarbeitungsweg, zum Beispiel einer LLDPE-Stretchfolie, die auf das festgelegte Fertigformat geschnitten und umgespult werden soll. Halten Sie die Spezifikation der Mutterrolle und die der Fertigrolle getrennt. Abmessungen des Rollenkerns, Rollendurchmesser und zulässiges Gewicht können an den beiden Enden derselben Linie unterschiedlich sein.
Wie wird Jumbo-Stretchfolie hergestellt?
Jumbo-Stretchfolie wird bei der Folienherstellung zu einer Mutterrolle gewickelt und anschließend zu kleineren Rollen konfektioniert. Die Übergabe an den Einkauf sollte den Folienaufbau und den Verarbeitungsweg benennen, ohne „Jumbo“ als Harztyp zu behandeln. Erfragen Sie beim Hersteller, auf welche Produktionsspezifikation sich die gelieferte Folie bezieht.
Bei einer bereits im Einsatz befindlichen Konfektionieranlage sollte zuerst geprüft werden, ob der gelieferte Folienaufbau und die Wicklungsart zur eingesetzten Linie passen. Zeichnen Sie eine Dehnung während der Konfektionierung getrennt vom reinen Umspulen auf. Für das Palettenwickeln sind die Anforderungen an Maschinen-Stretchfolie für den Folienwagen und die vorgesehene Ladeeinheit zu beachten.
Papphülse an die Abwickelstation anpassen
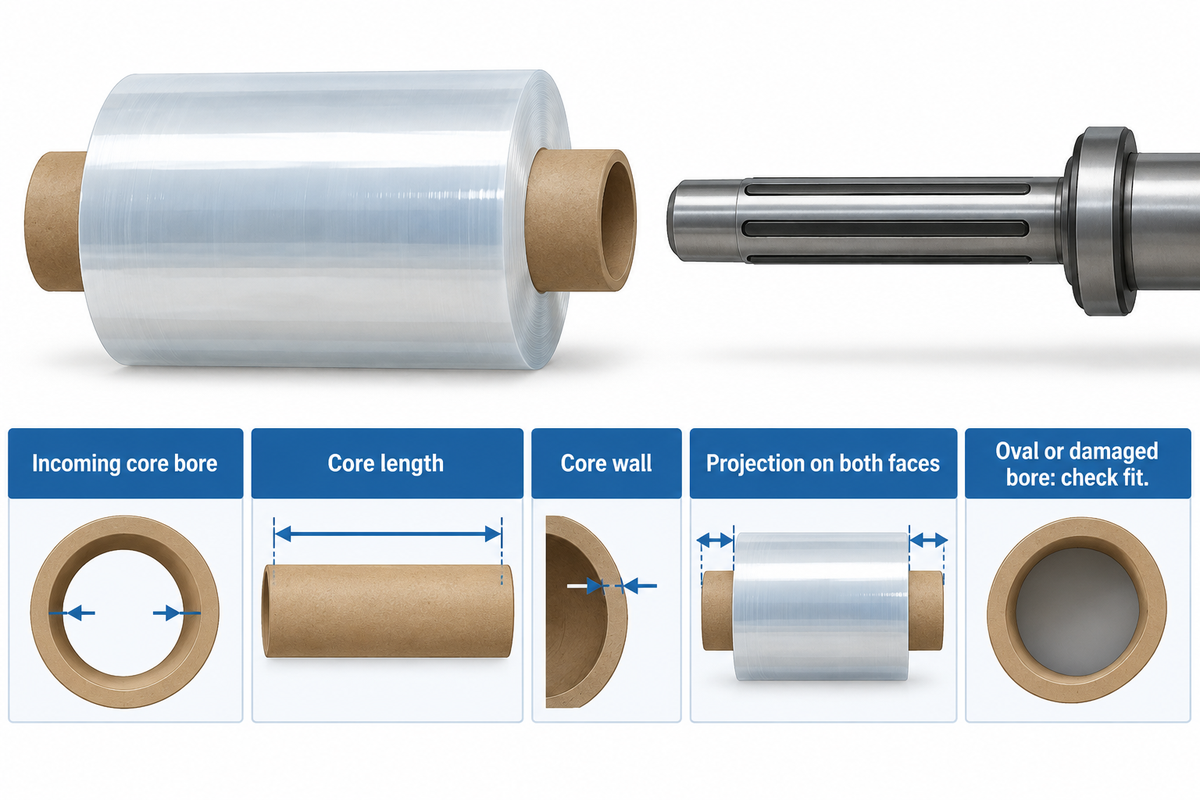
Eine Umspulmaschine setzt voraus, dass Innendurchmesser, Länge, Wand und Zustand des eingehenden Rollenkerns zur Aufnahme an Welle oder Spannfutter passen. Bei einem Rollenkern ist der Kernüberstand an beiden Rollenstirnseiten festzuhalten. Übereinstimmende Nenndurchmesser helfen wenig, wenn der Kern oval oder beschädigt ist. Die Übereinstimmung des Nenndurchmessers ist nur der Ausgangspunkt: Eine ovale oder beschädigte Bohrung kann die Montage behindern, selbst wenn die Bezeichnung in der Bestellung stimmt.
Die Spezifikation der DMS SRM-60F zeigt, warum Eingangs- und Ausgangswerte getrennte Felder benötigen: Der Kern der Mutterrolle ist mit 76 mm angegeben, während die Optionen des Kernmagazins für Fertigrollen 38 mm und 50 mm umfassen. Dies sind Schnittstellen einer einzelnen genannten Umspulmaschine, keine austauschbaren Optionen und keine allgemeingültigen Jumbo-Maße. Für diese Bestellung sind die Kernzeichnung und das Maschinenhandbuch maßgeblich.
Auch die Festigkeit des Rollenkerns verdient eine eigene Vereinbarung. Die Hinweise von Sonoco zu Folienkernen beschreiben den radialen Druck der aufgewickelten Folie sowie ein mögliches Zusammendrücken während der Lagerung. Die Wanddicke allein deckt nicht alle Aspekte dieses Verhaltens ab. Ersetzen Sie die Behauptung überlegener Festigkeit durch die Kernspezifikation und, soweit erforderlich, ein vereinbartes Verfahren zur Festigkeitsprüfung, und bewahren Sie die vom Lieferanten übermittelten Kerndaten zusammen mit der Aufzeichnung des Praxistests auf.
| Schnittstellenkategorie | Eintrag des Lieferanten | Prüfung an der Anlage | Zuständigkeit und Entscheidung |
|---|---|---|---|
| Kernbohrung | Innendurchmesser und Toleranz, mm | Zeichnung von Welle oder Spannfutter; Passung bei der Montage | Produktion bestätigt den genauen eingehenden Rollenkern |
| Kernlänge und Überstand | Kernlänge und Überstand an jeder Stirnseite, mm | Eingriff des Spannfutters und seitlicher Freiraum | Produktion klärt widersprüchliche Zeichnungen |
| Kernaufbau | Wanddicke, Güte und vereinbartes Verfahren zur Festigkeitsprüfung | Wickeldruck und Lagerbeanspruchung | Qualitätssicherung vereinbart das geltende Kernkriterium |
| Folienbreite | Gelieferte Breite und Toleranz, mm | Verlauf der Folienbahn und vorgesehenes Schnittbild | Produktion gibt die nutzbare Breite frei |
| Hüllmaß der vollen Rolle | Außendurchmesser, mm; Bruttomasse der Rolle, kg | Freiraum an der Abwickelstation und Nennlast der Ausrüstung | Produktion gibt die Tragfähigkeit der Aufnahme frei |
| Wickelrichtung | Abwickelrichtung und erforderliche Haftseite | Mit dem Verlauf der Folienbahn und der Anforderung an die Fertigrolle abstimmen | Produktion bestätigt die Ausrichtung |
| Zustand des Rollenkerns | Form der Bohrung und Zustand der Kernenden bei Versand | Vor der Montage prüfen | Qualitätssicherung sperrt beschädigte Ware bis zur Entscheidung über den Verbleib |
| Maßeinheiten | Einheitliche Abmessungen in Millimetern | Einträge in Zentimetern umrechnen: 1 cm = 10 mm | Einkauf gleicht die Einheiten vor der Bestellung ab |
| Verpackung und Handhabung | Ausrichtung der Rolle, Auflagen und Sicherung | Ausrüstung im Wareneingang und Lagerposition | Wareneingang bestätigt den Transportweg für die Handhabung |
Beispielsweise lässt ein Angebot, das nur den Fertigkern beschreibt, die erste Zeile offen. Der Einkauf gibt diese Zeichnung vor der Freigabe der Bestellung zur Korrektur zurück. Bis dahin trifft die Produktion keine Annahmen zur Wellenpassung. Ist die Fertigware kernlos, prüfen Sie Fertigrollen ohne Papphülse getrennt von der eingehenden Papphülse der Mutterrolle.
Das Rollenhüllmaß vor der Lieferung bestätigen
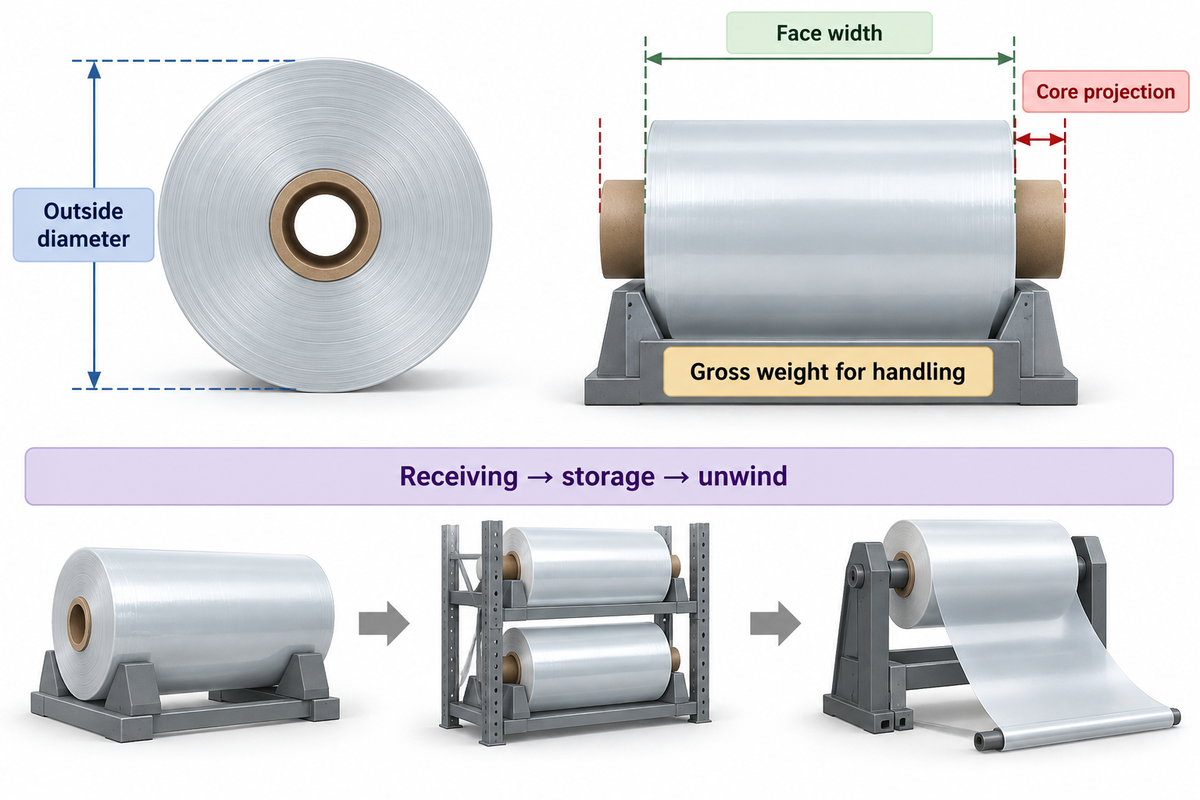
Das Rollenhüllmaß beschreibt das Zusammenwirken von Außendurchmesser, Rollenbreite, Kernüberstand und Bruttogewicht, das die Annahme- und Abwickeleinrichtungen bewältigen müssen. Bewerten Sie alle diese Größen vor dem Versand anhand der für die Linie freigegebenen Grenzwerte. Eine schwerere Rolle kann den Durchmesserfreiraum einhalten und dennoch eine Nennlast für Handhabung oder Abwicklung überschreiten.
Gehen Sie den tatsächlichen Transportweg vom Lieferfahrzeug zum Lager und zur Abwickelstation ab. Benennen Sie das Lastaufnahmemittel, die Auflagepunkte, die Ausrichtung der Rolle und den für die Montage erforderlichen Freiraum. Erfassen Sie das Bruttogewicht für die Handhabung; führen Sie das Nettogewicht der Folie als eigenes Einkaufsfeld getrennt. Verpackungsmaterial und Rollenkern sind im Bruttogewicht enthalten.
Die HSE-Hinweise zur Handhabung von Papierrollen sind nützlich, weil sie neben dem Gewicht auch Größe und Form behandeln. Die dortigen Beispiele aus der Papierindustrie sind keine Grenzwerte für Folienrollen. Bei Flurförderzeugen sind die maßgebliche Nennlast der Ausrüstung und die Anordnung der Ladeeinheit entscheidend; die US-Vorschriften zur Beladung von Flurförderzeugen, 1910.178(o), behandeln die Nenntragfähigkeit und Ladeeinheiten, deren Geometrie diese Tragfähigkeit beeinflusst.
Legen Sie bei der Logistikplanung fest, ob die Rollen manuell oder automatisch beladen werden, und geben Sie das freigegebene Lastaufnahmemittel an. Auch eine Hochgeschwindigkeitslinie erfordert ein kontrolliertes Verfahren für die Montage, noch bevor die Liniengeschwindigkeit eine Rolle spielt.
Vor dem Wechsel auf eine größere Rolle sollte die Produktion die überarbeitete Schnittstellenaufzeichnung unterzeichnen, und der Wareneingang sollte die neue Anordnung für die Handhabung bestätigen. Weniger geplante Rollenwechsel bringen kaum Vorteile, wenn eine Rolle die Abwickelstation nicht in der freigegebenen Ausrichtung erreichen kann.
Wicklung und Kanten beim Wareneingang prüfen
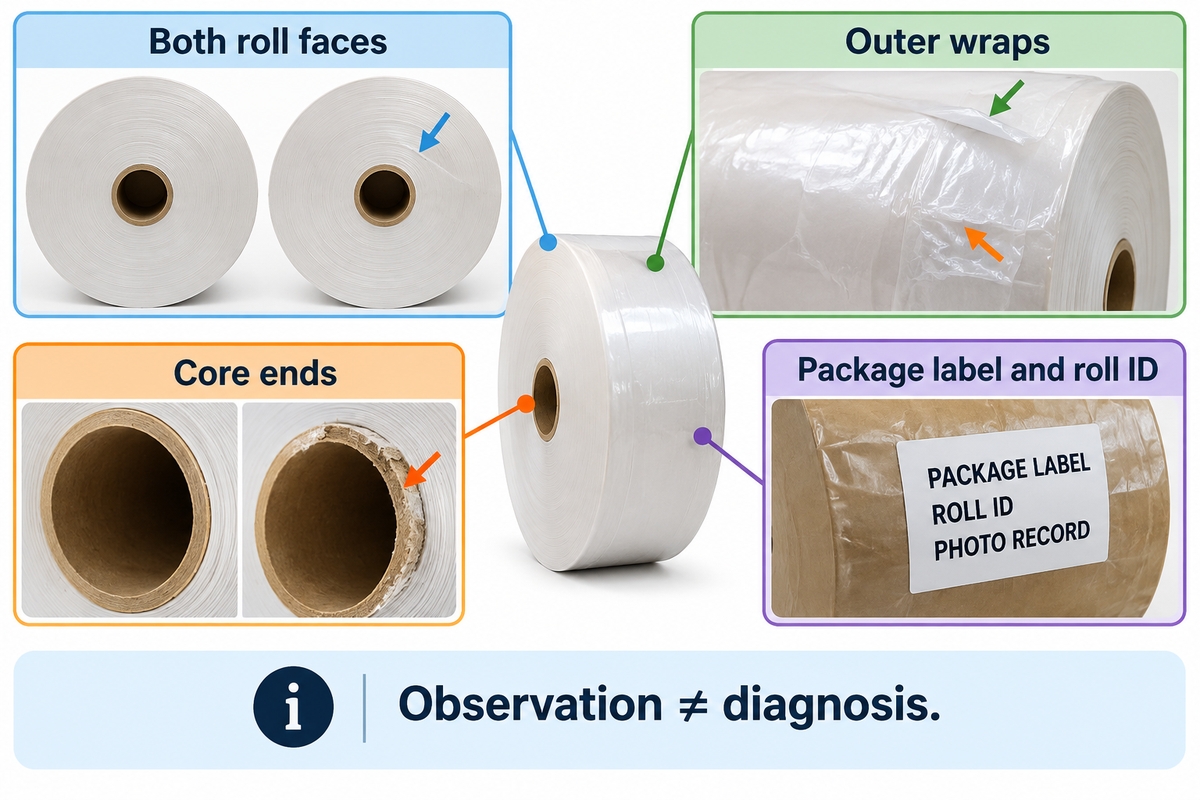
Die Wareneingangsprüfung sollte festhalten, wie die Rolle vor der Montage oder vor dem Anpassen der Maschineneinstellungen aussah. Fotografieren Sie beide Stirnseiten, die äußeren Lagen, die Kernenden und das Packstück-Etikett. Halten Sie Lagenverschiebungen, Quetschstellen, Kantenschäden und/oder lose Lagen fest und ordnen Sie diese der Rollenkennung zu. Führen Sie das betroffene Material anschließend einer festgelegten Entscheidung über den Verbleib zu.
Unterscheiden Sie Beschreibungen von Ursachen. Eine verschobene Stirnseite ist eine Beobachtung; „falsche Wickelspannung“ ist eine Diagnose, die weitere Belege erfordert. In Neal Michals PFFC-Artikel von 2023 über Wickelrollenfehler wird das Teleskopieren beim Abwickeln vom Teleskopieren beim Wickeln unterschieden. Michal empfiehlt, den Zeitpunkt des Verrutschens sowie den Rollendurchmesser an der Gleitebene festzuhalten.
| Beobachtungspunkt | Eintrag in der Aufzeichnung | Nächste Prüfung | Verantwortlich für die Entscheidung |
|---|---|---|---|
| Vor dem Auspacken | Packstücksicherung verschoben; Etikett und Auflage fotografieren | Zustand der Rolle vor der Montage vergleichen | Wareneingang und Qualitätssicherung |
| Bei der Montage | Kernbohrung verformt; Passung nicht abgenommen | Zustand des Rollenkerns mit der vereinbarten Zeichnung vergleichen | Produktion und Qualitätssicherung |
| Bei der Beschleunigung | Lagen verschieben sich bei steigender Geschwindigkeit | Geschwindigkeit, Spannungseinstellung und Zeitpunkt der Verschiebung speichern | Produktion untersucht gemeinsam mit dem Lieferanten |
| Bei gleichmäßigem Lauf | Kantenriss wiederholt sich auf derselben Seite | Position in der Folie festhalten und den Verlauf der Folienbahn prüfen | Produktion trennt Ursachen an der Linie von Materialursachen |
| Nahe am Rollenkern | Verändertes Abwickelverhalten | Restdurchmesser und betroffene Fertigware festhalten | Qualitätssicherung sperrt die zurückverfolgte Fertigware zur Prüfung |
| Nach der Lagerung | Äußere Lagen fühlen sich lockerer an als beim Wareneingang | Fotos und verstrichene Lagerdauer vergleichen | Qualitätssicherung hält den veränderten Zustand fest |
| An einer Klebestelle | Markierte Klebestelle erreicht die Folienbahn | Klebestelle bis zur betroffenen Fertigrolle zurückverfolgen | Produktion folgt der vereinbarten Klebestellenregelung |
| Nach dem Entfernen der Welle | Kernform ändert sich nach dem Entladen | Rollenkern und frühere Montageaufzeichnung aufbewahren | Qualitätssicherung veranlasst eine Untersuchung des Rollenkerns |
| Bei der Prüfung der Fertigware | Umgespulte Rolle läuft sauber, verfehlt aber eine vereinbarte Eigenschaft | Prüfergebnis und Kennung der Fertigware aufbewahren | Qualitätssicherung trennt Konfektionierung von Freigabe |
Die obigen Beispiele zeigen, wie eine Aufzeichnung verfasst wird. Ersetzen Sie sie durch die tatsächliche Beobachtung, die Rollenkennung und das vereinbarte Kriterium; keines der Beispiele begründet einen allgemeingültigen Grenzwert für die Zurückweisung einer Charge. Nehmen Sie keine Anpassungen an der Linie vor und lockern Sie keine Rolle, bevor der ursprüngliche Zustand dokumentiert ist, da ein späteres Foto die Frage des Wareneingangs möglicherweise nicht beantwortet.
Auch eine Rolle mit glatter Außenfläche reicht möglicherweise nicht aus. In Winding Better Rolls weist Timothy J. Walker darauf hin, dass beim Wickeln Luft eingeschlossen werden kann, die Dickenschwankungen verdeckt und später entweicht, sodass eine lockerere Rolle zurückbleibt. Halten Sie die Zeitabstände zwischen Wareneingang, Lagerung und Praxistest fest, wenn eine Veränderung des Wickelzustands bewertet wird.
Folieneigenschaften und Klebestellenbedingungen vereinbaren
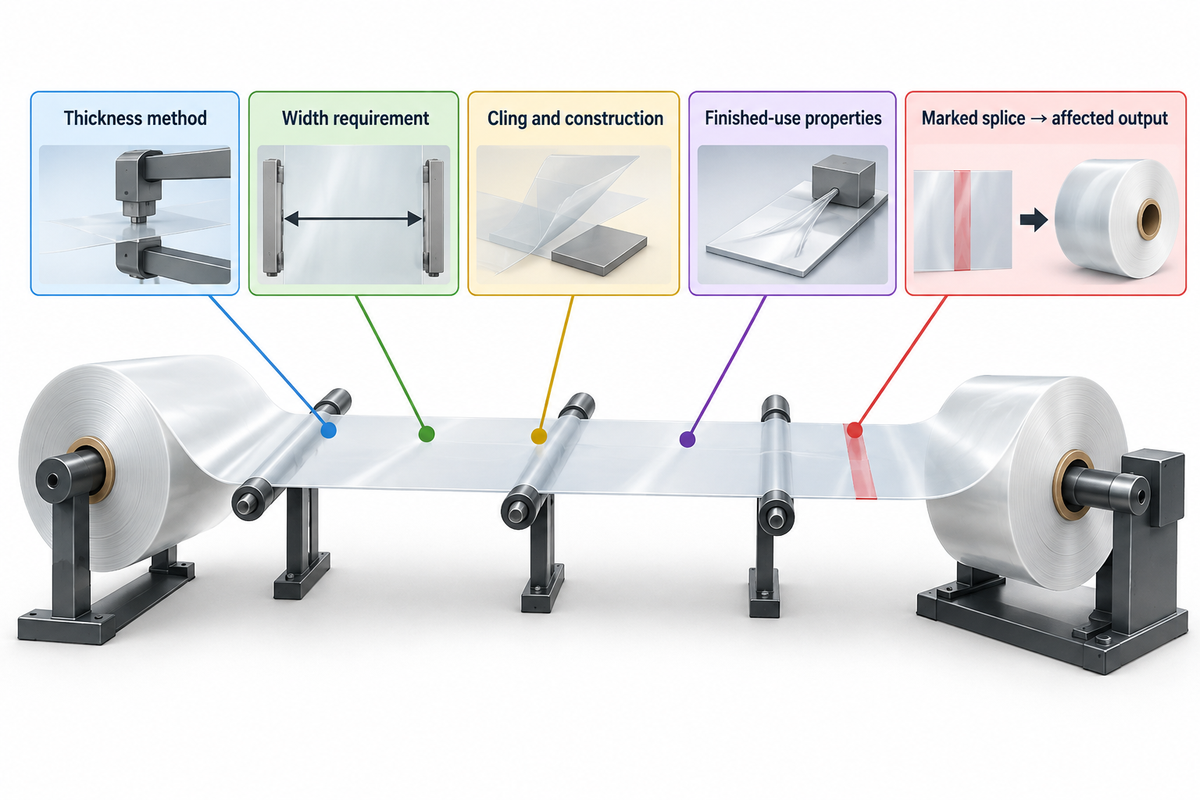
Neben den Wickelprüfungen müssen Einigkeit über das Dickenmessverfahren, die Breitenanforderung und die Spezifikation für die Endanwendung bestehen. Mittlere Dicke, lokale Dickenschwankung und Dehnverhalten beantworten unterschiedliche Fragen. Geben Sie in der Einkaufsspezifikation das Prüfverfahren und die maßgebliche Richtung an, damit die Ergebnisse von Lieferant und Konfektionär auf derselben Grundlage verglichen werden können.
„Er kann zwischen Käufer und Verkäufer zur Festlegung von Einkaufsspezifikationen verwendet werden.“
Der Leitfaden liefert Informationen zur Auswahl und Verwendung von Stretchfolie. Für Messungen an eingehenden Folien beschreibt ASTM D8136-24 die berührungslose kapazitive Messung sowie die Dickenschwankung in Maschinen- und Querrichtung. Der angegebene Verfahrensbereich beträgt 2.5 bis 250 µm; dieser Bereich stellt den Anwendungsbereich des Messverfahrens dar, keine empfohlene Dicke für Jumbo-Folie.
ISO 4593:1993 beschreibt die mechanische Dickenmessung und blieb nach der Bestätigung im Jahr 2025 gültig. Besprechen Sie, welches Verfahren verwendet wird und an welchen Stellen die Proben entnommen werden. Ein Mittelwert kann ein querlaufendes Dickstellenband verdecken, das sich in der gewickelten Rolle wiederholt an derselben Stelle aufbaut.
Legen Sie Folienaufbau, Haftung, Transparenz oder Farbe sowie die Eigenschaften der konfektionierten Folie fest. ASTM D5459-95(2025) misst Rückstellvermögen, bleibende Verformung und Spannungserhalt in Maschinenrichtung. Diese sind von der Prüfung zu unterscheiden, ob die Umspulmaschine das Material verarbeiten kann. Eine allgemeine Aussage wie „hochwertig“ oder „stark und langlebig“ gibt der Qualitätssicherung kaum bis keine Auskunft darüber, welche Prüfbedingungen anzuwenden oder welche Abnahmekriterien zu erfüllen sind. Die Dehnbarkeit sollte mit vereinbarten Prüf- und Dehnungsbedingungen definiert werden, nicht mit einer unqualifizierten Prozentangabe.
Legen Sie bei schwarzen Jumbo-Rollen die gewünschte Farbe und das gewünschte Erscheinungsbild in der Kundenspezifikation fest. Unterschiedliche Arten von Stretchfolie erfordern jeweils eigene freigegebene Eigenschaften. Ein Farbwechsel sollte die zugrunde liegende Folienspezifikation nicht verändern. Zertifizierungsanforderungen beziehen sich, falls zutreffend, auf ein benanntes Zertifizierungssystem und das gelieferte Produkt.
Halten Sie die Anforderungen an Klebestellen schriftlich fest: zulässige Anzahl, Ausführung der Klebestelle, Kennzeichnung, Lage, Aufzeichnung und Behandlung betroffener Fertigrollen. Wenden Sie die vereinbarte Spezifikation an, wenn während eines Praxistests eine Klebestelle auftritt. Vergleichen Sie bei Einheitenangaben Angaben zur Foliendicke in Gauge und Mikrometer; für die angegebene Lauflänge nutzen Sie das gesonderte Verfahren zur Prüfung der angegebenen Rollenlänge.
Einen rückverfolgbaren Praxistest an der Umspulmaschine durchführen
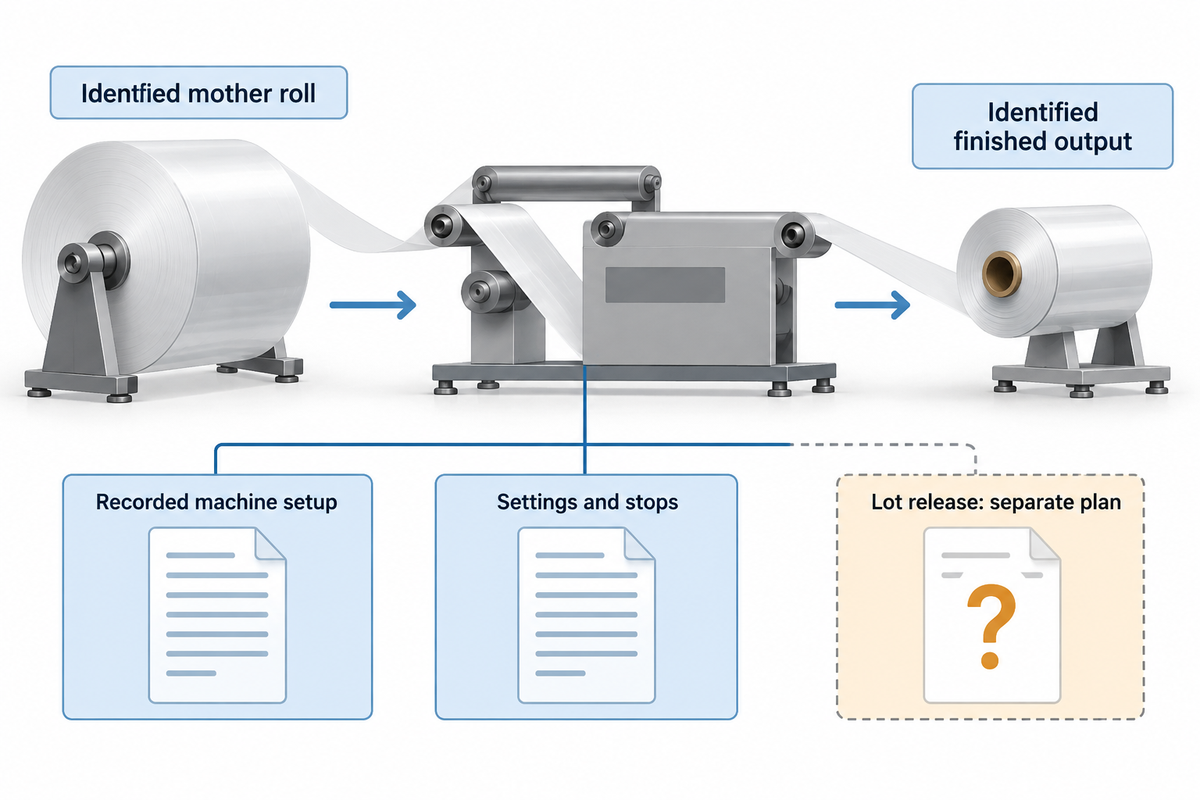
Ein rückverfolgbarer Praxistest verknüpft eine gekennzeichnete Mutterrolle mit einer aufgezeichneten Maschineneinstellung und den daraus entstehenden Fertigrollen. Erfassen Sie das Modell der Jumbo-Rollen-Maschine und die Daten der eingehenden Rolle. Speichern Sie alle Einstellungen, Anpassungen von Geschwindigkeit und Spannung sowie Stillstände während des Praxistests. Halten Sie das Verhalten beim Anfahren und im gleichmäßigen Lauf der Maschine sowie nahe am Rollenkern ausführlich fest. Wird ein abweichendes Verhalten beobachtet, ist dies ausführlich aufzuzeichnen.
Produktion und Qualitätssicherung sollten die Bedingungen des Praxistests vereinbaren, bevor dieser durchgeführt wird. Legen Sie fest, was als akzeptable Fertigware gilt, einschließlich Abmessungen, Wickelzustand und erforderlicher Prüfungen der Folieneigenschaften. Vergeben Sie eine Kennung für die Fertigware, die den Bezug zur eingehenden Rolle erhält. Wenn sich Einstellungen während des Praxistests ändern, bewahren Sie die Aufzeichnungen vor und nach der Änderung auf, statt alle Ergebnisse zusammenzufassen.
Welche Jumbo-Stretchfolie ist für eine Konfektionierlinie am besten geeignet?
Die am besten geeignete Jumbo-Stretchfolie für eine Konfektionierlinie ist das spezifizierte Material, das zur eingehenden Schnittstelle passt und die Anforderungen an die Fertigware unter den vereinbarten Bedingungen des Praxistests erfüllt. Wählen Sie zwischen den infrage kommenden Folien anhand vergleichbarer Rollenaufbauten, Prüfverfahren und Prüfungen der Fertigware. Ein besserer erster Lauf belegt noch nicht die bessere Liefervariante.
Vergleiche für Produktionslinien erfordern vergleichbare Bedingungen im Praxistest. Eine Folie, die für einen Aufbau geeignet ist, darf nicht automatisch für einen anderen als freigegeben gelten, solange die geänderte Schnittstelle und die Anforderungen an die Fertigware nicht geprüft wurden.
Vergleichen Sie Stillstände nach Ursache und Ort, bevor Sie sie der Folie zuschreiben. Ein Riss an einer beschädigten Kante, eine markierte Klebestelle und eine geänderte Maschineneinstellung gehören in unterschiedliche Felder der Aufzeichnung. Bewahren Sie die betroffene Probe und die Maschinenaufzeichnung auf, damit der Lieferant dasselbe Ereignis untersuchen kann, das die Produktion beobachtet hat.
Die Freigabe von Chargen ist eine gesonderte Entscheidung. Die Erläuterung des NIST zur Abnahmeprüfung mittels Stichproben behandelt die Zufallsstichprobe aus einer definierten Charge mit einem festgelegten Abnahme- oder Rückweisungsplan. Die Qualitätssicherung sollte mit dem Lieferanten die Chargendefinition, das Stichprobenverfahren, den Stichprobenumfang und die Entscheidungsregeln vereinbaren. Eine einwandfreie Rolle belegt nicht die allgemeine Abnahme aller Rollen dieser Lieferung.
Nutzbare Folie und Konfektionierungsverluste vergleichen
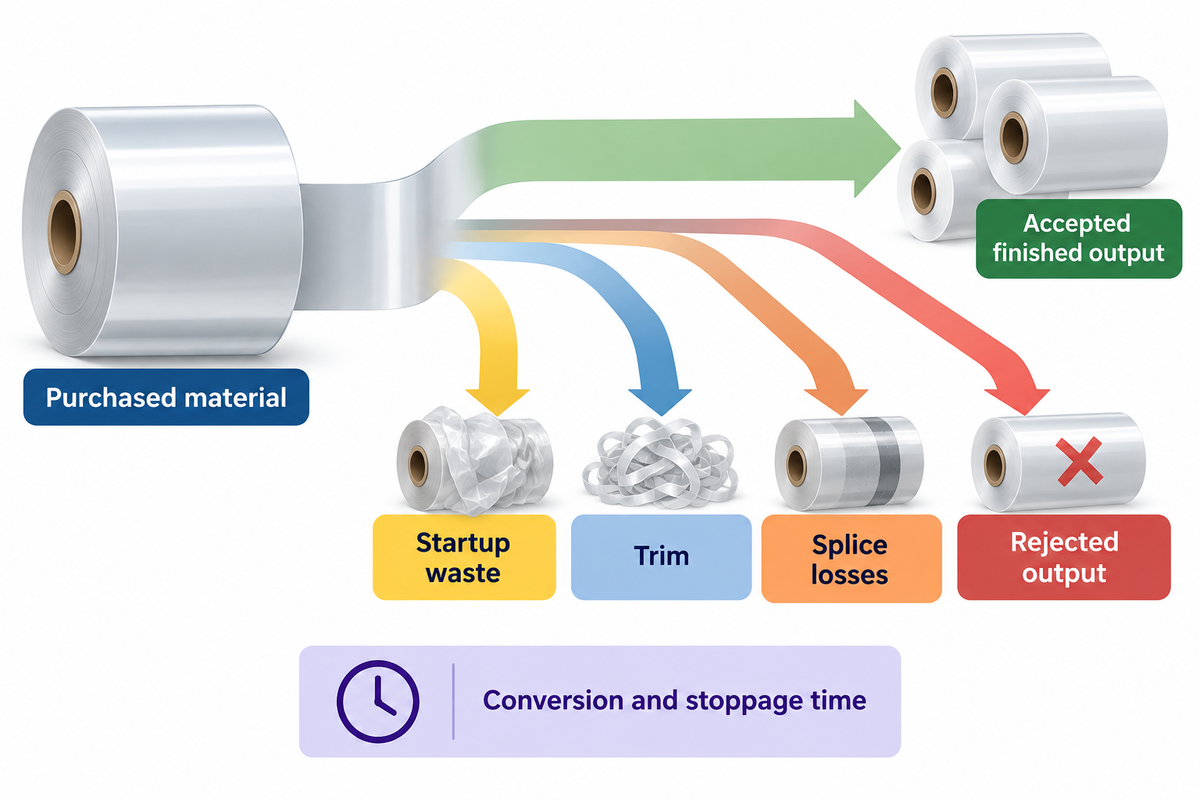
Kostenvergleiche und Auswertungen von Praxistests sollten dieselbe Spezifikation der Fertigfolie zugrunde legen und die Bezugseinheit der Ausbringung angeben (z. B. abgenommene Netto-Folienmasse). Halten Sie eingekauftes Material, Anfahrabfall, Randbeschnitt, Klebestellenverluste und zurückgewiesene Ware getrennt. Allein die Rollenanzahl kann irreführend sein, wenn Fertigrollen verglichen werden, die sich in Länge, Breite oder Dicke unterscheiden.
ISO 14051:2011 stellt einen Rahmen für die Verfolgung physischer Materialflüsse und der damit verbundenen Kosten bereit. Die EPA-Methode der Materiallinie trennt ebenfalls das eingesetzte Material von dem im Produkt enthaltenen Material. Wiegen Sie im Rahmen eines Praxistests die relevanten Materialströme mit einer einheitlichen Tarierung und beziehen Sie jeden auf denselben Produktionslauf.
Bewerten Sie die Wirtschaftlichkeit anhand der abgenommenen Fertigware. Führen Sie Konfektionierzeit, Stillstandszeit und etwaige zusätzliche Handhabungskosten neben der Materialaufzeichnung. Zurückgewiesene Ware sollte nicht in den durchschnittlichen Kosten der eingekauften Kilogramm verborgen werden. Ein Käufer, der Angebote für „Jumbo-Rollen-Stretchfolie“ vergleicht, muss vor der Preisbewertung wissen, welches Gewicht das Nettogewicht der Folie und welches das Versandgewicht ist.
Bei flächenbezogenen Vergleichen spielen auch Dicke und Dichte eine Rolle. ISO 4591:1992 beschreibt die gravimetrische Dickenbestimmung anhand von Masse, Fläche und Dichte. Verwenden Sie für Vergleiche dieselben Messgrößen und lassen Sie die endgültige Spezifikation unverändert. Eine dünnere oder kürzere Fertigrolle ist ein anderes Angebot, auch wenn der Rollenpreis niedriger ist.
Vollständige Übergabeunterlagen an den Lieferanten senden
Für die Übergabe an den Lieferanten sollten die freigegebene Eingangsschnittstelle, die Folienspezifikation, beschriftete Fotos, die Bedingungen des Praxistests und die Entscheidung über den Verbleib der Fertigware zusammengefasst werden. Senden Sie dieselbe Revision an Einkauf, Produktion und Qualitätssicherung. Das Dokument sollte erläutern, was abgenommen ist, was korrigiert werden muss und welche geänderten Eingangsgrößen vor der Freigabe einer Folgebestellung eine erneute Prüfung zur Abnahme erfordern.
Die Lieferspezifikation für Stretchfolie von UD Packaging definiert den Geltungsbereich für vom Käufer gesteuerte Konfektionierung und fragt nach Konfektionierlinie, Rollenabmessungen und Wickelspezifikation. Der Geltungsbereich für Jumbo-Rollen wird gesondert angeboten. Nutzen Sie diese Felder, um das Gespräch zu beginnen, und fügen Sie dann die Schnittstellen- und Praxistest-Aufzeichnungen bei, statt eine nicht näher bestimmte Großrolle anzufragen.
Angebots-Checkliste – diese Anforderungen in die Anfrage kopieren:
| Parameter | Empfohlener Bereich | Warum das wichtig ist | Prüfmethode |
|---|---|---|---|
| Eingehender Rollenkern | Für die Linie freigegebene Bohrung und Länge, mm | Montage und Eingriff | Mit der Zeichnung des eingehenden Rollenkerns abgleichen |
| Rollenhüllmaß | Freigegebener Durchmesser und Breite, mm; Bruttomasse, kg | Passung für Abwicklung und Handhabung | Mit den Nennwerten der Ausrüstung vergleichen |
| Foliendicke | Vom Käufer vereinbarter Nennwert und Schwankung, µm | Einheitliche Fertigspezifikation | Messverfahren und Probenahmestellen benennen |
| Klebestellen | Vereinbarte Anzahl je Rolle und markierte Stellen | Betroffene Fertigware zurückverfolgen | Klebestellenaufzeichnung während des Praxistests aufbewahren |
| Fertigware und Chargenfreigabe | Vereinbarte Fertigabmessungen und Grenzwerte der Eigenschaften | Erfolgreiche Konfektionierung von der Abnahme trennen | Ergebnisse des Praxistests und Stichprobenplan der Charge beifügen |
Bitten Sie den Hersteller der Jumbo-Rollen-Stretchfolie, die Spezifikation zu benennen, nach der das angebotene Material gefertigt wird, und diese Version zusammen mit der Bestellung aufzubewahren. Verknüpfen Sie bei Jumbo-Rollen-Stretchfolie, die nach der Konfektionierung für Verpackungszwecke eingesetzt wird, die Prüfungen der Fertigfolie mit dem tatsächlichen Verpackungsbedarf des Kunden.
Tragen Sie die freigegebenen Werte ein, bevor Sie diese Checkliste versenden; die Felder sind keine vorgegebenen technischen Grenzwerte. Bitten Sie den Lieferanten zur Rückverfolgbarkeit, die gelieferte Folienspezifikation und den verantwortlichen Hersteller zu benennen. Treffen Sie eine ähnliche Vereinbarung, damit die Verpackung die Rolle beim Versand in der angegebenen Ausrichtung sichert.
Geben Sie die Folgebestellung auf Grundlage der abgenommenen Revision frei. Änderungen an Rollenkern, Folienaufbau, Rollenhüllmaß oder Konfektionierbedingungen sollten an die für den jeweiligen Bereich verantwortliche Person zurückgehen. Damit endet die Übergabe mit einer benannten Entscheidung statt mit einem vagen Versprechen von Haltbarkeit oder Effizienz.
Häufig gestellte Fragen
Wofür wird Jumbo-Stretchfolie verwendet?
Jumbo-Stretchfolie versorgt Konfektionäre mit Mutterrollen zur Herstellung kleinerer Fertigrollen.
Die Beschreibung in der Bestellung sollte den vorgesehenen Verarbeitungsweg und das Endformat festlegen. Anbieter können Formulierungen wie Großrolle auch für Material verwenden, das direkt einer Wickelmaschine zugeführt wird, daher ist die Schnittstelle im Wareneingang zu prüfen und nicht das Etikett. Ein Konfektionär sollte über einen freigegebenen eingehenden Rollenkern, ein freigegebenes Rollenhüllmaß und eine freigegebene Folienspezifikation verfügen und anschließend Prüfungen der Fertigware unter aufgezeichneten Bedingungen des Praxistests durchführen.
Ist Jumbo-Stretchfolie dasselbe wie Frischhaltefolie?
Jumbo-Stretchfolie und Haushalts-Frischhaltefolie sollten nach unterschiedlichen Anwendungsspezifikationen beschafft werden.
Eine transparente Optik oder eine Angabe zur Haftung lässt weder auf den Harzaufbau noch auf die Eignung für den Lebensmittelkontakt oder für den Rewinder schließen. Nennen Sie den vorgesehenen industriellen Einsatz und fordern Sie die entsprechende Folienspezifikation an. Ist für die Anwendung ein Lebensmittelkontakt erforderlich, klären Sie diesen Bedarf gesondert mit dem Lieferanten. Das Mutterrollenformat beschreibt lediglich, in welcher Form das Material geliefert wird, und belegt keine bestimmte Endanwendung.
Was kostet Jumbo-Stretchfolie?
Für ein vergleichbares Angebot für Jumbo-Folie werden Folienspezifikation, Nettomasse, Rollenkern, Menge, Verpackung und Bestimmungsort benötigt.
Weisen Sie alle Lieferanten an, Angebote auf derselben Grundlage abzugeben und das Nettogewicht der Folie vom Bruttogewicht der Rolle zu unterscheiden. Vergleichen Sie anschließend die abgenommenen Fertigerzeugnisse unter denselben Konfektionierungsbedingungen und erfassen Sie Ausschuss und zusätzliche Handhabung getrennt. Ein Preis pro Rolle bietet keine Grundlage für eine faire Entscheidung, wenn sich der Rolleninhalt oder die Fertigspezifikationen unterscheiden. Erklären Sie die Abweichung anhand der Aufzeichnung des Praxistests, statt davon auszugehen, dass der niedrigste Stückpreis der beste ist.
Senkt eine größere Rolle immer die Konfektionierungskosten?
Eine größere Rolle senkt die Kosten nur dann, wenn ihre nutzbare Ausbeute und die Anforderungen an die Handhabung den Wechsel rechtfertigen.
Weniger Rollenwechsel können wiederholte Stillstände und/oder zurückgewiesene Fertigrollen nicht ausgleichen.
Kann ich eine Lieferung nach der Prüfung einer Musterrolle freigeben?
Eine einzelne Musterrolle hält ein Praxistestergebnis fest; die Freigabe der Lieferung erfordert den vereinbarten Chargen-Abnahmeplan.
Legen Sie die Charge, den Stichprobenumfang, die Abnahme- oder Rückweisungsregeln sowie das Verfahren zur Auswahl der Rollen fest, bevor Sie Muster zur Lieferfreigabe heranziehen. Stellen Sie sicher, dass die Identität der eingehenden Rollen und der Fertigerzeugnisse während des Praxistests erhalten bleibt. Weisen Rollen Beschädigungen oder ein abweichendes Verhalten auf, halten Sie deren Zustand fest und leiten Sie sie zur Entscheidung über den weiteren Verbleib weiter, und übertragen Sie das frühere Musterergebnis nicht automatisch auf die übrigen Rollen. Die Qualitätssicherung sollte außerdem festhalten, ob sich Rollenkern, Folie oder Anlageneinstellungen geändert haben, was einen neuen Praxistest erforderlich macht.
Über diesen Leitfaden
Dieser Leitfaden von UD Packaging verknüpft die öffentlich beschriebenen Geltungsbereiche von Folienprüfungen, Hinweise zum Wickeln und die vom Unternehmen veröffentlichten Angebotsfelder für Jumbo-Rollen. Die beiden Aufzeichnungsformate sind redaktionelle Einkaufshilfen; die Musterbeobachtungen zeigen, wie sich eine Übergabe dokumentieren lässt. Maschinengrenzen und Freigabekriterien sind anhand der freigegebenen Spezifikationen des Käufers auszufüllen. Die Normen wurden im Oktober 2026 anhand ihrer öffentlichen Katalogseiten geprüft.
Referenzen und Quellen
- ASTM D4649-20(2025), Auswahl von Stretchfolie und Beschaffungsspezifikationen
- ASTM D8136-24, Foliendicke mittels berührungsloser Kapazitätsmessung
- ISO 4593:1993, mechanische Messung der Foliendicke
- ASTM D5459-95(2025), elastisches Rückstellvermögen, Verformung und Spannungserhalt
- Neal Michal, PFFC, 2023, Lösungen für häufige Fehler bei Wickelrollen
- Timothy J. Walker, PFFC, 2003, Winding Better Rolls
- NIST, Stichprobenprüfung zur Chargenabnahme
- ISO 14051:2011, Materialflusskostenrechnung
- EPA, Lean and Environment Toolkit, Materialflüsse
- ISO 4591:1992, gravimetrische Dickenbestimmung und Rollenausbeute
- HSE, Handhabung von Papierrollen, Größe und Form
- eCFR, Beladung bei Flurförderzeugen mit Kraftantrieb, 1910.178(o)