Entre em contato com a UD Packaging Company

Ponto de partida do teste
Compare uma grade cast e uma grade soprada com o mesmo projeto de carga e a mesma envolvedora. Comece pela receita de envolvimento atualmente aprovada, dentro das faixas de operação dos dois filmes. Registre a contenção da carga efetivamente obtida, os resultados de leitura, as rupturas e a massa de filme. Repita as medições nos mesmos pontos e com os mesmos tempos de espera.
O filme stretch cast é um filme plástico esticável produzido em matriz de extrusão plana e resfriado em rolo. Em geral, oferece boa visibilidade e desenrolamento silencioso; porém, essas características não definem se o palete permanece íntegro. Compare amostras de filme cast e soprado na mesma carga paletizada e escolha a grade e a receita de envolvimento que melhor atendam às suas necessidades de manuseio pelo menor custo por palete aprovado.
O filme stretch cast costuma ser indicado para aplicações de envolvimento mais silencioso e com etiqueta visível. O filme soprado é outra opção quando perfuração ou rasgo são uma preocupação. Compare as grades reais em cargas equivalentes, com o mesmo ponto de verificação de aceitação e com as configurações da envolvedora registradas.
Antes de pedir rolos para o teste
- Configurações iguais na envolvedora não garantem a mesma força de contenção da carga.
- Um rolo mais silencioso ou um filme mais transparente ainda pode falhar na verificação de um canto ou da etiqueta.
- Conte o filme usado no reenvolvimento uma única vez e divida os custos pelo número de paletes aprovados distintos.
- Registre quando e onde a contenção da carga é medida, pois o filme relaxa após o envolvimento.
Filme stretch cast versus soprado em resumo
Em contrapartida, filme stretch soprado e cast designam dois processos de fabricação, e não dois níveis fixos de desempenho. Os fornecedores costumam oferecer as grades cast com foco em alta clareza e desenrolamento mais silencioso, e as grades sopradas para um manuseio de maior desempenho. A diferença que realmente importa entre filme soprado e filme cast é o comportamento dos rolos específicos na sua carga paletizada.
O que é filme stretch cast?
O filme stretch cast é um filme de polietileno para envolvimento, produzido pelo processo de extrusão cast. Os fabricantes extrudam o material fundido por uma matriz de extrusão plana e resfriam a lâmina em um rolo de resfriamento. O filme pode ser usado em aplicação manual ou por máquina. Sua espessura, formulação e faixa de estiramento devem ser compatíveis com a envolvedora e com os produtos a serem fixados.
Na extrusão de filme soprado, uma matriz de extrusão circular e o ar formam uma bolha. Os fornecedores descrevem o processo como o sopro vertical da resina aquecida em forma de bolha, antes do resfriamento e do bobinamento. Compare os resultados de perfuração e rasgo da grade acabada para escolher um rolo para cantos expostos. Um aditivo ou uma estrutura de camadas diferente pode alterar o comportamento de qualquer uma das famílias.
| Observação | Amostra cast: o que verificar | Amostra soprada: o que verificar |
|---|---|---|
| Clareza | Escaneie a etiqueta real através das camadas finais de filme. | Verifique a mesma etiqueta, a mesma iluminação e a mesma posição do scanner. |
| Ruído de desenrolamento | Observe na velocidade normal de aplicação. | Repita no mesmo posto e à mesma distância. |
| Perfuração e rasgo | Inspecione os cantos vulneráveis e os caminhos de rasgo. | Use os mesmos cantos e a mesma sequência de manuseio. |
| Aderência | Confirme o lado de aderência e a fixação da ponta final. | Verifique a retenção da ponta final e o contato com paletes adjacentes. |
| Contenção da carga | Meça nos pontos e nos tempos combinados. | Repita o mesmo método de medição. |
A descrição de filme cast da Signode cita desenrolamento silencioso, transparência e aderência em um dos lados. Portanto, um alto nível de aderência não significa que os dois lados sejam pegajosos. Oriente o filme fornecido conforme o lado de aderência especificado, sobretudo quando paletes envolvidos ficam em contato durante o armazenamento.
Defina a carga e a envolvedora antes de comparar os filmes
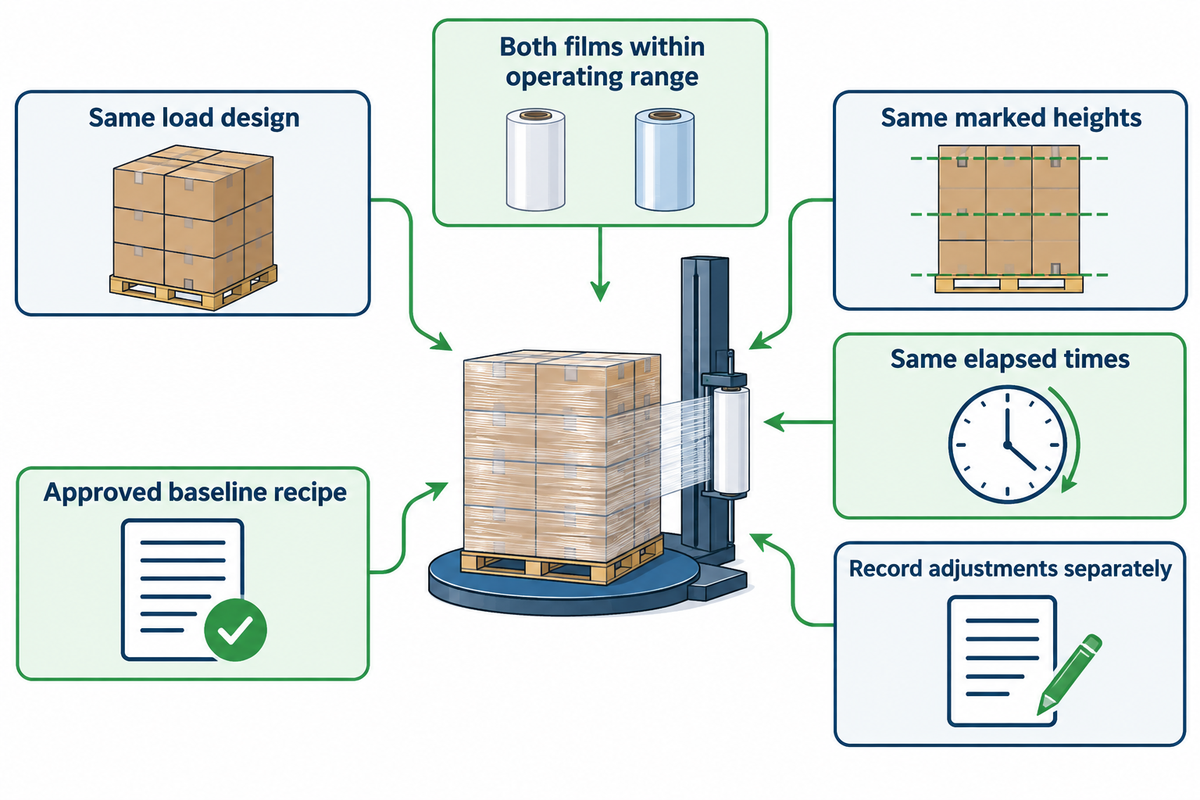
Um teste justo de envolvimento de paletes começa com uma carga repetível e uma receita de envolvedora aprovada. Mantenha constantes a disposição das caixas, o estado do palete e o padrão de envolvimento durante a primeira comparação. Meça a contenção resultante, em vez de presumir que o mesmo valor no painel de controle aplica a mesma força, e admita uma configuração registrada separadamente para cada grade.
Use o filme atualmente aprovado como referência. Registre o pré-estiramento, o ajuste de força sobre a carga, a velocidade do carro, a sobreposição e as voltas na base e no topo. Em um teste de filme stretch em máquina, informe o modelo da envolvedora e a faixa de pré-estiramento disponível. O envolvimento manual exige o mesmo operador e um trajeto repetível ao redor do palete; se um operador puxa com firmeza em todos os cantos e outro relaxa o filme antes da curva, a comparação passa a incluir uma mudança de técnica além da mudança de material.
A norma ASTM D4649-20(2025) traz orientações para selecionar, especificar e usar filme stretch em aplicações internas, incluindo armazenamento e contêineres fechados de transporte. A exposição ao ar livre está fora do escopo declarado. Se o percurso logístico incluir variações de temperatura ou exposição a UV, acrescente essas condições à solicitação do teste.
Meça a contenção da carga em alturas marcadas equivalentes e nos mesmos tempos decorridos após o envolvimento. O estudo de tempo e temperatura de 2019 da Virginia Tech constatou que o calor e o tempo acabaram afetando a força final de contenção. Seus resultados exploratórios justificam o controle dessas variáveis; eles não preveem um percentual de perda para o seu filme.
Exemplo de configuração do teste: Suponha que um armazém esteja trocando o filme de envolvimento de um palete quadrado com utilidades domésticas embaladas em caixas. A equipe escolhe um padrão de caixas e marca as posições de medição na base, no meio e no topo. Em seguida, envolve paletes com o filme atual e com os dois candidatos, usando a receita de referência aprovada. Use a receita dentro da faixa de operação declarada do candidato. O operador registra as rupturas sem reduzir a tensão discretamente. Uma segunda etapa permite que o fornecedor recomende uma receita compatível, e isso também é documentado separadamente. Assim, o comprador consegue distinguir o efeito do filme do efeito de uma mudança de configuração, em vez de atribuir todas as diferenças ao processo de fabricação.
Verifique a clareza e o ruído de desenrolamento na área de trabalho
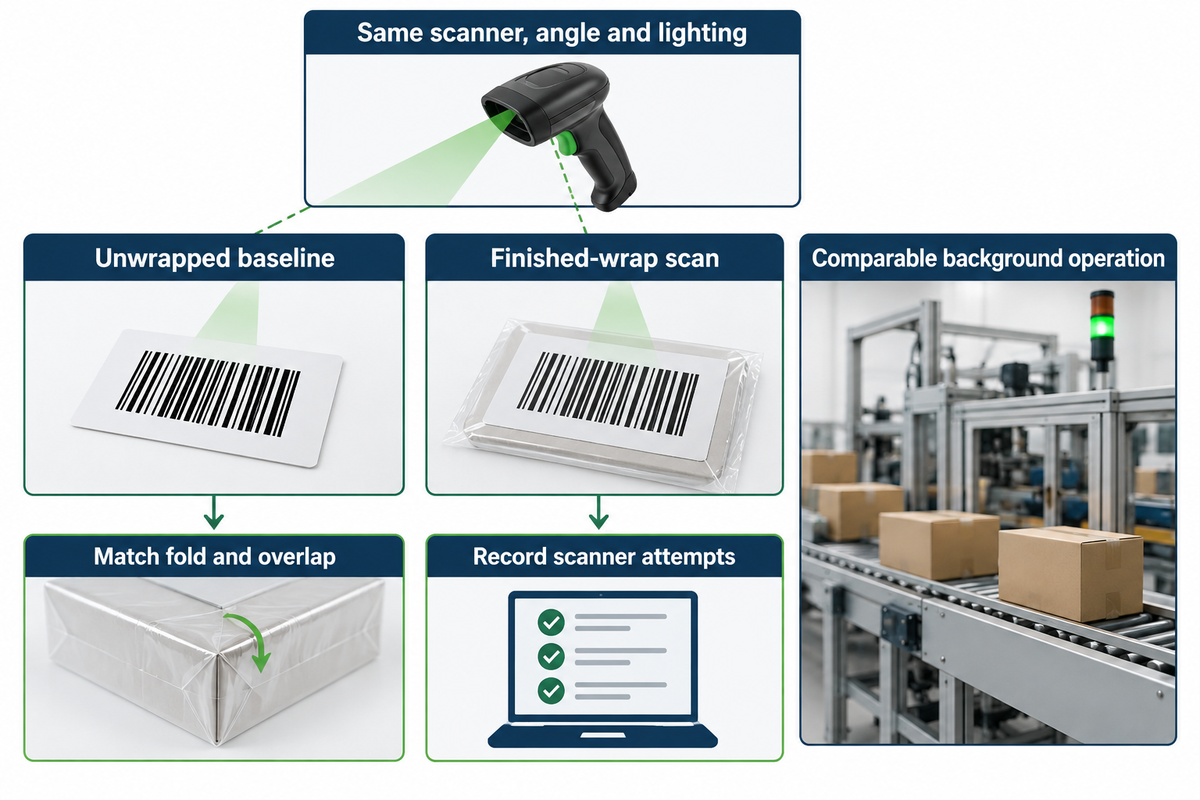
Clareza e ruído de desenrolamento são verificações a serem feitas na área de trabalho, que exigem o palete já envolvido, o scanner de uso normal e uma posição de observação consistente. Uma folha transparente erguida contra a luz não mostra o efeito das camadas sobrepostas sobre uma etiqueta. Compare o filme na velocidade de envolvimento e com o número de camadas que a operação usará.
Como manter as etiquetas legíveis através do filme do palete?
As etiquetas permanecem legíveis se o código de barras for impresso corretamente e se o filme aplicado deixar um caminho óptico utilizável. Para comparar a legibilidade do código de barras, escaneie a etiqueta antes e depois da aplicação do filme. Repita o processo de leitura para cada filme, com o mesmo scanner, ângulo, distância e iluminação. Mantenha constantes a posição da etiqueta e o número de camadas, e registre as falhas de leitura em vez de avaliar a transparência do filme a olho nu.
Há vários motivos pelos quais um código de barras pode ficar ilegível. O código pode ter sido impresso no local errado. A etiqueta pode estar dobrada. O código pode ter pouco contraste. Pode haver vincos ou rugas na etiqueta. As orientações de qualidade de código de barras da GS1 apresentam causas de baixa qualidade do código, incluindo zonas de silêncio e obstruções da embalagem. Registre onde a etiqueta está, sob o filme ou na parte externa, para que as duas amostras enfrentem as mesmas condições.
Para o ruído, use o mesmo local, a mesma velocidade e a mesma distância de observação, com as máquinas ao redor em estado de operação comparável. Um app de celular pode ajudar numa comparação consistente, mas uma avaliação oficial exige o método e o equipamento adequados. O NIOSH descreve condições específicas de dispositivo e calibração para o seu app de medição de nível de som; uma verificação rápida no armazém não atende automaticamente a essas condições.
Exemplo de problema de leitura: Um centro de distribuição de e-commerce usa um rolo cast transparente que, segundo a equipe, melhora a visibilidade da etiqueta em comparação com o rolo soprado atual. Antes de adotá-lo, a equipe escaneia a mesma etiqueta sob os dois padrões de envolvimento finalizados. Um palete apresenta uma dobra sobre o código de barras, e outro tem uma sobreposição extra na altura da etiqueta. O operador elimina a dobra, iguala a sobreposição e repete o envolvimento. Se, nesse processo, a vantagem desaparecer, o primeiro problema é o posicionamento da etiqueta, e ele precisa ser corrigido. Se, depois desse ajuste, o rolo ainda não for lido como esperado, então um ou mais paletes exigem novas tentativas de leitura. As tentativas de leitura e seus locais devem ser descritos em detalhe ao fornecedor, junto com fotografias.
Separe perfuração, rasgo e contenção da carga
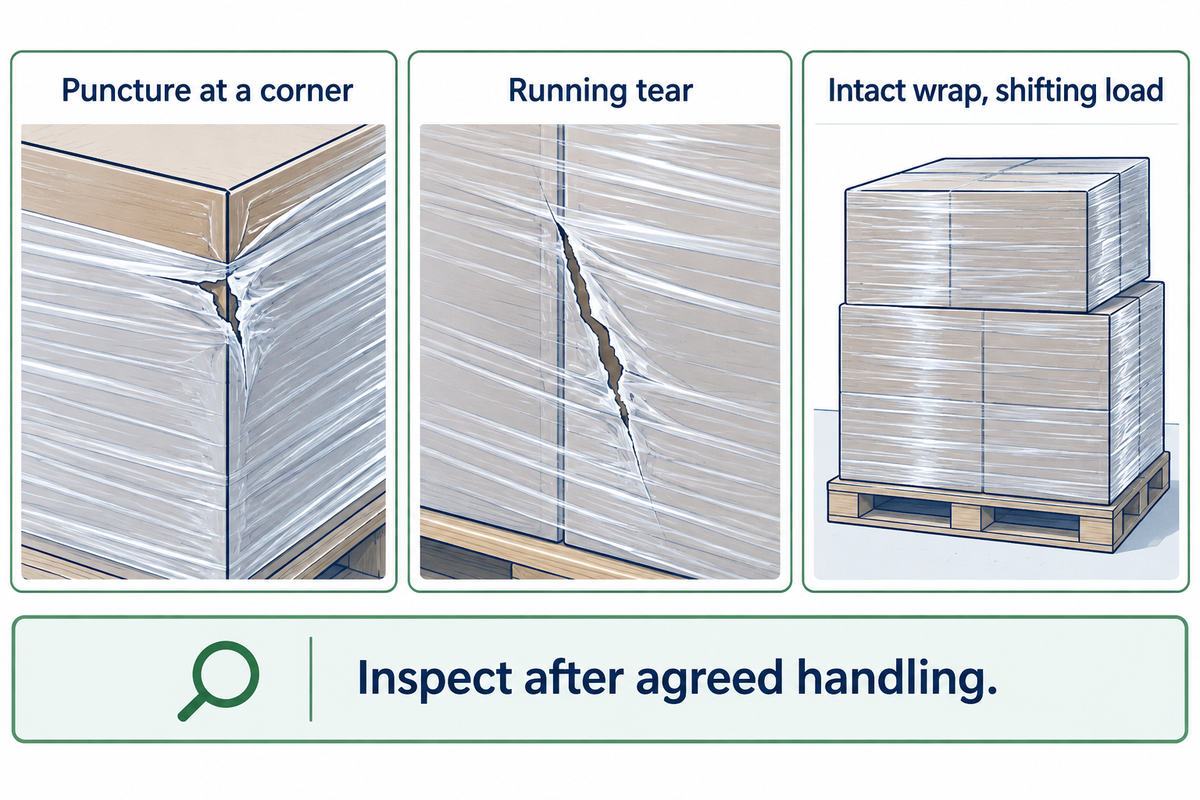
A resistência à perfuração, o comportamento ao rasgo e a contenção da carga descrevem mecanismos de falha diferentes. O canto externo de uma caixa pode iniciar uma perfuração ou um rasgo, e um defeito pequeno, quase imperceptível, pode se transformar em rasgo progressivo. O envolvimento íntegro ainda pode permitir deslocamento e danos se a aplicação deixar pouca força retida após o manuseio. Analise separadamente os defeitos causados por falha de canto e os mecanismos de rasgo, e inspecione o movimento da carga após a sequência de manuseio combinada. Avalie a estabilidade da carga após as condições de transporte previstas e no posto de envolvimento.
A norma ASTM D5748-26 mede a resposta à perfuração por protrusão sob tensão biaxial, usando uma sonda a uma única velocidade de ensaio baixa. Seus documentos públicos informam que o método não reproduz todas as condições de campo. Compare as condições dos corpos de prova e os métodos de ensaio nos dois documentos e, em seguida, verifique a carga finalizada nas condições de uso previstas.
O filme stretch soprado é melhor que o filme stretch cast?
O filme stretch soprado pode ser a melhor escolha para determinada tarefa apenas se a grade testada atender aos requisitos dessa tarefa de forma mais eficaz. O comprador que lida com cantos cortantes ou de formato irregular deve avaliar os filmes candidatos nesses mesmos cantos. O filme cast pode ser a melhor escolha se tiver passado nas mesmas verificações de manuseio e oferecer clareza útil para a leitura, menor ruído de desenrolamento ou menor custo por palete aprovado.
A forte aderência é uma propriedade distinta da resistência à perfuração. Verifique a ponta final após o intervalo de armazenamento combinado e observe se paletes adjacentes grudam entre si. Para cargas pesadas, registre o movimento e a contenção medida, em vez de usar apenas o peso como critério de seleção. Um rolo mais ruidoso pode parecer mais firme sem comprovar maior resistência.
Se uma amostra romper, fotografe o ponto de origem antes de alterar as configurações. As orientações de solução de problemas da Lantech abrangem causas ligadas ao filme, à carga e à máquina. Reduzir a tensão pode evitar a ruptura; porém, isso pode resultar em menor contenção. Registre qualquer compensação, por exemplo mais camadas, e inclua o material adicional na comparação de custos.
Use o registro de teste com cargas equivalentes
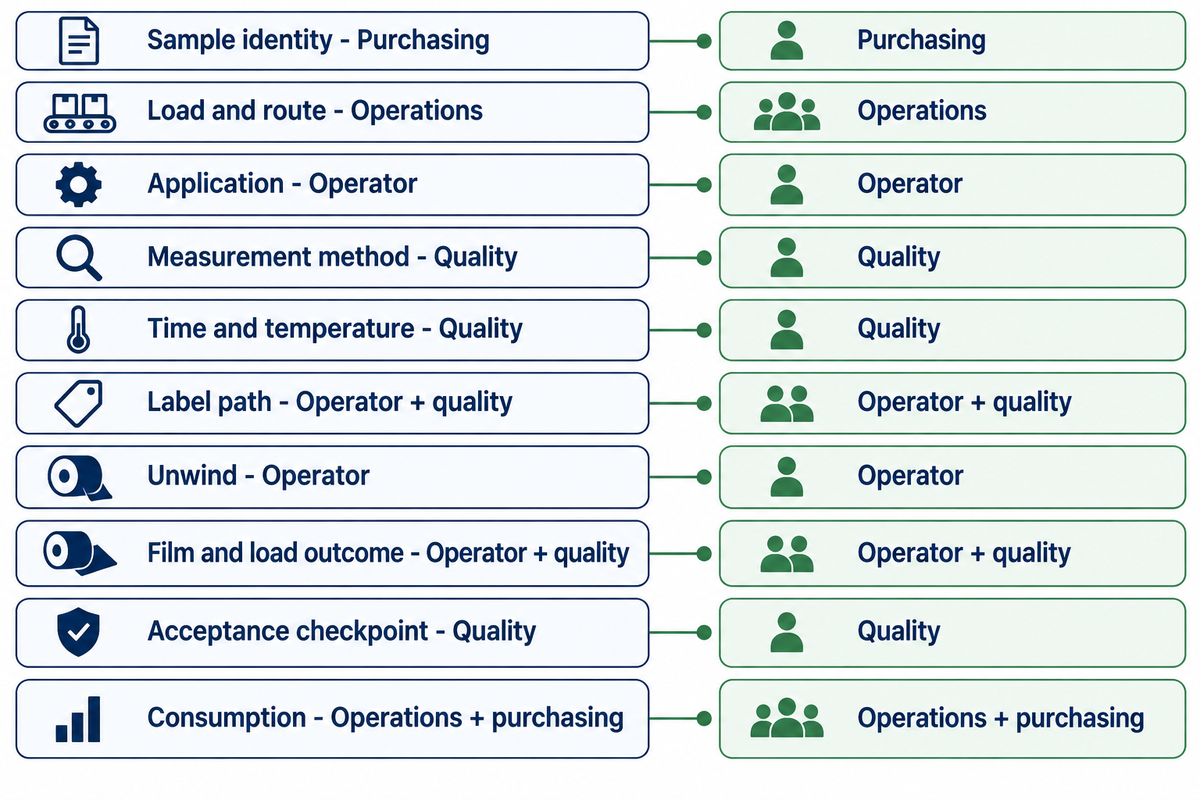
O Registro de teste com cargas equivalentes é uma planilha para comparar duas grades de filme em um determinado projeto de carga sem confundir os resultados com mudanças de configuração. Compras identifica os rolos e os preços, e o operador registra a aplicação. O setor de qualidade registra o resultado da inspeção combinada. Inicialmente, compare um projeto de carga representativo e estenda a comparação a outras necessidades de embalagem se isso se mostrar válido.
| Categoria do teste | Registre para cada filme | Responsável |
|---|---|---|
| Identificação da amostra | Fornecedor, grade, lote, cast ou soprado, espessura, largura, massa líquida de filme e tubete. | Compras |
| Carga e percurso logístico | Dimensões e massa do palete, padrão de caixas, cantos e sequência de manuseio prevista. | Operações |
| Aplicação | Envolvedora, pré-estiramento, ajuste de força, velocidades, sobreposição, voltas e orientação do filme. | Operador |
| Método de medição | Instrumento, procedimento e pontos de medição marcados. | Qualidade |
| Tempo e temperatura | Tempo decorrido após o envolvimento, intervalo de espera e histórico de temperatura. | Qualidade |
| Caminho de leitura da etiqueta | Referência do código de barras sem filme, posição do scanner e leituras através das camadas finalizadas. | Operador + qualidade |
| Desenrolamento | Velocidade normal, distância de observação, ruído de fundo e observações de ruído. | Operador |
| Resultado do filme e da carga | Rupturas, perfurações, rasgos, soltura da ponta final e movimento da carga. | Operador + qualidade |
| Ponto de verificação de aceitação | Ponto final definido, critérios de aprovação combinados, paletes distintos aprovados e motivos de rejeição. | Qualidade |
| Consumo | Filme líquido utilizado, incluindo reenvolvimento e perdas, mais a mão de obra direta de reenvolvimento registrada separadamente. | Operações + compras |
Defina o ponto de verificação antes de começar: por exemplo, depois da sequência de manuseio no armazém e do intervalo de espera combinados. Se o desempenho no transporte for a questão da compra, inclua o percurso logístico relevante ou uma simulação qualificada e inspecione depois. A aprovação na verificação de doca não supre a falta de um resultado na entrega.
“as diferenças só se tornam relevantes quando consideradas de forma sistemática em relação às variáveis relevantes.”
Sua abordagem sistêmica relaciona o filme à carga e à máquina de envolvimento. A solução de problemas de embalagem começa pela carga que falhou e pela receita registrada. Mantenha uma receita datada de cada combinação aprovada; se os mesmos problemas de embalagem se repetirem, o registro mostra qual filme e quais configurações foram realmente usados, sem exigir que o próximo operador tenha de descobrir isso. O guia de métodos de contenção de cargas unitizadas pode ajudar a estruturar a discussão do teste, enquanto comprador e vendedor definem as condições reais de aceitação.
| Falha observada | Evidências a coletar em seguida | Decisão antes de pedir outro rolo |
|---|---|---|
| Furo em um canto | Fotografia do canto, ponto de contato e defeito de origem. | Corrija a saliência ou teste uma grade compatível; repita esse canto. |
| Sem rupturas, mas carga solta | Contenção da carga nas alturas e nos tempos decorridos combinados. | Revise a receita e a força retida antes de aprovar. |
| O código de barras exige várias leituras | Referência sem filme, fotografia da dobra/sobreposição e tentativas de leitura. | Corrija o caminho de leitura da etiqueta e depois compare os filmes novamente. |
| Bom teste, repetição insatisfatória | Identificação do lote, configurações e histórico de temperatura das duas execuções. | Localize a variável alterada antes de ampliar a aprovação. |
Compare o custo por palete aprovado
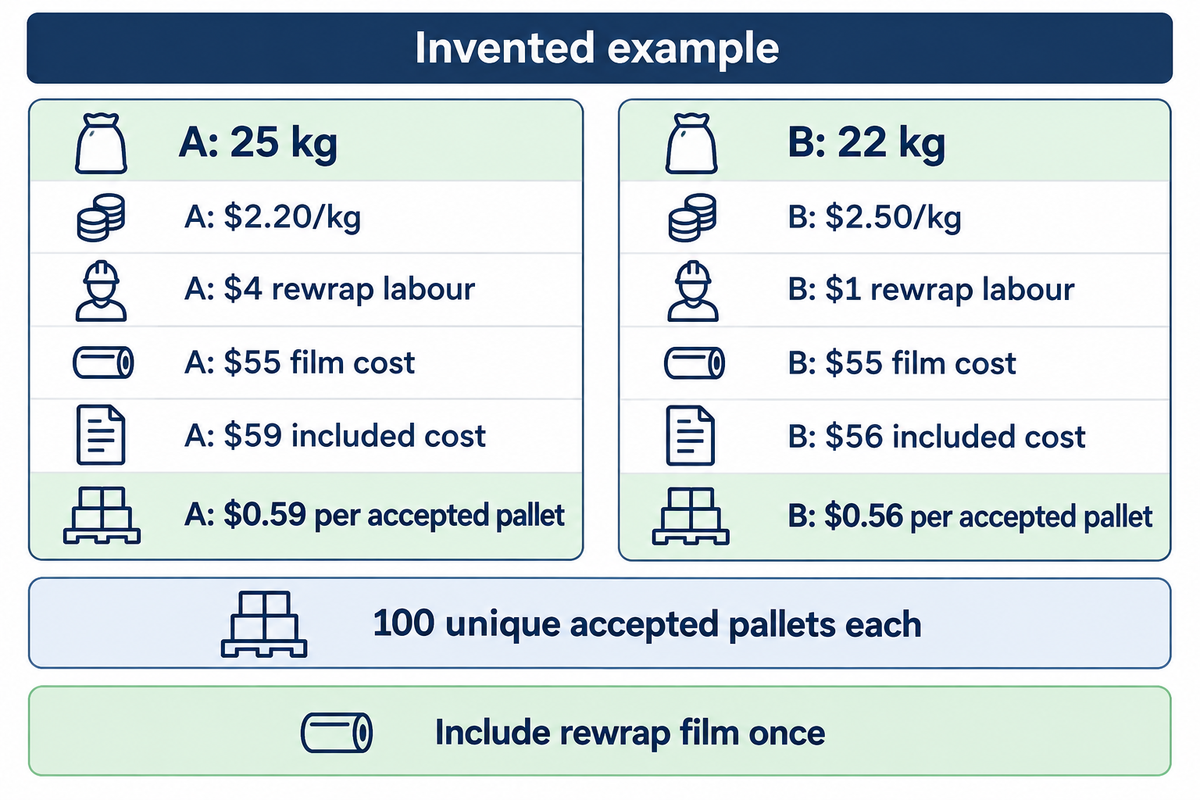
O custo por palete aprovado divide os custos incluídos no limite do teste combinado pelo número de paletes distintos que passam pelo ponto de verificação definido. Use o mesmo limite para os dois filmes e inclua o material de reenvolvimento uma única vez. Um rolo mais barato pode custar mais na utilização se rupturas, desperdício ou envolvimento extra consumirem sua vantagem no preço de compra. Acompanhe o rendimento utilizável de cada rolo em relação à produção aprovada antes de atribuir maior eficiência a um insumo mais barato.
Fórmula: (filme líquido utilizado x preço por quilograma + mão de obra direta de reenvolvimento) / paletes aprovados distintos. Essa comparação simplificada isola o filme e a mão de obra de reenvolvimento. Acrescente os demais custos separadamente se a troca de filme os alterar; não misture um resultado obtido só na doca com um resultado inspecionado na entrega.
Premissas: O exemplo a seguir usa preços e consumos inventados para duas amostras, A e B. Cada uma resulta em 100 paletes distintos aprovados em um ponto de verificação equivalente no armazém. A massa total de filme inclui perdas e todo o reenvolvimento. A mão de obra do envolvimento inicial, o equipamento, o frete e os danos posteriores não medidos são considerados iguais e ficam fora desta comparação restrita.
| Dado ou resultado | Amostra A | Amostra B |
|---|---|---|
| Total de filme líquido utilizado | 25 kg | 22 kg |
| Preço hipotético do filme | $2.20/kg | $2.50/kg |
| Custo do filme | $55 | $55 |
| Mão de obra direta de reenvolvimento | $4 | $1 |
| Custo do teste incluído | $59 | $56 |
| Paletes distintos aprovados | 100 | 100 |
| Custo por palete aprovado | $0.59 | $0.56 |
Com essas premissas, A custa (25 × $2,20 + $4) ÷ 100 = $0.59, enquanto B custa (22 × $2,50 + $1) ÷ 100 = $0.56. B tem o maior preço por quilograma e o menor custo incluído por palete aprovado. Esses valores ilustram o cálculo; não são economias medidas da UD Packaging.
Decisão de compra: Suponha que o comprador receba, após o teste, uma cotação mais alta para B. Mantendo fixos o consumo hipotético de 22 kg e a mão de obra de reenvolvimento de $1, o preço de equilíbrio é ($59 − $1) ÷ 22 = cerca de $2.636/kg. Acima desse preço, B perde sua vantagem de custo dentro dos limites deste exemplo. O comprador também deve verificar se o rolo cotado tem a mesma grade e a mesma massa líquida de filme do rolo testado. Se o fornecedor substituir por uma construção mais fina, o resultado de consumo anterior não pode simplesmente ser transposto. Compras pode negociar com base no cálculo, enquanto Operações confere a identificação da amostra.
Envie um pedido de amostra que o fornecedor consiga atender
Informar ao fornecedor sobre os produtos envolvidos, o equipamento que aplica o filme e o tipo de falha que está ocorrendo ajuda muito. Envie-nos a especificação atual que vem funcionando como ponto de partida e solicite um candidato cast e um candidato soprado adequados a esse equipamento. Usando a receita aprovada dentro da faixa de estiramento declarada do candidato, indique separadamente o ajuste específico da grade, se houver, que foi feito.
Forneça fotografias da carga, dimensões e massas dos paletes, arestas cortantes, condições de armazenamento e percurso logístico previsto. Inclua a largura e o comprimento do rolo, a espessura, o tubete e a massa líquida de filme. Em testes de envolvimento manual de paletes, informe o método do operador e o dispensador de filme. Para embalagem em grande volume em linha de produção automática, informe a velocidade da envolvedora e os limites do carro de filme.
Compatibilize a grade cotada com o sistema de pré-estiramento da envolvedora e oriente a face de aderência indicada para a área de contato. Um filme para máquina que opera fora de sua faixa de estiramento é um mau candidato para teste. Solicite os métodos de ensaio da ficha técnica e o lote do rolo de teste, para que um pedido posterior possa ser comparado com a amostra aprovada.
A página de fornecimento do filme stretch da UD Packaging apresenta as opções cast, soprado e pré-esticado e solicita detalhes da aplicação. Envie o registro de teste preenchido junto com a sua consulta. Confirme na cotação a rota de fornecimento e a origem de produção do filme cotado. O nome do processo não identifica quem fabrica determinada grade de filme.
Perspectiva do setor: refazer o teste quando a grade do filme mudar
A redução do consumo de filme só é eficaz se a grade alterada atender ao desempenho exigido da carga paletizada. Compradores que avaliam filmes mais finos em 2026 devem comparar o custo por palete aprovado e o mesmo resultado no manuseio, em vez de adotar a redução da espessura como meta de aceitação. Para comparar o impacto de uma eventual substituição, é essencial manter a receita e os resultados anteriores.
Construções mais recentes podem alterar o equilíbrio entre estiramento, aderência e resistência a danos, mas o rótulo do processo, por si só, não garante similaridade. A discussão sobre alegações de filmes mais finos da Thong Guan vai além do filme multicamadas ao afirmar que um filme multicamadas fino nem sempre é melhor do que outros tipos de filme. Convém tratar essa orientação do fabricante como meio de comparar grades específicas de soluções de embalagem, e não como um ranking geral.
As edições dos métodos de ensaio também devem ser identificadas com precisão. A página pública da ASTM lista a D5748-26 como vigente, com última atualização em 29 de abril de 2026. Essa data identifica o método de perfuração discutido. Ela não significa que a atualização dessa edição invalide um teste anterior com paletes. Convém comparar o método, a condição dos corpos de prova e os resultados informados antes de combinar dados de vários testes.
A força retida merece um lugar na especificação, ao lado da aparência inicial. A ASTM D5459-95(2025) abrange recuperação, deformação permanente e retenção de tensão do filme stretch. O escopo público não indica uma única força de aceitação para o palete. Convém acordar com o fornecedor o método de medição específico para a carga e repeti-lo após o mesmo intervalo de espera e o mesmo histórico de temperatura usados na referência aprovada.
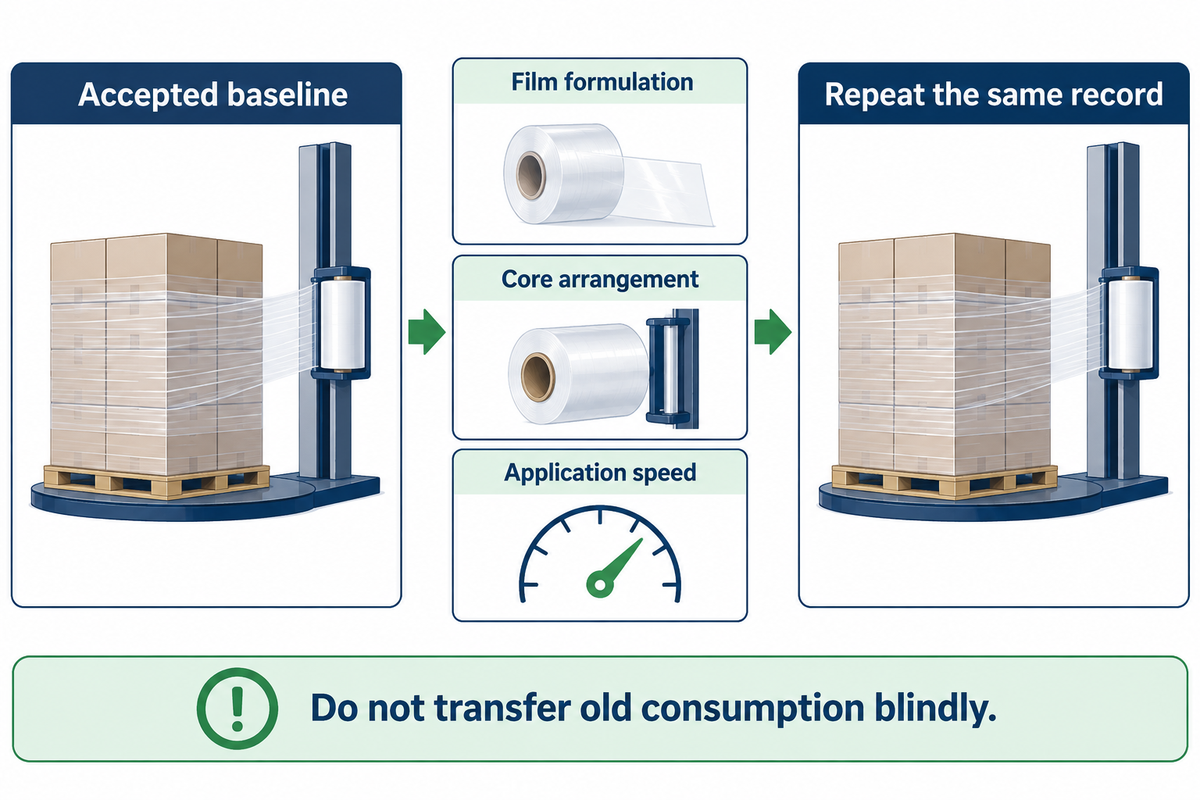
Em centros de distribuição, uma grade aprovada pode atender a vários padrões de caixas, mas a aprovação deve nomear esses padrões. Uma mudança na formulação do filme, na configuração do tubete ou na velocidade de aplicação pode alterar o resultado do próximo ciclo. Convém comparar o substituto usando o mesmo registro antes de estendê-lo à operação. O ponto de partida é a grade aprovada atualmente em uso, com um candidato por vez; qualquer alteração de configuração recomendada pelo fornecedor deve ficar em um ensaio separado. Isso dá ao setor de compras um substituto identificável e à operação uma receita que pode ser repetida.
Perguntas frequentes
Qual é a diferença entre filme stretch e filme termoencolhível?
O filme stretch prende a carga pelo estiramento aplicado; o filme termoencolhível contrai ao ser aquecido.
O filme stretch é esticado ao redor da mercadoria durante a aplicação, e sua recuperação ajuda a mantê-la unida. O filme termoencolhível usa um processo térmico compatível para contrair o filme. A receita de uma envolvedora de paletes stretch não pode ser transferida para uma operação de termoencolhimento. Ao solicitar amostras, é preciso informar o equipamento de aplicação para que o fornecedor não cote o tipo de filme errado.
O filme stretch cast funciona para cargas pesadas?
O filme cast pode funcionar para cargas pesadas quando a grade testada e a receita de envolvimento atendem aos requisitos da carga paletizada.
A massa da carga paletizada é apenas um dos fatores. A compressão das caixas, cantos vivos, a disposição no palete e o manuseio podem alterar o resultado. Convém testar a carga real com a envolvedora prevista e, em seguida, registrar a contenção da carga e o deslocamento no ponto de verificação acordado. Uma classificação geral em quilogramas não substitui essa comparação, principalmente se um padrão de caixas diferente ou outro percurso logístico for introduzido depois.
O que é uma máquina para filme stretch?
Uma máquina para filme stretch pode ser uma envolvedora de paletes ou o equipamento usado para fabricar o filme.
Em um teste com paletes, a máquina relevante normalmente é a envolvedora que aplica o filme na carga paletizada. O carro de filme, o sistema de pré-estiramento e os controles afetam a aplicação. Já uma linha de extrusão de filme fabrica o próprio filme. Convém indicar o modelo da envolvedora no pedido de cotação de bobinas para teste, pois informações da linha de produção não dizem ao fornecedor como o palete é envolvido.
Posso comparar as bobinas pelo peso bruto?
Convém usar a massa líquida do filme para comparar o consumo, pois o peso bruto inclui o tubete.
Convém registrar a massa do tubete separadamente e comparar o filme utilizável fornecido. Caso contrário, um tubete mais pesado pode parecer mais material para envolvimento. A largura da bobina e a identificação da grade devem constar no mesmo registro de compra.
O filme stretch cast turvo deve ser substituído?
O filme turvo deve ser substituído ou investigado quando não atende à visibilidade exigida ou a outras verificações de aplicação acordadas.
Primeiro, convém verificar se a turvação é do próprio filme ou decorre de dobras, camadas sobrepostas, contaminação ou etiqueta danificada. Convém ler a etiqueta sem o filme e repetir a leitura através do envolvimento concluído, com o scanner habitual. Se o resultado variar entre bobinas, convém guardar os dados do lote e fotos para o fornecedor. Uma alteração visível merece investigação, mas, por si só, não prova que o palete perdeu a contenção da carga nem que outro processo de fabricação resolverá o problema.
Solicite duas grades para um teste comparável
Envie à UD Packaging as fotos da carga paletizada, o modelo da envolvedora e a especificação atual. Informe a falha que deseja resolver e o ponto de verificação em que as duas amostras serão avaliadas.
Observações sobre o teste: A planilha e o exemplo numérico são auxiliares práticos de comparação, não resultados relatados de testes de fábrica. As descrições dos fabricantes permanecem atribuídas às respectivas fontes. Os resumos públicos das normas indicam o escopo do ensaio; os critérios de aceitação específicos da aplicação são acordados entre comprador e fornecedor.
Referências e fontes
- ASTM International, D4649-20(2025), seleção e uso de filme stretch, escopo público.
- Virginia Tech, Efeito do tempo e da temperatura no filme stretch, resumo de pesquisa de 2019.
- GS1, Verificações de qualidade de código de barras, 2024.
- NIOSH, Sound Level Meter App.
- ASTM International, D5748-26, resistência à perfuração por protrusão, escopo público.
- Sterling Anthony, Entendendo a contenção sistemática da carga, Packaging World, 2020.
- ASTM International, D5459-95(2025), recuperação e retenção de tensão, escopo público.