Hubungi UD Packaging Company

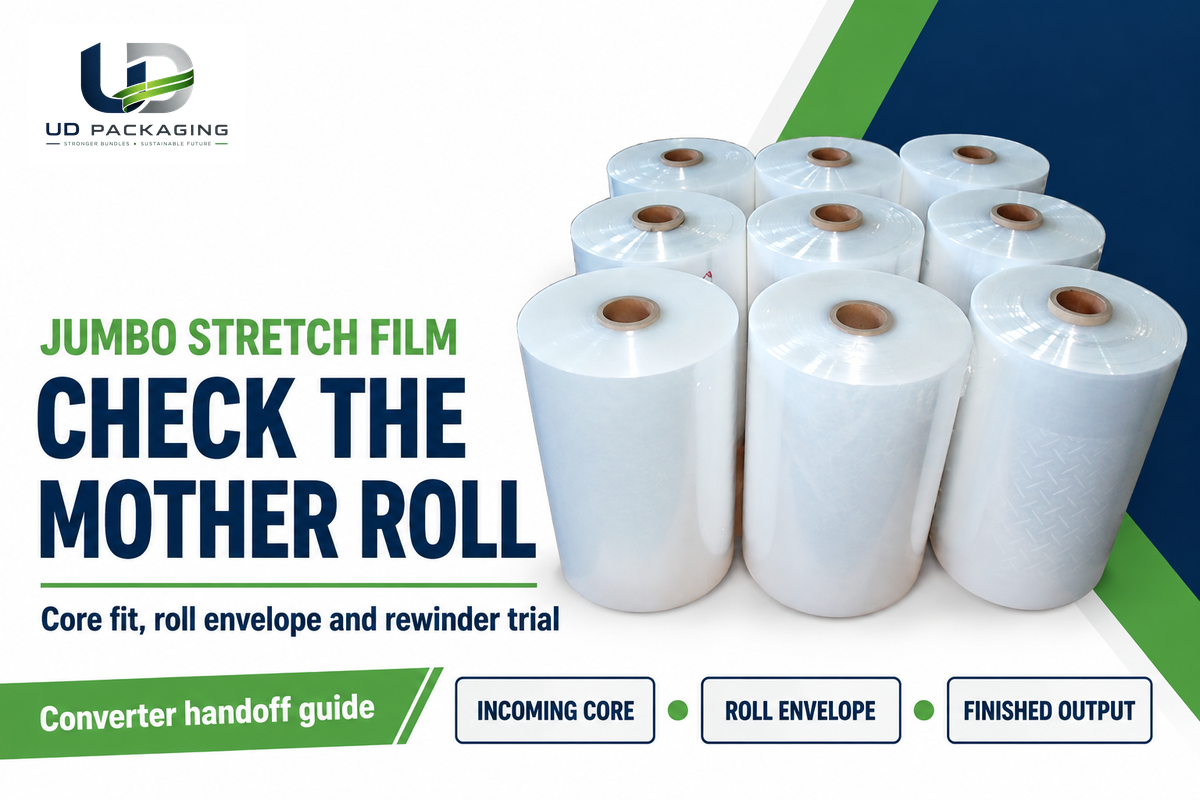
Stretch film jumbo adalah format pasokan mother roll bagi converter yang melakukan slitting atau menggulung ulang film menjadi gulungan jadi yang lebih kecil. Pembelian dimulai dari unit unwinder: core karton harus pas, gulungan penuh harus muat pada mesin dengan ruang bebas yang memadai, dan film harus dapat diproses hingga menghasilkan spesifikasi produk jadi yang telah disepakati. Harga per gulungan yang rendah tidak menyelesaikan satu pun dari pemeriksaan tersebut.
Gulungan bisa tampak rapi saat tiba, tetapi tetap bergeser saat mesin berakselerasi. Ada pula gulungan yang berjalan mulus, tetapi menghasilkan gulungan jadi yang tidak memenuhi persyaratan film pembeli. Kondisi gulungan saat diterima, kesesuaiannya pada mesin, perilakunya selama uji coba, dan hasil akhirnya semuanya harus didokumentasikan agar keputusan converting dapat diambil dengan dasar yang jelas.
Diperbarui Oktober 2026 · Untuk converter film industri dan tim pembelian
Bedakan mother roll dari stretch film jadi
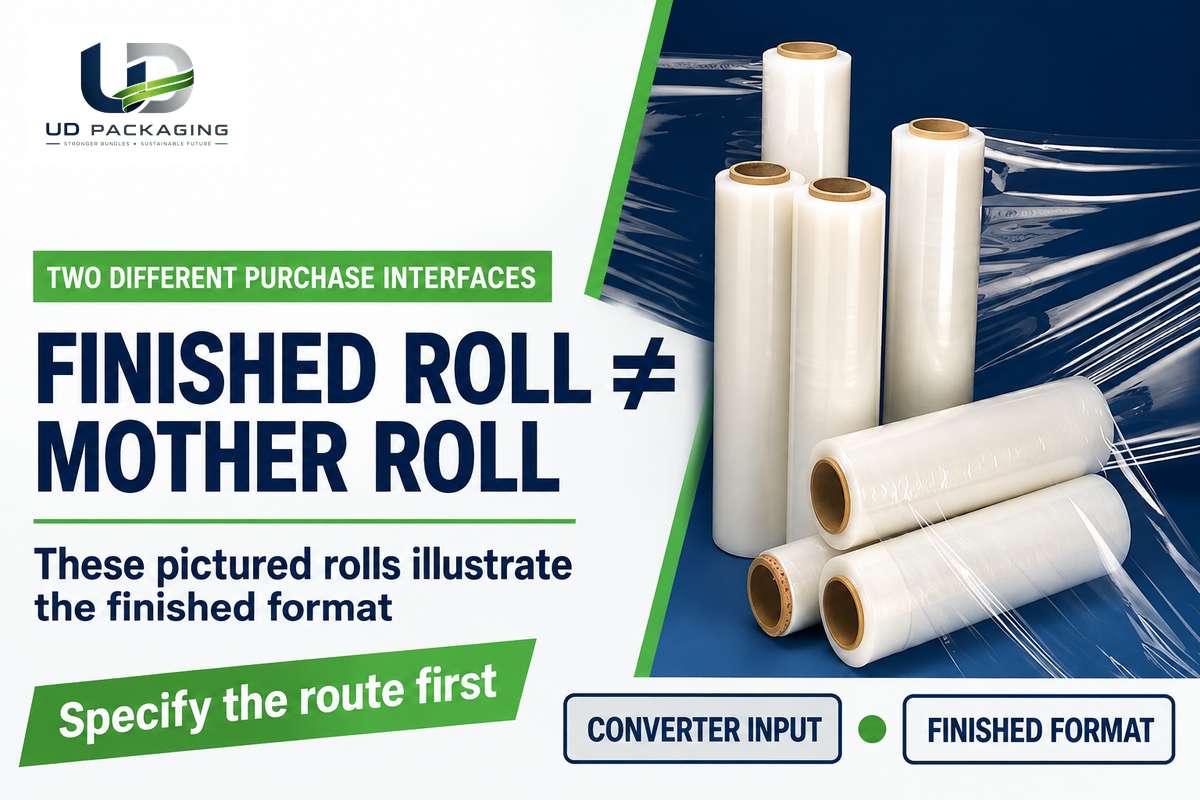
Gulungan jumbo stretch film yang dipesan untuk konversi harus dipasang pada unit unwinder sebelum menjadi gulungan hand atau gulungan mesin yang dapat dijual. Gulungan stretch film jadi dipasang pada dispenser atau mesin wrapping. Bedakan hal ini dalam pesanan pembelian, karena kata jumbo saja tidak menjelaskan proses yang dimaksud.
Awali pesanan dengan bahan dan rute konversinya, misalnya stretch film LLDPE yang akan di-slit dan digulung ulang ke format jadi yang ditentukan. Pisahkan spesifikasi mother roll dari spesifikasi gulungan jadi. Dimensi core, diameter gulungan, dan berat yang diizinkan dapat berbeda di kedua ujung lini yang sama.
Bagaimana stretch film jumbo dibuat?
Stretch film jumbo digulung menjadi mother roll selama produksi film dan kemudian dikonversi menjadi gulungan yang lebih kecil. Serah terima pembelian harus mencantumkan konstruksi film dan rute konversi, tanpa memperlakukan ‘jumbo’ sebagai grade resin. Pastikan dari produsen, spesifikasi produksi mana yang berlaku untuk film yang dipasok.
Bagi converter yang sudah beroperasi, pertimbangan pertama adalah apakah konstruksi dan susunan penggulungan yang dipasok sesuai dengan lini yang digunakan. Catat peregangan apa pun selama konversi secara terpisah dari penggulungan ulang biasa. Untuk pembungkusan palet, rujuklah persyaratan stretch film mesin untuk carriage dan muatan yang dimaksud.
Sesuaikan core karton dengan unit unwinder
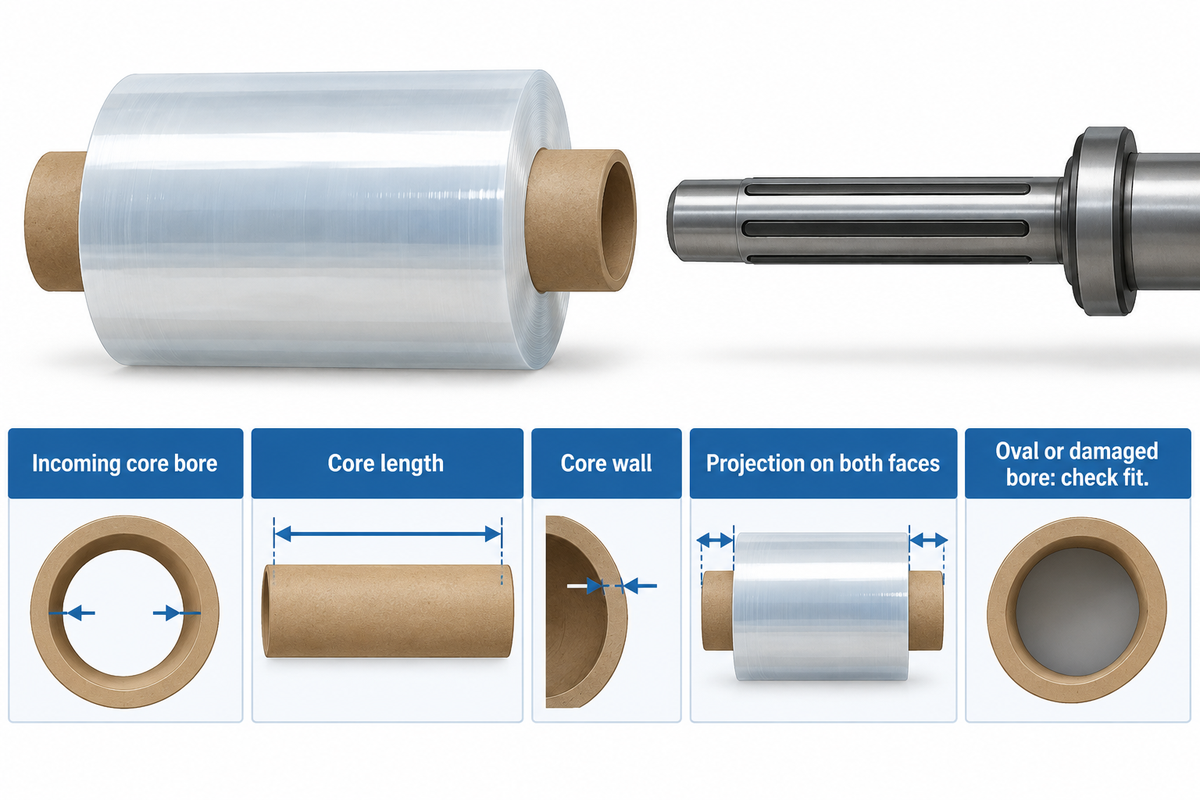
Mesin rewinding mensyaratkan diameter dalam, panjang, dinding, dan kondisi core yang masuk sesuai dengan susunan poros atau chuck. Untuk core gulungan, catat bagian core yang menonjol pada kedua sisi gulungan. Kecocokan diameter nominal hanya sedikit membantu jika core berbentuk oval atau rusak. Kecocokan diameter nominal hanyalah titik awal: lubang core yang oval atau rusak dapat menghalangi pemasangan meskipun label pembelian sudah benar.
Spesifikasi DMS SRM-60F menggambarkan mengapa nilai masuk dan keluar memerlukan kolom terpisah: core mother roll-nya tercantum 76 mm, sedangkan opsi hopper core jadi mencakup 38 mm dan 50 mm. Itu adalah antarmuka pada satu rewinder tertentu, bukan pilihan yang dapat dipertukarkan atau ukuran jumbo yang berlaku universal. Gambar core dan manual mesin harus menjadi acuan untuk pesanan ini.
Kekuatan core juga perlu disepakati secara khusus. Panduan core film dari Sonoco menjelaskan tekanan radial dari film yang digulung serta core yang dapat remuk selama penyimpanan. Ketebalan dinding saja tidak mencakup semua aspek perilaku tersebut. Gantilah klaim kekuatan unggul dengan spesifikasi core dan metode uji kekuatan yang disepakati bila diperlukan, lalu simpan data core dari pemasok bersama catatan uji coba.
| Kategori antarmuka | Isian pemasok | Pemeriksaan di lini | Penanggung jawab dan keputusan |
|---|---|---|---|
| Diameter dalam core | Diameter dalam dan toleransi, mm | Gambar poros atau chuck; kesesuaian pemasangan | Produksi mengonfirmasi core masuk yang tepat |
| Panjang dan bagian menonjol core | Panjang core dan bagian menonjol pada setiap sisi, mm | Cengkeraman chuck dan ruang bebas samping | Produksi menyelesaikan gambar yang saling bertentangan |
| Konstruksi core | Dinding, grade, dan metode uji kekuatan yang disepakati | Tekanan penggulungan dan kondisi penyimpanan | Mutu menyepakati kriteria core yang berlaku |
| Lebar film | Lebar yang dipasok dan toleransi, mm | Jalur web film dan tata letak slitting yang direncanakan | Produksi menyetujui lebar yang dapat digunakan |
| Envelope gulungan penuh | Diameter luar, mm; massa kotor gulungan, kg | Ruang bebas unwinder dan kapasitas nominal peralatan | Produksi menyetujui kapasitas pemasangan |
| Arah penggulungan | Arah pelepasan gulungan dan sisi daya lekat film yang diperlukan | Sesuaikan dengan jalur web film dan persyaratan gulungan jadi | Produksi mengonfirmasi orientasi |
| Kondisi core | Bentuk lubang core dan kondisi ujung saat pengiriman | Periksa sebelum dipasang | Mutu menahan material yang rusak untuk penentuan disposisi |
| Satuan pengukuran | Dimensi dalam milimeter yang konsisten | Konversikan isian dalam sentimeter: 1 cm = 10 mm | Pembelian menyamakan satuan sebelum memesan |
| Pengepakan dan penanganan | Orientasi gulungan, penyangga, dan penahan | Peralatan penerimaan dan posisi penyimpanan | Penerimaan mengonfirmasi rute penanganan |
Misalnya, penawaran harga yang hanya menjelaskan core gulungan jadi membiarkan baris pertama tidak terisi. Bagian pembelian mengembalikan gambar tersebut untuk dikoreksi sebelum merilis pesanan. Sementara itu, produksi tidak berasumsi tentang kesesuaian poros. Jika barang jadi tanpa core, periksa gulungan jadi tanpa core karton secara terpisah dari core karton mother roll yang masuk.
Konfirmasikan envelope gulungan sebelum pengiriman
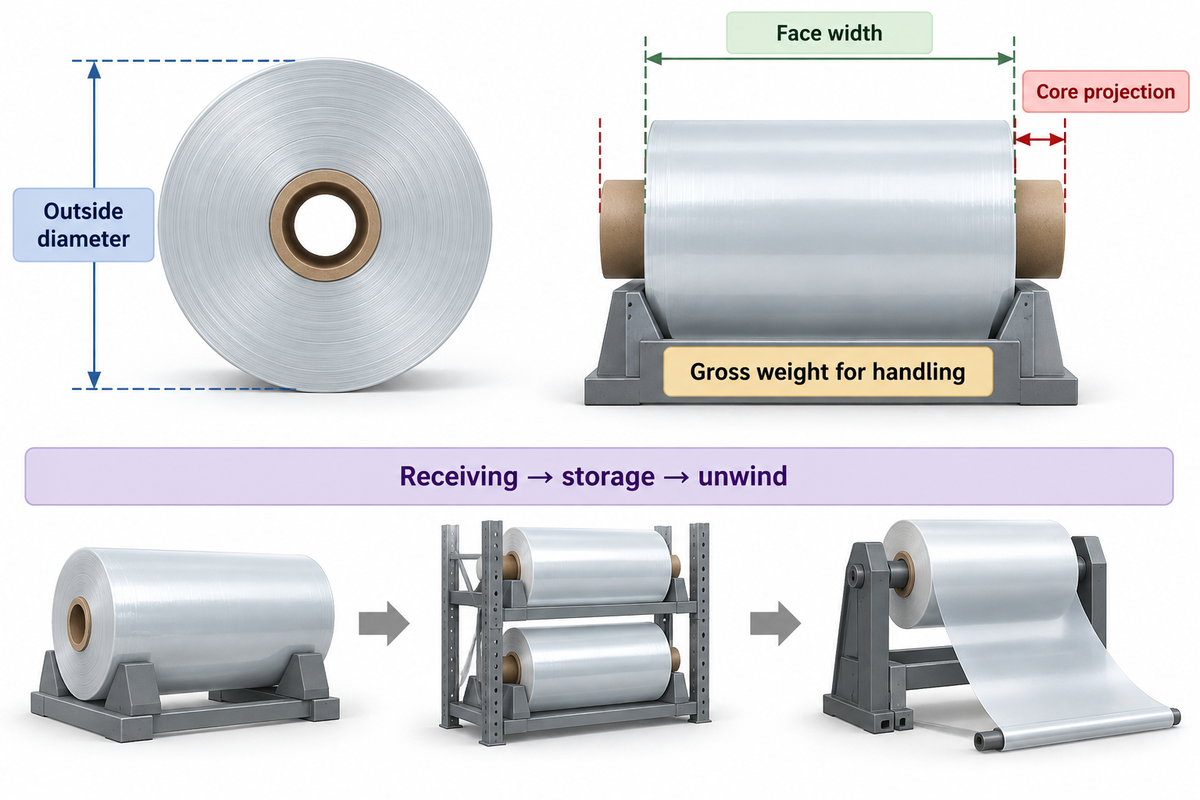
Envelope gulungan menunjukkan efek gabungan dari diameter luar, lebar muka, bagian core yang menonjol, dan berat kotor yang harus ditangani oleh peralatan penerimaan dan unwinder. Evaluasi semuanya terhadap batas yang disetujui untuk lini sebelum pengiriman. Gulungan yang lebih berat mungkin tetap berada dalam ruang bebas diameter, tetapi melampaui kapasitas nominal penanganan atau pelepasan gulungan.
Telusuri rute fisik dari kendaraan pengiriman ke area penyimpanan dan ke unit unwinder. Tentukan attachment pengangkat, titik penyangga, orientasi gulungan, dan ruang bebas yang diperlukan untuk pemasangan. Catat berat kotor untuk penanganan; pisahkan berat bersih film sebagai kolom pembelian. Bahan pengepakan dan core harus dimasukkan dalam berat kotor.
Panduan HSE tentang penanganan reel kertas berguna karena membahas ukuran dan bentuk selain berat. Contoh-contoh dari industri kertas di dalamnya bukan batas untuk gulungan film. Untuk truk industri bertenaga, kapasitas nominal peralatan dan susunan muatan yang relevan menjadi penting; ketentuan pemuatan truk AS, 1910.178(o), mengatur kapasitas terukur dan muatan yang geometrinya memengaruhi kapasitas tersebut.
Dalam perencanaan logistik, tentukan apakah pemuatan gulungan dilakukan secara manual atau otomatis, dan sebutkan attachment pengangkat yang disetujui. Lini berkecepatan tinggi tetap memerlukan prosedur pemasangan yang terkendali, sebelum kecepatan lini menjadi pertimbangan.
Sebelum beralih ke gulungan yang lebih besar, bagian produksi harus menandatangani catatan antarmuka yang direvisi, dan bagian penerimaan harus mengonfirmasi susunan baru untuk penanganan. Pergantian gulungan terjadwal yang lebih sedikit hanya memberi sedikit keuntungan jika gulungan tidak dapat mencapai unwinder dalam orientasi yang disetujui.
Periksa penggulungan dan tepi saat penerimaan
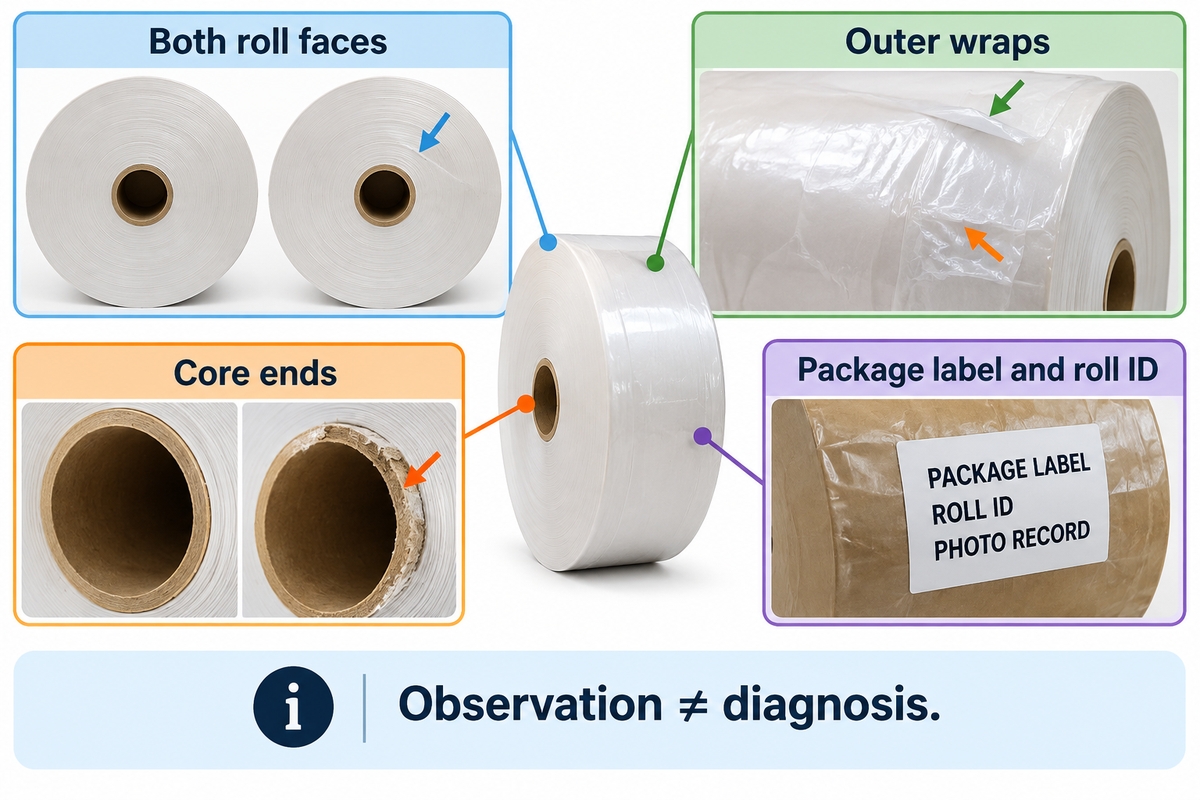
Inspeksi penerimaan harus merekam tampilan gulungan sebelum dipasang atau sebelum pengaturan mesin diubah. Ambil foto kedua sisi, lilitan terluar, ujung core, dan label kemasan. Catat pergeseran lapisan, area yang remuk, kerusakan tepi, dan/atau lilitan yang longgar, lalu kaitkan dengan identitas gulungan. Kemudian, arahkan material yang terdampak untuk disposisi yang telah ditetapkan.
Bedakan deskripsi dari penyebab. Sisi yang bergeser adalah pengamatan; “ketegangan penggulungan yang salah” adalah diagnosis yang memerlukan bukti lebih lanjut. Dalam artikel PFFC tentang cacat gulungan tahun 2023, Neal Michal membedakan telescoping saat pelepasan gulungan dari telescoping saat penggulungan. Ia menyarankan agar saat terjadinya selip dicatat, beserta diameter gulungan pada bidang selip.
| Titik pengamatan | Isian catatan | Pemeriksaan berikutnya | Penanggung jawab disposisi |
|---|---|---|---|
| Sebelum kemasan dibongkar | Penahan kemasan bergeser; foto label dan penyangga | Bandingkan kondisi gulungan sebelum dipasang | Penerimaan dan mutu |
| Saat pemasangan | Lubang core berubah bentuk; kesesuaian pemasangan tidak diterima | Bandingkan kondisi core dengan gambar yang disepakati | Produksi dan mutu |
| Saat akselerasi | Lapisan bergeser saat kecepatan naik | Simpan kecepatan, pengaturan ketegangan, dan waktu terjadinya pergeseran | Produksi menyelidiki bersama pemasok |
| Saat berjalan stabil | Putusnya film di tepi berulang pada sisi yang sama | Simpan lokasi film dan periksa jalur web film | Produksi memisahkan penyebab dari lini dan dari material |
| Di dekat core | Perubahan perilaku pelepasan gulungan | Simpan diameter sisa dan hasil produksi yang terdampak | Mutu menahan hasil produksi yang telah dilacak untuk ditinjau |
| Setelah penyimpanan | Lilitan terluar terasa lebih longgar daripada saat penerimaan | Bandingkan foto dan waktu penyimpanan yang telah berlalu | Mutu mencatat perubahan kondisi |
| Pada sambungan antarujung gulungan | Sambungan bertanda mencapai jalur web film | Lacak sambungan antarujung gulungan ke gulungan jadi yang terdampak | Produksi mengikuti aturan sambungan antarujung gulungan yang disepakati |
| Setelah poros dilepas | Bentuk core berubah setelah gulungan diturunkan | Simpan core dan catatan pemasangan sebelumnya | Mutu meminta penyelidikan core |
| Pada inspeksi hasil jadi | Gulungan hasil rewinding berjalan mulus tetapi tidak memenuhi salah satu sifat yang disepakati | Simpan hasil pengujian dan identitas hasil produksi | Mutu memisahkan konversi dari rilis produk |
Contoh di atas menunjukkan cara menulis catatan. Gantilah dengan pengamatan, identitas gulungan, dan kriteria yang disepakati yang sebenarnya; tidak ada satu pun yang menetapkan ambang universal untuk menolak suatu batch. Hindari menyetel lini atau mengendurkan gulungan sebelum kondisi aslinya didokumentasikan, karena foto yang diambil kemudian mungkin tidak menjawab pertanyaan penerimaan.
Gulungan dengan permukaan luar yang halus pun belum tentu cukup. Dalam Winding Better Rolls, Timothy J. Walker menyatakan bahwa udara dapat terperangkap selama penggulungan, menutupi variasi ketebalan caliper, lalu keluar kemudian, sehingga gulungan menjadi lebih longgar. Catat selang waktu antara penerimaan, penyimpanan, dan uji coba ketika perubahan kondisi penggulungan sedang dievaluasi.
Sepakati sifat film dan ketentuan sambungan antarujung gulungan
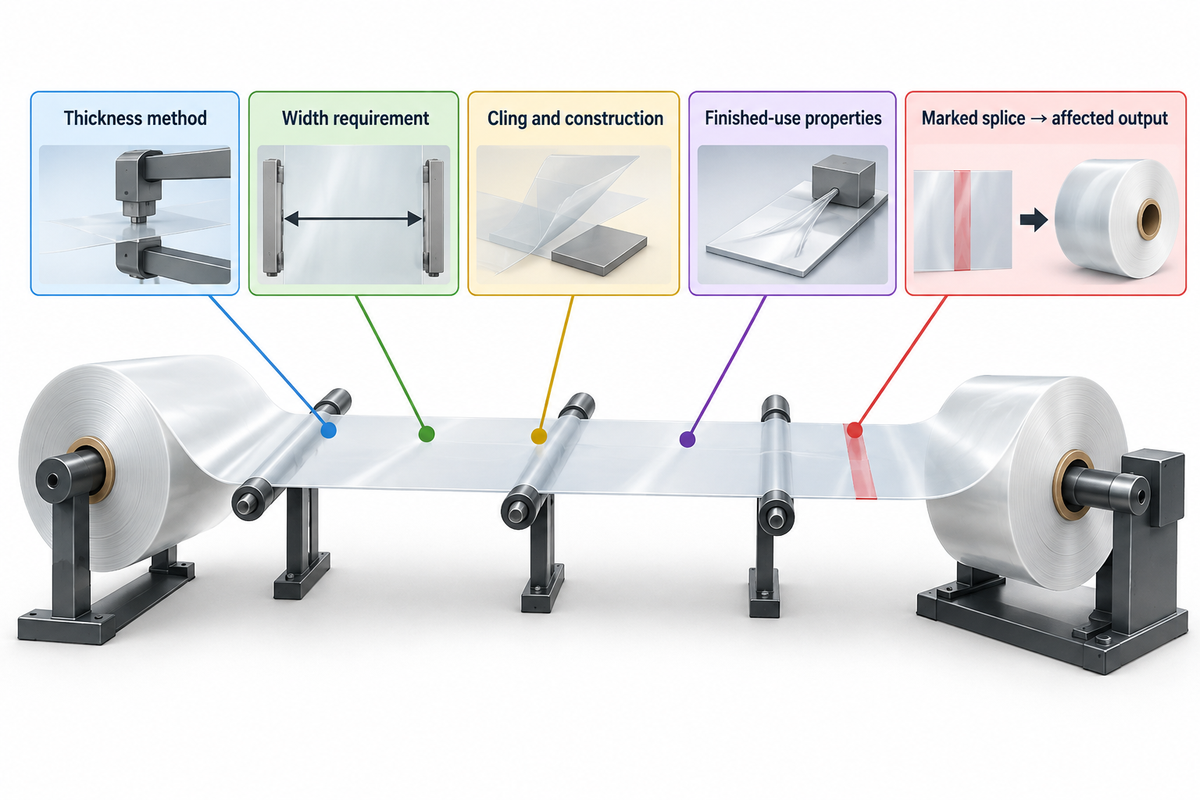
Harus ada kesepakatan mengenai metode pengukuran ketebalan, persyaratan lebar, dan spesifikasi penggunaan akhir, selain pemeriksaan penggulungan. Ketebalan rata-rata, variasi ketebalan lokal, dan perilaku peregangan menjawab pertanyaan yang berbeda. Cantumkan metode uji dan arah yang relevan dalam spesifikasi pembelian agar hasil yang diperoleh pemasok dan converter dapat dibandingkan dengan dasar yang sama.
“Dapat digunakan oleh pembeli dan penjual untuk menetapkan spesifikasi pembelian.”
Panduan ini memberikan informasi tentang pemilihan dan penggunaan stretch film. Untuk pengukuran film yang masuk, ASTM D8136-24 menjelaskan pengukuran kapasitansi nonkontak serta variabilitas ketebalan pada arah mesin dan arah melintang. Rentang metode yang dinyatakan adalah 2.5 hingga 250 µm; rentang ini merupakan lingkup pengukuran, bukan ketebalan film jumbo yang direkomendasikan.
ISO 4593:1993 menjelaskan pengukuran ketebalan secara mekanis dan tetap berlaku setelah dikonfirmasi ulang pada 2025. Diskusikan metode mana yang akan digunakan dan bagaimana lokasi pengambilan sampel akan ditentukan. Pembacaan rata-rata dapat menyamarkan pita tebal melintang pada web film yang menumpuk berulang kali di lokasi yang sama pada gulungan.
Tetapkan konstruksi film, daya lekat film, transparansi atau warna, dan sifat film hasil konversi. ASTM D5459-95(2025) mengukur pemulihan elastis, set permanen, dan retensi tegangan pada arah mesin. Hal-hal ini berbeda dari pengujian apakah rewinder dapat menjalankan material tersebut. Pernyataan umum seperti “berkualitas tinggi” atau “kuat dan tahan lama” hampir tidak memberi informasi kepada staf mutu tentang kondisi pengujian yang harus digunakan atau kriteria penerimaan yang harus dipenuhi. Kemampuan regang harus ditentukan dengan kondisi uji dan perpanjangan yang disepakati, bukan dengan persentase tanpa keterangan kondisi.
Untuk gulungan jumbo hitam, tentukan warna dan tampilan yang diminta dalam spesifikasi pelanggan. Setiap jenis stretch film memerlukan sifat yang disetujui masing-masing. Perubahan warna tidak boleh mengubah spesifikasi dasar film. Permintaan sertifikasi, jika ada, harus merujuk pada skema yang disebutkan dan produk yang dipasok.
Tuangkan persyaratan sambungan antarujung gulungan secara tertulis: jumlah yang diizinkan, bentuk sambungan, penandaan, lokasi, pencatatan, dan perlakuan terhadap gulungan jadi yang terdampak. Gunakan spesifikasi yang disepakati ketika terjadi sambungan antarujung gulungan selama uji coba. Untuk label satuan, bandingkan label ketebalan nominal dan label mikron; untuk panjang yang dinyatakan, gunakan metode terpisah untuk memeriksa panjang gulungan yang dinyatakan.
Jalankan uji coba rewinder yang dapat ditelusuri
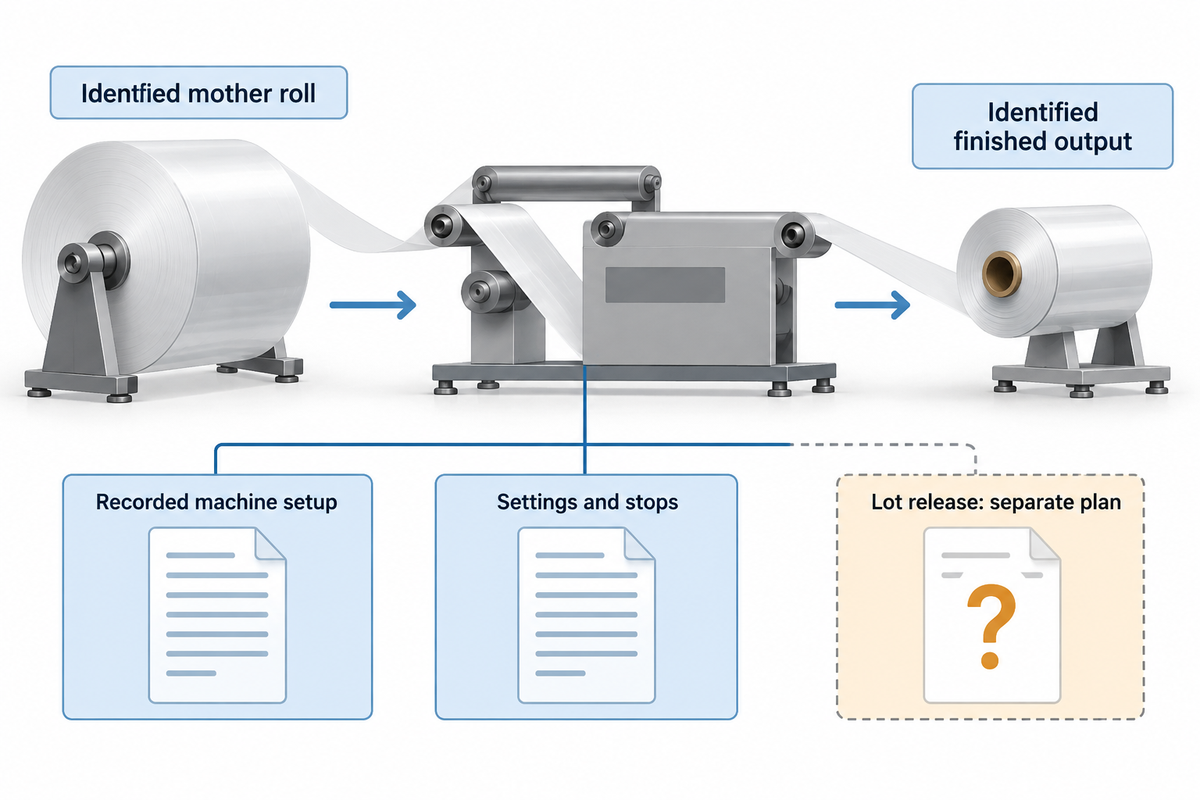
Uji coba yang dapat ditelusuri menghubungkan satu mother roll yang teridentifikasi dengan pengaturan mesin yang tercatat dan gulungan jadinya. Catat model mesin untuk gulungan jumbo dan rincian gulungan yang masuk. Simpan semua pengaturan, penyesuaian kecepatan dan ketegangan, serta penghentian selama uji coba. Catat secara rinci perilaku saat mesin dihidupkan dan saat berjalan stabil, serta di dekat core gulungan. Jika teramati perilaku yang berbeda, catat hal tersebut secara rinci.
Bagian produksi dan mutu harus menyepakati kondisi uji coba sebelum uji coba dijalankan. Tetapkan apa yang dianggap sebagai hasil jadi yang dapat diterima, termasuk dimensi, kondisi penggulungan, dan pemeriksaan sifat film yang diperlukan. Berikan pengenal hasil yang tetap terhubung ke gulungan masuk. Jika pengaturan berubah selama uji coba, simpan catatan sebelum dan sesudah perubahan, alih-alih menggabungkan semua hasil.
Stretch film jumbo mana yang terbaik untuk lini converting?
Kandidat stretch film jumbo terbaik untuk lini converting adalah material sesuai spesifikasi yang cocok dengan antarmuka masuk dan memenuhi persyaratan hasil jadi pada kondisi uji coba yang disepakati. Pilih di antara kandidat berdasarkan konstruksi gulungan, metode uji, dan pemeriksaan hasil yang sebanding. Uji jalan pertama yang lebih baik belum menunjukkan opsi pasokan yang lebih baik.
Perbandingan untuk lini produksi memerlukan kondisi uji coba yang sebanding. Film yang sesuai untuk satu konfigurasi tidak boleh otomatis mewarisi persetujuan untuk konfigurasi lain tanpa memeriksa antarmuka dan persyaratan hasil yang berubah.
Bandingkan penghentian berdasarkan penyebab dan lokasi sebelum mengaitkannya dengan film. Putusnya film pada tepi yang rusak, sambungan antarujung gulungan yang bertanda, dan perubahan pengaturan mesin dicatat pada kolom yang berbeda. Simpan sampel yang terdampak dan catatan mesin agar pemasok dapat menyelidiki kejadian yang sama dengan yang diamati produksi.
Rilis lot adalah keputusan yang terpisah. Penjelasan NIST tentang pengambilan sampel penerimaan membahas pengambilan sampel acak dari lot yang ditentukan dengan rencana penerimaan atau penolakan tertentu. Bagian mutu harus menyepakati definisi lot, metode pengambilan sampel, ukuran sampel, dan aturan keputusan dengan pemasok. Satu gulungan yang dapat diterima tidak menunjukkan penerimaan umum atas semua gulungan dalam kiriman tersebut.
Bandingkan film yang dapat digunakan dan kerugian konversi
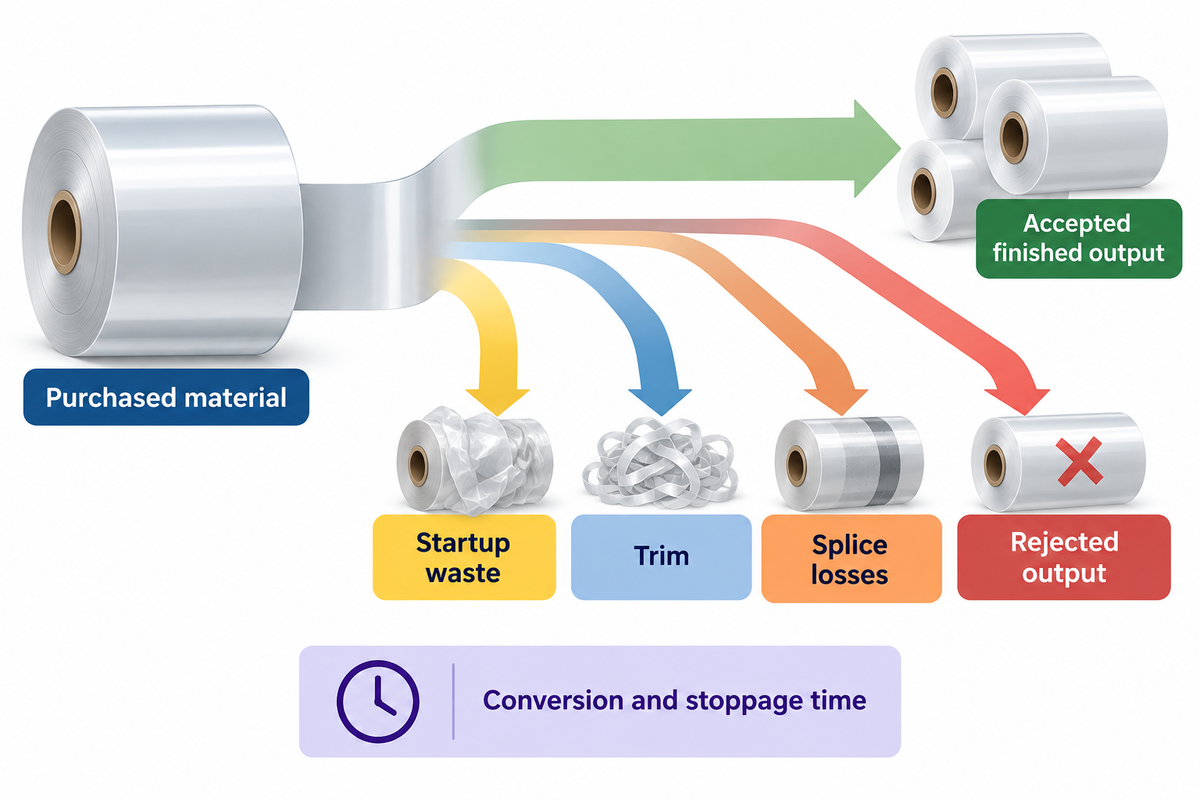
Perbandingan biaya dan evaluasi uji coba harus menggunakan spesifikasi film jadi yang sama dan menyatakan satuan pengukuran hasil (misalnya, massa bersih film yang diterima). Pisahkan material yang dibeli, limbah startup, trim, kehilangan akibat sambungan antarujung gulungan, dan hasil yang ditolak. Jumlah gulungan saja dapat menyesatkan ketika membandingkan gulungan jadi yang berbeda panjang, lebar, atau ketebalannya.
ISO 14051:2011 menyediakan kerangka kerja untuk melacak aliran material fisik dan biaya terkait. Metode material-line EPA juga memisahkan material masukan dari material yang masuk ke dalam produk. Dalam konteks uji coba, timbang aliran yang relevan dengan metode tara yang konsisten, dan kaitkan masing-masing dengan proses produksi yang sama.
Nilai efektivitas biaya terhadap hasil yang diterima. Catat waktu konversi, waktu henti, dan biaya penanganan tambahan di samping catatan material. Hasil yang ditolak tidak boleh tersembunyi dalam biaya rata-rata per kilogram yang dibeli. Pembeli yang membandingkan penawaran harga “stretch film gulungan jumbo” harus mengetahui berat mana yang merupakan film bersih dan berat mana yang merupakan berat pengiriman, sebelum menilai harga.
Untuk perbandingan berbasis luas, ketebalan dan densitas juga berperan. ISO 4591:1992 menjelaskan ketebalan gravimetri menggunakan massa, luas, dan densitas. Gunakan pengukuran yang sama untuk perbandingan dan biarkan spesifikasi akhir tidak berubah. Gulungan jadi yang lebih tipis atau lebih pendek merupakan penawaran yang berbeda, meskipun harga gulungannya lebih rendah.
Kirimkan serah terima yang lengkap kepada pemasok
Antarmuka masuk yang disetujui, spesifikasi film, foto berlabel, kondisi uji coba, dan disposisi hasil produksi harus digabungkan untuk serah terima kepada pemasok. Kirim revisi yang sama kepada bagian pembelian, produksi, dan mutu. Dokumen tersebut harus menjelaskan apa yang diterima, apa yang perlu dikoreksi, dan masukan mana yang berubah serta memerlukan tinjauan baru untuk menentukan penerimaan sebelum pesanan ulang dirilis.
Spesifikasi pasokan stretch film dari UD Packaging menetapkan ruang lingkup konversi yang dikendalikan pembeli dan meminta data lini converting, dimensi gulungan, serta spesifikasi penggulungan. Lingkup jumbo diberi penawaran harga secara terpisah. Gunakan kolom-kolom tersebut untuk memulai percakapan, lalu lampirkan catatan antarmuka dan uji coba alih-alih meminta gulungan besar tanpa spesifikasi.
Daftar periksa penawaran harga — salin persyaratan ini ke dalam permintaan:
| Parameter | Rentang yang direkomendasikan | Mengapa penting | Cara verifikasi |
|---|---|---|---|
| Core masuk | Diameter dalam dan panjang yang disetujui lini, mm | Pemasangan dan cengkeraman | Sesuaikan dengan gambar core masuk |
| Envelope gulungan | Diameter dan lebar yang disetujui, mm; massa kotor, kg | Kesesuaian unwinder dan penanganan | Bandingkan dengan kapasitas nominal peralatan |
| Ketebalan film | Nominal dan variasi yang disepakati pembeli, µm | Spesifikasi jadi yang konsisten | Sebutkan metode pengukuran dan lokasi pengambilan sampel |
| Sambungan antarujung gulungan | Jumlah per gulungan yang disepakati dan lokasi yang ditandai | Lacak hasil jadi yang terdampak | Simpan catatan sambungan antarujung gulungan selama uji coba |
| Hasil produksi dan rilis lot | Dimensi jadi dan batas sifat yang disepakati | Pisahkan keberhasilan konversi dari penerimaan | Lampirkan hasil uji coba dan rencana pengambilan sampel lot |
Minta produsen stretch film gulungan jumbo untuk menyebutkan spesifikasi yang digunakan untuk memproduksi material yang ditawarkan dan menyimpan versi tersebut bersama pesanan. Untuk stretch film gulungan jumbo yang digunakan untuk pengemasan setelah konversi, hubungkan pengujian film jadi dengan kebutuhan pengemasan aktual pelanggan.
Isi nilai yang telah disetujui sebelum mengirim daftar periksa ini; kolom-kolom tersebut bukan batas teknis bawaan. Untuk ketertelusuran, minta pemasok menyebutkan spesifikasi film yang dipasok dan produsen yang bertanggung jawab. Capai kesepakatan serupa untuk memastikan pengepakan mengamankan gulungan dalam orientasi yang dinyatakan selama pengiriman.
Terbitkan pesanan ulang berdasarkan revisi yang telah diterima. Perubahan pada core, konstruksi film, envelope gulungan, atau kondisi converting harus dikembalikan kepada penanggung jawab bidang tersebut. Dengan cara ini serah terima ditutup dengan keputusan yang dinyatakan secara jelas, bukan janji yang kabur tentang ketahanan atau efisiensi.
Pertanyaan yang sering diajukan
Untuk apa stretch film jumbo digunakan?
Stretch film jumbo memasok converter dengan mother roll untuk memproduksi gulungan jadi yang lebih kecil.
Deskripsi pembelian harus mencantumkan rute konversi yang dituju dan format akhirnya. Vendor juga dapat menggunakan istilah gulungan besar untuk menyebut material yang diumpankan langsung ke mesin wrapping, sehingga periksalah antarmuka penerimaan, bukan labelnya. Converter harus memiliki core masuk, envelope gulungan, dan spesifikasi film yang telah disetujui, lalu melakukan pemeriksaan hasil dalam kondisi uji coba yang tercatat.
Apakah stretch film jumbo sama dengan cling wrap?
Jumbo stretch film dan cling wrap rumah tangga harus dibeli berdasarkan spesifikasi aplikasi yang berbeda.
Tampilan transparan atau deskripsi daya lekat film tidak menunjukkan konstruksi resin film, kesesuaian untuk kontak dengan makanan, maupun kesesuaian dengan rewinder. Sebutkan penggunaan industri yang dituju dan minta spesifikasi film yang sesuai. Jika kontak dengan makanan diperlukan untuk aplikasi tersebut, tangani kebutuhan itu secara terpisah dengan pemasok. Format gulungan induk menjelaskan cara material dipasok dan tidak membuktikan penggunaan akhir tertentu.
Berapa harga jumbo stretch film?
Penawaran harga film jumbo yang dapat dibandingkan memerlukan spesifikasi film, massa bersih, inti gulungan, kuantitas, pengepakan, dan tujuan.
Minta semua pemasok mengajukan penawaran harga dengan dasar yang sama dan membedakan berat film bersih dari berat kotor gulungan. Setelah itu, bandingkan hasil jadi yang lolos penerimaan dalam kondisi konversi yang sama, dan catat scrap serta penanganan tambahan secara terpisah. Harga per gulungan tidak dapat mendukung pilihan yang adil jika isi gulungan atau spesifikasi hasil jadi berbeda. Gunakan catatan uji coba untuk menjelaskan perbedaannya, bukan berasumsi bahwa harga satuan terendah adalah yang terbaik.
Apakah gulungan yang lebih besar selalu menurunkan biaya konversi?
Gulungan yang lebih besar hanya menurunkan biaya jika hasil yang dapat dipakai dan persyaratan penanganannya membenarkan perubahan tersebut.
Pergantian gulungan yang lebih jarang tidak dapat mengimbangi penghentian berulang dan/atau gulungan jadi yang ditolak.
Apakah saya dapat menyetujui kiriman setelah memeriksa satu gulungan sampel?
Satu gulungan sampel mencatat hasil uji coba; pelepasan kiriman memerlukan rencana penerimaan lot yang telah disepakati.
Tetapkan lot, ukuran sampel, aturan penerimaan atau penolakan, serta metode pemilihan gulungan sebelum menggunakan sampel untuk melepas kiriman. Pertahankan identitas gulungan masuk dan hasil jadi selama uji coba. Jika ada gulungan yang menunjukkan kerusakan atau perilaku berbeda, catat kondisinya dan arahkan untuk keputusan disposisi, dan jangan menerapkan hasil sampel sebelumnya secara otomatis pada gulungan lainnya. Bagian mutu juga harus mencatat apakah ada perubahan pada inti gulungan, film, atau pengaturan lini yang mengharuskan uji coba baru.
Tentang panduan ini
Panduan UD Packaging ini mengaitkan cakupan pengujian film yang tersedia untuk umum, panduan penggulungan, dan kolom penawaran harga gulungan jumbo yang dipublikasikan perusahaan. Kedua format catatan tersebut merupakan alat bantu pembelian yang bersifat editorial; pengamatan sampel menunjukkan cara mendokumentasikan serah terima. Batas mesin dan kriteria pelepasan harus diisi berdasarkan spesifikasi yang telah disetujui pembeli. Standar telah diperiksa terhadap halaman katalog publiknya pada Oktober 2026.
Referensi & sumber
- ASTM D4649-20(2025), pemilihan stretch film dan spesifikasi pembelian
- ASTM D8136-24, ketebalan film dengan kapasitansi nonkontak
- ISO 4593:1993, pengukuran ketebalan film secara mekanis
- ASTM D5459-95(2025), pemulihan elastis, deformasi, dan retensi tegangan
- Neal Michal, PFFC, 2023, solusi untuk cacat umum pada gulungan hasil penggulungan
- Timothy J. Walker, PFFC, 2003, Winding Better Rolls
- NIST, pengambilan sampel untuk penerimaan lot
- ISO 14051:2011, akuntansi biaya aliran material
- EPA, Lean and Environment Toolkit, aliran material
- ISO 4591:1992, ketebalan gravimetri dan daya bentang per satuan berat gulungan
- HSE, penanganan gulungan kertas, ukuran dan bentuk
- eCFR, pemuatan truk industri bertenaga, 1910.178(o)