Hubungi UD Packaging Company

Titik awal uji coba
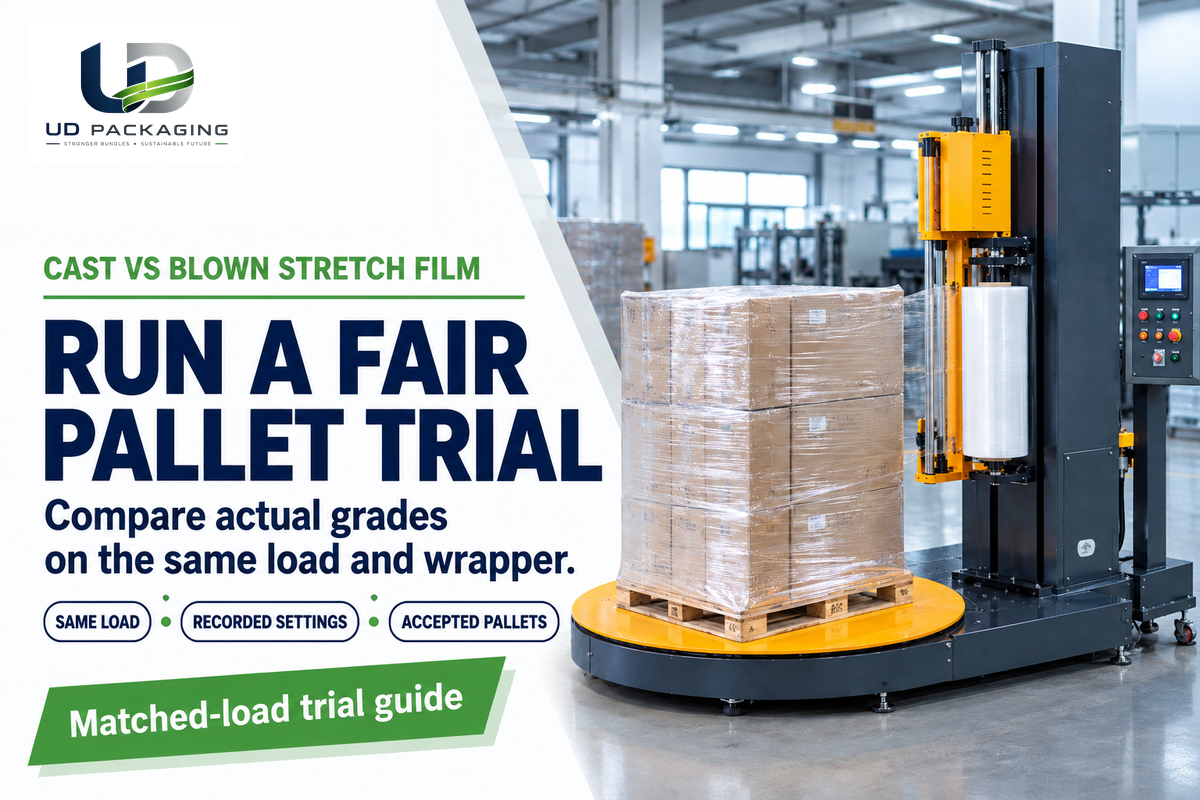
Bandingkan satu grade cast dan satu grade tiup pada desain muatan dan mesin wrapping yang sama. Mulailah dengan resep wrapping yang saat ini disetujui, dalam rentang operasi kedua film. Catat penahanan muatan yang sebenarnya, hasil pemindaian, putusnya film, dan massa film. Ulangi pengukuran pada lokasi dan waktu tunggu yang sama.
Stretch film cast adalah film plastik yang dapat diregangkan, dibuat melalui die datar dan didinginkan pada roller. Pada umumnya, film ini memberikan visibilitas yang jernih dan pelepasan gulungan yang senyap; namun, fitur tersebut tidak menentukan apakah palet tetap utuh. Bandingkan sampel cast dan tiup pada muatan yang sama, lalu pilih grade dan resep wrapping yang paling memenuhi kebutuhan penanganan Anda dengan biaya per palet diterima yang terendah.
Stretch film cast umumnya cocok untuk aplikasi wrapping yang lebih senyap dan memerlukan label yang terlihat jelas. Film tiup menjadi kandidat lain jika tusukan atau sobekan menjadi perhatian. Bandingkan grade yang sebenarnya pada muatan yang setara, dengan titik pemeriksaan penerimaan yang sama dan pengaturan mesin wrapping yang tercatat.
Sebelum memesan gulungan uji coba
- Pengaturan mesin wrapping yang sama tidak menjamin gaya penahan muatan yang sama.
- Gulungan yang lebih senyap atau film yang lebih jernih tetap dapat tidak lolos pemeriksaan sudut atau label.
- Hitung film wrapping ulang satu kali dan bagi biaya dengan jumlah palet unik yang diterima.
- Catat kapan dan di mana penahanan muatan diukur, karena film mengalami relaksasi setelah wrapping.
Stretch film cast vs tiup sekilas
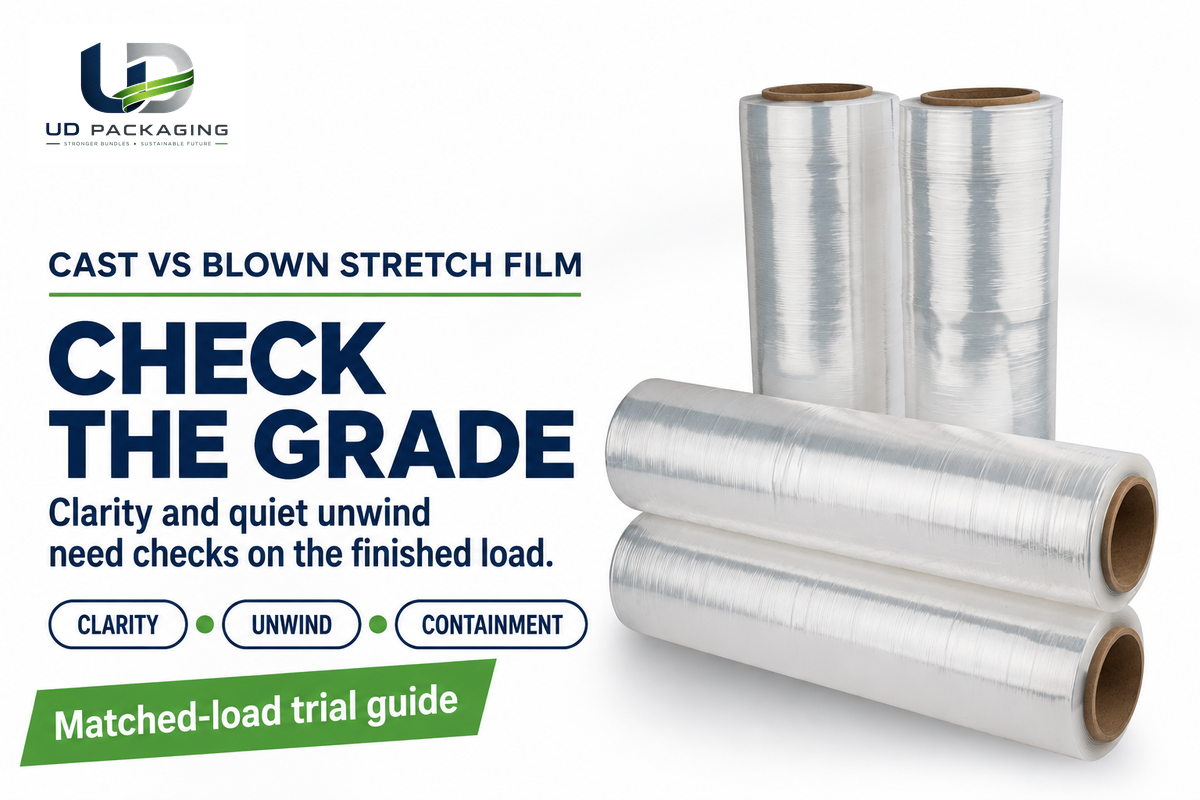
Sebaliknya, stretch film tiup dan cast menggambarkan dua jenis pembuatan stretch film, bukan dua tingkat kinerja yang tetap. Pemasok cenderung memasarkan grade cast untuk kejernihan tinggi dan pelepasan gulungan yang lebih senyap, sedangkan grade tiup untuk penanganan dengan kinerja lebih tinggi. Perbedaan yang berguna antara film tiup dan film cast adalah perilaku gulungan tertentu pada muatan Anda.
Apa itu stretch film cast?
Stretch film cast adalah film wrapping polietilena yang diproduksi dengan proses ekstrusi cast. Produsen mengekstrusi bahan leleh melalui die datar, lalu mendinginkan lembaran tersebut pada roller pendingin. Film ini dapat digunakan untuk aplikasi manual maupun mesin. Ketebalan, formulasi, dan rentang regangannya harus disesuaikan dengan mesin wrapping dan barang yang diamankan.
Pada ekstrusi film tiup, die berbentuk lingkaran dan udara membentuk gelembung. Pemasok menjelaskan proses ini sebagai peniupan resin panas secara vertikal menjadi gelembung, sebelum didinginkan dan digulung. Bandingkan hasil ketahanan tusuk dan sobek dari grade jadi untuk memilih gulungan bagi sudut yang terbuka. Aditif atau struktur lapisan yang berbeda dapat mengubah perilaku kedua jenis film tersebut.
| Pengamatan | Sampel film cast: hal yang diperiksa | Sampel film tiup: hal yang diperiksa |
|---|---|---|
| Kejernihan | Pindai label yang sebenarnya melalui lapisan wrap akhir. | Periksa label, pencahayaan, dan posisi pemindai yang sama. |
| Bunyi pelepasan gulungan | Amati pada kecepatan aplikasi normal. | Ulangi pada stasiun dan jarak yang sama. |
| Tusukan dan sobekan | Periksa sudut yang rentan dan jalur sobekan. | Gunakan sudut dan urutan penanganan yang sama. |
| Daya lekat film | Pastikan sisi dengan daya lekat film dan penempelan ujung akhir film. | Periksa ketahanan ujung akhir film dan kontak dengan palet di sebelahnya. |
| Penahanan muatan | Ukur pada lokasi dan waktu yang disepakati. | Ulangi dengan metode pengukuran yang sama. |
Deskripsi film cast dari Signode mencantumkan pelepasan gulungan yang senyap, transparansi, dan daya lekat film pada satu sisi. Karena itu, daya lekat film yang tinggi tidak berarti kedua sisinya lengket. Arahkan film yang dipasok sesuai sisi daya lekat film yang ditentukan, terutama saat palet yang telah dibungkus saling bersentuhan di tempat penyimpanan.
Tetapkan muatan dan mesin wrapping sebelum membandingkan film
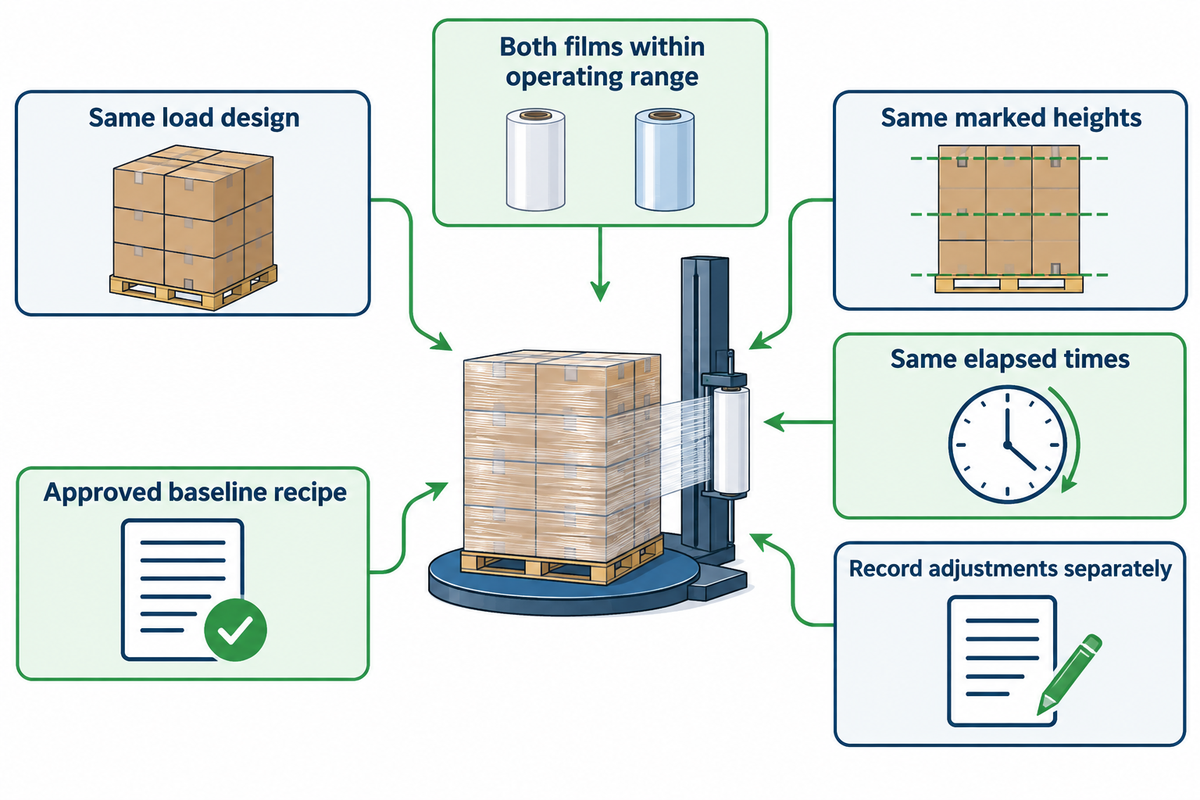
Uji coba wrapping palet yang adil dimulai dengan muatan yang dapat diulang dan resep mesin wrapping yang telah disetujui. Jaga agar susunan karton, kondisi palet, dan pola wrapping tetap konstan selama perbandingan pertama. Ukur penahanan muatan yang dihasilkan, jangan berasumsi bahwa angka panel kontrol yang sama menghasilkan gaya yang sama, dan izinkan pengaturan yang dicatat terpisah untuk setiap grade.
Gunakan film Anda yang sudah berhasil saat ini sebagai acuan. Catat pre-stretch, pengaturan force-to-load, kecepatan carriage, overlap, dan jumlah putaran di bagian atas dan bawah. Untuk uji coba stretch film mesin, sertakan model mesin wrapping dan rentang pre-stretch yang tersedia. Wrapping manual memerlukan operator yang sama dan rute keliling palet yang dapat diulang; jika satu operator menarik film dengan kencang di setiap sudut sementara operator lain mengendurkan film sebelum berbelok, perbandingan tersebut mencakup perubahan teknik sekaligus perubahan material.
ASTM D4649-20(2025) memberikan panduan untuk memilih, menetapkan spesifikasi, dan menggunakan stretch film pada aplikasi dalam ruangan, termasuk penyimpanan dan kontainer pengangkutan tertutup. Paparan di luar ruangan berada di luar cakupan yang dinyatakannya. Jika rute pengiriman mencakup perubahan suhu atau paparan U.V., tambahkan kondisi tersebut ke dalam permintaan uji coba.
Ukur penahanan muatan pada ketinggian yang ditandai dan waktu setelah wrapping yang sesuai. Studi waktu dan suhu 2019 dari Virginia Tech menemukan bahwa panas dan waktu pada akhirnya memengaruhi gaya penahan muatan akhir. Hasil eksploratifnya menjadi alasan untuk mengendalikan variabel tersebut; hasil itu tidak memperkirakan persentase kehilangan untuk film Anda.
Contoh pengaturan uji coba: Misalkan sebuah gudang mengganti film wrap pada palet persegi berisi barang rumah tangga dalam kotak. Tim memilih satu pola karton dan menandai posisi pengukuran di bagian bawah, tengah, dan atas. Tim membungkus palet dengan film yang sudah ada dan kedua kandidat menggunakan resep acuan yang disetujui. Gunakan resep tersebut dalam rentang operasi yang dinyatakan untuk kandidat. Operator mencatat putusnya film tanpa diam-diam menurunkan ketegangan. Tahap kedua memungkinkan pemasok merekomendasikan resep yang kompatibel, dan hal itu juga didokumentasikan secara terpisah. Dengan begitu, pembeli dapat membedakan pengaruh film dari perubahan pengaturan, alih-alih menganggap semua perubahan berasal dari proses pembuatan.
Periksa kejernihan dan bunyi pelepasan gulungan di area kerja
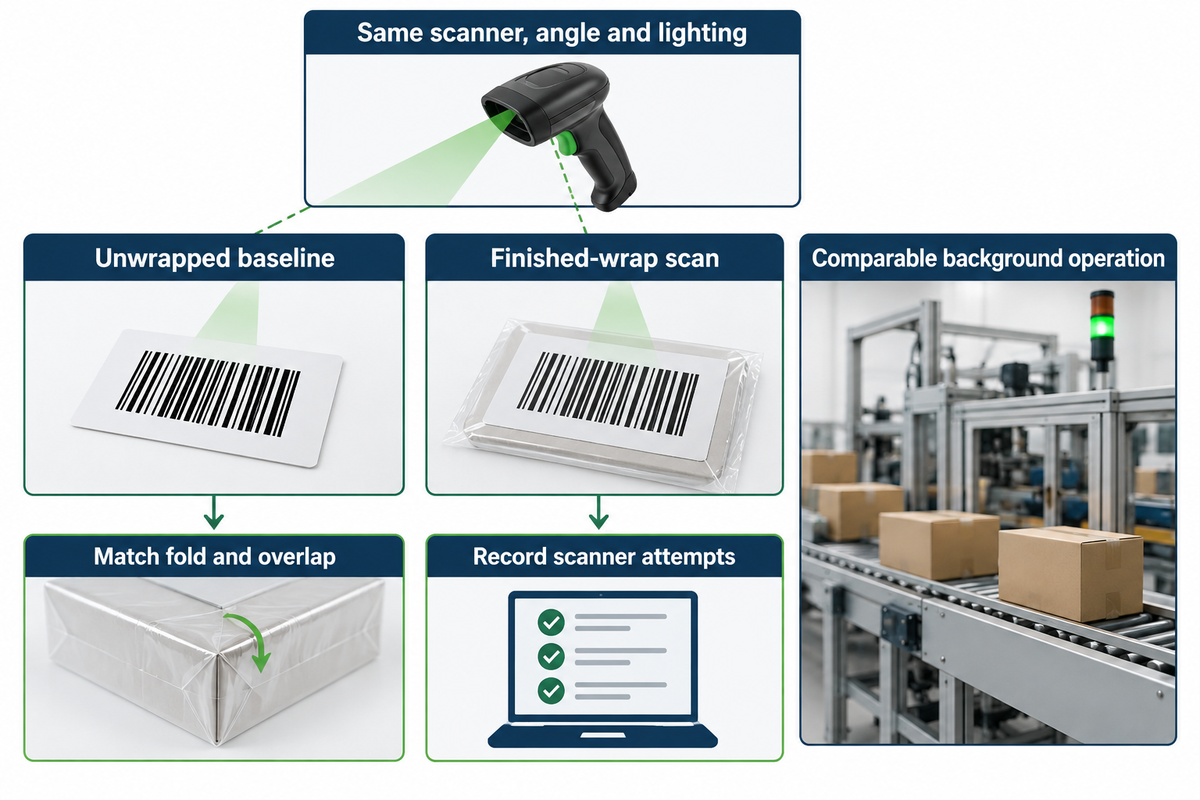
Kejernihan dan bunyi pelepasan gulungan merupakan pemeriksaan di area kerja, yang memerlukan palet yang telah selesai dibungkus, pemindai yang biasa digunakan, dan posisi pengamatan yang konsisten. Lembaran bening yang diangkat ke arah cahaya tidak menunjukkan lapisan yang saling tumpang tindih pada label. Bandingkan film pada kecepatan wrapping dan jumlah lapisan yang akan digunakan dalam operasional.
Bagaimana label tetap terbaca melalui wrap palet?
Label akan tetap terbaca jika barcode tercetak dengan benar dan wrap yang telah selesai menyisakan jalur optik yang dapat digunakan. Untuk membandingkan keterbacaan barcode, pindai label sebelum dan sesudah wrap akhir dipasang. Ulangi proses pemindaian untuk setiap film dengan pemindai, sudut, jarak, dan pencahayaan yang sama. Pertahankan lokasi label dan jumlah lapisan agar konstan, dan catat kegagalan pemindaian alih-alih menilai transparansi film dengan melihat film tersebut.
Ada banyak alasan mengapa barcode tidak dapat terbaca. Barcode bisa tercetak di lokasi yang salah. Label bisa terlipat. Barcode bisa kurang kontras. Label bisa memiliki lipatan atau kerutan. Panduan kualitas barcode dari GS1 memberikan alasan barcode berkualitas buruk, termasuk quiet zone dan penghalang pada kemasan. Catat posisi label, di bawah wrap atau di bagian luarnya, agar kedua sampel menghadapi kondisi yang sama.
Untuk pengukuran bunyi, gunakan lokasi, kecepatan, dan jarak pengamatan yang sama dengan mesin latar dalam kondisi operasi yang sebanding. Aplikasi ponsel dapat membantu perbandingan yang konsisten, tetapi penilaian resmi memerlukan metode dan peralatan yang tepat. NIOSH menjelaskan kondisi perangkat dan kalibrasi tertentu untuk aplikasi tingkat bunyi milik mereka; pemeriksaan cepat di gudang tidak otomatis memenuhi kondisi tersebut.
Contoh masalah pemindaian: Sebuah pusat distribusi e-commerce menggunakan gulungan cast bening yang, menurut tim, meningkatkan visibilitas label dibandingkan gulungan film tiup yang digunakan saat ini. Sebelum memilihnya, tim memindai label yang sama pada kedua pola wrapping akhir. Satu palet memiliki lipatan melintasi barcode, dan palet lain memiliki overlap tambahan pada ketinggian label. Operator menghilangkan lipatan, menyamakan overlap, dan mengulangi wrapping. Jika dalam prosesnya keunggulan tersebut hilang, maka masalah pertama terletak pada penempatan label, dan hal itu perlu dikoreksi. Jika setelah penyesuaian tersebut gulungan masih tidak terpindai seperti yang diharapkan, maka satu palet atau lebih memerlukan upaya pemindaian berulang. Upaya pemindaian beserta lokasinya harus dijelaskan secara rinci disertai foto kepada pemasok.
Pisahkan tusukan, sobekan, dan penahanan muatan
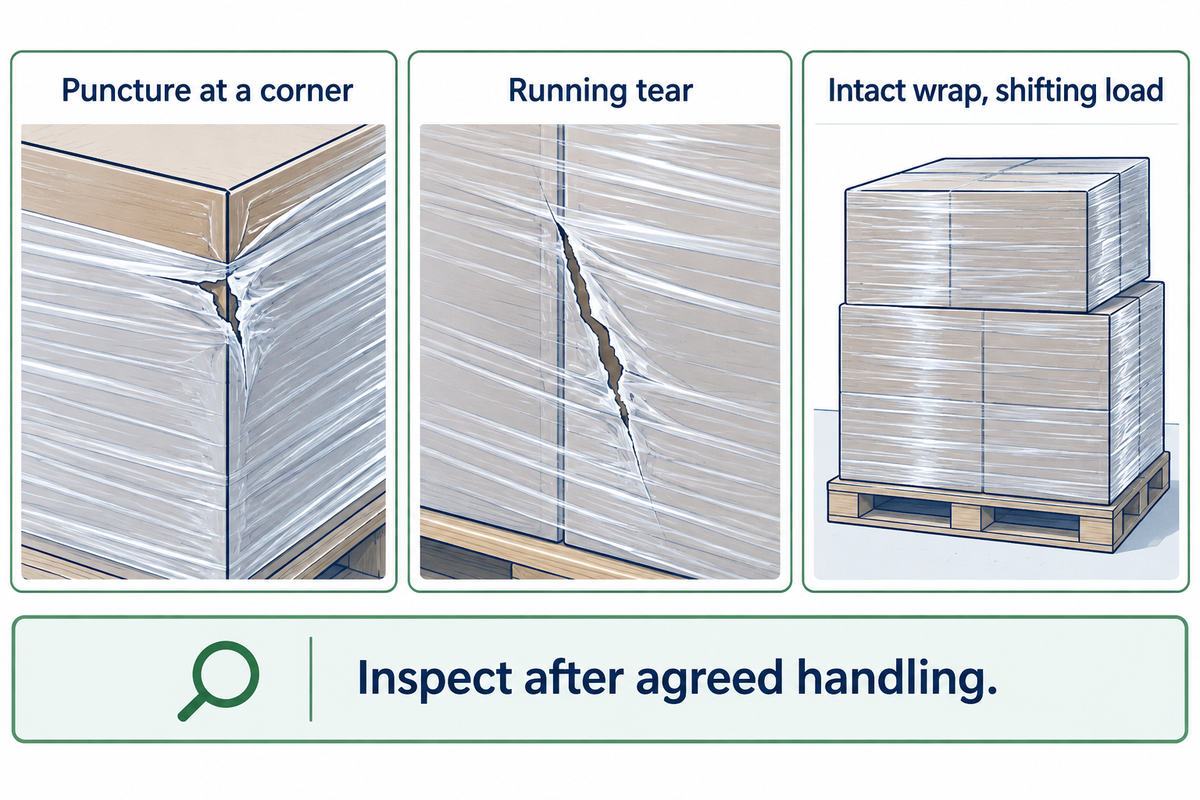
Ketahanan tusuk, perilaku sobek, dan penahanan muatan menggambarkan mekanisme kegagalan yang berbeda. Sudut luar karton dapat memicu tusukan atau sobekan, dan cacat kecil yang nyaris tidak terlihat dapat berkembang menjadi sobekan yang merambat. Wrap yang utuh tetap dapat membiarkan muatan bergeser dan rusak jika aplikasi menyisakan terlalu sedikit gaya yang tertahan setelah penanganan. Periksa cacat akibat kegagalan sudut dan mekanisme sobekan secara terpisah, dan periksa pergerakan muatan setelah urutan penanganan yang disepakati. Nilai stabilitas muatan setelah kondisi pengangkutan yang dimaksud dan di stasiun wrapping.
ASTM D5748-26 mengukur respons tusukan protrusi di bawah tegangan biaksial menggunakan probe pada satu laju uji yang rendah. Dokumen publiknya menyatakan bahwa metode ini tidak mereplikasi semua kondisi lapangan. Bandingkan kondisi spesimen dan metode uji pada kedua dokumen, lalu periksa muatan jadi dalam kondisi penggunaan yang dimaksud.
Apakah stretch film tiup lebih baik daripada stretch film cast?
Stretch film tiup dapat menjadi pilihan yang lebih baik untuk pekerjaan tertentu, hanya jika grade yang diuji memenuhi persyaratan pekerjaan tersebut dengan lebih efektif. Pembeli yang menghadapi sudut tajam atau berbentuk tidak beraturan sebaiknya menilai film kandidat terhadap sudut-sudut tersebut. Film cast dapat menjadi pilihan yang lebih baik jika lolos pemeriksaan penanganan yang sama dan menawarkan kejernihan pemindaian yang berguna, bunyi pelepasan gulungan yang lebih rendah, atau biaya per palet diterima yang lebih rendah.
Daya lekat film yang kuat merupakan sifat yang terpisah dari ketahanan terhadap tusukan. Periksa ujung akhir film setelah interval penyimpanan yang disepakati dan lihat apakah palet yang berdekatan saling menempel. Untuk muatan berat, catat pergerakan dan penahanan muatan yang terukur, bukan menggunakan berat saja sebagai kriteria pemilihan. Gulungan yang lebih berisik dapat terasa lebih kencang tanpa membuktikan kekuatan yang lebih unggul.
Jika film putus pada sampel, ambil foto titik awal putusnya sebelum mengubah pengaturan. Panduan pemecahan masalah dari Lantech mencakup penyebab dari sisi film, muatan, dan mesin. Menurunkan ketegangan dapat mencegah putusnya film; namun, hal ini dapat mengurangi penahanan muatan. Catat setiap kompensasi, misalnya lapisan tambahan, dan masukkan material tambahan tersebut ke dalam perbandingan biaya.
Jalankan catatan uji coba muatan yang disetarakan
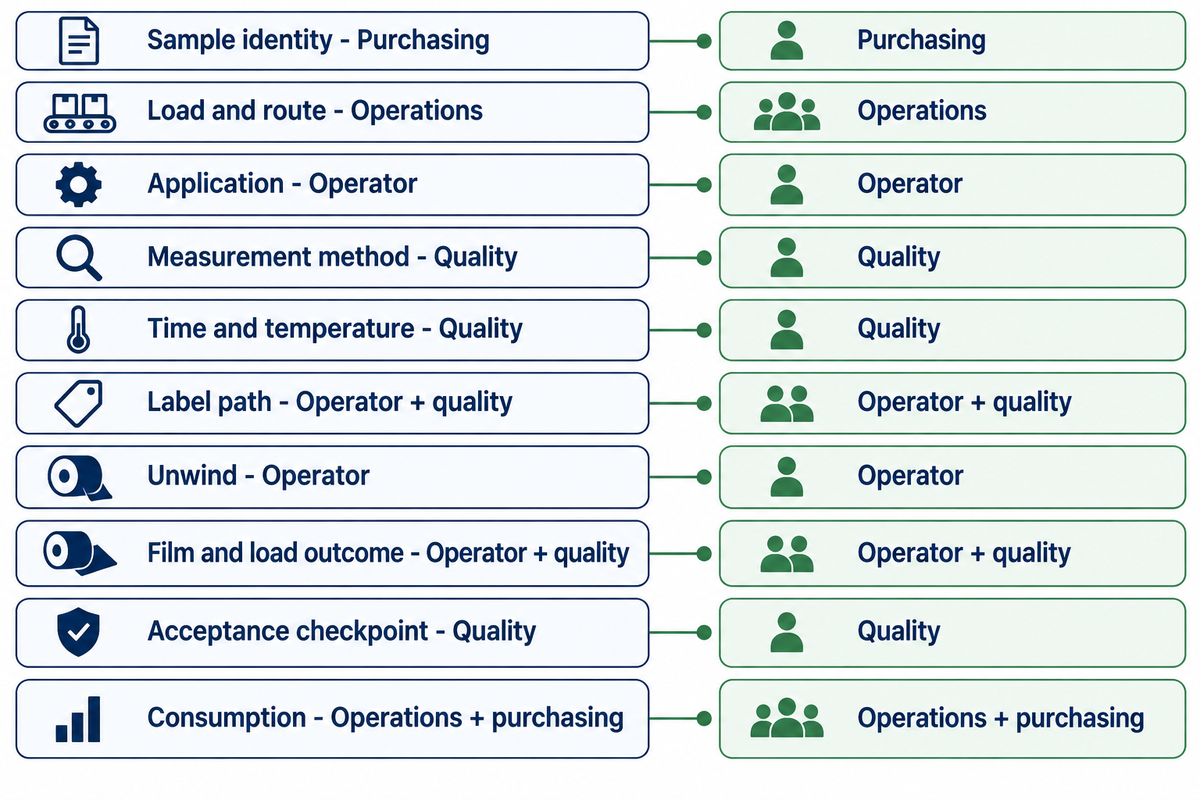
Catatan uji coba muatan yang disetarakan adalah lembar kerja untuk membandingkan dua grade film pada desain muatan tertentu tanpa terkecoh oleh perubahan pengaturan. Bagian pembelian mengidentifikasi gulungan dan harga, sedangkan operator mencatat aplikasinya. Bagian mutu mencatat hasil inspeksi yang disepakati. Pada tahap awal, bandingkan satu desain muatan yang representatif, lalu perluas perbandingan ke kebutuhan pengemasan lain jika dinilai bermanfaat.
| Kategori uji coba | Catat hal ini untuk setiap film | Penanggung jawab |
|---|---|---|
| Identitas sampel | Pemasok, grade, lot, cast atau tiup, ketebalan nominal, lebar, massa bersih film, dan inti gulungan. | Pembelian |
| Muatan dan rute pengiriman | Dimensi palet, massa, pola karton, sudut, dan urutan penanganan yang direncanakan. | Operasional |
| Aplikasi | Mesin wrapping, pre-stretch, pengaturan gaya, kecepatan, overlap, jumlah putaran, dan orientasi film. | Operator |
| Metode pengukuran | Instrumen, prosedur, dan lokasi pengukuran yang ditandai. | Mutu |
| Waktu dan suhu | Waktu yang berlalu setelah wrapping, interval tunggu, dan riwayat suhu. | Mutu |
| Jalur label | Acuan barcode tanpa wrap, posisi pemindai, dan hasil pindai melalui lapisan akhir. | Operator + mutu |
| Pelepasan gulungan | Kecepatan normal, jarak pengamatan, latar belakang, dan pengamatan bunyi. | Operator |
| Hasil film dan muatan | Putusnya film, tusukan, sobekan, terlepasnya ujung akhir film, dan pergerakan muatan. | Operator + mutu |
| Titik pemeriksaan penerimaan | Titik akhir yang disebutkan, kriteria lolos yang disepakati, palet unik yang diterima, dan alasan penolakan. | Mutu |
| Konsumsi | Film bersih yang digunakan, termasuk wrapping ulang dan limbah, ditambah tenaga kerja langsung wrapping ulang yang dicatat terpisah. | Operasional + pembelian |
Tetapkan titik pemeriksaan sebelum memulai: misalnya, setelah urutan penanganan gudang dan interval tunggu yang disepakati. Jika kinerja pengangkutan menjadi pertanyaan pembelian, sertakan rute pengiriman yang relevan atau simulasi yang terkualifikasi, lalu periksa sesudahnya. Lolos pemeriksaan di dok tidak dapat menggantikan hasil pengiriman yang tidak ada.
“perbedaan baru menjadi relevan jika dikaji secara sistematis terhadap variabel yang relevan.”
Pendekatan sistemnya mengaitkan film dengan muatan dan mesin wrapping. Pemecahan tantangan pengemasan dimulai dari muatan yang mengalami kegagalan dan resep yang tercatat. Simpan resep bertanggal untuk setiap kombinasi yang diterima; jika tantangan pengemasan yang sama muncul kembali, catatan tersebut menunjukkan film dan pengaturan mana yang benar-benar digunakan sehingga operator berikutnya tidak perlu mencari tahu sendiri. Panduan metode penahanan muatan unit dapat membantu menyusun pembahasan pengujian, sementara pembeli dan penjual menyepakati kondisi penerimaan yang sebenarnya.
| Kegagalan yang teramati | Bukti yang dikumpulkan berikutnya | Keputusan sebelum gulungan berikutnya |
|---|---|---|
| Lubang pada satu sudut | Foto sudut, titik kontak, dan cacat awal. | Perbaiki bagian yang menonjol atau uji coba grade yang kompatibel; ulangi pada sudut tersebut. |
| Tidak ada putusnya film, tetapi muatan longgar | Penahanan muatan pada ketinggian dan waktu yang disepakati. | Tinjau resep dan gaya yang tertahan sebelum menerima. |
| Barcode memerlukan pemindaian berulang | Acuan tanpa wrap, foto lipatan/overlap, dan upaya pemindaian. | Perbaiki jalur label, lalu bandingkan film kembali. |
| Uji coba baik, proses ulang buruk | Identitas lot, pengaturan, dan riwayat suhu dari kedua proses. | Temukan masukan yang berubah sebelum memperluas persetujuan. |
Bandingkan biaya per palet diterima
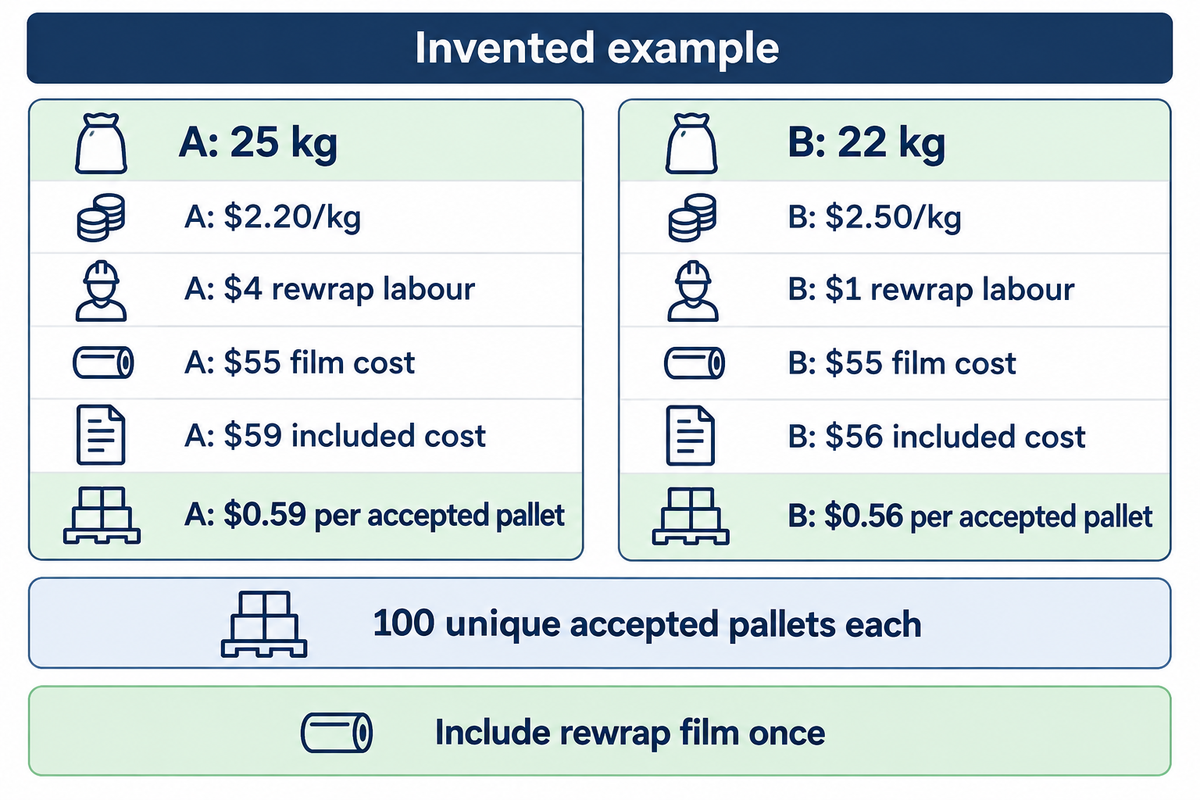
Biaya per palet diterima membagi biaya dalam cakupan uji coba yang disepakati dengan jumlah palet unik yang lolos titik pemeriksaan yang ditetapkan. Gunakan cakupan yang sama untuk kedua film dan sertakan material wrapping ulang satu kali. Gulungan yang lebih murah dapat menjadi lebih mahal saat dipakai jika putusnya film, limbah, atau wrapping tambahan menghabiskan keunggulan harga belinya. Lacak daya bentang per satuan berat yang dapat digunakan dari setiap gulungan terhadap keluaran yang diterima sebelum mengaitkan bahan habis pakai yang lebih murah dengan efisiensi yang lebih baik.
Rumus: (Film bersih yang digunakan x harga per kilogram + tenaga kerja langsung wrapping ulang) / palet unik yang diterima. Perbandingan yang disederhanakan ini hanya mengisolasi film dan tenaga kerja wrapping ulang. Tambahkan biaya lain secara terpisah jika perubahan film memengaruhinya; jangan mencampur hasil yang hanya diperiksa di dok dengan hasil yang diperiksa setelah pengiriman.
Masukan asumsi: Contoh berikut menggunakan harga dan konsumsi fiktif untuk dua sampel, A dan B. Masing-masing menghasilkan 100 palet unik yang diterima pada titik pemeriksaan gudang yang setara. Total massa film mencakup limbah dan seluruh wrapping ulang. Tenaga kerja wrapping awal, peralatan, biaya pengangkutan, dan kerusakan hilir yang tidak terukur diasumsikan sama dan dikecualikan dari perbandingan sempit ini.
| Input atau hasil | Sampel A | Sampel B |
|---|---|---|
| Total film bersih yang digunakan | 25 kg | 22 kg |
| Harga film asumsi | $2.20/kg | $2.50/kg |
| Biaya film | $55 | $55 |
| Tenaga kerja langsung wrapping ulang | $4 | $1 |
| Biaya uji coba yang dihitung | $59 | $56 |
| Palet unik yang diterima | 100 | 100 |
| Biaya per palet diterima | $0.59 | $0.56 |
Berdasarkan asumsi ini, A berbiaya (25 × $2,20 + $4) ÷ 100 = $0.59, sedangkan B berbiaya (22 × $2,50 + $1) ÷ 100 = $0.56. B memiliki harga per kilogram yang lebih tinggi dan biaya per palet diterima yang lebih rendah. Angka-angka ini hanya mengilustrasikan perhitungan; angka tersebut bukan penghematan UD Packaging yang telah diukur.
Keputusan pembelian: Misalkan pembeli menerima penawaran harga yang lebih tinggi untuk B setelah uji coba. Dengan mempertahankan asumsi konsumsi 22 kg dan tenaga kerja wrapping ulang $1, harga impas adalah ($59 − $1) ÷ 22 = sekitar $2.636/kg. Di atas harga tersebut, B kehilangan keunggulan biayanya dalam cakupan contoh ini. Pembeli juga perlu memeriksa apakah gulungan yang ditawarkan memiliki grade dan massa bersih film yang sama dengan gulungan yang diuji. Jika pemasok mengganti dengan konstruksi film yang lebih tipis, hasil konsumsi yang lama tidak dapat begitu saja dipakai. Bagian pembelian dapat bernegosiasi berdasarkan perhitungan tersebut sementara operasional memeriksa identitas sampel.
Kirim permintaan sampel yang dapat ditindaklanjuti pemasok
Sangat membantu jika pemasok diberi informasi tentang barang yang dibungkus, peralatan yang memasang film, dan jenis kegagalan yang terjadi. Kirimkan kepada kami spesifikasi yang saat ini berhasil sebagai titik awal, dan minta agar satu kandidat cast dan satu kandidat tiup disesuaikan dengan peralatan tersebut. Dengan menggunakan resep yang disetujui dalam rentang regangan kandidat yang dinyatakan, nyatakan secara terpisah penyesuaian khusus grade, jika ada, yang dilakukan.
Sertakan foto muatan, dimensi dan massa palet, tepi yang tajam, kondisi penyimpanan, dan rute pengiriman yang direncanakan. Cantumkan lebar dan panjang gulungan, ketebalan, inti gulungan, serta massa bersih film. Untuk uji coba wrapping palet manual, sertakan metode operator dan dispenser. Untuk pengemasan volume tinggi pada lini otomatis, sertakan kecepatan mesin wrapping dan batas carriage film.
Sesuaikan grade yang ditawarkan dengan sistem pre-stretch pada mesin wrapping, dan arahkan permukaan dengan daya lekat film yang dinyatakan ke area kontak. Wrapping dengan mesin yang berada di luar rentang regangannya merupakan kandidat yang buruk untuk uji coba. Minta metode uji pada lembar data serta ID lot gulungan uji coba, agar pesanan berikutnya dapat dibandingkan dengan sampel yang diterima.
Halaman pasokan untuk stretch film UD Packaging menyediakan rute cast, tiup, dan pre-stretch serta meminta rincian aplikasi. Kirimkan catatan uji coba yang telah diisi bersama permintaan Anda. Konfirmasikan rute pasokan dan sumber produksi film yang ditawarkan dalam penawaran harga. Nama proses tidak menentukan siapa yang memproduksi grade tertentu untuk film tersebut.
Prospek industri: uji ulang perubahan grade film
Penurunan konsumsi film hanya efektif jika grade yang diubah memenuhi kinerja muatan yang disyaratkan. Pembeli yang mengevaluasi film yang lebih tipis pada 2026 sebaiknya membandingkan biaya palet yang diterima serta hasil penanganan yang sama, bukan menjadikan pengurangan ketebalan nominal sebagai target penerimaan. Agar dampak dari kemungkinan penggantian dapat dibandingkan, resep dan hasil yang lama wajib disimpan.
Konstruksi film yang lebih baru dapat mengubah keseimbangan antara regangan, daya lekat film, dan ketahanan terhadap kerusakan, tetapi label proses saja tidak dapat menjamin kesamaan. Pembahasan klaim film tipis dari Thong Guan melampaui film multilapis dan menegaskan bahwa film multilapis yang tipis belum tentu lebih baik daripada jenis film lainnya. Perlakukan panduan produsen tersebut sebagai sarana untuk membandingkan grade tertentu dari solusi pengemasan, bukan sebagai peringkat menyeluruh.
Edisi metode pengujian juga harus diidentifikasi secara tepat. Halaman publik ASTM mencantumkan D5748-26 berstatus aktif dan terakhir diperbarui pada 29 April 2026. Tanggal tersebut mengidentifikasi metode uji tusuk yang dibahas. Hal itu tidak berarti bahwa pembaruan edisi tersebut membuat uji coba palet sebelumnya menjadi tidak valid. Bandingkan metode, kondisi spesimen, dan hasil yang dilaporkan sebelum menggabungkan informasi dari beberapa uji coba.
Gaya yang tertahan layak dicantumkan dalam spesifikasi di samping tampilan awal. ASTM D5459-95(2025) mencakup pemulihan elastis, deformasi permanen, dan retensi tegangan pada film stretch wrap. Ruang lingkup yang dipublikasikan tidak memberikan satu nilai gaya penerimaan palet. Sepakati dengan pemasok metode pengukuran yang spesifik untuk muatan, lalu ulangi setelah selang waktu tunggu dan riwayat suhu yang sama dengan yang digunakan untuk acuan dasar yang telah diterima.
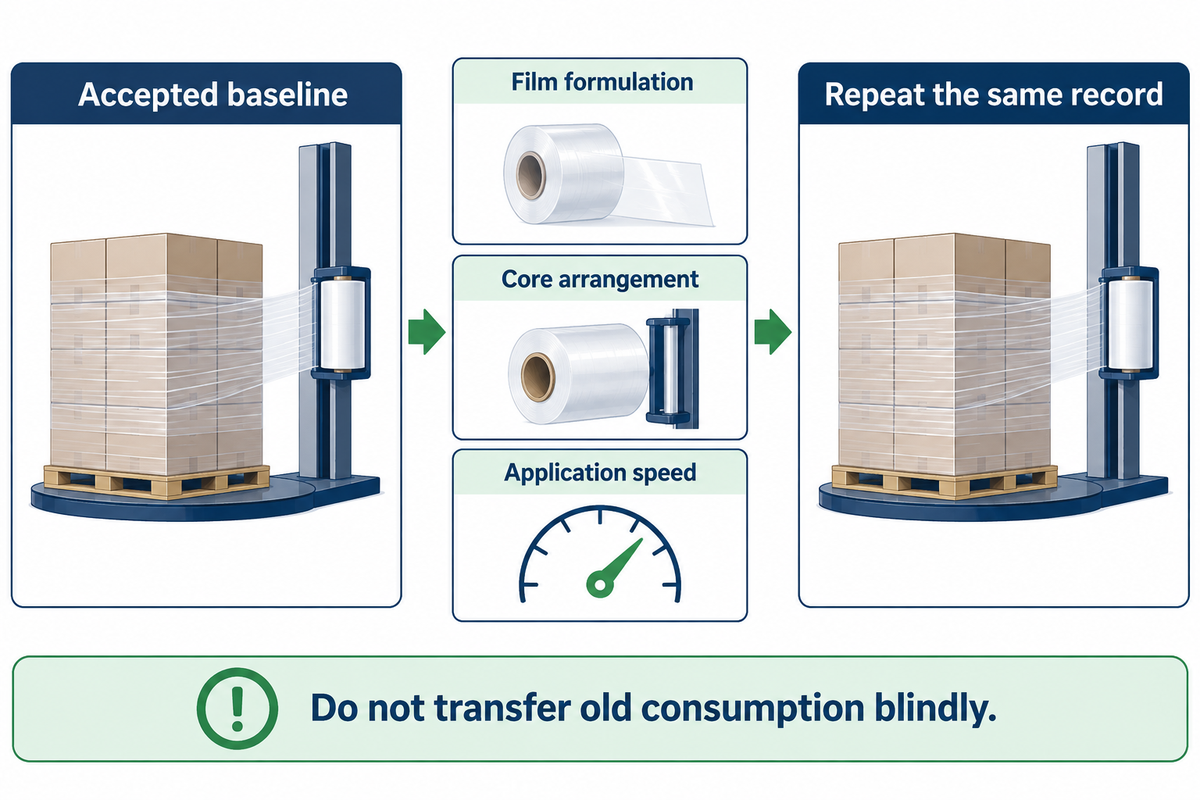
Bagi pusat distribusi, satu grade yang telah diterima dapat melayani beberapa pola susunan karton, tetapi persetujuan harus menyebutkan pola-pola tersebut. Perubahan formulasi film, konfigurasi inti gulungan, atau kecepatan aplikasi dapat mengubah hasil pada proses berikutnya. Bandingkan penggantinya dengan catatan yang sama sebelum memperluas penggunaannya ke seluruh operasi. Mulailah dari grade yang telah diterima dan sedang digunakan, dengan satu kandidat dalam satu waktu; pisahkan perubahan pengaturan yang direkomendasikan pemasok dalam uji coba tersendiri. Dengan begitu, bagian pembelian memperoleh pengganti yang dapat diidentifikasi, dan bagian operasi memperoleh resep yang dapat diulang.
Pertanyaan yang sering diajukan
Apa perbedaan antara stretch wrap dan shrink wrap?
Stretch wrap mencengkeram melalui regangan yang diberikan; shrink wrap menyusut saat dipanaskan.
Stretch wrap diregangkan mengelilingi barang selama aplikasi, dan pemulihan elastisnya membantu menahan barang tetap menyatu. Shrink wrap menggunakan proses panas yang sesuai untuk menyusutkan film. Resep stretch wrapper palet tidak dapat dialihkan ke operasi shrink wrapping. Saat meminta sampel, sebutkan peralatan aplikasi agar pemasok tidak memberikan penawaran harga untuk jenis film yang salah.
Apakah stretch film cast dapat digunakan untuk muatan berat?
Film cast dapat digunakan untuk muatan berat bila grade yang diuji dan resep pembungkusan memenuhi persyaratan muatan tersebut.
Massa muatan hanyalah salah satu masukan. Kompresi karton, sudut tajam, susunan palet, dan penanganan dapat mengubah hasilnya. Lakukan uji coba pada muatan sebenarnya dengan wrapper yang akan digunakan, lalu catat penahanan muatan dan pergerakannya pada titik pemeriksaan yang disepakati. Peringkat kilogram yang bersifat umum tidak dapat menggantikan perbandingan tersebut, terutama jika pola karton atau rute pengangkutan yang berbeda diterapkan kemudian.
Apa yang dimaksud dengan mesin stretch film?
Mesin stretch film dapat berarti pembungkus palet atau peralatan yang digunakan untuk memproduksi film.
Untuk uji coba palet, mesin yang relevan biasanya adalah wrapper yang mengaplikasikan film pada muatan. Kereta film (carriage), sistem pre-stretch, dan kontrolnya memengaruhi aplikasi. Sebaliknya, lini ekstrusi film memproduksi filmnya sendiri. Sebutkan model wrapper dalam permintaan gulungan uji coba, karena informasi lini produksi tidak akan memberi tahu pemasok bagaimana palet Anda dibungkus.
Bolehkah saya membandingkan gulungan berdasarkan berat kotor?
Gunakan massa film bersih untuk perbandingan konsumsi, karena berat kotor sudah termasuk inti gulungan.
Catat massa inti gulungan secara terpisah dan bandingkan film dapat pakai yang dipasok. Jika tidak, inti gulungan yang lebih berat dapat terlihat seperti lebih banyak bahan pembungkus. Cantumkan lebar gulungan dan identitas grade pada catatan pembelian yang sama.
Apakah stretch film cast yang buram perlu diganti?
Ganti atau selidiki film yang buram jika tidak lolos persyaratan keterlihatan atau pemeriksaan aplikasi lain yang telah disepakati.
Periksa terlebih dahulu apakah keburaman berasal dari film itu sendiri atau dari lipatan, lapisan yang tumpang tindih, kontaminasi, atau label yang rusak. Pindai label yang belum terbungkus, lalu ulangi melalui lilitan film yang sudah selesai dengan pemindai yang biasa digunakan. Jika hasilnya berubah antargulungan, simpan detail lot dan foto untuk pemasok. Perubahan yang terlihat layak diselidiki, tetapi hal itu dengan sendirinya tidak membuktikan bahwa palet telah kehilangan penahanan muatan atau bahwa proses manufaktur yang berbeda akan menyelesaikan masalah tersebut.
Minta dua grade untuk satu uji coba yang sebanding
Kirimkan kepada UD Packaging foto muatan Anda, model wrapper, dan spesifikasi yang sedang digunakan. Sertakan kegagalan yang ingin Anda atasi serta titik pemeriksaan tempat kedua sampel akan dinilai.
Catatan uji coba: Lembar kerja dan contoh numerik merupakan alat bantu perbandingan yang praktis, bukan hasil uji coba pabrik yang dilaporkan. Deskripsi produsen tetap dikaitkan dengan sumbernya masing-masing. Ringkasan standar publik menunjukkan ruang lingkup pengujian; pembeli dan pemasok menyepakati kriteria penerimaan yang spesifik untuk aplikasi.
Referensi dan sumber
- ASTM International, D4649-20(2025), pemilihan dan penggunaan stretch film, ruang lingkup publik.
- Virginia Tech, Pengaruh waktu dan suhu terhadap stretch wrap, ringkasan penelitian 2019.
- GS1, Pemeriksaan kualitas barcode, 2024.
- NIOSH, Aplikasi Sound Level Meter.
- ASTM International, D5748-26, ketahanan tusuk protrusi, ruang lingkup publik.
- Sterling Anthony, Memahami penahanan muatan secara sistematis, Packaging World, 2020.
- ASTM International, D5459-95(2025), pemulihan elastis dan retensi tegangan, ruang lingkup publik.