Kontaktieren Sie UD Packaging Company

Ein PET-Umreifungsband für Chemiefasern ist ein extrudiertes Band aus Polyethylenterephthalat, das gepresste Synthetikfaserballen unter hoher Rückfederspannung zusammenhält. Ingenieure spezifizieren das Umreifungsband für Chemiefaser-Ballenpressen nach ASTM D3950-23, die nichtmetallische Kunststoffbänder und Verschlussarten abdeckt. Auf Synthetikfaserlinien reißen die meisten gebrochenen Schlaufen am Reibschweiß-Bandverschluss statt in der freien Bandmitte. Schwebender Faserflug und Spinnpräparationsöle blockieren die Polymerverschmelzung in fünf verschiedenen physischen Zonen. Werksteams und jeder qualifizierte Hersteller von Umreifungsband verhindern Transportbrüche, indem sie unsere 5-Zonen-Schweißrückstandskarte mit dem 6-Felder-Prüfmustercode für den Bandverschluss kombinieren. Zusammen führen diese Prüfmittel und Umreifungsgeräte Schweißfehler exakt auf Rollenchargen und Schichtreinigungszyklen zurück.
Gepresste Ballen aus Viskose, Polyester, Nylon und Acryl wirken wie gespannte Federn, sobald sich die Pressplatte hebt. Laut dem USPTO-Patent US6536336B1 platzieren herkömmliche seitlich gecrimpte Umreifungen den Bandverschluss an der Ballenseite, an der die seitliche Ausdehnung ihren Höchstwert erreicht. Diese mechanische Gegebenheit macht eine saubere Bildung des Bandverschlusses und eine dokumentierte Probenahme wichtiger als den Kauf einer dickeren Rolle.
Was ist ein PET-Umreifungsband für Chemiefasern und wie unterscheidet es sich von PP und Stahlband?
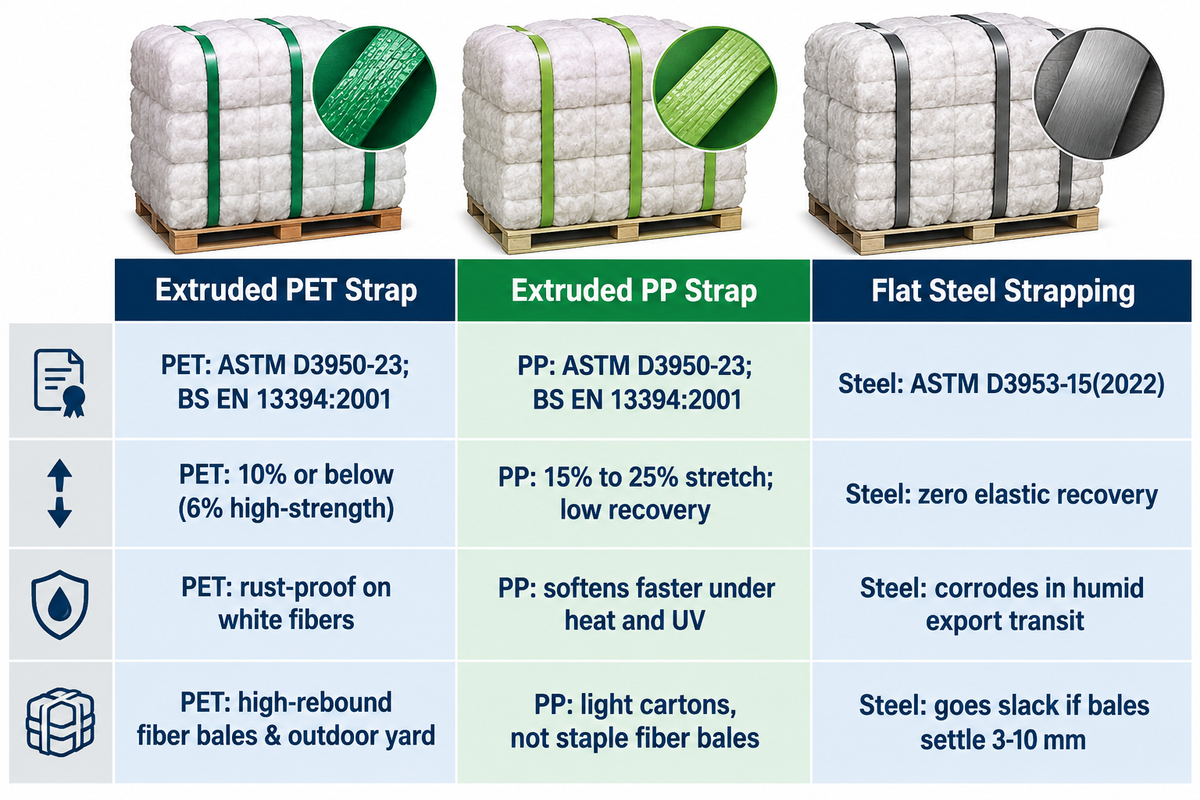
Extrudiert aus Polyethylenterephthalat-Harz hält ein PET-Umreifungsband für Chemiefasern laut Jushuo Packaging die Dehnung bei 10 % oder darunter, verglichen mit 15 % bis 25 % Dehnung bei einem Umreifungsband aus Polypropylen (PP) und null elastischem Rückstellvermögen bei Stahlband. Ein Standard-Polyester-Umreifungsband weist eine Dehnung von 10 % bis 15 % auf, während hochfestes PET in Faserqualität die Dehnung bei 6 % oder darunter hält. Stahlumreifungsband fällt unter ASTM D3953-15(2022) und liefert eine hohe lineare Festigkeit, lockert sich jedoch, wenn sich gepresste Ballen während Lagerung und Transport setzen.
Es wird häufig diskutiert, ob ein günstigeres PP-Umreifungsband Stapelfasern sichern kann oder ob traditionelles Stahlband für Exportcontainer sicherer ist. Tatsächlich verliert PP bei anhaltendem Innendruck der Ballen mit der Zeit an Spannung. Stahlbänder hingegen werden dauerhaft locker, sobald der Ballen um wenige Millimeter schrumpft. Im Vergleich zu Stahlband beseitigt ein hochfestes Polyester-Umreifungsband die Rückschlaggefahr und verhindert zugleich Rostflecken auf Textilfasern. Extrudiertes PET bleibt unter rauen Bedingungen beständig und widersteht anspruchsvollen Umwelteinflüssen. Es dient als langlebige, rostfreie Alternative zu Stahlband und verhindert das Verrutschen der Ladeeinheiten auf langen Seetransporten.
| Eigenschaft oder Entscheidungsfaktor | Extrudiertes PET-Umreifungsband (Polyester) | Extrudiertes PP-Umreifungsband (Polypropylen) | Flaches Stahlumreifungsband |
|---|---|---|---|
| Geltungsbereich der maßgeblichen Norm | ASTM D3950-23; BS EN 13394:2001 | ASTM D3950-23; BS EN 13394:2001 | ASTM D3953-15(2022) |
| Typische Dehnung (Herstellerangaben) | 10 %–15 % Standard; ≤10 % Faserqualität (≤6 % hochfest) | 15 %–25 % hohe Dehnung; geringes elastisches Rückstellvermögen | Minimale Dehnung; null elastisches Rückstellvermögen beim Setzen der Ladung |
| Rost- und Faserkontaminationsrisiko | Rostfrei; keine Fleckenbildung auf weißen Synthetik- oder Viskosefasern | Rostfrei; erweicht schneller unter Hitze und UV-Strahlung | Korrodiert beim feuchten Exporttransport; scharfe Kanten schneiden die Umhüllung ein |
| Optimale Eignung in Verpackungsszenarien | Stark rückfedernde Chemiefaserballen, schwere Paletten, Außenlager | Leichte Kartons, Alltagsverpackungen, kurzzeitige Innenraumbündel | Starre heiße Stahlbandcoils oder scharfkantige Metall-Ladeeinheiten, die Metallbänder erfordern |
| Wesentliche Einschränkung | Reibschweißnähte verlieren stark an Festigkeit, wenn Faserflug oder Spinnöl die Klemmbacken verschmutzt | Wegen Kriechneigung nicht für gepresste Stapelfaserballen empfohlen | Wird locker, wenn sich Ballen um 3–10 mm setzen; Verletzungsrisiko durch Rückschlag |
Was ist der Unterschied zwischen PET- und PP-Umreifungsband?
PET-Umreifungsband (Polyethylenterephthalat) zeigt beim Einsatz an schweren industriellen Ladeeinheiten eine bessere Spannungserhaltung sowie weniger Kriechen und Dehnung als PP-Umreifungsband (Polypropylen). Signode grenzt die beiden Polymere klar voneinander ab. Polypropylen eignet sich für leichte bis mittelschwere Kartons und Bündel. Polyester hingegen hält der schwerlastigen Sicherung auf der Palette, der UV-Belastung im Außenbereich und dem Langstreckentransport stand, ohne an Haltespannung zu verlieren.
In Synthetikfaserwerken hängt die Entscheidung zwischen PP und PET vor allem von der Sauberkeit der Schweißnaht ab. Ein Umreifungsband aus Polypropylen ist pro Meter günstiger für das manuelle Umreifen leichter Kartons. Seine hohe Dehnung führt jedoch dazu, dass sich Faserballen aus der Form dehnen. Eine PET-Umreifung hält nach dem Öffnen der Presse eine konstante Ladungssicherung aufrecht und widersteht Feuchtigkeits- sowie Temperaturschwankungen. Für eine vollständige Abwägung der Polymere und der Rückfedermechanik lesen Sie unsere Vergleiche PET- vs. PP-Umreifungsband sowie PET- vs. Stahlumreifungsband.
Wo sammeln sich Faserrückstände in einem Reibschweiß-Bandverschluss eines PET-Umreifungsbands?
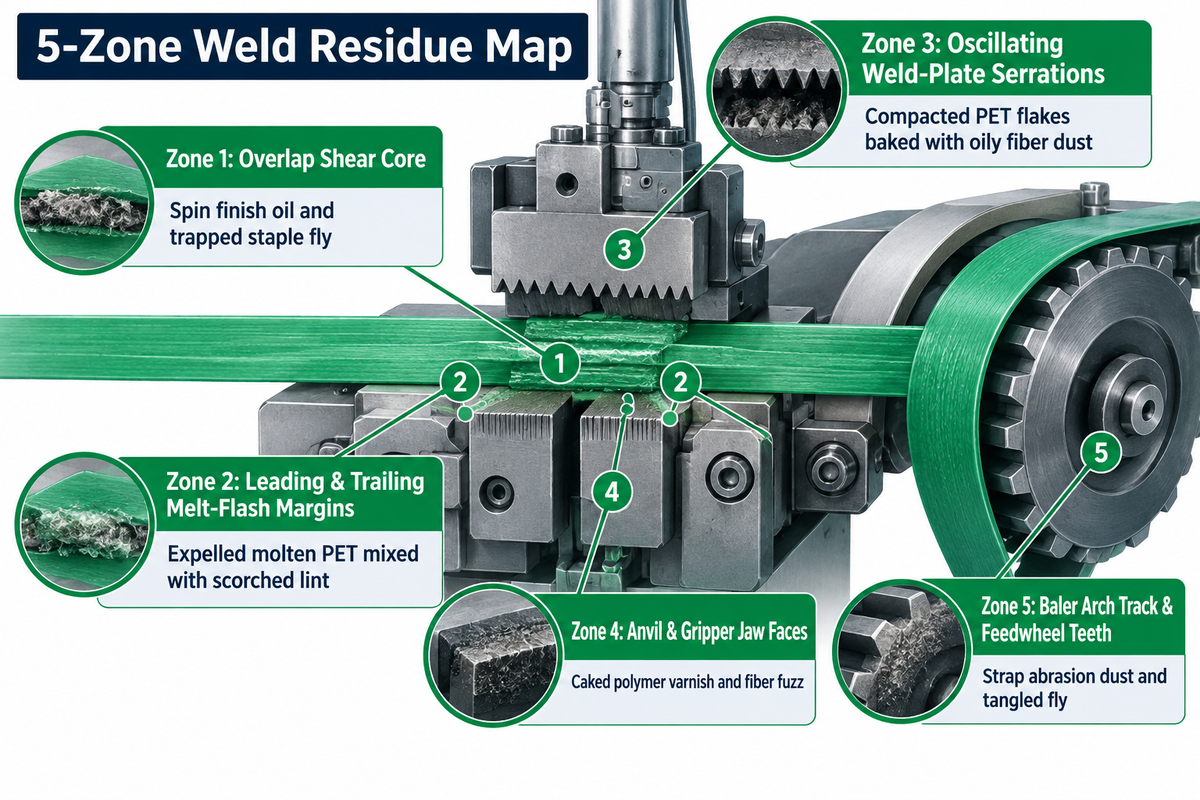
In einem reibgeschweißten Umreifungssystem sammeln sich Faserflug, Spinnpräparationsöl und abgeriebener PET-Staub in fünf klar abgegrenzten Zonen an: in der Überlappungs-Scherzone, an den Schmelzgraträndern, in den Verzahnungen der oszillierenden Schweißplatte, an den Amboss- und Greiferbacken sowie im Bandkanal der Ballenpresse samt Vorschubrad. Zu diesen Zonen zählen die Überlappungs-Scherzone, die Schmelzgratränder, die Verzahnungen der oszillierenden Schweißplatte, die Amboss- und Greiferbacken sowie der Bandkanal der Ballenpresse und das Vorschubrad. Rückstände in der Polymernaht und Staub in den Maschinenzähnen liefern wertvolle Hinweise zur Ermittlung der Ursache wiederholter Ausfälle am Bandverschluss.
Das Reibschweißen ähnelt dem Aneinanderreiben zweier trockener Hände, um Wärme zu erzeugen. Ein Umreifungskopf oszilliert zwischen den Polyesterflächen, bis das thermoplastische Harz schmilzt und verschmilzt. Befinden sich Ölfilme oder abgebaute Schichten auf den aufeinanderliegenden Polymeroberflächen, gelingt das Reibschweißen laut TWI Global nicht. In einer Stapelfaserhalle überziehen schwebende Kurzfasern und Spinnpräparationsöle aus dem vorherigen Zyklus die Ballenumhüllung und das einlaufende PET-Umreifungsband. Durch die verringerte Oberflächenreibung infolge der Öle rutscht die Schweißplatte durch, anstatt das Harz aufzuschmelzen. Faserflug und andere Kurzfasern können den Verschluss zudem wie Holzsplitter im Klebstoff überbrücken. Unter den Stoßbelastungen beim Gabelstaplertransport können sich diese Verbindungen lösen.
“Ein Bandverschluss ist die schwächste Stelle, wenn sich die Bandenden nicht korrekt verbinden. Eine Ladeeinheit kann die Maschine scheinbar sicher verlassen und beim Warenumschlag mit dem Gabelstapler dennoch versagen, wenn der Bandverschluss verschmutzt, überhitzt, unterhitzt oder durch eine falsche Spannung beansprucht ist.”
Instandhaltungsleiter führen das Aufplatzen am Bandverschluss häufig darauf zurück, dass das Werk für eine sichere Bündelung ein dickeres und teureres Umreifungsband verwenden müsse. Eine Erhöhung der Banddicke löst jedoch niemals Probleme mit einer verschmutzten Schweißgrenzfläche. Nutzen Sie unsere 5-Zonen-Schweißrückstandskarte jedes Mal, wenn Sie an einer Synthetikfaser-Ballenpresse einen gebrochenen oder als Probe entnommenen Bandverschluss auseinanderziehen.
| Zone & Position | Primäre Verunreinigung | Optisches Merkmal am Schnittmuster | Versagensmechanismus | Sofortige Ursachenisolierung |
|---|---|---|---|---|
| Zone 1: Überlappungs-Scherzone (Mitte der verschmolzenen Naht) | Übertragenes Spinnpräparationsöl und eingeschlossener Stapelfaserflug | Glänzende, nicht aufgeschmolzene Stellen oder eingebettete weiße Fasern nach dem Schältest | Kaltschweißung durch verlorene Oberflächenreibung und blockierte Verschmelzung | Unversehrtheit der Ballenumhüllung und Staubschutzhaube für offene Rollen prüfen |
| Zone 2: Vordere & hintere Schmelzgratränder | Ausgetriebenes geschmolzenes PET vermischt mit versengtem Faserflug | Dunkelbraune spröde Perlen oder schuppige Grate entlang der Schweißränder | Versprödung des überhitzten Bandverschlusses; scharfe Grate schneiden die Ballenumhüllung ein | Schweißdauer reduzieren; Schmelzstabilität der rPET-Charge prüfen |
| Zone 3: Verzahnungen der oszillierenden Schweißplatte | Verdichtete PET-Flocken, eingebrannt mit öligem Faserstaub | Flacher, ungleichmäßiger Zahnabdruck auf der äußeren Bandrückseite | Platte rutscht über das obere Umreifungsband; Energie erreicht die Naht nicht | Umreifungskopf verriegeln; Zähne der Schweißplatte mit Druckluft ausblasen und mit Nylonbürste reinigen |
| Zone 4: Amboss- & Greiferbackenflächen | Verkrusteter Polymerbelag und Faserflaum in den unteren Klemmbacken | Einseitige Verschmelzung; unteres Umreifungsband während des Zyklus verrutscht | Ungleichmäßiger Klemmdruck und Fehlausrichtung des Gegenhalters | Unteren Greifer reinigen; Backenzähne auf Abrundung oder Spiel prüfen |
| Zone 5: Bandkanal der Ballenpresse & Vorschubradzähne | Bandabriebstaub und verfangener Baumwollspinn- oder Synthetikfaserflug | Aufgeraute Längsspuren auf dem Umreifungsband; zu geringe Schlaufenspannung | Vorschubrad rutscht vor Erreichen der Zielspannung durch; Umreifungsband läuft verschmutzt ein | Bandkanäle ausblasen; Vorschubrad wöchentlich abbürsten; Radverschleiß prüfen |
Warum versagt ein PET-Umreifungsband am Bandverschluss, obwohl die Zugfestigkeit des Bandes die Prüfung besteht?
Das Versagen von PET-Umreifungsband am Bandverschluss tritt auf, weil die nominale Reißfestigkeit das unversehrte Polymer misst und nicht die fertige Schweißnaht. PeFilmPack weist darauf hin, dass die Qualität des Bandverschlusses und nicht die Bruchlast laut Datenblatt die tatsächliche Einsatzgrenze einer umreiften Schlaufe bestimmt.
Zwei Praxisfaktoren vergrößern diese Lücke an Chemiefaserpressen. Erstens zeigt das USPTO-Patent US6536336B1, dass seitlich angeordnete Bandverschlüsse genau dort liegen, wo die seitliche Ballenausdehnung ihren Höchstwert erreicht. Siehe USPTO-Patent US6536336B1 für die Analyse des seitlichen Ballendrucks. Zweitens halbiert bereits mikroskopisch kleines Öl oder Faserflug in Zone 1 die verschmolzene Fläche, ohne eine äußerlich sichtbare Spur zu hinterlassen. Eine Schlaufe kann beim Verlassen der Presse straff aussehen, sich aber dennoch wie ein Reißverschluss öffnen, sobald ein Gabelstapler den Ballen greift.
Wann sollten Sie Ballenverschlüsse beproben und wie strukturieren Sie rückverfolgbare Prüfmuster-Kennungen?
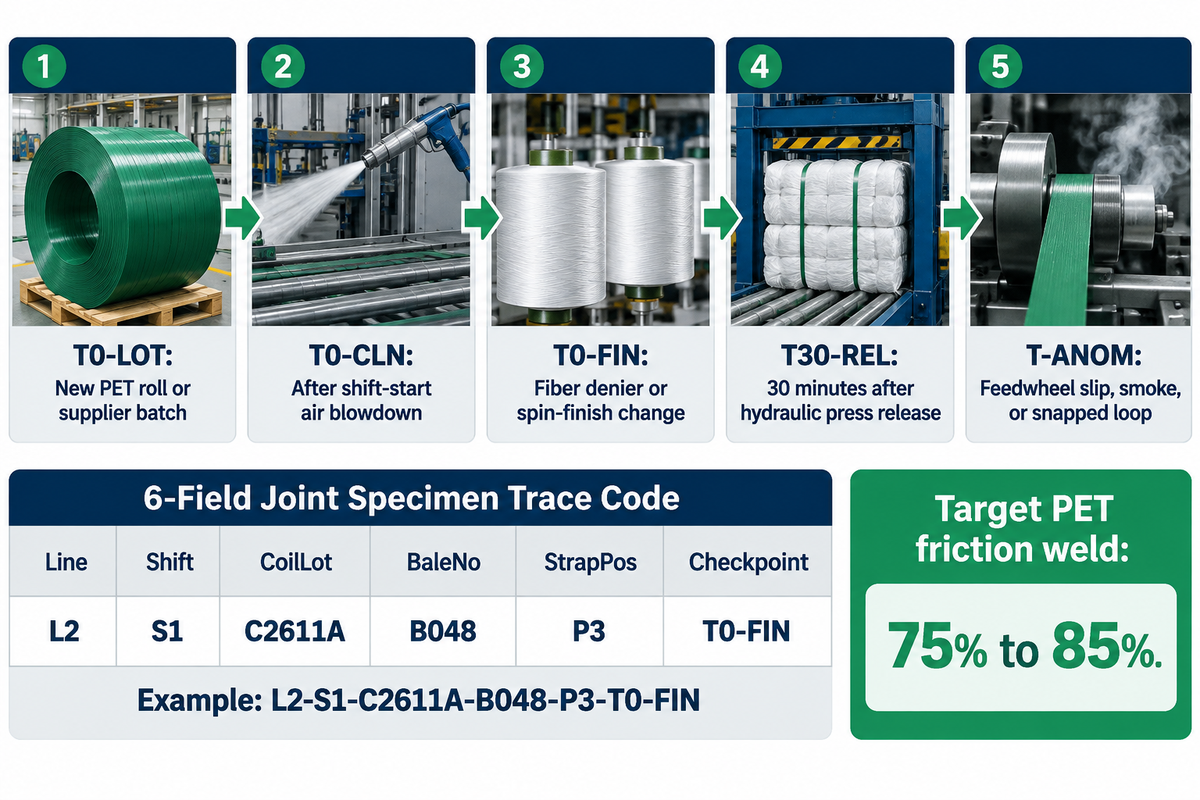
Entnehmen Sie Proben von PET-Bandverschlüssen bei fünf Auslösern: Wechsel der Rollencharge, Schichtbeginn nach der Reinigung, Wechsel der Faser- oder Spinnpräparationsqualität, 30 Minuten nach der Ballenfreigabe sowie bei jedem Durchrutschereignis. Kennzeichnen Sie jeden herausgeschnittenen Bandverschluss mit unserem 6-Felder-Prüfmustercode für den Bandverschluss. Ohne zeitgestempelte Codierung lässt sich bei einem im Lager gefundenen gebrochenen Bandverschluss nicht mehr feststellen, ob der Fehler von einer rPET-Rolle oder einem ausgelassenen Ausblasen stammte.
Qualitätsleiter kennen die Anforderungen an der Ballenpresse und sträuben sich daher gegen zerstörende Probenahmen, da das Aufschneiden eines gespannten Umreifungsbands den Durchsatz der Presse bremst. Nicht jeder Ballen muss beprobt werden. Eine gezielte Probenahme an fünf kritischen Übergangspunkten fängt die meisten Prozessabweichungen ab, während pro Schicht nur sehr wenige Umreifungsbänder verbraucht werden. Daten zu Transportausfällen von Amass zeigen, dass sich gepresste Ladeeinheiten innerhalb von 48 Stunden um 3 bis 10 mm setzen können. Die Kombination aus einer Sichtprüfung der Spannung und einem ausgelösten Probeschnitt an der umreiften Ladeeinheit deckt sowohl sofortige Kaltschweißungen als auch verzögertes Durchrutschen auf.
| Prüfpunkt-Code | Betrieblicher Auslöser | Prüfumfang | Freigabe- / Eingriffsgrenze |
|---|---|---|---|
| T0-LOT | Erster Ballen nach dem Einlegen einer neuen Rolle PET-Umreifungsband oder Lieferantencharge | Vollflächige Verschmelzung, Farbe des Schweißgrats, Geradlauf beim Bandvorschub | Schältest muss faserreißende PET-Bindung zeigen; Charge sperren, falls Kaltschweißung erneut auftritt |
| T0-CLN | Erster Ballen nach dem Ausblasen mit Druckluft und der Greiferreinigung zu Schichtbeginn | Tiefe des Zahnabdrucks in Zone 3 und Backenausrichtung in Zone 4 | Referenzmuster als Ausgangsbasis für den Schichtvergleich aufbewahren |
| T0-FIN | Wechsel von Faserpolymer, Titer oder Dosierung des Spinnpräparationsöls | Ölfilm in Zone 1 oder nicht aufgeschmolzene glänzende Streifen auf der geschälten Naht | Bandführungen abwischen; Schweißzeitfenster vor dem Vollbetrieb überprüfen |
| T30-REL | 30 Minuten nachdem der Ballen die Hydraulikpresse verlassen hat und zurückfedert | Zerstörungsfreie Sichtprüfung auf Nahtkriechen, Kanteneinschnitt und Bandlockerung | Aufschneiden und prüfen, falls die Naht Weißbruch oder Kantenabhebung zeigt |
| T-ANOM | Jedes Durchrutschgeräusch am Vorschubrad, versengter Rauch oder gerissene Schlaufe | Alle 5 Rückstandszonen sowie benachbarte Umreifungsbänder am selben Ballen | Umreifungskopf der Presse stoppen; Zonen 3–5 vor Wiederaufnahme prüfen |
Kennzeichnen Sie jedes herausgeschnittene Prüfmuster mit einem wischfesten Etikett nach unserem 6-Felder-Prüfmustercode für den Bandverschluss: Line-Shift-CoilLot-BaleNo-StrapPos-Checkpoint (beispielsweise L2-S1-C2611A-B048-P3-T0-FIN). Die Aufzeichnung von StrapPos (Positionen P1 bis P6 über den Ballen) ist entscheidend, da äußere und mittlere Umreifungsbänder eine ungleichmäßige Rückfederspannung tragen. Das USPTO-Patent US6536336B1 hält fest, dass Leckagen an Hydraulikpressen früh gebundene Umreifungsbänder an den Ladeeinheiten stärker beanspruchen als später gebundene. Protokollieren Sie jeden Code zusammen mit seiner Rückstandszonen-Bewertung und dem Zugprüfergebnis im Abgleich mit dem Wirkungsgradbereich von 75 % bis 85 % für PET-Reibschweißungen aus den Rockcub-Prüfstandstests (bis zu 90 % bei heißgesiegelten TITAN-VK10-Umreifungsköpfen) gemäß ASTM D3950-23 oder BS EN 13394:2001. Hinweise zum Klemmaufbau und zu Schadensgrenzen finden Sie in unserem Leitfaden zur Festigkeitsprüfung am Bandverschluss von Umreifungsbändern.
So spezifizieren Sie Breite, Dicke, Oberflächenausführung und Schnittlänge für Synthetikfaserballen
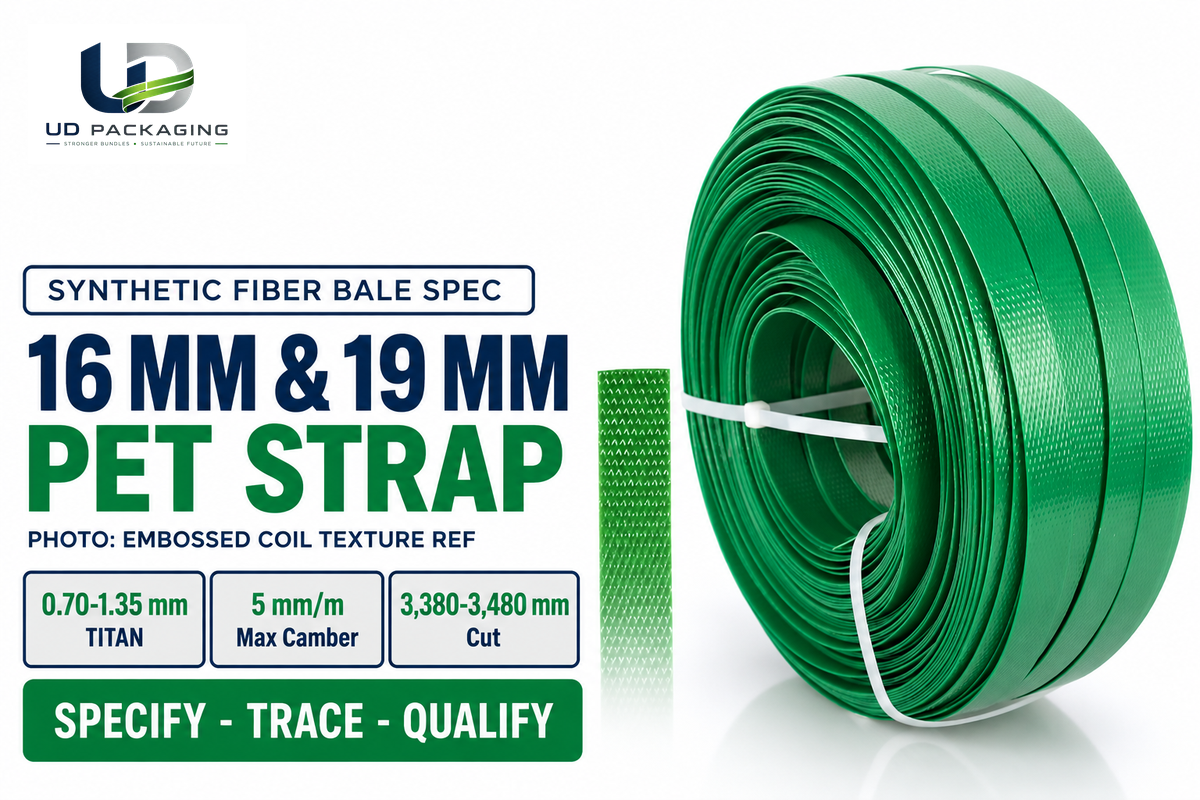
Veröffentlichte Erstausrüster- und Extrusionsleitfäden ordnen automatisierte PET-Umreifungsbänder für Faserballen hauptsächlich den Breiten 16 mm und 19 mm zu. TITAN spezifiziert Dicken von 0.70 bis 1,35 mm für seine 16 und 19 mm Faserbänder, während Jushuo Packaging 0.40 bis 1,27 mm für PET in Faserqualität mit einer Geradheitsabweichung (Säbeligkeit) von 5 mm pro Meter oder weniger und einer Dehnung von 10 % oder darunter aufführt. Teufelberger dokumentiert glattes 19 mm PET auf 4.800 m Mega-Jumbo-Rollen auf Viskoselinien bei Kelheim Fibers. Jushuo Packaging führt in seiner Aufzeichnung zudem vorgeschnittene 16 × 1,0 mm Umreifungsbänder in den Schlaufenlängen 3.380 mm, 3.430 mm und 3.480 mm auf Faserballenpressen von Sateri auf.
Zwei Rollen derselben Breite mit einer Banddicke von 0,80 mm und 1,27 mm liefern in automatischen Pressen-Umreifungsköpfen unterschiedliche Schweißqualitäten und Vorschubeigenschaften. Die Oberflächenausführung ist ebenso wichtig. In automatisierten Bandkanälen fangen erhabene Prägungen jedoch schwebenden Faserflug ein und müssen erst flach aufschmelzen, bevor sich eine vollständige Verschmelzung bildet. Glattes grünes PET (häufig als grünes Polyester-Umreifungsband bestellt) eignet sich hervorragend für Mehrkopf-Pressenkanäle und empfindliche Garne. Bitte besuchen Sie unsere Seite zum PET-Umreifungsband für Chemiefasern, um mehr über alternative Extrusionsprofile und Lieferformate zu erfahren.
Rechenbeispiel, Prüfung der effektiven Tragfähigkeit am Bandverschluss: Berechnen Sie die tatsächliche Festigkeit der geschlossenen Schlaufe, bevor Sie Rollen für einen Praxistest bestellen, anstatt sich auf reine Zugfestigkeitswerte zu verlassen. Wir verwenden hier vier verifizierte öffentliche Eingangsgrößen. Die Einheitenumrechnung folgt 1 lbf = 4.4482 N und 1 kgf = 9.80665 N. Complete Packaging Products führt eine Rolle Signode Tenax 5/8″ (15,9 mm) × 0.035″ (0,89 mm) mit einer Reißfestigkeit von 1.400 lbf (6.228 N / 635 kgf). Wir kombinieren dies mit Profilen in Faserqualität (650 kgf) und hochfester Ausführung (900 kgf) innerhalb des von Jushuo Packaging veröffentlichten Bereichs von 160–1.360 kg. Die Wirkungsgradstufen stammen aus den Rockcub-Zugprüfungen am Prüfstand: 60 % für einfache gecrimpte Verschlusshülsen aus Metall, 75 % für einfache Reibschweißungen und 85 % für optimal kalibrierte Reibschweißungen. Formel: Effektive Schlaufenfestigkeit = Nominale Reißfestigkeit × Wirkungsgrad am Bandverschluss.
| Bandprofil (Breite × Dicke) | Nominale Reißfestigkeit | Stufe der Verschlussart | Angenommener Wirkungsgrad | Effektive Schlaufentragfähigkeit | Typische Ballenpressen-Eignung & Einschränkung |
|---|---|---|---|---|---|
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) Geprägt (Signode Tenax) | 1.400 lbf (6.228 N) | Gecrimpte Verschlusshülse aus Metall (Niedrig) | 60 % | 840 lbf (3.737 N) | Nur manuelle Nacharbeit; langsam und Risiko ungleichmäßiger Verpressung |
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) Geprägt (Signode Tenax) | 1.400 lbf (6.228 N) | PET-Reibschweißung (Niedrig) | 75 % | 1.050 lbf (4.671 N) | Ballen mittlerer Dichte; Abrieb der Umhüllung bei geprägtem Band prüfen |
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) Geprägt (Signode Tenax) | 1.400 lbf (6.228 N) | PET-Reibschweißung (Hoch) | 85 % | 1.190 lbf (5.294 N) | Erfordert saubere Schweißplatte sowie trockenes, staubfreies Umreifungsband |
| 16 mm × 1,0 mm Glatt (Faserqualität) | 650 kgf (6.374 N) | Gecrimpte Verschlusshülse aus Metall (Niedrig) | 60 % | 390 kgf (3.825 N) | Nicht empfohlen für stark rückfedernde Viskoseballen |
| 16 mm × 1,0 mm Glatt (Faserqualität) | 650 kgf (6.374 N) | PET-Reibschweißung (Niedrig) | 75 % | 488 kgf (4.781 N) | Standard-Viskose-/Polyester-Stapelfaserlinien (beispielsweise 3.380–3.480 mm Schnittlänge) |
| 16 mm × 1,0 mm Glatt (Faserqualität) | 650 kgf (6.374 N) | PET-Reibschweißung (Hoch) | 85 % | 553 kgf (5.418 N) | Automatische Mehrkopf-Ballenpresse mit sauberem, glattem Bandkanal |
| 19 mm × 1,0 mm Glatt (Schwere Faserqualität) | 900 kgf (8.826 N) | Gecrimpte Verschlusshülse aus Metall (Niedrig) | 60 % | 540 kgf (5.296 N) | Verschenkt 360 kgf Tragfähigkeit am Bandverschluss; hohe Kosten für Verschlusshülsen |
| 19 mm × 1,0 mm Glatt (Schwere Faserqualität) | 900 kgf (8.826 N) | PET-Reibschweißung (Niedrig) | 75 % | 675 kgf (6.619 N) | Stark rückfedernde, dichte Synthetikballen; breitere Druckverteilung an den Ecken |
| 19 mm × 1,0 mm Glatt (Schwere Faserqualität) | 900 kgf (8.826 N) | PET-Reibschweißung (Hoch) | 85 % | 765 kgf (7.502 N) | Automatisierte Reibschweiß-Pressenköpfe (abzugrenzen von integrierten TITAN-VK10-Heißsiegelköpfen mit bis zu 90 %) |
Auf Basis dieser Eingangsgrößen hebt der Wechsel von einer gecrimpten Verschlusshülse mit 60 % auf eine Reibschweißung mit 85 % ein schweres 900 kgf Faserband von 540 kgf (5.296 N) auf 765 kgf (7.502 N) an. Das liefert einen Zuwachs von 41,7 % an realer Haltefestigkeit ohne zusätzlichen Harzeinsatz. Diese Zahlen dienen als rechnerische Richtwerte für die Vorauswahl und ersetzen weder Prüfungen nach ASTM D3950-23 noch Praxistests an realen Ballen. Beginnen Sie mit breiteren glatten Profilen innerhalb des von Jushuo Packaging angegebenen Bruchlastbereichs von 160 bis 1.360 kg und verifizieren Sie anschließend die endgültige Schlaufenanzahl und Banddicke an Ihrer Presse, da Pressdruck, Faserkräuselung und Feuchtigkeit variieren. Schmalere Breiten von 12 mm eignen sich für leichte Kartons und Anwendungen zur Unterbündel-Umreifung.
Reibschweißen vs. gezahnte Verschlusshülsen aus Metall und Drahtschnallen: Welcher Bandverschluss übersteht Faserflug?
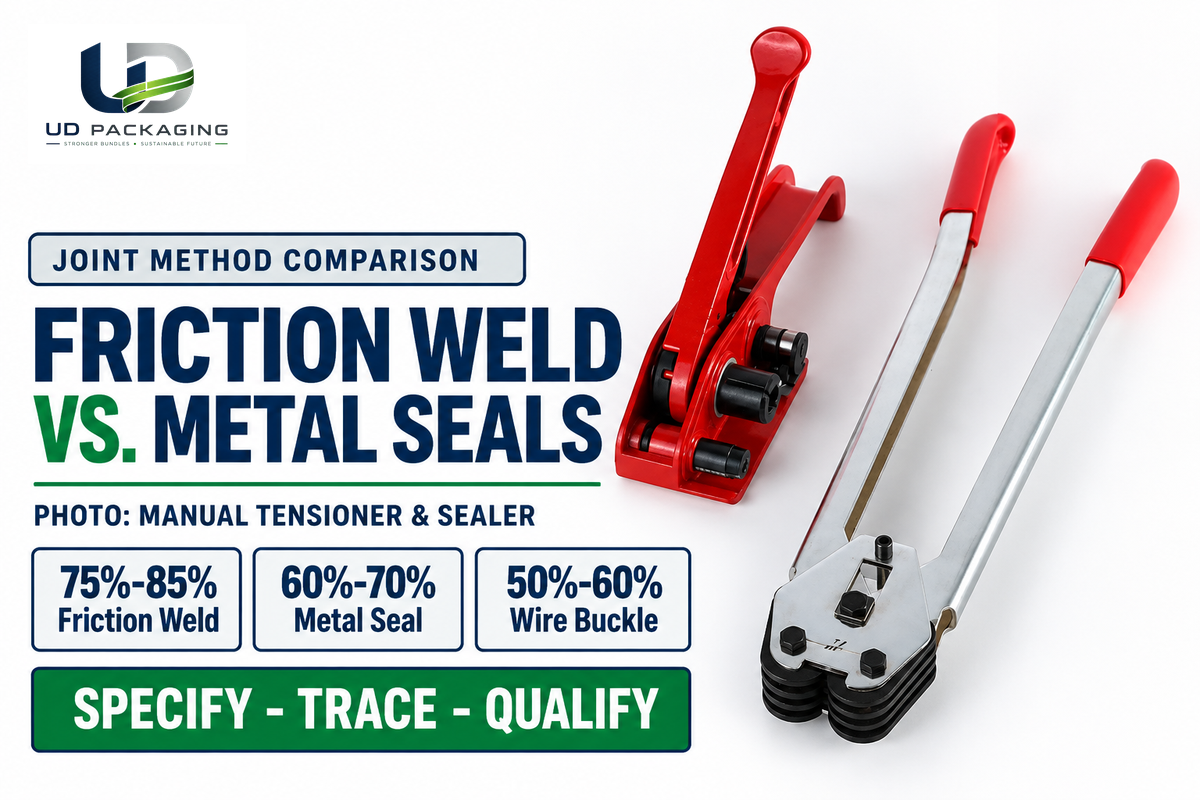
Reibschweißen und kontrolliertes Heißsiegeln liefern den höchsten Wirkungsgrad am Bandverschluss für extrudierte PET-Faserbänder, ohne Metallklammern in die Nähe von Spinnlinien zu bringen. Rockcub-Prüfstandstests belegen einen Wirkungsgrad am Bandverschluss von 75 % bis 85 % für PET-Reibschweißungen, während die Daten zum VK10-Pressen-Umreifungskopf von TITAN bis zu 90 % ausweisen. Gecrimpte gezahnte Verschlusshülsen aus Metall fallen bei starker Streuung durch die Bediener auf einen Wirkungsgrad von 60 % bis 70 % ab. Draht- oder Kunststoffschnallen (Umreifungsschnallen) erreichen bei extrudierten Kunststoffbändern im Durchschnitt nur 50 % bis 60 %.
Wenn in einer staubigen Schicht Kaltschweißungen auftreten, schlagen Werksleiter mitunter vor, wieder auf Verschlusshülsen aus Metall umzusteigen. Das Reibschweißen erfordert eine konsequente Reinigung der Zonen 3 und 4.
| Verschlussart | Veröffentlichter Wirkungsgradbereich | Empfindlichkeit gegenüber Faserflug & Spinnöl | Optimaler Anwendungsfall | Wesentliche Einschränkung |
|---|---|---|---|---|
| Reibschweißung (hülsenlos) | 75 %–85 % bei PET (Rockcub-Prüfstand) | Hoch in den Zonen 1 & 3; erfordert saubere Schweißplatte | Automatisierte Ballenpressen sowie Akku-/Druckluft-Umreifungsgeräte für Fasern | Kaltschweißungen, wenn Öl oder Staub die Oszillationswärme blockiert |
| Heißsiegeln / Ultraschall in der Presse | Bis zu 90 % (TITAN-VK10-Erstausrüsterspezifikation) | Mäßig; gekapselte Pressen-Umreifungsköpfe begrenzen Umgebungsfaserflug | Hochgeschwindigkeits-Stapelfaserpressen im 24/7-Dauerbetrieb | Hohe Investitionskosten; enge Säbeligkeitstoleranz (≤5 mm/m) |
| Gezahnte Verschlusshülse aus Metall | 60 %–70 % (Rockcub-Prüfstand; niedriger bei ungleichmäßiger Verpressung) | Mäßig; Spinnpräparationsöl erhöht das Durchrutschen in der Verschlusshülse | Manuelle Ballenreparatur außerhalb der Linie oder Nacharbeit bei kleinen Mengen | Gefahr der Metallkontamination; Überpressen schneidet das Umreifungsband ein |
| Draht- / Kunststoffschnalle (Umreifungsschnalle) | 50 %–60 % bei PET (Rockcub-Prüfstand) | Geringe Staubempfindlichkeit, hohe Empfindlichkeit gegenüber Einfädelfehlern | Nachspannbares Kompositband (nicht für Pressen mit extrudiertem PET) | Nicht empfohlen für automatisierte Ballenpressen mit extrudiertem PET |
Können Sie geprägtes PET-Umreifungsband oder Verschlusshülsen aus Metall auf automatisierten Chemiefaser-Ballenpressen verwenden?
Automatisierte Chemiefaser-Ballenpressen verwenden im Allgemeinen kein stark geprägtes PET-Umreifungsband und keine losen Verschlusshülsen aus Metall. Hochgeschwindigkeits-Reibschweißköpfe erzeugen insbesondere in Verbindung mit Polyester eine bessere, reproduzierbarere Schweißnaht als Verschlusshülsen und wirken weniger abrasiv. Zudem schützen sie die Ballenumhüllung besser.
Geprägtes PET-Umreifungsband mit gezahnten Verschlusshülsen aus Metall eignet sich nur für die manuelle Nacharbeit außerhalb der Linie, wenn ein automatischer Umreifungskopf stillsteht. Bei einer solchen Nacharbeit stellt die Abstimmung der Zahntiefe der Verschlusshülse auf die Banddicke sicher, dass die Verschlusszange die Kante des Umreifungsbands nicht einkerbt. Einzelheiten zu den Einstellgrenzen der Klemmbacken bei manuellen Verschlüssen finden Sie in unserem Leitfaden zu Einrichtung und Fehlern bei Verschlusshülsen für Umreifungsband.
Faserflug-Ablagerungen verhindern: Einrichtung der Umreifungsgeräte, Reinigungsintervalle und Kantenschutz an Faserballenpressen
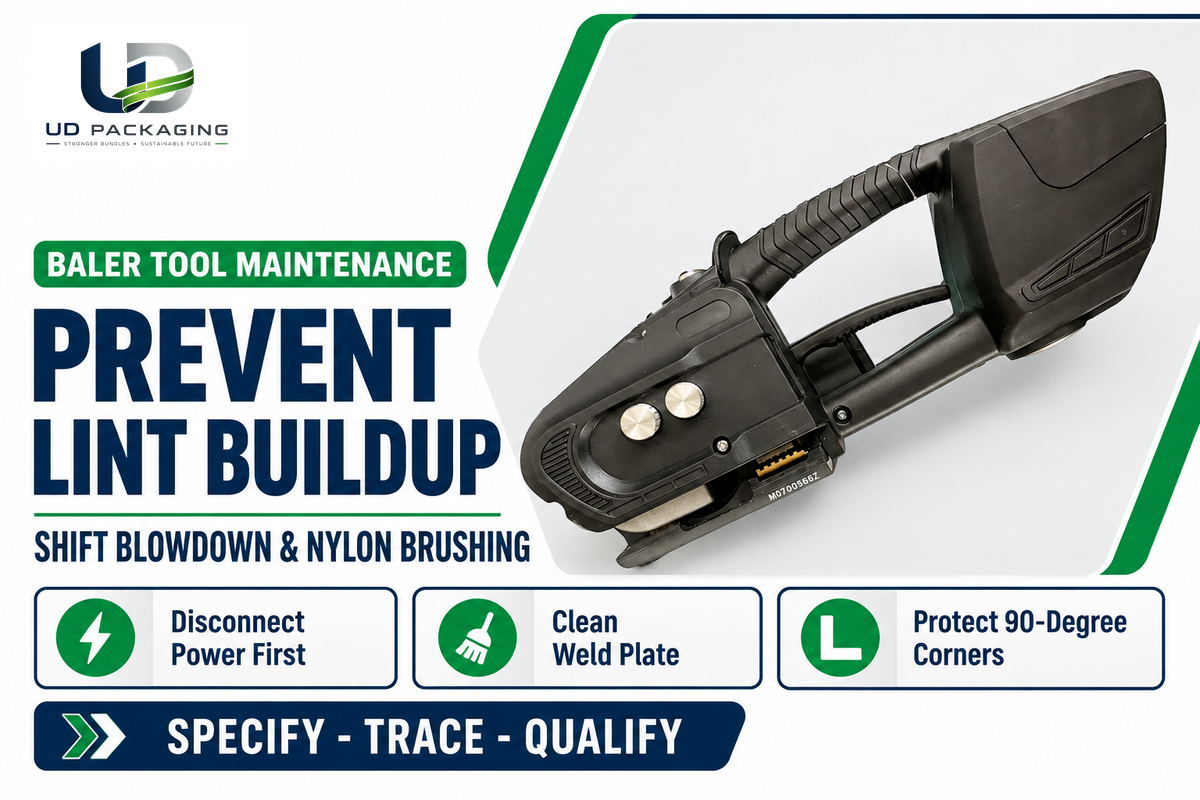
Verhindern Sie durch Faserflug verursachte Kaltschweißungen mit vier Routinehandgriffen an jeder Ballenpresslinie. Trennen Sie das Umreifungsgerät von der Stromversorgung, blasen Sie Schweißplatten und Vorschubräder mit trockener Druckluft aus und bürsten Sie festsitzende PET-Flocken mit einer harten Nylonbürste ab. Bringen Sie an scharfen 90-Grad-Ballenecken einen Kantenschutz an. Kratzen Sie Greiferzähne nicht mit Schraubendrehern aus Stahlbandmetall frei. Reinigen Sie elektrische Umreifungsgeräte niemals mit Aceton oder aggressiven Lösungsmitteln.
Eine schlechte Angewohnheit von Bedienern an Ballenpressen beeinträchtigt mehr Umreifungsbänder als jeder andere Faktor. Wenn sich Faserflug in den Vorschubrädern ansammelt und zum Durchrutschen führt, erhöhen Bediener häufig die Schweißzeit oder die Spannung. Eine erhöhte Schweißzeit und Spannung schaben Flocken vom Umreifungsband ab, setzen die Greiferzähne zu und verschlimmern Kaltschweißungen. Neuere handgeführte Umreifungsgeräte für Ballenpressen, wie im USPTO-Patent US12397943B2 beschrieben, verfügen über einen elektrischen Kontaktsensor zwischen Greiferelement und Schweißelement, bevor ein Schweißzyklus ausgelöst wird. Auf ähnliche Weise übernehmen bei gängigen Druckluft-Umreifungsgeräten manuelle Prüfungen dieselbe Funktion wie der Kontaktsensor.
Kombinieren Sie das Ausblasen auf Schichtebene mit den unten aufgeführten Symptomen zur Fehlerbehebung. Diagnostizieren Sie stets zuerst das physische Bruchbild, bevor Sie die Banddicke oder die Lieferantencharge wechseln. Ausführliche Hinweise zur Kalibrierung von Handumreifungsgeräten und zu Kantenschutzwinkeln finden Sie in unseren Leitfäden zu Einrichtung und Wartung von Polyester-Umreifungsgeräten sowie zu Kantenschutz für Umreifungsband.
| Beobachtetes Symptom | Primäre Grundursache | Sofortige Korrekturmaßnahme | Auslöser für Stopp / Austausch |
|---|---|---|---|
| 1. Bandverschluss lässt sich von Hand sauber abziehen (Kaltschweißung) | Spinnpräparationsöl oder Faserflug in Zone 1; zugesetzte Schweißplatte in Zone 3; zu kurze Schweißzeit | Stromversorgung trennen; Schweißplatte mit Druckluft ausblasen und mit Nylonbürste reinigen; Gegenhalter prüfen | Schweißplatte ersetzen, wenn die Zahnspitzen abgeflacht wirken |
| 2. Bandverschluss bricht mit braunen oder versengten spröden Rändern | Übermäßige Reibschweißzeit baut PET-Polymerketten ab | Schweißzeitgeber in kleinen Schritten reduzieren; Abkühlhaltezeit konstant halten | Rolle sperren, falls die rPET-Schmelzviskosität stark schwankt |
| 3. Bandverschluss gleitet Sekunden nach dem Öffnen der Greifer auf | Unzureichende Abkühlhaltezeit unter hoher Ballenrückfederung | Abkühlhaltezeit vor dem Öffnen der Klemmbacken verlängern | Druckluftabfall oder schwachen Akkupack überprüfen |
| 4. Vorschubrad rutscht durch und erreicht die Zielspannung nicht | Verdichteter Polyesterstaub und Faserflaum in den Radzähnen von Zone 5 | Mit Druckluft ausblasen und Zahnrillen mit harter Bürste oder einem PET-Reststück reinigen | Vorschubradstilllegung oder Überholung, sobald die Zähne abgerundet sind |
| 5. Umreifungsband reißt glatt in der freien Länge an einer 90°-Ballenecke | Kantenabrieb und Vibrationssägen über einer ungeschützten Ecke | Kantenschutzwinkel oder Kantenschutz unter jeder Schlaufe anbringen | Fasen der Pressplatten auf scharfe Metallgrate prüfen |
| 6. Umreifungsband reißt in der freien Länge abseits von Ecken oder Bandverschlüssen | Unterdimensionierte Zugfestigkeitsklasse oder verdeckte UV-/Hitzelagerschäden | Rollen geschützt vor Sonnenlicht im Innenbereich lagern; Bandquerschnitt erhöhen | Zugprüfung am Rückstellmuster der Rolle gegen die COA-Bruchlast durchführen |
| 7. Intakte Umreifungsbänder werden 48 Stunden nach dem Pressen locker | Setzen der Ladeeinheit (3–10 mm) oder übermäßige Banddehnung | 30-Minuten-Nachprüfung durchführen; Dehnung ≤10 % (≤6 % hochfest) verifizieren | Von PP oder stark dehnbarer Ausführung auf dehnungsarmes PET wechseln |
| 8. Häufige Kanalblockaden oder bogenförmiger Bandvorschub in der Presse | Übermäßige Säbeligkeit (>5 mm/m), eingedrückter Rollenkern oder Faserflug auf Sensoren | Kanalsensoren reinigen; Sitz des 406 mm (16″x6) Rollenkerns und Bremse am Abrollgerät prüfen | Rollen außerhalb der Geradheitstoleranz zurückweisen |
| 9. Schützende Kunststoff-Ballenumhüllung reißt entlang der Bandlinie | Scharfe Schweißgratkanten, übermäßige Spannung oder raue geprägte Bandkante | Schweißgrat durch Zyklusanpassung reduzieren; auf glattes, nicht hakendes PET wechseln | Ausrichtung des Schneidmessers und Kantengrate am Umreifungsband prüfen |
Industriepreise, Mindestbestellmenge, Lieferzeit und Ausschreibungs-Checkliste für PET-Umreifungsband in der Chemiefaserindustrie
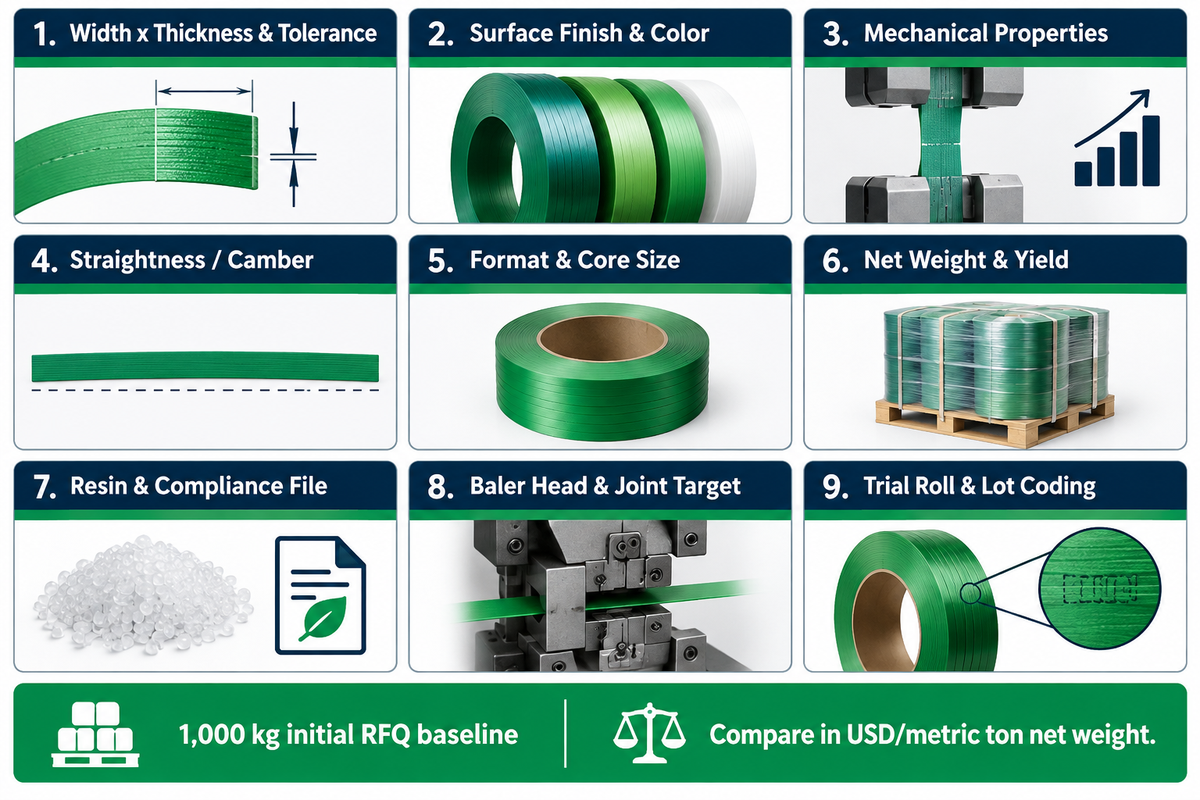
Als U.S. Händlerreferenz mit Stand November 2026 führt Complete Packaging Products eine geprägte grüne Polyester-Rolle Signode Tenax 5/8″ × 0.035″ × 4.000 ft zu $103,40 (UVP $151,25). Die Tenax-Rolle nutzt einen 16″×6″ Rollenkern bei einer Reißfestigkeit von 1.400 lbf und spiegelt den Einzelrollen-Handelsvertrieb statt ab Werk kalkulierter Großmengenpreise nach Tonnage wider. Bestätigen Sie bei Tonnage-Preisanfragen die Qualitätsstufe und das Rollengewicht, den Querschnitt, das Verhältnis von Neuware zu rPET, den Harztyp sowie die Incoterms, da die Preise entsprechend variieren.
Der reine Vergleich zweier Lieferantenangebote in Dollar pro Rolle verschleiert erhebliche Gewichtsunterschiede. Eine 20 kg Rolle Umreifungsband und eine 17 kg Rolle können denselben Rollenpreis aufweisen und sich dennoch um 17,6 % pro Kilogramm Harz unterscheiden. Intrinsische Viskosität, Steuerung der Festphasen-Nachkondensation, Sonderabmessungen, vorgeschnittene Längen und SGS-Prüfunterlagen beeinflussen ebenfalls die Einstandskosten. Rechnen Sie Angebote auf USD pro Tonne um (Netto-Bandgewicht ohne Rollenkern und Palette) und nehmen Sie eine vollständige Spezifikation des Umreifungsbands in Ihre Anfrage auf. Hinweise zur Wareneingangsprüfung finden Sie in unserem Leitfaden zu Beschaffung und Qualitätsprüfung von PET-Umreifungsband.
Welche Mindestbestellmenge und Lieferzeit sollten Faserwerke einplanen?
Planen Sie als Ausgangsbasis für Ihre Anfrage 1 Tonne (1.000 kg) ein, wie UD Packaging auf seiner offiziellen Produktseite für PET-Umreifungsband angibt, wobei die endgültige Mindestbestellmenge im formellen Angebot bestätigt wird. Die Lieferzeit hängt davon ab, ob die genaue Breite, Banddicke und Abmessung des Rollenkerns ab Werk vorrätig sind oder ob eine kundenspezifische Extrusion und Konfektionierung erforderlich ist. Lassen Sie sich die Lieferzeit im verbindlichen Angebot bestätigen.
Fordern Sie 1 bis 2 maschinenabgestimmte Rollen für einen Praxistest an, bevor Sie einem vollen 20-Fuß-Container zustimmen. Prüfen Sie diese Rollen an Ihrer laufenden Presse über alle fünf oben definierten Prüfpunkte der Probenahme hinweg. Überprüfen Sie die Säbeligkeitsabweichung und die Gleichmäßigkeit im Schältest der Schweißnaht und schreiben Sie anschließend die bestandenen Datenblattwerte verbindlich in Ihrer Bestellung fest.
| Anfrageparameter | Schriftlich festzulegende Angaben | Warum dies Pressenstörungen oder Angebotsabweichungen verhindert |
|---|---|---|
| 1. Breite × Dicke & Toleranz | Exakte mm-Angabe (beispielsweise 16 × 1,0 mm oder 19 × 1,0 mm) zuzüglich ± Toleranz | Verhindert Reibung im Bandkanal und ungleichmäßige Klemmung beim Reibschweißen |
| 2. Oberflächenausführung & Farbe | Glatt und nicht hakend gegenüber geprägt; grüne Farbe oder transparent | Schützt Ballenumhüllungen und vermeidet Faserflug-Ablagerungen in automatischen Umreifungsköpfen |
| 3. Mechanische Eigenschaften | Mindestbruchlast (N oder kgf) und maximale Dehnung (≤10 % oder ≤6 %) | Unterdrückt die Ausdehnung stark rückfedernder Faserballen nach dem Öffnen der Presse |
| 4. Geradheit / Säbeligkeit | Maximale Abweichung (beispielsweise ≤5 mm/m für automatischen Bandvorschub) | Verhindert Zuführfehler durch gebogenes Umreifungsband in Mehrkopf-Pressenkanälen |
| 5. Lieferformat & Rollenkern-Abmessung | Endlosrolle (406 mm / 16″×6″ Rollenkern oder Jumbo) gegenüber exakter Schnittlänge | Sichert den sofortigen Sitz auf den Abrollgeräten der Ballenpresse ohne Adapterumbau |
| 6. Nettogewicht & Lauflänge | Netto-kg pro Rolle, Meter pro Rolle und Taragewicht pro Palette | Ermöglicht einen exakten Vergleich in USD/Tonne und USD/Ballen über alle Angebote |
| 7. Harz- & Konformitätsdokumentation | Prozentsatz Neuware gegenüber rPET, Chargen-COA und EU-PPWR-Konformitätserklärung beim Export | Sichert die Schmelzviskosität in der Schweißzone und erfüllt EU-Marktaudits |
| 8. Umreifungskopf der Ballenpresse & Verschlussziel | Exaktes Modell des Umreifungskopfs, Schweißverfahren und Ziel-Wirkungsgrad in % am Bandverschluss | Ermöglicht dem Lieferanten die Vorabprüfung der Reibschweiß-Kompatibilität |
| 9. Rolle für Praxistest & Chargencodierung | 1–2 Rollen für den Praxistest vor Großbestellung; aufgedruckte Rollenchargen-ID auf jedem Rollenkern | Unterstützt den 6-Felder-Prüfmustercode für den Bandverschluss im laufenden Werksbetrieb |
So bewerten und vergleichen Sie Hersteller von PET-Umreifungsband für Synthetikfaser-Ballenpressen
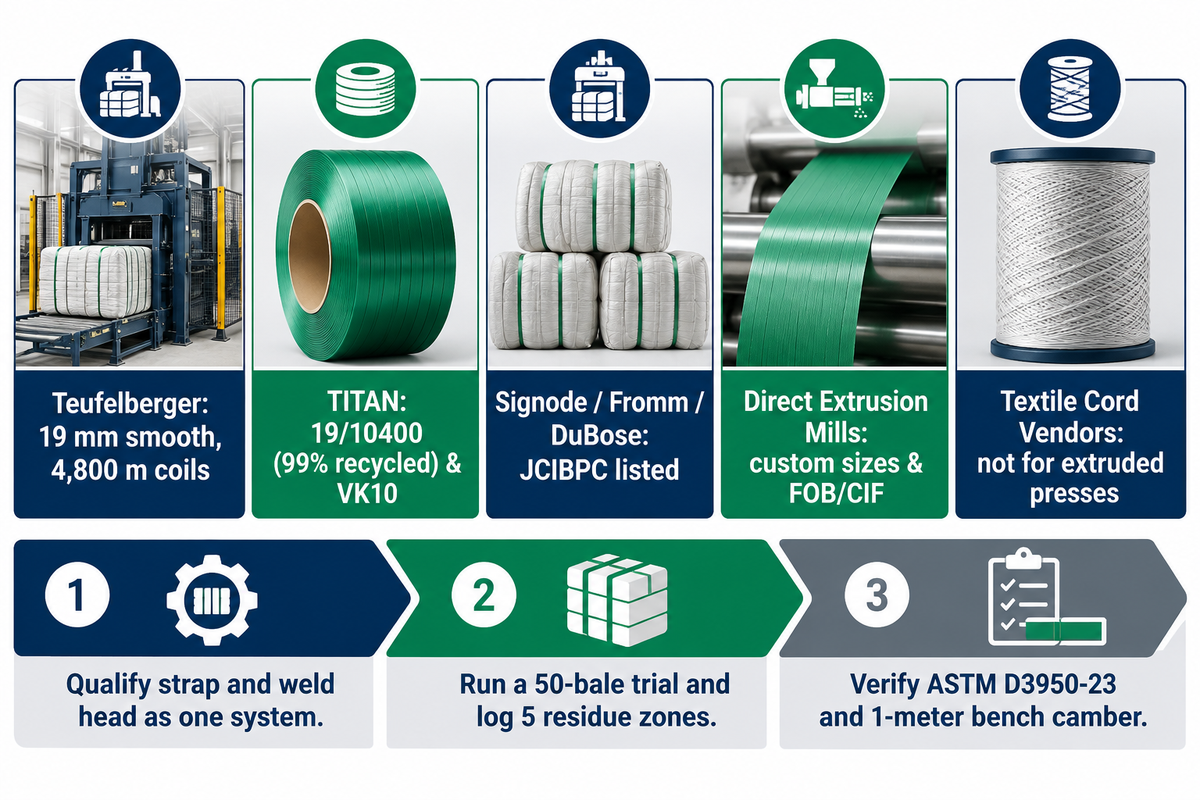
Trennen Sie zunächst Hersteller von extrudiertem PET-Umreifungsband (Polyester) von Anbietern für Hotmelt-Textil- oder Kompositbänder. Vergleichen Sie anschließend Erstausrüster von Pressensystemen wie Teufelberger, TITAN, Signode, Fromm und DuBose mit direkten Extrusionswerken hinsichtlich Linieneignung und Säbeligkeitskontrolle. Wählen Sie einen Hersteller von Faserballen-Umreifungsband niemals allein nach dem Stückpreis aus, bevor Sie den realen Bandvorschub in der Presse und das Schälverhalten der Schweißnaht verifiziert haben.
Die U.S. Baumwollballenverpackung liefert einen Qualifizierungsmaßstab gemäß der Bundesvorschrift 7 CFR 1427.5. Das Joint Cotton Industry Bale Packaging Committee (JCIBPC) lässt Hersteller von PET-Umreifungsband streng nach Schweißsystem zu: Z-Weld, P-Weld und CSF 1955. DuBose Strapping Inc. ist in allen drei Systemen vertreten, zusammen mit Fromm Packaging Systems, Polychem (geschäftlich tätig als Greenbridge), Samuel Strapping Systems, HWJ Designs und Signode Industry Packaging Systems. Das JCIBPC konzentriert sich zwar auf Baumwolle statt auf Synthetikfasern, doch der Grundsatz gilt gleichermaßen. Ein Umreifungssystem und der schweißende Umreifungskopf müssen als ein einziges aufeinander abgestimmtes Gesamtsystem qualifiziert werden.
| Lieferant / Transportweg | Veröffentlichter Nachweis für Faserballen | Optimales Einsatzszenario | Vor der Bestellung zu prüfen |
|---|---|---|---|
| Teufelberger (TYCOON®) | Veröffentlichte Referenz bei Kelheim Fibers mit glattem 19 mm PET auf 4.800 m Mega-Jumbo-Rollen | Automatisierte europäische Viskose- und Stapelfaserpressen im 24/7-Betrieb mit Bedarf an langen Rollenlaufzeiten | Regionale Lieferzeit ab Lager und Einstandskosten außerhalb Europas |
| TITAN | Veröffentlicht faserspezifisches PET-Umreifungsband 19/10400 (99 % Recyclinganteil) und vertikalen Pressen-Umreifungskopf VK10 (bis zu 90 % Verschlusswirkungsgrad) | Werke, die neue in die Presse integrierte Umreifungsköpfe mit Umreifungsband aus hohem Recyclinganteil kombinieren | Kompatibilität mit bestehenden Ballenpressen-Umreifungsköpfen anderer Hersteller als TITAN |
| Signode / Fromm / DuBose | Globales Tenax®-Sortiment / integrierte Umreifungsgeräte; gelistet in den JCIBPC-Zulassungen für Baumwollballen-PET | Nordamerikanische Mehrwerksbetriebe mit Standardisierung auf Erstausrüster-Umreifungsgeräte und -Service | Glatte gegenüber geprägter Ausführung für umhüllte Synthetikfasern bestätigen |
| Direkte PET-Extrusionswerke (beispielsweise UD Packaging, Jiangsu) | Eigene PET-Granulierung bis zum fertigen Umreifungsband in Jiangyin, Jiangsu; passende Verschlusshülsen und Umreifungsgeräte; 1.000 kg Basis-Anfragemenge | Industrielle Einkäufer mit Bedarf an Sondermaßen, FOB/CIF-Großtonnagen sowie gebündelter Lieferung von Umreifungsband und Umreifungsgeräten | 1–2 Rollen im Praxistest an der laufenden Presse prüfen; Chargen-COA und Säbeligkeitsspezifikation bestätigen |
| Anbieter von Textil- / Kompositbändern | Hotmelt- oder gewebtes Polyester-Faserband für vertikale Ballenpressen mit manueller Umreifungsschnalle | Manuelle vertikale Abfallballenpressen mit geringem Durchsatz unter Verwendung von Drahtschnallen | Nicht austauschbar mit Reibschweißpressen für extrudiertes PET |
Führen Sie vor der Vergabe von Großvolumina eine Sechs-Punkte-Qualifizierungsprüfung durch. Bestätigen Sie zunächst den Materialtyp als extrudiertes PET nach ASTM D3950-23 und prüfen Sie die Säbeligkeit auf einem 1-Meter-Flachprüftisch. Führen Sie anschließend einen Praxistest über 50 Ballen durch, protokollieren Sie alle fünf Rückstandszonen und überprüfen Sie die Chargen-Analysezertifikate (COAs) für Bruchlast sowie Dehnung. Prüfen Sie abschließend die Stabilität der Extrusionslinie, die Produktionskapazität, den Vorrat an Ersatzrollen und den lokalen Support für Umreifungsgeräte. Weiterführende Lieferantenvergleiche über Werke und Maschinen hinweg finden Sie in unserem Leitfaden zum Herstellervergleich für PET-Umreifungsband.
Was sich 2025–2026 ändert: rPET-Harz mit hohem PCR-Anteil, EU-PPWR-Dokumentation und automatisierte Schweißüberwachung
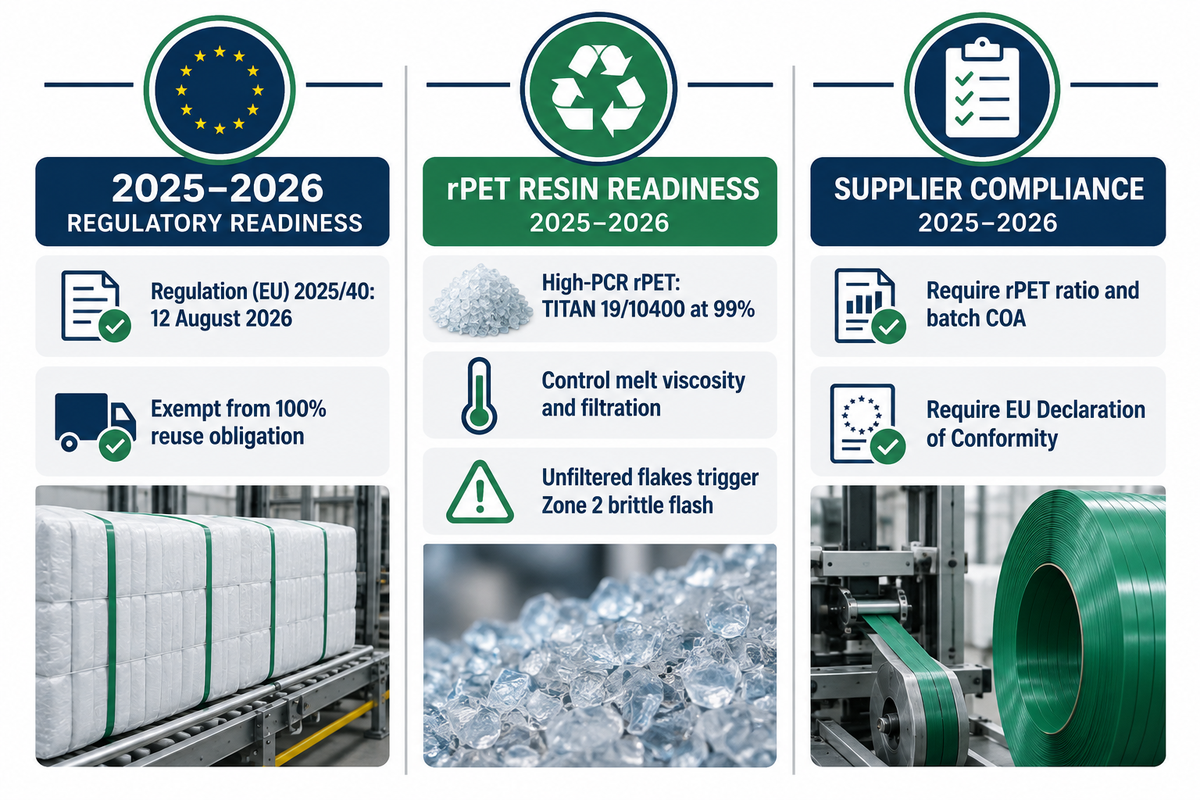
Im Zeitraum 2025–2026 verlagert sich das Umreifungsband für Chemiefasern hin zu Bändern mit 99 % Recyclinganteil (wie dem 19/10400 von TITAN) und zur EU-Verordnung (EU) 2025/40, die ab dem 12 August 2026 gilt und eine 100 %-Ausnahme von der Wiederverwendungspflicht für Transport-Umreifungsbänder vorsieht. Das wichtigste Betriebsrisiko ist nicht mehr die reine Zugfestigkeit. Entscheidend sind vielmehr die Schweißstabilität der Schmelzviskosität und formelle Konformitätsunterlagen. Ab dem 12 August 2026 ersetzt die EU-Verordnung (EU) 2025/40 in den EU-Mitgliedstaaten die Verpackungsrichtlinie von 1994 (94/62/EC).
Viele Einkäufer befürchteten in den Jahren 2024 und 2025, dass die EU-Vorschriften Kunststoff-Transportbänder in verpflichtende Mehrwegkreisläufe zwingen würden. Das EU-Portal für Verpackungsabfälle bestätigt hierzu eine wichtige Aktualisierung. Die Kommission hat einen delegierten Beschluss verabschiedet, der Bediener und Verwender von Palettenumhüllungen und Umreifungsbändern von der 100 %-Wiederverwendungspflicht befreit. Diese Ausnahme beseitigt die unmittelbare Gefahr eines Verbots extrudierter PET-Ballenumreifungsbänder in Europa.
Hochleistungs-Umreifungsband mit hohem PCR-Anteil gewinnt auf schweren Faserlinien an Bedeutung, wobei TITAN sein Faserband 19/10400 mit 99 % Recyclinganteil ausweist. Umweltfreundliches recyceltes PET liefert eine zuverlässige Leistung, wenn Extrusionswerke die Schmelzviskosität durch feine Filtration und Festphasen-Nachkondensation steuern. Unzureichend getrocknete oder ungefilterte Flaschenflocken verursachen hingegen Störungen. Polyolefin-Einschlüsse und Viskositätsabfälle verengen das Schweißtemperaturfenster und lösen spröden Schmelzgrat in Zone 2 aus. Verlangen Sie im Jahr 2026 von allen Lieferanten die Offenlegung des rPET-Anteils, der Schmelzefiltration, des Chargen-Analysezertifikats (COA) und der EU-Konformitätserklärung. Weitere Informationen zu den Eigenschaften von recyceltem PET-Umreifungsband finden Sie in unserem Fachbeitrag Mechanik und Recycling von recyceltem PET-Umreifungsband.
Häufig gestellte Fragen
Wofür steht PET beim Umreifungsband und woraus besteht es?
Polyethylenterephthalat (PET) ist ein teilkristallines thermoplastisches Polyesterharz, das zu hochfesten industriellen Rollen von Umreifungsband extrudiert wird. Extrusionswerke fertigen PET-Umreifungsband aus Neuware-Polyester oder gereinigten recycelten PET-Flaschenflocken, die für eine konstante Viskosität stabilisiert wurden. Das Verstrecken während der Bandherstellung richtet die Polymerketten in Längsrichtung aus und sorgt so für eine hohe Zugfestigkeit und geringes Kriechen.
Was sind die Hauptanwendungen von PET-Umreifungsband für Chemiefasern?
PET-Umreifungsbänder für Chemiefasern halten gepresste Ballen aus Polyester-Stapelfasern, Viskose, Nylon, Acryl und Textilkabel nach dem hydraulischen Pressen zusammen. Werke setzen die Bänder ein, um hochverdichtete Ballen beim Stapeln sowie beim Transport per Gabelstapler und Containerschiff formstabil zu halten. Die dehnungsarme Ausführung und rostfreie Beschaffenheit schützen weiße Garne vor Rostflecken durch Stahlband und vor Bandlockerung.
Welche Mindestfestigkeit am Bandverschluss ist für PET-Umreifungsband nach ASTM D3950 und EN 13394 erforderlich?
In der Praxis zielt die Werksqualifizierung bei reibgeschweißten Nähten auf 75 % bis 85 % der nominalen Reißfestigkeit des Umreifungsbands ab, verglichen mit 60 % bis 70 % bei manuell gecrimpten Verschlusshülsen aus Metall. ASTM D3950-23 (Nordamerika) und BS EN 13394:2001 (Europa) regeln die formellen Prüfverfahren und vertraglichen Mindestwerte am Bandverschluss für nichtmetallisches Umreifungsband.
Sollte für Chemiefaserballen glattes oder geprägtes PET-Umreifungsband verwendet werden?
Automatisierte Chemiefaser-Ballenpressen verwenden fast immer glatte PET-Umreifungsbänder. Glatte Bänder schmelzen beim Reibschweißen zudem gleichmäßig über die gesamte Überlappung auf und gleiten mit weniger Staubabrieb und Verhaken durch die Bandkanäle.
Wie oft sollten Bediener die Schweißplatte und das Vorschubrad am Umreifungskopf einer Faserballenpresse reinigen?
Blasen Sie die Schweißplatte, die Ambossbacken und die Zähne des Vorschubrads bei jedem Schichtwechsel mit trockener Druckluft aus. Trennen Sie zuerst die Stromversorgung vom Umreifungsgerät und entfernen Sie anschließend festsitzende PET-Flocken mit einer harten Nylonbürste oder einem Polyester-Bandrest. Linien mit starkem Spinnpräparationsauftrag benötigen ein zusätzliches Ausblasen während der Schicht, sobald Prüfungen nach T0-CLN oder T30-REL flache Zahnabdrücke zeigen, Schälprüfungen Glanzstellen in Zone 1 offenlegen oder das Rad beim Aufbringen der Spannung durchrutscht.
Kann PET-Umreifungsband für automatische Faserballenpressen in vorgeschnittenen Längen geliefert werden?
Ja, Extrusionswerke können für automatische Ballenpressen neben Standardrollen mit 406 mm Rollenkern und endlosen Jumbo-Spulen auch auf den Pressplattenumfang abgestimmte Schlaufenlängen liefern.
Wie kann ein Werk eine neue Charge PET-Umreifungsband verifizieren, bevor es eine volle Containermenge freigibt?
Prüfen Sie vor der Freigabe einer Containerbestellung das Chargen-Analysezertifikat (COA) des Lieferanten hinsichtlich Maßtoleranzen, Bruchlast, Dehnung und einer Säbeligkeit von ≤5 mm/m an 1 bis 2 Vorserien-Rollen im Praxistest. Lassen Sie diese Rollen an Ihrer laufenden Presse über alle fünf Prüfpunkte der Probenahme laufen, kennzeichnen Sie herausgeschnittene Bandverschlüsse beim Rollenwechsel und führen Sie die 30-Minuten-Rückfederprüfung mit dem 6-Felder-Prüfmustercode für den Bandverschluss durch. Untersuchen Sie die fünf Rückstandszonen im Schältest und geben Sie das Großvolumen nur frei, wenn saubere, polymerausreißende Schweißnähte vorliegen.
Planen Sie einen Praxistest für Ihre Faserballen-Presslinie
Untersuchen Sie Festigkeitsverluste am Reibschweiß-Bandverschluss oder qualifizieren Sie ein zweites Extrusionswerk als Lieferquelle? Senden Sie Ihre Angaben zu Breite, Dicke, Oberflächenausführung, Abmessung des Rollenkerns und Modell des Ballenpressen-Umreifungskopfs an unser Ingenieurteam. Besuchen Sie die Produktseite für PET-Umreifungsband von UD Packaging, um technische Spezifikationen einzusehen und Rollen für einen Praxistest an Ihrer eigenen Presse anzufordern.
Technische Prüfung: Geprüft vom Ingenieurteam von UD Packaging.
Referenzen & Quellen
- ASTM International – ASTM D3950-23: Standardspezifikation für nichtmetallisches Umreifungsband (und Verschlussarten)
- ASTM International – ASTM D3953-15(2022): Standardspezifikation für flaches Stahlumreifungsband und Verschlusshülsen
- Europäische Normen – BS EN 13394:2001 Verpackung – Spezifikation für nichtmetallisches Umreifungsband
- Europäische Kommission (Umwelt) – Verpackungsabfälle: Verordnung (EU) 2025/40 (PPWR) und delegierter Beschluss zu Palettenumhüllungen & Umreifungsbändern
- National Cotton Council / JCIBPC – Zugelassene Hersteller von PET-Kunststoff-Umreifungsband (7 CFR 1427.5)
- USPTO / Google Patents – US6536336B1: Automatisches Ballen-Umreifungssystem
- USPTO / Google Patents US12397943B2: Handgeführtes Umreifungsgerät (Kontakterkennung beim Reibschweißen)
- TWI Global Thermoplastische Werkstoffe und Oberflächenvorbereitung vor dem Schmelzschweißen
- Teufelberger Umreifungslösungen für Faserballen: Referenz Kelheim Fibers (19 mm glattes PET & 4.800 m Mega-Jumbo-Rollen)
- TITAN TITAN-Umreifungsband für gepresste Fasern (PET-Umreifungsband 19/10400 & VK10-Umreifungskopf)
- Signode PET im Vergleich zu PP: Welches Umreifungsband sollte verwendet werden?
- EAM-Mosca Leitfaden für Kunststoff-Umreifungsband: PP- vs. PET-Umreifungsband – Anwendungen, Vorteile & Kosten
- SelectPackTech Leitfaden zur Fehlerbehebung bei Umreifungsmaschinen
- Amass Straps Warum versagt mein Umreifungsband beim Transport? 7 Ursachen + Lösungen