Comuníquese con UD Packaging Company

Punto de partida de la prueba
Compare un grado cast y un grado soplado con el mismo diseño de carga y la misma enfardadora. Parta de la receta de enfardado aprobada actualmente, dentro de los rangos de operación de ambas películas. Registre la sujeción real de la carga, los resultados de escaneo, las roturas y el peso de la película. Repita las mediciones en las mismas ubicaciones y con los mismos tiempos de espera.
La película estirable cast es una película plástica extensible que se fabrica a través de una matriz de extrusión plana y se enfría sobre un rodillo. Por lo general, ofrece buena visibilidad y un desenrollado silencioso; sin embargo, estas características no determinan si un pallet se mantiene unido. Compare muestras cast y sopladas en la misma carga y elija el grado y la receta de enfardado que mejor cubran sus necesidades de manejo al menor costo por pallet aceptado.
La película estirable cast suele adecuarse a aplicaciones de enfardado más silencioso en las que la etiqueta debe verse con claridad. La película soplada es otra opción cuando preocupan la perforación o el desgarro. Compare los grados reales en cargas equivalentes, con el mismo punto de control de aceptación y los ajustes registrados de la enfardadora.
Antes de pedir rollos de prueba
- Los mismos ajustes de la enfardadora no garantizan la misma fuerza de sujeción de la carga.
- Un rollo más silencioso o una película más transparente aún puede fallar en la verificación de una esquina o de una etiqueta.
- Cuente una sola vez la película de reenfardado y divida los costos entre los pallets únicos aceptados.
- Registre cuándo y dónde se mide la sujeción de la carga, porque la película se relaja después del enfardado.
Película estirable cast vs soplada de un vistazo
En cambio, las películas estirables sopladas y cast describen dos tipos de fabricación de película estirable, no dos niveles de desempeño fijos. Los proveedores suelen ofrecer los grados cast por su alta transparencia y su desenrollado más silencioso, y los grados soplados para un manejo de mayor desempeño. La diferencia útil entre la película soplada y la película cast es el comportamiento de los rollos específicos en su carga.
¿Qué es la película estirable cast?
La película estirable cast es una película de enfardado de polietileno que se produce mediante el proceso de extrusión cast. Los fabricantes extruyen el material fundido a través de una matriz de extrusión plana y enfrían la lámina contra un rodillo de enfriamiento. La película puede aplicarse a mano o con máquina. Su espesor, su formulación y su rango de estiramiento deben ser compatibles con la enfardadora y con la mercancía que se asegura.
En la extrusión de película soplada, una matriz de extrusión circular y aire forman una burbuja. Los proveedores describen el proceso como soplar resina calentada verticalmente hasta formar una burbuja, antes del enfriamiento y el embobinado. Compare los resultados de perforación y desgarro del grado terminado para elegir un rollo destinado a esquinas expuestas. Un aditivo o una estructura de capas distinta puede modificar el comportamiento de cualquiera de las dos familias.
| Observación | Muestra cast: qué verificar | Muestra soplada: qué verificar |
|---|---|---|
| Transparencia | Escanee la etiqueta real a través de las capas finales del enfardado. | Revise la misma etiqueta, con la misma iluminación y la misma posición del escáner. |
| Ruido de desenrollado | Observe a la velocidad normal de aplicación. | Repita en la misma estación y a la misma distancia. |
| Perforación y desgarro | Inspeccione las esquinas vulnerables y las trayectorias de desgarro. | Use las mismas esquinas y la misma secuencia de manejo. |
| Adherencia de la película | Confirme la cara con adherencia y la fijación del extremo final. | Verifique la retención del extremo final y el contacto con los pallets adyacentes. |
| Sujeción de la carga | Mida en las ubicaciones y los momentos acordados. | Repita el mismo método de medición. |
La descripción de película cast de Signode menciona el desenrollado silencioso, la transparencia y la adherencia en una sola cara. Por lo tanto, un nivel alto de adherencia no significa que ambas caras sean pegajosas. Oriente la película suministrada según su cara de adherencia especificada, sobre todo cuando los pallets enfardados se tocan en el almacenamiento.
Fije la carga y la enfardadora antes de comparar películas
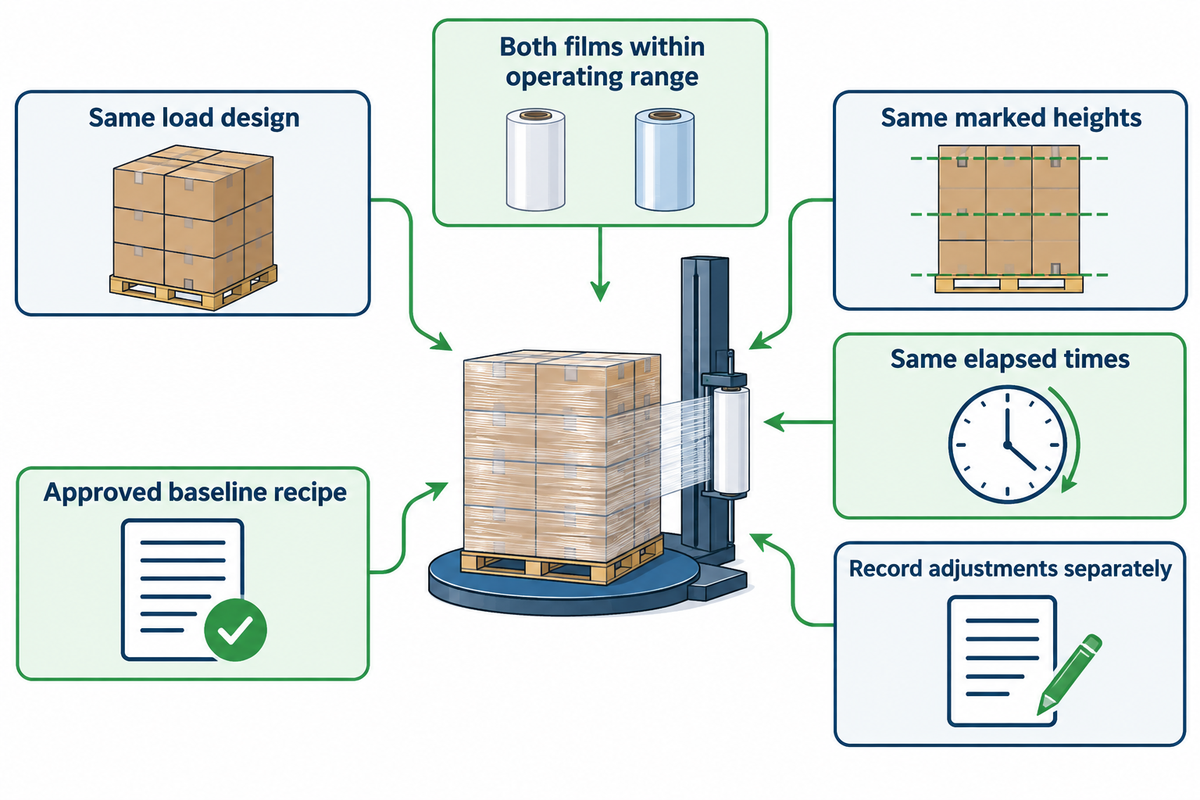
Una prueba justa de enfardado de pallets comienza con una carga repetible y una receta aprobada para la enfardadora. Mantenga constantes la disposición de las cajas de cartón, el estado del pallet y el patrón de enfardado durante la primera comparación. Mida la sujeción de la carga resultante, en lugar de suponer que el mismo número del panel de control aplica la misma fuerza, y admita una configuración registrada por separado para cada grado.
Tome como referencia la película que ya le da buenos resultados. Registre el preestiramiento, el ajuste de fuerza sobre la carga, la velocidad del carro, el solape entre vueltas y las vueltas en la parte superior e inferior. Para una prueba de película estirable en máquina, incluya el modelo de la enfardadora y el rango de preestiramiento disponible. El enfardado manual requiere el mismo operador y un recorrido repetible alrededor del pallet; si un operador tensa con firmeza en cada esquina y otro relaja la película antes de la vuelta, la comparación incluye un cambio de técnica además de un cambio de material.
ASTM D4649-20(2025) ofrece orientación para seleccionar, especificar y usar película estirable en aplicaciones en interiores, incluidos el almacenamiento y los contenedores de transporte cerrados. La exposición a la intemperie queda fuera de su alcance declarado. Si la ruta incluye cambios de temperatura o exposición a rayos UV, agregue esas condiciones a la solicitud de la prueba.
Mida la sujeción de la carga en las alturas marcadas correspondientes y a los mismos tiempos transcurridos después del enfardado. El estudio de 2019 sobre tiempo y temperatura de Virginia Tech encontró que el calor y el tiempo terminaron afectando la fuerza final de sujeción de la carga. Sus resultados exploratorios justifican controlar esas variables; no permiten anticipar un porcentaje de pérdida para su película.
Ejemplo de configuración de la prueba: Supongamos que un almacén cambia la película de un pallet cuadrado con artículos del hogar en cajas. El equipo elige un patrón de cajas y marca las posiciones de medición inferior, media y superior. Enfarda con la película actual y con ambas candidatas usando la receta de referencia aprobada. Use la receta dentro del rango de operación declarado de la candidata. El operador registra las roturas sin reducir la tensión a escondidas. En una segunda etapa, el proveedor puede recomendar una receta compatible, y eso también se documenta por separado. Así, el comprador puede distinguir el efecto de la película del de un cambio de configuración, en lugar de atribuir todos los cambios al proceso de fabricación.
Verifique la transparencia y el ruido de desenrollado en el área de trabajo
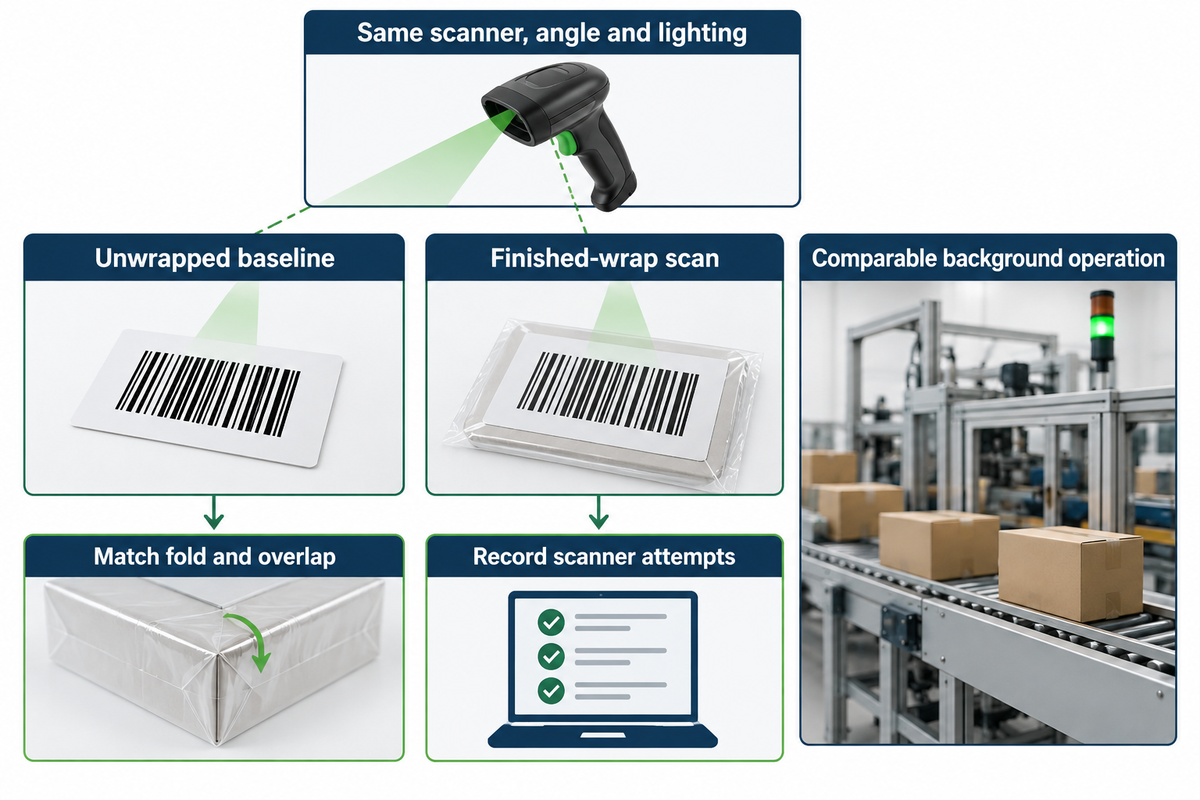
La transparencia y el ruido de desenrollado son verificaciones que se hacen en el área de trabajo, y requieren el pallet enfardado terminado, el escáner habitual y una posición de observación constante. Una lámina transparente sostenida frente a una luz no muestra las capas solapadas sobre una etiqueta. Compare la película a la velocidad de enfardado y con el número de capas que usará la operación.
¿Cómo pueden mantenerse legibles las etiquetas a través de la película del pallet?
Las etiquetas seguirán siendo legibles si el código de barras se imprime correctamente y si el enfardado terminado deja una trayectoria óptica utilizable. Para comparar la legibilidad del código de barras, escanee la etiqueta antes y después de aplicar el enfardado terminado. Repita el proceso de escaneo con cada película, usando el mismo escáner, ángulo, distancia e iluminación. Mantenga constantes la ubicación de la etiqueta y el número de capas, y registre las fallas de escaneo en lugar de juzgar la transparencia de la película a simple vista.
Un código de barras puede ser ilegible por muchos motivos. Puede estar impreso en un lugar incorrecto. La etiqueta puede estar doblada. Al código de barras le puede faltar contraste. Puede haber arrugas o pliegues en la etiqueta. La guía de calidad de códigos de barras de GS1 enumera motivos de un código de baja calidad, entre ellos las zonas de silencio y las obstrucciones del empaque. Registre dónde está la etiqueta, bajo la película o en su exterior, para que las dos muestras distintas se enfrenten a las mismas condiciones.
Para el ruido, use la misma ubicación, velocidad y distancia de observación, con la maquinaria de fondo en un estado de operación comparable. Una aplicación para teléfono celular puede ayudar a lograr una comparación coherente, pero una evaluación oficial requiere el método y el equipo adecuados. NIOSH describe condiciones específicas de dispositivo y calibración para su aplicación de nivel sonoro; una verificación rápida en el almacén no cumple automáticamente esas condiciones.
Ejemplo de problema de escaneo: Un centro de distribución de comercio electrónico usa un rollo cast transparente que, según el equipo, mejora la visibilidad de la etiqueta frente al rollo soplado actual. Antes de elegirlo, el equipo escanea la misma etiqueta con ambos patrones de enfardado terminados. Un pallet tiene un pliegue sobre el código de barras y otro tiene un solape entre vueltas adicional a la altura de la etiqueta. El operador elimina el pliegue, iguala el solape y repite el enfardado. Si, en el proceso, la ventaja desaparece, entonces el primer problema es la colocación de la etiqueta y debe corregirse. Si, después de ese ajuste, el rollo sigue sin escanear como se espera, entonces uno o más pallets requieren intentos de escaneo repetidos. Los intentos de escaneo y sus ubicaciones deben describirse en detalle y enviarse al proveedor junto con fotografías.
Separe la perforación, el desgarro y la sujeción de la carga
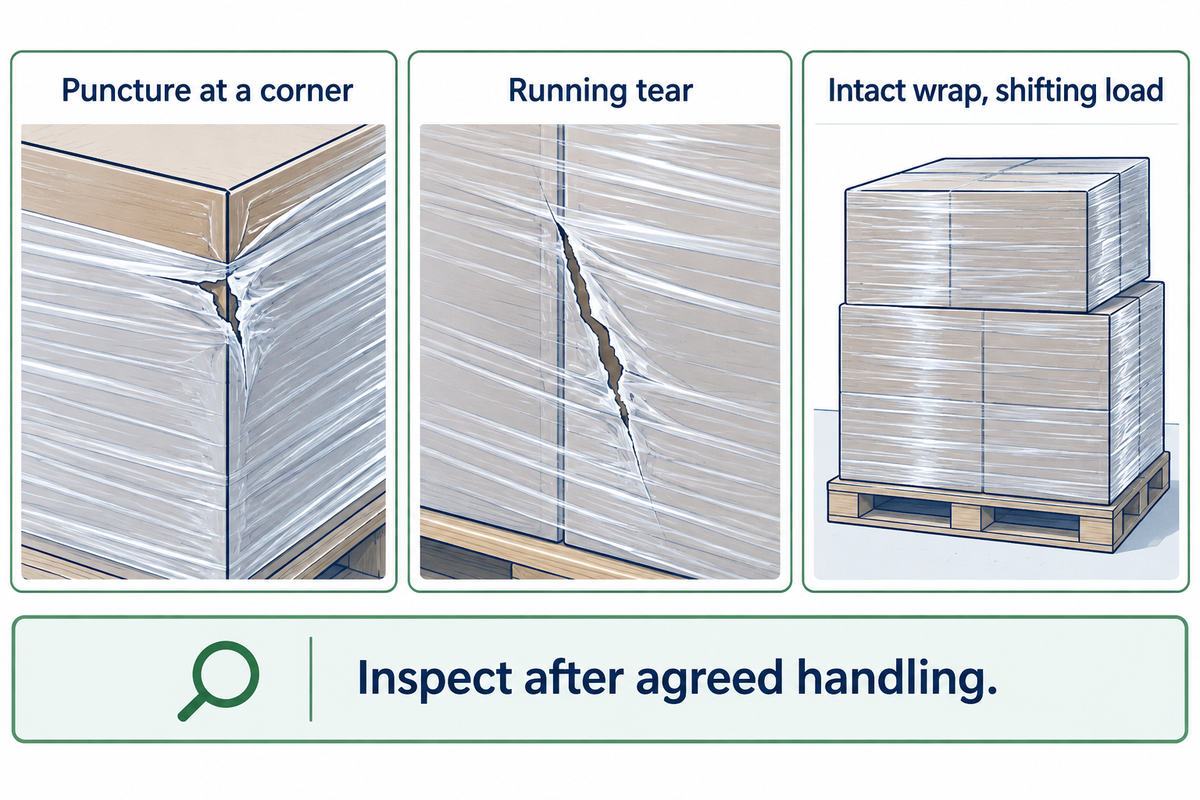
La resistencia a la perforación, el comportamiento al desgarro y la sujeción de la carga describen mecanismos de falla distintos. La esquina exterior de una caja de cartón puede iniciar una perforación o un desgarro, y un defecto pequeño, apenas perceptible, puede convertirse en un desgarro progresivo. Una película intacta aún puede permitir desplazamientos y daños si la aplicación deja muy poca fuerza retenida después del manejo. Busque por separado los defectos por falla en las esquinas y los mecanismos de desgarro, e inspeccione el movimiento de la carga después de la secuencia de manejo acordada. Evalúe la estabilidad de la carga después de las condiciones de tránsito previstas y en la estación de enfardado.
ASTM D5748-26 mide la respuesta a la perforación por protrusión bajo esfuerzo biaxial con una sonda a una única velocidad de ensayo baja. Sus documentos públicos indican que el método no reproduce todas las condiciones de campo. Compare las condiciones de las probetas y los métodos de ensayo de ambos documentos y luego verifique la carga terminada en las condiciones de uso previstas.
¿La película estirable soplada es mejor que la película estirable cast?
La película estirable soplada puede ser la mejor opción para un trabajo determinado solo si el grado probado cumple con mayor eficacia los requisitos de ese trabajo. Un comprador que enfrenta esquinas filosas o de forma irregular debe evaluar las películas candidatas frente a esas esquinas. La película cast puede ser la mejor opción si superó las mismas verificaciones de manejo y ofrece una claridad de escaneo útil, menor ruido de desenrollado o menor costo por pallet aceptado.
La adherencia fuerte de la película es una propiedad distinta de la resistencia a la perforación. Revise el extremo final después del intervalo de almacenamiento acordado y verifique si los pallets adyacentes se pegan entre sí. En cargas pesadas, registre el movimiento y la sujeción de la carga medida en lugar de usar solo el peso como criterio de selección. Un rollo más ruidoso puede sentirse más firme sin demostrar una resistencia superior.
Si una muestra se rompe, fotografíe el punto de inicio antes de cambiar los ajustes. La guía de solución de problemas de Lantech abarca causas relacionadas con la película, la carga y la maquinaria. Reducir la tensión puede evitar la rotura; sin embargo, esto puede resultar en menor sujeción de la carga. Registre cualquier compensación, por ejemplo más capas, e incluya el material adicional en la comparación de costos.
Lleve el registro de prueba con cargas equivalentes
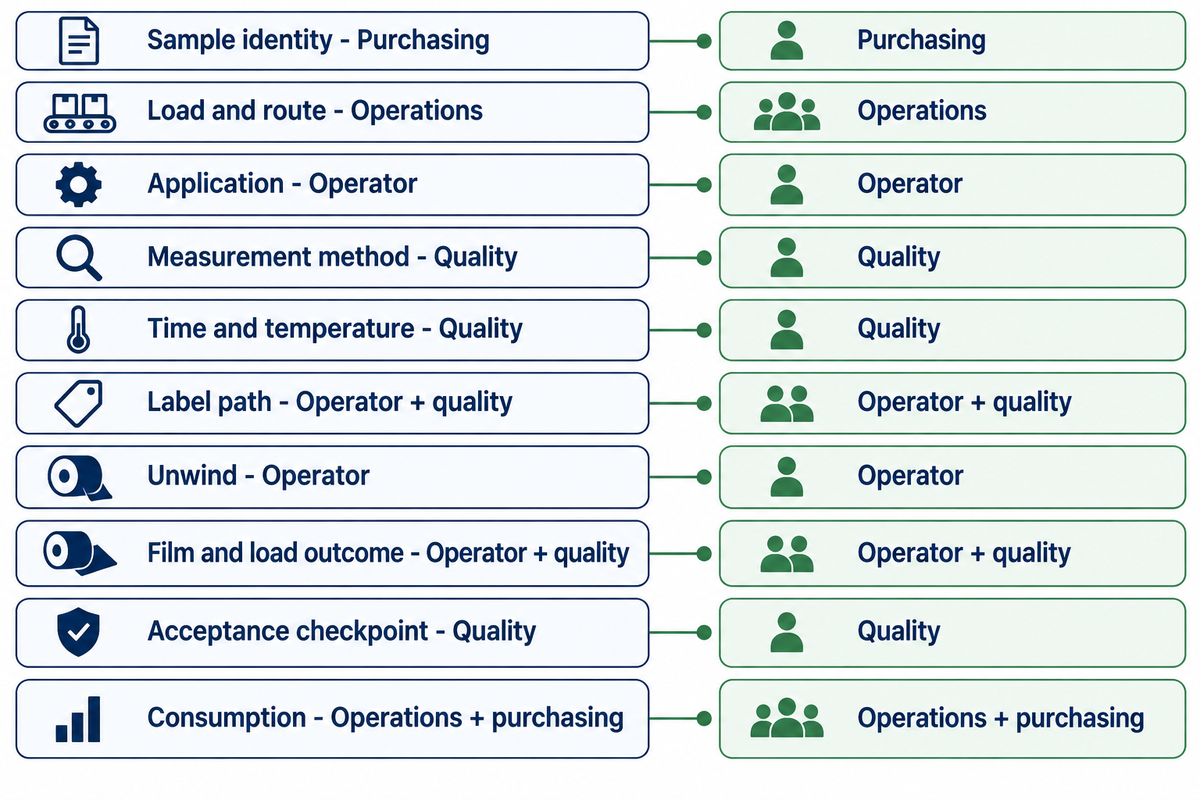
El registro de prueba con cargas equivalentes es una hoja de trabajo para comparar dos grados de película en un diseño de carga determinado sin que los cambios de ajustes generen confusión. Compras identifica los rollos y los precios, y el operador registra la aplicación. Calidad registra el resultado de inspección acordado. Al inicio, compare un diseño de carga representativo y amplíe la comparación a otras necesidades de empaque si resulta conveniente.
| Categoría de la prueba | Anote esto para cada película | Responsable |
|---|---|---|
| Identidad de la muestra | Proveedor, grado, lote, cast o soplada, calibre (espesor nominal), ancho, peso neto de la película y núcleo. | Compras |
| Carga y ruta | Dimensiones y peso del pallet, patrón de cajas, esquinas y secuencia de manejo prevista. | Operaciones |
| Aplicación | Enfardadora, preestiramiento, ajuste de fuerza, velocidades, solape entre vueltas, vueltas y orientación de la película. | Operador |
| Método de medición | Instrumento, procedimiento y ubicaciones de medición marcadas. | Calidad |
| Tiempo y temperatura | Tiempo transcurrido después del enfardado, intervalo de espera e historial de temperatura. | Calidad |
| Trayectoria de la etiqueta | Lectura base del código de barras sin enfardar, posición del escáner y escaneos a través de las capas terminadas. | Operador + calidad |
| Desenrollado | Velocidad normal, distancia de observación, condiciones de fondo y observaciones de ruido. | Operador |
| Resultado de la película y de la carga | Roturas, perforaciones, desgarros, desprendimiento del extremo final y movimiento de la carga. | Operador + calidad |
| Punto de control de aceptación | Punto final designado, criterios de aprobación acordados, pallets únicos aceptados y motivos de rechazo. | Calidad |
| Consumo | Película neta utilizada, incluidos el reenfardado y el desperdicio, más la mano de obra directa de reenfardado registrada por separado. | Operaciones + compras |
Defina el punto de control antes de comenzar: por ejemplo, después de la secuencia de manejo en almacén y del intervalo de espera acordados. Si la pregunta de compra es el desempeño en el transporte, incluya la ruta pertinente o una simulación calificada e inspeccione después. Aprobar una verificación en el muelle no sustituye un resultado de entrega que falta.
“las diferencias solo se vuelven relevantes cuando se consideran de forma sistemática frente a las variables pertinentes.”
Su enfoque de sistemas vincula la película con la carga y con la máquina enfardadora. La solución de los problemas de empaque comienza con la carga que falló y su receta registrada. Conserve una receta fechada de cada combinación aceptada; si los mismos problemas de empaque se repiten, el registro muestra qué película y qué ajustes se usaron realmente, sin que el siguiente operador tenga que averiguarlo. La guía del método de sujeción de cargas unitarias puede ayudar a plantear la discusión de la prueba, mientras que el comprador y el vendedor acuerdan las condiciones de aceptación reales.
| Falla observada | Evidencia que debe recopilarse a continuación | Decisión antes de pedir otro rollo |
|---|---|---|
| Orificio en una esquina | Fotografía de la esquina, punto de contacto y defecto de origen. | Corrija la parte sobresaliente o pruebe un grado compatible; repita esa esquina. |
| Sin roturas, pero con la carga floja | Sujeción de la carga en las alturas y los tiempos transcurridos acordados. | Revise la receta y la fuerza retenida antes de aceptar. |
| El código de barras requiere escaneos repetidos | Lectura base sin enfardar, fotografía del pliegue/solape y intentos de escaneo. | Corrija la trayectoria de la etiqueta y luego compare nuevamente las películas. |
| Buena prueba, mala repetición | Identificación del lote, ajustes e historial de temperatura de ambas corridas. | Identifique el insumo que cambió antes de ampliar la aprobación. |
Compare el costo por pallet aceptado
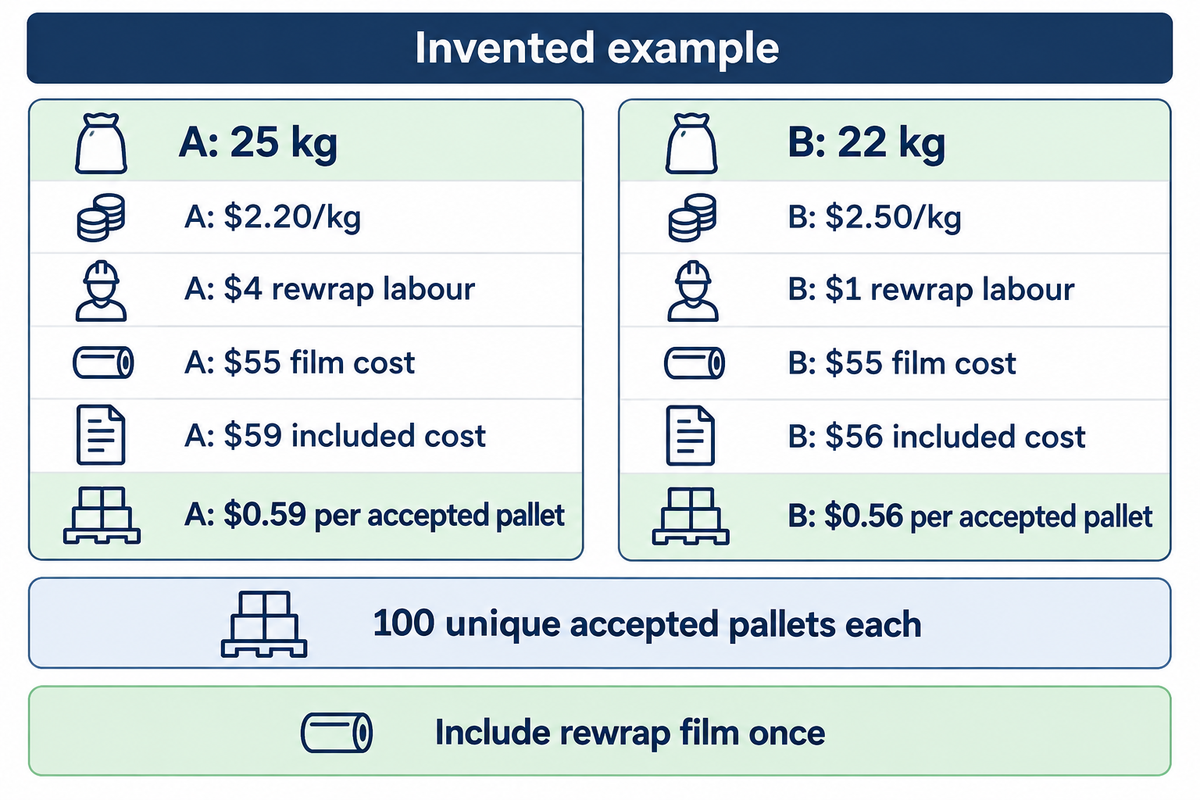
El costo por pallet aceptado divide los costos incluidos dentro de un límite de prueba acordado entre el número de pallets únicos que pasan su punto de control designado. Use el mismo límite para ambas películas e incluya el material de reenfardado una sola vez. Un rollo más barato puede costar más al usarlo si las roturas, el desperdicio o el enfardado adicional anulan su ventaja en el precio de compra. Dé seguimiento al rendimiento utilizable de cada rollo frente a la producción aceptada antes de atribuir una mayor eficiencia a un consumible más económico.
Fórmula: (Película neta utilizada x precio por kg + mano de obra directa de reenfardado) / pallets únicos aceptados. Esta comparación simplificada aísla la película y la mano de obra de reenfardado. Agregue otros costos por separado si el cambio de película los modifica; no mezcle un resultado obtenido solo en el muelle con uno inspeccionado en la entrega.
Datos supuestos: El siguiente ejemplo usa precios y consumos inventados para dos muestras, A y B. Cada una produce 100 pallets únicos aceptados en un mismo punto de control del almacén. El peso total de la película incluye el desperdicio y todo el reenfardado. Se supone que la mano de obra del enfardado inicial, el equipo, el flete y los daños posteriores no medidos son iguales, y se excluyen de esta comparación acotada.
| Dato o resultado | Muestra A | Muestra B |
|---|---|---|
| Película neta total utilizada | 25 kg | 22 kg |
| Precio supuesto de la película | $2.20/kg | $2.50/kg |
| Costo de la película | $55 | $55 |
| Mano de obra directa de reenfardado | $4 | $1 |
| Costo incluido de la prueba | $59 | $56 |
| Pallets únicos aceptados | 100 | 100 |
| Costo por pallet aceptado | $0.59 | $0.56 |
Con estos supuestos, A cuesta (25 × $2.20 + $4) ÷ 100 = $0.59, mientras que B cuesta (22 × $2.50 + $1) ÷ 100 = $0.56. B tiene el precio por kilogramo más alto y el menor costo incluido por pallet aceptado. Estas cifras ilustran el cálculo; no son ahorros medidos de UD Packaging.
Decisión de compra: Supongamos que, después de la prueba, el comprador recibe una cotización más alta para B. Si se mantienen fijos el consumo supuesto de 22 kg y la mano de obra de reenfardado de $1, el precio de equilibrio es ($59 − $1) ÷ 22 = aproximadamente $2.636/kg. Por encima de ese precio, B pierde su ventaja de costo dentro del límite de este ejemplo. El comprador también debe verificar si el rollo cotizado tiene el mismo grado y el mismo peso neto de película que el rollo probado. Si el proveedor sustituye por una estructura más delgada, el resultado de consumo anterior no puede trasladarse sin más. Compras puede negociar con base en el cálculo mientras operaciones verifica la identidad de la muestra.
Envíe una solicitud de muestra con la que el proveedor pueda actuar
Es de gran ayuda que el proveedor reciba información sobre la mercancía que se enfarda, el equipo que aplica la película y el tipo de falla que se presenta. Envíenos la especificación actual que funciona como punto de partida y solicite que una candidata cast y una candidata soplada sean adecuadas para ese equipo. Con la receta aprobada dentro del rango de estiramiento declarado de la candidata, indique por separado el ajuste específico del grado, si se hizo alguno.
Proporcione fotografías de la carga, dimensiones y pesos de los pallets, bordes filosos, condiciones de almacenamiento y ruta prevista. Incluya el ancho y el largo del rollo, el espesor, el núcleo y el peso neto de la película. Para pruebas de enfardado manual de pallets, incluya el método del operador y el dispensador. Para el empaque de alto volumen en una línea de producción automática, incluya la velocidad de la enfardadora y los límites del carro de película.
Haga coincidir el grado cotizado con el sistema de preestiramiento de la enfardadora y oriente su cara de adherencia declarada hacia la zona de contacto. Un enfardado a máquina fuera de su rango de estiramiento no es un buen candidato para una prueba. Solicite los métodos de ensayo de la ficha técnica y la identificación del lote del rollo de prueba, para poder comparar un pedido posterior con la muestra aceptada.
La página de suministro de la película estirable de UD Packaging ofrece las vías cast, soplada y preestirada, y solicita detalles de la aplicación. Envíe el registro de prueba completado junto con su consulta. Confirme en la cotización la vía de suministro y el origen de producción de la película cotizada. El nombre del proceso no indica quién fabrica un grado determinado de película.
Perspectiva del sector: vuelva a probar los cambios de grado de la película
La reducción del consumo de película solo resulta eficaz si el grado modificado cumple el desempeño exigido para la carga. Los compradores que evalúen películas más delgadas en 2026 deberían comparar el costo por pallet aceptado y el mismo resultado de manejo, en lugar de fijar la reducción del calibre (espesor nominal) como objetivo de aceptación. Para poder comparar el efecto de un posible reemplazo, es fundamental conservar la receta y los resultados anteriores.
Las estructuras más recientes pueden modificar el equilibrio entre estiramiento, adherencia de la película y resistencia al daño, pero la denominación del proceso por sí sola no garantiza que sean equivalentes. El análisis sobre las afirmaciones de películas más delgadas de Thong Guan va más allá de la película multicapa para sostener que una película multicapa delgada no siempre es mejor que otros tipos de película. Tome sus indicaciones como fabricante como un medio para comparar grados específicos de soluciones de empaque, y no como una clasificación general.
También es necesario identificar con precisión las ediciones de los métodos de ensayo. La página pública de ASTM indica que D5748-26 está vigente y que su última actualización fue el 29 de abril de 2026. Esa fecha identifica el método de perforación que se analiza. No significa que una actualización de esa edición invalide una prueba con pallets anterior. Compare el método, la condición de las probetas y los resultados informados antes de combinar información de varias pruebas.
La fuerza retenida merece un lugar en la especificación junto con la apariencia inicial. ASTM D5459-95(2025) abarca la recuperación, la deformación permanente y la retención de esfuerzo de la película estirable. El alcance público no establece una fuerza de aceptación única para pallets. Acuerde con el proveedor el método de medición específico para la carga y repítalo tras el mismo intervalo de espera y el mismo historial de temperatura utilizados en el valor de referencia aceptado.
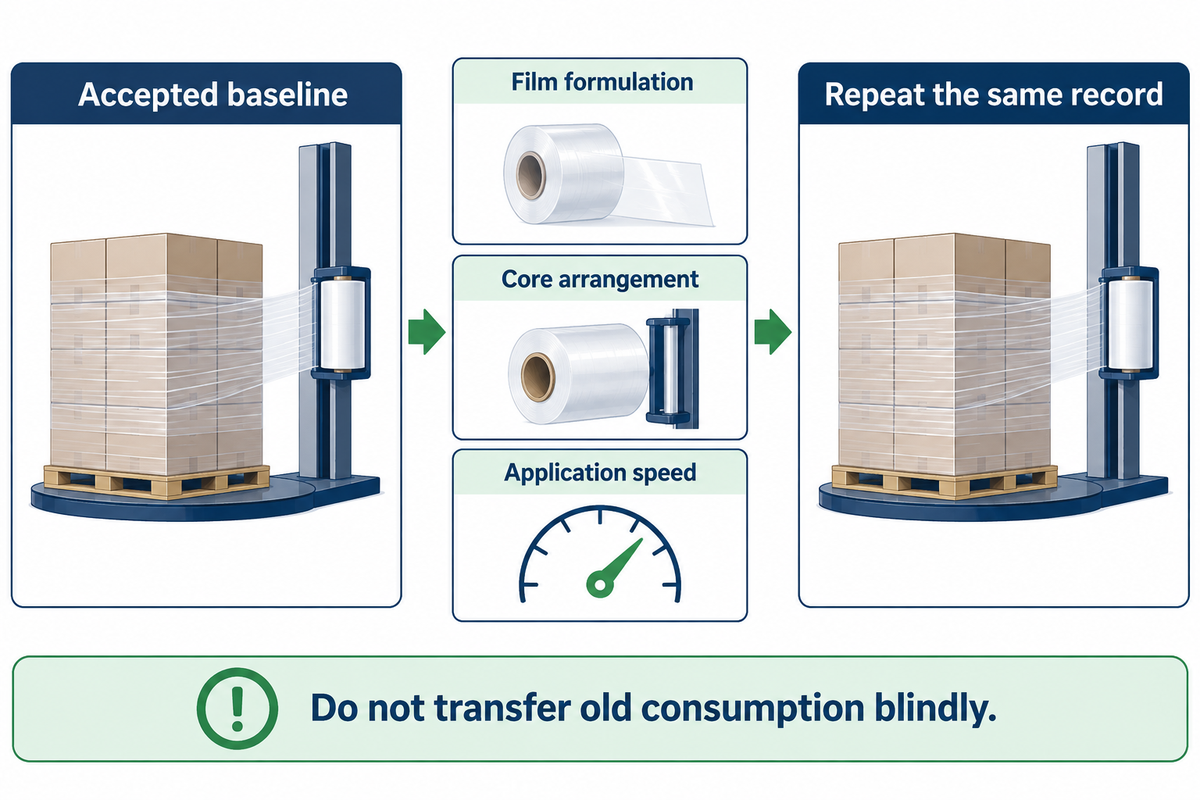
En los centros de distribución, un mismo grado aceptado puede servir para varios patrones de cajas de cartón, pero la aprobación debe nombrar esos patrones. Un cambio en la formulación de la película, en la disposición del núcleo o en la velocidad de aplicación puede modificar el resultado de la siguiente corrida. Compare el reemplazo con el mismo registro antes de extenderlo a la operación. Comience con el grado aceptado que se usa actualmente y con un solo candidato a la vez; deje cualquier cambio de configuración recomendado por el proveedor para una corrida de prueba aparte. Así, el área de compras dispone de un reemplazo identificable, y el área de operaciones, de una receta que puede repetir.
Preguntas frecuentes
¿Cuál es la diferencia entre la película estirable y la película termoencogible?
La película estirable sujeta mediante el estiramiento aplicado; la película termoencogible se contrae al calentarse.
La película estirable se estira alrededor de la mercancía durante la aplicación, y su recuperación ayuda a mantenerla unida. La película termoencogible emplea un proceso de calor compatible para contraerse. La receta de una enfardadora de pallets no puede trasladarse a una operación de termoencogido. Al solicitar muestras, indique el equipo de aplicación para que el proveedor no cotice un tipo de película equivocado.
¿La película estirable cast funciona para cargas pesadas?
La película cast puede funcionar con cargas pesadas cuando el grado ensayado y la receta de enfardado cumplen los requisitos de la carga.
La masa de la carga es solo uno de los factores. La compresión de las cajas de cartón, las esquinas filosas, el armado del pallet y el manejo pueden modificar el resultado. Pruebe la carga real con la enfardadora prevista y registre luego la sujeción de la carga y el movimiento en el punto de control acordado. Una clasificación general en kilogramos no puede reemplazar esa comparación, en especial si más adelante se incorpora otro patrón de cajas u otra ruta de transporte.
¿Qué es una máquina de película estirable?
Una máquina de película estirable puede referirse a una enfardadora de pallets o a un equipo utilizado para fabricar la película.
En una prueba con pallets, la máquina relevante suele ser la enfardadora que aplica la película a la carga. Su carro, su sistema de preestirado y sus controles influyen en la aplicación. En cambio, una línea de producción de extrusión de película fabrica la película misma. Indique el modelo de la enfardadora en la consulta de rollos de prueba, ya que la información de la línea de producción no le dice al proveedor cómo se envuelve su pallet.
¿Puedo comparar los rollos por peso bruto?
Utilice la masa neta de película para comparar el consumo, porque el peso bruto incluye el núcleo.
Registre por separado la masa del núcleo y compare la película utilizable suministrada. De lo contrario, un núcleo más pesado puede parecer más material para enfardar. Conserve el ancho del rollo y la identificación del grado en el mismo registro de compra.
¿Se debe reemplazar la película estirable cast turbia?
Reemplace o investigue la película turbia cuando no supere la visibilidad exigida u otras verificaciones de aplicación acordadas.
Primero verifique si la turbidez es propia de la película o si proviene de pliegues, solapes entre vueltas, contaminación o una etiqueta dañada. Escanee la etiqueta sin envolver y luego repita la lectura a través de la envoltura terminada con el escáner habitual. Si el resultado cambia entre rollos, conserve los datos del lote y las fotografías para el proveedor. Un cambio visible merece una investigación, pero por sí solo no demuestra que el pallet haya perdido la sujeción de la carga ni que otro proceso de fabricación vaya a resolver el problema.
Solicite dos grados para una prueba comparable
Envíe a UD Packaging las fotos de su carga, el modelo de su enfardadora y su especificación actual. Incluya la falla que desea resolver y el punto de control en el que se evaluarán ambas muestras.
Notas de la prueba: La hoja de trabajo y el ejemplo numérico son ayudas prácticas de comparación, no resultados de pruebas de fábrica informados. Las descripciones de los fabricantes se mantienen atribuidas a sus fuentes. Los resúmenes de las normas públicas indican el alcance del ensayo; el comprador y el proveedor acuerdan los criterios de aceptación específicos de cada aplicación.
Referencias y fuentes
- ASTM International, D4649-20(2025), selección y uso de película estirable, alcance público.
- Virginia Tech, Efecto del tiempo y la temperatura en la película estirable, resumen de investigación de 2019.
- GS1, Verificaciones de la calidad de códigos de barras, 2024.
- NIOSH, Sound Level Meter App.
- ASTM International, D5748-26, resistencia a la perforación por protrusión, alcance público.
- Sterling Anthony, Comprensión de la sujeción sistemática de la carga, Packaging World, 2020.
- ASTM International, D5459-95(2025), recuperación y retención de esfuerzo, alcance público.