Entre em contato com a UD Packaging Company

A fita de arquear PET para lingotes metálicos unitiza fardos de lingotes de alumínio, zinco, chumbo e estanho resfriados à temperatura ambiente com fitas extrudadas de politereftalato de etileno (PET) segundo a norma ASTM D3950-23 Tipo IV. Ela atende metal frio dentro do limite térmico do fornecedor da fita de arquear e exige proteção de cantos resistente ao corte sobre rebarbas afiadas. Os compradores devem comprovar a capacidade da união da fita em ensaio de tração, em vez de dimensionar a largura apenas pelo peso do fardo. Quando a superfície dos lingotes permanece quente, os cantos vivos superam o limite das cantoneiras para PET ou o contrato exige fita metálica, as usinas mantêm a fita de aço para arqueação com geometria adequada de contato nos cantos.
Adquirir o material de arqueação incorreto gera duas falhas no piso da fundição. O plástico subdimensionado rompe durante a frenagem da empilhadeira ou o transporte em contêiner, enquanto o aço-carbono desnecessário acrescenta risco de acidente por chicoteamento, manchas de ferrugem e maior custo operacional. Este guia de engenharia apresenta os limites térmicos verificados para uma fita termoplástica, regras de proteção de cantos, especificações de referência da LME e um procedimento de triagem de fardos.
| Parâmetro de controle | Referência verificada | Fonte primária |
|---|---|---|
| Teto de contato em metal frio | Até aprox. 60 °C (140 °F) para TYCOON PET | Guia para a indústria metálica da Teufelberger |
| Transição vítrea do PET (Tg) | 70–85 °C (158–185 °F) | Dados térmicos de polímeros da NETZSCH |
| Base da LME para lingotes com poliéster | 15,6 × 0,9 mm, resistência média de 6.000 N | Apêndice D da LME, Tabela 2 |
| Referência de eficiência da união da fita na LME | 80% solda por fricção (2.500 N) vs. 60% selo metálico (3.500 N) | Apêndice D da LME, Tabelas 2 e 4 |
| Espessuras de PET para metal pesado | 19 × 1,0–1,27 mm, 25mm × 1,27 mm, 32 × 1,00 mm | Teufelberger e Strapping4Less |
O que é a fita de arquear PET para lingotes metálicos e onde o poliéster se aplica nos fardos de lingotes?
A fita de arquear de poliéster (PET) é uma fita termoplástica orientada segundo a ASTM D3950-23 Tipo IV para unitizar cargas rígidas pesadas. Nas fundições de metais não ferrosos, a fita PET para arqueação de lingotes metálicos prende pilhas resfriadas de lingote de alumínio primário, liga de alumínio, lingotes de zinco, estanho e chumbo em unidades prontas para empilhadeira, sem manchas de ferrugem.
Uma dúvida central dos compradores de fundição é se uma fita plástica para arqueação consegue segurar um fardo metálico de uma tonelada métrica sem afrouxar por estiramento. O Apêndice D da LME, Tabela 2, define especificações para a fita de arquear de poliéster de 15,6 × 0,9 mm com resistência à ruptura média de 6.000 N. Essa regra abrange lingotes de alumínio primário, liga de alumínio, estanho, chumbo e zinco. O alongamento de trabalho sob tensão é de 2-3,5%, em comparação com 0,1-0,3% para a fita de aço da Tabela 1 da LME.
A elasticidade funciona como um amortecedor industrial. Pilhas metálicas rígidas sofrem pequenos deslocamentos à medida que os calços de madeira se comprimem ou os lingotes empilhados se acomodam durante o transporte marítimo. Na fita de aço para arqueação que opera com 0,1-0,3% de alongamento de trabalho, a pré-carga pode cair quando a pilha de lingotes se acomoda. O poliéster, porém, mantém um alongamento sob tensão de trabalho de 2-3,5%, o que permite manter os fardos metálicos coesos e preservar a tensão sob condições de manuseio multimodal.
Qual é a diferença entre a fita de arquear PET e a de PP?
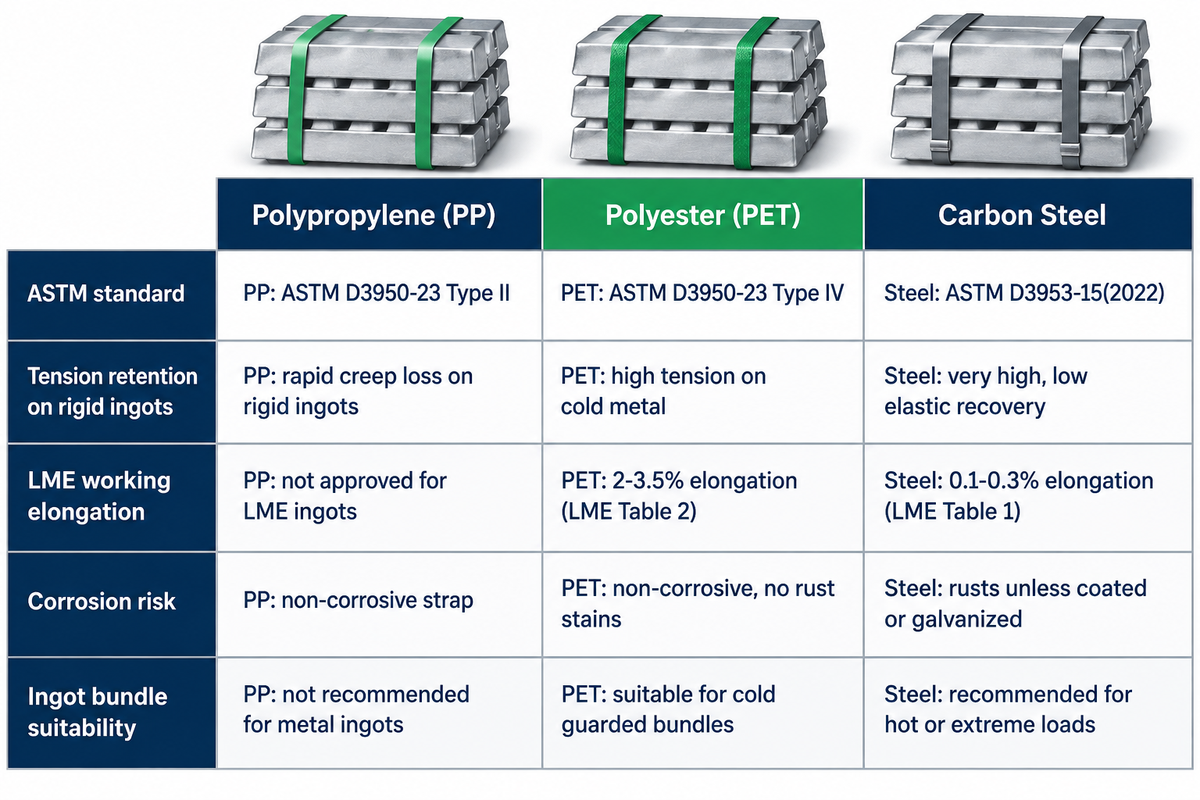
A norma ASTM D3950-23 classifica o poliéster (PET) como fita de arquear Tipo IV e o polipropileno (PP) como fita Tipo II, refletindo uma ampla diferença na retenção sustentada da carga. A retenção de tensão apresenta uma diferença expressiva. Sob tensão contínua em fardos densos de lingotes resfriados, o PET geralmente retém melhor a tensão do que o PP. A fita de arquear PP sofre fluência sob esforço estático. Por isso, é comum que compradores de cargas em caixas de papelão especifiquem polipropileno e que cargas metálicas pesadas sejam embaladas com PET.
Os polímeros de polipropileno sofrem deformação permanente quando mantidos sob alta tensão durante dias de armazenagem ou remessa de exportação. Mesmo uma fita larga de PP pode perder força de aperto. As cadeias moleculares podem deslizar umas sobre as outras sob a carga da massa densa dos lingotes fundidos. Nos dados de referência de termoplásticos de engenharia da NETZSCH, o polímero PET geral apresenta módulo de Young de 2.100 a 3.100 MPa. As classes acabadas de fita de arquear de poliéster (PET) orientado desenvolvem maior rigidez à tração que o PP para suportar fardos rígidos pesados. Consulte nossa comparação detalhada de carga e união entre fita de arquear PET e PP antes de selecionar uma classe de fita para arqueação em linhas de armazém mistas.
| Propriedade | Polipropileno (PP) | Poliéster (PET) | Aço-carbono |
|---|---|---|---|
| Norma ASTM aplicável | ASTM D3950-23 Tipo II | ASTM D3950-23 Tipo IV | ASTM D3953-15(2022) |
| Retenção de tensão em lingotes rígidos | Baixa; perda rápida por fluência | Alta em metal frio dentro da especificação | Muito alta; baixa recuperação elástica |
| Alongamento de trabalho (base LME) | Não aprovado para lingotes LME | 2–3,5% (Tabela 2 da LME) | 0,1–0,3% (Tabela 1 da LME) |
| Risco de corrosão e manchas | Fita de arquear não corrosiva | Fita de arquear não corrosiva | Enferruja, salvo se revestida ou galvanizada |
| Adequação para lingotes metálicos | Não recomendado | Adequado (fardos frios e com proteção de cantos) | Recomendado (cargas quentes ou extremas) |
Em qual temperatura superficial a fita de arquear PET amolece ou perde tensão em lingotes fundidos?
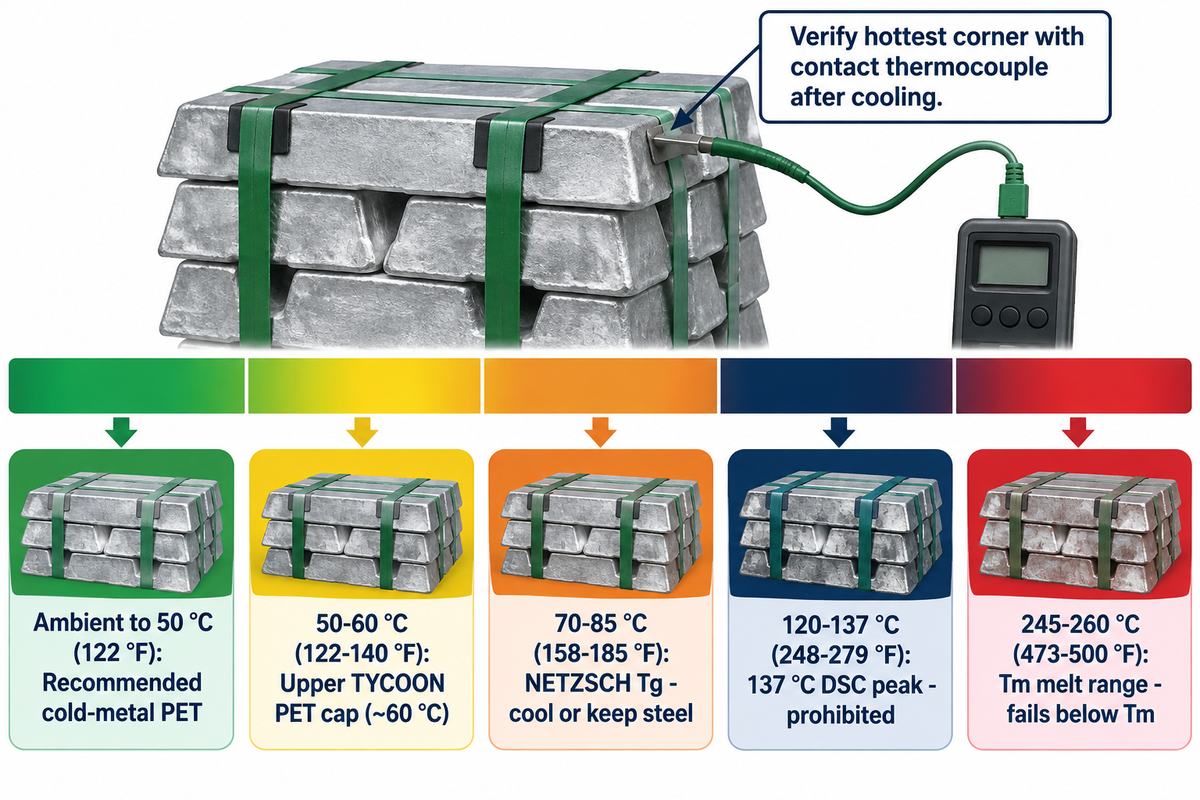
A Teufelberger indica que sua fita de arquear TYCOON PET é restrita a aplicações em metal frio até aproximadamente 60 °C (140 °F) e exige materiais alternativos para aplicações a quente devido ao relaxamento do polímero. Consulte a orientação de fita PET da Teufelberger para a indústria metálica e os dados térmicos de PET da NETZSCH para verificar os limites térmicos primários. Os dados térmicos de polímeros da NETZSCH indicam que a Tg do PET fica na faixa de 70-85 °C e que o PET funde a 245-260 °C. Tratar o ponto de fusão do PET como limite de temperatura de serviço leva ao relaxamento da fita sobre lingotes aquecidos.
Considere uma fita de arquear de poliéster (PET) sob 2.500 N de tensão como uma corda de violão de náilon esticada dentro do porta-malas quente de um carro. A corda não derrete até virar líquido, mas o calor permite que as cadeias internas relaxem e a afinação cai rapidamente. Os dados de calorimetria exploratória diferencial (DSC) da NETZSCH registram a transição vítrea do PET em 70–85 °C e picos de fusão em 249–251 °C. Essas varreduras térmicas também mostram um pico exotérmico de pós-cristalização a 137 °C.
Folhetos de embalagem afirmam ocasionalmente que o poliéster resiste à deformação até 120 °C sem especificar a carga aplicada nem a duração do contato. No entanto, não informam a carga nem o tempo de contato. Pesquisas sobre fibras de PET orientadas no Oak Ridge National Laboratory, sob condições de aquecimento restrito, apontam que a resposta à tensão é influenciada por fatores como orientação molecular, tensão inicial e tempo. Como um ensaio curto sem carga não reproduz a tensão contínua sobre uma pilha aquecida de lingotes, as fundições devem resfriar os fardos abaixo do limite de metal frio do fornecedor da fita ou manter a fita de aço para arqueação.
| Faixa superficial do lingote | Física do polímero e fonte | Parecer para arqueação de lingotes |
|---|---|---|
| Ambiente a 50 °C (122 °F) | Estado semicristalino vítreo do PET (abaixo da Tg da NETZSCH) | Recomendado para arqueação com PET em metal frio |
| 50–60 °C (122–140 °F) | Limite superior de metal frio (teto de ~60 °C para Teufelberger TYCOON PET) | Limite superior; verificar temperatura de contato estabilizada |
| 70–85 °C (158–185 °F) | Faixa de transição vítrea Tg do PET (NETZSCH) | Fora da janela de PET para metal frio; resfriar o fardo ou manter aço |
| 120–137 °C (248–279 °F) | Pico DSC de pós-cristalização a 137 °C (NETZSCH) | Proibido para PET; manter fita de aço para arqueação |
| 245–260 °C (473–500 °F) | Faixa de fusão cristalina Tm; picos DSC de 249–251 °C (NETZSCH) | Proibido; o PET tensionado falha muito abaixo de Tm |
A fita de arquear PET pode ser usada em lingotes de alumínio logo após a fundição?
Não, os lingotes de alumínio recém-fundidos precisam esfriar antes que a fita de arquear PET entre em contato com o fardo. O resfriamento por pulverização superficial pode resfriar a camada externa enquanto o núcleo denso permanece quente. Quando a circulação de ar pela pilha diminui, o calor volta para a superfície e amolece o poliéster.
Os operadores podem evitar esse retorno térmico realizando uma medição com termopar de contato. Deve-se medir o ponto mais quente em contato com o alumínio, em vez de fazer a leitura com um termômetro infravermelho. Aguarde a estabilização térmica da pilha após o resfriamento e acione a máquina de arquear somente quando as leituras de contato estiverem com segurança dentro do limite operacional de metal frio do fornecedor da fita. Considere também o ganho térmico no espaço fechado e quente de um contêiner marítimo totalmente carregado no verão.
Como cantos vivos, rebarbas de fundição e arestas danificam a fita de arquear PET?
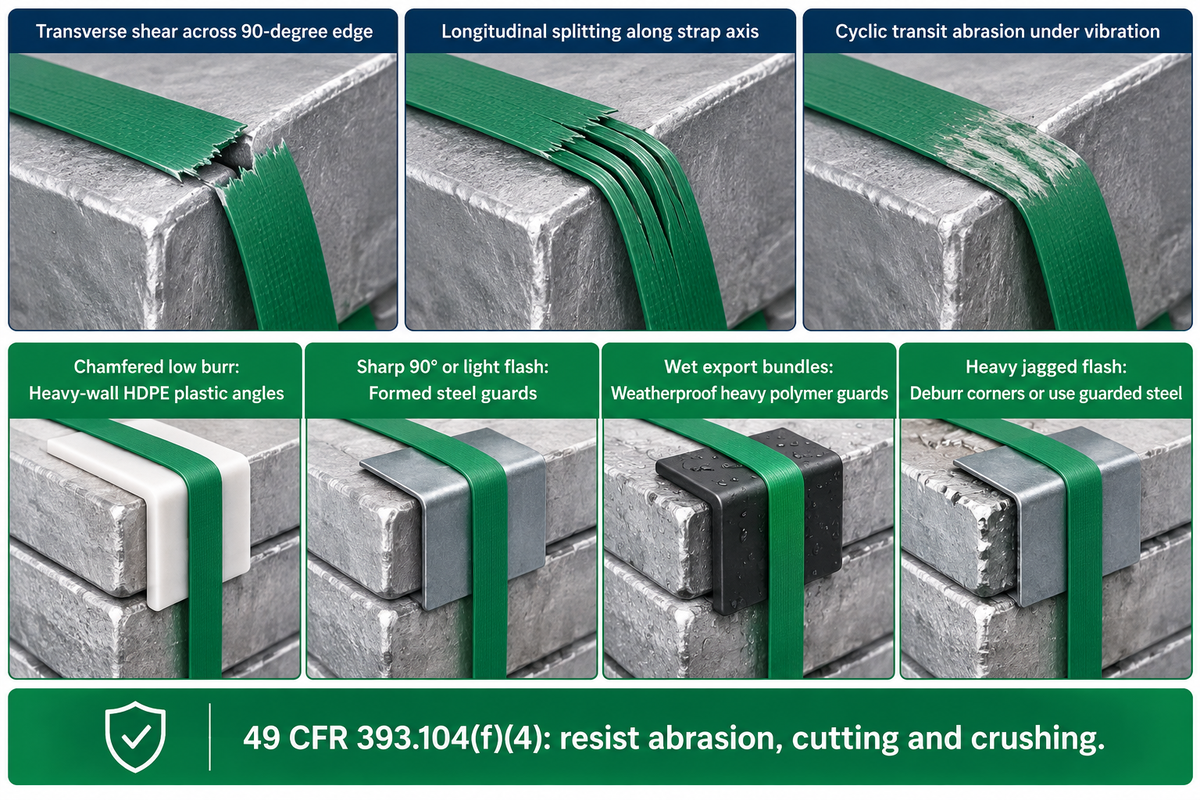
Cantos brutos de lingotes fundidos, rebarbas de linha de partição e rebarbas de serra concentram a tensão da fita ao longo de uma linha microscópica e entalham as fibras de poliéster sob carga. Depois do entalhe, a tensão da fita sobre a aresta faz com que a vibração do transporte transforme um corte microscópico em ruptura total na largura da fita. Nenhuma espessura de PET extrudado substitui a proteção de cantos adequada sobre bordas metálicas sem rebarbação.
Três modos distintos de falha mecânica atacam o plástico sem proteção em produtos metálicos como lingotes, chapas grossas e chapas metálicas. O primeiro é o cisalhamento transversal, que corta a fita diretamente sobre um canto vivo de 90 graus durante o tensionamento inicial. Em segundo lugar, o fendilhamento longitudinal abre as fibras orientadas de poliéster ao longo do eixo da fita; a patente WO2013059555A1 incorpora aditivos de copolímero de poliolefina especificamente para elevar a resistência ao fendilhamento. O terceiro é a abrasão cíclica em trânsito, que desgasta a borda da fita. Observe que rebarbas não removidas também podem marcar e enfraquecer fitas de aço, de modo que a geometria da borda ou a proteção de cantos é indispensável em ambos os materiais.
“Deve-se usar proteção de cantos sempre que uma amarração estiver sujeita a abrasão ou corte no ponto em que toca um item de carga. A proteção de cantos deve resistir à abrasão, ao corte e ao esmagamento.”
As distinções regulatórias são importantes neste ponto. Segundo 49 CFR § 393.5, um “artigo de carga” inclui um fardo unitizado preso por arqueação, enquanto uma “amarração” fixa a carga aos pontos de ancoragem do veículo. Portanto, 49 CFR § 393.104(f)(4) rege legalmente as amarrações do veículo, e não as fitas autônomas de unitização. Ainda assim, os engenheiros de embalagem aplicam os mesmos critérios de resistência à abrasão, ao corte e ao esmagamento ao usar fita PET para arqueação em lingotes com cantos vivos. Uma rebarba afiada desprotegida corta uma fita de arquear tensionada, esteja ela ancorada à carroceria ou unitizando uma pilha. Motoristas de pranchas pesadas relatam com frequência bobinas metálicas afiadas que cortam diretamente cantoneiras plásticas finas.
A resistência ao uso de cantoneiras é comum entre operadores de fábrica. As equipes costumam evitar cantoneiras porque o posicionamento manual acrescenta segundos a cada fardo, enquanto passar para uma espessura maior de fita raramente impede o cisalhamento. Uma fita mais grossa, ou um PET de maior espessura em geral, continua cisalhando na raiz do canto e eleva o custo. O objetivo é proteger a aresta e garantir que as cantoneiras permaneçam presas durante o tensionamento automático. Nosso guia sobre como dimensionar a proteção de cantos para arqueação em bordas de carga afiadas aborda esse tema em detalhe.
| Condição da borda do lingote | Material de proteção recomendado | Método de retenção | Limite operacional |
|---|---|---|---|
| Lingotes fundidos chanfrados, pouca rebarba | Cantoneiras plásticas de HDPE de parede espessa | Canal rebaixado para a fita | Deforma se exposta ao metal aquecido |
| Cantos vivos de 90° ou rebarba leve | Cantoneiras de aço conformado ou com reforço de aço | Assento por atrito mais rebaixo guia para a fita | Maior custo unitário; reutilizável em circuito fechado |
| Fardos de exportação úmidos ou expostos ao tempo | Cantoneiras poliméricas pesadas resistentes às intempéries | Presilhas de canto ranhuradas | Evitar papelão sem revestimento sob chuva |
| Rebarba irregular grossa, sem rebarbação | Inadequado para materiais de embalagem finos | Não aplicável | Rebarbar os cantos ou usar aço com proteção |
Por que o peso do lingote sozinho não define a largura e a espessura da fita de arquear PET
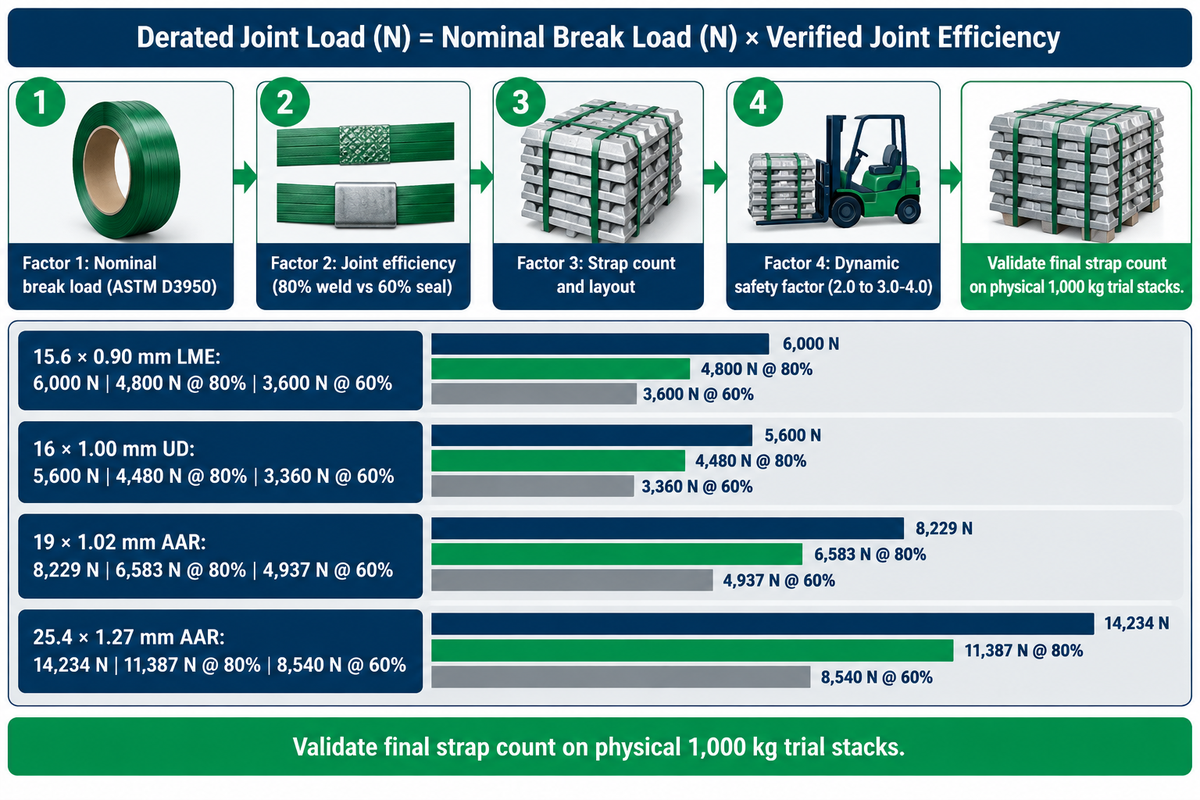
Escolher largura de fita de 19 mm ou 25mm apenas pelo peso do fardo ignora perdas na união da fita, número de laços, atrito nos cantos e choques de transporte. Nossa Fórmula de dimensionamento de fita para lingotes de 4 fatores faz a triagem prévia da espessura da fita com quatro variáveis: resistência nominal à ruptura, eficiência da união da fita, quantidade de fitas e fator dinâmico de segurança. Para lingotes de alumínio e zinco, o Apêndice D da LME, Tabela 2, define uma referência de poliéster de 15,6 × 0,9 mm (6.000 N). Ele especifica 2.500 N de tensão aplicada na solda por fricção (união de 80%) ou 3.500 N de tensão com selo metálico (união de 60%), e a ferramenta de arqueação deve ser compatível com a espessura da fita.
O guia de falhas da HB Sub Noor observa que igualar a resistência à ruptura da fita na proporção 1:1 com o peso do palete leva ao rompimento em trânsito. Frenagens bruscas, curvas e solavancos da empilhadeira multiplicam as forças estáticas por três a quatro vezes, e uma selagem deficiente pode reduzir a resistência útil da fita em 50% ou mais. A orientação técnica da Pefilmpack acrescenta que uma ferramenta projetada para fita fina não solda com confiabilidade uma fita de arquear PET de grande espessura. Os engenheiros de embalagem também separam quatro grandezas distintas de força: carga de ruptura linear da fita, resistência reduzida da união da fita, tensão aplicada pela ferramenta e contenção direcional no veículo conforme 49 CFR § 393.102. Pela metodologia de ensaio de tração da ASTM D3950, a resistência à ruptura linear é medida a uma velocidade de travessa de 5 in./min (127 mm/min) com distância entre garras de 150–250 mm.
A seleção prévia ao teste em fábrica envolve quatro verificações acopladas, em vez de somar cargas lineares da fita para gerar uma capacidade aparente enganosa do fardo:
Carga reduzida da união (N) = Carga nominal de ruptura (N) × Eficiência verificada da união
Avalie essa carga reduzida da união por laço individual junto com três fatores operacionais: quantidade de fitas e disposição transversal/longitudinal, atrito entre lingotes mais retenção de pré-carga e margem dinâmica de segurança no transporte. Por exemplo, o Apêndice D da LME, Tabela 2, indica 80% de eficiência de união para solda por fricção (2.500 N de tensão aplicada) e 60% para selos para arqueação metálicos serrilhados (3.500 N de tensão aplicada) em fita de arquear de poliéster de 15,6 × 0,9 mm (6.000 N). A Juwo Plastic aplica fator de segurança de 2.0 a itens rígidos pesados como tijolos, tubos de aço e blocos, enquanto a HB Sub Noor adota 3,0–4,0 para choques no transporte rodoviário, ferroviário ou marítimo. A tabela abaixo compara nove especificações publicadas de PET nos catálogos da LME, UD Packaging e Strapping4Less usando 1 lbf = 4.448 N. Valide sempre a quantidade final de fitas em pilhas físicas de teste de 1.000 kg, em vez de somar cargas lineares de laço para igualar o peso do fardo. Em contrapartida, o limite de carga de trabalho (WLL) de 1/4 da nota 1 de 49 CFR § 393.104(e) aplica-se estritamente às amarrações de aço ASTM D3953-97 sem marcação.
| Largura e espessura | Carga nominal de ruptura (fonte) | União única a 80% por solda | União única a 60% com selo | Contexto da norma / catálogo |
|---|---|---|---|---|
| 15,6 × 0,90 mm | 6.000 N (Tabela 2 da LME) | 4.800 N | 3.600 N | Especificação do Apêndice D da LME para lingotes não ferrosos |
| 16 × 0,60 mm | 3.900 N (UD Packaging) | 3.120 N | 2.340 N | Espessura leve de 16 mm publicada pela UD Packaging |
| 16 × 0,80 mm | 4.600 N (UD Packaging) | 3.680 N | 2.760 N | Espessura média de 16 mm publicada pela UD Packaging |
| 16 × 1,00 mm | 5.600 N (UD Packaging) | 4.480 N | 3.360 N | Espessura pesada de 16 mm publicada pela UD Packaging |
| 5/8-inch × 0.035-inch (15,9 × 0,89 mm) | 1.370 lbs / 6.094 N (Strapping4Less) | 4.875 N | 3.656 N | Bobina comercial de 5/8-inch com classificação AAR |
| 3/4-inch × 0.040-inch (19 × 1,02 mm) | 1.850 lbs / 8.229 N (Strapping4Less) | 6.583 N | 4.937 N | Bobina de catálogo de 19 mm recartilhada AAR |
| 3/4-inch × 0.050-inch (19 × 1,27 mm) | 2.315–2.500 lbs / 10.297–11.120 N (Strapping4Less) | 8.238–8.896 N | 6.178–6.672 N | Aplicações pesadas (verde / preto AAR) |
| 1-inch × 0.050-inch (25,4 × 1,27 mm) | 3.200 lbs / 14.234 N (Strapping4Less) | 11.387 N | 8.540 N | Bobina para metal pesado de 25mm com classificação AAR |
| 1-1/4-inch × 0.050-inch (32 × 1,27 mm) | 3.968 lbs / 17.650 N (Strapping4Less) | 14.120 N | 10.590 N | Bobina comercial de PET mais larga do catálogo |
A textura superficial também altera a leitura do micrômetro sem acrescentar seção transversal sólida de polímero. Conforme a seção 5.1.4 da ASTM D3950-23, um padrão recartilhado pode resultar em uma espessura nominal total da fita recartilhada de até o dobro daquela de uma fita lisa de mesma largura e resistência à ruptura. Consulte a especificação ASTM D3950-23 para fitas de arquear não metálicas para ver as regras oficiais de espessura e classificação. Nos itens da Strapping4Less com a mesma espessura nominal de 0.040-inch, o PET AAR liso de 3/4″ apresenta resistência à ruptura de 1.900 lbs, enquanto o PET AAR recartilhado de 3/4″ apresenta resistência à ruptura de 1.850 lbs. O recartilhado desloca resina sólida para a medida externa. Especifique sempre largura e espessura junto com a carga mínima verificada de ruptura à tração em newtons ou lbs, em vez de supor que espessura equivale a resistência.
Fita de arquear PET vs. aço para lingotes metálicos: resistência, normas e limites de aprovação/rejeição
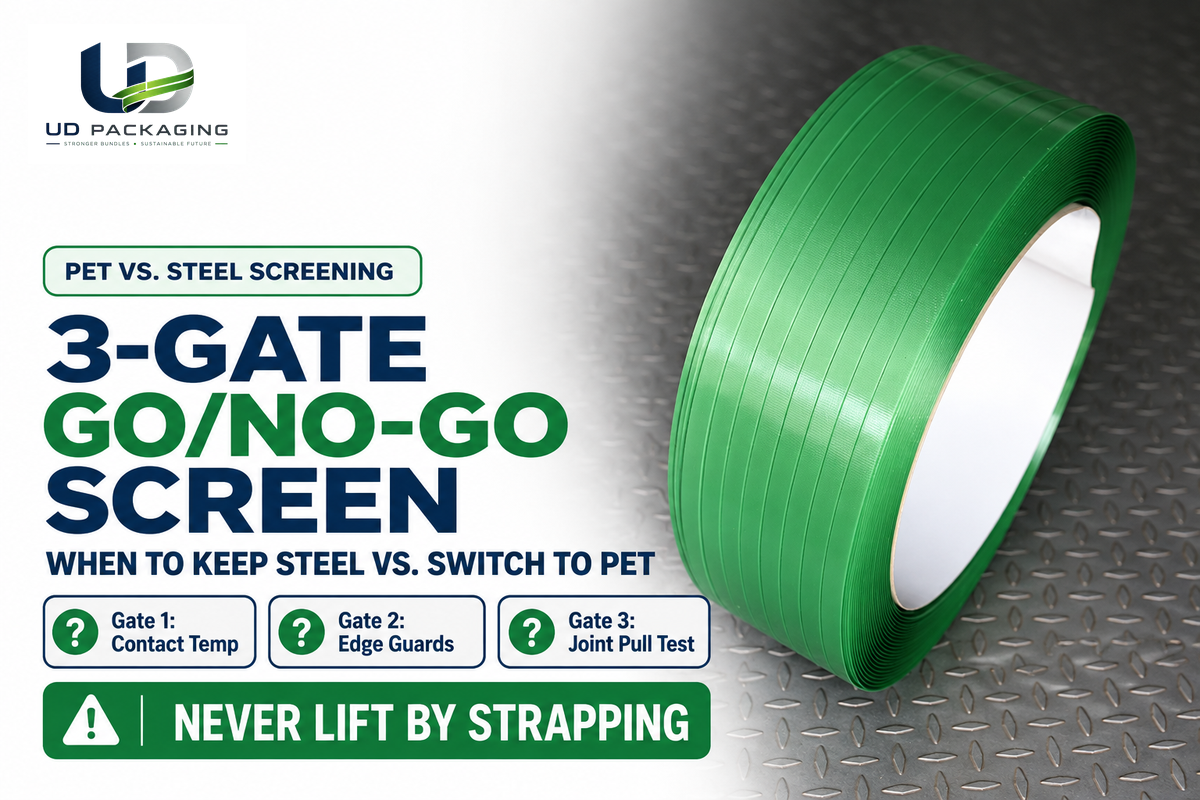
O aço-carbono de alta resistência suporta elevadas cargas estáticas de ruptura e metal quente, enquanto o PET de alto desempenho reduz o risco de chicoteamento no corte, evita a ferrugem da fita e mantém a tensão conforme as pilhas se acomodam. Aplique nossa Triagem Go/No-Go de 3 Etapas para PET em Lingotes para avaliar proteção de cantos, temperatura de contato e capacidade da união da fita testada à tração antes de converter qualquer linha de produção de aço.
Qual é a resistência da fita de aço para arqueação?
Segundo a ASTM D3953-15(2022) e as faixas de catálogo da Signode, a fita de aço laminada a frio de uso regular varia de 650 a 1.990 lbf (aproximadamente 2.891 a 8.852 N) com espessura de 0,38–0,58 mm. O aço de alta resistência tratado termicamente varia de 1.900 a 13.200 lbf (aproximadamente 8.451 a 58.714 N) com espessura de 0,51–1,12 mm. A resistência à ruptura nunca corresponde a um limite de carga de trabalho, e a arqueação nunca é dimensionada para içamento aéreo.
O PET comercial e o aço de uso regular apresentam ampla sobreposição na faixa intermediária de resistência à ruptura. O aço de alta resistência atinge tetos estáticos superiores (até 58.714 N na linha Magnus da Signode) para cargas pesadas extremas. Fardos que sofrem acomodação comportam-se de forma distinta no transporte. O Apêndice D da LME, Tabela 1, lista a fita de aço de 19 × 0,63 mm com resistência média de 12.000 N e apenas 0,1–0,3% de alongamento de trabalho. Quando uma pilha de lingotes se compacta sob vibração de ponte rolante ou caminhão, o aço não consegue retrair como o poliéster para manter a pré-carga. O corte do aço na desunitização também traz riscos de chicoteamento registrados pelo National Safety Council.
Fitas de aço tensionadas podem se tornar armas perigosas que chicoteiam quando são cortadas.
Com uma ferramenta chamada tesoura bico de pato, os operadores podem cortar fitas de aço tensionadas. Contudo, precisam utilizar equipamento de proteção individual completo e posicionar-se fora da zona de chicoteamento. Se as cargas não ferrosas frias passarem pelas três etapas e pelos ensaios de tração em fábrica, o PET de alta resistência entrega a resistência de unitização e a durabilidade necessárias com menor risco de rebote. Além disso, evita a oxidação típica do aço em portos úmidos. O PET monomaterial limpo é totalmente reciclável, oferecendo uma alternativa sustentável para programas de embalagem industrial. Para uma análise detalhada de custo ao longo do ciclo de vida, veja nosso guia sobre comparação de desempenho entre fita de arquear PET e de aço.
Quando uma fundição deve manter a fita de aço para arqueação em vez de migrar para o PET?
As fundições devem manter a fita de aço para arqueação nas seguintes condições. O aço deve ser mantido quando a superfície dos lingotes ultrapassar o teto de metal frio da classe de PET utilizada (como ~60 °C para Teufelberger TYCOON PET) ou quando não houver retenção documentada de tensão sob carga durante o tempo de contato. O aço também deve ser mantido quando a proteção de cantos não puder ser fixada sobre as rebarbas ou quando não houver tolerância para o alongamento de 2-3,5% do PET. Da mesma forma, o aço deve ser mantido quando o comprador ou a ferrovia exigir fitas metálicas e quando os fornos de refusão a jusante proibirem plástico na carga de sucata.
Uma restrição operacional costuma surpreender as fundições durante a homologação em clientes. Alguns refundidores de alumínio secundário carregam fardos arqueados inteiros no forno ou inspecionam retornos de sucata com tolerância zero para contaminação por polímeros. Contratos de compra ou normas ferroviárias podem continuar exigindo aço ASTM D3953 mesmo onde o Apêndice D da LME, Tabela 2, autoriza poliéster em classes de lingotes não ferrosos aprovadas pela LME. Paralelamente, a nota 2 de 49 CFR § 393.104(e) aplica-se à fita de aço usada como amarração rodoviária de carga nos EUA. Essa regra exige no mínimo dois pares de cravações por selo e dois selos em emendas sobrepostas para fitas com largura igual ou superior a 25,4 mm.
| Dimensão de triagem | Janela adequada ao PET (GO) | Gatilho para manter aço / compromisso | Verificação prática em fábrica |
|---|---|---|---|
| Etapa 1: Temperatura de contato | Metal resfriado dentro do teto de metal frio do fornecedor (p. ex., ≤ 60 °C TYCOON PET) validado por tempo de contato e retenção de tensão | Superfícies fundidas quentes acima do teto de metal frio ou próximas da Tg de 70–85 °C | Termopar de contato no canto mais quente da fita |
| Etapa 2: Perfil de cantos e rebarbas | Cantos rebarbados ou cantoneiras de proteção retidas | Rebarbas de fundição sem possibilidade de proteção ou arestas cortantes | Inspeção física das bordas e teste de abrasão |
| Etapa 3: Carga da união testada à tração | A capacidade homologada da união da fita PET atende à margem dinâmica do teste | Cargas superiores à capacidade homologada da união da fita PET testada à tração | Ensaio de tração de amostras soldadas e verificação noturna de tensão |
| Norma / regra da bolsa de metais | Especificação ASTM D3950 Tipo IV; Tabela 2 da LME para lingotes não ferrosos regidos pela LME; mais aceite formal do comprador/transportador | Cláusula de cliente, bolsa ou transportador exigindo aço ASTM D3953 | Auditoria documental do contrato de fornecimento e tarifa de frete |
| Faixa de resistência à ruptura | 3.900–17.650 N nos catálogos comerciais listados de PET de 16–32 mm | O aço de alta resistência atinge 58.714 N (Signode Magnus) | Verificação da curva de tração no COA do lote |
| Alongamento de trabalho | 2–3,5% de recuperação a choques para pilhas sujeitas a acomodação (Tabela 2 da LME) | Geometria rígida sem alongamento (0,1–0,3% aço, Tabela 1 da LME) | Teste de altura da pilha e inclinação na empilhadeira |
| Corrosão e umidade | Exportação úmida e pátios externos (a fita PET não enferruja) | O aço sem revestimento enferruja; exige fita pintada ou galvanizada em pátios úmidos | Avaliação de umidade de exportação e condensação |
| Segurança do operador ao cortar a fita | Menor energia de chicoteamento no corte e manuseio de bobinas mais leves | O corte de aço exige EPI completo e tesoura bico de pato (NSC/DWS) | Aprovação de segurança do trabalho na doca de recebimento |
| Política do forno de refusão | Fitas removidas integralmente antes do carregamento do forno | Carregamento direto do fardo com regra estrita de zero plástico | Confirmar procedimento operacional da fundição a jusante |
| Içamento aéreo | Estritamente proibido | Estritamente proibido (usar cintas de içamento/garfos certificados) | Regra de segurança de movimentação com ponte rolante |
Eficiência da união da fita, ferramentas de arqueação e compatibilidade com linhas automáticas de lingotes
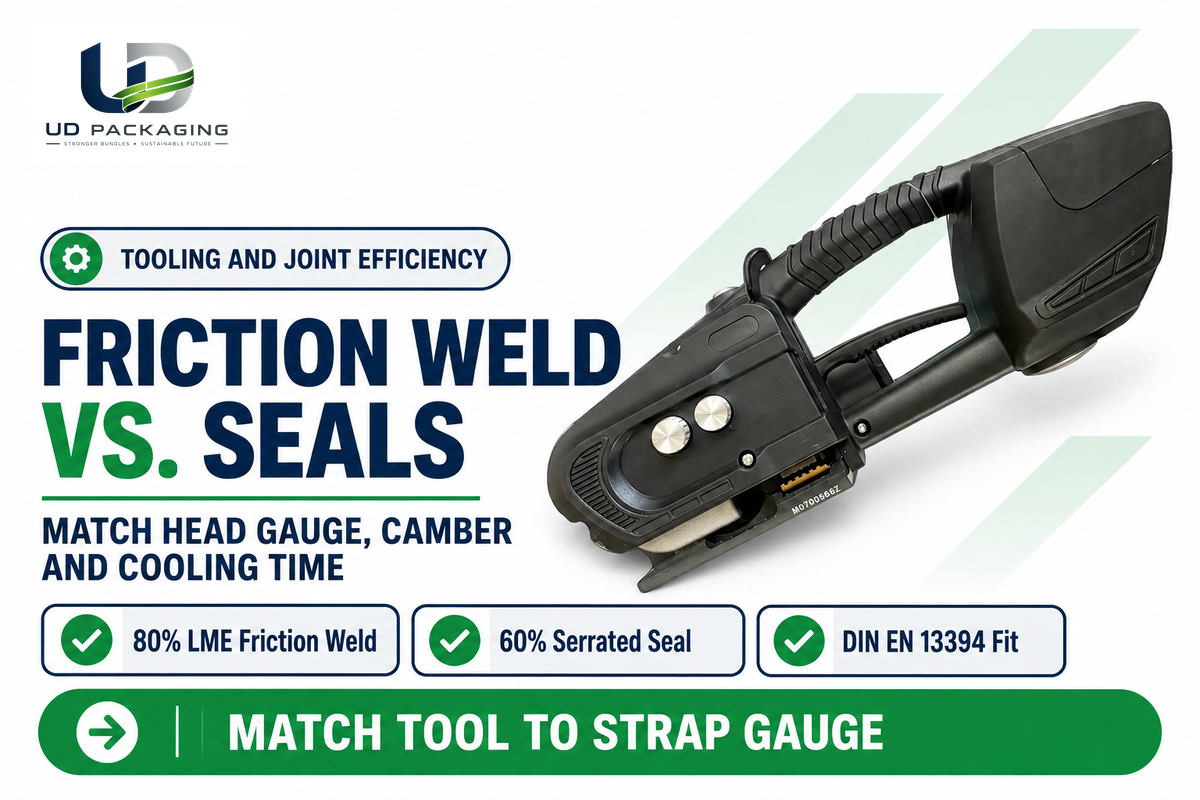
As uniões por solda a fricção preservam 75–90% da resistência à ruptura nominal do PET segundo a Juwo Plastic. As Tabelas 2 e 4 do Apêndice D da LME registram 80% para solda por fricção, e a Itipack informa ~85% para uniões sem selo. Os selos para arqueação metálicos serrilhados manuais caem para 60%, e as fivelas de arame ficam abaixo disso. Tensionadores de fita de aço existentes e selos lisos de aço não fecham o poliéster com segurança, pois o PET exige garras serrilhadas ou fusão térmica controlada.
Em um fardo resfriado e com proteção de cantos, a união da fita de arquear normalmente define o limite prático de carga antes do rompimento do corpo da fita. Rebarbas sem proteção ou dano térmico ainda podem romper a fita primeiro. O Apêndice D da LME, Tabela 4, compara duas classes de ferramentas para PET em fita de arquear de poliéster de 15,6 × 0,9 mm (6.000 N). Ferramentas pneumáticas de solda por fricção aplicam 2.500 N de tensão e mantêm 80% de eficiência na união (4.800 N). Conjuntos manuais com selo metálico aplicam 3.500 N de tensão com 60% de eficiência na união (3.600 N). Linhas automáticas de arqueação de alta velocidade também empregam cabeçotes de solda ultrassônica para formar uniões consistentes sem selos metálicos. A patente norte-americana concedida US12397943B2 descreve como ferramentas manuais de arqueação a bateria sincronizam rodas tensoras com placas vibratórias de fricção para garantir tempos repetíveis de soldagem.
A compatibilidade entre a ferramenta de arquear e a fita define a diferença entre uma linha de produção estável e uma que sofre travamento da fita recorrente. A Pefilmpack relata que uma ferramenta manual projetada para fita fina de 0,6 mm não consegue soldar com segurança um poliéster espesso de 1,27 mm para lingotes. Para ferramentas manuais a bateria, o manual do usuário da FROMM P329S exige o uso de fita plástica para arqueação conforme a norma DIN EN 13394. A Technopet também informa que fabrica fitas em conformidade com a ASTM D3950 e a DIN EN 13394. Falhas de alimentação da fita ao longo da calha em um arco automático decorrem de curvatura lateral excessiva (camber). Antes de comprar bobinas em grande volume, confirme se as medidas do tubete da bobina, o tempo de resfriamento da solda e a mordida serrilhada do selo correspondem ao manual da sua ferramenta ou cabeçote. Nossos guias sobre como escolher uma ferramenta de arquear para poliéster e ajuste de selos para arqueação e diagnóstico de falhas na união da fita ajudam a dimensionar o equipamento para o PET pesado.
| Método de união da fita | Eficiência publicada da união | Tipo de equipamento | Melhor aplicação na linha de lingotes | Modo de falha principal |
|---|---|---|---|---|
| Solda por fricção | 75–90% (Juwo); 80% (LME) | Ferramentas a bateria ou pneumáticas | Fundições de média a alta produção | Tempo curto de resfriamento abre a solda ainda quente |
| Solda ultrassônica / sem selo | Aprox. 85% (Itipack) | Máquina de arquear automática | Transportadores contínuos de lingotamento | Desvio de curvatura lateral ou roletes de alimentação da fita sujos |
| Selo metálico serrilhado para arqueação | 60% (Tabelas 2 e 4 da LME) | Ferramentas manuais e seladores pesados | Arqueação reserva de baixo volume | Selo liso escorrega sobre o PET liso |
| Fivela para arqueação de arame fosfatizado | Abaixo de 60% (variável em campo) | Tensionador de fita manual | Apenas paletes leves que não sejam de lingotes | Fivela mal assentada cede sob choque |
Arranjos de fardos de lingotes de alumínio, zinco e não ferrosos e manuseio para exportação
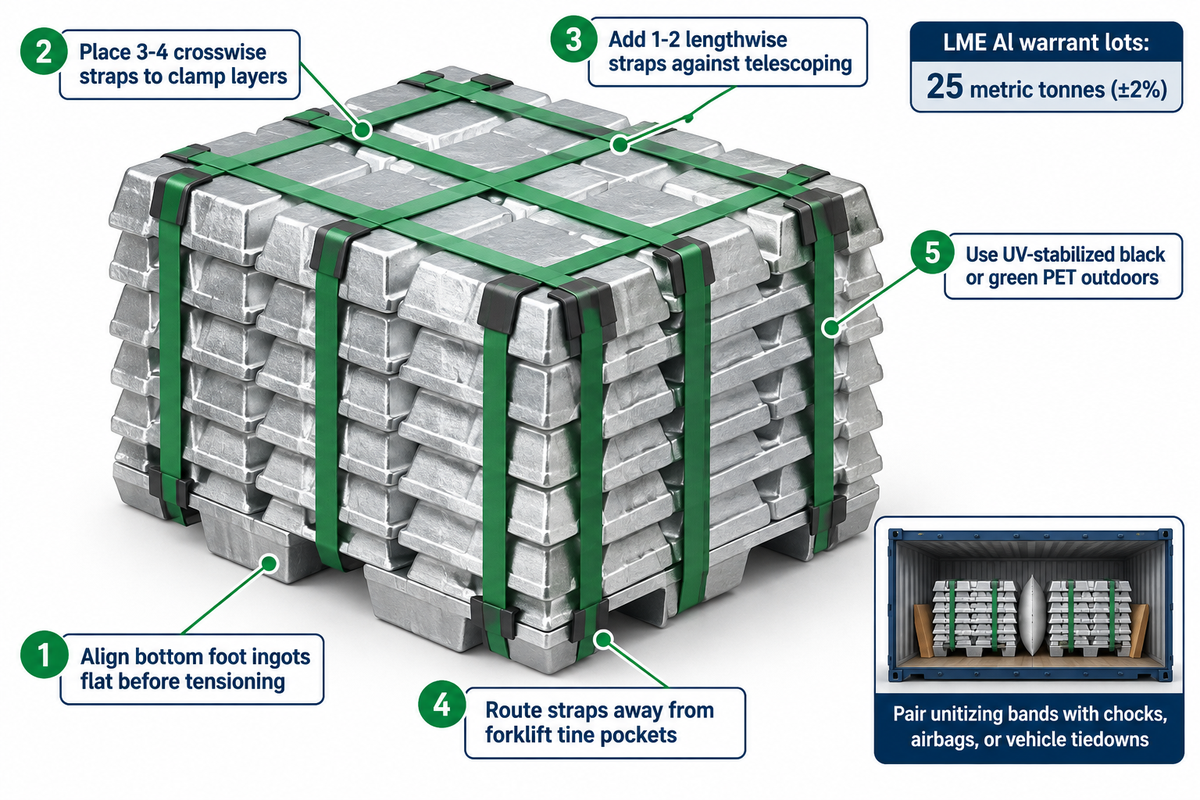
A embalagem de exportação de lingotes de alumínio combina três a quatro fitas de arquear transversais com uma ou duas fitas longitudinais sobre uma pilha autopaletizada, mantendo livres os vãos de entrada para empilhadeira. Pelas especificações de contrato físico de Alumínio Primário da LME, os lotes certificados são embarcados em partidas de 25 toneladas métricas (±2%) de lingotes, barras T ou sows, tornando a geometria uniforme da pilha decisiva para a estufagem de contêineres.
Movimentações internas em galpão fechado normalmente não revelam as solicitações ocultas que o frete marítimo impõe à embalagem de lingotes. Um fardo que permaneceu firme em um armazém seco enfrenta durante o transporte os efeitos da maresia, içamentos repetidos por guindaste e calor radiante dentro do contêiner. As fitas de arquear PET não enferrujam nem mancham por oxidação; entretanto, cantoneiras metálicas ainda podem oxidar e manchar a carga.
O Guia de Solução de Problemas da Juhong destaca um ponto pouco intuitivo sobre a tensão da fita. Simplesmente esticar mais a fita nem sempre é a melhor solução quando os fardos chegam frouxos após a exportação. O excesso de tensão esmaga calços de madeira macia ou comprime lingotes-base desalinhados, que depois se acomodam com o balanço do navio e geram folga. Adote os cinco controles de arranjo abaixo para estruturar uma arqueação confiável em contêineres de exportação.
- Alinhe uniformemente os lingotes-base autopaletizados da camada inferior antes de aplicar a tensão, para que as fitas transversais comprimam um perímetro plano em vez de vencer vãos.
- Posicione 3 a 4 fitas transversais espaçadas de modo uniforme para travar as camadas verticalmente e acrescente 1 ou 2 fitas longitudinais para impedir o deslocamento longitudinal dos lingotes na frenagem do contêiner.
- Passe a fita de arquear para embalagem dentro dos canais fundidos rebaixados ou fora da zona de entrada dos garfos da empilhadeira, evitando que as pontas dos garfos cortem a fita no carregamento.
- Utilize fita PET para arqueação preta ou verde estabilizada contra raios UV sempre que os fardos aguardarem em pátios portuários antes da estufagem em contêiner.
- Combine as fitas de unitização com calços, bolsas infláveis ou amarrações do transportador, pois as fitas do fardo mantêm a pilha unida como um único palete, e não ancorada ao piso do contêiner.
Operações que movimentam barras, bobinas e pilhas de não ferrosos junto com lingotes podem padronizar os arranjos de linha de produção com base em nosso guia sobre sistemas de arqueação para centros de distribuição de metais. Ele detalha como alinhar soluções de arqueação simultaneamente para diferentes formatos de metal pesado.
Custo, lote mínimo (MOQ), prazo de produção e expedição e seleção de fornecedores de fita de arquear PET pesada de 19 mm
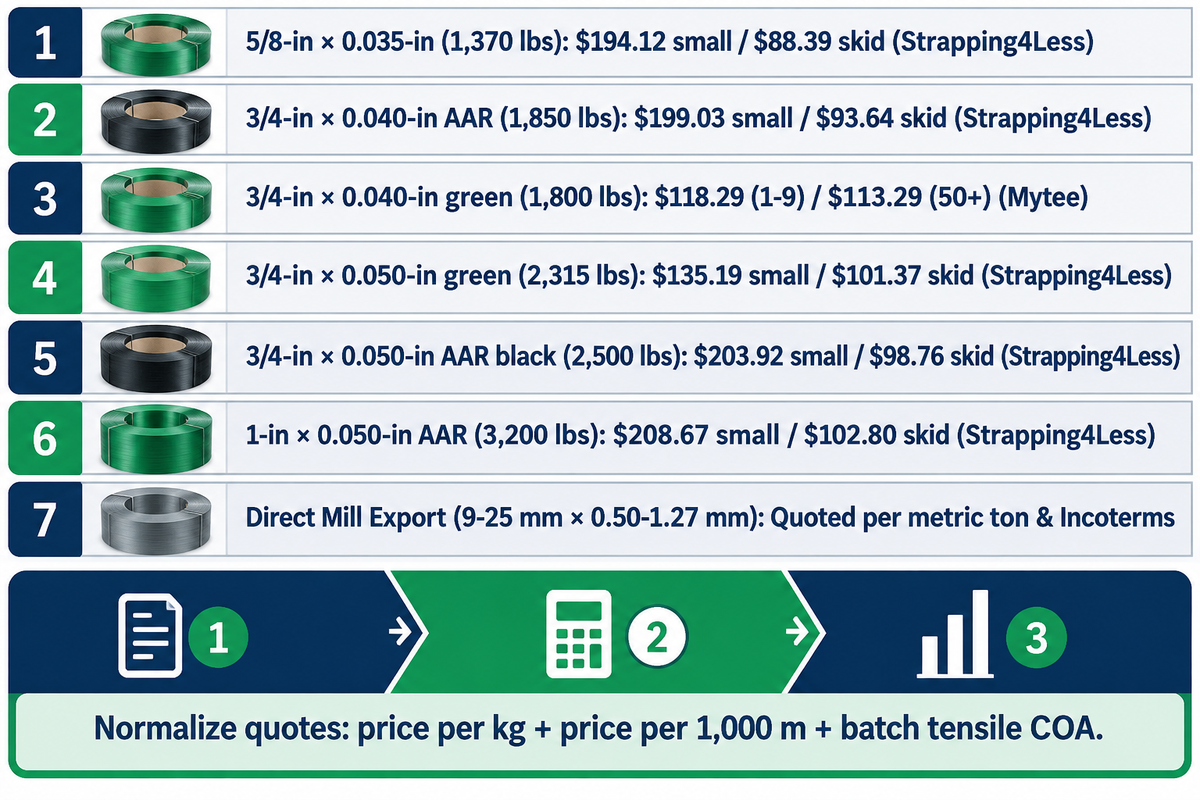
Os preços verificados em novembro de 2026 em distribuidores nos EUA para fita de arquear PET pesada de 3/4-inch (19 mm) variam de $118,29 a $203,92 por bobina avulsa nas ofertas listadas. Paletes fechados com 24 a 28 bobinas caem para $93,64–$101,37 por bobina. Pedidos de exportação direta de fábrica são cotados pelo peso líquido da fita, grau da resina, Incoterms e lote mínimo de compra, sempre em toneladas métricas.
Equipes de compras encontram grandes diferenças de preço em anúncios de bobinas on-line porque as ofertas não informam o peso líquido da bobina nem a formulação da resina. O preço de uma bobina de 44,75 lb de fita de 3/4″ × 0.050″ não pode ser comparado diretamente ao de uma bobina de 50 lb de fita de 3/4″ × 0.040″. O comprador precisa converter cada proposta para preço por quilograma e preço por 1.000 metros na mesma resistência à ruptura. Bobinas plásticas de menor preço podem usar substitutos compostos tecidos ou material moído fino com soldas instáveis. Padronize todas as cotações dividindo o preço entregue da bobina pela massa líquida de polímero (descontando o tubete de papelão) e conferindo os certificados de tração por lote.
| Canal e fonte verificada | Medida da fita e carga de ruptura | Especificação da bobina | Preço para pedido pequeno | Palete fechado / faixa em grande volume |
|---|---|---|---|---|
| Distribuidor nos EUA (Strapping4Less, nov 2026) | 5/8-inch × 0.035-inch AAR (1.370 lbs) | Bobina de 3.800 ft | $194,12 (1–3 bobinas) | $88,39 (palete com 28 bobinas) |
| Distribuidor nos EUA (Strapping4Less, nov 2026) | 3/4-inch × 0.040-inch recartilhada AAR (1.850 lbs) | Bobina de 3.000 ft, 50 lb | $199,03 (1–3 bobinas) | $93,64 (palete com 28 bobinas) |
| Distribuidor nos EUA (Mytee Products, nov 2026) | 3/4-inch × 0.040-inch verde (1.800 lbs) | 3.000 ft, tubete de 16×6 in. | $118,29 (1–9 rolos) | $113,29 (50+ rolos) |
| Distribuidor nos EUA (Strapping4Less, nov 2026) | 3/4-inch × 0.050-inch verde recartilhada (2.315 lbs) | Bobina de 2.300 ft, 44,75 lb | $135,19 (1–3 bobinas) | $101,37 (palete com 24 bobinas) |
| Distribuidor nos EUA (Strapping4Less, nov 2026) | 3/4-inch × 0.050-inch preta AAR (2.500 lbs) | Bobina de 2.300 ft | $203,92 (1–3 bobinas) | $98,76 (palete fechado) |
| Distribuidor nos EUA (Strapping4Less, nov 2026) | 1-inch × 0.050-inch AAR (3.200 lbs) | Bobina para serviço pesado | $208,67 (1–3 bobinas) | $102,80 (palete fechado) |
| Fábrica direta / extrusor de exportação | 9–25 mm × 0,50–1,27 mm sob medida | Bobinas padrão ou jumbo | Solicitar cotação (MOQ varia conforme a especificação) | Cotado por tonelada métrica e Incoterms |
O escalonamento por volume reduz o custo unitário em distribuidor a menos da metade ao passar de 1–3 bobinas de teste ($199,03) para um palete fechado com 28 bobinas ($93,64). Ambos os distribuidores norte-americanos vendem bobinas avulsas para testes. As cotações diretas de fábrica para MOQ em toneladas métricas dependem do grau da resina e do percurso logístico marítimo, enquanto análises de mercado da Greenbridge apontam que políticas comerciais recentes dos EUA e tarifas de importação sobre o aço podem alongar a cadeia de suprimento e o prazo de produção e expedição da fita de aço, levando diversas plantas a homologar alternativas em poliéster.
Quais fornecedores industriais fabricam fita de arquear PET pesada e sistemas automáticos para linhas de lingotes?
Compradores industriais diferenciam fabricantes de máquinas e extrusores de bobinas consumíveis de PET. Entre os especialistas verificados em equipamentos estão Packway Machines (máquinas de arquear para lingotes metálicos), FROMM (ferramentas de arquear a bateria como a P329S), Signode (sistemas de arqueação e aço) e Itipack (equipamentos de arqueação sem selo). A Teufelberger fornece fita PET para arqueação na indústria metálica, e extrusores como a UD Packaging fabricam bobinas consumíveis de PET. Adquira bobinas consumíveis de PET diretamente de um extrusor quando já operar uma ferramenta homologada, ou contrate fabricantes de máquinas para cabeçotes de arqueação e transportadores automatizados ao implantar novos equipamentos.
Fundições que operam cabeçotes automáticos consolidados ou ferramentas a bateria homologam extrusores diretos por meio de quatro verificações mensuráveis. Audite a rastreabilidade de gestão da qualidade ISO9001 e os certificados de análise (COA) de tração emitidos pela fábrica ou por terceira parte como a SGS. Teste também o alinhamento de curvatura lateral em calhas automáticas e a resistência repetível à tração da solda por fricção no modelo exato do seu cabeçote. A UD Packaging extruda fita PET para arqueação internamente em sua fábrica de Jiangyin, China, nas larguras padrão de 12, 16 e 19 mm e em bobinas sob encomenda de 9–25 mm × 0,50–1,27 mm. Os exemplos publicados de 16 mm especificam 3.900 N em 0,6 mm, 4.600 N em 0,8 mm e 5.600 N em 1,0 mm. Utilize nosso checklist de compras e verificação de qualidade de fita de arquear PET para auditar certificados de lote e testes práticos antes de fechar contratos anuais de fornecimento.
Checklist de teste pré-produção de arqueação de lingotes e tabela de dados para RFQ
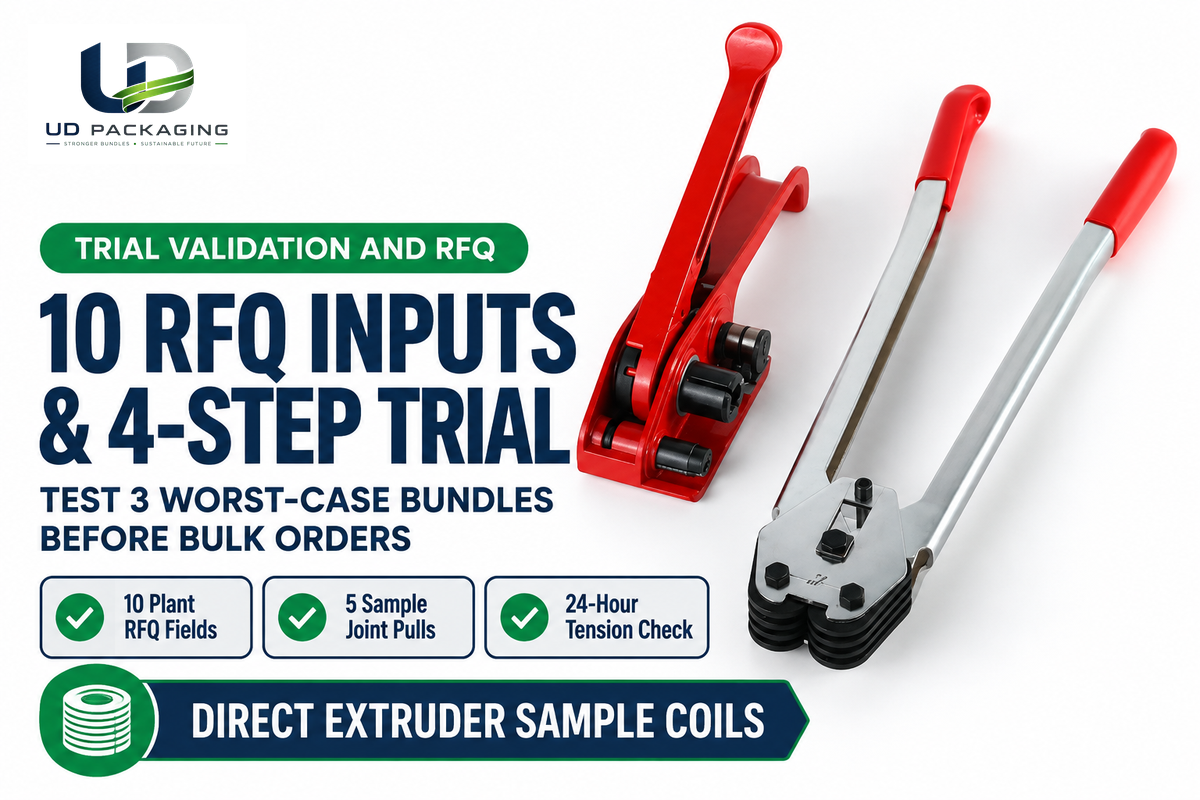
Levantem dez dados verificados na planta e reúnam todos em uma única folha de especificação antes de cotar em grande volume ou converter uma linha de produção de lingotes. Validem bobinas de amostra em pelo menos três fardos na condição mais severa e façam uma conferência de retenção de tensão após o resfriamento noturno. Não estimem a resistência à ruptura necessária apenas pela largura da fita e confirmem os limites térmicos e de cantos antes de emitir um pedido em grande volume.
| # | Parâmetro de RFQ | O que sua planta precisa medir | Por que isso altera a seleção da fita |
|---|---|---|---|
| 1 | Liga e formato do lingote | Lingotes de Al, Zn, Pb, Sn, barras T ou sows | Define a conformidade com a bolsa de metais e o travamento da pilha |
| 2 | Massa e perímetro do fardo | kg líquidos por pilha, C × L × A (mm) | Determina o número de fitas e o consumo em metros por bobina |
| 3 | Temperatura de contato mais alta | Leitura com termopar de contato após estabilização térmica (°C) | Verificação da Etapa 1 frente ao teto de metal frio do fornecedor (p. ex., ~60 °C TYCOON PET) |
| 4 | Condição dos cantos e cantoneiras | Rebarbado vs. rebarba bruta; cantoneiras de proteção em HDPE ou aço | Verificação da Etapa 2 contra cisalhamento e fendilhamento |
| 5 | Largura e espessura alvo | mm métricos (p. ex., 16 × 1.0, 19 × 1.0, 19 × 1.27) | Deve ser compatível com as folgas da guia do cabeçote de arqueação |
| 6 | Resistência mínima à ruptura | Carga de ruptura exigida em N ou lbf (não apenas largura) | Base da triagem de 4 fatores e do aceite por COA |
| 7 | Acabamento superficial e cor | Lisa vs. recartilhada; verde ou preta UV | Adequa a pega da placa de solda e a resistência UV externa |
| 8 | Modelo da ferramenta ou cabeçote da máquina | Selador manual, ferramenta a bateria ou arco automático | Define método de união da fita, compatibilidade de espessura e tolerância de curvatura; validar por teste de tração |
| 9 | Limites de tubete e peso da bobina | 406 × 152 mm (16×6 in.) ou tubete específico do desbobinador | Evita enroscos no desbobinamento nos suportes existentes |
| 10 | Modal de transporte e volume | Rodoviário, ferroviário ou contêiner marítimo; toneladas métricas mensais | Determina o fator de segurança e o MOQ por palete vs. exportação |
- Registre as maiores temperaturas de contato com a fita após o resfriamento térmico e inspecione todos os cantos quanto a rebarbas cortantes antes de passar as bobinas de amostra.
- Execute cinco uniões consecutivas de amostra na ferramenta de produção, verifique a fusão uniforme sem bordas queimadas e realize o ensaio de tração frente à eficiência da união da fita.
- Arqueie três pilhas com peso total na condição mais severa com proteção de cantos instalada e, em seguida, execute movimentações normais de içamento com empilhadeira, frenagem brusca e empilhamento duplo.
- Após 24 horas de acomodação à temperatura ambiente, confira todas as uniões, cantoneiras de proteção e a firmeza das fitas antes de liberar o fornecimento em grande volume.
Você já definiu as dimensões da bobina e os rolos de teste para seus fardos de lingotes resfriados? Envie seus dez dados de RFQ, o modelo do cabeçote e a resistência à ruptura esperada em nossas Especificações de fita de arquear PET industrial para solicitar bobinas de amostra e uma cotação direto da fábrica. A UD Packaging fornece bobinas de fita PET para arqueação extrudadas diretamente e organiza testes com amostras; não fornecemos bancadas dedicadas de ensaio de tração, redes de proteção nem manutenção de máquinas de arquear.
Perguntas frequentes sobre fita de arquear PET para lingotes metálicos
De que é feita a fita de arquear PET?
A fita PET para arqueação é extrudada a partir de resina de politereftalato de etileno, frequentemente combinando flocos limpos de garrafas recicladas com resina virgem e modificadores de impacto. Após a extrusão e o resfriamento, o fabricante estira o PET sólido longitudinalmente para alinhar as cadeias poliméricas. Essa orientação eleva a resistência à tração e a recuperação elástica para fardos rígidos pesados conforme a norma ASTM D3950-23 Tipo IV.
O que significa fita de arquear PET na embalagem industrial de metais?
Na embalagem industrial, a fita PET para arqueação refere-se à fita de poliéster de alta resistência à tração que atua como solução de unitização não corrosiva para lingotes pesados resfriados, como alumínio e zinco. Em relação às fitas leves de polipropileno, o poliéster mantém tensão de aperto contínua durante ciclos longos de transporte e, em comparação com o aço-carbono, evita a ferrugem da fita e reduz o risco de chicoteamento no corte.
A fita de arquear PET para lingotes metálicos enferruja ou mancha fardos de alumínio na exportação?
Não, a fita de arquear de poliéster é totalmente não metálica e não enferruja nem sofre corrosão, além de não deixar marcas de óxido de ferro em lingotes de alumínio, zinco ou estanho durante o transporte marítimo úmido. Em rotas de exportação úmidas, utilize o PET em conjunto com cantoneiras de proteção poliméricas não metálicas, pois revestimentos galvanizados danificados ainda podem oxidar e transferir marcas superficiais sob condensação prolongada.
É permitido içar fardos de lingotes metálicos pela fita de arquear PET?
Nunca ice fardos de lingotes pela fita de arquear PET nem pela fita de aço. As fitas para embalagem unitizam as pilhas exclusivamente para manuseio e transporte. Faça sempre a movimentação introduzindo os garfos da empilhadeira nos vãos da base ou utilizando cintas de içamento certificadas para ponte rolante.
Como validar um teste prático de arqueação de lingotes de alumínio antes da conversão completa?
Comece confirmando que o canto de contato mais quente do lingote permanece dentro do limite de metal frio do fornecedor de PET após a estabilização térmica do núcleo. Utilize um termopar de contato. Em seguida, execute cinco soldas por fricção no seu cabeçote real a bateria ou automático e verifique tanto a fusão uniforme quanto a resistência à tração. Arqueie três fardos com peso total usando proteção de cantos retida, realize ciclos normais de frenagem com empilhadeira e empilhamento, e confira novamente a tensão retida após a acomodação noturna. Aprove a conversão em grande volume somente quando não houver entalhes na fita, deslizamento na solda nem laços frouxos.
Fitas de arquear PET lisas ou recartilhadas funcionam melhor com selos metálicos serrilhados?
O PET recartilhado normalmente oferece melhor pega com selos para arqueação metálicos serrilhados em seladores manuais, pois a textura superficial ajuda os dentes a morderem com firmeza. O PET liso é mais indicado para cabeçotes de solda por fricção e ultrassônicos, pois proporciona melhor selagem ao fundir superfícies planas com menor aprisionamento de ar.
Por que a fita de arquear PET afrouxa em fardos de metal fundido após o resfriamento noturno?
Existem três causas principais para o afrouxamento noturno. A primeira é que arquear lingotes ainda quentes permite que o calor do núcleo retorne para a faixa de transição vítrea de 70–85 °C do PET, acelerando o relaxamento de tensão. A segunda causa é a acomodação de lingotes-base irregulares e de calços de madeira macia sob o peso elevado da pilha. A terceira causa é a abertura das soldas por fricção quando a ferramenta é liberada antes do término do resfriamento. Meça a temperatura de contato estabilizada, alinhe primeiro a camada inferior de lingotes e confira o tempo de resfriamento da solda no cabeçote.
Qual medida de tubete da bobina serve em máquinas de arquear automáticas para lingotes?
Linhas de produção de lingotes de alta velocidade utilizam bobinas maiores ou específicas da máquina, dimensionadas para o diâmetro interno e a largura externa do mandril do desbobinador conforme especificado pelo fabricante do cabeçote. Os tubetes padrão de 406 × 152 mm (16 × 6 in.) listados pela Mytee Products e pela Strapping4Less atendem conjuntos manuais e semiautomáticos. Para as medidas específicas do seu mandril, confira sua RFQ antes de emitir o pedido.
Revisado pela equipe técnica da UD Packaging.
Referências e fontes
- London Metal Exchange (LME), Notas de Orientação para Ligas de Alumínio (Apêndice D: Especificações de Arqueação, Tabelas 1, 2 e 4) lme.com
- London Metal Exchange (LME), Especificações de Contratos Físicos de Alumínio da LME lme.com
- 49 CFR § 393.104 (Normas para Dispositivos de Amarração de Carga), § 393.102 e 393.5 – ecfr.gov.
- ASTM International/iTeh Standards ASTM D3950-23: Especificação Padrão para Fitas de Arquear Não Metálicas (e Métodos de União) standards.iteh.ai
- Catálogo de Normas iTeh, ASTM D3953-15(2022): Especificação Padrão para Fitas Planas de Aço para Arqueação e Selos – standards.iteh.ai
- Teufelberger Strapping, Indústria Metálica: Fitas de Arquear de Alto Desempenho para Produtos Siderúrgicos (Limites Operacionais do TYCOON PET) teufelberger.com
- NETZSCH Analyzing & Testing, Propriedades Térmicas e Análise DSC do Politereftalato de Etileno (PET) analyzing-testing.netzsch.com
- Oak Ridge National Laboratory (ORNL), Cristalização Induzida por Orientação do Politereftalato de Etileno impact.ornl.gov
- Signode Industrial Group, Especificações de Fita de Aço para Arqueação (Apex Uso Regular e Magnus Alta Resistência) signode.com
- National Safety Council Safety+Health Magazine, Segurança no Uso de Fita de Aço para Arqueação (Orientação de Corte e Chicoteamento do Wyoming DWS) safetyandhealthmagazine.com
- FROMM Packaging Australia, Manual do Usuário da Ferramenta de Arquear Plástica a Bateria Modelo P329S (Referência DIN EN 13394) fromm-pack.com.au
- Itipack Systems, Referências de Eficiência da União em Arqueação de Aço e Sem Selo de Máxima Segurança itipack.com
- Packway Machines, Especificações de Máquinas de Arquear para Lingotes Metálicos packwaymachines.com
- Technopet, Conformidade com Normas de Qualidade (ASTM D3950 e DIN EN 13394) technopet.com.pk
- Greenbridge, Evite a Alta de Preços por Tarifas sobre o Aço: Migração para Fita de Arquear PET greenbridge.com
- Juwo Plastic (PETPackingStrap), Guia de Medidas e Resistência à Ruptura de Fita de Arquear PET petpackingstrap.com
- USPTO / Google Patents, US12397943B2 (Dispositivo Manual de Arqueação) e WO2013059555A1 (Fita de Arquear de Poliéster Resistente ao Fendilhamento) patents.google.com
- Strapping4Less, Catálogo de Preços Entregues por Bobina e Palete de Fita de Arquear de Poliéster PET (Verificado em Novembro de 2026) strapping4less.com
- Mytee Products, Bobina de Fita de Arquear de Poliéster PET Verde 3/4″ × 0.040″ × 3.000′ com Tubete 16×6 (SKU POLYS-34040, Verificado em Novembro de 2026) myteeproducts.com
- HB Sub Noor, Erros Comuns na Arqueação e Como Evitá-los: Guia Prático hbsubnoor.com
- Juhong Packaging, Por Que a Fita de Arquear PET Afrouxa Após o Transporte? – jsjhpackaging.com
- UD Packaging, Especificações e Escopo de Fabricação de Fita de Arquear PET udpackaging.com