Entre em contato com a UD Packaging Company

Uma ficha técnica de filme stretch apresenta dados de corpos de prova de laboratório medidos em filme de polietileno linear de baixa densidade (LLDPE) condicionado a 23 °C e 50% de umidade relativa por no mínimo 40 horas, conforme descrito na ASTM D618-21 Procedure A. Uma ficha técnica de filme stretch resume medições laboratoriais registradas em filme plástico de polietileno linear de baixa densidade (LLDPE) condicionado a 23 °C e 50% de umidade relativa durante pelo menos 40 horas segundo a norma ASTM D618-21 Procedure A. A medição das propriedades físicas do filme é informada com base em seus respectivos ensaios padronizados, a saber, ASTM D882-26 para resistência à tração e alongamento, ASTM D1922 para rasgo Elmendorf na direção de máquina (MD) e direção transversal (TD), ASTM D1709 para impacto de dardo em queda livre, ASTM D5458 para aderência por destacamento (peel cling) e ASTM D1003 para opacidade óptica (haze), permitindo que engenheiros de embalagem comparem formulações de resina de filme stretch industrial antes dos testes práticos em paletes.
Atualizado em novembro de 2026 · Por karry, UD Packaging
Leia uma ficha técnica de filme stretch verificando cinco elementos em conjunto: a espessura nominal do filme (gauge, mil e mícron), a edição da norma de ensaio, a orientação do corpo de prova (MD versus TD), a variante do método de teste (como ASTM D1709 Method A versus Method B) e se os números publicados representam médias típicas não vinculativas ou limites de especificação de compra verificados em um Certificado de Análise (COA) específico por lote.
Especificações rápidas: base ASTM para ficha técnica de filme stretch
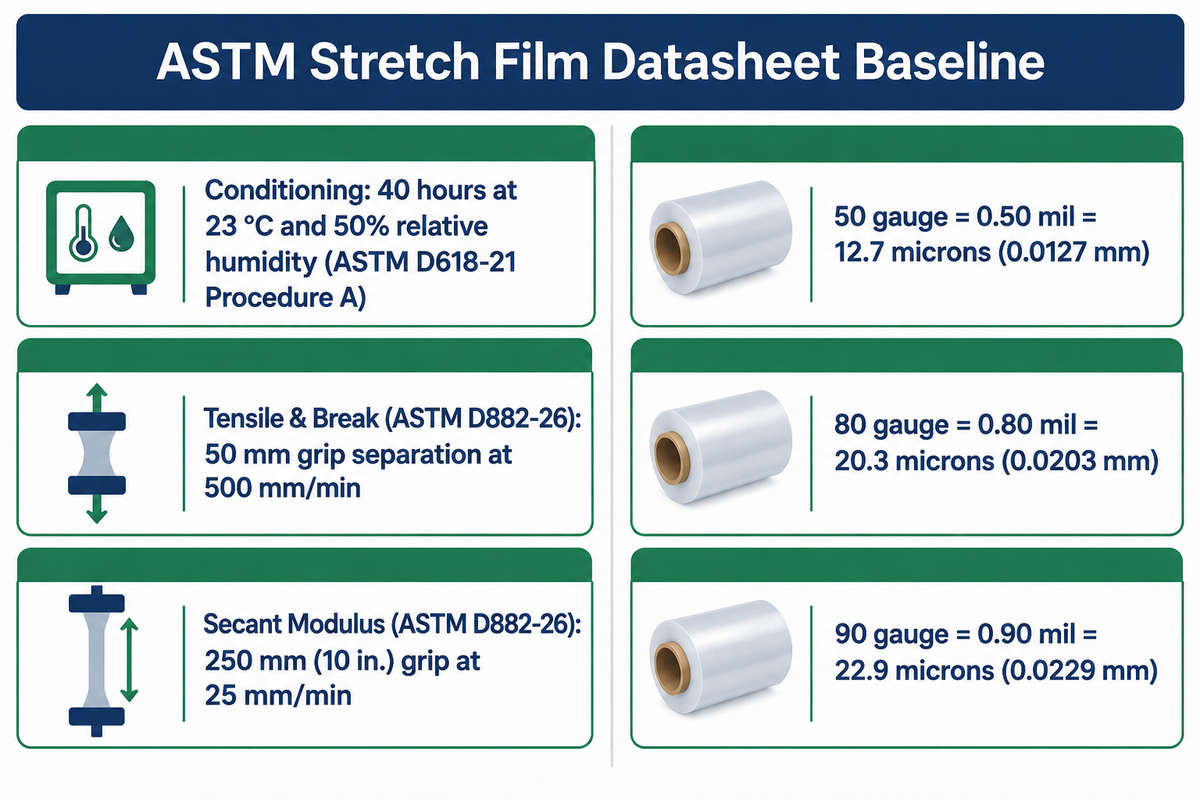
- Condicionamento padrão: condicione os corpos de prova por pelo menos 40 horas a 23 °C e 50% de umidade relativa conforme a norma ASTM D618-21 Procedure A antes de realizar o ensaio na mesma atmosfera de laboratório.
- Conversão de gauge para mil e mícron: 50 gauge = 0.50 mil = 12.7 mícrons (0,0127 mm); 80 gauge = 0.80 mil = 20.3 mícrons (0,0203 mm); 90 gauge = 0.90 mil = 22.9 mícrons (0,0229 mm).
- Divisão de método de queda de dardo (ASTM D1709): o Method A solta uma cabeça de 38.1 ± 0,13 mm a partir de 0.66 ± 0,01 m; o Method B solta uma cabeça de aço inoxidável polido de 50.8 ± 0,13 mm a partir de 1.50 ± 0,01 m.
- Verificação gravimétrica no recebimento: peso líquido do filme (kg) = largura (m) × espessura (µm) × comprimento (m) × densidade (0,92 g/cm³) ÷ 1.000; uma bobina automática de 500 mm × 23 µm × 1.500 m contém 15,87 kg de filme líquido mais 1.0 a 1,5 kg de tara do tubete de papelão.
O que uma ficha técnica de filme stretch realmente mede: mapa de propriedades linha por linha
Uma ficha técnica padrão de filme stretch informa valores laboratoriais obtidos em corpos de prova planos condicionados por pelo menos 40 horas a 23 °C e 50% de umidade relativa conforme a norma ASTM D618-21 Procedure A , abrangendo espessura, densidade ( ASTM D792 ), tração ( ASTM D882-26 ), rasgo ( ASTM D1922 ), impacto de dardo ( ASTM D1709 ), aderência ( ASTM D5458 ) e opacidade óptica ( ASTM D1003 ). Uma ficha técnica padrão de filme stretch relata valores laboratoriais em corpos de prova planos condicionados por no mínimo 40 horas a 23 °C e 50% de umidade relativa segundo a norma ASTM D618-21 Procedure A, cobrindo espessura, densidade (ASTM D792), tração (ASTM D882-26), rasgo (ASTM D1922), impacto de dardo (ASTM D1709), aderência (ASTM D5458) e opacidade óptica (ASTM D1003).
Quando os compradores avaliam material de embalagem entre diferentes convertedores, as linhas da ficha técnica só fazem sentido quando a configuração do ensaio e a direção do corpo de prova são mantidas constantes. Embora compradores globais às vezes solicitem métodos ASTM e ISO, os registros de pesquisa verificados para este guia cobrem as normas ASTM aplicáveis e não listam números específicos de métodos ISO. De acordo com o detalhamento técnico da BioPDI sobre a ASTM D882-26 (atualizado em 29 de abril de 2026), a ASTM D882-26 abrange o ensaio de tração de filmes e películas plásticas finas dentro de seu escopo declarado em corpos de prova em tira tanto na direção de máquina (MD) quanto na direção transversal (TD), condicionados por pelo menos 40 horas a 23 °C e 50% de umidade relativa conforme a norma ASTM D618-21 Procedure A. Pela ASTM D882-26, a resistência ao escoamento por tração (em MPa ou psi), a resistência à tração na ruptura (em MPa ou psi) e o alongamento percentual na ruptura em filmes que excedem 100% de alongamento (conforme relatado no protocolo da BioPDI) são medidos com separação inicial das garras de 50 mm e velocidade da travessa de 500 mm/min, ao passo que o módulo secante a 1% ou 2% usual (em MPa ou psi, conforme o protocolo da BioPDI) exige um corpo de prova separado ensaiado com separação das garras de 250 mm (10 in.) e velocidade de 25 mm/min (1.0 in./min).
Os valores de tração da ASTM D882-26 obtidos com velocidades fixas de travessa em tiras estreitas não substituem diretamente aplicações cuja escala de força e tempo difere amplamente da montagem de laboratório. Para conectar os números de bancada ao transporte em armazém e ao projeto de unitização de carga, a ASTM D4649-20(2025) fornece o guia padrão oficial do setor para seleção e uso de filmes stretch em ambientes de paletização.
Decodificador linha por linha de propriedades TDS e métodos ASTM
Utilize o Decodificador linha por linha de propriedades TDS e métodos ASTM abaixo para converter cada linha da folha de especificações de um convertedor ou fornecedor de resina — como os procedimentos de ensaio de polietileno multicamada documentados pela afiliada da The Dow Chemical Company na publicação de patente WO2018140308A1 — em ações práticas de envolvimento de paletes:
| Linha de propriedade na ficha técnica | Norma ASTM / ISO de referência | Condições de ensaio, orientação e unidades | O que controla na envolvedora de paletes |
|---|---|---|---|
| Espessura nominal do filme | Micrômetro / Gravimétrico | Gauge, mil ou µm (80 gauge = 0.80 mil = 20,3 µm / 0,0203 mm) | Seção transversal base do filme antes do estiramento no carrinho de pré-estiramento |
| Densidade da resina base | ASTM D792 | Densidade padrão de LLDPE de 0,917–0,920 g/cm³ | Cristalinidade, rigidez do filme e balanço de massa gravimétrico do peso da bobina |
| Resistência ao escoamento e à ruptura por tração (MD/TD) | ASTM D882-26 | Tensão MD e TD em MPa ou psi; alongamento em % (garra de 50 mm, 500 mm/min) | Tensão máxima do filme antes do empescoçamento (escoamento) e da ruptura final |
| Módulo secante a 1% ou 2% de deformação | ASTM D882-26 | Rigidez MD e TD em MPa ou psi; separação das garras de 250 mm (10 in.) a 25 mm/min | Rigidez de retorno elástico e força de contenção da carga em caixas de papelão rígidas |
| Resistência ao rasgo Elmendorf (MD/TD) | ASTM D1922 | Força de rasgo MD e TD em gramas-força (g) ou mN; qualquer valor em g/mil é um número derivado separadamente e normalizado pela espessura | Resistência à propagação de um pique de canto transversal ou longitudinalmente pelo filme estirado |
| Impacto de dardo em queda livre | ASTM D1709 | Gramas (g); Method A (38,1 mm, 0,66 m) ou Method B (50,8 mm, 1,50 m) | Resistência ao impacto dinâmico súbito contra farpas afiadas do palete |
| Resistência à perfuração com sonda lenta | ASTM D5748-95 | Newtons (N) e Joules (J) com velocidade de sonda de 250 mm/min | Resistência quase estática à saliência de cantos sob tensão contínua de envolvimento |
| Aderência por destacamento (Peel Cling) e estiramento máximo Highlight | ASTM D5458 / ASTM D4649-20(2025) | A ASTM D5458 mede a aderência por destacamento (g); a bancada de teste Highlight da ASTM D4649 citada em WO2018140308A1 opera a 56 m/min (185 ft/min), portanto aderência e força de desbobinamento são medições distintas | Fixação da ponta do filme na camada inferior de envolvimento versus capacidade de estiramento do carrinho motorizado |
| Opacidade óptica (Haze) | ASTM D1003 | Porcentagem (%) de dispersão de luz através do filme sem estiramento | Leitura de código de barras por leitores a laser e câmeras no armazém através de múltiplas voltas de filme |
Regras de conversão entre gauge, mil e mícron em fichas técnicas globais
Convertedores norte-americanos indicam a espessura em gauge ou mil, enquanto fichas técnicas europeias e asiáticas informam mícrons (µm) ou milímetros (mm). Como 1 mil equivale exatamente a 25,4 µm (0,0254 mm), 50 gauge equivale a 0.50 mil ou 12.7 mícrons (0,0127 mm), 80 gauge equivale a 0.80 mil ou 20.3 mícrons (0,0203 mm), e 90 gauge equivale a 0.90 mil ou 22.9 mícrons (0,0229 mm). Observe que tabelas comerciais de referência em armazéns, como a tabela de conversão de espessura gauge de filme stretch da TCD Tape, arredondam esses equivalentes nominais em mícrons para 12.5 mícrons, 20 mícrons e 23 mícrons. Manter em mente tanto a conversão matemática exata quanto o arredondamento comercial evita confusões de unidades ao comparar uma ficha técnica importada de 20 µm com uma especificação de 80 gauge.
Orientação MD vs TD e impacto de dardo vs perfuração: evitando comparações falsas
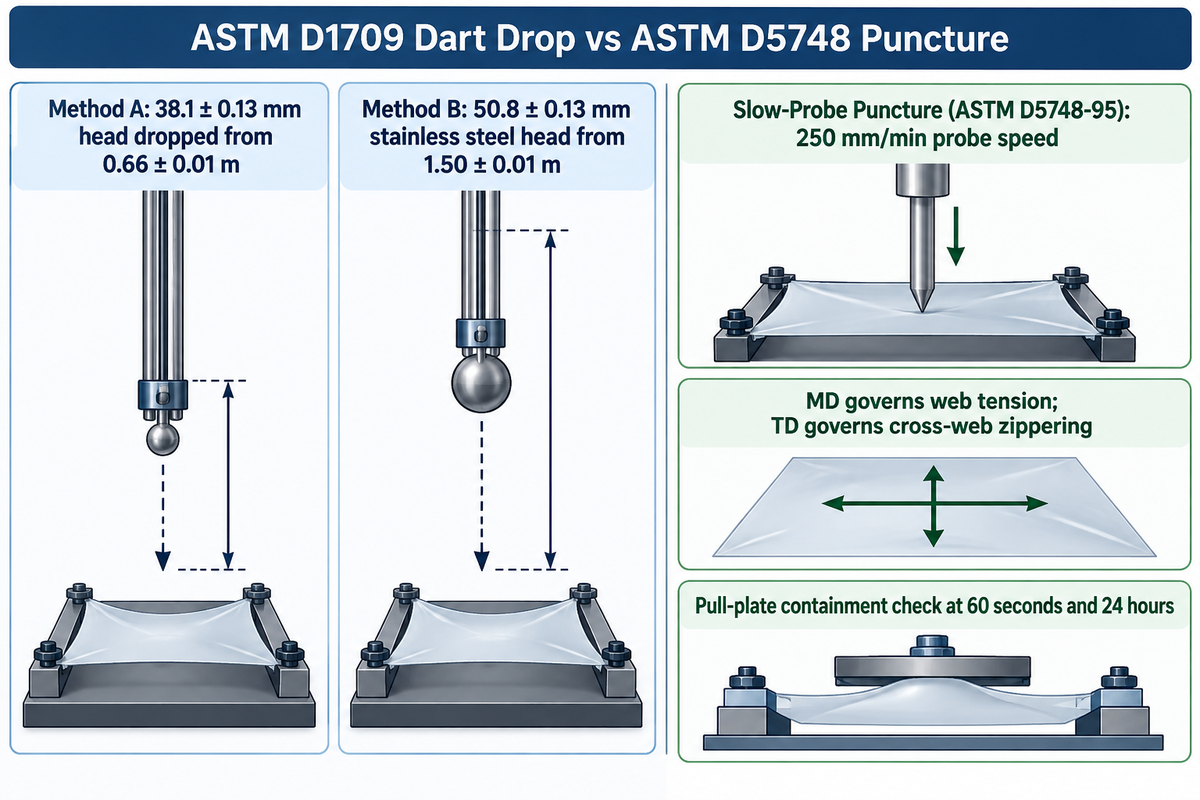
As propriedades em MD governam a tensão longitudinal da película conforme o filme passa pelos rolos motorizados de pré-estiramento, e as propriedades em TD governam o rasgo transversal quando uma faixa de filme aplicada localmente sob estiramento prende em um canto vivo do palete.
Selecione o filme stretch verificando se os valores de tração são informados no escoamento ou na ruptura final e se a resistência ao rasgo é normalizada pela espessura, em vez de considerar apenas o maior número isolado de tração. Ao comparar valores típicos com tolerâncias mínimas garantidas entre duas folhas de especificação para uma envolvedora de paletes com 250% de pré-estiramento, exija parâmetros mínimos de referência, como tensão de segundo escoamento em MD de pelo menos 21,0 MPa e estiramento máximo em bancada Highlight a 56 m/min (185 ft/min) conforme documentado em WO2018140308A1, e confirme esses valores em um Certificado de Análise (COA) específico por lote. A análise da BioPDI sobre a ASTM D882-26 destaca que a resistência à tração na ruptura utiliza a força no instante exato da fratura, e não a carga máxima de pico; embora as duas às vezes coincidam, elas nem sempre são iguais em filmes de polietileno com amolecimento por deformação, razão pela qual a norma exige o relato de ambas. Além disso, conforme relatado pelo guia de engenharia de filme stretch da Lantech, um filme de 65 gauge (0.65 mil) não reduz para 26 gauge sob a definição usual de extensão percentual de 250% de pré-estiramento (que estica 1 unidade de comprimento para 3.5 unidades, ou aproximadamente 18.6 gauge / 19 gauge sobre a carga); o número de 26 gauge da Lantech divide 65 gauge por um fator de estiramento de 2,5×, portanto os compradores devem verificar qual convenção de taxa de estiramento a especificação utiliza.
Queda de dardo ASTM D1709 Method A vs Method B e perfuração com sonda lenta ASTM D5748
Avaliadores de fichas técnicas frequentemente veem “Dart Impact: 150 g (ASTM D1709)” em duas cotações concorrentes e presumem idêntica tenacidade à perfuração. De acordo com o guia técnico da Industrial Physics para a ASTM D1709, a ASTM D1709 contém na verdade duas configurações de ensaio distintas com energias de impacto incompatíveis: o Method A utiliza uma cabeça de dardo hemisférica de 38.1 ± 0,13 mm de diâmetro lançada de uma altura de 0.66 ± 0,01 m, enquanto o Method B utiliza uma cabeça maior de aço inoxidável polido de 50.8 ± 0,13 mm lançada de 1.50 ± 0,01 m. Consequentemente, os valores em gramas da ASTM D1709 Method A e do Method B não podem ser comparados diretamente entre fichas técnicas, nem substituem o ensaio de perfuração com sonda lenta ASTM D5748-95, que avança uma sonda contra o filme fixado a 250 mm/min para simular a fluência lenta nos cantos.
Números estáticos de corpos de prova não capturam o relaxamento no palete de embarque; por isso, avalie a contenção da carga unitizada com ensaios de placa de tração (pull-plate) aos 60 segundos ou 24 horas após a aplicação, conforme descrito pelo ASTM Subcommittee D10.25, enquanto a ASTM D4649-20(2025) fornece um guia padrão para selecionar e utilizar filmes stretch em aplicações de envolvimento. Em um estudo revisado por pares publicado em novembro de 2025 na *Sensors* (PMC12656129) avaliando filmes stretch comerciais de LLDPE com 15 µm, 17 µm e 23 µm de espessura em taxas de pré-estiramento de 150%, 200% e 250% (e até 320% em classes ou especificações do material de alto desempenho), os pesquisadores comprovaram que o uso de um filme padrão de 23 µm limitado a 150% de pré-estiramento consumiu 101 g de filme para 6 voltas (138 g para 9 voltas, gerando 42.80 N de força estabilizadora a 123 mm de deflexão), ao passo que, conforme relatado no mesmo estudo da *Sensors*, um filme de 17 µm estirado de 240% a 320% consumiu apenas 68 g a 57 g de filme, entregando de 42.70 N a 53.60 N de força estabilizadora para um ciclo econômico de envolvimento.
| Falha observada na linha de envolvimento | Propriedade principal da TDS a auditar | Direção e método ASTM | Etapa de verificação diagnóstica |
|---|---|---|---|
| O filme rompe entre os rolos de pré-estiramento | Alongamento final e 2.º escoamento | MD — ASTM D882-26 | Verifique o alongamento em MD e a tensão de segundo escoamento segundo a norma ASTM D882-26 em comparação com formulações de referência (como 21,0 MPa de segundo escoamento em MD relatado em WO2018140308A1) |
| Pequeno pique na borda rasga horizontalmente através da bobina | Propagação de rasgo Elmendorf | TD e MD — ASTM D1922 (gramas-força g) | Inspecione a qualidade do corte das extremidades da bobina e confirme os valores informados de força de rasgo TD e MD pela ASTM D1922 (como 560 a 580 g de rasgo TD em filme cast de 0.8 mil em US6265055B1) |
| Canto do palete perfura o filme durante elevação brusca pela empilhadeira | Impacto de queda de dardo em queda livre | Face do filme — ASTM D1709 Method A | Confirme se a ficha técnica informa o Method A (38,1 mm, 0,66 m) ou o Method B (50,8 mm, 1,50 m) e combine com dados de perfuração por sonda lenta da ASTM D5748-95 |
| Deslizamento da carga no transporte 24 horas após o envolvimento | Módulo secante a 2% e força na placa de tração | MD — ASTM D882-26 (250 mm, 25 mm/min) | Audite a contenção da carga com placa de tração tanto aos 60 segundos quanto às 24 horas após a aplicação, conforme descrito pelo ASTM Subcommittee D10.25 |
| Ponta do filme solta ou paletes adjacentes grudam entre si | Aderência por destacamento e coeficiente de atrito | Faces de aderência/deslizamento — ASTM D5458 / ASTM D1894 | Verifique a aderência por destacamento ASTM D5458 na camada adesiva interna e o coeficiente de atrito ASTM D1894 na camada deslizante externa |
LLDPE cast vs soprado (blown) em 80 gauge (20 mícrons): comparação lado a lado de fichas técnicas
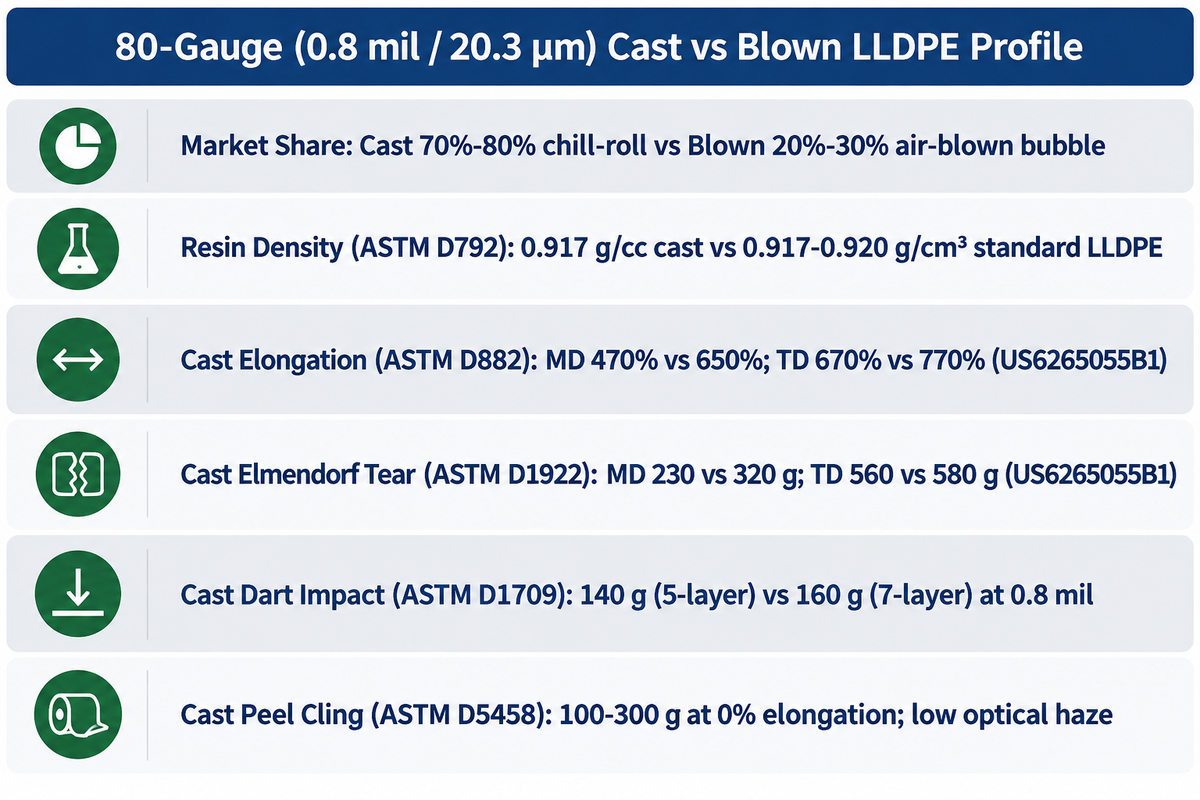
Na Tabela 1 da US6265055B1, as estruturas de LLDPE cast de 0.8 mil (80 gauge / 20,3 µm) apresentam rasgo MD pela ASTM D1922 de 230 a 320 g e rasgo TD de 560 a 580 g como valores informados de força de rasgo (ou 230 a 320 g/mil em MD e 560 a 580 g/mil em TD quando normalizados pela espessura), enquanto a Lantech relata que o filme cast representa de 70% a 80% do mercado de filme stretch e o filme soprado representa de 20% a 30%.
Resumos automatizados costumam afirmar que o filme cast possui maior resistência ao rasgo na direção de máquina do que o filme soprado, mas a física de processamento de polímeros e as tabelas de ensaio de patentes demonstram a tendência oposta para estruturas planas resfriadas em cilindro (chill-roll). Conforme documentado na patente norte-americana US6265055B1 (Exemplo 1, Tabela 1) para filme cast de LLDPE de hexeno/metaloceno de 0.8 mil (80 gauge) com densidade de 0,917 g/cc, uma estrutura cast de 5 camadas versus 7 camadas ensaiada segundo ASTM D882, D1922, D1709 e D5458 apresenta alongamento MD de 470% versus 650% e alongamento TD de 670% versus 770%. Na tabela da patente, as duas estruturas cast mostram rasgo Elmendorf em MD de 230 versus 320 g e rasgo em TD de 560 versus 580 g como valores informados de força de rasgo (enquanto a Reivindicação 13 expressa faixas normalizadas pela espessura de 50 a 350 g/mil em MD e 400 a 700 g/mil em TD), juntamente com impacto de dardo de 140 versus 160 g e aderência por destacamento de 100 a 300 g a 0% de alongamento. Observe que, em ambas as estruturas cast, o rasgo Elmendorf em TD (560–580 g) é aproximadamente o dobro do rasgo Elmendorf em MD (230–320 g) porque o estiramento rápido no cilindro resfriado alinha as cadeias poliméricas longitudinalmente ao longo de MD. Trate esses números de 0.8 mil (80 gauge) na US6265055B1 como específicos da formulação: eles se aplicam a formulações de LLDPE de hexeno/metaloceno de 5 e 7 camadas com 0,917 g/cc, e embora nossas fontes industriais revisadas (Lantech e IPG) documentem os processos de extrusão cast versus soprado e sua participação de mercado, elas não publicam uma tabela numérica correspondente de filme soprado para rasgo Elmendorf, queda de dardo, aderência e opacidade óptica em 80 gauge.
Tabela de referência de fichas técnicas de LLDPE cast vs. soprado em 80 gauge (20 µm)
Na comparação de engenharia da Lantech entre filme stretch soprado e cast e no catálogo de filme stretch industrial da IPG (cobrindo de 40 a 120 gauge / 10.2 a 30.5 mícrons com até 250% e 300% de pré-estiramento conforme relatado pela IPG), a extrusão cast domina o envolvimento uniforme de paletes em alta velocidade, enquanto a extrusão soprada é mais indicada para cargas pesadas e irregulares que exigem resistência superior ao rasgo nos cantos. Enquanto isso, a reportagem da Packaging Digest sobre filme stretch cast de metaloceno de 5 camadas menciona que as modernas classes ou especificações do material de metaloceno cast de 5 camadas, em 43 e 63 gauge (larguras de 20-in e 30-in, comprimentos de 7.500 ft e 10.500 ft, respectivamente), atingem até 300% de pré-estiramento segundo a Packaging Digest, sem perder a rigidez de contenção da carga.
| Parâmetro da ficha técnica | Método ASTM | LLDPE cast de 5 e 7 camadas de 80 gauge (0.8 mil / 20,3 µm) (US6265055B1) | Perfil de processo do LLDPE soprado (base Lantech e IPG) |
|---|---|---|---|
| Participação de mercado e método de resfriamento | Processo de extrusão | 70%–80% de participação de mercado relatada pela Lantech; resfriamento rápido em cilindro frio (chill-roll) | 20%–30% de participação de mercado relatada pela Lantech; balão vertical resfriado a ar |
| Densidade da resina base | ASTM D792 | 0,917 g/cc (LLDPE de hexeno / metaloceno) | Faixa padrão de LLDPE de 0,917–0,920 g/cm³ |
| Alongamento final (MD / TD) | ASTM D882-26 | MD: 470% (5 camadas) vs 650% (7 camadas); TD: 670% vs 770% relatado em US6265055B1 | A ASTM D882 informa o alongamento final MD e TD em corpos de prova; o pré-estiramento na envolvedora (até 250%–300% relatado pela IPG) é uma especificação de produto separada |
| Rasgo Elmendorf (MD / TD) | ASTM D1922 | MD: 230 vs 320 g; TD: 560 vs 580 g valores de força de rasgo relatados em US6265055B1 | Orientação de rasgo MD/TD mais equilibrada para cantos vivos e irregulares |
| Impacto de queda de dardo | ASTM D1709 | 140 g (5 camadas) vs 160 g (7 camadas) em 0.8 mil | A ASTM D1709 informa a resistência ao impacto por queda de dardo; a perfuração com sonda lenta e a resistência de canto exigem medições separadas pela ASTM D5748-95 |
| Aderência por destacamento e transparência óptica | ASTM D5458 / D1003 | 100–300 g de aderência por destacamento a 0% de alongamento; baixa opacidade óptica e desbobinamento silencioso | Maior pega adesiva e maior opacidade óptica; desbobinamento mais ruidoso |
Quando sua aplicação vai além da armazenagem interna padrão, verifique as linhas de aditivos na ficha técnica: estocagem em pátio aberto requer filme stretch para áreas externas estabilizado contra UV, exportação marítima de aço usinado ou fundidos automotivos exige filme stretch inibidor de corrosão VCI, e a paletização de tambores químicos ou componentes eletrônicos requer filme stretch antiestático.
Valores típicos vs limites mínimos de especificação: transformando uma TDS em especificação de compra e COA
Uma ficha técnica de filme stretch padrão lista valores típicos não vinculativos para triagem de produtos. Uma ficha técnica de filme stretch padrão apresenta valores típicos não vinculativos para seleção inicial, enquanto a especificação de compra define os mínimos ou tolerâncias contra os quais o Certificado de Análise (COA) específico por lote deve reportar.
Normas públicas de ensaio ASTM e registros de pesquisa publicados não fornecem tolerâncias numéricas universais para peso de bobina, espessura de filme ou largura de bobina; os compradores devem definir essas tolerâncias bilaterais de aceitação diretamente em sua especificação de compra ou acordo de qualidade com o convertedor. Assim, essas tolerâncias precisam ser estabelecidas na especificação de compra ou no acordo de qualidade entre comprador e fornecedor.
Lista de verificação gravimétrica do peso da bobina e de tolerâncias do COA
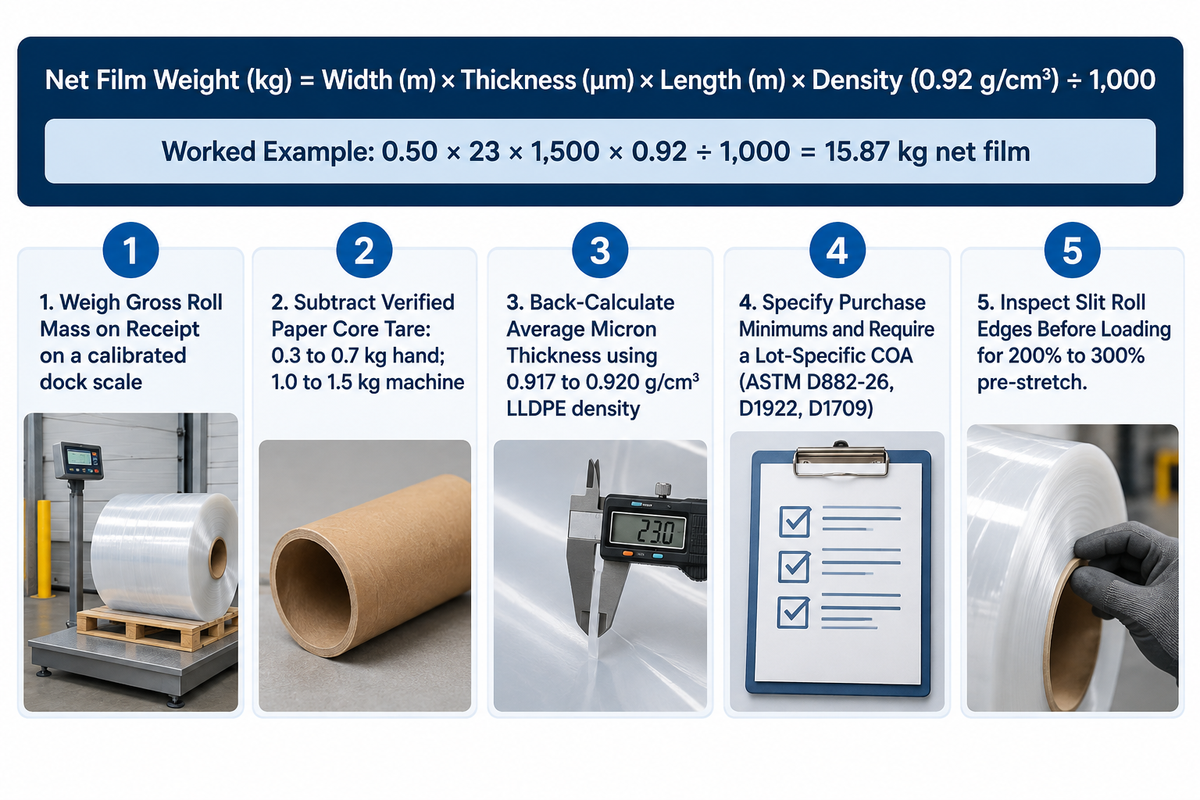
Docas de recebimento raramente dispõem de um micrômetro de laboratório condicionado a 23 °C, mas qualquer armazém com uma balança de plataforma calibrada pode verificar a massa líquida da bobina inteira e a espessura média em mícrons em dois minutos. O detalhamento fornecido na calculadora de peso de bobina de filme stretch da Tuosheng Pack permite determinar a massa líquida do filme de polietileno por meio de uma fórmula física direta:
Peso líquido do filme (kg) = Largura (m) × Espessura (µm) × Comprimento (m) × Densidade (0,92 g/cm³) ÷ 1.000. Exemplo prático: Para uma bobina automática padrão medindo 500 mm (0,50 m) de largura × 23 µm (90 gauge) de espessura × 1.500 m de comprimento com densidade de LLDPE de 0,92 g/cm³: 0,50 × 23 × 1.500 × 0.92 ÷ 1.000 = 15,87 kg de filme stretch líquido. Somando um peso tara padrão do tubete de papelão para máquina de 1.0 a 1,5 kg, obtém-se um peso bruto na balança de 16.87 a 17,37 kg (enquanto tubetes de papelão para aplicação manual pesam de 0.3 a 0,7 kg).
Observe que esta fórmula gravimétrica do peso da bobina mede a espessura média da bobina inteira (com base na densidade padrão de LLDPE de 0.917 a 0,920 g/cm³ ou na densidade nominal de cálculo de 0,92 g/cm³ após subtrair o peso tara do tubete de papelão); se a TDS do fornecedor especificar uma densidade mais rígida de LMDPE ou coextrusada segundo a ASTM D792, substitua por essa densidade declarada e combine a pesagem na balança com a medição de perfil micrométrico transversal para detectar faixas localizadas de variação de espessura. Além disso, uma bobina comercializada como “gauge equivalente” nunca deve ser assumida como espessura real em mícrons na determinação do peso líquido da bobina. Para convertedores que adquirem bobinas jumbo mãe, disponibilizamos um guia sobre conversão de bobina jumbo de filme stretch para ajustar tolerâncias de corte longitudinal e pesos de parede do tubete.
- Pese a massa bruta da bobina no recebimento: coloque as bobinas de amostra recebidas sobre uma balança de doca calibrada e registre o peso bruto em quilogramas no pedido de compra.
- Subtraia a tara verificada do tubete de papelão: desconte o peso tara exato do tubete de papelão de 3 polegadas (0.3 a 0,7 kg para bobinas de uso manual; 1.0 a 1,5 kg para bobinas de máquina) em vez de deixar o papelão do tubete contar como filme plástico.
- Calcule de volta a espessura média em mícrons: divida o peso líquido do filme (kg) × 1.000 por
Largura (m) × Comprimento (m) × a densidade declarada pelo fornecedor(como 0.917 a 0,920 g/cm³ para LLDPE padrão ou 0,92 g/cm³ nominal) para confirmar que a espessura média real em mícrons corresponde ao pedido de compra. - Especifique mínimos de compra e exija um COA específico por lote: defina os valores mínimos aceitáveis e as tolerâncias dimensionais na especificação de compra e exija que um COA específico por lote informe os resultados de alongamento MD pela ASTM D882-26, rasgo MD/TD pela ASTM D1922 e queda de dardo pela ASTM D1709 Method A em relação a esses limites e tolerâncias.
- Inspecione as extremidades cortadas da bobina antes de carregar: rejeite bobinas com bobinamento telescópico, tubetes esmagados ou piques de lâmina nas bordas que possam provocar rupturas do filme em níveis de até 200% a 300% de pré-estiramento, conforme relatado nas especificações de filme para máquina da IPG.
Como auditar fichas técnicas de fornecedores e especificar bobinas de teste prático para sua linha de envolvimento
Um fornecedor qualificado de filme stretch deve apresentar números completos de métodos ASTM e divisões direcionais MD/TD, demonstrar que filmes de espessura reduzida (downgauged) ou com conteúdo reciclado pós-industrial (PIR) atendem aos limites exigidos de rasgo e pré-estiramento, e ser aprovado em um teste prático controlado em palete medindo os gramas reais de filme por palete e a contenção da carga em 24 horas.
O design de embalagem sustentável, a redução de espessura (downgauging) e a reciclagem em ciclo fechado estão remodelando a aquisição de filme stretch industrial nas cadeias de suprimentos globais. De acordo com uma avaliação do ciclo de vida de 2026 publicada na *Sustainability* (MDPI Sustainability 18(12), 5960), projeta-se que o mercado global de filmes para embalagem cresça de USD 105,4 bilhões em 2024 para USD 159,7 bilhões até 2033, e a substituição de um filme virgem tradicional de 23 µm por um filme sem tubete de 20 µm contendo 30% de LLDPE reciclado pós-industrial (PIR) reduz o impacto nas mudanças climáticas em 15%, conforme relatado no estudo. Contudo, como alerta a publicação de patente WO2018212962A1 a respeito de filmes stretch poliolefínicos multicamada, mudanças agressivas de formulação nem sempre são possíveis sem o risco de maior desperdício caso a resistência mecânica ao rasgo e a estabilidade de pré-estiramento não sejam verificadas previamente.
Ensaios revisados por pares em PMC12656129 apontam que algumas folhas de catálogos comerciais listam apenas cinco itens básicos — espessura, peso da bobina, comprimento da bobina, comprimento pré-estirado e percentual de pré-estiramento — omitindo a força dinâmica de estabilização da carga. Da mesma forma, embora fabricantes como a Intertape Polymer Group (IPG) forneçam classes ou especificações do material de filme stretch tanto para uso em máquina quanto manual de 40 a 120 gauge (10.2 a 30.5 mícrons), as páginas públicas de catálogos na web não confirmam quais fabricantes comerciais publicam fichas técnicas completas com condições de ensaio ASTM para ambas as linhas de produtos, de modo que os compradores devem solicitar a ficha técnica ASTM específica por lote diretamente durante a qualificação do fornecedor. Os resultados de aderência da ASTM D5458 e os resultados de estiramento máximo na bancada Highlight (avaliados a 56 m/min ou 185 ft/min e referenciados junto à ASTM D4649 em WO2018140308A1) são medições distintas obtidas sob condições declaradas de laboratório; nenhum dos dois resultados pode ser extrapolado diretamente para câmaras frigoríficas ou docas de distribuição com poeira sem a realização de um teste prático de envolvimento ao vivo. Ao solicitar uma cotação ou bobina de teste prático de filme stretch para máquina à UD Packaging, informe a taxa de pré-estiramento do carrinho da sua envolvedora (por exemplo, até 200%, 250% ou 300% conforme relatado nas especificações comerciais do equipamento), as dimensões do palete, o peso da carga e a temperatura de armazenagem para que nossa equipe possa recomendar uma especificação cast ou soprada adequada e fornecer bobinas de teste prático para verificação no local.
Perguntas frequentes
Por que dois filmes stretch de 80 gauge com resistência final à tração semelhante falham de forma diferente em uma envolvedora com 250% de pré-estiramento?
Dois filmes stretch de 80 gauge falham de forma diferente porque um carrinho com 250% de pré-estiramento (conforme relatado no guia de envolvedoras da Lantech) opera abaixo do ponto de ruptura, de modo que filmes com menor tensão de segundo escoamento, menor módulo secante usual a 2% segundo a norma ASTM D882-26 ou menor resistência ao rasgo Elmendorf pela ASTM D1922 propagam piques de borda até romperem o filme. Pela ASTM D882-26, a resistência final à tração é registrada na ruptura final do corpo de prova, enquanto 470% a 650% é a faixa correspondente de alongamento em MD relatada para as formulações de filme cast de 0.8 mil na US6265055B1.
Como o armazém de recebimento pode verificar a espessura do filme stretch se a TDS do fornecedor lista apenas valores típicos?
Pese a bobina recebida em uma balança calibrada, subtraia o peso tara do tubete de papelão de 3 polegadas (0.3 a 0,7 kg para bobinas manuais ou 1.0 a 1,5 kg para bobinas de máquina) e aplique a fórmula de balanço de massa gravimétrico: Peso líquido do filme (kg) = largura (m) × espessura (µm) × comprimento (m) × 0,92 g/cm³ ÷ 1.000. Uma bobina padrão de 500 mm × 23 µm × 1.500 m resulta em 15,87 kg de filme líquido.
Qual é a diferença entre os valores de queda de dardo da ASTM D1709 Method A e Method B em uma ficha técnica de filme stretch?
O Method A da ASTM D1709 solta uma cabeça de dardo hemisférica de 38.1 ± 0,13 mm a partir de uma altura de 0.66 ± 0,01 m, enquanto o Method B solta uma cabeça maior de aço inoxidável polido de 50.8 ± 0,13 mm a partir de 1.50 ± 0,01 m. Como tanto a geometria do dardo quanto a energia cinética de queda diferem, as classificações em gramas do Method A e do Method B não podem ser comparadas diretamente entre fichas técnicas de fornecedores.
Por que o rasgo Elmendorf na direção de máquina (MD) é menor no filme LLDPE cast do que no filme LLDPE soprado de mesmo gauge?
Durante a extrusão cast, o resfriamento rápido no cilindro frio estira longitudinalmente o filme fundido de LLDPE, alinhando as cadeias poliméricas ao longo da direção de máquina (MD). Na Tabela 1 da US6265055B1, as estruturas cast de 0.8 mil (80 gauge) apresentam rasgo MD pela ASTM D1922 de 230 a 320 g e rasgo TD de 560 a 580 g como valores informados de força de rasgo.
Quando o comprador deve exigir um Certificado de Análise (COA) por lote em vez de confiar em uma TDS padrão de filme stretch?
Exija um Certificado de Análise (COA) específico por lote, em vez de depender de uma ficha técnica padrão de filme stretch, sempre que operar envolvedoras automáticas com até 200% a 300% de pré-estiramento (conforme relatado nas especificações de filme para máquina da IPG), embarcar paletes pesados de exportação ou cobrar tolerâncias de peso líquido por bobina e espessura em mícrons. Uma ficha técnica padrão lista valores típicos não vinculativos para triagem de produtos, enquanto a especificação de compra define os mínimos ou tolerâncias contra os quais o COA específico por lote reporta.
Precisa de ajuda para alinhar uma ficha técnica de filme stretch à taxa de pré-estiramento da sua envolvedora de paletes, à geometria da carga e às tolerâncias de peso líquido da bobina? Entre em contato com a UD Packaging para revisar suas especificações-alvo e solicitar bobinas de amostra por meio da nossa página de contato da UD Packaging.
Referências e fontes
- NCBI PubMed Central (PMC12656129, Sensors 2025), Avaliação de filmes stretch de LLDPE de 15 µm, 17 µm e 23 µm e forças de contenção com pré-estiramento
- BioPDI, ASTM D882-26 vs. ISO 527-3:2018 Ensaio de tração de filmes plásticos finos e condicionamento segundo a ASTM D618-21 Procedure A
- ASTM International, ASTM D4649-20(2025) Guia padrão para seleção e uso de filmes stretch
- ASTM Subcommittee D10.25, Avaliação por placa de tração (Pull-Plate) de filmes stretch aos 60 segundos e 24 horas
- Industrial Physics, Ensaio de impacto por queda de dardo (especificações da ASTM D1709 Method A vs. Method B)
- Patente dos EUA US6265055B1, Filme stretch aderente de LLDPE cast multicamada de 0.8 mil (80 gauge): tabela de propriedades ASTM D792, ASTM D882, ASTM D1922, ASTM D1709, ASTM D5458, ASTM D1894 e ASTM D1003
- Publicação de patente da OMPI WO2018140308A1, Métodos de ensaio de filme stretch multicamada segundo ASTM D882, ASTM D1922, ASTM D1709, ASTM D5748-95 e ASTM D4649
- Lantech, Fabricação de filme stretch soprado vs. cast, participação de mercado e redução de espessura a 250% de pré-estiramento
- TCD Tape, Tabela de conversão de gauge, mil, mícron e milímetro para filme stretch
- Intertape Polymer Group (IPG), Especificações de filme stretch cast e soprado para aplicação automática e manual
- Tuosheng Pack, Fórmula gravimétrica de peso de bobina de filme stretch e referência de tara do tubete
- Packaging Digest, Filme stretch cast de metaloceno de cinco camadas a 300% de pré-estiramento
- MDPI Sustainability (2026, 18(12), 5960), Avaliação do ciclo de vida de filmes stretch de LLDPE de espessura reduzida e com 30% de PIR
- Publicação de patente da OMPI WO2018212962A1, Formulação e estabilidade mecânica de filmes stretch multicamada