Comuníquese con UD Packaging Company

Una ficha técnica de película estirable proporciona datos de probetas de laboratorio medidos en película de polietileno lineal de baja densidad (LLDPE) acondicionada a 23 °C y 50% de humedad relativa durante un mínimo de 40 horas, según lo descrito en ASTM D618-21 Procedure A. Una ficha técnica de película estirable resume las mediciones de laboratorio registradas en película plástica de polietileno lineal de baja densidad (LLDPE) acondicionada a 23 °C y 50% de humedad relativa durante al menos 40 horas conforme a la norma ASTM D618-21 Procedure A. La medición de las propiedades físicas de la película se presenta frente a sus respectivos ensayos normalizados, a saber, ASTM D882-26 para resistencia a la tracción y elongación, ASTM D1922 para rasgado Elmendorf en dirección de máquina (MD) y dirección transversal (TD), ASTM D1709 para impacto de dardo en caída libre, ASTM D5458 para adherencia por pelado (peel cling) y ASTM D1003 para turbidez óptica (haze), lo que permite a los ingenieros de embalaje comparar formulaciones de resina de película estirable industrial antes de realizar pruebas de aplicación en pallet.
Actualizado en noviembre de 2026 · Por karry, UD Packaging
Lea una ficha técnica de película estirable verificando cinco elementos en conjunto: el espesor nominal de la película (galga, mil y micras), la edición de la norma de ensayo, la orientación de la probeta (MD frente a TD), la variante del método de prueba (como ASTM D1709 Method A frente a Method B) y si las cifras publicadas representan promedios típicos no vinculantes o límites de especificación de compra verificados en un certificado de análisis (COA) específico por lote.
Especificaciones rápidas: línea base ASTM para la ficha técnica de película estirable
- Acondicionamiento estándar: acondicione las probetas durante al menos 40 horas a 23 °C y 50% de humedad relativa conforme a la norma ASTM D618-21 Procedure A antes de ensayarlas en la misma atmósfera de laboratorio.
- Conversión de galga a mil y a micras: 50 gauge = 0.50 mil = 12.7 micras (0.0127 mm); 80 gauge = 0.80 mil = 20.3 micras (0.0203 mm); 90 gauge = 0.90 mil = 22.9 micras (0.0229 mm).
- Diferencia de método en impacto de dardo (ASTM D1709): el Method A deja caer una cabeza de 38.1 ± 0.13 mm desde 0.66 ± 0.01 m; el Method B deja caer una cabeza de acero inoxidable pulido de 50.8 ± 0.13 mm desde 1.50 ± 0.01 m.
- Verificación gravimétrica en muelle de recepción: peso neto de película (kg) = ancho (m) × espesor (µm) × longitud (m) × densidad (0.92 g/cm³) ÷ 1,000; un rollo automático de 500 mm × 23 µm × 1,500 m contiene 15.87 kg de película neta más 1.0 a 1.5 kg de tara del núcleo del rollo de cartón.
Qué mide realmente una ficha técnica de película estirable: mapa de propiedades línea por línea
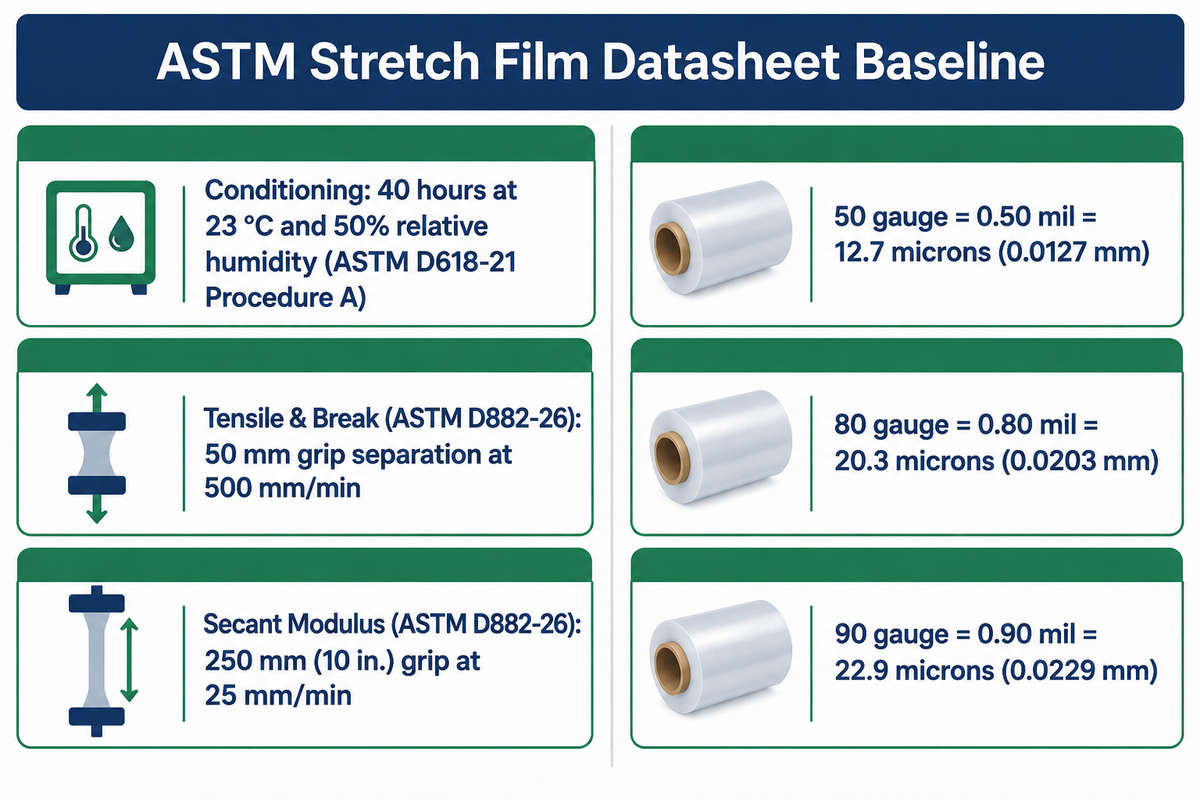
Una ficha técnica estándar de película estirable informa valores de laboratorio en probetas planas acondicionadas durante al menos 40 horas a 23 °C y 50% de humedad relativa según la norma ASTM D618-21 Procedure A , abarcando espesor, densidad ( ASTM D792 ), tracción ( ASTM D882-26 ), rasgado ( ASTM D1922 ), impacto de dardo ( ASTM D1709 ), adherencia ( ASTM D5458 ) y turbidez óptica ( ASTM D1003 ). Una ficha técnica estándar de película estirable reporta valores de laboratorio en probetas planas acondicionadas durante al menos 40 horas a 23 °C y 50% de humedad relativa conforme a la norma ASTM D618-21 Procedure A, cubriendo espesor, densidad (ASTM D792), tracción (ASTM D882-26), rasgado (ASTM D1922), impacto de dardo (ASTM D1709), adherencia (ASTM D5458) y turbidez óptica (ASTM D1003).
Cuando los compradores evalúan material de embalaje entre distintos convertidores, los renglones de la ficha técnica solo tienen sentido si el diseño del ensayo subyacente y la dirección de la probeta se mantienen constantes. Aunque los compradores internacionales a veces solicitan tanto métodos ASTM como ISO, los registros de investigación verificados para esta guía cubren las normas ASTM vigentes y no enumeran números específicos de métodos ISO. Según el desglose técnico de BioPDI sobre ASTM D882-26 (actualizado el 29 de abril de 2026), la norma ASTM D882-26 cubre el ensayo de tracción de películas y láminas plásticas delgadas bajo su alcance declarado en probetas tipo tira tanto en dirección de máquina (MD) como en dirección transversal (TD), acondicionadas durante al menos 40 horas a 23 °C y 50% de humedad relativa conforme a la norma ASTM D618-21 Procedure A. Bajo ASTM D882-26, la resistencia a la fluencia por tracción (en MPa o psi), la resistencia a la tracción en la rotura (en MPa o psi) y el porcentaje de elongación en la rotura en películas que superan el 100% de elongación (según lo reportado en el protocolo de BioPDI) se miden con una separación inicial de mordazas de 50 mm y una velocidad de cruceta de 500 mm/min, mientras que el módulo secante al 1% o 2% común (en MPa o psi, según el protocolo de BioPDI) requiere una probeta separada ensayada con una separación de mordazas de 250 mm (10 in.) y una velocidad de 25 mm/min (1.0 in./min).
Los valores de tracción según ASTM D882-26 obtenidos a velocidades fijas de cruceta sobre tiras estrechas no sustituyen de forma directa a las aplicaciones cuya escala de fuerza-tiempo difiere ampliamente del montaje de laboratorio. Para vincular las cifras de probetas de banco con el transporte en almacén y el diseño de unitización de cargas, la norma ASTM D4649-20(2025) ofrece la guía estándar oficial de la industria para seleccionar y utilizar películas estirables en entornos de paletizado.
Decodificador línea por línea de propiedades TDS y métodos ASTM
Utilice el Decodificador línea por línea de propiedades TDS y métodos ASTM a continuación para traducir cada renglón de la hoja de especificaciones de un convertidor o proveedor de resina —como los procedimientos de ensayo de polietileno multicapa documentados por la filial de The Dow Chemical Company en la publicación de patente WO2018140308A1— a acciones reales de envoltura de pallets:
| Renglón de propiedad en la ficha técnica | Norma ASTM / ISO aplicable | Condiciones de ensayo, orientación y unidades | Qué controla en la envolvedora de pallets |
|---|---|---|---|
| Espesor nominal de la película | Micrómetro / Gravimétrico | Galga (gauge), mil o µm (80 gauge = 0.80 mil = 20.3 µm / 0.0203 mm) | Sección transversal base de la lámina antes del estiramiento en el carro de preestirado |
| Densidad de la resina base | ASTM D792 | Densidad estándar de LLDPE de 0.917–0.920 g/cm³ | Cristalinidad, rigidez de la película y balance de masa gravimétrico del peso del rollo |
| Resistencia a la fluencia y a la rotura por tracción (MD/TD) | ASTM D882-26 | Esfuerzo MD y TD en MPa o psi; elongación en % (mordaza de 50 mm, 500 mm/min) | Tensión máxima de la lámina antes del estrechamiento (fluencia) y de la rotura final |
| Módulo secante al 1% o 2% de deformación | ASTM D882-26 | Rigidez MD y TD en MPa o psi; separación de mordazas de 250 mm (10 in.) a 25 mm/min | Rigidez de recuperación elástica y fuerza de contención de carga sobre cajas de cartón rígidas |
| Resistencia al rasgado Elmendorf (MD/TD) | ASTM D1922 | Fuerza de rasgado MD y TD en gramos-fuerza (g) o mN; cualquier valor en g/mil es una cifra derivada por separado y normalizada por espesor | Resistencia a que una muesca en una esquina se propague a través o a lo largo de la película estirada |
| Impacto de dardo en caída libre | ASTM D1709 | Gramos (g); Method A (38.1 mm, 0.66 m) o Method B (50.8 mm, 1.50 m) | Resistencia al impacto dinámico repentino frente a astillas afiladas del pallet |
| Resistencia a la perforación con sonda lenta | ASTM D5748-95 | Newtons (N) y julios (J) a una velocidad de sonda de 250 mm/min | Resistencia cuasiestática a protuberancias en esquinas bajo tensión sostenida de envoltura |
| Adherencia por pelado (Peel Cling) y estiramiento máximo Highlight | ASTM D5458 / ASTM D4649-20(2025) | ASTM D5458 mide la adherencia por pelado (g); el banco de pruebas Highlight según ASTM D4649 citado en WO2018140308A1 opera a 56 m/min (185 ft/min), por lo que la adherencia y la fuerza de desbobinado son mediciones separadas | Adherencia de la cola de la película a la capa de envoltura inferior frente a la capacidad de estiramiento del carro motorizado |
| Turbidez óptica (Haze) | ASTM D1003 | Porcentaje (%) de dispersión de luz a través de la película sin estirar | Legibilidad de códigos de barras mediante lectores láser y cámaras de almacén a través de múltiples capas de envoltura |
Reglas de conversión entre galga (gauge), mil y micras en fichas técnicas internacionales
Los convertidores norteamericanos indican el espesor en gauge o mil, mientras que las fichas técnicas europeas y asiáticas reportan micras (µm) o milímetros (mm). Dado que 1 mil equivale exactamente a 25.4 µm (0.0254 mm), 50 gauge equivale a 0.50 mil o 12.7 micras (0.0127 mm), 80 gauge equivale a 0.80 mil o 20.3 micras (0.0203 mm), y 90 gauge equivale a 0.90 mil o 22.9 micras (0.0229 mm). Tenga en cuenta que las tablas comerciales de referencia para almacenes, como la tabla de conversión de espesores gauge de película estirable de TCD Tape, redondean esos equivalentes nominales en micras a 12.5 micras, 20 micras y 23 micras. Tener presentes tanto la conversión matemática exacta como el redondeo comercial habitual evita confusiones de unidades al comparar una ficha técnica importada de 20 µm con una especificación nacional de 80 gauge.
Orientación MD frente a TD e impacto de dardo frente a perforación: cómo evitar comparaciones falsas
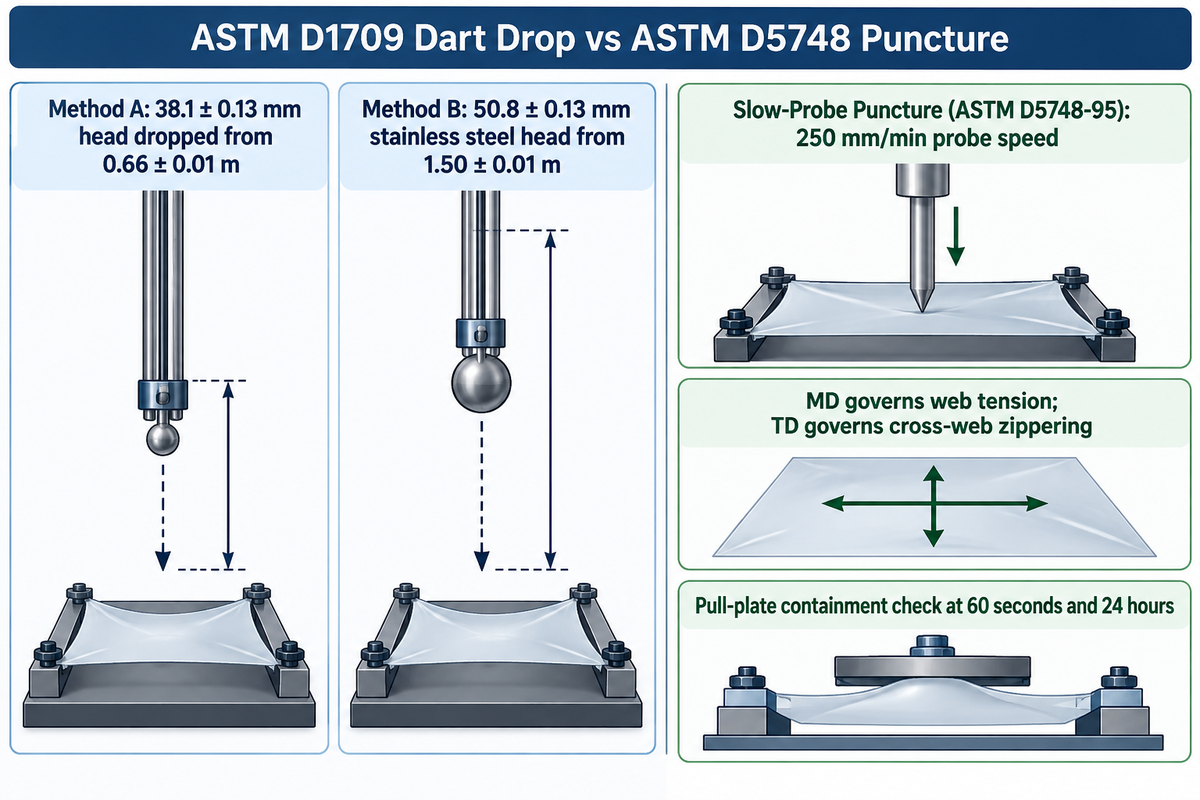
Las propiedades en MD gobiernan la tensión longitudinal de la lámina cuando la película pasa por los rodillos motorizados de preestirado, y las propiedades en TD gobiernan el rasgado transversal cuando una banda de sujeción estirada se engancha en una esquina afilada del pallet.
Seleccione la película estirable verificando si los valores de tracción se informan en el punto de fluencia o en la rotura final y si la resistencia al rasgado está normalizada por el espesor, en lugar de guiarse únicamente por la cifra individual de tracción más alta. Al comparar valores típicos frente a tolerancias mínimas garantizadas entre dos hojas de especificaciones para una envolvedora de pallets con 250% de preestirado, exija umbrales mínimos de referencia, como un esfuerzo de segunda fluencia en MD de al menos 21.0 MPa y un estiramiento máximo en banco de pruebas Highlight a 56 m/min (185 ft/min) según lo documentado en WO2018140308A1, y verifíquelos en un certificado de análisis (COA) específico del lote. El análisis de BioPDI sobre ASTM D882-26 señala que la resistencia a la tracción en la rotura utiliza la fuerza en el instante exacto de la fractura en lugar de la carga máxima pico; aunque ambas coinciden a veces, no siempre son iguales en películas de polietileno con ablandamiento por deformación, por lo que la norma exige reportar ambas. Además, según informa la guía de ingeniería de película estirable de Lantech, una película de 65 gauge (0.65 mil) no se reduce a 26 gauge bajo la definición habitual de extensión porcentual del 250% de preestirado (que estira 1 unidad de longitud hasta 3.5 unidades, o aproximadamente 18.6 gauge / 19 gauge sobre la carga); la cifra de 26 gauge de Lantech divide 65 gauge entre un factor de estiramiento de 2.5×, por lo que el comprador debe confirmar qué convención de relación de estiramiento utiliza cada especificación.
Caída de dardo según ASTM D1709 Method A frente a Method B y perforación con sonda lenta según ASTM D5748
Quienes revisan fichas técnicas suelen ver «Dart Impact: 150 g (ASTM D1709)» en dos cotizaciones competidoras y asumen una tenacidad a la perforación idéntica. Según la guía técnica de Industrial Physics sobre ASTM D1709, la norma ASTM D1709 contiene en realidad dos configuraciones de ensayo distintas con energías de impacto incompatibles: el Method A utiliza una cabeza de dardo semiesférica de 38.1 ± 0.13 mm de diámetro lanzada desde una altura de 0.66 ± 0.01 m, mientras que el Method B emplea una cabeza de dardo más grande de acero inoxidable pulido de 50.8 ± 0.13 mm lanzada desde 1.50 ± 0.01 m. En consecuencia, los valores en gramos de ASTM D1709 Method A y Method B no pueden compararse directamente entre fichas técnicas, ni tampoco reemplazan el ensayo de perforación con sonda lenta según ASTM D5748-95, el cual introduce una sonda en la película sujeta a 250 mm/min para simular la fluencia lenta en las esquinas.
Las cifras estáticas de probetas no capturan la relajación en la tarima de envío, por lo que conviene evaluar la contención de la carga unitizada mediante pruebas de placa de tracción (pull-plate) a los 60 segundos o 24 horas después de la aplicación, tal como describe el ASTM Subcommittee D10.25, mientras que ASTM D4649-20(2025) ofrece una guía estándar para seleccionar y usar películas estirables en aplicaciones de enfardado. En un estudio revisado por pares publicado en noviembre de 2025 en *Sensors* (PMC12656129) que evaluó películas estirables comerciales de LLDPE de 15 µm, 17 µm y 23 µm de espesor con relaciones de preestirado de 150%, 200% y 250% (y de hasta 320% en grados o especificaciones del fleje y película de alto rendimiento), los investigadores demostraron que usar una película estándar de 23 µm limitada al 150% de preestirado consumió 101 g de película para 6 vueltas (138 g para 9 vueltas, generando 42.80 N de fuerza estabilizadora a 123 mm de deflexión), mientras que, según el mismo estudio de *Sensors*, una película de 17 µm estirada del 240% al 320% registró un consumo de material de solo 68 g a 57 g de película entregando de 42.70 N a 53.60 N de fuerza estabilizadora para un ciclo de envoltura económico.
| Falla observada en la línea de envoltura | Propiedad principal de la TDS a auditar | Dirección y método ASTM | Paso de verificación diagnóstica |
|---|---|---|---|
| La lámina se rompe entre los rodillos de preestirado | Elongación última y 2.ª fluencia | MD — ASTM D882-26 | Verifique la elongación en MD y el esfuerzo de segunda fluencia según la norma ASTM D882-26 frente a formulaciones de referencia (como los 21.0 MPa de segunda fluencia en MD reportados en WO2018140308A1) |
| Una pequeña muesca en el borde se propaga horizontalmente a través del rollo | Propagación del rasgado Elmendorf | TD y MD — ASTM D1922 (gramos-fuerza g) | Inspeccione la calidad del corte en el borde del rollo y verifique los valores reportados de fuerza de rasgado TD y MD según ASTM D1922 (como 560 a 580 g de rasgado TD en película cast de 0.8 mil en US6265055B1) |
| La esquina del pallet perfora la película durante el levantamiento brusco con montacargas | Impacto de caída de dardo en caída libre | Cara de la película — ASTM D1709 Method A | Confirme si la ficha técnica reporta el Method A (38.1 mm, 0.66 m) o el Method B (50.8 mm, 1.50 m) y combínelo con datos de perforación con sonda lenta según ASTM D5748-95 |
| Deslizamiento de la carga en tránsito 24 horas después de la envoltura | Módulo secante al 2% y fuerza de placa de tracción | MD — ASTM D882-26 (250 mm, 25 mm/min) | Audite la contención con placa de tracción tanto a los 60 segundos como a las 24 horas posteriores a la aplicación, según lo descrito por el ASTM Subcommittee D10.25 |
| La cola de la película queda suelta o los pallets adyacentes se pegan entre sí | Adherencia por pelado y coeficiente de fricción | Caras de adherencia/liberación — ASTM D5458 / ASTM D1894 | Verifique la adherencia por pelado según ASTM D5458 en la capa interna adhesiva y el coeficiente de fricción según ASTM D1894 en la capa externa de liberación |
LLDPE cast frente a soplado (blown) en 80 gauge (20 micras): comparación lado a lado de fichas técnicas
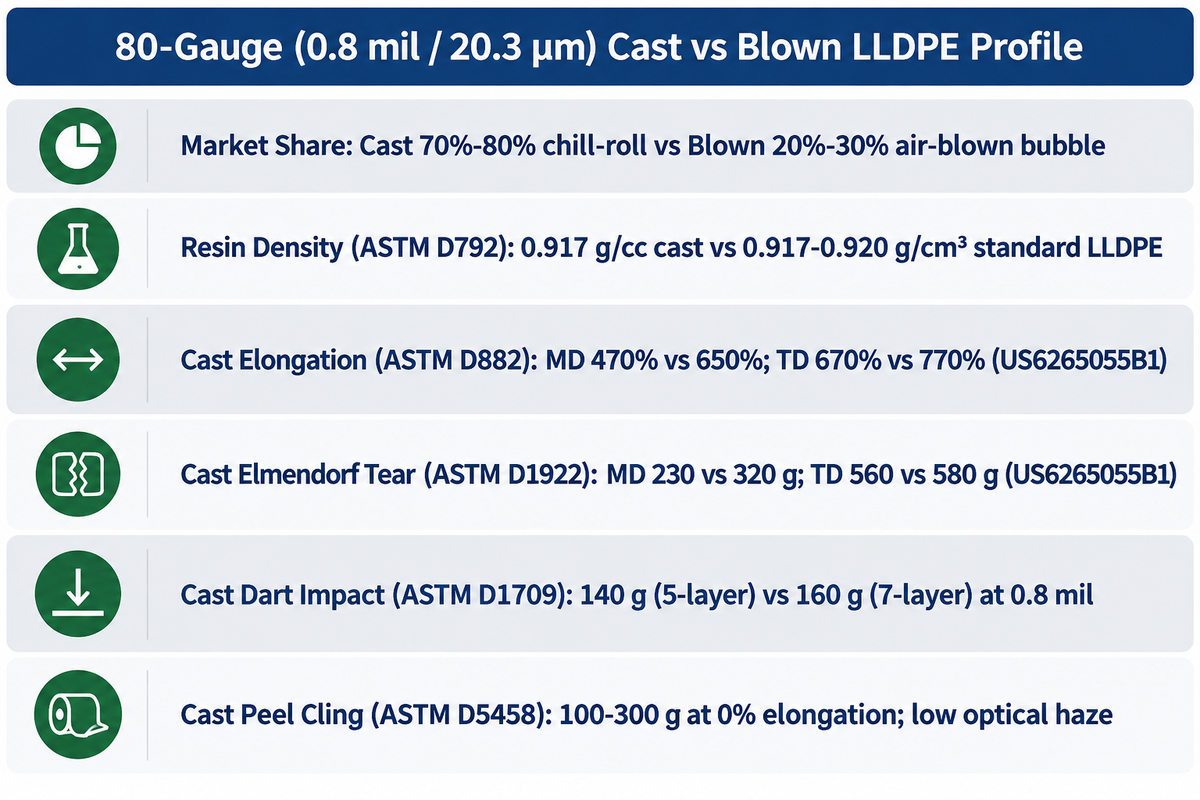
En la Tabla 1 de US6265055B1, las estructuras de LLDPE cast de 0.8 mil (80 gauge / 20.3 µm) muestran un rasgado MD según ASTM D1922 de 230 a 320 g y un rasgado TD de 560 a 580 g como valores reportados de fuerza de rasgado (o 230 a 320 g/mil en MD y 560 a 580 g/mil en TD cuando se normalizan por espesor), mientras que Lantech informa que la película cast representa del 70% al 80% del mercado de película estirable y la película soplada representa del 20% al 30%.
Los resúmenes automatizados suelen afirmar que la película cast tiene mayor resistencia al rasgado en dirección de máquina que la película soplada, pero la física del procesamiento de polímeros y las tablas de ensayos de patentes muestran la tendencia opuesta en estructuras laminadas sobre rodillo enfriador (chill-roll). Según se documenta en la patente estadounidense US6265055B1 (Ejemplo 1, Tabla 1) para película cast de LLDPE de hexeno/metaloceno de 0.8 mil (80 gauge) con densidad de 0.917 g/cc, una estructura cast de 5 capas frente a una de 7 capas ensayada conforme a ASTM D882, D1922, D1709 y D5458 presenta una elongación MD de 470% frente a 650% y una elongación TD de 670% frente a 770%. En la tabla de la patente, las dos estructuras cast muestran un rasgado Elmendorf en MD de 230 frente a 320 g y un rasgado en TD de 560 frente a 580 g como valores de fuerza de rasgado reportados (mientras que la Reivindicación 13 expresa rangos normalizados por espesor de 50 a 350 g/mil en MD y de 400 a 700 g/mil en TD), junto con un impacto de dardo de 140 frente a 160 g y una adherencia por pelado de 100 a 300 g al 0% de elongación. Observe que en ambas estructuras cast, el rasgado Elmendorf en TD (560–580 g) es aproximadamente el doble del rasgado Elmendorf en MD (230–320 g) debido a que el estirado rápido sobre el rodillo enfriador alinea las cadenas poliméricas longitudinalmente a lo largo de MD. Trate estas cifras de 0.8 mil (80 gauge) en US6265055B1 como específicas de la formulación: se aplican a formulaciones de LLDPE de hexeno/metaloceno de 5 y 7 capas con 0.917 g/cc, y aunque nuestras fuentes industriales revisadas (Lantech e IPG) documentan los procesos de extrusión cast frente a soplado y su participación de mercado, no publican una tabla numérica equivalente de película soplada para rasgado Elmendorf, caída de dardo, adherencia y turbidez óptica en 80 gauge.
Tabla de referencia de fichas técnicas de LLDPE cast frente a soplado en 80 gauge (20 µm)
En la comparación de ingeniería de Lantech entre película estirable soplada y cast y en el catálogo de película estirable industrial de IPG (que abarca de 40 a 120 gauge / 10.2 a 30.5 micras con hasta 250% y 300% de preestirado según lo informado por IPG), la extrusión cast domina la envoltura uniforme de pallets a alta velocidad, mientras que la extrusión por soplado se adapta mejor a cargas pesadas e irregulares que exigen una resistencia superior al rasgado en las esquinas. Por su parte, el informe de Packaging Digest sobre película estirable cast de metaloceno de 5 capas menciona que las especificaciones modernas de metaloceno cast de 5 capas, en 43 y 63 gauge (en anchos de 20-in y 30-in, y longitudes de 7,500 ft y 10,500 ft, respectivamente), alcanzan hasta un 300% de preestirado según Packaging Digest, sin perder la rigidez de retención de la carga.
| Parámetro de la ficha técnica | Método ASTM | LLDPE cast de 5 y 7 capas en 80 gauge (0.8 mil / 20.3 µm) (US6265055B1) | Perfil de proceso de LLDPE soplado (línea base de Lantech e IPG) |
|---|---|---|---|
| Participación de mercado y método de enfriamiento | Proceso de extrusión | 70%–80% de participación de mercado reportada por Lantech; enfriamiento rápido en rodillo frío (chill-roll) | 20%–30% de participación de mercado reportada por Lantech; burbuja vertical enfriada por aire |
| Densidad de la resina base | ASTM D792 | 0.917 g/cc (LLDPE de hexeno / metaloceno) | Rango estándar de LLDPE de 0.917–0.920 g/cm³ |
| Elongación última (MD / TD) | ASTM D882-26 | MD: 470% (5 capas) frente a 650% (7 capas); TD: 670% frente a 770% reportado en US6265055B1 | ASTM D882 reporta la elongación última MD y TD en probetas; el preestirado en envolvedora (hasta 250%–300% reportado por IPG) es una especificación de producto separada |
| Rasgado Elmendorf (MD / TD) | ASTM D1922 | MD: 230 frente a 320 g; TD: 560 frente a 580 g como valores de fuerza de rasgado reportados en US6265055B1 | Orientación de rasgado MD/TD más equilibrada para esquinas afiladas e irregulares |
| Impacto de caída de dardo | ASTM D1709 | 140 g (5 capas) frente a 160 g (7 capas) en 0.8 mil | ASTM D1709 reporta la resistencia al impacto por caída de dardo; la perforación con sonda lenta y la resistencia en esquinas requieren mediciones separadas según ASTM D5748-95 |
| Adherencia por pelado y claridad óptica | ASTM D5458 / D1003 | 100–300 g de adherencia por pelado al 0% de elongación; baja turbidez óptica y desbobinado silencioso | Mayor adherencia superficial y mayor turbidez óptica; liberación de desbobinado más ruidosa |
Cuando su aplicación va más allá del almacenamiento estándar bajo techo, revise los renglones de aditivos en la ficha técnica: el almacenamiento en patios exteriores requiere película estirable para exteriores estabilizada contra rayos UV, la exportación marítima de acero mecanizado o piezas fundidas automotrices exige película estirable inhibidora de corrosión VCI, y el paletizado de tambores químicos o componentes electrónicos requiere película estirable antiestática.
Valores típicos frente a límites mínimos de especificación: cómo convertir una TDS en especificación de compra y COA
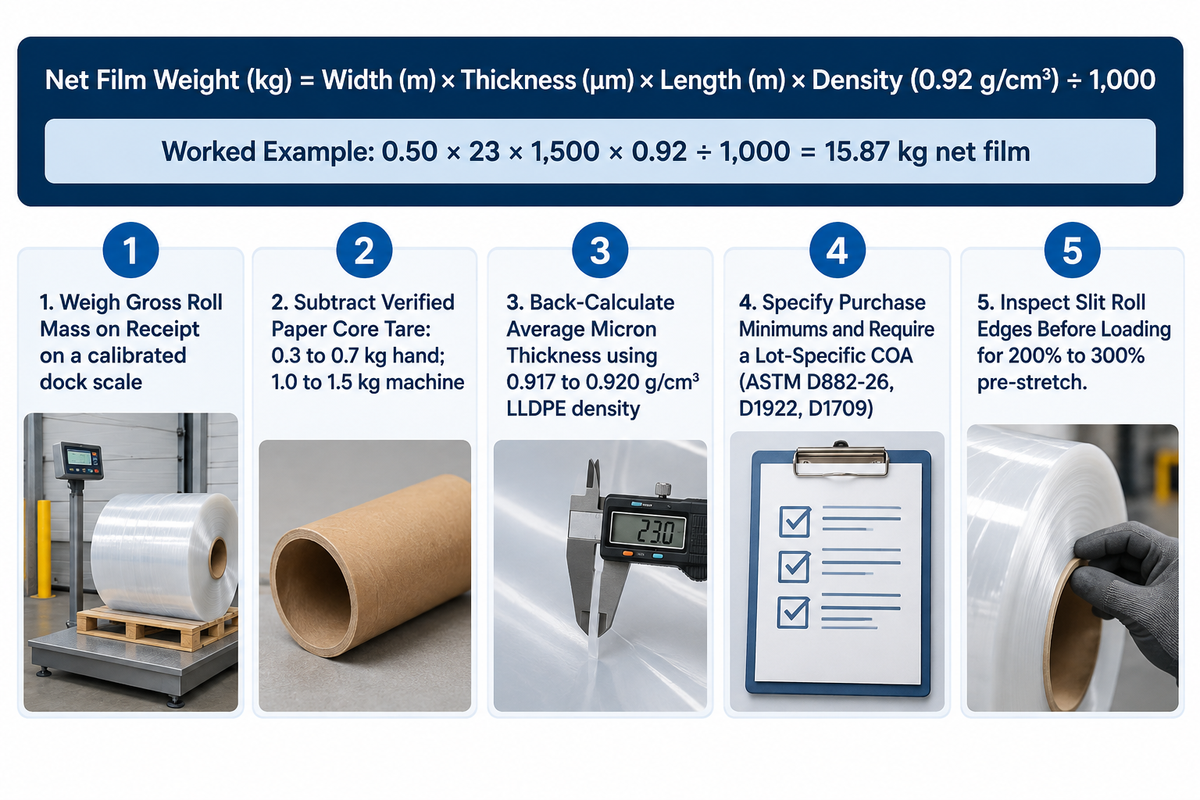
Una ficha técnica de película estirable estándar enumera valores típicos no vinculantes para la preselección de productos. Una ficha técnica de película estirable estándar presenta valores típicos no vinculantes para filtrar opciones, mientras que la especificación de compra establece los mínimos o tolerancias frente a los cuales debe responder un certificado de análisis (COA) específico de cada lote.
Las normas públicas de ensayo ASTM y los registros de investigación publicados no establecen tolerancias numéricas universales para el peso del rollo, el espesor de la película ni el ancho del rollo; los compradores deben definir esas tolerancias bilaterales de aceptación directamente en su especificación de compra o acuerdo de calidad con el convertidor. Por lo tanto, dichas tolerancias deben quedar definidas en la especificación de compra o en el acuerdo de calidad del comprador con el fabricante.
Lista de verificación gravimétrica del peso del rollo y de tolerancias en el COA
Los muelles de recepción rara vez cuentan con un micrómetro de laboratorio acondicionado a 23 °C, pero cualquier almacén con una báscula de plataforma calibrada puede verificar la masa neta del rollo completo y el espesor promedio en micras en dos minutos. El detalle proporcionado en la calculadora de peso de rollos de película estirable de Tuosheng Pack permite determinar la masa neta de película de polietileno mediante una fórmula física directa:
Peso neto de la película (kg) = Ancho (m) × Espesor (µm) × Longitud (m) × Densidad (0.92 g/cm³) ÷ 1,000. Ejemplo práctico: Para un rollo automático estándar de 500 mm (0.50 m) de ancho × 23 µm (90 gauge) de espesor × 1,500 m de longitud con una densidad de LLDPE de 0.92 g/cm³: 0.50 × 23 × 1,500 × 0.92 ÷ 1,000 = 15.87 kg de película estirable neta. Al sumar una tara estándar del núcleo del rollo de cartón para máquina de 1.0 a 1.5 kg, se obtiene un peso bruto en báscula de 16.87 a 17.37 kg (mientras que los núcleos del rollo de cartón para aplicación manual pesan de 0.3 a 0.7 kg).
Tenga en cuenta que esta fórmula gravimétrica del peso del rollo mide el espesor promedio de toda la bobina (basado en la densidad estándar de LLDPE de 0.917 a 0.920 g/cm³ o en la densidad nominal de cálculo de 0.92 g/cm³ tras descontar el peso tara del núcleo del rollo de cartón); si la TDS del proveedor especifica una densidad mayor de LMDPE o coextruida según ASTM D792, sustituya esa densidad declarada y combine el pesaje en báscula con un perfilado micrométrico transversal para detectar bandas localizadas de espesor. Además, un rollo comercializado como «galga equivalente» nunca debe asumirse como espesor real en micras al determinar el peso neto del rollo. Para los convertidores que adquieren bobinas madre, disponemos de una guía sobre conversión de rollos jumbo de película estirable para ajustar las tolerancias de corte longitudinal y los pesos de pared del núcleo del rollo.
- Pese la masa bruta del rollo al recibirlo: coloque los rollos de muestra entrantes sobre una báscula de muelle calibrada y lleve el registro del peso bruto en kilogramos junto a la orden de compra.
- Reste la tara verificada del núcleo del rollo de cartón: descuente el peso tara exacto del núcleo del rollo de cartón de 3 in (0.3 a 0.7 kg en rollos manuales; 1.0 a 1.5 kg en rollos de máquina) en lugar de permitir que el tubo de cartón se contabilice como película plástica.
- Retrocalcule el espesor promedio en micras: divida el peso neto de la película (kg) × 1,000 entre
Ancho (m) × Longitud (m) × la densidad declarada por el proveedor(como 0.917 a 0.920 g/cm³ para LLDPE estándar o 0.92 g/cm³ nominal) para confirmar que el espesor promedio real en micras coincide con la orden de compra. - Especifique mínimos de compra y exija un COA por lote: establezca los valores mínimos aceptables y las tolerancias dimensionales en la especificación de compra y exija que un COA específico del lote reporte los resultados de elongación MD según ASTM D882-26, rasgado MD/TD según ASTM D1922 y caída de dardo según ASTM D1709 Method A frente a dichos límites y tolerancias.
- Inspeccione los bordes cortados del rollo antes de cargarlo: rechace los rollos con bobinado telescópico, núcleos del rollo aplastados o muescas de corte por cuchilla en los bordes que puedan provocar roturas de lámina a niveles de hasta 200% a 300% de preestirado, según lo reportado en las especificaciones de película para máquina de IPG.
Cómo auditar fichas técnicas de proveedores y especificar rollos de prueba de aplicación para su línea de envoltura
Un proveedor calificado de película estirable debe proporcionar números completos de métodos ASTM y desgloses direccionales MD/TD, demostrar que las películas de menor espesor o con contenido reciclado posindustrial (PIR) cumplen los límites requeridos de rasgado y preestirado, y superar una prueba de aplicación controlada en pallet midiendo los gramos reales de película por tarima y la contención de la carga a las 24 horas.
El diseño de embalaje sostenible, la reducción de espesor (downgauging) y el reciclaje de ciclo cerrado están transformando la compra de película estirable industrial en las cadenas de suministro globales. Según un análisis de ciclo de vida de 2026 publicado en *Sustainability* (MDPI Sustainability 18(12), 5960), se proyecta que el mercado mundial de películas de embalaje crezca de USD 105.4 mil millones en 2024 a USD 159.7 mil millones para 2033, y pasar de una película virgen tradicional de 23 µm a una película sin núcleo del rollo de 20 µm que contenga 30% de LLDPE reciclado posindustrial (PIR) reduce el impacto del cambio climático en un 15%, según informa el estudio. Sin embargo, como advierte la publicación de patente WO2018212962A1 respecto a las películas estirables de poliolefina multicapa, los cambios agresivos de formulación no siempre son viables sin correr el riesgo de generar mayor desperdicio si no se verifican primero la resistencia mecánica al rasgado y la estabilidad de preestirado.
Los ensayos revisados por pares en PMC12656129 señalan que algunas hojas de catálogos comerciales enumeran únicamente cinco datos básicos —espesor, peso del rollo, longitud del rollo, longitud preestirada y porcentaje de preestirado— omitiendo la fuerza dinámica de estabilización de la carga. Del mismo modo, aunque fabricantes como Intertape Polymer Group (IPG) suministran tanto película estirable automática como manual desde 40 hasta 120 gauge (10.2 a 30.5 micras), las páginas públicas de los catálogos web no confirman qué fabricantes comerciales publican fichas técnicas completas con condiciones de ensayo ASTM junto a ambas líneas de productos, por lo que el comprador debe solicitar directamente la ficha técnica ASTM específica del lote durante la calificación del proveedor. Los resultados de adherencia según ASTM D5458 y los resultados de estiramiento máximo en banco Highlight (evaluados a 56 m/min o 185 ft/min y referenciados junto con ASTM D4649 en WO2018140308A1) son mediciones independientes tomadas bajo condiciones declaradas de laboratorio; ninguno de los dos resultados puede extrapolarse directamente a cámaras frigoríficas de congelación o muelles de distribución con polvo sin realizar antes una prueba de aplicación en vivo. Cuando solicite una cotización o un rollo de prueba de aplicación de película estirable para máquina a UD Packaging, indíquenos la relación de preestirado del carro de su envolvedora (por ejemplo, hasta 200%, 250% o 300% según las especificaciones comerciales del equipo), las dimensiones del pallet, el peso de la carga y la temperatura de almacenamiento para que nuestro equipo le recomiende la especificación cast o soplada adecuada y le envíe rollos de prueba de aplicación para su verificación en planta.
Preguntas frecuentes
¿Por qué dos películas estirables de 80 gauge con resistencia última a la tracción similar fallan de manera diferente en una envolvedora con 250% de preestirado?
Dos películas estirables de 80 gauge fallan de manera distinta porque un carro con 250% de preestirado (según la guía de envolvedoras de Lantech) opera por debajo del punto de rotura, de modo que las películas con menor esfuerzo de segunda fluencia, menor módulo secante común al 2% según la norma ASTM D882-26 o menor resistencia al rasgado Elmendorf según ASTM D1922 propagan pequeñas muescas de borde hasta convertirlas en roturas de lámina. Bajo ASTM D882-26, la resistencia última a la tracción se registra en la rotura final de la probeta, mientras que 470% a 650% es el rango correspondiente de elongación en MD reportado para las formulaciones de película cast de 0.8 mil en US6265055B1.
¿Cómo puede un almacén de recepción verificar el espesor de la película estirable si la TDS del proveedor solo indica valores típicos?
Pese el rollo entrante en una báscula calibrada, reste el peso tara del núcleo del rollo de cartón de 3 in (0.3 a 0.7 kg para rollos manuales o 1.0 a 1.5 kg para rollos de máquina) y aplique la fórmula de balance de masa gravimétrico: Peso neto de película (kg) = ancho (m) × espesor (µm) × longitud (m) × 0.92 g/cm³ ÷ 1,000. Un rollo estándar de 500 mm × 23 µm × 1,500 m arroja 15.87 kg de película neta.
¿Cuál es la diferencia entre los valores de caída de dardo de ASTM D1709 Method A y Method B en una ficha técnica de película estirable?
ASTM D1709 Method A deja caer una cabeza de dardo semiesférica de 38.1 ± 0.13 mm desde una altura de 0.66 ± 0.01 m, mientras que el Method B deja caer una cabeza más grande de acero inoxidable pulido de 50.8 ± 0.13 mm desde 1.50 ± 0.01 m. Dado que tanto la geometría del dardo como la energía cinética de caída difieren, las clasificaciones en gramos del Method A y del Method B no pueden compararse directamente entre fichas técnicas de proveedores.
¿Por qué el rasgado Elmendorf en dirección de máquina (MD) es menor en la película LLDPE cast que en la película LLDPE soplada del mismo espesor?
Durante la extrusión cast, el enfriamiento rápido sobre el rodillo frío estira longitudinalmente la lámina fundida de LLDPE, alineando las cadenas de polímero a lo largo de la dirección de máquina (MD). En la Tabla 1 de US6265055B1, las estructuras cast de 0.8 mil (80 gauge) muestran un rasgado MD según ASTM D1922 de 230 a 320 g y un rasgado TD de 560 a 580 g como valores reportados de fuerza de rasgado.
¿Cuándo debe exigir el comprador un certificado de análisis (COA) por lote en lugar de confiar en una TDS estándar de película estirable?
Exija un certificado de análisis (COA) específico por lote, en lugar de depender de una ficha técnica estándar de película estirable, siempre que opere envolvedoras automáticas a niveles de hasta 200% a 300% de preestirado (según lo reportado en las especificaciones de envoltura automática de IPG), despache pallets pesados de exportación o aplique tolerancias estrictas de peso neto por rollo y espesor en micras. Una ficha técnica estándar enumera valores típicos no vinculantes para la selección inicial de productos, mientras que la especificación de compra fija los mínimos o tolerancias frente a los cuales reporta un COA específico del lote.
¿Necesita ayuda para ajustar una ficha técnica de película estirable a la relación de preestirado de su envolvedora de pallets, la geometría de su carga y sus tolerancias de peso neto por rollo? Comuníquese con UD Packaging para revisar sus especificaciones objetivo y coordinar el envío de rollos de muestra a través de nuestra página de contacto de UD Packaging.
Referencias y fuentes
- NCBI PubMed Central (PMC12656129, Sensors 2025), Evaluación de películas estirables de LLDPE de 15 µm, 17 µm y 23 µm y fuerzas de contención con preestirado
- BioPDI, ASTM D882-26 frente a ISO 527-3:2018 Ensayo de tracción de películas plásticas delgadas y acondicionamiento según ASTM D618-21 Procedure A
- ASTM International, ASTM D4649-20(2025) Guía estándar para la selección y el uso de películas estirables
- ASTM Subcommittee D10.25, Evaluación con placa de tracción (Pull-Plate) de películas estirables a los 60 segundos y 24 horas
- Industrial Physics, Ensayo de impacto por caída de dardo (especificaciones de ASTM D1709 Method A frente a Method B)
- Patente de EE. UU. US6265055B1, Película estirable adhesiva de LLDPE cast multicapa de 0.8 mil (80 gauge): tabla de propiedades según ASTM D792, ASTM D882, ASTM D1922, ASTM D1709, ASTM D5458, ASTM D1894 y ASTM D1003
- Publicación de patente de la OMPI WO2018140308A1, Métodos de ensayo de película estirable multicapa según ASTM D882, ASTM D1922, ASTM D1709, ASTM D5748-95 y ASTM D4649
- Lantech, Fabricación de película estirable soplada frente a cast, participación de mercado y reducción de espesor al 250% de preestirado
- TCD Tape, Tabla de conversión de galga (gauge), mil, micras y milímetros para película estirable
- Intertape Polymer Group (IPG), Especificaciones de película estirable cast y soplada para aplicación automática y manual
- Tuosheng Pack, Fórmula gravimétrica del peso del rollo de película estirable y referencia de tara del núcleo del rollo
- Packaging Digest, Película estirable cast de metaloceno de cinco capas al 300% de preestirado
- MDPI Sustainability (2026, 18(12), 5960), Evaluación del ciclo de vida de películas estirables de LLDPE de espesor reducido y con 30% de PIR
- Publicación de patente de la OMPI WO2018212962A1, Formulación y estabilidad mecánica de películas estirables multicapa