Comuníquese con UD Packaging Company

Fabricación certificada por ISO
Fleje de PET
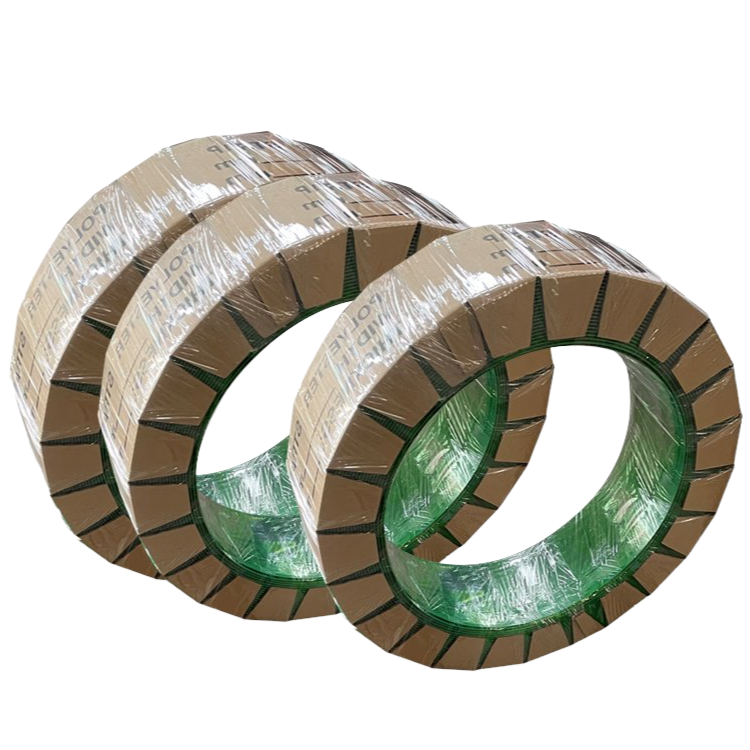
Fleje de PET: banda de poliéster fabricada en Jiangyin, China
- Muestras en 5–7 días hábiles
- Pedidos de stock en 7–15 días hábiles
- Ancho controlado con una tolerancia de ±0.5 mm
- Revisión de compatibilidad con la máquina antes de la producción
UD Packaging fabrica fleje de PET para cargas industriales paletizadas. Envíenos la etiqueta de su rollo actual, la resistencia a la rotura requerida y el modelo de su flejadora o herramienta; utilizaremos esos datos para encontrar una banda de poliéster compatible antes de que confirme el pedido.
El fleje de tereftalato de polietileno suele llamarse fleje de PET, fleje de poliéster, cinta de embalaje de PET, fleje de plástico o banda plástica. El nombre importa menos que la compatibilidad: el ancho, el espesor, el núcleo, la superficie, el método de unión, la tensión retenida y las condiciones de la carga deben funcionar en conjunto.
Solicitar una cotización
La muestra de una medida de stock es gratuita; el comprador paga el primer cargo de mensajería.
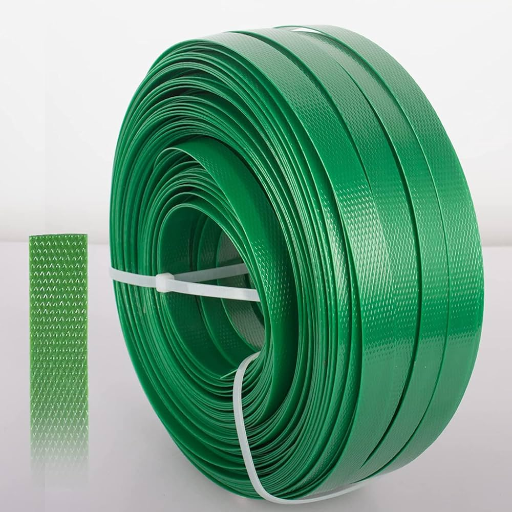
El fleje de PET de un vistazo
Muestra de una medida de stock
La preparamos en 5–7 días hábiles.
Pedido de stock
Programamos la producción en 7–15 días hábiles.
Producción personalizada
Programamos la producción en 10–20 días hábiles.
MOQ de stock
Un palé, normalmente 56–99 rollos según el ancho.
MOQ personalizado
2 toneladas.
Control dimensional
Ancho ±0.5 mm, espesor ±0.05 mm y longitud del rollo ±2.5%.
Producción de fleje de PET, desde la granulación hasta el rollo terminado
En nuestra fábrica de Jiangyin, Wuxi, Jiangsu, UD Packaging realiza internamente toda la cadena de producción, desde la granulación del PET hasta el rollo de fleje terminado. Nuestras líneas automáticas de desarrollo propio e importadas abarcan la extrusión, el estiramiento y la orientación, el enfriamiento, la preparación de la superficie, el bobinado, el etiquetado y el embalaje.
ASTM D3950 considera el fleje no metálico y su método de unión como un sistema empleado para agrupar, paletizar, unitarizar, reforzar, sujetar y cerrar. Esta visión integral resulta útil en la etapa de compra porque incluso un fleje de alta resistencia puede fallar en su función si el rollo, el recorrido de alimentación, el ajuste de tensión o la unión no son adecuados para la aplicación.
Fleje de PET para máquina
Una incompatibilidad de ancho, espesor, rollo o núcleo puede impedir la alimentación o hacer que el rollo no encaje. Revisamos las dimensiones del rollo, las restricciones respecto a empalmes, el estado de la superficie, la rectitud y el comportamiento de alimentación en flejadoras semiautomáticas y completamente automáticas.
Indíquenos el modelo de la máquina y envíenos la etiqueta del rollo actual para que podamos evaluar la compatibilidad antes del muestreo.
Grados para herramientas manuales y neumáticas
Revisamos el tensor, la selladora, el tipo de unión y el método del operador para herramientas manuales o neumáticas. Las soldaduras por fricción, las uniones termoselladas y los sellos metálicos imponen distintos requisitos a la superficie del fleje y la configuración de la unión.
Identificación del color y del pedido
Podemos cotizar fleje verde o negro y registrar el color acordado junto con el resto de la especificación. Cada rollo lleva una etiqueta con código de barras que indica el color, el lote, el palé y la fecha de producción.
Preparación de pedidos de exportación
Embalamos los rollos por palé y preparamos los documentos comerciales indicados en la cotización. El informe de ensayo de SGS, la declaración RoHS y el certificado de origen están disponibles a solicitud.
Tipos de cargas atendidos
Ladrillos y bloques
Madera y paneles
Papel y cartón corrugado
Botellas y latas
Cerámica y baldosas
Textiles
Productos metálicos
Palés logísticos
Materiales de construcción
Bultos de almacén
Embalajes de exportación
Resina de poliéster, orientación y rendimiento del fleje
El fleje de PET se fabrica con resina de tereftalato de polietileno que se funde, extruye, estira, termofija, enfría y bobina. El estiramiento alinea la estructura del polímero; la estabilidad del proceso influye posteriormente en la resistencia a la tracción, la elongación, la resistencia a la fisuración, la rectitud y la tensión que el fleje conserva después del tensado inicial.
Los trabajos publicados sobre flejes de poliéster analizan la resistencia a la fisuración, la resistencia de la unión y la retención de tensión como aspectos de rendimiento independientes. Una demostración de producción de 2014 también mostró que las escamas lavadas de botellas posconsumo pueden procesarse para fabricar fleje de PET. UD Packaging separa esas verificaciones porque una etiqueta de contenido reciclado o de resina no puede predecir por sí sola el resultado final del fleje y la unión.
Materia prima de PET virgen
La resina virgen proporciona al equipo de producción una materia prima inicial controlada. Puede considerarse cuando el comprador prioriza una ventana de procesamiento estrictamente definida o un requisito de rendimiento específico.
Materia prima de PET reciclado
El PET reciclado puede reducir la demanda de resina nueva, pero el contenido reciclado no constituye un certificado de rendimiento. La clasificación de la materia prima, el secado, el control de contaminación, la viscosidad intrínseca, la extrusión, la orientación y los ensayos finales siguen determinando si un fleje cumple el requisito escrito.
Elongación y recuperación
El fleje de poliéster puede elongarse bajo tensión y recuperar parte de ese movimiento cuando la carga se asienta. La pregunta útil no es «¿se estira?», sino si el sistema completo de fleje y unión conserva suficiente fuerza de sujeción durante la manipulación y el transporte.
Agua, humedad, rayos UV y óxido
El PET no se oxida como el acero. Esto puede ser importante cuando la corrosión del metal podría manchar la madera, el papel, los textiles u otros productos sensibles al contacto, aunque todavía deben evaluarse la protección de los bordes, el almacenamiento al aire libre y la exposición a rayos UV.
Regla de especificación
Solicite el valor ensayado que necesita para el fleje terminado. Una etiqueta de resina, una declaración de contenido reciclado, un color o una descripción de «alta resistencia» no sustituyen los ensayos de resistencia a la rotura, elongación, unión y funcionamiento en máquina.
Superficies lisas, enceradas y gofradas compatibles con el sellado
La superficie del fleje modifica la fricción en el recorrido de alimentación y en la unión. Es común suponer que un gofrado más profundo siempre es mejor, pero el fleje gofrado no siempre es la opción adecuada.
La elección exige equilibrar el agarre y la transferencia de calor con la fisuración, el guiado, la resistencia a la alimentación y la uniformidad de la unión. Confirme la superficie con la flejadora y el método de sellado seleccionados.
ASTM D4675 plantea la selección del fleje en función de la carga, la geometría del paquete, el rendimiento del fleje y la unión, el método de aplicación, los requisitos del transportista y los ensayos del usuario. Por eso solicitamos la etiqueta del rollo actual y el modelo de la herramienta o máquina antes de elegir un acabado.
| Superficie o unión | Criterio de selección | Comprobación de prueba |
|---|---|---|
| Fleje de PET liso | Revise la fricción de contacto, el control de alimentación y los ajustes de soldadura. | Compruebe si hay deslizamiento, un área de soldadura incompleta o una tensión irregular. |
| Fleje liso encerado | Revise el nivel de cera en relación con el recorrido de alimentación y el cabezal de soldadura por fricción. | Confirme la alimentación y la formación de la unión a la velocidad de operación. |
| Fleje de PET gofrado | Revise el perfil del gofrado en función de las necesidades de agarre y transferencia de calor. | Compruebe la fisuración, el guiado y la uniformidad del sellado; no dé por sentado que una mayor textura es mejor. |
| Unión soldada por fricción | La superficie, el estado de la herramienta, la presión de sujeción, el tiempo y el enfriamiento influyen en la soldadura. | Inspeccione la unión y pruébela con el fleje y la herramienta elegidos. |
| Unión termosellada | El estado del calentador, el tiempo de contacto, la presión y la superficie deben funcionar en conjunto. | Compruebe si hay una fusión débil, un derretimiento excesivo o una deformación del fleje. |
| Sello o grapa metálica | El perfil del sello y la selladora deben ser compatibles con el ancho y el espesor del fleje. | Compruebe el enganche del engarzado y la eficiencia de la unión con el material de flejado real. |
Es posible que un fleje de PET importado y barato no se suelde correctamente en el cabezal existente. Cambiar la indicación de resistencia a la rotura podría no resolver esa falla; comience por la superficie, las dimensiones exactas, el método de unión, el estado de la herramienta y los ajustes, y después confírmelo con una muestra en la línea real.
Tabla de especificaciones y selección previa a la prueba del fleje de PET
Esta tabla sirve para definir requisitos, no es una lista de existencias ni una aprobación de sujeción para transporte. Es común suponer que un intervalo nominal de resistencia a la rotura basta para seleccionar el fleje, pero ese atajo no siempre ofrece la respuesta correcta.
ASTM D4675 considera la elección del fleje como una orientación inicial seguida de una evaluación en condiciones de manipulación, transporte y almacenamiento, y exige que el usuario realice ensayos. La elección debe confirmarse en función del paquete, la máquina, la unión y la función durante el transporte.
Complete las ocho filas antes de comparar cotizaciones. La resistencia a la rotura por sí sola no revela la tensión retenida ni el rendimiento de la unión, y tampoco puede tener en cuenta la fluencia, la relajación de esfuerzos, la geometría del paquete, los bordes afilados, el asentamiento de la carga, las reglas de amarre ni la forma en que una máquina aplica la tensión.
| N.º. | Requisito que debe enviar | Cómo lo utilizamos |
|---|---|---|
| 1 | Ancho nominal del fleje en mm y in | Adaptamos el fleje al recorrido de alimentación y mantenemos el ancho acordado con una tolerancia de ±0.5 mm. |
| 2 | Espesor nominal en mm o mil | Adaptamos el fleje al tensor, la selladora y el ajuste de alimentación, y mantenemos el espesor con una tolerancia de ±0.05 mm. |
| 3 | Longitud del rollo en m o ft | Calculamos el rendimiento del rollo y mantenemos la longitud acordada con una tolerancia de ±2.5%. |
| 4 | Diámetro interior y ancho de la cara del núcleo en mm y in | Comprobamos si el rollo encaja en el dispensador o en la posición de montaje de la máquina. |
| 5 | Resistencia a la rotura requerida en N, kgf o lbf | Diferenciamos el valor nominal del fleje de las condiciones previstas de la unión y la tensión aplicada. |
| 6 | Método de unión: soldadura por fricción, termosellado o sello metálico | Preseleccionamos la superficie y las dimensiones para realizar una prueba con una muestra. |
| 7 | Marca, modelo y modo de operación de la máquina o herramienta | Comprobamos la alimentación, las restricciones respecto a empalmes, el ajuste del rollo, el intervalo de tensión y la configuración del sellado. |
| 8 | Peso y geometría de la carga, bordes, temperatura, almacenamiento y modo de transporte | Identificamos dónde se necesita protección de bordes, otro material de fleje o una revisión del embalaje. |
Trazabilidad
Métodos actuales de ensayo de tracción y trazabilidad de lotes
GB/T 1040.1-2025 es la norma general vigente para determinar las propiedades de tracción de los plásticos. GB/T 1040.3-2006 sigue vigente para películas y láminas hasta que GB/T 1040.3-2026 entre en vigor el 1 de diciembre de 2026.
Podemos gestionar ensayos de producto realizados por terceros a través de SGS, con el método de ensayo vigente y el alcance del informe indicados en la cotización. Un método de ensayo define cómo se mide una propiedad; la orden de compra aún debe definir el valor aceptable del fleje terminado.
Revisión de especificaciones
Antes de la producción, registramos el ancho, el espesor, la longitud del rollo, el color, la resistencia a la rotura, la máquina o herramienta, el método de unión, el núcleo y el embalaje. Los campos faltantes se señalan antes de autorizar el pedido.
Control dimensional
Mantenemos el ancho con una tolerancia de ±0.5 mm, el espesor con una tolerancia de ±0.05 mm y la longitud del rollo con una tolerancia de ±2.5%. Los valores nominales acordados siguen siendo los puntos de referencia del comprador.
Ensayos del fleje terminado
Comprobamos el fleje terminado frente al requisito escrito en lugar de considerar la identidad de la resina como el resultado. El comportamiento a la tracción, la superficie, el bobinado y las pruebas de unión se revisan al nivel indicado en el pedido.
Identificación del rollo y del lote
Colocamos en cada rollo una etiqueta con código de barras que indica el color, el lote, el palé y la fecha de producción. Ese registro proporciona a los equipos de compras y recepción una referencia común si se informa alguna variación.
Proporcionamos un informe de ensayo de SGS, una declaración RoHS y un certificado de origen cuando se solicitan y se incluyen en la cotización. Los compradores que tengan un formato de ensayo específico de su cliente deben enviarlo con la consulta para acordar el alcance del documento antes de la producción.
Limitaciones del fleje de PET y alternativas más adecuadas
Es común suponer que el PET reemplaza al acero en todas las cargas pesadas, pero estos materiales no son intercambiables. El PET no siempre es la opción correcta y el acero tampoco es automáticamente la mejor solución para todas las cargas pesadas.
La elección debe considerar la resistencia, la aplicación, el rendimiento de la unión, el riesgo de oxidación, la temperatura, la manipulación y la norma de transporte aplicable, en lugar de un único umbral de peso. Confirme la decisión en función del paquete completo y de su función de sujeción.
| Situación | Por qué el PET podría ser contraproducente | Mejor paso siguiente |
|---|---|---|
| Producto caliente o exposición prolongada a altas temperaturas | El PET es sensible a la temperatura y la fluencia puede aumentar cuando esta sube. Un estudio sobre películas confirma el efecto en el material, pero no establece un límite de servicio para el fleje de embalaje. | Defina el ciclo térmico real y solicite una revisión del material específica para la aplicación. No utilice una afirmación genérica sobre la temperatura. |
| Bordes afilados, abrasivos o con alta presión de contacto | El contacto concentrado en los bordes puede cortar o desgastar el fleje de plástico y reducir la resistencia útil del sistema. | Añada una protección de bordes adecuada y pruebe el paquete, o evalúe el acero y otros métodos de sujeción. |
| Sujeción para construcción de servicio extremo o sujeta a normas específicas de transporte | Un fleje para palé puede confundirse con un amarre para vehículos aunque no se haya seleccionado ni clasificado para esa función. | Aplique la norma correspondiente para la carga o el transportista y seleccione elementos de sujeción clasificados; utilice el fleje de embalaje únicamente para su función aprobada. |
| Cajas muy ligeras o altamente compresibles | La rigidez del PET y la tensión aplicada pueden deformar un paquete blando o añadir un costo de material innecesario. | Evalúe el fleje de polipropileno, la protección de esquinas, la película estirable o un diseño de embalaje con menor tensión. |
| Reabastecimiento semanal sin existencias de seguridad | La producción y el tránsito desde el extranjero podrían no ajustarse a un plazo de recuperación corto después de un cambio inesperado en la demanda. | Utilice una fuente local, establezca un segundo proveedor para el artículo o mantenga una reserva calculada antes de cambiar. |
El contacto sensible al óxido puede invertir la preferencia por el acero en algunas aplicaciones con madera, papel, algodón o superficies acabadas. La decisión sobre el material corresponde al sistema completo de embalaje y transporte, no a un eslogan como «alternativa al acero».
Herramientas profesionales para fleje de PET
Generador de requisitos para fleje de PET
Complete los datos que conozca. La herramienta crea una consulta en texto simple que puede pegar en el formulario de cotización; no selecciona ni aprueba ningún fleje.
Selector de fleje de PET, PP o acero
Seleccione las condiciones relevantes. El resultado es un punto de partida para la conversación, no un diseño de sujeción de carga ni una aprobación reglamentaria.
Planificador de rollos y palés de fleje de PET
Calcule la demanda de metros lineales de fleje para un período de pedido. Ingrese el consumo medido según su propio patrón de flejado de pallets y la etiqueta del rollo.
Preguntas frecuentes sobre el fleje de embalaje PET
Es un fleje de poliéster fabricado con tereftalato de polietileno. Se utiliza para agrupar pallets y paquetes, y también se conoce como fleje PET, fleje de poliéster, cinta de embalaje PET, cinta de flejado PET o fleje para embalaje PET.
El PET es la opción más rígida y se utiliza cuando se requiere una mayor tensión retenida y el flejado de pallets más pesados. El fleje de polipropileno suele elegirse para paquetes más ligeros o compresibles, pero la carga, el equipo, la unión y las condiciones de transporte determinan cuál es el adecuado.
El PET no se oxida y puede recuperar parte de su alargamiento a medida que la carga se asienta. El acero sigue siendo el material más resistente y puede ser necesario para aplicaciones extremas, con bordes afilados, de elevación, de amarre o sujetas a normas específicas; ninguno de los dos materiales debe elegirse únicamente por el peso de la carga.
No necesariamente. La profundidad del gofrado, la cera, las dimensiones, el estado de la herramienta, la presión, el calor o la fricción y el tiempo de enfriamiento influyen en la unión, por lo que debe probar el fleje propuesto en el cabezal que realmente utilizará.
Entre las comprobaciones habituales se incluyen una superficie inadecuada, variaciones en el ancho o el espesor, superficies de contacto contaminadas, componentes desgastados, presión o tiempo incorrectos y un fleje que no avanza correctamente por el cabezal. Comience comparando la etiqueta del rollo y haciendo una prueba controlada con una muestra, en lugar de aumentar la tensión al azar.
Envíe el ancho, el espesor, la longitud del rollo, el color, la resistencia a la rotura requerida, las dimensiones del núcleo, el método de unión, la máquina o herramienta, la cantidad del pedido y el destino. El configurador de requisitos genera una lista que puede copiarse.
Mantenemos el ancho acordado dentro de ±0.5 mm, el espesor dentro de ±0.05 mm y la longitud del rollo dentro de ±2.5%. Estas tolerancias se aplican respecto de los valores nominales registrados en el pedido.
Preparamos una muestra de una medida disponible en inventario en 5–7 días hábiles. La muestra de inventario es gratuita y el comprador paga el primer envío por mensajería; las muestras personalizadas pueden tener un costo cotizado.
Programamos las especificaciones disponibles en inventario en 7–15 días hábiles y la producción personalizada en 10–20 días hábiles. La cantidad mínima de pedido para productos en inventario es de un pallet, normalmente 56–99 rollos según el ancho, mientras que la producción personalizada comienza en 2 toneladas.
Podemos proporcionar un informe de ensayo de SGS, una declaración RoHS y un certificado de origen cuando se soliciten en la cotización. Cada rollo lleva una etiqueta con el color, el lote, el pallet y la fecha de producción.
La condición de aprobación de la AAR se aplica a productos identificados y aplicaciones ferroviarias, por lo que no puede deducirse del material PET ni de la resistencia a la rotura. No indicamos aquí que exista una aprobación de la AAR; envíe la especificación ferroviaria aplicable antes de solicitar un producto para ese uso.
Pruébelo en la máquina o herramienta que realmente utilizará, registre los ajustes de alimentación y tensión, inspeccione la unión, pruebe el paquete y obsérvelo durante el ciclo de manipulación y almacenamiento correspondiente. ASTM D4675 también considera la selección como una orientación que debe ir seguida de pruebas por parte del usuario.