Comuníquese con UD Packaging Company

Actualizado en noviembre de 2026
En la selección de bolsa antihumedad frente a película stretch, el resumen de MIL-PRF-131L Clase 1 de 3D Barrier Bags limita la WVTR del material tras la flexión a 0.02 g/100 sq in./24 hrs (acondicionamiento a 73 ± 3 °F y 50 ± 5% RH; indique los °C y % RH de cámara WVTR en las órdenes de compra). En un recorrido de enfardado de 150 ft, las referencias de calibre 80 #81B1X5 y #81BJB3 de The Cary Company arrojan entre $0.93–$2.59 por pallet en película.
El transporte marítimo de electrónica higroscópica o acero mecanizado suele combinar ambas soluciones de embalaje en planos mecánicos separados. Una funda interior 3D de aluminio encapsula la carga seca con desecante y se apoya sobre una lámina deslizante lisa. Luego, la película plástica elástica exterior y el fleje de poliéster aseguran la carga protegida sobre un pallet de madera secada al horno.
Regla práctica de exportación: utilice únicamente película estirable de LLDPE bajo tensión para cargas secas en interiores y mantenga las bases de madera del pallet fuera de cualquier cierre de vapor. Considere una funda de barrera contra la humedad de aluminio termosellada con desecante cuando exista riesgo de que el techo del contenedor se enfríe por debajo del punto de rocío interno o cuando se apliquen los límites de J-STD-033D (168 horas a ≤ 30 °C / 60% RH para componentes MSL 3).
Bolsa contra la humedad frente a película stretch: límites esenciales del embalaje de exportación de un vistazo
La carga queda aislada del vapor de agua mediante bolsas de barrera contra la humedad con sellado térmico hermético. La película stretch no ofrece barrera contra la humedad y emplea tensión elástica en frío para la sujeción de la carga en pallets, desde cajas uniformes hasta artículos voluminosos. Estos materiales de embalaje no se sustituyen entre sí durante el transporte marítimo ni durante el almacenamiento temporal en ambientes húmedos.
El personal de almacén suele aplicar cinco o seis vueltas en espiral alrededor de las cajas de exportación asumiendo que la humedad quedará afuera. Según el Alcance 1.1 de la guía de selección de película stretch ASTM D4649-20(2025), el enfardado de pallets abarca la unitización en almacenes interiores y vehículos cerrados, y excluye la exposición a la intemperie. Los compradores que solicitan película stretch industrial manual y automática separan la sujeción de la carga del control de vapor antes de emitir sus solicitudes de cotización (RFQ).
| Parámetro de ingeniería | Bolsa de barrera de aluminio contra la humedad | Película stretch de LLDPE para pallets |
|---|---|---|
| Estructura del material | Laminado de 3 a 4 capas (exterior de PET o nailon, núcleo de hoja de aluminio, interior termosellable de PE) | LLDPE monomaterial o coextruido, película cast o soplada (rango manual de UD de 12–25 µm; ejemplos de Cary en calibre 60–120) |
| Función principal de ingeniería | Aislamiento de vapor en microclima combinado con desecante interno calculado | Fuerza horizontal elástica de sujeción de la carga para cajas unitizadas y bultos voluminosos |
| Capacidad de barrera al vapor de agua | WVTR tras flexión ≤ 0.02 g/100 sq in./24 hrs en material MIL-PRF-131L Clase 1 acondicionado a 73 ± 3 °F / 50 ± 5% RH (3D Barrier Bags; indicar °C/% RH del ensayo WVTR) | Cadenas de poliolefina permeables al vapor más vías de aire abiertas en el solape entre vueltas |
| Cierre y aplicación | Mordazas compatibles de calor constante o de impulso (≤ 500 °F en material MIL-PRF-131L) + extracción por vacío | Enfardado en espiral bajo tensión mediante máquina de plataforma giratoria/brazo rotativo o dispensador manual |
| Fuerza de sujeción de la carga | Recuperación elástica nula; requiere una caja exterior, jaula de madera o sobreenvoltura para la sujeción | Objetivos de sujeción de la carga en campo de 2–20 lb en las zonas superior, media e inferior del pallet |
| Comportamiento en esquinas y ante la perforación | Especificación de perforación de 15 lb (MIL-PRF-131L Clase 1), aunque las esquinas metálicas sin acolchado provocan microporos por flexión | Alta elongación (hasta 250% en película automática Cary #81B1X5) que absorbe esquinas de cajas romas |
| Normas de referencia aplicables | MIL-PRF-131L, MIL-PRF-81705F, ASTM F1249-25, ASTM F3299, IPC/JEDEC J-STD-033D | Guía para interiores ASTM D4649-20(2025), tracción ASTM D882, recuperación ASTM D5459, ASTM D8314 |
| Costo publicado de catálogo por pallet | $48.95 por una bolsa 3D de 45 × 45 × 90 in. ($24.35 para 100+ bolsas), antes de desecante y mano de obra | $0.93 con película automática ($0.80 para 40+ rollos) o $2.59 con película manual ($2.30 para 20+ cajas) en 150 ft cuando se mantiene la sujeción de la carga |
| Falla principal por uso incorrecto | Encerrar pallets de madera verde húmeda o prescindir de la espuma en las esquinas antes del vacío | Esperar que las vueltas en espiral sin sellar detengan la humedad o la condensación en contenedores marítimos |
Fuentes: Alcance 1.1 de ASTM D4649-20 (2025), resumen de MIL-PRF-131L Clase 1 de 3D Barrier Bags, códigos #81B1X5/#81BJB3 de Cary y código 45VF4MN45SG90PP de SorbentSystems.
El embalaje de mercancías secas para tránsito nacional exige una fuerza constante aplicada en el plano horizontal al menor costo posible de película. La exportación marítima de conjuntos propensos a la corrosión requiere un nivel verificado de protección frente a la humedad gaseosa antes de estibar el contenedor.
Por qué la película stretch de polietileno repele salpicaduras pero requiere película de barrera frente al vapor
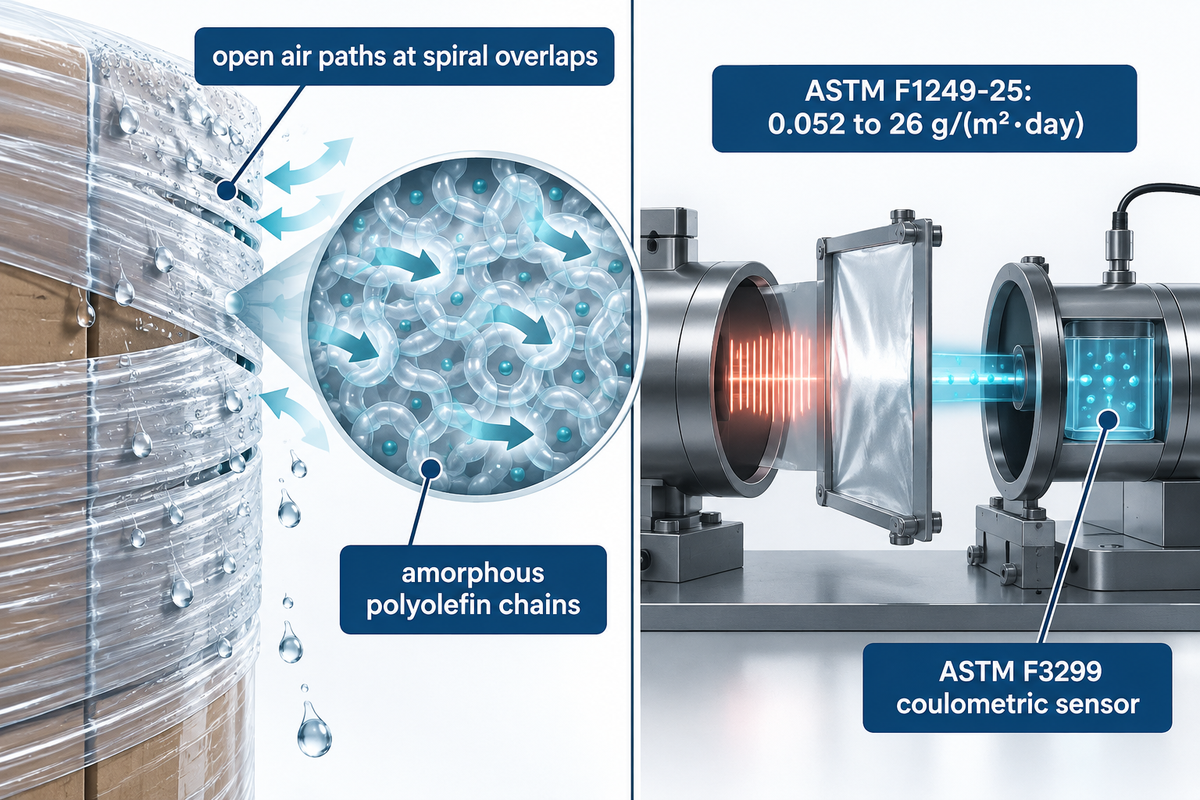
La película stretch de LLDPE intacta repele salpicaduras breves cuando el solape entre vueltas drena hacia abajo; sin embargo, las uniones abiertas, las perforaciones o el agua acumulada permiten el ingreso de agua líquida. Al mismo tiempo, las moléculas individuales de vapor de agua se difunden a través de las cadenas amorfas de poliolefina y penetran por el solape entre vueltas sin sellar. Los empaques secos sellados combinan película de barrera de baja permeación, cierres intactos, carga seca y desecante, con la WVTR del material medida según los procedimientos de infrarrojo modulado de ASTM F1249-25 o ASTM F3299.
Dos vías físicas hacen que el enfardado común de pallets resulte insuficiente durante el transporte y almacenamiento en ambientes húmedos. Primero, el enfardado en espiral deja canales de aire abiertos en la base del pallet, las esquinas superiores y los extremos de la película. El aire húmedo se equilibra a través de esas uniones sin sellar. Segundo, incluso una bolsa monocapa de poliolefina termosellada permite la permeación molecular a través de la pared polimérica.
La norma ASTM F1249-25 abarca el ensayo de transmisión de vapor de agua mediante sensor infrarrojo modulado en películas flexibles y láminas de hasta 3 mm (0.1 in.) de espesor. Su estudio interlaboratorio publicado cubre un rango de velocidad de transmisión de 0.052 a 26 g/(m²·day). La Nota 1 de ASTM F1249-25 advierte que duplicar el espesor de la película no reduce necesariamente la permeación a la mitad de forma lineal. Las órdenes de compra que exijan ensayos según ASTM F1249-25 deben especificar la temperatura exacta, la humedad relativa y los límites tras la flexión.
Los laminados de permeación ultrabaja para electrónica o pantallas OLED quedan por debajo del límite inferior interlaboratorio del método de infrarrojo modulado. Los laboratorios ensayan esas películas bajo la norma ASTM F3299 utilizando un sensor culombimétrico de pentóxido de fósforo (P₂O₅) (según la guía técnica de AMETEK MOCON). Dicho sensor verifica propiedades de barrera extrema para proteger los productos durante travesías de varias semanas, compensando un mayor tiempo de recalibración de fugas de base a cambio de sensibilidad a nivel de trazas.
¿Puede el agua atravesar las bolsas de plástico?
Las bolsas de polietileno bloquean el agua líquida durante un contacto superficial breve. No obstante, el agua aún puede ingresar por las costuras, los microporos y las acumulaciones de líquido. El vapor de agua, en cambio, atraviesa diariamente las paredes de las películas estándar de poliolefina. Que una carga marítima requiera una funda de barrera de aluminio con desecante depende de la sensibilidad del producto a la humedad, del empaque primario y de la exposición durante la travesía.
Ver que las gotas de lluvia resbalan sobre la película transparente en el muelle de carga lleva a muchos compradores a omitir las fundas de barrera contra el vapor. La tensión superficial agrupa las gotas líquidas sobre la película intacta, pero las moléculas de vapor migran a través del volumen libre del polímero siempre que la presión de vapor exterior supere la del aire interno del empaque.
Lluvia de contenedor y sudoración del pallet: cuándo el transporte marítimo necesita una bolsa de barrera de aluminio sellada
Para cargas marítimas sensibles a la humedad, una bolsa de barrera de aluminio con sellado térmico y desecante proporciona un recinto seco cuando su desempeño de barrera, sus costuras y la capacidad del desecante mantienen la humedad interna por debajo de la tolerancia de la mercancía durante todo el tránsito. Los desecantes de contenedor, las películas VCI o el transporte climatizado ofrecen defensas alternativas según el empaque primario y la exposición de la ruta. Los empaques secos de aluminio también protegen componentes electrónicos de montaje superficial bajo IPC/JEDEC J-STD-033D, donde la vida útil en planta para el nivel MSL 3 es de 168 horas a ≤ 30 °C / 60% RH.
“Es importante señalar que tratar térmicamente un pallet no equivale a secarlo al horno.”
Center for Packaging and Unit Load Design, Virginia Tech, Informe técnico #3: Humedad en contenedores marítimos
El sol diurno calienta los contenedores marítimos de acero y extrae humedad de los pallets de madera, los pisos del contenedor y las cajas de cartón corrugado. El enfriamiento nocturno hace que los paneles de acero del techo desciendan por debajo del punto de rocío interno. Las gotas de agua caen entonces sobre los niveles superiores de la carga. Virginia Tech informa que los pallets de madera verde contienen entre 50% y 100% de humedad, a menudo más de 10 libras de agua, frente a ~19% en los pallets secados al horno.
Los exportadores reportan con frecuencia condensación atrapada bajo un enfardado hermético cuando los pallets tibios provenientes del almacén se enfrían rápidamente en alta mar sin circulación de aire. Las guías de inspección previa a la carga de Desiccant.com recomiendan verificar que la humedad de los pisos de madera del contenedor sea inferior a 18% o 20% antes de estibar. Los materiales higroscópicos absorben vapor de cualquier aire húmedo hasta alcanzar el equilibrio. Desiccant.com y un estudio de confiabilidad de instrumentación de 2026 citan ~60% RH como umbral de referencia a partir del cual aumenta el riesgo de moho, corrosión y fallas. Según la norma IPC/JEDEC J-STD-033D, los componentes que superan su tiempo de exposición en planta requieren horneado conforme a las tablas estándar de espesor, nivel MSL y exposición. El resumen de Neotel ilustra un programa de 192 horas a 40 °C para cintas portadoras donde la deformación de la cinta limita la temperatura del horno. El almacenamiento en seco por debajo de 10% RH detiene el reloj de vida útil en planta.
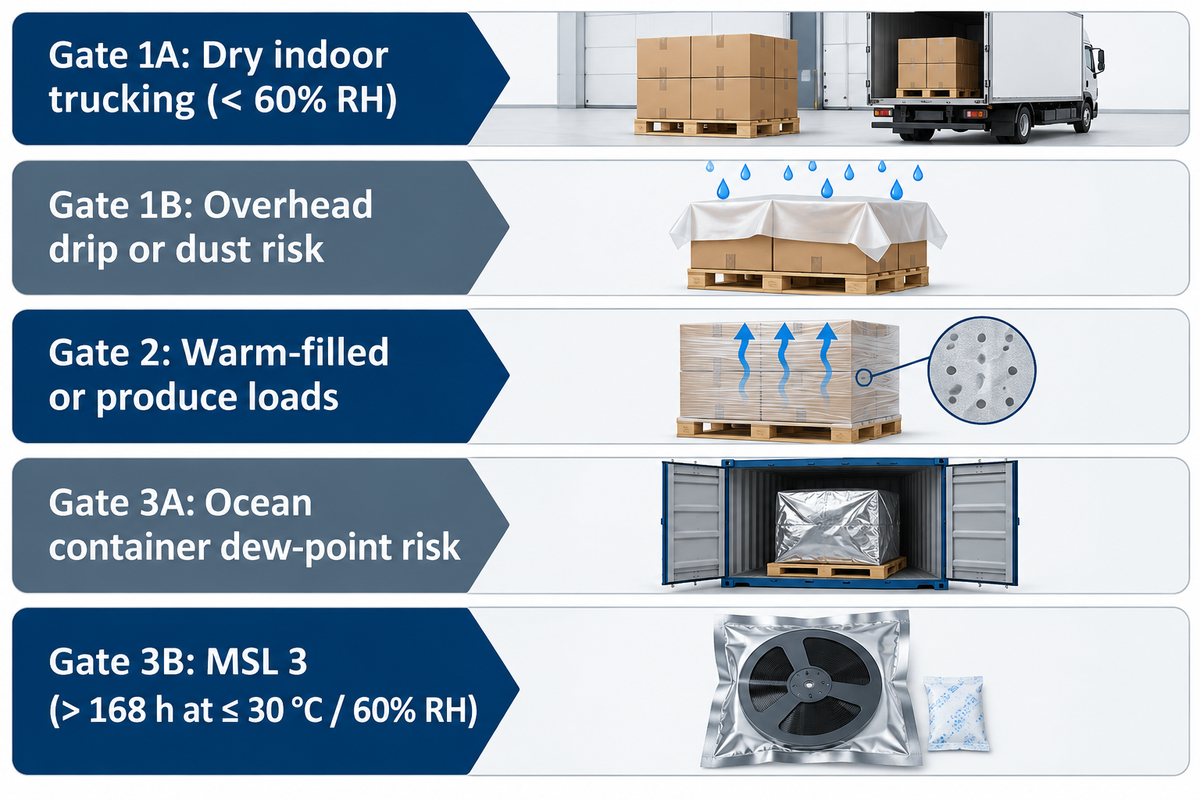
Evalúe cada embarque de exportación mediante el Selector de 3 compuertas de punto de rocío y sujeción (cinco escenarios en las Compuertas 1-3) que se muestra a continuación. Por lo general, las cargas que transpiran internamente (como productos agrícolas o cargas embotelladas) requieren película stretch ventilada para cargas propensas a la condensación en lugar de una película ciega.
| Condición de la compuerta y perfil de la carga | Mecanismo de defensa contra la humedad | Configuración de embalaje recomendada |
|---|---|---|
| Compuerta 1A: Transporte terrestre seco en interiores, mercancía no higroscópica (< 60% RH) | Solo unitización horizontal; no requiere aislamiento de vapor | Película stretch de LLDPE estándar (película cast o soplada) sobre madera seca inspeccionada |
| Compuerta 1B: Espera en muelle con riesgo de goteo superior o polvo | Escurrimiento de líquidos en la cara superior sin cierre de vapor | Lámina superior de polietileno solapada bajo las vueltas superiores de película stretch |
| Compuerta 2: Bebidas envasadas en caliente, productos agrícolas frescos o cajas apiladas calientes | Ventilación durante el enfriamiento o la respiración para liberar calor y vapor | Película stretch ventilada, con aberturas para el paso de aire durante todo el tránsito en productos frescos que respiran; en mercancías calientes que no respiran, ventilar hasta enfriar y secar antes de cualquier sellado de barrera |
| Compuerta 3A: Transporte marítimo, acero de precisión, polvos o equipos ópticos con riesgo de punto de rocío en contenedor | Aislamiento hermético de vapor más desecante dimensionado según DIN 55474 | Funda 3D de aluminio termosellada sobre lámina deslizante + película stretch exterior |
| Compuerta 3B: Dispositivos de montaje superficial sensibles a la humedad (p. ej., MSL 3 > 168 h a ≤ 30 °C / 60% RH) | Barrera de vapor + blindaje ESD/EMI + objetivo de pausa en empaque seco < 10% RH (hornear según tablas J-STD-033 si vence el plazo) | Bolsa de barrera MIL-PRF-81705F Tipo I, Clase 1 + tarjeta indicadora de humedad |
Laminados multicapa de barrera contra la humedad frente a la estructura de LLDPE cast y soplado
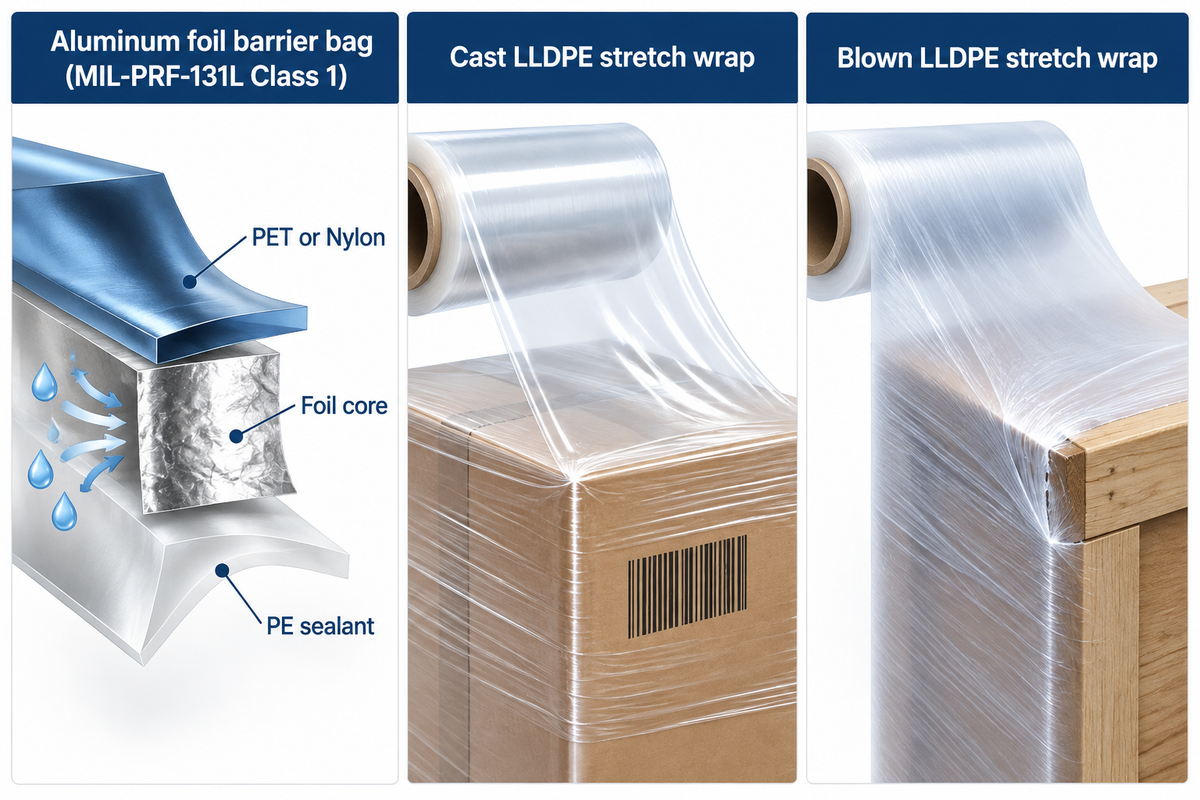
Las bolsas de barrera contra la humedad para exportación unen una capa exterior de poliéster o nailon a una hoja de aluminio de temple blando y una capa interior termosellable para formar un laminado multicapa (p. ej., PalletPAK de 4.0 mil de SorbentSystems). Por el contrario, las películas para enfardado de pallets, tanto cast como sopladas, consisten en LLDPE monomaterial o coextruido sin núcleo metálico de barrera.
Las especificaciones militares de empaque seco estipulan la durabilidad del laminado tras el plegado. Según MIL-PRF-131L Clase 1 (actualizada en abril de 2022 respecto a MIL-PRF-131K, según los resúmenes de 3D Barrier Bags), la WVTR tras la flexión se mantiene en 0.02 g/100 sq in./24 hrs o menos en una atmósfera de acondicionamiento a 73 ± 3 °F y 50 ± 5% RH. La flexión a baja temperatura limita la WVTR a 0.03 g/100 sq in./24 hrs. Los laminados calificados también cumplen una resistencia a la rotura de 50 lb/in, una resistencia a la perforación de 15 lb y un sellado térmico de costura a 500 °F o menos.
Las tarjetas de circuito impreso requieren blindaje antiestático y electromagnético, además de control de vapor. Protective Packaging Ltd. señala que la norma MIL-PRF-81705F Tipo I, Clase 1 regula los materiales flexibles de barrera para controlar simultáneamente el vapor de agua, las descargas electrostáticas (ESD) y la interferencia electromagnética (EMI). Packaging Compliance Labs (PCL) describe el ensayo de flexión Gelbo conforme a la norma ASTM F392, Práctica estándar para el acondicionamiento de materiales flexibles de barrera destinados a evaluar la durabilidad a la flexión. Los laboratorios lo emplean como herramienta de investigación y desarrollo para medir la durabilidad relativa a la flexión de películas flexibles no porosas.
| Formato de película / laminado | Estructura de capas / extrusión | Función frente al vapor y la estática | Uso mecánico recomendado |
|---|---|---|---|
| Bolsa de barrera de hoja de aluminio (MIL-PRF-131L Clase 1) | PET o nailon / núcleo de aluminio / sellante de PE (p. ej., PalletPAK de 4.0 mil) | WVTR tras flexión ≤ 0.02 g/100 sq in./24 hrs (acondicionamiento a 73 ± 3 °F / 50 ± 5% RH según 3D Barrier Bags); sin protección ESD | Fundas 3D para pallets, fundas para cajas de madera, transporte marítimo de varias semanas |
| Bolsa de barrera ESD (MIL-PRF-81705F Tipo I, Clase 1) | Exterior conductivo / núcleo de barrera de aluminio / interior disipativo estático | Protección combinada frente a vapor de agua, ESD y EMI | Artículos más pequeños como bobinas SMT, tarjetas PCB y módulos de aviónica |
| Bolsa de barrera de PET metalizado | Aluminio depositado al vacío sobre PET + capa termosellable de PE | Barrera de vapor moderada; más propensa a microporos por flexión que la hoja de aluminio maciza | Empaques secos de corta duración y bolsas interiores para cajas de cartón |
| Película stretch de LLDPE cast | Proceso de película cast de LLDPE seleccionado por su claridad óptica y desbobinado uniforme | Sin clasificación de barrera de vapor; solo cubierta contra salpicaduras y polvo | Desbobinado silencioso (hasta 75% menos ruido según Cary), lectura de códigos de barras, cargas uniformes |
| Película stretch de LLDPE soplado | Proceso de película soplada de LLDPE con mayor turbidez óptica y ruido de desbobinado | Sin clasificación de barrera de vapor; el solape entre vueltas sin sellar permanece abierto | Opción de resistencia al rasgado evaluada en cargas de pallet irregulares y con aristas vivas |
¿Cuál es la diferencia entre la película stretch cast y la soplada?
La película cast ofrece visibilidad nítida para códigos de barras y un desbobinado suave que reduce el ruido en el almacén hasta en 75% (según The Cary Company). La película stretch soplada presenta mayor ruido al desbobinar y mayor turbidez óptica, y resulta más adecuada para cargas compuestas por materiales irregulares con bordes afilados (según UD Packaging).
Evaluar rollos de película stretch automática soplada de mayor espesor y resistencia junto con esquineros de protección ayuda a limitar el rasgado en las aristas de jaulas y cajas rugosas. Las salientes filosas siguen exigiendo una prueba de perforación sobre la carga real, ya que la estructura de la película por sí sola no garantiza la retención de la carga.
Calibre (espesor nominal), preestirado y límites de sujeción en interiores de la película stretch según ASTM D4649
Los calibres nominales —calibre 60 (0.6 mil / 15.2 µm), calibre 80 (0.8 mil / 20.3 µm) y calibre 120 (1.2 mil / 30.5 µm)— describen únicamente el espesor de la película; la fuerza de sujeción de la carga y el desempeño frente al rasgado también dependen de la formulación de la resina, el estiramiento aplicado, el número de vueltas y la geometría de la carga.
Una retención confiable combina el calibre (espesor nominal) de la película, la relación de preestirado y los objetivos de fuerza de enfardado en las zonas superior, media e inferior. Según la cita de Lantech del párrafo 12.1 de ASTM D4649, los métodos de ensayo del Anexo A1 no constituyen normas ASTM obligatorias. Las auditorías de campo de Lantech sugieren valores iniciales de sujeción de la carga: 2–4 lb para cargas ligeras, 5–7 lb para cajas estables, 8–12 lb para cajas inestables y 12–20 lb para botellas resbaladizas. Aplique entre 10% y 30% de fuerza adicional en la base del pallet.
El control constante de la fuerza reduce tanto el desplazamiento en tránsito como el desperdicio de resina. En el informe de Packaging World de julio de 2026 sobre Coca-Cola Consolidated, el monitoreo automatizado abarcó 11 plantas y más de 70 enfardadoras (> 6 millones de cargas anuales). Esa implementación redujo el gasto en película en 20%, disminuyó el peso de película en 30% con una variación máxima de 0.5 oz y bajó las roturas de 5% a 2%.
El LLDPE transparente se degrada bajo los rayos ultravioleta y la exposición solar en patios abiertos fuera de los límites para interiores de ASTM D4649. Los equipos que almacenan carga en exteriores revisan los límites de almacenamiento exterior de la película stretch negra y verifican el espesor del rollo en una tabla de conversión de espesor de película de mils a micras.
| Calibre EE. UU. (Gauge) | Mil (in. × 1,000) | Micras (µm) | Referencia de ficha Cary #81B1X5 (no es un límite universal por calibre) |
|---|---|---|---|
| Calibre 60 (espesor nominal) | 0.60 mil | 15.2 µm | La tabla de Cary #81B1X5 indica ~1,300–1,600 lbs en cajas uniformes en interiores; la sujeción real depende del estiramiento y las vueltas |
| Calibre 78.7 (20 µm métrico) | 0.787 mil | 20.0 µm | Referencia métrica de UD Packaging cercana a la denominación comercial estadounidense de calibre 80; verifique la sujeción de la carga en el pallet real |
| Calibre 80 (espesor nominal) | 0.80 mil | 20.3 µm | La tabla de Cary #81B1X5 indica ~2,200–2,500 lbs en cargas uniformes en interiores; verifique resina, estiramiento y vueltas |
| Calibre 120 (espesor nominal) | 1.20 mil | 30.5 µm | La tabla de Cary #81B1X5 indica ~3,400–4,000 lbs en cargas uniformes en interiores; los bordes afilados requieren pruebas con carga |
¿Qué es más grueso, la película stretch de calibre 60 o la de calibre 80?
La película de calibre ochenta es un 33.3% más gruesa que la de calibre 60, pues mide 0.80 mil (20.3 µm) frente a 0.60 mil (15.2 µm). La película pesada de calibre 120 sube hasta 1.20 mil (30.5 µm). Divida el calibre estadounidense entre 100 para obtener mils y luego multiplique los mils por 25.4 para obtener micras.
Preste atención a un error tipográfico frecuente en los catálogos al comparar distintos espesores para asegurar y estabilizar cargas. Algunas tablas de distribuidores imprimen por error “80 Mil” en lugar de calibre 80 (0.8 mil). Ochenta mils equivalen a una lámina rígida de 2.03 mm, 100 veces más gruesa que la película para pallets.
Sellado correcto de bolsas de barrera de aluminio: dimensionamiento del desecante, acolchado para vacío y tarjetas indicadoras de humedad
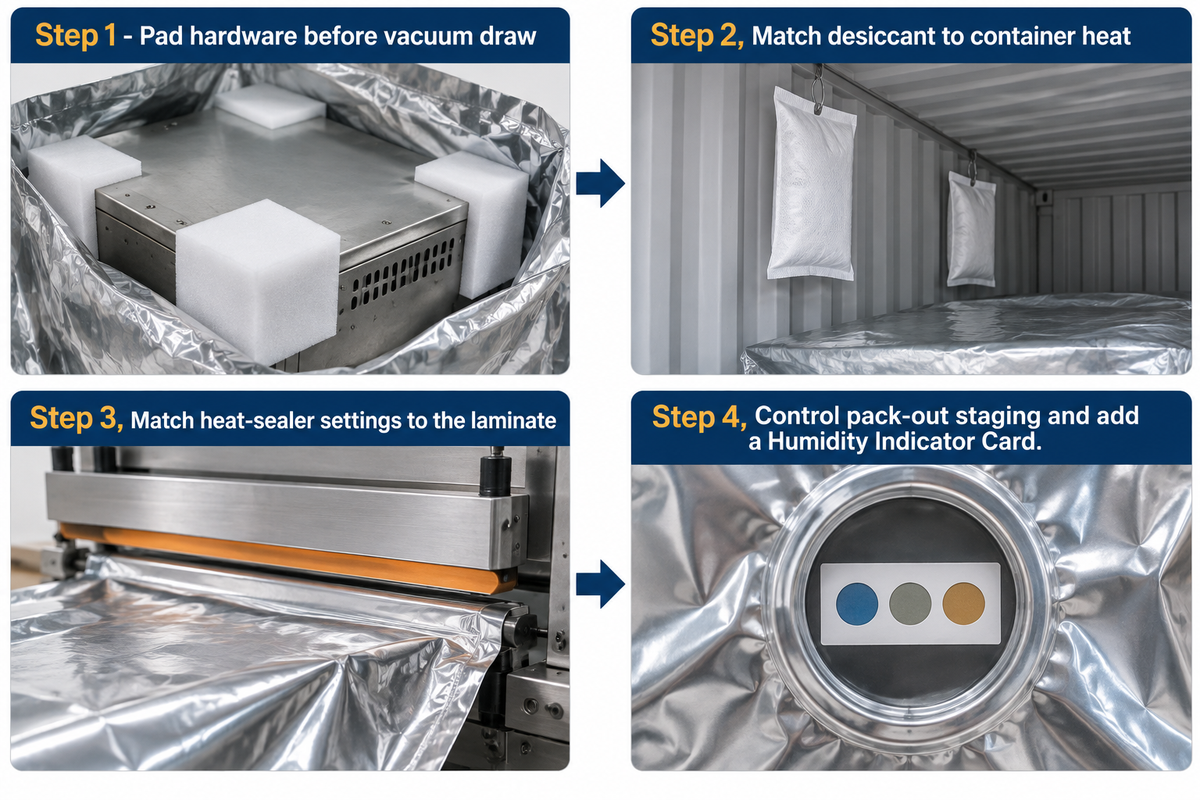
Incluso una bolsa de aluminio certificada según MIL-PRF-131L falla en el área de empaque si un borde metálico perfora el laminado o si queda madera húmeda en su interior. Acolche los bordes filosos antes de aplicar vacío y dimensione el desecante mediante un cálculo documentado, como DIN 55474. Forme un sellado térmico hermético con mordazas compatibles de calor constante o de impulso de servicio pesado ajustadas a la capa sellante (≤ 500 °F en material MIL-PRF-131L).
Virginia Tech cita la norma DIN 55474 para calcular las unidades de desecante a partir del volumen de aire, la masa de material de estiba, el área de la bolsa, la WVTR y los días de tránsito: n = (1/a) × (V·b + m·c + A·e·D·t). Supongamos que un exportador sella una bolsa de aluminio de 6 caras de 45 × 45 × 90 in. (20,250 sq in., o 202.5 unidades de cien pulgadas cuadradas) con 0.02 g/100 sq in./24 hrs durante 35 días. La permeación de vapor a través de la bolsa intacta suma 202.5 × 0.02 × 35 = 141.75 g. Un pallet de madera verde que retenga 10 lb (4,536 g) de agua libera dentro de la bolsa 32.0 veces ese total de permeación de 35 días a medida que la madera se seca.
- ✔Paso 1 – Acolchar los herrajes antes del vacío: el acolchado con espuma de PE de celda cerrada evita que la presión de vacío presione la hoja de aluminio contra las aristas y genere microporos por flexión.
- ✔Paso 2, Adecuar el desecante al calor del contenedor: el gel de sílice adsorbe entre 20%–30% de su peso en aire de laboratorio, mientras que la arcilla bentonita (p. ej., SorbentSystems LDT800-01 de 5 lb / 80 unidades) resulta adecuada para empaques secos por debajo de 50 °C. El cloruro de calcio retiene el vapor en forma de gel de salmuera junto a las paredes del contenedor.
- ✔Paso 3, Ajustar los parámetros de la termoselladora al laminado: calibre las mordazas de calor constante o de impulso industrial compatibles en temperatura, presión y tiempo de permanencia (≤ 500 °F en material MIL-PRF-131L) para proteger la vida útil de los componentes.
- ✔Paso 4, Controlar la espera previa al empaque e incluir una tarjeta indicadora de humedad: las auditorías de Desiccare señalan que dejar el desecante expuesto sobre la mesa de trabajo lo presatura antes del cierre. Añada una tarjeta indicadora de humedad (HIC) de varios puntos dentro de una mirilla de inspección para verificar las condiciones del empaque a la llegada.
Combinación de ambos sistemas: funda interior de barrera de aluminio más sujeción exterior de la carga con película stretch
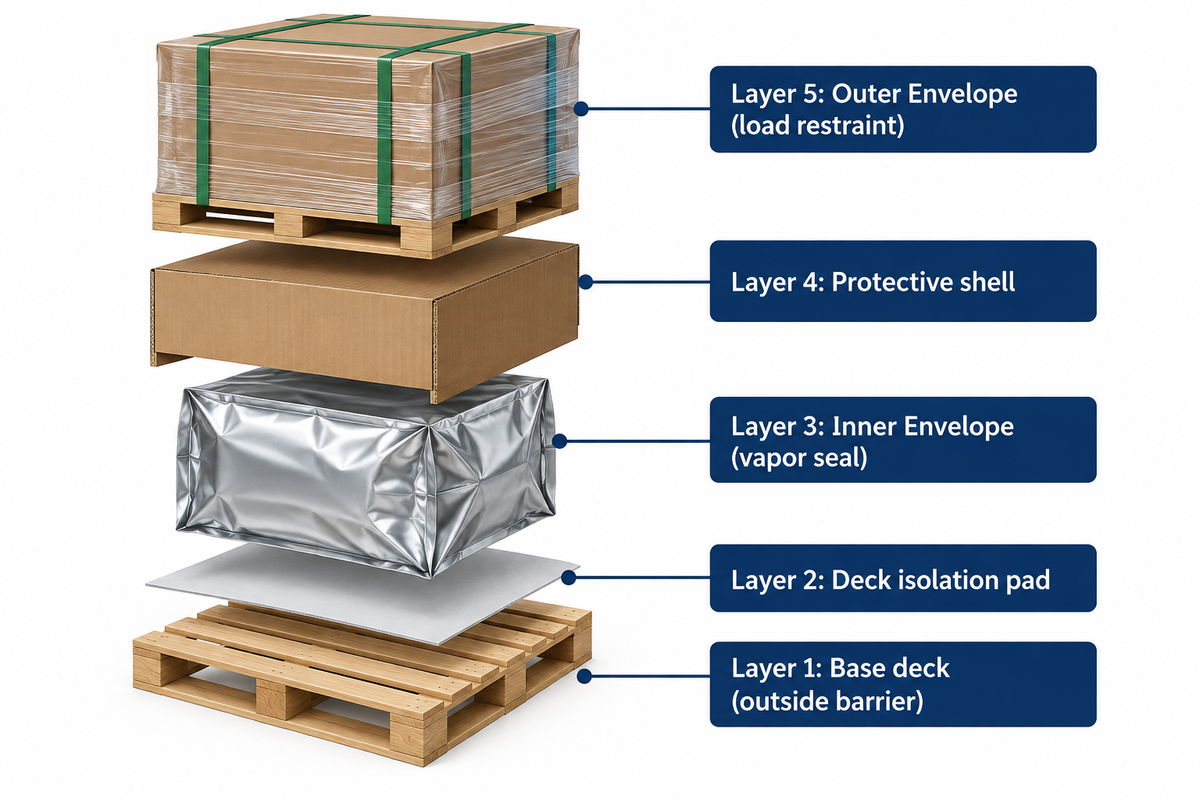
Los empacadores de exportación protegen la mercancía durante el almacenamiento y el transporte mediante la Arquitectura de pallet de exportación de 2 envolventes. La carga seca se aloja dentro de una funda 3D de aluminio con sellado térmico, apoyada sobre una lámina deslizante lisa encima de la base de madera. Sobre la bolsa se coloca un capuchón de cartón corrugado, y en el exterior un fleje de PET y película stretch aseguran el conjunto.
Nunca estire una capucha de barrera de aluminio hacia abajo cubriendo los largueros ni las entradas para horquillas del pallet. Las uñas del montacargas y las astillas de la base rasgan la costura inferior de vapor en el primer levantamiento. Para conjuntos que contienen dispositivos sensibles a la humedad y al reflujo (MSL 2–6), Neotel señala que los sistemas de calidad automotriz (IATF 16949), médico (ISO 13485) y aeroespacial (AS9100) remiten a la norma J-STD-033. Las auditorías de clientes verifican el manejo de dispositivos MSD frente a dicha norma, a diferencia de la carga general no electrónica. Preservar el cierre interior exige colocar todos los elementos mecánicos de sujeción de la carga por fuera de la cubierta protectora.
| Capa del conjunto | Especificación del material | Función mecánica o de vapor |
|---|---|---|
| Capa 1: Base del pallet (fuera de la barrera) | Pallet de madera secada al horno según ISPM-15 (~19% MC) o pallet plástico de exportación | Mantiene despejadas las entradas de horquilla y deja la humedad de la madera fuera de la bolsa de aluminio |
| Capa 2: Lámina aislante de base | Plancha de cartón corrugado de doble pared pesada o lámina deslizante de PE de alta densidad | Evita que las cabezas de clavos y los bordes de las tablas desgasten el panel inferior de aluminio |
| Capa 3: Envolvente interior (cierre de vapor) | Bolsa de barrera de aluminio 3D con fuelle + cantoneras de espuma + desecante DIN 55474 + HIC | Control hermético de la humedad para la mercancía durante el almacenamiento y el transporte |
| Capa 4: Cubierta protectora | Funda/tapa de cartón corrugado de triple pared para pallet o caja de exportación de madera contrachapada | Protege la bolsa de aluminio sellada contra el corte del fleje y la fricción con cargas adyacentes |
| Capa 5: Envolvente exterior (sujeción de la carga) | Fleje de PET + esquineros de protección + película stretch de LLDPE de 20 µm para pallets (clase aproximada de calibre 80 de EE. UU.) | Fija la cubierta exterior a la base del pallet para estabilizar la carga ante el movimiento marítimo |
Convertidores especializados en barrera, entre ellos 3D Barrier Bags Inc., Protective Packaging Ltd. y SorbentSystems (IMPAK), fabrican las fundas interiores de barrera de aluminio de la Capa 3. Para la sujeción exterior de la Capa 5, UD Packaging fabrica líneas de fleje de PET en su propia planta y suministra película stretch de LLDPE cast, soplada y preestirada. Los equipos que combinan fleje y película en cajas pesadas aplican el procedimiento sobre cómo flejar un pallet antes de la liberación para que los flejes se anclen a través de los largueros antes del enfardado exterior.
Película termocontraíble, película adherente de cocina y películas para alimentos: aclaración de confusiones frecuentes
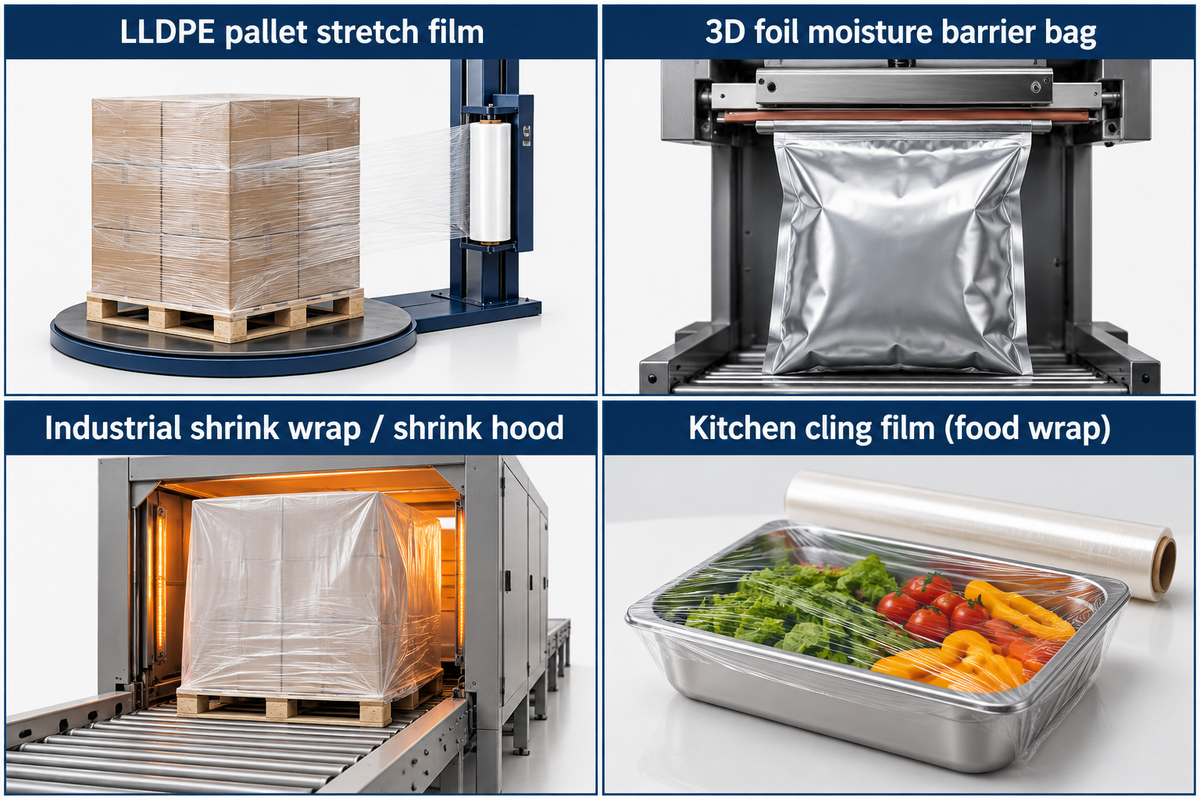
Las órdenes de compra suelen mezclar la película stretch para pallets, las capuchas termocontraíbles, la película adherente para cocinas domésticas y comerciales, la película anticorrosiva VCI y las bolsas de barrera para venta minorista. Cada una emplea polímeros, mecanismos de cierre y aprobaciones sanitarias diferentes. Realizar pedidos usando los nombres informales de planta provoca fallas en la sujeción de la carga o retenciones por incumplimiento normativo.
La película adherente delgada de PVC o LDPE (conocida como papel film o saran wrap) cubre recipientes de alimentos durante la conservación en frío en cocinas domésticas y comerciales. La película para pallets de almacén es una película plástica altamente elástica sin contacto con alimentos, diseñada estrictamente para la sujeción de la carga, salvo que cuente con una evaluación específica para el empaque de alimentos. Las bolsas minoristas para productos secos que protegen los alimentos de la humedad recurren a laminados multicapa en lugar de láminas delgadas de cocina.
Los compradores que comparan la película termocontraíble con la película stretch distinguen la contracción por calor en túnel de la tensión en frío sobre plataforma giratoria. La película VCI emite inhibidores de corrosión pero sigue siendo permeable al vapor. En muelles interiores, las láminas superiores de polietileno para pallets desvían el goteo del techo, mientras que las almohadillas transpirables orientan sobre cómo envolver madera acabada sin atrapar humedad.
| Tipo de película / bolsa de embalaje | Polímero / estructura | Aplicación y cierre | Alcance frente a vapor, salpicaduras y alimentos |
|---|---|---|---|
| Película stretch de LLDPE para pallets | LLDPE en película cast o soplada (rango manual de UD de 12–25 µm; 15.2–30.5 µm en ejemplos de Cary de calibre 60–120) con adherencia de la película en una o dos caras | Estiramiento mecánico en frío alrededor de cajas paletizadas | Solo desvía salpicaduras y polvo; sujeción industrial sin contacto con alimentos |
| Bolsa 3D de barrera contra la humedad de aluminio | Ejemplo de estructura: laminado de PET o nailon / hoja de aluminio / PE (PalletPAK de 4.0 mil) | Sellado térmico de calor constante o impulso compatible con desecante (≤ 500 °F en material MIL-PRF-131L) | Ejemplo de especificación: WVTR tras flexión ≤ 0.02 g/100 sq in./24 hrs en material MIL-PRF-131L Clase 1 acondicionado a 73 ± 3 °F / 50 ± 5% RH (3D Barrier Bags; indicar °C/% RH de WVTR en la orden de compra) |
| Bolsa de barrera ESD (MIL-PRF-81705F Tipo I, Clase 1) | Laminado conductivo/aluminio/disipativo según MIL-PRF-81705F Tipo I, Clase 1 | Sellado térmico (con o sin vacío) en una estación de empaque protegida contra ESD | Blindaje combinado frente a vapor de agua, ESD y EMI para tarjetas electrónicas |
| Película termocontraíble industrial / capucha termocontraíble | Capucha de película termocontraíble de LDPE o poliolefina | Colocada holgadamente y contraída mediante túnel de calor o pistola de propano | Capucha firme contra intemperie y polvo; los orificios de ventilación impiden una verdadera barrera de vapor |
| Película adherente de cocina (envoltura para alimentos) | Lámina delgada de PVC o LDPE apta para contacto con alimentos en uso doméstico y gastronómico | Lámina extraída manualmente de caja con cuchilla y presionada sobre los bordes del recipiente | Aprobada para contacto directo con alimentos; resistencia nula para sujeción de pallets |
| Película stretch anticorrosiva VCI | LLDPE coextruido con inhibidores volátiles de corrosión | Envuelta directamente alrededor de metal ferroso o no ferroso limpio y desnudo | Pasiva las superficies metálicas; sigue siendo una poliolefina permeable al vapor |
| Película stretch ventilada para pallets | LLDPE reforzado con macroaberturas de ventilación troqueladas | Enfardado bajo tensión en plataforma giratoria o manual sobre cargas que requieren ventilación | Evacua el calor y la sudoración; barrera nula frente a líquidos o vapor |
| Lámina superior de polietileno para pallets | Lámina plana troquelada de LDPE o LLDPE para cubrir contra polvo y goteo | Extendida sobre el nivel superior y fijada bajo las vueltas superiores de película stretch | Escudo superior contra goteo de rociadores o lluvia; vía de aire inferior abierta |
| Bolsa minorista de barrera para alimentos | Laminado de PET / EVOH, AlOx o aluminio / PE grado alimentario | Mordazas térmicas de formado, llenado y sellado en líneas de empaque de consumo | Barrera de grado alimentario contra oxígeno y humedad para unidades de venta minorista |
¿Cuál es la diferencia entre la película stretch y la película adherente de cocina?
La película stretch industrial es una envoltura de LLDPE para carga (como la película manual de 12–25 µm de UD Packaging o el código automático de calibre 80 / 20.3 µm #81B1X5 de Cary clasificado hasta 250% de estiramiento). La película adherente de cocina, llamada saran wrap en el ámbito doméstico, es una lámina delgada de PVC o PE para contacto con alimentos utilizada para cubrir bandejas y recipientes durante la conservación de alimentos. Tratar la película stretch y la película adherente de cocina como equivalentes genera riesgos de incumplimiento normativo y de seguridad en la carga.
La aptitud para el enfardado de pallets no establece el cumplimiento para el contacto directo con alimentos; los compradores que revisan especificaciones de película stretch y de adherencia ejecutan una verificación independiente de materiales, migración y normativa del mercado antes de cualquier contacto con alimentos (según UD Packaging). Del mismo modo, los rollos delgados de cocina carecen de la recuperación elástica necesaria para el transporte en camión.
Ejemplo práctico de costo por pallet: película stretch de calibre 80 frente a bolsa 3D de barrera contra la humedad de aluminio
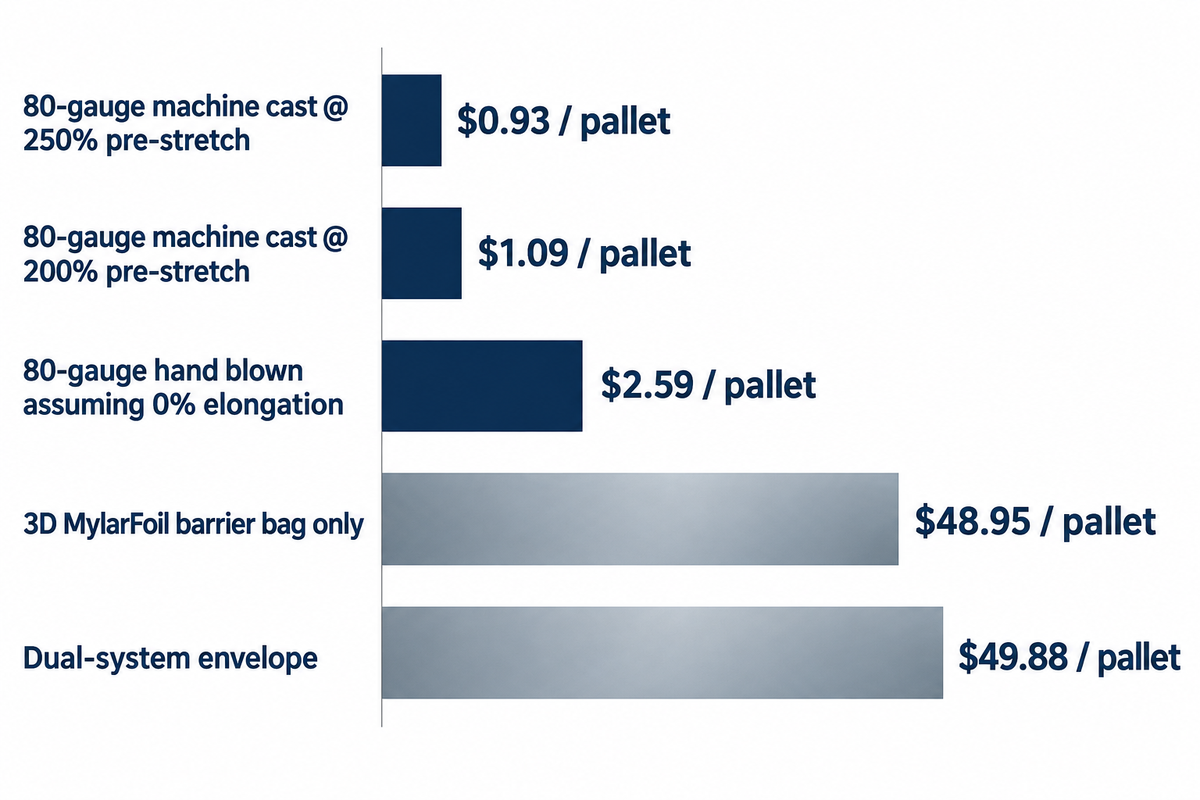
En un pallet de 48 × 40 in. que transporta un bloque de carga de 44 × 38 × 60 in., la película automática de calibre 80 (Cary #81B1X5 con preestirado de 250%) cuesta $0.93/pallet ($0.80 comprando 40+ rollos). La película manual (Cary #81BJB3 asumiendo 0% de elongación) cuesta $2.59/pallet ($2.30 comprando 20+ cajas) en el mismo recorrido de 150 ft. Añadir una bolsa 3D de aluminio de 45 × 45 × 90 in. tiene un precio de lista de $48.95 ($24.35 comprando 100+ bolsas) antes de desecante y mano de obra.
Datos de partida asumidos: Supongamos que un empacador envuelve un bloque de carga de 44 × 38 × 60 in. sobre una lámina deslizante encima de un pallet secado al horno de 48 × 40 in. Se asume un recorrido de película aplicada de 150 ft para el cálculo de costos (10.5 vueltas horizontales alrededor del perímetro de 44 × 38 in. suman 143.5 ft antes del ascenso en espiral y los márgenes de solape entre vueltas). La película automática corresponde al código #81B1X5 de Cary (película cast de calibre 80 de 20 in. × 6,000 ft: $130.59 por 1 rollo; $112.64 para 40+ rollos). La película manual corresponde al código #81BJB3 de Cary (película soplada de calibre 80 de 18 in. × 1,500 ft, caja de 4 rollos: $103.62 o $25.91/rollo; $92.14 para 20+ cajas). El precio de la bolsa de barrera corresponde al código PalletPAK 45VF4MN45SG90PP de SorbentSystems (MylarFoil de 4.0 mil de 45 × 45 × 90 in.: $48.95 por 1 bolsa, $36.10 para 10–24, $24.35 para 100+, excluyendo el desecante de arcilla LDT800-01 de 5 lb / 80 unidades y la mano de obra).
| Opción de embalaje y código de catálogo (SKU) | Fórmula de consumo de rollo / bolsa | Costo por pallet (1 unidad / 1 caja) | Costo por pallet por tramo de volumen |
|---|---|---|---|
| Película cast automática de calibre 80 @ 250% de preestirado (Cary #81B1X5, 20″ × 6,000′) | 150 ft ÷ 3.5 = 42.86 ft de película del rollo (0.714% de un rollo de 6,000 ft) | $0.93 / pallet ($130.59 por rollo) | $0.80 / pallet en 40+ rollos ($112.64 por rollo) |
| Película cast automática de calibre 80 @ 200% de preestirado (Cary #81B1X5, 20″ × 6,000′) | 150 ft ÷ 3.0 = 50.0 ft de película del rollo (0.833% de un rollo de 6,000 ft) | $1.09 / pallet ($130.59 por rollo) | $0.94 / pallet en 40+ rollos ($112.64 por rollo) |
| Película manual soplada de calibre 80 asumiendo 0% de elongación (Cary #81BJB3, 18″ × 1,500′) | 150 ft ÷ 1.0 = 150.0 ft de película del rollo (10.0% de un rollo de 1,500 ft) | $2.59 / pallet ($103.62 / caja de 4 rollos) | $2.30 / pallet en 20+ cajas ($92.14 por caja) |
| Solo bolsa de barrera 3D MylarFoil (SorbentSystems 45VF4MN45SG90PP, 4.0 mil) | 1 funda con fuelle de 45″ × 45″ × 90″ por pallet (antes de desecante/mano de obra) | $48.95 / pallet (1 bolsa) | $36.10 (10–24 bolsas) / $24.35 (100+ bolsas) |
| Envolvente de sistema doble (bolsa 3D de aluminio + película automática con 250% de preestirado) | 1 funda interior de aluminio de 4.0 mil + 42.86 ft de película cast automática exterior | $49.88 / pallet (tarifa de lista para 1 bolsa + 1 rollo) | $25.15 / pallet (100+ bolsas + 40+ rollos, antes de desecante/cubierta) |
Los precios publicados por distribuidores para cada código excluyen el desecante, las cubiertas exteriores, la mano de obra y el flete hacia centros de distribución de alto volumen y redes industriales y logísticas. Las cotizaciones directas de fábrica por contenedor completo siguen la evolución del mercado de resina virgen. El LLDPE en Alemania promedió USD 1,088/MT en el 2T de 2026 (+1.2% trimestral, Expert Market Research), mientras que el LLDPE de exportación estadounidense subió un 64% antes de moderarse un 16% en junio de 2026 (Price Watch). El ahorro derivado del preestirado solo se mantiene cuando la fuerza de sujeción de la carga evita desplazamientos y retrabajos de reenfardado.
Abastecimiento de película stretch frente a fundas de barrera y preparación para las normas de embalaje de tránsito de 2026
Los equipos de compras dividen las solicitudes de cotización (RFQ) de exportación entre convertidores de bolsas de barrera de aluminio y proveedores de película stretch de LLDPE monomaterial. Los laminados multicapa de aluminio se reservan para exportaciones sensibles a la humedad en las que las paredes del contenedor se enfrían por debajo del punto de rocío interno, el almacenamiento prolongado (de varias semanas) eleva el riesgo higrométrico o rigen los límites de vida útil en planta de J-STD-033D. La carga seca emplea película de LLDPE reciclable alineada con las normativas de residuos de 2026 de la Unión Europea y la India.
En toda la industria mundial del embalaje, la normativa de 2026 favorece las películas de tránsito de poliolefina monomaterial siempre que no sea necesario aislar el vapor. El Reglamento sobre los envases y residuos de envases de la Comisión Europea (Reglamento (UE) 2025/40) entró en vigor el 11 de febrero de 2025 y se aplica de forma general a partir del 12 de agosto de 2026. Como contexto macroeconómico y no como ensayo de aprobación por unidad, la Comisión informa 186.5 kg de residuos por habitante (2022) y un 42.4% de reciclaje de envases plásticos (2024). Su resumen de políticas establece el objetivo de que todos los envases en la UE sean reciclables de manera económicamente viable para 2030, mediante criterios escalonados de diseño para el reciclaje previos a las etapas de reciclado a gran escala. También contempla una vía de exención por acto delegado que exime a las envolturas de pallets y a los flejes de las metas de reutilización del 100%, mientras que las Reglas de Gestión de Residuos Plásticos de 2026 de la India exigen el registro de responsabilidad extendida del productor (EPR) ante la Junta Central de Control de la Contaminación y metas anuales crecientes de plástico reciclado.
La investigación y desarrollo en barreras avanza hacia la reciclabilidad libre de metales, al tiempo que el Comité F02 de ASTM programó para el 12–13 de octubre de 2026 debates sobre normas de resistencia del sellado y fugas por decaimiento de fuerza. La patente de General Mills US20240157690A1 (concedida el 4 de agosto de 2026 como US12697806B2) divulga una película de barrera sin metal que incorpora entre 0.1–12 wt.% de sílice pirogénica (< 100 nm) en una capa polimérica porosa. Esa estructura apunta primero a bolsas flexibles de consumo, manteniendo la hoja de aluminio como el material de trabajo estándar para fundas industriales pesadas de pallets en diversos sectores. En cuanto a los plazos de ensayo, AMETEK MOCON señala que los métodos culombimétricos absolutos de WVTR requieren ciclos más largos porque las tasas de fuga de base deben recalibrarse antes de cada corrida. Por separado, el resumen de iTeh Standards sobre ASTM D4649-20 indica que las características de desempeño de la película stretch pueden verse afectadas negativamente por temperaturas extremas y que la guía excluye la exposición a la intemperie.
El cronograma dividido que aparece a continuación muestra cómo deben cotizar los proveedores frente a criterios de liberación y ensayos de aceptación claramente definidos. Incluya esta tabla en su solicitud de cotización (RFQ).
Lista de verificación para RFQ — copie estos programas divididos en su solicitud de cotización:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Espesor y procesamiento de la película stretch | Rango de consulta manual de UD de 12–25 µm (ejemplos de catálogo Cary en calibre 60–120 / 15.2–30.5 µm); película cast o soplada, estándar o preestirada | Define el margen frente al rasgado en interiores y la nitidez del código de barras sin errores tipográficos de 80-mil | Medición con micrómetro en rollo de muestra + grado de resina por escrito |
| Ancho del rollo stretch y diámetro interno (ID) del núcleo | Ancho manual de 450 o 500 mm (o 20 in. para máquina); núcleo de 50 o 76 mm | Se adapta a dispensadores manuales y carros portabobinas de plataforma giratoria | Verificación del núcleo con pie de rey + longitud útil / masa neta de película en la orden de compra |
| Fuerza objetivo de sujeción de la carga en campo | 2–20 lb según la clase de carga (+10–30% en la base del pallet) | Evita el desplazamiento de la carga sin provocar roturas por exceso de preestirado | Auditoría uniforme con placa de tracción o medición de tensión en las zonas superior, media e inferior |
| WVTR del laminado de barrera y clase de especificación | ≤ 0.02 g/100 sq in./24 hrs tras flexión en material terminado MIL-PRF-131L Clase 1 (acondicionamiento a 73 ± 3 °F / 50 ± 5% RH según 3D Barrier Bags); o material terminado MIL-PRF-81705F Tipo I, Clase 1 para ESD/EMI | Limita el ingreso diario de vapor durante travesías marítimas de varias semanas | Informe de laboratorio ASTM F1249-25 o F3299 a los °C y % RH declarados |
| Dimensiones de la bolsa 3D y límite de sellado térmico | Largo × ancho × alto de la carga + faldón de cierre; mordazas compatibles (≤ 500 °F en material MIL-PRF-131L) | Deja espacio para la espuma en las esquinas y una costura superior apta para retrabajo | Hoja de temperatura/tiempo de mordaza del convertidor + prueba de pelado de la costura |
| Desecante y humedad de la base del pallet | Cantidad de unidades según DIN 55474 + HIC; pallet secado al horno ~19% MC fuera de la bolsa | Evita que > 10 lb de agua de la madera verde saturen el absorbente interno | Registro con higrómetro de agujas (< 18–20% en piso del contenedor) + revisión de HIC |
Nota sobre el alcance del proveedor: UD Packaging fabrica fleje de PET en su propia planta y suministra película stretch de LLDPE monomaterial manual y automática (anchos manuales de 450/500 mm, espesores de 12–25 µm y núcleos de 50/76 mm). Las condiciones comerciales estándar incluyen cotizaciones en 24 horas hábiles, muestras gratuitas para evaluación y producción en 20–25 días con anticipo del 30% T/T y entrega FOB. Las bolsas de barrera contra la humedad de aluminio para exportación provienen de convertidores especializados como 3D Barrier Bags Inc., Protective Packaging Ltd. y SorbentSystems (IMPAK), mientras que los laboratorios acreditados realizan los ensayos de WVTR.
Preguntas frecuentes
P: ¿La película stretch es lo mismo que la película termocontraíble?
No, la película stretch no utiliza calor para unitizar las cargas sobre el pallet. En su lugar se emplea tensión elástica en frío.
La película termocontraíble es una capucha de poliolefina o LDPE que se coloca holgadamente sobre la carga y se calienta con una pistola de propano o en un túnel de termocontracción hasta ceñirse. Ni el enfardado en espiral para pallets ni la película termocontraíble ventilada sustituyen a una bolsa de barrera contra la humedad de hoja de aluminio con sellado térmico.
P: ¿Qué tipo de película stretch se utiliza para el almacenamiento en climas fríos?
Los almacenes frigoríficos por debajo de 0 °C requieren grados de película stretch de LLDPE para bajas temperaturas, acondicionados y ensayados para mantener la adherencia de la película y la recuperación elástica bajo cero.
La película estándar de almacén puede perder adherencia o volverse rígida en aire helado, haciendo que los extremos se suelten. La norma ASTM D4649-20(2025) señala el almacenamiento bajo cero y a altas temperaturas como factores que alteran el comportamiento de la película. Trasladar pallets fríos hacia muelles húmedos también provoca condensación superficial a menos que se controlen las transiciones de espera.
P: ¿Se puede aplicar película stretch sobre una bolsa de barrera contra la humedad en el mismo pallet?
Sí, los empacadores de exportación combinan ambas capas dentro de un armado de pallet de doble envolvente separada.
Primero, coloque la carga seca, la espuma en las esquinas y el desecante calculado dentro de una funda 3D de aluminio abierta situada sobre una lámina deslizante encima de una base secada al horno, y luego realice el sellado térmico de la bolsa. A continuación, proteja la bolsa sellada con una funda de cartón corrugado y/o paredes de caja de madera y asegure el conjunto con fleje de PET y película stretch.
P: ¿El celofán y el polipropileno son lo mismo que la película stretch de LLDPE?
El celofán es una lámina rígida de celulosa regenerada, mientras que el polipropileno BOPP/CPP resulta más adecuado para la envoltura de productos minoristas. El LLDPE se utiliza en la película stretch industrial para pallets por su alta elongación y recuperación elástica.
P: ¿Funcionan las bolsas de gel de sílice dentro del enfardado estándar con película stretch?
No, el gel de sílice se satura rápidamente dentro de un enfardado en espiral sin sellar.
El solape entre vueltas abierto y las paredes de LLDPE permeables al vapor permiten la entrada continua de aire húmedo exterior, agotando los sobres desecantes en cuestión de horas o días.
P: ¿Qué especificaciones de rollo y de funda deben confirmar los compradores en una RFQ de embalaje de exportación?
Los compradores entregan dos programas de materiales independientes en las solicitudes de cotización (RFQ) de exportación: un programa para la película stretch exterior de la unidad de carga y otro para la funda interior de barrera de vapor, incluyendo los métodos de ensayo de laboratorio.
Para la película exterior de LLDPE, especifique grado manual o automático, extrusión de película cast o soplada, espesor en micras y mils (p. ej., 20.3 µm / 0.80 mil), relación de preestirado, ancho, longitud y diámetro interno de núcleo de 50/76 mm. Para las bolsas interiores de barrera, especifique material terminado MIL-PRF-131L Clase 1 o material terminado MIL-PRF-81705F Tipo I, Clase 1 cuando se requiera blindaje ESD y EMI. Indique el límite máximo de WVTR tras la flexión (como ≤ 0.02 g/100 sq in./24 hrs), los °C y % RH exactos de cámara según ASTM F1249-25 o F3299, las medidas del fuelle 3D, las unidades de desecante según DIN 55474 y las tarjetas indicadoras de humedad de varios puntos.
Acerca de este análisis de embalaje de exportación
En Jiangyin, Wuxi, provincia de Jiangsu, China, UD Packaging produce fleje de PET y suministra película stretch de LLDPE cast, soplada y preestirada para la unitización de pallets en interiores y de exportación. Las fundas de barrera contra la humedad de hoja de aluminio, las bolsas VCI y los ensayos de laboratorio de WVTR quedan fuera de la producción de UD Packaging. Revisado por el equipo técnico de UD Packaging.
Referencias y fuentes
- ASTM D4649-20(2025): Guía estándar para la selección y el uso de películas stretch para enfardado ASTM International
- ASTM F1249-25: Método de ensayo estándar para la velocidad de transmisión de vapor de agua a través de películas y láminas plásticas mediante un sensor infrarrojo modulado ASTM International
- Informe técnico #3: Daños por humedad en contenedores marítimos Center for Packaging and Unit Load Design, Virginia Tech
- Coca-Cola Consolidated reduce un 20% los costos de película stretch mediante monitoreo automatizado Packaging World
- Reglamento sobre los envases y residuos de envases (Reglamento (UE) 2025/40) Comisión Europea
- US20240157690A1 / US12697806B2: Película multicapa de barrera contra la humedad Oficina de Patentes y Marcas de los Estados Unidos vía Google Patents