Entre em contato com a UD Packaging Company

Filme stretch colorido: como codificar cargas em palete sem perder a visibilidade de etiquetas e códigos de barras

MATERIAIS DE EMBALAGEM · GUIA DE ÓPTICA DE ARMAZÉM E CODIFICAÇÃO DE CARGAS
O filme stretch colorido é um material de embalagem de polietileno linear de baixa densidade (LLDPE) pigmentado; a Packaging and Wrapping Machines relata cerca de 60% a 75% de transmissão de luz visível através de 1 a 2 camadas sobrepostas de seu filme translúcido colorido para codificação visual de cargas, e até 100% de ocultação da carga com seu filme opaco preto ou branco de calibre 80 (20,3 µm) aplicado em 3 a 4 voltas sobrepostas. Selecionar a classe correta do material permite que centros de distribuição codifiquem remessas paletizadas por cor sem causar falhas de leitura nos leitores de código de barras nem ultrapassagens da fotocélula em envolvedoras automáticas.
As maiores causas de atrasos na leitura em doca e de erros de expedição no armazém são (a) tratar todo filme stretch colorido como se fosse um envolvimento transparente e (b) desconsiderar como a escolha dos pigmentos afeta o consumo de material, tanto em linhas manuais quanto automatizadas. A seguir, comparamos leituras a laser vermelho de 650 nm de códigos de barras lineares, cuja qualidade de impressão é classificada pela ISO/IEC 15416:2025, com leitores de imagem 2D com LED branco através do filme colorido; também examinamos o acúmulo de calor em áreas externas, o envolvimento manual e automático e a qualificação por teste prático na doca.
Principais conclusões para engenheiros de embalagem e armazém
- Tonalidade translúcida versus ocultação opaca: a Packaging and Wrapping Machines relata legibilidade de etiquetas através de 1 a 2 camadas sobrepostas de filme translúcido colorido e até 100% de ocultação visual com filme opaco de calibre 80 (20,3 µm) aplicado em 3 a 4 voltas sobrepostas, enquanto a ASTM D4649-20 fornece diretrizes de seleção para ambientes internos.
- Contraste de comprimento de onda do laser vermelho (Church Offset Printing): sob leitura a laser vermelho de 650 nm, o filme de tom frio pode escurecer o fundo branco da etiqueta após 2 a 3 voltas, enquanto barras impressas com tinta vermelha ou laranja podem perder contraste em relação ao substrato branco da etiqueta.
- Calor em pátio externo e limites de UV: a Packaging and Wrapping Machines relata temperaturas no interior do palete de 15°F a 30°F (8,3°C a 16,7°C) mais baixas sob envolvimento branco com TiO2 do que sob envolvimento preto em condições de pátio aberto ou pista (dependendo da irradiância solar, do tempo de permanência e da massa térmica da carga), enquanto a AAA Polymer informa que o filme sem estabilizante pode começar a se degradar em até 30 dias ao ar livre.
- Pré-estiramento e fotocélulas da envolvedora: a Packaging and Wrapping Machines relata uma faixa comum de pré-estiramento de 200% a 250% para o filme opaco; o envolvimento preto pode interferir em fotocélulas infravermelhas, enquanto sensores retrorrefletivos polarizados ou ultrassônicos conseguem detectar cargas escuras.
Filme stretch colorido translúcido vs. opaco: onde termina a codificação de cargas e começa a ocultação
Nas formulações translúcidas coloridas listadas na tabela abaixo, a dosagem de masterbatch de pigmento orgânico varia comumente de 1% a 3%, com cerca de 60% a 75% de transmissão de luz visível através de 1 a 2 camadas (conforme relatado pela Packaging and Wrapping Machines para leitura de código de barras através do filme). Em contrapartida, o filme stretch preto opaco utiliza pigmento negro de fumo e o filme de poliolefina branco opaco multicamadas coextrusado da US Patent US10576718B2 incorpora de 6 wt% a 14 wt% de dióxido de titânio em suas camadas intermediárias (com 0,050 wt% a 0,15 wt% de pigmento secundário) para bloquear a passagem de luz e ocultar o conteúdo da caixa de papelão após 3 a 4 revoluções. Ao contrário do filme stretch padrão, que deixa todas as cargas com aparência idêntica, o uso de uma classe de cor específica permite que os operadores identifiquem rapidamente cada carga de acordo com o objetivo do armazém, seja a identificação visual rápida no corredor ou a ocultação de carga com evidência de violação; os parâmetros de transmissão de luz e camadas de ocultação dependem da carga de masterbatch de pigmento, da espessura inicial e da taxa de pré-estiramento.
Neste guia, os produtos de filme stretch são agrupados pela visibilidade prática em classes transparente, translúcida colorida e opaca, enquanto a ASTM D4649-20 (Standard Guide for Selection and Use of Stretch Wrap Films, Seção 1.1) abrange diretrizes de unitização e paletização em ambientes internos, onde o calibre 80 corresponde a uma espessura nominal de 0.0008 in (20,3 µm). Ao avaliar uma especificação de filme stretch colorido para um filme stretch PE translúcido, os engenheiros medem a clareza óptica usando a ASTM D1003, na qual a opalescência (haze) é a luz transmitida difusa espalhada além de 2,5° dividida pela luz transmitida total e expressa em porcentagem: Haze = (Td / Tt) × 100%.
Por outro lado, reduzir a espessura do filme stretch preto opaco para menos do calibre 70 (17,8 µm) em um carrinho de alta tensão pode resultar na abertura visual nos cantos (“windowing”). Com base nos padrões de armazém definidos pela Packaging and Wrapping Machines, 100% de ocultação visual contra furtos exige no mínimo um filme opaco de calibre 80 (20,3 µm) aplicado com 3 a 4 revoluções sobrepostas do carrinho. Para ver como os métodos de ensaio ópticos e mecânicos da ASTM aparecem nos certificados de fábrica, consulte nosso guia de ficha técnica de filme stretch.
| Classe do filme e categoria de tonalidade | Dosagem de masterbatch e tipo de pigmento | Espessuras de referência (µm / mil) | Transmitância e opalescência (ASTM D1003; número de camadas de teste informado em cada linha) | Máx. de camadas legíveis (laser vermelho de 650 nm) | Máx. de camadas legíveis (leitor 2D com LED branco) | Aplicação principal no armazém |
|---|---|---|---|---|---|---|
| LLDPE cast transparente padrão | Sem pigmento (resina LLDPE virgem) | 60, 67 e 90 ga (15, 17 e 23 µm em PMC12656129); 80 ga (20,3 µm / 0.80 mil) nominal | Base transparente sem pigmento em 1 camada; baixa opalescência | 3–4 camadas (planas, sem rugas) | 4–5 camadas (planas, sem rugas) | Unitização de estoque geral com excelente transparência |
| Translúcido amarelo / laranja | Masterbatch orgânico quente comum de 1%–3% | Classes de alto desempenho de 43 e 63 ga (Packaging Digest); 80 ga (20,3 µm) padrão | Cerca de 60%–75% de transmitância em 1–2 camadas; opalescência moderada | 1–2 camadas (barras em tinta preta; tinta vermelha ou laranja pode perder contraste) | 2–3 camadas (LED branco de banda larga) | Codificação mensal FIFO, separação prioritária, faixas de cross-docking |
| Translúcido vermelho | Masterbatch orgânico quente comum de 1%–3% | Classes de alto desempenho de 43 e 63 ga (Packaging Digest); 80 ga (20,3 µm) padrão | Cerca de 60%–75% de transmitância em 1–2 camadas; opalescência moderada | 1–2 camadas (barras de negro de fumo em etiqueta branca) | 2–3 camadas (LED branco de banda larga) | Retenção de quarentena do controle de qualidade e codificação de carga avariada |
| Translúcido azul | Pigmento frio de ftalocianina comum de 1%–3% | Classes de alto desempenho de 43 e 63 ga (Packaging Digest); 80 ga (20,3 µm) padrão | Cerca de 60%–75% de transmitância em 1–2 camadas; opalescência moderada | 1 camada máx. (absorve luz de fundo de 650 nm com ≥2 voltas) | 2–3 camadas (leitor CMOS de luz branca) | Separação de alimentos/alergênicos, cadeia fria e codificação do turno A |
| Translúcido verde | Pigmento orgânico frio comum de 1%–3% | Classes de alto desempenho de 43 e 63 ga (Packaging Digest); 80 ga (20,3 µm) padrão | Cerca de 60%–75% de transmitância em 1–2 camadas; opalescência moderada | 1 camada máx. (escurece os espaços brancos da etiqueta sob laser vermelho) | 2–3 camadas (leitor CMOS de luz branca) | Estoque liberado pelo CQ, zona ecológica/reciclada e codificação do turno B |
| Translúcido roxo / violeta | Masterbatch frio escuro comum de 1%–3% | Faixa de referência de 60, 67 e 90 ga (15, 17 e 23 µm); 80 ga (20,3 µm) padrão | Cerca de 60%–75% de transmitância para tons translúcidos; verifique o violeta escuro em teste prático | Exige leitura em teste prático (alta absorção em 650 nm; limite a 1 camada ou use envelope plástico) | 1–2 camadas (leitor CMOS de luz branca) | Logística reversa, devoluções RMA e quarentena sazonal |
| Filme preto opaco | Masterbatch de negro de fumo (classe opaca) | Mínimo de 80 ga (20,3 µm / 0.80 mil) para ocultação opaca | Até 100% de ocultação opaca com 3–4 voltas; opalescência não aplicável | 0 camadas (exige envelope externo ou janela sem envolvimento) | 0 camadas (exige envelope externo ou janela sem envolvimento) | Prevenção de furtos de alto valor e evidência de violação em ambientes internos |
| Filme branco opaco | Masterbatch de TiO2 (6–14 wt% nas camadas intermediárias do filme multicamadas na US10576718B2) | Mínimo de 80 ga (20,3 µm / 0.80 mil) para ocultação opaca | Até 100% de ocultação opaca com 3–4 voltas; opalescência não aplicável | 0 camadas (exige envelope externo ou janela sem envolvimento) | 0 camadas (exige envelope externo ou janela sem envolvimento) | Armazenamento em pátio externo sensível ao calor (com pacote UVI) |
| Filme stretch impresso personalizado | Base transparente ou colorida + tinta flexográfica superficial | Faixa de referência de 60, 67 e 90 ga (15, 17 e 23 µm); 80 ga (20,3 µm) padrão | Transmitância da base transparente ou colorida (cerca de 60%–75% na base colorida) nas zonas sem impressão; opaco sob a tinta | 1–2 camadas nas zonas de janela transparentes sem impressão | 2–3 camadas nas zonas de janela transparentes sem impressão | Identidade da marca e fita adesiva de segurança impressa com evidência de violação |
Legibilidade de códigos de barras e etiquetas através do filme colorido: número de camadas, contraste de tonalidade e óptica do leitor
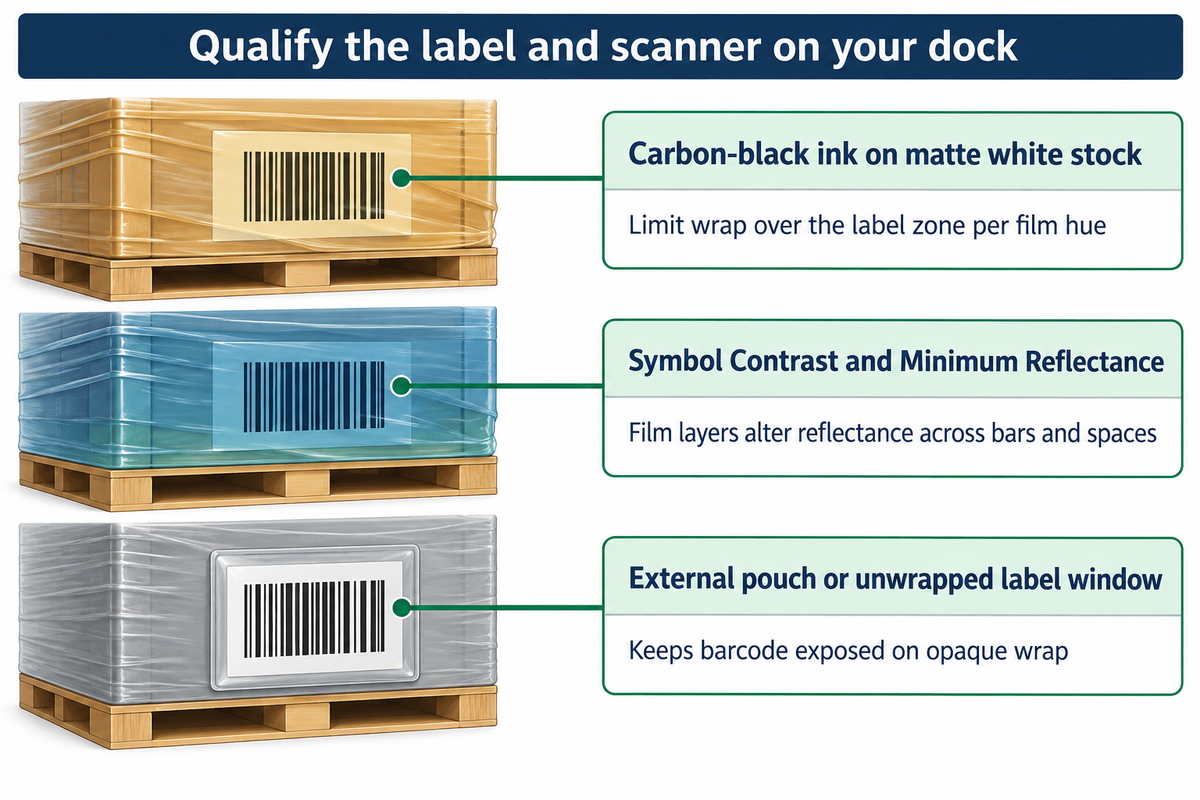
Limite o envolvimento sobre a zona da etiqueta conforme a tonalidade do filme e o leitor: a tabela permite até 1 a 2 camadas para tons quentes sob laser vermelho, no máximo 1 camada para azul ou verde e exige leituras em teste prático na doca ou um envelope externo para o violeta escuro, imprimindo sempre as barras do código com tinta preta de negro de fumo em papel branco fosco; qualifique a etiqueta e o leitor reais na sua doca. Quando o filme opaco ou 3 ou mais camadas sobrepostas cobrem a etiqueta, um envelope autoadesivo externo ou uma janela sem envolvimento mantém o código de barras exposto.
Pela ISO/IEC 15416 para verificação de código de barras linear 1D, todas as 10 linhas de varredura são avaliadas com base em parâmetros de refletância. A média dessas pontuações determina a classe de qualidade do código de barras. Os detalhes são fornecidos pela Cognex. Existem duas relações de refletância nas quais o filme plástico afeta o contraste do código de barras linear: o Contraste do Símbolo (SC = Rmax − Rmin, diferença de refletância entre espaços claros e barras escuras) e a Refletância Mínima (que reprova quando a refletância mínima das barras Rmin ultrapassa ½ da refletância máxima dos espaços Rmax). Se uma etiqueta GS1-128 sem envolvimento apresenta refletância típica de espaço branco de cerca de 80% e refletância de barra preta de cerca de 10%, seu Contraste do Símbolo inicial é 80% − 10% = 70%; a etiqueta recebe sua classificação de avaliação do símbolo somente após a medição dos demais parâmetros. O filme plástico colorido pode reduzir o Contraste do Símbolo e elevar a refletância mínima. Contudo, uma queda no Contraste do Símbolo não significa reprovação imediata. A classificação deve ser avaliada considerando o requisito de refletância mínima, que reprova quando a refletância mínima das barras excede ½ da refletância máxima dos espaços. A legibilidade do código de barras com filme stretch colorido depende de múltiplos parâmetros, como o comprimento de onda de iluminação do leitor, a refletância da etiqueta e as camadas sobrepostas de filme, em vez de um único valor de contraste.
Por que filmes de tom frio e de tom quente se comportam de forma diferente sob um laser vermelho de 650 nm?
Sob um leitor a laser vermelho monocromático de 630–660 nm, os filmes stretch de tom frio (azul, verde, violeta) absorvem a luz vermelha e escurecem o fundo branco da etiqueta após 2 a 3 camadas, ao passo que os filmes stretch de tom quente (vermelho, laranja, amarelo) transmitem a luz vermelha e permanecem legíveis em até 2 camadas, desde que as barras do código sejam impressas com tinta preta de carbono em vez de tinta vermelha ou laranja. Conforme relatado no guia de contraste de código de barras monocromático da Church Offset Printing, a luz vermelha identifica cores quentes (vermelho, laranja, amarelo, branco) como “branco” (alta refletância Rmax) e identifica cores frias (azul, verde, violeta, preto) como “preto” (alta absorção).
Na configuração citada de 2 a 3 camadas de filme azul-escuro ou verde, uma refletância típica dos espaços brancos de cerca de 25% e uma refletância das barras de cerca de 15% produzem 25% − 15% = 10% de Contraste do Símbolo pela ISO/IEC 15416; esse baixo contraste não estabelece que toda leitura falhará. Com 1 a 2 camadas de tonalidade vermelha ou amarela na mesma configuração, um laser vermelho de 650 nm medindo espaços brancos com cerca de 70% de refletância e barras pretas com cerca de 10% resulta em 70% − 10% = 60% de Contraste do Símbolo; barras em tinta vermelha ou laranja podem perder contraste contra o fundo, enquanto a classificação geral do código de barras depende dos demais parâmetros medidos.
Um leitor de imagem de área 2D (Signal Processing StackExchange) consegue ler um símbolo 2D adequadamente impresso onde um laser linear 1D falha; a correção Reed-Solomon do símbolo é integrada ao próprio código e independente da avaliação de qualidade de impressão pela ISO/IEC 15415, embora emendas sobrepostas do filme ou o brilho especular medido pela ASTM D2457 ainda possam dificultar a decodificação. Além disso, como enfatiza a orientação de código de barras 2D da GS1, muitos leitores 2D industriais ainda utilizam luz vermelha de leitura; para ler com confiabilidade através de 2 a 3 camadas de filme stretch colorido azul ou verde frio, o leitor CMOS 2D deve ser equipado com iluminação LED branca de banda larga e validado em teste prático no substrato real da sua etiqueta. A CGP Coating observa que revoluções extras de envolvimento nem sempre melhoram a estabilidade do palete quando a tensão ou o atrito do filme estão mal calibrados; camadas sobrepostas também podem reduzir a legibilidade do código de barras.
Arquitetura de codificação de cargas no armazém: mapeamento das cores padrão de filme para FIFO, retenção do CQ e roteamento por zona
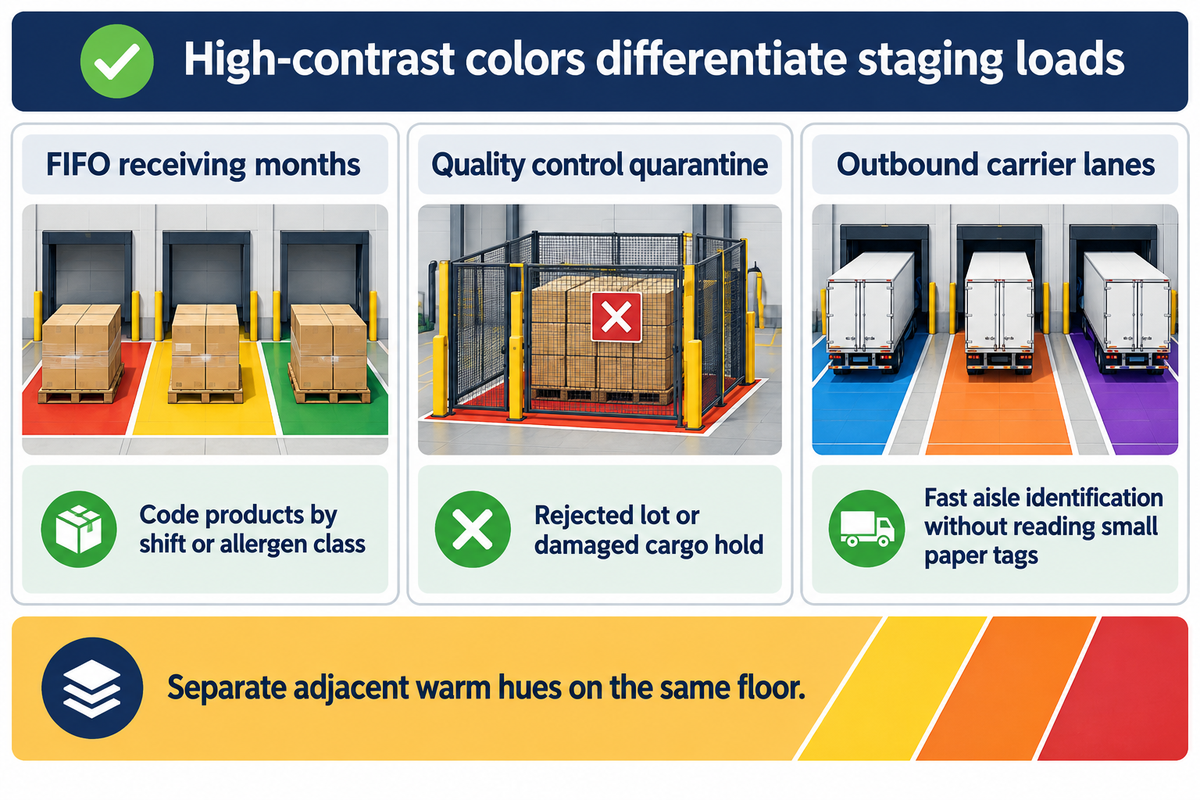
De acordo com a Tuosheng Pack, diferenciar cores de alto contraste no filme stretch para diversas funções do armazém (por exemplo, meses de recebimento FIFO, quarentena do controle de qualidade, separação de alergênicos, faixas de transportadoras na expedição etc.) ajuda a distinguir as cargas durante a separação. O uso de cores bem distintas no mesmo piso ajuda a evitar confusões dos operadores ao lidar com cores quentes próximas (por exemplo, vermelho vs. laranja) sob iluminação industrial de pé-direito alto.
Como o filme stretch colorido está disponível em várias cores para expedição e embalagem, as equipes de operação alcançam fácil identificação a uma distância de 15 a 25 metros (50 a 80 pés) ao longo do corredor sem precisar descer da empilhadeira para ler pequenas etiquetas de papel. Um envolvimento colorido de destaque melhora a identificação do produto e permite que os conferentes de recebimento codifiquem os produtos por turno, classe de alergênico ou faixa de transportadora. Em cargas pesadas de exportação que combinam filmes coloridos com unitização rígida, alinhe seu código de cores com nosso guia de fita de arquear industrial para expedição a fim de manter as cargas em palete codificadas por cor estruturalmente travadas durante o transporte intermodal.
| Cor do filme | Atribuição padrão de codificação no armazém | Visibilidade no corredor sob LED de pé-direito alto (20 m) | Compatibilidade com laser vermelho de 650 nm | Compatibilidade com CMOS 2D de LED branco | Regra de janela de etiqueta na operação |
|---|---|---|---|---|---|
| Translúcido vermelho | Quarentena de controle de qualidade, lote reprovado ou retenção de carga avariada | Alta (manter separado do laranja no mesmo piso) | Boa até 1–2 camadas sobre tinta de negro de fumo; apaga tinta vermelha ou laranja | Boa até 2–3 camadas (aplicação plana) | Manter a zona de etiqueta a meia altura do palete em ≤2 camadas; nunca usar texto vermelho nas etiquetas |
| Translúcido verde | Estoque liberado pelo CQ, expedição aprovada ou linha ecológica/reciclada | Alto contraste contra estruturas porta-paletes e piso de concreto | Baixa com ≥2 camadas (absorve luz vermelha de 650 nm) | Boa até 2–3 camadas | Limitar a zona da etiqueta a 1 camada para laser vermelho ou usar leitores 2D com LED branco |
| Translúcido azul | Zona de grau alimentício / livre de alergênicos, cadeia fria ou Mês FIFO A | Alta (sinalização visual universal no setor de alimentos e fármacos) | Baixa com ≥2 camadas (escurece o fundo branco sob luz vermelha) | Boa até 2–3 camadas | Usar receita de envolvimento de passe único a meia altura ou leitor 2D de luz branca |
| Translúcido amarelo | Pulmão de cargas perigosas, separação prioritária de cross-docking ou Mês FIFO B | Maior brilho sob iluminação fraca de armazém | Alta até 2 camadas (transmite o comprimento de onda vermelho de 650 nm) | Alta até 3 camadas | Evitar marca-texto amarelo ou tinta laranja/vermelha nos cartazes de expedição |
| Translúcido laranja | Carga urgente / expressa, estoque promocional sazonal ou Turno C | Alta (não combinar simultaneamente com o tom vermelho) | Boa até 2 camadas em etiquetas preto no branco | Boa até 2–3 camadas | Manter ≤2 camadas sobre a zona do código de barras GS1-128 |
| Translúcido roxo / violeta | Devoluções RMA de clientes, separação para retrabalho ou retenção alfandegária | Moderada-alta (distinta das tonalidades primárias padrão) | Baixa (alta absorção na faixa de 630–660 nm) | Moderada até 1–2 camadas | Aplicar envelope externo de etiqueta ou limitar a zona da etiqueta a 1 camada estirada |
| Preto opaco | Prevenção de furtos de eletrônicos/vestuário de alto valor e segurança no transporte | Algumas fotocélulas infravermelhas difusas de altura de palete podem não detectar o filme escuro | 0 camadas (até 100% opaco com 3–4 voltas) | 0 camadas (até 100% opaco com 3–4 voltas) | Envelope autoadesivo externo obrigatório por fora da volta final para etiquetas que precisam ser lidas |
| Branco opaco | Armazenamento em pátio externo, reflexão de calor solar e apresentação limpa para exportação | Muito alta (superfície branca brilhante de dióxido de titânio) | 0 camadas (opaco com 3–4 voltas) | 0 camadas (opaco com 3–4 voltas) | Envelope autoadesivo externo obrigatório ou cartaz na folha superior |
| Transparente padrão | Estoque geral sem restrições que exige visibilidade total da impressão das caixas de papelão | Neutra (sem sinalização por código de cor) | Alta até 3–4 camadas planas | Alta até 4–5 camadas planas | Evitar cordões de filme sobrepostos diretamente sobre as barras do código |
Filme stretch opaco preto vs. branco: ocultação contra furtos, acúmulo de calor solar e estabilidade UV ao ar livre
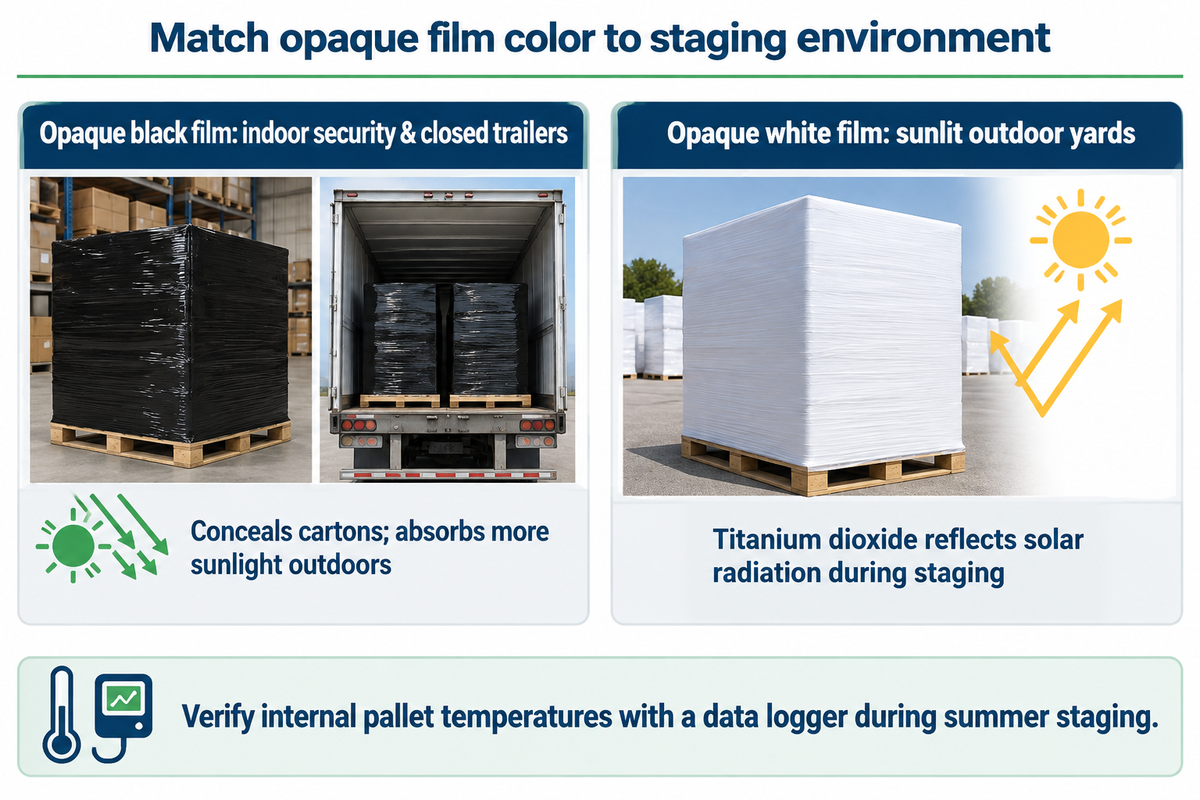
Selecione o filme stretch preto opaco para segurança interna e transporte em baú fechado, onde ocultar caixas de papelão de alto valor evita furtos, e especifique o filme stretch branco opaco quando cargas em palete sensíveis ao calor permanecerem em pátios externos expostos ao sol: a Packaging and Wrapping Machines relata temperaturas no interior do palete de 15°F a 30°F (8,3°C a 16,7°C) mais baixas com filme branco opaco do que com filme transparente ou preto na logística de pátio aberto ou pista; a exposição solar e a massa da carga afetam o resultado.
Na presença de radiação solar, a cor da superfície (albedo) dos itens sensíveis armazenados pode criar condições de estresse térmico dentro da carga. Filmes que absorvem radiação solar, como os filmes pretos, podem aumentar o acúmulo de calor durante a permanência no pátio. O uso de filmes brancos opacos contendo TiO2 reflete a radiação solar e ajuda a reduzir o aquecimento durante a espera. O filme preto absorve mais luz solar, enquanto o filme branco opaco contendo dióxido de titânio reflete uma parcela maior e pode diminuir o acúmulo de calor durante a armazenagem externa; o ar úmido ainda pode condensar em uma caixa de papelão mais fria, e o calor ainda pode afetar o fechamento da caixa. As diferenças de temperatura no interior do palete ao ar livre e a vida útil sob UV variam conforme a irradiância solar, a umidade ambiente, o tempo de permanência e a massa térmica da carga; por isso, instalações que armazenam produtos paletizados sensíveis à temperatura ao ar livre devem verificar as temperaturas internas com um registrador de dados (data logger) durante o verão.
A cor opaca protege automaticamente o filme stretch contra a exposição solar em áreas externas?
Não: a AAA Polymer afirma que a maioria dos filmes stretch não estabilizados começa a se degradar e perder alongamento em até 30 dias ao ar livre, enquanto inibidores de UV (HALS / UVI) podem proteger o filme por 9 a 12 meses de exposição UV externa. Estudos macroscópicos de intemperismo do polietileno publicados pelo National Institute of Standards and Technology (NIST) confirmam que a foto-oxidação ultravioleta rompe as cadeias poliméricas do polietileno mais rapidamente à medida que a irradiância UV e a temperatura ambiente aumentam, fazendo com que o filme plástico sem estabilizante apresente gizamento, amarelamento e ruptura sob tensão. Como a Seção 1.1 da ASTM D4649-20 abrange ambientes internos, compradores que mantêm cargas completas em palete ao ar livre por períodos prolongados devem especificar filme estabilizado com UVI em vez de confiar apenas na cor do pigmento.
Como o masterbatch de pigmento altera a mecânica do filme e a detecção por fotocélula em envolvedoras automáticas
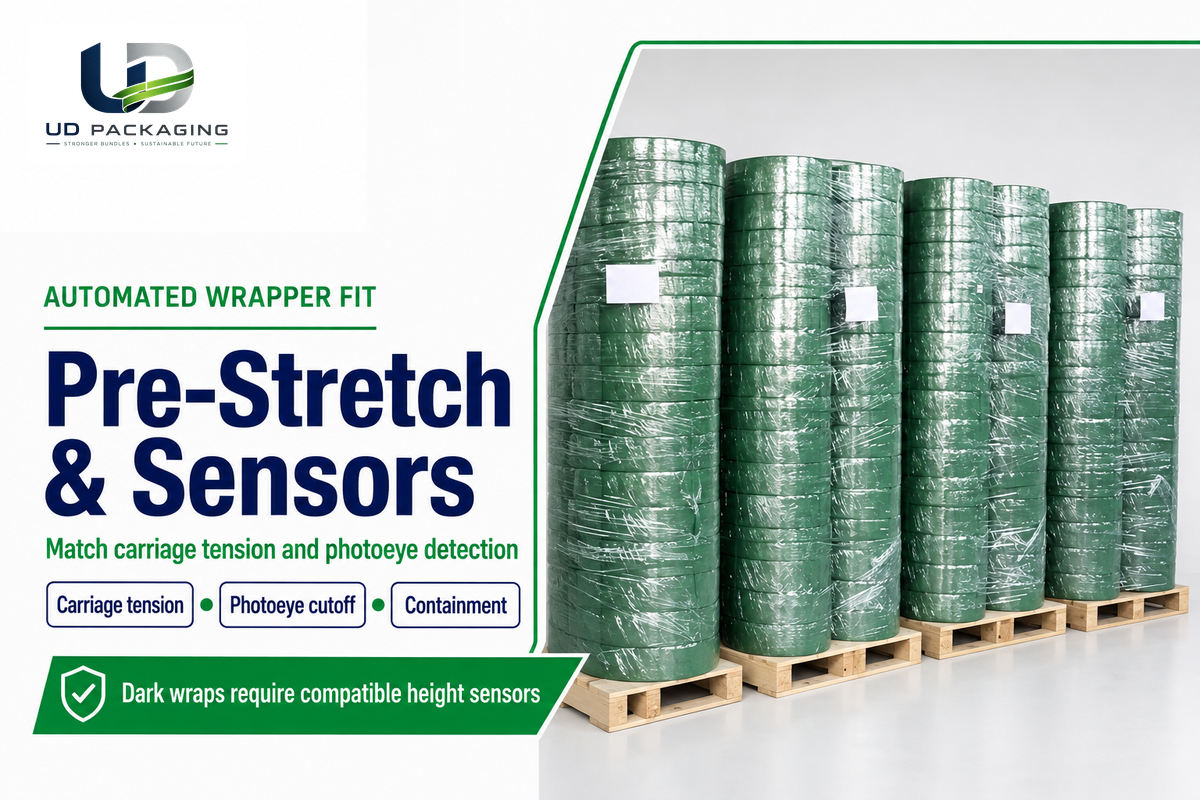
A Packaging and Wrapping Machines relata de 200% a 250% de pré-estiramento para os filmes opacos que descreve, em comparação com 200% a 300% para o filme cast translúcido colorido; a MPS Pack descreve casos em que fotocélulas infravermelhas difusas deixam de detectar cargas envolvidas com filme preto. Como o filme stretch funciona como uma membrana elástica de embalagem ao redor das caixas de papelão unitizadas, adequar a tensão do carrinho de pré-estiramento à formulação do filme ajuda a reduzir rupturas da bobina, e o uso de sensores compatíveis de altura de palete evita que o carrinho ultrapasse o topo da carga.
Em um estudo empírico de novembro de 2025 publicado na Sensors (Tkaczyk et al., PMC12656129), pesquisadores testaram filmes cast de LLDPE de 15 µm (calibre 60), 17 µm (calibre 67) e 23 µm (calibre 90) com pré-estiramento de 150%, 200% e 250% em uma envolvedora Robopac 705. Dentro da região quase-elástica de 150% a 250%, as cadeias moleculares se alinham para aumentar o módulo de tração; acima de 300% de pré-estiramento, o estreitamento transversal (neck-in) e o afinamento provocam a ruptura do filme. Para o filme de 23 µm a 250% de pré-estiramento, a força estabilizadora estática localizada (Fs, medida a um terço da altura do palete no lado comprido) escalou linearmente com as revoluções de envolvimento (n): 2.35 N com 1 volta, 5.88 N com 3 voltas, 7.64 N com 4 voltas, 11.76 N com 6 voltas (11.76 − 5.88 = 5.88 N adicionados ao dobrar de 3 para 6 voltas), 18.23 N com 9 voltas e 29.99 N com 15 voltas. Observe dois limites técnicos fundamentais do estudo e das normas complementares:
- Força local vs. certificação do palete completo: Medições de força localizadas a meia altura do palete e estimativas analíticas de temperatura não certificam, por si sós, a conformidade dinâmica de transporte do palete completo segundo a EUMOS 40509 (0.8 G longitudinal, 0.5 G lateral), e a variação de força de ±8% entre 5°C e 35°C em Tkaczyk et al. é uma estimativa analítica, e não um ensaio de impacto em trenó em múltiplas temperaturas.
- Relaxamento viscoelástico de tensão: O filme stretch relaxa após a aplicação; pesquisas do Virginia Tech Center for Unit Load Design relatam que a força de contenção da carga pode cair em até 55% ao longo de 12 horas quando há estiramento excessivo, motivo pelo qual os compradores verificam a recuperação elástica e a retenção de tensão pela ASTM D5459-95(2025), a aderência ao destacamento pela ASTM D5458-95(2025) e a resistência à perfuração por protuberância pela ASTM D5748-26.
Com 200% de pré-estiramento de filme stretch automático no carrinho de uma envolvedora, um filme de calibre 80 (20,3 µm) alonga-se por um fator de 3.0; pela conservação de volume, sua espessura final decorre dessa variação de comprimento somada à largura da faixa estirada, de modo que a espessura pós-estiramento, a resistência à perfuração nos cantos e a cobertura de pigmento sobre uma etiqueta não podem ser deduzidas apenas da taxa de estiramento e precisam ser qualificadas na própria envolvedora. Para operações manuais de doca utilizando bobinas de filme stretch manual de 18 polegadas de largura (com desenrolamento silencioso), o estiramento manual típico de 50% a 100% aumenta o comprimento do filme por um fator de 1.5 a 2.0; a espessura após o envolvimento também depende da largura da faixa estirada e da espessura inicial.
Filme stretch colorido vs. filme impresso personalizado, protocolo de teste prático em doca e tendências de adoção em armazéns para 2026
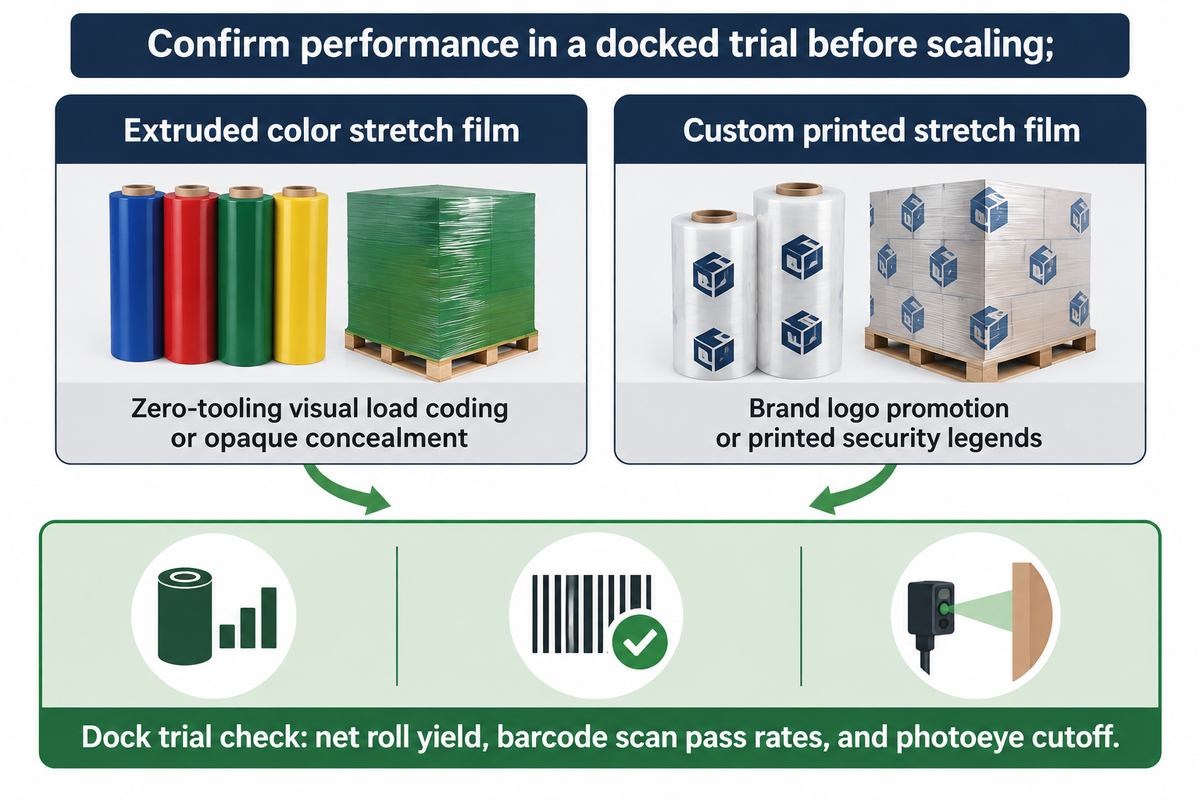
Escolha o filme stretch colorido extrusado para codificação visual de cargas em 360 graus sem custos de clichê ou para ocultação opaca em quantidades flexíveis de bobinas de embalagem, e utilize o filme stretch impresso personalizado para divulgar o logotipo da marca ou legendas de segurança impressas quando o volume de bobinas justificar a gravação de clichês e os prazos de aprovação de arte. Antes de escalar qualquer bobina colorida nas envolvedoras automáticas, execute um teste prático na doca para confirmar o rendimento líquido da bobina, a taxa de aprovação na leitura de código de barras e o desligamento da fotocélula.
De acordo com a Persistence Market Research, o mercado global de máquinas envolvedoras de filme stretch atinge US$ 927,3 milhões em 2026 e deve crescer a uma taxa composta anual (CAGR) de 5,3% até US$ 1.331,1 milhões em 2033, com as envolvedoras de plataforma giratória representando 52,9% das instalações e os sistemas automáticos detendo 43,5%. Conforme destaca a Packaging Digest (citando filmes comerciais de alto desempenho fornecidos nos calibres 43 e 63, larguras de 20 in e 30 in e comprimentos de 7.500 ft e 10.500 ft), as linhas automatizadas modernas combinam cada vez mais carrinhos de pré-estiramento dosado com portais de leitura óptica por visão, tornando obrigatórias a consistência óptica e a uniformidade de espessura entre bobinas em toda a cadeia de suprimentos.
Protocolo de teste prático de amostras de filme colorido na doca e ajuste de fotocélula da envolvedora
Siga esta sequência de qualificação em 5 etapas na sua doca de expedição antes de aprovar um novo lote de filme de embalagem colorido ou opaco.
- Verifique o peso líquido da bobina e a tolerância de rendimento acordada: Pese 5 bobinas de amostra e subtraia o peso do tubete de papelão. Usando o cálculo de peso nominal de bobina de LLDPE Largura (in) × Comprimento (ft) × Calibre × 0.000004, uma bobina automática de 20 in × 5.000 ft × calibre 80 possui uma massa líquida teórica de filme de 20 × 5.000 × 80 × 0.000004 = 32,0 lb. Para uma bobina nominal de 32,0 lb, uma tolerância acordada de ±7% no peso individual da bobina resulta em uma faixa de aceitação de 32,0 × 0.93 = 29,76 lb a 32,0 × 1.07 = 34,24 lb; a aceitação do lote segue o plano de amostragem e a tolerância acordados separadamente.
- Audite o comprimento de onda do leitor em relação à tonalidade do filme com 1, 2 e 3 camadas estiradas: envolva um palete de teste contendo suas etiquetas padrão GS1-128 e DataMatrix 2D. Para cada número de camadas, realize 10 leituras em teste prático com inclinação de 15° a 30° usando os leitores reais da doca — incluindo um laser vermelho de 650 nm e um leitor de imagem 2D com LED branco — para medir o avanço em direção à meta típica de 100% de leitura na primeira tentativa; separadamente, a ISO/IEC 15416:2025 classifica o código linear GS1-128 frente à meta de Classe C (1.5), enquanto a ISO/IEC 15415 classifica o DataMatrix.
- Programe uma receita de envolvimento de passe único a meia altura e calibre as fotocélulas para filme escuro: em envolvedoras de plataforma giratória ou de braço rotativo, mantenha de 3 a 4 voltas na base e 3 voltas no topo para contenção da carga, limitando a zona de etiquetas de 36 a 48 polegadas (90 a 120 cm) a 1 ou 2 camadas translúcidas. Como a MPS Pack informa que pigmentos de negro de fumo e tons escuros podem absorver feixes infravermelhos e causar ultrapassagem do carrinho em alguns casos, faça um teste prático com uma fotocélula retrorrefletiva polarizada, um sensor a laser de tempo de voo (Time-of-Flight) ou um sensor ultrassônico de altura de carga antes de rodar o filme stretch preto.
- Inspecione a abertura visual nos cantos (“windowing”) e a resistência à perfuração no pré-estiramento alvo: aplique o filme opaco de calibre 80 com um pré-estiramento típico de 200% a 250% sobre cantos de palete a 90°. Confirme a ausência total de transparência nos cantos e zero rupturas de filme ou rasgos de quina; caso os cantos afinem até ficarem translúcidos, reduza o ajuste de pré-estiramento ou avalie uma espessura maior no seu perfil de carga para obter excelente resistência à perfuração.
- Verifique a aderência e a retenção do agrupamento com faixa de filme após 24 horas: inspecione as cargas envolvidas após 24 horas de permanência no armazém para confirmar que as extremidades do filme permanecem aderidas sem soltar (“flagging”), que as zonas estreitas de faixa de filme aplicada localmente mantêm a tensão sem amassar as caixas de papelão da camada superior e que a codificação dos produtos para identificação e organização de estoque continua nítida em todas as aplicações.
Nota de escopo e confirmação de fornecimento: A UD Packaging fornece produtos de filme stretch em LLDPE (incluindo filme manual, filme automático e bobinas estreitas para agrupar caixas de papelão na embalagem industrial) e consumíveis de fita de arquear. A UD Packaging não fabrica verificadores de código de barras, redes para paletes nem hardware de sensores para envolvedoras. Como as tonalidades disponíveis, espessuras nominais, dimensões de bobina e pacotes de aditivos UVI dependem das especificações de produção, solicite sempre bobinas de amostra e confirme a disponibilidade exata de bobinas para aplicação manual ou automática frente às suas etiquetas, leitores e equipamentos de envolvimento antes de fazer pedidos em grande volume. Como as tonalidades disponíveis, espessuras nominais, dimensões de bobina e pacotes de aditivos UVI dependem das especificações de produção, solicite sempre bobinas de amostra e confirme a disponibilidade exata de bobinas para aplicação manual ou automática frente às suas etiquetas, leitores e equipamentos de envolvimento antes de fazer pedidos em grande volume.
Perguntas frequentes
Através de quantas camadas de filme stretch translúcido colorido um leitor de código de barras de armazém consegue ler?
Um leitor de imagem CMOS 2D de armazém com iluminação LED branca de banda larga lê comumente códigos de barras preto no branco através de 1 a 2 camadas estiradas de filme stretch translúcido azul, verde, amarelo ou vermelho (cerca de 60% a 75% de transmissão de luz). Alguns filmes translúcidos podem permanecer legíveis através de 3 camadas planas; verifique o número máximo de camadas com o seu leitor real.
Quando o filme stretch colorido vermelho ou laranja pode tornar uma etiqueta ilegível para um leitor a laser vermelho?
Um laser vermelho de 650 nm não consegue distinguir do fundo as barras de código ou carimbos de prioridade impressos em vermelho ou laranja sob um filme vermelho, pois interpreta cores quentes (vermelho, laranja, amarelo) como fundo branco refletivo. Consequentemente, marcações vermelhas ou laranjas sob o filme vermelho podem perder contraste, enquanto o filme azul ou verde frio escurece os espaços brancos.
A adição de masterbatch de pigmento colorido reduz a capacidade de estiramento ou a resistência à perfuração do filme stretch de LLDPE?
O filme cast translúcido colorido com dosagem habitual de 1% a 3% de pigmento orgânico suporta comumente de 200% a 300% de pré-estiramento em máquina. Contudo, o filme preto opaco utiliza pigmento negro de fumo e o filme branco multicamadas incorpora de 6% a 14% de dióxido de titânio nas camadas intermediárias (US10576718B2, cerca de 200% a 250% de pré-estiramento); qualifique a resistência à perfuração diretamente na sua envolvedora.
Como evitar que a fotocélula de uma envolvedora automática de paletes deixe de detectar o filme stretch preto?
Substitua as fotocélulas infravermelhas difusas padrão — que podem não detectar cargas escuras porque o negro de fumo absorve a luz infravermelha — por uma fotocélula retrorrefletiva polarizada combinada a um refletor prismático, um sensor a laser de tempo de voo (Time-of-Flight) ou um sensor ultrassônico de altura de carga calibrado para paletes escuros não refletivos.
Os paletes armazenados ao ar livre devem ser envolvidos com filme stretch opaco preto ou filme stretch opaco branco?
Para proteger paletes sensíveis ao calor em áreas externas, envolva-os com filme stretch branco opaco estabilizado contra UV. Utilize filme preto estabilizado contra UV em cargas termicamente estáveis que exijam ocultação visual. Segundo a Packaging and Wrapping Machines, o filme branco refletivo pode reduzir a temperatura no interior do palete em 15°F a 30°F (8,3°C a 16,7°C) em cenários de armazenamento em pátio aberto em comparação ao filme preto, dependendo da intensidade solar, do tempo de permanência e da massa da carga.
Qual é a diferença entre o filme stretch colorido e o filme stretch impresso personalizado?
O filme stretch colorido mistura o masterbatch de pigmento diretamente no polímero LLDPE fundido durante a extrusão para obter coloração ou ocultação uniforme em 360 graus sem custos de clichê, ao passo que o filme stretch impresso personalizado aplica logotipos em tinta na superfície do filme e exige clichês de impressão e aprovação de arte.
Como os operadores devem aplicar o filme stretch opaco quando a etiqueta de expedição precisa continuar legível pelo leitor na doca?
Os operadores mantêm as etiquetas de expedição legíveis em paletes envolvidos com filme opaco usando três métodos comprovados de doca: fixar o código de barras GS1-128 dentro de um envelope plástico autoadesivo transparente no lado externo da última camada de filme opaco, estreitar o filme opaco em cordão para contornar uma faixa de filme aplicada localmente na altura da etiqueta a meia altura do palete que depois recebe 1 camada plana de filme transparente, ou prender um cartaz suspenso na parte interna da tábua superior do palete onde os garfos da empilhadeira não o rasguem durante o carregamento.
Precisa de bobinas de amostra para um teste prático nos leitores da sua doca e nas suas envolvedoras de paletes? Informe à UD Packaging a tonalidade de filme desejada (translúcido colorido ou preto/branco opaco), a espessura e a largura de bobina necessárias para aplicação manual ou filme stretch automático, além dos seus requisitos de resistência UV ao ar livre. Visite nossa linha de filme stretch industrial ou solicite uma cotação personalizada de amostras e especificações para um teste prático no seu armazém.
Referências e fontes
- Da ASTM International (via iTeh Standards). ASTM D4649-20: Standard Guide for Selection and Use of Stretch Wrap Films (escopo interno da Seção 1.1; referências complementares ASTM D5458-95(2025), ASTM D5459-95(2025) e ASTM D5748-26).
- International Organization for Standardization (ISO). ISO/IEC 15416: Information technology, Automatic identification and data capture techniques, Bar code print quality test specification, Linear symbols (edição de 2016 cancelada em 2025-01-08; substituída pela ISO/IEC 15416:2025).
- Cognex Corporation 3 normas ISO essenciais para verificação de código de barras (ISO/IEC 15416, ISO/IEC 15415, ISO/IEC TR 29158)
- Church Offset Printing. Boas práticas de código de barras: cor e contraste sob leitores a laser vermelho.
- Qualtech Products Industry. (ASTM D1003: Método de ensaio padrão para opalescência e transmitância luminosa de plásticos transparentes)
- Packaging AND Wrapping MACHINES.
•Filme stretch colorido: especificações translúcidas vs. opacas, rendimento de pré-estiramento e referências de refletância térmica. - AAA Polymer. Filme stretch estabilizado contra UV: prazos de degradação ao ar livre e proteção por aditivos UVI.
- Tkaczyk, S. et al. (2025). Avaliação empírica da mecânica do filme stretch na otimização de parâmetros de envolvimento para estabilidade de paletes. Sensors , 25(22):6883 (PubMed Central PMC12656129).
- Google Patents / USPTO. US Patent US10576718B2: Filme de poliolefina opaco multicamadas (coextrusão com 6–14 wt% de TiO2 e 0,050–0,15 wt% de pigmento secundário).
- MPS Packaging Australia. Leia Filme stretch preto para paletes: quando usar, limitações do sensor de fotocélula e visibilidade de etiquetas.
- Persistence Market Research (2026). Tamanho do mercado, participação e análise de crescimento de máquinas envolvedoras de filme stretch (2026–2033).
- Packaging Digital. Referências de projeto de embalagem e especificações de filme stretch.
- CGP Coating Innovation (2026) Por que o filme stretch nem sempre é eficaz para estabilizar um palete?
- Tuosheng Pack. Aplicações de filme stretch colorido e referências de redução de erros no armazém
- Signal Processing StackExchange. Código de barras 2D de leitura mais confiável e rápida sob distorção óptica
- GS1 Finland. Criação de um código 2D GS1 e posicionamento na embalagem (orientação sobre iluminação vermelha vs. branca).
- National Institute of Standards and Technology (NIST) Comportamentos de degradação macroscópica do polietileno sob influência de radiação UV e temperatura
- Virginia Tech Center for Unit Load Design. Efeitos da temperatura e do relaxamento pós-envolvimento na força de contenção da carga do filme stretch.