Comuníquese con UD Packaging Company

Película estirable de color: cómo codificar cargas en pallet sin perder la visibilidad de etiquetas y códigos de barras

MATERIALES DE EMBALAJE · GUÍA DE ÓPTICA EN ALMACÉN Y CODIFICACIÓN DE CARGAS
La película estirable de color es un material de embalaje de polietileno lineal de baja densidad (LLDPE) pigmentado; Packaging and Wrapping Machines reporta entre un 60% y un 75% de transmisión de luz visible a través de 1 a 2 capas superpuestas de su película entintada translúcida para la codificación visual de cargas, y hasta un 100% de ocultamiento de la carga con su película opaca negra o blanca de calibre 80 (20.3 µm) aplicada en 3 a 4 vueltas superpuestas. Seleccionar el grado adecuado permite a los centros de distribución codificar por color los envíos en pallet sin provocar fallos de lectura en los escáneres de códigos de barras ni sobrepasos de las fotocélulas en las envolvedoras automáticas.
Las principales causas de retrasos en el escaneo en muelle y de errores de envío en almacén son (a) tratar todas las películas estirables de color como si fueran envolturas transparentes y (b) no considerar cómo la elección de pigmentos afecta el consumo de material, tanto en líneas manuales como automatizadas. A continuación, comparamos las lecturas mediante láser rojo de 650 nm en códigos de barras lineales, cuya calidad de impresión se evalúa según ISO/IEC 15416:2025, con los lectores de imagen 2D con LED blanco a través de película de color; también analizamos la acumulación de calor a la intemperie, la envoltura manual y a máquina, y la calificación mediante prueba de aplicación en el muelle.
Puntos clave para ingenieros de embalaje y almacén
- Tinte translúcido frente a ocultamiento opaco: Packaging and Wrapping Machines reporta legibilidad de etiquetas a través de 1 a 2 capas superpuestas de película entintada translúcida y hasta un 100% de ocultamiento visual con película opaca de calibre 80 (20.3 µm) aplicada en 3 a 4 vueltas superpuestas, mientras que ASTM D4649-20 ofrece pautas de selección para interiores.
- Contraste de longitud de onda del láser rojo (Church Offset Printing): bajo escaneo con láser rojo de 650 nm, la película de tono frío puede oscurecer el fondo blanco de una etiqueta tras 2 a 3 vueltas, mientras que las barras del código impresas con tinta roja o naranja pueden perder contraste frente al papel blanco de la etiqueta.
- Calor en patio exterior y límites UV: Packaging and Wrapping Machines reporta temperaturas en el interior del pallet de 15°F a 30°F (8.3°C a 16.7°C) más bajas bajo envoltura blanca con TiO2 que bajo envoltura negra en condiciones de patio abierto o plataforma (según la irradiancia solar, el tiempo de permanencia y la masa térmica de la carga), mientras que AAA Polymer informa que la película sin estabilizador puede comenzar a degradarse en un plazo de 30 días a la intemperie.
- Preestirado y fotocélulas de la envolvedora: Packaging and Wrapping Machines reporta un rango común de preestirado del 200% al 250% para la película opaca; la envoltura negra puede interferir con las fotocélulas infrarrojas, mientras que los sensores retrorreflectivos polarizados o ultrasónicos pueden detectar cargas oscuras.
Película estirable de color entintada translúcida vs. opaca: dónde termina la codificación de cargas y comienza el ocultamiento
En las formulaciones con tinte translúcido que figuran en la tabla siguiente, la dosificación de masterbatch de pigmento orgánico suele situarse entre el 1% y el 3%, con alrededor del 60% al 75% de transmisión de luz visible a través de 1 a 2 capas (según reporta Packaging and Wrapping Machines para el escaneo de códigos de barras a través de la película). Por el contrario, la película estirable negra opaca emplea pigmento de negro de humo y la película de poliolefina blanca opaca multicapa coextruida de US Patent US10576718B2 incorpora entre 6 wt% y 14 wt% de dióxido de titanio en sus capas intermedias (con 0.050 wt% a 0.15 wt% de pigmento secundario) para bloquear el paso de la luz y ocultar el contenido de la caja de cartón tras 3 a 4 revoluciones. A diferencia de la película estirable estándar, con la que todas las cargas lucen idénticas, el uso de un grado de color específico permite a los operadores identificar de un vistazo cada carga según el objetivo del almacén, ya sea la identificación visual rápida en pasillo o el ocultamiento de carga con evidencia de manipulación; los valores de referencia de transmisión de luz y capas de ocultamiento dependen de la carga de masterbatch de pigmento, el calibre inicial y la relación de preestirado.
En esta guía, los productos de película estirable se agrupan según su visibilidad práctica en grados transparentes, entintados translúcidos y opacos, mientras que ASTM D4649-20 (Standard Guide for Selection and Use of Stretch Wrap Films, Sección 1.1) cubre las pautas de unitización y paletizado en interiores, donde el calibre 80 corresponde a un espesor nominal de 0.0008 in (20.3 µm). Al evaluar una especificación de película estirable de color para una película estirable de PE translúcida, los ingenieros determinan la claridad óptica mediante ASTM D1003, donde la turbidez (haze) es la luz transmitida difusa dispersada más allá de 2.5° dividida entre la luz transmitida total y expresada como porcentaje: Haze = (Td / Tt) × 100%.
Por el contrario, reducir el espesor de la película estirable negra opaca por debajo del calibre 70 (17.8 µm) en un carro de alta tensión puede provocar clareo en las esquinas («windowing»). Según los estándares de almacén descritos por Packaging and Wrapping Machines, lograr un 100% de ocultamiento visual contra robos requiere como mínimo una película opaca de calibre 80 (20.3 µm) aplicada con 3 a 4 revoluciones superpuestas del carro. Para ver cómo aparecen los métodos de ensayo ópticos y mecánicos de ASTM en los certificados de fábrica, consulte nuestra guía de fichas técnicas de película estirable.
| Grado de película y clase de tono | Dosificación de masterbatch y tipo de pigmento | Calibres de referencia (µm / mil) | Transmitancia y turbidez (ASTM D1003; número de capas de prueba indicado en cada fila) | Máx. de capas legibles (láser rojo de 650 nm) | Máx. de capas legibles (lector 2D con LED blanco) | Aplicación principal en almacén |
|---|---|---|---|---|---|---|
| LLDPE cast transparente estándar | Sin pigmento (resina LLDPE virgen) | Calibre 60, 67 y 90 ga (15, 17 y 23 µm en PMC12656129); 80 ga (20.3 µm / 0.80 mil) nominal | Base transparente sin pigmento a 1 capa; baja turbidez | 3–4 capas (planas, sin arrugas) | 4–5 capas (planas, sin arrugas) | Unitización de inventario general con excelente transparencia |
| Tinte translúcido amarillo / naranja | Masterbatch orgánico cálido habitual del 1%–3% | Grados de alto rendimiento de 43 y 63 ga (Packaging Digest); 80 ga (20.3 µm) estándar | Alrededor del 60%–75% de transmitancia a 1–2 capas; turbidez moderada | 1–2 capas (barras en tinta negra; la tinta roja o naranja puede perder contraste) | 2–3 capas (LED blanco de banda ancha) | Codificación mensual FIFO, preparación prioritaria, carriles de cross-docking |
| Tinte translúcido rojo | Masterbatch orgánico cálido habitual del 1%–3% | Grados de alto rendimiento de 43 y 63 ga (Packaging Digest); 80 ga (20.3 µm) estándar | Alrededor del 60%–75% de transmitancia a 1–2 capas; turbidez moderada | 1–2 capas (barras de negro de humo sobre etiqueta blanca) | 2–3 capas (LED blanco de banda ancha) | Retención por cuarentena de control de calidad y codificación de cargas dañadas |
| Tinte translúcido azul | Pigmento frío de ftalocianina habitual del 1%–3% | Grados de alto rendimiento de 43 y 63 ga (Packaging Digest); 80 ga (20.3 µm) estándar | Alrededor del 60%–75% de transmitancia a 1–2 capas; turbidez moderada | 1 capa máx. (absorbe la luz de fondo de 650 nm con ≥2 vueltas) | 2–3 capas (lector CMOS de luz blanca) | Separación de alimentos/alérgenos, cadena de frío y codificación del turno A |
| Tinte translúcido verde | Pigmento orgánico frío habitual del 1%–3% | Grados de alto rendimiento de 43 y 63 ga (Packaging Digest); 80 ga (20.3 µm) estándar | Alrededor del 60%–75% de transmitancia a 1–2 capas; turbidez moderada | 1 capa máx. (oscurece los espacios blancos de la etiqueta bajo láser rojo) | 2–3 capas (lector CMOS de luz blanca) | Inventario liberado por control de calidad, zona ecológica/reciclada y codificación del turno B |
| Tinte translúcido morado / violeta | Masterbatch frío oscuro habitual del 1%–3% | Rango de referencia de 60, 67 y 90 ga (15, 17 y 23 µm); 80 ga (20.3 µm) estándar | Alrededor del 60%–75% de transmitancia en tintes translúcidos; verifique el violeta oscuro mediante prueba de aplicación | Requiere escaneo en prueba de aplicación (alta absorción a 650 nm; limite a 1 capa o use bolsa portadocumentos) | 1–2 capas (lector CMOS de luz blanca) | Logística inversa, devoluciones RMA y cuarentena estacional |
| Película negra opaca | Masterbatch de negro de humo (grado opaco) | Mínimo 80 ga (20.3 µm / 0.80 mil) para ocultamiento opaco | Hasta un 100% de ocultamiento opaco con 3–4 vueltas; turbidez no aplicable | 0 capas (requiere bolsa portadocumentos externa o ventana sin envolver) | 0 capas (requiere bolsa portadocumentos externa o ventana sin envolver) | Disuasión de robos en mercancía de alto valor y evidencia de manipulación en interiores |
| Película blanca opaca | Masterbatch de TiO2 (6–14 wt% en capas intermedias de película multicapa en US10576718B2) | Mínimo 80 ga (20.3 µm / 0.80 mil) para ocultamiento opaco | Hasta un 100% de ocultamiento opaco con 3–4 vueltas; turbidez no aplicable | 0 capas (requiere bolsa portadocumentos externa o ventana sin envolver) | 0 capas (requiere bolsa portadocumentos externa o ventana sin envolver) | Almacenamiento en patio exterior sensible al calor (con paquete UVI) |
| Película estirable impresa personalizada | Base transparente o entintada + tinta flexográfica superficial | Rango de referencia de 60, 67 y 90 ga (15, 17 y 23 µm); 80 ga (20.3 µm) estándar | Transmitancia de base transparente o entintada (alrededor del 60%–75% en base entintada) en zonas sin impresión; opaca bajo la tinta | 1–2 capas en zonas de ventana transparentes sin impresión | 2–3 capas en zonas de ventana transparentes sin impresión | Identidad de marca y cinta adhesiva de seguridad impresa con evidencia de manipulación |
Legibilidad de códigos de barras y etiquetas a través de película de color: número de capas, contraste de tono y óptica del escáner
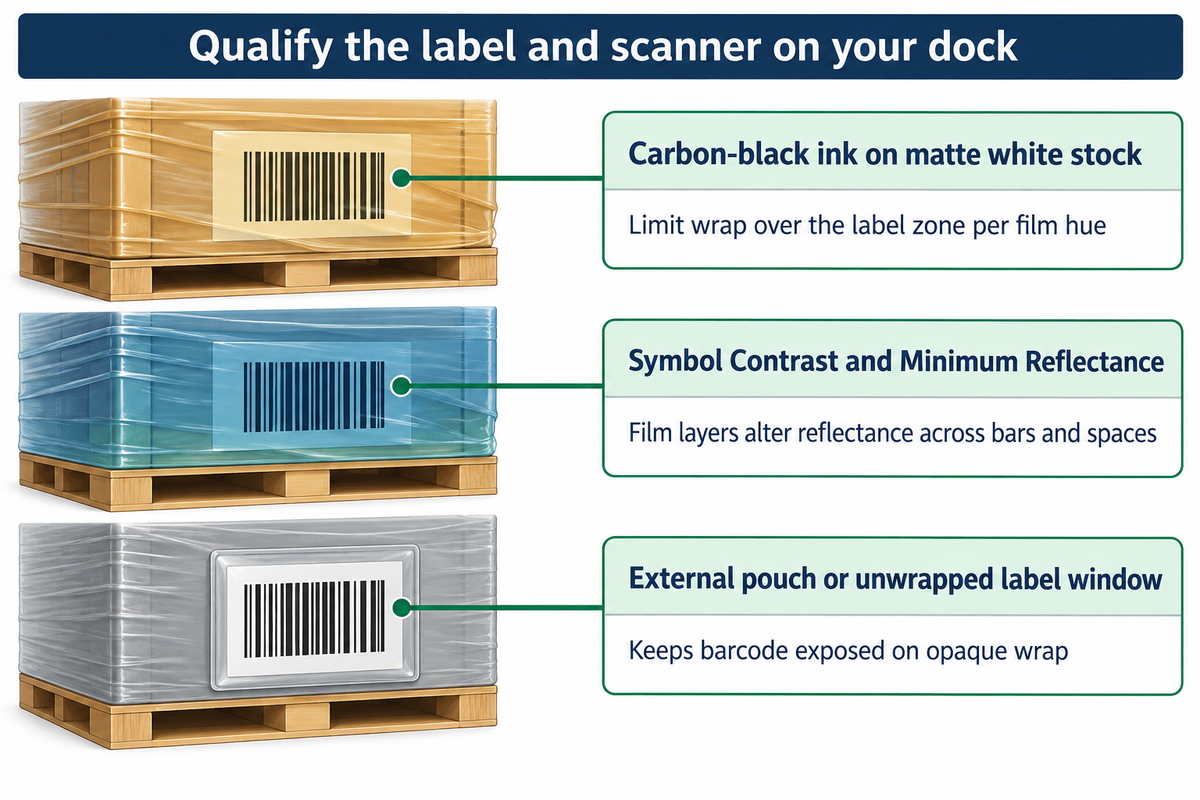
Limite la envoltura sobre la zona de etiquetas según el tono de la película y el escáner: la tabla permite hasta 1 a 2 capas para tonos cálidos bajo láser rojo, como máximo 1 capa para azul o verde, y exige escaneos en prueba de aplicación en muelle o una bolsa externa para el violeta oscuro, imprimiendo siempre las barras del código con tinta de negro de humo sobre papel blanco mate; valide la etiqueta y el escáner reales en su propio muelle. Cuando una película opaca o 3 o más capas superpuestas cubren la etiqueta, una bolsa portadocumentos autoadhesiva externa o una ventana sin envolver mantiene el código de barras expuesto.
Según ISO/IEC 15416 para la verificación de códigos de barras lineales 1D, las 10 líneas de escaneo se evalúan en función de parámetros de reflectancia. El promedio de esas puntuaciones determina el grado del código de barras. Los detalles son explicados por Cognex. Existen dos relaciones de reflectancia mediante las cuales la película plástica afecta el contraste de un código de barras lineal: el Contraste del Símbolo (SC = Rmax − Rmin, diferencia de reflectancia entre los espacios claros y las barras oscuras) y la Reflectancia Mínima (que falla cuando la reflectancia mínima de las barras Rmin supera ½ de la reflectancia máxima de los espacios Rmax). Si una etiqueta GS1-128 sin envolver presenta una reflectancia típica de espacios blancos de alrededor del 80% y una reflectancia de barras negras de alrededor del 10%, su Contraste del Símbolo base es 80% − 10% = 70%; la etiqueta recibe su grado de evaluación del símbolo solo después de medir el resto de sus parámetros de calificación. La película plástica de color puede reducir el Contraste del Símbolo y aumentar la reflectancia mínima. Sin embargo, una disminución en el Contraste del Símbolo no implica necesariamente un fallo. El grado debe evaluarse considerando el requisito de reflectancia mínima, el cual falla cuando la reflectancia mínima de las barras supera ½ de la reflectancia máxima de los espacios. La legibilidad del código de barras bajo película estirable de color depende de múltiples parámetros, como la longitud de onda de iluminación del escáner, la reflectancia de la etiqueta y las capas de película superpuestas, en lugar de una única cifra de contraste.
¿Por qué las películas de tono frío y de tono cálido se comportan de manera diferente bajo un láser rojo de 650 nm?
Bajo un escáner láser rojo monocromático de 630–660 nm, las películas estirables de tono frío (azul, verde, violeta) absorben la luz roja y oscurecen el fondo blanco de la etiqueta después de 2 a 3 capas, mientras que las películas estirables de tono cálido (rojo, naranja, amarillo) transmiten la luz roja y siguen siendo legibles hasta en 2 capas siempre que las barras del código estén impresas con tinta negra de carbón en lugar de tinta roja o naranja. Según informa la guía de contraste de códigos de barras monocromáticos de Church Offset Printing, la luz roja identifica los colores cálidos (rojo, naranja, amarillo, blanco) como «blanco» (alta reflectancia Rmax) e identifica los colores fríos (azul, verde, violeta, negro) como «negro» (alta absorción).
En la configuración indicada de 2 a 3 capas de película azul oscuro o verde, una reflectancia típica de los espacios blancos de alrededor del 25% y una reflectancia de las barras de alrededor del 15% producen un Contraste del Símbolo de 25% − 15% = 10% según ISO/IEC 15416; ese bajo contraste no implica que todos los escaneos vayan a fallar. Con 1 a 2 capas de tinte rojo o amarillo en dicha configuración, un láser rojo de 650 nm que mide los espacios blancos con alrededor del 70% de reflectancia y las barras negras con alrededor del 10% arroja un Contraste del Símbolo de 70% − 10% = 60%; las barras en tinta roja o naranja pueden perder contraste frente al fondo, mientras que el grado general del código de barras requiere el resto de sus parámetros medidos.
Un lector de imagen de área 2D (Signal Processing StackExchange) puede leer un símbolo 2D adecuadamente impreso allí donde un láser lineal 1D no puede; la corrección Reed-Solomon del símbolo está integrada en el propio código y es independiente de la calificación de calidad de impresión según ISO/IEC 15415, aunque los solapes de la película o el brillo especular medido según ASTM D2457 aún pueden dificultar la decodificación. Además, como subraya la guía de códigos de barras 2D de GS1, muchos escáneres 2D industriales siguen utilizando luz roja de lectura; para leer de forma fiable a través de 2 a 3 capas de película estirable de color azul o verde frío, el lector CMOS 2D debe contar con iluminación LED blanca de banda ancha y validarse mediante prueba de aplicación sobre su material de etiquetas real. CGP Coating señala que añadir revoluciones extra de envoltura no siempre mejora la estabilidad del pallet cuando la tensión o la fricción de la película están mal calibradas; las capas superpuestas también pueden reducir la legibilidad del código de barras.
Arquitectura de codificación de cargas en almacén: asignación de colores estándar de película a FIFO, retención de calidad y rutas de zona
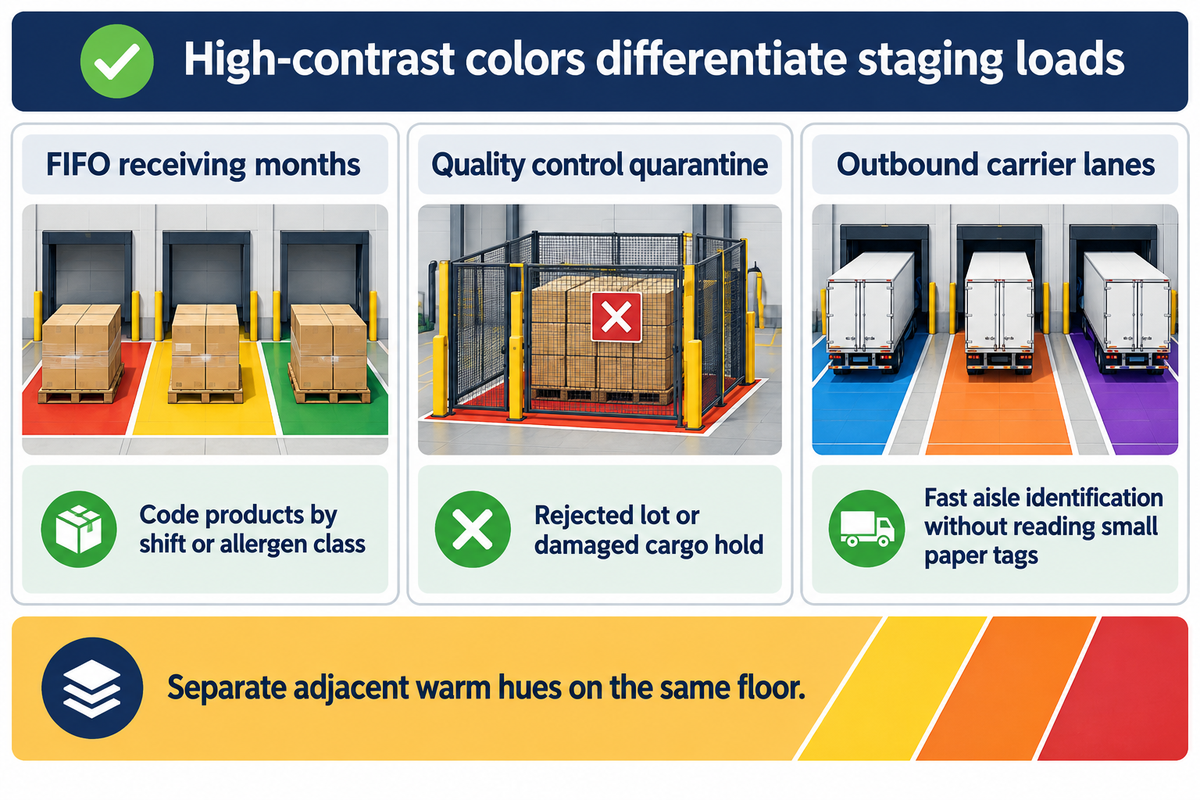
Según Tuosheng Pack, diferenciar colores de alto contraste en la película estirable para distintas funciones del almacén (por ejemplo, meses de recepción FIFO, cuarentena de control de calidad, separación de alérgenos, carriles de salida por transportista, etc.) ayuda a distinguir las cargas durante la preparación. Utilizar colores bien diferenciados en una misma planta ayuda a evitar confusiones de los operadores al trabajar con colores cálidos cercanos (por ejemplo, rojo frente a naranja) bajo iluminación industrial de gran altura.
Dado que la envoltura estirable de color está disponible en múltiples colores para envío y embalaje, los equipos operativos logran una fácil identificación a una distancia de 15 a 25 metros (50 a 80 pies) a lo largo del pasillo sin bajar del montacargas para leer pequeñas etiquetas de papel. Una envoltura de color llamativa mejora la identificación del producto y permite al personal de recepción codificar la mercancía por turno, clase de alérgeno o carril de transporte. En cargas pesadas de exportación que combinan películas de color con unitización rígida, complemente su código de color con nuestra guía de fleje industrial para envíos a fin de mantener las cargas en pallet codificadas por color estructuralmente aseguradas durante el tránsito intermodal.
| Color de la película | Asignación estándar de codificación en almacén | Visibilidad en pasillo bajo LED de gran altura (20 m) | Compatibilidad con láser rojo de 650 nm | Compatibilidad con CMOS 2D de LED blanco | Regla de ventana de etiqueta en planta |
|---|---|---|---|---|---|
| Tinte rojo | Cuarentena de control de calidad, lote rechazado o retención de carga dañada | Alta (mantener separado del naranja en la misma planta) | Buena hasta 1–2 capas sobre tinta de negro de humo; anula la tinta roja o naranja | Buena hasta 2–3 capas (aplicación plana) | Mantener la zona de etiquetas a media altura del pallet en ≤2 capas; nunca usar texto rojo en las etiquetas |
| Tinte verde | Inventario liberado por control de calidad, preparación de salida aprobada o línea ecológica/reciclada | Alto contraste frente a estanterías y pisos de concreto | Baja con ≥2 capas (absorbe la luz roja de 650 nm) | Buena hasta 2–3 capas | Limitar la zona de etiquetas a 1 capa para láser rojo o usar lectores 2D con LED blanco |
| Tinte azul | Zona de grado alimentario / libre de alérgenos, cadena de frío o mes FIFO A | Alta (señal visual universal en alimentos y farmacia) | Baja con ≥2 capas (oscurece el fondo blanco bajo luz roja) | Buena hasta 2–3 capas | Usar receta de envoltura de una sola pasada a media altura o escáner 2D de luz blanca |
| Tinte amarillo | Zona de materiales peligrosos, preparación prioritaria de cross-docking o mes FIFO B | Máxima luminosidad bajo iluminación tenue de almacén | Alta hasta 2 capas (transmite la longitud de onda roja de 650 nm) | Alta hasta 3 capas | Evitar resaltadores amarillos o tinta naranja/roja en los rótulos de envío |
| Tinte naranja | Carga urgente / prioritaria, inventario promocional de temporada o Turno C | Alta (no combinar simultáneamente con tinte rojo) | Buena hasta 2 capas en etiquetas en negro sobre blanco | Buena hasta 2–3 capas | Mantener ≤2 capas sobre la zona del código de barras GS1-128 |
| Tinte morado / violeta | Devoluciones RMA de clientes, preparación de retrabajo o retención en depósito aduanero | Moderada-alta (distinta de los tonos primarios estándar) | Baja (alta absorción entre 630–660 nm) | Moderada hasta 1–2 capas | Colocar bolsa portadocumentos externa o limitar la zona de etiquetas a 1 capa estirada |
| Negro opaco | Disuasión de robos en electrónica/ropa de alto valor y seguridad en tránsito | Algunas fotocélulas infrarrojas difusas de altura de pallet pueden no detectar la película oscura | 0 capas (hasta un 100% opaco con 3–4 vueltas) | 0 capas (hasta un 100% opaco con 3–4 vueltas) | Bolsa autoadhesiva externa obligatoria por fuera de la última vuelta para las etiquetas que deban escanearse |
| Blanco opaco | Almacenamiento en patio exterior, reflexión del calor solar y presentación limpia de exportación | Muy alta (superficie blanca brillante de dióxido de titanio) | 0 capas (opaco con 3–4 vueltas) | 0 capas (opaco con 3–4 vueltas) | Bolsa autoadhesiva externa obligatoria o rótulo en lámina superior |
| Transparente estándar | Inventario general sin restricciones que requiere visibilidad total de los gráficos de la caja de cartón | Neutra (sin señal de código de color) | Alta hasta 3–4 capas planas | Alta hasta 4–5 capas planas | Evitar cordones de película superpuestos directamente sobre las barras del código |
Película estirable opaca negra vs. blanca: ocultamiento contra robos, acumulación de calor solar y estabilidad UV a la intemperie
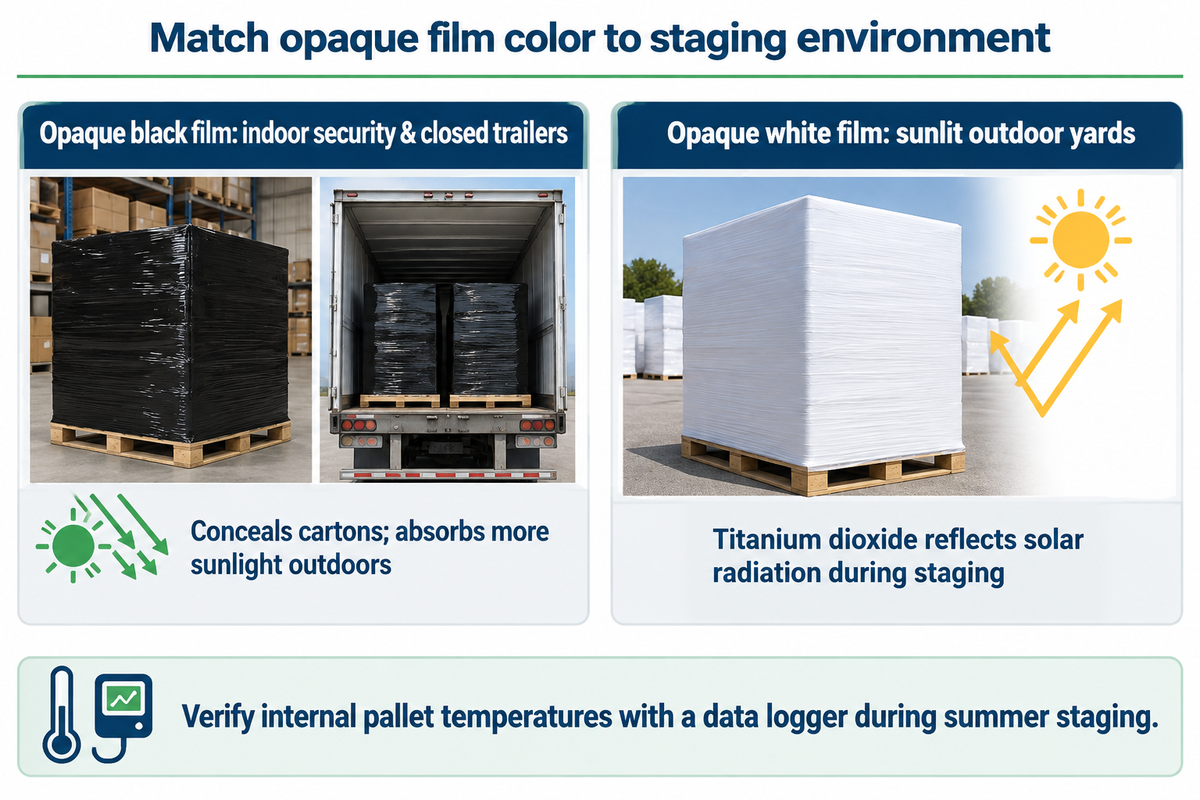
Seleccione película estirable negra opaca para seguridad en interiores y transporte en remolque cerrado donde ocultar cajas de cartón de alto valor evita hurtos, y especifique película estirable blanca opaca cuando las cargas en pallet sensibles al calor permanezcan en patios exteriores expuestos al sol: Packaging and Wrapping Machines reporta temperaturas en el centro del pallet de 15°F a 30°F (8.3°C a 16.7°C) más bajas con película blanca opaca que con película transparente o negra en logística de patio abierto o plataforma; la exposición solar y la masa de la carga influyen en el resultado.
En presencia de radiación solar, el color superficial (albedo) de los productos sensibles almacenados puede generar condiciones de estrés térmico dentro de la carga. Las películas que absorben la radiación solar, como las películas negras, pueden incrementar la acumulación de calor durante la preparación. El uso de películas blancas opacas con TiO2 permite reflejar la radiación solar y ayudar a reducir el calentamiento durante la estancia en patio. La película negra absorbe más luz solar, mientras que la película blanca opaca con dióxido de titanio refleja una mayor proporción y reduce la acumulación de calor en exteriores; no obstante, el aire húmedo aún puede condensarse sobre una caja de cartón más fría y el calor puede afectar el cierre de la caja. Las diferencias de temperatura en el centro del pallet al aire libre y la vida útil frente a rayos UV varían según la irradiancia solar, la humedad ambiental, el tiempo de permanencia y la masa térmica de la carga, por lo que las instalaciones que almacenan productos paletizados sensibles a la temperatura en exteriores deben verificar las temperaturas internas con un registrador de datos durante el verano.
¿El color opaco protege automáticamente la película estirable frente a la exposición solar en exteriores?
No: AAA Polymer indica que la mayoría de las películas estirables no estabilizadas comienzan a degradarse y a perder elongación dentro de los 30 días al aire libre, mientras que los inhibidores UV (HALS / UVI) pueden proteger la película durante 9 a 12 meses de exposición UV en exteriores. Los estudios de intemperismo macroscópico del polietileno publicados por el National Institute of Standards and Technology (NIST) confirman que la fotooxidación ultravioleta rompe las cadenas poliméricas del polietileno con mayor rapidez a medida que aumentan la irradiancia UV y la temperatura ambiente, haciendo que la envoltura plástica sin estabilizar se cale, amarillee y se rasgue bajo tensión. Dado que la Sección 1.1 de ASTM D4649-20 cubre entornos interiores, los compradores que almacenan cargas completas en pallet a la intemperie durante periodos prolongados deben especificar película estabilizada con UVI en lugar de confiar únicamente en el color del pigmento.
Cómo el masterbatch de pigmento modifica la mecánica de la película y la detección por fotocélula en envolvedoras automáticas
Packaging and Wrapping Machines reporta entre un 200% y un 250% de preestirado para las películas opacas que describe, frente a un 200% a un 300% para la película cast entintada translúcida; MPS Pack describe casos en los que las fotocélulas infrarrojas difusas no detectan cargas envueltas en negro. Debido a que la película estirable actúa como una membrana elástica de embalaje alrededor de las cajas de cartón unitizadas, ajustar la tensión del carro de preestirado a la formulación de la película ayuda a reducir las roturas de banda, y el uso de sensores compatibles de altura de pallet evita que el carro sobrepase la parte superior de la carga.
En un estudio empírico de noviembre de 2025 publicado en Sensors (Tkaczyk et al., PMC12656129), los investigadores evaluaron películas cast de LLDPE de 15 µm (calibre 60), 17 µm (calibre 67) y 23 µm (calibre 90) con un preestirado del 150%, 200% y 250% en una envolvedora Robopac 705. Dentro de la región cuasielástica del 150% al 250%, las cadenas moleculares se alinean para incrementar el módulo de tracción; por encima del 300% de preestirado, el estrechamiento transversal (neck-in) y el adelgazamiento provocan la rotura de la película. Para la película de 23 µm al 250% de preestirado, la fuerza estabilizadora estática localizada (Fs, medida a un tercio de la altura del pallet en el lado largo) aumentó linealmente con las revoluciones de envoltura (n): 2.35 N con 1 vuelta, 5.88 N con 3 vueltas, 7.64 N con 4 vueltas, 11.76 N con 6 vueltas (11.76 − 5.88 = 5.88 N añadidos al duplicar de 3 a 6 vueltas), 18.23 N con 9 vueltas y 29.99 N con 15 vueltas. Tenga en cuenta dos límites técnicos fundamentales del estudio y de las normas complementarias:
- Fuerza local frente a certificación del pallet completo: Las mediciones de fuerza localizadas a media altura del pallet y las estimaciones analíticas de temperatura no certifican por sí solas el cumplimiento dinámico en tránsito del pallet completo según EUMOS 40509 (0.8 G longitudinal, 0.5 G lateral), y la variación de fuerza de ±8% entre 5°C y 35°C en Tkaczyk et al. es una estimación analítica y no un ensayo en banco de impacto a múltiples temperaturas.
- Relajación viscoelástica de esfuerzos: La película estirable se relaja tras su aplicación; las investigaciones del Virginia Tech Center for Unit Load Design informan que la fuerza de contención puede caer hasta un 55% en 12 horas cuando se sobreestira, razón por la cual los compradores verifican la recuperación elástica y la retención de esfuerzos según ASTM D5459-95(2025), la adherencia al pelado según ASTM D5458-95(2025) y la resistencia a la perforación por protuberancia según ASTM D5748-26.
Con un 200% de preestirado de película estirable para máquina en el carro de una envolvedora, una película de calibre 80 (20.3 µm) se alarga por un factor de 3.0; por conservación de volumen, su espesor final depende de ese cambio de longitud junto con el ancho de la lámina estirada, de modo que el espesor posterior al estirado, la resistencia a la perforación en esquinas y la cobertura de pigmento sobre una etiqueta no pueden deducirse únicamente de la relación de estirado y deben validarse en la envolvedora. En operaciones manuales de muelle con rollos de película estirable manual de 18 pulgadas de ancho (con desenrollado silencioso), el estirado manual típico del 50% al 100% incrementa la longitud de la película por un factor de 1.5 a 2.0; el espesor tras la envoltura también depende del ancho de banda estirado y del calibre inicial.
Película estirable de color vs. película impresa personalizada, protocolo de prueba de aplicación en muelle y tendencias de adopción en almacenes para 2026
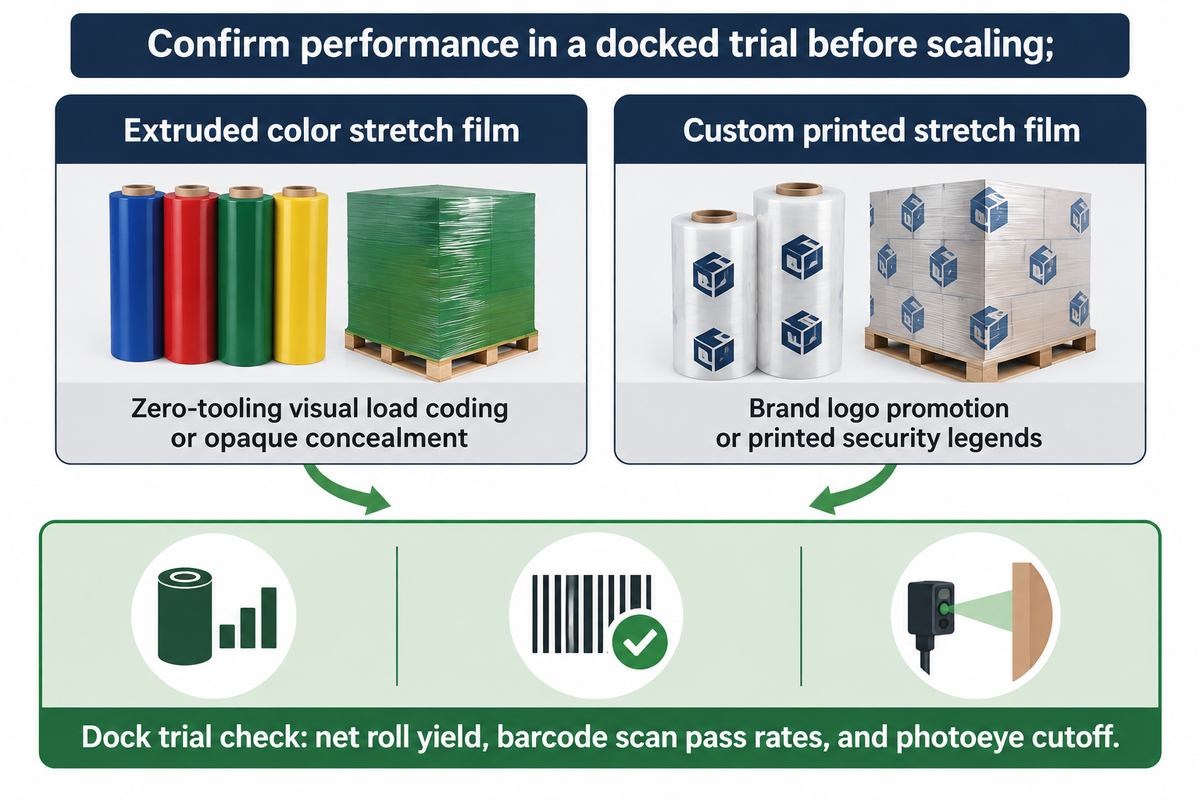
Elija película estirable de color extruida para una codificación visual de cargas de 360 grados sin costos de clichés o para el ocultamiento opaco en volúmenes flexibles de rollos de embalaje, y utilice película estirable impresa personalizada para promocionar el logotipo de la marca o leyendas de seguridad impresas cuando el volumen de rollos justifique los costos de clichés y los plazos de aprobación de arte. Antes de implementar cualquier rollo de color a gran escala en envolvedoras automáticas, ejecute una prueba de aplicación en el muelle para confirmar el rendimiento neto por rollo, la tasa de lectura de códigos de barras y el corte de la fotocélula.
Según Persistence Market Research, el mercado mundial de máquinas envolvedoras de película estirable alcanza los US$ 927.3 millones en 2026 y se proyecta que crezca a una tasa anual compuesta (CAGR) del 5.3% hasta alcanzar US$ 1,331.1 millones en 2033, donde las envolvedoras de tornamesa representan el 52.9% de las instalaciones y los sistemas automáticos el 43.5%. Como destaca Packaging Digest (al señalar películas comerciales de alto rendimiento suministradas en calibres 43 y 63, anchos de 20 in y 30 in, y longitudes de 7,500 ft y 10,500 ft), las líneas automatizadas modernas combinan cada vez más carros de preestirado dosificado con portales de escaneo por visión, lo que hace obligatoria la uniformidad óptica y de calibre entre rollos a lo largo de toda la cadena de suministro.
Protocolo de prueba de aplicación de muestras de película de color en muelle y calibración de fotocélulas
Siga esta secuencia de calificación de 5 pasos en su muelle de embarque antes de aprobar un nuevo lote de película de embalaje de color u opaca.
- Verifique el peso neto del rollo y la tolerancia de rendimiento acordada: Pese 5 rollos de muestra y reste el peso del núcleo del rollo de cartón. Utilizando el cálculo de peso nominal para rollos de LLDPE Ancho (in) × Longitud (ft) × Calibre × 0.000004, un rollo para máquina de 20 in × 5,000 ft × calibre 80 tiene una masa neta teórica de película de 20 × 5,000 × 80 × 0.000004 = 32.0 lb. Para un rollo nominal de 32.0 lb, una tolerancia acordada de ±7% en el peso individual del rollo arroja un rango de aceptación de 32.0 × 0.93 = 29.76 lb a 32.0 × 1.07 = 34.24 lb; la aceptación del lote sigue el plan de muestreo y la tolerancia acordados por separado.
- Audite la longitud de onda del escáner frente al tono de la película con 1, 2 y 3 capas estiradas: envuelva un pallet de prueba que lleve sus etiquetas estándar GS1-128 y DataMatrix 2D. Para cada número de capas, realice 10 escaneos en prueba de aplicación con un ángulo de inclinación de 15° a 30° utilizando los escáneres reales del muelle —incluidos un láser rojo de 650 nm y un lector de imagen 2D con LED blanco— para medir el cumplimiento hacia una meta típica del 100% de lectura al primer intento; por separado, ISO/IEC 15416:2025 califica el código lineal GS1-128 frente al objetivo de Grado C (1.5), mientras que ISO/IEC 15415 califica el código DataMatrix.
- Programe una receta de envoltura de una sola pasada a media altura y calibre las fotocélulas para película oscura: en envolvedoras de tornamesa o de brazo rotativo, mantenga de 3 a 4 vueltas inferiores y 3 vueltas superiores para asegurar la contención, limitando la zona de etiquetas de 36 a 48 pulgadas (90 a 120 cm) a 1 o 2 capas translúcidas. Dado que MPS Pack señala que los pigmentos de negro de humo y los tonos oscuros pueden absorber los haces infrarrojos y provocar sobrepasos del carro en algunos casos, pruebe una fotocélula retrorreflectiva polarizada, un sensor láser de tiempo de vuelo (Time-of-Flight) o un sensor ultrasónico de altura de carga antes de operar con película estirable negra.
- Inspeccione el clareo en esquinas («windowing») y la resistencia a la perforación con el preestirado objetivo: aplique película opaca de calibre 80 con un preestirado típico del 200% al 250% sobre esquinas de pallet a 90°. Confirme que no haya clareo translúcido en las esquinas ni roturas de banda o desgarros; si las esquinas se adelgazan hasta volverse translúcidas, reduzca el ajuste de preestirado o evalúe un calibre mayor en su perfil de carga para obtener una excelente resistencia a la perforación.
- Verifique la adherencia y la retención de la banda de sujeción 24 horas después de la envoltura: inspeccione las cargas envueltas tras 24 horas de permanencia en almacén para confirmar que las colas de película permanezcan adheridas sin despegarse («flagging»), que las zonas estrechas de banda de sujeción conserven la tensión sin aplastar las cajas de cartón de la capa superior y que la codificación de productos para identificación y organización de inventario siga siendo clara en todo tipo de aplicaciones.
Nota de alcance y confirmación de suministro: UD Packaging suministra productos de película estirable de LLDPE (incluidos rollos manuales, película para máquina y rollos angostos para agrupar cajas de cartón en embalaje industrial) y consumibles de fleje. UD Packaging no fabrica verificadores de códigos de barras, redes para pallet ni hardware de sensores para envolvedoras. Debido a que los tonos de color disponibles, los calibres nominales, las dimensiones de rollo y los paquetes de aditivos UVI dependen de las especificaciones de producción, solicite siempre rollos de muestra y confirme la disponibilidad exacta para aplicación manual o a máquina frente a sus etiquetas, escáneres y equipos de envoltura antes de realizar pedidos al por mayor. Debido a que los tonos de color disponibles, los calibres nominales, las dimensiones de rollo y los paquetes de aditivos UVI dependen de las especificaciones de producción, solicite siempre rollos de muestra y confirme la disponibilidad exacta para aplicación manual o a máquina frente a sus etiquetas, escáneres y equipos de envoltura antes de realizar pedidos al por mayor.
Preguntas frecuentes
¿A través de cuántas capas de película estirable entintada translúcida puede leer un escáner de códigos de barras de almacén?
Un lector de imagen CMOS 2D de almacén con iluminación LED blanca de banda ancha suele leer códigos de barras en negro sobre blanco a través de 1 a 2 capas estiradas de película estirable translúcida azul, verde, amarilla o roja (alrededor del 60% al 75% de transmisión de luz). Algunas películas translúcidas pueden seguir siendo legibles a través de 3 capas planas; verifique el número máximo de capas con su escáner real.
¿Cuándo puede la película estirable entintada en rojo o naranja hacer que una etiqueta sea ilegible para un escáner láser rojo?
Un láser rojo de 650 nm no puede distinguir del fondo las barras de código o los sellos de prioridad impresos en rojo o naranja bajo una película roja, ya que interpreta los colores cálidos (rojo, naranja, amarillo) como fondo blanco reflectante. En consecuencia, las marcas rojas o naranjas bajo película roja pueden perder contraste, mientras que la película azul o verde fría oscurece los espacios blancos.
¿Añadir masterbatch de pigmento de color reduce la capacidad de estiramiento o la resistencia a la perforación de la película estirable de LLDPE?
La película cast entintada translúcida con una carga habitual del 1% al 3% de pigmento orgánico suele admitir entre un 200% y un 300% de preestirado en máquina. Sin embargo, la película negra opaca utiliza pigmento de negro de humo y la película blanca multicapa incorpora del 6% al 14% de dióxido de titanio en sus capas intermedias (US10576718B2, alrededor del 200% al 250% de preestirado); valide la resistencia a la perforación directamente en su envolvedora.
¿Cómo evitar que la fotocélula de una envolvedora automática de pallets no detecte la película estirable negra?
Sustituya las fotocélulas infrarrojas difusas estándar —que pueden no detectar cargas oscuras porque el negro de humo absorbe la luz infrarroja— por una fotocélula retrorreflectiva polarizada con reflector prismático, un sensor láser de tiempo de vuelo (Time-of-Flight) o un sensor ultrasónico de altura de carga calibrado para pallets oscuros no reflectantes.
¿Deben envolverse los pallets de exterior con película estirable opaca negra o con película estirable opaca blanca?
Para proteger pallets sensibles al calor a la intemperie, cúbralos con película estirable blanca opaca estabilizada contra rayos UV. Utilice película negra estabilizada contra rayos UV en cargas térmicamente estables que requieran ocultamiento visual. Según Packaging and Wrapping Machines, la película blanca reflectante puede reducir la temperatura interna del pallet entre 15°F y 30°F (8.3°C a 16.7°C) en almacenamiento en patio abierto en comparación con la película negra, dependiendo de la intensidad solar, el tiempo de permanencia y la masa de la carga.
¿Cuál es la diferencia entre la película estirable de color y la película estirable impresa personalizada?
La película estirable de color incorpora el masterbatch de pigmento directamente en la masa fundida de LLDPE extruido para lograr un entintado u ocultamiento uniforme de 360 grados sin costos de herramental, mientras que la película estirable impresa personalizada aplica logotipos con tinta superficial sobre la película y requiere clichés de impresión y aprobación de arte.
¿Cómo deben aplicar los operadores la película estirable opaca cuando la etiqueta de envío debe seguir siendo escaneable en el muelle?
Los operadores mantienen las etiquetas de envío escaneables en pallets envueltos con película opaca mediante tres métodos probados en el muelle de almacén: adherir el código de barras GS1-128 dentro de una bolsa portadocumentos transparente autoadhesiva en el exterior de la última capa de película opaca, acordonar la banda de película opaca para dejar libre una franja de etiquetas a media altura del pallet que luego se cubre con 1 capa plana de envoltura transparente, o colocar un rótulo colgante en el interior de la tabla superior del pallet donde las horquillas del montacargas no puedan rasgarlo durante la carga.
¿Necesita rollos de muestra para realizar una prueba de aplicación con los escáneres de su muelle y sus envolvedoras de pallets? Comparta con UD Packaging el tono de película requerido (tinte translúcido o negro/blanco opaco), el calibre y el ancho de rollo necesarios para envoltura manual o película estirable para máquina, así como sus requisitos de protección UV a la intemperie. Visite nuestra gama de película estirable industrial o solicite una cotización personalizada de muestras y especificaciones para su prueba de aplicación en almacén.
Referencias y fuentes
- De ASTM International (vía iTeh Standards). ASTM D4649-20: Standard Guide for Selection and Use of Stretch Wrap Films (alcance en interiores de la Sección 1.1; referencias complementarias ASTM D5458-95(2025), ASTM D5459-95(2025) y ASTM D5748-26).
- International Organization for Standardization (ISO). ISO/IEC 15416: Information technology, Automatic identification and data capture techniques, Bar code print quality test specification, Linear symbols (edición 2016 retirada el 2025-01-08; reemplazada por ISO/IEC 15416:2025).
- Cognex Corporation 3 normas ISO esenciales para la verificación de códigos de barras (ISO/IEC 15416, ISO/IEC 15415, ISO/IEC TR 29158)
- Church Offset Printing. Recomendaciones sobre códigos de barras: color y contraste bajo escáneres láser rojos.
- Qualtech Products Industry. (ASTM D1003: Método de ensayo estándar para turbidez y transmitancia luminosa de plásticos transparentes)
- Packaging AND Wrapping MACHINES.
•Película estirable de color: especificaciones entintadas vs. opacas, rendimiento de preestirado y referencias de reflectancia térmica. - AAA Polymer. Película estirable estabilizada contra UV: plazos de degradación en exteriores y protección con aditivos UVI.
- Tkaczyk, S. et al. (2025). Evaluación empírica de la mecánica de la película estirable en la optimización de parámetros de envoltura para la estabilidad del pallet. Sensors , 25(22):6883 (PubMed Central PMC12656129).
- Google Patents / USPTO. US Patent US10576718B2: Película de poliolefina opaca multicapa (coextrusión con 6–14 wt% de TiO2 y 0.050–0.15 wt% de pigmento secundario).
- MPS Packaging Australia. Lea Película negra para pallet: cuándo usarla, limitaciones del sensor de fotocélula y visibilidad de etiquetas.
- Persistence Market Research (2026). Tamaño, participación y análisis de crecimiento del mercado de máquinas envolvedoras de película estirable (2026–2033).
- Packaging Digital. Referencias de diseño de embalaje y especificaciones de película estirable.
- CGP Coating Innovation (2026) ¿Por qué la película estirable no siempre es eficaz para estabilizar un pallet?
- Tuosheng Pack. Aplicaciones de película estirable de color y referencias de reducción de errores en almacén
- Signal Processing StackExchange. Código de barras 2D de lectura más fiable y rápida bajo distorsión óptica
- GS1 Finland. Creación de un código 2D GS1 y su colocación en el embalaje (guía de iluminación roja vs. blanca).
- National Institute of Standards and Technology (NIST) Comportamientos de degradación macroscópica del polietileno bajo la influencia de la radiación UV y la temperatura
- Virginia Tech Center for Unit Load Design. Efectos de la temperatura y la relajación posterior a la envoltura en la fuerza de contención de la película estirable.