Comuníquese con UD Packaging Company

Fleje para tarimas adaptado a la carga, la unión y el equipo
UD Packaging ayuda a compradores industriales a configurar el fleje plástico para tarimas según el comportamiento de la carga, las condiciones de manipulación y el método de aplicación. Nuestro enfoque centrado en el PET parte del sistema de carga unitaria, no de la afirmación de que un solo fleje sirve para todo.
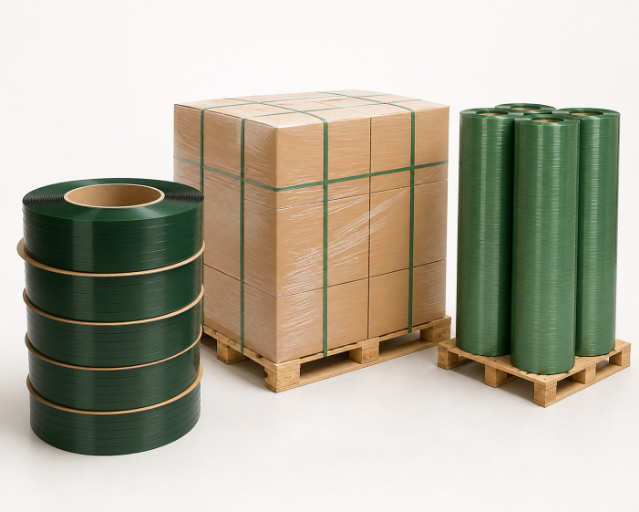
Comience con estos datos
El resultado es una configuración propuesta para que el comprador la revise y valide, no una aprobación automática para izaje o sujeción en vehículos.
Siga una secuencia de selección de seis pasos antes de definir el fleje
Una secuencia metódica reduce el riesgo de que una preferencia inicial de material condicione el resto de la decisión. ASTM D4675 abarca la selección y el uso de materiales de flejado plano; utilícela como referencia para revisar la carga, el material y las condiciones de aplicación, no como prueba de la tarima terminada.
Registre la distribución del peso, las dimensiones, la sensibilidad del producto, el patrón de apilado y el asentamiento previsto.
Marque cada punto de contacto del fleje, esquina, espacio vacío, plano de corte y lugar donde pueda comenzar el desplazamiento lateral.
Enumere las operaciones de manipulación, la exposición durante el almacenamiento, las instrucciones del transportista y cualquier condición que requiera la revisión de un especialista.
Compare PET, PP y acero únicamente después de identificar la carga y los límites operativos.
Confirme como un solo conjunto la superficie, la bobina, el núcleo, la herramienta, la máquina, el método de tensado y el sello o la hebilla.
Acuerde qué evidencias del material, la unión y la unidad completa necesita el responsable de la decisión antes de la implementación.
Registre los cambios, no solo la respuesta final
Una elección incorrecta puede persistir porque el cambio de tarima, caja, herramienta, dimensión del fleje, unión o ruta no se vincula nuevamente con la evidencia correspondiente. Comuníquese con UD Packaging para revisar la configuración específica y los criterios de aceptación.
- Conserve las opciones rechazadas y los motivos del rechazo.
- Vuelva a revisar el nivel de evidencia pertinente después de un cambio de material.
Una vía más rápida para tomar una decisión comparable sobre el flejado de tarimas
La mayoría de los errores de selección comienzan cuando los compradores comparan únicamente los nombres de los materiales o la resistencia a la rotura. ASTM D4675 y ASTM D3950 respaldan un proceso comparable que registra la aplicación, el fleje no metálico y el método de unión, en lugar de tratar un solo resultado como la decisión completa. Esa comparación puede fallar porque un mismo material puede aplicarse con una tensión diferente o unirse mediante otro método.
Primero, la carga
Defina la forma, la distribución del peso, la sensibilidad a la compresión y el posible asentamiento.
Segundo, el sistema
Trace la tarima, el recorrido del fleje, la protección de las esquinas y cualquier método complementario de contención.
Tercero, la aplicación
Adapte el material y las dimensiones al método de tensado, sellado y corte.
Por último, la evidencia
Separe las evidencias del material, la unión y la unidad completa antes de aprobar un cambio.
Patrón de falla frecuente
Un fleje más resistente no puede corregir un sistema de carga deficiente
Un fleje puede permanecer intacto mientras las cajas se desplazan lateralmente, los bordes se aplastan, una unión se desliza o la tarima se flexiona. ASTM D4169 mantiene la evaluación del desempeño de la unidad de envío completa separada de la evidencia aislada del fleje o de la unión.
- Los compradores deben saber si el fleje, la unión y la herramienta se verificaron en conjunto.
- La etiqueta de un material no puede describir la tensión retenida, el desplazamiento lateral ni el comportamiento de la unión.
- A los usuarios les preocupa el desplazamiento lateral incluso cuando los flejes verticales permanecen intactos; UD Packaging lo considera un riesgo del sistema de carga.
- El material del fleje se seleccionó antes de trazar la trayectoria de la carga.
- Los datos nominales del fleje se compararon con los resultados de la unión o del sistema.
- Se consideró que el tensor, la selladora o la máquina existentes eran intercambiables.
- Se dio por hecho que la unitarización de la tarima también permitía sujetarla al vehículo o izarla.
Equilibrio de la decisión
El equilibrio debe considerar la sujeción retenida, la compresión del producto, la eficiencia de la unión, la compatibilidad con el equipo y el ciclo real de distribución, no solo una clasificación de la resistencia del fleje. A diferencia de una comparación exclusiva de rollos, este método mantiene la tarima, las interfaces de contacto, la unión y la máquina dentro de la decisión.
La contradicción útil
La “tensión máxima” no es automáticamente el ajuste más seguro ni el más económico. El factor limitante puede ser el borde de una caja, una interfaz de fricción, una unión débil, la tarima o una herramienta incompatible.
- Controle por separado la separación vertical y el desplazamiento lateral.
- Remita a revisión especializada las condiciones con bordes afilados, altas temperaturas, requisitos normativos o izaje.
A veces, el material incorrecto es solo el síntoma visible. Los niveles de evidencia no son intercambiables, y el equilibrio entre la tensión y la compresión del producto puede hacerle perder la estabilidad de la carga; lo que debe revisar es la interfaz más débil.
Elija el fleje plástico según la carga y las condiciones de manipulación
Los estudios sobre cargas unitarias muestran que la contención, la geometría del empaque y la rigidez de la tarima interactúan; no deben diseñarse por separado. ASTM D4675 proporciona las variables de selección que utiliza esta tabla antes de que un comprador compare fleje de PET, fleje de PP, película estirable o un método combinado de estabilización.
| Condición observada | Pregunta principal | Orientación de la configuración | Aspecto principal de la validación |
|---|---|---|---|
| Cajas rígidas y estables | ¿La carga se asienta después del embalaje? | Evalúe el fleje de PET y la uniformidad de la unión. | Tensión retenida y estado de los bordes. |
| Cajas compresibles | ¿La tensión aplicada puede aplastar las esquinas? | Controle la tensión y agregue una protección adecuada para los bordes. | Marcas de compresión y comportamiento de la unión. |
| Carga irregular o mixta | ¿Las capas pueden desplazarse lateralmente? | Considere métodos complementarios de contención o bloqueo. | Impacto lateral y secuencia de manipulación. |
| Contacto afilado o abrasivo | ¿El borde puede cortar o desgastar el fleje? | Remita a revisión el material, el protector y el recorrido. | Daños por contacto después del ciclo completo. |
| Almacenamiento al aire libre o en condiciones variables | ¿Qué exposición a humedad, rayos UV y temperatura corresponde? | Confirme la idoneidad del material y del almacenamiento. | Evidencia del material acondicionado y de la unión. |
| Envío controlado por el transportista | ¿Se especifican el tipo de fleje o las reglas de sujeción? | Utilice el requisito del transportista como dato determinante. | Separe la unitarización de la sujeción en el vehículo. |
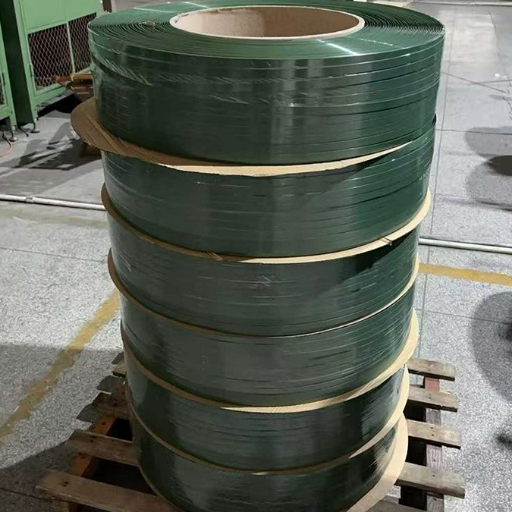
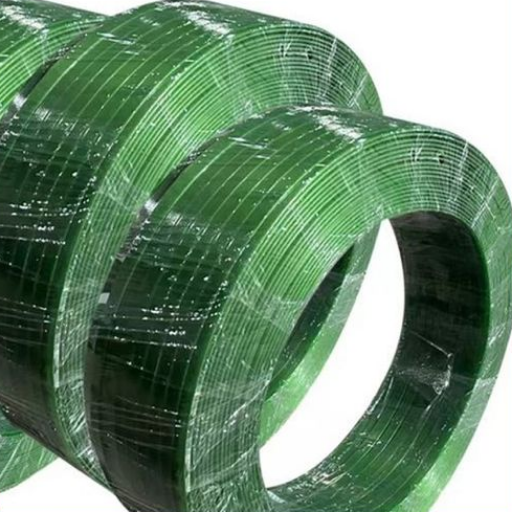
Ubique el PET, el PP y el acero según el riesgo real
El fleje de PET es el producto principal que UD Packaging ha confirmado para esta página, mientras que el polipropileno y el acero se mantienen como categorías de comparación. ASTM D3950 proporciona la base para el fleje no metálico y los métodos de unión; el acero sigue siendo una comparación de ingeniería independiente, no una alternativa universal.
Considere el PET únicamente cuando el informe de pruebas atribuible al grado propuesto y el ensayo de carga unitaria demuestren la retención de tensión y la respuesta al impacto requeridas.
Considérelo para embalajes y tareas de agrupación más ligeros cuando la carga, el ciclo de manipulación y la tensión requerida sean adecuados para el material.
Mantenga el acero bajo consideración para bordes muy agresivos, productos a temperaturas muy altas, reglas especializadas del transportista u otras condiciones que requieran una decisión de ingeniería independiente.
No permita que la etiqueta de un producto reduzca todo el sistema a un solo componente
Los términos minoristas como fleje de polietileno, flejado de polietileno, juego de flejado y juego suelen combinar un fleje, una hebilla o un sello y una herramienta sin explicar la evidencia de su unión. En una aplicación industrial de poliéster, una marca o la etiqueta de un paquete no puede sustituir las verificaciones de compatibilidad.
- Antes de enviar una tarima o caja, confirme cómo se comporta su embalaje a lo largo de la ruta de manipulación.
- Para madera, metal y otras cargas sensibles a los bordes, considere la “alternativa al acero” como una cuestión que debe verificarse, no como un resultado universal.
- La exposición a la oxidación puede ser relevante al comparar el acero, pero por sí sola no determina el diseño completo de la carga unitaria.
Combine el fleje, el sello y el equipo de flejado como un solo sistema
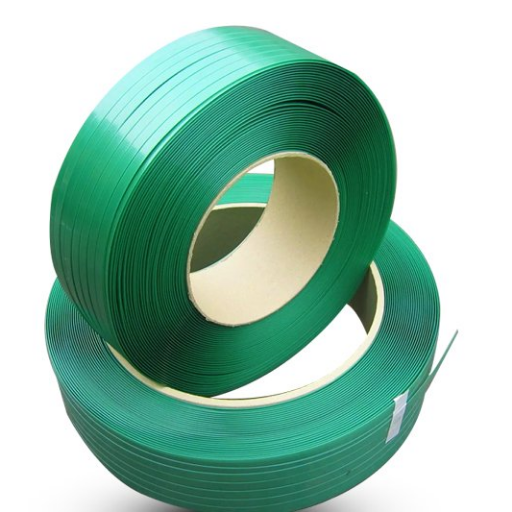
Una bobina que parece adecuada en las especificaciones puede no avanzar, tensarse, sellarse o cortarse correctamente en el equipo instalado. Utilice ASTM D3950 como base para el fleje no metálico y el método de unión, y luego confirme el ancho, el espesor, la superficie, el tamaño del núcleo, el formato de la bobina y la tensión aplicada con la herramienta o máquina flejadora real.
La información tecnológica pública no constituye una prueba del producto
Los ajustes y la retroalimentación del equipo pueden afectar una aplicación industrial. Los informes de pruebas del proveedor y los criterios de aceptación deben abarcar el fleje, la unión y la máquina propuestos.
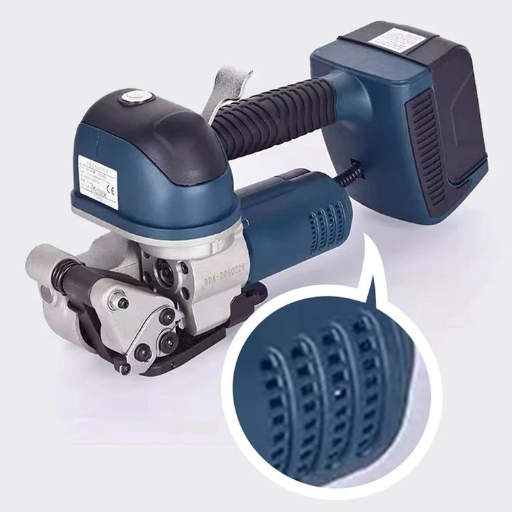
Aplicación manual
UD Packaging suministra máquinas flejadoras manuales, sellos y hebillas para escenarios que requieren una aplicación portátil o controlada por el operador. Confirme la compatibilidad de la herramienta, el fleje, el sello y la unión por separado de la decisión sobre la carga en la tarima.
Proceso semiautomático
UD Packaging suministra máquinas flejadoras semiautomáticas para estaciones de embalaje donde el operador y la máquina comparten el ciclo.
Línea automática
UD Packaging suministra máquinas flejadoras totalmente automáticas para sistemas integrados de manipulación. Confirme la compatibilidad final entre la máquina y el fleje en la línea específica.
Normalice los datos de configuración antes de hablar con un proveedor
Utilice ASTM D4675 como referencia de selección mientras los campos siguientes separan los datos de configuración proporcionados, faltantes y desconocidos. El registro normalizado identifica lo que aún debe confirmar el proveedor sin generar una solicitud de cotización ni implicar condiciones comerciales.
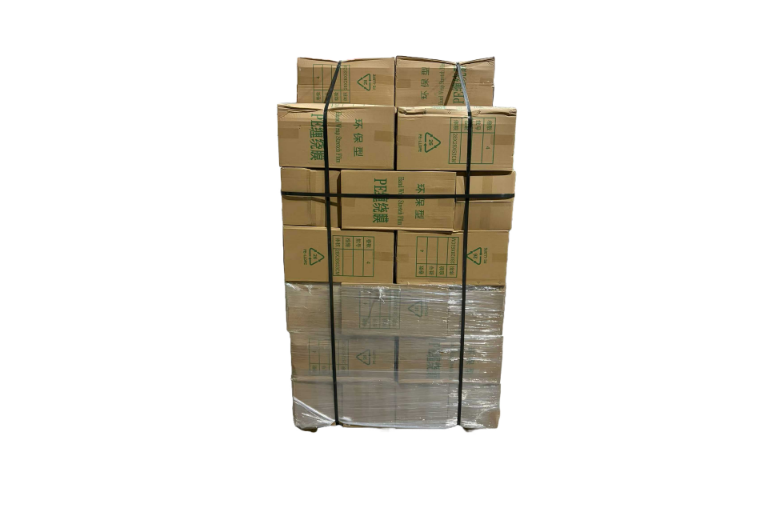
Utilice unidades uniformes
Registre el ancho del fleje en mm y el espesor en mm, e indique después el método de prueba y el acondicionamiento que respaldan cada resultado. Esto brinda al proveedor y al equipo de compras un escenario verificable sin convertir el valor de un competidor en una especificación de UD Packaging.
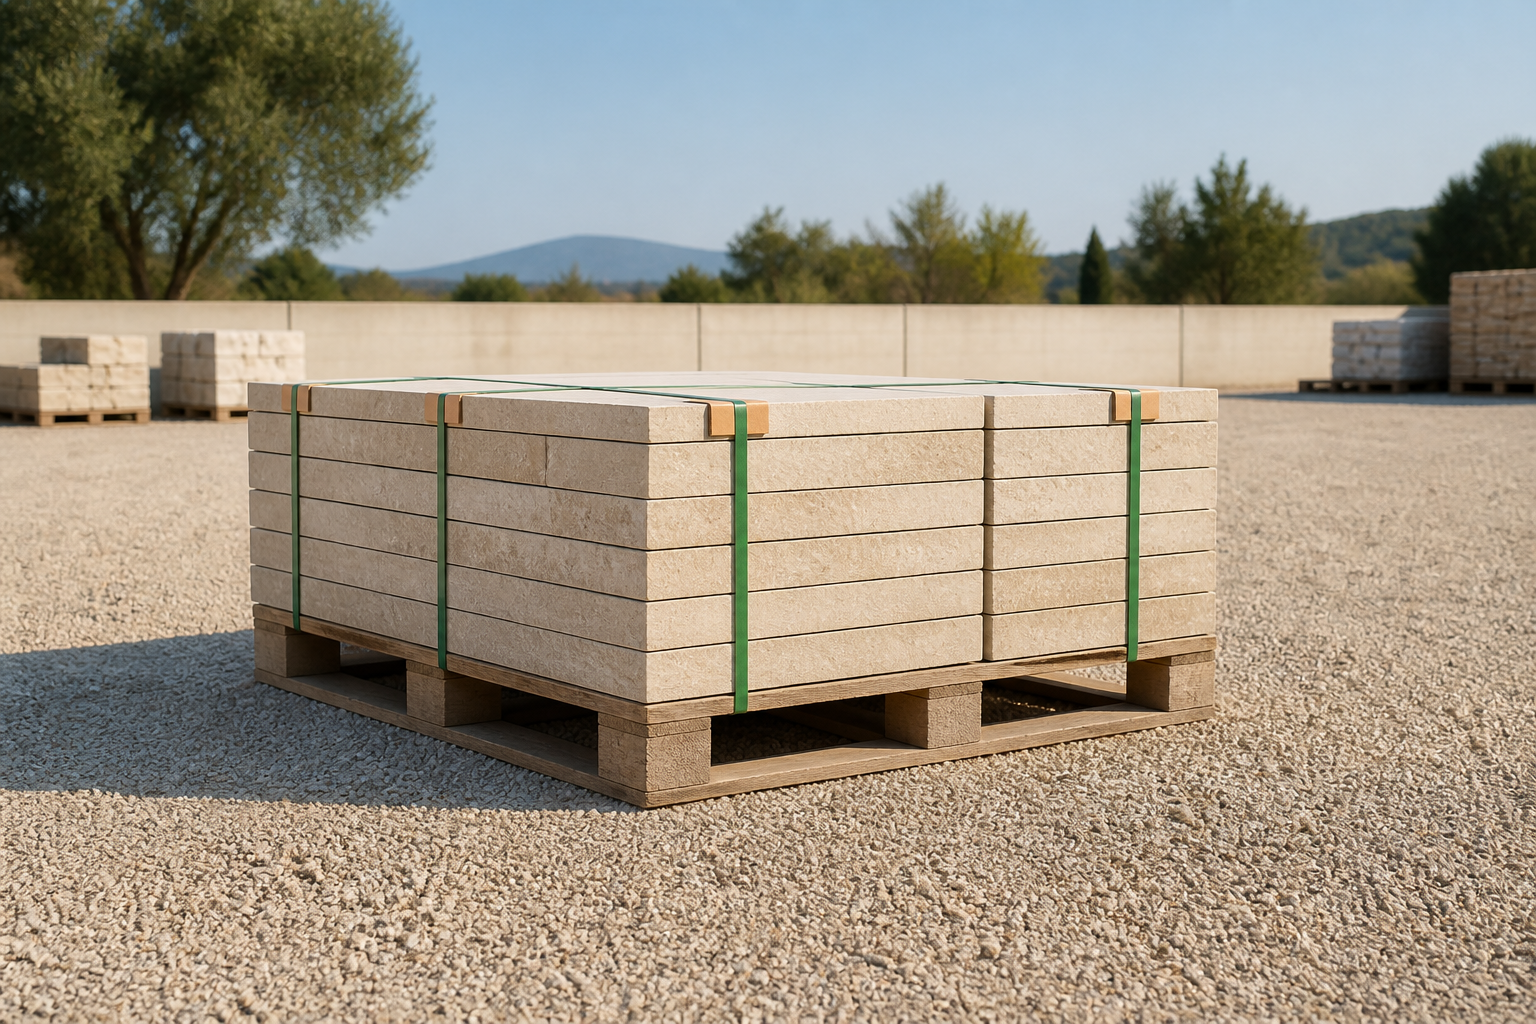
Indique la superficie de la tarima en lugar de darla por sentada
Registre las dimensiones reales de la tarima, la disposición de la plataforma y las condiciones de soporte. Estos datos afectan los puntos de contacto, la deflexión y el recorrido del fleje, por lo que no pueden inferirse a partir de una descripción genérica de la tarima. Si un comprador mide una tarima cargada de 1200 mm por 1000 mm, registre ambas cifras como datos proporcionados por el comprador en lugar de considerar cualquiera de ellas una especificación predeterminada del producto.
| Dato | Requisito proporcionado por el comprador | Por qué cambia la decisión |
|---|---|---|
| 01 — Carga unitaria | Peso total, dimensiones, centro de gravedad y sensibilidad del producto | Define las fuerzas, el riesgo de compresión y el recorrido del fleje. |
| 02 — Tarima | Material, superficie, estado de la plataforma y soporte durante la manipulación | Cambia el contacto con los bordes, la deflexión y la transferencia de carga. |
| 03 — Movimiento | Asentamiento, desplazamiento lateral, vibración e impacto previstos | Muestra si el flejado necesita un método complementario de contención. |
| 04 — Entorno | Exposición en interiores o exteriores, temperatura, humedad y duración del almacenamiento | Define el acondicionamiento del material y su idoneidad para el almacenamiento. |
| 05 — Recorrido del fleje | Cantidad y dirección de los flejes, protectores de bordes y puntos de contacto | Controla la distribución de fuerzas y el riesgo de abrasión. |
| 06 — Unión | Sello, hebilla o unión soldada, y evidencia requerida de la unión | Evita que la resistencia nominal del fleje oculte el desempeño de la conexión. |
| 07 — Equipo | Modelo de herramienta o máquina, modo de aplicación y requisitos de bobina y núcleo | Determina la compatibilidad de avance, tensión, sellado y corte. |
| 08 — Estado de normalización | Elementos proporcionados, faltantes, desconocidos y pendientes de confirmación por el proveedor | Mantiene visibles los datos de configuración sin resolver antes de una conversación técnica. |
Compare elementos equivalentes
La resistencia a la rotura, la resistencia a la tracción, la elongación y la resistencia de la unión describen evidencias diferentes. Una comparación clara identifica el método de prueba, el acondicionamiento, la muestra, la unión, el equipo y la base de aceptación, en lugar de colocar cifras no relacionadas en una misma columna.
Identidad del material y dimensiones nominales
Superficie lisa o gofrada y formato de la bobina
Base de las pruebas de resistencia a la rotura y elongación
Sello, hebilla o soldadura y base de la resistencia de la unión
Tensión aplicada y equipo de aplicación real
Prueba de la carga completa sobre tarima bajo los riesgos pertinentes
Las evidencias no son intercambiables
Los datos del material no demuestran la eficiencia de la unión, y el resultado de una unión no demuestra el desempeño de la tarima completa durante la distribución. ASTM D3950 proporciona categorías de flejado no metálico y métodos de unión, mientras que los protocolos para unidades de envío completas, como ASTM D4169, abordan otro nivel de evidencia.
Mantenga los resultados del componente, la conexión y el sistema en filas separadas.
Registre quién es responsable de cada informe y qué configuración abarca.
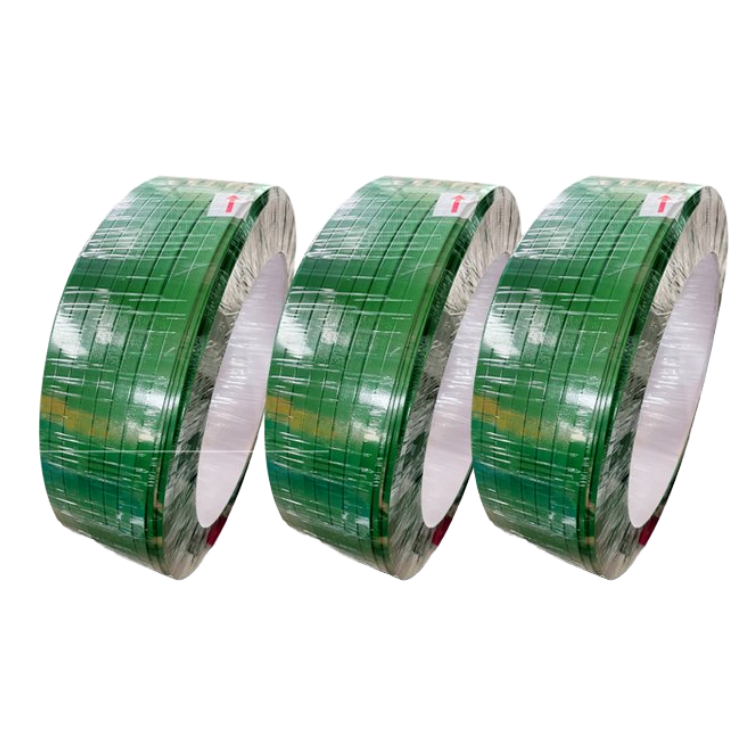
Separe la unitarización de la tarima de la sujeción para el transporte y el izaje
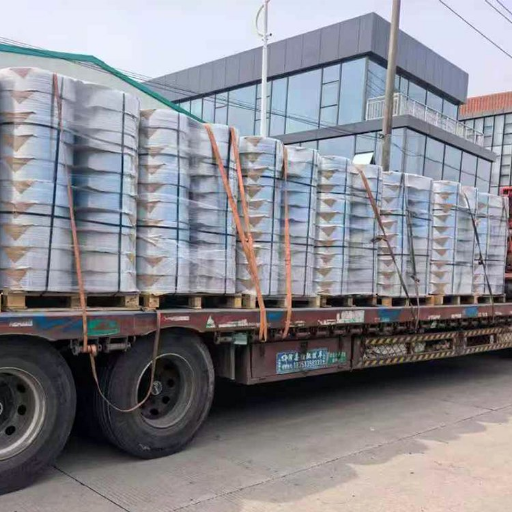
Flejar varios paquetes juntos puede crear una carga unitaria, pero no asegura automáticamente esa unidad a un vehículo. Conforme a 49 CFR 393 Subpart I, la sujeción de carga en vehículos comerciales se evalúa como un sistema completo con requisitos propios de desempeño, amarres, estado, bloqueo, apuntalamiento y protección de bordes.
Defina el sistema de carga sobre tarima, la ruta de manipulación y los criterios internos de aceptación.
Cumpla por separado los requisitos de sujeción correspondientes al transportista, la ruta, la carga y la jurisdicción.
No utilice el fleje común para embalaje de tarimas como recomendación de izaje; remita el caso a un especialista en la operación específica.
La disposición de OSHA citada en ocasiones para el izaje con flejes es 29 CFR 1918.81, una norma de manipulación de carga en operaciones portuarias que establece condiciones explícitas de idoneidad y soporte de la carga. Es una limitación específica, no una aprobación general para tarimas de almacén.
Los requisitos determinantes tienen prioridad
Las instrucciones del transportista, las normas sobre materiales regulados, los procedimientos de izaje y la legislación local pueden prevalecer sobre las recomendaciones generales de material o cantidad de flejes. Proporcione esos requisitos antes de que se proponga una configuración.
Configure según el producto, no según la etiqueta del sector
UD Packaging brinda apoyo en conversaciones sobre embalaje industrial para la fabricación de metales, energía solar fotovoltaica, materiales de construcción, madera, papel, fibras químicas, textiles de algodón, agricultura, alimentos, electrónica y tabaco. Estos sectores describen el contexto de aplicación; no establecen una especificación universal para el fleje de PET.
Cargas densas y rígidas
Identifique el peso concentrado, los puntos de contacto duros, el soporte de la tarima y el riesgo en los bordes antes de comparar flejes de PET y acero.
Cargas compresibles o sujetas a asentamiento
Evalúe la compresión y recuperación del producto, la tensión retenida y el uso complementario de película estirable o protección para esquinas.
Bultos largos o irregulares
Defina la posición de los flejes, los planos de corte, la dirección de manipulación, el acceso a la unión y el recorrido del equipo alrededor del bulto.
Utilice el producto y la ruta para delimitar la decisión
ASTM D4675 estructura las variables de selección del flejado, mientras que ASTM D4169 aborda la evaluación de la unidad de envío completa mediante un ciclo de distribución aplicable. El nombre del sector por sí solo no sustituye ninguna de las dos decisiones.
Verifique la configuración propuesta en tres niveles distintos
Un proceso responsable de aprobación avanza del fleje a la conexión y después a la carga unitaria ensamblada. Cada nivel responde una pregunta diferente, por lo que aprobar uno no puede presentarse como la aprobación de los tres.
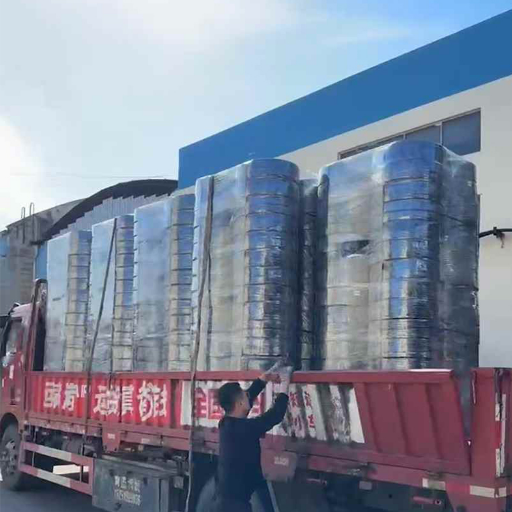
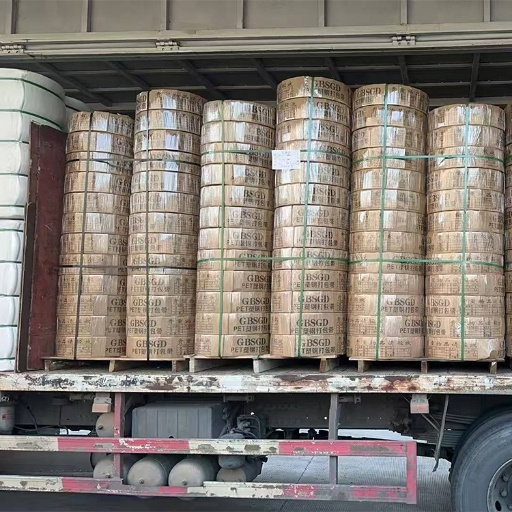
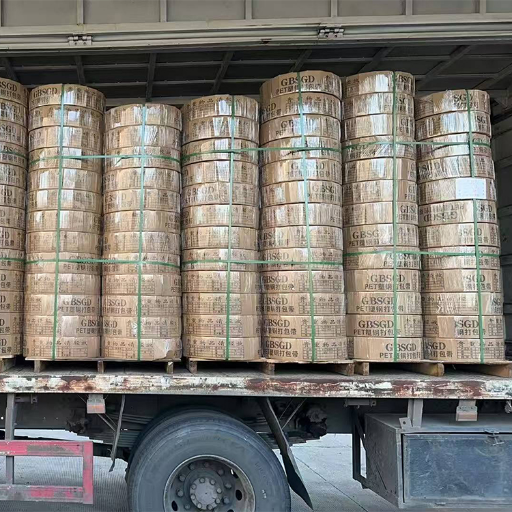
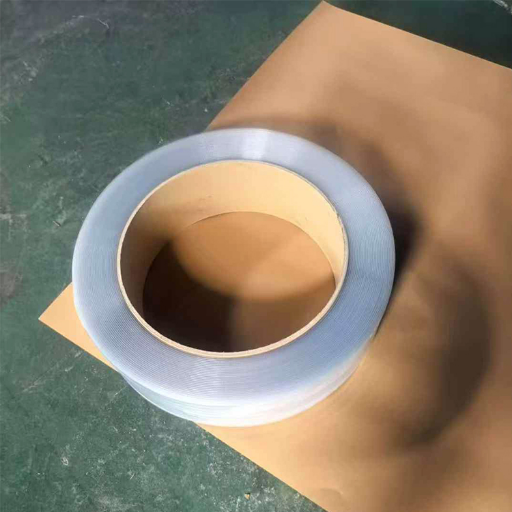
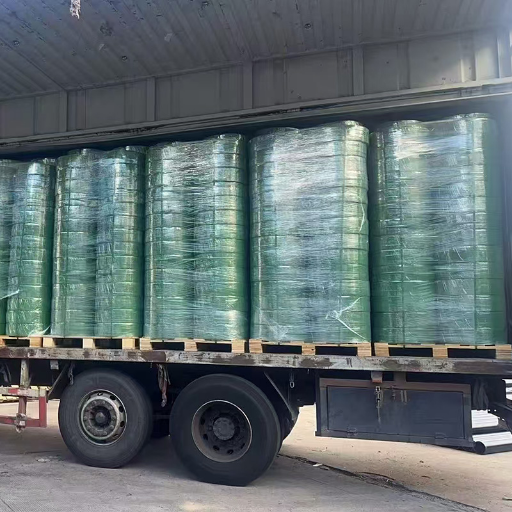
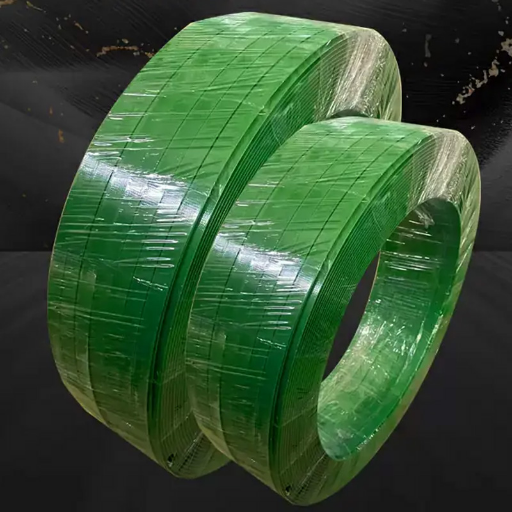
Apruebe una configuración de tarima con base en datos identificados, evidencia de la unión y criterios de aceptación para la unidad completa, no solo en la etiqueta de un material.
Evidencia del material
Confirme la identidad, las dimensiones, la superficie, el acondicionamiento, la resistencia a la rotura, la elongación y la base de prueba identificada para el fleje propuesto.
Evidencia de la unión
Pruebe el sello, la hebilla o la soldadura propuestos con el fleje real y un equipo compatible; registre la configuración y el modo de falla.
Evidencia de la carga unitaria
Evalúe la tarima completa bajo los riesgos pertinentes para la manipulación y distribución, y después inspeccione el movimiento, los daños y la sujeción retenida.
SISTEMA / RECURSOS
Herramientas para configurar el flejado de tarimas
Preguntas frecuentes: fleje plástico para tarimas
¿El PET es siempre el mejor fleje plástico para tarimas?
No. El PET puede ser una buena opción para muchas cargas unitarias industriales, pero la selección sigue dependiendo del comportamiento de la carga, los bordes, el entorno, la unión, el equipo y la validación requerida.
¿Puedo comparar flejes únicamente por su resistencia a la rotura?
No. Compare las mismas dimensiones, el acondicionamiento y el método de prueba, y después revise por separado la evidencia de la unión y el comportamiento de la unidad completa.
¿Flejar una tarima hace que un envío cumpla las normas de carga para vehículos?
No existe una equivalencia automática. La sujeción de carga en vehículos conforme a 49 CFR 393 es una evaluación independiente del sistema, determinada por la carga, el vehículo, el transportista y los requisitos aplicables.
¿Puede utilizarse el fleje para embalaje de tarimas para levantar una carga?
Esta página no recomienda utilizar fleje común para embalaje de tarimas en operaciones de levantamiento o izaje. OSHA 1918.81 se limita a operaciones portuarias y establece condiciones específicas de idoneidad y soporte de la carga; solicite una revisión para la operación específica.
¿Qué debo enviar antes de analizar una configuración?
Envíe las dimensiones y el peso de la carga unitaria, la sensibilidad del producto, los datos de la tarima, el recorrido del fleje, el equipo actual, la secuencia de manipulación, el entorno y los criterios de aceptación. Agregue cualquier requisito del transportista o sobre materiales regulados que determine el envío.