Comuníquese con UD Packaging Company

Actualizado en septiembre de 2026
El film stretch es una película extensible para embalaje que se aplica bajo tensión para ayudar a consolidar una carga; su selección comienza por el proceso de envoltura, la carga, la ruta y las pruebas que se aceptarán como criterio de aprobación. El tipo y el calibre del film serán relevantes, pero ninguno constituirá una clasificación universal de carga.
Conclusión clave
Describa una tarima representativa, cómo se envuelve, qué ocurre antes y durante el transporte y qué resultado aceptará el comprador. Solo entonces compare la estructura, el calibre, el precio por rollo o las afirmaciones de rendimiento de un proveedor.
Un rollo que luce adecuado en una ficha de producto puede rendir mal en la planta. Otro film puede parecer más caro por rollo, pero utilizar menos material por cada tarima aceptada. Estos dos ejemplos son complementarios. Ilustran que el film stretch funciona como parte de un sistema de contención de carga, no como una lámina de plástico aislada.
Regla para el comprador: Trate el calibre como una variable de entrada. Apruebe un film únicamente cuando concuerden la aplicación, la carga, la ruta y las pruebas de aceptación.
Esta guía ayuda a ingenieros de embalaje, equipos de almacén, responsables de compras y distribuidores a definir el sistema. No prescribe una cantidad universal de vueltas, un ajuste de preestiramiento, una tensión, un peso de carga ni un porcentaje de ahorro. Las configuraciones de producto, muestras y cotizaciones están disponibles en la página de film stretch industrial. El objetivo es permitir que las pruebas de compra sean comparables.
1. Qué es el film stretch y qué no demuestra la etiqueta
El film stretch es una película plástica que se envuelve alrededor de un conjunto de productos, normalmente una carga paletizada. El film se estira durante la aplicación, pero el estiramiento por sí solo no explica la fuerza hacia el interior; la recuperación ayuda a aplicarla sobre la carga. Los compradores industriales también utilizan los términos envoltura stretch y film para tarimas. Estos términos describen una familia de productos, no un resultado de envío validado.
Muchos films industriales utilizan polietileno lineal de baja densidad. Sin embargo, incluso dentro de la familia del polietileno existen diferencias. Pueden variar aspectos como el diseño de las capas, la mezcla de resinas, los aditivos, el método de fabricación, la adherencia, el espesor nominal, el ancho, la longitud, el bobinado y el grado de aplicación. “Para máquina”, “de alto rendimiento” u “80 gauge” todavía no identifican la envolvedora, la geometría de la carga, la ruta, el método de prueba ni el criterio de aceptación.
ASTM D4649 resulta útil porque su alcance publicado aborda la selección, la especificación y el uso de films stretch para unitarización y paletización en interiores. El alcance también señala que las temperaturas extremas pueden afectar el rendimiento y que la exposición al aire libre queda fuera de la guía. Ese es un límite, no una certificación de que un rollo determinado asegurará cualquier tarima.
El film stretch no es film termorretráctil. El film stretch se extiende mecánicamente durante la aplicación. El film termorretráctil se calienta para que se contraiga. Los procesos, los equipos, los riesgos y las cuestiones de validación son diferentes; el film adherente para alimentos también tiene un uso y un contexto normativo distintos.
Antes de considerar la etiqueta de un rollo como una especificación, solicite:
- la estructura del film y el grado de aplicación previsto;
- el espesor nominal, el ancho, la longitud y la identificación del rollo o lote;
- el método y las condiciones de prueba que respaldan cada valor de rendimiento;
- la carga representativa y el proceso de envoltura;
- la ruta o exposición representada por las pruebas.
Límite de decisión: si se desconocen la identidad del film, la aplicación, el método de prueba o la carga, indique que la afirmación no está verificada. No se debe suponer un calibre para llenar ese vacío.
2. Comience con el filtro de 4 preguntas para elegir el film adecuado
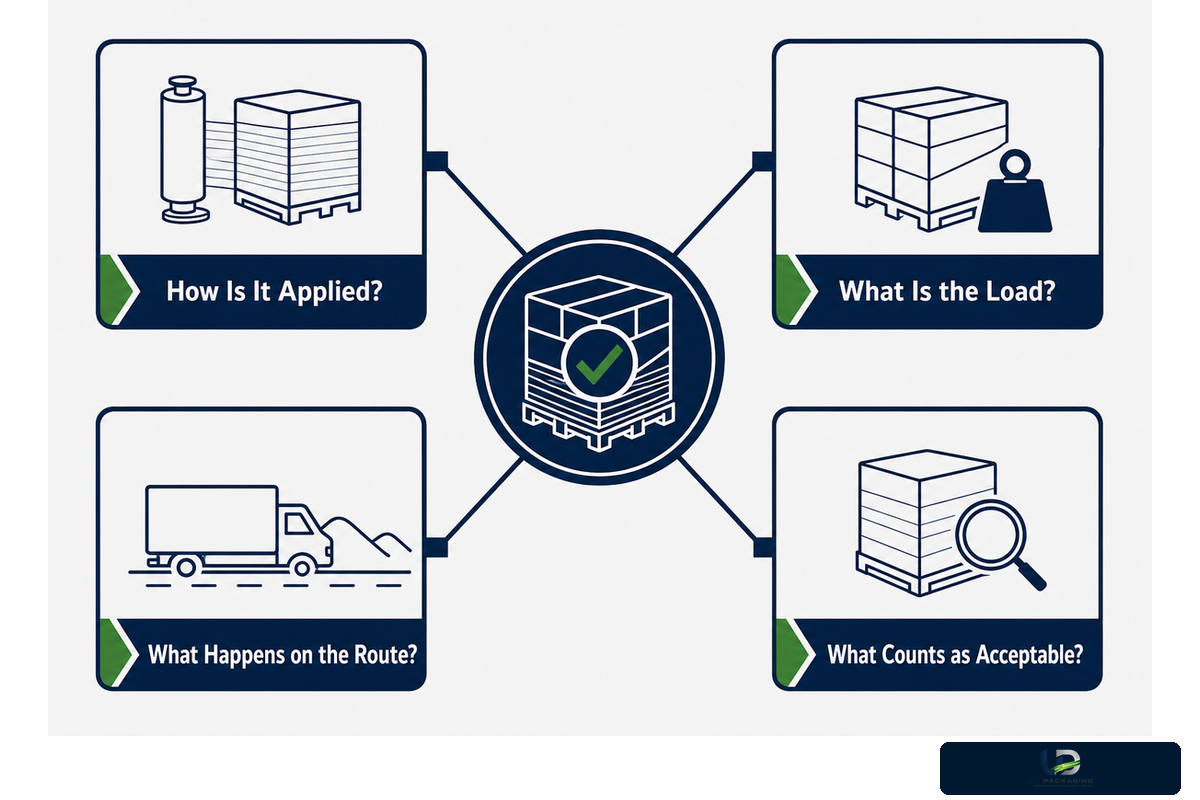
La forma más rápida de definir una prueba de film stretch es responder las siguientes 4 preguntas: cómo se aplica el film, cómo es la carga, cómo es la ruta y qué pruebas cumplirán los criterios de aceptación. Este es el marco de 4 preguntas para elegir el film adecuado.
| Pregunta | Registrar | Atajo incorrecto | Pruebas o escalamiento |
|---|---|---|---|
| 1. ¿Cómo se aplica? | Manual, semiautomática o automática; modelo de envolvedora, límites del rollo, controles y método del operario | El “film para máquina” sirve para cualquier envolvedora | Rango operativo del fabricante, ciclos repetidos y revisión de seguridad laboral |
| 2. ¿Cómo es la carga? | Base, altura, distribución de la masa, apilado, tarima, bordes afilados, compresión y movimiento | El peso de la carga basta para seleccionar el calibre | Tarima representativa, fotografías, ubicación de la falla y muestra controlada |
| 3. ¿Qué ocurre durante la ruta? | Tiempo de permanencia, manipulación, transferencias, temperatura, humedad, radiación UV, ventilación y almacenamiento | Una sola aprobación junto al muelle valida el envío | Revisiones posteriores y observación representativa de la ruta |
| 4. ¿Qué se considera aceptable? | Roturas, colas, film utilizado, tiempo de ciclo, movimiento de la carga, daños, fuerza medida y responsable de la decisión | “Se ve ajustado” basta para cerrar la prueba | Regla escrita de aprobación o rechazo y excepciones antes de la prueba |
El filtro evita un error de compra común. “Actualmente utilizamos 80 gauge” describe la variable de entrada actual, no el trabajo que debe realizar el reemplazo. No revela si el film actual se rompe en una esquina, si un operario aplica vueltas de más para compensar un anclaje deficiente, si una máquina supera el rango útil de estiramiento o si una tarima se afloja después de permanecer en espera.
La temperatura y el tiempo requieren campos de entrada propios. Un proyecto de investigación de pregrado de Virginia Tech determinó que el calor y el tiempo transcurrido afectaron significativamente la fuerza de contención en sus condiciones delimitadas. La mayor disminución reportada fue del 55% después de 12 horas con una fuerza inicial más alta. Los investigadores señalaron que era necesario realizar más estudios, por lo que el factor de pérdida reportado no debe considerarse universal. Desde una perspectiva operativa, esto significa que el estado del film observado en una primera lectura puede diferir del observado en una lectura posterior durante la ruta.
La aplicación manual añade otro límite. La guía oficial de WorkSafe Victoria señala las posturas inadecuadas, los movimientos repetitivos y el uso de mucha fuerza al envolver tarimas manualmente. La exposición ergonómica debe formar parte del método de envoltura manual y no quedar reducida a un simple análisis de costo-beneficio.
Regla de detención: no solicite un film más delgado, resistente o económico hasta documentar el film y el proceso actuales, la carga, la ruta, la señal de falla y el responsable de la aceptación.
3. Elija una familia de films antes de comparar el calibre
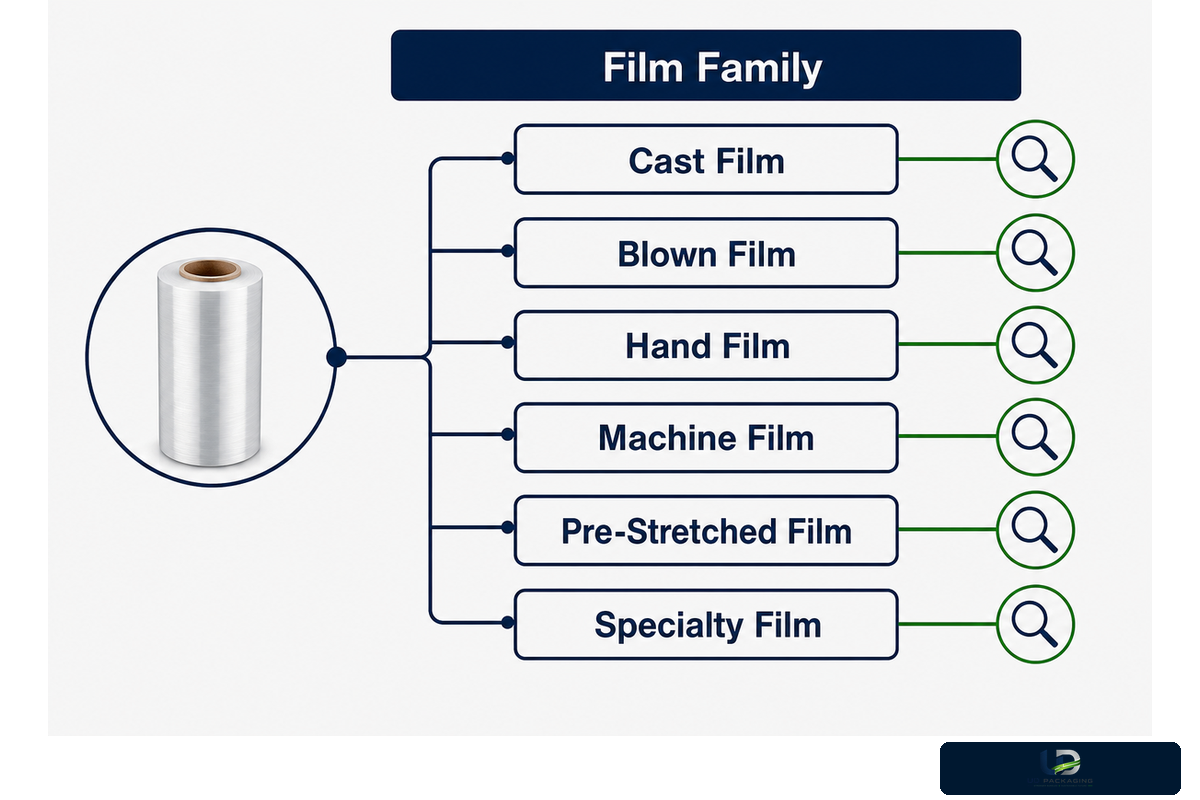
La estructura, el grado de aplicación y la función especializada no demuestran por sí solos la compatibilidad con el equipo; pueden cambiar la forma en que un film se desenrolla, estira, adhiere, desgarra y pasa por el equipo. Los films con calibres declarados similares pueden ofrecer resultados diferentes en las pruebas. Primero delimite la familia y después compare candidatos dentro de esa familia y ese proceso.
| Familia | Pregunta útil para la selección inicial | Verificar en el proceso real |
|---|---|---|
| Film cast | ¿Son importantes la transparencia, el desenrollado silencioso o una presentación uniforme? | Perforación, propagación del desgarro, adherencia, estiramiento útil y compatibilidad con la envolvedora |
| Film soplado | ¿La carga tiene una geometría irregular o puntos de contacto exigentes? | Desenrollado, propiedades ópticas, adherencia, comportamiento ante el desgarro y repetibilidad del proceso |
| Film manual | ¿Puede repetirse el método manual de manera segura entre distintos operarios y turnos? | Patrón aplicado, uso de film, exposición del operario, anclaje y control de la cola |
| Film para máquina | ¿El rollo se encuentra dentro de la capacidad dimensional y de estiramiento de la envolvedora? | Carro, controles, recorrido del film, rango útil de estiramiento, roturas y ciclos |
| Film preestirado | ¿Ayudaría reducir el esfuerzo de aplicación o utilizar un perfil de fuerza diferente? | Adecuación a la carga y al método; no sustituye automáticamente al film para máquina |
| Film especializado | ¿Existe una necesidad real de protección UV, opacidad, ventilación, color o VCI? | Exposición, compatibilidad con el producto, duración y pruebas delimitadas que respalden la afirmación |
| Film manual con núcleo extendido | ¿El formato del mango mejora el control para este operario y este patrón? | Agarre, traslape, uniformidad de la tensión, fatiga y uso de film |
| Film stretch ventilado | ¿Debe mantenerse el paso del aire o la salida de humedad a través de la envoltura? | Patrón de ventilación, contención de la carga, comportamiento de los bordes y exposición durante la ruta |
Una explicación de un fabricante sobre los procesos de film soplado y cast muestra por qué debemos considerar las denominaciones como conjuntos de ventajas y desventajas, no como una jerarquía rígida. Las variaciones del proceso pueden afectar características del film como las propiedades ópticas, el desenrollado, la adherencia y la resistencia al desgarro y a la perforación, pero no demuestran que un film sea superior a otro del mismo espesor para todas las cargas.
Esta guía de film stretch agrupa los principales tipos en film stretch cast, film stretch soplado, film manual, film para máquina, film preestirado y film stretch especializado. La extrusión cast forma una lámina plana, mientras que la extrusión por soplado infla un tubo; ambas pueden utilizar una estructura multicapa, y los proveedores pueden extruir diferentes estructuras para distintas necesidades de embalaje.
El grado de aplicación también reviste gran importancia. El film stretch manual debe evaluarse en el contexto del método y la exposición del operario. El film stretch para aplicación con máquina envolvedora debe ser compatible con el equipo y funcionar durante múltiples ciclos. Lo mismo se aplica a una caja, bolsa, tambor o artículo irregular: una característica que favorece una rama de embalaje puede trasladar la falla a otra.
La compatibilidad con la máquina también varía. Entre las envolvedoras comunes de film stretch se encuentran los sistemas de plataforma giratoria, brazo giratorio y anillo giratorio. Tanto el film soplado para máquina como el film cast para máquina deben ser compatibles con el carro y el rango de control. Los formatos manuales pueden utilizar un núcleo extendido, mientras que las estructuras especializadas pueden ventilar una carga o atender otros productos de embalaje. En todos los casos, una película plástica muy extensible no es automáticamente un film validado para la ruta.
Límite de decisión: pase a las pruebas del producto y a un ensayo controlado con muestras si la elección depende ahora de un SKU específico, las dimensiones del rollo, el control de la maquinaria o una función especializada verificada.
4. Interprete el calibre y el espesor sin tratarlos como índices de resistencia
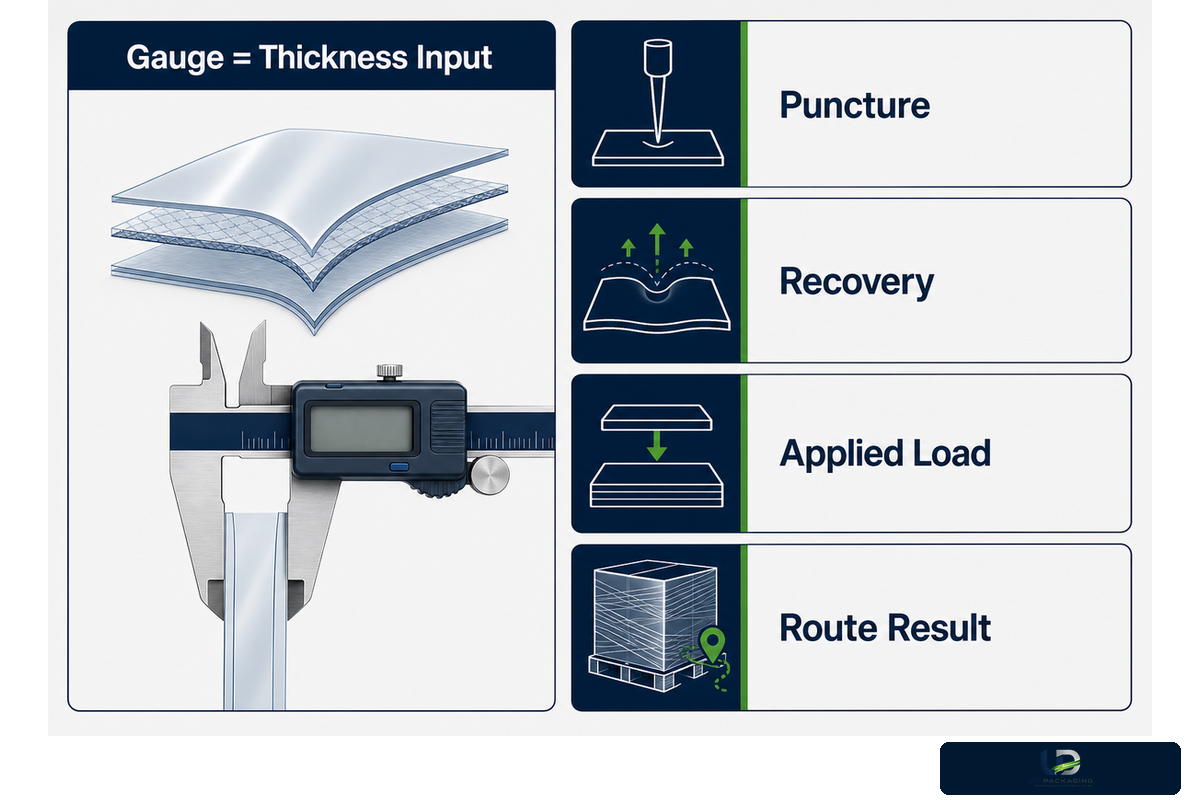
En la terminología habitual de los films, el calibre expresa el espesor. En la terminología habitual de los films, 100 gauge equivalen aproximadamente a 1 mil, y 1 mil equivale a 25.4 micrómetros. Esta conversión resulta útil para alinear unidades. No convierte el espesor en resistencia a la perforación, fuerza de sujeción, estiramiento útil ni capacidad de carga.
Dos films con el mismo espesor nominal también pueden diferir en la formulación de la resina, el diseño de las capas, la orientación, la uniformidad del calibre, el sistema de adherencia, el rango de estiramiento y la propagación del desgarro. Los diferentes espesores no garantizan resultados diferentes; dos films pueden alcanzar resultados aceptados similares mediante distintas combinaciones de propiedades y aplicaciones. Por eso, “calibre equivalente” y “rendimiento equivalente” son afirmaciones distintas.
ISO 527-3 establece condiciones para evaluar las propiedades de tracción de películas y láminas plásticas por debajo de un espesor definido. Este método puede respaldar una comparación de materiales bajo un conjunto específico de condiciones. Sin embargo, el método no define un valor de tracción como clasificación de una tarima. Se deben aportar pruebas sobre el film, la carga y la ruta.
Ejemplo de reducción controlada del calibre
Los rollos A y B pueden ser candidatos para la misma tarima recurrente. No debe declararse que el rollo B es mejor por ser más delgado. Mantenga iguales la familia de tarimas, la envolvedora y el operario o programa, el patrón de envoltura, el intervalo de espera, la ruta y los criterios de aprobación o rechazo. Registre la identidad del rollo, la cantidad de film medida por carga, las roturas del film, las reenvolturas, el tiempo de ciclo, el estado posterior de la carga y las cargas aceptadas.
| Tipo de medición | Registro del rollo A | Registro del rollo B | Ejemplo de control o tolerancia |
|---|---|---|---|
| Espesor nominal | 23 μm | 20 μm | Registrar con una precisión de 1 μm |
| Ancho del film | 500 mm | 500 mm | Mantener dentro de 5 mm |
| Masa inicial del rollo | 16 kg | 14 kg | Resolución de la báscula: 0.1 kg |
| Masa de la carga representativa | 800 kg | 800 kg | Mantener dentro de 10 kg |
| Altura de la carga | 1500 mm | 1500 mm | Mantener dentro de 20 mm |
| Intervalo de espera | 12 horas | 12 horas | Mantener dentro de 15 min |
| Punto de control ambiental | 23°C | 23°C | Registrar dentro de 2°C |
| Punto de control de la fuerza aplicada | 10 lbs | 10 lbs | Misma herramienta dentro de 1 lb |
| Tiempo de aplicación | 45 sec | 47 sec | Mismo método dentro de 3 sec |
| Film utilizado por carga | 0.42 kg | 0.38 kg | Resolución de la báscula: 0.01 kg |
| Observación de roturas | 0% de 50 cargas | 2% de 50 cargas | Mismo periodo de 8 horas |
| Resultado de cargas aceptadas | 100% de 50 cargas | 96% de 50 cargas | Umbral escrito del 98% |
El candidato más delgado no supera la prueba si las roturas, el retrabajo, la contención irregular, los daños o la inestabilidad del proceso aumentan por encima del límite acordado, incluso cuando disminuya aparentemente el uso de film. El candidato más grueso tampoco supera la prueba si no resuelve ningún problema registrado y aumenta el material total sin mejorar el resultado aceptado.
Regla de detención: no publique una proporción universal de reducción del calibre. Haga coincidir el film, el proceso, la carga, el periodo de observación y la ruta antes de declarar una equivalencia.
5. Aplique el film como un sistema de contención de carga
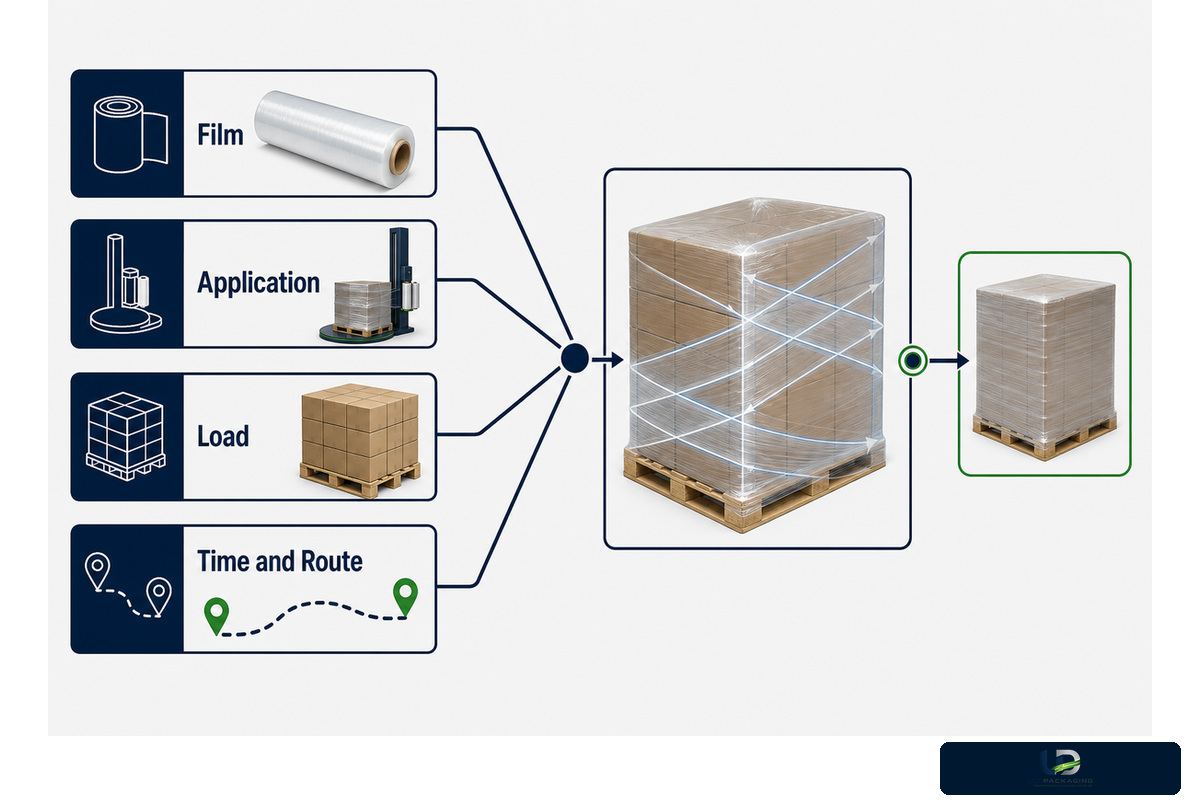
Un rollo aceptable puede fallar debido a problemas de anclaje, traslape, recorrido del film, distribución de la fuerza, refuerzo o un corte y sellado deficientes. La propia carga también puede asentarse, inclinarse, formar puentes o comprimirse y presentar un perímetro menor. Por este motivo, el film y la carga deben observarse simultáneamente.
Controle estos aspectos durante una comparación
- la configuración representativa de la carga y la tarima;
- el rollo y el lote del film;
- la envolvedora, el carro o el método del operario;
- el anclaje, el patrón, el traslape y las zonas de refuerzo;
- el tiempo de espera y las condiciones ambientales;
- los ciclos repetidos y los puntos de inspección.
No oculte estos problemas con vueltas adicionales
- un apilado inestable;
- puntos de contacto afilados o salientes;
- rodillos desgastados o guiado deficiente del film;
- una unión débil entre la carga y la tarima;
- colas sueltas o que se arrastran;
- una condición de la ruta que no esté representada.
La contención no es lo mismo que la tensión. Un análisis técnico de un fabricante sobre la fuerza de envoltura, las capas de film, el rendimiento y el costo ilustra que se puede lograr una contención similar mediante distintas combinaciones, lo cual puede influir en el uso de film y el tiempo de ciclo. El ejemplo no es un objetivo para su tarima; más bien, ilustra que una sola variable no debe dominar la decisión.
Un mayor preestiramiento no siempre es mejor. El film puede estirarse más allá de un rango operativo útil o aplicarse de una manera que provoque roturas, estrechamiento o una distribución deficiente de la fuerza. Utilice los límites verificados por los fabricantes del film y del equipo y, después, compruebe la condición sobre la carga. Nunca considere constante un ajuste de otro film, otra envolvedora u otra tarima ni lo transfiera a la carga.
La envoltura manual requiere una revisión del trabajo centrada en la seguridad y una prueba del film. Los equipos semiautomáticos o automáticos pueden reducir la exposición de los trabajadores en algunos casos. Al decidir la compra de equipos, la evaluación de riesgos y la determinación del equipo más adecuado según el proceso real no deben basarse en una regla arbitraria de tarimas por día.
Una vez registradas las variables del proceso, revise las opciones de film stretch para esa carga. La página comercial contiene la decisión de configuración, y este documento contiene las pruebas que la respaldan.
6. Utilice la escala de pruebas desde el rollo hasta la ruta
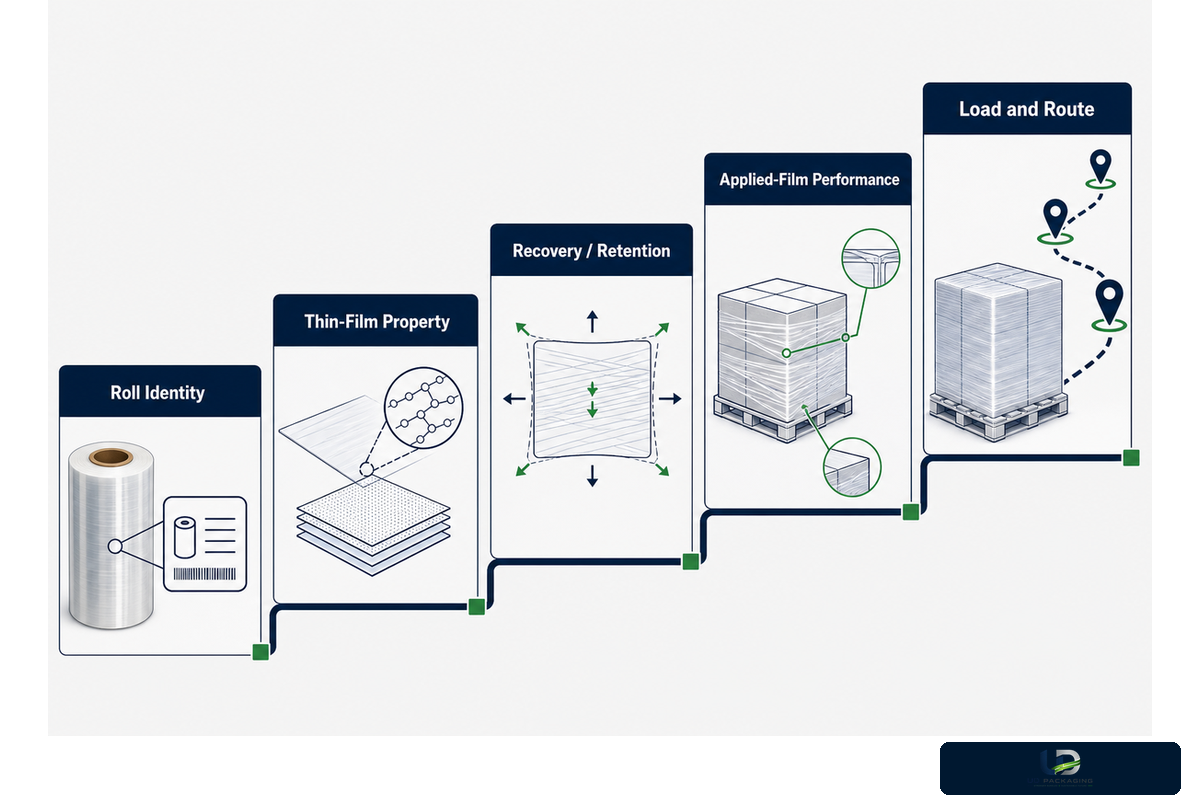
Una afirmación sobre un film stretch adquiere mayor relevancia a medida que las pruebas avanzan desde la identidad del rollo hasta un ensayo de material claramente especificado, el comportamiento de recuperación, el rendimiento después de la aplicación y la observación de la carga envuelta dentro del alcance del cliente. Cada paso permite responder una pregunta específica. Los peldaños superiores no eliminan los inferiores. Los conectan.
| Peldaño | Objeto | Pregunta respondida | Resultado | Aún sin demostrar |
|---|---|---|---|---|
| 1. Identidad del rollo | Rollo y lote identificados | ¿Qué se suministró exactamente? | Especificación, dimensiones y trazabilidad | Resultado del material o adecuación a la carga |
| 2. Propiedad del film delgado | Probeta acondicionada | ¿Cómo se comportó el film en el ensayo de material indicado? | Método, unidades, probetas y resultado de repetición | Patrón aplicado o resultado de la ruta |
| 3. Recuperación/retención | Film bajo una extensión y un tiempo definidos | ¿Qué recuperación o tensión permanece según el método? | Recuperación elástica, deformación permanente y retención | Interacción con la carga y distribución |
| 4. Rendimiento del film aplicado | Film sobre una carga unitaria o estructura de prueba | ¿Qué ocurrió después de que la envolvedora aplicó el film? | Mediciones definidas del film aplicado | Todos los riesgos de permanencia, clima y ruta |
| 5. Carga y ruta | Tarima envuelta representativa | ¿El sistema cumplió los criterios de liberación del comprador? | Pruebas en puntos de control, de estados posteriores y de distribución | Cargas o rutas no representadas |
Los métodos indicados definen la escala. ISO 527-3 aborda las propiedades de tracción de probetas de películas y láminas. ASTM D5459 cubre la recuperación elástica en la dirección de la máquina, la deformación permanente y la retención de tensión del film stretch. ASTM D8314 aborda las pruebas de rendimiento después de aplicar el film stretch a una carga unitaria o estructura de prueba. ASTM D4649 ofrece orientación para la selección y aplicación dentro de su alcance publicado.
Esto no debe presentarse como una certificación completa del envío. Un informe confiable no debe omitir la norma y su versión, la probeta o carga, el acondicionamiento, el método, las unidades, la cantidad de repeticiones, el criterio de aceptación ni el revisor responsable. Cuando cambia cualquiera de estos elementos, la respuesta tiene un alcance más limitado.
Las comprobaciones de permanencia y temperatura corresponden entre la medición del film aplicado y la liberación para la ruta cuando el envío estará expuesto a esas condiciones. Una lectura puntual resulta útil, pero no puede suponerse que será el valor en el momento del despacho o después de un intervalo de espera a alta temperatura. La rigidez de la tarima, la configuración del paquete y los equipos de manipulación siguen formando parte del sistema, así que asegúrese de registrarlos incluso cuando el único cambio de la prueba sea el film.
Este procedimiento sirve para una simulación de distribución más amplia. Seleccione un método correspondiente del marco de procedimientos de prueba de la International Safe Transit Association u otro protocolo específico para el método de transporte. El método seleccionado debe abordar el resultado esperado y el riesgo representado. Una prueba de selección inicial debe reportarse como tal.
Regla de detención: no considere un resultado como garantía si la ruta, la probeta, el acondicionamiento o los criterios de aceptación difieren de las pruebas aportadas.
7. Compare el costo por carga aceptada, no el precio por rollo
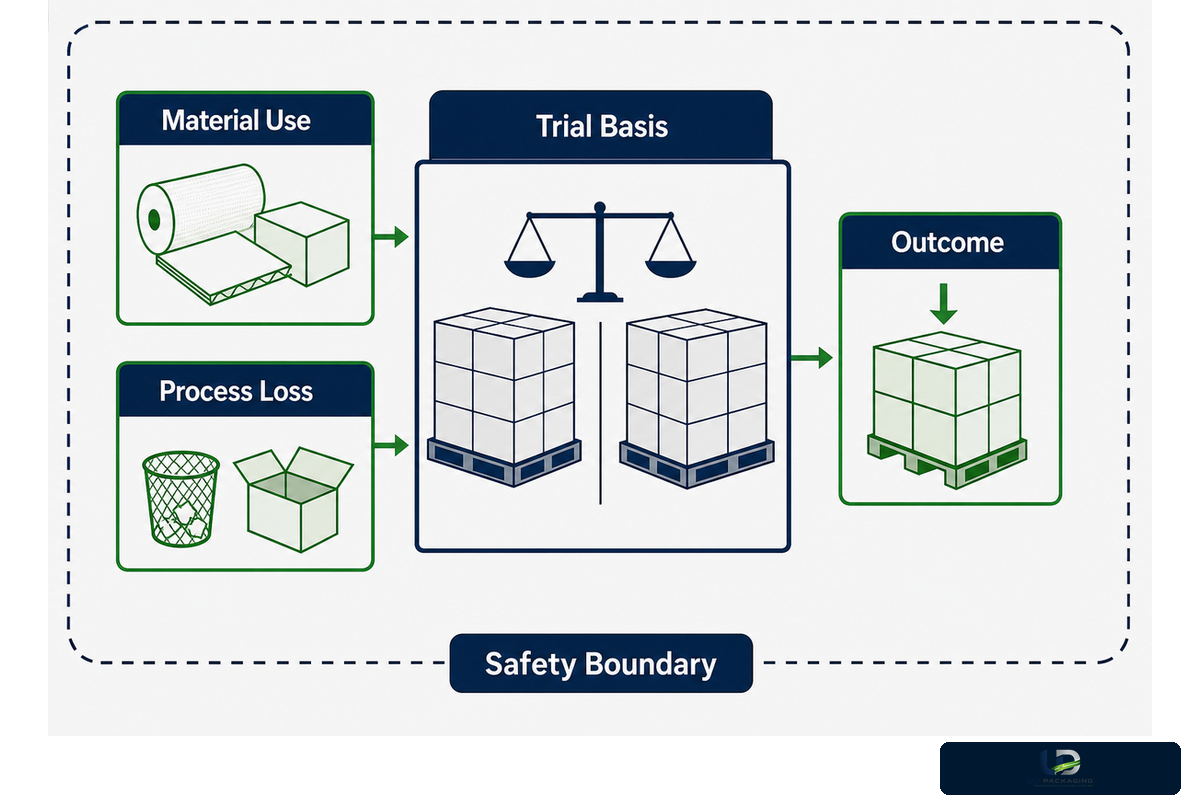
La mejor base de costos es el costo de producir una carga aceptada. El precio del rollo es uno de los factores. El consumo de película, las roturas, el reenfardado, el tiempo de aplicación, el tiempo de inactividad, los daños al producto y las cargas rechazadas influyen en el resultado.
Se proporciona una hoja de trabajo objetiva para fomentar una comparación honesta. A cada opción se le aplican la misma familia de cargas representativas y el mismo proceso de aplicación, periodo de observación, exposición durante la ruta y criterios de aceptación. Luego se registran las pruebas en lugar de estimarlas a partir de la etiqueta de un rollo.
| Campo | Mantener constante o medir | Por qué es importante |
|---|---|---|
| Base de la prueba | Familia de cargas, envolvedora u operador, ruta, responsable de la aceptación | Evita que un cambio de supuesto se presente como una mejora |
| Consumo de material | Película medida por carga con una misma unidad de referencia | La longitud y el calibre del rollo pueden distorsionar las comparaciones basadas solo en el precio |
| Pérdidas del proceso | Roturas, reenfardados, cabos sueltos, tiempo de inactividad, tiempo de ciclo | Un material barato puede resultar costoso de usar |
| Resultado | Cargas aceptadas, desplazamiento, daños, excepciones | Solo las cargas aceptadas deben incluirse en el denominador |
| Límite de seguridad | Riesgos de la manipulación manual y de los equipos | La exposición del personal no es un ajuste oculto de productividad |
Para determinar el costo de cada carga aceptada en un análisis interno, se suma el costo de la película realmente consumida a los costos medidos de reprocesamiento y del proceso, y luego se divide entre las cargas aceptadas. Mantenga visible la exposición a daños en lugar de introducir un valor aproximado en la ecuación. Si los tamaños de las muestras, las rutas o las exclusiones difieren, indique que la comparación es preliminar.
Regla de suspensión: no informe un porcentaje de ahorro ni un retorno de la inversión sin datos verificables específicos del cliente. Es preferible una hoja de trabajo honesta a una cifra exacta que resulte de análisis disímiles.
8. Interprete las señales de falla antes de cambiar de película
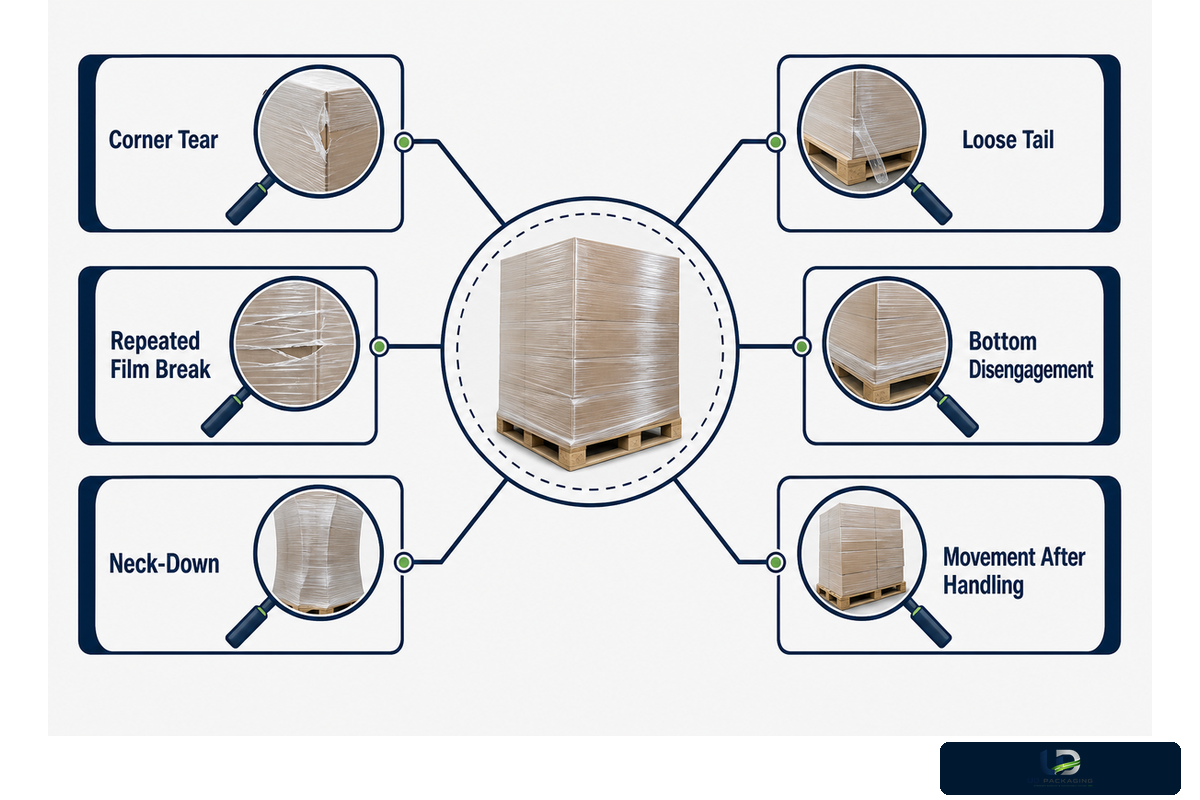
Un rollo más grueso no es la mejor solución para todas las fallas. Conservar las condiciones en las que ocurrió la falla, clasificar la señal y cambiar una variable controlada a la vez son mejores métodos de prueba. Las causas relacionadas con la película, la aplicación, la carga y la ruta pueden producir síntomas similares.
| Señal | Revisar primero | Conservar | Escalar cuando |
|---|---|---|---|
| Desgarro o perforación en una esquina | Geometría de los bordes, contacto, recorrido de la película, tensión, dirección del desgarro | Película dañada, rollo/lote, foto de la carga, ubicación | La carga es inestable o la falla se repite en condiciones controladas |
| Rotura repetida de la película | Daños en el rollo, rodillos, carro, estiramiento útil, rebabas, alineación | Estado de la máquina, ajuste, punto de rotura, rollo de control | El personal ingresa en una zona de peligro o se desconoce la causa |
| Estrechamiento o cobertura reducida | Comportamiento de la película, tensión, recorrido del carro, superposición | Ancho aplicado por nivel de carga y ciclo | La cobertura ya no cumple el patrón documentado |
| Cabo suelto o que se arrastra | Corte, alisado, sellado, superficie adherente, contaminación | Ubicación del cabo y estado del acabado | El cabo puede engancharse en equipos o vehículos |
| Desprendimiento de la parte inferior | Anclaje, unión entre la carga y el pallet, patrón, espacio libre del pallet | Vueltas inferiores y punto de control durante la manipulación | La carga puede separarse del pallet |
| Desplazamiento después de la preparación o manipulación | Configuración de la carga, asentamiento, tiempo, temperatura, pallet, incidente durante la ruta | Geometría antes y después, y cronología | No se cumplen los criterios de liberación o hay riesgos para la seguridad |
Un estudio de laboratorio sobre la estabilidad de cargas paletizadas publicado en una revista revisada por pares refuerza los límites del sistema. La estabilidad de la carga se evalúa mediante condiciones dinámicas y mediciones definidas, no se deduce de la presencia de película. Un pallet que parece ordenado puede presentar un comportamiento que aún no se ha probado.
Si se modifican varios factores después de una falla, el resultado puede corregir el síntoma sin abordar la causa. Conserve el rollo y el lote originales, las fotos de la carga, la envolvedora o el operador, el patrón, el ajuste o procedimiento, las condiciones ambientales y el momento de la falla; no sustituya los identificadores reales del rollo y del lote por una descripción imprecisa. Una película más gruesa podría ser una opción válida, pero debe proponerse como hipótesis y no como diagnóstico.
Regla de suspensión: ponga en cuarentena y escale cualquier carga inestable, problema de seguridad del personal, falla inexplicable recurrente u operación que exceda los límites verificados del equipo o del proveedor.
9. Qué significan para los compradores las tendencias actuales de la película estirable
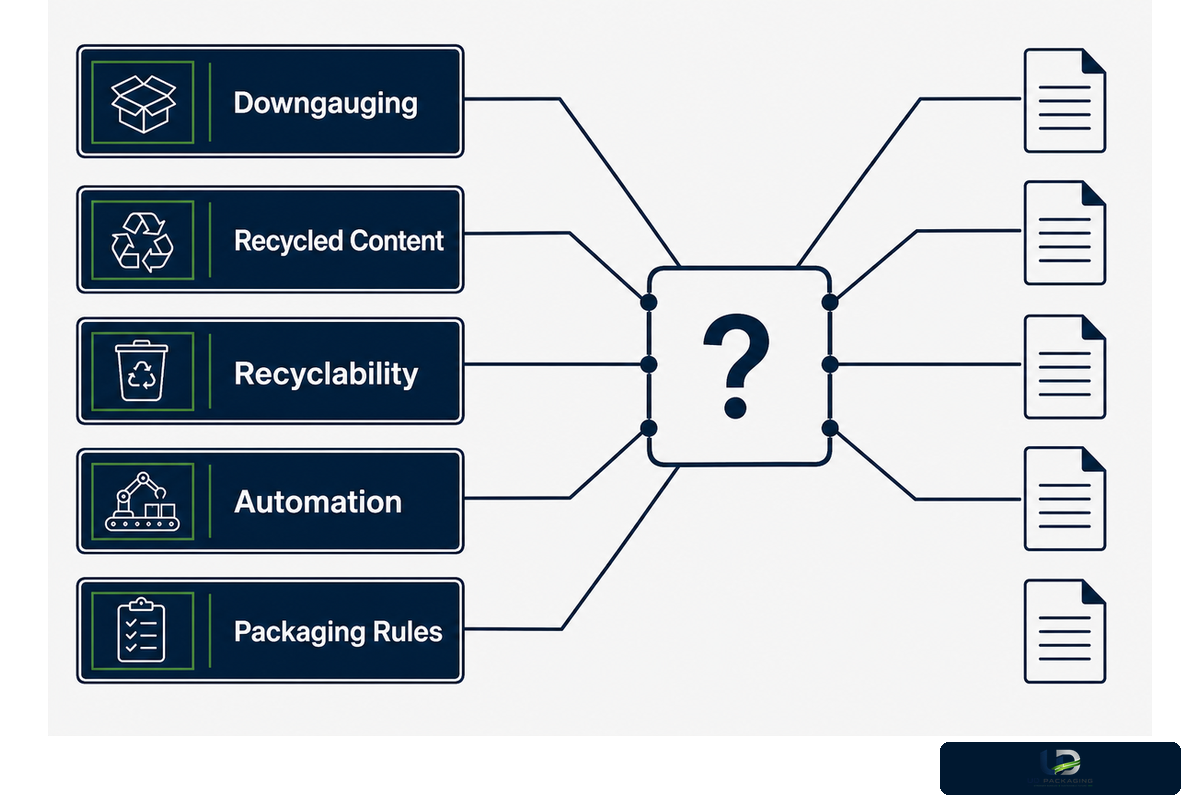
Las decisiones sobre embalaje tienen cada vez más en cuenta la reducción de materiales, la presión para incorporar contenido reciclado, la automatización y los cambios en las normativas locales. La respuesta del comprador no consiste en repetir el discurso sobre las tendencias. Consiste en preguntar qué se afirma y qué pruebas respaldarían esa afirmación para la carga y el mercado reales.
| Tendencia | Pregunta del comprador | Pruebas que se deben solicitar | Afirmación que se debe evitar |
|---|---|---|---|
| Reducción del calibre | ¿Disminuye el consumo total de película para la misma carga aceptada? | Consumo controlado, roturas, reenfardado, tiempo y resultado durante la ruta | Una película más delgada siempre implica menos material en total |
| Contenido reciclado | ¿Qué porcentaje y alcance del material están verificados? | Declaración/certificado, producto cubierto, lote, resultados de pruebas | El contenido reciclado demuestra un menor impacto total |
| Reciclabilidad | ¿Se acepta este tipo de película en el sistema de recolección que realmente utiliza el comprador? | Jurisdicción, recolección, clasificación, contaminación, aceptación vigente | Un solo código de resina demuestra que el reciclaje es viable en la práctica |
| Automatización | ¿Este rollo y esta carga pueden procesarse de forma segura y repetible en el equipo? | Rango operativo, proceso con protecciones, ciclos repetidos, plan de mantenimiento | Un solo umbral de volumen demuestra que la automatización es adecuada |
| Normas de embalaje | ¿Qué formato, operador, jurisdicción, artículo y fecha corresponden? | Texto legal vigente y revisión calificada específica para el mercado | Una única norma mundial sobre reutilización o contenido reciclado |
Los recursos de European Commission sobre residuos de embalajes indican que, en las políticas de embalaje, importan los detalles específicos de cada formato. Una decisión delegada de la Comisión del 25 de febrero de 2026 exime a determinados operadores económicos que utilizan envolturas y flejes para pallets de los requisitos de reutilización del 100% establecidos en el artículo 29(2) y (3). Esta decisión delegada no deroga el Reglamento (EU) 2025/40 en su conjunto. Los compradores necesitan conocer la ley, el formato y las circunstancias reales en que se utiliza la expresión “envoltura reutilizable para pallets”, en lugar de aceptar la afirmación imprecisa de que “Europa exige envolturas reutilizables para pallets”.
También se debe aplicar rigor al diseño de embalajes. Las directrices de FTC sobre afirmaciones ambientales desaconsejan las afirmaciones generales y sin fundamento sobre beneficios ambientales. “Contiene material reciclado”, “utiliza menos resina virgen”, “es reciclable” y “se recolecta localmente” son afirmaciones diferentes. El comprador debe solicitar pruebas de la afirmación específica en cuestión.
La actividad de patentes puede indicar interés en un diseño sin demostrar su uso. En este contexto, una patente sobre envoltura de cargas concedida en 2024 abarca materiales de embalaje que incluyen contenido reciclado. Esta patente no describe ninguna ventaja competitiva para UD Packaging, dominio del mercado ni mejora del embalaje.
Regla de suspensión: trate las previsiones de mercado y las etiquetas de sostenibilidad como información de contexto hasta que modifiquen una decisión documentada del comprador y superen una comprobación de pruebas específica para la afirmación.
10. Convierta la decisión en una solicitud para el proveedor
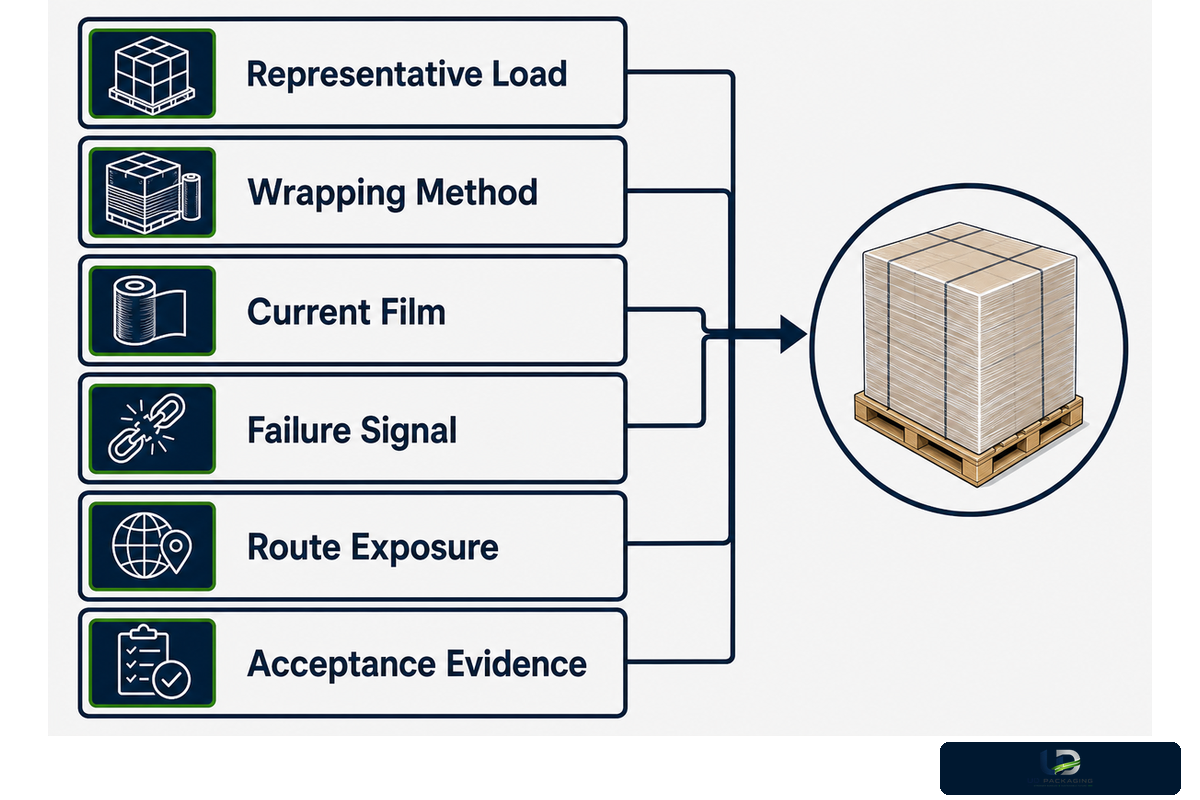
Una solicitud de cotización de película estirable debe comenzar con una carga documentada y un problema de aceptación específico. El resumen debe incluir el ancho, la longitud y el calibre, pero estos datos no deben sustituir el contexto de la aplicación. Si se presenta un supuesto diferente a cada proveedor, sus cotizaciones no serán útiles ni comparables.
Resumen de una página para solicitar una cotización de película estirable
- Producto representativo, dimensiones de la base del pallet, altura y distribución de la masa
- Patrón de apilado, compresibilidad, salientes, bordes y estado del pallet
- Método manual, semiautomático o automático; marca/modelo y límites del equipo
- Estructura, calibre y dimensiones de la película actual, rollo/lote y consumo medido
- Patrón actual, controles o procedimiento, señal de falla y momento en que ocurre
- Tiempo de preparación, manipulación, ruta y exposición a temperatura, humedad, UV o ventilación
- Responsable de la ergonomía del enfardado manual o de la seguridad del equipo, cuando corresponda
- Pruebas solicitadas: especificaciones, ensayo del material, recuperación, prueba con la carga aplicada o prueba de ruta
- Plan de muestreo, cantidad de repeticiones, puntos de control, criterios de aprobación/rechazo y excepciones
- Responsables de las decisiones de compra, operaciones, seguridad, calidad y liberación
Referencia frente a solicitud. La referencia describe el estado actual: película, roturas, reenfardado, tiempo, desplazamiento, daños y campos que quedan incompletos. La solicitud define lo que una opción debe mejorar, sin perder desempeño frente a otro requisito. “Película más resistente” no es una solicitud completa. Es posible que la película deba ser más resistente, pero su “resistencia” describe solo una de sus muchas propiedades variables y quizá no resuelva la falla registrada. Evidentemente, esto no aborda la causa de la falla.
Pida al proveedor que identifique cada valor con su objeto, método, unidad y condiciones. Un valor de la película sin aplicar nunca debe expresarse como si fuera un valor de la carga enfardada. Una muestra considerada aceptable en una evaluación inmediata quizá no pueda considerarse “Validada en Ruta” si no se incluyeron puntos de control de transferencia o manipulación, tiempo de permanencia o exposición a temperaturas. Los aspectos desconocidos deben permanecer visibles hasta que concluya la prueba.
Cuando el resumen esté listo, revise las opciones de película estirable para la carga documentada. UD Packaging se describe como una empresa integrada de fabricación y exportación de embalajes plásticos; encontrará información sobre la empresa en la página Acerca de UD Packaging. Esta identidad declarada por la propia empresa solo respalda el contacto comercial; las afirmaciones técnicas independientes se basan en las pruebas externas citadas.
¿Tiene un pallet representativo y un problema de aceptación claramente definido?
Comparta la carga, el método de enfardado, la ruta, la película actual, la señal de falla y las pruebas que necesita. UD Packaging puede revisar la película y la alternativa de muestra adecuadas sin hacer suposiciones sobre su proceso, mientras cualquier ajuste o criterio de aceptación desconocido permanece visible hasta que la prueba con la muestra lo defina.
Solicitar una cotización11. Preguntas frecuentes
Estas respuestas ofrecen una buena base. Para tomar una decisión real sobre la película, aún se necesitan la aplicación, la carga, la ruta y los límites de las pruebas descritos anteriormente.
¿Para qué se utiliza la película estirable?
La película estirable se utiliza habitualmente para agrupar cargas paletizadas y proteger productos embalados en conjunto durante el almacenamiento y la manipulación, pero la carga y la ruta siguen determinando su idoneidad final.
La película estirable suele envolverse alrededor de cajas paletizadas, productos agrupados, muebles y otros artículos conjuntos para ayudar a mantenerlos unidos y proteger sus superficies del polvo o de la humedad ligera durante el almacenamiento y la manipulación. Este uso general no hace que todas las películas sean aptas para todas las cargas. Antes de considerar adecuada una película, verifique que coincidan el método de aplicación, la geometría de la carga, el estado de los bordes, la ruta y la prueba de aceptación.
¿La película estirable es lo mismo que el film adherente?
No en el uso industrial habitual; ambas pueden adherirse, pero la película estirable industrial y el film adherente para alimentos se destinan a aplicaciones, exposiciones, procesos y requisitos normativos completamente diferentes.
No en el uso industrial habitual. Ambas películas pueden adherirse, pero la película estirable industrial está diseñada para agrupar o proteger mercancías y se ofrece en formatos manuales, para máquina, preestirados y especiales. El film adherente para alimentos se selecciona para el contacto con alimentos y el uso doméstico conforme a requisitos diferentes. No sustituya uno por otro basándose únicamente en la palabra “adherente” o en su similitud visual.
¿De qué material está hecha la película estirable?
Muchas películas estirables industriales utilizan formulaciones de polietileno, comúnmente estructuras a base de LLDPE, pero el nombre del material por sí solo no define todas las capas, aditivos, procesos ni resultados con la carga.
Muchas películas estirables industriales se fabrican con formulaciones de polietileno, comúnmente estructuras a base de LLDPE, pero “polietileno” no describe todas las capas, aditivos, procesos, espesores ni resultados de desempeño. Solicite la estructura real y la base de las pruebas cuando sean importantes el desempeño con la carga, el contenido reciclado, la exposición a UV, la protección contra la corrosión o la aptitud para el contacto con alimentos. La familia del material es un punto de partida, no una especificación completa.
¿La película estirable es lo mismo que la película termocontraíble?
No; la película estirable se extiende mecánicamente durante el enfardado, mientras que la película termocontraíble se contrae al calentarse, por lo que la película termocontraíble y la película plástica no deben considerarse la misma aplicación.
No. La película estirable se extiende mecánicamente y se envuelve de modo que su recuperación ayude a sujetar la carga. La película termocontraíble se calienta para que se contraiga alrededor de un producto o conjunto. Sus materiales pueden coincidir, pero los equipos, los riesgos del proceso, la interacción con la carga y los métodos de calificación son diferentes. No seleccione una a partir de los ajustes ni de las pruebas de desempeño de la otra.
¿Qué otro nombre recibe la película estirable?
Entre los nombres habituales se encuentran film stretch y película para pallets, pero los compradores deben añadir el grado de aplicación, las dimensiones, la carga, la ruta, la envolvedora y las pruebas requeridas para evitar una especificación ambigua.
Entre los nombres habituales se encuentran film stretch y película para pallets. Para realizar la compra, añada el grado de aplicación, las dimensiones, la carga, la ruta y las pruebas requeridas.
Cómo plantea esta guía la decisión
UD Packaging suministra materiales de embalaje industrial. Este artículo separa deliberadamente las etiquetas de la película y los ensayos del material de las pruebas relacionadas con la aplicación, la carga, la ruta y la aceptación. No sustituye una prueba específica para la carga ni publica datos inventados sobre el desempeño de la empresa. El equipo de UD Packaging puede evaluar una carga documentada durante el proceso de contacto comercial.
Referencias y fuentes
- ASTM D4649, Guía estándar para el uso de películas estirables y su aplicación de envoltura ASTM International
- ISO 527-3:2018, Condiciones de ensayo para películas y láminas International Organization for Standardization
- ASTM D5459, Recuperación elástica, deformación permanente y retención de tensión de la película estirable ASTM International
- ASTM D8314, Ensayos de desempeño de películas estirables aplicadas y enfardado con película estirable ASTM International
- Estudio piloto de película estirable para asegurar cargas paletizadas investigación de acceso abierto revisada por pares
- Estudio de la estabilidad de cargas paletizadas mediante un método de ensayo dinámico investigación de acceso abierto revisada por pares
- Efecto del tiempo y la temperatura en la película estirable Virginia Tech Center for Packaging and Unit Load Design
- Procedimientos de ensayo de ISTA International Safe Transit Association
- Enfardado de pallets con película estirable en la fabricación de alimentos WorkSafe Victoria
- Residuos de embalajes European Commission
- Decisión delegada de 2026 sobre envolturas y flejes para pallets European Commission
- Afirmaciones ambientales: resumen de las Guías Verdes U.S. Federal Trade Commission