Kontaktieren Sie UD Packaging Company

Haltekraft bei Stretchfolie: Wicklereinstellungen, Messprotokolle und Grenzwerte für Palettenladungen

Die Haltekraft bei Stretchfolie, in der Ladeeinheiten-Technik meist als Rückhaltekraft bezeichnet, ist die nach innen gerichtete Klemmkraft gedehnter Polyethylen-Lagen um eine unitisierte Palette, die ein Verrutschen der Palettenladung während des Transports verhindert. Laut dem Leitfaden von Robopac USA zur Palettensicherung ergibt sich die Rückhaltekraft aus der nach innen wirkenden Einzelkraft pro Wickellage multipliziert mit der Anzahl überlappender Folienlagen. Angetriebene Folienwagen dehnen die Stretchfolie in einem Vordehnungsbereich von 150 % bis 300 %; die angestrebte Haltekraft reicht dabei von 2 bis 6 Pfund für leichte Ladeeinheiten (0 bis 500 Pfund) bis hin zu 15 bis 22 Pfund für extreme Ladeeinheiten (1.700 bis 2.200 Pfund).

Vordehnungsverhältnis vs Haltekraft: Warum Wickler-Bedienerfeldwerte von der tatsächlichen Palettensicherung abweichen
Die Rückhaltekraft ist die entscheidende Größe dafür, ob Versandpaletten unbeschädigt ankommen oder im Lkw-Auflieger verrutschen. Da die gesamte auf den Ladeverbund wirkende Kraft eine wesentliche Vorgabe zur Schadensvermeidung und Ladungssicherheit ist, dürfen Bediener sich bei Versandpaletten nicht allein auf Einstellwerte am Wickler-Bedienfeld verlassen. Nach ASTM D8314-20 (Abschnitt 11.1.2) wird die Palette einem Dehnungstest unterzogen, weil zwischen den Maschineneinstellungen und der tatsächlich aufgebrachten Dehnung häufig eine Abweichung besteht.
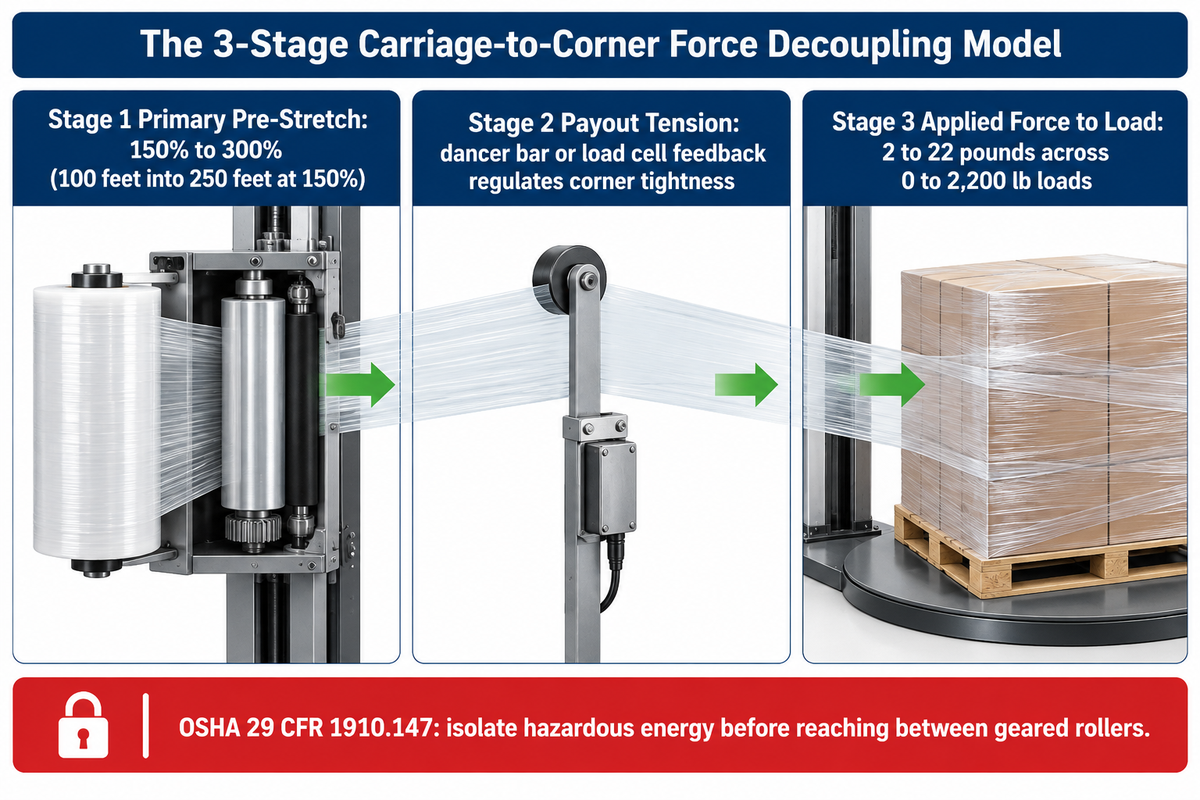
Um Stretchfolie auf halbautomatischen oder automatischen Palettenwicklern korrekt einzusetzen, trennen Ingenieure drei mechanische Zonen zwischen Folienrolle und Ladeeinheit-Kante. Erstens findet die primäre Vordehnung zwischen zwei über Zahnräder gekoppelten Gummi-Klemmrollen im Folienwagen statt, bevor die Folienbahn zur Palette austritt. Wie eine begutachtete Studie zur Stabilisierungskraft von Ladeeinheiten (Sensors 2025, PMC12656129) zeigt, arbeiten handelsübliche LLDPE-Maschinenfolien mit 15 Mikrometer und 23 Mikrometer im Vordehnungsbereich von 150 % bis 300 %. Auf Drehtellerwicklern vom Typ Lantech Q-300 und in Praxisvergleichen von Morrisette Packaging erzeugt ein auf 150 % Vordehnung eingestellter Folienwagen aus 100 Fuß Folie insgesamt 250 Fuß, was unnötigen Materialverbrauch verhindert.
Zweitens steuert die Abgabespannung zwischen Folienwagen und Palette — am Bedienfeld oft als Anlegekraft oder Straffheit bezeichnet und als zentrale Vorgabe gegen Transportschäden geführt — wie schnell die gedehnte Folienbahn bei rotierender Palette abgegeben wird. Ein Tänzerarm, eine Magnetbremse oder ein System mit Kraftmessdosen-Rückführung regelt diese Spannung zwischen Austrittsrolle und Palettenecke. Drittens erzeugt die Rückstellkraft jeder einzelnen Lage nach dem Umwickeln multipliziert mit den überlappenden Folienlagen die nach innen gerichtete Kraft, die Ihre Ladeeinheit zusammenhält.
Aus Liefersicht fertigt UD Packaging Verbrauchsmaterialien für den Großhandelsbedarf an LLDPE-Stretchfolie, darunter Hochleistungs-Maschinen-Stretchfolie mit hoher Vordehnung, Handstretch-Folienrollen und Umreifungsband für Paletten. Da verschlissene Wagenrollen oder Schwankungen des Folienmoduls die Palettensicherung verändern, stellt unser Team chargenrückverfolgbare Datenblätter bereit, um die Kalibrierung von manuellen gegenüber maschinellen Wickelanwendungen zu unterstützen.
Wie wirken Vordehnrollen im Folienwagen und Tänzerarm-Abgabespannung zusammen?
Über Zahnräder angetriebene Rollen im Inneren des Folienwagens dehnen die Folienbahn über ihre Streckgrenze hinaus, um mehr Folienlänge pro Folienrolle zu gewinnen und die Polymerketten vor dem Austritt weiter zu versteifen. Danach regelt die Spannung am Tänzerarm die Abgabe der Folienbahn, was wiederum bestimmt, wie fest sich die Folie um die Kanten der Palette legt.
Wenn Gummi-Vordehnrollen verglasen oder Potentiometer am Tänzerarm über Schichten hinweg driften, weicht die tatsächliche Haltekraft von dem an der Bedienoberfläche (HMI) angezeigten Prozentwert ab. Wenn Techniker zudem einen angetriebenen Folienwagen öffnen, um Rollen zu reinigen oder einen Folienriss zu beheben, schreibt die Lockout/Tagout-Norm der OSHA (29 CFR 1910.147), die das Entstören als Wartungsarbeit einstuft, vor, gefährliche Energiequellen sicher zu trennen, bevor jemand zwischen verzahnte Rollen greift.
| Mechanische Stufe | Einbauort an der Wickelmaschine | Zentrale Stellgröße und zitierter Richtwert | Wirkung auf Folienbahn und Palettenladung | Prüfverfahren vor Ort (ASTM D8314-20) |
|---|---|---|---|---|
| Stufe 1: Primäre Vordehnung | Zwischen schneller und langsamer verzahnter Gummi-Klemmrolle im Folienwagen | 150 % bis 300 % Maschinenvordehnung (10 %–20 % beim manuellen Wickeln) | Dehnt 15 µm bis 23 µm LLDPE über die Streckgrenze; erhöht Rollenausbeute und Foliensteifigkeit | Prüfung der tatsächlichen Dehnung per Markierrad (Abschnitt 11.2.1) oder Ausschneide- und Wägemethode (Abschnitt 11.2.3) |
| Stufe 2: Sekundäre Abgabespannung | Freie Folienstrecke zwischen Wagen-Austrittsrolle und rotierender Palettenkante | HMI-Vorgabe für Wickelkraft oder Regelung über Tänzerarm beziehungsweise Kraftmessdose | Bestimmt Einzellagenstraffheit und Breitenverjüngung; übermäßige Spannung zerdrückt leichte Kartonkanten | Weg des Tänzerarms sowie Freiheit von Kantenstauchungen und Folienrissen prüfen |
| Stufe 3: Aufgebrachte Haltekraft | Mehrlagige Folienhülle drückt in Ober-, Mittel- und Unterzone nach innen | 2 bis 22 Pfund Rückhaltekraft bei Ladeeinheiten von 0 bis 2.200 lb | Summierte Einwärtskraft (Einzellagenkraft × überlappende Lagen) verhindert Ladungsverschiebung | Zugplatten-Prüfung (Abschnitt 15.3.1) oder 3-Punkt-Prüfung mit Hand-Hakenwaage |
Wo die aufgebrachte Kraft wirkt: Palettenecken gegenüber Flachseiten und 12-Stunden-Spannungsrelaxation
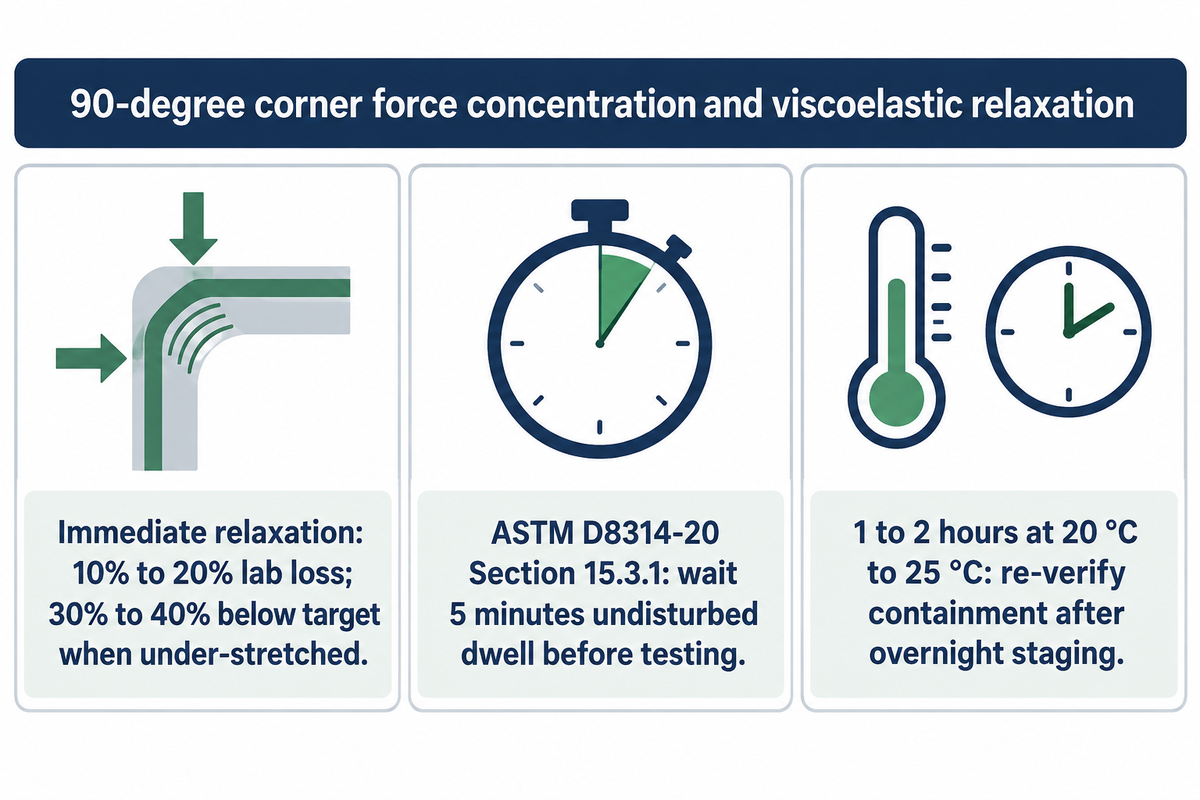
Die an eine rechteckige Palette abgegebene Kraft ist weder entlang des Umfangs gleichmäßig verteilt noch nach Stillstand des Drehtellers konstant. An den vertikalen 90-Grad-Ecken zieht die benachbarte gespannte Folie unter einem Winkel nach innen. Die Druckkraft konzentriert sich auf die Kante des Kartons, während die restliche Kartonseite der nach innen gerichteten Kraft widersteht. Zudem entspannen sich gedehnte Polyethylenketten nach dem Wickeln, wodurch die anfängliche Haltekraft sinkt, bevor die Sendung den Bereitstellungsbereich verlässt.
Wie die Analyse von GenPac zu Sicherungsausfällen im Palettenversand darlegt, können zwei sehr stramme Lagen und vier lockerere Lagen eine ähnliche Gesamthaltekraft erreichen, weshalb Lagenanzahl oder Folienstärke allein nicht belegen, ob eine Palettenladung sicher ist. Sie können eine Palette sechsmal mit unkalibrierten Einstellungen wickeln und dennoch Warenschäden erleiden oder bei ausgewogener Vordehnung und Abgabespannung mit weniger Umwicklungen zuverlässige Stabilität erzielen. Zwei übermäßig straffe Lagen konzentrieren Spitzenbelastungen auf senkrechte Kartonkanten, während vier Lagen mit moderater Spannung eine gleichmäßige Sicherung über die gesamte Verbund-Folienwand verteilen.
Was geschieht unmittelbar nach Ende des Wickelzyklus mit der Haltekraft der Stretchfolie?
Gedehntes Polyethylen entspannt sich sofort nach dem Umwickeln und verringert die gehaltene Stabilisierungskraft in instrumentierten Laborversuchen um etwa 10 % bis 20 % (PMC12656129), während erste Betriebsprüfungen laut Morrisette Packaging in der Lademitte Rückhaltekräfte von 30 % bis 40 % unter Soll feststellen, wenn unzureichend vorgedehnte Folie auf der Palette relaxiert.
Drei viskoelastische Mechanismen bestimmen, wie viel Haltekraft bis zum Transport erhalten bleibt:
- Ist die Vordehnung im Folienwagen zu niedrig eingestellt, werden die Polymerketten nicht vollständig in den quasielastischen Bereich gestreckt (150 % bis 250 % Vordehnung laut PMC12656129). Wie Morrisette Packaging darlegt, relaxiert ungedehnte oder zu wenig vorgedehnte Folie nach dem Aufbringen und lässt die Rückhaltekraft in der Lademitte um 30 % bis 40 % unter den Zielwert abfallen.
- Da der Spannungsabbau in den ersten Minuten nach Stillstand des Drehtellers am steilsten verläuft, empfiehlt ASTM D8314-20 Abschnitt 15.3.1 eine konstante, ungestörte Verweilzeit von 5 Minuten zwischen Wickelende und Beginn jeder Rückhaltekraftmessung.
- Wie Tkaczyk et al. (PMC12656129) feststellen, gelten spezifische Kraft-pro-Umdrehung-Annahmen innerhalb der ersten 1 bis 2 Stunden bei 20 °C bis 25 °C, während längere Standzeiten über Nacht eine erneute Messung erfordern, damit die Gleichgewichtskraft nach Relaxation die Palette sicher hält.
Wie sich die Haltekraft reproduzierbar messen lässt: Zugplatten-Verfahren nach ASTM D8314 gegenüber 3-Zoll-Hakenwaagen
Die Ladungsstabilität lässt sich nicht durch Drücken mit der flachen Hand gegen eine eingewickelte Palette prüfen. Reproduzierbare Qualitätskontrolle erfordert ein kalibriertes Rückhaltekraft-Messgerät oder ein tragbares Folienkraft-System von Anbietern wie Highlight Industries, um die Folie an einem definierten Punkt auf einen festen Auszugsweg zu ziehen. Verpackungsingenieure stützen sich auf zwei Auswertungsprotokolle aus ASTM D8314-20 (2025) Standardleitfaden zur Leistungsprüfung aufgebrachter Stretchfolien und des Stretchwickelns sowie auf mobile Prüfsets.
Nach ASTM D8314-20 Abschnitt 10.2 und Abschnitt 15.3.1 nutzt die Laborqualifizierung typischerweise ein Paletten-Prüfgestell mit 1219 mm (48 in.) Länge, 1016 mm (40 in.) Breite und 1270 mm (50 in.) Höhe, während die Praxisprüfung das Zugplatten-Verfahren direkt an der eingewickelten Ladeeinheit anwendet:
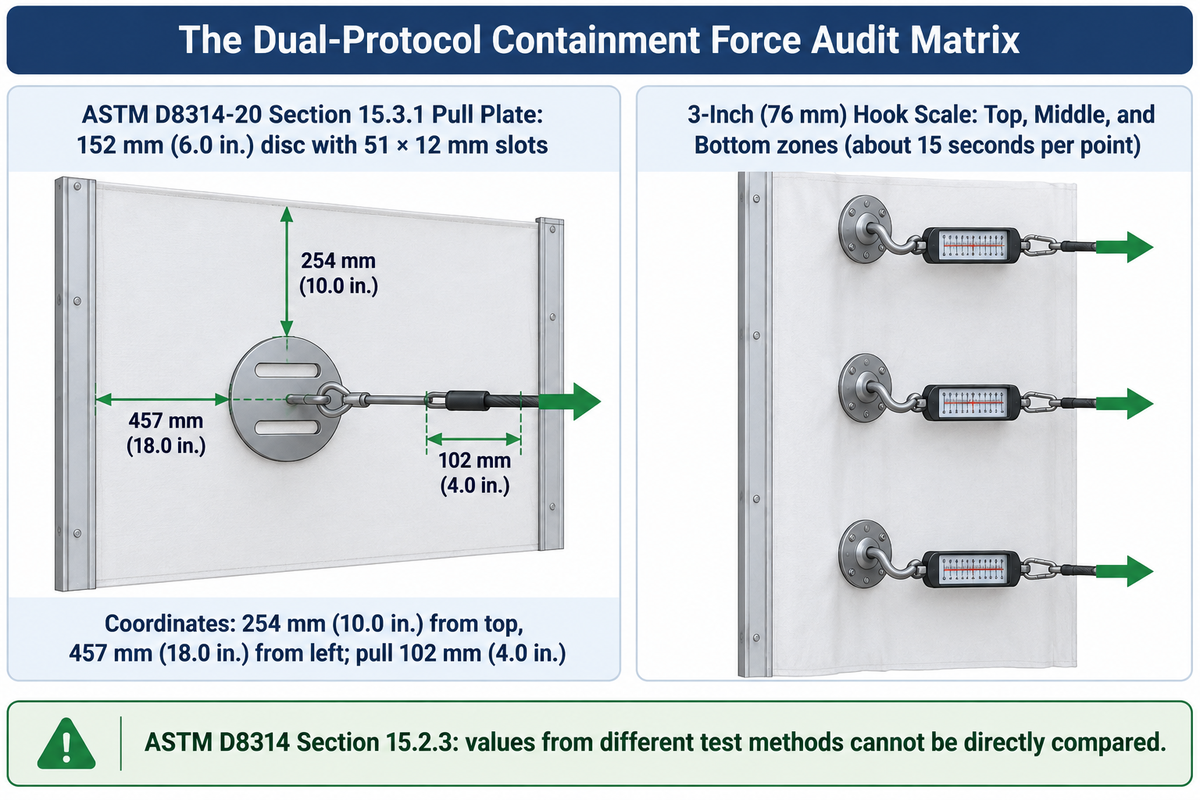
- Die Zugplatte ist eine starre Metallscheibe mit 152 mm (6.0 in.) Durchmesser, einer mittigen Öse für den Waagenhaken und rutschhemmendem Polymer-Klebeband. Zwei Schlitze nahe der Mitte von 51 mm (2.0 in.) Länge und 12 mm (0.50 in.) Breite lassen einen Messstab passieren und verhindern einen Unterdruck hinter der Folie.
- Nach dem Umwickeln und Abwarten der empfohlenen ungestörten Verweilzeit schiebt der Prüfer die Zugplatte an der längeren Palettenseite zwischen Folie und Produkt. Die Platte wird 254 mm (10.0 in.) unterhalb der Produktoberkante und 457 mm (18.0 in.) von der linken vertikalen Kante positioniert.
- Der Prüfer setzt einen 25 mm (1.0 in.) langen horizontalen Schlitz für die Öse sowie zwei schlitzbreite Schnitte für Messstab und Luftzutritt. Mit einer an die Öse gehängten Waage zieht der Prüfer die Platte 102 mm (4.0 in.) senkrecht von der Ruhetangente nach außen, um die Kraft abzulesen.
An stark frequentierten Verladerampen, wo Schichten Paletten ohne Einschneiden um eine Metallscheibe prüfen, setzen Betriebe eine Hand-Hakenwaage (wie das Gerät CFT-6 von Lantech) oder ein elektronisches Folienkraft-System von Anbietern wie Highlight Industries ein. Nach dem 3-Punkt-Prüfverfahren von Morrisette Packaging misst der Prüfer an drei Bereichen der Ladeeinheit — Basis (unteres Drittel), Lademitte (Zentrum) und Oberbereich (oberes Drittel) — mit jeweils rund 15 Sekunden pro Punkt, indem die Folienbahn 3 Zoll (76 mm) herausgezogen und die Zugkraft in Pfund protokolliert wird.
Wie beeinflussen Kontaktgeometrie der Zugplatte und 3-Zoll-Hakenauszug die Messwerte?
Unterschiede in Kontaktgeometrie und Auszugsweg erklären die Abweichung zwischen den Messwerten. Nach ASTM D8314-20 Abschnitt 15.2.3 sind Prüfverfahren für Rückhaltekraft unterschiedlich kalibriert und ihre Zahlenwerte können zwischen Methoden nicht direkt verglichen werden.
Die runde 6.0-Zoll-Zugplatte nach ASTM verteilt die Auslenkung bei 4.0 Zoll Zugweg über eine breite mehrlagige Folienfläche, während ein Handhaken oder Fingerbügel die mehrlagige Folienbahn punktuell greift und um 3.0 Zoll herauszieht. Ebenso dürfen Rückhaltekräfte in Pfund-Kraft (lbf) oder Newton (N) nicht in bahnspezifische Zugfestigkeit in Pfund je Linearzoll (PLI) umgerechnet werden. ASTM D8314-20 Abschnitt 15.3.1 gibt die Rückhaltekraft in Newton oder Pfund-Kraft an, während die Sicherungsrichtwerte von Robopac USA Gewichtsklassen in Pfund benennen. Einen Gesamtüberblick über alle Prüfverfahren für aufgebrachte Folien bietet unser Leitfaden zu ASTM D8314 Rückhaltekraft-Prüfungen für Ladeeinheiten.
| Prüfparameter | Zugplatten-Protokoll nach ASTM D8314-20(2025) Abschnitt 15.3.1 | Werks-Protokoll mit 3-Zoll-Hakenwaage (Bauart CFT-6) | Regel für Wiederholbarkeit und Kalibrierung |
|---|---|---|---|
| Geometrie des Kontaktkörpers | Starre Metallscheibe mit 152 mm (6.0 in.) Durchmesser und zwei Schlitzen von 51 × 12 mm (2,0 × 0.50 in.) für Luftzutritt und Messstab | Hakenwaage oder kolbengeführte Fingeraufnahme, die die mehrlagige Folienbahn an einem lokalen Punkt fasst | ASTM D8314 Abschnitt 15.2.3 legt fest, dass Werte unterschiedlicher Prüfmethoden nicht direkt vergleichbar sind |
| Horizontale und vertikale Messkoordinaten | Längere Palettenseite, 254 mm (10.0 in.) unter Oberkante und 457 mm (18.0 in.) ab linker Vertikalkante; optional oben/mitte/unten | Längere Palettenseite in Oberzone (oberes Drittel), Mittelzone (Zentrum) und Unterzone (unteres Drittel) | Bereits Abweichungen von wenigen Millimetern bei Position oder Auszugsweg verursachen deutliche Messstreuung |
| Auszugsweg nach außen | 102 mm (4.0 Zoll) senkrecht zur Ruhetangente | 76 mm (3.0 Zoll) Auslenkung nach außen ab Ladeseite | Messstab bis zur Produktoberfläche führen und Zug exakt an der Zielwegmarkierung stoppen |
| Wartezeit nach dem Wickeln und Prüfdauer | 5 Minuten empfohlene ungestörte Verweilzeit; erfordert drei kleine Horizontalschlitze (25 mm und 51 mm) | Konstante Verweilzeit nach dem Wickeln; zerstörungsfreier Zug von etwa 15 Sekunden je Messpunkt einmal pro Schicht | Alle Vergleiche exakt nach demselben Zeitabstand ab Wickelende und bei gleicher Umgebungstemperatur ausführen |
Zielwerte der Haltekraft nach Palettengewichtsklasse und Vermeidung zerdrückter Kartonecken
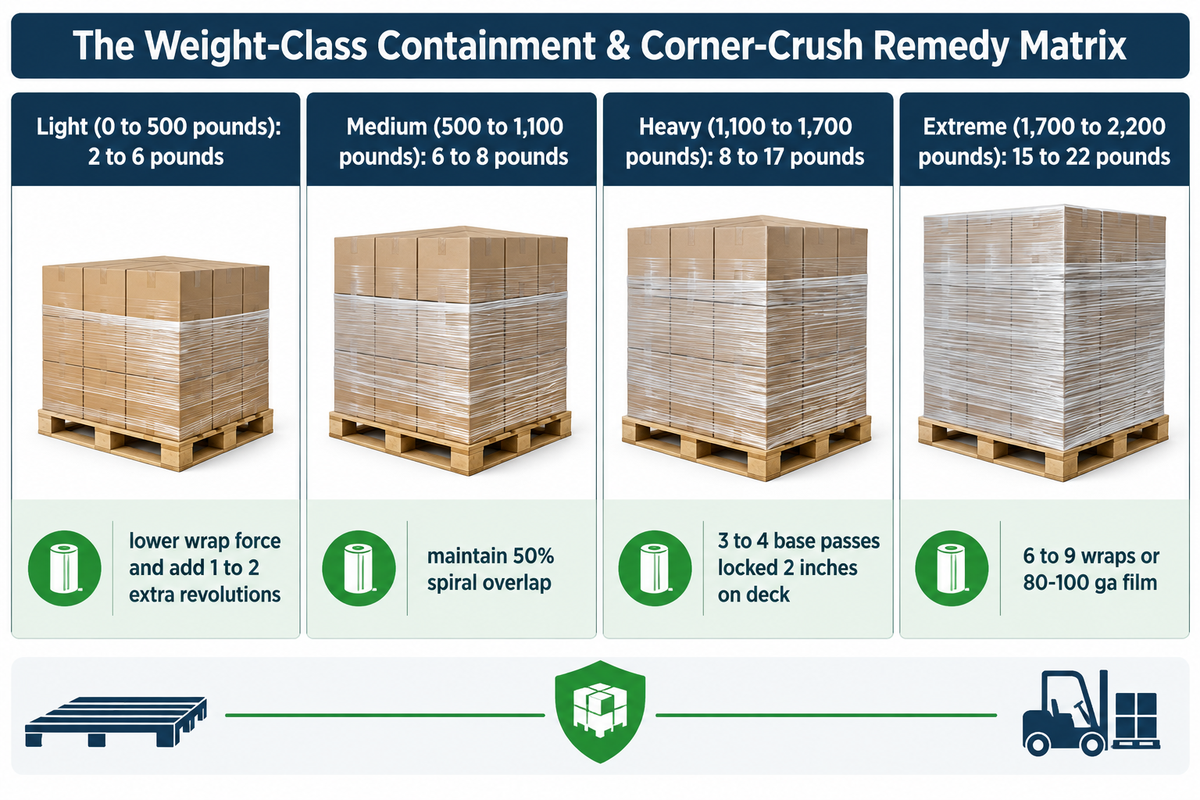
Sobald Ihr Team die Rückhaltekraft oben, in der Mitte und unten an der Palettenladung reproduzierbar misst, folgt als nächster Schritt die Abstimmung der Kraft auf Ladungsgewicht und Ladebild. Die Wahl des optimalen Wickelmusters ist ein wesentlicher Faktor für das Gleichgewicht zwischen Folienverbrauch pro Palette und Transportstabilität: die Wahl des optimalen Wickelmusters ist ein wesentlicher Faktor für das Gleichgewicht zwischen Folienverbrauch pro Palette und Transportstabilität: leichte Ladeeinheiten (0 bis 500 Pfund) benötigen 2 bis 6 Pfund Rückhaltekraft, während extreme Ladeeinheiten (1.700 bis 2.200 Pfund) 15 bis 22 Pfund erfordern . leichte Ladeeinheiten (0 bis 500 Pfund) benötigen 2 bis 6 Pfund Rückhaltekraft, während extreme Ladeeinheiten (1.700 bis 2.200 Pfund) 15 bis 22 Pfund erfordern.
Gemäß den Angaben von Robopac USA und IPS Packaging & Automation zu Rückhaltekraft-Empfehlungen werden industrielle Palettenladungen in vier Gewichtsklassen sowie in die Palettenprofile A, B und C eingeteilt:
- Ladeprofil A: Palettenbilder mit horizontal und vertikal gleichmäßigen Kanten ohne scharfe Überstände.
- Ladeprofil B: Unregelmäßige Kartonlagen oder leichte Überstände auf der Palette mit offenen Stufen, die höhere Durchstoßfestigkeit verlangen.
- Ladeprofil C: Stark unregelmäßige Misch-Palettenladungen mit scharfen überstehenden Kanten, die hohe Weiterreißfestigkeit und präzise Spannungsführung erfordern.
Die Kombination der vier Gewichtsklassen von Robopac USA mit den Profilen A, B und C von IPS Packaging ergibt eine 9-stufige Orientierungsmatrix für Versandpaletten:
| Gewichtsstufe und Profilklasse | Palettengewichtsbereich (lb) | Empfohlene Rückhaltekraft (Robopac USA) | Typische Sicherungsprobleme und Versagensart | Wickelrezept und Abhilfe gegen Eckstauchung |
|---|---|---|---|---|
| Stufe 1: Ultraleicht gleichmäßig Klasse A | 0 bis 500 Pfund | 2 bis 6 Pfund | Eingedrückte Kartonecken und Verformung der oberen Lage durch zu hohe Anlegespannung | Anlegespannung am Folienwagen senken und 1 bis 2 zusätzliche Lagen mit moderater Spannung wickeln |
| Stufe 2: Leicht empfindlicher Karton Klasse A | 0 bis 500 Pfund | 2 bis 6 Pfund | Einknicken der Welle bei leeren PET-Flaschen, Papierhandtüchern oder dünnen Faltschachteln | Abgabestraffheit reduzieren und elastische Rückstellung aus 150 %–250 % Vordehnung nutzen |
| Stufe 3: Leicht gestufte Kanten Klasse B | 0 bis 500 Pfund | 2 bis 6 Pfund | Lokales Einreißen an überstehenden leichten Trays bei zu hoch eingestellter Spannung | Weiche, hochdehnbare Stretchfolie mit geringer Abgabespannung und 50 % Überlappung verwenden |
| Stufe 4: Mittelstabiler Karton Klasse A | 500 bis 1.100 Pfund | 6 bis 8 Pfund | Neigung in Lademitte, wenn Anlegespannung zwischen oben und unten über Schichten schwankt | Laminierte Einstellkarte anbringen; 50 % Spiralüberlappung aufwärts und abwärts konstant halten |
| Stufe 5: Mittel gemischte Kartons Klasse B | 500 bis 1.100 Pfund | 6 bis 8 Pfund | Schwache horizontale Lagenübergänge bei zu schneller Vertikalfahrt des Folienwagens | Hubgeschwindigkeit verringern und Stretchfolie mindestens 2 Zoll tief am Palettenfuß verankern |
| Stufe 6: Schwer gleichmäßige Kartons Klasse A | 1.100 bis 1.700 Pfund | 8 bis 17 Pfund | Verrutschen der Ladeeinheit vom Palettendeck beim Staplerbremsen oder durch Lkw-Vibration | 3 bis 4 verstärkte Fußwicklungen aufbringen und mindestens 2 Zoll am Palettenrahmen verriegeln |
| Stufe 7: Schwer unregelmäßig Sack oder Karton Klasse B | 1.100 bis 1.700 Pfund | 8 bis 17 Pfund | Einstiche durch Staplerzinken am Palettenfuß trennen das untere Band aus Folie auf | Untere Folienkante knapp unterhalb der oberen Palettendeckbretter zu einer festen Kordel einrollen |
| Stufe 8: Extrem hoch oder instabil Klasse B | 1.700 bis 2.200 Pfund | 15 bis 22 Pfund | Aufschaukeln oberer Lagen instabiler Ladeeinheiten bei Rangier- oder Vollbremsung | Doppel-Spiralwickelmuster (6 bis 9 Wicklungen) mit gekordeltem Ober- und Unterband einsetzen |
| Stufe 9: Extrem scharfkantig Klasse C | 1.700 bis 2.200 Pfund | 15 bis 22 Pfund | Durchstiche an Kanten, Folienrisse und Kollaps mehrerer Lagen durch scharfe Überstände | Durchstoßfeste Folie mit 80–100 ga mit Kantenschutz oder Umreifungsband kombinieren |
Wenn in einem Lager bei leichten Ladeeinheiten zerdrückte Kartonecken auftreten, besteht der reflexartige Fehler darin, die Folienqualität zu verdächtigen oder die Rückhaltekraft unter sichere Transportwerte abzusenken. Eckstauchung entsteht, wenn die Wickelkraft in Stufe 2 am Folienwagen zu hoch eingestellt ist. Bereits die erste Lage presst unmittelbar gegen die Kartonkanten, bevor sich eine ebene Verbundwand als Widerlager gebildet hat. Die technische Abhilfe ist eindeutig: Senken Sie die Wickelkraft-Spannung an der HMI und fügen Sie 1 bis 2 zusätzliche überlappende Umdrehungen hinzu, damit die nötige Haltekraft über Lagenmultiplikation statt über hohe Einzelpasskraft aufgebaut wird.
Ebenso wichtig sind die Auswertung typischer Sicherungsprobleme von IPS Packaging und die Verladecheckliste von GenPac zur Fußverriegelung. Wird die Stretchfolie nicht mindestens 2 Zoll weit über den Palettenrand nach unten geführt, kann der gesamte Ladeverbund bei scharfem Bremsen des Lkw vom Holzdeck rutschen. Das Einrollen der untersten Folienzentimeter zu einer straffen Kordel knapp unterhalb der oberen Deckbretter verriegelt die Ladeeinheit sicher auf der Palette. Zugleich bleibt ausreichend Freiraum für Staplerzinken.
Wickelumdrehungen, Überlappung und Umgebungstemperatur: Lineare Skalierung der Haltekraft
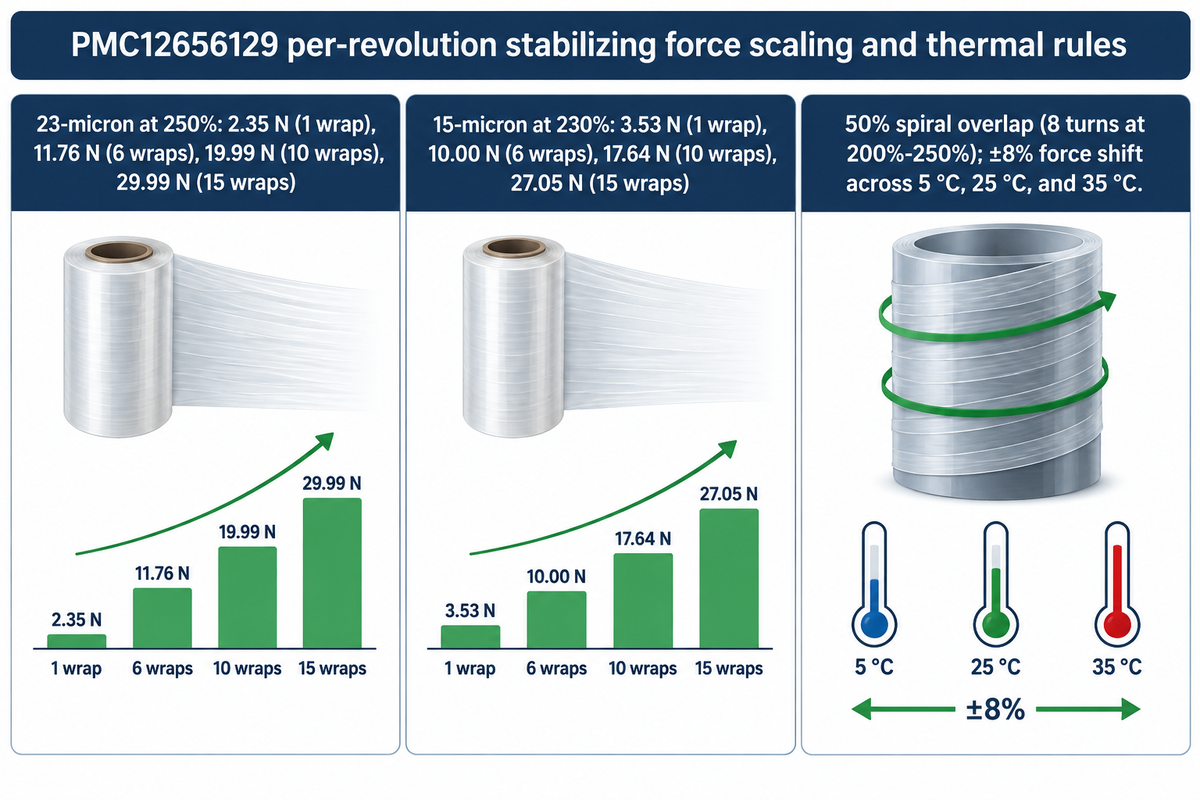
Welchen Beitrag leistet jede zusätzliche Drehtellerumdrehung zur Stabilisierungskraft an einer Palette? In einer 2025 in Sensors veröffentlichten Fachstudie (Tkaczyk et al., PMC12656129) nutzten Forschende einen automatischen Palettenwickler Robopac 705 und eine bündig in eine Kistenwand (1200 × 800 × 1500 mm) eingelassene 150-mm-Sensorscheibe, um statische ($F_s$) und dynamische ($F_d$) Stabilisierungskräfte von LLDPE-Stretchfolien mit 15 Mikrometer, 17 Mikrometer und 23 Mikrometer zu erfassen.
Die Messdaten belegten einen unmittelbaren Zusammenhang zwischen Wickelanzahl, Vordehnungsgrad und den stabilisierenden Kräften an der Ladeeinheit. Beachten Sie, dass der bündig eingebaute Kistenwandsensor in PMC12656129 Tabelle 1 und Tabelle 2 eine lokale statische Innenkraft ($F_s$) auf ein Drittel der Ladehöhe misst, was physikalisch eine andere Größe darstellt als die nach außen ziehende Zugplatten- oder Hakenwaagenkraft und nicht 1 zu 1 in Zugpfund umgerechnet werden kann:
- Bei der 23-Mikrometer-Folie mit 250 % Vordehnung (PMC12656129 Tabelle 2) steigt die lokale statische Stabilisierungskraft von 2.35 N bei 1 Wicklung auf 4.12 N bei 2 Wicklungen, 5.88 N bei 3 Wicklungen und 7.64 N bei 4 Wicklungen.
- Bei 6 Wicklungen erreicht die lokale statische Kraft 11.76 N, bei 10 Wicklungen 19.99 N und bei 15 Wicklungen 29.99 N, wobei der Zuwachs je Umdrehung ($dF_s$) 1.76 N bis 2.36 N pro Lage beträgt.
- Bei der hochwertigen 15-Mikrometer-Folie mit 230 % Vordehnung (PMC12656129 Tabelle 1) beginnt die lokale statische Kraft bei 3.53 N für 1 Wicklung und erreicht 10.00 N bei 6 Wicklungen, 17.64 N bei 10 Wicklungen sowie 27.05 N bei 15 Wicklungen (31.16 N bei 17 Wicklungen).
Damit Zuwächse pro Umdrehung über die gesamte Palettenhöhe von oben bis unten gleichmäßigen Halt ergeben, muss die Lagenzahl mit sauberer Spiralüberlappung kombiniert werden. Wie der vollständige Stretchfolien-Leitfaden von Benchmark Industrial erläutert, muss beim Auf- und Abwärtswickeln durch rund 50 % Überlappung zur vorherigen Bahn eine durchgehende Doppellage entstehen. Tkaczyk et al. (PMC12656129 Abschnitt 4) halten fest, dass rund 8 Wicklungen bei 200 % bis 250 % Vordehnung ein ausgewogenes Verhältnis aus Sicherheit, Kosten und sparsamem Materialverbrauch liefern.
Auch die Umgebungstemperatur im Lager verschiebt die Haltekraft nach dem Umwickeln. Tkaczyk et al. (PMC12656129 Abschnitt 3.1) zeigen, dass Temperaturunterschiede über 5 °C, 25 °C und 35 °C die Stabilisierungskraft um etwa ±8 % verändern, da sich Elastizitätsmodul und Relaxationsrate des LLDPE verschieben, während die Kühlkettenhinweise von Morrisette Packaging vor merklichen Eigenschaftsänderungen unter 35 °F warnen. Werden Paletten warm gewickelt und anschließend ins Kühlhaus gebracht oder in 35 °C heißen Sommeraufliegern bereitgestellt, messen Sie die Rückhaltekraft unter der realen Einsatztemperatur und ergänzen bei Unterschreitung Ihrer Gewichtsklasse 1 Ausgleichswicklung.
Wie Folienrezeptur und Extrusionsverfahren die Haltekraft beim Reduzieren der Folienstärke sichern
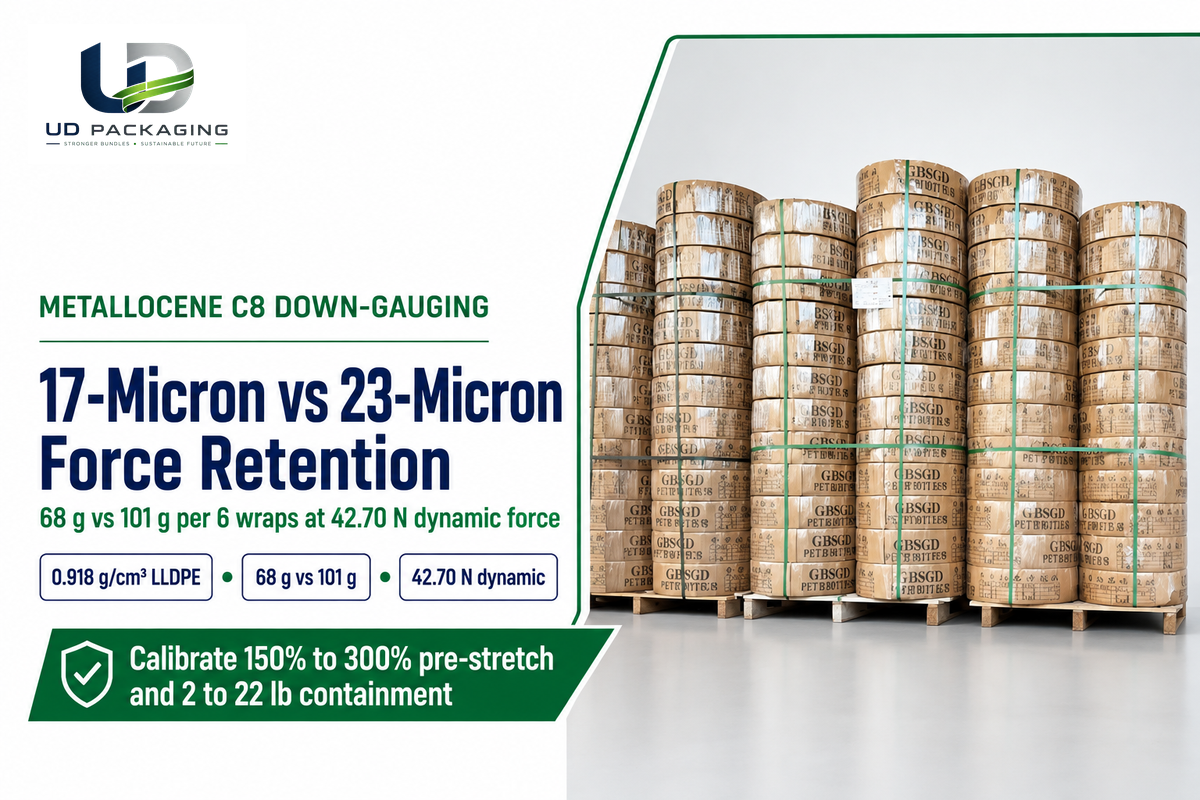
Im Einkauf hält sich häufig die Annahme, dickere Folie halte auf der Palette grundsätzlich fester. Während die Nennstärke bei einfachen Standardfolien vor allem den rohen Materialquerschnitt vorgibt, liefern abgestimmte Harzchemie und passende Extrusion auch bei dünneren technischen Stretchfolien mehr Stabilisierungskraft pro Gramm Polyethylen.
Industrielle LLDPE-Stretchfolien reichen von herkömmlichen Ziegler-Natta-Buten- oder Hexen-Copolymeren bis hin zu Formulierungen auf Basis von Metallocen-C8 (Octen). Wie in den US-Patentanmeldungen US20220388285A1 und US20120219814A1 beschrieben, besitzen mehrschichtige LLDPE-Stretchfolien eine Nenndichte um 0,918 g/cm³ und können Außen- oder Kernschichten aus Metallocen-Octen mit Haftschichten kombinieren. Dichte interlamellare Verbindungsmoleküle aus Octen-Seitenketten speichern elastische Energie im Vordehnungsbereich von 150 % bis 250 %, während jenseits von 300 % Einschnürung und Bahnausdünnung einen weiteren Kraftzuwachs begrenzen (PMC12656129 Abschnitt 4).
Auch das Extrusionsverfahren prägt das Verhalten der Folie unter Spannung. Wie Dovercos Stretchfolien-101-Leitfaden und der Cast-gegen-Blasfolien-Vergleich von Benchmark Industrial ausführen, wird Cast-Stretchfolie über gekühlte Walzen gezogen und ermöglicht klare Barcode-Lesbarkeit sowie leises Abrollen in dünnen abgestuften Stärken (beispielsweise 40 bis 60 Gauge). Unter den industriellen Stretchfolienarten überzeugt Blas-Stretchfolie durch hohe biaxiale Durchstoßfestigkeit und geringe Einschnürung beim Dehnen, was bessere Haftung zwischen Lagen schafft und Folienbedarf sowie Gesamtverbrauch bei Tiefkühlanwendungen optimiert.
| Folienklasse und Harzkategorie | Dicke und Vordehnung (PMC12656129 / Benchmark) | Folienmasse und Kraftrichtwert | Einschnürung, Haftung und Durchstoßverhalten | Optimale Palettenanwendung |
|---|---|---|---|---|
| Klasse 1: Hochleistungs-Maschinenfolie 15 µm | 15 µm (60 ga) bei 230 % Vordehnung (Bereich 150 %–300 %) | 10.00 N statische Kraft bei 6 Wicklungen; 27.05 N bei 15 Wicklungen; EI(M) = 0.308 N/g | Höchste gewichtsspezifische Kraftausbeute; erfordert kalibrierten Motor-Folienwagen | Gleichmäßige A-Profil-Palettenladungen mit hohem Durchsatz auf Vollautomaten |
| Klasse 2: Hochleistungs-Maschinenfolie 17 µm (v1) | 17 µm (67 ga) bei 240 % Vordehnung (6 Wicklungen) | 68 g Folienmasse; 42.70 N dynamische Kraft Fd bei 123 mm Auslenkung (0.628 N/g) | Erreicht dynamische Kraft einer 23-µm-Standardfolie (42.80 N) bei Reduktion der Masse von 101 g auf 68 g | Standardpaletten der Profile A und B beim Umstieg von 23 µm Standardware |
| Klasse 3: Hochleistungs-Folie 17 µm Maximaldehnung (v2) | 17 µm (67 ga) bei 320 % Vordehnung (6 Wicklungen) | 57 g Folienmasse; 53.60 N dynamische Kraft Fd bei 123 mm Auslenkung (0.940 N/g) | Höchste spezifische Krafteffizienz; verlangt modernen Folienwagen gegen Abrisse durch Einschnürung | Kurze Distributionsstrecken mit hohem Umschlag und Ladeprofil A |
| Klasse 4: Hochleistungs-Folie 17 µm Mehrfachwicklung (v3) | 17 µm (67 ga) bei 240 % Vordehnung (9 Wicklungen) | 102 g Folienmasse; 65.95 N Serie 1 bis 71.10 N Serie 3 dynamische Kraft | Hohe mehrlagige Sicherung bei derselben Palettenmasse (~101–102 g) wie 6 Wicklungen 23 µm Folie | Fernverkehr mit hohem Anspruch an Reststabilität nach Spannungsrelaxation |
| Klasse 5: Dünnere 60-Gauge-Nano-Castfolie | 60 ga (15,2 µm) bei 250 % bis 300 % Vordehnung | Ersetzt 80-Gauge-Castfolie (20,3 µm) nach Neukalibrierung der Wickler-Vordehnung | Leises Cast-Abrollen, hohe Transparenz und rund 17 % Kostenersparnis durch passende Stärke | Betriebe, die auf Halb- oder Vollautomaten von 80-Gauge-Folie umrüsten |
| Klasse 6: Standard-Cast-Maschinenfolie 80 Gauge | 80 ga (20,3 µm) bei 200 % bis 250 % Vordehnung | Branchenrichtwert für Standard-Ladeeinheiten (1.500 bis 2.400 lb) | Ausgewogener Modul, sichere Barcode-Lesung und geringe Abrollgeräusche im Lager | Mittlere und schwere Palettenladungen im allgemeinen Lagerbetrieb über alle Schichten |
| Klasse 7: Standard-Maschinenfolie 23 µm (v4) | 23 µm (90 ga) bei 150 % Vordehnung (6 Wicklungen) | 101 g Folienmasse; 42.80 N dynamische Kraft Fd bei 123 mm Auslenkung (0.424 N/g) | Effektive aufgebrachte Stärke von 9–10 µm; höhere Folienmasse je Palette als 17 µm Folie | Ältere Drehtellerwickler, deren Zahnradsatz auf 150 % Vordehnung begrenzt ist |
| Klasse 8: Schwerlast-Blasfolie 100 Gauge | 100 ga (25,4 µm) Blasfolien-Aufbau | Ausgelegt für schwere Ladeeinheiten über 2.400 lb und scharfe Kanten | Überlegene biaxiale Durchstoßfestigkeit und Kältehaftung; lauteres Abrollen | Unregelmäßige B- und C-Profile, Kühlhäuser und scharfkantige Kartons |
| Klasse 9: Vorgedehnte Handstretch-Folie | 35 bis 47 ga vororientierte Folie | Benötigt 10 bis 15 mal weniger Zugkraft von Hand für starken Anpressdruck | Geringere Einschnürung und verstärkte Kanten für ergonomisches manuelles Wickeln | Versandstationen mit geringem Aufkommen unter 20 leichten bis mittleren Paletten je Tag |
Wie Morrisette Packaging und IPS Packaging ausführen, senkt die Erprobung verschiedener Stretchfolienarten einschließlich vorgedehnter Castfolien und dünnerer Ausführungen die Menge an Stretchfolie und den Gesamtverbrauch je Palette. Laut PMC12656129 Tabelle 6 erreichte eine hochwertige 17-Mikrometer-Folie bei 240 % Vordehnung (68 g je 6 Wicklungen) praktisch dieselbe dynamische Stabilisierungskraft wie eine 23-Mikrometer-Standardfolie bei 150 % Vordehnung (101 g je 6 Wicklungen) — bei 33 g weniger Folienmasse je Palette und unveränderter Sicherung. Prüfen Sie bei der Beschaffung industrieller Verpackungsmaterialien auch unsere Beiträge über Eigenschaften von Blas- gegen Cast-Stretchfolie und Umrechnung von Gauge in Mikrometer und Mil. Bei extremen oder instabilen C-Profil-Ladeeinheiten ab 2.200 Pfund, wo Folie allein nicht ausreicht, kombinieren Sie Kantenschutzprofile mit Sicherung schwerer Paletten durch PET- oder PP-Umreifungsband.
Wie Sie Stretchfolien-Datenblätter, Schnittgewichte und Praxistests an derselben Palette prüfen
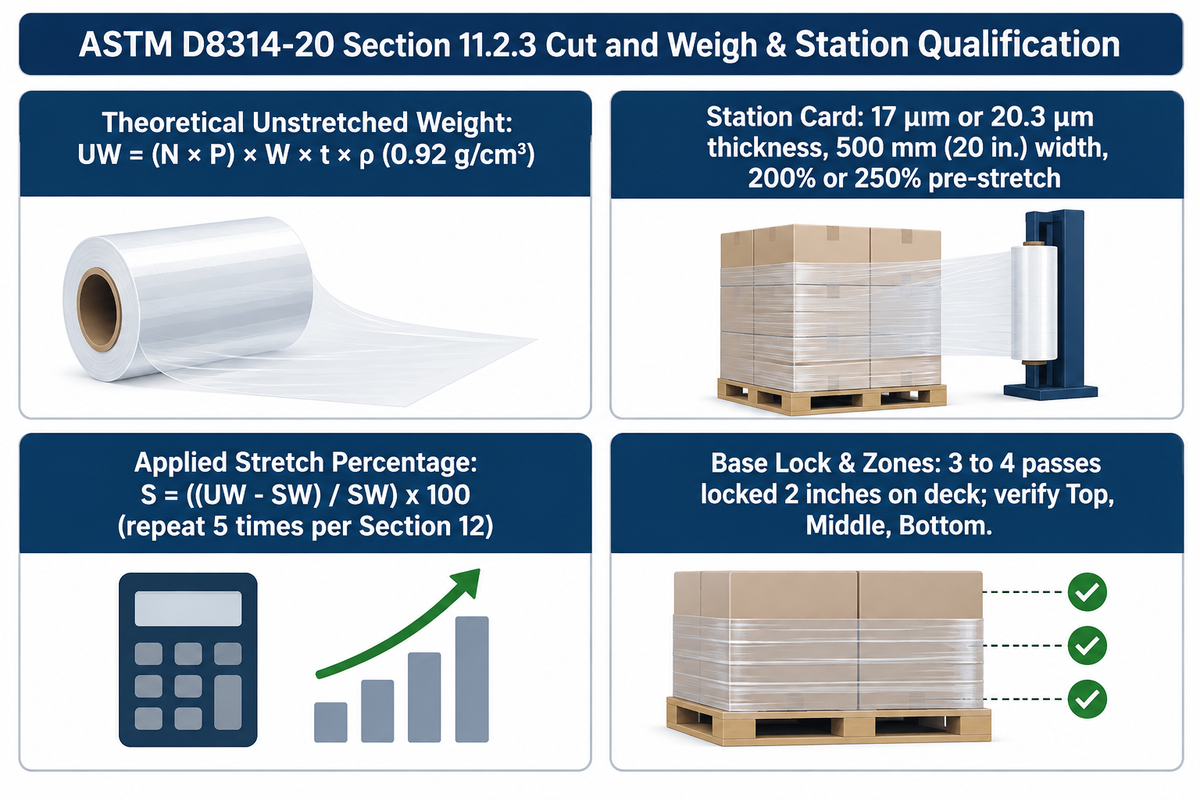
Wenn Sie eine Umstellung von Stretchfolien qualifizieren oder neue Ladeeinheiten beziehungsweise Lieferanten an Ihrer Verpackungsanlage prüfen, brauchen Sie drei verknüpfte Nachweise für ungedehnte Rollendaten, aufgebrachte Folienmasse und Sicherungsrezept.
Prüfen Sie zunächst die Wareneingangsspezifikationen gemäß ASTM D4649-20(2025) Tabelle 3. Ein chargenrückverfolgbaren Analysenzertifikat sollte Nennstärke, Netto-Rollengewicht, 0,918 g/cm³ Nenn-LLDPE-Harzdichte, Zugmodul nach ASTM D882 und elastische Rückstellung nach ASTM D5459 aufführen. Einkäufer können beim Prüfen eingehender Paletten zusätzlich unsere Leitfäden zum Lesen eines Stretchfolien-Datenblatts und zu Standardabmessungen von Maschinen- und Handstretchfolienrollen heranziehen.
Zweitens trennen Sie die Wareneingangswägung von Folienrollen klar von der Ausschneide- und Wägemethode gemäß ASTM D8314-20 Abschnitt 11.2.3. Anders als die Rollenwägung misst Abschnitt 11.2.3, wie viel Folie tatsächlich auf einer umwickelten Palette liegt, und ermittelt den realen Dehnungsprozentsatz über Gleichungen 3 und 4: die Gleichungen 3 und 4 dieses Abschnitts dienen zur Bestimmung der tatsächlich aufgebrachten Dehnung.
Theoretisches ungedehntes Gewicht: UW = (N × P) × W × t × ρ
Auf der Ladeeinheit aufgebrachter Dehnungsprozentsatz: S = ((UW – SW) / SW) x 100
- Die Variable t bezeichnet die ungedehnte Dicke (cm = Mikrometer / 10.000), und ρ ist die mittlere LLDPE-Dichte (0,92 g/cm³ oder 0,0332 lb/in³).
- Nach dem Wickeln der Palette und dem Protokollieren der Rückhaltekraft oben, in der Mitte und unten schneidet der Bediener sämtliche Folie von der Ladung ab, drückt sie zu einem kompakten Ballen und wiegt das gedehnte Gewicht SW auf einer tarierten Waage. Zum Entfernen von Folie am Wareneingang können Teams nach Prüfung der Ladungsstabilität ergonomische Sicherheitsmesser mit verdeckter Klinge nutzen (Sicherheitshinweise von OLFA).
- Gemäß ASTM D8314-20 Abschnitt 12 (Prüfung der Wicklerkonstanz) zeigt mindestens fünfmaliges Wiederholen dieses Wickel- und Wägezyklus am selben Prüfframe Mittelwert und Standardabweichung des aufgebrachten Foliengewichts, um schwankende Kombinationen aus Maschine und Folie aufzudecken.
Checkliste zur Qualifizierung einer Wickelstation an identischer Ladeeinheit
Bevor Sie ein neues Stretchfolien-Rezept freigeben oder Musterrollen aus dem Großhandelsbedarf an LLDPE-Stretchfolie von UD Packaging anfordern, sollte das Bedienpersonal die folgenden sechs Angaben in einem Protokoll auf einer laminierten Stationskarte festhalten:
- Folienkennung und Chargen-COA: Harzaufbau (Cast vs Blasfolie, Metallocen-Octen vs konventionelles LLDPE), Nennstärke (beispielsweise 17 µm oder 20,3 µm), ungedehnte Breite (500 mm oder 20 Zoll) und Netto-Rollengewicht nach ASTM D4649-20(2025) eintragen.
- Vordehnungs- und Abgabewerte am Wagen: Sowohl das Übersetzungsverhältnis der Vordehnrollen (beispielsweise 200 % oder 250 %) als auch den HMI-Prozentwert für Tänzerarm- oder Kraftmessdosen-Anlegekraft festhalten.
- Wickelmuster und Fußverriegelung: Kopfwicklungen, Fuß-Ankerwicklungen (3 bis 4 Lagen mit mindestens 2 Zoll Übergriff auf das Palettendeck), vertikale Schlittengeschwindigkeit und Spiralüberlappung (rund 50 %) dokumentieren.
- Messprotokoll und Verweilzeitstempel: Festhalten, ob die Haltekraft nach ASTM D8314-20 Abschnitt 15.3.1 (Zugplatte nach ungestörter Verweilzeit) oder per 3-Zoll-Hakenwaage geprüft wurde.
- Dreizonen-Kraftmesswerte (Oben / Mitte / Unten): Sicherstellen, dass alle drei Höhenzonen ohne Kartoneckstauchung den Gewichtsklassen-Zielwert nach Robopac USA (2–6 lb leicht, 6–8 lb mittel, 8–17 lb schwer oder 15–22 lb extrem) einhalten.
- Aufgebrachte Folienmasse per Ausschneiden und Wägen (SW): Gesamte Grammzahl an Folie pro Palette (beispielsweise 57–68 g bei 17 µm gegenüber 101 g bei 23 µm Folie) sowie berechnete Dehnung an der Ladung nach ASTM D8314-20 Abschnitt 11.2.3 notieren.
Häufig gestellte Fragen
Worin besteht der Unterschied zwischen Vordehnungsprozent und Haltekraft an einem Palettenwickler?
Die Vordehnung in Prozent beschreibt den Drehzahlunterschied der verzahnten Rollen im Folienwagen, der die Folienbahn vor dem Austritt dehnt (typischerweise 150 % bis 300 %) und damit Ausbeute sowie Kettenversteifung festlegt. Die Haltekraft beziehungsweise Rückhaltekraft ist die gesamte nach innen gerichtete Klemmkraft (gemessen in Pfund-Kraft oder Newton), die alle überlappenden Folienlagen nach dem Wickeln auf die Palette ausüben, gesteuert durch Wagen-Abgabespannung und Wickelanzahl.
Warum liefern Zugplatten-Tests nach ASTM D8314 und 3-Zoll-Hakenwaagen an derselben Palette unterschiedliche Pfund-Werte?
Die Messwerte unterscheiden sich, weil beide Verfahren anders kalibriert sind und ungleich große Folienflächen belasten (ASTM D8314-20 Abschnitt 15.2.3). Die Zugplatte nach ASTM Abschnitt 15.3.1 zieht eine starre Scheibe mit 6.0 Zoll Durchmesser nach 5 Minuten Verweilzeit senkrecht um 4.0 Zoll von der Ladeseite weg, während eine betriebliche Hakenwaage einen begrenzten Punkt der Folienbahn um 3.0 Zoll herauszieht — das ergibt nicht untereinander übertragbare Werte, die getrennt protokolliert werden müssen. Die gewonnenen Messergebnisse sind nicht austauschbar und stets separat aufzuzeichnen.
Wie viel Rückhaltekraft verliert eine umwickelte Palette nach Abschluss des Wickelvorgangs?
Umwickelte Paletten verlieren unmittelbar nach dem Wickeln etwa 10 % bis 20 % ihrer gehaltenen Stabilisierungskraft (PMC12656129), und Morrisette Packaging berichtet über Rückhaltekräfte in Lademitte von 30 % bis 40 % unter Soll, wenn zu schwach vorgedehnte Folie auf der Palette entspannt. Da lineares Polyethylen niedriger Dichte (LLDPE) ein viskoelastisches Polymer ist, dessen gedehnte Ketten über die Zeit relaxieren, müssen Bediener ausreichend vordehnen und die Kraft nach Verweilzeit prüfen, damit das entspannte Plateau die Ladung unterwegs weiter sichert.
Lässt sich die Haltekraft erhöhen, ohne leichte Wellpappkartons an den Kanten einzudrücken?
Ja. Senken Sie die Wagen-Abgabespannung an der HMI, um Druckspitzen an den Ecken zu verringern, und fügen Sie 1-2 zusätzliche überlappende Wickelumdrehungen hinzu, um eine gleichmäßig über mehrere Lagen mit geringer Einzelspannung verteilte Gesamthaltekraft aufzubauen.
An welcher Position der Palette sollten Sensoren oder Zugwaagen zur reproduzierbaren Erfassung angebracht werden?
Um Prozessverbesserungen in der Fertigung abzusichern, messen Sie in drei Höhenzonen an der längsten Palettenseite sowie mit festem Horizontalabstand zur Ecke. Für den Zugplatten-Test nach ASTM D8314-20 Abschnitt 15.3.1 setzen Sie eine belüftete Zugplatte 10.0 Zoll unterhalb der Produktoberkante und 18.0 Zoll ab der linken Kante ein, warten eine feste Verweilzeit ab und ziehen 4.0 Zoll gerade nach außen.
Verringert der Umstieg von 23-Mikrometer-Folie (90-Gauge) oder 80-Gauge auf dünnere Metallocenfolie die Haltekraft?
Nicht, wenn Harzrezeptur und Vordehnung entsprechend abgestimmt sind. In PMC12656129 Tabelle 6 erzielte eine auf 240 % bis 320 % vorgedehnte 17-Mikrometer-LLDPE-Maschinenfolie bei 57 bis 68 g pro Palette 42.70 N bis 53.60 N dynamische Stabilisierungskraft und lag damit gleichauf mit oder über einer 23-Mikrometer-Folie (42.80 N bei 101 g).
Verkauft UD Packaging Zugwaagen zur Rückhaltekraftmessung oder nur Stretchfolien-Verbrauchsmaterialien?
Nein, UD Packaging liefert ausschließlich Verbrauchsmaterialien: LLDPE-Handstretchfolie, hochvordehnbare Maschinen-Stretchfolienrollen in Cast- und Blasfolienausführung sowie industrielles PET- und PP-Umreifungsband für Paletten. Wir fertigen und vertreiben keine mechanischen Zugplatten-Sätze, elektronischen Hakenwaagen (wie das Lantech CFT-6) oder Drehteller-Wickelmaschinen. Wir stellen chargenrückverfolgbare COA-Datenblätter und Musterrollen bereit, damit Ihre Verpackungsspezialisten Rezepte für die Haltekraft direkt an Ihrer Anlage prüfen können.
Literatur und Quellen
- ASTM International/iTeh Standards – ASTM D8314-20 Standardleitfaden zur Leistungsprüfung aufgebrachter Stretchfolien und des Stretchwickelns (Abschnitte 10.2, 11.1.2, 11.2.3, 15.2.3 und 15.3.1)
- ASTM International – Übersicht zur aktiven Wiederbestätigung von ASTM D8314-20(2025) (Unterausschuss D10.25 für Palettierung und Ladeeinheitenbildung)
- ASTM International ASTM D4649-20(2025) Standardleitfaden für Auswahl und Anwendung von Stretchfolien (Tabelle 3 zu Dicken- und Rollengewichtsgrenzen)
- National Library of Medicine/PMC (Tkaczyk et al., Sensors 2025) – Pilotstudie über Stretchfolie zur Sicherung palettierter Ladeeinheiten (PMC12656129)
- U.S. Occupational Safety and Health Administration (OSHA) 29 CFR 1910.147 Kontrolle gefährlicher Energien (Lockout/Tagout bei Maschinenwartung und Entstörung)
- United States Patent and Trademark Office – US20220388285A1 Mehrschichtige Stretchfolie (0,918 g/cm³ Metallocen-Octen-LLDPE-Formulierungen)
- United States Patent and Trademark Office – US20120219814A1 Verfahren zur Verbesserung von Polyethylen-Stretchfolien (Haftungs- und Abrollsteuerung bei Mehrschicht-Coextrusion)
- Robopac USA – Rückhaltekraft ist der Schlüssel zum sicheren Palettenversand: Richtwerte nach Gewichtsklassen (2-22 lbf)
- IPS Packaging & Automation Rückhaltekraft mit Stretchfolie: Paletten-Ladeprofile A, B und C sowie optimale Folienstärke
- Morrisette Packaging Rückhaltekraft beim Stretchwickeln erklärt: Fehleinstellungen in der Praxis, Relaxation und Kühlketteneinflüsse
- GenPac (General Packaging, Inc.) Rückhaltekraft beim Stretchwickeln: Wie sich Ladungsversagen von Paletten im Transport stoppen lässt
- Benchmark Industrial Vollständiger Leitfaden zu Stretchfolie: Cast vs Blasfolie, Spiralüberlappung und Kosten je Palette
- Lantech Technische Daten zur motorischen Rollenvordehnung des halbautomatischen Drehtellerwicklers Q-300
- Doverco — Stretchfolie 101: Elastisches Rückstellgedächtnis und Mechanik der motorischen Vordehnung
- SourceBySpec –Technisches Kompendium zu Stretchfolie: Umrechnung von Gauge in Mikrometer und Polymereigenschaften
- OLFA Industrial Safety Handhabungsgefahren mit Kartonagen und Stretchfolie an Wareneingangsrampen vermeiden
- r/IndustrialMaintenance Praxisberichte Kalibrierung von Sensor und Tänzerarm im Folienwagen von Palettenwicklern
Ähnliche Beiträge



Im Trend