Comuníquese con UD Packaging Company

Un fleje de PET para atado de fibras químicas es una banda extruida de tereftalato de polietileno utilizada para sujetar pacas comprimidas de fibra sintética bajo alta tensión de rebote. Los ingenieros especifican el fleje para prensas enfardadoras de fibra química bajo la norma ASTM D3950-23, que cubre bandas plásticas no metálicas y métodos de unión. En las líneas de producción de fibra sintética, la mayoría de los lazos rotos fallan en la unión soldada por fricción y no en el tramo medio. La pelusa en suspensión y los aceites de encimaje bloquean la fusión del polímero en cinco zonas físicas diferentes. Los equipos de planta y cualquier fabricante calificado de flejes previenen roturas en tránsito al combinar nuestro Mapa de Residuos de Soldadura de 5 Zonas con el Código de Trazabilidad de Muestras de Unión de 6 Campos. En conjunto, estas herramientas rastrean las fallas de soldadura hasta lotes exactos de bobinas y ciclos de limpieza por turno.
Las pacas comprimidas de viscosa, poliéster, nailon y acrílico actúan como resortes cargados cuando se eleva el plato de la prensa. Según la patente de USPTO US6536336B1, los amarres convencionales engarzados lateralmente ubican la unión en el costado de la paca donde la expansión lateral alcanza su punto máximo. Esa realidad mecánica hace que la formación limpia de la unión y el muestreo documentado sean más importantes que comprar un rollo o bobina de mayor espesor.
¿Qué es un fleje de PET para atado de fibras químicas y en qué se diferencia del PP y del acero?
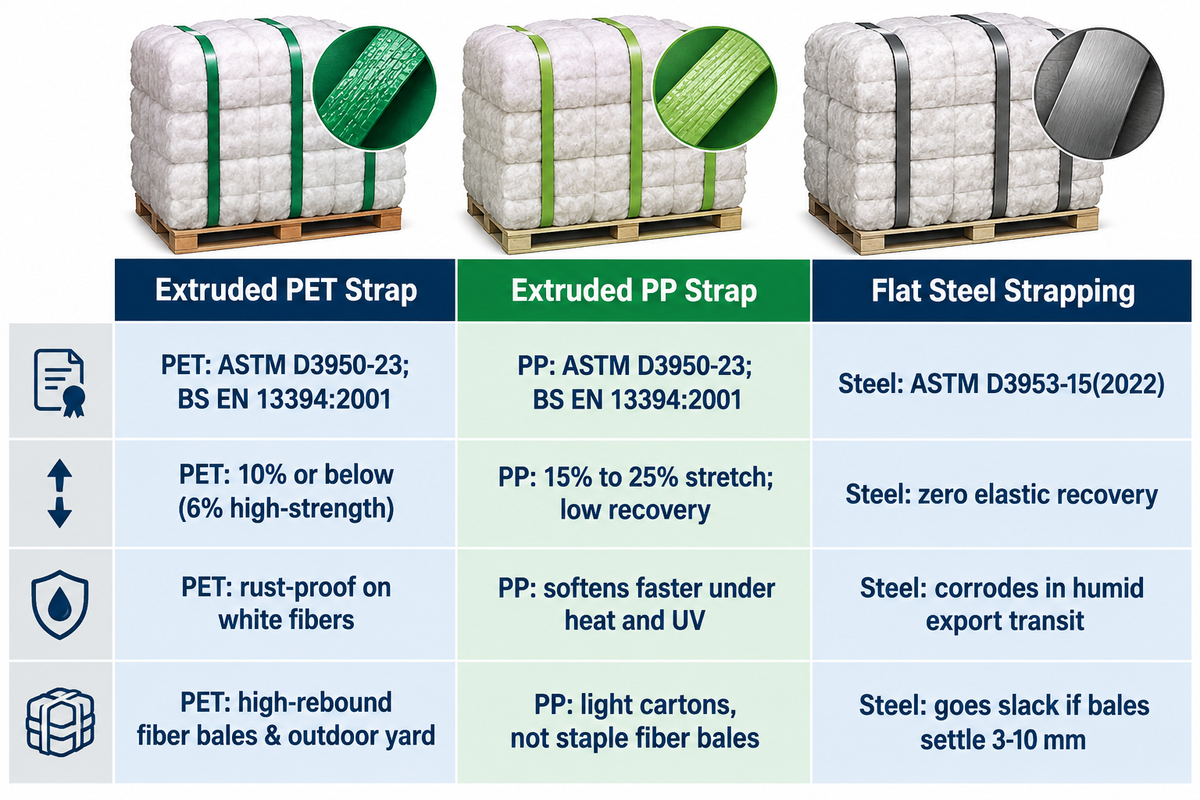
Extruido a partir de resina de tereftalato de polietileno, un fleje de PET para atado de fibras químicas mantiene la elongación en 10% o menos según Jushuo Packaging, frente a un estiramiento de 15% a 25% en el fleje de PP (polipropileno) y cero recuperación elástica en el acero. El fleje de poliéster estándar se alarga de 10% a 15%, mientras que el PET de grado fibra de alta resistencia mantiene el estiramiento en 6% o menos. El fleje de acero se rige por la norma ASTM D3953-15(2022) y ofrece alta resistencia lineal, pero se afloja cuando las pacas comprimidas se asientan durante el almacenamiento y el transporte.
Existe debate sobre si el fleje de PP más económico puede sujetar fibras cortadas o si las bandas tradicionales de acero son más seguras para contenedores de exportación. De hecho, el PP tiende a perder tensión con el tiempo ante la presión sostenida hacia afuera de la paca. Las bandas de acero, por otro lado, quedan permanentemente flojas si la paca se contrae unos pocos milímetros. En comparación con el acero, un poliéster de grado de alta tracción elimina el peligro de latigazo y evita manchas de óxido en las fibras textiles. El PET extruido se mantiene durable bajo condiciones severas y conserva su resistencia frente a entornos exigentes. Sirve como una alternativa altamente durable e inoxidable frente al acero, a la vez que evita el desplazamiento de las cargas en largos viajes marítimos.
| Propiedad o factor de decisión | Fleje de PET extruido (poliéster) | Fleje de PP extruido (polipropileno) | Fleje de acero plano |
|---|---|---|---|
| Alcance de la norma aplicable | ASTM D3950-23; BS EN 13394:2001 | ASTM D3950-23; BS EN 13394:2001 | ASTM D3953-15(2022) |
| Elongación típica (guías de proveedores) | 10%–15% estándar; ≤10% grado fibra (≤6% alta resistencia) | 15%–25% alta elongación; baja recuperación elástica | Estiramiento mínimo; cero recuperación elástica al asentarse la carga |
| Riesgo de óxido y contaminación de fibra | Inoxidable; no mancha fibras sintéticas blancas ni de viscosa | Inoxidable; se ablanda más rápido bajo calor y rayos UV | Se corroe en tránsito húmedo de exportación; bordes filosos cortan la envoltura |
| Mejor ajuste en escenarios de empaque | Pacas de fibra química de alto rebote, pallets pesados, patio exterior | Cajas ligeras, empaque diario, bultos interiores de corto plazo | Bobinas rígidas de acero caliente o cargas metálicas filosas que requieren bandas metálicas |
| Limitación principal | Las soldaduras por fricción caen bruscamente si pelusa o aceite de encimaje ensucian las mordazas | No recomendado para pacas comprimidas de fibra cortada debido a la fluencia | Se afloja si las pacas se asientan 3–10 mm; riesgo de lesión por latigazo |
¿Cuál es la diferencia entre el fleje de PET y el de PP?
El fleje de PET (tereftalato de polietileno) presenta mejor retención de tensión y menor fluencia y estiramiento que el fleje de PP (polipropileno) cuando se utiliza en cargas industriales pesadas. Signode diferencia claramente ambos polímeros. El polipropileno es adecuado para cajas y paquetes ligeros a medianos. El poliéster, por otro lado, soporta el empaque de pallets de servicio pesado, la exposición a rayos UV en exteriores y el transporte de larga distancia sin perder agarre.
En el caso de las plantas de fibra sintética, elegir entre PP o PET se reduce a la limpieza de la soldadura. El fleje de PP (polipropileno) es más económico por metro para el empaque manual de cajas ligeras. Sin embargo, su alta elongación permite que las pacas de fibra se expandan y pierdan su forma. El empaque con PET mantiene una sujeción estable de la carga tras liberar la prensa y resiste la humedad y las variaciones de temperatura. Para conocer el balance completo entre polímeros y la mecánica de rebote, revise nuestras comparaciones dedicadas de fleje de PET vs. PP y fleje de PET vs. acero.
¿Dónde se acumulan los residuos de fibra dentro de una unión soldada por fricción de fleje de PET?
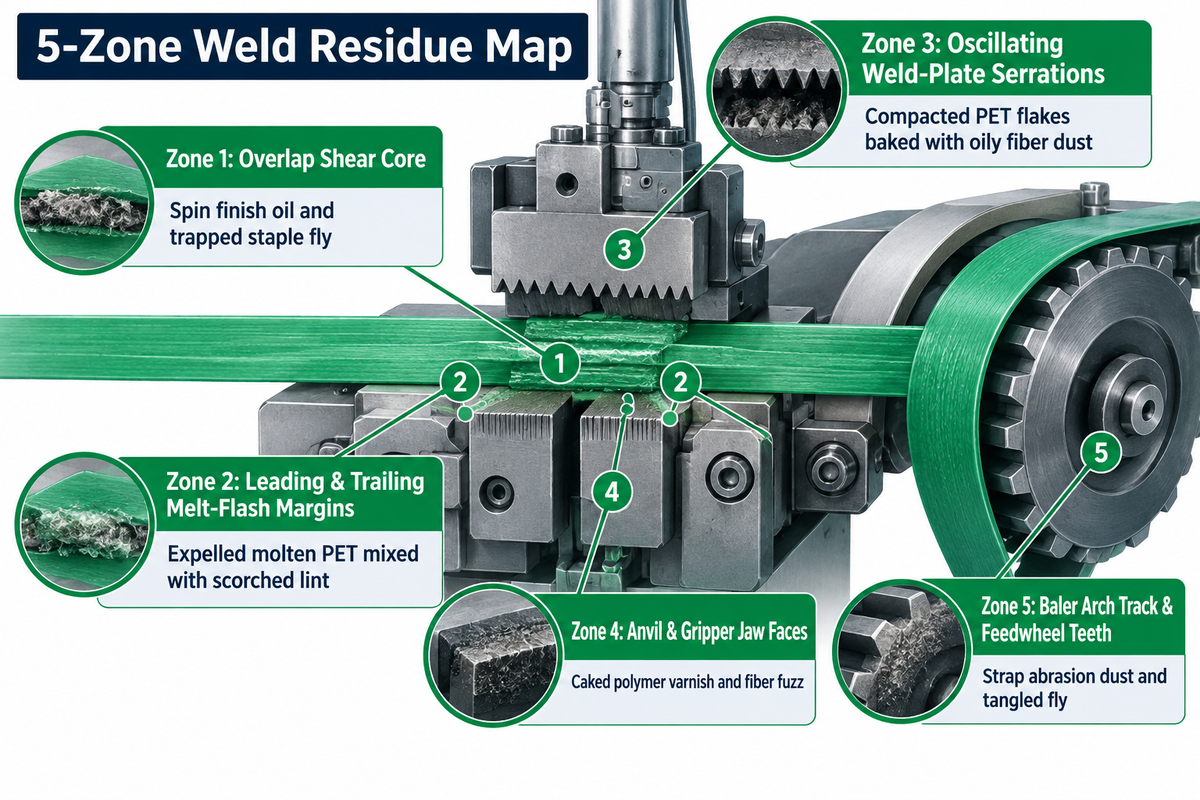
En un sistema de fleje soldado por fricción, la pelusa de fibra, el aceite de encimaje y el polvo de PET desgastado se acumulan en cinco zonas definidas: el núcleo de corte del solape, los márgenes de rebaba de fusión, el dentado de la placa oscilante de soldadura, las mordazas de yunque y sujeción, y el canal del arco de la enfardadora con su rueda de avance. Estas zonas incluyen el núcleo de corte del solape, los márgenes de rebaba de fusión, el dentado de la placa oscilante de soldadura, las mordazas de yunque y sujeción, y el canal del arco de la enfardadora junto con la rueda de avance. Los residuos en la costura polimérica y el polvo en los dientes de la máquina constituyen una excelente fuente de información para determinar la causa de fallas repetidas en la unión.
La soldadura por fricción es similar a frotarse dos manos secas para calentarlas. Un cabezal de flejado oscila entre las caras de poliéster hasta que la resina termoplástica se funde y se fusiona. Si existen películas de aceite o capas degradadas en las superficies poliméricas de contacto, la soldadura por fricción no tendrá éxito, señala TWI Global. En una nave de fibra cortada, las fibras cortas en suspensión y los aceites de encimaje del ciclo previo recubren la envoltura de la paca y el fleje de PET entrante. La baja fricción superficial provocada por los aceites hace que la placa de soldadura patine en lugar de fundir la resina. La pelusa de fibra y otras fibras cortas también pueden atravesar el cierre como astillas en el pegamento. Ante el impacto de un montacargas, estos cierres pueden abrirse.
“Un cierre de fleje es el punto más débil si los extremos del fleje no se unen correctamente. Una carga puede salir de la máquina con apariencia segura y aun así fallar durante la manipulación con montacargas si la unión está contaminada, sobrecalentada, subcalentada o sometida a una tensión incorrecta.”
Es común que los supervisores de mantenimiento asocien las roturas de unión con la necesidad de que la planta utilice un fleje más grueso y costoso para lograr un atado seguro. Aumentar el espesor nominal del fleje nunca resuelve los problemas de una interfaz de soldadura contaminada. Utilice nuestro Mapa de Residuos de Soldadura de 5 Zonas cada vez que desarme una unión fallida o muestreada en una enfardadora de fibra sintética.
| Zona y ubicación | Contaminante principal | Señal visual en muestra cortada | Mecanismo de falla | Aislamiento inmediato de la fuente |
|---|---|---|---|---|
| Zona 1: Núcleo de corte del solape (centro de la costura fusionada) | Aceite de encimaje transferido y pelusa de fibra cortada atrapada | Puntos brillantes sin fundir o fibras blancas incrustadas tras el desprendimiento | Soldadura fría por pérdida de fricción superficial y fusión bloqueada | Revisar integridad de la envoltura de la paca y cubierta antipolvo de bobinas abiertas |
| Zona 2: Márgenes delantero y trasero de rebaba de fusión | PET fundido expulsado mezclado con pelusa chamuscada | Perlas frágiles de color marrón oscuro o rebabas escamosas en los bordes soldados | Fragilidad de la unión por sobrecalentamiento; rebabas filosas cortan la envoltura | Reducir duración de soldadura; inspeccionar estabilidad de fusión del lote de rPET |
| Zona 3: Dentado de la placa oscilante de soldadura | Escamas compactadas de PET horneadas con polvo fibroso aceitoso | Huella de dientes superficial e irregular en el dorso exterior del fleje | La placa patina sobre el fleje superior; la energía no llega a la costura | Bloquear el cabezal; sopletear con aire y cepillar con nailon los dientes de la placa |
| Zona 4: Caras del yunque y mordazas de sujeción | Barniz polimérico incrustado y pelusa de fibra en las mordazas inferiores | Fusión unilateral; el fleje inferior se desplazó durante el ciclo | Presión de sujeción desigual y desalineación del tapón base | Limpiar mordaza inferior; revisar si los dientes presentan desgaste o juego |
| Zona 5: Canal del arco de la enfardadora y dientes de la rueda de avance | Polvo de abrasión del fleje y pelusa enredada de hilatura de algodón o sintética | Marcas longitudinales de roce en el fleje; tensión floja del lazo | La rueda de avance patina antes de la tensión objetivo; el fleje entra sucio | Sopletear canales; cepillar rueda de avance semanalmente; revisar desgaste |
¿Por qué falla el fleje de PET en la unión incluso cuando la resistencia a la tracción del fleje aprueba?
La falla del fleje de PET en las uniones ocurre porque la resistencia nominal a la rotura mide el polímero intacto, no la costura soldada terminada. PeFilmPack señala que la calidad de la unión, y no la fuerza de rotura de la ficha técnica, define el límite real de trabajo de un lazo flejado.
Dos factores de campo amplían esta brecha en las prensas de fibra química. Primero, la patente de USPTO US6536336B1 demuestra que las uniones montadas lateralmente se ubican donde la expansión lateral de la paca alcanza su punto máximo. Consulte la patente de USPTO US6536336B1 para ver el análisis de presión lateral en el costado de la paca. Segundo, incluso una cantidad microscópica de aceite o pelusa en la Zona 1 reducirá a la mitad el área fusionada sin dejar una marca externa. Un lazo puede verse tenso al salir de la prensa, pero aun así abrirse cuando un montacargas sujeta la paca.
¿Cuándo se deben muestrear las uniones de las pacas y cómo estructurar códigos trazables de muestras?
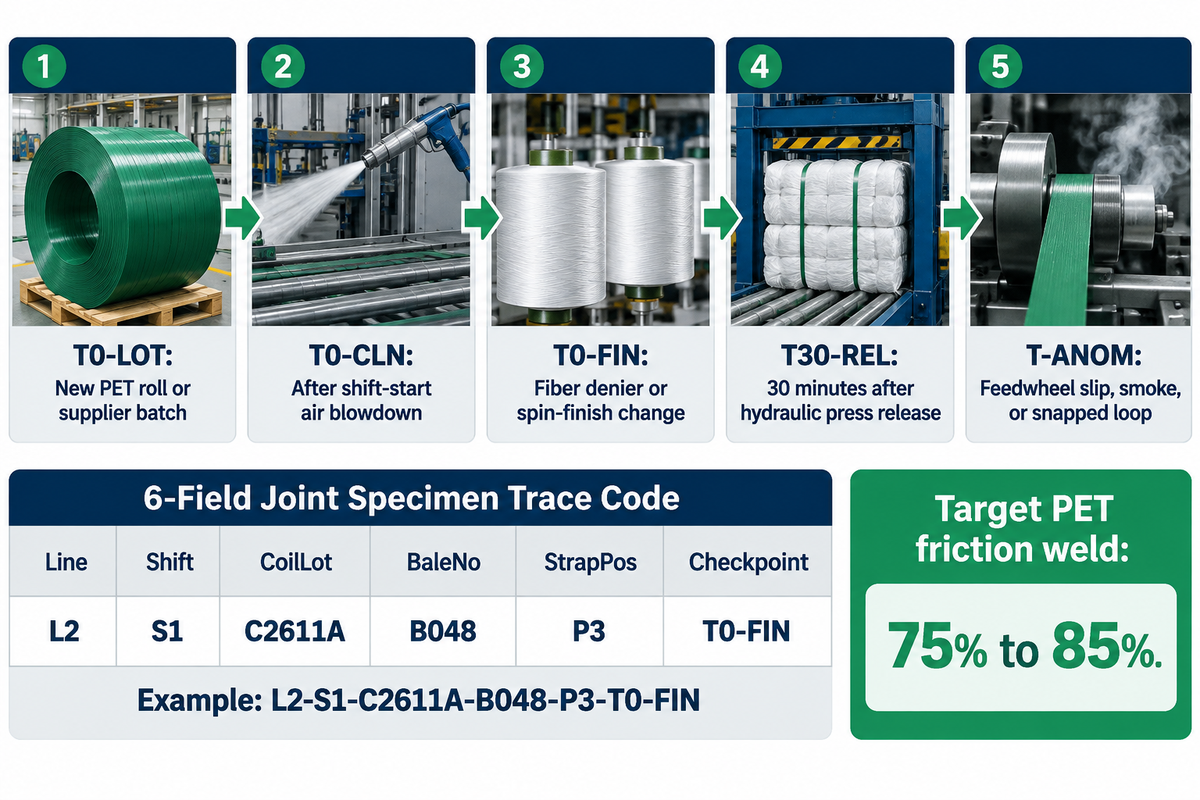
Muestree las uniones del fleje de PET en cinco disparadores: cambio de lote de bobina, inicio de turno tras limpieza, cambio de grado de fibra o aceite de encimaje, 30 minutos después de liberar la paca y cualquier evento de patinaje. Etiquete cada unión cortada con nuestro Código de Trazabilidad de Muestras de Unión de 6 Campos. Sin una codificación con marca de tiempo, una unión rota encontrada en el almacén no puede demostrar si la falla provino de una bobina de rPET o de un sopleteo omitido.
Los responsables de calidad comprenden las exigencias del enfardado y por ello evitan el muestreo destructivo, ya que cortar un fleje activo frena el ritmo de la enfardadora. No es necesario muestrear cada paca. El muestreo dirigido en cinco puntos críticos de transición detecta la mayor parte de la deriva del proceso desperdiciando muy pocos flejes por turno. Los datos de fallas en tránsito de Amass indican que las cargas comprimidas pueden asentarse de 3 a 10 mm en un plazo de 48 horas. Combinar una inspección visual de la tensión con un corte muestreado por disparador de la carga atada detecta tanto soldaduras frías inmediatas como deslizamientos tardíos.
| Código de punto de control | Disparador operativo | Qué inspeccionar | Criterio de aprobación / acción |
|---|---|---|---|
| T0-LOT | Primera paca tras cargar un nuevo rollo o bobina de fleje de PET o lote de proveedor | Fusión en todo el ancho, color de rebaba de soldadura, rectitud de avance | La prueba de desprendimiento debe mostrar rotura fibrosa del PET; poner el lote en cuarentena si se repite la soldadura fría |
| T0-CLN | Primera paca tras el sopleteo con aire y limpieza de mordazas al inicio de turno | Profundidad de huella de dientes en Zona 3 y alineación de mordazas en Zona 4 | Muestra de referencia base almacenada para comparación durante el turno |
| T0-FIN | Cambio en el polímero de la fibra, denier o dosificación de aceite de encimaje | Brillo de aceite en Zona 1 o franjas brillantes sin fundir en la costura desprendida | Limpiar guías del fleje; verificar ventana de tiempo de soldadura antes de la corrida |
| T30-REL | 30 minutos después de que la paca sale de la prensa hidráulica y rebota | Revisión visual no destructiva de fluencia en costura, indentación de bordes y holgura | Cortar y ensayar si la costura presenta blanqueamiento por esfuerzo o levantamiento de borde |
| T-ANOM | Cualquier ruido de patinaje de rueda de avance, humo de quemado o lazo roto | Las 5 zonas de residuos más los flejes adyacentes en la misma paca | Detener el cabezal de flejado de la prensa; inspeccionar zonas 3–5 antes de reanudar |
Etiquete cada muestra cortada con un rótulo indeleble con el formato de nuestro Código de Trazabilidad de Muestras de Unión de 6 Campos: Line-Shift-CoilLot-BaleNo-StrapPos-Checkpoint (por ejemplo, L2-S1-C2611A-B048-P3-T0-FIN). Registrar StrapPos (posiciones P1 a P6 a lo largo de la paca) es importante porque los flejes exteriores y centrales soportan una tensión de rebote desigual. La patente de USPTO US6536336B1 señala que las fugas de la prensa hidráulica cargan con mayor fuerza los primeros flejes atados que los posteriores. Registre cada código con su calificación de zona de residuos y el resultado de tracción frente al rango de eficiencia de soldadura por fricción de PET de 75% a 85% de las pruebas de banco de Rockcub (hasta 90% en cabezales de sellado térmico TITAN VK10) según ASTM D3950-23 o BS EN 13394:2001. Para conocer la configuración de mordazas y los límites de daño, lea nuestra guía sobre pruebas de resistencia de la unión del fleje.
Cómo especificar ancho, espesor, acabado superficial y longitud de corte para pacas de fibra sintética
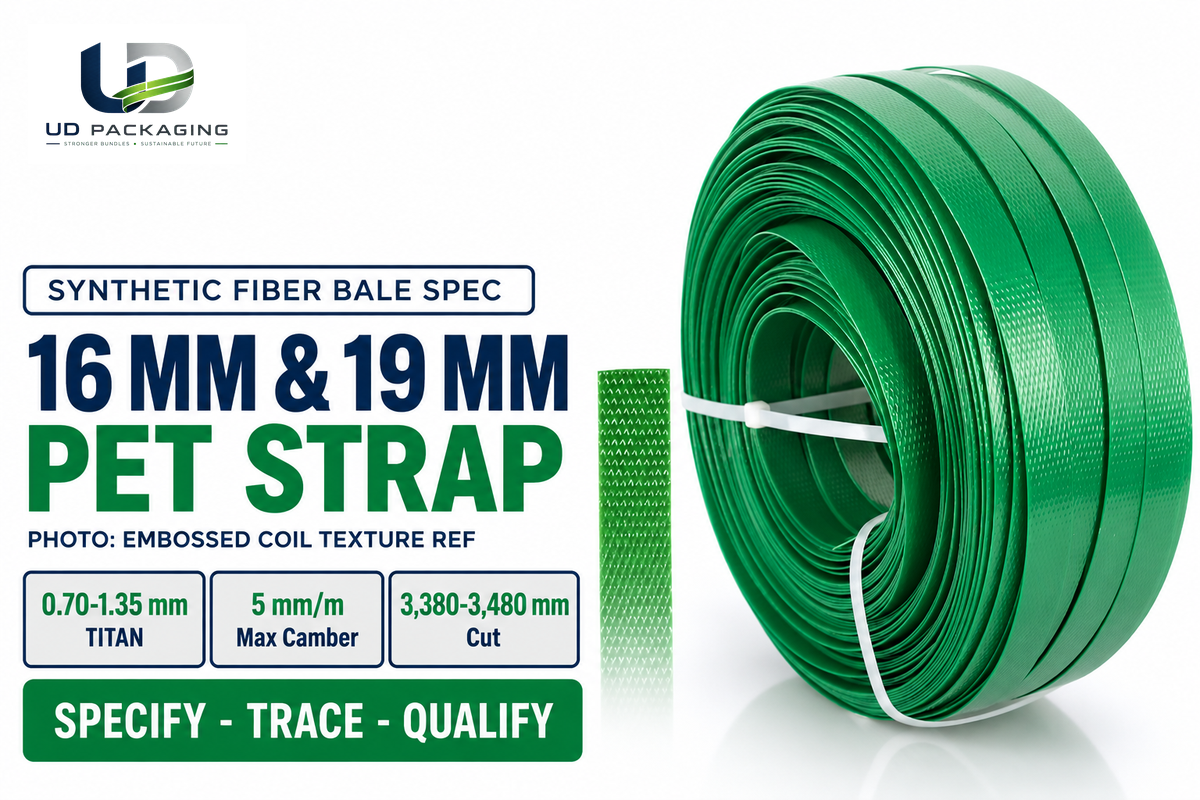
Las guías publicadas de fabricantes de equipos originales y de extrusión ubican los flejes de PET para pacas automatizadas de fibra principalmente en anchos de 16 mm y 19 mm. TITAN especifica espesores de 0.70 a 1.35 mm para sus flejes de fibra de 16 y 19 mm, mientras que Jushuo Packaging indica de 0.40 a 1.27 mm en PET de grado fibra con una desviación de rectitud de 5 mm por metro o menos y una elongación de 10% o menos. Teufelberger documenta PET liso de 19 mm en bobinas Mega Jumbo de 4,800 m en líneas de producción de viscosa en Kelheim Fibers. Jushuo Packaging también registra flejes precortados de 16 × 1.0 mm en longitudes de lazo de 3,380 mm, 3,430 mm y 3,480 mm en enfardadoras de fibra de Sateri.
Dos bobinas del mismo ancho con espesores nominales de 0.80 mm y 1.27 mm producen diferentes calidades de soldadura y características de avance en cabezales automáticos de prensa. El acabado superficial tiene igual importancia. Sin embargo, en los canales automatizados, los relieves gofrados atrapan pelusa en suspensión y deben fundirse hasta quedar planos antes de lograr una fusión completa. El PET verde liso (pedido habitualmente como fleje de poliéster (PET) verde) es excelente para canales de prensas multicabezal y resulta adecuado para hilados delicados. Revise nuestra página de fleje de PET para atado de fibras químicas para conocer perfiles de extrusión y formatos alternativos.
Ejemplo práctico, verificación de la capacidad de carga efectiva de la unión: Calcule la resistencia real del lazo unido antes de pedir bobinas de prueba en lugar de confiar en los valores nominales de tracción. Aquí utilizamos cuatro datos públicos verificados. Las conversiones de unidades siguen 1 lbf = 4.4482 N y 1 kgf = 9.80665 N. Complete Packaging Products publica una bobina Signode Tenax de 5/8″ (15.9 mm) × 0.035″ (0.89 mm) con una resistencia a la rotura de 1,400 lbf (6,228 N / 635 kgf). Combinamos ese dato con perfiles de grado fibra (650 kgf) y alta resistencia (900 kgf) dentro del rango publicado de 160–1,360 kg de Jushuo Packaging. Los niveles de eficiencia provienen de pruebas de tracción en banco de Rockcub: 60% para sellos metálicos para fleje engarzados en el extremo inferior, 75% para soldaduras por fricción en el extremo inferior y 85% para soldaduras por fricción bien calibradas. Fórmula: Resistencia efectiva del lazo = Resistencia nominal a la rotura × Eficiencia de la unión.
| Perfil del fleje (ancho × espesor) | Resistencia nominal a la rotura | Nivel del método de unión del fleje | Eficiencia asumida | Capacidad efectiva del lazo | Ajuste típico en enfardadora y limitación |
|---|---|---|---|---|---|
| 5/8″ (15.9 mm) × 0.035″ (0.89 mm) gofrado (Signode Tenax) | 1,400 lbf (6,228 N) | Sello metálico para fleje engarzado (bajo) | 60% | 840 lbf (3,737 N) | Solo retrabajo manual; lento y con riesgo de engarce desigual |
| 5/8″ (15.9 mm) × 0.035″ (0.89 mm) gofrado (Signode Tenax) | 1,400 lbf (6,228 N) | Soldadura por fricción de PET (baja) | 75% | 1,050 lbf (4,671 N) | Pacas de densidad media; revisar abrasión de la envoltura con acabado gofrado |
| 5/8″ (15.9 mm) × 0.035″ (0.89 mm) gofrado (Signode Tenax) | 1,400 lbf (6,228 N) | Soldadura por fricción de PET (alta) | 85% | 1,190 lbf (5,294 N) | Requiere placa de soldadura limpia y fleje seco y libre de polvo |
| 16 mm × 1.0 mm liso (grado fibra) | 650 kgf (6,374 N) | Sello metálico para fleje engarzado (bajo) | 60% | 390 kgf (3,825 N) | No recomendado para pacas de viscosa de alto rebote |
| 16 mm × 1.0 mm liso (grado fibra) | 650 kgf (6,374 N) | Soldadura por fricción de PET (baja) | 75% | 488 kgf (4,781 N) | Líneas de producción estándar de fibra cortada de viscosa/poliéster (por ejemplo, corte de 3,380–3,480 mm) |
| 16 mm × 1.0 mm liso (grado fibra) | 650 kgf (6,374 N) | Soldadura por fricción de PET (alta) | 85% | 553 kgf (5,418 N) | Enfardadora automática multicabezal con canal liso y limpio |
| 19 mm × 1.0 mm liso (grado fibra pesado) | 900 kgf (8,826 N) | Sello metálico para fleje engarzado (bajo) | 60% | 540 kgf (5,296 N) | Desperdicia 360 kgf de capacidad en la unión; alto costo de sellos para fleje |
| 19 mm × 1.0 mm liso (grado fibra pesado) | 900 kgf (8,826 N) | Soldadura por fricción de PET (baja) | 75% | 675 kgf (6,619 N) | Pacas sintéticas densas de alto rebote; mayor distribución de carga en esquinas |
| 19 mm × 1.0 mm liso (grado fibra pesado) | 900 kgf (8,826 N) | Soldadura por fricción de PET (alta) | 85% | 765 kgf (7,502 N) | Cabezales automatizados de prensa con soldadura por fricción (distintos de los cabezales de sellado térmico en prensa TITAN VK10 de hasta 90%) |
Con estos valores, pasar de un sello para fleje engarzado de 60% a una soldadura por fricción de 85% eleva un fleje para fibra pesada de 900 kgf desde 540 kgf (5,296 N) hasta 765 kgf (7,502 N). Eso representa una ganancia de 41.7% en poder real de sujeción sin añadir resina adicional. Estas cifras sirven como referencias aritméticas de evaluación preliminar, no como reemplazo de los ensayos bajo ASTM D3950-23 ni de las pruebas con pacas reales. Comience con perfiles lisos más anchos dentro del rango de fuerza de rotura de 160 a 1,360 kg de Jushuo Packaging, y luego verifique en su prensa la cantidad final de lazos y el espesor nominal a medida que varían el tonelaje, el rizado de la fibra y la humedad. Los anchos menores de 12 mm se adaptan a cajas ligeras y aplicaciones de fleje de subpaquetes.
Soldadura por fricción vs. sellos metálicos para fleje dentados y hebillas para fleje de alambre: ¿qué unión resiste la pelusa de fibra?
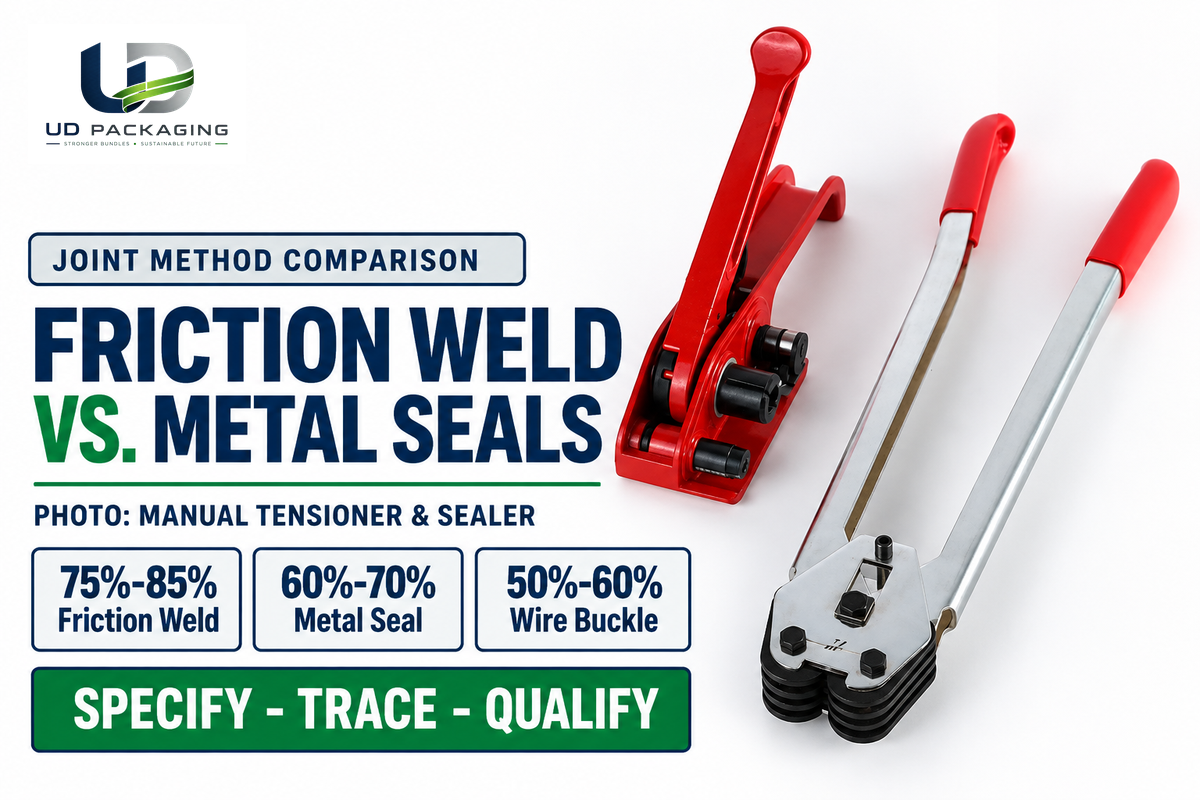
La soldadura por fricción y el sellado térmico controlado ofrecen la mayor eficiencia de unión para flejes de PET extruidos para fibra sin introducir grapas metálicas cerca de las líneas de producción de hilatura. Las pruebas de banco de Rockcub reportan una eficiencia de unión de 75% a 85% para soldaduras por fricción en PET, mientras que los datos del cabezal de prensa VK10 de TITAN indican hasta 90%. Los sellos metálicos para fleje dentados y engarzados bajan a una eficiencia de 60% a 70% con amplia variación según el operador. Las hebillas para fleje de alambre o plástico promedian solo de 50% a 60% en bandas plásticas extruidas.
Cuando aparecen soldaduras frías durante un turno con mucho polvo, los gerentes de planta a veces proponen volver a los sellos metálicos para fleje. La soldadura por fricción exige una limpieza disciplinada de las Zonas 3 y 4.
| Método de unión | Rango de eficiencia publicado | Sensibilidad a pelusa y aceite de encimaje | Mejor caso de uso | Limitación clave |
|---|---|---|---|---|
| Soldadura por fricción (sin sello) | 75%–85% en PET (banco Rockcub) | Alta en Zonas 1 y 3; requiere placa de soldadura limpia | Enfardadoras automatizadas y herramientas de fibra a batería o neumáticas | Soldaduras frías si el aceite o el polvo bloquean el calor por oscilación |
| Sellado térmico en prensa / ultrasónico | Hasta 90% (especificación OEM de TITAN VK10) | Moderada; los cabezales cerrados de prensa limitan la pelusa ambiental | Prensas continuas de fibra cortada de alta velocidad 24/7 | Alto costo de capital; tolerancia estricta de curvatura (≤5 mm/m) |
| Sello metálico para fleje dentado | 60%–70% (banco Rockcub; menor si es desigual) | Moderada; el aceite de encimaje aumenta el deslizamiento dentro del sello para fleje | Reparación manual de pacas fuera de línea o retrabajo de bajo volumen | Peligro de contaminación metálica; el sobreengarce corta el fleje |
| Hebilla para fleje de alambre / plástico | 50%–60% en PET (banco Rockcub) | Baja sensibilidad al polvo, alta sensibilidad a errores de enhebrado | Cordón compuesto retensionable (no prensas de PET extruido) | No recomendado para enfardadoras automatizadas de PET extruido |
¿Se puede usar fleje de PET gofrado o sellos metálicos para fleje en enfardadoras automatizadas de fibra química?
Las enfardadoras automatizadas de fibra química generalmente no utilizan fleje de PET con gofrado profundo ni sellos metálicos para fleje sueltos. Los cabezales de soldadura por fricción de alta velocidad, especialmente cuando se emplean con poliéster, pueden crear una costura superior y más repetible en comparación con los sellos para fleje, además de resultar menos abrasivos. También protegen mejor las envolturas de las pacas.
El fleje de PET gofrado con sellos metálicos para fleje dentados funciona únicamente para el retrabajo manual fuera de línea cuando un cabezal automático está detenido. Al realizar un retrabajo, ajustar la profundidad del dentado del sello para fleje al espesor del fleje garantiza que la engarzadora no muesque el borde del fleje. Para conocer los límites de ajuste de mordazas en cierres manuales, lea nuestra guía sobre configuración y fallas de sellos para fleje.
Prevención de acumulación de pelusa: ajuste de herramientas, intervalos de limpieza y protección de bordes en enfardadoras de fibra
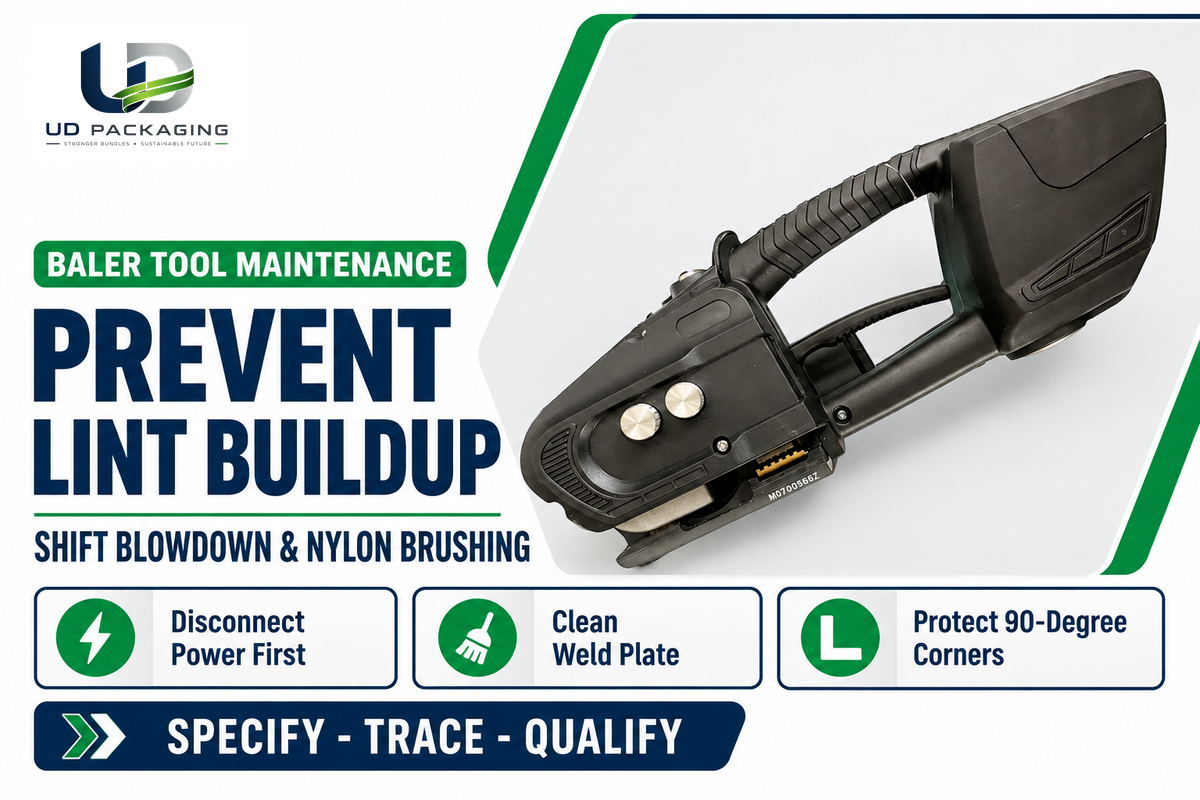
Prevenga las soldaduras frías causadas por pelusa mediante cuatro acciones de rutina en cada línea de producción de enfardado. Desconecte la alimentación de la herramienta, sopletee las placas de soldadura y las ruedas de avance con aire comprimido seco y cepille las escamas compactadas de PET con un cepillo rígido de nailon. Añada protección de bordes en las esquinas agudas de 90 grados de la paca. No raspe los dientes de sujeción con destornilladores de acero. Nunca limpie las herramientas de flejado eléctricas con acetona ni solventes agresivos.
Un mal hábito de los operadores de enfardadoras afecta negativamente a más flejes que cualquier otro factor. Cuando la pelusa se acumula en las ruedas de avance y provoca patinaje, los operadores aumentan el tiempo de soldadura o la tensión. El aumento del tiempo de soldadura y de la tensión raspa escamas del fleje, tapona los dientes de agarre y empeora las soldaduras frías. Los diseños recientes de enfardadoras portátiles, como la patente de USPTO US12397943B2, incorporan un sensor de contacto eléctrico entre el elemento de sujeción y el elemento de soldadura antes de iniciar un ciclo de soldadura. De manera similar, en las herramientas neumáticas estándar, las verificaciones manuales cumplen la misma función que el sensor de contacto.
Combine los sopleteos de cada turno con los síntomas que se muestran a continuación para la solución de problemas. Diagnostique siempre primero el patrón físico de rotura antes de cambiar el espesor del fleje o los lotes de proveedor. Para conocer en detalle la calibración de herramientas manuales y las cantoneras de protección de bordes, consulte nuestras guías sobre configuración y mantenimiento de la herramienta de flejado para fleje de poliéster (PET) y protectores de bordes para fleje.
| Síntoma observado | Causa raíz principal | Acción correctiva inmediata | Disparador de parada / reemplazo |
|---|---|---|---|
| 1. La unión se desprende limpiamente a mano (soldadura fría) | Aceite de encimaje o pelusa en Zona 1; placa obstruida en Zona 3; tiempo corto de soldadura | Desconectar energía; sopletear con aire y cepillar con nailon la placa de soldadura; verificar tapón base | Reemplazar la placa de soldadura si las puntas del dentado se ven aplanadas |
| 2. La unión se rompe con bordes frágiles marrones o quemados | Tiempo excesivo de soldadura por fricción que degrada las cadenas de PET | Reducir el temporizador de soldadura en pasos pequeños; mantener estable el tiempo de enfriamiento | Poner la bobina en cuarentena si la viscosidad de fusión del rPET varía bruscamente |
| 3. La unión se desliza y se abre segundos después de soltar la mordaza | Tiempo de retención de enfriamiento insuficiente bajo alto rebote de la paca | Aumentar el tiempo de retención de enfriamiento antes de liberar las mordazas de sujeción | Inspeccionar caída de presión neumática o batería débil |
| 4. La rueda de avance patina y no alcanza la tensión objetivo | Polvo compactado de poliéster y pelusa de fibra dentro de los dientes de la rueda en Zona 5 | Sopletear con aire y limpiar las ranuras de los dientes con cepillo rígido o recorte de PET | Retirar o reconstruir la rueda de avance una vez que los dientes se redondeen |
| 5. El fleje se rompe limpiamente a mitad del tramo en una esquina de 90° de la paca | Abrasión de borde y corte por vibración sobre una esquina sin protección | Colocar cantoneras o protectores de bordes debajo de cada lazo | Inspeccionar los chaflanes del plato de la enfardadora en busca de rebabas metálicas filosas |
| 6. El fleje se rompe a mitad del tramo lejos de esquinas o uniones | Grado de tracción subdimensionado o daño oculto por almacenamiento bajo rayos UV o calor | Mover las bobinas bajo techo lejos del sol; aumentar la sección transversal del fleje | Realizar prueba de tracción a muestra retenida de bobina frente a la fuerza de rotura del COA |
| 7. Los flejes intactos quedan flojos 48 horas después del enfardado | Asentamiento de la carga (3–10 mm) o elongación excesiva del fleje | Ejecutar revisión a los 30 minutos; verificar elongación ≤10% (≤6% alta resistencia) | Cambiar de PP o grado de alto estiramiento a PET de baja elongación |
| 8. Atascos frecuentes en canales o alimentación curvada en la prensa | Curvatura excesiva del fleje (>5 mm/m), núcleo colapsado o pelusa en sensores | Limpiar sensores del canal; verificar ajuste del núcleo de 406 mm (16″x6) y freno del dispensador | Rechazar bobinas que excedan la tolerancia de rectitud |
| 9. La envoltura plástica protectora de la paca se rasga a lo largo de la línea del fleje | Rebabas filosas de soldadura, tensión excesiva o borde gofrado áspero | Reducir rebaba de soldadura ajustando el ciclo; cambiar a PET liso sin enganches | Auditar alineación de cuchilla de corte y rebabas en el borde del fleje |
Precios industriales, pedido mínimo (MOQ), plazo de entrega y lista de verificación de cotización (RFQ) para fleje de PET de fibra química
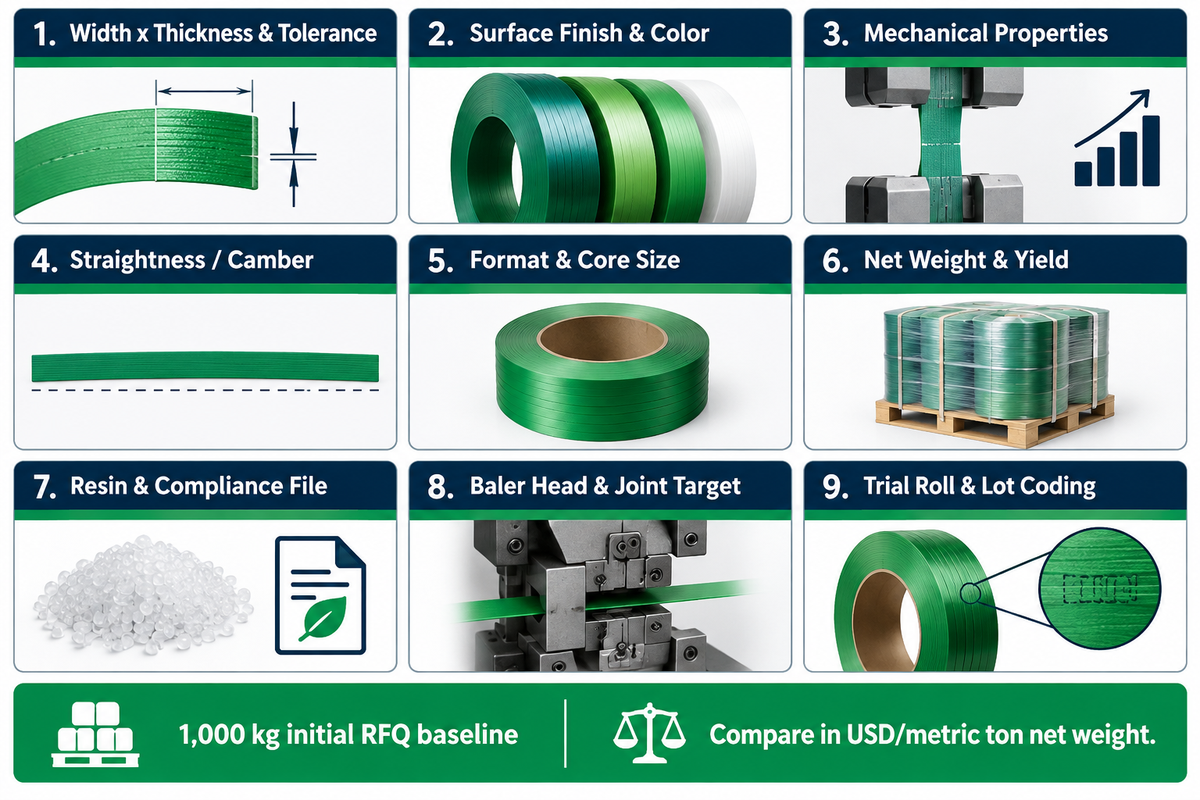
Como referencia de distribuidor en Estados Unidos de noviembre de 2026, Complete Packaging Products publica una bobina de poliéster verde gofrado Signode Tenax de 5/8″ × 0.035″ × 4,000 ft a $103.40 (MSRP $151.25). La bobina Tenax utiliza un núcleo de 16″×6″ con una resistencia a la rotura de 1,400 lbf y refleja la distribución minorista por bobina individual, no las tarifas por tonelaje de fábrica para pedido por volumen. Para solicitudes de tarifas por tonelaje, confirme el grado y el peso de la bobina, la sección transversal, la proporción de resina virgen a rPET, el tipo de resina (si corresponde) y los Incoterms, ya que los precios variarán.
Comparar dos cotizaciones de proveedores únicamente en dólares por rollo o bobina oculta diferencias significativas de peso. Un rollo o bobina de fleje de 20 kg y un rollo o bobina de 17 kg pueden tener el mismo precio por unidad mientras difieren en un 17.6% por kilogramo de resina. La viscosidad intrínseca, el control de la polimerización en estado sólido, las medidas personalizadas, las longitudes precortadas y los archivos de prueba SGS también pueden influir en el costo puesto en destino. Ajuste el cálculo a USD/tonelada métrica (peso neto del fleje excluyendo núcleo y pallet) e incluya una especificación completa del fleje en su solicitud de cotización (RFQ). Para conocer los pasos de inspección de recepción, lea nuestra guía de abastecimiento y verificación de calidad de fleje de PET.
¿Qué cantidad mínima de pedido y plazo de entrega deben planificar las plantas de fibra?
Planifique una base inicial de solicitud de cotización (RFQ) de 1 tonelada métrica (1,000 kg), tal como indica UD Packaging en su página oficial de fleje de PET, con la cantidad mínima de pedido (MOQ) final confirmada mediante cotización formal. El plazo de entrega depende de si el ancho exacto, el espesor nominal y el tamaño de núcleo se encuentran en existencias de material en la fábrica o si se requiere extrusión y corte a medida. Confirme el plazo de entrega en la cotización formal.
Solicite de 1 a 2 bobinas de prueba ajustadas a su máquina antes de comprometerse con un contenedor completo de 20 pies. Pruebe esas bobinas en su prensa activa a través de los cinco puntos de control de muestreo definidos anteriormente. Verifique la desviación de curvatura y la consistencia de desprendimiento de la soldadura, y luego fije en su orden de compra los valores aprobados de la ficha técnica.
| Parámetro de cotización (RFQ) | Qué especificar por escrito | Por qué previene fallas en la enfardadora o desviaciones de cotización |
|---|---|---|
| 1. Ancho × espesor y tolerancia | Milímetros exactos (por ejemplo, 16 × 1.0 mm o 19 × 1.0 mm) más tolerancia ± | Previene el roce en canales y la sujeción desigual en la soldadura por fricción |
| 2. Acabado superficial y color | Liso sin enganches frente a gofrado; color verde o transparente | Protege las envolturas de las pacas y evita acumulación de pelusa en cabezales automáticos |
| 3. Propiedades mecánicas | Fuerza mínima de rotura (N o kgf) y elongación máxima (≤10% o ≤6%) | Suprime la expansión de pacas de fibra de alto rebote tras liberar la prensa |
| 4. Rectitud / curvatura | Desviación máxima (por ejemplo, ≤5 mm/m para alimentación automática) | Elimina fallas de alimentación por fleje curvado en canales de prensas multicabezal |
| 5. Formato y tamaño de núcleo | Bobina continua (núcleo de 406 mm / 16″×6″ o jumbo) frente a longitud exacta precortada | Garantiza ajuste inmediato en dispensadores de enfardadoras sin retrabajo de adaptadores |
| 6. Peso neto y rendimiento | Kilogramos netos por rollo o bobina, metros por rollo o bobina y peso de tara por pallet | Permite una comparación real en USD/tonelada y USD/paca entre ofertas |
| 7. Resina y expediente de cumplimiento | Porcentaje virgen frente a rPET, COA del lote y DoC de PPWR de la UE si se exporta | Protege la viscosidad de fusión en la zona de soldadura y cumple auditorías del mercado de la UE |
| 8. Cabezal de enfardadora y objetivo de unión | Modelo exacto de cabezal de flejado, método de soldadura y % de unión objetivo | Permite al proveedor preevaluar la compatibilidad de soldadura por fricción |
| 9. Rollo o bobina de prueba y codificación de lote | 1–2 bobinas de prueba antes de la orden de compra por volumen; ID de lote impreso en cada núcleo | Respalda el Código de Trazabilidad de Muestras de Unión de 6 Campos en planta |
Cómo evaluar y comparar fabricantes de fleje de PET para enfardadoras de fibra sintética
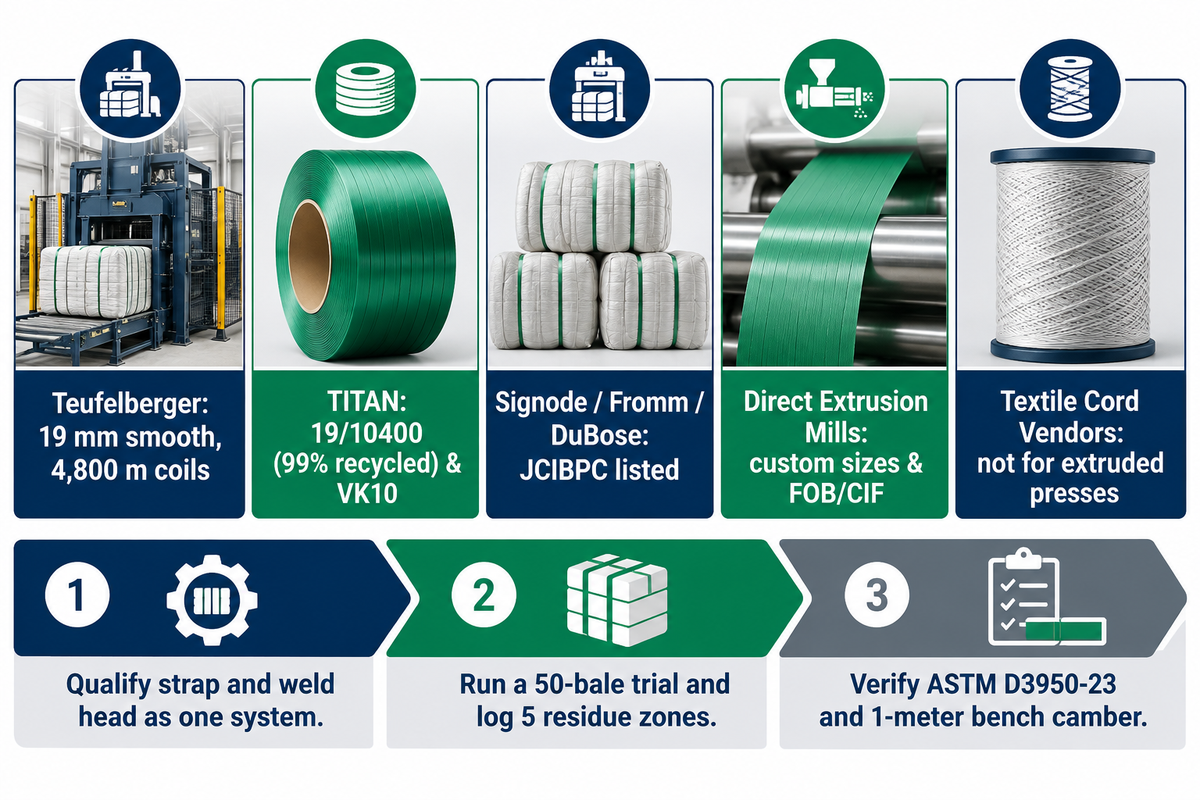
Primero, separe a los fabricantes de PET (poliéster) extruido de los proveedores de cordón textil termofusible o compuesto. Luego, compare a los fabricantes de sistemas de prensas como Teufelberger, TITAN, Signode, Fromm y DuBose con las plantas de extrusión directa en cuanto a ajuste en línea de producción y control de curvatura. Nunca elija a un fabricante de fleje para pacas de fibra basándose en el precio unitario antes de verificar el avance real en prensa y el desprendimiento de la soldadura.
El enfardado de algodón en Estados Unidos ofrece un referente de calificación bajo la Norma Federal 7 CFR 1427.5. El Comité Conjunto de Empaque de Pacas de la Industria Algodonera (JCIBPC) aprueba a los fabricantes de fleje de PET estrictamente por sistema de soldadura: Z-weld, P-weld y CSF 1955. DuBose Strapping Inc. figura en los tres sistemas junto con Fromm Packaging Systems, Polychem (dba Greenbridge), Samuel Strapping Systems, HWJ Designs y Signode Industry Packaging Systems. El JCIBPC se centra en el algodón más que en las fibras sintéticas, pero en la práctica su regla sigue siendo aplicable. Un sistema de fleje y un cabezal de soldadura deben calificarse como un único conjunto acoplado.
| Proveedor / ruta | Evidencia publicada en pacas de fibra | Escenario de mejor ajuste | Qué verificar antes de pedir |
|---|---|---|---|
| Teufelberger (TYCOON®) | Referencia publicada de Kelheim Fibers con PET liso de 19 mm en bobinas Mega Jumbo de 4,800 m | Prensas europeas automatizadas 24/7 de viscosa y fibra cortada que requieren alta autonomía de bobina | Plazo de entrega de existencias de material regionales y costo puesto en destino fuera de Europa |
| TITAN | Publica fleje de PET específico para fibra 19/10400 (99% reciclado) y cabezal vertical de prensa VK10 (hasta 90% declarado en cierre) | Plantas que combinan nuevos cabezales de flejado en prensa con fleje de alto contenido reciclado | Compatibilidad con cabezales de enfardado existentes que no sean TITAN |
| Signode / Fromm / DuBose | Equipos integrados de fleje / Tenax® global; incluidos en las aprobaciones de PET para pacas de algodón del JCIBPC | Operaciones norteamericanas multiplanta estandarizadas en herramientas y servicio OEM | Confirmar acabado liso frente a gofrado para fibra sintética envuelta |
| Plantas de extrusión directa de PET (por ejemplo, UD Packaging, Jiangsu) | Granulación interna de PET hasta fleje terminado en Jiangyin, Jiangsu; sellos para fleje y equipos compatibles; RFQ inicial de 1,000 kg | Compradores industriales que buscan medidas a pedido, tonelaje por volumen FOB/CIF y compra consolidada de fleje + herramientas | Correr 1–2 bobinas de prueba en prensa activa; confirmar COA del lote y especificación de curvatura |
| Proveedores de cordón textil / compuesto | Cordón de poliéster tejido o termofusible para enfardadoras verticales manuales con hebilla para fleje | Enfardadoras verticales manuales de residuos de bajo volumen que utilizan hebillas para fleje de alambre | No intercambiable con prensas de soldadura por fricción de PET extruido |
Realice una verificación de calificación de seis puntos antes de adjudicar volumen a granel. Primero, confirme el tipo de material de PET extruido bajo ASTM D3950-23 y verifique la curvatura en un banco plano de 1 metro. Luego, ejecute una prueba de 50 pacas y registre las cinco zonas de residuos, verifique la fuerza de rotura del lote y revise los certificados de análisis (COA) de elongación. Finalmente, examine la estabilidad de la línea de producción de extrusión, la capacidad productiva, las existencias de material de bobinas de repuesto y el soporte local para equipos de fleje. Para consultar referencias más amplias de proveedores entre fábricas y maquinaria, revise nuestra guía de comparación de fabricantes de fleje de PET.
Qué cambia en 2025–2026: resina rPET con alto PCR, documentación PPWR de la UE y control automatizado de soldadura
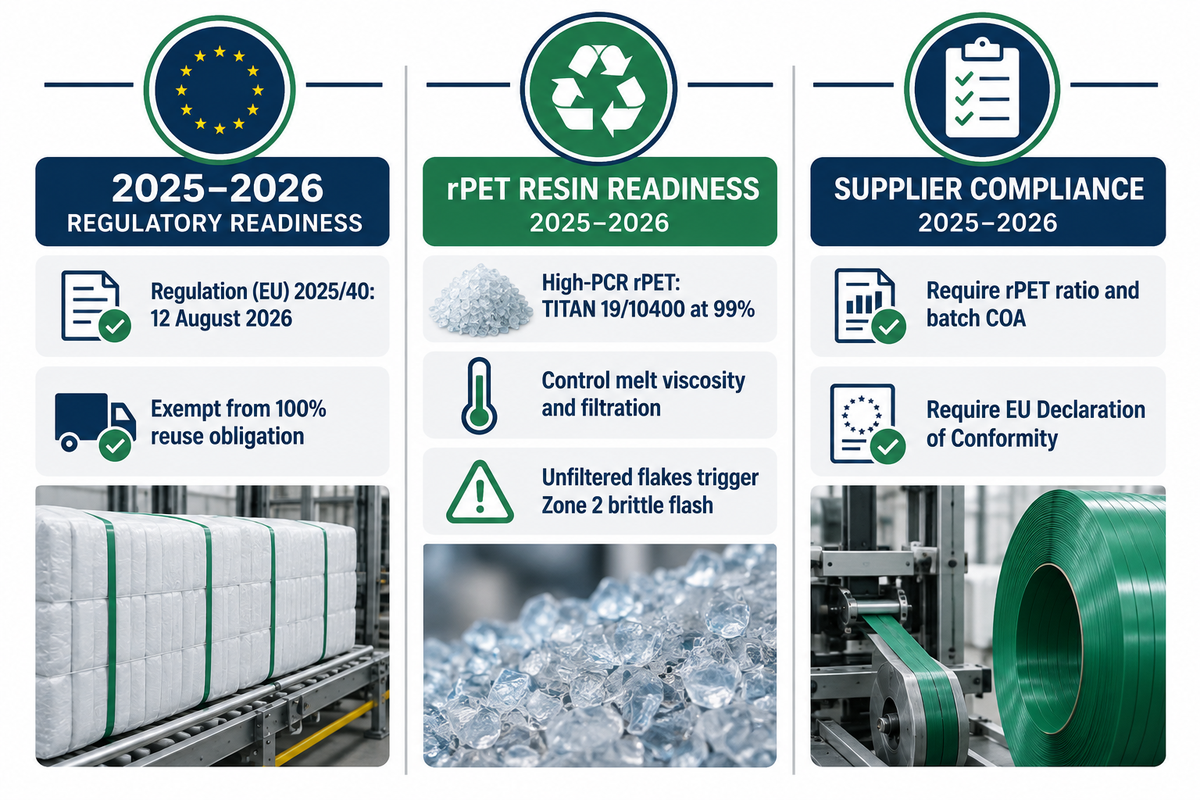
En 2025–2026, el fleje para fibras químicas está migrando hacia bandas con 99% de contenido reciclado (como el 19/10400 de TITAN) y hacia el Reglamento (EU) 2025/40 de la UE, aplicable desde el 12 de agosto de 2026 con una exención del 100% de reutilización para flejes de transporte. El principal riesgo operativo ya no es la resistencia bruta a la tracción. Es la estabilidad de soldadura frente a la viscosidad de fusión y los expedientes formales de cumplimiento. A partir del 12 de agosto de 2026, el Reglamento (EU) 2025/40 de la UE reemplaza a la Directiva de Envases de 1994 (94/62/EC) en los Estados miembros de la UE.
Un temor común entre muchos compradores en 2024 y 2025 era que las normas de la UE obligaran a incorporar los flejes plásticos de transporte en circuitos obligatorios de reutilización. El Portal de Residuos de Envases de la UE confirma una actualización importante. La Comisión adoptó una Decisión Delegada que exime a los operadores que utilizan envolturas de pallets y flejes de la obligación de reutilización del 100%. Esa exención elimina la amenaza inmediata de una prohibición de los flejes de PET extruidos para enfardado en Europa.
El fleje de alto desempeño con alto contenido reciclado posconsumo (PCR) está ganando popularidad en líneas de producción de fibra pesada, donde TITAN publica su fleje para fibra 19/10400 con 99% de contenido reciclado. El PET reciclado respetuoso con el medio ambiente ofrece un desempeño confiable cuando los extrusores controlan la viscosidad de fusión mediante filtración estricta y polimerización en estado sólido. Las escamas de botella mal secadas o sin filtrar provocan problemas. Las partículas de poliolefina y las caídas de viscosidad estrechan la ventana de temperatura de soldadura y generan rebaba frágil en la Zona 2. En 2026, exija a todos los proveedores declarar la proporción de rPET, la filtración de fusión, el Certificado de Análisis (COA) por lote y la Declaración de Conformidad de la UE. Para obtener información sobre los mecanismos del fleje de PET reciclado, consulte nuestro artículo sobre mecánica y reciclaje del fleje de PET reciclado.
Preguntas frecuentes
¿Qué significa PET en el fleje y de qué está hecho?
El tereftalato de polietileno (PET) es una resina termoplástica semicristalina de poliéster, extruida en rollos o bobinas industriales de fleje de alta resistencia. Las plantas fabrican el fleje de PET a partir de poliéster virgen o de escamas limpias de botellas de PET reciclado estabilizadas para lograr una viscosidad uniforme. El estiramiento durante la producción del fleje alinea las cadenas poliméricas longitudinalmente para ofrecer alta resistencia a la tracción y baja fluencia.
¿Cuáles son los usos principales de los flejes de PET para atado de fibras químicas?
Los flejes de PET para atado de fibras químicas sujetan pacas comprimidas de fibra cortada de poliéster, viscosa, nailon, acrílico y cable de filamentos textiles después del enfardado hidráulico. Las plantas utilizan estas bandas para mantener compactas las pacas densas durante el apilamiento y el transporte en montacargas y buques portacontenedores. Su estructura de baja elongación e inoxidable protege los hilados blancos contra las manchas de óxido del acero y la holgura del fleje.
¿Cuál es la resistencia mínima de unión requerida para el fleje de PET según ASTM D3950 y EN 13394?
En la práctica, la calificación en planta apunta a un 75% a 85% de la resistencia nominal a la rotura del fleje en costuras soldadas por fricción, en comparación con un 60% a 70% en sellos metálicos para fleje engarzados manualmente. Las normas ASTM D3950-23 (Norteamérica) y BS EN 13394:2001 (Europa) rigen los procedimientos formales de ensayo y los mínimos contractuales de unión para el fleje no metálico.
¿Las pacas de fibra química deben utilizar fleje de PET liso o gofrado?
Las enfardadoras automatizadas de fibra química utilizan casi siempre flejes de PET lisos. Las bandas lisas también se funden de manera uniforme en todo el solape durante la soldadura por fricción y se deslizan por los canales con menos polvo y enganches.
¿Con qué frecuencia deben limpiar los operadores la placa de soldadura y la rueda de avance en un cabezal de flejado de pacas de fibra?
Sopletee la placa de soldadura, las mordazas del yunque y los dientes de la rueda de avance con aire seco en cada cambio de turno. Desconecte primero la energía de la herramienta y luego retire las escamas compactadas de PET con un cepillo rígido de nailon o una tira de recorte de poliéster. Las líneas de producción con alto uso de aceite de encimaje requieren sopleteos a mitad de turno cada vez que las revisiones T0-CLN o T30-REL detecten marcas superficiales de dientes, las pruebas de desprendimiento muestren brillo en la Zona 1 o se produzca patinaje de la rueda durante el tensionado.
¿Se puede suministrar el fleje de PET en longitudes precortadas para prensas automáticas de enfardado de fibra?
Sí, las plantas de extrusión pueden suministrar longitudes de lazo ajustadas al perímetro del plato de la prensa, junto con bobinas estándar de 406 mm y bobinas jumbo continuas para enfardadoras automáticas.
¿Cómo puede una planta verificar un nuevo lote de fleje de PET antes de comprometerse con el volumen de un contenedor completo?
Antes de liberar un pedido de contenedor, audite el COA del lote del proveedor en cuanto a tolerancias dimensionales, fuerza de rotura, elongación y curvatura ≤5 mm/m en 1 a 2 bobinas de prueba de preproducción. Corra esas bobinas en su prensa activa a través de los cinco puntos de control de muestreo, etiquetando las uniones cortadas en el cambio de lote y realizando la inspección de rebote a los 30 minutos con el Código de Trazabilidad de Muestras de Unión de 6 Campos. Inspeccione por desprendimiento las cinco zonas de residuos y apruebe el volumen únicamente si se obtienen soldaduras limpias con desgarro del polímero.
Planifique una prueba en vivo para su línea de producción de enfardado de fibra
¿Está auditando caídas de resistencia en la unión soldada por fricción o calificando una fuente de extrusión de respaldo? Envíe el ancho, espesor, acabado, tamaño de núcleo de su fleje y el modelo de cabezal de su enfardadora a nuestra mesa de ingeniería. Visite la página de fleje de PET de UD Packaging para revisar las especificaciones y solicitar bobinas de prueba para su propia prensa.
Revisión técnica: Revisado por el equipo de ingeniería de UD Packaging.
Referencias y fuentes
- ASTM International – ASTM D3950-23: Especificación estándar para fleje no metálico (y métodos de unión)
- ASTM International – ASTM D3953-15(2022): Especificación estándar para fleje de acero plano y sellos para fleje
- European Standards – BS EN 13394:2001 Empaque – Especificación para fleje tensional no metálico
- European Commission (Medio Ambiente) – Residuos de envases: Reglamento (EU) 2025/40 (PPWR) y Decisión Delegada sobre envolturas de pallets y flejes
- National Cotton Council / JCIBPC – Fabricantes aprobados de fleje plástico de PET (7 CFR 1427.5)
- USPTO / Google Patents – US6536336B1: Sistema automático de flejado de pacas
- USPTO / Google Patents US12397943B2: Dispositivo portátil de flejado (detección de contacto en soldadura por fricción)
- TWI Global Materiales termoplásticos y preparación de superficies previa a la soldadura por fusión
- Teufelberger Soluciones de fleje para pacas de fibra: referencia Kelheim Fibers (PET liso de 19 mm y bobinas Mega Jumbo de 4,800 m)
- TITAN Fleje TITAN para fibras enfardadas (fleje de PET 19/10400 y cabezal VK10)
- Signode PET vs PP: ¿qué fleje utilizar?
- EAM-Mosca Guía de fleje plástico: usos, beneficios y costos del fleje de PP vs. PET
- SelectPackTech Guía de solución de problemas de la flejadora
- Amass Straps ¿Por qué mi fleje sigue fallando durante el tránsito? 7 causas y soluciones