Kontaktieren Sie UD Packaging Company

Aktualisiert im September 2026
Logistik- und Lagersysteme funktionieren am besten, wenn Waren, Informationen und Verantwortung gemeinsam fließen. Logistik und Lagerhaltung bezeichnet den koordinierten Waren- und Informationsfluss durch Transportnetze und jedes Logistiklager. Diese ganzheitliche Betrachtung verbindet die Lagerverwaltung mit dem Lieferkettenmanagement und macht das Lager zu einem praktischen Steuerungspunkt der Logistikstrategie. Nutzen Sie sie, um die Lagerlogistik zu definieren, Herausforderungen der Lagerlogistik zu erkennen und die Lagerlogistik zu verbessern, ohne diesen Leitfaden in eine Liste von Logistiklösungen zu verwandeln. Das Unternehmensprofil von UD Packaging liefert den Fertigungskontext für die später in diesem Leitfaden verwendete Übergabekarte aus erster Hand. Dieser Leitfaden nutzt Übergaben als Ausgangspunkt für die Diagnose. Eine Palette kann ohne nutzbare Identifikation eintreffen, Bestand kann ohne abgeschlossene Buchung bewegt werden, ein Kommissionierplatz kann leer sein oder eine bereitgestellte Ladeeinheit kann die Rampe erreichen, ohne dass ein Verantwortlicher für Abweichungen benannt ist. Daher betrachtet dieser Leitfaden das Lager vom Wareneingang bis zum Versand und zu den Retouren als integriertes System und hilft Teams, Schwachstellen bei Übergaben zu erkennen, bevor sie zusätzliche Ausrüstung anschaffen oder das Tempo erhöhen.
Die Prozesskette im Lager
Annehmen → prüfen → identifizieren → einlagern → lagern → nachfüllen → kommissionieren → verpacken → bereitstellen → versenden → zurückführen. Prüfen Sie an jedem Pfeil diese drei Punkte: den physischen Zustand, den Systemstatus und den nächsten Verantwortlichen.
Was Logistik und Lagerhaltung bedeuten und wo ihre Grenze verläuft
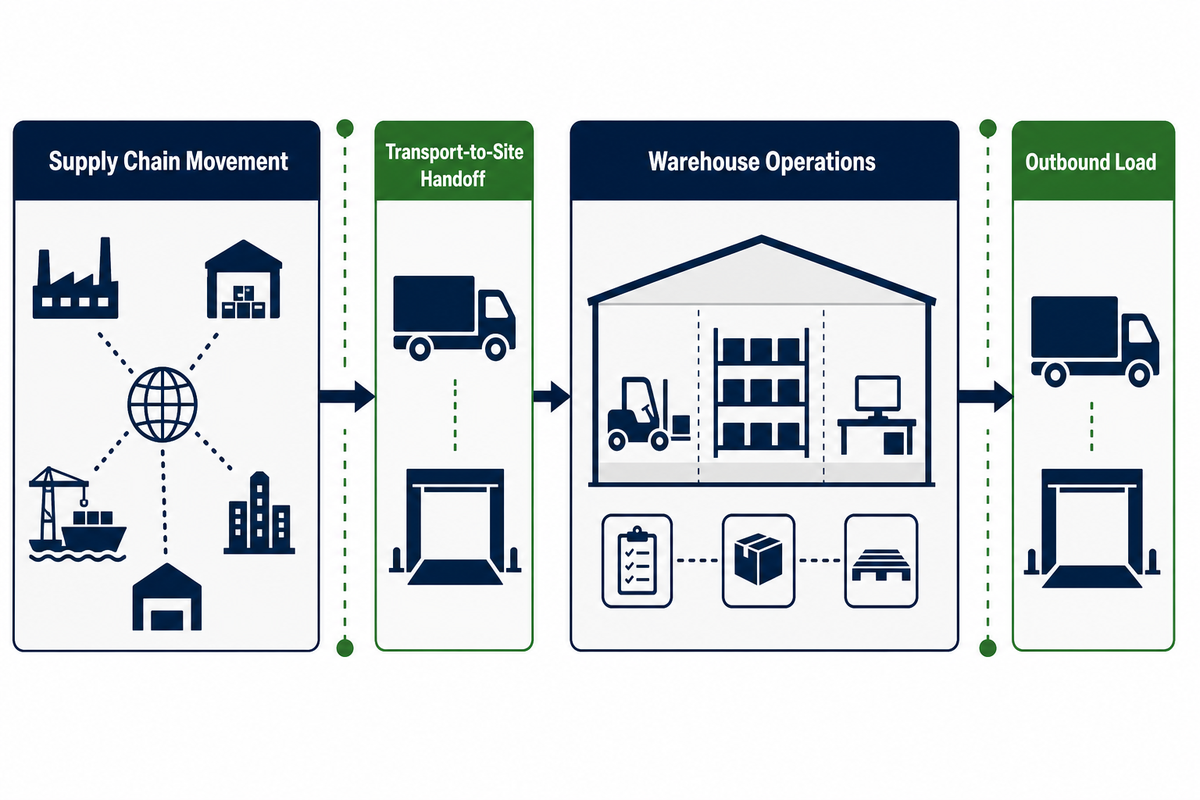
Logistik und Lagerhaltung verbinden die Kontrollen für Transport, Annahme, Identifikation, Lagerung, Kommissionierung, Bereitstellung und Freigabe von Waren: Die Logistik koordiniert die Bewegung entlang der Lieferkette, während die Lagerhaltung Waren, Buchungen und Verantwortlichkeiten innerhalb des Betriebs steuert; die praktische Grenze liegt bei der Übergabe vom Transport an den Standort.
Ein Logistiklager ermöglicht die kontrollierte Lagerung und Distribution von Produkten, doch die Ergebnisse hängen von den Lagerabläufen und nicht allein von der Fläche ab. Leistungsfähige Lagerprozesse koordinieren jeden Lieferanten, die Priorität jeder Sendung und die Lieferzeiten, damit Produkte den nächsten Knotenpunkt wie geplant erreichen. Interne Teams und sämtliche Dienstleister sollten nach denselben Betriebsregeln arbeiten. So kann die Logistik zu einer effizienten Lieferkette, höherer Effizienz und Kundenzufriedenheit beitragen und letztlich die Lieferleistung für Kunden verbessern. Die Lagerhaltung steuert alles, was mit den Waren geschieht, wenn sie in den Betrieb gelangen, gelagert, kontrolliert, vorbereitet und aus dem Betrieb freigegeben werden. Folglich ist ein Lager nur ein Bestandteil einer Logistikkette und kann nicht isoliert optimiert werden.
Die praktische Grenze lässt sich als Verantwortungsgrenze abbilden. Ein zweckmäßiges Betriebsmodell ordnet die Planung eingehender Ankünfte dem Transport, die Prüfung von Terminen und Unterlagen dem Wareneingang, die Auftragsfreigabe dem Kundenservice sowie Nachschub, Kommissionierung, Verpackung und Bereitstellung dem Lagerbetrieb zu. Bei der ausgehenden Übergabe prüft das Lager Waren, Aufzeichnungen und Zustand der Ladeeinheit, bevor der Frachtführer die Ladeeinheit übernimmt. Die tatsächliche Verantwortung und Obhut richten sich jedoch weiterhin nach den Verfahren, Verträgen, Handelsklauseln und geltenden Vorschriften der Organisation.
Diese Unterscheidung ist hilfreich, weil sie zeigt, dass eine Verbesserung für eine Abteilung in einer anderen zum Fehler führen kann. Das Entladeteam kann eine kurze Rampenzeit melden und der Bestandskontrolle nicht identifizierte Fracht hinterlassen. Kommissionierteams können eine hohe Positionsleistung melden, während die Verpackung die Fehler auffängt. Der Überblick von OSHA über Risiken und Kontrollen in der Lagerhaltung stellt Wareneingang, Lagerung, Kommissionierung und kraftbetriebene Arbeitsmittel ebenfalls als miteinander verbundene Arbeitsfunktionen mit unterschiedlichen Gefahren und Kontrollen dar.
Den durchgängigen Lagerablauf und seine internen Kontrollen abbilden
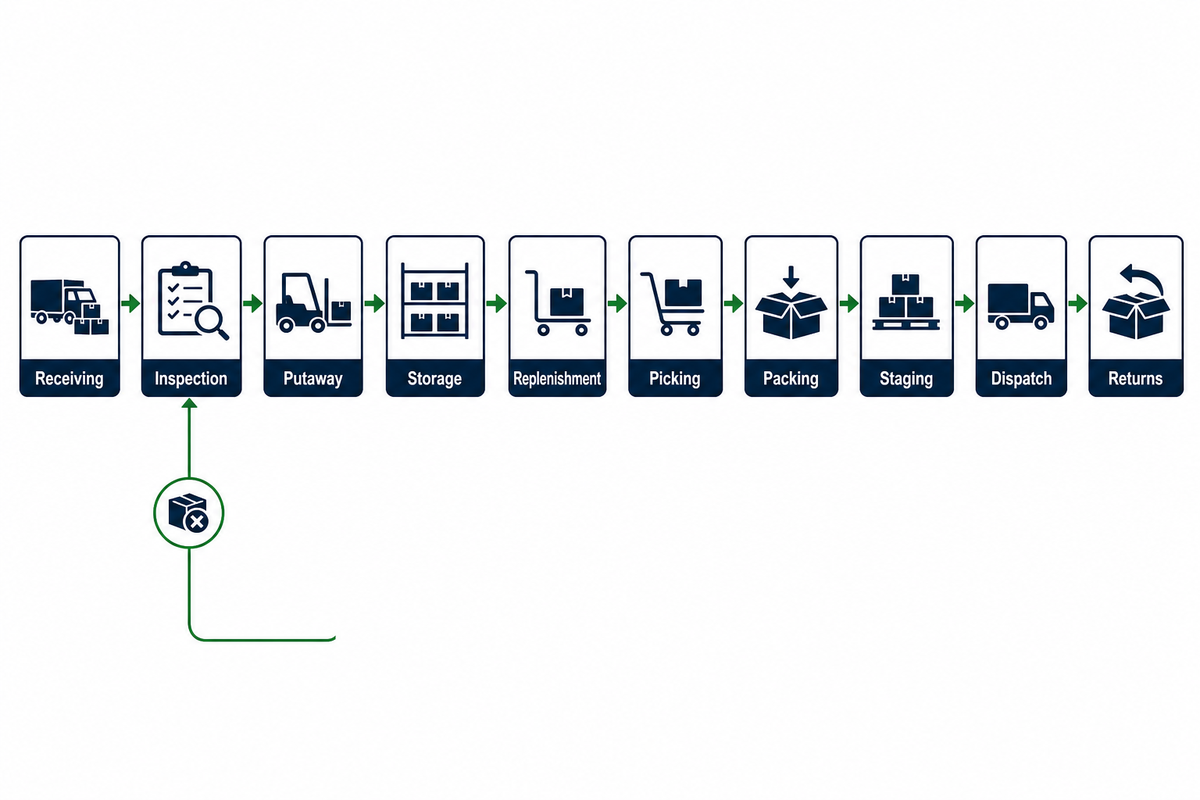
Beginnen Sie mit dem tatsächlichen Weg einer Einheit einschließlich Warteschlangen und Abweichungspfaden. In der Praxis kann ein Lagerverwaltungssystem komplexe Abläufe erst dann optimieren, wenn das Verwaltungssystem den tatsächlichen Prozess abbildet. Diese Reihenfolge kann durch eine bessere Personaleinsatzplanung und geringere Betriebskosten die Lagerabläufe verbessern, doch Software allein kann Lagerroutinen nicht sicher automatisieren. Prozesskarten, die nur den Idealfall zeigen, sind keine Kontrolldokumente. Verfolgen Sie einen normalen und einen problematischen Auftrag von Tor zu Tor und halten Sie anschließend fest, wer für jede Entscheidung verantwortlich ist und welches Signal den Abschluss des Schritts anzeigt.
| Prozesskategorie | Erforderliche Eingabe | Abschlussnachweis | Fehlersignal |
|---|---|---|---|
| Wareneingang | Termin, Unterlagen, physische Einheit | Menge, Identität und Zustand erfasst | Unbekannter, fehlender, überschüssiger oder beschädigter Bestand |
| Prüfung | Angenommene Einheit und Abnahmeregel | Status „freigegeben“ oder „gesperrt“ | Abweichung ohne Verantwortlichen |
| Einlagerung | Freigegebener Bestand und gültiger Zielplatz | Einheit und Lagerplatzbuchung stimmen überein | Bodenbestand oder Scan am falschen Lagerplatz |
| Lagerung | Stabile Einheit und geeigneter Lagerplatz | Zugänglicher, gesicherter Bestand | Blockierter Gang, Beschädigung oder verlorener Status |
| Nachschub | Bedarfsauslöser und Reservebestand | Kommissionierplatz vor Eintritt eines Fehlbestands aufgefüllt | Notfallbewegung oder Gangkonflikt |
| Kommissionierung | Freigegebener Auftrag und verfügbarer Bestand | Korrekter Artikel und korrekte Menge bestätigt | Fehlmenge, Ersatzartikel oder falscher Artikel |
| Verpackung | Bestätigte Positionen und Verpackungsregel | Auftragsidentität und Zustand geschützt | Nacharbeit, Abweichung oder loser Inhalt |
| Bereitstellung | Abgeschlossener Auftrag und zugewiesener Transportweg | Korrekter Annahmeschluss, korrektes Tor und korrekte Reihenfolge | Überalterte Warteschlange oder falsches Tor |
| Versand | Geprüfte Ladeeinheit und geprüfter Frachtführer | Ladescan und Übergabe an den Frachtführer | Verpasster Annahmeschluss oder instabile Einheit |
| Retouren | Zurückgeführte Einheit und Verwendungsregel | Entscheidung über Wiedereinlagerung, Reparatur, Sperrung oder Verschrottung | Nicht identifizierter Bestand gelangt erneut in den Lagerbestand |
Verwenden Sie in diesem Leitfaden an fünf Übergaben ein Audit von Lagerablauf und Kontrollen: beim Wareneingang, bei der Lagerung, bei Kommissionierung/Verpackung, bei der Bereitstellung und beim Versand. Dies ist ein praxisorientierter Diagnoserahmen und kein Branchenstandard. Untersuchen Sie bei jeder Übergabe außerdem vier Kontrollen innerhalb des Arbeitsablaufs und nicht nur zwischen Abteilungen: Ergonomie, Lagerbedingungen, Buchungsintegrität sowie Takt- oder Abweichungsdruck. Dies ist wichtig, weil Veränderungen bei der Überwachungstechnik beeinflussen können, wie die Arbeit getaktet und letztlich ausgeführt wird. Das U.S. Government Accountability Office erklärt, dass Technik unter bestimmten Umständen die Sicherheit verbessern und Risiken reduzieren kann, während Leistungsüberwachung und ein höheres Arbeitstempo das Risiko ergonomisch bedingter Verletzungen erhöhen können.
Wareneingang und Einlagerung: Fehler bereits am Tor stoppen
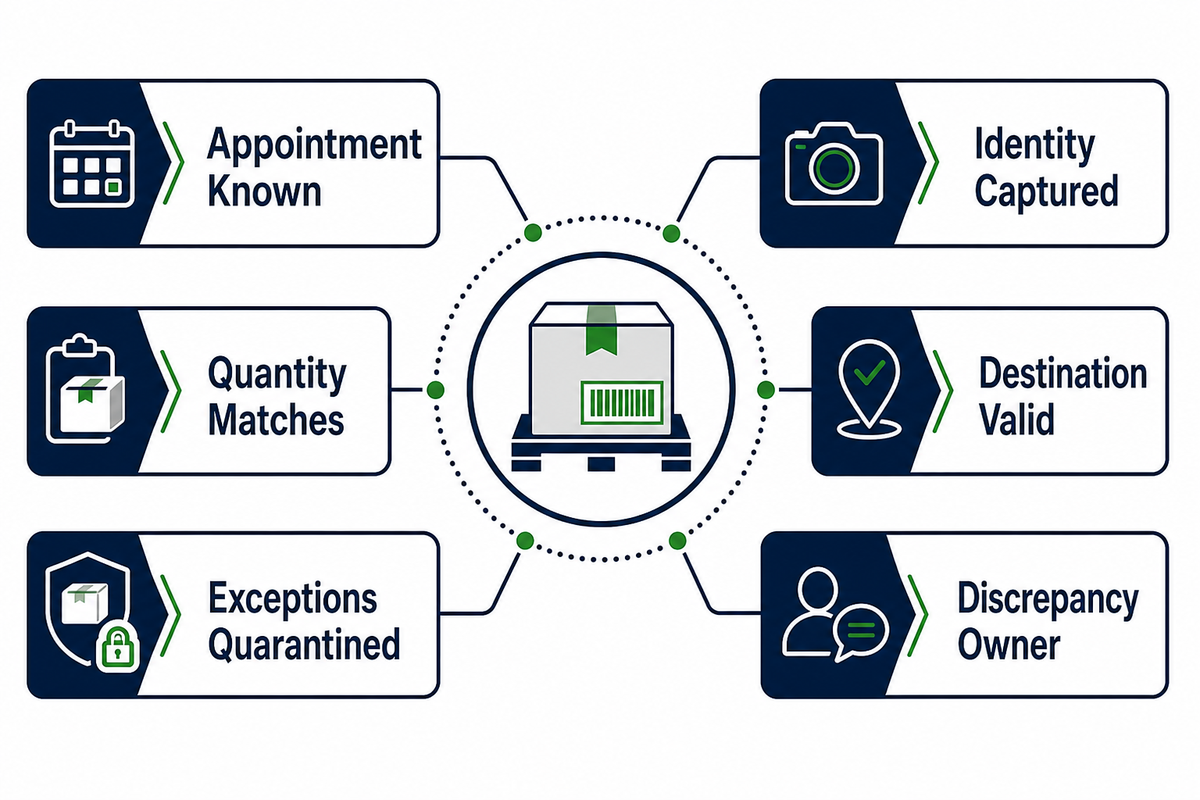
Das Erkennen einer Abweichung im Wareneingang kann vermeidbare spätere Suchvorgänge, Zählungen und Kommissionierungen verhindern. Beim Wareneingang sollten Identität, Menge, Zustand, Verantwortung und Abweichungspfad vor der Einlagerung feststehen. Auftragnehmer und Lieferanten sollten dieselben Abnahmebegriffe verwenden. Bestand, der unidentifiziert oder beschädigt in das Reservelager gelangt, verursacht später zusätzliche Arbeit. Bereiten Sie das Wareneingangstor und den Zielplatz vor. Prüfen Sie Unterlagen, Menge und sichtbaren Zustand. Sperren Sie Abweichungsfälle. Erfassen Sie die Identität der Einheit und geben Sie anschließend nur bestätigten Bestand zur gesteuerten Einlagerung frei.
Kontrollcheckliste für den Wareneingang
- Sind Termin, Bestellung oder Umlagerung vor dem Entladen bekannt?
- Entspricht die physische Menge der erwarteten Anzahl an Handhabungseinheiten?
- Sind beschädigte, verunreinigte oder instabile Einheiten vom nutzbaren Bestand getrennt?
- Ist die Identität der Einheit lesbar und mit der richtigen Buchung verknüpft?
- Ist der Einlagerungsplatz für Größe, Gewicht, Kompatibilität und Status geeignet?
- Wer ist für die Abweichung verantwortlich, und wo wartet die Einheit, ohne unauffindbar zu werden?
Jede logistische Einheit, beispielsweise eine Palette, kann mit einem Serial Shipping Container Code identifiziert werden. Die GS1-Leitlinie für Logistiketiketten beschreibt, wie diese Kennung in den Transport- und Lagerprozessen verwendet wird. Ein gescannter SSCC kann jedoch nicht bestätigen, dass der Bestandsdatensatz korrekt ist. Für die Bestätigung der Buchung werden der zugehörige Wareneingang, der Artikel, die Menge und der Lagerplatz benötigt. Identität, Erfassung und Verbuchung sind drei getrennte Kontrollen.
Lagerung und Lagerplatzzuordnung: Wege, Zugriff und Stabilität berücksichtigen
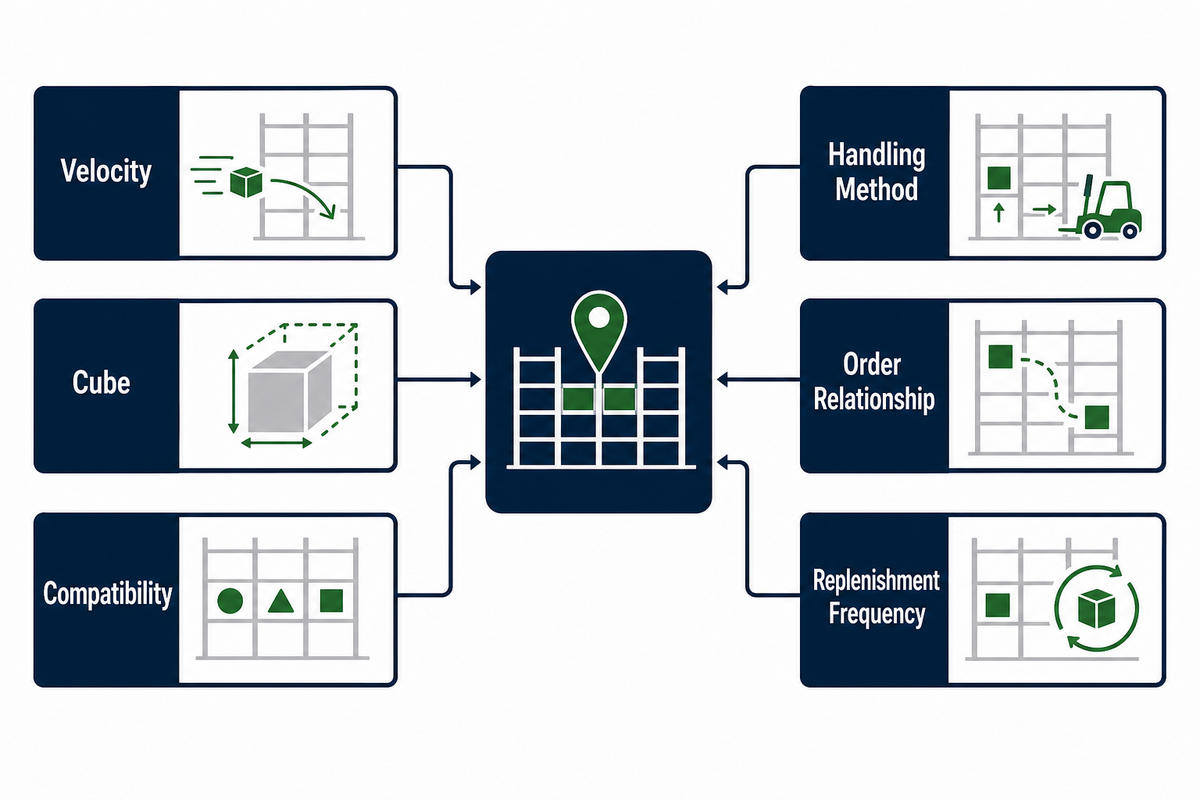
Die Lagerplatzzuordnung bestimmt, wo jeder Artikel gelagert werden sollte. Eine gute Lagerplatzentscheidung berücksichtigt Umschlagshäufigkeit, Raumbedarf, Kompatibilität, Handhabungsmethode, Auftragsbeziehungen und Nachschubhäufigkeit. Weitere Faktoren bestimmen den primären Lagerplatz. Beispielsweise ist ein Lagerplatz trotz hoher Umschlagshäufigkeit nicht zwangsläufig der stabilste oder sicherste Platz.
Trennen Sie die Logik für Reserve- und Kommissionierbestand. Der Kommissionierplatz sollte genügend Bestand für den Nachschubzyklus enthalten, ohne einen Bestandsstau zu verursachen. Reserveplätze im Regal sollten den Nachschub planbarer machen, statt jeden Kubikmeter zu füllen. Prüfen Sie Artikelgruppen sorgfältig: Häufig gemeinsam bestellte Artikel können die Wegstrecken verkürzen, wenn sie nahe beieinander liegen, während ähnlich aussehende Produkte gezielt getrennt werden sollten, um Fehlkommissionierungen zu vermeiden.
Die Lagerregeln müssen zum tatsächlichen Betrieb und zur vorhandenen Ausrüstung passen. Lagerfläche und Lagerraum entsprechen nicht der nutzbaren Kapazität; Lagerregeln für Produkte, Lagersysteme und Zugangskontrollen bestimmen, wie viel Bodenfläche genutzt werden kann. Trockenlagerflächen, Kühlbereiche und lebensmittelgeeignete Zonen erfordern unterschiedliche Lagerlösungen und Kompatibilitätsregeln. Ein Betrieb sollte den Raum erst dann maximal ausnutzen, wenn nachgewiesen ist, dass Produkte sicher gelagert werden und zur Freigabe verfügbar sind. Für Arbeitsstätten in den USA, die unter OSHA fallen, verlangt 29 CFR 1910.176 ausreichenden Sicherheitsabstand in Gängen und Durchgängen, die von mechanischen Handhabungsgeräten genutzt werden, freie und gut instand gehaltene Durchgänge sowie eine stabile, gegen Verrutschen oder Einsturz gesicherte Lagerung. An anderen Standorten sind die jeweils geltenden lokalen Anforderungen anzuwenden. Dies spricht für eine risikobasierte Standortregel und nicht für eine allgemeingültige Gangbreite, die aus einem anderen Gebäude übernommen wurde.
Bestandsgenauigkeit: Buchungen kontrollieren, nicht nur Bestände zählen
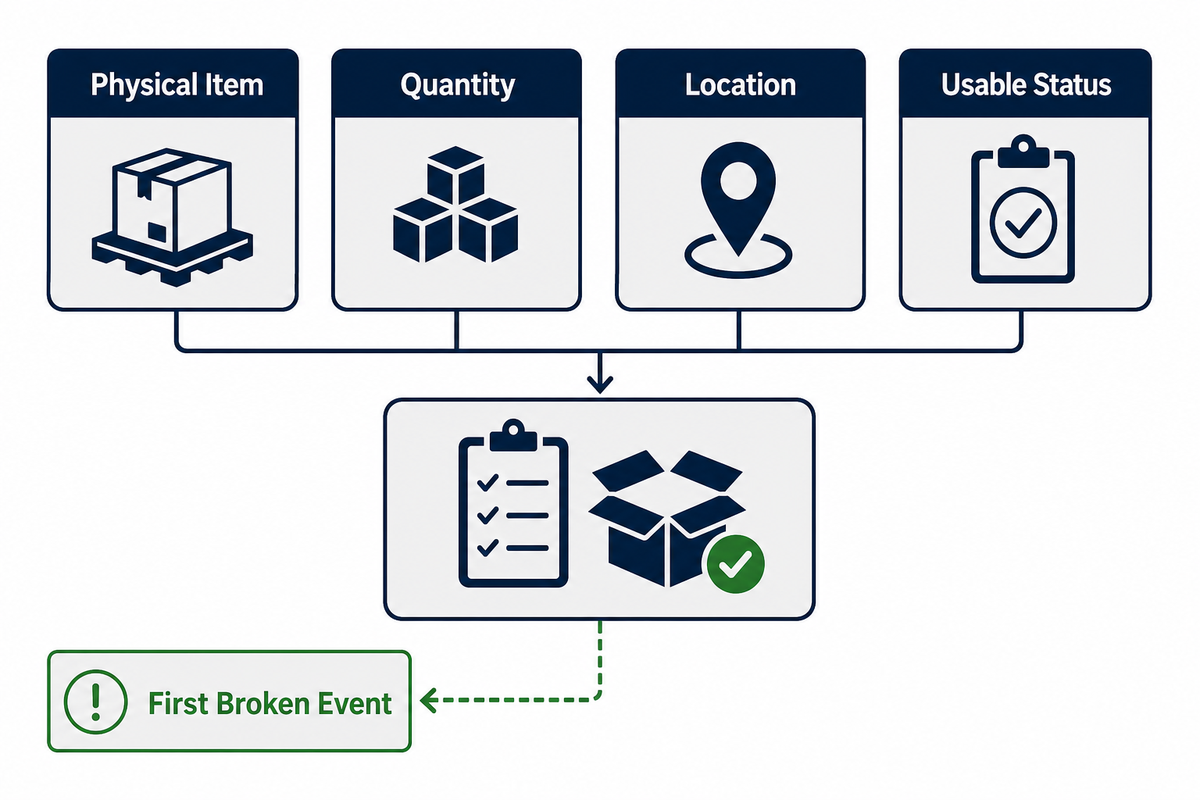
Bestandsgenauigkeit ist die Übereinstimmung zwischen dem physischen Artikel, seiner Menge, seinem Lagerplatz und seinem Nutzungsstatus. Die vorstehenden Lager- und Lagerplatzregeln schaffen die Grundlage für die Lagerplätze; die Genauigkeit zeigt, ob System und physischer Bestand weiterhin damit übereinstimmen. Eine Bestandszählung kann korrekt erscheinen, obwohl sich der Bestand am falschen Lagerplatz befindet oder gesperrt ist. Jede einzelne physische Bewegung sollte als Buchung behandelt werden: annehmen, einlagern, kommissionieren, korrigieren, zurückführen, verschrotten und nachfüllen.
Im Bestandsmanagement funktioniert die permanente Inventur am besten als Rückkopplungsschleife. Effizientes Bestandsmanagement verbindet physischen Bestand, Bestandskontrolle und Systemstatus. Teams verwalten Bestände, indem sie jeden Wareneingang, jede Bewegung, jede Korrektur und jede Freigabe direkt am Arbeitsort erfassen. Statt jeden Artikel in festen Abständen zu zählen, legen Sie die Zählungen risikobasiert fest: hohe Umschlagshäufigkeit, hoher Wert, Abweichungen, ein neuer Prozess oder auch kurze Kommissionierzyklen. Bewahren Sie nach dem Auftreten einer Abweichung die Nachweise lange genug auf, um das erste fehlerhafte Ereignis zu ermitteln. Den Saldo zu korrigieren, ohne den Prozessfehler zu beheben, stellt lediglich die Uhr zurück.
ZählergebnisPhysische Menge im Vergleich zur erfassten Menge an einem festgelegten Ort und zu einem festgelegten Zeitpunkt.
ProzessergebnisDie Buchung oder Übergabe, durch die die Differenz entstand, und die geänderte Kontrolle, die eine Wiederholung verhindert.
Bevor Teams Leistungskennzahlen vergleichen, müssen die Definitionen einheitlich sein. Einen guten Ausgangspunkt für diese Definitionen bietet die Übersicht von ASCM über Lager-KPIs, doch angegebene Prozentwerte sind als Kontext und nicht als Zielwerte zu verstehen. Produktmix, Auftragsprofil und Zählmethode bestimmen, wie eine akzeptable Leistung aussieht.
Kommissionierung, Verpackung und Nachschub als ein System
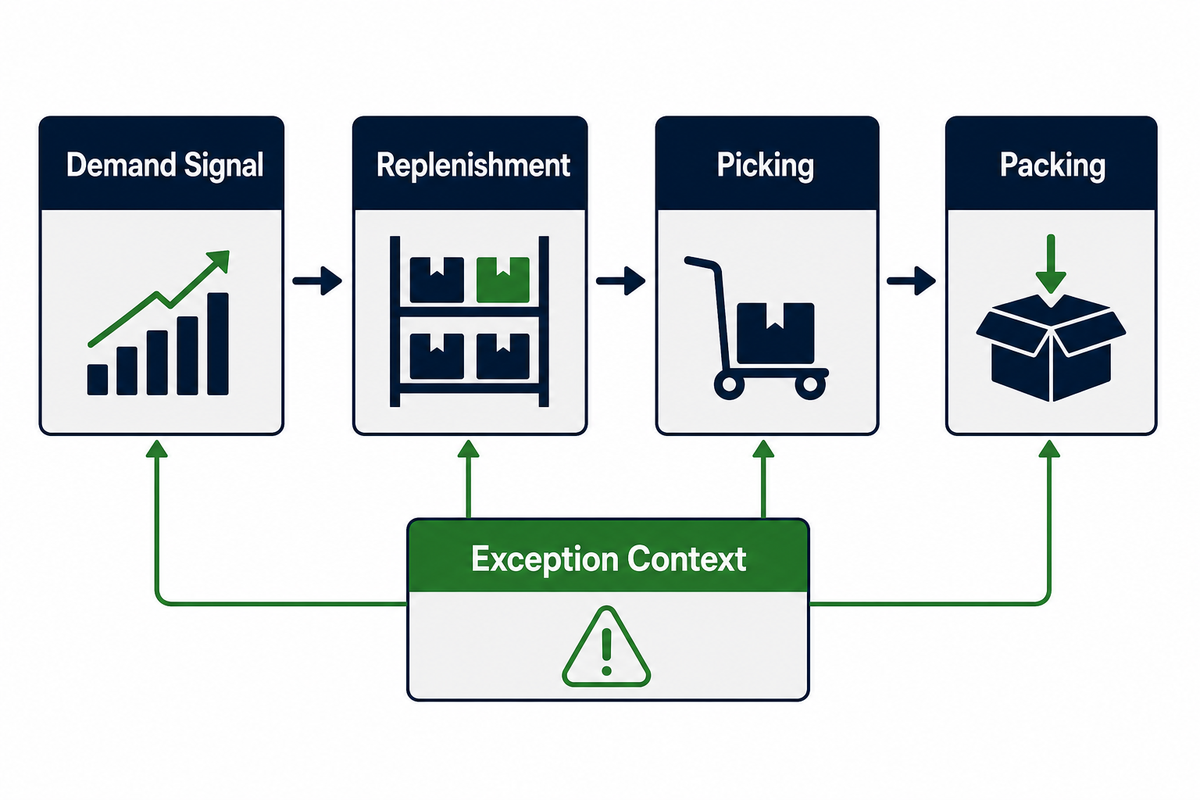
Damit die Kommissionierung produktiv bleibt, muss der Nachschub planbar sein. Die Auftragsvorbereitung verbindet Kommissionierung und Nachschub mit der Auftragserfüllung; eine zuverlässige Erfüllung setzt voraus, dass der Abweichungskontext die Verpackung erreicht. Verfolgen Sie zur Verbesserung der Lagerleistung den gesamten Weg statt nur eine isolierte Arbeitsleistung. Die Verpackungsgenauigkeit lässt sich nicht aufrechterhalten, wenn Kommissionierabweichungen ohne Kontext eintreffen. Wählen Sie eine Methode passend zur Auftragsstruktur: Einzelkommissionierung eignet sich für geringe Volumen oder komplexe Aufträge; Sammelkommissionierung reduziert wiederholte Wege bei ähnlichen Kleinaufträgen; Zonenkommissionierung hält Bediener in festgelegten Bereichen; Wellenkommissionierung stimmt die Arbeit auf Annahmeschlüsse der Frachtführer oder Verpackungskapazitäten ab.
Der Nachschub sollte den Kommissionierplatz sichern, aber keinen Bedarf an Nachschubfahrzeugen erzeugen, die sich die Gänge mit Kommissionierern teilen müssen. Legen Sie den Auslöser für den Nachschub anhand von Bedarf, Kartonmenge, Lieferzeit und Bestandshöhe fest. Erfassen Sie Notfallnachschub getrennt; er ist ein Diagnosehinweis auf die Kapazität des Lagerplatzes oder die Planungsqualität und keine normale Arbeit, die im Durchschnitt verborgen werden sollte.
Hybride Kommissioniermethoden sind üblich, und Ergonomie muss bei der Methodenwahl berücksichtigt werden. Für geeignete beidhändige Hebevorgänge berücksichtigt die überarbeitete NIOSH-Hebegleichung das Lastgewicht, die Handposition, die Wegstrecke, die Asymmetrie, die Häufigkeit, die Dauer und die Griffsituation. Aufgaben außerhalb des angegebenen Geltungsbereichs der Gleichung benötigen eine separate ergonomische Bewertung statt eines angenommenen RNLE-Ergebnisses.
Bereitstellung, Integrität der Ladeeinheit und Versandübergaben
Die Bereitstellung ist eine kontrollierte Warteschlange und keine freie Bodenfläche. Beim Versand können Integrität und Transportweg der Ladeeinheit die Transportkosten bereits beeinflussen, bevor die Sendung das Lager verlässt. Positionieren Sie Einheiten nach Transportweg, Annahmeschluss, Tor oder Ladereihenfolge. Sorgen Sie dafür, dass die Identität vom Fahrgang aus lesbar ist. Für Abweichungsfälle sollte eine gekennzeichnete Spur vorgesehen sein. Prüfen Sie vor dem Verladen unbedingt Auftrag, Frachtführer, Transportweg und physische Einheit. Ein Scan vor dem Verladen ist nur hilfreich, wenn die gescannte Identität mit der richtigen Versandaufzeichnung verknüpft ist.
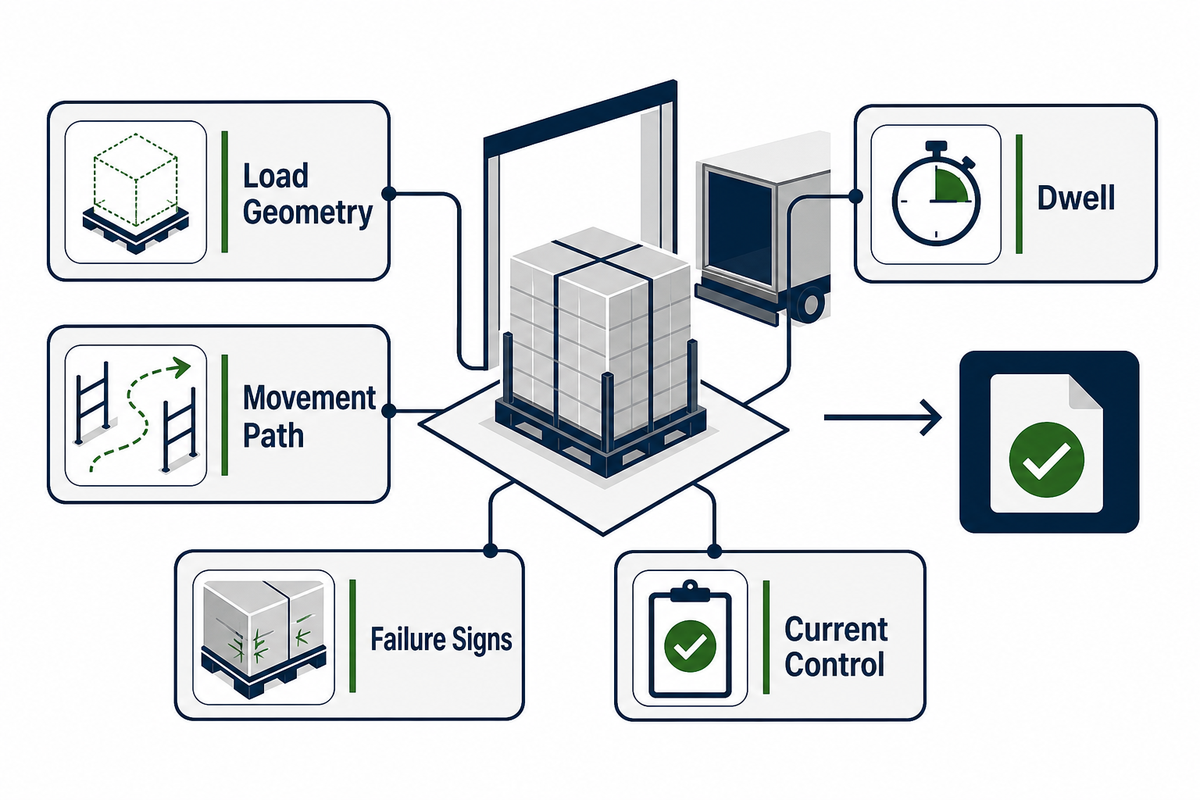
UD-Übergabekarte für das Lager
Erfassen Sie vor einer Änderung der Ladungssicherung die tatsächlichen Bedingungen, denen die Ladeeinheit ausgesetzt ist: Für eine reproduzierbare Aufnahme hilft die branchenspezifische Auswahlhilfe für Belastungsprofile, die Anwendungsbedingungen zu erfassen, bevor ein Verpackungsweg gewählt wird.
- Ladegeometrie: Grundfläche, Höhe, Gewichtsverteilung und exponierte Kanten.
- Transportweg: Förderanlage, Gabelstapler, Handhubwagen, Übergabepunkte und Fahrzeugtyp.
- Verweildauer: Zeit in Lagerung, Bereitstellung, Transport sowie unter Außen- oder wechselnden Bedingungen.
- Zu den Fehleranzeichen gehören Verrutschen, Quetschen und Abrieb. Prüfen Sie außerdem auf gelockerte Ladungssicherung oder beschädigte Ecken.
- Aktuelle Kontrolle: Material, Anwendungsmethode, Prüfpunkt und Abweichungsregel.
Die Karte unterscheidet ein Problem der Ladungssicherung von einem Problem der Planung, Handhabung oder Buchung. Nutzen Sie für eine strukturierte Nachverfolgung die Prüfung der Ladeeinheit, um Beobachtungen zu ordnen, ohne diesen Leitfaden in eine Angebotsanfrage zu verwandeln. Wenn die Diagnose auf einen Sicherungsbedarf bei der Übergabe vom Lager an den Transport hinweist, folgen Sie auf der Website dem kommerziellen Anwendungspfad der Verpackungslösung für Logistik und Lagerhaltung von UD Packaging. Indem die Erörterung dieser Lösung aus diesem Betriebsleitfaden herausgehalten wird, bleibt die Unterscheidung zwischen Prozessdiagnose und Produktauswahl klar.
Die SSCC-Supportleitlinie von GS1 stützt denselben Punkt. Die SSCC-Supportleitlinie von GS1 bekräftigt dieselbe Unterscheidung: Der Code identifiziert eine logistische Einheit eindeutig, während Geschäftssysteme und Scanereignisse die zugehörigen Informationen führen. Geschäftssysteme und Scanereignisse enthalten die übrigen Daten. Prüfen Sie vor der Freigabe die physische Ladeeinheit und ihre digitale Übergabe.
Lager-KPIs, die den Ablauf diagnostizieren, statt ihn zu verschleiern
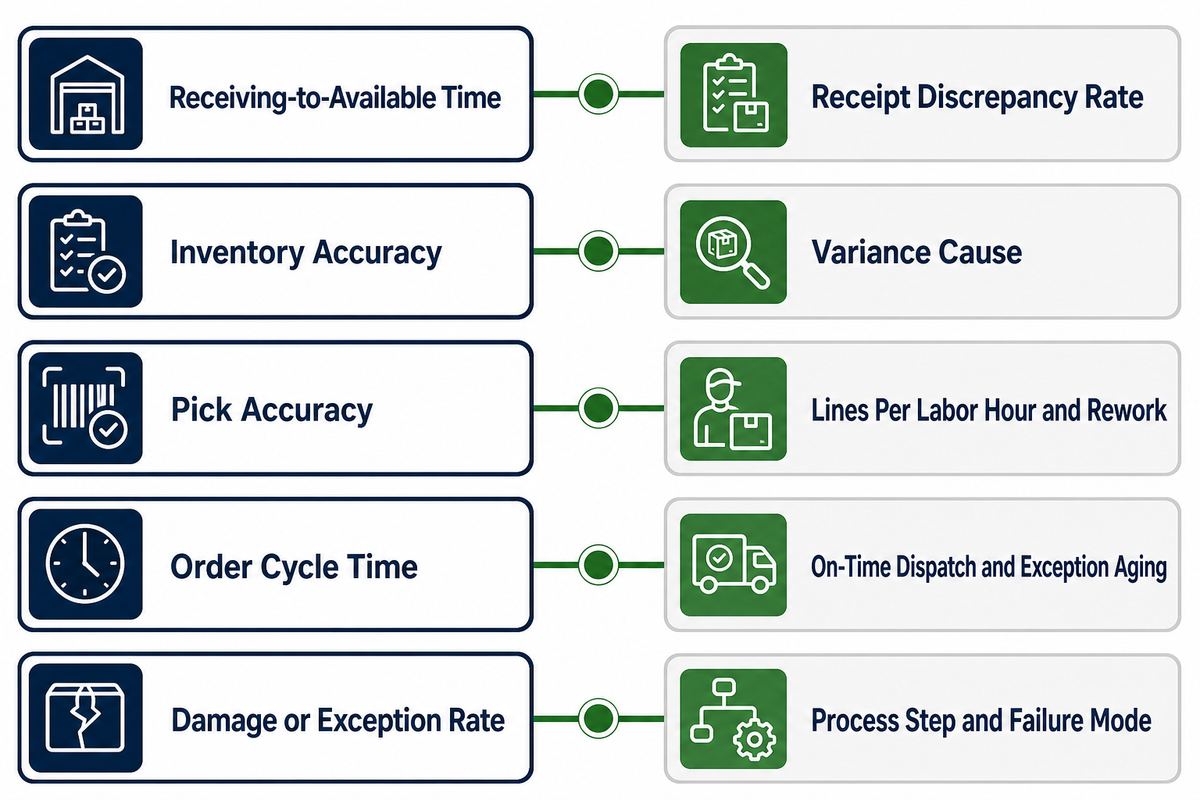
Eine Kennzahl oder Messung muss eine Entscheidung beeinflussen. Die vorstehende Übergabe bei der Bereitstellung bildet die erste Diagnosegrenze: Identität, Zustand der Ladeeinheit, Transportweg und Freigabestatus. Beginnen Sie mit einer kleinen Auswahl, die Geschwindigkeit, Genauigkeit und Abweichungen abdeckt, und unterteilen Sie diese anschließend nach Prozess, Schicht, Auftragstyp oder SKU-Familie. Der Durchschnitt eines einzelnen Betriebs kann einen fehlerhaften Ablauf in einem großen Volumen routinemäßiger Arbeit verbergen. Betriebskennzahlen sollten mit Servicezielen wie Kundenzufriedenheit und termingerechtem Versand verknüpft sein; das Prozesssignal muss jedoch so eng gefasst bleiben, dass ein Lagerverantwortlicher handeln kann.
| KPI | Was damit diagnostiziert wird | Zu koppeln mit |
|---|---|---|
| Zeit vom Wareneingang bis zur Verfügbarkeit | Eingehender Warenfluss und Freigabeverzögerung | Abweichungsquote im Wareneingang |
| Bestandsgenauigkeit | Übereinstimmung zwischen physischem Bestand und System | Ursache der Abweichung und Lagerplatzgenauigkeit |
| Kommissioniergenauigkeit | Korrekter Artikel und korrekte Menge | Positionen je Arbeitsstunde und Nacharbeit |
| Auftragsdurchlaufzeit | Durchgängige Reaktionszeit | Termingerechter Versand und Alter von Abweichungsfällen |
| Schadens- oder Abweichungsquote | Fehler bei Handhabung und Ladungssicherung | Prozessschritt und Fehlerart |
Als praktische Diagnoseregel dieses Leitfadens sollten Geschwindigkeitskennzahlen mit Qualitätskennzahlen gekoppelt werden. Eine höhere Geschwindigkeit bei gleichzeitig mehr Fehlern ist keine Verbesserung, und eine kürzere Wareneingangszeit bei wachsender Prüfwarteschlange ist keine Verbesserung der Rampenproduktivität. Das Produktivitätsprogramm des U.S. Bureau of Labor Statistics veranschaulicht, warum Produktion und Arbeitseinsatz auf gesamtwirtschaftlicher Ebene präzise definiert werden müssen. Verwenden Sie in einem Lager Ihre eigenen festgelegten Definitionen und Ausgangswerte, statt einen Zielwert aus einem anderen Betriebsprofil zu übernehmen.
WMS, Scannen und Automatisierung: Investitionen richtig staffeln
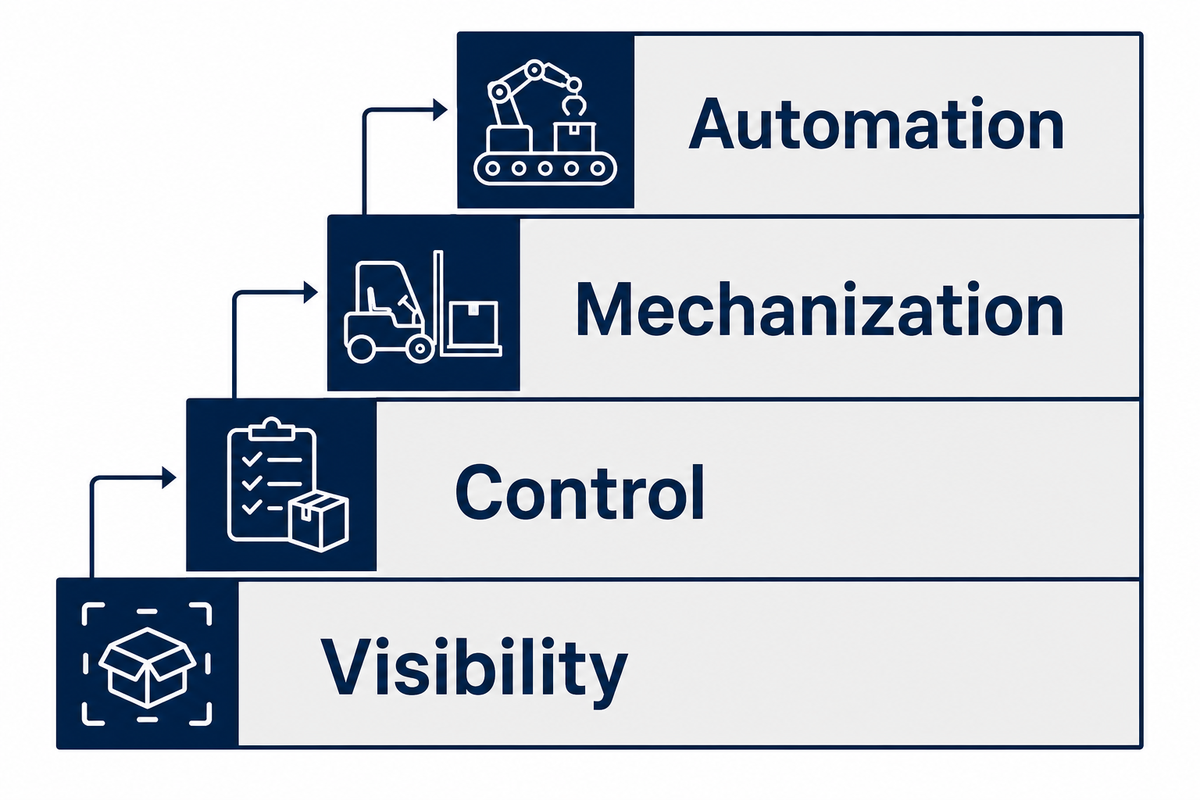
Technik verstärkt die Auswirkungen des Prozesses, den sie übernimmt. Wenn Artikelstammdaten, Lagerplätze, Mengeneinheiten oder die Verantwortung für Abweichungen nicht definiert sind, kann eine schnellere Ausführung denselben Prozessfehler verbreiten, bevor ein Team ihn bemerkt. Dieser Leitfaden nutzt eine praxisorientierte Entscheidungsleiter von Transparenz bis Automatisierung, um die Diskussion zu strukturieren:
- Transparenz: Einheiten, Lagerplätze, Status und Warteschlangen sichtbar machen.
- Kontrolle: gültige Buchungen, Bestätigungspunkte und Verantwortliche für Abweichungen definieren.
- Mechanisierung: eine konkrete körperliche Belastung mit geeigneter Ausrüstung reduzieren.
- Automatisierung: einen definierten, messbaren Prozess einschließlich Abweichungsfällen automatisieren.
Ihr WMS muss den vereinbarten Ablauf unterstützen und darf die Abstimmung darüber nicht ersetzen. Ein Scan muss ein relevantes Ereignis bestätigen und sollte keinen zusätzlichen Signalton erzeugen, den Bediener lediglich zu ignorieren lernen. Bei der Bewertung einer Automatisierung müssen außerdem Sicherheit, Wartung, Wiederanlaufbetrieb und Veränderungen des Arbeitstempos berücksichtigt werden. Die GAO-Prüfung zur Sicherheit von Lagerbeschäftigten bietet ein gutes Gegengewicht zu automatischen ROI-Annahmen: Technik kann einige Gefährdungen verringern, doch Leistungsmanagement und ein verändertes Arbeitstempo können neue Gefährdungen verursachen.
Erstellen Sie bei Energie- und Betriebsprojekten vor der Auswahl der Maßnahme einen Ausgangswert und überwachen Sie anschließend das Ergebnis. Die Beispiele des Programms Better Buildings des U.S. Department of Energy wenden diese Vorher-nachher-Messlogik auf Lager und Distributionszentren an. Dieselbe Disziplin sollte für den Business Case einer Automatisierung gelten.
Ein 30-Tage-Plan zur Lagerverbesserung
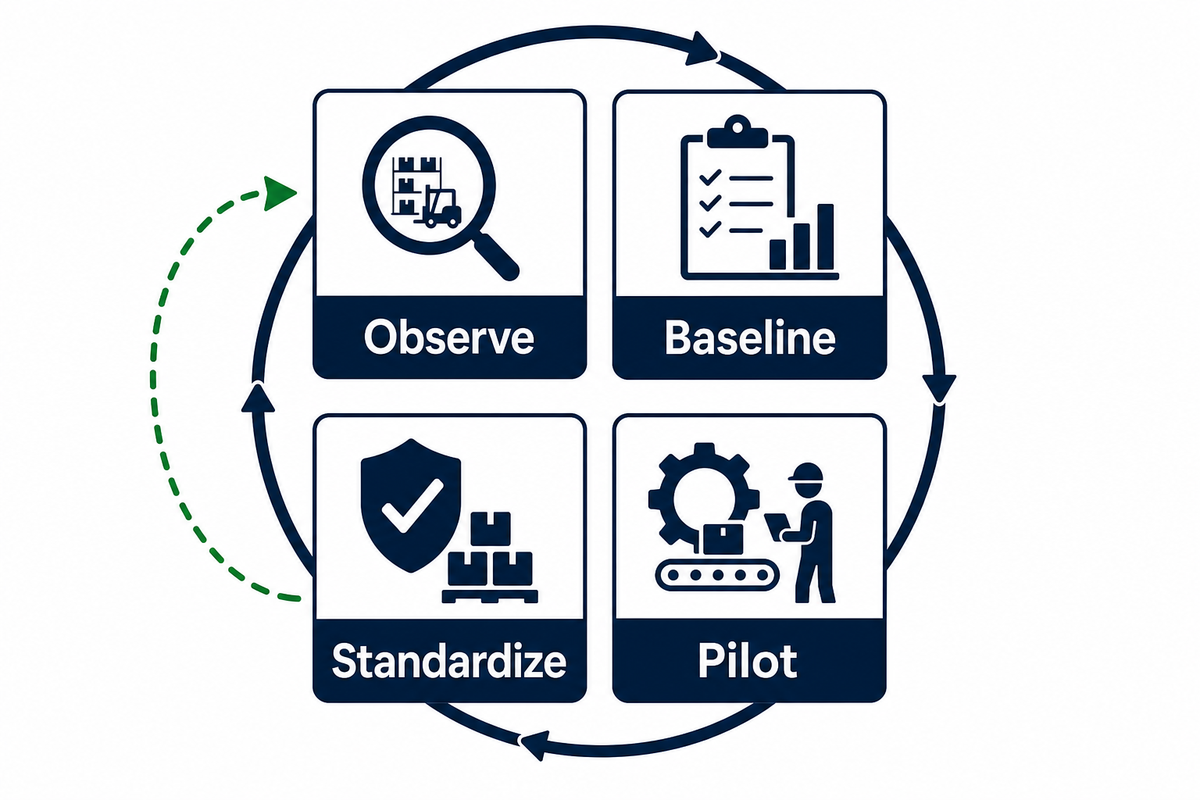
Planen Sie keine vollständige Neugestaltung. Der folgende 30-Tage-Einstiegsplan nutzt einen Monat, um den Ablauf sichtbar zu machen, einen verlässlichen Ausgangswert festzulegen, einen Engpass zu testen und zu entscheiden, ob das Ergebnis zum Standard werden soll. Es handelt sich um einen begrenzten Verbesserungsrhythmus und nicht um einen zugesagten Leistungszeitraum.
Woche 1: Beobachten
Verfolgen Sie normale Aufträge und Abweichungsfälle. Erfassen Sie Warteschlangen, Übergaben, Behelfslösungen und fehlende Verantwortliche.
Verfolgen Sie normale Aufträge und Abweichungsfälle. Erfassen Sie Warteschlangen, Übergaben, Behelfslösungen und fehlende Verantwortliche.
Woche 2: Ausgangswert festlegen
Definieren Sie als überschaubare Ausgangsbasis drei bis fünf Kennzahlen. Prüfen Sie, wie jede Zahl erfasst wird, bevor Sie die Leistung beurteilen.
Definieren Sie als überschaubare Ausgangsbasis drei bis fünf Kennzahlen. Prüfen Sie, wie jede Zahl erfasst wird, bevor Sie die Leistung beurteilen.
Woche 3: Praxistest
Wählen Sie einen Engpass. Ändern Sie eine Kontrolle in einem abgegrenzten Bereich, einer Schicht oder einer Produktfamilie.
Wählen Sie einen Engpass. Ändern Sie eine Kontrolle in einem abgegrenzten Bereich, einer Schicht oder einer Produktfamilie.
Woche 4: Standardisieren
Vergleichen Sie die gekoppelten Geschwindigkeits- und Qualitätskennzahlen. Behalten Sie die Änderung bei, überarbeiten oder beenden Sie sie; benennen Sie einen Verantwortlichen für das Audit.
Vergleichen Sie die gekoppelten Geschwindigkeits- und Qualitätskennzahlen. Behalten Sie die Änderung bei, überarbeiten oder beenden Sie sie; benennen Sie einen Verantwortlichen für das Audit.
Druckbares Audit des Lagerablaufs
- Jede Ladeeinheit verfügt über eine lesbare Kennzeichnung und einen gültigen Systemstatus.
- Normale Transportwege und Transportwege für Ausnahmefälle sind physisch erkennbar.
- Bei jeder Übergabe sind der nächste Verantwortliche und das Abschlusssignal benannt.
- Physische Bewegungen und Systemtransaktionen werden zeitnah gemeinsam abgeschlossen.
- Lagerplätze entsprechen den Abmessungen sowie den Anforderungen des Artikels an Stabilität, Verträglichkeit und Zugriff.
- Die Nachschubversorgung sichert den Kommissionierplatz, ohne Konflikte im Gang zu verursachen.
- Geschwindigkeits-KPIs werden mit Kennzahlen zu Genauigkeit, Schäden oder Ausnahmefällen kombiniert.
- Bereitgestellte Ladeeinheiten werden vor der Verladung einem Transportweg, einem Annahmeschluss und einem Tor zugewiesen.
- Beim Versand werden sowohl der Zustand der Ladeeinheit als auch ihre digitale Identität bestätigt.
- Jeder Pilotversuch verfügt über einen Ausgangswert, einen Verantwortlichen, einen Überprüfungstermin und eine Rücksetzungsregel.
Während Sie Änderungen pilotieren, gelten die rechtlichen und physischen Ausgangsbedingungen weiterhin. Für Arbeitsplätze in den USA, die unter die OSHA-Vorschriften fallen, schreibt die OSHA-Norm für Materialhandhabung sichere Abstände und freie, ordnungsgemäß instand gehaltene Verkehrswege für die mechanische Handhabung sowie eine stabile Lagerung vor. An anderen Standorten sind die jeweils geltenden lokalen Anforderungen anzuwenden. Prozessänderungen dürfen Schutzmaßnahmen für die Lagerstabilität und die Sicherheit der Gänge nicht beeinträchtigen.
Weist das Audit auf ein Versagen der Ladungssicherung hin?
Wenn Sie die Ladungsgeometrie, den Bewegungsweg, die Verweildauer und das beobachtete Versagen in eine Überprüfung der Transportverpackung einbringen, bleibt die Diskussion auf ein betriebliches Problem statt auf eine Produktanfrage ausgerichtet. Geben Sie den Transportweg, die Handhabungsmethode und die beobachteten Schäden an, damit bei der Überprüfung eine konkrete Fehlerhypothese anhand der tatsächlichen Übergabe geprüft werden kann.
Betriebliche Überprüfung der Transportverpackung anfordernHäufig gestellte Fragen
Was sind Logistik und Lagerhaltung?
Antwort anzeigen
Die Logistik plant und steuert, wie Waren und die zugehörigen Informationen durch ein umfassenderes Liefernetzwerk fließen. Die Lagerhaltung umfasst auf Betriebsebene die Annahme, Identifizierung, Lagerung, Nachschubversorgung, Kommissionierung, Verpackung, Bereitstellung und Freigabe dieser Waren. Beide Bereiche überschneiden sich an Übergabepunkten wie der Terminplanung für Wareneingänge und dem Versand von Warenausgängen. Ein Lager unterstützt die Logistik, wenn seine physischen Bewegungen, Systemtransaktionen und Zuständigkeitsregeln synchron bleiben.
Welche Aufgaben erfüllt die Lagerlogistik?
Antwort anzeigen
Die Lagerlogistik verwandelt eingehende Waren in verfügbaren Bestand und Kundenaufträge in geprüfte ausgehende Ladeeinheiten. Sie koordiniert die Aktivitäten an den Verladerampen, die Einlagerung, Lagerung, Bestandskontrolle, Nachschubversorgung, Kommissionierung, Verpackung, Bereitstellung, den Versand und die Retouren. Ihre Aufgabe besteht nicht nur darin, Produkte schnell zu bewegen. Sie muss bei jeder Übergabe auch Identität, Zustand, Transaktionsgenauigkeit und Verantwortlichkeit wahren, damit nachgelagerte Teams verwendbare Waren und zuverlässige Informationen erhalten.
Worin unterscheiden sich Lagerhaltung und Logistik?
Antwort anzeigen
Die Lagerhaltung konzentriert sich auf die Kontrolle von Waren innerhalb eines Lager- und Auftragsabwicklungsbetriebs. Die Logistik umfasst das breitere Netzwerk einschließlich Transport, Bestandspositionierung, Informationsfluss und Koordination zwischen Betrieben, Lieferanten und Kunden. Die Lagerhaltung ist daher ein Teil der Logistik. Diese Unterscheidung hilft bei der Zuweisung von Zuständigkeiten: Der Transportbereich kann für die Ankunftsplanung verantwortlich sein, während das Lager die Warenannahme, Zustandsprüfung, Identitätserfassung und Einlagerungsbuchung verantwortet. Besonders bei einem Ausnahmefall ist diese Abgrenzung hilfreich. Ein verspäteter Auflieger ist ein Ereignis im Netzwerk; eine entladene Palette, der nie ein gültiger Lagerplatz zugewiesen wird, ist ein Ereignis der Lagersteuerung. Eine klare Benennung der Abgrenzung verhindert, dass ein Team seine eigene Zeitkennzahl verbessert, indem es unfertige Arbeit an ein anderes weitergibt.
Was sind die wichtigsten Lagerprozesse?
Antwort anzeigen
Der Hauptablauf umfasst Warenannahme, Prüfung, Identifizierung, Einlagerung, Lagerung, Nachschubversorgung, Kommissionierung, Verpackung, Bereitstellung, Versand und Retouren. Bestandskontrolle, Ausnahmebehandlung, Sicherheit und Instandhaltung erstrecken sich über alle diese Prozesse. Ein Prozess ist erst abgeschlossen, wenn die physische Einheit, die Aufzeichnung im System und der nächste Verantwortliche übereinstimmen, und nicht bereits dann, wenn die Einheit lediglich in einen anderen Bereich bewegt wurde.
Welche Lager-KPIs sollte ein Team zuerst erfassen?
Antwort anzeigen
Beginnen Sie mit der Zeitspanne von der Warenannahme bis zur Verfügbarkeit, der Bestandsgenauigkeit, der Kommissioniergenauigkeit, der Auftragsdurchlaufzeit und der Schadens- oder Ausnahmequote. Verwenden Sie stabile lokale Definitionen und schlüsseln Sie die Ergebnisse nach dem Prozess oder der Produktfamilie auf, die darauf Einfluss nehmen kann. Kombinieren Sie jede Geschwindigkeitskennzahl mit einer Qualitätskennzahl, beispielsweise die pro Stunde kommissionierten Auftragspositionen mit der Kommissioniergenauigkeit, damit eine schnellere Abteilung nicht die an den nächsten Schritt weitergegebene Nacharbeit verbergen kann.
Wann sollte ein Lager seine Verpackungs- und Ladungssicherungsmethode überprüfen?
Antwort anzeigen
Überprüfen Sie sie, wenn bereitgestellte oder transportierte Ladeeinheiten nach einem bestimmten Handhabungsschritt Verrutschen, eine gelockerte Ladungssicherung, gequetschte Ecken, Abrieb, wiederholte Nacharbeit oder Instabilität aufweisen. Erfassen Sie zunächst die Ladungsgeometrie, den Bewegungsweg, die Bedingungen während der Verweildauer und die genaue Fehlerstelle. Diese Nachweise helfen dabei, ein Problem mit der Ladungssicherung von mangelhafter Stapelung, Kontakt mit Betriebsmitteln, Verzögerungen bei der Bereitstellung oder einer unkontrollierten Übergabe zu unterscheiden, und machen jede spätere Lösungsprüfung wesentlich konkreter.
Literatur und Quellen
- Lagerhaltung: Gefahren und Lösungen U.S. Occupational Safety and Health Administration.
- 29 CFR 1910.176, Materialhandhabung, Allgemeines OSHA.
- GS1-Leitlinie für Logistiketiketten GS1.
- Überarbeitete NIOSH-Hebegleichung CDC/NIOSH.
- Sicherheit von Lagermitarbeitern: Technologie, Verletzungsrisiken und Schutzmaßnahmen U.S. Government Accountability Office.
- Optimierung von Lagern und Distributionszentren im Hinblick auf Energieeffizienz U.S. Department of Energy Better Buildings.
- Überblick über Lager-KPIs Association for supply chain Management.
Über UD Packaging
UD Packaging arbeitet bei Anwendungen für Transportverpackungen und Ladungssicherung mit Betriebsteams zusammen. Weitere Informationen zum Hintergrund des Unternehmens finden Sie auf der Seite Über UD Packaging. Dieser Leitfaden dient der Wissensvermittlung. Aufgrund der Art dieses Leitfadens haben wir die Produktauswahl bewusst als separaten und eigenständigen Lösungsweg belassen.