Kontaktieren Sie UD Packaging Company

PET-Umreifungsband für Geogitterverpackung: Kontrolle von Rollenform, Bandführung und Kantenkontakt

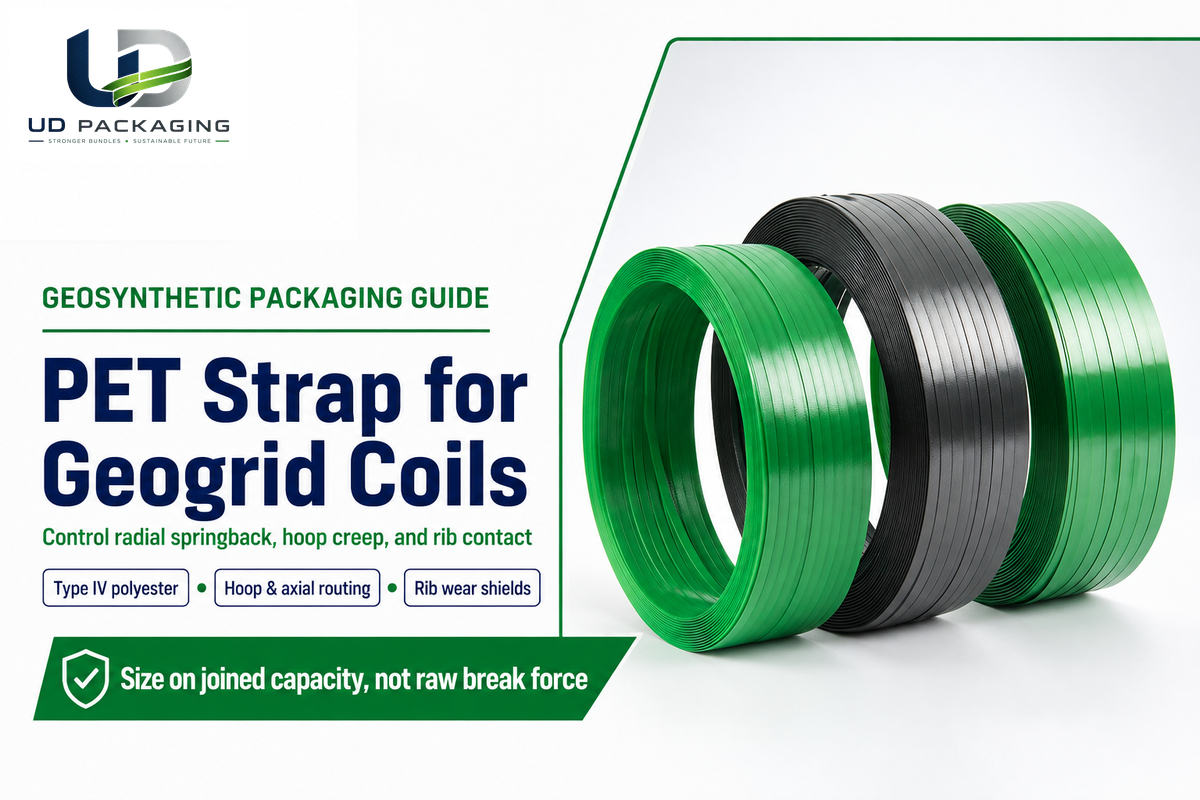
PET-Umreifungsband für Geogitterverpackung ist ein Polyester-Umreifungsband vom Typ IV nach ASTM D3950-23, das zylindrische Polymerrollen mit glatter Oberfläche oder Schlauchhülle, beabstandeter Umfangs- und Axialführung sowie Fixierung auf Lagerschalen sichert. Glattes 16 mm (5/8 in.) PET-Umreifungsband vermeidet Kerbschäden an Rippen durch Stahlband und verhindert Spannungsverluste wie bei PP- oder PET-Linien niedrigerer Güteklasse.
Steife Wellkarton-Verpackungskartons lassen sich mit leichtem Klebeband oder Dehnfolie niedriger Spannung halten, weil sie beim Umschlag formstabil bleiben. Schwere gewickelte Geokunststoffrollen hingegen erfordern spezielle Umreifungsanlagen für hohe Verpackungsanforderungen rund um einen hohlen Wickelkern. Das innere „Rollengedächtnis“ drückt während des Transports radial nach außen gegen die Außenlagen und macht aus zu schwachen Einstellungen ovalisierte Kerne, teleskopierte Lagen und abgescherte Beschichtungen.

Warum Geogitterrollen unter Standard-Umreifung versagen: gespeicherte radiale Rückfederung, Kriechdehnung und Ovalität
Allgemeine Regeln für die Palettenverpackung greifen bei Geogitterrollen nicht, da zylindrische Polymerrollen ihren Durchmesser nach dem Aufwickeln geringfügig verändern. Unverkeilte Rollen drehen sich zudem frei unter den Umfangsbändern, sofern sie nicht durch Lagerschalen oder Keile blockiert sind. Der Tensar TriAx-Installationsleitfaden weist darauf hin, dass kühle Tage beim Durchtrennen der Bänder das radiale „Rollengedächtnis“ auslösen.
Stellen Sie sich einen straff aufgewickelten Gartenschlauch vor, der mit einer dünnen Schnur gebunden ist. Die äußere Windung strebt nach außen und verschiebt sich seitlich gegenüber den übrigen Lagen, sobald Vibrationen die Reibung zwischen den Lagen mindern. Extrudierte biaxiale Polypropylen-(PP-)Gitter und gestanzte HDPE-Bahnen reagieren anders als flache 90-Grad-Kanten eines Verpackungskartons. Ebenso verhalten sich beschichtete Glasfasergitter unter radialer Umfangskompression anders als starre Güter.
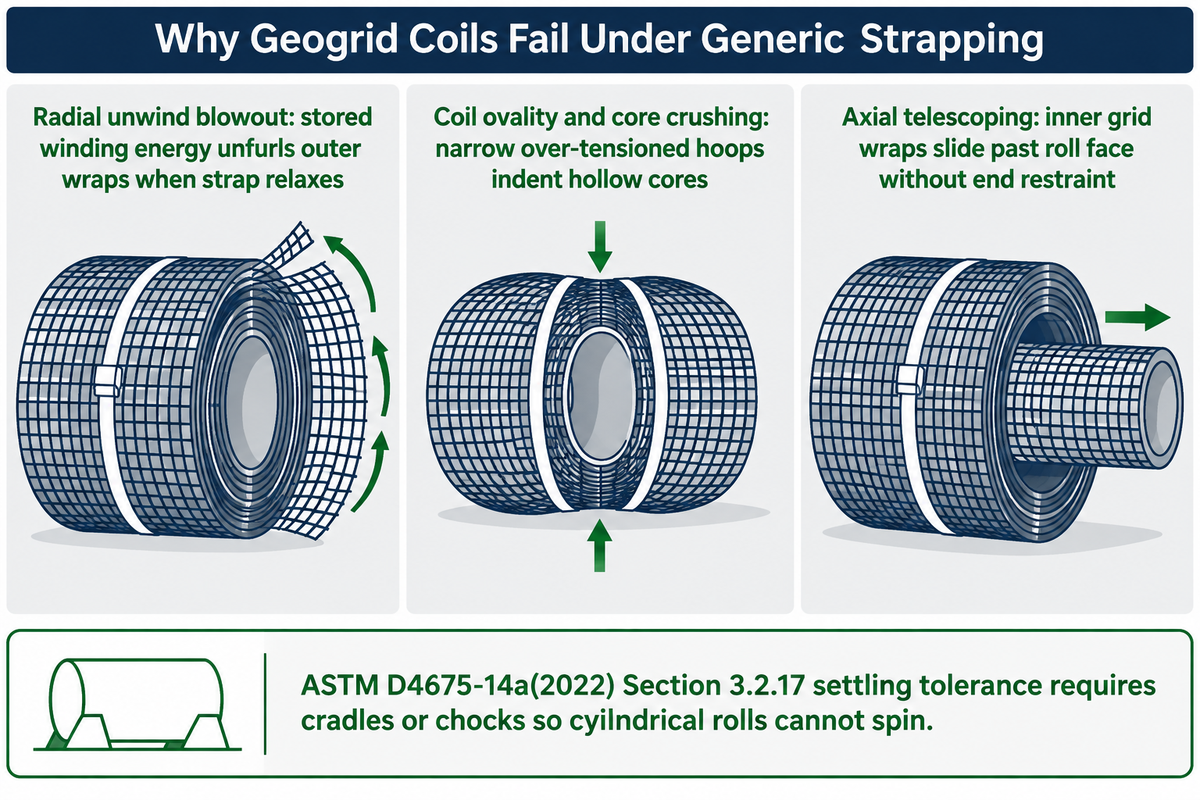
ASTM D4675-14a(2022) Abschnitt 3.2.17 definiert die Setzungstoleranz als Fähigkeit eines Bandes, an einer sich setzenden Ladeeinheit gespannt zu bleiben. Praxisleitfäden zur Rollensicherung nennen drei wiederkehrende Versagensarten infolge eines unpassenden Kunststoff-Umreifungsbands.
- Schlagartiges radiales Aufspringen: Gibt ein Versagen des Bandverschlusses oder ein Spannungsabfall im Band die gespeicherte Wickelenergie frei, schnellen die äußeren Gitterlagen plötzlich über den Lagerplatz.
- Rollenovalität und Zerdrücken des Wickelkerns: Zu hohe Spannkraft auf schmalen Umfangsbändern drückt leichte Hohlkerne oder obere Stapellagen ein.
- Axiales Teleskopieren: Seitliche Bremsbeschleunigungen schieben innere Geogitterlagen seitlich über die Stirnfläche hinaus, weil reine Umfangsreibung keinen axialen Endflächenhalt bietet.
Die Bandauswahl muss diese auswärts gerichtete Spiralfederkraft gegen das Kriechverhalten je Rollenmasse ausbalancieren. Band von einer PET-Umreifungsbandrolle stellt beim Nachsetzen der Lagen elastische Spannung zurück und verhindert so Verpackungsschäden im Feld wie das plötzliche Aufspringen bei kriechendem PP-Band. Reine Umfangsumreifung lässt eine zylindrische Rolle durchdrehen, solange sie nicht auf einer Lagerschale oder beidseitig mit Keilen fixiert wird.
PET vs. PP vs. Kohlenstoffstahl-Umreifungsband für Geogitterrollen: ASTM D3950-Rückstellung vs. D3953-Schnittgefahr
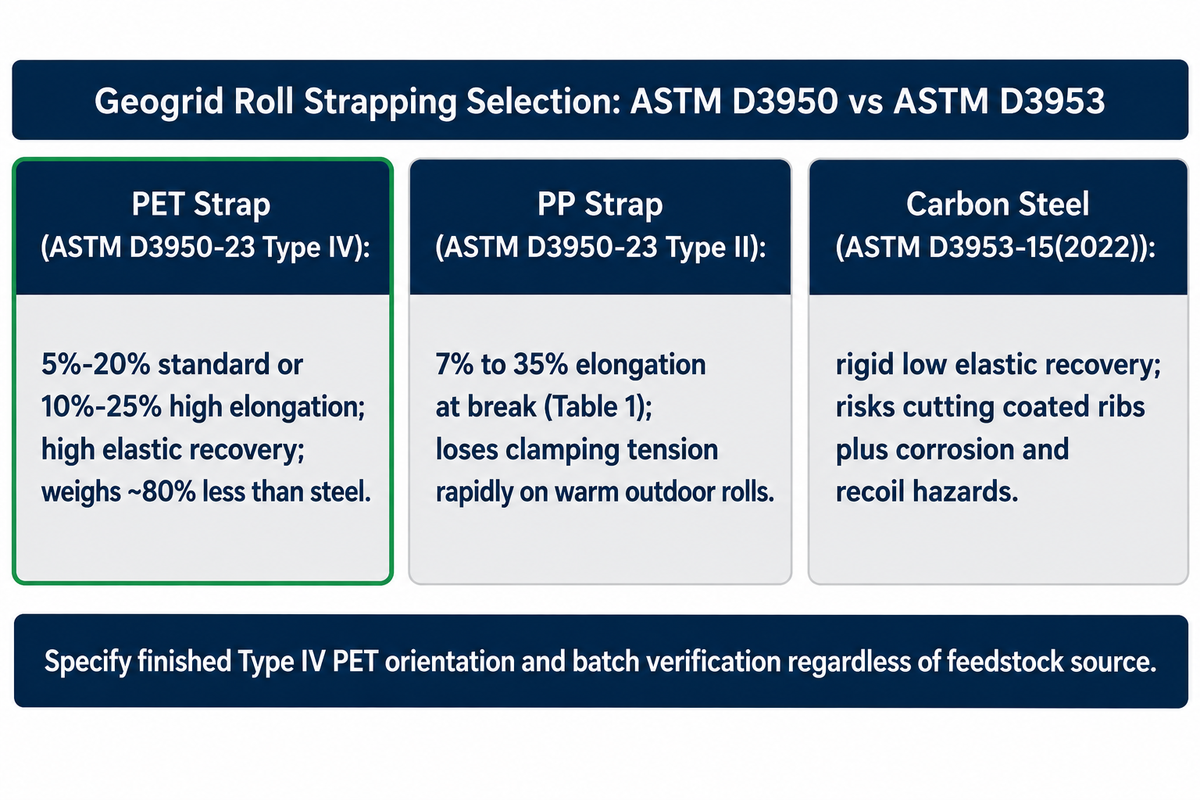
Polyester-Umreifungsband vom Typ IV (ASTM D3950-23 Tabelle 3) hält die Rollenspannung besser als PP-Umreifungsband vom Typ II ohne das Rippenkerbrisiko von Stahlband. Diese hochfeste PET-Güteklasse bietet 5 % bis 20 % Standard- oder 10 % bis 25 % Hochdehnung. Zudem wiegt es laut Signode TENAX-Produktdaten ~80 % weniger als Stahl.
Für manuelles PET-Umreifungsband oder Maschinenlinien hilft der Leitfaden zu Kunststoff-Umreifungsbändern aus PET, PP und Stahl beim Festlegen präziser Bandspezifikationen. Nach ASTM D3950-23 wird extrudiertes, verstrecktes Polyesterband als Typ IV eingestuft. Verstrecktes Polypropylen fällt unter Typ II mit 7 % bis 35 % Reißdehnung (ASTM D3950-23 Tabelle 1). Obwohl PET-Flaschenrecycling Ausgangsmaterial liefert, hängt die reale Leistung des fertigen Bands von kontrollierter Verstreckung und Chargenprüfung ab. Fertiges PET Typ IV muss 5 %–20 % Standard- bzw. 10 %–25 % Hochdehnung sowie die Nennwerte für Reißkraft und Dehnung an starren wie flexiblen Verpackungsprofilen einhalten.
Dieser Polymerunterschied bestimmt die Rollenstabilität über lange Lager- und Transportzyklen. Polypropylen-Umreifungsband Typ II verliert auf schrumpfenden oder warmen Außenrollen rasch seine Anfangsspannung. Kohlenstoffstahl-Umreifungsband in Regelausführung nach ASTM D3953-15(2022) besitzt dagegen keine elastische Nachspannung und bringt Korrosions- sowie Rückschlagrisiken mit sich. FAQ für industrielle Verpackungen bestätigen, dass Polyester-Umreifungsband konstanteren Ladungserhalt bietet und auf nachsetzenden Rollen straffer bleibt als PP-Band und Stahl-Umreifungsband.
| Leistungskriterium | PET-Umreifungsband (ASTM D3950-23 Typ IV) | PP-Umreifungsband (ASTM D3950-23 Typ II) | Stahl-Umreifungsband (ASTM D3953-15(2022)) |
|---|---|---|---|
| Polymer- / Metallklassifizierung | Extrudiertes, verstrecktes Polyethylenterephthalat (Polyester-Umreifungsband) | Extrudiertes, verstrecktes Polypropylen-Umreifungsband (Typ II) | Kaltgewalztes Flachstahlband Typ 1 (geschmiert, verzinkt oder lackiert) |
| Reißdehnungsbereich | Standard-Güteklasse 5 %–20 %; hohe Dehnung 10 %–25 % (Tabelle 3) | 7 %–35 % Reißdehnung (Tabelle 1) | Geringe elastische Dehnung mit bleibender plastischer Verformung ab Grenzlast |
| Spannungserhalt an nachsetzenden Rollen | Hohe Rückstellung hält die Umfangsspannung beim Setzen der Lagen aktiv | Deutliches Kriechen und Spannungsrelaxation an warmen Tagen | Keinerlei Nachziehvermögen, sobald der Rollenumfang leicht abnimmt |
| Rippenkerbung und Oberflächenschäden | Glattes Bandprofil verteilt die Anpresskraft sauber mit Kantenschützern | Weiche Kante schont Rippen, jedoch unzureichende Haltekraft bei schweren Rollen | Starre, messerscharfe Stahlkanten kerben extrudierte PP-/HDPE-Rippen ein |
| UV- und Korrosionsbeständigkeit im Außenbereich | UV-stabilisiertes grünes oder schwarzes PET rostet auf feuchten Lagerplätzen nicht | UV-Beständigkeit baut im Freien ohne starke UV-Stabilisierung rasch ab | Verkratzte Oberfläche rostet und verfärbt gewebte Polyester-/Glasfasergitter |
| Bedienergewicht und Rückschlagrisiko | ~80 % leichter als Stahl bei kontrollierter Trennung laut Signode TENAX-Broschüre | Leichte Handhabung für die manuelle Verpackung kleiner Rollen | Schwere Coils und scharfe peitschende Bandenden erhöhen das Verletzungsrisiko |
| Haupteignung für Geogitterrollen | Bevorzugte Alternative zu Stahl für 3–5 m biaxiale, uniaxiale und beschichtete Rollen | Beschränkt auf leichte Musterpakete im Innenbereich oder weiche Schutzverpackungen | Heiße Ofencoils oder zwingend vorgeschriebene AAR-Bahnverladeschemata |
Umreifungsmuster für Geogitterrollen: Umfangsbänder vs. axiale Kernbänder (Eye-to-Sky) vs. Paletten-Kreuzumreifung
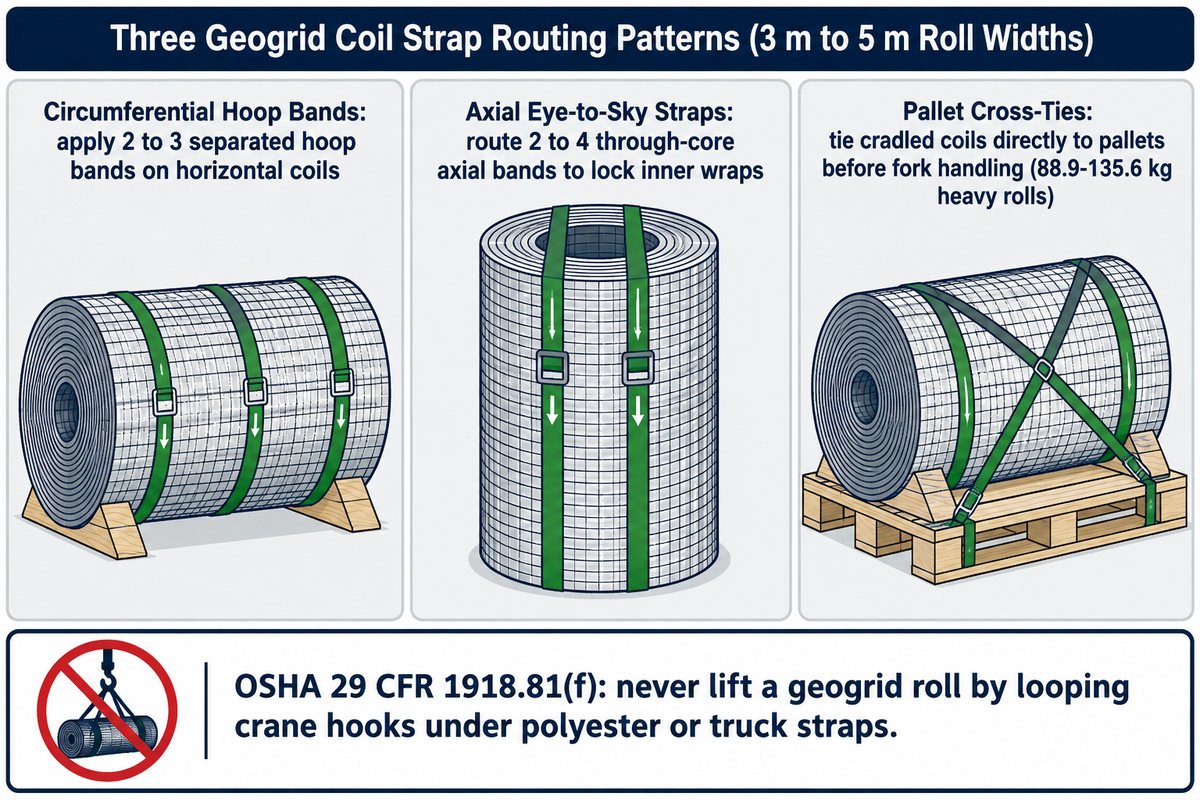
Verpackungsingenieure kombinieren drei Führungsmuster anhand von Rollengewicht, Breite und Stapelhöhe. Bringen Sie 2 bis 3 beabstandete Umfangsbänder an horizontalen Rollen an und ergänzen Sie 2 bis 4 durch den Wickelkern geführte Axialbänder bei vertikal stehenden Rollen. Verankern Sie gelagerte Rollen vor der Staplerbewegung auf Paletten.
Rollengeometrie und Gewicht der Ladeeinheit bestimmen die Basishardware vor der Auswahl manueller Geräte oder Spannrezepte. Handelsübliche Geokunststoffrollen mit 3 m bis 5 m (9,8 ft bis 16,4 ft) Breite sind meist 50 bis 100 m (164 bis 328 ft) lang. Veröffentlichte Rollengewichte reichen laut Tensar TriAx-Installationsleitfaden von 39,0 kg (86 lb) bei 3-m-Rollen bis zu 88,9–135,6 kg (196–299 lb) pro Rolle bei 5 m Breite. Leichte 3-m-Rollen erhalten 2 äußere Umfangsbänder, während schwerere 4 m–5 m Rollen ein Mittelband, Lagerschalen oder axiale Bänder durch den stehenden Kern ergänzen. Horizontale Stapel sind auf maximal fünf Rollen Höhe begrenzt, sofern keine Flanschlager jede Lage stützen. Wie Leitfäden zur Rollensicherung warnen, hält kein Kunststoffband einen ungesicherten Zylinder allein durch Reibung still. Eine Sattellagerschale oder gegeneinandergesetzte Kunststoffkeile müssen zuerst die Rollenbasis nach den Regeln der industriellen Versand-Umreifungsmechanik fixieren.
Ebenso strenge Grenzen gelten für Krane, Haken und Gabelstapler. Gemäß Geoworks-Installationshinweisen dürfen flache Staplerzinken niemals in den hohlen Wickelkern der Rolle einfahren. Stattdessen sind ein glatter Tragedorn oder unterlegte Lagerschalen-Zinken einzusetzen. Ebenso wenig dient Standard-Verpackungsumreifungsband jemals als Kranhebeschlinge:
„Durch Bänder oder Umreifungsbänder gebündelte Ladeeinheiten dürfen nur dann an diesen Bändern angehoben werden, wenn das Umreifungsband für Hebevorgänge geeignet und ausreichend stark für das Gewicht der Ladeeinheit ausgelegt ist.“
Heben Sie eine Geogitterrolle niemals an, indem Sie Kranhaken unter Polyester-Umreifungsband oder Ladungssicherungsbänder schieben. Standard-PET-Umreifungsbänder sind nicht zum Heben zugelassen, und das Anheben an den Bändern erfüllt die Hebevorgabe von OSHA 29 CFR 1918.81(f) nicht. Eine vertikale Zugbeanspruchung nicht zugelassener Bänder kann sowohl Band als auch Wickelkern zerstören. Zur Qualifizierung Ihrer Verpackungslinie gleichen Sie jeden Einsatzfall mit der Neun-Szenarien-Matrix unten ab.
| Geogitter-Produktfamilie | Rollenlage und Gewichtsklasse | Primäres Bandführungsmuster | Sekundäre Axial- / Paletten-Kreuzumreifung | Kontakt- und Basishardware | Primär verhindertes Schadensbild |
|---|---|---|---|---|---|
| Biaxiales extrudiertes PP-Gitter (3 m–4 m) | Horizontale Einzelrolle (leicht–mittel) | 2 getrennte Umfangsbänder einwärts der Schnittenden | Optionales Mittenumfangsband bei 4-m-Rollen | Überlappte Außenlage oder Kraftpapier-Schlauchhülle unter den Bändern | Radiales Aufspringen im Lagerregal |
| Biaxiales extrudiertes PP-Gitter (Lagenstapel) | Horizontaler Pyramidenstapel (≤5 Rollen hoch) | 2–3 Umfangsbänder je Einzelrolle | Äußere Basisrollen verkeilen; Sattellager auf Palettendeck | Holz- oder Formkunststoffkeile an den unteren Flanken | Seitliches Wegrollen und Verschieben des Pyramidenstapels |
| Steife uniaxiale HDPE-Rolle (schwerer Wickelkern) | Lange horizontale Rolle (hohe gespeicherte Rückstellkraft) | 3 beabstandete Umfangsbänder (niemals über rohe Webkantengrate) | Kreuzbänder paarweise über Kantholz-Lager für den Lkw-Transfer | Glattes PET-Umreifungsband + breite Polymer-Kantenschützer an der Schweißzone | Schlagartiges Zurückfedern auf kalten Höfen (<0 °C) |
| Rolle mit steifer Masche auf kurzer Flachpalette | Eye-to-Sky (vertikale Wickelkern-Achse) | 2–4 axiale Umreifungsbänder durch den mittleren Wickelkern bis zur Stirnfläche | 1 äußeres Bauchband auf halber Rollenhöhe | Kunststoff-Schutzkanten am Kerninnenrand (Grip Strapping-Spezifikationen) | Kernteleskopieren beim Abbremsen auf der Autobahn |
| PVC-beschichtetes gewirktes PET-Geogitter | Horizontales Einzel- oder Doppel-Palettenbündel | 2–3 mäßig gespannte glatte PET-Umfangsbänder | 2 Paletten-Kreuzbänder durch die Deckkufen verankert | Wellkarton-Zwischenlage + breite Verschleißpads unter der Gerätesohle | Abrieb der Oberflächenbeschichtung und Maschenverzug |
| Bitumenbeschichtetes Glasfasergitter | Empfindliche horizontale Rolle | 2–3 leicht gespannte glatte/gewachste PET-Umfangsbänder | Gepaarte Kompressions-Schalenbänder über äußerem Kartonage-Umschlag | Vollständige Kraftpapier-Schlauchhülle gegen Bitumenanhaftung am Band | Verkleben des Bindemittels, Rippenfraktur und Faserausfransung |
| Vliesstoff-Geokomposit (Gitter + Vlies) | Voluminöse horizontale Großdurchmesserrolle | 3 Umfangsbänder ausgerichtet über der Vliesüberlappung | Vollständige Folienhaube + 2 palettierte Umfangsbänder | Breitflächige Kunststoff-Kantenschutzwinkel über mehrere Außenrippen | Einreißen des Geotextils und örtliche Eindrückringe |
| Kurze schmale Muster- / Kleingebrauchsrollen | Vertikales Bündel auf Palette | 1–2 leichte Umfangsbänder zur Bündelung | 2 Kreuzbandschleifen über oberer Wellkarton-Abdeckplatte | Deckel- und Bodenplatte mit Eckenschutzwinkeln | Umkippen des Bündels im Stückgut- oder Paketversand |
| Mehrrollen-Pyramide im Exportcontainer | Horizontale intermodale Containerstauung | 3 Umfangsbänder pro schwerer Rolle + eingelegte Kantholzlager | Stauholz- und Keilrahmen; keine Nutzung von PET-Bändern zum Heben | Kantenschützer an jedem Palettenband + Barcode-Chargenrückverfolgung | Ovale Verformung des Wickelkerns während 4–6 Wochen Seefracht |
Kantenkontaktschutz und Oberflächenwahl: glattes vs. geprägtes PET, Verschleißpads und Polymerschutzwinkel
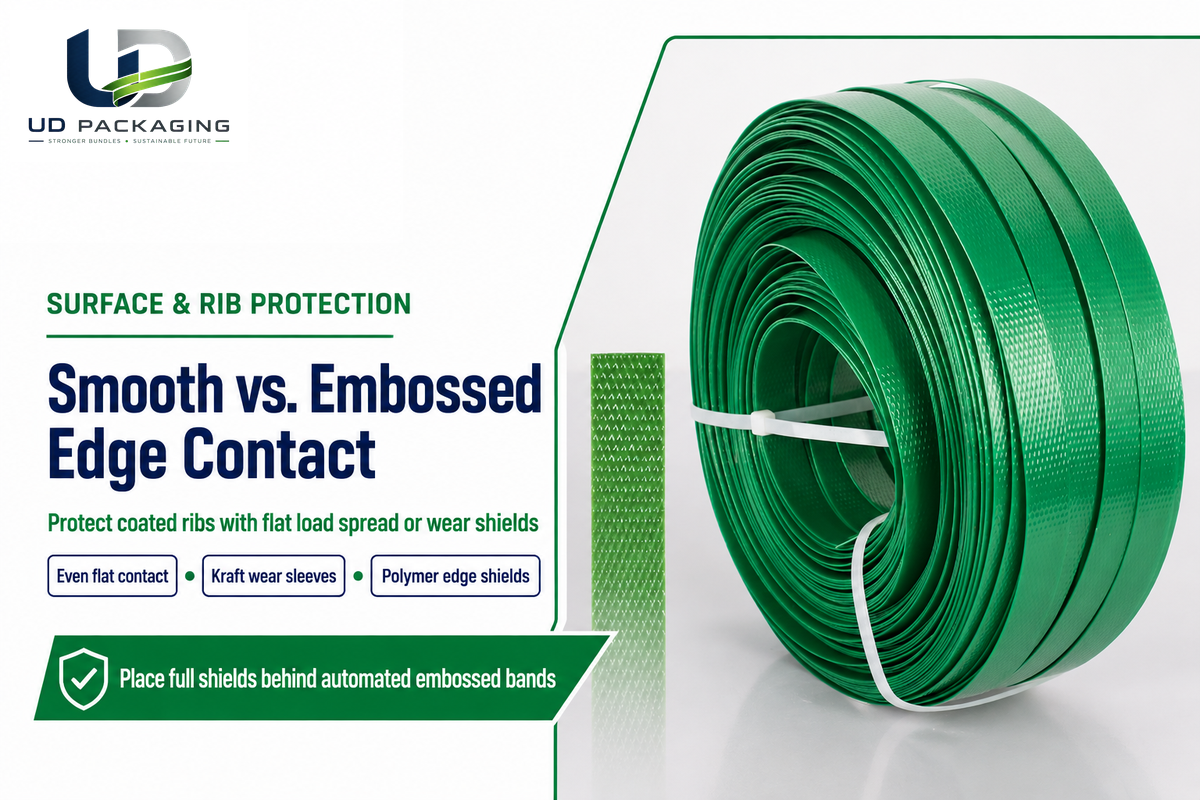
Flache, ungeprägte Polyesterbänder liegen an extrudierten und beschichteten Geogitterrippen deutlich gleichmäßiger an als strukturierte Bänder. Prüfungen von JUHONG zeigen, dass glattes PET höhere Reißkräfte erzielt und weiche Beschichtungen vor punktuellen Druckspitzen bewahrt. Um Verpackungskosten durch Rollenschäden zu senken, setzen Sie unter automatisch zugeführtes geprägtes Band volle Kraftpapier-Schlauchhüllen oder steife Schutzwinkel ein.
Online-Zusammenfassungen unterstellen oft, dass geprägtes Polyester-Umreifungsband empfindliche Rollen besser abpolstert als glattes Band. Zugversuche belegen dagegen, dass glattes Band mehr tragenden Querschnitt behält. Vergleichende JUHONG-Zugprüfungen untersuchten Proben von 18,7 mm mal 1,0 mm bei 13 % gemessener Höchstdehnung. Glattes PET erreichte 7.230 N (386 MPa) gegenüber 6.417 N (343 MPa) bei geprägtem PET, ein Reißkraftvorteil von 12,7 % für das glatte Polymerband.
Die Querschnittsgeometrie erklärt den Unterschied in der Reißkraft: Mechanisches Prägen drückt Vertiefungen in das extrudierte Band und schwächt das Material zwischen den erhabenen Rautenspitzen. Grünes geprägtes PET-Umreifungsband verbessert zwar den Vorschubgrip in automatischen Umreifungsmaschinen und Vollautomatenrahmen für Großserien-Maschinenrollen. Drücken erhabene Rautenspitzen jedoch direkt auf PVC-, Bitumen- oder Polyolefinrippen, bündelt dies ohne Schutz nach ASTM D4675-14a(2022) die Anpresskraft.
Freigestellte Patentkonstruktionen für Polymer-Kantenschutzwinkel erklären, warum starre 90-Grad-Ecken weiterhin in gewölbte Rollen einschneiden. Zieht die Bandspannung einen rechtwinkligen Schützer auf, beißen seine scharfen Innenkanten in die äußere Gitterlage. Bei abgelaufener Kantenschutz-Patenttechnik Dritter (DE19904843C5) kombiniert ein vorgewinkelter (<90°) Polymer-Schutzwinkel eine freigesparte gekrümmte Innenhohlkehle mit äußeren Verstärkungsrippen und einer optionalen inneren Elastomer-Dämpfeinlage zur gleichmäßigen Druckverteilung an der Kante. Geeignete Modelle finden Sie in unserem Leitfaden zu Kantenschützern und Umreifungs-Kontaktschilden.
| Kontaktelement | Mechanische Hauptfunktion | Technischer Richtwert und Nachweis | Einsatzregel für Geogitter |
|---|---|---|---|
| Glattes PET-Oberflächenprofil | Maximiert die plane Bandauflagefläche und den Zugquerschnitt | 7.230 N vs. 6.417 N geprägt bei 18,7 mal 1,0 mm (JUHONG-Test) | Erste Wahl für direkte Praxistests auf ungeschützten oder dünn umhüllten Gittern |
| Kontrolliert gewachstes glattes PET | Senkt Gleitreibung im Führungskanal bei Erhalt glatter Auflage | Wachs- oder Oberflächenausrüstung gegen Greiferhalt des Reibschweißkopfs prüfen | Ideal für schnell laufende automatische Bogen-Abroller an sauberen Rollen |
| Geprägte PET-Oberfläche | Verstärkt den Greifbiss im Spanngerät und senkt Meterkosten | Bewertetes Prägeprofil (PEFilmPack / JUHONG) | Bei beschichteten Geogittern zwingend mit voller Schlauchhülle oder Schutzwinkeln kombinieren |
| Vollflächige Kraftpapier- / Wellkarton-Schlauchhülle | Überbrückt offene Gittermaschen zur Verteilung der Umfangsspannung | Verhindert Einschneiden des Bands in empfindliche Rippen (ROLL Packaging) | Erforderlich unter blanken Bändern auf bitumenbeschichtetem Glasgitter oder offenen Maschen |
| Polymer-Schutzwinkel mit freigestellter Hohlkehle | Verteilt radiale Biegespannung auf Innenrand des Wickelkerns und Rollenkanten | Kunststoff- und Faser-Schutzwinkel verteilen Spannung laut Grip Strapping und Patentgeometrie mit freigestellter Hohlkehle | An jeder Umlenkung am Kernrand bei axialen Eye-to-Sky-Schlaufen einsetzen |
| Bandführung über Werkskante / Überlappungszone | Führt das Band über die verstärkte Längsrandzone | Breitere 9–32 mm Bandgeometrie verteilt die Flächenpressung (PEFilmPack) | Äußere Bänder sauber einwärts von ungleichmäßigen Schnittenden platzieren |
| Opfer-Verschleißpad unter dem Gerätekopf | Verhindert heißen Schweißgrat und Sohlenabdrücke auf oberen Rippen | Schützt die Gitteroberseite während der Reibschweiß-Haltezeit (250–260 °C) | Bei Einzelrollen unter dem Fuß von Akku- oder Hand-Spanngeräten unterlegen |
Dimensionierung von Breite, Dicke, Reißkraft und Bandverschluss-Festigkeit für Außenlagerung und Versand
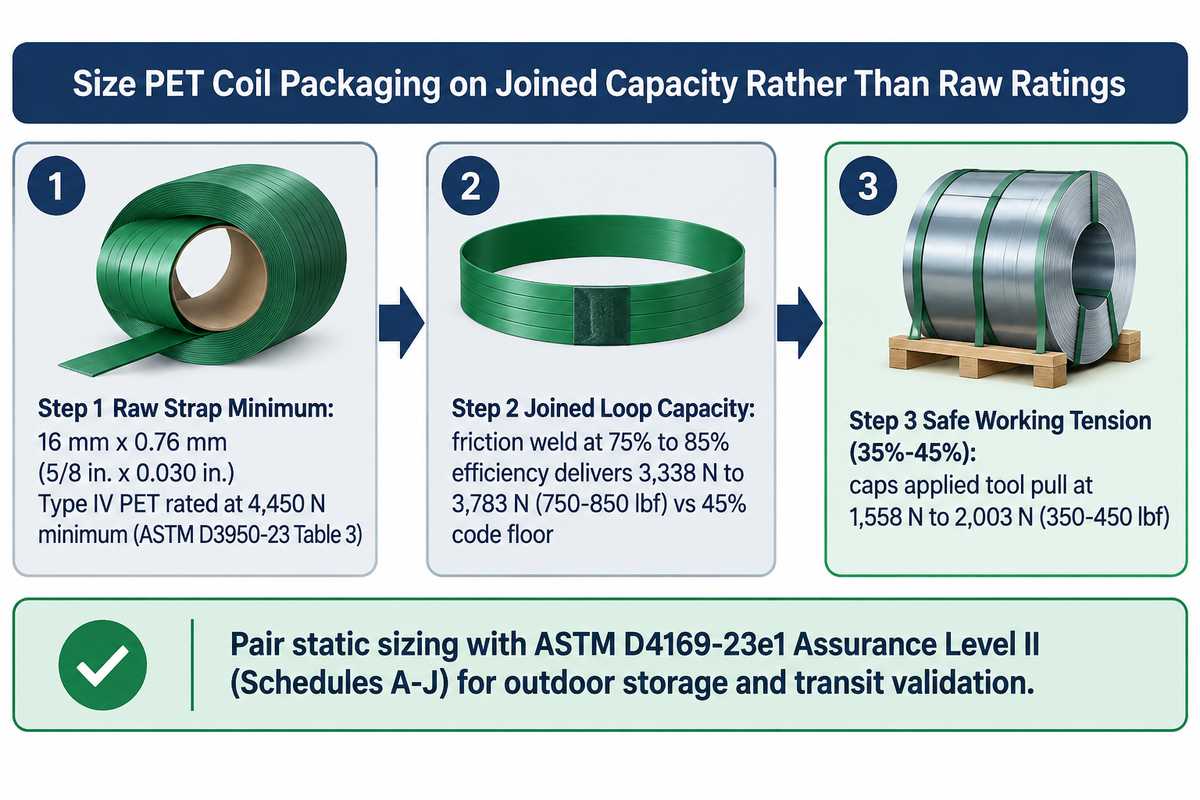
Dimensionieren Sie PET-Rollenverpackungen anhand der Reißkraft am Bandverschluss statt nach Rohwerten. Spezifizieren Sie 16 mm (5/8 in.) PET-Umreifungsband in Maschinen-Güteklasse oder Hand-Güteklasse Typ IV; ASTM D3950-23 Tabelle 3 beginnt bei 3.115 N (700 lbf) für 0,51 mm (0.020 in.) Banddicke. Begrenzen Sie die Arbeitsspannung bei Außenlagerung auf höchstens 40 % bis 60 % der Nenn-Reißkraft; die angewandten Gerätespannungen in der Tabelle unten liegen innerhalb dieses Rahmens.
Ingenieure, die maschinengängiges Polyester-Umreifungsband abstimmen und die Kompatibilität von Verschlusshülsen in Lieferantendatenblättern prüfen, sollten Newton vor dem Wertevergleich in kgf oder lbf umrechnen. Für schwere Rollen im Außenbereich zählt UV-stabilisiertes glattes PET zu den zuverlässigsten nichtmetallischen Verpackungsmaterialien. Teilen Sie Newton durch 9.80665 für Kilopond (kgf) oder durch 4.44822 für Pound-Force (lbf). Ein Band mit 4.450 N entspricht 454 kgf bzw. 1.000 lbf, niemals 4.450 kgf. Gemäß ASTM D3950-23 Abschnitt 7.2.3 legen Normen lediglich eine Mindestfestigkeit des Bandverschlusses von 45 % zugrunde. Reibschweißungen (~75 %–85 %) oder verzahnte Verschlusshülsen (~60 %–70 %) zuzüglich Stoßreserven bestimmen die tatsächliche Haltekraft. Eine Auslegung allein anhand unverbundener Zugwerte führt leicht zum Versagen an der Verschlussstelle.
Rechenbeispiel: Auslegung der effektiven Bandverschluss-Kapazität bei sommerlichem Kriechen im Freien:
Ausgangsdaten: Wählen Sie hochfestes glattes PET-Umreifungsband Typ IV mit 16 mm mal 0,76 mm (5/8 in. mal 0.030 in.), spezifiziert mit mindestens 4.450 N nach ASTM D3950-23 Tabelle 3. Verbinden Sie das Band per Akku-Reibschweißung mit 75 % bis 85 % Verschlusseffizienz. Validieren Sie die verpackte Rolle nach ASTM D4169-23e1 Assurance Level II anhand des einzelnen Verteilzyklus (gewählt aus 18 Zyklen, Schedules A–J), der zur realen Versandroute passt.
Berechnung: Die Multiplikation von 4.450 N mit 0,75–0,85 ergibt eine effektive Kapazität je geschlossenem Bandring von 3.338 N bis 3.783 N (750–850 lbf). Eine Begrenzung der dauerhaften Arbeitsspannung auf 35 %–45 % deckelt die am Gerät aufgebrachte Zugkraft auf 1.558 N bis 2.003 N (350–450 lbf). Das wahrt in jeder einzelnen Schlaufe eine Reserve vom 1.67- bis 2.43-Fachen zwischen aufgebrachter Spannung und Reibschweiß-Verschlusskapazität.
Gültigkeitsbereich dieser Rechnung: Diese Berechnung vergleicht Band- und Verschlussreserven rein statisch und ersetzt keine dynamische Transportzertifizierung. Ergänzen Sie sie um Prüfungen im warmen Sommercontainer sowie Handhabungsgrenzen unter –10 °C (14 °F Glasübergangsschwelle von Polypropylen im Tensar TriAx-Installationsleitfaden). Beim Wechsel von leichtem 12 mm Umreifungsband auf schwere hochfeste Bänder mit 16 mm und 19 mm unter rauen Verpackungsbedingungen nutzen Sie unseren PET-Umreifungsband-Herstellervergleich und Reißkraft-Leitfaden zur Vorauswahl geeigneter Güteklassen.
| Nennmaß (Breite & Dicke) | Güteklasse & Norm-Mindestwert (ASTM D3950-23 Tabelle 3 / Kataloge) | Verschlusskapazität bei 75 % Reibschweißung | Verschlusskapazität bei 60 % Verzahnungshülse | Empfohlener Gerätebereich (35 %–45 %) | Empfohlener Geogitter-Einsatz & Lagerbereich |
|---|---|---|---|---|---|
| 12 mm, 0,51–0,60 mm Dicke (1/2 in., 0,020–0,024 in.) | 1.870–2.700 N (~420–607 lbf / 191–275 kgf) | 1.403–2.025 N | 1.122–1.620 N | 655–1.120 N (147–252 lbf) | Leichte Muster- und Kleinrollen im Innenbereich (~39,0 kg 3-m-Klasse) |
| 12 mm, 0,76 mm Dicke (1/2 in., 0.030 in.) | 3.780 N min. (850 lbf / 385 kgf) | 2.835 N (637 lbf) | 2.268 N (510 lbf) | 1.323–1.701 N (297–382 lbf) | Einzelne 3 m biaxiale PP-Rollen mit 2–3 Umfangsbändern |
| 16 mm, 0,51–0,64 mm Dicke (5/8 in., 0,020–0,025 in.) | 3.115–3.870 N min. (700–870 lbf / 318–395 kgf) | 2.336–2.903 N | 1.869–2.322 N | 1.090–1.742 N (245–392 lbf) | Mittelschwere 3 m–4 m Biaxialrollen auf Paletten mit Lagerschale |
| 16 mm, 0,76–0,80 mm Dicke (5/8 in., 0,030–0,031 in.) | 4.450 N ASTM D3950-23 Tabelle 3 min. (4.230 N JUHONG Praxiswert geprägt) | 3.173–3.338 N | 2.538–2.670 N | 1.481–2.003 N (333–450 lbf) | Primäre Praxistest-Basislinie für Standard-Geogitterrollen von 4 m–5 m |
| 16 mm, 0,89–0,90 mm Dicke (5/8 in., 0.035 in.) | 5.780 N min. (1.300 lbf / 589 kgf) | 4.335 N (975 lbf) | 3.468 N (780 lbf) | 2.023–2.601 N (455–585 lbf) | Dichte uniaxiale HDPE-Rollen & axiale Eye-to-Sky-Kernschlaufen |
| 16 mm, 1,02 mm Dicke (5/8 in., 0.040 in.) | 6.670 N min. (1.500 lbf / 680 kgf) | 5.003 N (1.125 lbf) | 4.002 N (900 lbf) | 2.335–3.002 N (525–675 lbf) | Schwere 100 m Rollen bei mehrmonatiger Außenlagerung |
| 16 mm, 1,14 mm Dicke (5/8 in., 0.045 in.) | 7.120 N min. (1.600 lbf / 726 kgf) | 5.340 N (1.200 lbf) | 4.272 N (960 lbf) | 2.492–3.204 N (560–720 lbf) | Rollen mit hoher Rückstellkraft & mehrlagige Paletten-Kreuzumreifung |
| 19 mm, 0,80–1,02 mm Dicke (3/4 in., 0,031–0,040 in.) | 7.785 N+ (1.750 lbf+, Schweres PET nach ASTM D3950-23) | 5.839 N+ (1.313 lbf+) | 4.671 N+ (1.050 lbf+) | 2.725–3.503 N (613–788 lbf) | 5 m Großrollen (88,9–135,6 kg) & Strecken mit starker Stoßbeanspruchung |
| 19–32 mm, 1,27 mm Dicke (Extrastarkes flaches PET) | Bis zu 18.850 N (4.238 lbf laut Signode TENAX-Katalog) | Bis zu ~14.138 N | Verzahnte Stahl-Verschlusshülse oder schwere Drahtklemme | Nur gemäß Nennwert von Gerätekopf & Anlage | Steife Export-Holzlager und Stahlband-Substitution |
Umwelt- und Prüfgrenzen stecken jede Auslegungszeile oben ab. Der Tensar TriAx-Installationsleitfaden erlaubt das Lagern von Rollen über –29 °C (–20 °F) bei bis zu sechs Monaten ungeschützter Sonneneinstrahlung. Vermeiden Sie die Handhabung unter –10 °C (14 °F), während ASTM D4675 und D4169 Level II Bandauswahl und Transportprüfungen regeln.
Spanngeräte auf gewölbten Rollen, verzahnte Verschlusshülsen und Reibschweiß-Einstellung auf Geokunststoff-Linien
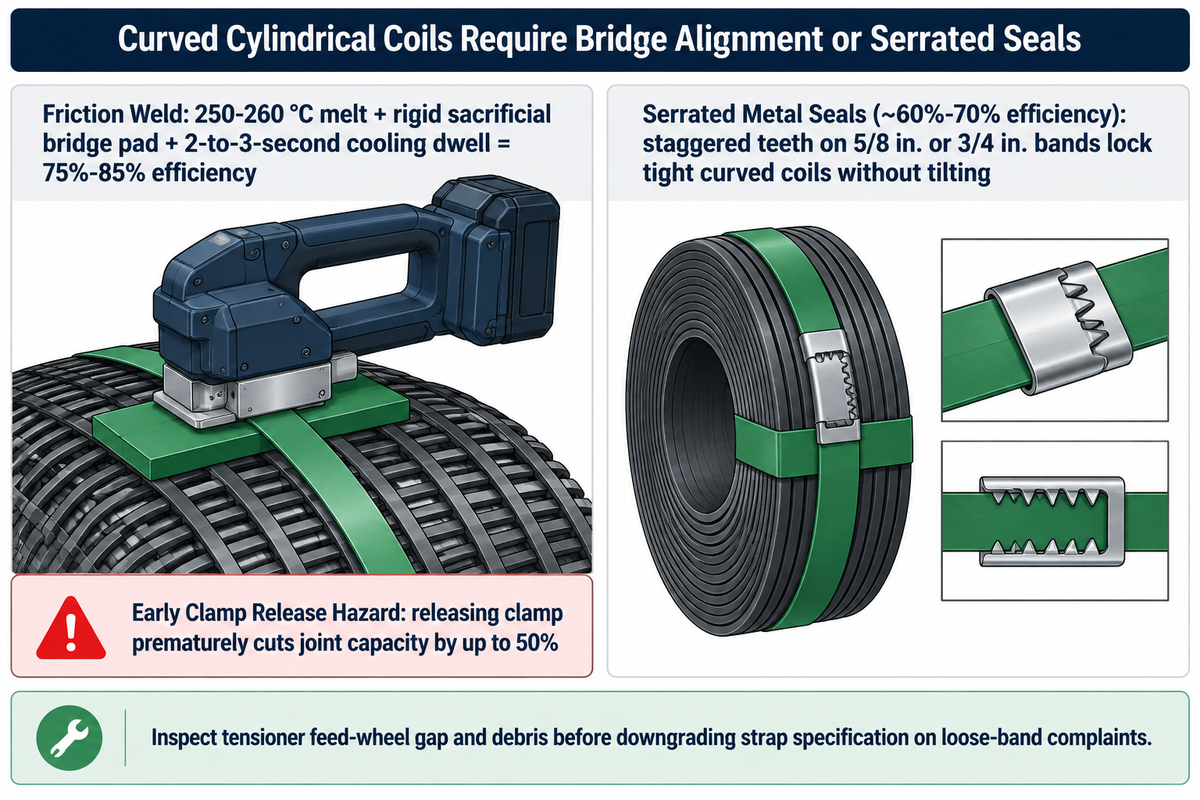
Selbst bei passend ausgelegter PET-Bandbreite und Verschlussfestigkeit bringen gewölbte zylindrische Rollen breite flache Reibschweißköpfe aus dem Gleichgewicht, wenn kein breites Verschleißpad unterliegt. Enge Rollen mit kleinem Durchmesser bevorzugen oft verzahnte Metall-Verschlusshülsen. Halten Sie nach dem Aufschmelzen bei 250–260 °C eine ununterbrochene Abkühl-Haltezeit unter Klemmung von 2 bis 3 Sekunden ein, um 75 % bis 85 % Verschlusseffizienz laut PetPackingStrap-Fehlerdiagnose zu erzielen.
Auf kleinen horizontalen Rollen überbrückt die breite Sohle eines Akku-Geräts zwei gewölbte Rippen. Sobald die Vibrationsheizung startet, kippt die Sohle durch asymmetrischen Kontakt, was zu teilweiser Verschmelzung oder Ansengen der darunterliegenden Rippen führt. Eine starre Opfer-Brückenplatte unter der Schweißfläche stellt die plane Auflage wieder her. Während schnelle vollautomatische Maschinen in abgelaufenen Ovalstrapping-Patentarchitekturen eine Doppelrollen-Schlupferkennung für stabilen Vorschub nutzen, prüfen Sie die Kopfsteuerungsdaten halb- und vollautomatischer Umreifungsmaschinen in UD Packagings Leitfaden zur Integration automatischer und halbautomatischer Rollenumreifung.
Reale Werksdiagnosen zeigen, dass mechanische Gerätefehler häufig wie ein Bandversagen wirken. Eine JUHONG-Werksuntersuchung 2024 prüfte eine Reklamation wegen Verrutschen bei 16 mm mal 0,8 mm PET-Umreifungsband. Das intakte Band bestand mit 4,23 kN (4.230 N) Reißkraft, 314 MPa Zugfestigkeit und 16 % Dehnung. Ursache des Verrutschens waren ein zu großes Spaltmaß am Spanngerät und Abriebrückstände. Regelmäßige Prüfung von Spanngerät-Dimensionierung für PET-Umreifungsband und Diagnose loser Bänder vermeidet unnötige Materialherabstufungen.
- Abkühlsperre beim Reibschweißen (75 %–85 % Effizienz): Bürstenlose 14,4 V oder 18 V Akkuköpfe (Übersicht über manuelle, Akku- und pneumatische Umreifungsgeräte) erhitzen PET auf 250–260 °C. Zu frühes Lösen der Klemme kann die Verschlusskapazität laut PetPackingStrap-Anleitung um bis zu 50 % senken.
- Verzahnte Metall-Verschlusshülsen (~60 %–70 % Effizienz): Teams für manuelle Umreifung kombinieren 5/8 in. oder 3/4 in. Band mit innenliegenden verzahnten Verschlusshülsen und Drahtklemmen. Versetzte Zähne greifen in hartes Polyester ohne die Kanten aufzuschneiden, anders als glatte PP-Hülsen laut Strap Solutions FAQ.
Häufiger Fehler: Überschweißen vs. zu frühes Entlasten bei Akkugeräten
Ein Band mit 1.000 lb (4.448 N) liefert bei sauberer Verschweißung 750 bis 850 lb. Wird das Akkugerät vor Ablauf des 2–3 s Abkühltimers angehoben, schert die heiße Naht ab und verliert laut PetPackingStrap bis zu 50 % Kapazität. Prüfen Sie die Schweißnahtränder auf leichten Schmelzaustritt ohne Verkohlung, bevor Sie die Klemmung lösen.
Linientest-Protokoll, ASTM D3950-Eingangstoleranzen und sichere Entbanderungsfolge auf der Baustelle
Starten Sie einen kontrollierten 3-Rollen-Linientest mit glattem, spezifikationsgerechtem PET-Umreifungsband in Nennbreite 5/8 in. (0,8 mm Dicke). UD Packaging hält Fertigungs- und Prüftoleranzen von ±0,5 mm Breite, ±0,05 mm Dicke und ±2,5 % Rollenlänge ein. Diese Vorgaben sind enger als die Prüfgrenzen nach ASTM D3950-23 von ±0,76 mm Breite und ±0,06 mm Dicke (höchstens eine Verbindungsstelle pro Rolle).
Fordern Sie Testmuster in Lagergrößen mit 5–7 Werktagen Vorlaufzeit über die PET-Umreifungsband-Herstellerabteilung von UD Packaging an (bestätigen Sie Kurier- und Musterkonditionen im Angebot). Lagerlieferungen beginnen ab 1 Palette (56–99 Rollen) in 7–15 Werktagen, Sonderfertigungen ab 2 Tonnen in 10–20 Werktagen.
Rechenbeispiel: Maßhaltigkeits-Abnahme im Wareneingang:
Ausgangsdaten: Prüfen Sie eine Testrolle PET-Umreifungsband von 16,0 mm mal 0,80 mm am äußeren, mittleren und inneren Lagenbereich nach der PEFilmPack-Mehrpunkt-Maßprüfung.
Berechnung: Die Anwendung der UD Packaging-Toleranzgrenzen ergibt ein zulässiges Breitenfenster von 15,5 mm bis 16,5 mm (0,610–0,650 in.). Die zulässige Banddicke liegt zwischen 0,75 mm und 0,85 mm (0,0295–0,0335 in.).
Lieferabgrenzung: UD Packaging liefert extrudierte PET-Umreifungsbandrollen, verzahnte Verschlusshülsen, Drahtklemmen sowie passende manuelle, halbautomatische und automatische Umreifungsmaschinen, jedoch keine Geogitter oder Rollenwickler. Auf Wunsch verweisen schriftliche Angebote auf SGS-Qualitäts- und Stoffprüfberichte für das jeweilige Muster oder auf Chargenprüfprotokolle mit genauer Musterkennung. Zahlungsbedingungen sind 30 % T/T-Anzahlung mit 70 % vor Versand oder vollständige Vorauszahlung unter USD 1.500. Nennen Sie GB/T 1040.3-2026 bei Bestellungen ab Inkrafttreten am 1. Dezember 2026 gemäß den technischen Hinweisen von UD Packaging.
3-Stufen-Qualifikation für Geogitter-PET-Umreifungsband und sicheres Entfernen der Bänder
- Stufe 1 — Prüfung von Eingangsrolle & Gerät: Messen Sie Bandmaße über mehrere Wickeltiefen gegen ASTM-Grenzen von ±0,76 mm Breite und ±0,06 mm glatter Dicke (≤1 Stoß pro Rolle). Prüfen Sie die Passung auf Abrollern von 20 kg Rollen bis 75–300 kg Jumbocoils. Reinigen Sie Vorschubräder und prüfen Sie die Greiferspalte vor dem Spannen.
- Stufe 2 — Worst-Case-Verpackungstest mit 3 Rollen: Umreifen Sie drei Testrollen über horizontale Umfangs-, axiale Eye-to-Sky- und Schalen-Kreuzanordnung. Nutzen Sie 16mm glatte/gewachste PET-Bänder oder geprägte Bänder mit Schlauchhülle. Prüfen Sie die Rippen unter den Schützern sowie die Spannung nach Palettenberuhigung.
- Stufe 3 — Kontrolliertes sicheres Trennen auf der Baustelle: Laut Geoworks-Installationshinweisen müssen Monteure Schutzbrille und schnittfeste Handschuhe gegen scharfe Gitterkanten tragen. Halten Sie Rollen verkeilt und bleiben Sie außerhalb der tangentialen Abwickelbahn (Leitfaden für Diagonalschnitte im Lager). Halten Sie das freie Ende mit einer behandschuhten Hand fest und schneiden Sie diagonal von Gesicht und Beinen weg, sodass sich das „Rollengedächtnis“ sicher am Boden ablegt.
Häufig gestellte Fragen
Worin unterscheidet sich das Verpacken von Geogitterrollen mit PET-Umreifungsband vom Umreifen von Kartons oder Ziegeln?
Geogitterrollen haben keine flachen 90-Grad-Kanten wie Ziegelsteine und speichern rund um hohle Wickelkerne kontinuierliche radiale Spiralfederenergie (Tensar-Installationsleitfaden). Kühle Lagertage verstärken das plötzliche Zurückfedern des „Rollengedächtnisses“ beim Aufschneiden, und nachgebende Lagen entlasten zu schwach gespanntes PP. Unverkeilte zylindrische Rollen drehen sich unter blanken Bändern (ROLL Packaging) und erfordern Holzlager sowie elastische Rückstellung von Typ IV Polyester.
Sollte glattes oder geprägtes PET-Umreifungsband verwendet werden, um Rippenkerben an Geogitterrollen zu vermeiden?
Wählen Sie glattes oder kontrolliert gewachstes PET-Umreifungsband für direkten Kontakt mit extrudierten oder beschichteten Geogitterrippen. Flache Profile vermeiden scharfe Druckspitzen auf den Spitzen, und JUHONG-Zugversuche an 18,7 mal 1,0 mm Proben erreichten 7.230 N glatt gegenüber 6.417 N geprägt. Wenn automatische Geräte Prägegrip benötigen, schützen Sie die Rolle mit vollen Kraftpapier-Schlauchhüllen oder steifen Kantenschützern.
Wann sollten Umfangsbänder gegenüber axialen Eye-to-Sky-Bändern an Geogitterrollen getestet werden?
Stimmen Sie das Bandmuster im Tensar TX-Gewichtsbereich von 39,0 kg (3 m) bis 135,6 kg (5 m) auf Rollenbreite und Masse ab. Setzen Sie zwei oder drei beabstandete Umfangsschlaufen in Lagerschalen für leichtere horizontale 3 m Rollen ein. Ergänzen Sie Mittenband und Schalen-Kreuzumreifung für 4 m – 5 m Rollen. Verwenden Sie 2 – 4 axiale Durchgangsbänder durch den Kern mit Randschützern bei Eye-to-Sky- oder schweren Uniaxialrollen (ROLL Packaging).
Welche Breite und Dicke von PET-Umreifungsband sollte bei schweren uniaxialen oder beschichteten Geogitterrollen zuerst getestet werden?
Beginnen Sie Praxistests mit 5/8 in. mal 0,76–0,80 mm glattem Typ IV PET (~4.230–4.450 N). Gehen Sie bei 88,9–135,6 kg 5 m Rollen auf stärkere 5/8 in. Ausführungen (6.670–7.120 N) oder 3/4 in. Umreifungsband über.
Wie stellt man Reibschweiß-Abkühlhaltezeit und Arbeitsspannung ein, damit PET-Bänder auf gewölbten Rollen nicht ablösen?
Halten Sie die Klemmpressung während eines ununterbrochenen Abkühltimers von 2 bis 3 Sekunden aufrecht und stellen Sie die Arbeitsspannung auf 35 % bis 45 % der Nenn-Reißkraft ein. Stützen Sie die Spanngerätbasis auf einem Opfer-Verschleißpad ab, damit gewölbte Rippen den Schweißschuh beim Schmelzen bei 250–260 °C nicht verkanten laut PetPackingStrap-Schweißhinweisen. Heben Sie den Schweißkopf niemals vor Ende der Erstarrung ab; zu frühes Lösen kann eine 75 %–85 % Reibschweißung unter die ~60 %–70 % Effizienz verzahnter Metall-Verschlusshülsen drücken.
Warum lockert sich Polypropylen-(PP-)Umreifungsband auf Geogitterrollen bei Außenlagerung oder in Überseecontainern?
Polypropylen-Band Typ II nach ASTM D3950 entspannt sich rasch auf warmen Lagerhöfen und in heißen Schiffscontainern. Zudem schwächt Sonnenlicht unstabilisiertes PP-Band gemäß Signode-Hinweisen.
Welche Rollendaten sollten Einkäufer für einen spezifikationsgerechten PET-Umreifungsband-Mustertest an UD Packaging senden?
Übermitteln Sie Bandbreite, Dicke, Wickelkern-Innendurchmesser, Rollenbreite, Gewicht, Umgebungstemperaturen, Gitterbeschichtung, Gerätemodell und Verschlusspräferenz über den Einkaufsleitfaden von UD Packaging. Testmusterrollen in Lagergrößen werden in 5–7 Werktagen versandt, wobei Käufer Kurierbedingungen auf dem Angebot bestätigen. Schriftliche Angebote bestätigen Bestelltoleranzen, musterspezifische SGS-Qualitätsberichte und GB/T 1040.3-2026 Zugprüfnachweise (ergänzend zu ASTM D3950-23).
Literatur und Quellen
- ASTM International / iTeh Standards — ASTM D3950-23 Standardspezifikation für nichtmetallisches Umreifungsband (und Verbindungsverfahren)
- ASTM International / iTeh Standards — ASTM D4675-14a(2022) Standardleitfaden für Auswahl und Anwendung flacher Umreifungsmaterialien
- ASTM International / iTeh Standards — ASTM D3953-15(2022) Standardspezifikation für Flachstahl-Umreifungsband und Verschlusshülsen
- U.S. Occupational Safety and Health Administration (OSHA) — 29 CFR 1918.81(f) Einschränkungen beim Anschlagen und Heben unitisierter Ladeeinheiten an Umreifungsbändern
- Tensar International Corporation Tensar TriAx (TX) Geogitter-Installationsleitfaden: Rollenabmessungen, Stapelung, Temperatur & Rollengedächtnis
- Geoworks Eco Leitfaden zu Installation, Transport und Lagerung von Geogittern (5-Rollen-Stapel & Stapler-Tragedorn-Regeln)
- ROLL Packaging Sicherung von Rollen und Haspeln für den Transport (Lagerschalen, Keile, Eye-to-Sky & Kantenschützer)
- Grip Strapping Technologies — Industrielle Kantenschützer für Wickelrollen und Spannungsverteilung beim Umreifen
- JUHONG Packing Materials Zugfestigkeitsvergleich von glattem vs. geprägtem PET-Umreifungsband (7.230 N vs. 6.417 N) & Schlupffall 16×0,8 mm
- PetPackingStrap Warum PET-Umreifungsband am Bandverschluss reißt: 250–260 °C Reibschweißen, Abkühlhaltezeit & verzahnte Verschlusshülsen
- Strap Solutions FAQ zum Spannungserhalt PET vs. PP & 60 % Verzahnungshülse vs. 85 % Akku-Reibschweiß-Effizienz
- PEFilmPack Einkaufsleitfaden für PET-Umreifungsband: 9–32 mm Breitenspektrum & Mehrpunkt-Rollenprüfung
- Signode Packaging Systems — Technisches Datenblatt für Tenax Polyester-Umreifungsband & Technischer Leitfaden PET vs. PP
- FROMM Packaging Systems STARstrap PET Spezifikationen (9–32 mm Bereich & Rollenkonfigurationen)
- Europäische und deutsche Patentregister — DE19904843C5 Kantenschutzwinkel mit freigestellter Hohlkehle & EP1059234A1 Zweistufige Umreifungsmaschine mit Schlupfüberwachung
- Bentley World-Packaging — Überblick über ASTM D4169 Verteilzyklen, Assurance Level II und Prüfprogramme