Kontaktieren Sie UD Packaging Company

Perforierte Stretchfolie: Luftstrom, Kondensation und Palettensicherung im Gleichgewicht

Perforierte Stretchfolie ist eine Stretchfolie, bei der die für geschlossene Stretchfolie verwendete Polyethylenfolie zusätzlich mit einem gestanzten oder mikroperforierten Lochmuster versehen wird. Durch dieses Muster können Wärme, Feuchtigkeit und Ausgasungen aus einer umwickelten Palette entweichen, während sie sich bei Standardausführungen an der Ladeeinheit ansammeln würden. Der Zielkonflikt lässt sich einfach beschreiben, wird jedoch häufig missverstanden. Die Löcher verringern einen Teil der Rückhaltekraft zugunsten des Luftstroms, wobei das Ausmaß dieses Zielkonflikts vom Muster und vom Offenflächenanteil abhängt. Dieser Leitfaden behandelt „perforiert“ nicht als einfache Ja-oder-Nein-Entscheidung. Dieser Leitfaden beruht auf der Arbeit von UD Packaging im Bereich Logistik- und Lagerverpackungen, und die richtige Lösung für eine bestimmte Ladeeinheit hängt davon ab, welcher der nachstehenden Einflussfaktoren tatsächlich vorliegt.
Entscheidungsregel: Wählen Sie perforierte Folie nur bei einem tatsächlichen Bedarf an Luftzirkulation (Abkühlung nach Heißabfüllung, Kondensation in der Kühlkette, Ausgasungen von Frischwaren, Temperaturschwankungen im Freien) und spezifizieren Sie anschließend das Lochmuster sowie den Bereich des Offenflächenanteils, statt eine unspezifische Position „perforierte Folie“ zu akzeptieren.
Was „perforiert“ bei Stretchfolie tatsächlich bedeutet
Perforierte Stretchfolie verwendet dasselbe LDPE- oder LLDPE-Basisharz wie Maschinen- oder Handstretchfolie und erhält während oder nach der Extrusion ein Lochmuster. Sie basiert auf der üblichen Herstellung von Stretchfolie. Sie ist eine industrielle Verpackungslösung für die Luftzirkulation um palettierte Ladeeinheiten und keine andere Polymerfamilie. Der Wechsel von geschlossener zu perforierter Folie verändert den Aufbau, nicht das zugrunde liegende Materialsystem.
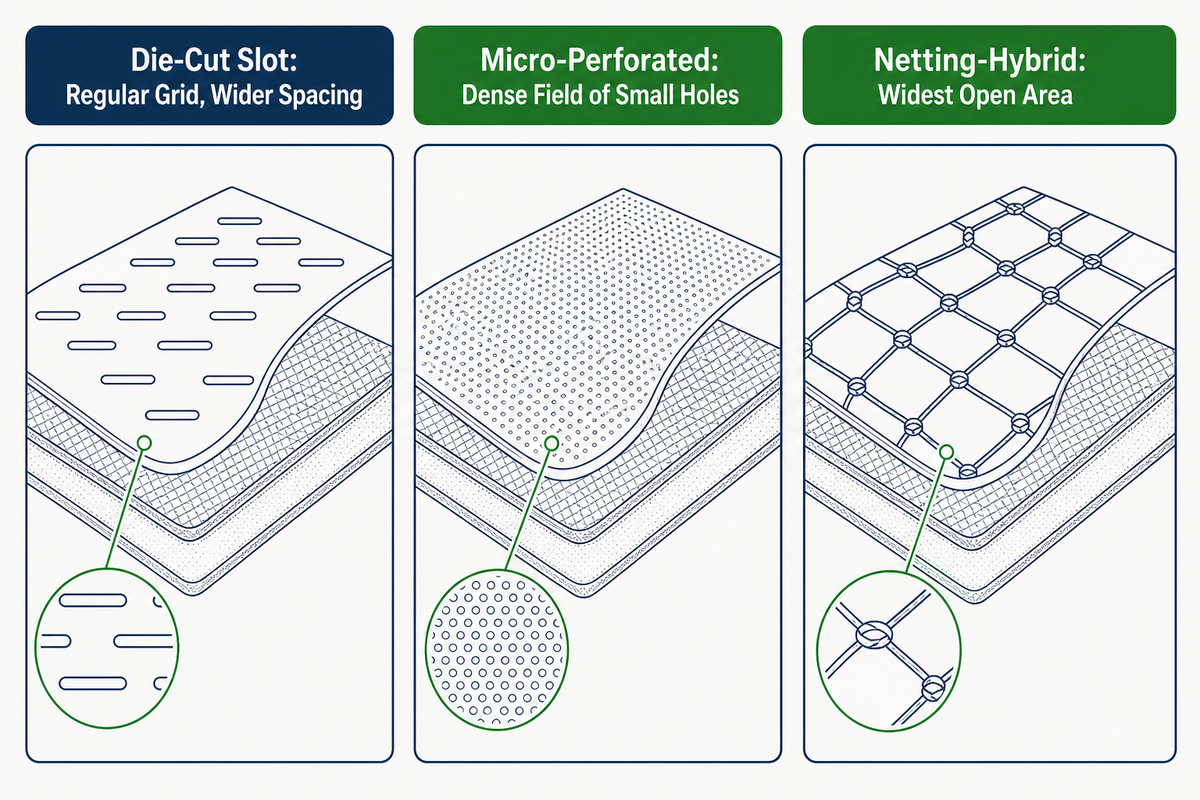
Auf dem Markt kommen zwei wesentliche Fertigungsverfahren zum Einsatz: gestanzte Schlitzmuster und Mikroperforation. Bei gestanzten Schlitzmustern wird nach der Extrusion ein regelmäßiges Raster aus Schlitzen in die Folie gestanzt, während bei der Mikroperforation feinere Nadelwalzen ein Feld aus kleineren Löchern erzeugen. Ein drittes Fertigungsverfahren kombiniert perforierte bzw. luftdurchlässige Folie mit einem netzbasierten Luftstromsystem. Jedes Verfahren führt zu einem anderen offenen Flächenanteil und einer anderen Rollenhaptik, sodass die Bezeichnung “perforierte bzw. luftdurchlässige Stretchfolie” allein den Käufer nicht davor schützt, eine andere Ausführung zu erhalten.
Perforierte Folie ist mehr als eine Marketingbezeichnung: Eine veröffentlichte europäische Patentanmeldung beschreibt eine perforierte, dehnbare Palettierfolie mit Lüftungsöffnungen als eigenständigen technischen Ansatz und dokumentiert damit den Aufbau des Lochmusters statt der proprietären Behauptung eines einzelnen Unternehmens; die Anmeldung dokumentiert eine bestimmte Ausführung, keinen allgemeingültigen Leistungsschwellenwert oder die Leistung bei der konkreten Ladeeinheit eines Käufers, und dieser Artikel bringt das Patent weder mit UD Packaging noch mit einem bestimmten aktuellen Lieferanten in Verbindung.
| Ausführung | Lochmuster | Typischer Einsatz |
|---|---|---|
| Gestanztes Schlitzmuster | Regelmäßiges Raster aus Schlitzen, größere Abstände | Frischwaren und landwirtschaftliche Ladeeinheiten mit Bedarf an sichtbar freiem Luftstrom |
| Mikroperforiert | Dichtes Feld kleiner Löcher | Heiß abgefüllte Produkte und Kühlketten-Ladeeinheiten mit Bedarf an gleichmäßigerer Feuchtigkeitsabgabe |
| Netz-Hybridausführung | Größter Offenflächenanteil, netzartige Struktur | Anwendungen mit maximalem Luftstrom, bei denen die Rückhaltekraft nachrangig ist |
Käufer, die sich mit diesem Fertigungsverfahren befassen, werden auf zahlreiche unterschiedliche Bezeichnungen wie perforierte Folie, perforierte Palettenfolie, luftdurchlässige Stretchfolie, atmungsaktive Stretchfolie oder perforierte Palettenwickelfolie stoßen, die jedoch alle ähnliche Technologien innerhalb dieser Produktfamilie bezeichnen. Wird eine bestimmte Ausführung angefragt, sollte der Hersteller das Design spezifizieren, statt sich auf eine bestimmte Bezeichnung zu verlassen. Unabhängig davon, ob ein Lieferant das Produkt als perforierte Folie, luftdurchlässige Stretchfolie oder gestanztes Lochmuster bezeichnet, sollten Sie stets nach dem Offenflächenanteil fragen, ungeachtet der Bezeichnung im Angebot.
Über die Grundausführung hinaus sind manche Rollen mit zusätzlichen Optionen erhältlich. Zu den von Lieferanten als „Premium“ oder „Hochleistung“ vermarkteten Zusatzausstattungen zählen Additive zum Schutz der Folie vor UV-Zersetzung, bedruckte Folie zur Palettenkennzeichnung, längere Rollenkern-Papphülsen für Maschinenabrollungen mit hoher Kapazität sowie Haft- oder Klebeadditive zur Sicherung des Folienendes. Käufer sollten jedoch die Fertigungsspezifikationen und den Offenflächenanteil jeder dieser Zusatzausstattungen prüfen, statt sich auf Marketingbegriffe wie „Premium“, „Hochleistung“ oder „überlegene Festigkeit“ zu verlassen.
Wann der Luftstrom wichtiger ist als die Rückhaltekraft
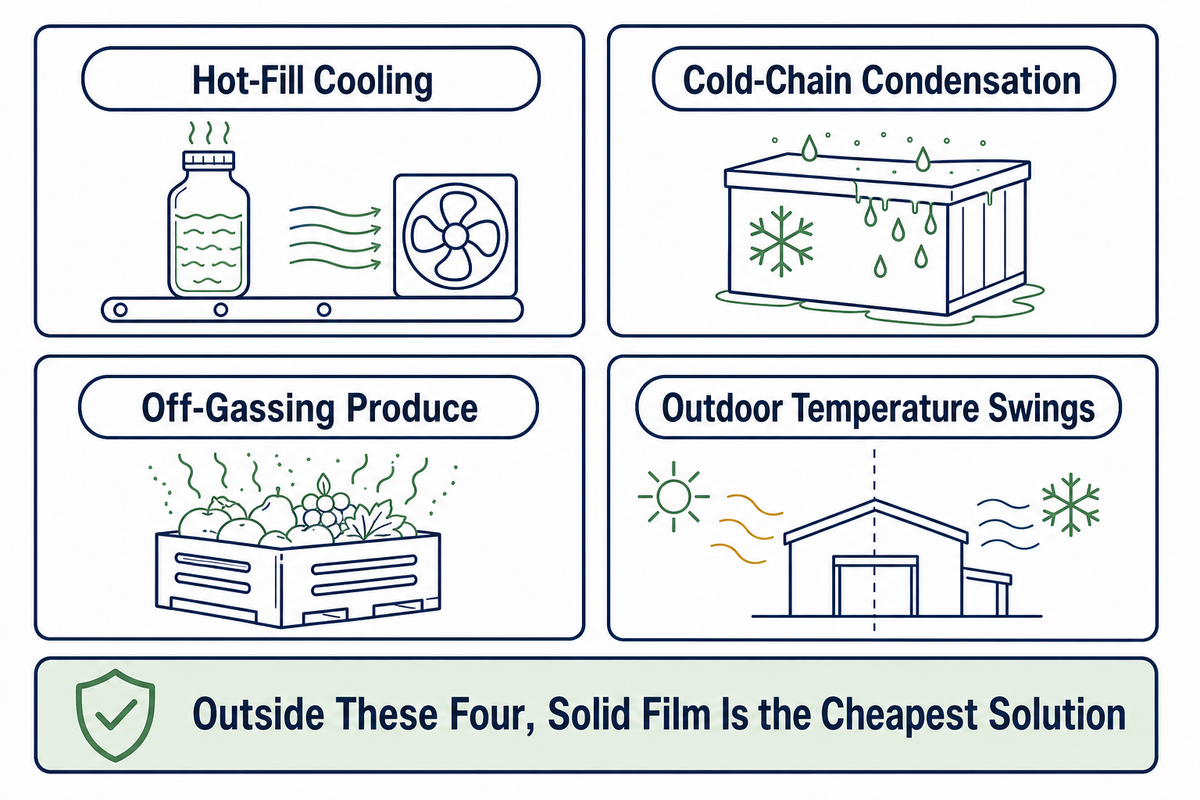
4 Bedingungen begründen einen Bedarf an Luftzirkulation auf Palettenebene: die Abkühlung heiß abgefüllter Behälter, Kondensation an verpackten oder abgefüllten Kühlkettenprodukten, Ausgasungen von verpackten Frischwaren oder Blumen sowie Transporte im Freien mit Temperaturschwankungen. Der Lüftungsweg kann verpackten Produkten während der Abkühlung oder kontrollierten Ausgasung Luftaustausch ermöglichen, jedoch nur, wenn die Kartons oder Behälter bereits für diesen Luftstrom ausgelegt sind. Außerhalb dieser Bedingungen ist geschlossene Stretchfolie in der Regel der einfachere Ausgangspunkt; Löcher verringern die Rückhaltekraft, ohne ein definiertes Luftstromproblem zu lösen.
Luftdurchlässige Palettenfolie ermöglicht die Luftzirkulation um eine bereits verpackte Ladeeinheit — gemeinsam gestapelte und umwickelte Schachteln, Kartons oder Flaschen — und nicht um lose, unverpackte Frischwaren. Beratungsleitfäden von Universitäten zum Transport von Frischwaren raten davon ab, loses Obst und Gemüse in Kunststofffolie einzuwickeln, da dies die Luftzirkulation einschränkt; eine wirksame Belüftung hängt vom Zusammenspiel der Lüftungsöffnungen in den Kartons, der Palettierbilder, der Rückluftkanäle, der Kühlung und der Transportwege ab, nicht vom Offenflächenanteil einer Folie. Sind Frischwaren bereits in dafür ausgelegten belüfteten Kartons verpackt, kann eine perforierte Palettenwickelfolie den Luftstrom um die Kartons ermöglichen; sie ersetzt weder die korrekte Kartonbelüftung noch eignet sie sich zum Umwickeln unverpackter Frischwaren.
Heiß abgefüllte Behälter kühlen nach dem Verpacken ab, wobei dieser Abkühlvorgang der Luft innerhalb einer geschlossenen Umwicklung Feuchtigkeit entziehen und sie auf dem Produkt oder der Verpackung ablagern kann. Bei Kühlkettenprodukten besteht dasselbe Problem am anderen Ende des Temperaturspektrums: Außenluft, die wärmer als die kalte Ladeeinheit ist, kondensiert beim Kontakt mit der Folie. Ein Händler für perforierte Folie veröffentlichte beispielsweise einen Fallbericht über einen Getränkeabfüller, dessen warm abgefüllte, pasteurisierte Flaschen unter geschlossener Stretchfolie mit beschädigten Etiketten und stehendem Wasser ankamen; durch den Wechsel zu einer perforierten Ausführung konnte eingeschlossene Luft entweichen, statt an den Flaschen zu kondensieren. Der Bericht wurde vom Anbieter veröffentlicht und nicht unabhängig überprüft; der beschriebene Wirkmechanismus entspricht jedoch den vorstehenden Erläuterungen.
Eine unabhängige Fachpublikation bestätigt dieses Beispiel. Im Jahr 2025 begannen die lateinamerikanischen Bananen- und Ananassparten der Dole Food Company mit der Einführung einer makroperforierten, vollständig recycelbaren Stretchfolie, die Kantenschutzwinkel, Umreifungsbänder und Metallklammern auf Exportpaletten ersetzen sollte. Packaging Digest berichtet, dass die Folie nach unternehmensinternen Daten eine Belüftungsleistung auf dem Niveau des bisherigen Systems von Dole aufrechterhält; der Verpackungsdirektor von Dole, Chi Yuen Chan, schreibt der Umstellung nachweislich „einen erheblichen Vorteil für die Stabilität der Ladeeinheiten und die Lieferzuverlässigkeit“ zu, und die Vice President of Logistics des Unternehmens, Ana Cristina Obregon, bezeichnete die Einführung unabhängig davon als „einen Gewinn sowohl für die Umwelt als auch für unser Unternehmen“. Anders als der vorstehende Bericht aus der Getränkeindustrie handelt es sich hierbei um unabhängigen Journalismus, der das Unternehmen, die Führungskräfte und die Technologie nennt und denselben Mechanismus in einer anderen Branche bestätigt: Ein in Stretchfolie eingebrachtes Lochmuster kann die Belüftung gewährleisten, ohne die Stabilität der Ladeeinheiten zu beeinträchtigen, sofern es auf die jeweilige Ladeeinheit abgestimmt ist.
Prüfung von Ursache und Symptom: Kondensattropfen auf der Innenseite der Umwicklung, ein muffiger oder durch Ausgasungen verursachter Geruch an der Ladeeinheit, sichtbarer Beschlag, der einem Wareneingangsprüfer die Sicht auf das Produkt versperrt, oder beginnende Schimmelbildung an den Palettenecken sind die 4 Anzeichen für ein Luftstromproblem anstelle eines Rückhalteproblems.
Diese Einflussfaktoren treten bei pharmazeutischen Kühlkettensendungen, verpackten Frischwaren während Lagerung und Transport sowie bei allen Ladeeinheiten auf, bei denen ein Verpackungsingenieur Sichtkontrollen ohne Entfernen der Umwicklung durchführen muss. Ein perforiertes Muster soll ein gleichmäßiges Ausströmen der Luft ermöglichen und dadurch Kondensation ableiten, die andernfalls zum Verderb führen würde, statt Feuchtigkeit mit der Barrierewirkung einer herkömmlichen Stretchfolie verhindern zu wollen. Keiner dieser Einflussfaktoren allein gibt einem Käufer Aufschluss über den erforderlichen Offenflächenanteil. Diese Offenflächenspezifikation wird im nächsten Abschnitt behandelt. Bei einer Ladeeinheit ohne Heißabfüllung, Kühlkette, Ausgasungen oder Transporte im Freien besteht kein Bedarf an Luftzirkulation, sodass perforierte Folie lediglich Mehrkosten ohne Nutzen verursacht.
Lochmuster und Offenflächenanteil: Was zu spezifizieren ist
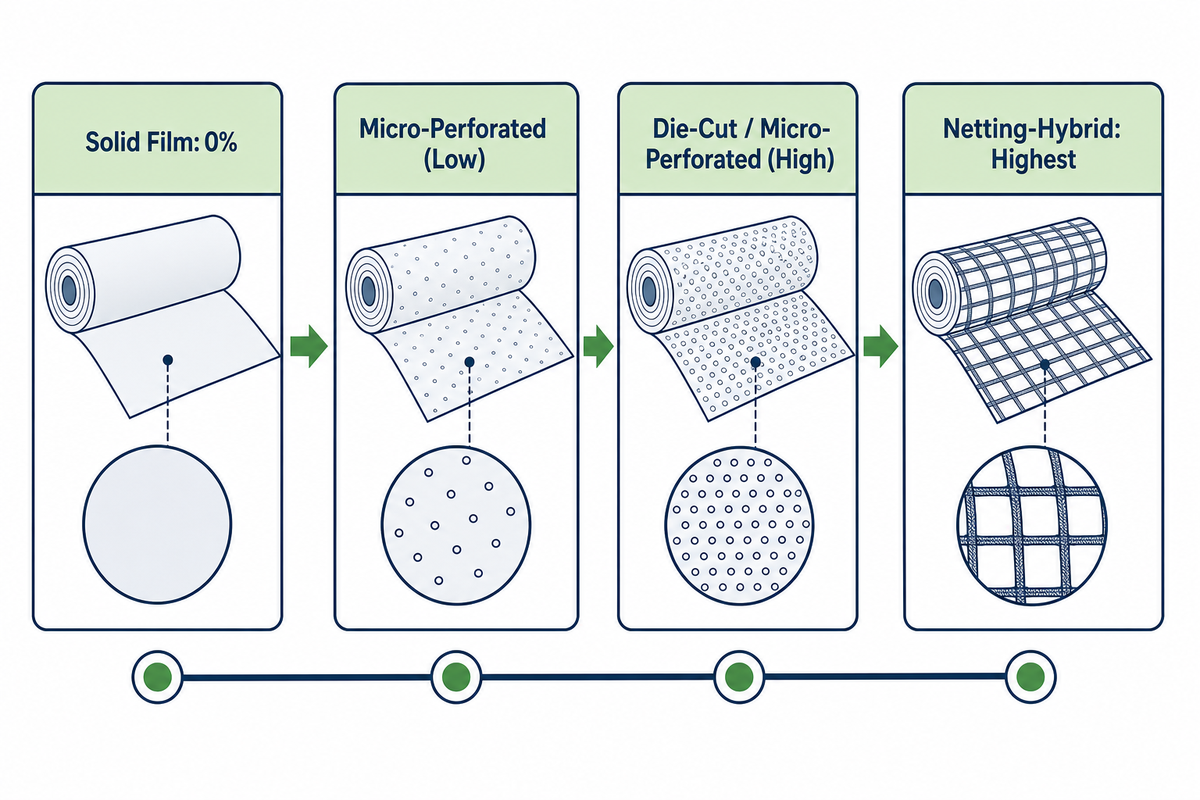
Der Offenflächenanteil ist der Anteil der Folienoberfläche, der durch das Lochmuster entfernt wurde, und stellt eine wichtige Spezifikation zum Vergleich der nominellen Luftdurchlässigkeit unterschiedlicher Folienausführungen dar. Ein als „perforiert“ bezeichnetes Angebot ohne Angabe des Offenflächenanteils lässt sich ebenso wenig eindeutig mit einem anderen Angebot vergleichen wie ein Angebot für Umreifungsband ohne Angabe der Materialstärke.
| Ausführung | Relativer Offenflächenanteil | Was Sie beim Lieferanten erfragen sollten |
|---|---|---|
| Geschlossene Folie | 0% | Referenzwert der Rückhaltekraft bei der aktuellen Foliendicke |
| Mikroperforiert (niedrig) | Niedriger als bei gestanzter Ausführung, gemäß Lieferantenspezifikation | Angegebener Offenflächenanteil in Prozent und geprüfter Erhalt der Zugfestigkeit |
| Gestanzt / mikroperforiert (hoch) | Höher, gemäß Lieferantenspezifikation | Ergebnis eines Praxistests mit derselben Ladeeinheit, nicht nur der nominelle Prozentwert |
| Netz-Hybridausführung | Am höchsten | Ob die Rückhaltekraft für die konkrete Form der Ladeeinheit ausreicht |
Die Angebotsanfrage des Käufers sollte neben der Folienbreite, der Foliendicke und der Rollenlänge, die bereits bei der Beschaffung vorhandener Maschinen-Stretchfolie abgefragt werden, auch die Ausführung (gestanzt, mikroperforiert oder Netz-Hybridausführung) und den ungefähren Bereich des Offenflächenanteils enthalten; Offenflächenanteil und Ausführung sind die 2 zusätzlichen Angaben, die für eine Anfrage nach perforierter Folie über diese Grunddaten hinaus benötigt werden.
Die Obergrenze des Offenflächenanteils: Der von den meisten Käufern falsch verstandene Zielkonflikt
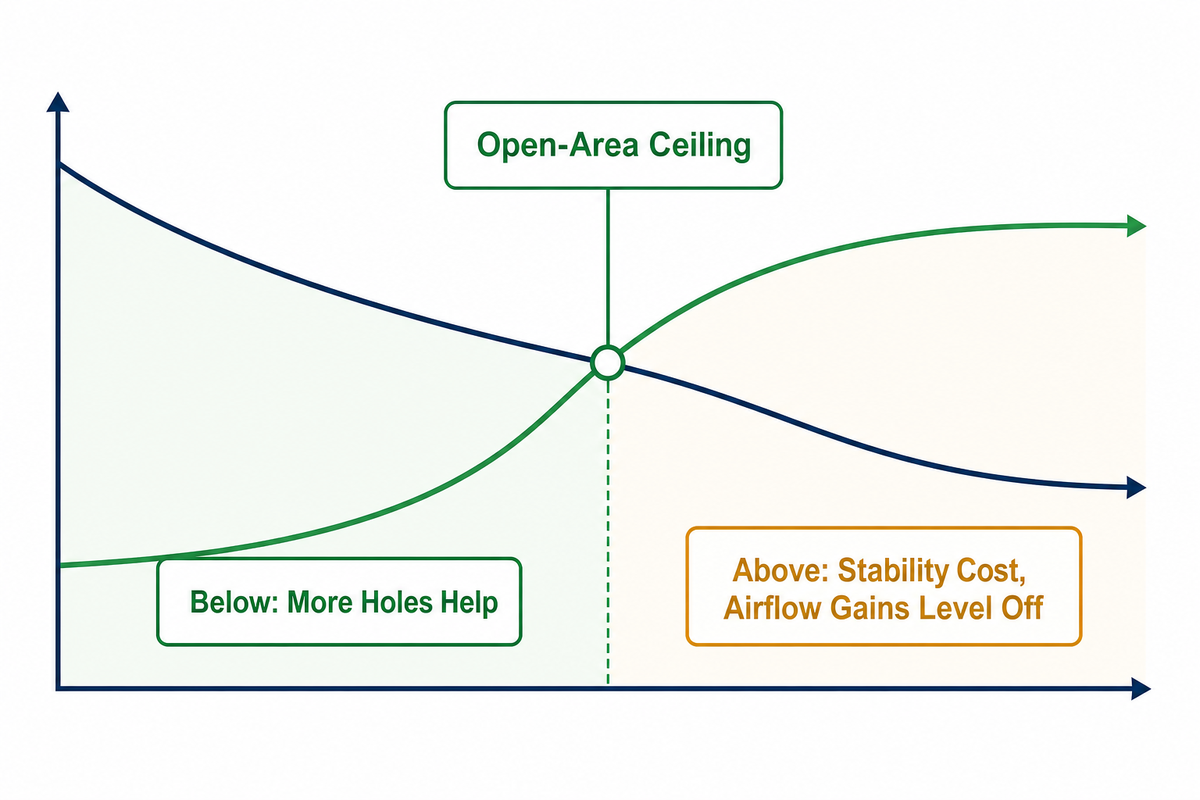
Der Offenflächenanteil hat eine implizite Obergrenze: Wird eine Struktur zu offen, verringern weitere Vergrößerungen der von Löchern eingenommenen Fläche die Zugfestigkeit und Rückhaltekraft schneller, als sie den Belüftungsnutzen erhöhen. Dies lässt sich als Obergrenze des Offenflächenanteils bezeichnen. Unterhalb dieser Grenze erhöhen zusätzliche Löcher den Luftstrom bei geringen Einbußen an Stabilität; oberhalb der Grenze bezahlt der Käufer die abflachenden Zugewinne beim Luftstrom mit einer geringeren Stabilität der Ladeeinheit. Ein höherer Offenflächenanteil kann die Durchstoßfestigkeit verringern, also jene Eigenschaft, die ASTM D5748 zwischen Folienmustern vergleicht; die Norm selbst legt keinen Schwellenwert für den Offenflächenanteil fest.
| Folientyp | Relativer Luftstrom | Relative Rückhaltekraft | Typische Fehlerart bei falscher Anwendung |
|---|---|---|---|
| Geschlossene Folie | Keine | Bei gegebener Foliendicke am höchsten | An der Ladeeinheit eingeschlossene Kondensation |
| Gering perforiert (unterhalb der Obergrenze) | Mäßig | Nahe an geschlossener Folie derselben Foliendicke | Selten, wenn auf einen tatsächlichen Bedarf an Luftzirkulation abgestimmt |
| Stark perforiert (oberhalb der Obergrenze) | Am höchsten | Verringerte Zug- und Durchstoßfestigkeit | Verrutschen der Ladeeinheit oder Folienriss bei einer instabilen oder schweren Ladeeinheit |
Eine ähnliche Dehnbarkeit einer Musterrolle bedeutet nicht, dass die Musterrolle eine Ladeeinheit auf dieselbe Weise hält, sobald Wickelprogramm, Gewicht der Ladeeinheit und Eckengeometrie berücksichtigt werden. Dieser Vergleich wäre nur im Rahmen eines kontrollierten Praxistests relevant (der im folgenden Prüfabschnitt beschrieben wird).
Die Obergrenze des Offenflächenanteils: Anwendungsmatrix für perforierte Folie mit 10 Zeilen
| Art der Ladeeinheit | Grund für Luftzirkulation | Empfohlene Ausführung | Anzufragender Bereich des Offenflächenanteils | Wickelausführung |
|---|---|---|---|---|
| Heiß abgefüllte Dosen- oder Flaschenware | Kondensation durch Abkühlung nach der Abfüllung | Mikroperforiert | Vor der Bestellung den geprüften %-Wert des Lieferanten bestätigen lassen | Maschine |
| Bereits in Kartons oder Flaschen verpackte Kühlkettenprodukte | Kondensation durch Temperaturänderung von außen nach innen | Gestanztes Schlitzmuster | Vor der Bestellung den geprüften %-Wert des Lieferanten bestätigen lassen | Maschine oder Hand |
| Bereits verpackte Schnittblumen mit Ausgasungen | Ansammlung von Ethylen und anderen Ausgasungen | Mikroperforiert | Vor der Bestellung den geprüften %-Wert des Lieferanten bestätigen lassen | Hand |
| Lose, unverpackte Frischwaren | Keiner — ausgeschlossen; stattdessen korrekte Kartonbelüftung verwenden | Weder geschlossene noch perforierte Folie löst das Problem | 0 % (nicht anwendbar) | N/A |
| Transport im Freien mit Temperaturschwankungen | Kondensationszyklen durch Tag-Nacht-Wechsel | Gestanztes Schlitzmuster | Vor der Bestellung den geprüften %-Wert des Lieferanten bestätigen lassen | Maschine |
| Instabile oder druckempfindliche Ladeeinheit | Keiner — gemäß Grenzfallprüfung ausgeschlossen | Nur geschlossene Folie | 0 % (nicht anwendbar) | N/A |
| Ladeeinheit mit scharfkantigem oder unregelmäßigem Profil | Keiner — gemäß Grenzfallprüfung ausgeschlossen | Nur geschlossene Folie | 0 % (nicht anwendbar) | N/A |
| Anforderung an eine Feuchtigkeitsbarriere | Keiner — Öffnungen wirken dem Ziel entgegen | Nur geschlossene Folie | 0 % (nicht anwendbar) | N/A |
| Gefährliche oder regulierte Güter | Konformität separat klären | Geschlossene Folie plus separate Konformitätsprüfung | 0 % (nicht anwendbar) | N/A |
| Kein Bedarf an Luftzirkulation vorhanden | Keiner | Geschlossene Folie (Standard) | 0 % (nicht anwendbar) | Maschine oder Hand |
Ausführung und Wickelausführung sind Ausgangspunkte für den Vergleich der Zielkonflikte in dieser Matrix; keine Zeile nennt einen prozentualen Offenflächenanteil. Bei dieser Prüfung wurde keine zuverlässige Quelle für allgemeingültige Offenflächenwerte der Produktkategorie gefunden; erfragen Sie daher den Wert des Lieferanten für die konkrete Rolle, statt eine online gefundene Zahl zugrunde zu legen.
Wann perforierte Folie die falsche Lösung ist
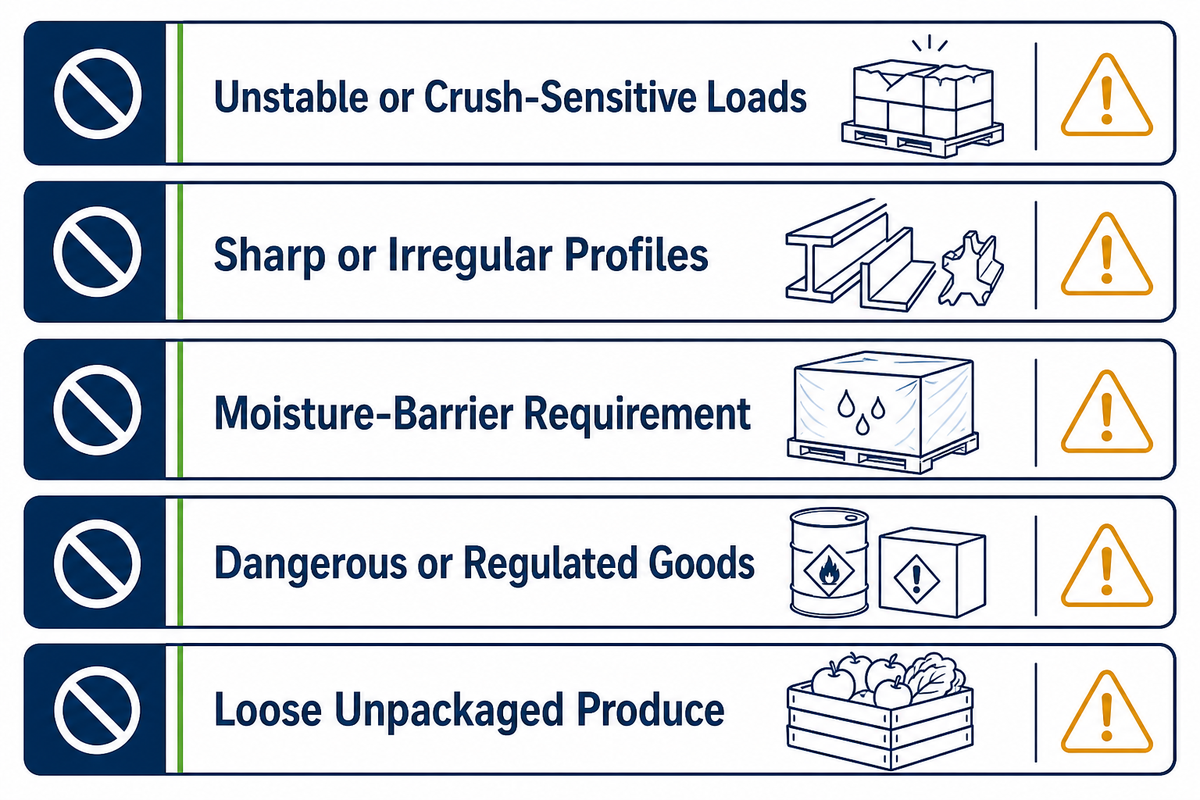
In 5 Fällen ist perforierte Folie ausgeschlossen: bei instabilen oder druckempfindlichen Ladeeinheiten, scharfkantigen Produktprofilen, Anwendungen mit Feuchtigkeitsbarriere, gefährlichen oder regulierten Gütern sowie unverpackten Frischwaren. Die Prüfung der Anwendungsgrenzen für Maschinen-Stretchfolie von UD Packaging ordnet instabile Ladeeinheiten, scharfkantige Profile und regulierte Güter bereits separaten Prüfkategorien zu. Dieser Artikel ergänzt die speziell für perforierte Folie geltende Grenze bei Anforderungen an eine Feuchtigkeitsbarriere.
- Instabile oder druckempfindliche Ladeeinheiten: In diesen Fällen ist jeder verfügbare Beitrag der Folie zur Rückhaltekraft unverzichtbar. Zugfestigkeit gegen Luftstrom einzutauschen, verschärft ein bestehendes Stabilitätsrisiko, statt es zu lösen.
- Scharfkantige oder unregelmäßige Profile: Ein Loch schwächt die Folie örtlich, und eine Ecke oder ein Vorsprung an derselben Stelle erhöht die Wahrscheinlichkeit, dass dort ein Riss entsteht.
- Anwendungen mit Feuchtigkeitsbarriere: Wenn äußere Feuchtigkeit, Staub oder andere Verunreinigungen abgehalten werden sollen, statt innere Feuchtigkeit abzuführen, wirken Öffnungen der Anforderung entgegen. Geschlossene Folie ist der geeignetere Ausgangspunkt für den Schutz der Ladeeinheit.
- Gefährliche oder regulierte Güter: Die Einhaltung der Verpackungs- und Transportvorschriften für diese Güter sollte anhand eigener Nachweise geklärt und von der Folienentscheidung getrennt werden.
- Lose, unverpackte Frischwaren: Weder geschlossene noch perforierte Palettenfolie löst das Problem; Beratungsleitfäden verweisen stattdessen auf Kartonbelüftung und die Auslegung des Luftstroms in der Kühlkette, nicht auf das direkte Einwickeln von Frischwaren in Kunststofffolie.
Bei einigen Ladeeinheiten wird Stretchfolie zusammen mit Stahl-Umreifungsband oder PET-Umreifungsband eingesetzt, um die Ladeeinheit am unteren oder oberen Ende der Palette zusätzlich zu sichern; perforierte Folie ändert nichts an diesem Bedarf, und eine Ladeeinheit, die zur Stabilisierung Umreifungsband benötigt, benötigt es auch mit perforierter Folie. Die Prüfung der Ausschlusskriterien vor Festlegung der Ausführung verhindert, dass ein Käufer eine Rolle bestellt, die zwar ein Luftstromproblem löst, jedoch ein Stabilitätsproblem verursacht.
Maschinell und von Hand verarbeitete perforierte Folie im Vergleich
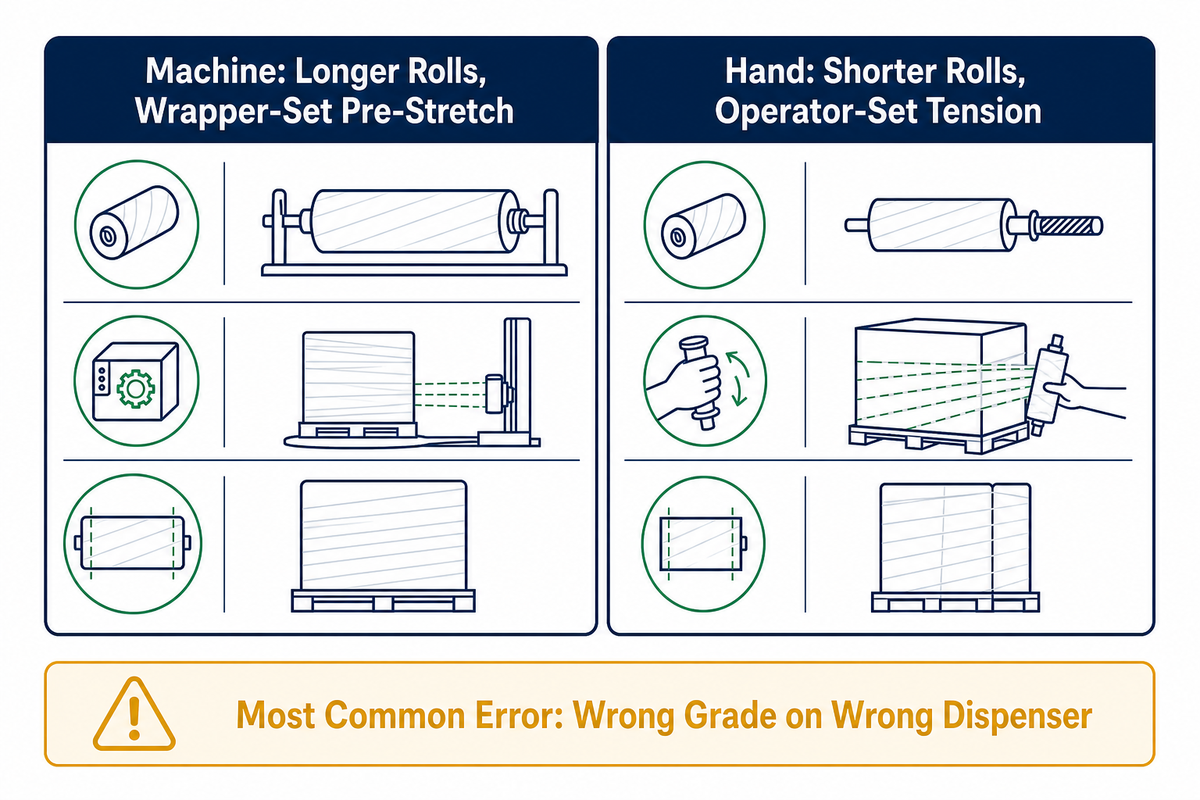
Perforierte Folie ist sowohl für die maschinelle als auch für die manuelle Verarbeitung erhältlich, wobei die Ausführung die Rollenspezifikation stärker als das Lochmuster beeinflusst. Die Maschinenausführung ist für den Vorreckschlitten einer Wickelmaschine ausgelegt und wird auf längeren Rollen mit einer auf die Spannungseinstellungen der Anlage abgestimmten Foliendicke eingesetzt, während die Handausführung für einen Handabroller bestimmt ist und üblicherweise auf kürzeren, schmaleren Rollen mit einer Foliendicke geliefert wird, die sich von einer Person gleichmäßig von Hand spannen lässt.
| Merkmal | Maschinenausführung | Handausführung |
|---|---|---|
| Rollenlänge | Länger, auf die Kapazität des Wickelschlittens abgestimmt | Kürzer, für die manuelle Handhabung dimensioniert |
| Vorreckung | Durch das Programm der Wickelmaschine festgelegt | Durch die Technik des Bedieners bestimmt, weniger wiederholgenau |
| Typische Breite | Breiter, entsprechend der Schlittenbreite standardisiert | Schmaler, auf die Breite für Handwicklung dimensioniert |
Die Umstellung einer Handwickelmannschaft auf eine andere Ausführung ist eine geringere betriebliche Anpassung als der vollständige Austausch der Wickelmaschinen: Die wichtigste Anpassung betrifft Folienspannung und Handhabung, nicht den Austausch des Handabrollers oder der Wickelanlage. Die häufigste Fehlzuordnung besteht darin, eine Rolle für Maschinenverarbeitung über ein Handabrollsystem oder eine Rolle für Handverarbeitung über eine Wickelmaschine einzusetzen. Ein Testpaket sollte eine kurze Rolle und die oben aufgeführten Angaben zur Kompatibilitätsprüfung enthalten, damit der Käufer vor dem Kauf einer vollständigen Palettencharge die Eignung für das Abrollgerät, den Folienlauf und die Foliendicke bestätigen kann. Dieser Schritt hilft sicherzustellen, dass die ausgewählte Folie und das Abrollgerät mit der Methode zur Sicherung der Ladeeinheit und den übrigen Verpackungssystemen der Palette kompatibel bleiben. Ein US-Händler führt innerhalb derselben Produktlinie eine perforierte Rolle für Handverarbeitung (17 Zoll × 1.500 Fuß) und eine Rolle für Maschinenverarbeitung (19 Zoll × 3.000 Fuß) auf — ein nützliches Referenzpaar für den Vergleich von Angeboten mit den Anforderungen einer Wickelmaschine oder eines Abrollgeräts, auch wenn die Rollenabmessungen je nach Lieferant variieren können.
Prüfung einer perforierten Folie vor der Kaufentscheidung
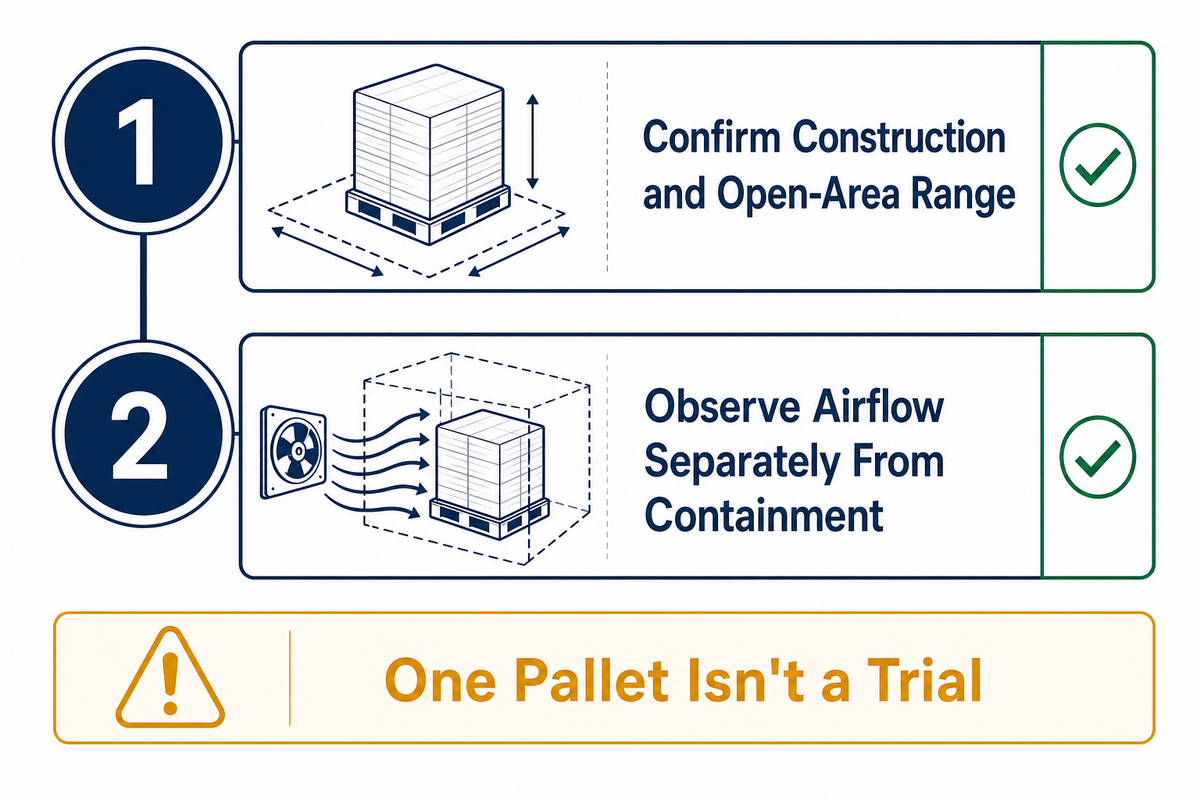
Der Praxistest mit derselben Ladeeinheit bestätigt, ob die vorgesehene Ausführung und der Offenflächenanteil auf der Palette des Käufers funktionieren; eine Musterrolle ist kein freigegebenes Produkt. Nutzen Sie die Prüfung der Ladeeinheit von UD Packaging, um Geometrie, Handhabung, Transportbeanspruchung und Rückhaltesystem vor einer Mengenbestellung zu protokollieren und damit Spekulationen zu vermeiden. Die Vorgehensweise entspricht ASTM D8314, wobei die Folie an einer umwickelten Ladeeinheit und nicht isoliert geprüft wird.
Checkliste für den Praxistest: Behalten Sie das aktuelle Wickelprogramm und die Ladeeinheit unverändert bei, testen Sie die vorgesehene Folie mit derselben Ladeeinheit auf demselben Transportweg, beobachten Sie sowohl die Wirkung auf den Luftstrom als auch die Rückhaltung an denselben Kontrollpunkten, die bereits für geschlossene Folie verwendet werden, und protokollieren Sie vor der Hochskalierung jeden Bruch, Riss und jede zurückgewiesene Palette.
- Protokollieren Sie vor jeder Änderung die vorhandene Folienausführung, die Foliendicke, das Wickelprogramm sowie bestehende Beschwerden über Kondensation oder unzureichende Luftzirkulation.
- Erfragen Sie beim Lieferanten die Ausführungsart und den Bereich des Offenflächenanteils der vorgesehenen Folie, statt allein die Angabe „perforiert“ zu akzeptieren.
- Testen Sie die vorgesehene Folie an derselben Ladeeinheit sowie mit demselben Palettierbild und Transportweg wie die aktuelle Folie.
- Prüfen Sie die Rückhaltung an denselben Stellen wie bei der Abnahmeprüfung: an den Ecken, an der obersten Lage und an allen bekannten Schwachstellen dieser Ladeeinheit.
- Bewerten Sie das Ergebnis der Luftzirkulation separat: weniger Kondensation, kein Beschlag und kein an den Ecken eingeschlossener Geruch durch Ausgasungen.
- Sämtliche Brüche, Risse oder zurückgewiesenen Paletten sollten protokolliert und mit dem Referenzwert verglichen werden.
- Vergewissern Sie sich vor einer Erhöhung der Bestellmenge, dass das Personal die neue Rolle ebenso sicher und gleichmäßig handhaben, stapeln und lagern kann wie die vorhandene Folie.
Eine Palette ist kein Praxistest. Bestellen Sie zunächst einige Dutzend Paletten für einen mehrwöchigen Praxistest. Erhöhen Sie die Menge, wenn die Ergebnisse weiterhin uneinheitlich sind.
Wer nur beurteilt, ob sich die Rolle auf dem Abrollgerät gleich anfühlt, lässt die eigentliche Frage außer Acht. Luftstrom und Rückhaltung sind separate Ergebnisse und müssen beide innerhalb desselben Praxistests bewertet werden.
Normen, Lieferbestätigung und Fragen an den Lieferanten
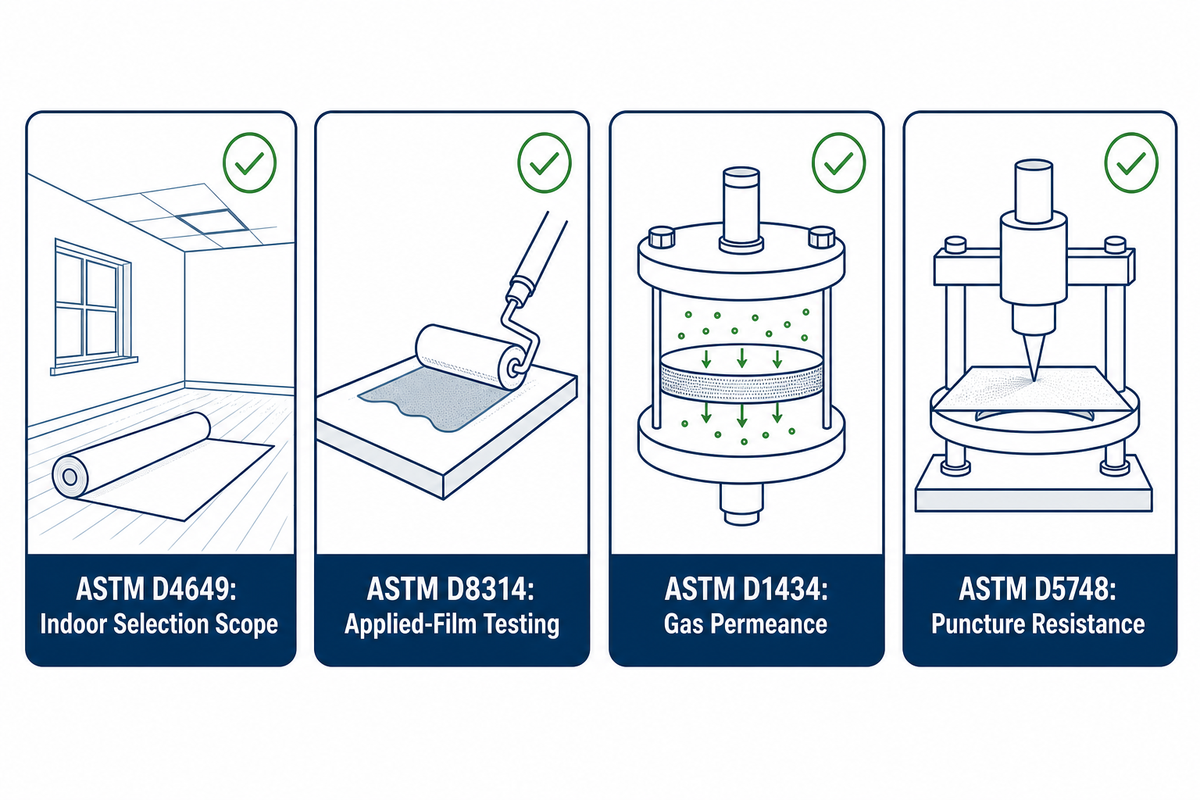
2 ASTM-Leitfäden bilden den Rahmen für den Einkauf perforierter Folie, ohne die Perforation ausdrücklich zu behandeln: D4649 erwähnt Stretchfolie beim Zusammenfassen, Verstärken und Palettieren von Ladeeinheiten sowie bei Anwendungen in Innenbereichen wie Lagerhäusern, geschlossenen Lkw-Aufliegern, gedeckten Güterwagen und Umschlagterminals und bezieht sich nicht auf die Verwendung im Freien. D8314 behandelt die Prüfung der mechanischen Eigenschaften von Stretchfolie, nachdem sie von einem Wickler auf eine Ladeeinheit aufgebracht wurde, sowohl bei manuellen als auch bei maschinellen Wickelanwendungen, und schließt Anwendungen mit Agrarstretchfolie ausdrücklich aus.
Eine dritte Norm befasst sich genauer mit der tatsächlichen Eigenschaft, die durch ein Lochbild verändert wird: ASTM D1434 misst die Gasdurchlässigkeitsrate und Permeanz von Kunststofffolien und -bahnen. ASTM selbst bezeichnet die Ergebnisse als semiquantitativ, weist darauf hin, dass der Zusammenhang mit dem tatsächlichen Schutz des verpackten Produkts anhand von Erfahrungswerten ermittelt werden muss, und betont ausdrücklich, dass die Prüfung nur dann als Schiedsmethode verwendet werden sollte, wenn Käufer und Verkäufer die Bedingungen hinsichtlich Menge und Präzision vor der Prüfung vereinbaren; das Verfahren misst eine Folieneigenschaft und kein Bestehens- oder Ausschlusskriterium für die Luftdurchlässigkeit. Eine vierte Norm behandelt das zuvor in diesem Artikel erörterte Rissrisiko: ASTM D5748-26 (die aktuelle Ausgabe; die ältere Wiederbestätigung D5748-95R19 aus dem Jahr 1995 ist inzwischen historisch) misst die Durchstoßfestigkeit einer Stretchfolie unter biaxialer Verformungsbeanspruchung. ASTM erachtet die Durchstoßfestigkeit als wichtig für die Gebrauchseigenschaften des Materials, erklärt jedoch, dass das Verfahren “nicht alle Praxiserfahrungen nachbilden kann” — es dient dem Vergleich von Mustern und nicht der Bewertung anhand eines universellen Bestehens- oder Ausschlusskriteriums. Keine in dieser Untersuchung ermittelte ASTM-, ISO- oder behördliche Norm legt für perforierte Stretchfolie eine Obergrenze des prozentualen Offenflächenanteils fest; die beste in diesem Artikel gefundene Referenz ist die Anleitung von University of Florida IFAS zu Verpackungen für Frischwaren, die für Frischwarenkartons eine Lüftungsöffnungsgröße von 5 % der gesamten Kartonoberfläche empfiehlt — dies ist bestenfalls eine nützliche Näherung erster Ordnung, jedoch ein Wert für Kartonöffnungen und keine Obergrenze des Offenflächenanteils von Stretchfolie und kein Ersatz für den eigenen geprüften Wert des Lieferanten.
Dieser Leitfaden behandelt die Prüfung der mechanischen Eigenschaften von Stretchfolien, nachdem sie von einer Wickelmaschine auf eine Ladeeinheit oder Prüfkonstruktion aufgebracht wurden… Dieser Leitfaden kann auf Anwendungen mit manueller oder maschineller Umwicklung angewendet werden.
Keine der beiden Normen bestätigt eine Leistungsangabe für perforierte Folie oder legt einen Offenflächenanteil fest — sie bilden den Rahmen für den allgemeinen Auswahlprozess (D4649) und Prüfprozess (D8314), in den die Entscheidung für eine perforierte Folie eingebettet ist. Aufgrund dieser Einschränkung müssen die vorab vereinbarten Erfolgskriterien des Käufers Bestandteil des Prüfplans sein. D8314 erklärt selbst, keine Aussage über die Präzision oder systematische Abweichung seiner Prüfverfahren zu treffen; die Konformität wird ausschließlich anhand der vom Käufer festgelegten Erfolgskriterien beurteilt, sodass das Bestehen einer Prüfung nach D8314 allein nicht belegt, dass eine Folie bei einer anderen Ladeeinheit oder auf einem anderen Transportweg die gleiche Leistung erbringt. Damit bleibt eine offenkundige Lücke im Geltungsbereich. D4649 behandelt keine Umwelteinflüsse im Freien, und D8314 deckt keine Stretchfolienanwendungen in der Landwirtschaft ab, sodass die zuvor in diesem Artikel genannten Beispiele für Transporte im Freien und landwirtschaftliche Ladeeinheiten außerhalb des Geltungsbereichs beider Normen liegen; dafür sind eigene Nachweise erforderlich, statt sich auf eine der beiden Normen zu stützen. Um eine bestimmte Rolle einer bestimmten Leistungsangabe zuzuordnen, ist eine Lieferbestätigung erforderlich und nicht lediglich ein Verweis auf eine Norm.
| Feld | Anzufordernde Angaben |
|---|---|
| Aufbau und Bereich des Offenflächenanteils | Ausgestanzt, mikroperforiert oder als Netz-Hybrid, jeweils mit einem ungefähren Prozentwert |
| Materialstärke, Breite und Rollenlänge | Abgestimmt auf die verwendete Wickelmaschine oder den verwendeten Handabroller |
| Lebensmittelkontaktstatus, sofern zutreffend | Schriftliche Bestätigung unter Angabe der konkreten Vorschrift, Mitteilung oder Garantieerklärung für das Harz und den Anwendungsfall, nicht lediglich eine allgemeine Unternehmenserklärung — die FDA-Leitlinien stellen ausdrücklich klar, dass der Status von jedem einzelnen Bestandteil und dessen konkreten Verwendungsbedingungen abhängt |
| Referenz des Praxistestprotokolls | Das angebotene Produkt vor der Großbestellung mit dem Praxistestergebnis für dieselbe Ladeeinheit verknüpfen |
Käufer, die sich beim Vergleich von Lieferanten perforierter Stretchfolie ausschließlich auf den Preis konzentrieren, machen häufig vermeidbare Fehler. Ein Großhandelsangebot für perforierte Stretchfolie, das je Rolle als günstigstes Angebot erscheint, kann Käufer je Palette letztlich mehr kosten, wenn der Aufbau des Lieferanten nicht dem maßgeblichen Bedarf an Luftdurchströmung entspricht. Geeignete Lieferanten beantworten die oben aufgeführten Fragen zur Spezifikation, bevor sie einen Preis nennen, statt lediglich auf die Kennzeichnung „perforiert“ auf einer Produktseite zu verweisen. Bei einer Suche nach käuflich erhältlicher perforierter Stretchfolie erscheinen hauptsächlich dieselben Katalogangebote, die im gesamten Artikel vorgestellt werden. Keines davon ersetzt ein klares Verfahren zur Palettenumreifung oder einen Praxistest der perforierten Folie mit derselben Ladeeinheit bei der ersten Lieferung. Für eine bestimmte Palette bleibt die richtige perforierte Stretchfolie diejenige, die auf den jeweiligen Bedarf an Luftdurchströmung abgestimmt ist, und nicht diejenige mit dem besten Angebot.
Warum die Nachfrage nach perforierter Folie weiter wächst
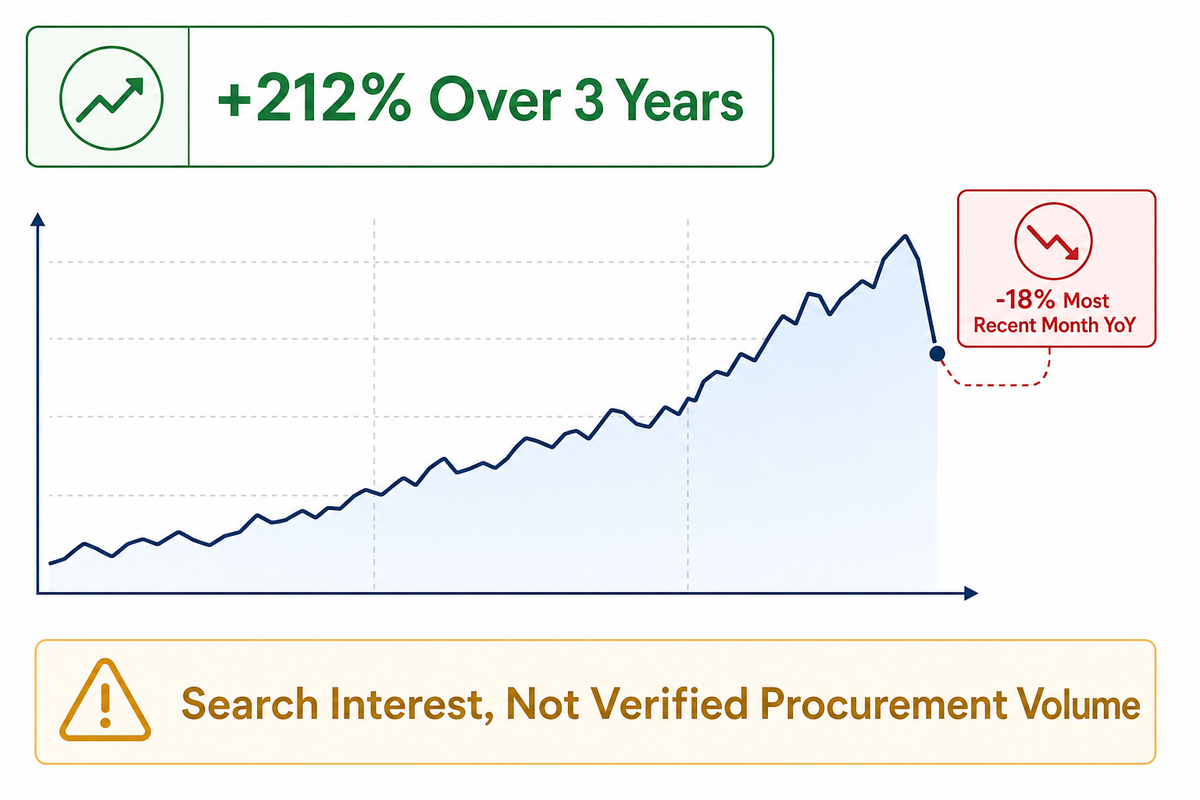
Das Suchinteresse an perforierter Stretchfolie ist innerhalb von drei Jahren um etwa 212 % gestiegen und erreicht jeweils im September und Oktober zusammen mit „Kühlkettenverpackungen“ seinen Höchststand — also in derselben Kühlkettensaison, die auch die Anleitung von University of Florida IFAS Extension zum Transport von Frischwaren behandelt (ihre Empfehlungen betreffen die Kartonkonstruktion und nicht den Offenflächenanteil der Folie). Allerdings liegt der jüngste Monatswert gegenüber demselben Monat des Vorjahres um 18 % niedriger, ausgehend von einem erhöhten Niveau im Jahr 2025, weshalb die Kategorie als etabliert und saisonabhängig und nicht als weiterhin zunehmend dynamisch einzustufen ist.
Alle oben genannten Zahlen messen das Suchinteresse und nicht das bestätigte Beschaffungs-, Produktions- oder Versandvolumen speziell für perforierte Folie. Für diese Kategorie wurde keine unabhängige Datenreihe zum Beschaffungs-, Produktions- oder Versandvolumen gefunden; ein Anstieg des Suchinteresses sollte daher nicht als Zunahme des Einkaufsvolumens interpretiert werden. Die nützliche Schlussfolgerung ist ein höherer Spezifikationsbedarf und keine Mengenprognose. Durch die größere Zahl an Lieferanten können mehrere Aufbauvarianten und Offenflächensysteme unter derselben Bezeichnung „perforiert“ angeboten werden. Das praktische Risiko verlagert sich von „Finde ich einen Lieferanten?“ zu „Weiß ich genau, welche Ausführung ich bestelle?“. Unabhängige Marktforschungsunternehmen berichten separat von einem jährlichen Wachstum der Kategorie um etwa 6-7 %, wobei ihre absoluten Marktgrößen und Prognosezeiträume je nach Geltungsbereich und Methodik erheblich voneinander abweichen — diese Bandbreite dient lediglich als Hintergrundinformation und ist keine Aussage, auf die sich dieser Artikel stützt.
Häufig gestellte Fragen
Ist perforierte Stretchfolie dasselbe wie perforierte Paletten-Stretchfolie?
Die Begriffe sind nicht völlig identisch, die Produkte überschneiden sich jedoch. „Perforierte Paletten-Stretchfolie“ bezeichnet üblicherweise die allgemeine Kategorie von Stretchfolien mit ausgestanzten Löchern, während „luftdurchlässige Stretchfolie“ auf dem US-Markt die gebräuchlichere Handelsbezeichnung für diese Kategorie ist. Beide bezeichnen dasselbe Grundprodukt: eine Polyethylen-Stretchfolie mit einem ausgestanzten oder mikroperforierten Lochbild, durch das Luft, Feuchtigkeit und Wärme die Folie passieren können, statt an der Ladeeinheit eingeschlossen zu werden.
Kostet perforierte Stretchfolie mehr als geschlossene Stretchfolie?
In der Regel ja, je Pfund und häufig auch je Rolle, da das Einbringen eines kontrollierten Lochbilds einen zusätzlichen Fertigungsschritt nach der standardmäßigen Extrusion erfordert. Aussagekräftiger als der Preis je Rolle sind die Anwendungskosten je abgenommener Palette, da eine perforierte Folie, die ein anderes Wickelprogramm oder einen niedrigeren Vorreckgrad erfordert, den tatsächlichen Folienverbrauch pro Ladeeinheit verändern kann — fordern Sie daher sowohl den Rollenpreis als auch das Wickelprogramm an, bevor Sie zwei Angebote vergleichen.
Sichert perforierte Stretchfolie eine Palette genauso zuverlässig wie geschlossene Folie?
Bei gleicher Materialstärke und demselben Wickelprogramm kann eine perforierte Folie mit geringerem Offenflächenanteil eine ähnliche Leistung wie geschlossene Folie erzielen, doch Lochbilder mit sehr hohem Offenflächenanteil verringern zugunsten der Luftdurchströmung die Zugfestigkeit und Rückhaltekraft — aufgrund dieses Zielkonflikts behandelt dieser Artikel den Offenflächenanteil als echte Spezifikation und nicht als Marketingbezeichnung. Das sichere Vorgehen besteht darin, den vom Lieferanten angegebenen Bereich des Offenflächenanteils anzufordern, einen Praxistest mit derselben Ladeeinheit im Vergleich zu Ihrer derzeitigen Folie durchzuführen und die Ladungssicherung an denselben Kontrollpunkten zu prüfen, die Sie bereits verwenden, statt davon auszugehen, dass jede perforierte Rolle dieselbe Leistung wie die zu ersetzende Folie erbringt.
Kann perforierte Stretchfolie mit einer automatischen Wickelmaschine verwendet werden?
Ja, perforierte Folie ist sowohl für die manuelle als auch für die maschinelle Umwicklung erhältlich; fordern Sie eine auf Ihre Wickelmaschine abgestimmte Rollenlänge, Materialstärke und Vorreckangabe an, statt davon auszugehen, dass eine Rolle für die manuelle Umwicklung auf einer Maschine funktioniert.
Ist perforierte Stretchfolie recycelbar?
Wie die meisten Stretchfolien besteht sie üblicherweise aus LDPE- oder LLDPE-Polyethylen, das von vielen Verwertungswegen für Folien angenommen wird — klären Sie dies mit Ihrem örtlichen oder vertraglich gebundenen Recyclingunternehmen, da die Abnahme vom Erfassungsweg und nicht vom Material selbst abhängt.
Ist die Wahl perforierter Stretchfolie dieselbe Entscheidung wie der Wechsel zu einem perforierten Karton?
Nein — beide lösen unterschiedliche Probleme. Perforierte Folie verändert die Luftdurchströmung um eine bereits gepackte Palette; ein perforierter Karton verändert die Luftdurchströmung innerhalb jeder Einheit vor der Palettierung. Versender von Kühlketten- und Frischwaren können abhängig vom Produkt und Transportweg beide gemeinsam einsetzen, statt sich für eine Lösung zu entscheiden; keine der beiden Lösungen ersetzt die jeweilige Luftdurchlässigkeitsfunktion der anderen.
Literatur und Quellen
- ASTM D4649-20(2025), Standardleitfaden zur Auswahl und Verwendung von Stretchfolien ASTM International
- ASTM D8314-20R25, Standardleitfaden zur Leistungsprüfung aufgebrachter Stretchfolien und Stretchfolienumwicklungen ASTM International
- Anleitung zum Transport und zur Handhabung von Frischwaren University of Florida IFAS Extension
- ASTM D1434, Standardprüfverfahren zur Bestimmung der Gasdurchlässigkeitseigenschaften von Kunststofffolien und -bahnen ASTM International
- Bestimmung des regulatorischen Status eines Lebensmittelkontaktstoffs U.S. Food and Drug Administration
- Stretchfolie für die Getränkeindustrie (Fallstudie) IPS Packaging & Automation — ein Händler für perforierte Folie und eine Quelle eines Wettbewerbers, die wegen ihres veröffentlichten Berichts und nicht als neutraler Dritter zitiert wird
- ASTM D5748-26, Standardprüfverfahren zur Bestimmung der Durchstoßfestigkeit von Stretchfolie bei hervorstehenden Gegenständen ASTM International
- Dole reduziert seine herkömmlichen Palettiermaterialien mit neuer Recyclingfolie um 85 % Packaging Digest, April 2025
Spezifizieren Sie eine geeignete perforierte Folie? Bringen Sie den maßgeblichen Bedarf an Luftdurchströmung, die bevorzugte Ausführung, die Materialstärke und Rollengröße sowie die Kriterien für den Praxistest mit derselben Ladeeinheit in das Gespräch ein. Fordern Sie eine Anwendungsprüfung für Stretchfolie an.