Comuníquese con UD Packaging Company

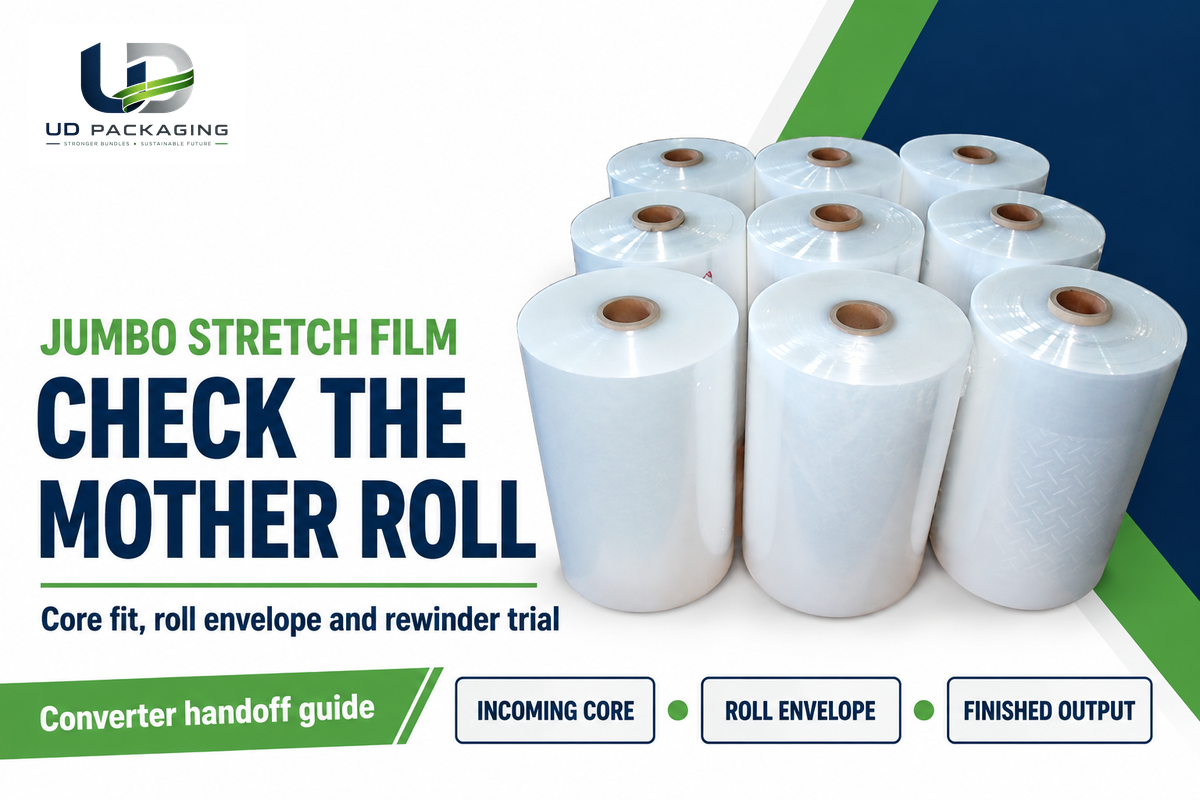
La película estirable jumbo es un formato de suministro en rollo madre para convertidores que cortan longitudinalmente o rebobinan la película en rollos terminados más pequeños. La compra comienza en la estación de desbobinado: el núcleo debe encajar, el rollo completo debe pasar sin interferencias por la máquina y la película debe convertirse conforme a una especificación de producto terminado acordada. Un precio bajo por rollo no resuelve ninguna de estas verificaciones.
Un rollo puede verse ordenado a su llegada y aun así desplazarse durante la aceleración. Algunos pueden correr sin problemas y, aun así, generar rollos terminados que no cumplen los requisitos de película del comprador. Es necesario documentar el estado en que se reciben los rollos, su ajuste en la máquina, su comportamiento durante las corridas de prueba y su producción terminada para tomar decisiones fundamentadas sobre la conversión.
Actualizado en octubre de 2026 · Para convertidores de película industrial y equipos de compras
Diferencie los rollos madre de la película estirable terminada
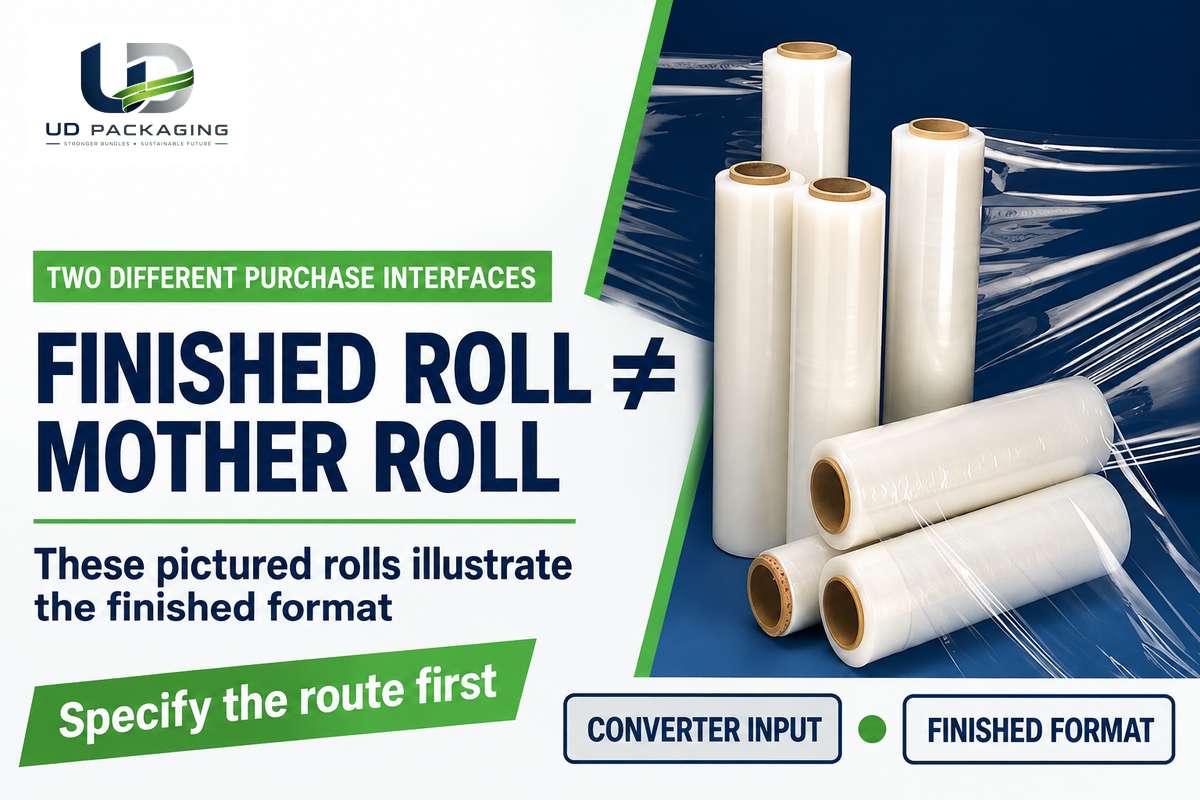
Un rollo jumbo de película estirable pedido para conversión se debe montar en una estación de desbobinado antes de convertirse en un rollo manual o un rollo para máquina comercializable. Un rollo terminado de película estirable se coloca en un dispensador o en una máquina envolvedora. Distinga esto en la orden de compra, ya que la palabra jumbo por sí sola no describe el proceso en cuestión.
Inicie el pedido indicando el material y la ruta, por ejemplo una película estirable de LLDPE que se cortará longitudinalmente y se rebobinará al formato terminado especificado. Mantenga separadas la especificación del rollo madre y la del rollo terminado. Las dimensiones del núcleo, el diámetro del rollo y el peso permitido pueden ser distintos en los dos extremos de una misma línea de producción.
¿Cómo se fabrica la película estirable jumbo?
La película estirable jumbo se bobina en un rollo madre durante la producción de la película y luego se convierte en rollos más pequeños. El traspaso de compra debe identificar la estructura de la película y la ruta de conversión, sin tratar “jumbo” como un grado de resina. Conozca, a través del fabricante, a qué especificación de producción se ajusta la película suministrada.
Para un convertidor ya en operación, lo primero que se debe considerar es si la estructura suministrada y la disposición de bobinado se ajustan a la línea de producción en uso. Registre por separado cualquier estiramiento durante la conversión y el simple rebobinado. Para envolver pallets, consulte los requisitos de la película estirable para máquina en cuanto al carro y la carga prevista.
Adapte el núcleo de cartón a la estación de desbobinado
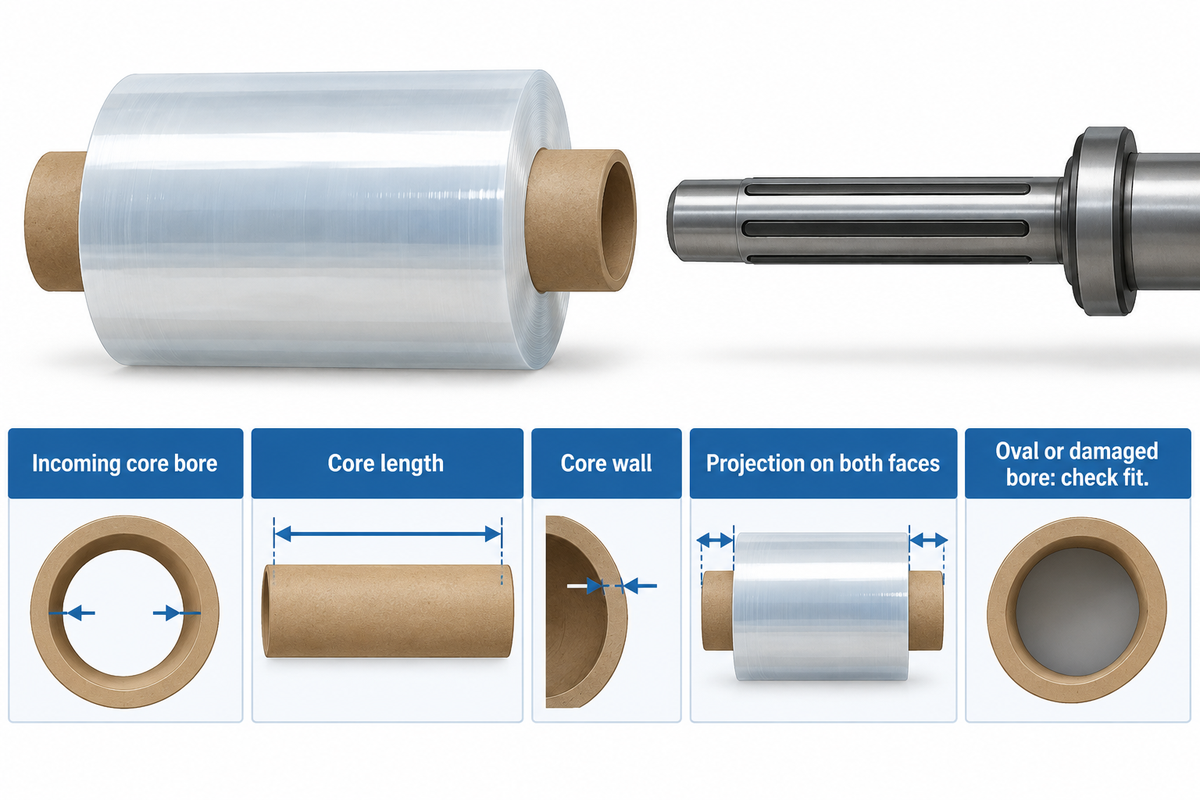
Una rebobinadora requiere que el diámetro interior, la longitud, la pared y el estado del núcleo entrante coincidan con la disposición del eje o del mandril. En el caso del núcleo de un rollo, registre el saliente del núcleo en ambas caras del rollo. Las coincidencias de diámetro nominal sirven de poco si el núcleo está ovalado o dañado. Que el diámetro nominal coincida es solo el punto de partida: un diámetro interior ovalado o dañado puede impedir el montaje aunque la etiqueta de compra sea correcta.
La especificación de la DMS SRM-60F ilustra por qué los valores de entrada y de salida necesitan casillas separadas: su núcleo de rollo madre figura como 76 mm, mientras que las opciones de tolva para núcleos terminados incluyen 38 mm y 50 mm. Se trata de interfaces de una rebobinadora concreta, no de opciones intercambiables ni de tamaños jumbo universales. Para este pedido se debe recurrir al plano del núcleo y al manual de la máquina.
La resistencia del núcleo también merece un acuerdo específico. La guía de Sonoco sobre núcleos para película describe la presión radial que ejerce la película bobinada y el aplastamiento que puede producirse durante el almacenamiento. El espesor de pared por sí solo no abarca todos los aspectos de ese comportamiento. Sustituya cualquier afirmación de resistencia superior por la especificación del núcleo y, cuando se requiera, un método de ensayo de resistencia acordado; luego conserve los datos del núcleo proporcionados por el proveedor junto con el registro de la prueba.
| Categoría de interfaz | Datos del proveedor | Verificación a pie de línea | Responsable y decisión |
|---|---|---|---|
| Diámetro interior del núcleo | Diámetro interior y tolerancia, mm | Plano del eje o mandril; ajuste de montaje | Producción confirma el núcleo entrante exacto |
| Longitud y saliente del núcleo | Longitud y saliente del núcleo en cada cara, mm | Acoplamiento del mandril y holgura lateral | Producción resuelve los planos en conflicto |
| Estructura del núcleo | Pared, grado y método acordado de ensayo de resistencia | Presión de bobinado y condiciones de almacenamiento | Calidad acuerda el criterio aplicable al núcleo |
| Ancho de la película | Ancho suministrado y tolerancia, mm | Recorrido de la película y distribución de corte prevista | Producción aprueba el ancho útil |
| Dimensiones totales del rollo completo | Diámetro exterior, mm; masa bruta del rollo, kg | Holgura de desbobinado y capacidad nominal del equipo | Producción aprueba la capacidad de montaje |
| Sentido de bobinado | Sentido de desbobinado y lado de adherencia de la película requerido | Ajustar al recorrido de la película y al requisito del rollo terminado | Producción confirma la orientación |
| Estado del núcleo | Forma del diámetro interior y estado de los extremos en el despacho | Inspeccionar antes del montaje | Calidad retiene lo dañado hasta definir su disposición |
| Unidades de medida | Dimensiones uniformes en milímetros | Convierta los valores en centímetros: 1 cm = 10 mm | Compras concilia las unidades antes de hacer el pedido |
| Empaque y manipulación | Orientación del rollo, soportes y sujeción | Equipo de recepción y posición de almacenamiento | Recepción confirma la ruta de manipulación |
Por ejemplo, una cotización que describe solo el núcleo terminado deja abierta la primera fila. Compras devuelve ese plano para su corrección antes de liberar el pedido. Mientras tanto, producción no supone ningún ajuste al eje. Si el producto terminado no lleva núcleo, verifique los rollos terminados sin núcleo de cartón por separado del núcleo de cartón entrante del rollo madre.
Confirme las dimensiones totales del rollo antes de la entrega
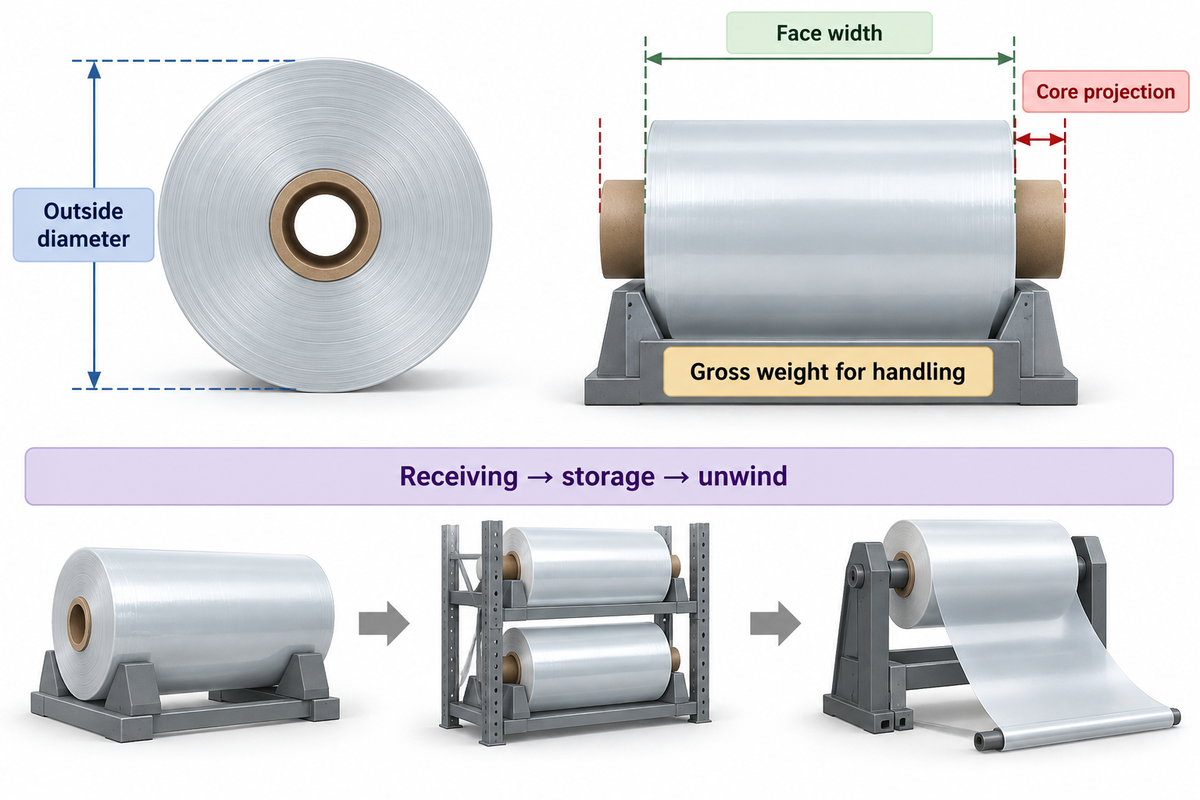
Las dimensiones totales del rollo reúnen el efecto combinado del diámetro exterior, el ancho de la cara, el saliente del núcleo y el peso bruto que deben manejar los equipos de recepción y de desbobinado. Evalúe todos estos valores frente a los límites aprobados para la línea de producción antes del envío. Un rollo más pesado puede mantenerse dentro de la holgura de diámetro y aun así superar la capacidad nominal de manipulación o de desbobinado.
Recorra físicamente la ruta desde el vehículo de entrega hasta el almacenamiento y la estación de desbobinado. Identifique el accesorio de izaje, los puntos de apoyo, la orientación del rollo y la holgura necesaria para el montaje. Registre el peso bruto para la manipulación; mantenga el peso neto de la película como un campo de compra separado. El material de empaque y el núcleo deben incluirse en el peso bruto.
La guía de la HSE sobre manipulación de bobinas de papel resulta útil por tratar el tamaño y la forma además del peso. Sus ejemplos de la industria del papel no son límites para rollos de película. En el caso de los montacargas motorizados, importan la capacidad nominal del equipo y la disposición de la carga; las disposiciones estadounidenses sobre carga de montacargas, 1910.178(o), abordan la capacidad nominal y las cargas cuya geometría afecta esa capacidad.
Para la planificación logística, determine si la carga de los rollos es manual o automática e indique el accesorio de izaje aprobado. Una línea de producción de alta velocidad igualmente requiere un procedimiento controlado de montaje, antes de que la velocidad de la línea de producción resulte relevante.
Antes de cambiar a un rollo más grande, producción debe firmar el registro de interfaz revisado y recepción debe confirmar la nueva disposición para su manipulación. Reducir los cambios planificados aporta poca ventaja si un rollo no puede llegar a la estación de desbobinado en la orientación aprobada.
Inspeccione el bobinado y los bordes en la recepción
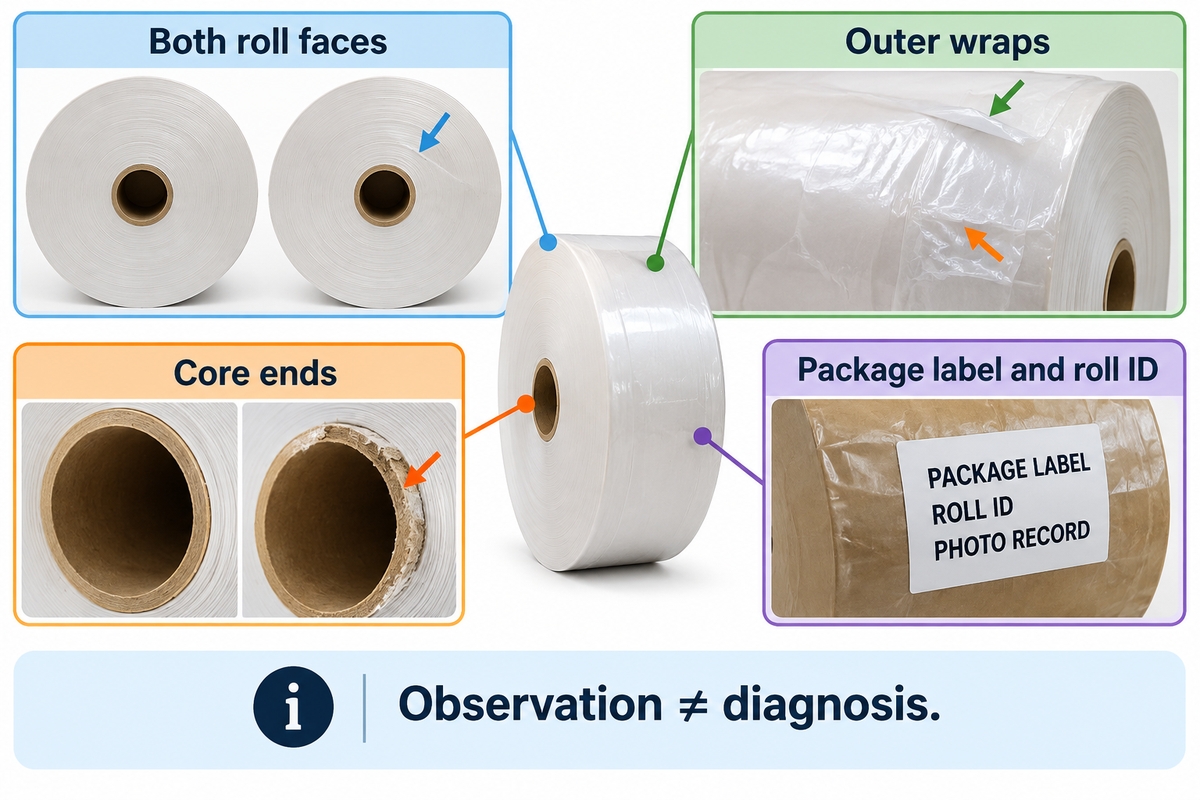
La inspección de recepción debe conservar el aspecto que tenía el rollo antes de montarlo o de ajustar los parámetros de la máquina. Tome fotografías de ambas caras, de las vueltas exteriores, de los extremos del núcleo y de la etiqueta del paquete. Anote los desplazamientos de capas, las zonas aplastadas, los daños en los bordes o las vueltas sueltas, y regístrelos con la identificación del rollo. Luego, dirija el material afectado hacia una disposición definida.
Distinga las descripciones de las causas. Una cara desplazada es una observación; “tensión de bobinado incorrecta” es un diagnóstico que requiere más evidencia. En su artículo de PFFC sobre defectos de rollos bobinados de 2023, Neal Michal distingue el telescopado durante el desbobinado del telescopado durante el bobinado. Recomienda anotar el momento del deslizamiento, así como el diámetro del rollo en el plano de deslizamiento.
| Punto de observación | Anotación en el registro | Siguiente verificación | Responsable de la disposición |
|---|---|---|---|
| Antes del desembalaje | Sujeción del paquete desplazada; fotografiar la etiqueta y el soporte | Comparar el estado del rollo antes del montaje | Recepción y calidad |
| Durante el montaje | Diámetro interior del núcleo deformado; ajuste no aceptado | Comparar el estado del núcleo con el plano acordado | Producción y calidad |
| Durante la aceleración | Las capas se desplazan al aumentar la velocidad | Guardar la velocidad, el ajuste de tensión y el momento del desplazamiento | Producción investiga junto con el proveedor |
| En marcha estable | La rotura de borde se repite del mismo lado | Conservar la ubicación de la película e inspeccionar el recorrido de la película | Producción distingue las causas de la línea de producción de las del material |
| Cerca del núcleo | Cambio en el comportamiento de desbobinado | Guardar el diámetro restante y la producción afectada | Calidad retiene la producción rastreada para su revisión |
| Después del almacenamiento | Las vueltas exteriores se sienten más sueltas que en la recepción | Comparar las fotografías y el tiempo de almacenamiento transcurrido | Calidad registra el cambio de estado |
| En un empalme | Una unión marcada llega al recorrido de la película | Rastrear el empalme hasta el rollo terminado afectado | Producción sigue la regla de empalme acordada |
| Después de retirar el eje | El núcleo cambia de forma después de la descarga | Conservar el núcleo y el registro de montaje previo | Calidad solicita una investigación del núcleo |
| En la inspección de la producción terminada | El rollo rebobinado corre sin problemas, pero no cumple una propiedad acordada | Conservar el resultado del ensayo y la identificación de la producción | Calidad separa la conversión de la liberación |
Los ejemplos anteriores muestran cómo redactar un registro. Sustitúyalos por la observación real, la identificación del rollo y el criterio acordado; ninguno establece un umbral universal para rechazar un lote. Evite ajustar la línea de producción o aflojar un rollo antes de preservar la condición original, porque la fotografía posterior puede no responder la pregunta de recepción.
Tampoco basta necesariamente con que un rollo tenga la superficie exterior lisa. En Winding Better Rolls, Timothy J. Walker señala que el aire puede quedar atrapado durante el bobinado, enmascarando la variación de espesor, y luego escapar, dejando un rollo más flojo. Registre los intervalos entre la recepción, el almacenamiento y la prueba cuando se evalúe un cambio en la condición de bobinado.
Acuerde las propiedades de la película y las condiciones de empalme
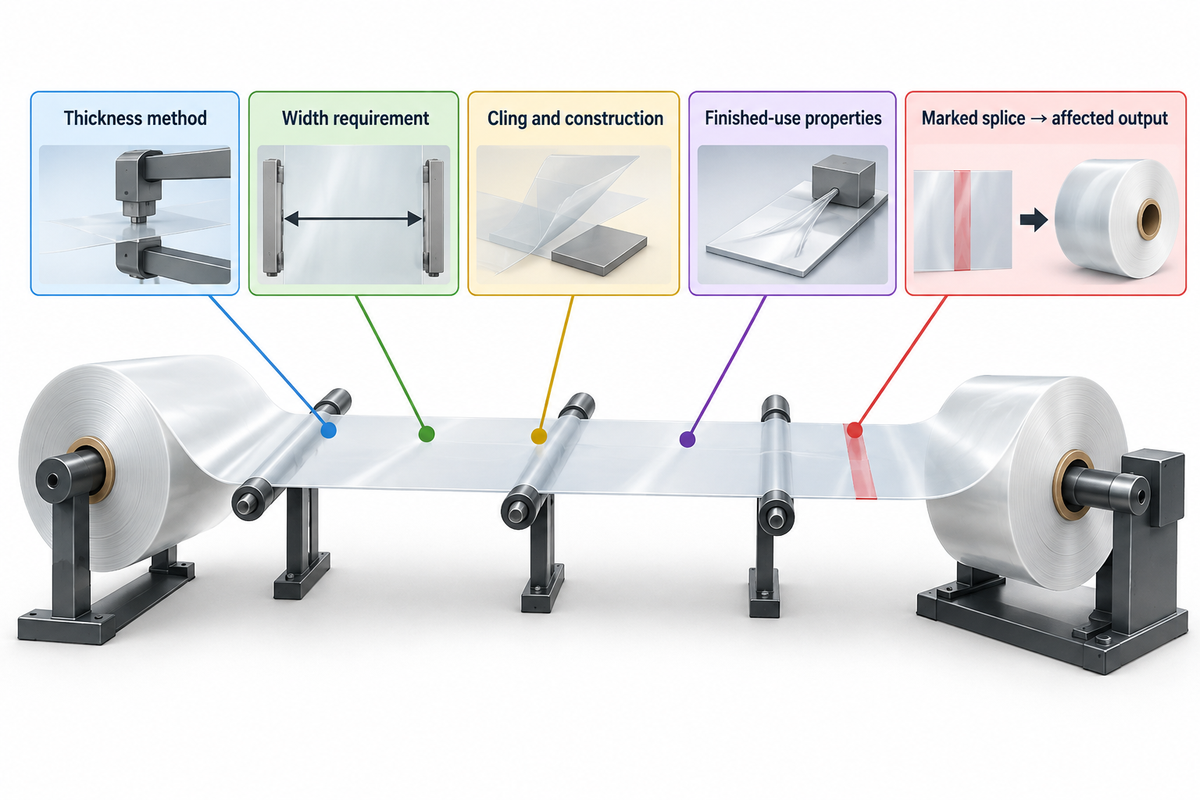
Debe haber consenso sobre el método de medición del espesor, el requisito de ancho y la especificación de uso final, junto con las verificaciones de bobinado. El espesor promedio, la variación local del espesor y el comportamiento de estiramiento responden a preguntas distintas. Indique en la especificación de compra el método de ensayo y la dirección pertinente, para que los resultados obtenidos por el proveedor y por el convertidor puedan compararse sobre la misma base.
“Puede utilizarse entre el comprador y el vendedor para llegar a especificaciones de compra.”
La guía ofrece información sobre la selección y el uso de la película estirable. Para las mediciones de películas entrantes, la norma ASTM D8136-24 describe la medición capacitiva sin contacto y la variabilidad del espesor en las direcciones de máquina y transversal. El intervalo declarado del método es de 2.5 a 250 µm; este intervalo representa un alcance de medición, no un espesor recomendado para película jumbo.
ISO 4593:1993 describe la medición mecánica del espesor y se mantuvo vigente tras su confirmación en 2025. Analice qué método se utilizará y cómo se ubicarán las muestras. Una lectura promedio puede enmascarar una banda gruesa transversal que se acumula repetidamente en la misma posición del rollo bobinado.
Estipule la estructura de la película, la adherencia de la película, la transparencia o el color y las propiedades de la película convertida. La norma ASTM D5459-95(2025) mide la recuperación, la deformación permanente y la retención de esfuerzo en la dirección de máquina. Estos aspectos son distintos de verificar si la rebobinadora puede procesar el material. Una afirmación general como “de alta calidad” o “resistente y duradera” aporta poca o ninguna información al personal de calidad sobre qué condiciones de ensayo utilizar o qué criterios de aceptación se deben cumplir. La capacidad de estiramiento debe definirse con condiciones de ensayo y de extensión acordadas, no con un porcentaje sin condiciones.
Para rollos jumbo negros, especifique el color y el aspecto solicitados en las especificaciones del cliente. Cada tipo de película estirable requiere sus propias propiedades aprobadas. Un cambio de color no debería alterar las especificaciones básicas de la película. Las solicitudes de certificación, si corresponden, deben vincularse a un esquema identificado y al producto suministrado.
Establezca por escrito los requisitos de empalme: cantidad admisible, tipo de empalme, marcado, ubicación, registro y tratamiento de los rollos terminados afectados. Aplique la especificación acordada cuando se produzca un empalme durante una prueba. Para las etiquetas de unidades, compare las etiquetas de calibre (espesor nominal) y de micras; para la longitud declarada, utilice el método independiente de verificación de la longitud indicada del rollo.
Realice una prueba trazable en la rebobinadora
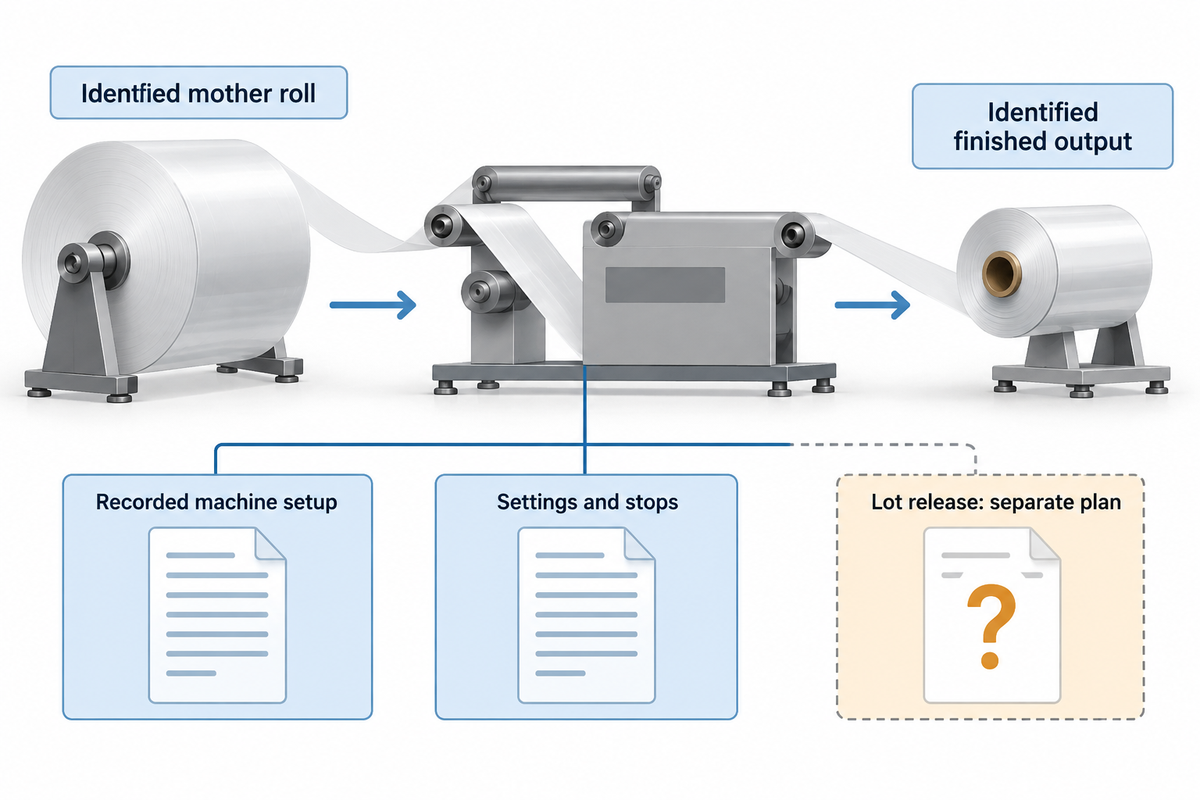
Una prueba trazable vincula un rollo madre identificado con una configuración de máquina registrada y con los rollos terminados resultantes. Registre el modelo de la máquina para rollos jumbo y los datos del rollo entrante. Guarde todos los parámetros, los ajustes de velocidad y de tensión y las paradas durante la prueba. Registre en detalle el comportamiento durante el arranque y la marcha estable de la máquina, así como cerca del núcleo de la unidad. Si se observa un comportamiento distinto, regístrelo en detalle.
Producción y calidad deben acordar las condiciones de la prueba antes de realizarla. Defina qué se considera producción terminada aceptable, incluidas las dimensiones, la condición de bobinado y las verificaciones requeridas de propiedades de la película. Asigne un identificador de producción que conserve el vínculo con el rollo entrante. Si se modifican los parámetros durante la prueba, conserve los registros anteriores y posteriores al cambio, en lugar de combinar todas las producciones.
¿Qué película estirable jumbo es la mejor para una línea de conversión?
El mejor candidato de película estirable jumbo para una línea de conversión es el material especificado que coincide con la interfaz de entrada y cumple los requisitos de la producción terminada en las condiciones de prueba acordadas. Elija entre los candidatos con base en estructuras de rollo, métodos de ensayo y verificaciones de producción que sean comparables. Una mejor primera corrida no determina cuál es la mejor opción de suministro.
Las comparaciones para líneas de producción requieren condiciones de prueba comparables. Una película adecuada para una configuración no debería heredar la aprobación para otra sin verificar la interfaz modificada y los requisitos de producción.
Compare las paradas por causa y ubicación antes de atribuirlas a la película. Una rotura en un borde dañado, un empalme marcado y un cambio en la configuración de la máquina corresponden a campos de registro distintos. Conserve la muestra afectada y el registro de la máquina para que el proveedor pueda investigar el mismo evento que observó producción.
La liberación de lotes es una decisión aparte. La explicación del NIST sobre el muestreo de aceptación trata el muestreo aleatorio de un lote definido con un plan específico de aceptación o rechazo. Calidad debe acordar con el proveedor la definición del lote, el método de muestreo, el tamaño de la muestra y las reglas de decisión. Un rollo aceptable no implica la aceptación general de todos los rollos de ese envío.
Compare el material utilizable y las pérdidas de conversión
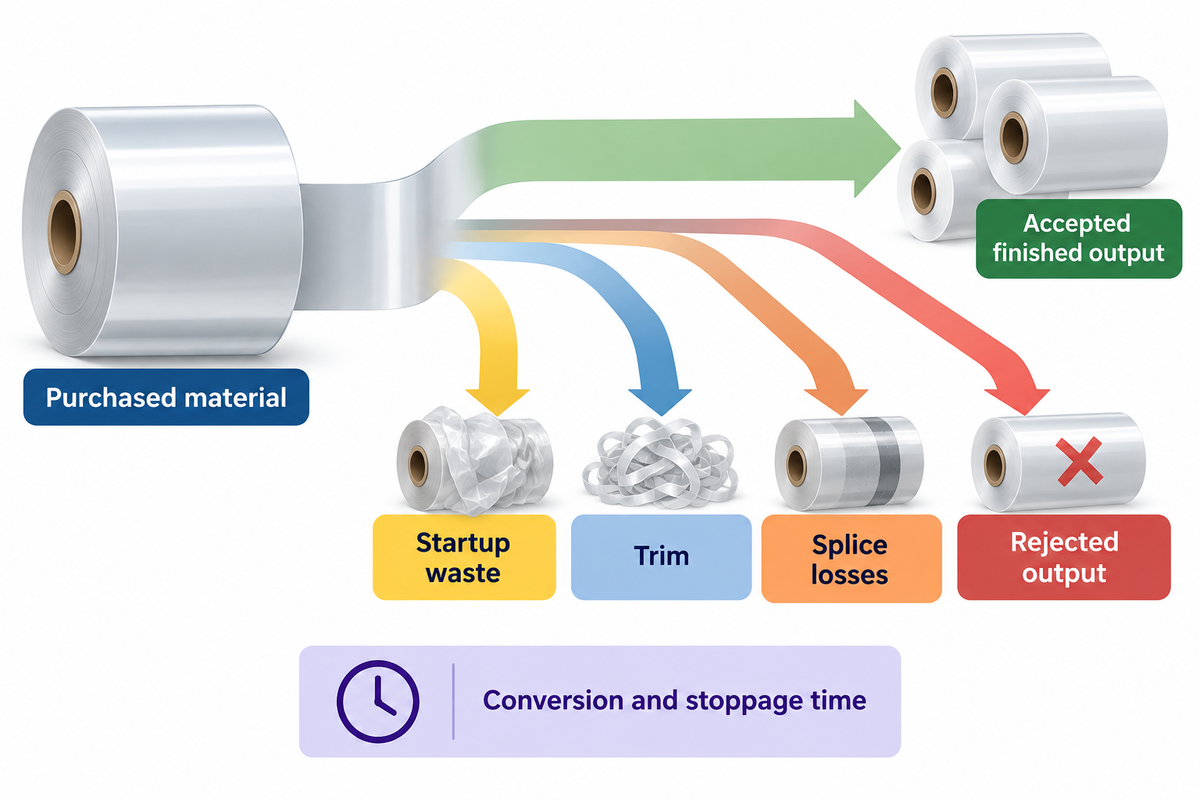
Las comparaciones de costos y las evaluaciones de las pruebas deben usar la misma especificación de película terminada e indicar la unidad de medida de la producción (p. ej., masa neta de película aceptada). Mantenga por separado el material comprado, el desperdicio de arranque, el recorte, las pérdidas por empalme y la producción rechazada. El conteo de rollos por sí solo puede inducir a error al comparar rollos terminados que difieren en longitud, ancho o espesor.
ISO 14051:2011 proporciona un marco para el seguimiento de los flujos físicos de materiales y de los costos asociados. El método de línea de materiales de la EPA también separa el material de entrada del material incorporado al producto. En el contexto de una prueba, pese las corrientes pertinentes con un método de tara uniforme y relacione cada una con la misma corrida de producción.
Evalúe la relación costo-beneficio frente a la producción aceptada. Mantenga el tiempo de conversión, el tiempo de parada y cualquier cargo adicional de manipulación junto al registro de materiales. La producción rechazada no debe ocultarse en el costo promedio de los kilogramos comprados. Un comprador que compare cotizaciones de “película estirable en rollo jumbo” debe saber qué peso corresponde a la película neta y cuál al peso de envío, antes de evaluar los precios.
En las comparaciones basadas en el área, el espesor y la densidad también influyen. ISO 4591:1992 describe el espesor gravimétrico a partir de la masa, el área y la densidad. Utilice las mismas mediciones para las comparaciones y deje sin cambios la especificación final. Un rollo terminado más delgado o más corto es una oferta distinta, aunque el precio del rollo sea menor.
Envíe al proveedor un traspaso completo
Para el traspaso al proveedor se deben reunir la interfaz de entrada aprobada, la especificación de la película, las fotografías rotuladas, las condiciones de prueba y la disposición de la producción. Envíe la misma revisión a compras, producción y calidad. El documento debe explicar qué se acepta, qué requiere corrección y cuáles de los insumos modificados exigen una nueva revisión para determinar su aceptación antes de liberar un pedido repetido.
La especificación de suministro de película estirable de UD Packaging define el alcance de la conversión controlada por el comprador y solicita la línea de conversión, las dimensiones del rollo y la especificación de bobinado. El alcance jumbo se cotiza por separado. Utilice esos campos para iniciar la conversación y luego adjunte los registros de interfaz y de prueba, en lugar de solicitar un rollo grande sin especificar.
Lista de verificación de la cotización — copie estos requisitos en la solicitud:
| Parámetro | Intervalo recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Núcleo entrante | Diámetro interior y longitud aprobados para la línea, mm | Montaje y acoplamiento | Coincidir con el plano del núcleo entrante |
| Dimensiones totales del rollo | Diámetro y ancho aprobados, mm; masa bruta, kg | Ajuste al desbobinado y a la manipulación | Comparar con las capacidades nominales de los equipos |
| Espesor de la película | Nominal y variación acordados por el comprador, µm | Especificación del producto terminado coherente | Indicar el método de medición y las ubicaciones de muestreo |
| Empalmes | Cantidad acordada por rollo y ubicaciones marcadas | Rastrear la producción terminada afectada | Conservar el registro de empalmes durante la prueba |
| Producción y liberación de lotes | Dimensiones terminadas y límites de propiedades acordados | Separar la conversión exitosa de la aceptación | Adjuntar los resultados de la prueba y el plan de muestreo del lote |
Solicite al fabricante de la película estirable en rollo jumbo que identifique la especificación utilizada para fabricar el material cotizado y que conserve esa versión junto con el pedido. Para la película estirable en rollo jumbo que se usa para empaque tras la conversión, relacione los ensayos de la película terminada con las necesidades reales de empaque del cliente.
Ingrese los valores aprobados antes de enviar esta lista de verificación; los campos no son límites de ingeniería predeterminados. Para la trazabilidad, solicite al proveedor que identifique la especificación de película suministrada y al fabricante responsable. Llegue a un acuerdo similar para asegurar que el empaque sujete el rollo en la orientación declarada durante el transporte.
Libere el pedido repetido con base en la revisión aceptada. Los cambios en el núcleo, la estructura de la película, las dimensiones totales del rollo o las condiciones de conversión deben volver a la persona responsable de esa área. Así se cierra el traspaso con una decisión atribuida a un responsable en lugar de una promesa vaga de durabilidad o eficiencia.
Preguntas frecuentes
¿Para qué se utiliza la película estirable jumbo?
La película estirable jumbo suministra a los convertidores rollos madre para producir rollos terminados más pequeños.
La descripción de compra debe especificar la ruta de conversión prevista y el formato final. Los proveedores también pueden usar la expresión “rollo grande” para describir material que se alimenta directamente a una máquina envolvedora, por lo que conviene examinar la interfaz de recepción y no la etiqueta. El convertidor debe contar con un núcleo entrante, unas dimensiones totales del rollo y una especificación de película aprobados y, a continuación, realizar verificaciones de la producción en condiciones de prueba registradas.
¿Es la película estirable jumbo lo mismo que el film adherente?
La película estirable jumbo y el film adherente de uso doméstico deben comprarse con especificaciones de aplicación distintas.
Un aspecto transparente o una descripción de la adherencia de la película no indican la estructura de resina, la aptitud para el contacto con alimentos ni la compatibilidad con la rebobinadora. Indique el uso industrial previsto y solicite la especificación de película correspondiente. Si la aplicación requiere contacto con alimentos, trate ese requisito por separado con el proveedor. El formato de bobina madre describe cómo se suministra el material y no demuestra un uso final determinado.
¿Cuánto cuesta la película estirable jumbo?
Una cotización comparable de película jumbo requiere la especificación de la película, la masa neta, el núcleo, la cantidad, el empaque y el destino.
Indique a todos los proveedores que coticen sobre la misma base y que distingan la película neta del peso bruto del rollo. Luego compare la producción terminada aceptada en las mismas condiciones de conversión y registre por separado el desperdicio y la manipulación adicional. Un precio por rollo no sirve para una elección justa cuando el contenido de los rollos o las especificaciones del producto terminado difieren. Use el registro de la prueba para explicar la diferencia en lugar de suponer que el menor precio unitario es el mejor.
¿Un rollo más grande siempre reduce el costo de conversión?
Un rollo más grande reduce el costo solo cuando su producción aprovechable y los requisitos de manipulación justifican el cambio.
Menos cambios no pueden compensar las paradas repetidas y/o los rollos terminados rechazados.
¿Puedo aprobar un envío después de revisar un solo rollo de muestra?
Un rollo de muestra registra el resultado de una prueba; la liberación del envío requiere el plan de aceptación de lote acordado.
Antes de usar muestras para liberar envíos, defina el lote, el tamaño de la muestra, las reglas de aceptación o rechazo y el método para seleccionar los rollos. Conserve la identidad de los rollos recibidos y de la producción terminada durante la prueba. Si algunos rollos presentan daños o un comportamiento diferente, anote su estado y derívelos para definir su disposición, y no aplique automáticamente a los demás el resultado de la muestra anterior. Calidad también debe registrar si hubo un cambio en el núcleo, la película o los ajustes de la línea de producción que requiera una nueva prueba.
Acerca de esta guía
Esta guía de UD Packaging vincula los alcances públicos de los ensayos de película, la orientación sobre bobinado y los campos de cotización de rollos jumbo publicados por la empresa. Los dos formatos de registro son ayudas editoriales para la compra; las observaciones de muestra ilustran cómo documentar un traspaso. Los límites de la máquina y los criterios de liberación deben completarse a partir de las especificaciones aprobadas por el comprador. Las normas se verificaron en sus páginas públicas de catálogo en octubre de 2026.
Referencias y fuentes
- ASTM D4649-20(2025), selección de película estirable y especificaciones de compra
- ASTM D8136-24, espesor de película por capacitancia sin contacto
- ISO 4593:1993, medición mecánica del espesor de película
- ASTM D5459-95(2025), recuperación elástica, deformación y retención de esfuerzo
- Neal Michal, PFFC, 2023, soluciones para defectos comunes de rollos bobinados
- Timothy J. Walker, PFFC, 2003, Winding Better Rolls
- NIST, muestreo de aceptación de lotes
- ISO 14051:2011, contabilidad de costos de flujo de materiales
- EPA, Lean and Environment Toolkit, flujos de materiales
- ISO 4591:1992, espesor gravimétrico y rendimiento del rollo
- HSE, manipulación de bobinas de papel, tamaño y forma
- eCFR, carga en montacargas industriales motorizados, 1910.178(o)