Kontaktieren Sie UD Packaging Company

Farbige Stretchfolie: So codieren Sie Palettenladungen farblich ohne Verlust der Etiketten- und Barcode-Lesbarkeit

VERPACKUNGSMATERIALIEN · LEITFADEN FÜR LAGEROPTIK & FARBCODIERUNG VON LADEEINHEITEN
Farbige Stretchfolie ist ein pigmentiertes Verpackungsmaterial aus linearem Polyethylen niedriger Dichte (LLDPE); Packaging and Wrapping Machines berichtet von etwa 60 % bis 75 % Transmission des sichtbaren Lichts durch 1 bis 2 überlappende Lagen seiner transluzent getönten Folie zur visuellen Codierung von Ladeeinheiten sowie von bis zu 100 % Sichtschutz der Fracht mit seiner 80-Gauge-Folie (20,3 µm) in opakem Schwarz oder Weiß bei 3 bis 4 überlappenden Wicklungen. Die Auswahl der richtigen Güteklasse ermöglicht Logistikzentren die Farbcodierung palettierter Sendungen, ohne Fehllesungen am Barcode-Scanner oder ein Überfahren der Fotozelle an automatischen Wickelmaschinen zu verursachen.
Die größten Ursachen für Verzögerungen beim Scannen an der Verladerampe und für Fehllieferungen im Lager sind (a) die Behandlung jeder farbigen Stretchfolie, als wäre sie eine transparente Folie, und (b) die fehlende Berücksichtigung, wie sich die Pigmentwahl sowohl auf manuellen als auch auf automatisierten Linien auf den Materialverbrauch auswirkt. Nachfolgend vergleichen wir 650 nm Rotlicht-Laserscans linearer Barcodes, deren Druckqualität nach ISO/IEC 15416:2025 bewertet wird, mit Weißlicht-LED-2D-Imaging durch farbige Folie; zudem untersuchen wir die Wärmeentwicklung im Außenbereich, das manuelle und maschinelle Wickeln sowie die Abnahmeprüfung an der Verladerampe.
Wichtige Erkenntnisse für Verpackungs- und Lagerieure
- Transluzente Tönung gegenüber opakem Sichtschutz: Packaging and Wrapping Machines berichtet von einer Lesbarkeit der Etiketten durch 1 bis 2 überlappende Lagen transluzent getönter Folie und von bis zu 100 % visuellem Sichtschutz bei opaker 80-Gauge-Folie (20,3 µm) in 3 bis 4 überlappenden Wicklungen, während ASTM D4649-20 Auswahlrichtlinien für den Innenbereich bereitstellt.
- Wellenlängenkontrast beim Rotlichtlaser (Church Offset Printing): Beim Scannen mit einem 650 nm Rotlichtlaser kann kühl getönte Folie einen weißen Etikettenhintergrund nach 2 bis 3 Wicklungen abdunkeln, während in roter oder orangefarbener Druckfarbe gedruckte Barcode-Striche gegenüber weißem Etikettenmaterial an Kontrast verlieren können.
- Wärmeentwicklung und UV-Grenzen im Freilager: Packaging and Wrapping Machines berichtet unter weißer TiO2-Folie im Freilager oder auf dem Vorfeld von um 15°F bis 30°F (8,3°C bis 16,7°C) niedrigeren Kerntemperaturen in der Palette als unter schwarzer Folie (abhängig von Sonneneinstrahlung, Standzeit und thermischer Masse der Ladeeinheit), während AAA Polymer angibt, dass unstabilisierte Folie im Außenbereich innerhalb von 30 Tagen abzubauen beginnen kann.
- Vordehnung und Fotozellen an Wickelmaschinen: Packaging and Wrapping Machines nennt für opake Folie einen üblichen Vordehnungsbereich von 200 % bis 250 %; schwarze Folie kann Infrarot-Fotozellen stören, während polarisierte Retroreflexions- oder Ultraschallsensoren dunkle Ladeeinheiten zuverlässig erfassen können.
Transluzent getönte vs. opake farbige Stretchfolie: Wo Ladungscodierung endet und Sichtschutz beginnt
Über die in der nachstehenden Tabelle aufgeführten transluzent getönten Rezepturen hinweg liegt die Dosierung von organischem Pigment-Masterbatch üblicherweise bei 1 % bis 3 % mit etwa 60 % bis 75 % Transmission des sichtbaren Lichts durch 1 bis 2 Lagen (wie von Packaging and Wrapping Machines für das Barcode-Scannen durch die Folie berichtet). Im Gegensatz dazu verwendet opake schwarze Stretchfolie Rußpigmente, und die coextrudierte mehrschichtige opake weiße Polyolefinfolie in US Patent US10576718B2 enthält 6 wt% bis 14 wt% Titandioxid in ihren Zwischenschichten (mit 0,050 wt% bis 0,15 wt% Sekundärpigment), um die Lichtdurchlässigkeit zu blockieren und den Kartoninhalt nach 3 bis 4 Umdrehungen unkenntlich zu machen. Anders als Standard-Stretchfolie, bei der alle Ladeeinheiten gleich aussehen, ermöglicht der Einsatz einer bestimmten Farb-Güteklasse dem Bedienpersonal auf einen Blick die Zuordnung der Ladeeinheiten – je nach Lagerziel entweder zur schnellen visuellen Identifizierung im Gang oder zum manipulationssicheren Sichtschutz der Fracht; die Richtwerte für Lichtdurchlässigkeit und Sichtschutzlagen hängen von der Masterbatch-Dosierung, der Ausgangsdicke und dem Vordehnungsverhältnis ab.
Für diesen Leitfaden werden Stretchfolienprodukte nach ihrer praktischen Sichtbarkeit in transparente, transluzent getönte und opake Güteklassen unterteilt, während ASTM D4649-20 (Standard Guide for Selection and Use of Stretch Wrap Films, Abschnitt 1.1) Richtlinien für das Bündeln und Palettieren im Innenbereich abdeckt, wobei 80 Gauge einer Nenndicke von 0.0008 in (20,3 µm) entspricht. Bei der Bewertung einer Spezifikation für farbige Stretchfolie für eine transluzente PE-Stretchfolie beurteilen Ingenieure die optische Klarheit nach ASTM D1003, wobei die Trübung (Haze) als das über 2,5° hinaus gestreute diffuse Durchlicht geteilt durch das gesamte Durchlicht definiert und als Prozentsatz ausgedrückt wird: Haze = (Td / Tt) × 100 %.
Umgekehrt kann eine Dickenreduzierung opaker schwarzer Stretchfolie auf unter 70 Gauge (17,8 µm) an einem Folienschlitten mit hoher Folienspannung zu einer Aufhellung an den Palettenecken („Windowing“) führen. Nach den von Packaging and Wrapping Machines beschriebenen Lagerstandards erfordert ein 100 % visueller Sichtschutz gegen Diebstahl mindestens 80 Gauge (20,3 µm) opake Folie, die mit 3 bis 4 überlappenden Schlittenumdrehungen aufgebracht wird. Wie optische und mechanische ASTM-Prüfverfahren auf Werkszeugnissen ausgewiesen werden, erfahren Sie in unserem Leitfaden zum technischen Datenblatt für Stretchfolie.
| Folien-Güteklasse & Farbtonklasse | Masterbatch-Dosierung & Pigmenttyp | Referenzdicken (µm / mil) | Lichtdurchlässigkeit & Trübung (ASTM D1003; Prüflagenanzahl je Zeile angegeben) | Max. lesbare Lagen (650 nm Rotlichtlaser) | Max. lesbare Lagen (Weißlicht-LED-2D-Imager) | Primäre Anwendung im Lager |
|---|---|---|---|---|---|---|
| Transparente Standard-Cast-LLDPE-Folie | Unpigmentiert (LLDPE-Neuware) | 60, 67 und 90 ga (15, 17 und 23 µm in PMC12656129); 80 ga (20,3 µm / 0.80 mil) Nennwert | Transparente unpigmentierte Referenz bei 1 Lage; geringe Trübung | 3–4 Lagen (glatt, faltenfrei) | 4–5 Lagen (glatt, faltenfrei) | Allgemeine Palettensicherung im Lager mit hervorragender Transparenz |
| Transluzente Gelb- / Orangetönung | Üblicherweise 1 %–3 % warmtoniges organisches Masterbatch | Hochleistungs-Güteklassen in 43 und 63 ga (Packaging Digest); 80 ga (20,3 µm) Standard | Etwa 60 %–75 % Lichtdurchlässigkeit bei 1–2 Lagen; mäßige Trübung | 1–2 Lagen (schwarze Druckstriche; rote oder orangefarbene Farbe kann Kontrast verlieren) | 2–3 Lagen (Breitband-Weißlicht-LED) | FIFO-Monatscodierung, Prioritätsbereitstellung, Cross-Docking-Spuren |
| Transluzente Rottönung | Üblicherweise 1 %–3 % warmtoniges organisches Masterbatch | Hochleistungs-Güteklassen in 43 und 63 ga (Packaging Digest); 80 ga (20,3 µm) Standard | Etwa 60 %–75 % Lichtdurchlässigkeit bei 1–2 Lagen; mäßige Trübung | 1–2 Lagen (schwarze Rußdruckstriche auf weißem Etikett) | 2–3 Lagen (Breitband-Weißlicht-LED) | Qualitätssicherungs-Sperrlager und Codierung beschädigter Ladeeinheiten |
| Transluzente Blautönung | Üblicherweise 1 %–3 % kühltoniges Phthalocyanin-Pigment | Hochleistungs-Güteklassen in 43 und 63 ga (Packaging Digest); 80 ga (20,3 µm) Standard | Etwa 60 %–75 % Lichtdurchlässigkeit bei 1–2 Lagen; mäßige Trübung | Max. 1 Lage (absorbiert 650 nm Hintergrundlicht ab ≥2 Wicklungen) | 2–3 Lagen (Weißlicht-CMOS-Imager) | Lebensmittel-/Allergentrennung, Kühlkette und Schicht-A-Codierung |
| Transluzente Grüntönung | Üblicherweise 1 %–3 % kühltoniges organisches Pigment | Hochleistungs-Güteklassen in 43 und 63 ga (Packaging Digest); 80 ga (20,3 µm) Standard | Etwa 60 %–75 % Lichtdurchlässigkeit bei 1–2 Lagen; mäßige Trübung | Max. 1 Lage (dunkelt weiße Etikettenzwischenräume unter Rotlichtlaser ab) | 2–3 Lagen (Weißlicht-CMOS-Imager) | QS-freigegebener Bestand, Recycling-/Umweltzone und Schicht-B-Codierung |
| Transluzente Lila- / Violetttönung | Üblicherweise 1 %–3 % dunkles kühltoniges Masterbatch | Referenzbereich 60, 67 und 90 ga (15, 17 und 23 µm); 80 ga (20,3 µm) Standard | Etwa 60 %–75 % Lichtdurchlässigkeit bei transluzenten Tönungen; Dunkelviolett im Praxistest prüfen | Praxistest-Scan erforderlich (hohe 650 nm Absorption; auf 1 Lage begrenzen oder Versandtasche nutzen) | 1–2 Lagen (Weißlicht-CMOS-Imager) | Retourenlogistik, RMA-Rücksendungen und saisonales Sperrlager |
| Opake schwarze Folie | Ruß-Masterbatch (opake Güteklasse) | Mindestens 80 ga (20,3 µm / 0.80 mil) für opaken Sichtschutz | Bis zu 100 % opaker Sichtschutz bei 3–4 Wicklungen; Trübung nicht zutreffend | 0 Lagen (erfordert außenliegende Versandtasche oder ungewickeltes Sichtfenster) | 0 Lagen (erfordert außenliegende Versandtasche oder ungewickeltes Sichtfenster) | Diebstahlschutz für hochwertige Güter und Manipulationsnachweis im Innenbereich |
| Opake weiße Folie | TiO2-Masterbatch (6–14 wt% in Zwischenschichten mehrschichtiger Folie nach US10576718B2) | Mindestens 80 ga (20,3 µm / 0.80 mil) für opaken Sichtschutz | Bis zu 100 % opaker Sichtschutz bei 3–4 Wicklungen; Trübung nicht zutreffend | 0 Lagen (erfordert außenliegende Versandtasche oder ungewickeltes Sichtfenster) | 0 Lagen (erfordert außenliegende Versandtasche oder ungewickeltes Sichtfenster) | Wärmeempfindliche Freilagerung im Außenbereich (mit UVI-Additivpaket) |
| Individuell bedruckte Stretchfolie | Transparente oder getönte Trägerfolie + Flexodruckfarbe auf der Oberfläche | Referenzbereich 60, 67 und 90 ga (15, 17 und 23 µm); 80 ga (20,3 µm) Standard | Lichtdurchlässigkeit der transparenten oder getönten Trägerfolie (etwa 60 %–75 % bei getönter Basis) in unbedruckten Zonen; opak unter Druckfarbe | 1–2 Lagen in transparenten unbedruckten Fensterzonen | 2–3 Lagen in transparenten unbedruckten Fensterzonen | Markenidentität und bedrucktes manipulationssicheres Sicherheits-Klebeband |
Barcode- und Etikettenlesbarkeit durch farbige Folie: Lagenanzahl, Farbtonkontrast und Scanneroptik
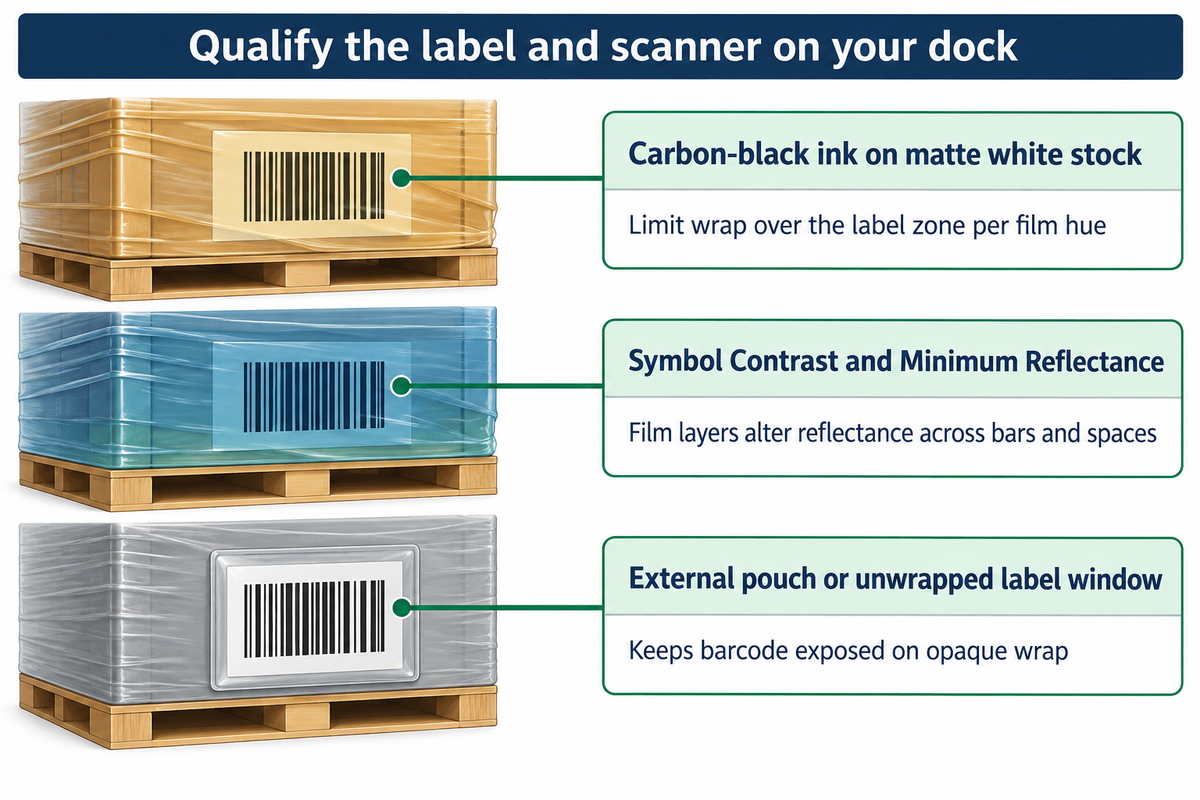
Begrenzen Sie die Umwicklung über der Etikettenzone je nach Folienfarbton und Scanner: Die Tabelle erlaubt bis zu 1 bis 2 Lagen für warme Farbtöne unter einem Rotlichtlaser, höchstens 1 Lage für Blau oder Grün und erfordert Praxistest-Scans an der Verladerampe oder eine außenliegende Etikettentasche für Dunkelviolett, während Barcode-Striche mit schwarzer Rußdruckfarbe auf mattes weißes Etikettenmaterial gedruckt werden; prüfen Sie das tatsächliche Etikett und den Scanner direkt an Ihrer Verladerampe. Wenn opake Folie oder 3 oder mehr überlappende Lagen das Etikett verdecken, hält eine außenliegende selbstklebende Etikettentasche oder ein ungewickeltes Etikettenfenster den Barcode frei zugänglich.
Nach ISO/IEC 15416 zur Verifizierung linearer 1D-Barcodes werden alle 10 Scanlinien anhand von Reflexionsparametern bewertet. Der Durchschnitt dieser Werte bestimmt die Güteklasse des Barcodes. Die Einzelheiten werden von Cognex erläutert. Es gibt zwei Reflexionsbeziehungen, über die Kunststofffolie den Kontrast linearer Barcodes beeinflusst: den Symbolkontrast (SC = Rmax − Rmin, Reflexionsdifferenz zwischen hellen Zwischenräumen und dunklen Strichen) und die minimale Reflexion (die nicht bestanden wird, wenn die minimale Reflexion der Striche Rmin ½ der maximalen Zwischenraumreflexion Rmax überschreitet). Wenn ein ungewickeltes GS1-128-Etikett eine typische Weißraumreflexion von etwa 80 % und eine Schwarzstrichreflexion von etwa 10 % aufweist, beträgt sein Ausgangs-Symbolkontrast 80 % − 10 % = 70 %; das Etikett erhält seine Gesamtbewertung erst nach Messung der übrigen Bewertungsparameter. Farbige Kunststofffolie kann den Symbolkontrast verringern und die minimale Reflexion erhöhen. Ein Rückgang des Symbolkontrasts bedeutet jedoch noch keinen Ausfall. Die Güteklasse sollte unter Berücksichtigung der Anforderung an die minimale Reflexion bewertet werden, die verfehlt wird, sobald die minimale Reflexion der Striche ½ der maximalen Zwischenraumreflexion überschreitet. Die Barcode-Lesbarkeit unter farbiger Stretchfolie hängt von mehreren Parametern wie der Beleuchtungswellenlänge des Scanners, der Reflexion des Etiketts und den überlappenden Folienlagen ab und nicht von einem einzelnen Kontrastwert.
Warum verhalten sich kühl und warm getönte Folien unter einem 650 nm Rotlichtlaser unterschiedlich?
Unter einem monochromatischen 630–660 nm Rotlicht-Laserscanner absorbieren kühl getönte Stretchfolien (Blau, Grün, Violett) rotes Licht und lassen den weißen Etikettenhintergrund nach 2 bis 3 Lagen dunkel erscheinen, während warm getönte Stretchfolien (Rot, Orange, Gelb) rotes Licht durchlassen und bis zu 2 Lagen lesbar bleiben, sofern die Barcode-Striche mit schwarzer Rußdruckfarbe statt mit roter oder orangefarbener Farbe gedruckt sind. Wie im Leitfaden zum monochromatischen Barcode-Kontrast von Church Offset Printing berichtet wird, erkennt rotes Licht warme Farben (Rot, Orange, Gelb, Weiß) als „Weiß“ (hohe Reflexion Rmax) und kühle Farben (Blau, Grün, Violett, Schwarz) als „Schwarz“ (hohe Absorption).
Bei dem genannten Aufbau mit 2 bis 3 Lagen dunkelblauer oder grüner Folie ergeben eine typische Weißraumreflexion von etwa 25 % und eine Strichreflexion von etwa 15 % nach ISO/IEC 15416 einen Symbolkontrast von 25 % − 15 % = 10 %; dieser niedrige Kontrast bedeutet nicht zwangsläufig, dass jeder Scan fehlschlägt. Bei 1 bis 2 Lagen roter oder gelber Tönung im genannten Aufbau liefert ein 650 nm Rotlichtlaser, der weiße Zwischenräume mit etwa 70 % Reflexion und schwarze Striche mit etwa 10 % misst, einen Symbolkontrast von 70 % − 10 % = 60 %; rot oder orange gedruckte Striche können gegenüber dem Hintergrund an Kontrast verlieren, während die Gesamt-Güteklasse des Barcodes seine übrigen gemessenen Parameter erfordert.
Ein 2D-Flächenimager (Signal Processing StackExchange) kann ein geeignet gedrucktes 2D-Symbol auch dort lesen, wo ein linearer 1D-Laser scheitert; die Reed-Solomon-Fehlerkorrektur ist in das Symbol integriert und unabhängig von der Druckqualitätsbewertung nach ISO/IEC 15415, wobei Folienüberlappungsnähte oder nach ASTM D2457 gemessener Spiegelglanz die Decodierung dennoch behindern können. Wie zudem die GS1-Leitlinien für 2D-Barcodes betonen, nutzen viele industrielle 2D-Scanner weiterhin ein rotes Leselicht; um zuverlässig durch 2 bis 3 Lagen kühler blauer oder grüner farbiger Stretchfolie zu lesen, muss der 2D-CMOS-Imager mit einer Breitband-Weißlicht-LED-Beleuchtung ausgestattet und auf Ihrem tatsächlichen Etikettenmaterial im Praxistest geprüft sein. CGP Coating weist darauf hin, dass zusätzliche Wickelumdrehungen die Palettenstabilität nicht immer verbessern, wenn Folienspannung oder Reibung falsch kalibriert sind; überlappende Lagen können außerdem die Barcode-Lesbarkeit verringern.
Architektur der Ladungscodierung im Lager: Zuordnung von Standard-Folienfarben zu FIFO, QS-Sperre und Zonensteuerung
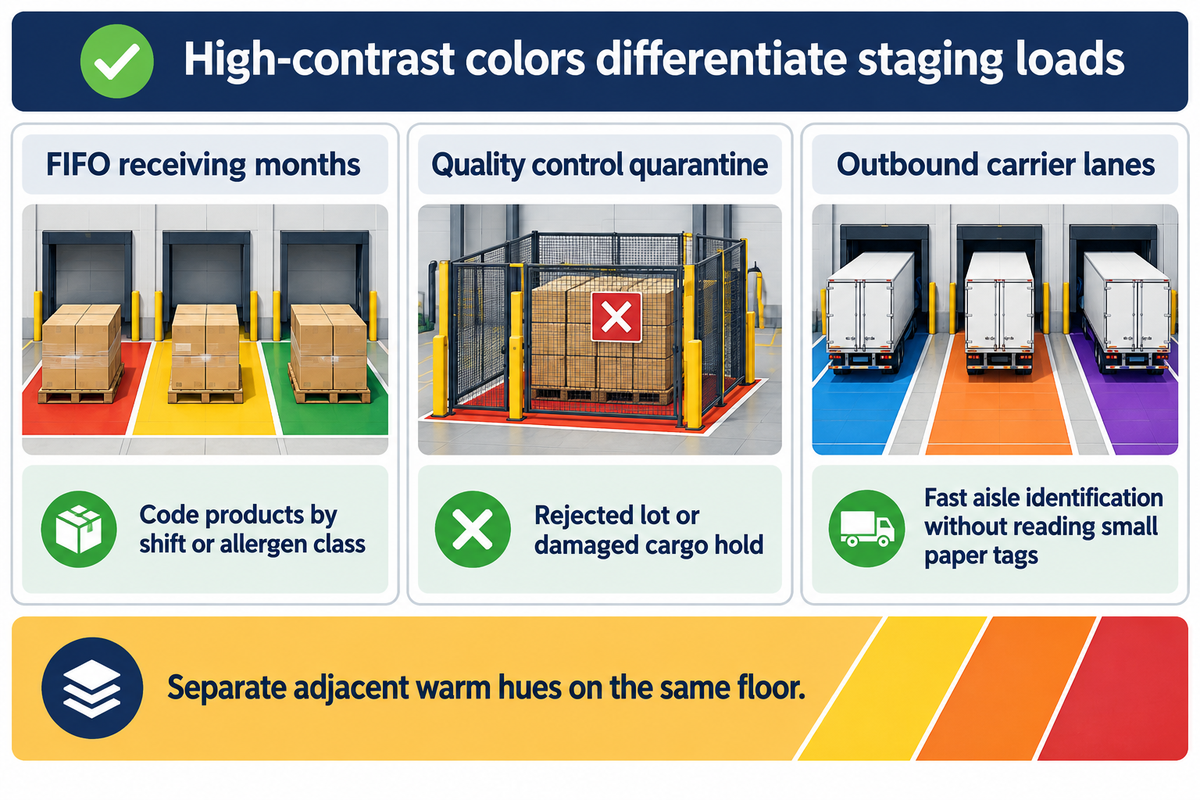
Laut Tuosheng Pack hilft die Differenzierung kontrastreicher Farben bei der Stretchfolie für verschiedene Lagerfunktionen (z. B. FIFO-Wareneingangsmonate, Qualitätssicherungs-Quarantäne, Allergentrennung, Warenausgangsspuren nach Frachtführer usw.) dabei, Ladeeinheiten während der Bereitstellung klar zu unterscheiden. Der Einsatz deutlich getrennter Farben auf derselben Hallenfläche verhindert Verwechslungen beim Bedienpersonal im Umgang mit benachbarten warmen Farbtönen (z. B. Rot gegenüber Orange) unter Hallen-Deckenbeleuchtung.
Da farbige Stretchfolie für Versand und Verpackung in zahlreichen Farben erhältlich ist, erreichen Betriebsteams eine einfache Identifizierung aus 15 bis 25 Metern (50 bis 80 Fuß) Entfernung im Lagergang, ohne vom Gabelstapler absteigen zu müssen, um kleine Papieranhänger zu lesen. Ein auffälliges farbiges Wickeln verbessert die Produktidentifizierung und ermöglicht Mitarbeitern im Wareneingang die Codierung von Produkten nach Schicht, Allergenklasse oder Frachtführerspur. Bei schweren Export-Ladeeinheiten, die farbige Folien mit starrer Ladeeinheitensicherung kombinieren, ergänzen Sie Ihren Farbcode mit unserem Leitfaden für industrielles Umreifungsband im Versand, um farbcodierte Palettenladungen im intermodalen Transport strukturell zu sichern.
| Folienfarbe | Standard-Codierungszuweisung im Lager | Sichtbarkeit im Gang unter Hallen-LED (20 m) | 650 nm Rotlichtlaser-Kompatibilität | Weißlicht-LED-2D-CMOS-Kompatibilität | Etikettenfenster-Regel im Hallenbetrieb |
|---|---|---|---|---|---|
| Rottönung | Qualitätssicherungs-Quarantäne, gesperrte Charge oder Sperrlager für beschädigte Fracht | Hoch (auf derselben Hallenfläche von Orange getrennt halten) | Gut bis 1–2 Lagen auf schwarzer Rußdruckfarbe; löscht rote oder orangefarbene Farbe aus | Gut bis 2–3 Lagen (glatte Anwendung) | Etikettenzone in der Palettenmitte auf ≤2 Lagen halten; niemals roten Text auf Etiketten verwenden |
| Grüntönung | QS-freigegebener Bestand, freigegebene Versandbereitstellung oder Umwelt-/Recyclinglinie | Hoher Kontrast vor Regalen und Hallenboden aus Beton | Gering ab ≥2 Lagen (absorbiert 650 nm Rotlicht) | Gut bis 2–3 Lagen | Etikettenzone bei Rotlichtlasern auf 1 Lage begrenzen oder Weißlicht-LED-2D-Imager einsetzen |
| Blautönung | Lebensmittel- / allergenfreie Zone, Kühlkette oder FIFO-Monat A | Hoch (universelles visuelles Signal in der Lebensmittel- & Pharmabranche) | Gering ab ≥2 Lagen (dunkelt weißen Hintergrund unter Rotlicht ab) | Gut bis 2–3 Lagen | Einlagiges Wickelprogramm in der Palettenmitte oder Weißlicht-2D-Scanner verwenden |
| Gelbtönung | Gefahrgutpuffer, vorrangige Cross-Docking-Bereitstellung oder FIFO-Monat B | Höchste Leuchtkraft bei schwacher Lagerbeleuchtung | Hoch bis 2 Lagen (lässt 650 nm rote Wellenlänge durch) | Hoch bis 3 Lagen | Gelbe Textmarker oder orangefarbene/rote Druckfarbe auf Versandkarten vermeiden |
| Orangetönung | Eil- / Expressfracht, saisonale Aktionsware oder Schicht C | Hoch (nicht gleichzeitig mit Rottönung kombinieren) | Gut bis 2 Lagen auf Schwarz-auf-Weiß-Etiketten | Gut bis 2–3 Lagen | Über der GS1-128-Barcodezone ≤2 Lagen einhalten |
| Lila- / Violetttönung | Kunden-RMA-Retouren, Nacharbeitsbereitstellung oder Zollverschlusslager | Mittel bis hoch (deutlich von Standard-Grundfarben unterscheidbar) | Schwach (hohe Absorption über 630–660 nm) | Mittel bis 1–2 Lagen | Außenliegende Etikettentasche anbringen oder Etikettenzone auf 1 gedehnte Lage begrenzen |
| Opakes Schwarz | Diebstahlschutz & Transportsicherheit für hochwertige Elektronik/Bekleidung | Manche diffusen Infrarot-Fotozellen zur Palettenhöhenerkennung erfassen dunkle Folie nicht | 0 Lagen (bis zu 100 % opak bei 3–4 Wicklungen) | 0 Lagen (bis zu 100 % opak bei 3–4 Wicklungen) | Verpflichtende außenliegende selbstklebende Versandtasche auf der äußersten Wicklung für zu scannende Etiketten |
| Opakes Weiß | Freilagerung im Außenbereich, Reflexion von Sonnenwärme und sauberes Export-Erscheinungsbild | Sehr hoch (leuchtend weiße Titandioxid-Oberfläche) | 0 Lagen (opak bei 3–4 Wicklungen) | 0 Lagen (opak bei 3–4 Wicklungen) | Verpflichtende außenliegende selbstklebende Versandtasche oder Deckblatt-Palettenkarte |
| Standard Transparent | Allgemeiner unbeschränkter Lagerbestand mit voller Sichtbarkeit der Kartonaufdrucke | Neutral (kein Farbcodierungssignal) | Hoch bis 3–4 glatte Lagen | Hoch bis 4–5 glatte Lagen | Überlappende zusammengeraffte Folienstränge direkt über Barcode-Strichen vermeiden |
Schwarze vs. weiße opake Stretchfolie: Diebstahlsichtschutz, solare Wärmeentwicklung und UV-Stabilität im Außenbereich
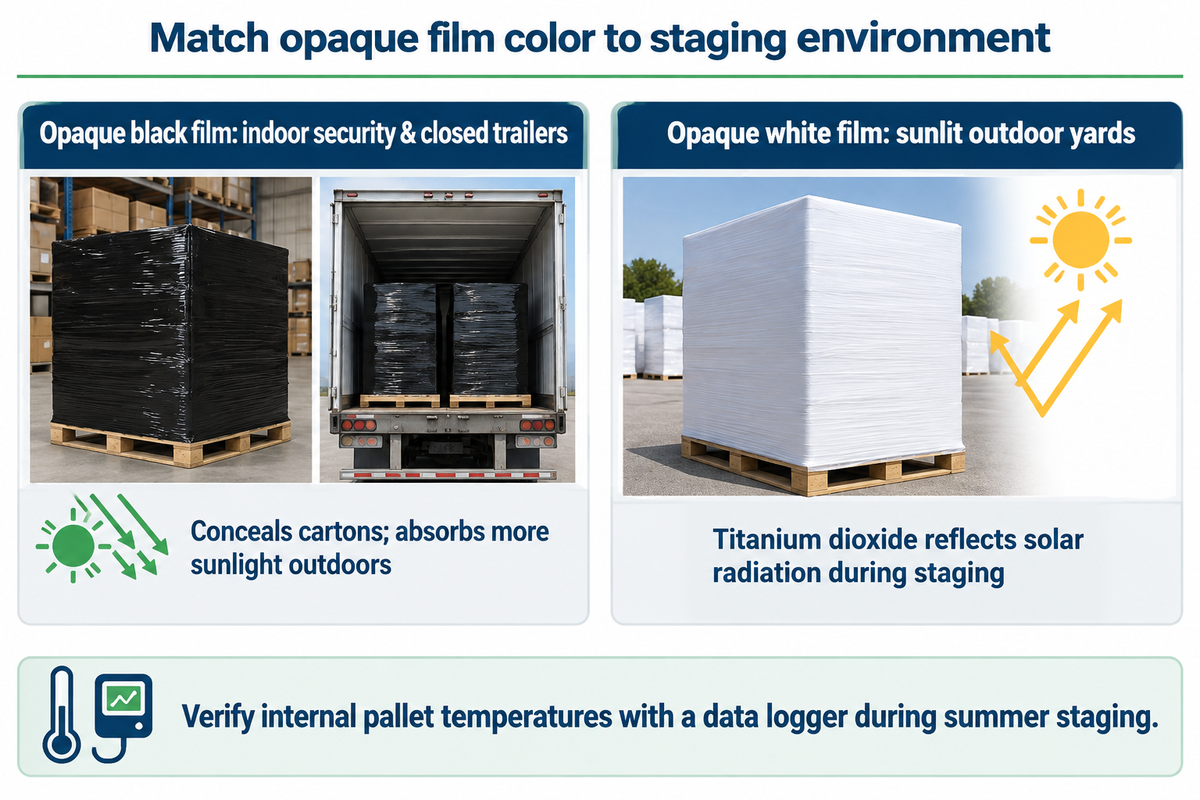
Wählen Sie opake schwarze Stretchfolie für die Sicherheit im Innenbereich und den Transport im geschlossenen Auflieger, wo das Verbergen hochwertiger Verpackungskartons Gelegenheitsdiebstahl verhindert, und spezifizieren Sie opake weiße Stretchfolie, wenn wärmeempfindliche Palettenladungen auf sonnenbeschienenen Freiflächen lagern: Packaging and Wrapping Machines berichtet in der Freilager- oder Vorfeldlogistik von um 15°F bis 30°F (8,3°C bis 16,7°C) niedrigeren Kerntemperaturen der Palette mit opaker weißer Folie als mit transparenter oder schwarzer Folie; Sonneneinstrahlung und Masse der Ladeeinheit beeinflussen das Ergebnis.
Bei Sonneneinstrahlung kann die Oberflächenfarbe (Albedo) gelagerter empfindlicher Güter zu thermischer Belastung innerhalb der Ladeeinheit führen. Folien, die Sonnenstrahlung absorbieren – wie etwa schwarze Folien –, können den Wärmestau während der Bereitstellung verstärken. Der Einsatz weißer opaker Folien mit TiO2 kann Sonnenstrahlung reflektieren und dazu beitragen, den Wärmestau während der Bereitstellung zu verringern. Schwarze Folie absorbiert mehr Sonnenlicht, während weiße opake Folie mit Titandioxid mehr davon reflektiert und die Erwärmung bei der Bereitstellung im Freien mindern kann; feuchte Luft kann dennoch an einem kühleren Karton kondensieren, und Wärme kann weiterhin dessen Kartonverschluss beeinträchtigen. Da Unterschiede bei der Palettenkerntemperatur im Freien und die UV-Gebrauchsdauer mit Sonneneinstrahlung, Luftfeuchtigkeit, Standzeit und thermischer Masse der Ladeeinheit variieren, sollten Betriebe, die temperaturempfindliche palettierte Produkte im Außenbereich lagern, die Innentemperaturen während der Sommerbereitstellung mit einem Datenlogger überprüfen.
Schützt eine opake Farbe die Stretchfolie im Außenbereich automatisch vor Sonneneinstrahlung?
Nein: Laut AAA Polymer beginnen die meisten unstabilisierten Stretchfolien im Außenbereich innerhalb von 30 Tagen abzubauen und an Dehnfähigkeit zu verlieren, während UV-Stabilisatoren (HALS / UVI) die Folie für 9 bis 12 Monate im Freien vor UV-Strahlung schützen können. Vom National Institute of Standards and Technology (NIST) veröffentlichte Studien zur makroskopischen Bewitterung von Polyethylen bestätigen, dass ultraviolette Photooxidation Polyethylen-Polymerketten mit steigender UV-Bestrahlungsstärke und Umgebungstemperatur schneller spaltet, wodurch unstabilisierte Kunststofffolie unter Spannung auskreidet, vergilbt und reißt. Während ASTM D4649-20 Abschnitt 1.1 Innenräume abdeckt, sollten Einkäufer, die komplette Palettenladungen über längere Zeiträume im Freien bereitstellen, UVI-stabilisierte Folie spezifizieren, statt sich allein auf die Pigmentfarbe zu verlassen.
Wie Pigment-Masterbatch die Folienmechanik und die Fotozellenerkennung an automatischen Wickelmaschinen verändert
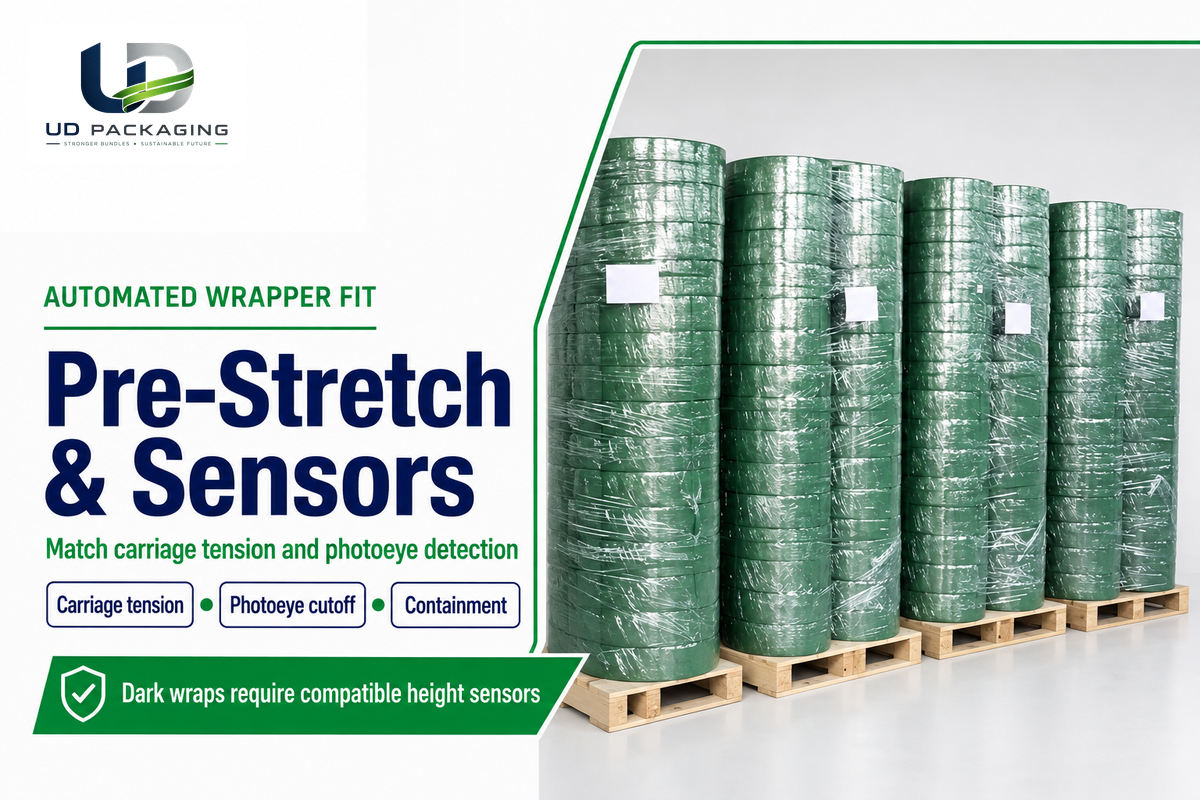
Packaging and Wrapping Machines berichtet für die dort beschriebenen opaken Folien von 200 % bis 250 % Vordehnung, verglichen mit 200 % bis 300 % für transluzent getönte Cast-Folie; MPS Pack beschreibt Fälle, in denen diffuse Infrarot-Fotozellen schwarz eingewickelte Ladeeinheiten nicht erkennen. Da Stretchfolie als elastische Verpackungsmembran um gebündelte Kartons wirkt, hilft die Abstimmung der Vordehnspannung am Folienschlitten auf die Folienrezeptur dabei, Folienrisse zu reduzieren, und der Einsatz kompatibler Palettenhöhensensoren verhindert ein Überfahren der Palettenoberkante.
In einer im November 2025 in Sensors veröffentlichten empirischen Studie (Tkaczyk et al., PMC12656129) prüften Forscher LLDPE-Cast-Folien mit 15 µm (60 Gauge), 17 µm (67 Gauge) und 23 µm (90 Gauge) bei 150 %, 200 % und 250 % Vordehnung auf einer Wickelmaschine vom Typ Robopac 705. Innerhalb des quasielastischen Bereichs von 150 % bis 250 % richten sich die Molekülketten aus und erhöhen den Zugmodul; oberhalb von 300 % Vordehnung führen Einschnürung (Neck-in) und Ausdünnung zum Folienriss. Für die 23 µm Folie bei 250 % Vordehnung skalierte die lokale statische Stabilisierungskraft (Fs, gemessen auf einem Drittel der Palettenhöhe an der Längsseite) linear mit den Wickelumdrehungen (n): 2.35 N bei 1 Wicklung, 5.88 N bei 3 Wicklungen, 7.64 N bei 4 Wicklungen, 11.76 N bei 6 Wicklungen (11.76 − 5.88 = 5.88 N Zuwachs durch Verdopplung von 3 auf 6 Wicklungen), 18.23 N bei 9 Wicklungen und 29.99 N bei 15 Wicklungen. Beachten Sie zwei entscheidende technische Randbedingungen aus der Studie und den begleitenden Normen:
- Lokale Kraft vs. Gesamtpaletten-Zertifizierung: Lokale Kraftmessungen in der Palettenmitte und analytische Temperaturschätzungen zertifizieren für sich genommen noch keine dynamische Transportkonformität der gesamten Palette nach EUMOS 40509 (0.8 G längs, 0.5 G quer), und die Kraftabweichung von ±8 % über 5°C bis 35°C bei Tkaczyk et al. ist eine analytische Schätzung und kein Mehrtemperatur-Schlittenversuch.
- Viskoelastische Spannungsrelaxation: Stretchfolie entspannt sich nach der Anwendung; Untersuchungen des Virginia Tech Center for Unit Load Design berichten, dass die Haltekraft bei Überdehnung innerhalb von 12 Stunden um bis zu 55 % abfallen kann, weshalb Einkäufer die elastische Rückstellung und Spannungserhaltung nach ASTM D5459-95(2025), die Schälhaftung nach ASTM D5458-95(2025) und den Durchstoßwiderstand nach ASTM D5748-26 überprüfen.
Bei 200 % Vordehnung einer Maschinen-Stretchfolie an einem Maschinenschlitten verlängert sich eine 80-Gauge-Folie (20,3 µm) um den Faktor 3.0; aus der Volumenkonstanz ergibt sich ihre Enddicke aus dieser Längenänderung zusammen mit der gedehnten Bahnbreite, sodass sich Foliendicke nach dem Dehnen, Eckendurchstoßfestigkeit und Pigmentdeckung über einem Etikett nicht allein aus dem Reckverhältnis ableiten lassen, sondern auf der Wickelmaschine im Praxistest qualifiziert werden müssen. Beim manuellen Betrieb an der Verladerampe mit 18 Zoll breiten Hand-Stretchfolienrollen (mit leisem Abrollen) erhöht eine typische Handdehnung von 50 % bis 100 % die Folienlänge um den Faktor 1.5 bis 2.0; die Dicke nach dem Wickeln erfordert ebenfalls die gedehnte Bahnbreite und die Ausgangsdicke.
Farbige Stretchfolie vs. individuell bedruckte Folie, Praxistest-Protokoll an der Rampe und Einführungstrends im Lager 2026
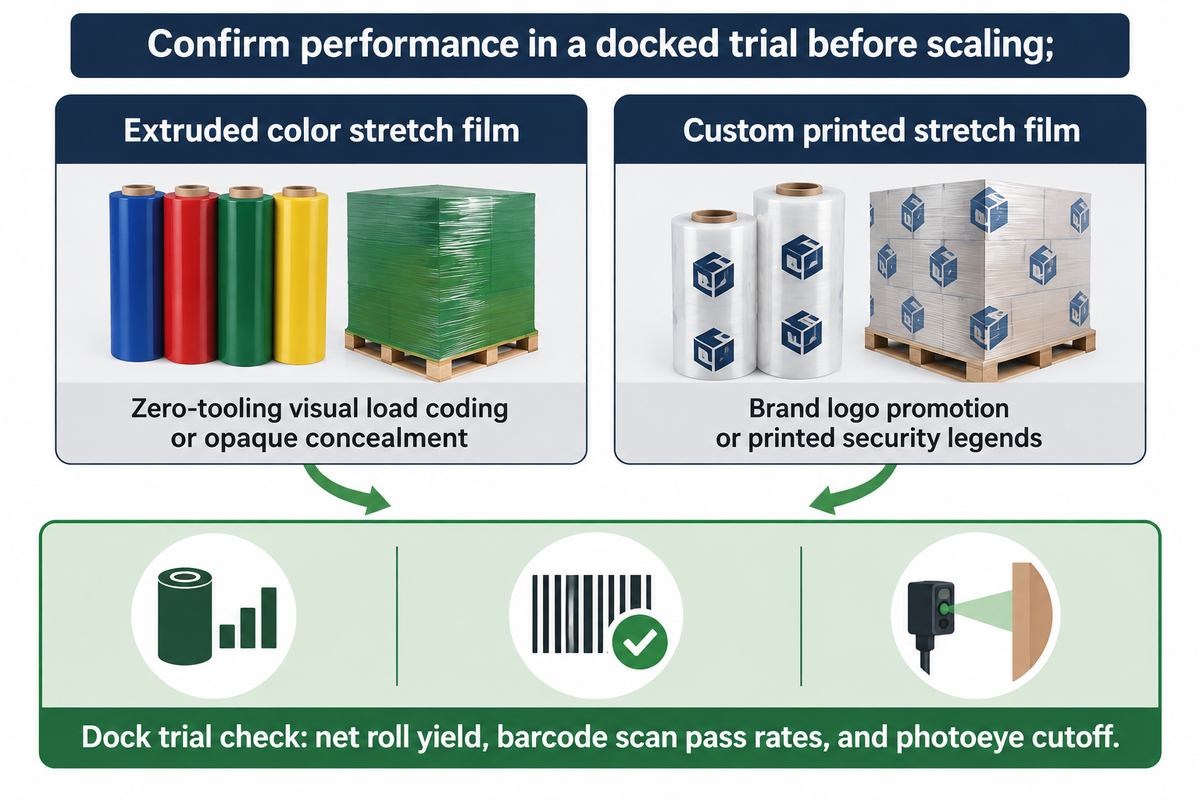
Wählen Sie extrudierte farbige Stretchfolie für die werkzeugfreie visuelle 360-Grad-Codierung von Ladeeinheiten oder den opaken Sichtschutz über flexible Rollenmengen hinweg, und nutzen Sie individuell bedruckte Stretchfolie für Markenlogos oder aufgedruckte Sicherheitshinweise, wenn das Rollenvolumen die Druckplatten-Einrichtung und die Vorlaufzeiten für die Druckfreigabe rechtfertigt. Bevor Sie eine farbige Folienrolle auf automatischen Wickelmaschinen im großen Maßstab einsetzen, führen Sie einen Praxistest an der Verladerampe durch, um Netto-Rollenergiebigkeit, Barcode-Scan-Erfolgsquoten und Fotozellen-Abschaltung zu bestätigen.
Laut Persistence Market Research erreicht der weltweite Markt für Stretchwickelmaschinen im Jahr 2026 ein Volumen von US$ 927,3 Mio. und soll bis 2033 mit einer jährlichen Wachstumsrate (CAGR) von 5,3 % auf US$ 1.331,1 Mio. wachsen, wobei Drehtellerwickler 52,9 % der Installationen und automatische Systeme 43,5 % ausmachen. Wie Packaging Digest hervorhebt (unter Hinweis auf kommerzielle Hochleistungsfolien in 43 und 63 Gauge, 20 in und 30 in Breite sowie 7.500 ft und 10.500 ft Lauflänge), kombinieren moderne automatisierte Linien zunehmend geregelte Vordehnschlitten mit optischen Scanportalen, was optische Konstanz und gleichmäßige Foliendicke von Folienrolle zu Folienrolle in der gesamten Lieferkette unverzichtbar macht.
Praxistest-Protokoll für farbige Musterfolien an der Verladerampe & Fotozellen-Abgleich
Befolgen Sie diese 5-stufige Qualifizierungssequenz an Ihrer Verladerampe, bevor Sie eine neue Charge farbiger oder opaker Verpackungsfolie freigeben.
- Netto-Rollengewicht und vereinbarte Ergiebigkeitstoleranz prüfen: Wiegen Sie 5 Muster-Folienrollen und ziehen Sie das Gewicht vom Wickelkern aus Hartpapier ab. Nach der Nenngewichtsberechnung für LLDPE-Folienrollen Breite (in) × Länge (ft) × Gauge × 0.000004 hat eine Maschinenrolle mit 20 in × 5.000 ft × 80 Gauge eine theoretische Netto-Folienmasse von 20 × 5.000 × 80 × 0.000004 = 32,0 lb. Für eine 32,0 lb Nennrolle ergibt eine vereinbarte Einzelrollen-Gewichtstoleranz von ±7 % einen Bereich für die Abnahme von 32,0 × 0.93 = 29,76 lb bis 32,0 × 1.07 = 34,24 lb; die Abnahme der Charge richtet sich nach dem separat vereinbarten Stichprobenplan und Toleranzrahmen.
- Scanner-Wellenlänge gegenüber Folienfarbton bei 1, 2 und 3 gedehnten Lagen prüfen: Wickeln Sie eine Testpalette mit Ihren Standard-GS1-128- und 2D-DataMatrix-Etiketten ein. Für jede Lagenanzahl messen 10 Praxistest-Scans unter einem Winkel von 15° bis 30° mit den tatsächlichen Rampenscannern – einschließlich eines 650 nm Rotlichtlasers und eines Weißlicht-LED-2D-Imagers – die Annäherung an ein typisches Ziel von 100 % Erstleserate; getrennt davon bewertet ISO/IEC 15416:2025 lineare GS1-128-Codes gegen das Ziel der Güteklasse C (1.5), während ISO/IEC 15415 DataMatrix-Codes bewertet.
- Einlagiges Wickelprogramm in der Palettenmitte programmieren und Fotozellen auf dunkle Folie kalibrieren: Behalten Sie auf Drehteller- oder Dreharmwicklern 3 bis 4 Fußwicklungen und 3 Kopfwicklungen zur Ladungssicherung bei, während Sie die Etikettenzone in 36 bis 48 Zoll (90 bis 120 cm) Höhe auf 1 bis 2 transluzente Lagen begrenzen. Da MPS Pack angibt, dass Rußpigmente und dunkle Farbtöne Infrarotstrahlen absorbieren und in manchen Fällen ein Überfahren des Folienschlittens verursachen können, prüfen Sie vor dem Einsatz schwarzer Stretchfolie im Praxistest eine polarisierte Retroreflexions-Fotozelle, einen Laser-Laufzeitsensor (Time-of-Flight) oder einen Ultraschall-Ladungshöhensensor.
- Aufhellung an den Ecken („Windowing“) und Durchstoßfestigkeit bei Ziel-Vordehnung prüfen: Verarbeiten Sie opake 80-Gauge-Folie mit einer typischen Vordehnung von 200 % bis 250 % über 90°-Palettenecken. Bestätigen Sie, dass weder transluzente Eckenaufhellungen noch Folienrisse oder Eckenrisse auftreten; falls die Ecken bis zur Lichtdurchlässigkeit ausdünnen, reduzieren Sie die Vordehnungseinstellung oder prüfen Sie eine höhere Foliendicke auf Ihrem Ladungsprofil für hohe Durchstoßfestigkeit.
- Folienhaftung und Halt der Bündelung nach 24 Stunden prüfen: Kontrollieren Sie eingewickelte Ladeeinheiten nach 24 Stunden Lagerbereitstellung, um sicherzustellen, dass die Folienenden ohne Ablösen („Flagging“) anliegen, Zonen mit schmaler Umwicklung ihre Spannung halten, ohne die oberste Lage der Kartons einzudrücken, und die Produktcodierung zur Bestandsidentifizierung und Lagerorganisation über alle Anwendungsbereiche hinweg eindeutig erkennbar bleibt.
Hinweis zu Lieferumfang & Spezifikationsbestätigung: UD Packaging liefert LLDPE-Stretchfolienprodukte (einschließlich Handfolie, Maschinenfolie und Schmalrollen zum Bündeln von Kartons in der Industrieverpackung) sowie Verbrauchsmaterialien für Umreifungsband. UD Packaging stellt keine Barcode-Prüfgeräte, Palettennetze oder Sensorkomponenten für Wickelmaschinen her. Da verfügbare Farbtöne, Nenndicken, Rollenabmessungen und UVI-Additivpakete von den jeweiligen Fertigungsspezifikationen abhängen, fordern Sie vor Großbestellungen stets Muster-Folienrollen an und gleichen Sie die genaue Verfügbarkeit von Hand- oder Maschinenrollen mit Ihren Etiketten, Scannern und Wickelanlagen ab. Da verfügbare Farbtöne, Nenndicken, Rollenabmessungen und UVI-Additivpakete von den jeweiligen Fertigungsspezifikationen abhängen, fordern Sie vor Großbestellungen stets Muster-Folienrollen an und gleichen Sie die genaue Verfügbarkeit von Hand- oder Maschinenrollen mit Ihren Etiketten, Scannern und Wickelanlagen ab.
Häufig gestellte Fragen
Durch wie viele Lagen transluzent getönter Stretchfolie kann ein Barcode-Scanner im Lager lesen?
Ein 2D-CMOS-Imager im Lager mit Breitband-Weißlicht-LED-Beleuchtung liest Schwarz-auf-Weiß-Barcodes üblicherweise durch 1 bis 2 gedehnte Lagen transluzenter blauer, grüner, gelber oder roter Stretchfolie (etwa 60 % bis 75 % Lichtdurchlässigkeit). Manche transluzenten Folien bleiben durch 3 glatte Lagen lesbar; überprüfen Sie die maximale Lagenanzahl mit Ihrem tatsächlichen Scanner.
Wann kann rot oder orange getönte Stretchfolie ein Etikett für einen Rotlicht-Laserscanner unlesbar machen?
Ein 650 nm Rotlichtlaser kann rote oder orangefarbene Barcode-Striche oder Prioritätsstempel unter roter Folie nicht vom Hintergrund unterscheiden, da er warme Farben (Rot, Orange, Gelb) als reflektierenden weißen Hintergrund interpretiert. Folglich können rote oder orangefarbene Markierungen unter roter Folie ihren Kontrast verlieren, während kühle blaue oder grüne Folie weiße Zwischenräume abdunkelt.
Verringert die Zugabe von Farbpigment-Masterbatch die Dehnbarkeit oder Durchstoßfestigkeit von LLDPE-Stretchfolie?
Transluzent getönte Cast-Folie mit einer üblichen organischen Pigmentdosierung von 1 % bis 3 % unterstützt in der Regel 200 % bis 300 % maschinelle Vordehnung. Opake schwarze Folie verwendet hingegen Rußpigmente und mehrschichtige weiße Folie enthält 6 % bis 14 % Titandioxid in den Zwischenschichten (US10576718B2, etwa 200 % bis 250 % Vordehnung); prüfen Sie die Durchstoßfestigkeit direkt auf Ihrer Wickelmaschine.
Wie verhindern Sie, dass die Fotozelle eines automatischen Palettenwicklers schwarze Stretchfolie übersieht?
Ersetzen Sie diffuse Standard-Infrarot-Fotozellen – die dunkle Ladeeinheiten übersehen können, weil Ruß Infrarotlicht absorbiert – durch eine polarisierte Retroreflexions-Fotozelle mit Tripelspiegel-Reflektor, einen Laser-Laufzeitsensor (Time-of-Flight) oder einen auf dunkle, nicht reflektierende Palettenladungen kalibrierten Ultraschall-Ladungshöhensensor.
Sollten Paletten im Außenbereich mit schwarzer opaker Stretchfolie oder weißer opaker Stretchfolie eingewickelt werden?
Um wärmeempfindliche Paletten im Außenbereich zu schützen, wickeln Sie diese mit UV-stabilisierter weißer opaker Stretchfolie ein. Verwenden Sie UV-stabilisierte schwarze Folie für thermisch unempfindliche Fracht, die Sichtschutz benötigt. Laut Packaging and Wrapping Machines kann reflektierende weiße Folie die Kerntemperatur der Palette bei der Freilagerung im Vergleich zu schwarzer Folie um 15°F bis 30°F (8,3°C bis 16,7°C) senken – abhängig von Sonneneinstrahlung, Standzeit und Masse der Ladeeinheit.
Was ist der Unterschied zwischen farbiger Stretchfolie und individuell bedruckter Stretchfolie?
Bei farbiger Stretchfolie wird das Pigment-Masterbatch direkt in die extrudierte LLDPE-Schmelze eingemischt, um ohne Werkzeugkosten eine gleichmäßige 360-Grad-Tönung oder Opazität zu erzielen, während individuell bedruckte Stretchfolie Druckfarbenlogos auf die Folienoberfläche aufbringt und Druckplatten sowie eine Druckbildfreigabe erfordert.
Wie sollte das Bedienpersonal opake Stretchfolie anwenden, wenn das Versandetikett an der Verladerampe scannbar bleiben muss?
Das Bedienpersonal hält Versandetiketten auf opak eingewickelten Paletten mit drei bewährten Methoden an der Verladerampe scannbar: durch Anbringen des GS1-128-Barcodes in einer selbstklebenden transparenten Lieferscheintasche auf der Außenseite der letzten opaken Folienlage, durch schmales Zusammenraffen der opaken Folienbahn, um ein Etikettenband in der Palettenmitte auszusparen, das anschließend mit 1 glatten Lage transparenter Folie abgedeckt wird, oder durch Anbringen einer hängenden Palettenkarte innerhalb des oberen Deckbretts der Palette, wo Gabelstaplerzinken sie beim Verladen nicht beschädigen.
Benötigen Sie Muster-Folienrollen für einen Praxistest mit Ihren Rampenscannern und Palettenwicklern? Teilen Sie UD Packaging Ihren gewünschten Folienfarbton (transluzente Tönung oder opakes Schwarz/Weiß), die erforderliche Foliendicke und Rollenbreite für Hand- oder Maschinen-Stretchfolie sowie Ihre Anforderungen an die UV-Beständigkeit im Außenbereich mit. Besuchen Sie unser Sortiment für industrielle Stretchfolie oder fordern Sie ein individuelles Muster- und Spezifikationsangebot an für Ihren Praxistest im Lager.
Literatur und Quellen
- Von ASTM International (über iTeh Standards). ASTM D4649-20: Standard Guide for Selection and Use of Stretch Wrap Films (Abschnitt 1.1 Anwendungsbereich Innenraum; begleitende Normen ASTM D5458-95(2025), ASTM D5459-95(2025) und ASTM D5748-26).
- International Organization for Standardization (ISO). ISO/IEC 15416: Information technology, Automatic identification and data capture techniques, Bar code print quality test specification, Linear symbols (Ausgabe 2016 zurückgezogen am 2025-01-08; ersetzt durch ISO/IEC 15416:2025).
- Cognex Corporation 3 wesentliche ISO-Normen zur Barcode-Verifizierung (ISO/IEC 15416, ISO/IEC 15415, ISO/IEC TR 29158)
- Church Offset Printing. Gebote und Verbote bei Barcodes: Farbe und Kontrast unter Rotlicht-Laserscannern.
- Qualtech Products Industry. (ASTM D1003: Standardprüfverfahren für Trübung und Lichtdurchlässigkeit transparenter Kunststoffe)
- Packaging AND Wrapping MACHINES.
•Farbige Stretchfolie: Getönte vs. opake Spezifikationen, Vordehnungs-Ergiebigkeit und thermische Reflexions-Richtwerte. - AAA Polymer. UV-stabilisierte Stretchfolie: Abbauzeiträume im Außenbereich und Schutz durch UVI-Additive.
- Tkaczyk, S. et al. (2025). Empirische Bewertung der Stretchfolienmechanik zur Optimierung von Wickelparametern für die Palettenstabilität. Sensors , 25(22):6883 (PubMed Central PMC12656129).
- Google Patents / USPTO. US Patent US10576718B2: Mehrschichtige opake Polyolefinfolie (Coextrusion mit 6–14 wt% TiO2 und 0,050–0,15 wt% Sekundärpigment).
- MPS Packaging Australia. Lesen Sie Schwarze Stretchfolie: Einsatzbereiche, Grenzen von Fotozellensensoren und Etikettensichtbarkeit.
- Persistence Market Research (2026). Marktgröße, Marktanteil und Wachstumsanalyse für Stretchwickelmaschinen (2026–2033).
- Packaging Digital. Verpackungsdesign und Spezifikations-Richtwerte für Stretchfolie.
- CGP Coating Innovation (2026) Warum ist Stretchfolie zur Stabilisierung einer Palette nicht immer wirksam?
- Tuosheng Pack. Anwendungen farbiger Stretchfolie & Richtwerte zur Fehlerreduzierung im Lager
- Signal Processing StackExchange. Zuverlässigster und am schnellsten lesbarer 2D-Barcode unter optischer Verzerrung
- GS1 Finland. Erstellen eines GS1-2D-Codes und Platzierung auf der Verpackung (Leitfaden zu roter vs. weißer Beleuchtung).
- National Institute of Standards and Technology (NIST) Makroskopisches Abbauverhalten von Polyethylen unter dem Einfluss von UV-Strahlung und Temperatur
- Virginia Tech Center for Unit Load Design. Auswirkungen von Temperatur und Relaxation nach dem Wickeln auf die Haltekraft von Stretchfolie.