Hubungi UD Packaging Company

Tali strapping PET serat kimia adalah pita polietilena tereftalat hasil ekstrusi yang digunakan untuk menahan bal serat sintetis bertekanan tinggi di bawah ketegangan balik yang kuat. Para insinyur menentukan spesifikasi tali strapping untuk mesin pengepak bal serat kimia berdasarkan ASTM D3950-23, yang mencakup pita plastik nonlogam dan metode penyambungan. Pada lini serat sintetis, sebagian besar lingkar tali yang putus mengalami kegagalan pada sambungan las gesek, bukan di tengah bentangan. Serat halus di udara dan minyak spin finish menghambat fusi polimer di lima zona fisik yang berbeda. Tim pabrik dan setiap produsen tali strapping terkualifikasi mencegah pecahnya ikatan selama pengangkutan dengan memadukan Peta Residu Las 5 Zona kami dengan Kode Lacak Spesimen Sambungan 6 Kolom. Bersama-sama, kedua perangkat ini melacak kegagalan las hingga ke lot gulungan yang tepat dan siklus pembersihan shift.
Bal viskosa, poliester, nilon, dan akrilik yang dipadatkan bekerja seperti pegas berbeban saat pelat tekan terangkat. Menurut Paten USPTO US6536336B1, ikatan jepit samping konvensional menempatkan sambungan pada sisi bal tempat ekspansi lateral mencapai puncaknya. Realitas mekanis tersebut membuat pembentukan sambungan yang bersih dan pengambilan sampel yang terdokumentasi lebih penting daripada membeli gulungan yang lebih tebal.
Apa Itu Tali Strapping PET Serat Kimia dan Bagaimana Perbedaannya dengan PP serta Baja?
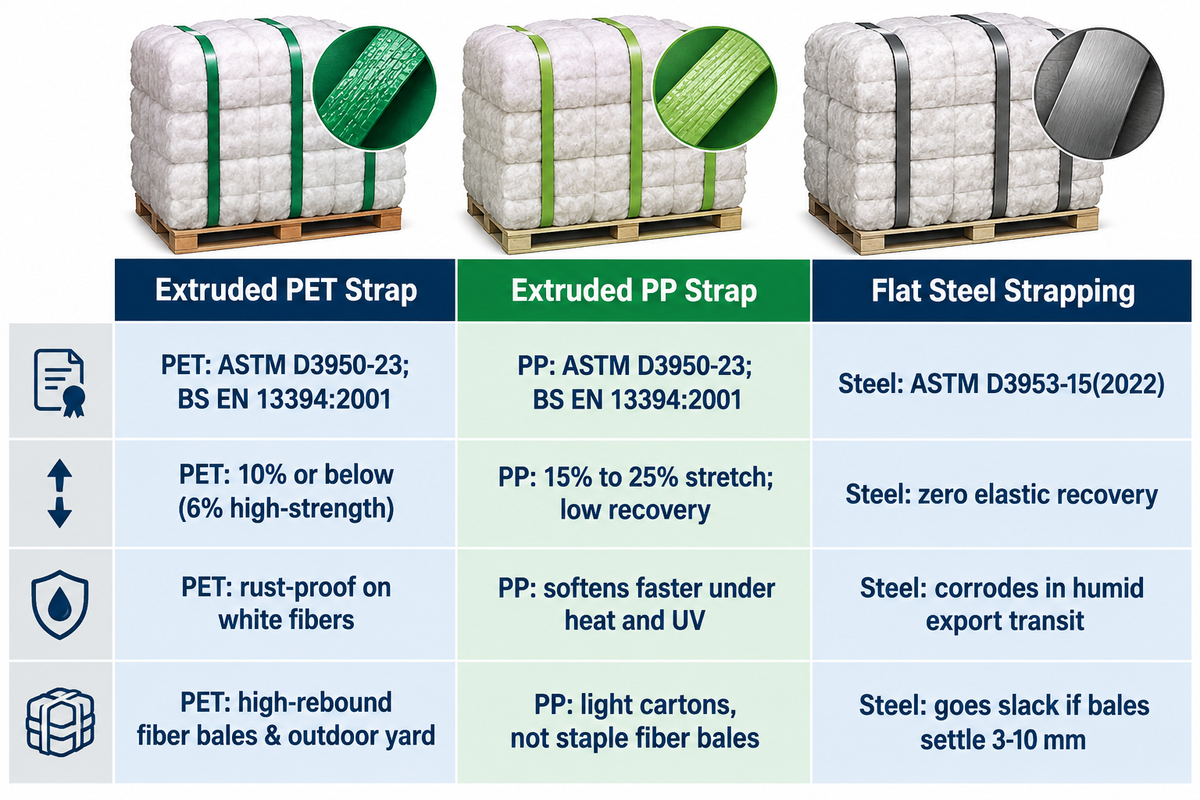
Diekstrusi dari resin polietilena tereftalat, tali strapping PET serat kimia menahan elongasi pada 10% atau di bawahnya menurut Jushuo Packaging, dibandingkan dengan regangan 15% hingga 25% pada tali strapping polipropilena (PP) dan pemulihan elastis nol pada baja. Tali strapping poliester standar memanjang 10% hingga 15%, sedangkan PET grade serat berkekuatan tinggi menahan regangan pada 6% atau di bawahnya. Tali strapping baja diatur dalam ASTM D3953-15(2022) dan memberikan kekuatan linier yang tinggi, namun menjadi kendur ketika bal yang dipadatkan menyusut selama penyimpanan dan pengangkutan.
Perdebatan sering muncul mengenai apakah tali strapping PP yang lebih murah dapat mengikat serat stapel, atau apakah pita baja tradisional lebih aman untuk kontainer ekspor. Faktanya, PP cenderung kehilangan ketegangan seiring waktu akibat tekanan bal ke arah luar yang berkelanjutan. Pita baja, di sisi lain, menjadi kendur secara permanen jika bal menyusut beberapa milimeter. Dibandingkan dengan baja, poliester grade kekuatan tarik tinggi menghilangkan bahaya lentingan balik sekaligus mencegah noda karat pada serat tekstil. PET hasil ekstrusi tetap tangguh dalam kondisi berat dan tahan terhadap berbagai kondisi lingkungan yang ekstrem. Material ini berfungsi sebagai alternatif tahan karat yang sangat awet pengganti baja sekaligus mencegah pergeseran muatan selama pelayaran laut jarak jauh.
| Sifat atau Faktor Keputusan | Tali Strapping PET Ekstrusi (Poliester) | Tali Strapping PP Ekstrusi (Polipropilena) | Tali Strapping Baja Pipih |
|---|---|---|---|
| Cakupan Standar Acuan | ASTM D3950-23; BS EN 13394:2001 | ASTM D3950-23; BS EN 13394:2001 | ASTM D3953-15(2022) |
| Elongasi Tipikal (Panduan Pemasok) | 10%–15% standar; ≤10% grade serat (≤6% kekuatan tinggi) | 15%–25% elongasi tinggi; pemulihan elastis rendah | Regangan minimal; pemulihan elastis nol saat penyusutan muatan |
| Risiko Karat & Kontaminasi Serat | Tahan karat; tidak meninggalkan noda pada serat sintetis atau viskosa putih | Tahan karat; lebih cepat melunak di bawah panas dan sinar UV | Terkorosi dalam pengangkutan ekspor yang lembap; tepi tajam merobek pembungkus |
| Kesesuaian Terbaik dalam Skenario Pengemasan | Bal serat kimia berdaya pegas tinggi, palet berat, area luar ruangan | Karton ringan, pengemasan harian, bundel dalam ruangan jangka pendek | Gulungan baja panas yang kaku atau muatan logam tajam yang memerlukan pita logam |
| Keterbatasan Utama | Las gesek turun drastis jika serat halus atau minyak spin finish mengotori rahang penjepit | Tidak direkomendasikan untuk bal serat stapel terkompresi karena rangkak (creep) | Menjadi kendur jika bal menyusut 3–10 mm; risiko cedera lentingan balik |
Apa Perbedaan Antara Tali Strapping PET dan PP?
Tali strapping PET (polietilena tereftalat) menunjukkan retensi ketegangan yang lebih baik serta rangkak dan regangan yang lebih rendah dibandingkan tali strapping PP (polipropilena) ketika digunakan pada muatan industri yang berat. Signode membedakan kedua polimer tersebut secara jelas. Polipropilena cocok untuk karton dan bundel ringan hingga sedang. Poliester, di sisi lain, mampu menahan pengepakan palet tugas berat, paparan UV luar ruangan, dan pengiriman jarak jauh tanpa kehilangan daya cengkeram.
Dalam kasus pabrik serat sintetis, pemilihan antara PP atau PET bergantung pada kebersihan hasil pengelasan. Tali strapping polipropilena lebih murah per meter untuk pengemasan manual kotak ringan. Namun, elongasinya yang tinggi memungkinkan bal serat mengembang hingga berubah bentuk. Pengemasan PET menjaga penahanan muatan tetap stabil setelah pelepasan mesin tekan serta tahan terhadap kelembapan dan perubahan suhu. Untuk melihat perbandingan kompromi polimer dan mekanika daya pegas secara lengkap, tinjau panduan khusus kami tentang perbandingan tali strapping PET vs. PP dan tali strapping PET vs. baja.
Di Mana Residu Serat Menumpuk di Dalam Sambungan Las Gesek Tali Strapping PET?
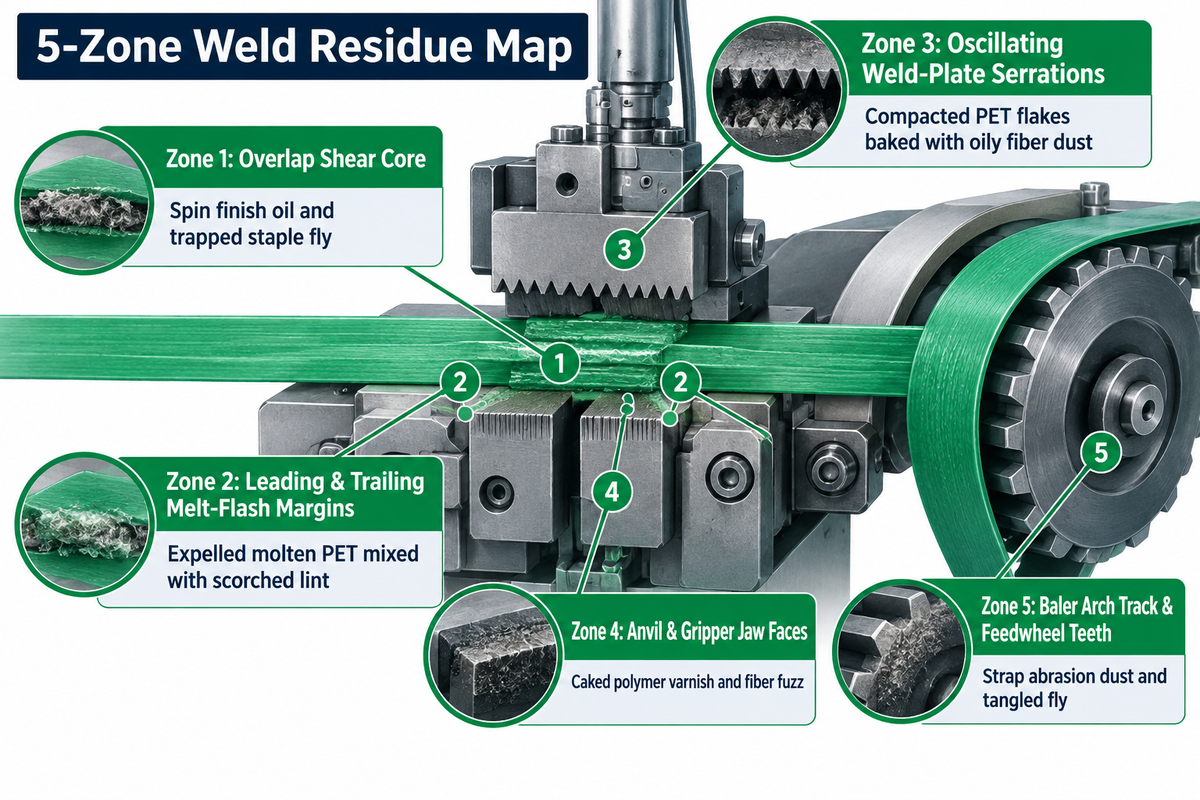
Dalam sistem tali strapping las gesek, serat halus, minyak spin finish, dan debu abrasi PET menumpuk di lima zona berbeda: inti geser tumpang-tindih, tepi lelehan (melt-flash), gerigi pelat las berosilasi, landasan serta rahang penjepit, dan jalur lengkung mesin bal beserta roda pengumpannya. Zona-zona ini meliputi inti geser tumpang-tindih, tepi lelehan las, gerigi pelat las berosilasi, landasan dan rahang penjepit, serta jalur lengkung mesin bal dan roda pengumpan. Residu pada kampuh polimer dan debu pada gigi mesin merupakan sumber informasi yang baik dalam menentukan penyebab kegagalan sambungan yang berulang.
Pengelasan gesek serupa dengan menggosokkan kedua tangan yang kering hingga terasa hangat. Kepala pengikat berosilasi di antara permukaan poliester hingga resin termoplastik meleleh dan menyatu. Jika terdapat lapisan minyak atau lapisan terdegradasi pada permukaan polimer yang bersentuhan, pengelasan gesek tidak akan berhasil, menurut pernyataan TWI Global. Di area serat stapel, serat pendek yang melayang di udara dan minyak spin finish dari siklus sebelumnya melapisi pembungkus bal serta tali strapping PET yang masuk. Gesekan permukaan yang rendah akibat minyak tersebut menyebabkan pelat las tergelincir alih-alih melelehkan resin. Serat halus dan serat pendek lainnya juga dapat menjembatani area sambungan layaknya serpihan kayu di dalam lem. Saat terkena guncangan forklift, sambungan ini dapat terlepas.
“Sambungan tali strapping adalah titik terlemah jika kedua ujung tali strapping tidak menyatu dengan benar. Suatu muatan dapat keluar dari mesin tampak aman tetapi tetap mengalami kegagalan saat penanganan dengan forklift jika sambungannya terkontaminasi, terlalu panas, kurang panas, atau terbebani oleh ketegangan yang salah.”
Sudah menjadi hal umum bagi supervisor pemeliharaan untuk mengaitkan putusnya sambungan dengan kebutuhan pabrik akan tali strapping yang lebih tebal dan lebih mahal demi pengikatan yang aman. Menaikkan ketebalan nominal tali strapping tidak pernah menyelesaikan masalah pada antarmuka las yang terkontaminasi. Gunakan Peta Residu Las 5 Zona kami setiap kali Anda membuka paksa sambungan yang gagal atau sambungan sampel pada mesin pengepak bal serat sintetis.
| Zona & Lokasi | Kontaminan Utama | Petunjuk Visual pada Spesimen Potong | Mekanisme Kegagalan | Isolasi Sumber Segera |
|---|---|---|---|---|
| Zona 1: Inti Geser Tumpang-Tindih (pusat kampuh lebur) | Minyak spin finish yang berpindah dan serat stapel terbang yang terperangkap | Bintik mengilap yang tidak meleleh atau serat putih yang tertanam setelah pengelupasan | Las dingin akibat hilangnya gesekan permukaan dan terhambatnya fusi | Periksa keutuhan pembungkus bal dan penutup debu penyimpanan gulungan terbuka |
| Zona 2: Tepi Lelehan Depan & Belakang | Lelehan PET yang terdorong keluar bercampur dengan serat halus yang hangus | Butiran rapuh berwarna cokelat tua atau gerinda mengelupas di sepanjang tepi las | Kerapuhan sambungan akibat panas berlebih; gerinda tajam menyayat pembungkus bal | Kurangi durasi las; periksa stabilitas leleh batch rPET |
| Zona 3: Gerigi Pelat Las Berosilasi | Serpihan PET padat yang terpanggang bersama debu serat berminyak | Jejak gigi dangkal dan tidak merata di sepanjang punggung tali strapping bagian luar | Pelat tergelincir di atas tali strapping bagian atas; energi gagal mencapai kampuh | Kunci sumber daya unit kepala mesin; semprot udara dan sikat gigi pelat las dengan sikat nilon |
| Zona 4: Permukaan Landasan & Rahang Penjepit | Kerak polimer mengeras dan bulu serat di rahang penjepit bawah | Fusi satu sisi; tali strapping bawah bergeser selama siklus | Tekanan jepit tidak merata dan ketidaksejajaran sumbat dasar | Bersihkan penjepit bawah; periksa keausan membulat atau kelonggaran pada gigi rahang penjepit |
| Zona 5: Jalur Lengkung Mesin Bal & Gigi Roda Pengumpan | Debu abrasi tali strapping dan serat terbang pemintalan kapas atau sintetis yang kusut | Jejak goresan memanjang pada tali strapping; ketegangan lingkar tali mengendur | Roda pengumpan selip sebelum mencapai ketegangan target; tali strapping masuk dalam keadaan kotor | Semprot bersih saluran; sikat roda pengumpan setiap minggu; periksa keausan roda |
Mengapa Tali Strapping PET Mengalami Kegagalan pada Sambungan Meskipun Kekuatan Tarik Tali Strapping Lulus Uji?
Kegagalan tali strapping PET pada sambungan terjadi karena kekuatan putus nominal mengukur polimer utuh tanpa sambungan, bukan kampuh las yang sudah jadi. PeFilmPack menegaskan bahwa kualitas sambungan, bukan gaya putus pada lembar data, yang menentukan batas kerja nyata dari lingkar tali strapping.
Dua faktor lapangan memperlebar kesenjangan ini pada mesin tekan serat kimia. Pertama, Paten USPTO US6536336B1 menunjukkan bahwa sambungan yang dipasang di sisi samping berada tepat di titik puncak ekspansi lateral bal. Lihat Paten USPTO US6536336B1 untuk analisis tekanan lateral sisi bal. Kedua, bahkan minyak atau serat halus mikroskopis di Zona 1 akan memangkas separuh area lebur tanpa meninggalkan bekas di bagian luar. Lingkar tali dapat terlihat kencang setelah keluar dari mesin tekan, tetapi tetap terlepas ketika forklift menjepit bal tersebut.
Kapan Anda Harus Mengambil Sampel Sambungan Bal dan Bagaimana Cara Menyusun ID Spesimen yang Dapat Dilacak?
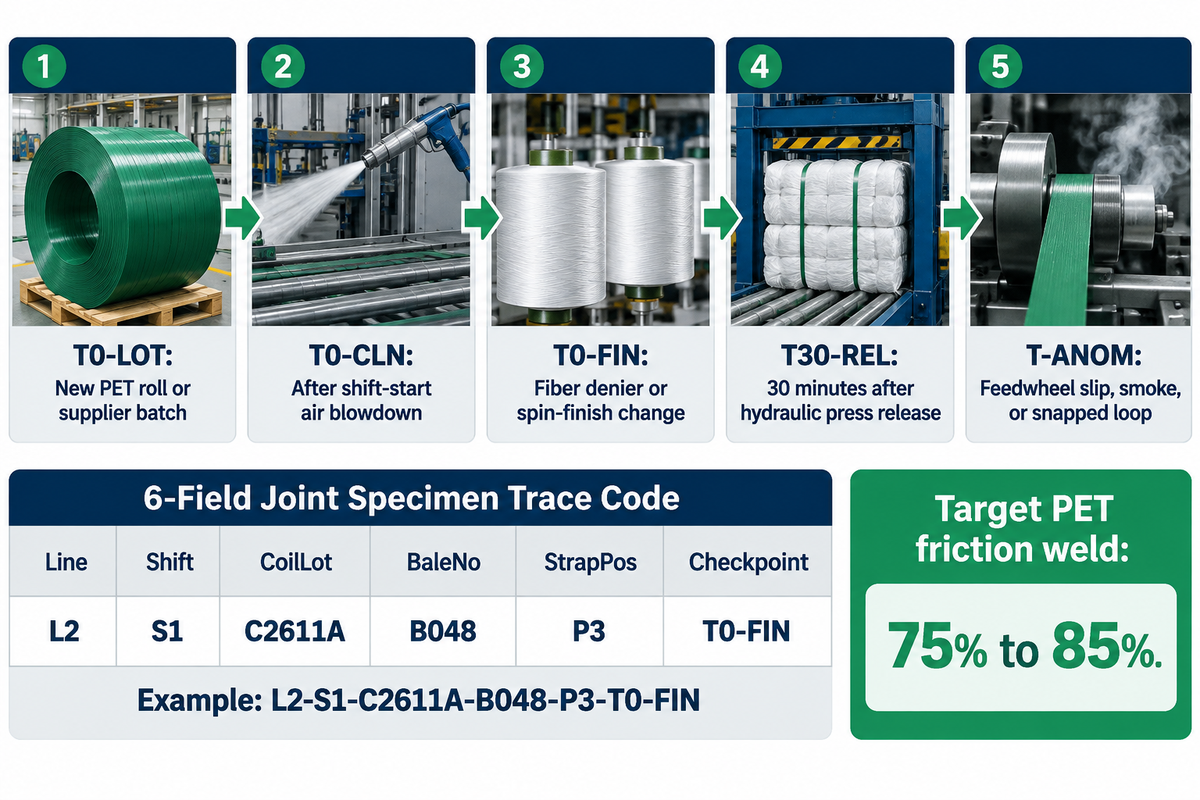
Ambil sampel sambungan tali strapping PET pada lima pemicu: pergantian lot gulungan, awal shift setelah pembersihan, pergantian grade serat atau minyak spin-finish, 30 menit setelah pelepasan bal, dan setiap kejadian selip. Beri tanda pada setiap potongan sambungan dengan Kode Lacak Spesimen Sambungan 6 Kolom kami. Tanpa pengodean berpenanda waktu, sambungan putus yang ditemukan di gudang tidak dapat menunjukkan apakah kesalahan berasal dari gulungan rPET atau pembersihan semprot udara yang terlewat.
Para kepala bagian mutu memahami kebutuhan proses pengepakan bal dan oleh karena itu enggan melakukan pengambilan sampel destruktif, karena memotong tali strapping yang sedang terpasang akan memperlambat kapasitas produksi mesin bal. Tidak setiap bal perlu diambil sampelnya. Pengambilan sampel terarah pada lima titik transisi kritis dapat mendeteksi sebagian besar penyimpangan proses sekaligus hanya membuang sangat sedikit tali strapping dalam satu shift. Data kegagalan pengangkutan Amass mencatat bahwa muatan terkompresi dapat menyusut 3 hingga 10 mm dalam waktu 48 jam. Memadukan pemeriksaan visual ketegangan dengan pemotongan sampel terpicu pada muatan yang diikat akan menangkap las dingin seketika maupun selip yang tertunda.
| Kode Titik Pemeriksaan | Pemicu Operasional | Apa yang Harus Diperiksa | Batas Lulus / Tindakan |
|---|---|---|---|
| T0-LOT | Bal pertama setelah memuat gulungan tali strapping PET baru atau batch pemasok baru | Fusi selebar penuh, warna lelehan las, kelurusan pengumpanan | Uji kupas harus menunjukkan ikatan PET yang merobek serat polimer; karantina lot jika las dingin berulang |
| T0-CLN | Bal pertama setelah penyemprotan udara awal shift dan pembersihan penjepit | Kedalaman jejak gigi Zona 3 dan kesejajaran rahang penjepit Zona 4 | Spesimen referensi dasar disimpan untuk perbandingan shift |
| T0-FIN | Perubahan polimer serat, denier, atau dosis minyak spin-finish | Kilap minyak Zona 1 atau goresan mengilap yang tidak meleleh pada kampuh yang dikupas | Bersihkan pemandu tali strapping; verifikasi rentang waktu las sebelum produksi penuh |
| T30-REL | 30 menit setelah bal keluar dari mesin tekan hidrolik dan memegas kembali | Pemeriksaan visual non-destruktif terhadap rangkak kampuh, lekukan tepi, kekenduran | Potong dan uji jika kampuh menunjukkan pemutihan tegangan atau tepi yang terangkat |
| T-ANOM | Setiap bunyi selip roda pengumpan, asap hangus, atau lingkar tali yang putus | Semua 5 zona residu beserta tali strapping di sebelahnya pada bal yang sama | Hentikan kepala pengikat mesin tekan; periksa zona 3–5 sebelum melanjutkan |
Beri tanda pada setiap spesimen potong dengan label permanen yang diformat menggunakan Kode Lacak Spesimen Sambungan 6 Kolom kami: Line-Shift-CoilLot-BaleNo-StrapPos-Checkpoint (contohnya, L2-S1-C2611A-B048-P3-T0-FIN). Mencatat StrapPos (posisi P1 hingga P6 di sepanjang bal) sangat penting karena tali strapping bagian luar dan tengah menahan ketegangan balik yang tidak merata. Paten USPTO US6536336B1 mencatat bahwa kebocoran mesin tekan hidrolik membebani tali strapping yang diikat lebih awal secara lebih berat dibandingkan tali yang diikat belakangan. Catat setiap kode beserta skor zona residu dan hasil uji tariknya terhadap rentang efisiensi las gesek PET 75% hingga 85% dari uji bangku Rockcub (hingga 90% pada kepala segel panas TITAN VK10) berdasarkan ASTM D3950-23 atau BS EN 13394:2001. Untuk pengaturan penjepitan dan batas kerusakan, baca panduan kami tentang pengujian kekuatan sambungan tali strapping.
Cara Menentukan Spesifikasi Lebar, Ketebalan, Permukaan Akhir, dan Panjang Potong untuk Bal Serat Sintetis
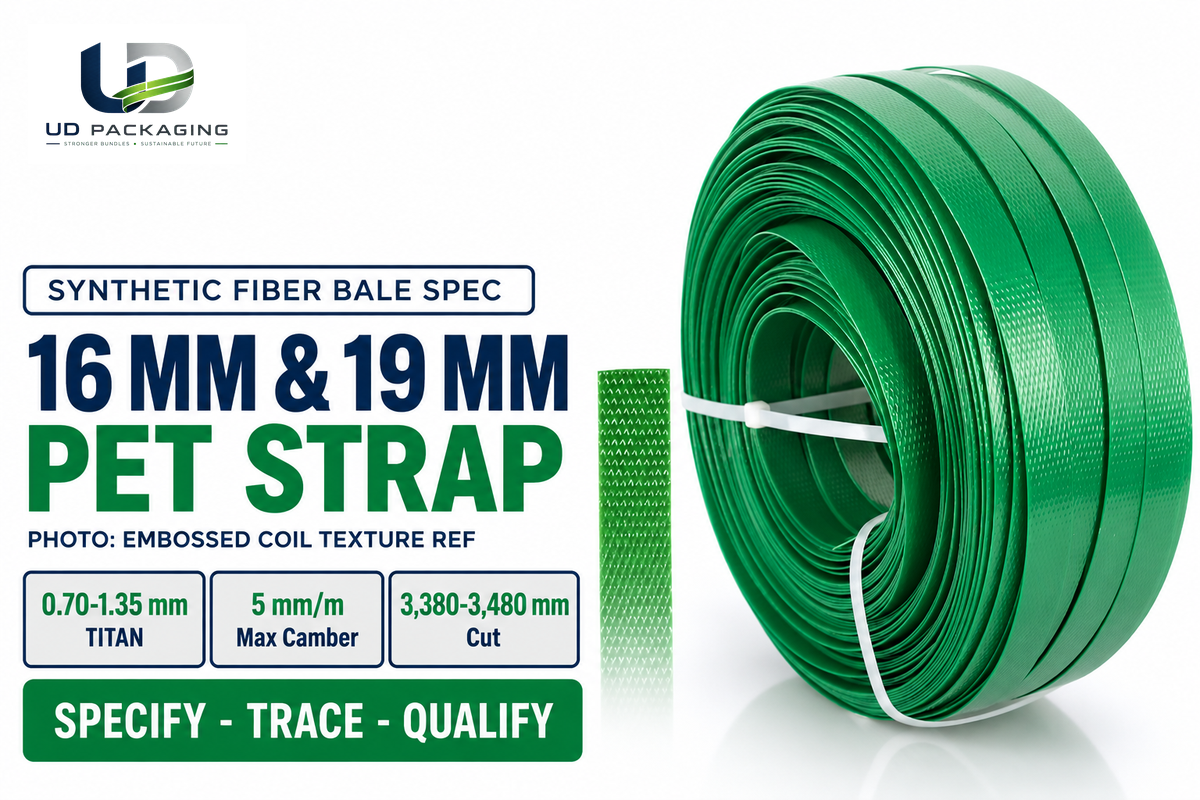
Panduan OEM dan ekstrusi yang dipublikasikan menempatkan tali strapping PET bal serat otomatis terutama pada lebar 16 mm dan 19 mm. TITAN menentukan spesifikasi ketebalan 0.70 hingga 1,35 mm untuk tali strapping serat 16 dan 19 mm miliknya, sedangkan Jushuo Packaging mencantumkan 0.40 hingga 1,27 mm untuk PET grade serat dengan defleksi kelurusan 5 mm per meter atau kurang serta elongasi 10% atau di bawahnya. Teufelberger mendokumentasikan PET halus 19 mm dalam Mega Jumbo Coils 4.800 m pada lini viskosa di Kelheim Fibers. Jushuo Packaging juga mencatat tali strapping potong awal 16 × 1,0 mm dalam panjang lingkar 3.380 mm, 3.430 mm, dan 3.480 mm pada mesin pengepak bal serat Sateri.
Dua gulungan dengan lebar yang sama pada ketebalan nominal 0,80 mm dan 1,27 mm menghasilkan kualitas las dan karakteristik pengumpanan yang berbeda pada kepala pengikat mesin tekan otomatis. Permukaan akhir memiliki tingkat kepentingan yang sama. Namun, pada jalur otomatis, pola bertekstur timbul memerangkap serat halus di udara dan harus meleleh rata sebelum fusi penuh terbentuk. PET hijau rata (umumnya dipesan sebagai tali strapping poliester hijau) sangat baik untuk saluran mesin tekan multi-kepala dan cocok untuk benang halus. Silakan tinjau halaman tali strapping PET serat kimia kami untuk mempelajari profil ekstrusi dan format alternatif.
Contoh Perhitungan, Pemeriksaan Kapasitas Muatan Sambungan Efektif: Hitung kekuatan lingkar tersambung yang sebenarnya sebelum memesan gulungan uji coba daripada mempercayai nilai kekuatan tarik mentah. Kami menggunakan empat data publik terverifikasi di sini. Konversi satuan mengikuti 1 lbf = 4.4482 N dan 1 kgf = 9.80665 N. Complete Packaging Products mencantumkan gulungan Signode Tenax 5/8″ (15,9 mm) × 0.035″ (0,89 mm) pada kekuatan putus 1.400 lbf (6.228 N / 635 kgf). Kami memadukannya dengan profil grade serat (650 kgf) dan kekuatan tinggi (900 kgf) di dalam rentang terpublikasi Jushuo Packaging sebesar 160–1.360 kg. Tingkatan efisiensi berasal dari uji tarik bangku Rockcub: 60% untuk seal strapping logam jepit kelas bawah, 75% untuk las gesek kelas bawah, dan 85% untuk las gesek yang terkalibrasi dengan baik. Rumus: Kekuatan Lingkar Efektif = Kekuatan Putus Nominal × Efisiensi Sambungan.
| Profil Tali Strapping (Lebar × Ketebalan) | Kekuatan Putus Nominal | Tingkat Metode Penyambungan | Asumsi Efisiensi | Kapasitas Lingkar Efektif | Kesesuaian Mesin Bal Tipikal & Keterbatasan |
|---|---|---|---|---|---|
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) Bertekstur Timbul (Signode Tenax) | 1.400 lbf (6.228 N) | Seal Strapping Logam Jepit (Rendah) | 60% | 840 lbf (3.737 N) | Hanya pengerjaan ulang manual; lambat dan berisiko jepitan tidak merata |
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) Bertekstur Timbul (Signode Tenax) | 1.400 lbf (6.228 N) | Las Gesek PET (Rendah) | 75% | 1.050 lbf (4.671 N) | Bal kepadatan sedang; periksa abrasi pembungkus pada permukaan bertekstur timbul |
| 5/8″ (15,9 mm) × 0.035″ (0,89 mm) Bertekstur Timbul (Signode Tenax) | 1.400 lbf (6.228 N) | Las Gesek PET (Tinggi) | 85% | 1.190 lbf (5.294 N) | Memerlukan pelat las yang bersih serta tali strapping yang kering dan bebas debu |
| 16 mm × 1,0 mm Halus (Grade Serat) | 650 kgf (6.374 N) | Seal Strapping Logam Jepit (Rendah) | 60% | 390 kgf (3.825 N) | Tidak direkomendasikan untuk bal viskosa berdaya pegas tinggi |
| 16 mm × 1,0 mm Halus (Grade Serat) | 650 kgf (6.374 N) | Las Gesek PET (Rendah) | 75% | 488 kgf (4.781 N) | Lini serat stapel viskosa/poliester standar (misalnya, potongan 3.380–3.480 mm) |
| 16 mm × 1,0 mm Halus (Grade Serat) | 650 kgf (6.374 N) | Las Gesek PET (Tinggi) | 85% | 553 kgf (5.418 N) | Mesin bal multi-kepala otomatis dengan jalur halus yang bersih |
| 19 mm × 1,0 mm Halus (Grade Serat Berat) | 900 kgf (8.826 N) | Seal Strapping Logam Jepit (Rendah) | 60% | 540 kgf (5.296 N) | Membuang kapasitas 360 kgf pada sambungan; biaya seal strapping tinggi |
| 19 mm × 1,0 mm Halus (Grade Serat Berat) | 900 kgf (8.826 N) | Las Gesek PET (Rendah) | 75% | 675 kgf (6.619 N) | Bal sintetis padat berdaya pegas tinggi; sebaran beban sudut lebih lebar |
| 19 mm × 1,0 mm Halus (Grade Serat Berat) | 900 kgf (8.826 N) | Las Gesek PET (Tinggi) | 85% | 765 kgf (7.502 N) | Kepala pengikat mesin tekan las gesek otomatis (berbeda dari kepala segel panas dalam mesin tekan TITAN VK10 hingga 90%) |
Dengan menggunakan input ini, beralih dari seal strapping jepit 60% ke las gesek 85% meningkatkan kapasitas tali strapping serat berat 900 kgf dari 540 kgf (5.296 N) menjadi 765 kgf (7.502 N). Hal tersebut menghasilkan peningkatan 41,7% dalam daya tahan nyata tanpa menambahkan resin ekstra. Angka-angka ini berfungsi sebagai tolok ukur penyaringan aritmetika, bukan pengganti pengujian ASTM D3950-23 atau uji coba bal secara langsung. Mulailah dari profil halus yang lebih lebar di dalam rentang gaya putus 160 hingga 1.360 kg dari Jushuo Packaging, lalu verifikasi jumlah lingkar akhir dan ketebalan nominal pada mesin tekan Anda seiring variasi tonase, keriting serat, dan kelembapan. Lebar 12 mm yang lebih kecil cocok untuk karton ringan dan aplikasi tali strapping sub-bundel.
Pengelasan Gesek vs. Seal Strapping Logam Bergerigi dan Buckle Kawat: Sambungan Mana yang Tahan terhadap Serat Halus?
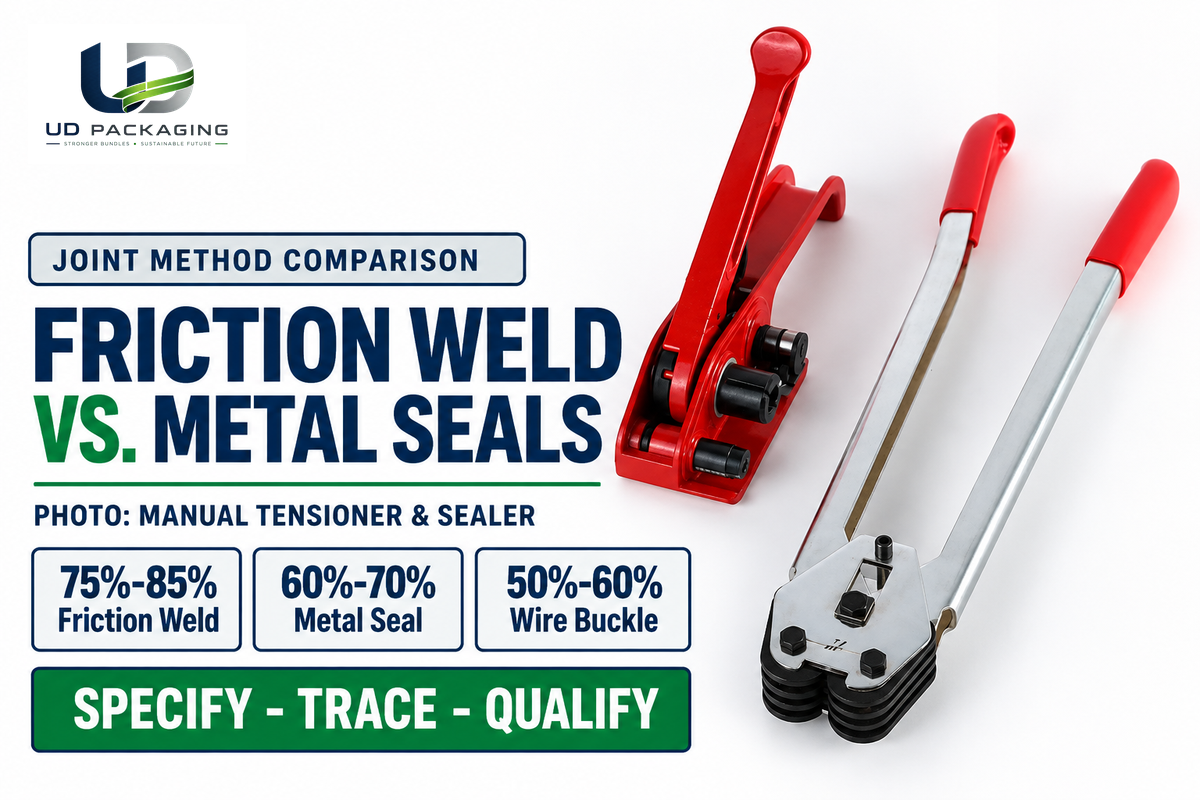
Pengelasan gesek dan penyegelan panas terkontrol memberikan efisiensi sambungan tertinggi untuk tali strapping serat PET ekstrusi tanpa menempatkan klip logam di dekat lini pemintalan. Uji bangku Rockcub melaporkan efisiensi sambungan 75% hingga 85% untuk las gesek PET, sementara data kepala mesin tekan VK10 dari TITAN mengklaim hingga 90%. Seal strapping logam bergerigi yang dijepit turun ke efisiensi 60% hingga 70% dengan variasi operator yang lebar. Buckle kawat atau buckle plastik rata-rata hanya mencapai 50% hingga 60% pada pita plastik ekstrusi.
Ketika las dingin terjadi pada shift yang berdebu, manajer pabrik terkadang mengusulkan untuk beralih kembali ke seal strapping logam. Pengelasan gesek memerlukan pembersihan disiplin pada Zona 3 dan 4.
| Metode Penyambungan | Rentang Efisiensi Terpublikasi | Sensitivitas Serat Halus & Spin-Finish | Kasus Penggunaan Terbaik | Keterbatasan Utama |
|---|---|---|---|---|
| Las Gesek (Tanpa Segel) | 75%–85% pada PET (uji bangku Rockcub) | Tinggi di Zona 1 & 3; memerlukan pelat las yang bersih | Mesin bal otomatis dan alat strapping serat baterai/pneumatik | Las dingin jika minyak atau debu menghambat panas osilasi |
| Segel Panas Dalam Mesin Tekan / Ultrasonik | Hingga 90% (spesifikasi OEM TITAN VK10) | Sedang; kepala pengikat mesin tekan tertutup membatasi serat terbang di udara | Mesin tekan serat stapel kontinu 24/7 berkecepatan tinggi | Biaya modal tinggi; toleransi kelengkungan camber ketat (≤5 mm/m) |
| Seal Strapping Logam Bergerigi | 60%–70% (uji bangku Rockcub; lebih rendah jika tidak merata) | Sedang; minyak spin finish meningkatkan selip di dalam seal strapping | Perbaikan bal manual di luar lini atau pengerjaan ulang volume rendah | Bahaya kontaminasi logam; penjepitan berlebih memotong tali strapping |
| Buckle Kawat / Plastik | 50%–60% pada PET (uji bangku Rockcub) | Sensitivitas rendah terhadap debu, sensitivitas tinggi terhadap kesalahan pemasangan tali | Tali komposit yang dapat dikencangkan ulang (bukan mesin tekan PET ekstrusi) | Tidak direkomendasikan untuk mesin bal PET ekstrusi otomatis |
Dapatkah Anda Menggunakan Tali Strapping PET Bertekstur Timbul atau Seal Strapping Logam pada Mesin Bal Serat Kimia Otomatis?
Mesin bal serat kimia otomatis umumnya tidak menggunakan tali strapping PET bertekstur timbul tebal atau seal strapping logam lepas. Kepala pengikat las gesek berkecepatan tinggi, terutama ketika digunakan dengan poliester, dapat menghasilkan kampuh yang lebih baik dan lebih konsisten dibandingkan dengan seal strapping, serta tidak terlalu abrasif. Metode ini juga dapat melindungi pembungkus bal dengan lebih baik.
Tali strapping PET bertekstur timbul dengan seal strapping logam bergerigi hanya cocok untuk pengerjaan ulang manual di luar lini ketika unit kepala mesin otomatis sedang berhenti beroperasi. Saat melakukan pengerjaan ulang, mencocokkan kedalaman gerigi seal strapping dengan ketebalan tali strapping memastikan alat penjepit tidak melukai tepi tali strapping. Untuk batas pengaturan rahang penjepit pada metode penyambungan manual, baca panduan kami tentang pengaturan dan kesalahan seal strapping.
Mencegah Penumpukan Serat Halus: Pengaturan Alat Strapping, Interval Pembersihan, dan Pelindung Sudut pada Mesin Bal Serat
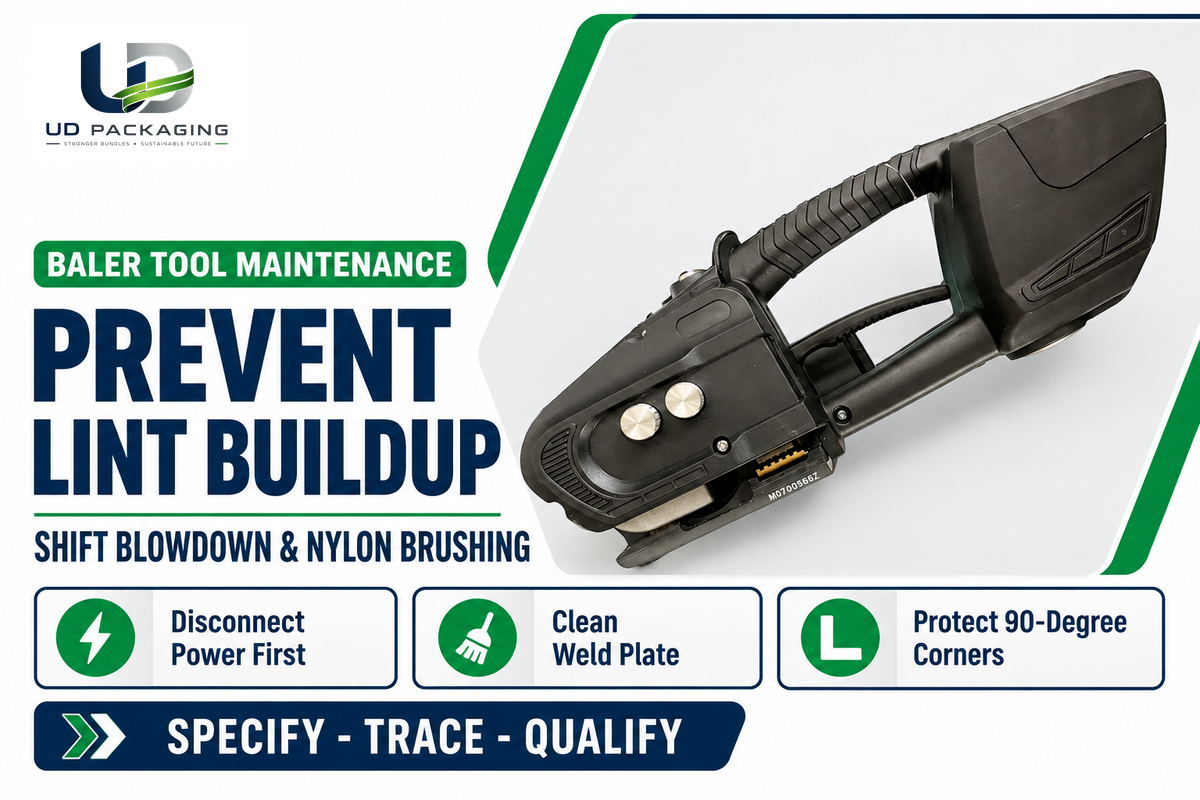
Cegah las dingin akibat serat halus dengan empat tindakan rutin di setiap lini pengepakan bal. Putuskan sambungan daya alat strapping, semprot bersih pelat las dan roda pengumpan dengan udara bertekanan kering, serta sikat serpihan PET yang menumpuk menggunakan sikat nilon kaku. Tambahkan pelindung sudut pada sudut bal 90 derajat yang tajam. Jangan mengikis gigi penjepit dengan obeng baja. Jangan pernah membersihkan alat strapping elektrik dengan aseton atau pelarut keras.
Satu kebiasaan buruk operator mesin bal berdampak negatif pada lebih banyak tali strapping dibandingkan hal lainnya. Ketika serat halus menumpuk di roda pengumpan dan menyebabkan selip, operator menaikkan waktu las atau ketegangan. Peningkatan waktu las dan ketegangan justru mengikis serpihan dari tali strapping, menyumbat gigi penjepit, dan memperparah las dingin. Desain alat pengepak bal genggam terbaru, seperti Paten USPTO US12397943B2, menyertakan sensor kontak listrik antara komponen penjepit dan elemen pengelasan sebelum siklus las dimulai. Demikian pula, pada alat strapping pneumatik standar, pemeriksaan manual menjalankan fungsi yang sama seperti sensor kontak tersebut.
Padukan penyemprotan udara tingkat shift dengan gejala-gejala yang ditunjukkan di bawah ini untuk pemecahan masalah. Selalu diagnosis pola putus fisik terlebih dahulu sebelum mengubah ketebalan tali strapping atau lot pemasok. Untuk kalibrasi alat strapping genggam secara terperinci dan pelindung sudut tepi muatan, lihat panduan kami tentang pengaturan dan perawatan alat strapping poliester serta pelindung sudut tali strapping.
| Gejala yang Teramati | Akar Penyebab Utama | Tindakan Perbaikan Segera | Pemicu Penghentian / Penggantian |
|---|---|---|---|
| 1. Sambungan terkelupas bersih dengan tangan (Las Dingin) | Minyak spin finish atau serat halus di Zona 1; pelat las Zona 3 tersumbat; waktu las singkat | Putuskan daya; semprot udara dan sikat pelat las dengan sikat nilon; verifikasi sumbat dasar | Ganti pelat las jika ujung gerigi terlihat rata atau aus |
| 2. Sambungan patah dengan tepi rapuh berwarna cokelat atau hangus | Waktu las gesek berlebihan yang mendegradasi rantai polimer PET | Kurangi pengatur waktu las secara bertahap; pertahankan waktu tahan pendinginan tetap stabil | Karantina gulungan jika viskositas leleh rPET bervariasi secara tajam |
| 3. Sambungan bergeser terbuka beberapa detik setelah penjepit dilepas | Waktu tahan pendinginan tidak cukup di bawah daya pegas bal yang tinggi | Tingkatkan waktu tahan pendinginan sebelum melepaskan rahang penjepit | Periksa penurunan tekanan pneumatik atau unit baterai yang lemah |
| 4. Roda pengumpan selip dan gagal mencapai ketegangan target | Tumpukan debu poliester padat dan bulu serat di dalam gigi roda Zona 5 | Semprot udara dan bersihkan alur gigi dengan sikat kaku atau potongan sisa PET | Ganti atau perbaiki roda pengumpan setelah giginya membulat karena aus |
| 5. Tali strapping putus bersih di tengah bentangan pada sudut bal 90° | Abrasi tepi dan gesekan getaran pada sudut yang tidak terlindungi | Pasang papan sudut atau pelindung sudut di bawah setiap lingkar tali | Periksa bevel pelat tekan mesin bal terhadap adanya gerinda logam tajam |
| 6. Tali strapping putus di tengah bentangan jauh dari sudut atau sambungan | Grade kekuatan tarik terlalu kecil atau kerusakan penyimpanan tersembunyi akibat UV/panas | Pindahkan gulungan ke dalam ruangan jauh dari sinar matahari; tingkatkan ukuran penampang tali strapping | Lakukan uji tarik spesimen gulungan tersimpan terhadap gaya putus COA |
| 7. Tali strapping yang utuh menjadi kendur 48 jam setelah pengepakan bal | Penyusutan muatan (3–10 mm) atau elongasi tali strapping yang berlebihan | Jalankan pemeriksaan ulang 30 menit; verifikasi elongasi ≤10% (≤6% kekuatan tinggi) | Beralih dari PP atau grade regangan tinggi ke PET elongasi rendah |
| 8. Saluran sering macet atau pengumpanan melengkung di dalam mesin tekan | Kelengkungan camber tali strapping berlebih (>5 mm/m), inti gulungan runtuh, atau serat halus pada sensor | Bersihkan sensor jalur; verifikasi kesesuaian inti gulungan 406 mm (16″x6) dan hambatan dispenser | Tolak gulungan yang melebihi toleransi kelurusan |
| 9. Pembungkus bal plastik pelindung robek di sepanjang jalur tali strapping | Gerinda lelehan las yang tajam, ketegangan berlebihan, atau tepi bertekstur timbul yang kasar | Rapikan lelehan las dengan menyetel siklus; beralih ke PET halus bebas sangkut | Audit kesejajaran pisau pemotong dan gerinda tepi tali strapping |
Harga Industri, MOQ, Waktu Tunggu Produksi, dan Daftar Periksa RFQ untuk Tali Strapping PET Serat Kimia
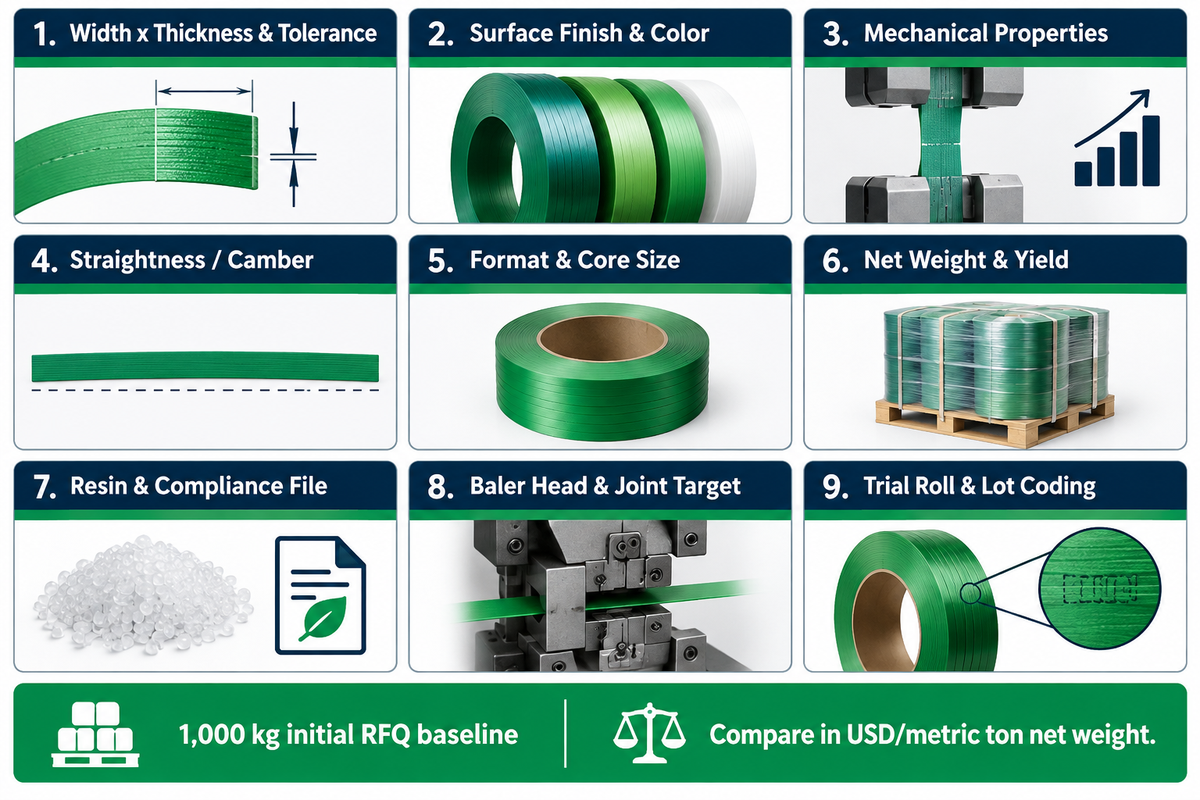
Sebagai referensi distributor AS per November 2026, Complete Packaging Products mencantumkan gulungan poliester hijau bertekstur timbul Signode Tenax 5/8″ × 0.035″ × 4.000 ft dengan harga $103,40 (MSRP $151,25). Gulungan Tenax tersebut menggunakan inti gulungan 16″×6″ dengan kekuatan putus 1.400 lbf dan mencerminkan distribusi eceran gulungan tunggal, bukan harga tonase pabrik dalam jumlah besar. Untuk permintaan harga berbasis tonase, konfirmasikan grade dan berat gulungan, ukuran penampang, rasio resin primer terhadap rPET, jenis resin (jika ada), serta Incoterms, karena harganya akan bervariasi.
Membandingkan dua penawaran harga pemasok dalam dolar per gulungan saja akan menyembunyikan perbedaan berat yang signifikan. Gulungan pita pengikat seberat 20 kg dan gulungan seberat 17 kg dapat memiliki harga gulungan yang sama namun berbeda sebesar 17,6% per kilogram resin. Viskositas intrinsik, pengendalian polimerisasi fase padat, ukuran khusus, panjang potong awal, serta dokumen uji SGS juga dapat memengaruhi total biaya sampai di tujuan. Sesuaikan perhitungan ke USD/metrik ton (berat bersih tali strapping tidak termasuk inti gulungan dan palet) serta sertakan spesifikasi tali strapping lengkap dalam RFQ Anda. Untuk langkah pemeriksaan penerimaan barang, baca panduan pengadaan dan verifikasi mutu tali strapping PET kami.
Berapa Jumlah Pesanan Minimum (MOQ) dan Waktu Tunggu yang Harus Direncanakan oleh Pabrik Serat?
Rencanakan acuan dasar RFQ awal sebesar 1 metrik ton (1.000 kg), sebagaimana dinyatakan UD Packaging pada halaman resmi tali strapping PET miliknya, dengan MOQ akhir yang dikonfirmasi melalui penawaran harga resmi. Waktu tunggu produksi ditentukan oleh apakah lebar, ketebalan nominal, dan ukuran inti gulungan yang tepat sudah tersedia di stok pabrik atau apakah diperlukan ekstrusi dan pemotongan khusus. Konfirmasikan waktu tunggu produksi di dalam penawaran harga resmi.
Mintalah 1 hingga 2 gulungan uji coba yang disesuaikan dengan mesin sebelum menyetujui pembelian satu kontainer 20 kaki penuh. Uji gulungan tersebut pada mesin tekan aktif Anda di seluruh lima titik pemeriksaan sampel yang telah dijelaskan di atas. Periksa defleksi kelengkungan camber dan konsistensi kupas las, lalu kunci nilai lembar data yang lulus uji ke dalam pesanan pembelian Anda.
| Parameter RFQ | Apa yang Harus Dicantumkan Secara Tertulis | Mengapa Hal Ini Mencegah Kegagalan Mesin Bal atau Penyimpangan Penawaran Harga |
|---|---|---|
| 1. Lebar × Ketebalan & Toleransi | Ukuran mm yang tepat (misalnya, 16 × 1,0 mm atau 19 × 1,0 mm) ditambah toleransi ± | Mencegah hambatan gesek pada saluran dan penjepitan las gesek yang tidak merata |
| 2. Permukaan Akhir & Warna | Halus bebas sangkut vs bertekstur timbul; warna hijau atau transparan | Melindungi pembungkus bal dan menghindari penumpukan serat halus di kepala pengikat otomatis |
| 3. Sifat Mekanis | Gaya putus minimum (N atau kgf) dan elongasi maksimum (≤10% atau ≤6%) | Menekan ekspansi bal serat berdaya pegas tinggi setelah pelepasan mesin tekan |
| 4. Kelurusan / Camber | Defleksi maksimum (misalnya, ≤5 mm/m untuk pengumpanan otomatis) | Menghilangkan kesalahan pengumpanan akibat tali strapping melengkung di dalam jalur mesin tekan multi-kepala |
| 5. Format & Ukuran Inti Gulungan | Gulungan kontinu (inti gulungan 406 mm / 16″×6″ atau jumbo) vs panjang potong yang presisi | Memastikan kesesuaian langsung pada dispenser mesin bal tanpa modifikasi adaptor |
| 6. Berat Bersih & Daya Bentang per Satuan Berat | Berat bersih kg per gulungan, meter per gulungan, dan berat tara per palet | Memungkinkan perbandingan biaya USD/ton dan USD/bal yang akurat di antara berbagai penawaran |
| 7. Resin & Dokumen Kepatuhan | Persentase resin primer vs rPET, COA lot, dan DoC PPWR UE jika melakukan ekspor | Menjaga viskositas leleh zona las dan memenuhi audit pasar UE |
| 8. Kepala Pengikat Mesin Bal & Target Sambungan | Model kepala pengikat yang tepat, metode las, dan target % sambungan | Memungkinkan pemasok melakukan penyaringan awal kompatibilitas las gesek |
| 9. Gulungan Uji Coba & Pengodean Lot | 1–2 gulungan uji coba sebelum PO massal; ID lot gulungan tercetak pada setiap inti gulungan | Mendukung Kode Lacak Spesimen Sambungan 6 Kolom di lantai produksi pabrik |
Cara Mengevaluasi dan Membandingkan Produsen Tali Strapping PET untuk Mesin Bal Serat Sintetis
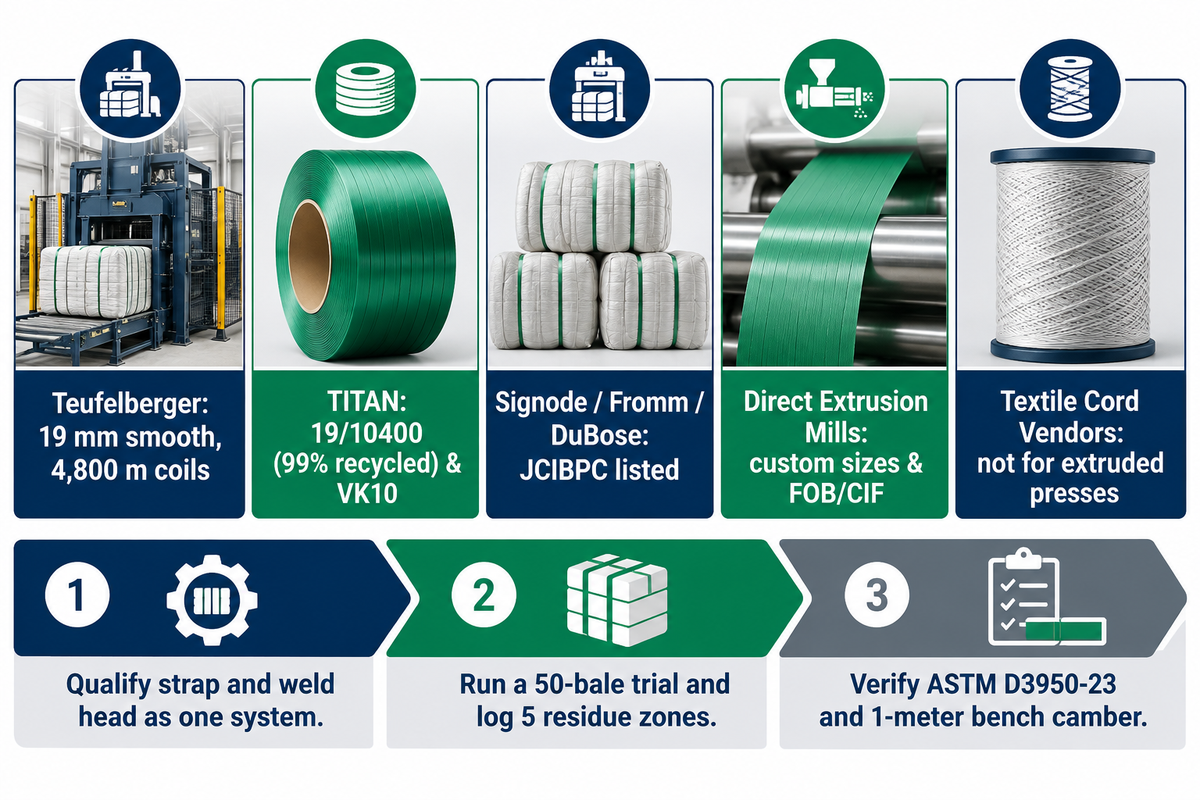
Pertama, pisahkan produsen PET (poliester) ekstrusi dari vendor tali tekstil leleh-panas atau tali komposit. Selanjutnya, bandingkan OEM sistem mesin tekan seperti Teufelberger, TITAN, Signode, Fromm, dan DuBose dengan pabrik ekstrusi langsung dalam hal kesesuaian lini dan pengendalian camber. Jangan pernah memilih produsen tali strapping bal serat hanya berdasarkan harga satuan sebelum memverifikasi pengumpanan mesin tekan yang sebenarnya dan pengelupasan las.
Pengepakan bal kapas AS memberikan tolok ukur kualifikasi berdasarkan Peraturan Federal 7 CFR 1427.5. Joint Cotton Industry Bale Packaging Committee (JCIBPC) menyetujui produsen tali strapping PET secara ketat berdasarkan sistem pengelasan: Z-weld, P-weld, dan CSF 1955. DuBose Strapping Inc. tercantum di ketiga sistem tersebut bersama dengan Fromm Packaging Systems, Polychem (dba Greenbridge), Samuel Strapping Systems, HWJ Designs, dan Signode Industry Packaging Systems. JCIBPC berfokus pada kapas alih-alih serat sintetis, tetapi pada praktiknya, prinsip aturan mereka tetap berlaku. Sistem tali strapping dan kepala pengikat pengelasan harus dikualifikasi sebagai satu sistem terpadu yang saling cocok.
| Pemasok / Rute Pengiriman | Bukti Bal Serat Terpublikasi | Skenario Kesesuaian Terbaik | Verifikasi Sebelum Memesan |
|---|---|---|---|
| Teufelberger (TYCOON®) | Referensi Kelheim Fibers terpublikasi yang menggunakan PET halus 19 mm dalam Mega Jumbo Coils 4.800 m | Mesin tekan viskosa dan serat stapel otomatis Eropa 24/7 yang memerlukan waktu operasi gulungan panjang | Waktu tunggu stok regional dan biaya sampai di tujuan di luar Eropa |
| TITAN | Mempublikasikan tali strapping PET khusus serat 19/10400 (99% daur ulang) dan kepala mesin tekan vertikal VK10 (klaim sambungan hingga 90%) | Pabrik yang memadukan kepala pengikat dalam mesin tekan baru dengan tali strapping berkandungan daur ulang tinggi | Kompatibilitas dengan kepala pengikat mesin bal lama non-TITAN |
| Signode / Fromm / DuBose | Tenax® global / peralatan strapping terintegrasi; terdaftar dalam persetujuan PET bal kapas JCIBPC | Operasi multi-pabrik Amerika Utara yang terstandarisasi pada alat strapping dan layanan OEM | Konfirmasikan permukaan akhir halus vs bertekstur timbul untuk serat sintetis terbungkus |
| Pabrik Ekstrusi PET Langsung (misalnya, UD Packaging, Jiangsu) | Granulasi PET internal hingga menjadi tali strapping jadi di Jiangyin, Jiangsu; seal strapping dan peralatan strapping yang kompatibel; RFQ awal 1.000 kg | Pembeli industri yang mencari ukuran khusus, tonase curah FOB/CIF, dan konsolidasi tali strapping + alat strapping | Jalankan 1–2 gulungan uji coba pada mesin tekan aktif; konfirmasikan COA lot dan spesifikasi camber |
| Vendor Tali Tekstil / Komposit | Tali poliester leleh-panas atau anyaman untuk mesin bal vertikal buckle strapping manual | Mesin bal limbah vertikal manual volume rendah yang menggunakan buckle kawat | Tidak dapat dipertukarkan dengan mesin tekan las gesek PET ekstrusi |
Lakukan pemeriksaan kualifikasi enam poin sebelum memberikan kontrak volume curah. Pertama, konfirmasikan jenis material PET ekstrusi ASTM D3950-23 dan periksa kelengkungan camber pada meja datar 1 meter. Selanjutnya, lakukan uji coba 50 bal dan catat kelima zona residu, verifikasi gaya putus lot, serta periksa COA elongasi. Terakhir, periksa stabilitas lini produksi ekstrusi, kapasitas produksi, stok gulungan cadangan, dan dukungan peralatan strapping lokal. Untuk tolok ukur pemasok yang lebih luas di berbagai pabrik dan permesinan, lihat panduan perbandingan produsen tali strapping PET kami.
Apa yang Berubah pada 2025–2026: Resin rPET PCR Tinggi, Dokumentasi PPWR UE, dan Kontrol Las Otomatis
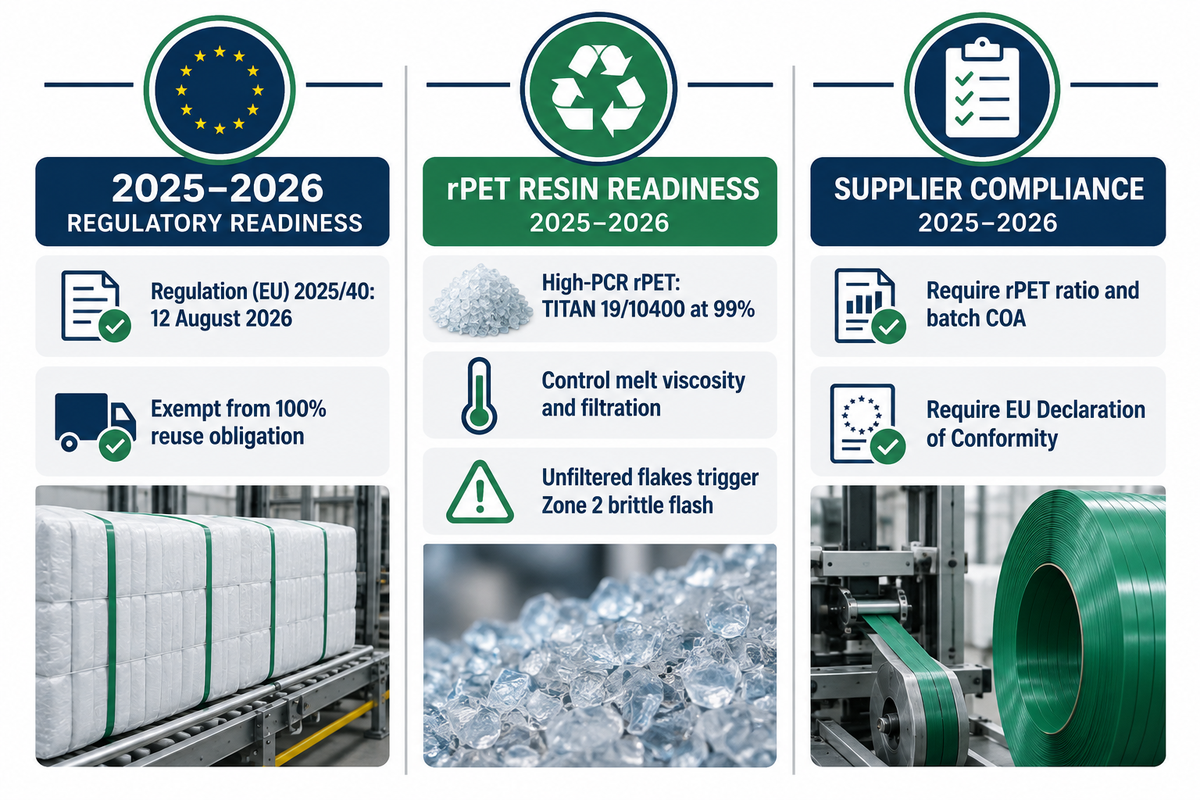
Pada 2025–2026, tali strapping serat kimia bergeser menuju pita daur ulang 99% (seperti TITAN 19/10400) dan Peraturan UE (EU) 2025/40, yang berlaku mulai 12 Agustus 2026 dengan pengecualian kewajiban penggunaan ulang 100% untuk tali strapping pengangkutan. Risiko operasional utama bukan lagi kekuatan tarik mentah. Risikonya adalah stabilitas las viskositas leleh dan dokumen kepatuhan resmi. Mulai 12 Agustus 2026, Peraturan UE (EU) 2025/40 menggantikan Arahan Pengemasan tahun 1994 (94/62/EC) di Negara-Negara Anggota UE.
Kekhawatiran di kalangan banyak pembeli pada 2024 dan 2025 adalah bahwa aturan UE akan memaksa tali strapping pengangkutan plastik masuk ke dalam siklus penggunaan ulang wajib. Portal Limbah Pengemasan UE mengonfirmasi pembaruan penting. Komisi mengadopsi Keputusan Terdelegasi yang mengecualikan operator pengguna pembungkus palet dan tali strapping dari kewajiban penggunaan ulang 100%. Pengecualian tersebut menghilangkan ancaman langsung pelarangan tali strapping pengepakan bal PET ekstrusi di Eropa.
Tali strapping berkinerja tinggi dengan kandungan PCR tinggi semakin populer pada lini serat berat seiring TITAN mempublikasikan tali strapping serat 19/10400 miliknya dengan kandungan daur ulang 99%. PET daur ulang yang ramah lingkungan memberikan kinerja andal ketika pabrik ekstrusi mengendalikan viskositas leleh melalui filtrasi ketat dan polimerisasi fase padat. Serpihan botol yang kurang kering atau tidak terfiltrasi dengan baik menimbulkan masalah. Bintik poliolefin dan penurunan viskositas mempersempit rentang suhu las serta memicu lelehan Zona 2 yang rapuh. Pada 2026, wajibkan semua vendor untuk mengungkapkan rasio rPET, filtrasi lelehan, Sertifikat Analisis (COA) batch, dan Deklarasi Kesesuaian UE. Untuk informasi mengenai mekanisme tali strapping PET daur ulang, silakan lihat artikel mekanika dan daur ulang tali strapping PET daur ulang kami.
Pertanyaan yang Sering Diajukan
Apa kepanjangan dari PET dalam tali strapping, dan terbuat dari apa material tersebut?
Polietilena Tereftalat (PET) adalah resin poliester termoplastik semikristalin yang diekstrusi menjadi gulungan pita pengikat industri berkekuatan tinggi. Pabrik membuat tali strapping PET dari poliester resin primer atau serpihan botol PET daur ulang bersih yang distabilkan agar memiliki viskositas yang konsisten. Peregangan selama produksi tali strapping menyejajarkan rantai polimer secara memanjang untuk menghasilkan kekuatan tarik tinggi dan rangkak rendah.
Apa saja kegunaan utama tali strapping pengikat PET serat kimia?
Tali strapping pengikat PET serat kimia menahan bal terkompresi dari serat stapel poliester, viskosa, nilon, akrilik, dan tow tekstil setelah pengepakan bal hidrolik. Pabrik menggunakan pita ini untuk menjaga bal padat tetap ringkas selama penumpukan serta untuk pengangkutan menggunakan forklift dan kapal kontainer. Konstruksi elongasi rendah dan sifat tahan karatnya melindungi benang putih dari noda karat baja serta kekenduran tali strapping.
Berapa kekuatan sambungan minimum yang disyaratkan untuk tali strapping PET berdasarkan ASTM D3950 dan EN 13394?
Dalam praktiknya, kualifikasi pabrik menargetkan 75% hingga 85% dari kekuatan putus tali strapping nominal pada kampuh las gesek, dibandingkan dengan 60% hingga 70% pada seal strapping logam jepit manual. ASTM D3950-23 (Amerika Utara) dan BS EN 13394:2001 (Eropa) mengatur prosedur pengujian resmi serta batas minimum sambungan kontraktual untuk tali strapping nonlogam.
Apakah bal serat kimia sebaiknya menggunakan tali strapping PET permukaan halus atau bertekstur timbul?
Mesin bal serat kimia otomatis hampir selalu menggunakan tali strapping PET berpermukaan halus. Pita halus juga meleleh secara merata di seluruh area tumpang-tindih selama pengelasan gesek dan meluncur melewati saluran dengan lebih sedikit debu serta hambatan sangkut.
Seberapa sering operator harus membersihkan pelat las dan roda pengumpan pada kepala pengikat mesin bal serat?
Semprot pelat las, rahang penjepit landasan, dan gigi roda pengumpan dengan udara kering pada setiap pergantian shift. Putuskan sambungan daya alat strapping terlebih dahulu, lalu bersihkan serpihan PET yang menumpuk menggunakan sikat nilon kaku atau potongan sisa strip poliester. Lini dengan dosis spin-finish tinggi memerlukan penyemprotan udara di tengah shift setiap kali pemeriksaan T0-CLN atau T30-REL mendeteksi jejak gigi yang dangkal, pemeriksaan kupas menunjukkan kilap Zona 1, atau terjadi selip roda selama penarikan ketegangan.
Dapatkah tali strapping PET dipasok dalam panjang potong awal untuk mesin tekan bal serat otomatis?
Ya, pabrik ekstrusi dapat menyediakan panjang lingkar yang disesuaikan dengan keliling pelat tekan, di samping gulungan standar 406 mm dan gulungan jumbo kontinu, untuk mesin bal otomatis.
Bagaimana cara pabrik memverifikasi batch tali strapping PET baru sebelum menyetujui volume kontainer penuh?
Sebelum menerbitkan pesanan kontainer, audit COA lot pemasok untuk toleransi dimensi, gaya putus, elongasi, dan kelengkungan camber ≤5 mm/m pada 1 hingga 2 gulungan uji coba praproduksi. Jalankan gulungan tersebut pada mesin tekan aktif Anda di seluruh lima titik pemeriksaan sampel, beri tanda pada potongan sambungan saat pergantian lot, dan lakukan inspeksi pegas balik 30 menit menggunakan Kode Lacak Spesimen Sambungan 6 Kolom. Lakukan inspeksi kupas pada kelima zona residu dan setujui volume curah hanya jika terdapat hasil las bersih yang merobek polimer.
Rencanakan Uji Coba Langsung untuk Lini Pengepakan Bal Serat Anda
Sedang mengaudit penurunan kualitas sambungan las gesek atau menguji kualifikasi sumber ekstrusi cadangan? Kirimkan spesifikasi lebar, ketebalan, permukaan akhir, ukuran inti gulungan, dan model kepala pengikat mesin bal Anda ke tim teknik kami. Kunjungi halaman tali strapping PET UD Packaging untuk meninjau spesifikasi dan meminta gulungan uji coba bagi mesin tekan Anda.
Tinjauan Teknis: Ditinjau oleh tim teknik UD Packaging.
Referensi & Sumber
- ASTM International – ASTM D3950-23: Spesifikasi Standar untuk Tali Strapping Nonlogam (dan Metode Penyambungan)
- ASTM International – ASTM D3953-15(2022): Spesifikasi Standar untuk Tali Strapping Baja Pipih dan Seal Strapping
- Standar Eropa – BS EN 13394:2001 Pengemasan – Spesifikasi untuk Tali Strapping Tegangan Nonlogam
- Komisi Eropa (Lingkungan) – Limbah Pengemasan: Peraturan (EU) 2025/40 (PPWR) dan Keputusan Terdelegasi Pembungkus Palet & Tali Strapping
- National Cotton Council / JCIBPC – Produsen Tali Strapping Plastik PET yang Disetujui (7 CFR 1427.5)
- USPTO / Google Patents – US6536336B1: Sistem Tali Strapping Bal Otomatis
- USPTO / Google Patents US12397943B2: Perangkat Tali Strapping Genggam (Penginderaan Kontak Las Gesek)
- TWI Global Material Termoplastik dan Persiapan Permukaan Sebelum Pengelasan Fusi
- Teufelberger Solusi Tali Strapping Bal Serat: Referensi Kelheim Fibers (PET Halus 19 mm & Mega Jumbo Coils 4.800 m)
- TITAN Tali Strapping TITAN untuk Serat dalam Bal (Tali Strapping PET 19/10400 & Kepala Pengikat VK10)
- Signode PET vs PP: Tali Strapping Mana yang Harus Digunakan?
- EAM-Mosca Panduan Tali Strapping Plastik: Kegunaan, Manfaat & Biaya Tali Strapping PP vs. PET
- SelectPackTech Panduan Pemecahan Masalah Mesin Strapping
- Amass Straps Mengapa Tali Strapping Saya Terus Gagal Selama Pengangkutan? 7 Penyebab + Solusi