Kontaktieren Sie UD Packaging Company

(Aktualisiert im November 2026)
Der Einsatz einer PET-Umreifungsband-Rolle für Photovoltaik zur sicheren Exportpalettierung von Solarmodulen erfordert vier technische Freigaben vor der Serienbeschaffung. Um Aluminiumrahmen und Glas müssen starre Kantenschutzwinkel angebracht sein, die Bandführung des Modulherstellers muss eingehalten werden, Wickelkern und Geradlauf der Rolle müssen zum Umreifungskopf passen, und ein Praxistest über drei Rollen an der Linie muss Spannkrafterhalt über Nacht sowie Schweißnahtfestigkeit prüfen.
PET-Umreifungsband-Rollen für Photovoltaik sichern 26 bis 32 gestapelte Solarmodule (darunter 28 Module auf der Palette für das Solarwatt Panel vision M 5.0/5.5) nahe dem Solarwatt-Richtwert von 2.000 N Spannkraft rostfrei, sofern starre Eckschutzwinkel jeden direkten Glaskontakt verhindern und Reibschweißverbindungen den Effizienz-Schwellenwert von Fromm über 75 % erreichen.
Technische Kurzübersicht für das Umreifen von Solarpaletten
| Lieferbare Breite & Stärke | 9–25 mm (0,354–0,984 Zoll) breit; 0,50–1,27 mm (0,020–0,050 Zoll) stark (gängiger PV-Bereich: 12,5–19 mm) |
| Arbeitsbereich der Spannkraft | 40–60 % der Nenn-Reißkraft (PAC-Richtwert); Solarwatt-Handbuch nennt ca. 2.000 N je Umreifungsband |
| Richtwert für die Bandverschluss-Effizienz | Reibschweißverbindungen erreichen über 75–80 % (Fromm/PAC-Leitfäden); manuelle Metallklemmen unter 50 %; Solarwatt fordert >=90 % Überlappungsbreite |
| Maßgebliche Normen, Leitfäden & Transportprüfungen | ASTM D3950-23 (nichtmetallisches Umreifungsband); ASTM D4675-14a(2022) (Auswahlleitfaden); ASTM D4169-23e01 (Distributionsprüfung); ISTA 3E:2026 (Lkw-Ladeeinheiten); IEC 62759-1:2022 (Transportsimulation für PV-Verpackungseinheiten) |
| Praxistest & kommerzielle Rahmenbedingungen | Kostenlose Musterrollen aus Standardlagerbestand für Praxistests in 7–10 Tagen; 500 kg Rollen-Mindestbestellmenge (1.000 kg Einstiegsmenge bei allgemeinen PET-Anfragen) |
Wichtige technische Fakten im Überblick
- Ein Wechsel von Kohlenstoffstahl auf Polyester (PET) ohne breitere starre Kantenschutzwinkel drückt dünne Aluminium-Modulrahmen bei gleicher Bandspannung dennoch ein.
- Dellenfreie Rahmen und straffe Umreifungsbänder belegen noch keine intakten Solarzellen: Zyklische Prüfungen des National Renewable Energy Laboratory (NREL) an vorgeschädigten Zellen zeigten, dass bereits 30 Pa RMS Druck über eine Million Zyklen dauerhafte elektrische Schäden auslösten.
- Eine tiefe Oberflächenprägung verfälscht die mit dem Handmessschieber gemessene Bandstärke nach oben; ein veröffentlichtes Katalogpaar im Format 5/8 Zoll x 0.035 Zoll x 4.000 ft. im Karton nennt 52 lb für geprägtes Band gegenüber 54 lb für glattes gewachstes Band.
- Exportbestellungen, die auf chinesische Zugprüfverfahren verweisen, müssen ausdrücklich angeben, ob GB/T 1040.3-2006 oder GB/T 1040.3-2026 gefordert ist, die am 1. Dezember 2026 in Kraft tritt.
Wie eine PET-Umreifungsband-Rolle für Photovoltaik Solarmodul-Paletten ohne Rahmenschäden sichert
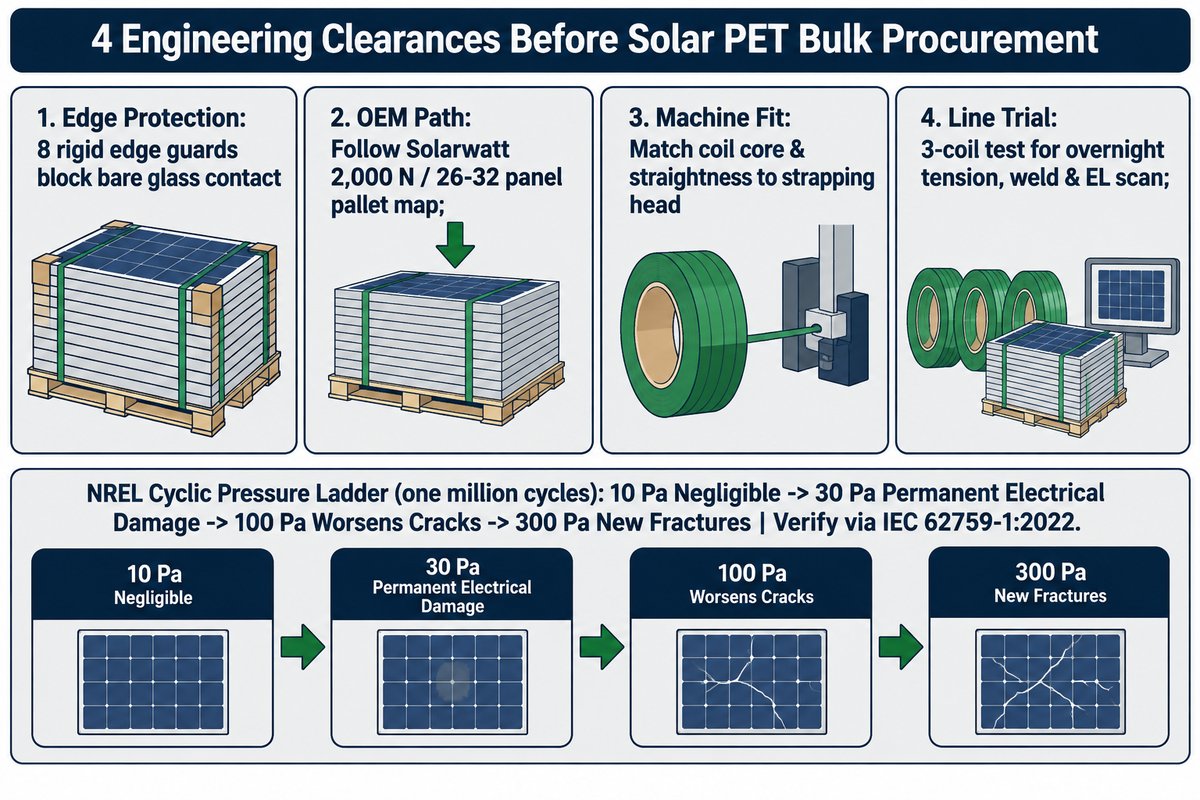
Solarmodul-Paletten dulden keinerlei Kontakt mit freiliegendem Glas, weshalb Praxistests zur Verpackungsqualifizierung mechanische Prüfungen mit Elektrolumineszenz-Aufnahmen (EL) kombinieren, da starre Stapel aus 26 bis 32 Modulen hohe Klemmkräfte auf dünne eloxierte Rahmenprofile und Siliziumwafer konzentrieren. Das Verpackungshandbuch von Solarwatt sieht vier Polyester-Umreifungsbänder nahe dem Richtwert von 2.000 N ausschließlich in Verbindung mit acht starren Kantenschutzwinkeln vor.
Das Umreifen eines Solarmodulstapels lässt sich mit dem Einspannen gerahmter Glasfenster in einer Holzkiste vergleichen. Anders als Wellkartons oder Holzpakete, die sich unter Anpressdruck schadlos verformen, leiten Photovoltaik-Laminate punktuelle Biegebeanspruchungen direkt als Haarrisse in die Wafer weiter. Herkömmlichem Kunststoff-Umreifungsband für Versandkartons fehlt die dauerhafte Spannkraftstabilität für eine 1.070 x 1.800 mm große Exportpalette, weshalb Solarlinien technisches PET-Umreifungsband mit starren Eckschutzelementen kombinieren, um Module beim Transport zuverlässig zu sichern.
Eine rein äußere Sichtprüfung übersieht innere Zellermüdung. Eine Studie des National Renewable Energy Laboratory vom Juli 2022 im IEEE Journal of Photovoltaics (NREL/JA-5K00-82150) beaufschlagte angerissene Solarzellen mit schwachen Luftdruckzyklen von 10 Pa bis 300 Pa RMS über jeweils eine Million Zyklen. In diesen Versuchen verursachten 10 Pa vernachlässigbare Veränderungen, 30 Pa lösten dauerhafte elektrische Schäden aus, 100 Pa vergrößerten bestehende Risse und 300 Pa erzeugten neue Risse. Diese Einzelzell-Ermüdungsergebnisse messen zwar keine realen Frachtausfallraten, erklären aber, warum die Verpackungsqualifizierung eine mechanische Außensicherung mit einer Modulprüfung nach dem Transport gemäß IEC 62759-1:2022 verbindet.
Modulhersteller knüpfen die Transporthaftung an ihre schriftlichen Verpackungsvorschriften. Das Rücksende- und Versandhandbuch von Solarwatt hält fest, dass Transportschäden infolge von Verstößen gegen die Verpackungsanweisungen auf Kosten des Absenders gehen. Da Ladeeinheiten aus der Photovoltaik- und Energietechnik sowohl starr als auch rissempfindlich sind, stimmen Kunden die Spezifikation ihrer PET-Umreifungsband-Rolle gemeinsam mit Umreifungsgeräten, Bandverschlüssen, Kantenschutzwinkeln und Stretchfolie auf die jeweilige Sendung ab, statt nur nach dem Rollenetikett einzukaufen. Keine einzelne Bandbreite, Bandstärke oder Bandführung passt zu jedem Modulrahmenprofil oder Doppelglasstapel, sodass die endgültigen Produktionsparameter stets dem jeweiligen Herstellerhandbuch und einer Vollpaletten-Validierung folgen.
PET- vs. PP- vs. Kohlenstoffstahl-Umreifungsband nach ASTM D3950 und D3953
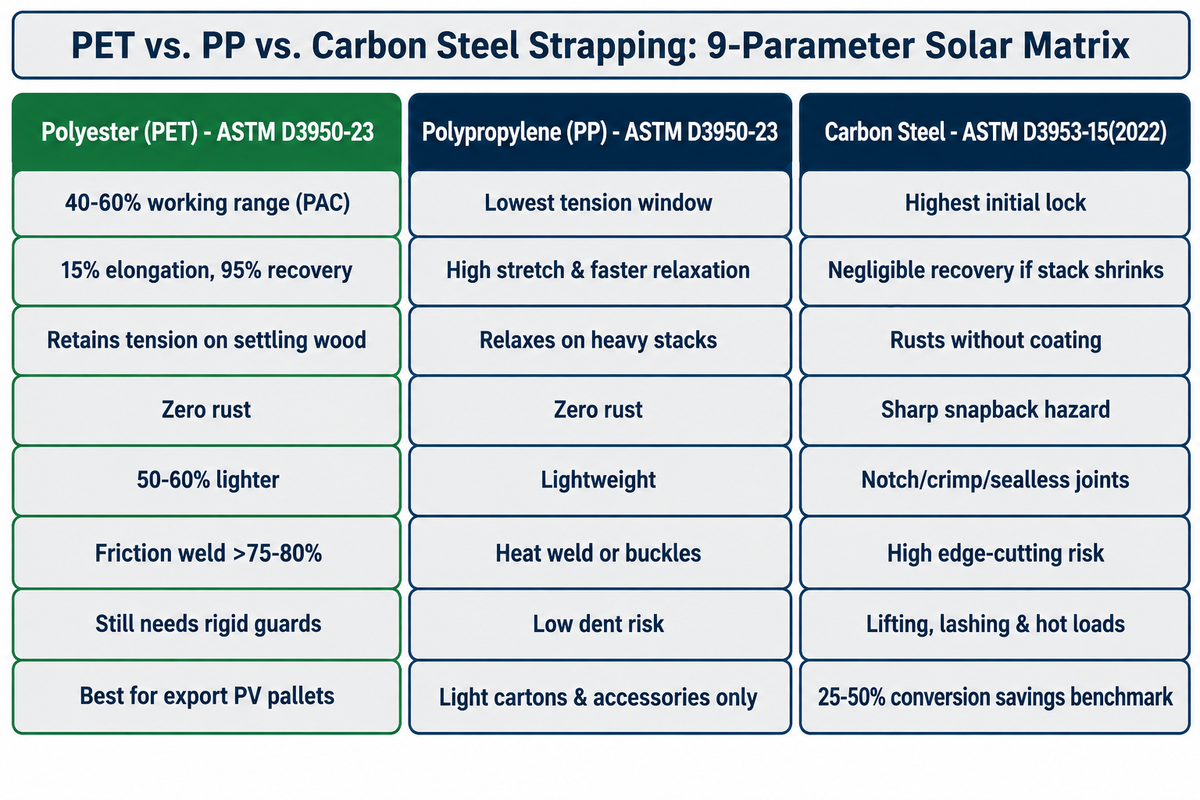
ASTM D3950-23 legt nichtmetallisches PET- und PP-Umreifungsband fest, während ASTM D3953-15(2022) flaches Kohlenstoffstahl-Umreifungsband und Verschlusshülsen regelt. Der Umstieg von Kohlenstoffstahl-Umreifungsband nach ASTM D3953-15 auf PET drückt dünne Aluminiumrahmen weiterhin ein, wenn keine starren Eckschutzwinkel die lokale Flächenpressung verteilen.
In der Industrielogistik umfasst Kunststoff-Umreifungsband extrudierte Bänder aus Polypropylen- (PP) oder Polyesterharzen (PET). Zwei aktive Normen des ASTM-Komitees D10 bilden die Grundlage für Materialvergleiche im Einkauf. ASTM D3950-23 teilt extrudiertes nichtmetallisches Umreifungsband in fünf Materialtypen ein und regelt Konformitätsanforderungen an Reißkraft, Dehnung, Querfestigkeit und Bandverschlussfestigkeit. Flaches kaltgewalztes Kohlenstoffstahl-Umreifungsband und Verschlusshülsen für die Bahn- und Lkw-Verladung sowie zum Heben und Zurren fallen unter ASTM D3953-15(2022). Spezial- und legierte Stahlbänder sowie andere Stahlsorten sind davon ausgenommen. ASTM D4675-14a(2022) bietet eine Orientierungshilfe für die Auswahl von flachem Umreifungsband und weist Einkäufer an, die komplette Verpackungseinheit zu validieren.
Hochbelastbares Kunststoff-Umreifungsband arbeitet am zuverlässigsten, wenn es im von PAC Strapping empfohlenen Arbeitsbereich von 40 % bis 60 % der Nenn-Reißkraft gespannt wird. Veröffentlichte nordamerikanische Umstellungskataloge von Stahl auf PET nennen Materialkosteneinsparungen von 25 % bis 50 % und ein um bis zu 60 % geringeres Bandgewicht sowie feuchtigkeitsbeständige Haltbarkeit und vollständige Rostfreiheit auf feuchten Seereisen. Dennoch ist Kunststoff-Umreifungsband kein universeller Eins-zu-eins-Ersatz für Stahl, wenn die Palettenumreifung über ungeschützte scharfe Kanten läuft, heiße Oberflächen berührt oder Hebe- und Ladungssicherungsvorschriften unterliegt. ASTM D3950-23 behandelt die Eigenschaften von Verpackungs-Umreifungsband, ASTM D4675-14a(2022) gibt Hinweise zu Auswahl und Einsatz, und die Umstellungseinsparungen von 25 % bis 50 % stellen allgemeine Industrierichtwerte dar.
| Technische Kenngröße | Polyester (PET) | Polypropylen (PP) | Kohlenstoffstahl |
|---|---|---|---|
| Maßgebliche ASTM-Norm | ASTM D3950-23 (nichtmetallisch) | ASTM D3950-23 (nichtmetallisch) | ASTM D3953-15(2022) (Flachstahl) |
| Empfohlener Arbeitsbereich | 40–60 % der Reißkraft (PAC-Leitfaden) | Kleinstes Arbeitsspannungsfenster | Höchste absolute Spannkraftkapazität |
| Dehnung & Rückstellvermögen | Hohes Rückstellvermögen (Solarwatt-Handbuch: 15 % Dehnung, 95 % Rückstellung) | Hohe Dehnung bei schnellerem Spannungsabbau | Vernachlässigbares Rückstellvermögen nach Setzen der Ladung |
| Spannkrafterhalt bei sich setzenden Ladeeinheiten | Hält die Klemmkraft beim Setzen von Holzpaletten aufrecht | Mäßig; entspannt sich bei schweren Stapeln rasch | Höchste Anfangsklemmung; erschlafft beim Schrumpfen des Stapels |
| Feuchtigkeits- & Korrosionsverhalten | Rostfrei bei Seetransport oder Außenlagerung | Rostfrei bei Seetransport oder Außenlagerung | Rostet ohne Beschichtung; verfärbt Kartons |
| Rollenhandhabung & Rückschlagsicherheit | ~50 % bis 60 % leichter als Stahl; geringeres Peitschenrisiko | Geringes Gewicht; sicher bei manueller Handhabung | Schwere Rollen; scharfe Kanten und Rückschlagrisiko |
| Typisches Verschlussverfahren & Effizienz | Reibschweißen (>75–80 %); manuelle Klemmen (<50 %) | Thermoschweißen oder Kunststoff- bzw. Drahtklemmen | Kerben-, Hülsen- oder hülsenlose Stahl-Bandverschlüsse |
| Kontaktgefahr an Aluminiumrahmen | Drückt dünne Rahmenprofile ohne starren Kantenschutz dennoch ein | Geringes Eindrückrisiko; unzureichende Klemmkraft für schwere PV-Stapel | Hohes Einschneiderisiko an Kanten ohne stahlgeeigneten Kantenschutz |
| Haupteinsatzbereich in der Solarverpackung | Export-Modulpaletten und starre Mehrfach-Modulstapel | Leichte Zubehörkartons und Bündelkartons | Heben, Zurren sowie extrem heiße oder scharfkantige Ladeeinheiten |
Ist Polyester- (PET) oder Polypropylen-Umreifungsband (PP) besser für schwere Solarmodul-Paletten geeignet?
Polyester-Umreifungsband (PET) ist für schwere Solarmodul-Paletten die bessere Wahl, da es beim Setzen von Holzpaletten eine höhere Restspannkraft hält und hohe Export-Klemmkräfte ohne Korrosion trägt. In industriellen Vergleichstabellen bietet Polypropylen (PP) nur einen mäßigen Spannkrafterhalt sowie ein kleineres Arbeitsspannungsfenster und eignet sich daher für Bündelkartons, leichte Kartons und Wechselrichter-Zubehör. Bei Lagerpaketen empfiehlt sich PP, wenn höhere Klemmkräfte die Kartonage eindrücken würden. Die Palettierung schwerer Solarmodule über ein hochbelastbares Polyester-Umreifungsband-Konzept vermeidet sowohl das Erschlaffen von PP nach dem Transport als auch Rostflecken durch Stahl.
Der Rahmenfasen- & Glasabstandstest: Kantenschutz, Eckschutzwinkel und Zwischenlagen
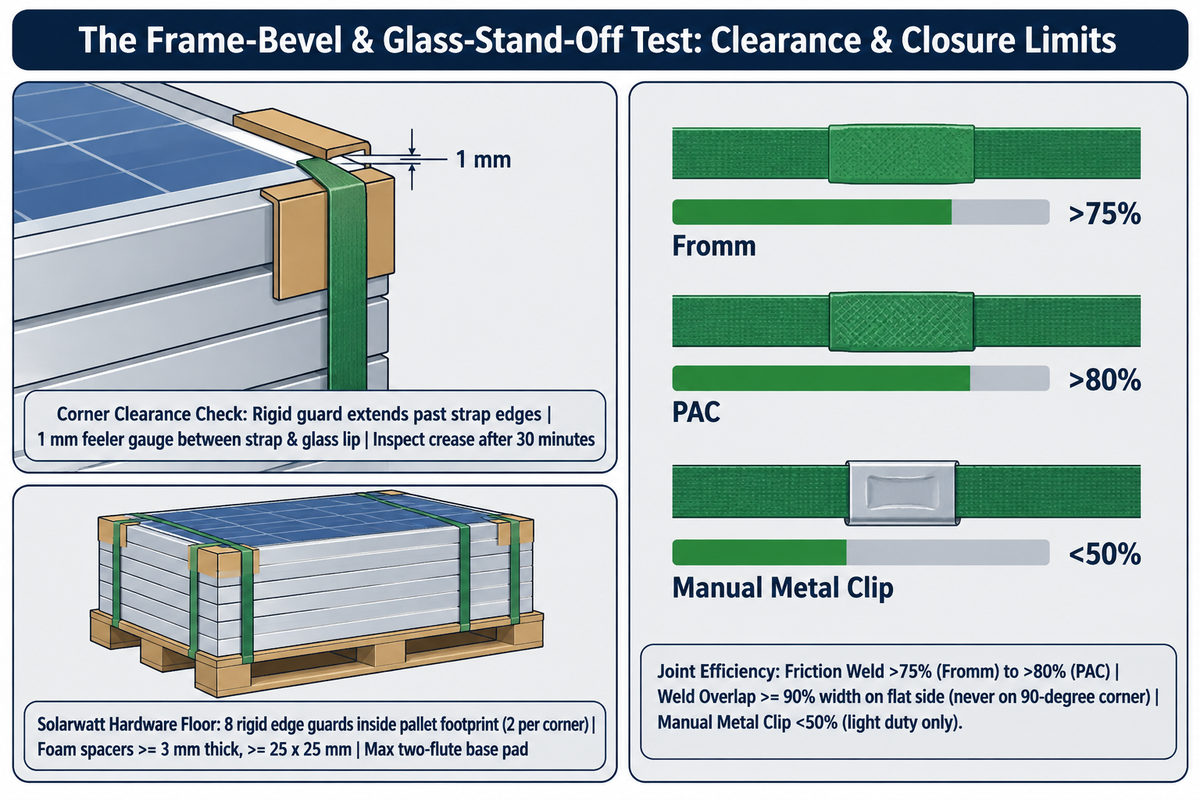
Starre Eckschutzwinkel an den Auflagepunkten des Umreifungsbands verteilen den Druck über den Aluminiumrahmen und halten PET-Bänder von freiliegendem Glas fern. Thermisch verschweißte Bandverschlüsse müssen auf ebenen, abgestützten Flächen und abseits von Ecken liegen. Führen Sie den Rahmenfasen- & Glasabstandstest vor dem Produktionsstart durch.
Der Rahmenfasen- & Glasabstandstest ist eine praxisnahe Abstandsprüfung, die bestätigt, dass starre Eckschutzwinkel über die Bandkanten hinausragen und bei Zielspannkraft keinerlei direkter Glaskontakt besteht. Spannen Sie eine Prüfschlaufe mit Ihrer Produktionsspannung über den Kantenschutzwinkel. Schieben Sie eine 1 mm Fühlerlehre zwischen Bandunterseite und Glaskante und prüfen Sie die Knickstelle des Winkels nach 30 Minuten auf eingedrückte Wellenstruktur oder Rahmeneindrückungen.
Die Verpackungsanweisungen von Solarwatt zeigen, wie eng Modulhersteller die Kontaktzone bei Glas-Glas-Stapeln vorgeben. Jede Solarwatt-Verpackungseinheit platziert acht starre Kantenschutzwinkel aus Kunststoff oder Vollpappe (zwei je Ecke) strikt innerhalb der Grundfläche der Holzpalette, damit Gabelstapler keine überstehenden Winkel abscheren. Zwischen den einzelnen Modulen halten am Rahmen angebrachte geschlossenzellige Moosgummi-Abstandshalter (sechs pro Modul bzw. vier beim Panel vision GM 3.0) eine unkomprimierte Dicke von mindestens 3 mm und eine Auflagefläche von mindestens 25 x 25 mm ein. Eine vollflächige Kartonunterlage (maximal zweiwellige Wellpappe oder Vollpappe) trennt das unterste Modul von Holzsplittern des Palettendecks.
Die Spannkraft muss so eingestellt werden, dass das Umreifungsband straff anliegt, die Solarmodule jedoch nicht beschädigt (ca. 2000 N). Bei thermisch verschweißten Umreifungsbändern gilt: Die Fläche, auf der beide Bandlagen miteinander verschweißt sind, darf nicht weniger als 90 % der Bandbreite betragen.
Die Wahl des Verschlusses entscheidet darüber, ob die Umreifungsschlaufe ihre Nennbelastung tatsächlich hält. Die Polyester-Verschlussanalyse von Fromm Packaging zeigt, dass herkömmliche manuelle Metallklemmen-Bandverschlüsse meist weniger als die Hälfte (unter 50 %) der Reißkraft des Umreifungsbands erreichen, wobei die genaue Bandverschlussfestigkeit von Klemmengeometrie, Gerätekalibrierung und Güteklasse des Bands abhängt. Daher eignen sich geprägte Verschlusshülsen für Polyester-Umreifungsband und manuelle Metall-Drahtklemmen vor allem für leichte Lagerbündelungen in kleinen Stückzahlen. Laut Fromm übertreffen automatische und akkubetriebene Reibschweißverbindungen typischerweise 75 % der Reißkraft, während PAC über 80 % nennt. Bei diesen Schweißverbindungen kommen keine scharfen Stahlkanten mit Glas in Kontakt. Platzieren Sie jede Schweißstelle flach auf einem starren seitlichen Kantenschutzbrett oder einer Palettenklotzfläche und niemals über einer 90-Grad-Modulkante.
Empfohlen
- Platzieren Sie bei Stapeln nach Solarwatt-Vorgabe 8 starre Kantenschutzwinkel aus Kunststoff oder laminierter Vollpappe direkt unter allen 4 Bandlinien innerhalb der Palettengrundfläche.
- Richten Sie Heizkeil- oder Reibschweißverbindungen auf mindestens 90 % der Bandbreite (Solarwatt-Handbuch) auf ebenen, abgestützten Seitenflächen aus.
- Setzen Sie zwischen gestapelten Glasmodulen am Rahmen angebrachte Schaumstoff-Abstandshalter mit mindestens 3 mm Dicke und mindestens 25 x 25 mm Auflagefläche ein.
- Wählen Sie für volle Solar-Exportpaletten akkubetriebenes oder automatisches Reibschweißen (>75 % Bandverschluss-Effizienz nach Fromm / >80 % nach PAC).
Vermeiden
- Führen Sie niemals ungeschützte PET-Umreifungsbänder, verdrehte Bänder oder Metall-Verschlusshülsen direkt über freiliegendes Verbundglas oder ungeschützte Kantenfasen.
- Legen Sie niemals lose einwellige Wellpappzuschnitte anstelle starrer laminierter Eckschutzwinkel unter gespannte Umreifungsbänder.
- Halten Sie alle Kantenschutzwinkel innerhalb der Grundfläche der Palette, damit Gabelstaplerzinken sie beim Umschlag nicht abscheren.
- Beschränken Sie manuelle Metallklemmen auf leichte Lagerbündelungen statt schwerer Übersee-Exportstapel.
Darf ein Photovoltaik-PET-Umreifungsband direkt am Solarglas anliegen, wenn Kartonbögen untergelegt werden?
Nein, lose einwellige Wellkartonbögen werden unter dem hohen Liniendruck der Palettenumreifung lokal zusammengedrückt und gequetscht, wodurch die Schlaufenspannung abfällt und konzentrierte Kantenbelastungen direkt auf Glasfasen und Aluminium-Rahmenlippen übertragen werden. So lassen die Verpackungsanweisungen von Solarwatt Wellkartonlagen ausschließlich als flache, vollflächige Paletten-Bodenunterlage (maximal zweiwelliger Wellkarton oder Vollkarton) zu und schreiben unter jedem Auflagepunkt eines gespannten Umreifungsbands starre Kantenschutzwinkel aus Kunststoff oder Vollkarton vor. Halten Sie sich stets an das vom Modulhersteller freigegebene Kantenschutzprofil, statt mit losen Kartonresten zu improvisieren.
Auswahlhilfe für Doppelglas- vs. Rahmenmodul-Stapel: Bandführung und Ladeeinheitensicherung
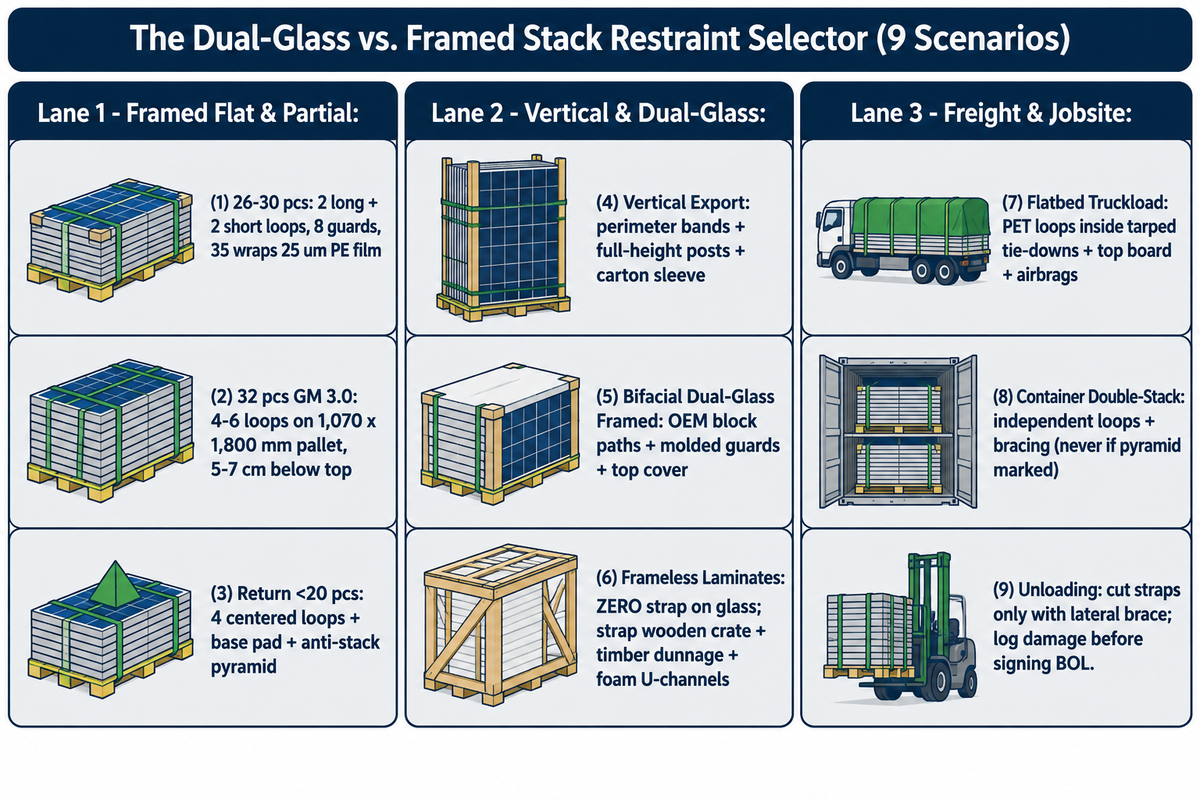
Die Bandführung auf Solarpaletten muss den Verpackungsanweisungen des jeweiligen Modulherstellers für flach gestapelte Rahmenmodule, stehende Exportkisten und rahmenlose Doppelglas-Laminate entsprechen. Frei überspannte Bandabschnitte über ungeschützten Glaskanten sind nicht zulässig. Nutzen Sie die Auswahlhilfe für Doppelglas- vs. Rahmenmodul-Stapel, um Bandführung und Stretchfolie gezielt aufeinander abzustimmen.
Die Auswahlhilfe für Doppelglas- vs. Rahmenmodul-Stapel stimmt Modulrahmenbauart, herstellerseitig vorgegebene Bandführung, Stauholzklötze und ergänzende Folienumwicklung bereits vor dem Palettieren aufeinander ab. Im Solarwatt-Handbuch für Flachstapel (26 bis 32 Module je nach Baureihe) verlaufen zwei Umreifungsbänder über die Längsseite und zwei über die Stirnseite, jeweils senkrecht neben den äußeren Palettenklötzen, ohne Verdrehung und ohne seitliches Abwandern. Bei Verwendung von Bändern geringerer Festigkeit erhöht Solarwatt die Bandanzahl von vier auf sechs, um die Gesamthaltekraft aufrechtzuerhalten.
Auch andere Exporteure großformatiger Module nutzen stehende Palettenkonzepte, um die Packdichte im Container zu erhöhen. Wie PV Tech berichtet, bestand das vertikale Modulverpackungskonzept von Trina Solar die Prüfung nach ISTA 3E und erhielt Anerkennung von führenden internationalen Seereedereien. Sowohl bei stehenden als auch bei liegenden Konfigurationen werden Polyester-Umreifungsbänder stets zusammen mit einer äußeren Folienumwicklung und nicht allein eingesetzt. Packaging World weist darauf hin, dass instabile Palettenladungen häufig auf eine unzureichende äußere Sicherung zwischen den Bändern zurückzuführen sind. Bei der 30-Modul-Konfiguration von Solarwatt werden rund 35 Lagen 25 µm Polyethylen-Stretchfolie aufgebracht, die 5 cm bis 7 cm unter die Palettenoberkante und 10 cm über das oberste Modul hinausreichen. Vergleichen Sie die Rückhaltemechanik verschiedener Folien in diesem Leitfaden zu Stretchfolie vs. Schrumpffolie bei der Ladungssicherung.
Gerahmter Aluminium-Modulstapel
- Gerahmte Aluminiumstapel nehmen die Klemmkraft über starre, 30–35 mm hohe eloxierte Umlaufrahmen auf.
- Gerahmte Flachstapel folgen Herstellervorgaben wie bei Solarwatt mit 2 vertikalen Umreifungsbändern an der Längsseite und 2 an der Stirnseite neben den äußeren Palettenklötzen.
- Gerahmte Solarwatt-Stapel nutzen 8 starre Eckschutzwinkel und 4–6 rahmenverklebte Schaumstoff-Abstandshalter pro Modul.
- Bei der 30-Modul-Konfiguration von Solarwatt werden rund 35 Lagen 25 µm PE-Stretchfolie gewickelt und Stapelschutzpyramiden-Kennzeichnungen beachtet.
Bifazialer Doppelglas- / rahmenloser Stapel
- Bifaziale Doppelglas- und rahmenlose Stapel besitzen keinen schützenden Aluminiumrahmen, sodass Kanten- und Eckglas bei punktueller Druckbelastung absplittern kann.
- Bei rahmenlosen Glasstapeln sind ungestützte vertikale Umreifungsbänder mit direkter Auflage auf den Glas-Kantenfasen unzulässig.
- Doppelglas-Transportkisten nutzen umlaufende Rahmenkappen, hölzerne Kopf- und Bodenauflagen sowie schaumstoffausgekleidete U-Profile.
- Bei der Ladeeinheitensicherung von Doppelglasmodulen wird die gesamte PET-Schlaufenspannung strikt in starre Holzkisten oder Deckbalken eingeleitet.
| Stapelbauart | Bandführung (OEM-Handbuch beachten) | Kontaktschutz-Elemente | Sekundärsicherung |
|---|---|---|---|
| Flachstapel gerahmt (26–30 Stk.) | Solarwatt-Beispiel: 2 Längs- + 2 Quer-Vertikalschlaufen neben äußeren Klötzen | 8 Eckschutzwinkel; 6 Schaumstoff-Abstandshalter/Modul | ~35 Lagen 25 µm PE-Stretchfolie (bei 30 Stk.) |
| Flachstapel hohe Stückzahl (32 Stk., GM 3.0) | 4 bis 6 vertikale Umreifungsbänder mit geforderter Mindestzugfestigkeit | 1.070 x 1.800 mm Holzpalette; 4 Abstandshalter/Modul | Vollständige PE-Umwicklung 5–7 cm unter Palettenoberkante |
| Stehender gerahmter Exportstapel | OEM-vorgegebene Umlaufbänder + Kisten-Palettenarretierung | Durchgehende vertikale Eckpfosten + Deckkappe | Äußere Karton-Schlauchhülle + Stretchfolie |
| Bifazial Doppelglas gerahmt | Nur OEM-freigegebene Klotz-Bandpfade; kein Versatz | Hochsteife Form-Kantenschutzwinkel + Eckklötze | Wasserdichte Deckfolie + 25 µm Wickelfolie |
| Rahmenlose Glas-Glas-Laminate | Kein direktes Umreifungsband auf Glas; nur Holzkiste umreifen | Stauholzbalken + Schaumstoff-U-Profile | Starrer Kistendeckel + Feuchtigkeitsschutzfolie |
| Retoure / Teilstapel (<20 Stk.) | 4 zentrierte vertikale Umreifungsbänder; keine verdrehten Bandläufe | Vollflächige Karton-Bodenunterlage + 8 Kantenschutzwinkel | Angepasste PE-Lagenzahl + Stapelschutzpyramide |
| Inlands-Lkw-Transport auf Pritsche | Einheitlich gesicherte PET-Schlaufen innerhalb der Planen-Niederzurrung | Druckverteilende schwere Deckplatte unter den Niederzurrungen | Witterungsbeständige Abdeckfolie + Staupolstersäcke |
| Container-Doppelstapelung (OEM-freigegeben) | Eigenständige Schlaufen pro Palette + Container-Aussteifung | Tragfähige Eckpfosten; bei Stapelschutzpyramide niemals stapeln | Zwischenpaletten-Stauholz + Staupolstersäcke oder Holzschotte |
| Baustellen-Warenannahme & Entladung | Äußere Bänder nur mit seitlicher Stapelabstützung durchtrennen | Unversehrte Schutzwinkel vor Unterzeichnung des Frachtbriefs (BOL) prüfen | Sichtbare Schäden bei Anlieferung dokumentieren und Ansprüche fristgerecht beim Frachtführer melden |
Risiken beim Entladen auf der Baustelle sollten bereits in der Spezifikationsphase berücksichtigt werden. In öffentlichen Erfahrungsberichten von Solarinstallateuren zur Anlieferung warnen Montageteams, dass stehend umreifte Module beim Durchtrennen äußerer Umreifungsbänder ohne seitliche Abstützung plötzlich kippen oder zurückschnellen können. Warenannahmeteams weisen zudem darauf hin, dass Speditionen nach Unterzeichnung des Frachtbriefs enge Meldefristen für Transportschäden durchsetzen, weshalb deutliche Piktogramme mit „Nicht stapeln“ und „Sicher auspacken“ auf zwei Palettenseiten sowohl das Personal als auch mögliche Schadensansprüche schützen.
Rollenbreite, Bandstärke, geprägtes vs. glattes gewachstes PET und Reißkraft
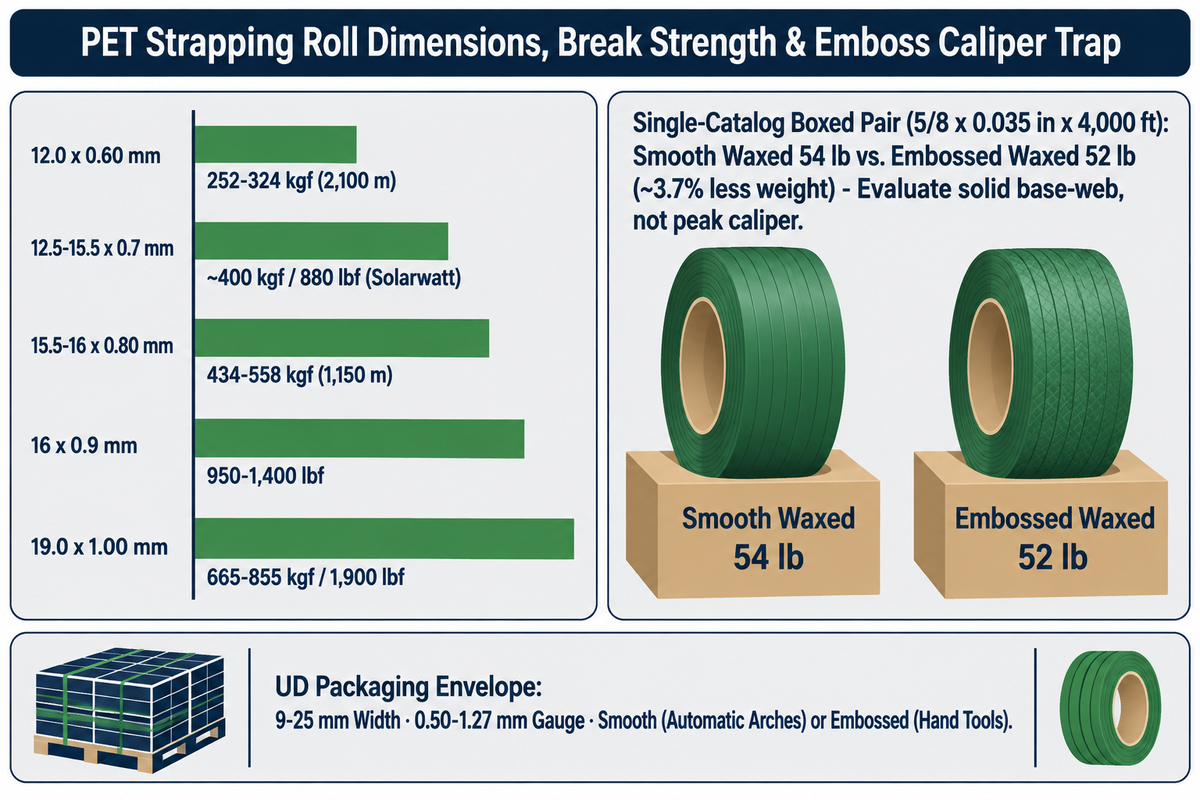
Photovoltaik-Palettierlinien wählen üblicherweise Polyester-Umreifungsband-Rollen mit 15,5-16 mm (5/8 Zoll) oder 19 mm (3/4 Zoll) Breite in Stärken von 0,70 mm bis 1,00 mm (0,028-0,040 Zoll) und koppeln die Reißkraft direkt an exakte Breite, Bandstärke und chargenbezogene Prüfdaten. Bewerten Sie stets den tragenden Kernquerschnitt statt Messschieberwerten über tiefe Prägespitzen.
9–25 mmPET-Breitenbereich von UD Packaging
0,50–1,27 mmPET-Stärkenbereich von UD Packaging
1.400 lbftypische Reißkraft bei 5/8 x 0.035 Zoll
~400 kgfSolarwatt-Mindestwert für 12,5–15,5 mm Umreifungsband
Kataloge für industrielles Verpackungs-Umreifungsband ordnen Rollenabmessungen konkreten Reißkraftbereichen für hochbelastbares Kunststoff-Umreifungsband zu, einschließlich Rollenware für Hand- und Maschinenumreifung. Leichte bis mittelschwere Rollen im Maß 12,0 x 0,60 mm erreichen bei 2.100 m pro Rolle eine Reißkraft von rund 252–324 kgf, während das Solarwatt-Handbuch Polyesterbänder in 12,5 x 0,7 mm und 15,5 x 0,7 mm nahe 400 kgf (~880 lbf) mit 15 % Dehnung und 95 % Rückstellung spezifiziert. Gängiges hochbelastbares Kunststoff-Umreifungsband in 15,5–16 mm (5/8 Zoll) deckt bei 0,80 mm Stärke (1.150 m/Rolle) 434–558 kgf ab und erreicht bei 0,9 mm (ca. 0,031–0,035 Zoll) eine Reißkraft von 950 lbs bis 1400 lbs. Schwerere Paletten-Umreifungsband-Rollen in 19,0 x 1,00 mm (3/4 Zoll x 0.040 Zoll) liefern 665–855 kgf bei 1.000 m (ca. 3.281 ft) je Rolle, während zöllige Kataloge für 3/4 Zoll x 0.040 Zoll 1.900 lbf bei 3.000 ft angeben. UD Packaging fertigt PET-Umreifungsband im Bereich von 9–25 mm (0,354–0,984 Zoll) Breite und 0,50–1,27 mm (0,020–0,050 Zoll) Stärke in glatter oder geprägter Ausführung; wie sich die Toleranzen schwerer PET-Umreifungsband-Rollen an starren Industriebündeln verhalten, zeigt dieser Spezifikationsleitfaden für PET-Umreifungsband bei schwerer Rollenverpackung.
Die Oberflächenausführung birgt eine Spezifikationsfalle, wenn im Einkauf Angebote ausschließlich nach der Messschieber-Stärke verglichen werden. In einem veröffentlichten nordamerikanischen Industriekatalog für Polyester-Umreifungsband wiegt eine im Karton verpackte, glatt gewachste Rolle im Format 5/8 Zoll x 0.035 Zoll (0,9 mm) x 4.000 ft auf einem 16 x 6 Zoll Wickelkern 54 lb gegenüber 52 lb für die entsprechende geprägte gewachste 1400 lbs Rolle – rund 3,7 % weniger Rollengewicht bei diesem konkreten Kartonpaar. Dieser Gewichtsunterschied gilt ausschließlich für jenes einzelne Katalogpaar und variiert je nach Prägetiefe und Verpackung zwischen den Herstellern. Mehrere Bandextrudeure bestätigen das dahinterliegende mechanische Risiko: Eine tiefe Oberflächenprägung erhöht den Messschieberwert über die erhabenen Spitzen, ohne dem tragenden Kernquerschnitt zusätzliches Polymer zuzuführen. Ebenso sind grünes PET und grünes Polyester lediglich übliche industrielle Kennfarben, niemals jedoch zertifizierte Festigkeits-Güteklassen oder UV-Garantien.
Hält geprägtes Photovoltaik-PET-Umreifungsband bei gleicher Stärke dieselbe Spannkraft und Schweißnahtfestigkeit wie glattes gewachstes PET?
Geprägtes und glattes gewachstes PET-Umreifungsband mit identischer Handmessschieber-Stärke verhalten sich beim Spannen und Reibschweißen nicht gleich. Die Prägung verringert den massiven Kernquerschnitt unterhalb der Messspitzen und verändert die Reibung an Vorschubrädern, Spannzähnen und automatischen Bandführungsrahmen. Glattes gewachstes Polyester behält einen gleichmäßigen Querschnitt bei und reduziert den Widerstand in Bandkanälen. Geprägtes Umreifungsband greift sauber in manuellen Spanngeräten, weshalb jeder Wechsel der Oberfläche eine erneute Prüfung von Schweißzeit, Abkühlzeit und Vorschubspannung an Ihrem konkreten Umreifungskopf erfordert.
Abroller-Wickelkerne, seitliche Säbeligkeit und Kompatibilität mit automatischen PV-Umreifungsrahmen
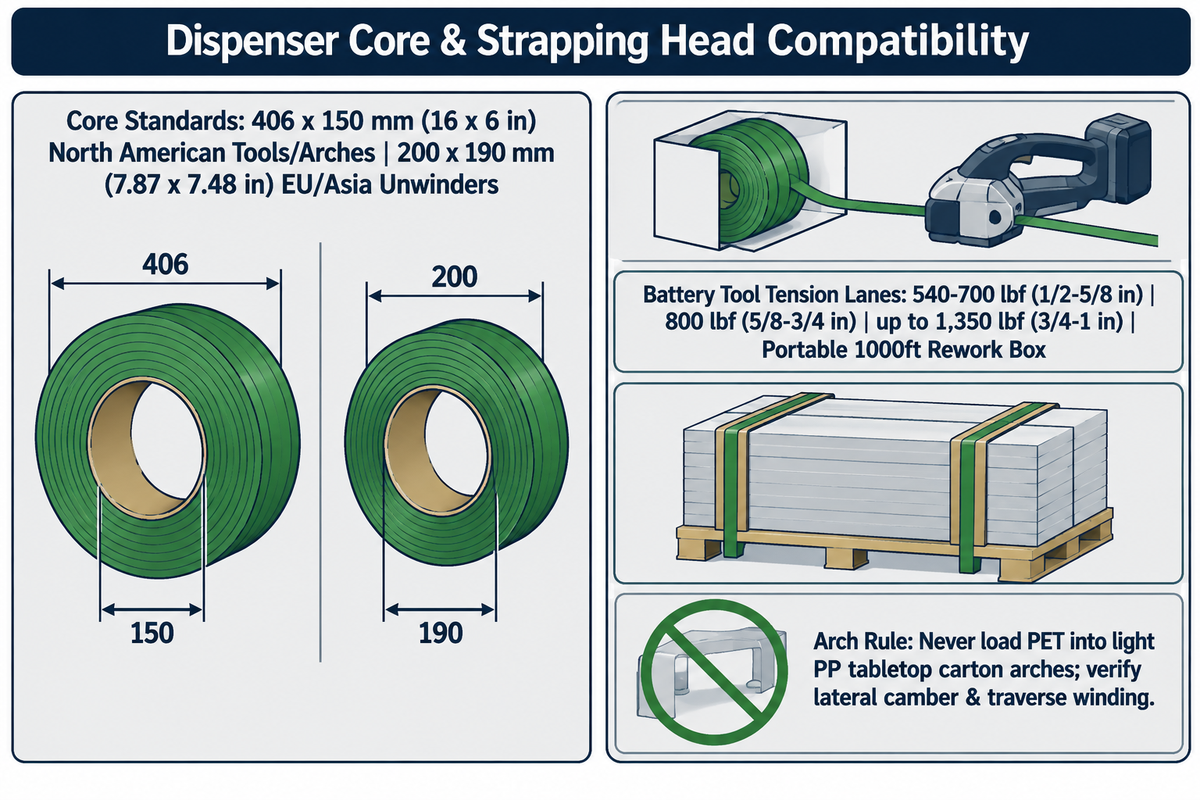
Wickelkern-Abmessung (406 x 150 mm / 16 x 6 Zoll gegenüber 200 x 190 mm / ca. 7,87 x 7.48 Zoll), Rollengewicht und maschinentauglicher Geradlauf entscheiden darüber, ob eine Kunststoff-Umreifungsband-Rolle störungsfrei durch Solar-Palettieranlagen läuft. Rollen, die in Handgeräten problemlos laufen, können in automatischen Paletten-Umreifungsrahmen dennoch zu Staus führen.
Die Geräteabstimmung unterscheidet drei Einsatzbereiche: tragbare Abroller-Kartons (z. B. 1000 ft Handrollen für Nacharbeiten auf der Baustelle), akkubetriebene Kombigeräte auf fahrbaren Abrollwagen sowie integrierte Paletten-Umreifungsanlagen. Nordamerikanische Kataloge führen 16 x 6 Zoll (406 x 150 mm) Wickelkerne für Akku-Handgeräte (540-700 lbf bei 1/2-5/8 Zoll Modellen, 800 lbf bei 5/8-3/4 Zoll Modellen und bis zu 1.350 lbf bei 3/4-1 Zoll Modellen) sowie große Paletten-Umreifungsrahmen (üblicherweise für 3/8-3/4 Zoll Breite und 0,023-0,040 Zoll Stärke). Europäische und asiatische automatische Umreifungsköpfe bieten zudem Abwickelsätze für 200 x 190 mm Wickelkerne; prüfen Sie daher Innendurchmesser und Breite des Wickelkerns, maximalen Rollenaußendurchmesser und Abwickelrichtung direkt anhand Ihres Maschinenhandbuchs.
Legen Sie kein Polyester-Umreifungsband in leichte halbautomatische oder automatische Polypropylen-Tischumreifungsmaschinen (PP) ein, die ausschließlich für Wellkartons ausgelegt sind. Führende Maschinenkataloge halten fest, dass Polyester-Umreifungsband speziell dafür gebaute Paletten-Umreifungsanlagen oder schwere Handgeräte erfordert und keine leichten PP-Kartonmaschinen. Stimmen Sie an manuellen Arbeitsplätzen jede Polyesterbandbreite exakt auf das passende Spanngerät und Haspel-Umreifungsgerät, die Verschließbackenbreite und eine robuste Schneidklinge ab, um Kerben an der Bandkante zu vermeiden. Packaging Digest weist darauf hin, dass akkubetriebene Umreifungsgeräte – insbesondere Akku-Reibschweißgeräte – die Ermüdung des Bedienpersonals verringern und eine gleichmäßigere Spannkraft liefern als manuelle Haspel- und Verschließzangen-Sets.
Polyester-Umreifungsband-Rollen in Maschinen-Güteklasse erfordern einen engeren Geradlauf, geringere seitliche Säbeligkeit und eine gleichmäßigere Kreuzwicklung als Handrollen. Da die genauen Grenzwerte für Säbeligkeit und Verbindungsstellen je nach Anlagenhersteller variieren, prüfen Sie die Geradlauftoleranz in Ihrem Maschinenhandbuch vor der Bestellung. Übermitteln Sie Ihrem Lieferanten vorab das Modell Ihres Umreifungskopfs, ein Foto des aktuellen Rollenetiketts, die Wickelkern-Abmessung und das Verschlussverfahren, damit Geradlauf, Wicklung und Oberflächenwachs-Verträglichkeit vor dem Versand geprüft und die Eignung der Rollen bestätigt werden können.
Die Temperaturwechsel-Spannkraftpuffer-Methode: Transport von -20°C bis +70°C sowie UV- und Antistatikschutz
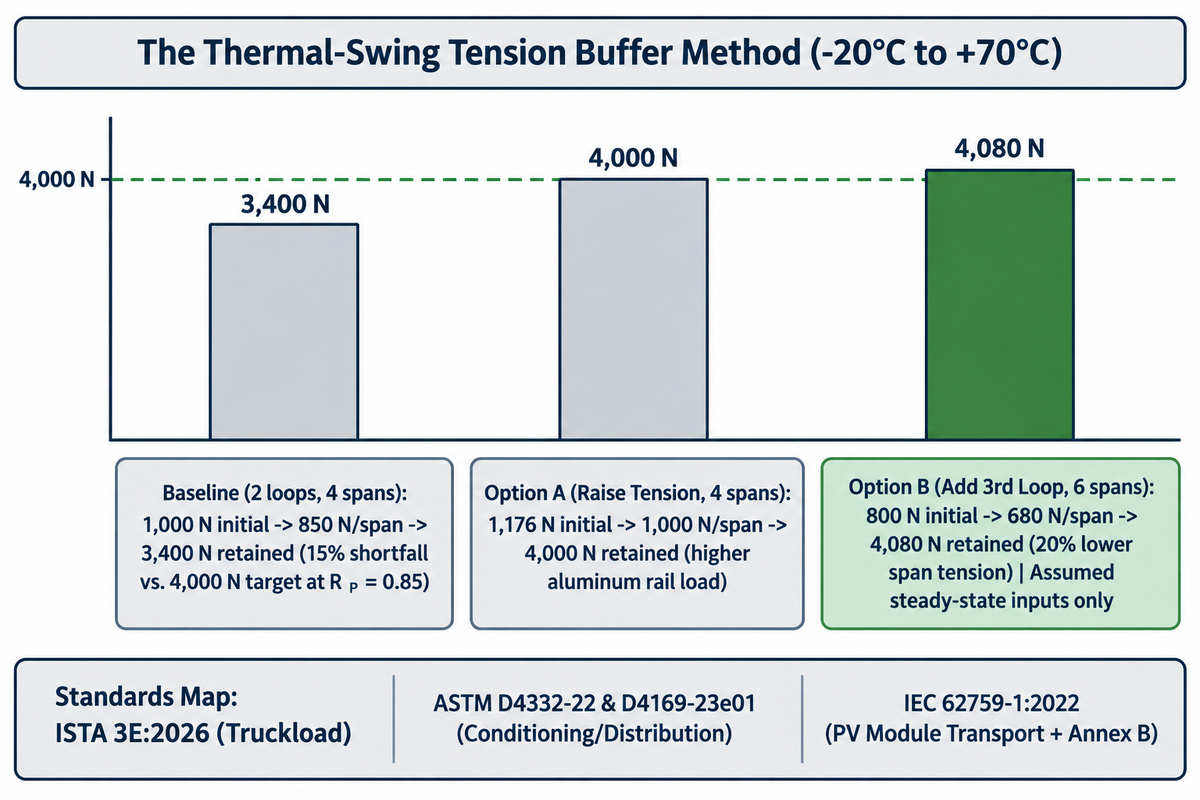
Bewerten Sie die Bandverschlüsse und die verbleibende Bandspannung über den thermischen Qualifizierungsbereich von -20°C bis +70°C und bestätigen Sie die tatsächlichen Temperaturbedingungen entlang der vorgesehenen Versandroute. Bandverschluss-Effizienz, Verschlussfestigkeitserhalt und Schlaufenrelaxation sind getrennte Messgrößen; IEC 62759-1:2022 prüft die vollständige PV-Modulverpackung mittels Transportsimulation und anschließender Umweltprüfung.
Die Temperaturwechsel-Spannkraftpuffer-Methode unterteilt das thermische Verhalten in drei getrennte Prüfgrößen: Bandverschluss-Effizienz eta(T,t), Bandverschluss-Festigkeitserhalt R_j(T,t) und Rest-Schlaufenspannung R_P(T,t). Werden alle drei zu einer einzigen Kennzahl zusammengefasst, bleibt die eigentliche Ausfallursache verborgen. Fromm Packaging dokumentierte, dass schwankende Umgebungstemperaturen im Lager zu einer ungleichmäßigen Wärmeverteilung an den Außenkanten thermoelektrischer Heizkeile und damit zu fehlerhaften Schweißnähten führen. Reibschweißen mindert das Problem solcher umgebungsbedingten Heizkeilschwankungen.
Die Exportqualifizierung ordnet jede Prüfnorm ihrem konkreten Logistikabschnitt zu, statt eine einzelne Prüfnorm als universellen Nachweis zu behandeln:
- ISTA 3E:2026 (Lkw-Ladeeinheiten): Prüft zu Ladeeinheiten zusammengefasste Sendungen im Lkw-Komplettladungsverkehr mittels Stoßprüfung, Kantenkippfall, Druckprüfung angelehnt an ISTA 3H sowie bis zu 240 Minuten Zufallsvibration. Sie bewertet den Lkw-Transport und nicht allein die Hitzebelastung im Seecontainer.
- ASTM D4332-22 & ASTM D4169-23e01: ASTM D4332-22 beschreibt Verfahren zur klimatischen Konditionierung von Verpackungen, während ASTM D4169-23e01 Prüfprogramme zur Leistungsbewertung von Versandbehältern und Verpackungssystemen vorgibt.
- IEC 62759-1:2022 (Zuverlässigkeit von PV-Modulverpackungen): Simuliert den Transport vollständiger Verpackungseinheiten für Flachplatten-PV-Module mit anschließenden Umweltbelastungen, zwischenzeitlicher Modulstabilisierung und Nachprüfkriterien gemäß Anhang B.
Ein Umreifungsband, das im Zielhafen locker ankommt, bedeutet nicht automatisch, dass die Anfangsspannung zu niedrig eingestellt war. Auch das Setzen der Ladung, eingedrückte Eckschutzwinkel, ein Verrutschen am Bandverschluss sowie Veränderungen im Bandverlauf führen zu Spannkraftverlust. Eine höhere Schweißtemperatur ist ebenso wenig das richtige Mittel gegen eine schwache Reibschweißverbindung. Übermäßige Hitze schädigt die Polyesterschmelzzone. PAC Strapping warnt zudem vor einer Überdimensionierung der Bandstärke: Eine höhere Restspannkraft entsteht durch das Spannen von PET innerhalb seines Arbeitsbereichs von 40–60 % und nicht durch den Wechsel auf ein stärkeres Band bei geringer Dehnung. Falls Sie UV-stabilisiertes oder antistatisches Polyester-Umreifungsband benötigen, geben Sie dies in Ihrer Anfrage (RFQ) ausdrücklich an.
Rechenbeispiel für den Spannkraftpuffer (Annahmen für ergänzende horizontale Umlaufbänder): Die angenommenen Eingangsgrößen für diesen Vergleich sekundärer Umlaufbänder – getrennt von den primären vertikalen Schlaufen bei ~2.000 N – sind eine angestrebte horizontale Haltekraft von F_req = 4.000 N (899 lbf) über zwei Umlauf-Umreifungsbänder (k = 4 gespannte Bandstränge), eine anfängliche Vorspannung von P_0 = 1.000 N (225 lbf) je Bandstrang sowie ein beispielhaftes Restspannkraftverhältnis im heißen Container von R_P(+70°C) = 0.85 (ausschließlich stationäre thermische Relaxation, ohne Holztrocknung der Palette oder Verrutschen am Bandverschluss).
| Konfigurationsoption | Bandstränge (k) | Anfangsspannung je Strang (P_0) | Restspannkraft je Strang (P_0 x 0.85) | Gesamt-Restklemmkraft vs. 4.000 N |
|---|---|---|---|---|
| Ungepufferte Ausgangsbasis (2 Schlaufen) | 4 | 1.000 N (225 lbf) | 850 N (191 lbf) | 3.400 N (764 lbf), 15 % Fehlbetrag |
| Puffer-Option A: Spannkraft erhöhen | 4 | 1.176 N (264 lbf) | 1.000 N (225 lbf) | 4.000 N (899 lbf), höhere Rahmenbelastung |
| Puffer-Option B: 3. Schlaufe ergänzen | 6 | 800 N (180 lbf) | 680 N (153 lbf) | 4.080 N (917 lbf), 20 % geringere Strangspannung |
Unter diesen Annahmen erreicht Option B (also das Hinzufügen einer dritten Umreifungsschlaufe) die angestrebte Restklemmkraft von 4.000 N und senkt zugleich die anfängliche Strangspannung von 1.000 N auf 800 N (eine Reduzierung um 20 % je Ecke). Diese Rechnung veranschaulicht die Abwägung zwischen Bandanzahl und Spannkraft; sie stellt keinen zertifizierten Frachtgrenzwert dar. Grund dafür sind Streuungen bei den Schweißverbindungen (Effizienzfaktor eta(T, t)), die Zusammendrückung des Palettenholzes sowie Stoß- und Schlagbelastungen im Container, die weiterhin an der gesamten Palette validiert werden müssen.
Welches Gewicht kann PET-Umreifungsband bei Seetransporten von Solarmodulen zwischen -20°C und +70°C sicher halten?
Vier Polyesterbänder mit 15,5–16 mm Breite und einer Nenn-Reißkraft von 400–635 kgf (880–1.400 lbf) können eine validierte Solarpalette sichern, doch entspricht eine Einstellung von 2.000 N (~450 lbf) rund 51 % eines 400 kgf Bands und rund 32 % eines 635 kgf Bands. Jede Band-Güteklasse muss daher zusammen mit der Reibschweiß-Effizienz (>75 %) gegen den PAC-Arbeitsbereich von 40–60 % geprüft werden. Die sichere Tragfähigkeit im Seetransport hängt von der verbleibenden Klemmkraft nach thermischer Relaxation, der Schlaufenanzahl, der Auflagefläche der Eckschutzwinkel und der Reibung zwischen den Modulen ab und nicht allein von der Nenn-Reißkraft.
Der 3-Rollen-Abnahmemaßstab für Solarlinien: Wareneingangsprüfung, CoA-Prüfung und Lieferanten-Praxistests
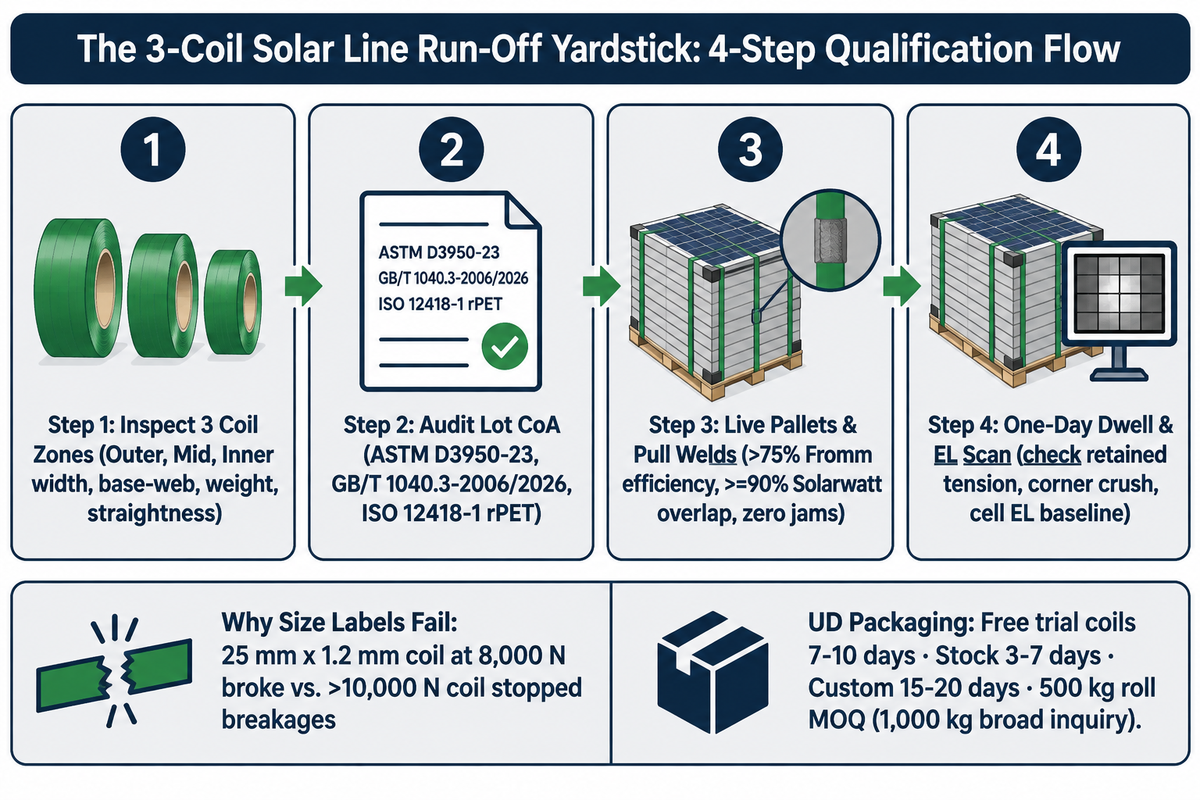
Vor der Freigabe eines Lieferanten sind ein Praxistest mit drei vollständigen Musterrollen auf realen Solarpaletten, die Prüfung chargenbezogener Analysenzertifikate (CoA) nach ASTM D3950-23 sowie der in der Bestellung geforderten Ausgabe von GB/T 1040.3 und die Kontrolle der äußeren, mittleren und inneren Rollenlagen erforderlich.
Der 3-Rollen-Abnahmemaßstab für Solarlinien ist ein Mehrrollen-Wareneingangs- und Linienqualifizierungsprotokoll, das Maßhaltigkeit, abgezogene Schweißnahtfestigkeit, Spannkrafterhalt über Nacht sowie Modul-EL-Vergleiche nach dem Umreifen vor der Serienfreigabe prüft. Ein veröffentlichter Werksprüffall eines chinesischen Umreifungsband-Extrudeurs zeigt, warum bloße Maßangaben im Einkauf nicht ausreichen. Ein Schwerlastkunde mit 25 mm x 1,2 mm PET-Umreifungsband erlitt wiederholte Bandrisse, da die bisher eingesetzte Rolle im Zugversuch lediglich nahe 8.000 N lag. Der Wechsel auf eine eng tolerierte 25 mm x 1,2 mm Rolle mit über 10.000 N Zugfestigkeit beendete die Bandrisse ohne Änderung an Geräten oder Bandabmessung.
- Drei Rollenzonen prüfen — Messen Sie Breite, Kernwandstärke, Rollen-Nettogewicht und Geradlauf an der äußeren, mittleren und inneren Lage aller drei Musterrollen.
- Chargen-CoA & Rohstoff prüfen — Fixieren Sie die Zug-, Dehnungs- und Spleißwerte nach ASTM D3950-23, benennen Sie in der Bestellung eindeutig GB/T 1040.3-2006 oder die kommende Ausgabe 2026 und prüfen Sie bei rPET-Chargen die intrinsische Viskosität, Verunreinigungen, den Wassergehalt und die Schüttdichte nach ISO 12418-1.
- Reale Paletten umreifen & Schweißnähte prüfen — Umreifen Sie pro Rolle beladene Musterpaletten an Ihrem Produktionskopf, prüfen Sie verschweißte Schlaufen im Zugtest auf >75 % Bandverschluss-Effizienz (Fromm-Richtwert) und >=90 % Überlappung (Solarwatt-Richtwert) und achten Sie auf Abriebstaub oder Vorschubstörungen.
- Nachprüfung nach Standzeit & EL-Scan — Messen Sie die verbleibende Schlaufenspannung nach eintägiger Standzeit, prüfen Sie die Eckschutzwinkel auf Druckstellen und vergleichen Sie die Modul-EL-Aufnahmen mit den Ausgangsaufnahmen vor dem Umreifen auf neu erkennbare Zellschäden, bevor Sie die Serienfertigung freigeben.
Bestellungen auf Basis von recyceltem Polyesterrohstoff sollten eine schriftliche Rückverfolgbarkeit festlegen, statt eine Gleichwertigkeit mit Neuware vorauszusetzen. Beschaffungskontrollen für recyceltes PET-Umreifungsband verknüpfen Chargenprotokolle mit Rezyklatprüfungen nach ISO 12418-1, da Feuchtigkeits- oder Viskositätsschwankungen das Schmelzverhalten in Reibschweißköpfen verändern. Beim Vergleich von Lieferantenangeboten sollten die Gesamtkosten pro abgenommener Palette statt des Preises pro Rolle betrachtet werden. Der Preis hängt von sieben Angebotsgrößen ab (Breite, Stärke, Rollenlänge, Harz-Güteklasse, Oberflächenausführung, Bestellmenge und Incoterms).
Geben Sie ein PET-Umreifungsband niemals allein anhand des Rollenetiketts frei; nehmen Sie Umreifungsband, Gerät, Bandverschluss und Ladung im Maschinen-Praxistest als Gesamtsystem ab.
UD Packaging fertigt PET-Umreifungsband in Jiangyin, China, von der Granulierung bis zur fertigen Rolle und liefert Polyester-Umreifungsband-Rollen in 9–25 mm Breite und 0,50–1,27 mm Stärke sowie geprägte Verschlusshülsen, Drahtklemmen und Umreifungstechnik für Photovoltaik- und industrielle Export-Ladeeinheiten. Schriftliche Angebote erfolgen an Werktagen innerhalb von 24 Stunden gemäß ASTM D3950-23, ASTM D4675-14a(2022), den rPET-Spezifikationen nach ISO 12418-1 sowie GB/T 1040.3-2006 oder GB/T 1040.3-2026 entsprechend der Angabe in der Bestellung. Kostenlose Musterrollen aus dem Standardlagerbestand werden für Linien-Praxistests in 7–10 Tagen versendet, Lager- und Kleinserienbestellungen verlassen das Werk in 3–7 Werktagen, und kundenspezifische Rollenlängen, Wickelkerne, Farben oder Bedruckungen werden in 15–20 Werktagen ausgeliefert. Die Rollenproduktion beginnt ab 500 kg Mindestbestellmenge (MOQ), aufgeteilt nach Abmessung, Farbe und Aufdruck (bei allgemeinen PET-Anfragen gilt 1.000 kg als reguläre Einstiegsmenge), bei 30–50 % Anzahlung auf Proforma-Rechnung unter den Lieferbedingungen FOB, CIF, DDP, FCA oder CIP. Produktbezogene SGS-Prüfberichte und RoHS-Erklärungen begleiten Bestellungen im schriftlich vereinbarten Umfang, während Ursprungszeugnis, REACH und SDS auf Anfrage bereitgestellt werden; produktbezogene Qualitätsprüfungen sind dabei von Werkszertifizierungen zu unterscheiden.
Häufig gestellte Fragen
Welche ASTM- und IEC-Normen gelten für Photovoltaik-PET-Umreifungsband-Rollen und Solarpaletten?
ASTM D3950-23 regelt extrudiertes nichtmetallisches Umreifungsband (Polyester und Polypropylen) hinsichtlich Reißkraft, Dehnung, Querfestigkeit und Bandverschlussprüfung. ASTM D4675-14a(2022) beschreibt die Auswahl von Flach-Umreifungssystemen, während ASTM D3953-15 (2022) zum Vergleich flaches Kohlenstoffstahl-Umreifungsband behandelt. Für die vollständige Versandverpackungseinheit von Solarmodulen legt IEC 62759-1:2022 die Photovoltaik-Transportsimulation und anschließende Umweltprüfungen fest.
Wie breit sollten Kantenschutzwinkel unter 16 mm oder 19 mm Photovoltaik-PET-Umreifungsbändern sein?
Verwenden Sie starre Kantenschutzwinkel, die breiter sind als das 16 mm oder 19 mm Umreifungsband, um auf beiden Bandkanten vollen Überstand zu gewährleisten und zugleich bündig innerhalb der Grundfläche der Holzpalette zu bleiben. Laut dem Solarwatt-Handbuch müssen acht starre Kantenschutzwinkel (zwei je Ecke) ohne Überhang innerhalb der Palettengrundfläche liegen. Ergänzend zu diesen Schutzwinkeln sollten rahmenmontierte Schaumstoff-Abstandshalter eingesetzt werden, um den vom Modulhersteller vorgegebenen Abstand zwischen gestapelten Solarmodulen einzuhalten.
Sollten Solarmodul-Lager grüne geprägte oder schwarze glatte PET-Umreifungsband-Rollen wählen?
Wählen Sie glattes gewachstes PET-Umreifungsband für schnelllaufende automatische Paletten-Umreifungsmaschinen und geprägtes PET für manuelle Spanngeräte. Die Bandfarbe – wie grünes Polyester – dient lediglich als industrielle Kennfarbe und ist niemals ein Nachweis für UV-Beständigkeit oder Festigkeit. Vergleichen Sie den tragenden Kernquerschnitt statt der über die Prägespitzen gemessenen Stärke, legen Sie Anforderungen an UV-Stabilisatoren für Außenlager ausdrücklich fest und testen Sie die Schweißenergie an Ihrem konkreten Umreifungskopf.
Warum versagt lose Wellpappe unter gespannten PET-Umreifungsbändern?
Ein loser einwelliger Wellpappbogen wird von einem gespannten Umreifungsband zusammengedrückt, wodurch der Schutz an Aluminium-Rahmenlippen und Glasfasen nachlässt und das Umreifungsband an Spannung verliert.
Wodurch versagen verschweißte Bandverschlüsse von PET-Umreifungsband nach dem Seecontainertransport?
Im Seetransport sind Solarpaletten thermischen Belastungen zwischen kalten Bereitstellungsflächen und heißen Containerdächern ausgesetzt. Diese Temperaturwechsel im Seeverkehr decken schwache Schweißnähte auf, die durch eine Überlappung unterhalb der Solarwatt-Mindestbreite von 90 %, umgebungsbedingte Temperaturschwankungen an thermoelektrischen Heizkeilen, unverträgliches Oberflächenwachs, verkürzte Abkühlzeiten oder unkontrollierte Viskositätsschwankungen bei rPET entstehen. Durch Zugprüfungen an Probeschweißungen direkt nach dem Umreifen und eine erneute Spannkraftkontrolle nach eintägiger Standzeit werden grenzwertige Verschlüsse bereits vor der Containerbeladung erkannt.
Wie lange dauern Musterrollen für Praxistests und Serienbestellungen bei UD Packaging?
UD Packaging liefert kostenlose Musterrollen aus dem Standardlagerbestand für Praxistests in 7 bis 10 Tagen, versendet Lager- und Kleinserienbestellungen in 3-7 Werktagen und fertigt kundenspezifische Produktionsläufe in 15 bis 20 Werktagen ab 500 kg Rollen-Mindestbestellmenge (MOQ).
Können Photovoltaik-PET-Umreifungsband-Rollen Stahl-Umreifungsband bei gerahmten Doppelstapel-Exporten ersetzen?
Hochfestes Polyester-Umreifungsband nach ASTM D3950-23 ersetzt bei vielen gerahmten Solarexporten Kohlenstoffstahl, sofern starre Eckschutzwinkel, eine ausgewogene Schlaufenanzahl und eine Containerverblockung die Rahmen innerhalb der zulässigen Druckgrenzen halten. Umstellungen auf Doppelstapelung müssen die Stapelgrenzen des jeweiligen Solarmodulherstellers einhalten, einschließlich der Stapelschutzpyramide von Solarwatt auf festgelegten Rücksendepaletten. Für die Transportvalidierung regelt ASTM D4169-23e01 die Distributionssimulation, ISTA 3E:2026 die Prüfung von Lkw-Ladeeinheiten und IEC 62759-1:2022 die Bewertung vollständiger PV-Modulverpackungseinheiten.
Passende Musterrollen für den Praxistest auf Ihrer Solar-Umreifungslinie anfordern
Teilen Sie uns Ihre aktuelle Bandbreite, Bandstärke, Wickelkern-Abmessung, das Modell Ihres Umreifungskopfs und Ihr Palettenlayout mit. UD Packaging erstellt am nächsten Werktag ein spezifikationsgerechtes Angebot und veranlasst innerhalb von 7 bis 10 Tagen kostenlose Musterrollen aus dem Standardlagerbestand für Ihren Praxistest über drei Rollen an der Linie.
Anwendungsbereich: Endgültige Paletten-Umreifungsmuster, Zielspannkräfte, Kantenschutzprofile und Stapelgrenzen müssen stets dem aktuellen Verpackungshandbuch des jeweiligen Solarmodulherstellers und einer Vollpaletten-Transportqualifizierung entsprechen.
Literatur und Quellen
- ASTM D3950-23: Standardspezifikation für nichtmetallisches Umreifungsband (und Verschlussverfahren) ASTM International
- ASTM D3953-15(2022): Standard-Spezifikation für flaches Stahl-Umreifungsband und Verschlusshülsen ASTM International
- ASTM D4675-14a(2022): Standardleitfaden für die Auswahl und Verwendung flacher Umreifungsbandmaterialien ASTM International
- IEC 62759-1:2022: Photovoltaik-(PV-)Module, Transportprüfung, Teil 1: Transport und Versand von Modulverpackungseinheiten International Electrotechnical Commission
- Millionen kleiner Druckzyklen verstärken Schäden in angerissenen Solarzellen (NREL/JA-5K00-82150) National Renewable Energy Laboratory / IEEE Journal of Photovoltaics
- ISTA 3E Überblick: Gleichartige verpackte Produkte in Ladeeinheiten für den Lkw-Komplettladungsversand International Safe Transit Association
- ASTM D4332-22: Standardverfahren zur Konditionierung von Behältern, Verpackungen oder Verpackungskomponenten für Prüfungen ASTM International
- ASTM D4169-23e01: Standardverfahren zur Leistungsprüfung von Versandbehältern und Verpackungssystemen ASTM International
- Innovatives Modulverpackungskonzept von Trina Solar erhält Anerkennung internationaler Reedereien PV Tech
- Verringerung instabiler Palettenladungen, Teil II Packaging World
- Neues akkubetriebenes Umreifungsgerät bietet ergonomische und nachhaltige Option Packaging Digest