Comuníquese con UD Packaging Company

(Actualizado en noviembre de 2026)
Implementar un rollo de fleje de PET fotovoltaico para un paletizado solar de exportación seguro requiere cuatro validaciones de ingeniería antes de la compra al por mayor. Debe haber esquineros rígidos instalados alrededor de los marcos de aluminio y el vidrio, se debe seguir el recorrido del fleje indicado por el fabricante del módulo, el núcleo del rollo y la rectitud deben coincidir con el cabezal de flejado, y una prueba de aplicación en línea con tres bobinas debe verificar la retención de tensión durante la noche y la resistencia de la soldadura.
Los rollos de fleje de PET fotovoltaico sujetan de 26 a 32 módulos solares apilados (incluidos 28 módulos en el pallet Panel vision M 5.0/5.5 de Solarwatt) cerca del valor de referencia de tensión de 2,000 N de Solarwatt sin oxidarse, siempre que los esquineros rígidos impidan el contacto directo con el vidrio expuesto y las soldaduras por fricción superen el umbral de eficiencia del 75% de Fromm.
Especificaciones rápidas de ingeniería para el flejado de pallets solares
| Ancho y espesor de suministro | 9–25 mm (0.354–0.984 in) de ancho; 0.50–1.27 mm (0.020–0.050 in) de espesor (rango fotovoltaico habitual: 12.5–19 mm) |
| Ventana de tensión de trabajo | 40–60% de la resistencia nominal a la rotura (guía de PAC); el manual de Solarwatt cita aproximadamente 2,000 N por fleje |
| Referencia de eficiencia de la unión del fleje | Las soldaduras por fricción superan el 75–80% (guías de Fromm/PAC); los sellos metálicos manuales quedan por debajo del 50%; Solarwatt establece un traslape >=90% del ancho |
| Especificaciones, guías y ensayos de transporte aplicables | ASTM D3950-23 (fleje no metálico); ASTM D4675-14a(2022) (guía de selección); ASTM D4169-23e01 (ensayos de distribución); ISTA 3E:2026 (cargas unitarias en camión completo); IEC 62759-1:2022 (simulación de transporte de embalajes fotovoltaicos) |
| Base de prueba de aplicación y condiciones comerciales | Rollos de prueba de aplicación gratuitos de inventario estándar en 7–10 días; pedido mínimo de 500 kg por rollo (1,000 kg de cantidad inicial de pedido para consultas generales de PET) |
Datos clave de ingeniería de un vistazo
- Cambiar de acero al carbono a poliéster (PET) sin esquineros rígidos más anchos sigue abollando los perfiles delgados de aluminio de los módulos a igual tensión del lazo.
- Los marcos sin abolladuras y los flejes tensos no certifican la integridad de las celdas: los ensayos cíclicos del National Renewable Energy Laboratory (NREL) en celdas preagrietadas demostraron que una presión de 30 Pa RMS durante un millón de ciclos provocó daños eléctricos permanentes.
- El gofrado superficial profundo infla las lecturas de espesor con calibrador manual; un par publicado en catálogo en caja de 5/8 in x 0.035 in x 4,000 ft indica 52 lb en versión gofrada frente a 54 lb en versión lisa encerada.
- Las órdenes de compra de exportación que hacen referencia a los métodos chinos de ensayo de tracción deben especificar si solicitan la norma GB/T 1040.3-2006 o la GB/T 1040.3-2026, que entra en vigor el 1 de diciembre de 2026.
Cómo un rollo de fleje de PET fotovoltaico asegura los pallets de paneles solares sin dañar el marco
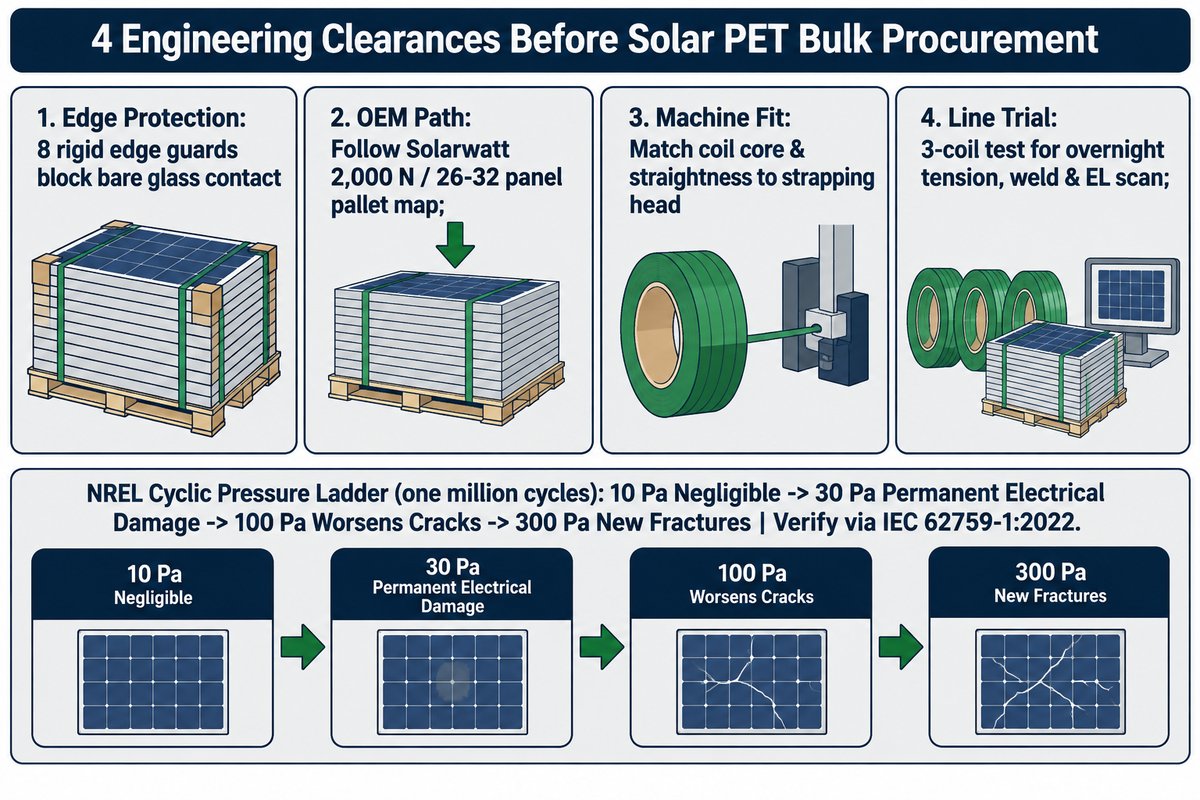
Los pallets de módulos solares exigen cero contacto directo con el vidrio expuesto, y las pruebas de calificación del embalaje combinan verificaciones mecánicas con imágenes de electroluminiscencia (EL) porque las pilas rígidas de 26 a 32 paneles concentran las cargas de sujeción sobre perfiles anodizados delgados y obleas de silicio. El manual de embalaje de Solarwatt emplea cuatro bandas de sujeción de poliéster cerca de ese objetivo de 2,000 N únicamente con ocho esquineros rígidos.
Piense en flejar una pila de paneles solares como sujetar ventanas de vidrio con marco dentro de un huacal de madera. A diferencia de las cajas de cartón corrugado o los paquetes de madera que se deforman de forma segura bajo la fuerza de sujeción, los laminados fotovoltaicos transfieren la flexión puntual directamente en fracturas capilares de la oblea. El fleje de polímero estándar para cajas de cartón de envío en almacén carece de la estabilidad de tensión sostenida que requiere un pallet de exportación de 1,070 x 1,800 mm, por lo que las líneas solares combinan embalaje de PET diseñado a medida con esquineros rígidos para mantener los paneles seguros durante el tránsito.
La inspección externa por sí sola no detecta la fatiga interna de las celdas. Un estudio de julio de 2022 del National Renewable Energy Laboratory publicado en IEEE Journal of Photovoltaics (NREL/JA-5K00-82150) aplicó ciclos de presión de aire de baja amplitud de 10 Pa a 300 Pa RMS durante un millón de ciclos cada uno sobre celdas solares agrietadas. En esos ensayos, 10 Pa produjeron un cambio insignificante, 30 Pa provocaron daños eléctricos permanentes, 100 Pa agravaron las grietas existentes y 300 Pa abrieron nuevas fracturas. Esos resultados de fatiga en celdas individuales no miden las tasas de falla en el flete, pero explican por qué la calificación del embalaje combina la contención mecánica externa con la evaluación posterior al transporte del módulo conforme a la norma IEC 62759-1:2022.
Los fabricantes de módulos vinculan la responsabilidad del flete a sus especificaciones de embalaje por escrito. El manual de devoluciones y envíos de Solarwatt establece que los costos por daños de transporte derivados del incumplimiento de las instrucciones de embalaje son responsabilidad del remitente. Dado que las cargas unitarias solares fotovoltaicas y de nuevas energías presentan características de cargas rígidas pero sensibles a la fractura, los clientes seleccionan una especificación del rollo de fleje de PET junto con herramientas, uniones del fleje, esquineros y película estirable como un conjunto para el envío, en lugar de comprar guiándose solo por la etiqueta de la bobina. Ningún ancho, espesor ni patrón de recorrido del fleje único se adapta a todos los perfiles de marco de módulo ni a todas las pilas de doble vidrio, por lo que los ajustes finales de producción siguen el manual de cada fabricante de paneles y la validación del pallet completo.
Fleje de PET frente a PP y acero al carbono según ASTM D3950 y D3953
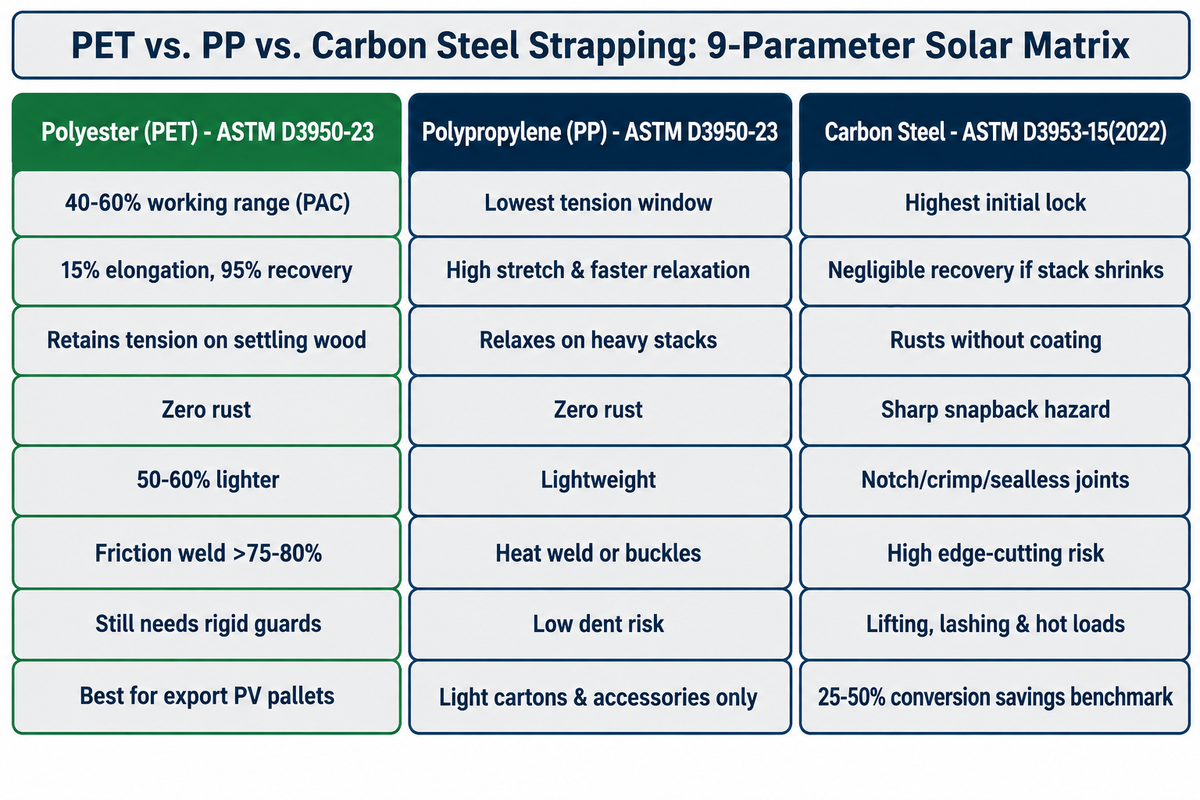
La norma ASTM D3950-23 especifica el fleje no metálico de PET y PP, mientras que la ASTM D3953-15(2022) especifica el fleje plano de acero al carbono y sus sellos para fleje. Pasar del fleje de acero al carbono ASTM D3953-15 al PET sigue abollando los perfiles delgados de aluminio a menos que los esquineros rígidos distribuyan el esfuerzo de apoyo local.
En el transporte industrial de carga, el fleje plástico de polímero incluye bandas de sujeción extruidas a partir de resinas de polipropileno (PP) o poliéster (PET). Dos especificaciones vigentes del Comité D10 de ASTM respaldan las comparaciones de materiales en compras. La norma ASTM D3950-23 clasifica el fleje no metálico extruido en cinco tipos de material, abarcando resistencia a la rotura, elongación, resistencia transversal y conformidad de resistencia de la unión del fleje. El fleje plano de acero al carbono laminado en frío y los sellos para fleje destinados a carga ferroviaria, transporte en camión, izaje y trincaje se rigen por la norma ASTM D3953-15(2022). Quedan excluidos los flejes de aceros especiales y aleados, así como otros tipos de acero. La norma ASTM D4675-14a(2022) ofrece orientación para la selección de fleje plano e indica a los compradores validar la unidad embalada completa.
El fleje plástico de uso pesado rinde mejor cuando se tensa dentro del rango de trabajo recomendado por PAC Strapping, del 40% al 60% de la resistencia nominal a la rotura. Los catálogos norteamericanos publicados sobre conversión de acero a PET citan ahorros de costos de material del 25% al 50% y hasta un 60% menos de peso del fleje, junto con resistencia a la humedad y total resistencia a la corrosión durante travesías marítimas húmedas. Aun así, el fleje plástico no es un sustituto directo universal del acero cuando el flejado de pallets pasa sobre bordes afilados sin protección, entra en contacto con superficies calientes o responde a normativas de izaje y trincaje de carga. La norma ASTM D3950-23 aborda las propiedades del fleje de embalaje, la ASTM D4675-14a(2022) guía su selección y uso, y los ahorros por conversión del 25% al 50% son referencias industriales generales.
| Parámetro de ingeniería | Poliéster (PET) | Polipropileno (PP) | Acero al carbono |
|---|---|---|---|
| Norma ASTM aplicable | ASTM D3950-23 (no metálico) | ASTM D3950-23 (no metálico) | ASTM D3953-15(2022) (acero plano) |
| Rango de trabajo recomendado | 40–60% de la resistencia a la rotura (guía de PAC) | Ventana de tensión de trabajo más baja | Mayor capacidad absoluta de tensión |
| Elongación y recuperación | Alta recuperación (manual de Solarwatt: 15% de elongación, 95% de recuperación) | Alto estiramiento con relajación de esfuerzos más rápida | Recuperación insignificante tras el asentamiento de la carga |
| Tensión retenida en cargas que se asientan | Mantiene la sujeción a medida que los pallets de madera se asientan | Aceptable; se relaja con rapidez en pilas pesadas | Mayor fijación inicial; queda flojo si la pila se contrae |
| Comportamiento ante humedad y óxido | Cero óxido en almacenamiento marítimo o a la intemperie | Cero óxido en almacenamiento marítimo o a la intemperie | Se oxida sin recubrimiento; mancha las cajas de cartón |
| Manejo de bobinas y seguridad ante retroceso | ~50% a 60% más liviano que el acero; menor riesgo de latigazo | Liviano; seguro para manipulación manual | Bobinas pesadas; bordes afilados y riesgo de efecto látigo |
| Método de unión del fleje típico y eficiencia | Soldadura por fricción (>75–80%); sellos manuales (<50%) | Soldadura térmica o hebillas para fleje de plástico o metal | Uniones del fleje de acero por muesca, engarzado o sin sello |
| Riesgo de contacto con marcos de aluminio | Aún abolla perfiles delgados sin esquineros rígidos | Bajo riesgo de abolladura; sujeción insuficiente para carga fotovoltaica pesada | Alto riesgo de corte en bordes sin protectores aptos para acero |
| Aplicación principal en embalaje solar | Pallets de módulos de exportación y pilas rígidas multipanel | Cajas de cartón livianas de accesorios y atado de cajas | Izaje, trincaje o cargas con calor extremo y bordes filosos |
¿Es mejor el fleje de poliéster (PET) o el de polipropileno (PP) para pallets pesados de módulos solares?
El fleje de poliéster (PET) es la mejor opción para pallets pesados de módulos solares porque mantiene una tensión retenida más firme a medida que los pallets de madera se asientan y soporta una sujeción de alta tensión para exportación sin oxidarse. En las tablas comparativas industriales, el polipropileno (PP) ofrece una tensión retenida aceptable y una ventana de tensión de trabajo más baja, adecuada para atar cajas, cajas de cartón livianas y accesorios de inversores. Para paquetes de almacén, elija PP si la sujeción pudiera aplastar el cartón corrugado. Paletizar módulos solares pesados mediante una solución de fleje de poliéster de uso pesado evita la holgura posterior al transporte propia del PP y las manchas de corrosión del acero.
Prueba de bisel del marco y separación del vidrio: protectores de borde, esquineros y separadores
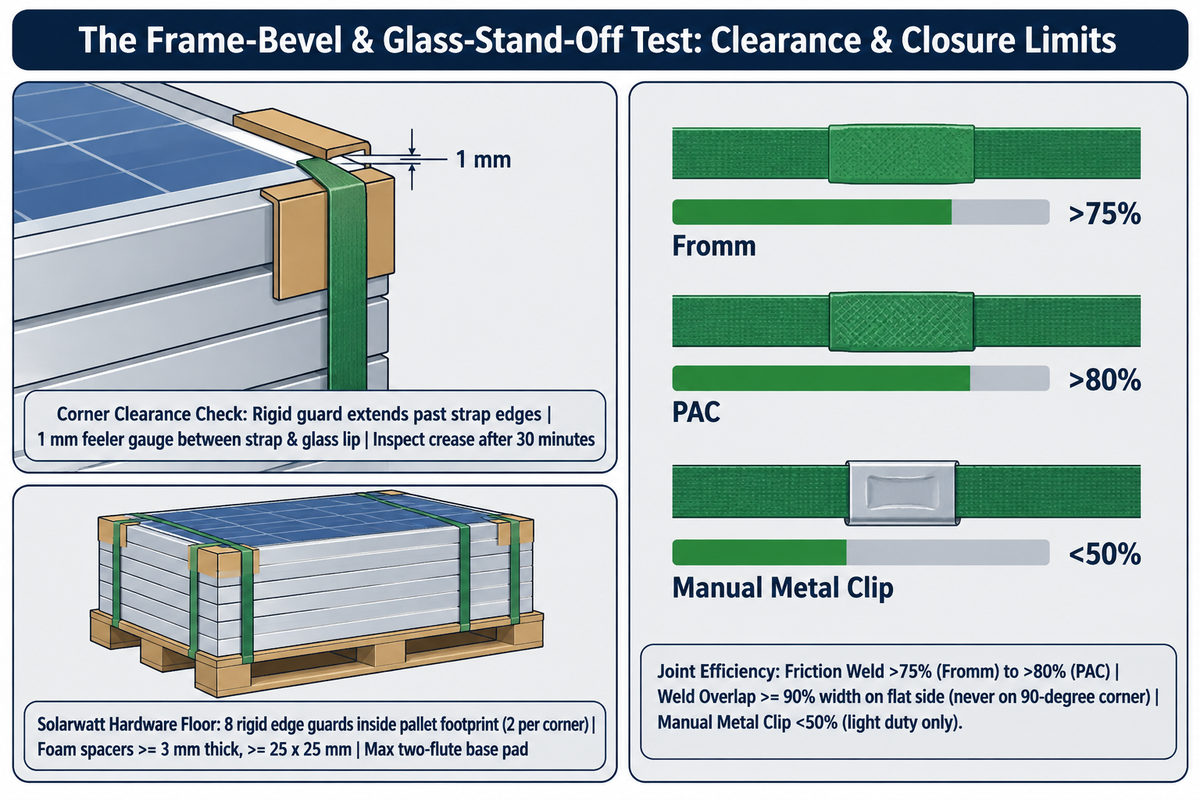
Los esquineros rígidos en los puntos de contacto del fleje distribuyen la fuerza sobre el marco de aluminio y separan las bandas de sujeción de PET del vidrio expuesto. Las uniones del fleje termoselladas deben ubicarse sobre superficies planas con apoyo y lejos de las esquinas. Ejecute la prueba de bisel del marco y separación del vidrio antes de iniciar la producción.
La prueba de bisel del marco y separación del vidrio es un ensayo de holgura en banco que confirma que los esquineros rígidos sobresalen más allá de los bordes del fleje con cero contacto directo con el vidrio expuesto a la tensión objetivo. Debe tensarse un lazo de sacrificio sobre el esquinero con el ajuste de tensión de producción. Deslice una galga de espesores de 1 mm entre la cara inferior del fleje y el labio del vidrio, y luego inspeccione el pliegue del esquinero después de 30 minutos para detectar colapso de flauta o indentación del perfil.
Las instrucciones de embalaje de Solarwatt muestran cuán estrictamente controlan los fabricantes de equipos originales (OEM) la interfaz de contacto en pilas vidrio-vidrio. Cada embalaje de Solarwatt coloca ocho protectores de borde de plástico rígido o cartón sólido (dos por esquina) estrictamente dentro de la huella del pallet de madera para que los montacargas no arranquen los soportes salientes. Entre cada módulo individual, separadores de espuma de caucho de celda cerrada montados en el marco (seis por módulo, o cuatro en Panel vision GM 3.0) mantienen un espesor mínimo sin comprimir de 3 mm y una huella mínima de 25 x 25 mm. Una almohadilla de cartón sólido o corrugado de superficie completa (máximo doble flauta) separa el panel inferior de las astillas de la plataforma de madera.
La tensión debe ajustarse de modo que el fleje quede firme pero sin dañar los paneles solares (aproximadamente 2000 N). Al usar flejes termosellados: el área donde ambos lados del fleje se termosellan entre sí no debe ser inferior al 90% del ancho del fleje.
La selección del cierre determina si el lazo del fleje realmente sostiene su carga nominal. El análisis de cierres de poliéster de Fromm Packaging señala que las uniones del fleje estándar con sellos metálicos manuales suelen alcanzar menos de la mitad (por debajo del 50%) de la resistencia a la rotura del fleje, aunque el desempeño exacto de la unión varía según la geometría del sello, la calibración de la herramienta y el grado o especificación del fleje. Por esta razón, los sellos dentados para fleje de poliéster y las hebillas metálicas para fleje manuales son más adecuados para atado de almacén de bajo volumen y trabajo liviano. Según Fromm, las soldaduras por fricción automáticas y a batería suelen superar el 75% de la resistencia a la rotura, mientras que PAC reporta más del 80%. Estas soldaduras no colocan bordes metálicos filosos en contacto con el vidrio. Ubique cada soldadura plana sobre un protector lateral rígido o la cara del bloque del pallet, nunca sobre un borde de módulo a 90 grados.
Qué hacer
- Coloque 8 protectores de borde de plástico rígido o laminado directamente debajo de las 4 líneas de fleje, dentro de la huella del pallet en pilas estilo Solarwatt.
- Alinee las soldaduras térmicas o por fricción a por lo menos el 90% del ancho del fleje (manual de Solarwatt) sobre superficies laterales planas y con apoyo.
- Utilice separadores de espuma montados en el marco de al menos 3 mm de espesor y al menos 25 x 25 mm de huella entre módulos de vidrio apilados.
- Elija soldadura por fricción a batería o automática (>75% de eficiencia de unión del fleje según Fromm / >80% según PAC) para pallets completos de exportación solar.
Evite
- Nunca pase flejes de PET desnudos, bandas de sujeción torcidas ni sellos para fleje metálicos directamente sobre vidrio laminado expuesto o biseles sin protección.
- Evite colocar recortes sueltos de cartón corrugado de pared sencilla debajo de flejes tensados en lugar de esquineros rígidos laminados.
- Mantenga los soportes de los protectores de borde dentro de la huella de la base del pallet para que las horquillas del montacargas no los desprendan durante la manipulación.
- Reserve los sellos metálicos manuales para atado liviano en almacén en lugar de pilas pesadas de exportación marítima.
¿Puede un rollo de fleje de PET fotovoltaico apoyarse directamente contra el vidrio solar si se colocan láminas de cartón corrugado debajo?
No, las láminas sueltas de cartón corrugado de pared sencilla se comprimen y aplastan localmente bajo la alta fuerza de la línea de flejado de pallets, lo que reduce la tensión del lazo y transfiere cargas concentradas en el borde directamente hacia los biseles del vidrio y los labios del marco de aluminio. Por ejemplo, las instrucciones de embalaje de Solarwatt permiten almohadillas corrugadas solo como revestimientos planos de superficie completa en la base del pallet (máximo doble flauta o cartón sólido) y exigen protectores de borde de plástico rígido o cartón sólido debajo de cada punto de contacto del fleje tensado. Siga siempre el perfil de protector de borde aprobado por el fabricante del módulo en lugar de improvisar con recortes sueltos de cajas de cartón.
Selector de sujeción para pilas de doble vidrio frente a pilas con marco: recorridos del fleje y unitarización
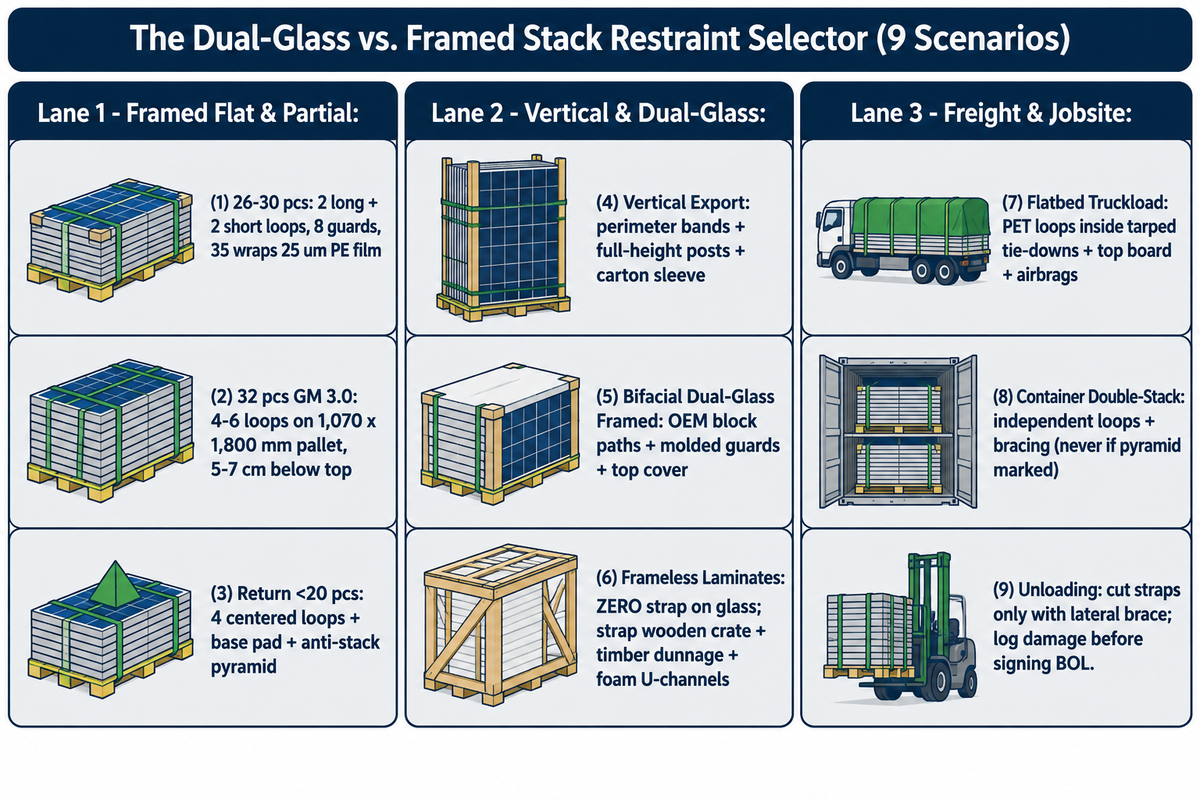
Los recorridos del fleje en pallets solares deben seguir las instrucciones de embalaje de cada fabricante de módulos para módulos con marco apilados, huacales verticales de exportación y laminados de doble vidrio sin marco. No se permiten tramos sin apoyo sobre bordes de vidrio expuesto. Utilice el Selector de sujeción para pilas de doble vidrio frente a pilas con marco para combinar el trazado de las bandas de sujeción con la película estirable.
El Selector de sujeción para pilas de doble vidrio frente a pilas con marco alinea la arquitectura del marco del módulo con los recorridos del fleje definidos por el OEM, los bloques de estiba y la envoltura secundaria con película antes del paletizado. En el manual de apilado horizontal de Solarwatt (de 26 a 32 módulos, según la serie), se alinean dos flejes en el lado largo y dos en el lado corto, y todos suben verticalmente junto a los bloques exteriores del pallet, sin torcerse ni desviarse del centro. Cuando se usan bandas de sujeción de menor resistencia, Solarwatt aumenta la cantidad de flejes de cuatro a seis para conservar la fuerza total de retención.
Otros exportadores de módulos de gran formato también emplean arquitecturas de pallet vertical para aumentar la densidad de carga en contenedor. Según informó PV Tech, el diseño de embalaje vertical de módulos de Trina Solar aprobó la norma ISTA 3E y recibió el reconocimiento de importantes navieras internacionales. Tanto en configuraciones verticales como horizontales, las bandas de sujeción de poliéster se utilizan junto con una envoltura exterior de película, nunca solas. Packaging World señala que el colapso de cargas paletizadas suele deberse a una unitarización exterior insuficiente entre bandas de sujeción. Para la configuración de 30 módulos de Solarwatt, los operarios aplican alrededor de 35 vueltas de película estirable de polietileno de 25 µm que se extienden de 5 cm a 7 cm por debajo del borde superior del pallet y 10 cm por encima del módulo superior. Compare la mecánica de retención de las películas en esta guía de unitarización con película estirable frente a película termocontraíble.
Pila de módulos con marco de aluminio
- Las pilas con marco de aluminio soportan la carga de sujeción sobre perfiles perimetrales anodizados rígidos de 30–35 mm.
- Las pilas horizontales con marco siguen recorridos OEM como los 2 flejes verticales del lado largo y 2 del lado corto de Solarwatt junto a los bloques exteriores del pallet.
- Las configuraciones con marco de Solarwatt utilizan 8 esquineros rígidos y de 4–6 separadores de espuma adheridos al marco por panel.
- Para la configuración de 30 módulos de Solarwatt, aplique aproximadamente 35 vueltas de película estirable de PE de 25 µm y respete las señales de pirámide antiapilado.
Pila bifacial de doble vidrio / sin marco
- Las pilas bifaciales de doble vidrio y sin marco tienen cero amortiguación de perfil de aluminio expuesto, por lo que el borde del vidrio se astilla bajo compresión puntual.
- Las pilas de vidrio sin marco prohíben flejes verticales sin apoyo apoyados directamente sobre los biseles perimetrales del vidrio.
- Los huacales de doble vidrio emplean tapas perimetrales continuas, maderos de estiba superior e inferior y canales en U revestidos de espuma.
- La unitarización de doble vidrio aísla toda la tensión del lazo de PET estrictamente en huacales rígidos de madera o vigas de tapa superior.
| Arquitectura de la pila | Recorrido del fleje (seguir manual OEM) | Elementos de protección de contacto | Contención secundaria |
|---|---|---|---|
| Con marco apilado horizontal (26–30 pzs) | Ejemplo Solarwatt: 2 lazos verticales largos + 2 cortos junto a bloques exteriores | 8 esquineros; 6 separadores de espuma por módulo | ~35 vueltas de película estirable de PE de 25 µm (con 30 pzs) |
| Apilado horizontal de alta cantidad (32 pzs, GM 3.0) | De 4 a 6 flejes verticales que cumplan el mínimo de tracción | Pallet de madera de 1,070 x 1,800 mm; 4 separadores por módulo | Envoltura completa de PE 5–7 cm por debajo de la parte superior del pallet |
| Exportación vertical con marco | Bandas de sujeción perimetrales especificadas por OEM + fijación en caja de cartón sobre pallet | Postes esquineros verticales de altura completa + tapa superior | Funda ajustada exterior de caja de cartón + película estirable |
| Bifacial de doble vidrio con marco | Solo recorridos por bloques designados por OEM; cero desviación del centro | Protectores moldeados de alta rigidez + bloques esquineros | Película superior impermeable + envoltura de 25 µm |
| Laminados vidrio-vidrio sin marco | Sin fleje directo sobre el vidrio; flejar únicamente el huacal de madera | Vigas de estiba de madera + canales en U de espuma | Tapa rígida de huacal + película barrera contra humedad |
| Devolución / pila parcial (<20 pzs) | 4 flejes verticales centrados; cero tramos torcidos | Almohadilla base de cartón de superficie completa + 8 protectores de borde | Vueltas proporcionales de PE + pirámide antiapilado |
| Camión plataforma de carga completa nacional | Lazos de PET unitarizados bajo amarres con lona | Tablero superior reforzado de distribución bajo los amarres | Película protectora contra la intemperie + bolsas de aire de estiba |
| Doble estiba en contenedor (aprobada por OEM) | Lazos independientes por pallet + arriostramiento en contenedor | Postes esquineros certificados para carga; nunca apilar si lleva marca de pirámide | Estiba entre pallets + bolsas de aire o mamparos de madera |
| Recepción y descarga en obra | Cortar las bandas de sujeción exteriores solo con soporte lateral de pila | Inspeccionar que los protectores estén intactos antes de firmar el conocimiento de embarque (BOL) | Documentar los daños visibles al momento de la entrega y presentar los reclamos dentro del plazo establecido por el transportista |
Los riesgos asociados a la descarga en obra deben tenerse en cuenta desde la etapa de especificación. En foros públicos de instaladores solares sobre manejo en entregas, las cuadrillas advierten que los paneles sujetos verticalmente pueden volcarse de repente o rebotar cuando se cortan los flejes exteriores sin soporte lateral. Los equipos de recepción también señalan que los transportistas aplican plazos estrictos para notificar daños después de firmado el conocimiento de embarque, por lo que pictogramas claros de “No apilar” y “Desembalar con seguridad” en dos caras del pallet protegen tanto al personal como a los reclamos de flete.
Ancho de rollo, calibre, PET gofrado frente a liso encerado y resistencia a la rotura
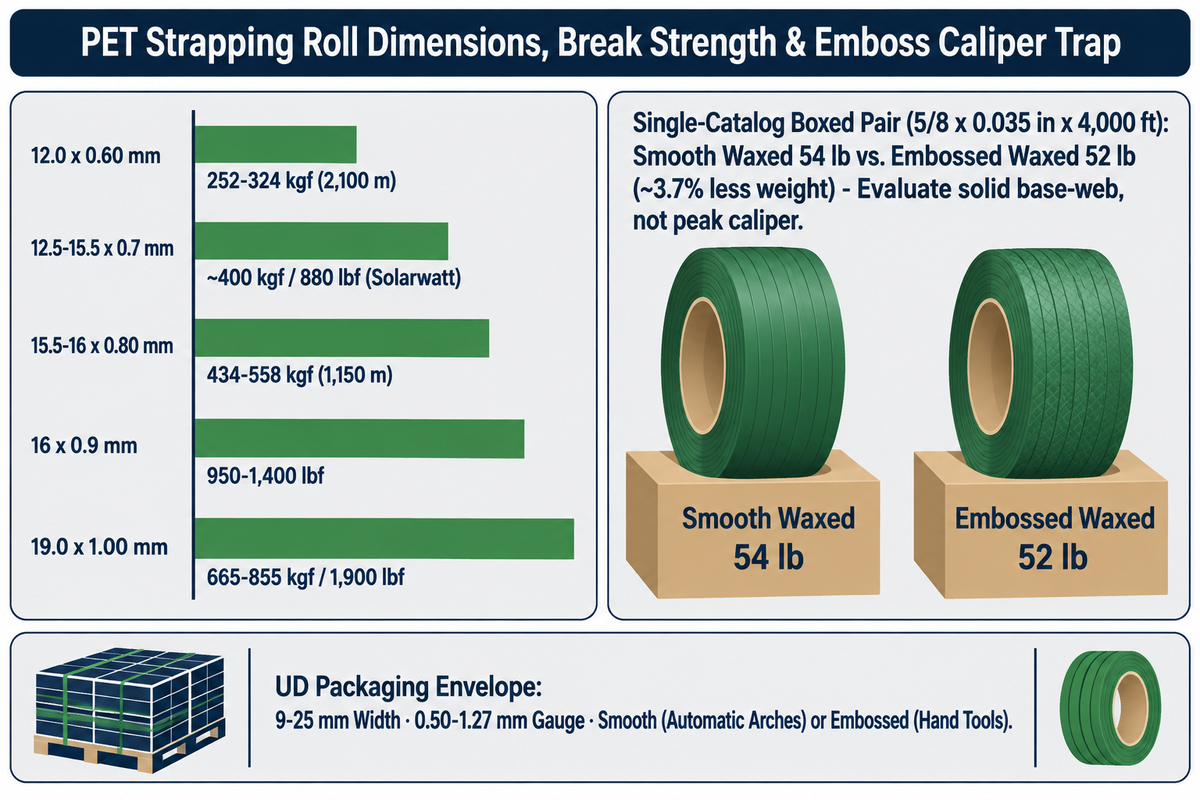
Las líneas de pallets fotovoltaicos suelen elegir rollos de fleje de poliéster de 15.5-16 mm (5/8 in) o 19 mm (3/4 in) en espesores de 0.70 mm a 1.00 mm (0.028-0.040 in), vinculando la resistencia a la rotura directamente al ancho exacto, al calibre y a los datos de ensayo del lote. Evalúe la sección transversal de la banda base portante en lugar de las lecturas de calibrador sobre picos de gofrado profundo.
9–25 mmRango de ancho de PET de UD Packaging
0.50–1.27 mmRango de espesor de PET de UD Packaging
1,400 lbfrotura típica en 5/8 x 0.035 in
~400 kgfmínimo de fleje de 12.5–15.5 mm según Solarwatt
Los catálogos industriales de fleje de embalaje relacionan las dimensiones del rollo con rangos de fuerza de rotura para fleje plástico de polímero de uso pesado, incluidos formatos en rollo de fleje de embalaje y rollos de bandas de sujeción para embalaje. Los rollos livianos a medianos de 12.0 x 0.60 mm tienen una fuerza de rotura aproximada de 252–324 kgf con 2,100 m por bobina, mientras que el manual de Solarwatt especifica bandas de sujeción de poliéster de 12.5 x 0.7 mm y 15.5 x 0.7 mm cercanas a 400 kgf (~880 lbf) con 15% de elongación y 95% de recuperación. El fleje de polímero de uso pesado estándar de 15.5–16 mm (5/8 in) abarca 434–558 kgf en 0.80 mm (1,150 m/rollo) y alcanza una resistencia a la rotura de 950 lbs hasta 1400 lbs en 0.9 mm (aproximadamente 0.031–0.035 in). Los rollos de fleje para pallets más pesados de 19.0 x 1.00 mm (3/4 in x 0.040 in) ofrecen 665–855 kgf con 1,000 m (aproximadamente 3,281 ft) por rollo, y los catálogos imperiales de 3/4 in x 0.040 in indican 1,900 lbf en 3,000 ft. UD Packaging fabrica en un rango de 9–25 mm (0.354–0.984 in) de ancho y 0.50–1.27 mm (0.020–0.050 in) de espesor en configuraciones de poliéster PET liso o gofrado; consulte cómo se comportan las tolerancias de los rollos de fleje de PET de uso pesado en bultos industriales rígidos en esta guía de especificaciones de fleje de PET para embalaje de bobinas pesadas.
El acabado superficial crea una trampa de especificación cuando compras compara cotizaciones únicamente por calibrador. En un catálogo industrial norteamericano de poliéster publicado, una bobina lisa encerada en caja de 5/8 in x 0.035 in (0.9 mm) x 4,000 ft sobre un núcleo del rollo de 16 x 6 in pesa 54 lb frente a 52 lb de la bobina gofrada encerada equivalente de 1400 lbs, aproximadamente un 3.7% menos de peso de bobina en ese par específico en caja. Esa diferencia de peso aplica solo a ese par de catálogo puntual y varía según la profundidad del gofrado y el embalaje entre fábricas. Diversos extrusores de fleje confirman el riesgo mecánico subyacente: el gofrado superficial profundo infla las lecturas del calibrador manual sobre los picos elevados sin añadir polímero a la banda base portante. De igual modo, el PET verde y el poliéster verde son convenciones industriales comunes de clasificación, nunca grados certificados de resistencia ni garantías frente a rayos UV.
¿El fleje de PET fotovoltaico gofrado mantiene la misma tensión y resistencia de soldadura que el PET liso encerado con el mismo espesor?
El fleje de PET gofrado y el liso encerado con el mismo espesor medido con calibrador manual no se comportan igual bajo tensión ni en la soldadura por fricción. El gofrado reduce la sección transversal sólida de la banda base debajo de los picos de medición y modifica la fricción contra las ruedas de alimentación, los dientes de agarre y los canales automáticos. El poliéster liso encerado mantiene una sección transversal constante y reduce el arrastre en los canales. El fleje gofrado se sujeta con limpieza en tensionadores de fleje manuales, por lo que cambiar de acabado exige volver a probar el tiempo de soldadura, el tiempo de enfriamiento y la tensión de alimentación en su cabezal de flejado exacto.
Núcleos del rollo para dispensador, límites de curvatura lateral y compatibilidad con arcos fotovoltaicos automáticos
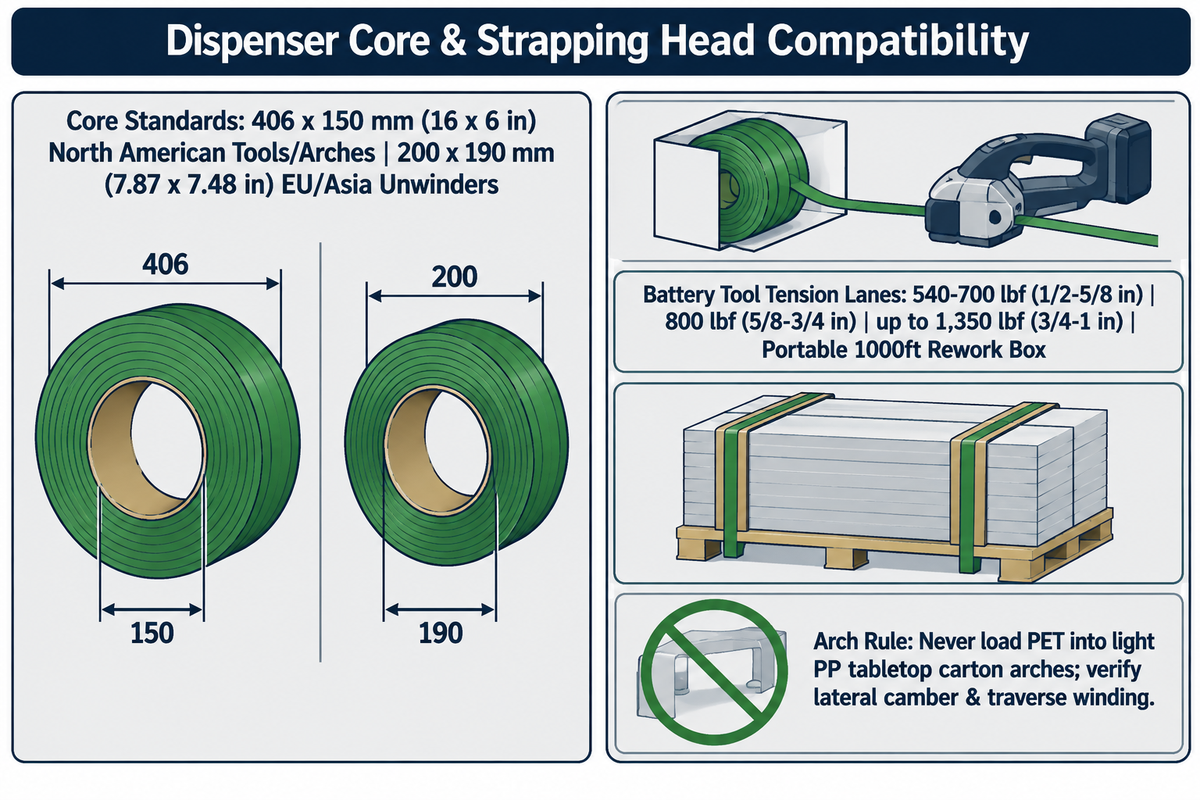
El tamaño del núcleo del rollo (406 x 150 mm / 16 x 6 in frente a 200 x 190 mm / aproximadamente 7.87 x 7.48 in), el peso de la bobina y la rectitud grado máquina determinan si un rollo de fleje plástico se alimenta sin atascos en las paletizadoras solares. Las bobinas que corren con fluidez en herramientas manuales aún pueden atascarse en arcos automáticos para pallets.
La compatibilidad de equipos divide tres carriles operativos: cajas dispensadoras portátiles (por ejemplo, bobinas manuales de 1000 ft para retrabajo en obra), herramientas combinadas a batería sobre carros portabobinas con ruedas y sistemas integrados de flejado de pallets. Los catálogos norteamericanos listan núcleos de 16 x 6 in (406 x 150 mm) en herramientas de flejado manuales a batería (540-700 lbf en modelos de 1/2-5/8 in, 800 lbf en modelos de 5/8-3/4 in y hasta 1,350 lbf en modelos de 3/4-1 in) y grandes arcos de flejado de pallets (normalmente para anchos de 3/8-3/4 in y espesores de 0.023-0.040 in). Los cabezales automáticos de flejado europeos y asiáticos también ofrecen kits desbobinadores de 200 x 190 mm, por lo que debe verificar el diámetro interno del núcleo del rollo, el ancho de cara del núcleo, el diámetro exterior máximo de la bobina y el sentido de desbobinado directamente en el manual de su máquina.
No cargue fleje de poliéster en arcos de mesa semiautomáticos o automáticos livianos de polipropileno (PP) fabricados únicamente para cajas de cartón corrugado. Los principales catálogos de equipos indican que el fleje de poliéster requiere sistemas dedicados de flejado de pallets o herramientas de flejado manuales de uso pesado, no máquinas livianas de PP para cajas de cartón. Para estaciones manuales, empareje cada ancho de bobina de poliéster con el tensionador de fleje y herramienta de molinete, el ancho de mordaza selladora y la cuchilla cortadora de uso pesado exactos para evitar muescas en el borde del fleje. Packaging Digest señala que los sistemas de flejado a batería, y en particular las herramientas de soldadura por fricción a batería, reducen la fatiga del operador y proporcionan una tensión más uniforme que los kits manuales de tensionador de molinete y selladora.
Los rollos de fleje de poliéster grado máquina exigen rectitud más estricta, menor curvatura lateral y un bobinado oscilante más uniforme que las bobinas manuales. Debido a que los límites exactos de curvatura y empalme varían entre fabricantes de arcos, revise la tolerancia de rectitud en el manual de su máquina antes de emitir su pedido. Envíe con anticipación a su proveedor el modelo del cabezal de flejado, una foto de la etiqueta de su rollo actual, el tamaño del núcleo del rollo y el método de unión del fleje para que verifique la rectitud, el bobinado y la compatibilidad de la cera superficial y determine si las bobinas son aptas antes del embarque.
Método de margen de tensión ante oscilaciones térmicas: tránsito de -20°C a +70°C y control UV/antiestático
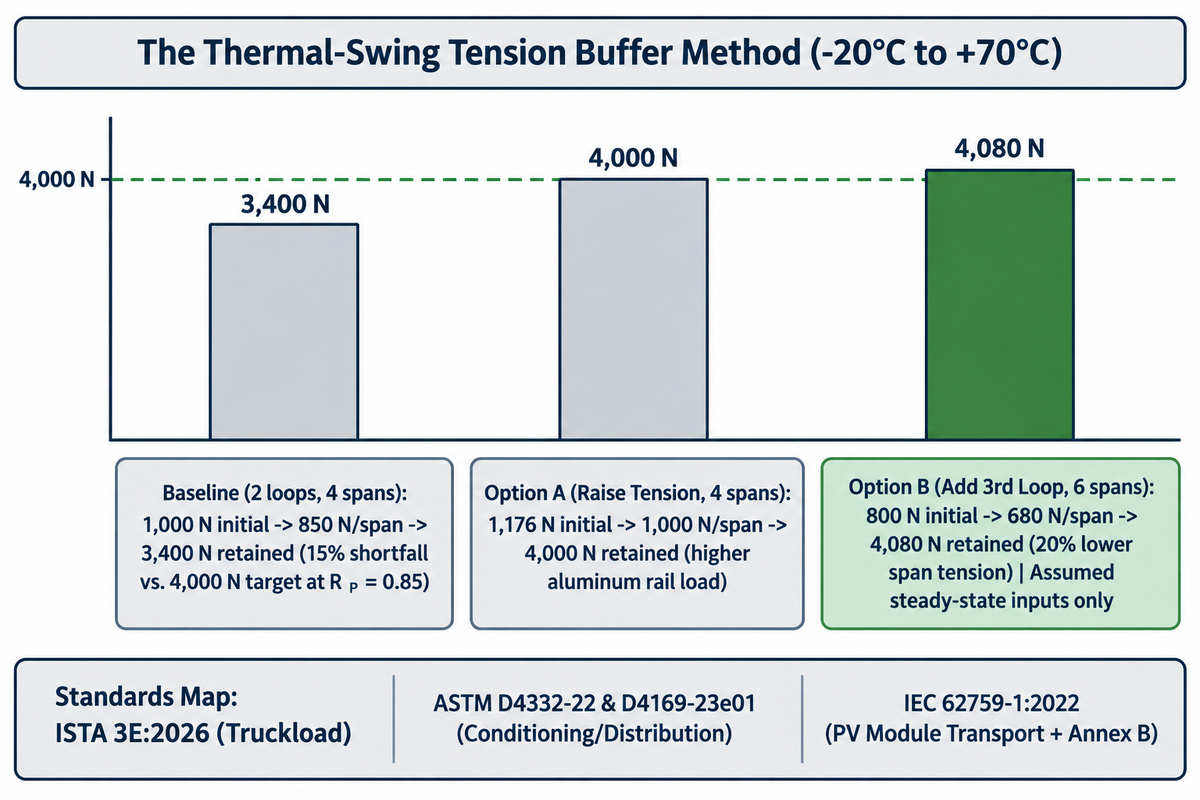
Evalúe las uniones del fleje y la tensión retenida en el rango de calificación térmica de -20°C a +70°C y confirme las condiciones reales de exposición térmica para la ruta de envío prevista. La eficiencia de la unión del fleje, la retención de resistencia de la unión y la relajación del lazo son mediciones distintas; la norma IEC 62759-1:2022 evalúa el embalaje completo del módulo fotovoltaico mediante simulación de transporte y ensayos ambientales posteriores.
El Método de margen de tensión ante oscilaciones térmicas desglosa el desempeño térmico en tres verificaciones independientes: eficiencia de unión del fleje eta(T,t), retención de resistencia de unión R_j(T,t) y tensión retenida del lazo R_P(T,t). Tratar las tres como un solo valor de desempeño oculta el punto exacto de la falla. Fromm Packaging documentó que la variabilidad en la temperatura del aire en almacén genera una distribución térmica desigual en los bordes exteriores de las cuchillas termoeléctricas de sellado térmico, lo que produce soldaduras anómalas. La soldadura por fricción atenúa el problema de la deriva ambiental de la placa.
La calificación de exportación asocia cada norma de ensayo a su segmento logístico real en lugar de tratar una sola norma como prueba universal:
- ISTA 3E:2026 (envíos unitarizados en camión completo): evalúa envíos unitarizados en sistemas de entrega por camión completo mediante choque, caída rotacional sobre borde, compresión alineada con ISTA 3H y hasta 240 minutos de vibración aleatoria. Evalúa el transporte en camión completo y no únicamente el calentamiento prolongado en contenedor marítimo.
- ASTM D4332-22 y ASTM D4169-23e01: ASTM D4332-22 establece procedimientos de acondicionamiento atmosférico para embalajes, mientras que ASTM D4169-23e01 define programas de ensayo para evaluar el desempeño de contenedores y sistemas de envío.
- IEC 62759-1:2022 (confiabilidad del embalaje de módulos fotovoltaicos): simula el transporte de unidades completas de embalaje de módulos fotovoltaicos de placa plana, seguido de esfuerzos ambientales, estabilización intermedia del módulo y criterios de reensayo en el Anexo B.
Un fleje que llega flojo a puerto no implica automáticamente que la tensión inicial haya sido demasiado baja. El asentamiento de la carga, los esquineros aplastados, el deslizamiento de la unión del fleje y los cambios en el recorrido del fleje también generan holgura. Aumentar el calor de soldadura tampoco corrige una soldadura por fricción débil. El exceso de calor degrada la zona fundida del poliéster. PAC Strapping advierte además contra sobredimensionar el espesor del fleje: se logra mayor tensión residual aplicando el PET dentro de su rango de trabajo del 40–60% en lugar de cambiar a un fleje más pesado con poco estiramiento. Para bandas de sujeción de embalaje de poliéster con estabilización ultravioleta o propiedad antiestática, indíquelo explícitamente en su solicitud de cotización (RFQ).
Cálculo desarrollado de margen de tensión (entradas supuestas para bandas de sujeción perimetrales horizontales auxiliares): las entradas supuestas para esta comparación secundaria de bandas de sujeción perimetrales, distinta de los lazos verticales primarios de ~2,000 N, son un objetivo de sujeción horizontal de F_req = 4,000 N (899 lbf) en dos flejes perimetrales (k = 4 tramos tensados), una tensión inicial instalada de P_0 = 1,000 N (225 lbf) por tramo y una relación ilustrativa de tensión retenida en contenedor caliente de R_P(+70°C) = 0.85 (solo relajación térmica en estado estacionario, excluyendo la contracción de la madera del pallet o el deslizamiento de la unión del fleje).
| Opción de configuración | Tramos (k) | Tensión inicial por tramo (P_0) | Retenida por tramo (P_0 x 0.85) | Sujeción total retenida frente a 4,000 N |
|---|---|---|---|---|
| Base sin margen (2 lazos) | 4 | 1,000 N (225 lbf) | 850 N (191 lbf) | 3,400 N (764 lbf), déficit del 15% |
| Opción de margen A: subir tensión | 4 | 1,176 N (264 lbf) | 1,000 N (225 lbf) | 4,000 N (899 lbf), mayor carga sobre el perfil |
| Opción de margen B: agregar 3.er lazo | 6 | 800 N (180 lbf) | 680 N (153 lbf) | 4,080 N (917 lbf), 20% menos tensión por tramo |
Con estas entradas supuestas, la Opción B (es decir, agregar un tercer lazo de fleje) cumple el objetivo de carga de sujeción retenida de 4,000 N a la vez que reduce la tensión inicial por tramo de 1,000 N a 800 N (es decir, una reducción del 20% por esquina). Este cálculo ilustra el compromiso entre la cantidad de flejes y la tensión; no es un límite certificado de flete. Esto se debe a la incertidumbre en las soldaduras (factor de eficiencia eta(T, t)), la compresión de la madera del pallet y las cargas de choque (es decir, impacto) en contenedor, que igualmente deben validarse sobre el pallet completo.
¿Cuánto peso puede sujetar el fleje de PET de forma segura en flete marítimo solar de -20°C a +70°C?
Cuatro bandas de sujeción de poliéster de 15.5–16 mm con resistencia nominal a la rotura de 400–635 kgf (880–1,400 lbf) pueden asegurar un pallet solar validado, pero un ajuste de 2,000 N (~450 lbf) representa aproximadamente el 51% de un fleje de 400 kgf y aproximadamente el 32% de uno de 635 kgf. Por lo tanto, cada grado o especificación del fleje debe comprobarse frente al rango de trabajo del 40–60% de PAC junto con la eficiencia de soldadura por fricción (>75%). La capacidad segura en flete marítimo depende de la fuerza de sujeción retenida tras la relajación térmica, la cantidad de lazos, el área de apoyo de los esquineros y la fricción entre paneles, más que solo de la resistencia nominal a la rotura.
Criterio de prueba en línea solar con 3 bobinas: control de calidad de recepción, verificación de CoA y pruebas de proveedores
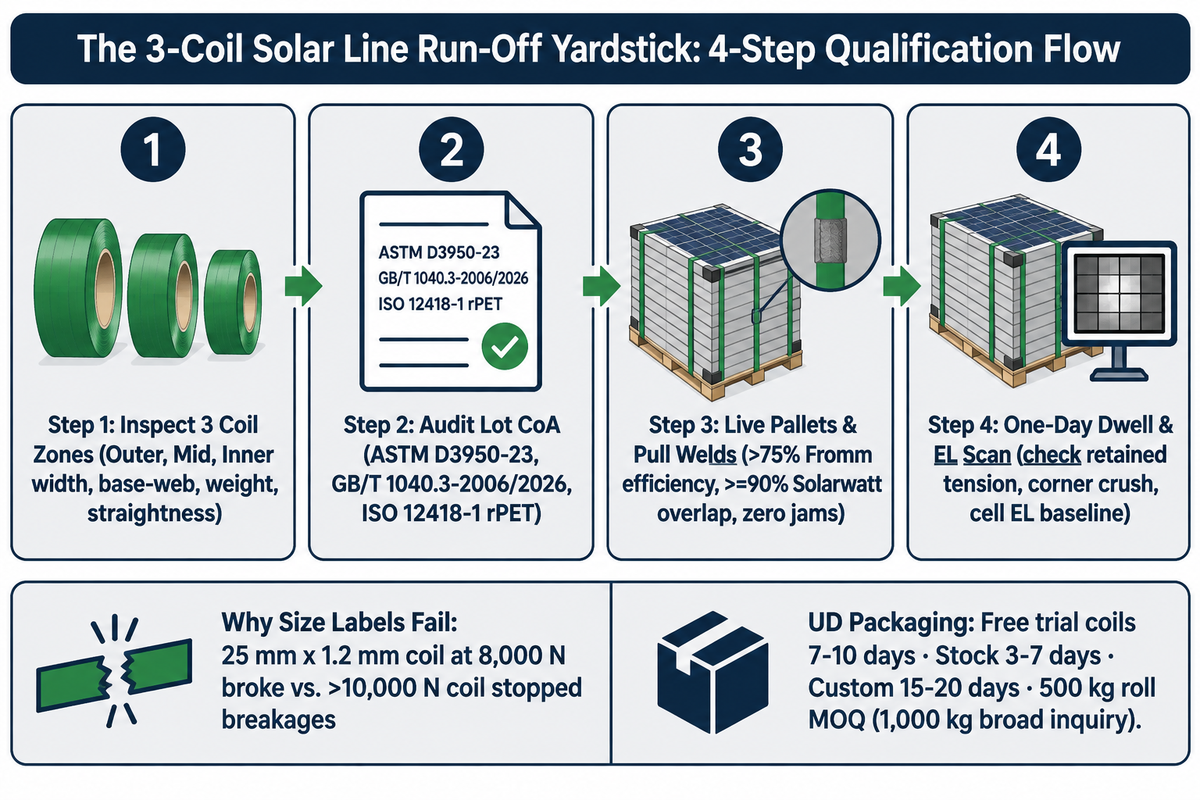
Antes de aprobar a un proveedor se requieren tres bobinas completas de prueba de aplicación en pallets solares reales, la verificación de los Certificados de Análisis específicos del lote conforme a ASTM D3950-23 y la edición de GB/T 1040.3 exigida en la orden de compra, y la inspección de las capas externa, intermedia e interna de la bobina.
El Criterio de prueba en línea solar con 3 bobinas es un protocolo de recepción y calificación en línea de múltiples bobinas que evalúa la uniformidad dimensional, la resistencia de la soldadura a la tracción, la retención de tensión durante la noche y las comparaciones de EL de los módulos después del flejado antes de liberar compras al por mayor. Un caso publicado de ensayos en planta de un extrusor chino de fleje muestra por qué las etiquetas de tamaño fallan en compras. Un comprador de carga pesada que utilizaba PET de 25 mm x 1.2 mm sufría roturas repetidas porque su bobina actual daba cerca de 8,000 N de resistencia a la tracción. Cambiar a una bobina de 25 mm x 1.2 mm con control estricto por encima de 10,000 N detuvo las roturas sin cambiar herramientas ni dimensiones del fleje.
- Inspeccionar tres zonas de la bobina — Mida el ancho, el espesor de la banda base, el peso neto de la bobina y la rectitud en las capas externa, intermedia e interna de los tres rollos de muestra.
- Auditar el CoA del lote y la materia prima — Fije los valores de tracción, elongación y desgarre longitudinal según ASTM D3950-23, especifique en la orden de compra ya sea GB/T 1040.3-2006 o la próxima edición 2026 y verifique conforme a ISO 12418-1 la viscosidad intrínseca, la contaminación, el contenido de agua y la densidad aparente para lotes de rPET.
- Ejecutar pallets reales y ensayar soldaduras — Fleje pallets cargados de muestra por bobina en su cabezal de producción, someta a tracción los lazos soldados para verificar una eficiencia de unión del fleje >75% (referencia de Fromm) y un traslape >=90% (referencia de Solarwatt), y revise si hay polvo o atascos de alimentación.
- Reverificar tras reposo y escaneo EL — Mida la tensión retenida del lazo tras un reposo de un día, inspeccione los esquineros para detectar marcas de aplastamiento y compare las imágenes EL de los módulos con las imágenes base previas al flejado en busca de nuevos daños visibles en celdas antes de liberar la producción.
Las órdenes de compra de materia prima de poliéster reciclado deben especificar trazabilidad por escrito en lugar de asumir equivalencia con material virgen. Los controles de compra de fleje de PET reciclado vinculan los registros de lote con las verificaciones de reciclado ISO 12418-1 porque la humedad o la deriva de viscosidad alteran el comportamiento de fusión dentro de los cabezales de soldadura por fricción. Al evaluar cotizaciones de proveedores, debe analizarse el costo total por pallet aceptado en lugar del precio por rollo. El precio depende de siete variables de cotización (ancho, espesor, longitud de bobina, grado de resina, acabado superficial, cantidad del pedido e Incoterms).
No apruebe un fleje de PET únicamente por la etiqueta del rollo; apruebe el fleje, la herramienta, la unión del fleje y la carga como un solo paquete durante la prueba de aplicación en máquina.
UD Packaging fabrica fleje de PET desde la granulación hasta las bobinas terminadas en Jiangyin, China, suministrando rollos de fleje de poliéster de 9–25 mm de ancho y 0.50–1.27 mm de espesor, sellos dentados para fleje, hebillas para fleje y equipos de flejado para cargas solares fotovoltaicas y de exportación industrial. Las cotizaciones por escrito se envían en un plazo de 24 horas en días hábiles conforme a ASTM D3950-23, ASTM D4675-14a(2022), especificaciones ISO 12418-1 para rPET y GB/T 1040.3-2006 o GB/T 1040.3-2026 según lo indicado en la orden de compra. Los rollos de muestra gratuitos de inventario estándar para pruebas en línea se despachan en 7–10 días, los pedidos de inventario y lotes pequeños en 3–7 días hábiles, y las longitudes de bobina, núcleos del rollo, colores o impresiones a medida en 15–20 días hábiles. La producción de rollos comienza con un pedido mínimo de 500 kg dividido por tamaño, color e impresión (con 1,000 kg como cantidad inicial estándar para consultas generales de PET), bajo un anticipo del 30–50% contra factura proforma en términos FOB, CIF, DDP, FCA o CIP. Los informes de ensayo SGS a nivel de producto y las declaraciones RoHS acompañan los pedidos dentro del alcance escrito, con Certificado de Origen, REACH y SDS disponibles a solicitud; las pruebas de calidad del producto son distintas de la certificación de fábrica.
Preguntas frecuentes
¿Qué normas ASTM e IEC se aplican a los rollos de fleje de PET fotovoltaico y a los pallets solares?
La norma ASTM D3950-23 cubre el fleje no metálico extruido (poliéster y polipropileno) en resistencia a la rotura, elongación, resistencia transversal y ensayos de unión del fleje. La norma ASTM D4675-14a(2022) describe la selección de sistemas de fleje plano, mientras que la ASTM D3953-15 (2022) describe el fleje plano de acero al carbono a efectos comparativos. Para la unidad de envío completa de un módulo solar, la norma IEC 62759-1:2022 describe la simulación de transporte fotovoltaico y los ensayos ambientales posteriores.
¿Qué ancho deben tener los protectores de borde debajo de flejes de PET solares de 16 mm o 19 mm?
Utilice protectores de borde rígidos más anchos que el fleje de 16 mm o 19 mm para brindar holgura completa más allá de ambos bordes del fleje mientras permanecen al ras dentro de la huella de la base del pallet de madera. Según el manual de Solarwatt, ocho protectores de borde rígidos (dos por esquina) deben mantenerse dentro de la huella del pallet sin sobresalir. Deben utilizarse separadores de espuma montados en el marco junto con esos protectores para conservar la distancia entre módulos especificada por el fabricante del módulo para paneles solares apilados.
¿Deben los almacenes de módulos solares elegir rollos de fleje de PET verde gofrado o negro liso?
Elija PET liso encerado para máquinas flejadoras automáticas de pallets de alta velocidad y PET gofrado para tensionadores de fleje manuales. El color del fleje, como el poliéster verde, es una convención industrial de clasificación y nunca indica durabilidad UV ni resistencia. Compare las secciones transversales de la banda base portante en lugar del espesor en picos medido con calibrador, indique explícitamente los requisitos de estabilizador UV para patios a la intemperie y pruebe la energía de soldadura en su cabezal de flejado exacto.
¿Por qué falla el cartón corrugado suelto debajo de flejes de PET tensados?
Una lámina suelta de cartón corrugado de pared sencilla puede aplastarse bajo un fleje tensado, lo que reduce la protección en los labios del marco de aluminio y en los biseles del vidrio y hace que el fleje pierda tensión.
¿Qué provoca que fallen las uniones del fleje soldadas de PET después del transporte marítimo en contenedor?
El flete marítimo expone los pallets solares a esfuerzos térmicos entre patios fríos de espera y techos calientes de contenedores. Estas oscilaciones térmicas del transporte marítimo pueden revelar soldaduras débiles causadas por un traslape por debajo del mínimo del 90% del ancho fijado por Solarwatt, deriva térmica ambiental en cuchillas termoeléctricas, cera superficial incompatible, tiempos de enfriamiento acortados o variaciones no monitoreadas de viscosidad del rPET. Someter a tracción soldaduras de muestra justo después del flejado y volver a verificar la tensión tras un reposo de un día permite detectar cierres marginales antes de cargar el contenedor.
¿Cuánto tiempo tardan los rollos de muestra de prueba de aplicación y los pedidos al por mayor de UD Packaging?
UD Packaging suministra rollos de muestra gratuitos de inventario estándar para prueba de aplicación en 7 a 10 días, despacha pedidos de inventario y lotes pequeños en 3-7 días hábiles y completa corridas de producción personalizadas en 15 a 20 días hábiles con un pedido mínimo de 500 kg por rollo.
¿Pueden los rollos de fleje de PET fotovoltaico reemplazar al fleje de acero en exportaciones con marco en doble estiba?
El fleje de poliéster de alta resistencia ASTM D3950-23 reemplaza al acero al carbono en muchas exportaciones solares con marco cuando se combina con esquineros rígidos, cantidades equilibradas de lazos y bloqueo en contenedor que mantienen los marcos dentro de los límites de compresión de trabajo. Las transiciones a doble estiba deben respetar el límite de apilado del fabricante de paneles solares, incluida la pirámide antiapilado de Solarwatt en pallets de devolución específicos. Para la validación del transporte, ASTM D4169-23e01 cubre la simulación de distribución, ISTA 3E:2026 cubre envíos unitarizados en camión completo e IEC 62759-1:2022 evalúa unidades completas de embalaje de módulos fotovoltaicos.
Solicite bobinas de prueba de aplicación ajustadas a su línea de flejado solar
Comparta el ancho, el calibre y el tamaño de núcleo del rollo de su fleje actual, el modelo de su cabezal de flejado y la disposición de su pallet. UD Packaging envía una cotización ajustada a sus especificaciones el siguiente día hábil y coordina rollos de muestra gratuitos de inventario estándar en 7 a 10 días para su prueba de aplicación en línea con tres bobinas.
Alcance de aplicación: Los patrones finales de flejado de pallets, los objetivos de tensión, los perfiles de protectores de borde y los límites de apilado deben seguir el manual de embalaje vigente de cada fabricante de módulos solares y la calificación de transporte de pallet completo.
Referencias y fuentes
- ASTM D3950-23: Especificación estándar para flejes no metálicos (y métodos de unión) ASTM International
- ASTM D3953-15(2022): Especificación estándar para fleje plano de acero y sellos para fleje ASTM International
- ASTM D4675-14a(2022): Guía estándar para la selección y el uso de materiales de flejado planos ASTM International
- IEC 62759-1:2022: Módulos fotovoltaicos (PV), ensayos de transporte, Parte 1: Transporte y envío de unidades de embalaje de módulos International Electrotechnical Commission
- Millones de pequeños ciclos de presión provocan daños en celdas solares agrietadas (NREL/JA-5K00-82150) National Renewable Energy Laboratory / IEEE Journal of Photovoltaics
- Resumen de ISTA 3E: Productos embalados similares en cargas unitarias para envío en camión completo International Safe Transit Association
- ASTM D4332-22: Práctica estándar para el acondicionamiento de contenedores, embalajes o componentes de embalaje para ensayos ASTM International
- ASTM D4169-23e01: Práctica estándar para ensayos de desempeño de contenedores y sistemas de envío ASTM International
- El innovador embalaje de módulos de Trina Solar recibe el reconocimiento de navieras internacionales PV Tech
- Reducción de la ocurrencia de colapso en cargas paletizadas, Parte II Packaging World
- Nueva herramienta de flejado a batería ofrece una opción ergonómica y sostenible Packaging Digest