Comuníquese con UD Packaging Company

Actualizado en septiembre de 2026
El fleje de PET es el material de poliéster extruido en bobinas que los compradores solicitan para asegurar cargas paletizadas, y adquirirlo en el extranjero implica mucho más que elegir un ancho. La cantidad mínima de pedido, el plazo de producción, la documentación y los controles de recepción son aspectos que la mayoría de las páginas de productos omiten por completo. Esta guía explica la mecánica del pedido, los documentos requeridos, el cálculo de la carga del contenedor y los pasos de recepción que realmente necesita un comprador del área de adquisiciones, no la comparación de materiales ni la cuestión de la resistencia de la unión, temas que la Guía de flejes de PET de UD Packaging ya aborda en profundidad.
Especificaciones rápidas
| Rango de anchos | 9, 11, 12, 15, 16, 19, 25, 32 mm |
| Espesor | 0.5-1.5 mm |
| Tamaño del núcleo | 200 mm o 406 mm |
| Masa de las bobinas | 500-700 kg por tarima |
| Pedido mínimo | 1 tarima |
| Plazo de entrega | 15-30 días hábiles después de la confirmación |
| Condiciones de pago | 30% de anticipo, 70% antes del envío (los pedidos inferiores a $1,500 se pagan por adelantado en su totalidad) |
Qué entienden los compradores por «fleje de PET» (fleje de poliéster)
Fleje de PET, cinta de embalaje y cinta son nombres para el mismo fleje plástico: un material fabricado con resina de tereftalato de polietileno (PET), que se extruye, se estira, se termofija y se enrolla en una bobina. Los proveedores emplean distintas denominaciones para el mismo material de flejado según el mercado en el que venden: cinta, fleje, cinta de embalaje, material de flejado, rollo de fleje de PET, banda de PET, cinta de fleje de PET, fleje de PET para tarimas y bobina describen el mismo rollo cuando se especifican su ancho y espesor.
Los términos pueden considerarse intercambiables, salvo que la documentación de un proveedor específico los defina de otra manera. Si un vendedor cotiza «cinta de embalaje» y otro cotiza «fleje», y ambos tienen el mismo ancho y espesor, están cotizando el mismo producto.
La alta resistencia y la recuperación de la elongación son las 2 propiedades que aparecen en casi todas las conversaciones sobre cotizaciones: el fleje de PET se flexiona bajo una carga en movimiento en lugar de romperse, y su resistencia a la radiación UV y la humedad convierte al fleje de poliéster PET en una alternativa económica al fleje de acero cuando preocupan la oxidación o la durabilidad, con un peso menor y un costo más accesible para cargas medianas y pesadas; la elasticidad que le brinda esta confiabilidad es la misma propiedad considerada en el cálculo de carga del contenedor que aparece más adelante. Se envía liso o gofrado, es apto para uso con flejadoras manuales o automáticas, y los compradores que sustituyen el acero suelen mencionar precisamente esas 2 ventajas: resistencia comparable, con la flexibilidad y seguridad de una banda plástica utilizada para embalaje general. El fleje de PP (polipropileno) cuesta menos que el fleje de PET, pero a cambio conserva menos tensión; esa comparación, junto con el rango completo de anchos y espesores, corresponde a la página del producto, no es necesario volver a desarrollarla aquí.
Un ingeniero que sustituye el fleje de acero por una alternativa plástica suele buscar las mismas 2 cosas: una resistencia que combine la del acero con la elasticidad del poliéster de alta resistencia, y una retención de carga que no se debilite en el sello como ocurre con algunos flejes plásticos de menor calidad ante desplazamientos repetidos. Esta solución de grado industrial, resistente a las rajaduras y destinada a asegurar embalajes, puede describirse igualmente como fleje reforzado para tarimas con mercancías pesadas y agrupación industrial, cinta de embalaje para cajas más pequeñas o fleje plástico de uso general en operaciones logísticas; el termoplástico subyacente no cambia y las características del fleje de PET permanecen iguales independientemente de la denominación en la factura, ya sea que se venda como rollo de fleje de PET o con una marca propia.
La elección del material, la técnica de unión y la norma de referencia aplicable a esa bobina son un asunto diferente. La Guía de flejes de PET de UD Packaging aborda el marco de las normas ASTM D3950-23 y GB/T 1040, además de todo el proceso de aprobación; la página del fleje de PET presenta la tabla completa de especificaciones y la comparación entre PET, PP y acero. Esta guía continúa donde terminan las anteriores: cuando un cliente realiza un pedido.
Cómo se estructuran realmente los pedidos de fleje de PET
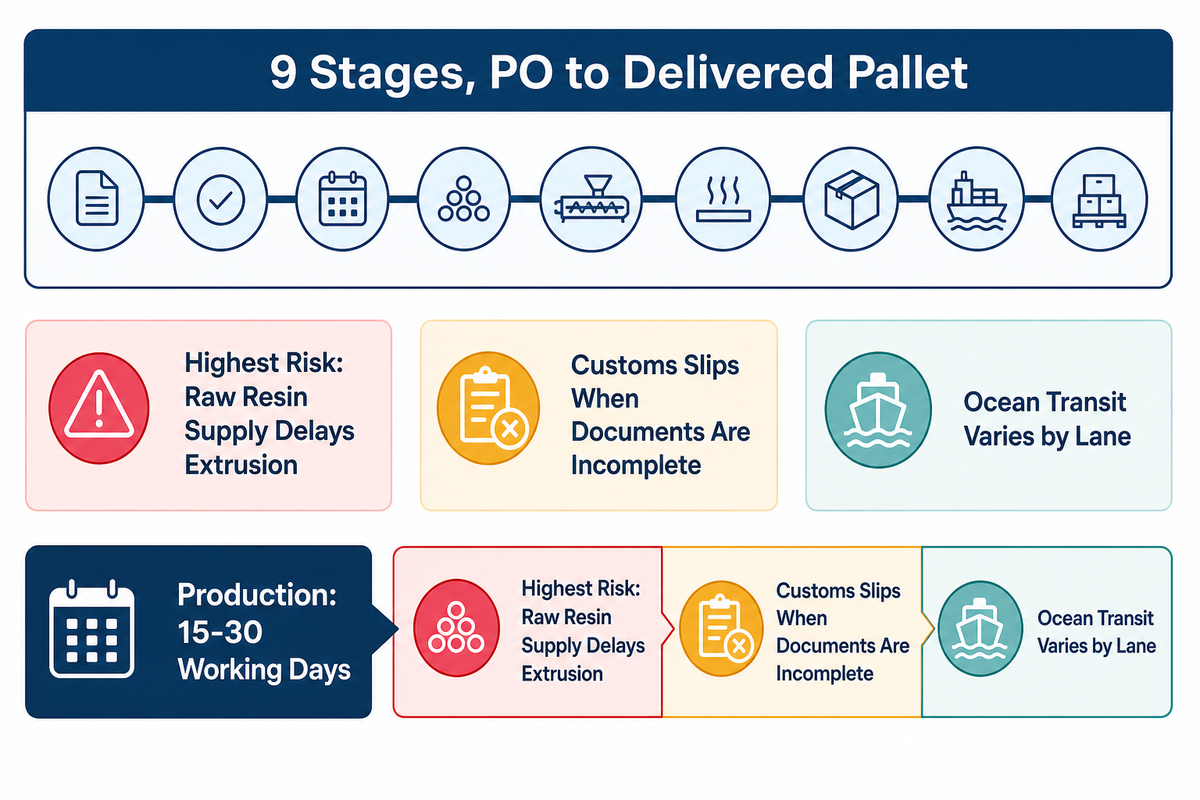
El pedido mínimo es de 1 tarima completa por medida; el periodo de producción es de 15-30 días hábiles desde la confirmación hasta la finalización; el pago se divide en un anticipo de 30% y el 70% restante antes del envío, mientras que los pedidos inferiores a $1,500 se pagan por adelantado en su totalidad. En un ciclo de aprobación basado en una entrega para la próxima semana, el periodo de producción por sí solo consume la mayor parte del cronograma habitual del ciclo presupuestario, incluso antes de sumar el transporte marítimo.
El cronograma abarca 9 etapas desde la orden de compra hasta la entrega de la tarima, cada una a cargo de una parte distinta y susceptible de retrasarse de manera independiente. Esta estructura se mantiene para los distintos anchos del catálogo y las diversas industrias a las que se envía el fleje: los compradores que lo adquieren para cargas de bobinas de acero, ladrillos o rollos de papel pasan por las mismas 9 etapas, no por una versión abreviada para pedidos más pequeños.
| Etapa | Duración de referencia | Responsable | Dónde puede retrasarse |
|---|---|---|---|
| Confirmación de la orden de compra y aprobación de especificaciones | 1-2 días | Comprador + ventas del proveedor | Dudas sin resolver sobre el ancho, el núcleo o el grado |
| Acreditación del anticipo (30% T/T) | 1-3 días bancarios | Banco del comprador | La ruta de la transferencia internacional varía según los bancos involucrados |
| Ingreso a la cola de producción | 0-5 días | Planificación del proveedor | Más tiempo durante los picos de demanda estacional |
| Extrusión, estiramiento, termofijación y bobinado | 10-20 días | Fábrica del proveedor | Es la parte central del periodo de 15-30 días; se retrasa si escasea el suministro de resina virgen |
| Prueba del lote e informe de control de calidad | 1-2 días | Control de calidad del proveedor | Se realiza en paralelo con la producción final, no siempre después |
| Pago del saldo (70%) y reserva | 1-3 días | Comprador + agente de carga | El saldo debe pagarse antes de autorizar el envío |
| Tránsito marítimo | Depende de la ruta: semanas, no días | Transportista | Varía según la ruta entre origen y destino; confírmelo con el agente de carga, no mediante una estimación genérica |
| Despacho aduanero | 1-5 días | Agente aduanal del comprador | Tarda más cuando el paquete documental (véase más adelante) está incompleto |
| Entrega terrestre | 1-3 días | Transporte local por carretera | Distancia desde el puerto hasta el almacén final |
La principal medida para agilizar el expediente aduanero es reservar el envío antes de que el control de calidad apruebe el informe de prueba del lote, no después, ya que el informe es uno de los comprobantes clave que el agente aduanal coteja con el envío.
Antes de confirmar el volumen de un pedido, conviene cotejar la cantidad de tarimas propuesta por el proveedor con una referencia de capacidad del contenedor, en lugar de aceptar la cifra sin verificarla; la guía de Freightos sobre la calculadora de tarimas por contenedor es una herramienta ampliamente utilizada para hacerlo e identifica las mismas variables de planificación de carga (superficie de la tarima, altura de apilamiento y distribución del peso) que pueden retrasar el cronograma de 9 etapas anterior si se definen tarde en vez de hacerlo al confirmar la orden de compra. Las dudas sobre el ancho, el núcleo y el grado que detienen la 1.ª etapa de ese cronograma son precisamente las variables mediante las cuales ASTM D3950 clasifica el fleje en 5 tipos, por lo que resolverlas conforme a esa especificación durante la aprobación de las especificaciones (y no después de iniciar la producción) evita retrasos en el cronograma.
El paquete documental que debe incluir un pedido legítimo de fleje de PET (REACH, RoHS y reciclabilidad)
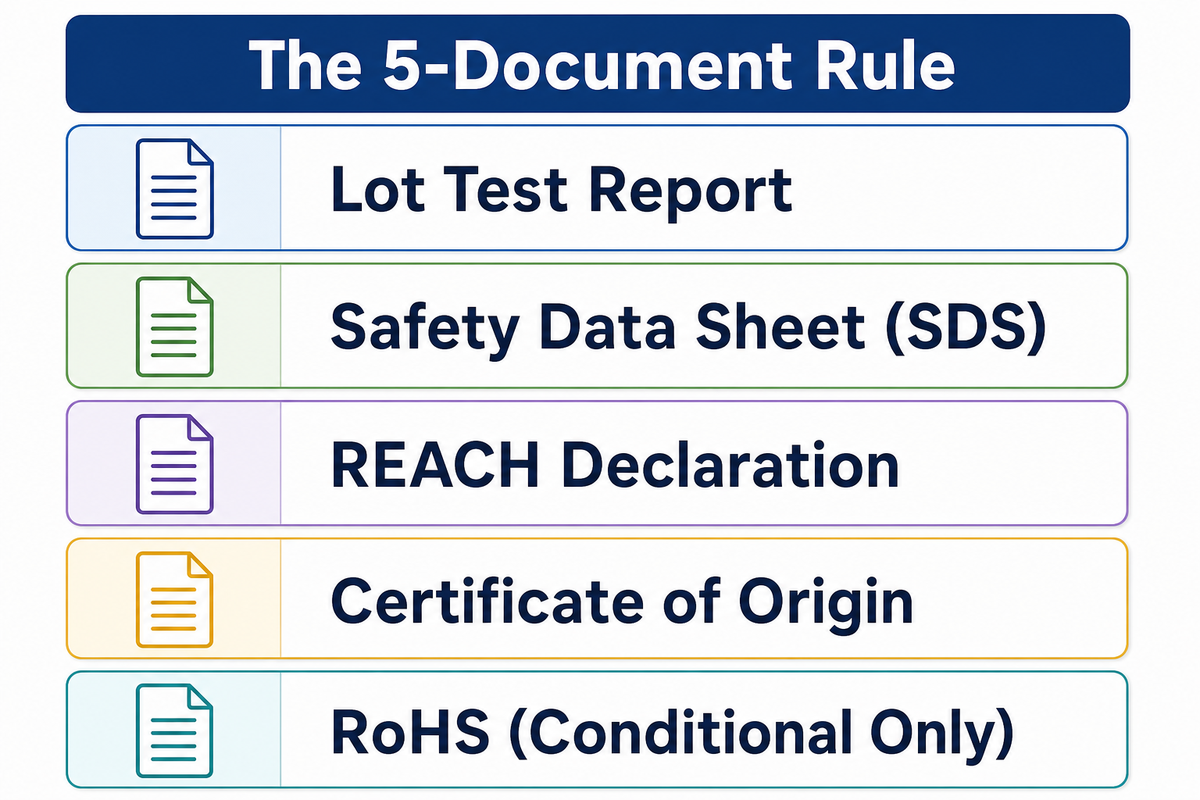
Sin un informe de prueba del lote, una hoja de datos de seguridad y un certificado de origen, el comprador no puede verificar si lo pagado realmente coincide con lo enviado. La regla de 5 documentos indica qué debe incluir un paquete completo: informe de prueba del lote, SDS, declaración REACH, certificado de origen y, solo cuando corresponda realmente, una declaración RoHS.
Este último documento es el que los compradores solicitan en exceso con mayor frecuencia. RoHS restringe específicamente 10 sustancias en equipos eléctricos y electrónicos; una simple bobina de fleje de PET no pertenece a ninguna de esas categorías. Entregar un certificado RoHS para un fleje que no se suministra con ningún componente electrónico significa proporcionar documentación que en realidad no corresponde al producto y que solo resulta útil como cortesía, no como requisito de cumplimiento. REACH es el marco normativo que sí se aplica ampliamente a los materiales de embalaje: debe declararse toda sustancia extremadamente preocupante presente en una concentración superior a 0.1% y, conforme a la legislación de la UE, desde enero de 2021 los proveedores de artículos que cumplen los criterios deben comunicar esa información a la base de datos SCIP administrada por la Agencia Europea de Sustancias y Mezclas Químicas.
La especificación de ASTM para el producto, citada en la mayoría de las fichas técnicas de flejes de PET, abarca flejes y métodos de unión «destinados al cierre, refuerzo y agrupación de artículos para su envío, así como a la unitarización, paletización y sujeción para carga en vagones y camiones», y clasifica el material en 5 tipos.
Las afirmaciones sobre reciclaje y contenido reciclado merecen el mismo escrutinio que la cuestión de RoHS. En este caso falla una suposición común: una declaración firmada por el proveedor, por sí sola, no verifica el porcentaje de contenido reciclado. Debe especificar el porcentaje, si corresponde a material posconsumo o preconsumo, el método de prueba que lo respalda y datos de producción trazables, no solo una cifra indicada en papel membretado. Como referencia de lo que representa una cifra creíble, las Directrices Integrales de Adquisiciones de la EPA establecen para el fleje de PET de grado manual un rango recomendado de contenido recuperado de 50-80% de material posconsumo (o 50-85% de contenido recuperado total); si una afirmación se aleja mucho de ese intervalo en cualquier dirección, conviene pedir explicaciones al proveedor en lugar de aceptarla sin más. Una afirmación sobre un «fleje de PET ecológico» o sobre sostenibilidad impresa en el embalaje no es más que texto publicitario hasta que exista esa documentación. Para los compradores que se abastecen específicamente para la UE, el Reglamento (UE) 2025/40 entró en vigor el 11 de febrero de 2025 y es aplicable desde el 12 de agosto de 2026; un acto delegado de 2026 eliminó el requisito de que la película para envolver tarimas y los flejes alcanzaran un objetivo estricto de reutilización de 100%, pero los envíos de flejes a la UE todavía deben cumplir 4 límites de metales pesados e incluir una autodeclaración de reciclabilidad y un expediente técnico, un umbral de cumplimiento más limitado pero real que una afirmación genérica de «reciclable» no satisface por sí sola.
Lista de verificación para la RFQ: copie estos datos en su solicitud de cotización:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Ancho | 9-32 mm | Debe coincidir con el ancho de la mordaza del tensor o sellador disponible | Consulte la ficha técnica de la propia herramienta antes de realizar el pedido |
| Espesor | 0.5-1.5 mm | Determina el nivel de resistencia a la rotura | Cotéjelo con el informe de prueba del lote |
| Tamaño del núcleo | 200 mm o 406 mm | Debe encajar en el eje del dispensador o tensor | Mida el núcleo de una muestra antes de confirmar el pedido completo |
| Masa de las bobinas | 500-700 kg por tarima | Determina el cálculo de carga del contenedor que aparece más adelante | Realice un pesaje de control de 1 tarima al recibirla |
| Documentación | SDS + REACH + certificado de origen + informe de prueba del lote | Establece la trazabilidad y el cumplimiento | Solicítela antes de transferir el anticipo; confirme que el nombre de la entidad coincida con la factura |
| Norma citada | ASTM D3950-23 o GB/T 1040.1-2025 | Confirma qué método de prueba generó el valor de resistencia a la rotura | Pregunte qué norma y edición específicas cita el informe de prueba del lote |
| Condiciones de pago | 30% de anticipo / 70% antes del envío | Es la estructura habitual para este producto; vale la pena preguntar por cualquier desviación | Compárelas línea por línea con la cotización escrita |
Cómo solicitar y evaluar una muestra gratuita: controles de ancho, espesor y unión antes de pedir una tarima
La diferencia entre revisar una muestra gratuita y realizar una prueba completa de laboratorio radica en lo que cada una puede demostrar, no en si vale la pena hacerla. Los valores certificados de resistencia a la rotura no pueden obtenerse sin equipo de laboratorio y el método de prueba específico exigido por ASTM D3950. Lo que sí puede confirmar una muestra con herramientas que ya están disponibles en la mayoría de los muelles de recepción se reduce a 3 preguntas: ¿el ancho y el núcleo son compatibles con su herramienta actual, el gofrado mantiene una tensión uniforme al pasar por un tensor manual y el método de unión recomendado por el proveedor realmente produce un sello limpio en esa bobina específica?
✔ Lo que puede confirmar la revisión de una muestra
- Compatibilidad del ancho y el núcleo con su herramienta actual
- Agarre del gofrado al pasar por un tensor manual
- Calidad del sello de unión con el método recomendado
- Uniformidad visual del color y la superficie
⚠ Lo que no puede confirmar
- Resistencia a la rotura certificada (requiere equipo de prueba de laboratorio)
- Recuperación de la elongación durante ciclos de carga repetidos
- Porcentaje de contenido reciclado u origen de la materia prima
- Uniformidad de un lote de producción completo, no solo de la bobina de muestra
Examinemos con más detalle los métodos que suele emplear el fabricante y lo que el personal de recepción podría reproducir sin acudir a un laboratorio externo: las pruebas en la línea de producción utilizan habitualmente calibradores Vernier electrónicos para tomar muestras ocasionales conforme a un programa fijo y confirmar el ancho y el espesor. Los proveedores suelen retirar una bobina de la producción final antes del envío para realizar una verificación más exhaustiva de la resistencia a la rotura, pero la revisión visual y con calibrador sigue aportando información útil sobre la calidad, incluso sin las pruebas de laboratorio que exige la verificación de la resistencia a la rotura.
Asimismo, el método de unión merece una inspección más detallada en una bobina de muestra representativa. ¿Qué tipo de material de unión se utiliza y cómo se unen las piezas? El fleje de PET se une con un sello metálico, una hebilla o una soldadura por fricción, y cada método depende de una propiedad distinta de la estructura y la fricción superficial del fleje: una unión con sello metálico depende de la resistencia del fleje a la deformación bajo los clips metálicos, una hebilla depende del agarre contra el gofrado y una soldadura por fricción depende de la uniformidad con que la superficie se fusione mediante calor. Cuando los proveedores lo describen como una excelente opción para embalajes flejados de alta resistencia, generalmente se refieren específicamente a que, a diferencia del acero, no provoca gripado en la herramienta de sellado tras ciclos repetidos como puede hacerlo un fleje de acero endurecido por deformación. El objetivo de esta primera inspección de la muestra es verificar el método de unión recomendado en la bobina adquirida, en lugar de suponer que funcionará; la ficha técnica del fabricante suele especificar qué método de unión debe utilizarse, pero su desempeño concreto es propio de cada bobina.
Masa de las bobinas, cantidad de tarimas y cálculo de carga del contenedor para fleje de PET
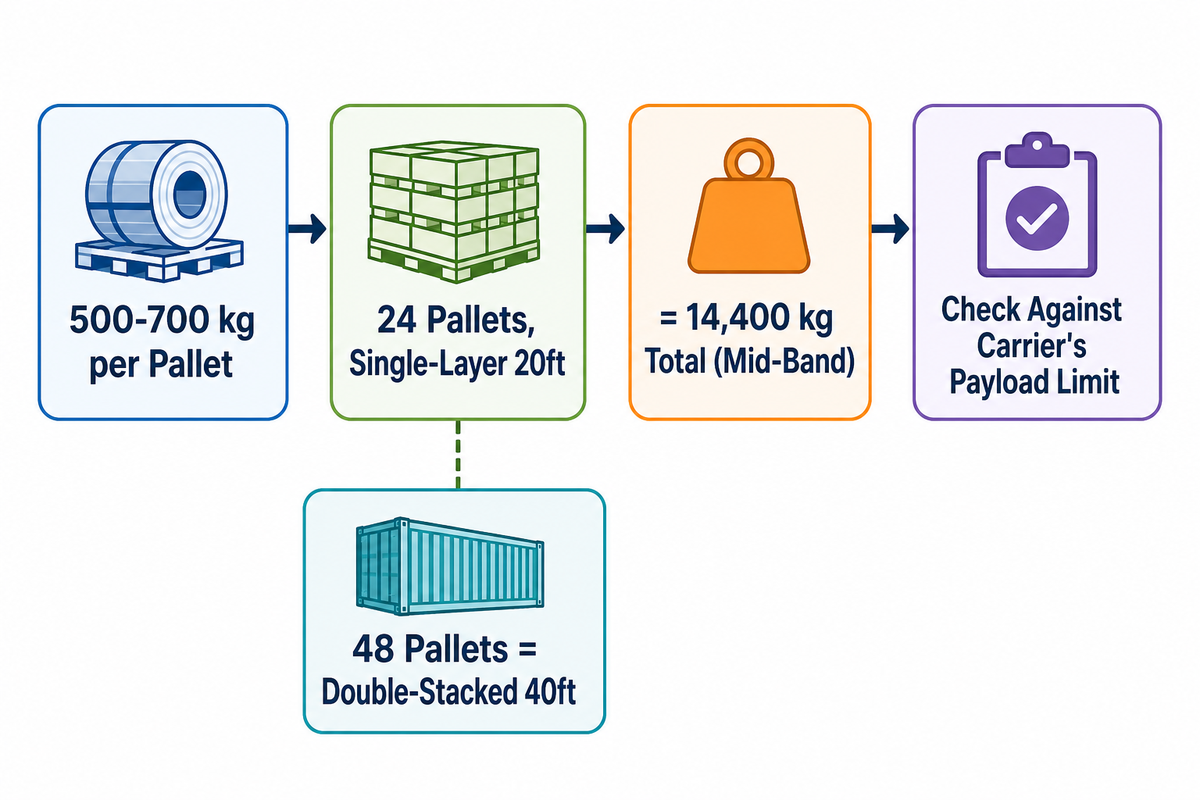
El factor que determina cuántas tarimas caben en un contenedor marítimo es la masa de las bobinas por tarima, de 500 a 700 kgs, nunca la apariencia estilizada del fleje. Capacidades habituales: de 20 a 24 tarimas en una sola capa para un contenedor de 20-ft; 48 tarimas es una cifra más propia de un contenedor de 40 pies con doble apilamiento. La cantidad de tarimas X el rango de masa de las bobinas proporciona una estimación preliminar viable; una calculadora general de carga para transporte marítimo puede confirmar después esa estimación según el tipo específico de contenedor y el límite de peso cotizado por el agente de carga. El rango de 500-700 kg del fleje se deriva de las dimensiones de las bobinas y del tamaño del núcleo que el proveedor fabrica conforme a ASTM D3950, por lo que conviene revisar nuevamente cualquier masa de bobinas indicada en una ficha técnica que se aleje mucho de ese rango antes de utilizarla para planificar la capacidad del contenedor.
| Tarimas | Masa total, límite inferior | Masa total, límite superior | Categoría de carga del contenedor |
|---|---|---|---|
| 1 | 500 kg | 700 kg | LCL / carga parcial |
| 4 | 2,000 kg | 2,800 kg | LCL / carga parcial |
| 8 | 4,000 kg | 5,600 kg | Por debajo del mínimo de una sola capa para un contenedor de 20ft |
| 12 | 6,000 kg | 8,400 kg | Por debajo del mínimo de una sola capa para un contenedor de 20ft |
| 16 | 8,000 kg | 11,200 kg | Se aproxima al rango de 20-24 tarimas en una sola capa |
| 20 | 10,000 kg | 14,000 kg | Dentro del rango de 20-24 tarimas en una sola capa |
| 24 | 12,000 kg | 16,800 kg | Límite superior del rango de 20-24 tarimas en una sola capa |
| 36 | 18,000 kg | 25,200 kg | Requiere doble apilamiento |
| 48 | 24,000 kg | 33,600 kg | Límite superior de la referencia para un contenedor de 40ft con doble apilamiento |
Limitaciones: este cálculo no incluye el peso de tara de la tarima. Confirme la capacidad de carga útil real del contenedor con su agente de carga.
Ejemplo práctico: un comprador que busca llenar un contenedor de 20ft con una sola capa de 24 tarimas y utiliza el punto medio del rango de masa de las bobinas (600 kg/tarima) carga aproximadamente 14,400 kg solo de fleje; conviene cotejar esta cifra con el límite de carga útil indicado por el transportista para esa ruta antes de definir la cantidad de tarimas, ya que el límite de peso de un contenedor de 20ft puede alcanzarse antes que su capacidad de piso.
Este cálculo se mantiene en todo el rango de anchos (9-32mm) y se escala de la misma manera, tanto si la carga es un solo palé destinado a un almacén nacional como si se trata de un contenedor completo preparado para exportación: el rango de masa de la bobina determina el cálculo del contenedor, independientemente del ancho de ese rango que tenga el rollo. Los compradores que gestionan programas de embalaje o enfardado de palés en varias instalaciones aplican el mismo cálculo en cada planta; un proveedor que cotice una entrega rápida para un pedido de alta resistencia debe poder explicar este cálculo exacto cuando se le solicite, no limitarse a indicar un plazo de entrega.
Cómo verificar lo recibido: informes de prueba del lote, pruebas de SGS y controles de peso faltante
Un certificado firmado por sí solo demuestra menos que el cotejo del número de lote acompañado de un pesaje de control al recibir la mercancía. El primero confirma que el proveedor sometió algo a pruebas; el segundo confirma que ese algo es lo que realmente llegó en el camión. Estos 4 controles, que cualquier encargado de recepción puede realizar sin equipo especial, detectan la mayoría de los problemas que surgen entre la fábrica y la puerta del almacén.
✔ Qué hacer
- Coteje el número de lote de la etiqueta de la bobina con el informe de prueba del lote
- Realice un pesaje de control de al menos 1 tarima y compárelo con la masa de las bobinas cotizada
- Compruebe la uniformidad del ancho y del patrón de gofrado entre las bobinas del mismo envío
- Archive la SDS y el certificado de origen con la documentación del envío, no solo con la factura
✗ Qué no hacer
- Aceptar un informe de prueba del lote sin un número de lote que permita vincularlo con las bobinas recibidas
- Suponer que basta con que el nombre del proveedor coincida en el certificado sin revisar su fecha y alcance
- Dar por aprobado un envío de varias tarimas antes de realizar un pesaje de control básico
- Archivar la documentación únicamente en una bandeja de entrada; conserve una copia física o compartida junto con el registro de recepción
Señales que justifican volver a pesar o repetir las pruebas
Hay tres señales que conviene revisar nuevamente antes de ingresar un envío al inventario: una masa de la bobina muy por debajo del intervalo cotizado, un número de lote que no aparece en ninguna parte del informe de ensayo adjunto o un gofrado cuyo patrón cambia a mitad de la bobina. Ninguna confirma por sí sola que exista un problema —una pequeña variación de masa puede estar dentro de la tolerancia normal de fabricación—, pero si se presenta junto con un informe de ensayo faltante o aparentemente alterado, conviene llamar al proveedor antes de usar el producto. La misma lógica se aplica a cualquier declaración sobre contenido reciclado o sostenibilidad impresa en la etiqueta de la bobina: verificar la declaración de un proveedor sobre el uso de material reciclado exige el mismo enfoque basado en documentos y comprobaciones físicas, no solo una firma. Un informe de ensayo del lote que cite la norma ASTM D3950 sin indicar a cuál de los cinco tipos de la especificación corresponde la bobina ensayada también está incompleto: mencionar únicamente el número de la norma no equivale a presentar el resultado del ensayo.
Cómo almacenar bobinas de fleje de PET en un almacén de embalaje sin que pierdan tensión
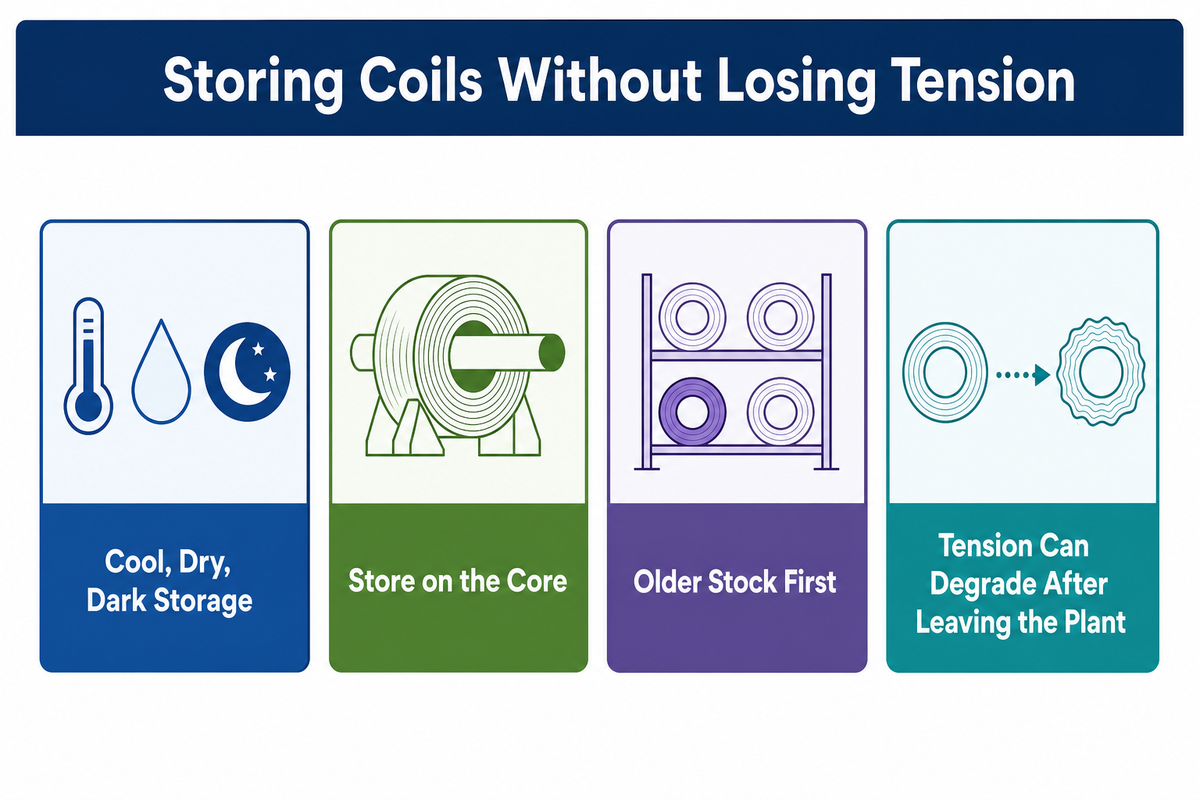
Retención de la tensión: la tensión de los flejes de una bobina cargada puede disminuir después de salir de la planta — un fleje de PET con mayor tensión inicial y más resistente no garantiza que esta se mantenga durante más tiempo, y la afirmación de un proveedor sobre la retención de la tensión podría ser exagerada según el entorno de almacenamiento.
En términos generales, el poliéster puede presentar fluencia y relajación de esfuerzos dependientes del tiempo, pero el ejemplo mejor cuantificado de este comportamiento pertenece al campo de la geotecnia y no es específico del embalaje: solo permite establecer la tendencia general de que la tensión no permanece estable indefinidamente, pero no un valor exacto de retención para el fleje de PET. En la práctica, esto significa dejar las bobinas en un lugar fresco, seco y oscuro, lejos de la radiación UV o del ozono, almacenarlas sobre el núcleo en lugar de mantenerlas enrolladas sin sujeción y dar salida a las existencias más antiguas (que han tenido tiempo para ventilarse) antes que a las nuevas.
Preguntas frecuentes
P: ¿Qué es un fleje de PET?
El fleje de PET es un fleje de poliéster enrollado en una bobina, que se vende por ancho y espesor y se utiliza para asegurar cargas pesadas, tarimas y bultos durante el transporte y el almacenamiento.
Combina una alta resistencia a la tracción con recuperación después del alargamiento, lo que significa que se estira al tensarlo y vuelve a ajustarse si la carga se desplaza, además de que no se oxida como puede hacerlo el fleje de acero. En la mayoría de los catálogos, los anchos van de 9-32mm y los espesores de 0.5-1.5mm, y el fleje se enrolla en un núcleo de 200mm o 406mm para que sea compatible con tensores manuales y flejadoras automáticas estándar. Los proveedores lo suministran liso o gofrado, y ambas superficies funcionan con uniones mediante sello metálico, hebilla o soldadura por fricción, por lo que la elección depende de las herramientas y del método de unión que ya utilice su operación.
P: ¿Qué significa PET en los flejes?
PET significa tereftalato de polietileno, la resina de poliéster utilizada para extruir fleje de grado específico para flejado; la misma familia de resinas también se emplea en el PET de grado para botellas, aunque el material para flejado se orienta y termofija específicamente para ofrecer resistencia a la tracción y un buen desempeño de la unión, no para envasar bebidas.
Un certificado de PET de grado para botellas no garantiza el desempeño del material de grado para flejado y viceversa —antes de suponer que los datos sobre pureza de la resina son aplicables a ambos, pregunte al proveedor qué grado describe realmente la ficha técnica—. El PET de grado para flejado se estira y termofija específicamente para mantener la tensión y resistir en la unión bajo carga, propiedades que nunca se evalúan en una especificación de resina para botellas de bebidas. Cuando una cotización mencione un certificado de calidad del PET, confirme que haya sido emitido para material de grado para flejado y que indique el método ASTM o GB/T utilizado, en lugar de ser una ficha de datos genérica de una resina tomada de otra línea de productos.
P: ¿El fleje de PET es lo mismo que el fleje de poliéster?
Sí, el fleje de PET y el fleje de poliéster son el mismo material; PET designa la resina específica, mientras que poliéster se refiere a la familia comercial más amplia que los proveedores mencionan en sus listados de productos y solicitudes de cotización.
Los proveedores utilizan ambos términos indistintamente en nombres de productos y cotizaciones —ninguno de ellos permite por sí solo distinguir el fleje de grado para máquina del de grado para uso manual; esa es otra cuestión de especificación vinculada al ancho, el espesor y el tamaño del núcleo, no a si el listado dice “PET” o “poliéster”—. Una cotización que diga “fleje de poliéster” y otra que diga “fleje de PET” para el mismo ancho, espesor y núcleo deben considerarse ofertas competidoras por un producto idéntico. Si el precio o la especificación difieren de forma considerable entre dos cotizaciones de este tipo, la diferencia se debe al grado, la norma citada o la documentación, no al nombre de la resina que figura en la etiqueta.
P: ¿Cuánto tarda un pedido de fleje de PET desde el anticipo hasta la entrega?
La producción por sí sola tarda 15-30 días hábiles después de que se confirma el anticipo, y posteriormente deben sumarse la reserva del transporte, el traslado marítimo o aéreo y el despacho de aduanas en el destino, por lo que el plazo de producción debe considerarse solo la primera de varias etapas entre la orden de compra y la entrega de la tarima. Subestimar este plazo es el error de planificación más común entre quienes compran por primera vez, ya que un ciclo presupuestario basado en un total de 30 días omite por completo las etapas de transporte y despacho aduanero.
El cronograma de nueve etapas anterior detalla dónde suelen producirse retrasos durante ese plazo, con mayor frecuencia por la disponibilidad de resina virgen durante la producción o en la aduana si el paquete documental está incompleto. Confirme con su agente de carga el tiempo de tránsito de la ruta específica en lugar de asumir un plazo fijo, ya que varía según el trayecto y la temporada.
P: ¿Qué documentos deben acompañar un envío de fleje de PET?
Un paquete completo incluye un informe de ensayo del lote, una ficha de datos de seguridad, una declaración REACH y un certificado de origen, además de una declaración RoHS únicamente cuando el producto se suministra junto con equipos eléctricos.
Solicite el paquete antes de transferir el anticipo y confirme que la entidad jurídica indicada en cada documento coincida con la que aparece en la factura comercial.
¿Aún no está listo para pedir una tarima completa? Envíe una consulta rápida al equipo de UD Packaging antes de solicitar una cotización.
El equipo responsable de este informe
Esta guía se basa en las condiciones de pedido y especificaciones para flejes de PET publicadas por UD Packaging, contrastadas con investigación actualizada de 2026 sobre las directrices de adquisición de la EPA, la normativa de la UE sobre embalajes y las referencias a normas ASTM, con el mismo rigor en el uso de fuentes que nuestro equipo de producción de Jiangyin, Wuxi aplica a cada informe de ensayo de lote que emitimos. Revisada por el equipo técnico de UD Packaging.
Artículos relacionados
- Guía sobre flejes de PET: 5 pruebas para aprobar flejes de poliéster: normas, interpretación de especificaciones y proceso completo de aprobación
- Flejes de PET frente a flejes de PP: comparación para compradores: selección del material según la clase de servicio
- Fleje de PET: tabla completa de especificaciones y solicitud de cotización
Referencias y fuentes
- Directrices integrales de adquisición para productos diversos: Agencia de Protección Ambiental de Estados Unidos
- Envases y residuos de envases (a partir de 2026): EUR-Lex, Diario Oficial de la Unión Europea
- Residuos de envases: Comisión Europea, Dirección de Medio Ambiente
- ASTM D3950, Especificación estándar para flejes no metálicos (y métodos de unión): ASTM International
- La UE elimina el mandato de reutilización de la película para tarimas en las nuevas normas sobre embalajes: Packaging Gateway
- Cumplimiento de RoHS frente a REACH: Assent